
القولبة بالحقن للمساحيق (PIM) القولبة بالحقن للمساحيق (PIM) هي عائلة من عمليات التصنيع المستخدمة لإنتاج مكونات معقدة من مواد مساحيق معدنية دقيقة، وسيراميكية، وبعض المواد المسحوقة المتخصصة. تجمع بين القولبة بالحقن ومعالجة المساحيق: يتم خلط المسحوق مع مادة رابطة مؤقتة، وتشكيله بالشكل المطلوب، وإزالة المادة الرابطة، وتلبيده لتطوير خصائص المادة للمكون النهائي…
القولبة بالحقن للمساحيق (PIM)
القولبة بالحقن للمساحيق (PIM) هي عائلة من عمليات التصنيع المستخدمة لإنتاج مكونات معقدة من مواد مساحيق معدنية دقيقة، وسيراميكية، وبعض المواد المسحوقة المتخصصة. تجمع بين القولبة بالحقن ومعالجة المساحيق: يتم خلط المسحوق مع مادة رابطة مؤقتة، وتشكيله بالشكل المطلوب، وإزالة المادة الرابطة، وتلبيده لتطوير خصائص المادة للمكون النهائي.
تشمل PIM بشكل أساسي القولبة بالحقن المعدني (MIM) و القولبة بالحقن السيراميكي (CIM). تعتبر القولبة بالحقن للكربيد المتلبد (CCIM) أيضًا مسارًا متخصصًا. PIM ليست بديلاً ثالثًا لـ MIM و CIM: إنها المصطلح الشامل لمبادئ التشكيل والتلبيد المشتركة بينهما.
الشكل المشكل هو مجرد نقطة البداية. يجب أن يتحمل مكون PIM أيضًا إزالة المادة الرابطة وأن يتم تلبيده بالأبعاد المحددة وخصائص المواد.
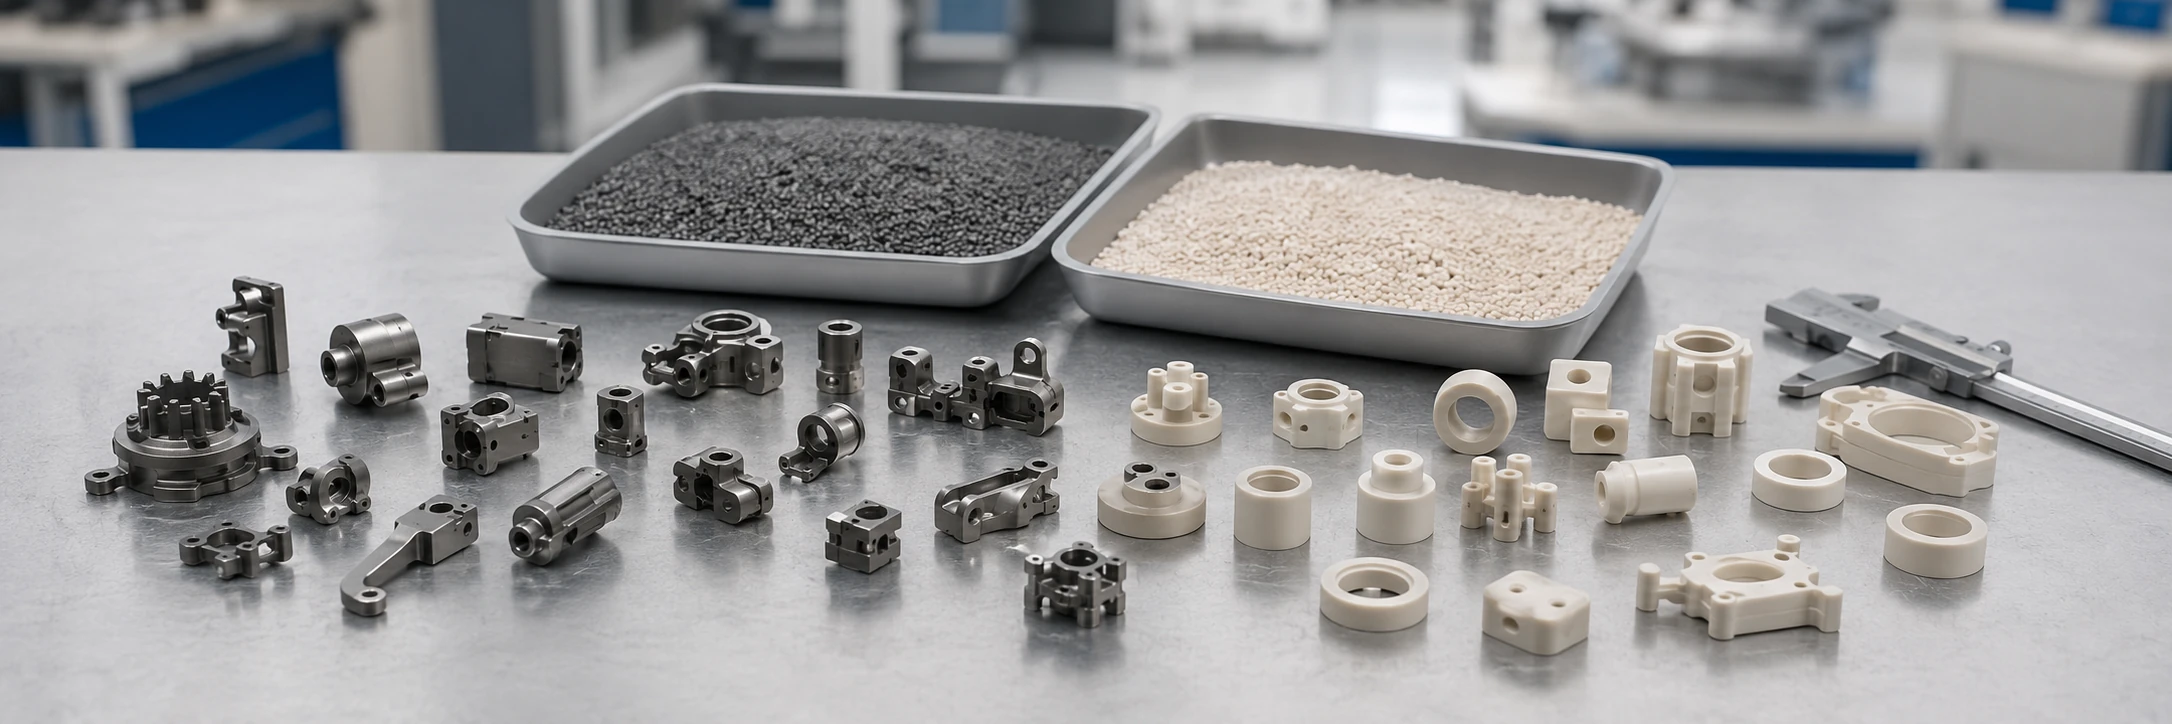
ما هي القولبة بالحقن للمساحيق (PIM)؟
القولبة بالحقن للمساحيق هي تقنية تشكيل قائمة على المساحيق تجمع بين المرونة الهندسية للقولبة بالحقن والخصائص المادية التي يتم الحصول عليها من خلال التلبيد. إنها عائلة من عمليات التصنيع، وليست اسمًا لمادة معدنية أو سيراميكية معينة.
في القولبة بالحقن التقليدية للبلاستيك، تكون المادة البوليمرية هي المادة الرئيسية للجزء النهائي. تعمل تقنية PIM بشكل مختلف. يتم خلط مسحوق مادة دقيق مع مادة رابطة مؤقتة لإنشاء مادة تغذية قابلة للحقن. تتيح المادة الرابطة التشكيل وتحافظ على تماسك المكون المُصَب حديثًا، ولكن تتم إزالتها لاحقًا. تشكل جزيئات المسحوق بنية المادة النهائية أثناء التلبيد.
تستخدم تقنية PIM القولبة بالحقن لتحديد الهندسة؛ ثم تقوم إزالة المادة الرابطة والتلبيد بتحويل بنية المسحوق المُصَب إلى مكون وظيفي. تعتمد الخصائص الدقيقة للمادة وظروف العملية على نظام المسحوق المختار.
ترتبط تقنية PIM بتكنولوجيا المساحيق التقليدية ولكنها تختلف في طريقة التشكيل. عادةً ما تقوم تكنولوجيا المساحيق التقليدية بالضغط والتلبيد بضغط المسحوق في قالب صلب. تقوم تقنية PIM بحقن خليط من المسحوق والمادة الرابطة في تجويف القالب، مما يتيح ميزات ثلاثية الأبعاد معينة يصعب الحصول عليها عن طريق الضغط أحادي المحور. كلا النهجين لهما قيود هندسية وأدوات خاصة بهما.
مصطلحات PIM: يظهر الاختصار PIM أيضًا في صناعات غير ذات صلة. في مواصفات التصنيع،, القولبة بالحقن للمساحيق (PIM) يحدد العملية القائمة على المسحوق؛; powder injection moulding هي تهجئتها البريطانية. يشير MIM تحديدًا إلى المسار المعدني ضمن هذه العائلة. للسياق الأوسع للعملية، انظر عمليات التصنيع ذات الصلة.
ما هي الأنواع الرئيسية للقولبة بالحقن المسحوق؟
يتم تصنيف PIM بشكل أساسي حسب مادة المسحوق التي يتم تشكيلها. MIM و CIM هما المساران الرئيسيان للمواد. يتم أيضًا معالجة بعض الأنظمة المتخصصة، بما في ذلك الكربيدات الملبدة، بواسطة PIM وقد يتم تصنيفها بشكل منفصل في التعليم الصناعي.
القولبة بالحقن المعدني (MIM)
تستخدم القولبة بالحقن المعدني مسحوقًا معدنيًا ممزوجًا بمادة رابطة عضوية لإنتاج مكونات معدنية معقدة من خلال القولبة، وإزالة المادة الرابطة، والتلبيد. تشمل عائلات المواد الشائعة الفولاذ المقاوم للصدأ، والفولاذ منخفض السبائك، والفولاذ المقاوم للصدأ المقوى بالترسيب، وسبائك معدنية أخرى مختارة.
على سبيل المثال، قد يتم النظر في الفولاذ المقاوم للصدأ 316L عندما تكون مقاومة التآكل مهمة، بينما قد يكون الفولاذ المقاوم للصدأ 17-4 PH مناسبًا عندما تكون هناك حاجة إلى قوة أعلى بعد المعالجة والمعالجة الحرارية المعتمدة. يحدد السبيكة المختارة ومسار التصنيع الخصائص التي يمكن تحقيقها.
يستخدم MIM للأجزاء المعدنية الصغيرة والمعقدة مثل الرافعات الميكانيكية، والمزالج، والمكونات الهيكلية المصغرة، والأجهزة الدقيقة. إنه يجمع بين الهندسة المعقدة والسلوك الوظيفي لمادة معدنية محددة. انظر التفاصيل عملية القولبة بالحقن المعدني لضوابط التصنيع الخاصة بالمعادن.
القولبة بالحقن السيراميكي (CIM)
تستخدم القولبة بالحقن للسيراميك مسحوق السيراميك ونظام مادة رابطة مؤقت لتصنيع مكونات السيراميك التقنية. تشمل الأمثلة الشائعة الألومينا (Al₂O₃) والزركونيا (ZrO₂)؛ يمكن استخدام مواد سيراميكية أخرى عند توفر مواد تغذية متوافقة وطرق معالجة مناسبة.
تعتبر القولبة بالحقن للسيراميك (CIM) ذات صلة عندما تأتي الوظيفة المطلوبة من سيراميك تقني معين. تعتبر الألومينا على نطاق واسع للعزل الكهربائي واستخدامات معينة مقاومة للتآكل. يمكن للزركونيا توفير الصلابة ومقاومة التآكل مع صلابة كسر عالية نسبيًا للسيراميك. لا تنطبق مجموعة واحدة من الخصائص على كل درجة سيراميك.
تشمل الأجزاء التمثيلية دعامات العزل السيراميكية، والأكمام، والأدلة، ومكونات مختارة مقاومة للتآكل. يجب تقييم هندستها، ومتطلبات التعامل معها، واستجابتها للتلبيد، وخطر التلف الهش للمادة المختارة. الدليل الخاص بالقولبة بالحقن للسيراميك يغطي متطلبات التصميم والمعالجة الخاصة بالسيراميك. دليل القولبة بالحقن للسيراميك يغطي متطلبات التصميم والمعالجة الخاصة بالسيراميك.
القولبة بالحقن للكربيد المتلبد (CCIM)
القولبة بالحقن للكربيد المتلبد هي مسار متخصص للقولبة بالحقن المعدني (PIM) يستخدم لمكونات المعادن الصلبة المعقدة. نظام مادة نموذجي هو كربيد التنجستن - الكوبالت (WC–Co)، حيث يتم ربط جزيئات الكربيد الصلبة بواسطة طور معدني.
يجب عدم الخلط بين مادتين رابطتين مختلفتين: المادة الرابطة العضوية المؤقتة تجعل خليط المسحوق قابلاً للحقن ويتم إزالتها أثناء المعالجة؛ يبقى الطور الرابط المعدني، مثل الكوبالت، في الكربيد المتلبد النهائي. تستفيد بعض أجزاء CCIM من تشكيل هندسة معقدة مقاومة للتآكل قبل التكثيف النهائي، مما يقلل من عمليات تشغيل المعادن الصلبة الصعبة بخلاف ذلك.
التصنيفات الصناعية ليست موحدة تمامًا: يضع البعض الكربيدات المتلبدة ضمن مجال MIM الأوسع، بينما تناقش موارد تقنية أخرى CCIM بشكل منفصل. إنه تطبيق متخصص راسخ للقولبة بالحقن المعدني (PIM)، وليس بالضرورة فئة رئيسية ثالثة عالمية. لمزيد من المعلومات حول المادة نفسها، راجع الكربيدات الملبدّة.
يمكن أيضًا قولبة تركيبات مساحيق السيرميت والمركبات المحددة الأخرى بالحقن حيث تم تطوير نظام مادة تغذية وتلبيد مناسب. مصطلحات مثل micro-PIM و قولبة المسحوق المعدني منخفض الضغط يجب الرجوع إلى حجم المكون أو نهج المعالجة ولا ينبغي خلطه مع فئات المواد هذه.
| المسار | المواد المسحوقة النموذجية | المكون النهائي | الاستخدام التمثيلي |
|---|---|---|---|
| MIM | الفولاذ المقاوم للصدأ، الفولاذ منخفض السبائك، سبائك معدنية مختارة | جزء معدني ملبد | آليات صغيرة وأجهزة معدنية دقيقة |
| CIM | الألومينا، الزركونيا، السيراميك التقني المختار | جزء سيراميك تقني ملبد | عوازل، أكمام، أدلة ومكونات مقاومة للتآكل |
| CCIM | كربيد التنجستن والكوبالت (WC–Co) وكربيدات الإسمنت المناسبة الأخرى | جزء كربيد الإسمنت | أجزاء متخصصة معقدة مقاومة للتآكل وحشوات أدوات |
يُظهر CCIM كمسار متخصص؛ تختلف اصطلاحات التصنيف عبر المراجع الصناعية.
على الرغم من أن الأجزاء الناتجة تختلف في المواد والأداء، إلا أن هذه المسارات مرتبطة بنهج مشترك: تشكيل مادة التغذية المحملة بالمسحوق في قالب، وإزالة المادة الرابطة المؤقتة، وتلبيد الهيكل المشكل بالقالب.
كيف تعمل القولبة بالحقن للمساحيق؟
تسلسل تصنيع PIM يحول خليط المساحيق القابل للتشكيل إلى مكون مادة ملبدة. كل مرحلة لها غرض مختلف، والأخطاء التي تُرتكب مبكرًا يمكن أن تظل مرئية بعد التلبيد.
- الخطوة 01تحضير مادة التغذية (Feedstock)مسحوق + مادة رابطة مؤقتة
- الخطوة 02القولبة بالحقنتشكيل الجزء الأخضر (Green part)
- الخطوة 03إزالة المادة الرابطةإزالة المادة الرابطة على مراحل
- الخطوة 04التلبيدربط الجسيمات؛ الانكماش
- الخطوة 05الفحص / التشطيبالتحقق من الخصائص المطلوبة
يتحقق الفحص النهائي من الأبعاد ومتطلبات المواد. تتم إضافة التشغيل الآلي أو التشطيبات الأخرى فقط عند الضرورة؛ تعتمد ظروف إزالة المادة الرابطة والتلبيد على نظام مادة التغذية.
تحضير مادة التغذية من المسحوق والمادة الرابطة
تبدأ العملية بدمج مسحوق ناعم مع تركيبة مادة رابطة، غالبًا ما تشمل البوليمرات أو الشموع أو الإضافات المعالجة. يشكل المسحوق المادة الرئيسية للمكون النهائي؛ توفر المادة الرابطة قابلية التدفق أثناء القولبة وقوة أولية كافية للتعامل مع الجزء الأخضر.
يُعرف الخليط باسم مادة تغذية MIM ويتم تحضيره غالبًا على شكل حبيبات أو كريات. لملء القالب بشكل موثوق، يجب أن يتدفق في ظل ظروف مناسبة مع الحفاظ على توزيع موحد للمسحوق بشكل معقول. يؤثر تحميل المسحوق، وحجم الجسيمات وشكلها، والكيمياء السطحية، وتوافق المادة الرابطة، وتجانس الخلط على هذا السلوك.
إذا كانت مادة التغذية تفتقر إلى قابلية التدفق الكافية، فقد تفشل الميزات الرقيقة أو البعيدة في الملء. يمكن أن يؤدي سوء توزيع المسحوق أيضًا إلى عدم انتظام الكثافة وتغيرات الأبعاد اللاحقة. لذلك، فإن تحضير مادة التغذية ليس مجرد مسألة خلط مسحوق معدني أو سيراميكي مع بلاستيك.
الحقن وتشكيل الجزء الأخضر
يتم تسخين المادة الأولية المُجهزة تحت ظروف معالجة مناسبة وحقنها في تجويف القالب. يُنشئ القالب الشكل الخارجي الأولي والميزات الداخلية التي يمكن تشكيلها وإطلاقها باستخدام تصميم الأداة.
بعد التبريد والإخراج، يُطلق على المكون اسم جزء أخضر. يشبه المكون المقصود ولكنه لا يزال يحتوي على المادة الرابطة المؤقتة، ولم تتطور بنيته المادية النهائية بعد. يجب أن يتحمل الإخراج والمناولة والنقل دون تلف.
عادةً ما يكون الشكل الأخضر أكبر من الجزء الملبد النهائي لأن التكثيف اللاحق ينتج عنه انكماش. يعتمد التعويض المطلوب على المادة الأولية والمادة وأدوات التصنيع وظروف المعالجة، وليس على عامل قياس PIM عالمي واحد.
إزالة المادة الرابطة: إزالة المادة الرابطة
تزيل عملية إزالة المادة الرابطة المادة الرابطة المؤقتة مع الحفاظ على شكل المسحوق المعبأ. يمكن استخدام استخلاص المذيبات، أو التحلل التحفيزي، أو المعالجة الحرارية، أو الطرق المدمجة اعتمادًا على نظام المادة الأولية.
في بعض المسارات، تتم إزالة أحد مكونات المادة الرابطة أولاً ويحتفظ مكون متبقٍ بالمسحوق معًا حتى خطوة حرارية لاحقة. غالبًا ما يُطلق على الوسيط المُزال منه المادة الرابطة بشكل كبير اسم قطعة بنية، ولكن المصطلحات والمراحل الوسيطة المميزة ليست متطابقة عبر كل نظام PIM.
يجب التحكم في إزالة المادة الرابطة. يمكن أن تتسبب المناطق السميكة أو مسارات الإزالة الطويلة في حدوث ضغط داخلي أو فقدان غير متساوٍ للمادة الرابطة، مما يؤدي إلى حدوث بثور أو تشوه أو تشقق. تعني إزالة المادة الرابطة الناجحة الحفاظ على شكل المسحوق المُصَبَّب للتلبيد، وليس مجرد إزالة أكبر قدر ممكن من المادة الرابطة بأسرع ما يمكن.
التشقق عند انتقال من سميك إلى رقيق أثناء إزالة المادة الرابطة (حالة توضيحية)
يبدو الجزء الأخضر ذو المحور السميك المتصل بذراع رفيع سليمًا بعد القولبة، ومع ذلك تتطور شقوق دقيقة بالقرب من الانتقال أثناء إزالة المادة الرابطة.
يمكن للمادة الرابطة أن تغادر المقطع السميك ببطء أكثر من المقطع الرقيق. قد يؤدي الاختلاف إلى حدوث ضغط موضعي أو إضعاف بنية المسحوق، على الرغم من أن عيوب القولبة أو تلف المناولة يمكن أن ينتج أعراضًا مماثلة.
افحص الأجزاء بعد القولبة وفي مراحل إزالة المادة الرابطة المتتالية، وسجل متى وأين تظهر الشقوق لأول مرة. الضرر المتكرر عند نفس نقاط الانتقال يدعم التحقيق في مسار إزالة المادة الرابطة، ولكنه لا يحدد سببًا واحدًا.
راجع انتقالات سمك الجدار، وظروف إزالة المادة الرابطة، ودعم الأجزاء الخضراء والتعامل معها، ثم تحقق من صحة أي تغيير مستهدف قبل تعديل القالب.
التلبيد، الانكماش، وخصائص الجزء النهائي
أثناء التلبيد، تدفع الحرارة ترابط الجسيمات، والتغيرات المجهرية، وغالباً تقليل المسام والتكثيف. بعض المواد تتلبد بشكل أساسي في الحالة الصلبة؛ والبعض الآخر يتضمن مرحلة سائلة خلال جزء من الدورة.
عادة ما ينكمش المكون مع تماسك بنية المسحوق. يؤثر سمك الجدار، وتوزيع المسحوق، والهندسة، وتحميل الفرن، وظروف الدعم، والتاريخ الحراري، والجو المحدد على مدى انتظام حدوث ذلك. عندما تتقلص مناطق مختلفة بمعدلات مختلفة، فإن تكبير القالب بعامل اسمي واحد لن يمنع التشوه بمفرده.
التشوه الاتجاهي بعد التلبيد (حالة توضيحية)
رافعة مصبوبة صغيرة تبدو مستقيمة قبل التلبيد ولكنها تنحني باستمرار في اتجاه واحد بعد الحرق.
يمكن أن يساهم التعبئة غير المتساوية للمسحوق، وسمك المقطع، والجاذبية، والتلامس مع دعم التلبيد، أو الظروف الحرارية المحلية في هذا التشوه. الشكل النهائي وحده لا يحدد السبب المهيمن.
قارن الأبعاد قبل وبعد إزالة المادة الرابطة وبعد التلبيد، ثم تحقق من اتجاه الانحناء عبر الأجزاء وأحمال الفرن. يمكن أن يشير التوجيه المتكرر إلى ظروف الدعم أو التحميل؛ وقد يتطلب التشوه المركز حول ميزة معينة مراجعة أقرب للهندسة وكثافة الجزء الأخضر.
يجب التحقق من أي تغيير في الدعم، أو اتجاه التحميل، أو انتقال المقطع، أو ظروف التشكيل على عينات ملبدة قبل مراجعة تعويض القالب.
يحدد التلبيد البنية المادية النهائية ويؤثر على الكثافة، والقوة، والاستجابة للتآكل، وغيرها من الخصائص الوظيفية. الهدف هو تلبية متطلبات المواد والأبعاد المحددة، وليس افتراض أن كل مسار PIM ينتج كثافة كاملة تمامًا.
يتم فحص المكونات النهائية. اعتمادًا على المشروع، قد يتطلب البعض أيضًا التشغيل الآلي، أو التجليخ، أو التلميع، أو المعالجة الحرارية، أو المعالجة السطحية. يتم اختيار هذه العمليات لمتطلب وظيفي محدد بدلاً من فرضها على كل مكون PIM.
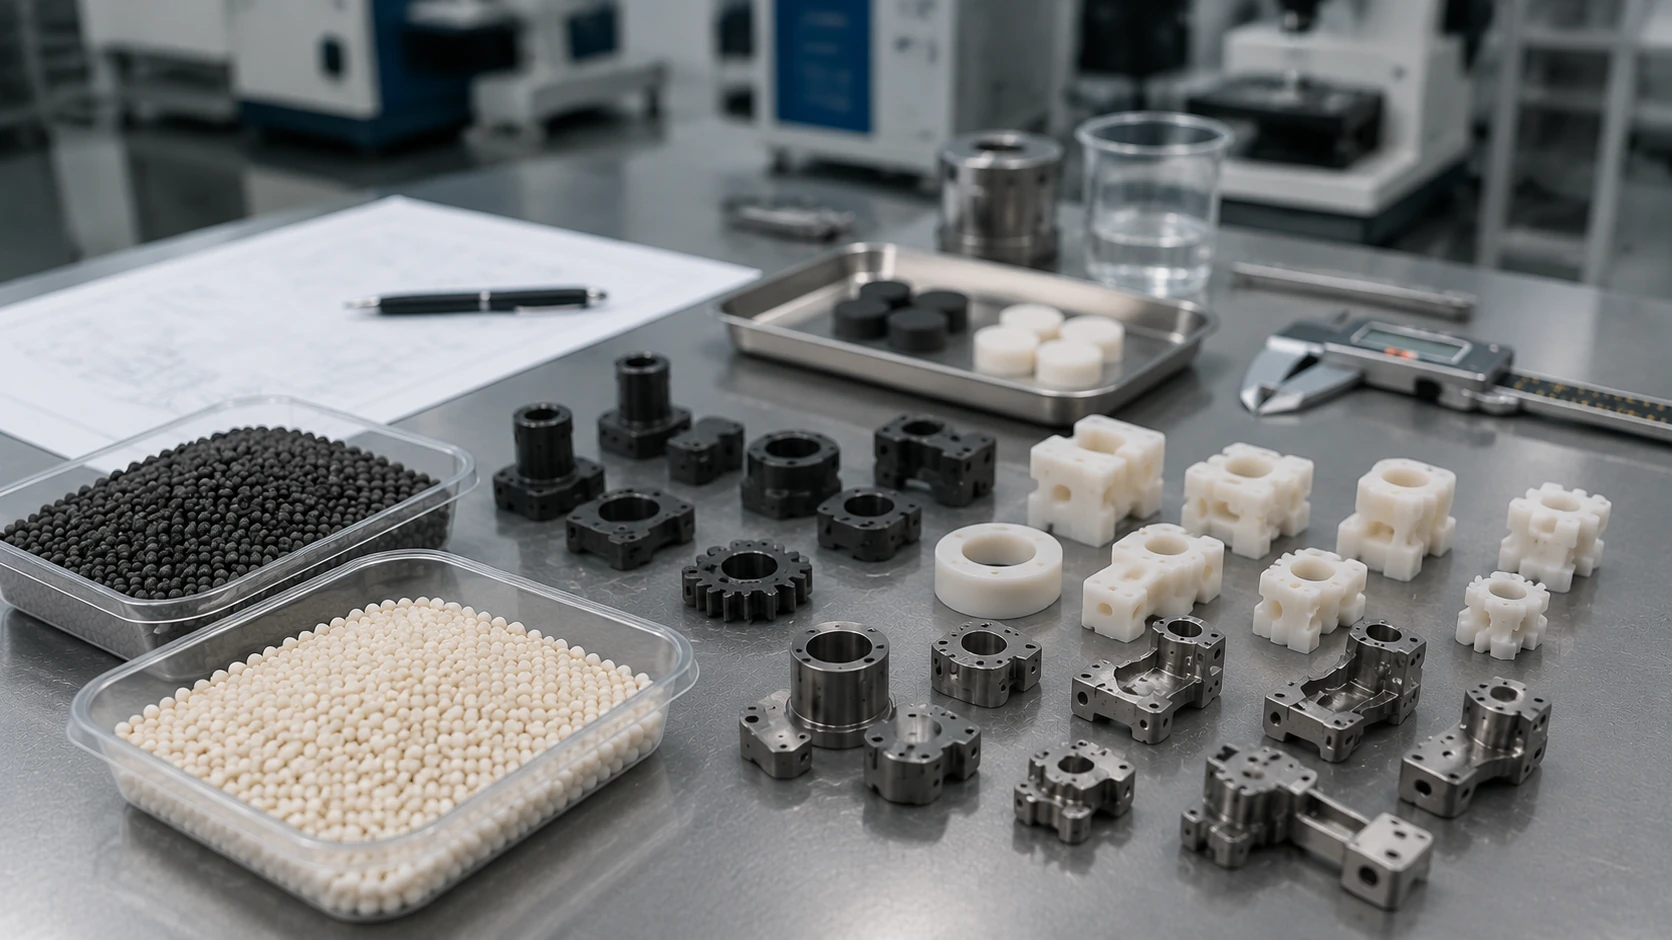
المعدات المشتركة لا تعني ظروف عملية قابلة للتبديل. قد تتطلب مواد التغذية المعدنية والسيراميكية وكربيد الأسمنت طرقًا مختلفة لإزالة المادة الرابطة، وأجواء الفرن، والدورات الحرارية، وضوابط التلوث، حتى عند استخدام نفس فئات الآلات.
ما هي المزايا الرئيسية للقولبة بالحقن للمساحيق؟
تجمع PIM بين التعقيد الهندسي المقولب وخصائص مادة المسحوق المختارة. هذه الفوائد مهمة عندما تبرر الهندسة ومتطلبات الإنتاج أدوات التصنيع وإزالة المادة الرابطة والتلبيد.
الهندسات المعقدة والتصنيع بالشكل شبه النهائي (Near-Net-Shape)
يمكن لـ PIM تشكيل ميزات ثلاثية الأبعاد معقدة معينة مباشرة في القالب، بما في ذلك التجاويف، والمقاطع المنحنية، وتفاصيل التركيب المتكاملة، والأسطح الخارجية المتعددة. عندما تتطلب هذه الميزات بخلاف ذلك عدة إعدادات تشغيل آلية، قد يؤدي مسار القولبة المعتمد إلى تقليل عمليات إزالة المواد.
يُعرف هذا باسم التصنيع بالشكل شبه النهائي (Near-Net-Shape): يتم إنشاء جزء كبير من هندسة الجزء النهائية قبل التشطيب. لا يضمن هذا أن كل ثقب، أو واجهة اقتران، أو سطح مانع للتسرب، أو بُعد حرج سيلبي مواصفاته النهائية دون عمل ثانوي.
تكون الميزة أقوى عندما يبرر التعقيد إنتاج القالب ولكن الشكل لا يزال يسمح بالملء، وإخراج القالب، وإزالة المادة الرابطة، والتلبيد.
خصائص المواد الوظيفية في الأجزاء القائمة على المساحيق
يمكن لتقنية القولبة بالحقن المعدني (MIM) إنتاج مكونات من أنظمة مواد ذات خصائص غير متوفرة في المواد البلاستيكية المقولبة العادية. على سبيل المثال، قد يوفر الفولاذ المقاوم للصدأ المختار سلوكًا ميكانيكيًا معدنيًا ومقاومة للتآكل، وقد توفر درجة الألومينا المختارة عزلًا كهربائيًا، وقد يوفر الكربيد المتكلس مقاومة للتآكل الكاشط.
تلك الخصائص تنتمي إلى المادة المختارة وظروف المعالجة المعتمدة، وليس إلى تقنية MIM كمادة عالمية. القيمة التصنيعية هي القدرة على الجمع بين أداء المسحوق المعدني المناسب والهندسة المقولبة المعقدة.
تصنيع قابل للتكرار بأحجام إنتاجية
بعد التحقق من صحة القالب والعملية، يمكن للقالب تشكيل المكونات بشكل متكرر بالهندسة المطلوبة. قد تحسن التجاويف المتعددة الإنتاجية حيث تسمح التصميمات، وتوازن الملء، وإزالة المادة الرابطة، واستقرار التلبيد بذلك.
تعتمد الفوائد الاقتصادية على إجمالي تكلفة التصنيع، وليس على دورة القولبة وحدها. تكلفة المسحوق والمادة الأولية، وأدوات التصنيع، وإزالة المادة الرابطة والتلبيد، والخردة والإنتاجية، والفحص، والتشطيب المطلوب، وحجم الإنتاج المتوقع كلها عوامل مهمة.
تقنية MIM ليست أرخص تلقائيًا من التصنيع باستخدام الحاسب الآلي (CNC) أو الضغط أو طرق التصنيع الأخرى؛ بل تصبح جذابة عندما يمكن لتصميم الجزء وحجم الدفعة أو العمر الافتراضي تبرير الاستثمار في التطوير وأدوات التصنيع.
أين تُستخدم القولبة بالحقن المعدني؟
تُستخدم تقنية MIM عندما يحتاج المكون إلى مادة قائمة على المسحوق مناسبة وميزات هندسية تستفيد من القولبة بالحقن. تعتمد العملية ذات الصلة على الخصائص المطلوبة للجزء النهائي، وليس ببساطة على الصناعة التي يخدمها.
في الإلكترونيات الاستهلاكية والآليات الدقيقة، قد تستفيد الأقفال المعدنية الصغيرة، أو الرافعات، أو الموصلات، أو المكونات المماثلة من تقنية MIM عندما يمكن دمج عدة ميزات في شكل واحد مصبوب. يمكن لمعدات الصناعة والسيارات أيضًا استخدام MIM للآليات المعقدة المناسبة والأجزاء الهيكلية الصغيرة.
بالنسبة لقفل صغير، قد يؤدي تشكيل التجاويف وميزات التركيب معًا إلى إلغاء الحاجة إلى إعدادات تشغيل آلية منفصلة. هذه الميزة لا تكون مهمة إلا إذا كان يمكن ملء الميزات، وتحريرها من القالب، ونقلها عبر مراحل إزالة المادة الرابطة والتلبيد دون فقدان هندستها المطلوبة.
قد تشمل الأجزاء السيراميكية التقنية المصنعة بتقنية CIM دعامات عازلة كهربائيًا، أو أكمامًا، أو أدلة، أو مكونات مختارة مقاومة للتآكل. يتم تحديد تطبيقاتها بناءً على المتطلبات الكهربائية والحرارية ومقاومة التآكل والمتطلبات الكيميائية والميكانيكية للمادة.
قد تُستخدم أنظمة الكربيد المتكلس المتخصصة للأجزاء المعقدة المقاومة للتآكل والمكونات المتعلقة بالأدوات حيث يمكن لتشكيل الهندسة قبل التلبيد النهائي أن يقلل من عمليات التجليخ أو التشغيل الآلي الصعبة.
| مكون تمثيلي | لماذا قد تساعد تقنية PIM | مسار المادة | صناعة محتملة |
|---|---|---|---|
| مزلاج أو رافعة صغيرة من الفولاذ المقاوم للصدأ | ملف تعريف معقد بخصائص معدنية وظيفية | MIM | آليات دقيقة، أجهزة قابلة للارتداء، مكونات إلكترونية |
| مكون مشغل معدني مصغر | هندسة متكاملة وإنتاج قابل للتكرار بالقولبة | MIM | المعدات الصناعية والسيارات |
| دعامة عزل سيراميكية | عزل كهربائي وهندسة مصبوبة محددة | CIM | تجميعات كهربائية أو إلكترونية |
| دليل سيراميكي أو عنصر مقاوم للتآكل | مقاومة التآكل والأداء السطحي الخاص بالمواد | CIM | الآلات الصناعية |
| جزء صناعي معقد من المعدن الصلب مقاوم للتآكل | مادة صلبة مقاومة للتآكل ذات هندسة تشطيب صعبة | CCIM | أدوات صناعية |
أمثلة توضيحية للمكونات، وليست دراسات حالة إنتاج XTMIM. يتطلب التحقق من المادة الفعلية والهندسة وطريقة التصنيع.
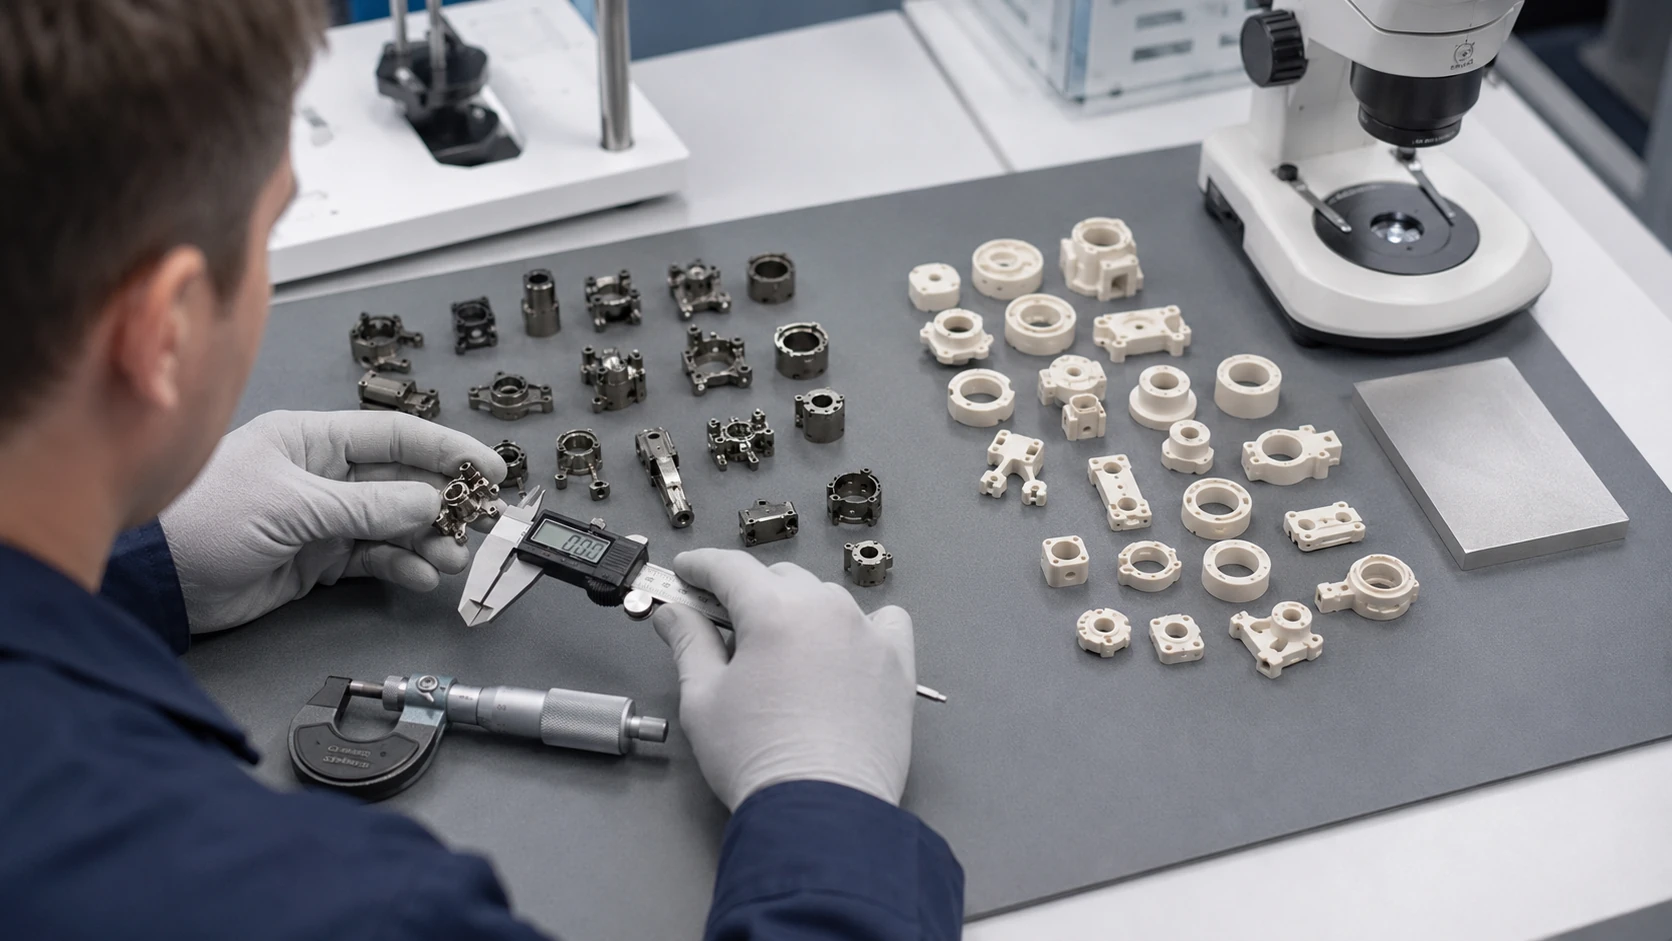
سببان مختلفان لاستخدام PIM (أمثلة توضيحية)
مزلاج من الفولاذ المقاوم للصدأ. عندما يجمع مزلاج مدمج بين عدة ميزات مصبوبة مع متطلبات مقاومة التآكل والقوة، يمكن لتقنية MIM تقليل عمليات التشغيل الآلي المنفصلة عند أحجام الإنتاج المتكررة. لا تزال الثقوب الحرجة أو الأسطح المتزايدة تحتاج إلى فحص قدرة ما بعد التلبيد أو هامش تشطيب.
دعامة عازلة سيراميكية. قد تكون تقنية CIM مفيدة عندما يكون للمكون العازل شكل يصعب طحنه من السيراميك الكثيف. يجب أن توفر درجة السيراميك السلوك الكهربائي والميكانيكي المطلوب، بينما يجب أن تتحمل الهندسة عمليات إزالة المادة الرابطة والتلبيد والمناولة دون تشوه أو تقشر غير مقبول.
يمكن صنع شكل مشابه من مواد مختلفة لوظائف مختلفة. على العكس من ذلك، لا يتم تصنيع كل مكون من الفولاذ المقاوم للصدأ أو السيراميك أو المعادن الصلبة باستخدام PIM: قد تكون الضغط، والتشغيل الآلي، والصب، والبثق، وطرق أخرى أكثر ملاءمة للمتطلبات الفعلية.
ما هي قيود القولبة بالحقن للمساحيق؟
يمكن لـ PIM تشكيل مكونات وظيفية معقدة، ولكن يجب أن يكون الجزء متوافقًا مع سلسلة القولبة-إزالة المادة الرابطة-التلبيد بأكملها. لا تثبت قابلية القولبة وحدها قابلية التصنيع النهائية.
قيود الأدوات والهندسة
تتطلب PIM قالبًا يمكن لمادة التغذية المحملة بالمسحوق أن تملأه ويمكن إخراج الجزء الأخضر منه دون تلف غير مقبول. لذلك، فإن خطوط الفصل، والمسودات، والتهوية، ووضع البوابة، والإخراج، والنتوءات، وهندسة الجدران الموضعية لها أهمية.
تتطلب بعض الميزات منزلقات أو نوى أو آليات أدوات إضافية؛ قد يحتاج البعض الآخر إلى إعادة تصميم أو تشغيل آلي ثانوي. يمكن للمساحيق الكاشطة أن تخلق اعتبارات إضافية لتآكل الأدوات. قد يؤثر التغيير المفاجئ من الجدران السميكة إلى الرقيقة أيضًا على القولبة وإزالة المادة الرابطة اللاحقة أو التلبيد.
مخاطر إزالة المادة الرابطة والتلبيد والانكماش
أثناء إزالة المادة الرابطة، يجب أن يحافظ الجزء على هندسته أثناء إزالة المادة الرابطة المؤقتة. أثناء التلبيد، يجب أن تظل المعالجة الحرارية والتغيرات الأبعاد خاضعة للرقابة. تشمل المخاطر النموذجية التشقق، والانتفاخ، والانهيار، والانكماش غير المتساوي، والالتواء، والمسامية المتبقية.
تختلف الأسباب حسب نظام المواد، وتوزيع المسحوق، وسمك الجدار، والميزات غير المدعومة، وظروف الفرن، وتركيبات الدعم. قد يتم قولبة ميزة رقيقة بنجاح ولكنها تتشوه بعد إزالة المادة الرابطة المؤقتة. قد يتطلب قسم سميك جدولًا مختلفًا لإزالة المادة الرابطة عن مكون رقيق موحد.
يتطلب حدوث شرخ يُلاحظ لأول مرة بعد إزالة المادة الرابطة تحقيقًا مختلفًا عن التشوه الذي يحدث فقط أثناء التلبيد. فحص الأجزاء في كل مرحلة، والتحقق من انتظام الجزء الأخضر (green part) ومراجعة نقاط اتصال الدعامات يمكن أن يضيّق نطاق الأسباب؛ فالتشغيل الدقيق للقالب وحده لا يمكنه منع كلا الفشلين.
الدقة الأبعاد والمعالجة اللاحقة
نظرًا لأن أجزاء القولبة بالحقن المعدني (PIM) تنكمش بين مرحلتي القولبة والتلبيد النهائي، يجب أن يعوض القالب التغيير الأبعادي المتوقع. يتأثر الانكماش بنظام المواد الفعلي وظروف التصنيع، لذلك لا ينطبق عامل قياس عالمي أو تفاوت ما بعد التلبيد على جميع مكونات PIM.
قد تتطلب بعض الثقوب الدقيقة، أو الأسطح المتزايدة، أو أسطح الإحكام، أو الأبعاد الحرجة عمليات تشغيل آلي، أو تجليخ، أو تلميع، أو عمليات أخرى بعد التلبيد. تتطلب التشطيبات السيراميكية أيضًا حماية مناسبة ضد التقطيع والتلف الهش.
يجب أن يميّز الرسم الأبعاد المتوقع مطابقتها للمواصفات بعد التلبيد عن تلك المخصصة للتشغيل الآلي أو التجليخ. يساعد هذا في تقدير تكلفة التشطيب وتحديد كيفية فحص كل ميزة حرجة.
متى قد تكون القولبة بالحقن المعدني (PIM) أقل ملاءمة؟
قد تقدم PIM ميزة محدودة للهندسة البسيطة جدًا، أو الكميات المنخفضة جدًا، أو التصميمات التي تتغير بشكل متكرر، أو المكونات الكبيرة أو السميكة بشكل غير عادي، أو الميزات المعرضة للتلف أثناء المناولة والتلبيد، أو المنتجات التي تتطلب تشطيبًا دقيقًا مكثفًا بعد القولبة.
على سبيل المثال، قد يكون دبوس أسطواني بسيط أكثر عملية للتشغيل الآلي بدلاً من تطوير أدوات PIM له. قد يكون النموذج الأولي الذي لا يزال قيد إعادة التصميم أفضل أيضًا من خلال التشغيل الآلي أو عملية مرنة أخرى حتى يصبح الشكل مستقرًا.
جزء قابل للقولبة قد لا يبرر أدوات PIM (حالة توضيحية)
ضع في اعتبارك مكونًا بسيطًا ذا طلب سنوي غير مؤكد والعديد من الواجهات ذات التفاوتات الضيقة. قد يكون شكله سهل القولبة، ولكن الميزات الحرجة ستظل تتطلب تشغيلًا آليًا كبيرًا بعد التلبيد.
افصل الهندسة التي يمكن لـ PIM إنتاجها وفقًا للمواصفات عن الهندسة التي لا تزال بحاجة إلى تشغيل آلي وتجليخ وفحص. ثم قم بتوزيع تكاليف الأدوات وتطوير العمليات على حجم إنتاج واقعي مدى الحياة، وليس فقط وقت دورة الحقن.
إذا كان جزء كبير من العمل يظل في العمليات الثانوية أو كان التصميم لا يزال يتغير، فقد يكون التشغيل الآلي باستخدام الحاسب الآلي (CNC) أو عملية مرنة أخرى هو المسار الأكثر اقتصادية حتى تستقر المتطلبات.
هذه أسباب لمقارنة طرق التصنيع، وليست استبعادات مطلقة. الشكل الهندسي، ومتطلبات المواد، والحجم المتوقع، والتكلفة الإجمالية للتشطيب لا تزال تحدد الاختيار العملي.
الشكل القابل للقولبة ليس بالضرورة جزء PIM صالحًا. يجب أن يتحمل المكون إزالة المادة الرابطة والتلبيد، وأن يلبي الأبعاد المطلوبة وخصائص المواد، وأن يظل اقتصاديًا عند حجم الإنتاج المقصود.
الخلاصات الرئيسية: فهم القولبة بالحقن المعدني (PIM)
تجمع PIM بين متطلبين تصنيعيين: يجب أن تشكل مادة المسحوق والمادة الرابطة الشكل الهندسي المطلوب، ويجب أن يتحمل الهيكل المقولب إزالة المادة الرابطة والتلبيد لتحقيق مواصفات المواد والأبعاد النهائية.
- PIM هو المصطلح الشامل. تعد MIM (القولبة بالحقن المعدني) و CIM (القولبة بالحقن السيراميكي) مساراتها المعدنية والسيراميكية الرئيسية؛ ويعد CCIM تطبيقًا معترفًا به للكربيدات المتصلدة المتخصصة.
- مراحله مترابطة. جودة مادة التغذية (Feedstock)، والقولبة، وإزالة المادة الرابطة، والتلبيد، كلها تؤثر على الجزء النهائي.
- أنظمة المواد تحدد الخصائص النهائية. الأجزاء المعدنية، والسيراميك التقني، والكربيدات المتصلدة تحتاج إلى ظروف مميزة ومُصدّق عليها.
- تعتمد قيمتها على الجزء والحجم. تعتبر الهندسة المعقدة شبه الصافية والإنتاج المتكرر مفيدة عندما تكون العملية الكاملة قابلة للتطبيق.
- حدودها حقيقية. يتطلب تقييم تحرير القالب، والانكماش، ومخاطر التلف، ومتطلبات الدقة، والتشطيب، واقتصاديات الأدوات.
تصف القولبة بالحقن المعدني (PIM) طريقة تصنيع، وليس مادة عالمية. تحدد الخصائص المطلوبة أولاً نظام المسحوق؛ ثم تحدد الهندسة، وإزالة المادة الرابطة، والتلبيد، وحجم الإنتاج ما إذا كانت هذه الطريقة عملية. للحصول على مقارنة أكثر تفصيلاً لطرق المواد الرئيسية الخاصة بها، راجع MIM مقابل القولبة بالحقن الخزفي. يتم تناول متطلبات التصنيع الخاصة بالمعادن ضمن القولبة بالحقن المعدني.
هل تقوم بتقييم مكون معدني معقد؟ A مراجعة الرسم يمكن تحديد أسئلة الأدوات، والانكماش، والتشطيب، والفحص التي تحتاج إلى حل قبل اختيار عملية القولبة بالحقن المعدني (MIM).
الأسئلة الشائعة
هل القولبة بالحقن المعدني (MIM) هي نفسها الطباعة ثلاثية الأبعاد؟
لا. تستخدم القولبة بالحقن المعدني (MIM) قالبًا، وإزالة مؤقتة للمادة الرابطة، وتلبيدًا لصنع أجزاء مصبوبة متكررة من مادة تغذية مسحوقية. بينما تبني الطباعة ثلاثية الأبعاد القائمة على المسحوق جزءًا طبقة بطبقة وقد تستخدم آليات ربط أو صهر مختلفة. يمكن لكليهما استخدام مواد مسحوقية، لكن منطق الإنتاج واحتياجات الأدوات والمزايا الاقتصادية تختلف.
هل يمكن استخدام أي مسحوق معدني أو سيراميكي لتقنية PIM؟
ليس تلقائيًا. يجب أن تكون المادة المسحوق متوافقة مع نظام تغذية معتمد، وطريقة إزالة المادة الرابطة، وطريقة التلبيد، وهدف الخصائص النهائي. يعتمد توفر المواد في القولبة بالحقن المعدني (MIM) على أكثر من مجرد كيمياء المسحوق وحده.
هل تتطلب أجزاء MIM دائمًا تشغيلًا آليًا ثانويًا؟
لا، غالبًا ما تُستخدم تقنية القولبة بالحقن المعدني (MIM) للتصنيع بالشكل شبه الصافي (near-net-shape)، لذا قد يتم إنشاء العديد من الميزات مباشرةً عن طريق القولبة والتلبيد. ومع ذلك، قد لا تزال الثقوب الحرجة، أو أسطح الإحكام، أو الميزات المتزايدة، أو الأسطح ذات التفاوتات الدقيقة تتطلب التشغيل الآلي، أو التجليخ، أو التلميع، أو عمليات تشطيب أخرى.
كيف يمكن للمهندسين الحكم على ما إذا كان الجزء مرشحًا جيدًا لتقنية PIM؟
عادةً ما يجمع المرشح القوي بين مادة مسحوق مناسبة، وهندسة تستفيد من التعقيد المصبوب، وحجم إنتاج يمكن أن يبرر تكاليف الأدوات والتحقق من صحة العملية. يجب أن يظل الجزء قابلاً للتصنيع أيضًا من خلال عمليات القولبة، وإزالة المادة الرابطة، والتلبيد، والفحص، وأي خطوات تشطيب مطلوبة.







