
METAL ENJEKSİYON KALIPLAMA Metal enjeksiyon kalıplama (MIM), ince metal, seramik ve belirli özel toz malzemelerden karmaşık bileşenler üretmek için kullanılan bir imalat süreçleri ailesidir. Enjeksiyon kalıplama ile toz işlemesini birleştirir: toz, geçici bir bağlayıcı ile karıştırılır, gerekli şekle kalıplanır, bağlayıcısı giderilir ve nihai bileşenin malzeme özellikleri geliştirilmek üzere sinterlenir.
METAL ENJEKSİYON KALIPLAMA
Metal enjeksiyon kalıplama (MIM) ince metal, seramik ve belirli özel toz malzemelerden karmaşık bileşenler üretmek için kullanılan bir imalat süreçleri ailesidir. Enjeksiyon kalıplama ile toz işlemesini birleştirir: toz, geçici bir bağlayıcı ile karıştırılır, gerekli şekle kalıplanır, bağlayıcısı giderilir ve nihai bileşenin malzeme özellikleri geliştirilmek üzere sinterlenir.
MIM öncelikli olarak şunları içerir Metal Enjeksiyon Kalıplama (MIM) ve seramik enjeksiyon kalıplama (CIM). Sementit karbür enjeksiyon kalıplama (CCIM) da özel bir yöntem olarak kabul edilir. MIM ve CIM'e üçüncü bir alternatif değildir: paylaşılan şekillendirme ve sinterleme prensipleri için genel bir terimdir.
Kalıplanmış bir şekil yalnızca başlangıç noktasıdır. Bir MIM bileşeni ayrıca bağlayıcı giderme işlemine dayanmalı ve belirtilen boyutlara ve malzeme özelliklerine sinterlenmelidir.
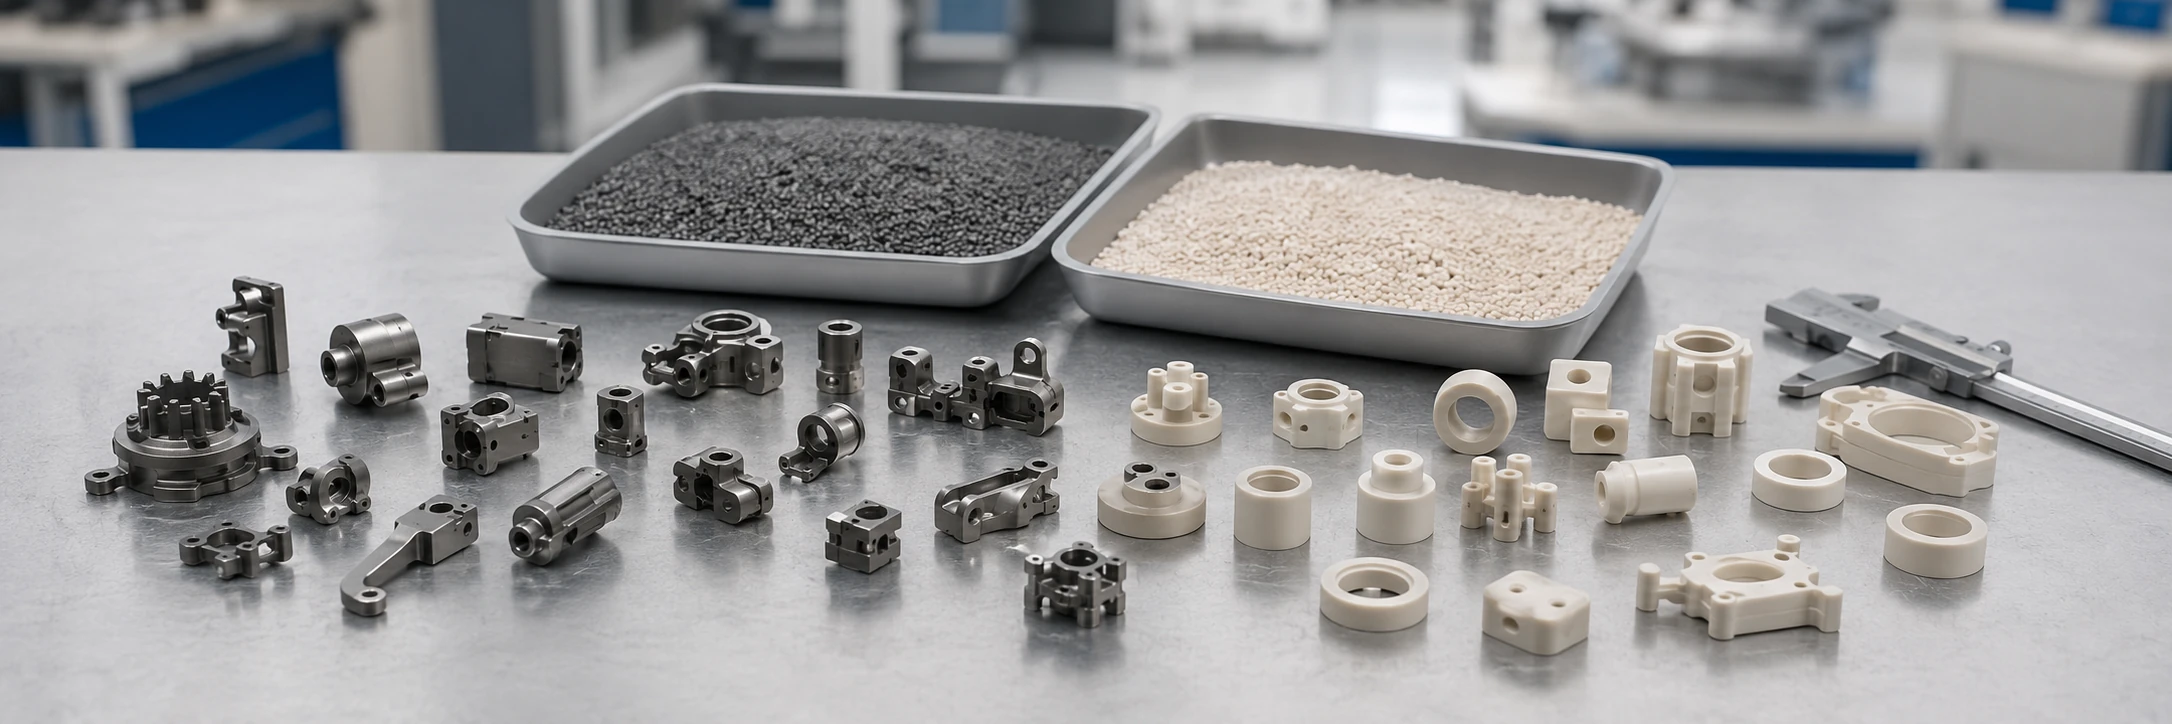
Toz Enjeksiyon Kalıplama (PIM) Nedir?
Toz enjeksiyon kalıplama, sinterleme yoluyla elde edilen malzeme özelliklerini enjeksiyon kalıplamanın geometrik esnekliğiyle birleştiren, toza dayalı bir şekillendirme teknolojisidir. Bu, belirli bir metal veya seramik malzemenin adı değil, bir üretim süreci ailesidir.
Geleneksel plastik enjeksiyon kalıplamada, polimer bitmiş parçanın ana malzemesidir. PIM farklı çalışır. Enjekte edilebilir bir besleme stoğu oluşturmak için ince malzeme tozu bir geçici bağlayıcı ile karıştırılır. Bağlayıcı şekillendirmeye olanak tanır ve yeni kalıplanmış bileşeni bir arada tutar, ancak daha sonra çıkarılır. Toz partikülleri sinterleme sırasında nihai malzeme yapısını oluşturur.
PIM, geometrinin oluşturulması için enjeksiyon kalıplamayı kullanır; ardından bağlayıcı giderme ve sinterleme, kalıplanmış toz yapısını işlevsel bir bileşene dönüştürür. Kesin malzeme özellikleri ve işlem koşulları seçilen toz sistemine bağlıdır.
PIM, geleneksel toz metalurjisi ile ilişkilidir ancak şekillendirme yöntemiyle farklılık gösterir. Geleneksel presleme ve sinterleme toz metalurjisi genellikle tozu rijit bir kalıp içinde sıkıştırır. PIM, toz-bağlayıcı karışımını bir kalıp boşluğuna enjekte ederek, tek eksenli sıkıştırmayla elde edilmesi zor olan belirli üç boyutlu özellikleri mümkün kılar. Her iki yaklaşımın da kendine özgü geometri ve kalıp kısıtlamaları vardır.
PIM terminolojisi: PIM kısaltması ilgisiz sektörlerde de karşımıza çıkar. Üretim spesifikasyonlarında, Toz Enjeksiyon Kalıplama (PIM) toz bazlı süreci tanımlar; powder injection moulding İngiliz İngilizcesindeki karşılığıdır. MIM ise bu ailenin içindeki metal yoluna özel olarak atıfta bulunur. Daha geniş süreç bağlamı için şuraya bakın: ilgili üretim süreçleri.
Toz Enjeksiyon Kalıplama (PIM) Ana Türleri Nelerdir?
PIM, temel olarak şekillendirilen toz malzemeye göre sınıflandırılır. MIM ve CIM, iki ana malzeme yoludur. Sementit karbürler dahil olmak üzere belirli özel sistemler de PIM ile işlenir ve endüstri eğitiminde ayrı olarak sınıflandırılabilir.
Metal Enjeksiyon Kalıplama (MIM)
Metal enjeksiyon kalıplama, kalıplama, bağlayıcı giderme ve sinterleme yoluyla karmaşık metal bileşenler üretmek için organik bir bağlayıcı ile karıştırılmış metal tozu kullanır. Yaygın malzeme aileleri arasında paslanmaz çelikler, düşük alaşımlı çelikler, çökelme sertleşmeli paslanmaz çelikler ve seçilmiş diğer metal alaşımları bulunur.
Örneğin, korozyon direncinin önemli olduğu durumlarda 316L paslanmaz çelik düşünülebilirken, onaylanmış işlem ve ısıl işlem sonrasında daha yüksek mukavemetin gerektiği durumlarda 17-4 PH paslanmaz çelik uygun olabilir. Seçilen alaşım ve üretim yolu elde edilebilir özellikleri belirler.
MIM, mekanik kollar, mandallar, minyatür yapısal bileşenler ve hassas donanım gibi küçük, karmaşık metal parçalar için kullanılır. Karmaşık geometriyi belirli bir metalik malzemenin işlevsel davranışı ile birleştirir. Detaylı bilgi için şuraya bakın: metal enjeksiyon kalıplama prosesi metal odaklı üretim kontrolleri için.
Seramik Enjeksiyon Kalıplama (CIM)
Seramik enjeksiyon kalıplama, teknik seramik bileşenler üretmek için seramik tozu ve geçici bir bağlayıcı sistemi kullanır. Yaygın örnekler arasında alümina (Al₂O₃) ve zirkonya (ZrO₂) bulunur; uyumlu besleme stokları ve işleme rotaları mevcut olduğunda başka seramik malzemeler de kullanılabilir.
CIM, gerekli işlev belirli bir teknik seramikten geldiğinde önemlidir. Alümina, elektrik yalıtımı ve belirli aşınmaya dayanıklı kullanımlar için yaygın olarak kabul edilir. Zirkonya, seramik için nispeten yüksek kırılma tokluğu ile sertlik ve aşınma direnci sağlayabilir. Her seramik sınıfı için tek bir özellik seti geçerli değildir.
Temsili parçalar arasında seramik yalıtım destekleri, burçlar, kılavuzlar ve seçilmiş aşınmaya dayanıklı bileşenler bulunur. Geometrileri, taşıma gereksinimleri, sinterleme tepkisi ve kırılgan hasar riski, seçilen malzeme için değerlendirilmelidir. " seramik enjeksiyon kalıplama kılavuzu seramiğe özgü tasarım ve işleme gereksinimlerini kapsar.
Sementit Karbür Enjeksiyon Kalıplama (CCIM)
Sementit karbür enjeksiyon kalıplama, karmaşık sert metal bileşenler için kullanılan özel bir PIM rotasıdır. Tipik bir malzeme sistemi, sert karbür parçacıklarının metalik bir faz tarafından bağlandığı tungsten karbür-kobalt (WC–Co)'dur.
İki farklı bağlayıcı karıştırılmamalıdır: geçici organik bağlayıcı, toz karışımını enjekte edilebilir hale getirir ve işlem sırasında çıkarılır; kobalt gibi metalik bağlayıcı faz, bitmiş sementit karbürde kalır. Bazı CCIM parçaları, aksi takdirde zor olan sert metal işleme işlemini azaltarak son yoğunlaştırmadan önce karmaşık aşınmaya dayanıklı geometri oluşturmaktan fayda sağlar.
Endüstriyel sınıflandırmalar tam olarak homojen değildir: bazıları sementit karbürleri daha geniş MIM alanına dahil ederken, diğer teknik kaynaklar CCIM'yi ayrı olarak tartışır. Evrensel üçüncü büyük bir kategori olmasa da, yerleşik özel bir PIM uygulamasıdır. Malzemenin kendisi hakkında daha fazla bilgi için bkz. Semente karbürler.
Uygun bir besleme stoğu ve sinterleme sistemi geliştirilmiş diğer özel sermet ve kompozit toz formülasyonları da enjeksiyonla kalıplanabilir. " mikro-PIM ve düşük basınçlı PIM bileşen ölçeğine veya işleme yaklaşımına atıfta bulunur ve bu malzeme kategorileriyle karıştırılmamalıdır.
| Yöntem | Tipik toz malzemeleri | Bitmiş bileşen | Temsili kullanım |
|---|---|---|---|
| MIM | Paslanmaz çelik, düşük alaşımlı çelik, seçilmiş metal alaşımları | Sinterlenmiş metal parça | Küçük mekanizmalar ve hassas metal donanım |
| CIM | Alümina, zirkonya, seçilmiş teknik seramikler | Sinterlenmiş teknik seramik parça | İzolatörler, burçlar, kılavuzlar ve aşınma bileşenleri |
| CCIM | WC–Co ve diğer uygun sementit karbürler | Sementit karbür parça | Özel karmaşık aşınma parçaları ve takım uçları |
CCIM, özel bir yol olarak gösterilmektedir; sınıflandırma gelenekleri endüstri referansları arasında değişiklik göstermektedir.
Sonuçta ortaya çıkan parçalar malzeme ve performans açısından farklılık gösterse de, bu yollar ortak bir yaklaşımla birbirine bağlanır: kalıpta toz yüklenmiş besleme stoğu şekillendirme, geçici bağlayıcıyı çıkarma ve şekillendirilmiş yapıyı sinterleme.
Toz Enjeksiyon Kalıplama Nasıl Çalışır?
PIM üretim dizisi, şekillendirilebilir bir toz karışımını sinterlenmiş bir malzeme bileşenine dönüştürür. Her aşamanın farklı bir amacı vardır ve erken yapılan hatalar sinterlemeden sonra görünür kalabilir.
- ADIM 01Besleme stoğu hazırlamaToz + geçici bağlayıcı
- ADIM 02Enjeksiyon kalıplamaYeşil parçayı şekillendirme
- ADIM 03Bağlayıcı GidermeBağlayıcıyı aşamalar halinde çıkarın
- ADIM 04SinterlemeParçacıkları birleştirin; büzün
- ADIM 05Kontrol / Son İşlemGerekli özellikleri doğrulayın
Son inceleme, boyutları ve malzeme gereksinimlerini kontrol eder. İşleme veya diğer son işlemler yalnızca gerektiğinde eklenir; bağlayıcı giderme ve sinterleme koşulları, besleme stoğu sistemine bağlıdır.
Toz ve Bağlayıcı Besleme Stoğu Hazırlığı
İşlem, ince tozun genellikle polimerler, mumlar veya işlem katkı maddeleri içeren bir bağlayıcı formülasyonu ile birleştirilmesiyle başlar. Toz, bitmiş bileşenin ana malzemesini oluşturur; bağlayıcı, kalıplama sırasında akışkanlık ve yeşil parça elleçlemesi için yeterli başlangıç mukavemeti sağlar.
Karışım şunlar olarak bilinir besleme stoğu ve genellikle granül veya pelet olarak hazırlanır. Kalıbı güvenilir bir şekilde doldurmak için, makul derecede homojen bir toz dağılımını korurken uygun koşullar altında akmalıdır. Toz yüklemesi, partikül boyutu ve şekli, yüzey kimyası, bağlayıcı uyumluluğu ve karıştırma homojenliği bu davranışı etkiler.
Eğer besleme stoğu yeterli akışkanlığa sahip değilse, ince veya uzak özellikler dolmayabilir. Kötü toz dağılımı ayrıca düzensiz yoğunluğa ve sonraki boyutsal değişkenliğe yol açabilir. Bu nedenle besleme stoğu hazırlığı, metal veya seramik tozunu plastik ile karıştırmaktan ibaret değildir.
Enjeksiyon Kalıplama ve Yeşil Parça Oluşumu
Hazırlanan besleme stoğu, uygun işlem koşulları altında ısıtılır ve kalıp boşluğuna enjekte edilir. Kalıp, ilk dış profili ve takım tasarımı kullanılarak oluşturulup çıkarılabilen iç özellikleri oluşturur.
Soğutma ve çıkarma işleminden sonra bileşen bir yeşil parçaya. olarak adlandırılır. Amaçlanan bileşene benzer ancak hala geçici bağlayıcıyı içerir ve son malzeme yapısı henüz gelişmemiştir. Hasar görmeden çıkarma, elleçleme ve transfer işlemlerine dayanabilmelidir.
Yeşil geometri, sonraki yoğunlaştırma büzülmeye neden olduğu için genellikle nihai sinterlenmiş parçadan daha büyüktür. Gerekli telafi, tek bir evrensel PIM ölçekleme faktörüne değil, besleme stoğuna, malzemeye, takım tasarımına ve işlem koşullarına bağlıdır.
Bağlayıcı Giderme: Bağlayıcıyı Çıkarma
Bağlayıcı giderme, geçici bağlayıcıyı, paketlenmiş tozun şeklini koruyarak çıkarır. Besleme stoğu sistemine bağlı olarak solvent ekstraksiyonu, katalitik ayrışma, termal işlem veya kombine yöntemler kullanılabilir.
Bazı rotalarda, önce bir bağlayıcı bileşeni çıkarılır ve kalan bir bileşen, daha sonraki bir termal adıma kadar tozu bir arada tutar. Önemli ölçüde bağlayıcısı giderilmiş bir ara ürün genellikle bir kahverengi parça, olarak adlandırılır, ancak terminoloji ve belirgin ara aşamalar her PIM sisteminde aynı değildir.
Bağlayıcı giderme kontrollü olmalıdır. Kalın alanlar veya uzun giderme yolları, iç basınç veya düzensiz bağlayıcı kaybı oluşturarak kabarcıklanma, deformasyon veya çatlamaya neden olabilir. Başarılı bağlayıcı giderme, mümkün olduğunca hızlı bağlayıcıyı çıkarmaktan ziyade, sinterleme için kalıplanmış toz geometrisini korumak anlamına gelir.
Bağlayıcı giderme sırasında kalın-ince geçişte çatlama (açıklayıcı vaka)
Kalın bir göbeğin ince bir kola bağlandığı yeşil parça, kalıplama sonrası sağlam görünse de, bağlayıcı giderme sırasında geçiş bölgesine yakın ince çatlaklar oluşur.
Bağlayıcı, kalın bölümden ince bölüme göre daha yavaş ayrılabilir. Bu fark, yerel basınç oluşturabilir veya toz yapısını zayıflatabilir, ancak kalıplama kusurları veya taşıma hasarı benzer belirtilere neden olabilir.
Kalıplama sonrası ve sonraki bağlayıcı giderme aşamalarında parçaları inceleyin ve çatlakların ne zaman ve nerede ilk belirdiğini kaydedin. Aynı geçişlerde tekrarlayan hasar, bağlayıcı giderme yolunu araştırmayı gerektirir, ancak tek bir neden belirlemez.
Et kalınlığı geçişlerini, bağlayıcı giderme koşullarını, yeşil parçanın desteğini ve elleçlenmesini gözden geçirin, ardından kalıpta değişiklik yapmadan önce hedeflenen herhangi bir değişikliği doğrulayın.
Sinterleme, Büzülme ve Son Parça Özellikleri
Sinterleme sırasında ısı, parçacık bağlanmasını, mikro yapısal değişimi ve genellikle gözenek azaltmayı ve yoğunlaşmayı sağlar. Bazı malzemeler ağırlıklı olarak katı halde sinterlenir; diğerleri döngünün bir bölümünde sıvı faz içerir.
Bileşen, toz yapısı konsolide oldukça genellikle büzülür. Et kalınlığı, toz dağılımı, geometri, fırın yüklemesi, destek koşulları, termal geçmiş ve seçilen atmosfer, bunun ne kadar eşit gerçekleştiğini etkiler. Farklı bölgeler farklı oranlarda büzüldüğünde, kalıbı nominal bir faktör kadar büyütmek, tek başına deformasyonu önlemeyecektir.
Sinterleme sonrası yönlü çarpılma (açıklayıcı vaka)
Küçük bir kalıplanmış kol, sinterlemeden önce düz görünür ancak ateşlemeden sonra tutarlı bir şekilde tek bir yönde bükülür.
Eşitsiz toz paketlemesi, kesit kalınlığı, yerçekimi, sinterleme desteğiyle temas veya yerel termal koşullar bu deformasyona katkıda bulunabilir. Sadece son şekil baskın nedeni belirlemez.
Bağlayıcı giderme öncesi ve sonrası ile sinterleme sonrası boyutları karşılaştırın, ardından parçalar ve fırın yükleri boyunca bükülme yönünü kontrol edin. Tekrarlayan bir yönelim, destek veya yükleme koşullarına işaret edebilir; bir özellik etrafında yoğunlaşan deformasyon, geometri ve yeşil yoğunluğun daha yakından incelenmesini gerektirebilir.
Destek, yükleme yönü, kesit geçişi veya kalıplama koşullarındaki herhangi bir değişiklik, takım telafisi revize edilmeden önce sinterlenmiş numuneler üzerinde doğrulanmalıdır.
Sinterleme, son malzeme yapısını belirler ve yoğunluğu, mukavemeti, aşınma direncini ve diğer fonksiyonel özellikleri etkiler. Amaç, belirtilen malzeme ve boyutsal gereksinimleri karşılamaktır, her PIM rotasının mükemmel tam yoğunluk ürettiğini varsaymak değildir.
Bitmiş bileşenler incelenir. Projeye bağlı olarak bazıları ayrıca işleme, taşlama, parlatma, ısıl işlem veya yüzey işlem gerektirebilir. Bu işlemler, her PIM bileşenine uygulanmak yerine belirli bir fonksiyonel gereksinim için seçilir.
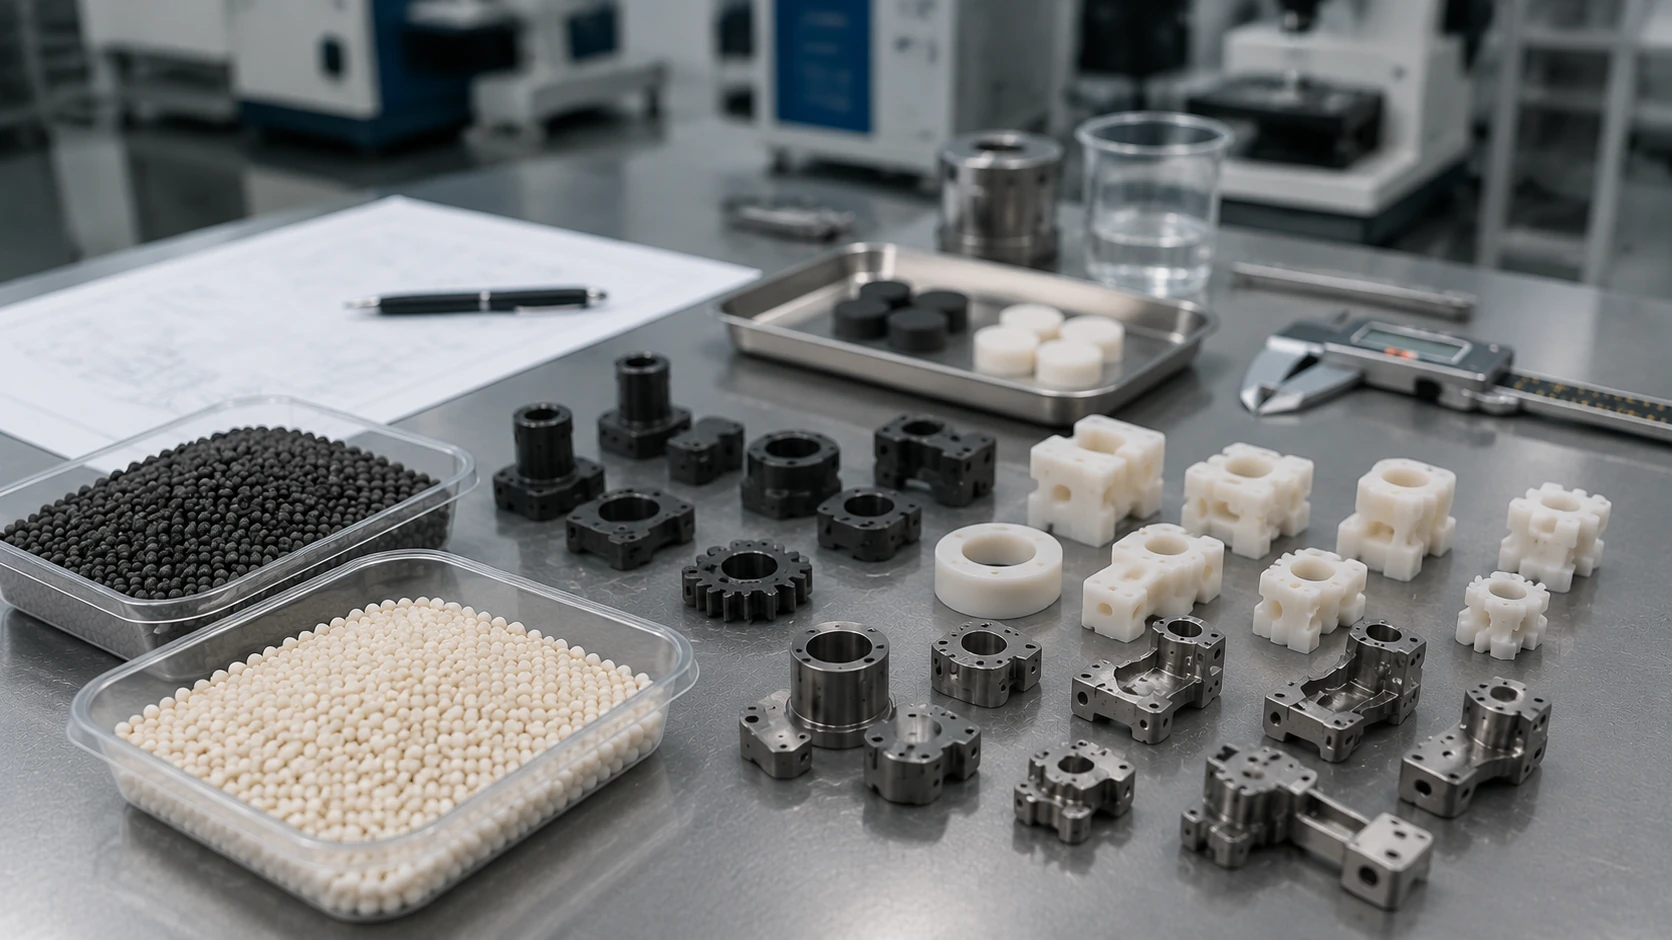
Paylaşılan ekipman, değiştirilebilir işlem koşulları anlamına gelmez. Metal, seramik ve sementit karbür besleme stokları, aynı makine kategorileri kullanıldığında bile farklı bağlayıcı giderme yöntemleri, fırın atmosferleri, termal döngüler ve kontaminasyon kontrolleri gerektirebilir.
Toz Enjeksiyon Kalıplamanın (MIM) Ana Avantajları Nelerdir?
PIM, kalıplanmış geometrik karmaşıklığı seçilen bir toz malzemenin özellikleriyle birleştirir. Bu faydalar, geometri ve üretim gereksinimleri kalıplama, bağlayıcı giderme ve sinterlemeyi haklı çıkardığında önem kazanır.
Karmaşık Geometriler ve Net Şekle Yakın Üretim
PIM, girintiler, kavisli profiller, entegre montaj detayları ve birden fazla dış yüzey dahil olmak üzere belirli karmaşık üç boyutlu özellikleri doğrudan kalıpta oluşturabilir. Bu özellikler aksi takdirde birkaç talaşlı imalat ayarı gerektirecekse, doğrulanmış bir kalıplama rotası malzeme giderme işlemlerini azaltabilir.
Bu, şunlar olarak bilinir : nihai şeklinin önemli bir kısmı bitirmeden önce oluşturulur. Her deliğin, birleşme yüzeyinin, sızdırmazlık yüzeyinin veya kritik boyutun ikincil işlem görmeden nihai spesifikasyonunu karşılayacağını garanti etmez.net şekle yakın üretim.
Karmaşıklığın kalıp üretimini haklı çıkardığı ancak şeklin hala dolum, kalıp ayırma, bağlayıcı giderme ve sinterlemeye izin verdiği durumlarda avantaj en güçlüdür.
Toz Bazlı Parçalarda Fonksiyonel Malzeme Özellikleri
PIM, sıradan kalıplanmış plastiklerden bulunmayan özelliklere sahip malzeme sistemlerinden bileşenler üretebilir. Örneğin, seçilen bir paslanmaz çelik metalik mekanik davranış ve korozyon direnci sağlayabilir, seçilen bir alümina sınıfı elektriksel yalıtım sağlayabilir ve bir sementit karbür aşındırıcı aşınmaya karşı direnç sağlayabilir.
Bu özellikler seçilen malzemeye ve doğrulanmış işlem koşullarına aittir, PIM'e evrensel bir malzeme olarak değil. Üretim değeri, uygun toz-malzeme performansını karmaşık kalıplanmış geometri ile birleştirme yeteneğidir.
Üretim Hacimlerinde Tekrarlanabilir Üretim
Kalıplama ve proses doğrulaması sonrasında, bir kalıp amaçlanan geometriye sahip bileşenleri tekrarlı olarak oluşturabilir. Tasarım, dolum dengesi, bağlayıcı giderme ve sinterleme kararlılığının izin verdiği yerlerde çoklu boşluklar verimliliği artırabilir.
Ekonomik faydalar, yalnızca kalıplama döngüsüne değil, toplam üretim maliyetine bağlıdır. Toz ve besleme stoğu maliyeti, kalıplama, bağlayıcı giderme ve sinterleme, hurda ve verim, muayene, gerekli son işlemler ve beklenen üretim hacmi hepsi önemlidir.
PIM, CNC, presleme veya diğer üretim yöntemlerinden otomatik olarak daha ucuz değildir; parça tasarımı ve parti veya ömür hacmi geliştirme ve kalıp yatırımını haklı çıkarabildiğinde cazip hale gelir.
Toz Enjeksiyon Kalıplama Nerede Kullanılır?
PIM, bir bileşenin hem uygun bir toz bazlı malzemeye hem de enjeksiyon kalıplamadan fayda sağlayan geometrik özelliklere ihtiyaç duyduğu durumlarda kullanılır. İlgili işlem, yalnızca hizmet ettiği sektöre değil, nihai parçanın gerektirdiği özelliklere bağlıdır.
Tüketici elektroniği ve hassas mekanizmalarda, küçük metal mandallar, kollar, konektörler veya benzeri bileşenler, birden fazla özelliğin tek bir kalıplanmış şekilde birleştirilebildiği durumlarda MIM'den fayda sağlayabilir. Endüstriyel ve otomotiv ekipmanları da uygun karmaşıklıktaki mekanizmalar ve küçük yapısal parçalar için MIM kullanabilir.
Küçük bir mandal için, girintilerin ve montaj özelliklerinin birlikte kalıplanması, ayrı işleme kurulumlarını ortadan kaldırabilir. Bu avantaj, yalnızca özelliklerin doldurulabilmesi, kalıptan çıkarılabilmesi ve gerekli geometrilerini kaybetmeden bağlayıcı giderme ve sinterleme işlemlerinden geçirilebilmesi durumunda önemlidir.
CIM ile üretilen özel seramik parçalar, elektriksel olarak yalıtkan destekler, kovanlar, kılavuzlar veya seçilmiş aşınmaya dayanıklı bileşenler içerebilir. Uygulamaları, malzemenin elektriksel, termal, aşınma, kimyasal ve mekanik gereksinimleri tarafından yönlendirilir.
Özel sementit karbür sistemleri, nihai yoğunlaştırmadan önce geometrinin şekillendirilmesinin zorlu taşlama veya işleme işlemlerini azaltabileceği karmaşık aşınmaya dayanıklı parçalar ve takım ilgili bileşenler için kullanılabilir.
| Temsili bileşen | Neden PIM yardımcı olabilir | Malzeme yolu | Olası endüstri |
|---|---|---|---|
| Küçük paslanmaz çelik mandal veya kol | Fonksiyonel metal özelliklere sahip karmaşık profil | MIM | Hassas mekanizmalar, giyilebilir cihazlar, elektronik donanım |
| Minyatür metal aktüatör bileşeni | Entegre geometri ve tekrarlanabilir kalıplanmış üretim | MIM | Endüstriyel ve otomotiv ekipmanları |
| Seramik yalıtım desteği | Elektriksel yalıtım ve tanımlanmış kalıplanmış geometri | CIM | Elektriksel veya elektronik montajlar |
| Seramik kılavuz veya aşınma elemanı | Aşınma direnci ve malzemeye özgü yüzey performansı | CIM | Endüstriyel makineler |
| Karmaşık sert metal aşınma parçası | Zor bitirme geometrisine sahip sert aşınmaya dayanıklı malzeme | CCIM | Endüstriyel takım/kalıp |
XTMIM üretim vaka çalışmaları değil, açıklayıcı bileşen örnekleri. Gerçek malzeme, geometri ve üretim rotası doğrulama gerektirir.
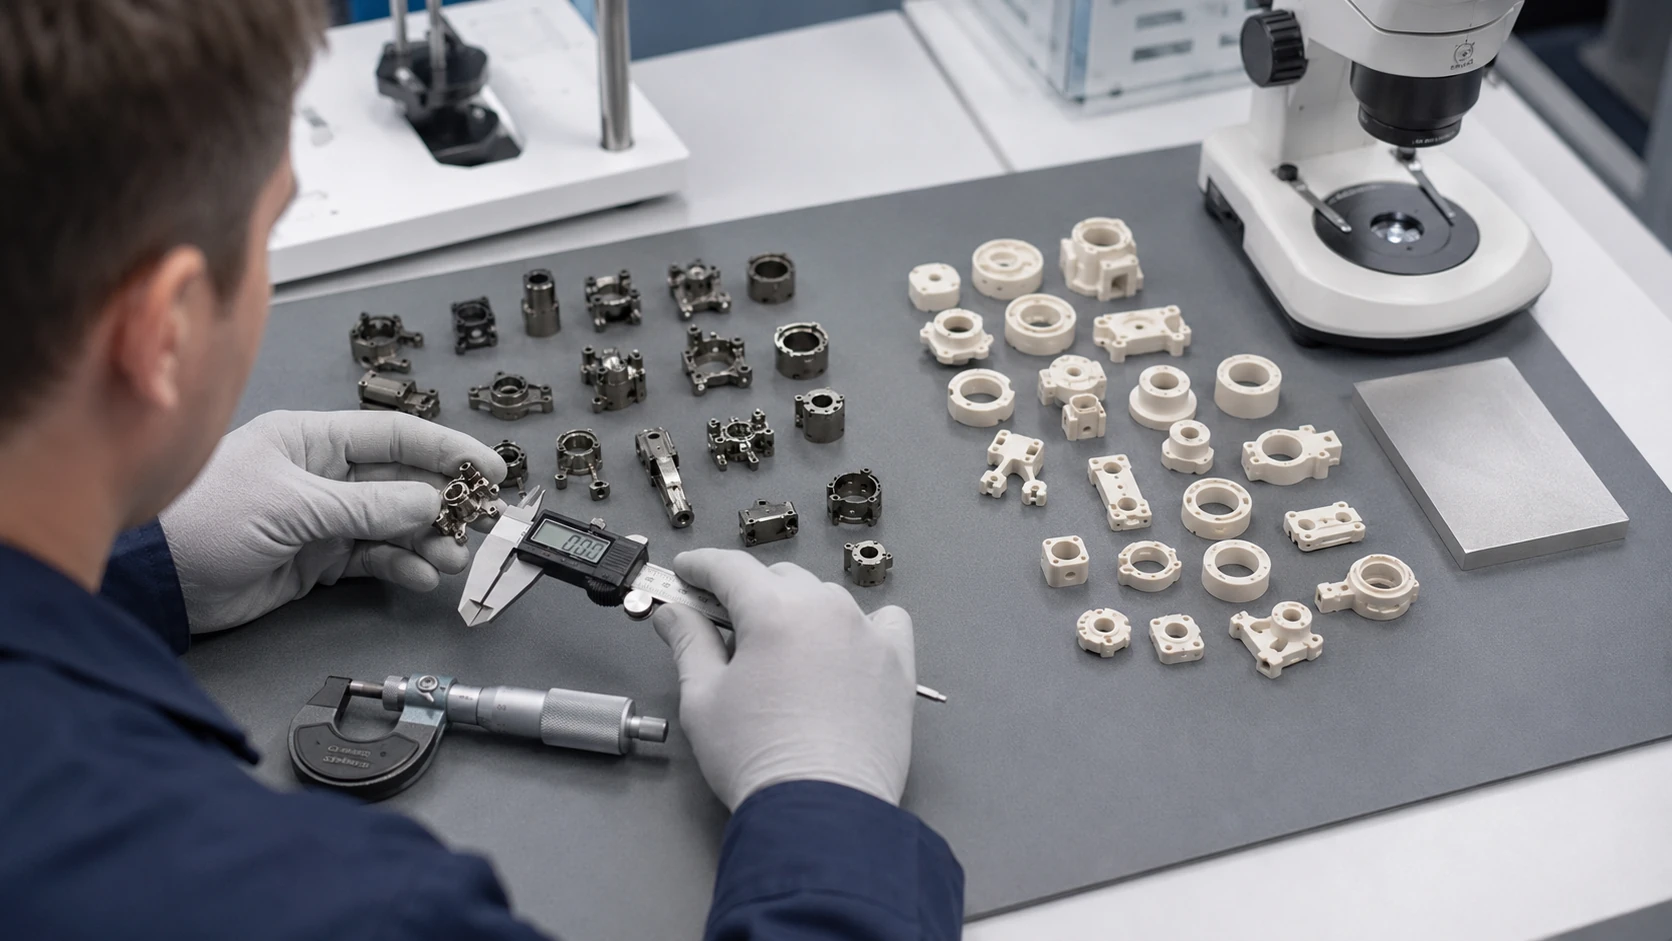
PIM Kullanımı İçin İki Farklı Neden (örnekli açıklamalar)
Paslanmaz çelik mandal. Kompakt bir mandal, birden fazla kalıplanmış özelliği korozyon ve mukavemet gereksinimleriyle birleştirdiğinde, MIM tekrarlayan üretim hacimlerinde ayrı işleme operasyonlarını azaltabilir. Kritik delikler veya birleşen yüzeyler hala sinterleme sonrası yetenek kontrolü veya bir bitirme payı gerektirir.
Seramik yalıtım desteği. Seramik, yoğun seramikten öğütülmesi zor bir şekle sahip yalıtkan bir bileşen olduğunda CIM faydalı olabilir. Seramik sınıfı gerekli elektriksel ve mekanik davranışı sağlamalı, geometri ise kabul edilemez deformasyon veya yontulma olmadan bağlayıcı giderme, sinterleme ve elleçlemeye dayanmalıdır.
Benzer bir şekil, farklı işlevler için farklı malzemelerden yapılabilir. Tersine, her paslanmaz çelik, seramik veya sert metal bileşen PIM kullanılarak yapılmaz: presleme, işleme, döküm, ekstrüzyon ve diğer yöntemler gerçek gereksinimlere daha uygun olabilir.
Toz Enjeksiyon Kalıplamanın Sınırlamaları Nelerdir?
PIM karmaşık fonksiyonel bileşenler oluşturabilir, ancak bir parça tüm kalıplama–bağlayıcı giderme–sinterleme zincirine uyumlu olmalıdır. Sadece kalıplanabilirlik, nihai üretilebilirliği belirlemez.
Kalıplama ve Geometri Kısıtlamaları
PIM, toz yüklenmiş besleme stoğunun doldurabileceği ve yeşil parçanın kabul edilemez hasar görmeden çıkarılabileceği bir kalıp gerektirir. Bu nedenle ayırma hatları, kalıp açısı, havalandırma, yolluk yerleşimi, itme, alt kesimler ve yerel duvar geometrisi önemlidir.
Bazı özellikler kaydırıcılar, çekirdekler veya ek kalıplama mekanizmaları gerektirir; diğerleri yeniden tasarıma veya ikincil işleme gerektirebilir. Aşındırıcı tozlar ek kalıp aşınması hususları yaratabilir. Kalın duvarlardan ince duvarlara ani geçişler de kalıplamayı ve sonraki bağlayıcı gidermeyi veya sinterlemeyi etkileyebilir.
Bağlayıcı Giderme, Sinterleme ve Büzülme Riskleri
Bağlayıcı giderme sırasında, geçici bağlayıcı uzaklaştırılırken parçanın geometrisini koruması gerekir. Sinterleme sırasında, termal işlem ve boyutsal değişiklikler kontrollü kalmalıdır. Tipik riskler arasında çatlama, kabarma, çökme, düzensiz büzülme, çarpılma ve kalıntı gözeneklilik bulunur.
Nedenler malzeme sistemine, toz dağılımına, et kalınlığına, desteksiz özelliklere, fırın koşullarına ve destekleyici fikstürlere göre değişiklik gösterir. İnce bir özellik kalıplamada başarılı olabilir ancak geçici bağlayıcısı çıkarıldıktan sonra bozulabilir. Kalın bir kesit, tekdüze ince bir bileşenden farklı bir bağlayıcı giderme programı gerektirebilir.
Bağlayıcı giderme sonrası ilk görülen bir çatlak, yalnızca sinterleme sırasında gelişen çarpılmadan farklı bir inceleme gerektirir. Her aşamada parçaları incelemek, yeşil parça düzgünlüğünü kontrol etmek ve destek temasını gözden geçirmek nedenleri daraltabilir; daha sıkı kalıp işleme tek başına her iki arızayı da önleyemez.
Boyutsal Doğruluk ve İkincil İşleme
PIM parçaları kalıplama ve son sinterleme arasında büzüldüğü için, kalıp beklenen boyutsal değişimi telafi etmelidir. Büzülme, gerçek malzeme sistemi ve üretim koşullarından etkilenir, bu nedenle tüm PIM bileşenleri için evrensel bir ölçeklendirme faktörü veya sinterlenmiş tolerans geçerli değildir.
Bazı hassas delikler, birleşme yüzeyleri, sızdırmazlık yüzeyleri veya kritik boyutlar, işleme, taşlama, parlatma veya diğer sinterleme sonrası işlemleri gerektirebilir. Seramik kaplama ayrıca yontulmaya ve kırılgan hasara karşı uygun koruma gerektirir.
Çizim, sinterlenmiş olarak spesifikasyonu karşılaması beklenen boyutları, işleme veya taşlama için atananlardan ayırmalıdır. Bu, bitirme maliyetini tahmin etmeye ve her kritik özelliğin nasıl denetleneceğini tanımlamaya yardımcı olur.
PIM Ne Zaman Daha Az Uygun Olabilir?
PIM, çok basit geometri, çok düşük adet, sık değişen tasarımlar, alışılmadık derecede büyük veya kalın bileşenler, elleçleme ve sinterleme hasarına eğilimli özellikler veya kalıplama sonrası kapsamlı hassas bitirme gerektiren ürünler için sınırlı avantaj sunabilir.
Örneğin, basit bir silindirik pim, PIM kalıbı geliştirmekten daha pratik bir şekilde işlenebilir. Hala yeniden tasarlanmakta olan bir prototip, geometri kararlı hale gelene kadar işleme veya başka bir esnek süreçle daha iyi hizmet alabilir.
PIM kalıbı için haklı çıkarılamayabilecek kalıplanabilir bir parça (açıklayıcı vaka)
Belirsiz yıllık talebi ve birkaç sıkı toleranslı arayüzü olan basit bir bileşen düşünün. Şekli kalıplaması kolay olabilir, ancak kritik özellikler yine de sinterleme sonrası önemli ölçüde işleme gerektirecektir.
PIM'in spesifikasyona göre üretebileceği geometrileri, hala işleme, taşlama ve inceleme gerektirecek geometrilerden ayırın. Ardından kalıplama ve proses geliştirme maliyetlerini, sadece enjeksiyon çevrim süresine değil, gerçekçi bir ömür boyu üretim hacmine yayın.
Eğer işin büyük bir kısmı ikincil işlemlerde kalıyorsa veya tasarım hala değişiyorsa, gereksinimler stabilize olana kadar CNC işleme veya başka bir esnek proses daha ekonomik bir yol olabilir.
Bunlar, üretim rotalarını karşılaştırmak için nedenlerdir, mutlak dışlamalar değil. Geometri, malzeme gereksinimleri, beklenen hacim ve toplam bitirme maliyeti hala pratik seçimi belirler.
Kalıplanabilir bir şekil henüz işe yarar bir PIM parçası değildir. Bileşen, bağlayıcı giderme ve sinterlemeye dayanmalı, gerekli boyutları ve malzeme özelliklerini karşılamalı ve amaçlanan üretim hacminde ekonomik kalmalıdır.
Ana Çıkarımlar: Toz Enjeksiyon Kalıplama (PIM) Anlamak
PIM iki üretim gereksinimini birleştirir: toz-bağlayıcı karışımı gerekli geometriyi oluşturmalı ve kalıplanmış yapı, nihai malzeme ve boyutsal spesifikasyonları karşılamak için bağlayıcı giderme ve sinterlemeye dayanmalıdır.
- PIM şemsiye terimdir. MIM ve CIM ana metal ve seramik rotalarıdır; CCIM tanınmış özel karbür uygulamasıdır.
- Aşamaları birbirine bağlıdır. Besleme stoğu kalitesi, kalıplama, bağlayıcı giderme ve sinterleme bitmiş parçayı etkiler.
- Malzeme sistemleri nihai özellikleri belirler. Metal, teknik seramik ve sert metal parçalar, farklı doğrulanmış koşullar gerektirir.
- Değeri, parçaya ve hacme bağlıdır. Tam süreç uygulanabilir olduğunda, karmaşık net-şekle yakın geometriler ve tekrarlanabilir üretim kullanışlıdır.
- Sınırları gerçektir. Kalıp ayırma, sinterleme büzülmesi, hasar riskleri, hassasiyet gereksinimleri, yüzey işlemleri ve kalıp ekonomisi değerlendirme gerektirir.
PIM, evrensel bir malzemeden ziyade bir üretim yöntemini, tanımlar. Gerekli özellikler önce toz sistemini belirler; geometri, bağlayıcı giderme, sinterleme ve üretim hacmi ise yöntemin pratik olup olmayacağını belirler. Ana malzeme rotalarının daha ayrıntılı bir karşılaştırması için şuraya bakınız: MIM ve Seramik Enjeksiyon Kalıplama. Metal-specific manufacturing requirements are covered under metal enjeksiyon kalıplama.
Karmaşık bir metal bileşeni mi değerlendiriyorsunuz? A çizim incelemesi bir MIM süreci seçilmeden önce çözülmesi gereken kalıp, sinterleme büzülmesi, yüzey işlemleri ve muayene sorularını belirleyebilir.
Sıkça Sorulan Sorular
Toz enjeksiyon kalıplama ile 3D baskı aynı şey midir?
No. MIM, tekrarlanan kalıplanmış parçaları toz besleme stoğundan yapmak için bir kalıp, geçici bağlayıcı giderme ve sinterleme kullanır. Toz bazlı 3B baskı, bir parçayı katman katman oluşturur ve farklı bağlama veya eritme mekanizmaları kullanabilir. Her ikisi de toz malzemeler kullanabilir, ancak üretim mantıkları, kalıp ihtiyaçları ve ekonomik avantajları farklıdır.
Herhangi bir metal veya seramik tozu PIM için kullanılabilir mi?
Otomatik olarak değil. Bir toz, doğrulanmış bir besleme stoğu sistemi, bağlayıcı giderme rotası, sinterleme yöntemi ve nihai özellik hedefi ile uyumlu olmalıdır. PIM'de malzeme bulunabilirliği, yalnızca toz kimyasından daha fazlasına bağlıdır.
PIM parçaları her zaman ikincil işleme gerektirir mi?
Hayır. MIM, genellikle net şekle yakın üretim için kullanılır, bu nedenle birçok özellik doğrudan kalıplama ve sinterleme ile oluşturulabilir. Ancak, kritik delikler, sızdırmazlık yüzeyleri, birleşen özellikler veya dar toleranslı yüzeyler yine de işleme, taşlama, parlatma veya diğer sonlandırma işlemleri gerektirebilir.
Mühendisler bir parçanın iyi bir MIM adayı olup olmadığını nasıl değerlendirebilir?
Uygun bir toz malzeme, kalıplama karmaşıklığından faydalanan bir geometri ve kalıp ile proses doğrulamasını haklı çıkarabilecek üretim hacmini birleştiren güçlü bir aday tipik olarak öne çıkar. Parça ayrıca kalıplama, bağlayıcı giderme, sinterleme, muayene ve gerekli herhangi bir son işlem adımları yoluyla üretilebilir olmalıdır.







