Häufige Fehler im MIM-Design beginnen normalerweise in der Zeichnungsphase, aber ihre Kosten fallen später bei Werkzeugbau, Spritzguss, Entbindern, Sintern, Inspektion oder Nachbearbeitungen an. Für einen Produktdesigner ist die Schlüsselfrage nicht nur, ob die Geometrie geformt werden kann. Das Teil muss auch die Handhabung des Grünlings überstehen, ohne eingeschlossenen Binder entbindert werden, beim Sintern vorhersagbar schrumpfen, kritische Abmessungen einhalten und unnötige Nachbearbeitungen nach dem Sintern vermeiden. Eine CNC-Prototypzeichnung oder ein Konzept für Spritzguss aus Kunststoff kann dennoch eine MIM-spezifische DFM-Prüfung erfordern, da der Metallpulverspritzguss feines Metallpulver und Binder-Feedstock, Spritzgießen, Entbindern, Hochtemperatursintern und Werkzeugkompensation nutzt. Überprüfen Sie vor der Werkzeugfreigabe Wanddickenvariationen, ungestützte Merkmale, Hinterschneidungen, Angussmarken, Trennlinien, Schwindungsannahmen, Toleranzstrategien, Materialbestätigungen und die Vollständigkeit der RFQ, da jede dieser Punkte die Werkzeugmachbarkeit, Sinterstabilität, Maßkontrolle oder Kosten der Nachbearbeitung beeinflussen kann.
Beginnen Sie mit den MIM-Designfehlern mit dem höchsten Risiko
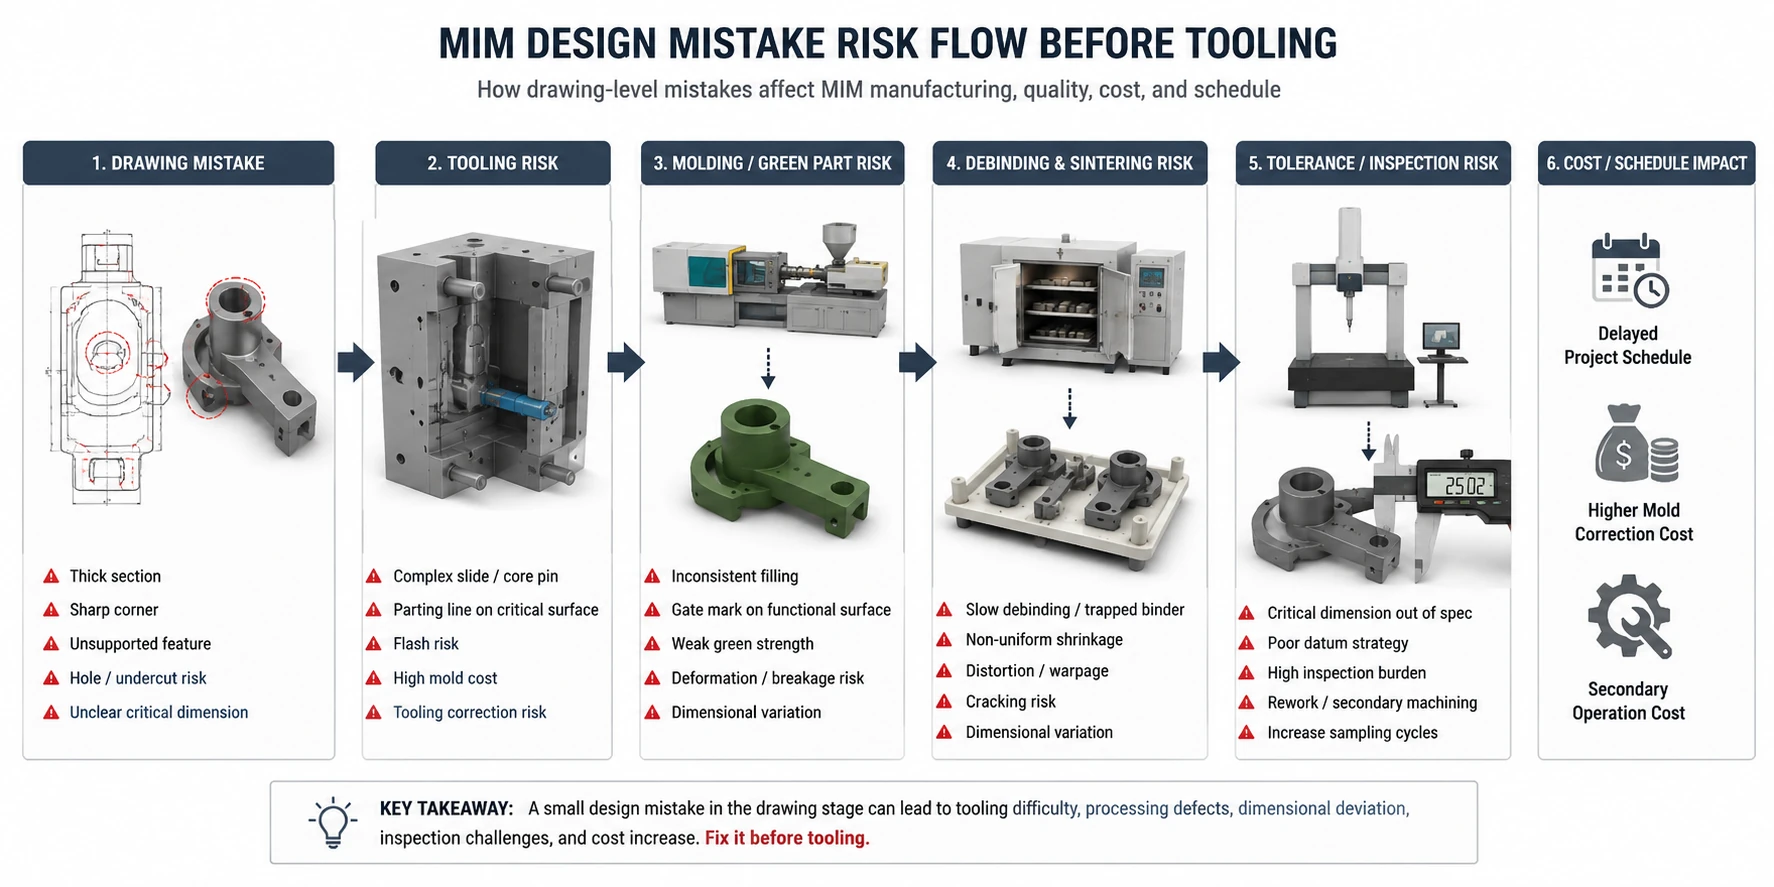
Priorisieren Sie vor der Werkzeugfreigabe Fehler, die die Werkzeugmachbarkeit, Sinterstabilität oder kritische Maßkontrolle verändern können. Diese Probleme sind in der Regel schwieriger und teurer zu beheben, nachdem das Werkzeug gebaut wurde. Prüfen Sie sie daher, bevor Sie sich auf weniger kritische Zeichnungsdetails konzentrieren.
Kann das Teil gefüllt, ausgeworfen und kontrolliert werden, ohne übermäßige Werkzeugkomplexität?
Kann das Teil während des Sinterns schrumpfen und aufliegen, ohne unzulässige Verformung oder Ebenheitsverlust?
Werden enge Toleranzen nur dort angewendet, wo sie funktional erforderlich sind?
Wenn ein Problem zum Hauptrisiko des Projekts wird, prüfen Sie die entsprechenden Anforderungen für Wanddicke, Angussdesign, Werkzeugkonstruktion, Schwindungskompensation, oder MIM-Toleranzen bevor das Werkzeugdesign endgültig festgelegt wird.
Für eine vollständige Überprüfung vor dem Werkzeugbau befolgen Sie die MIM-DFM-Prüfprozess und den MIM-DFM-Konstruktionscheckliste.
Fehler-Prioritätskarte: Vom Konstruktionsfehler zum Produktionsrisiko
Bewerten Sie diese Risiken nach ihrer potenziellen Auswirkung auf die Produktion. Beginnen Sie mit Problemen, die die Werkzeugmachbarkeit, die Sinterstabilität oder die Kontrolle kritischer Abmessungen beeinflussen können; projektspezifische DFM-Entscheidungen sollten weiterhin auf der tatsächlichen Geometrie, dem Material, der Toleranz und den Anwendungsanforderungen basieren.
| Priorität | Art des Konstruktionsfehlers | Hauptproduktionsrisiko | Prüfung vor dem Werkzeugbau |
|---|---|---|---|
| Hoch | Innere Hinterschneidungen, blockierte Werkzeugrichtung, ungestützte Kernstifte | Komplexe Schieber, Grat, Werkzeugkosten, Auswerfrisiko | Werkzeugöffnungsrichtung, Trennlinie, Kernstiftunterstützung |
| Hoch | Dicke Querschnitte oder abrupte Wandübergänge | Ungleichmäßige Schwindung, Verzug, Rissbildung, Einfallstellen | Wandstärke, Kernlochgestaltung, Rippendesign, Übergangsradius |
| Hoch | Keine Sinterauflagefläche für große Spannweiten oder Ausleger | Verzug, Ebenheitsverlust, Maßabweichung | Auflagekontaktfläche, Orientierung, Stützstrategie |
| Hoch | Enge Toleranzen auf alle Abmessungen angewendet | Hohe Prüfkosten, Bearbeitungsaufwand, Nachbesserungen durch Stichproben | Kritische Maße, Bezugsstrategie, gesinterte vs. bearbeitete Merkmale |
| Mittel | Angussmarkierung auf einer funktionalen oder sichtbaren Oberfläche | Oberflächenfehler, Dichtungsproblem, Montageinterferenz | Angusslage, Fließweg, Karte der geschützten Oberflächen |
| Mittel | Werkstoff, Wärmebehandlung oder Oberflächenbeschaffenheit zu spät bestätigt | Eigenschaftsabweichung, Kostenänderung, Prozessänderungen | Anforderung an Werkstoffgüte, Härte, Korrosion, Magnetismus oder Verschleiß |
| Mittel | Angebotszeichnung fehlt Bezugsmaße, Anwendung, Jahresmenge oder Prüfhinweise | Unvollständiges Angebot, unklare Überprüfung der Fertigbarkeit | 2D/3D-Dateien, kritische Maße, Anwendungshintergrund |

Häufige MIM-Konstruktionsfehler und praktische Korrekturen
Bewerten Sie während der Überprüfung vor dem Werkzeugbau jedes wiederkehrende Konstruktionsproblem nach seiner Ursache, seinen Produktionsfolgen und seinem Korrekturweg und bestimmen Sie dann, ob es eine Geometrieänderung, eine Werkzeuganpassung, eine Prozesskontrolle, eine Inspektionsplanung oder eine Sekundärbearbeitung erfordert.
Fehler 1: Behandlung einer CNC- oder Kunststoffspritzgusszeichnung als MIM-bereit
Ein häufiger Fehler ist das direkte Senden einer CNC-Prototypenzeichnung oder einer Konstruktion für Kunststoffspritzguss zur MIM-Angebotserstellung. Die CNC-Konstruktion akzeptiert oft scharfe Innenkanten, tiefe bearbeitete Taschen und Merkmale, die davon ausgehen, dass Material von einem massiven Block entfernt wird. Auch der Kunststoffspritzguss kann Konstruktionsannahmen verwenden, die die MIM-Grünfestigkeit, den Entbinderungspfad, die Sinterschwindung oder das Verhalten des Metallpulver-Feedstocks nicht vollständig widerspiegeln.
Die Korrektur besteht darin, das Teil als MIM-Teil zu betrachten, nicht nur als Form. Prüfen Sie, ob die Geometrie mit dem Feedstock gefüllt, aus dem Werkzeug entformt, als Grünteil gehandhabt, ohne Risiko von eingeschlossenem Binder entbindert, beim Sintern unterstützt und anhand realer kritischer Abmessungen inspiziert werden kann. Für MIM-spezifische Geometrie- und DFM-Grenzwerte siehe MIM-Teilekonstruktionsprinzipien und Metallpulverspritzguss-Design für komplexe Präzisionsteile.
Fehler 2: Konstruktion dicker oder ungleichmäßiger Wandstärken
Ungleichmäßige Wandstärken sind eine der häufigsten Ursachen für MIM-Risiken. Dicke Abschnitte können die Entbinderung verlangsamen, den Materialverbrauch erhöhen und eine ungleichmäßige Schwindung verursachen. Plötzliche Übergänge zwischen dicken und dünnen Bereichen können zudem Spannungskonzentrationen, Einfallstellen, Verzug oder Rissbildung hervorrufen.
Die Korrektur besteht nicht immer darin, jeden Bereich dünn zu machen. Das eigentliche Ziel ist es, die Wandstärke, wo immer möglich, gleichmäßiger zu gestalten, Kerne oder Rippenkonstruktionen zu verwenden, wo dies angebracht ist, und abrupte Querschnittsänderungen zu vermeiden. Bei kritischen Teilen sollten dicke Zonen zusammen mit der Anschnittposition, dem Entbinderungspfad, der Sinterausrichtung und den Toleranzanforderungen bewertet werden. Für Wandstärkenbegrenzungen und Maßfolgen siehe die Leitfaden zur MIM-Wandstärkenauslegung und wie Teileabmessungen die endgültige MIM-Teilequalität beeinflussen.
Fehler 3: Abrupte Übergänge, scharfe Ecken und Spannungskonzentrationen
Scharfe Innenecken und abrupte Querschnittsübergänge mögen in CAD akzeptabel aussehen, aber sie schaffen oft Fertigungsrisiken im MIM. Während des Spritzgießens kann der Fluss an abrupten Geometrien zögern. Während des Auswerfens und der Handhabung von Grünlingen können empfindliche Merkmale reißen oder sich verformen. Während des Sinterns können Spannungskonzentrationen und ungleichmäßige Schwindung das Verzugsrisiko erhöhen.
Die Korrektur besteht darin, Radien, Übergangsgeometrien und die Position von Merkmalen vor dem Werkzeugbau zu überprüfen. Innenecken sollten dort abgerundet werden, wo es die Funktion erlaubt. Dünn-zu-dick-Übergänge sollten allmählich erfolgen. Wenn eine scharfe Kante funktional erforderlich ist, sollte sie als kritisches Merkmal gekennzeichnet werden, damit der Lieferant entscheiden kann, ob sie geformt, kalibriert, bearbeitet oder anderweitig nach dem Sintern kontrolliert werden soll.
Fehler 4: Hinzufügen von Löchern, Schlitzen oder Hinterschneidungen ohne Überprüfung der Werkzeugrichtung
MIM kann komplexe Löcher, Schlitze, Seitenmerkmale und Hinterschneidungen herstellen, aber sie müssen dennoch auf die Werkzeugrichtung hin überprüft werden. Ein Loch, das nicht richtig gestützt werden kann, kann einen Kernstift verbiegen. Ein Schlitz in der Nähe einer dünnen Wand kann ein Füll- oder Auswerfrisiko darstellen. Eine innere Hinterschneidung kann Schieber, zusammenfallbare Kerne, Bearbeitung nach dem Formen oder eine Konstruktionsänderung erfordern.
Die Korrektur besteht darin, jedes Loch, jeden Schlitz und jeden Hinterschnitt gemäß der Entformungsrichtung, der Stützfähigkeit des Kerns, der Formteilnaht-Machbarkeit, dem Dichtbereich und dem Gratrisiko zu prüfen. Interne Hinterschnitte sollten nicht als “kostenlose Komplexität” behandelt werden. Sie können aus funktionalen Gründen gerechtfertigt sein, sollten aber vor dem Einfrieren des Werkzeugdesigns überprüft werden. Für Werkzeugrichtungs- und Kernstützgrenzen siehe MIM-Löcher, -Schlitze und -Hinterschneidungen und MIM-Werkzeugkonstruktion.
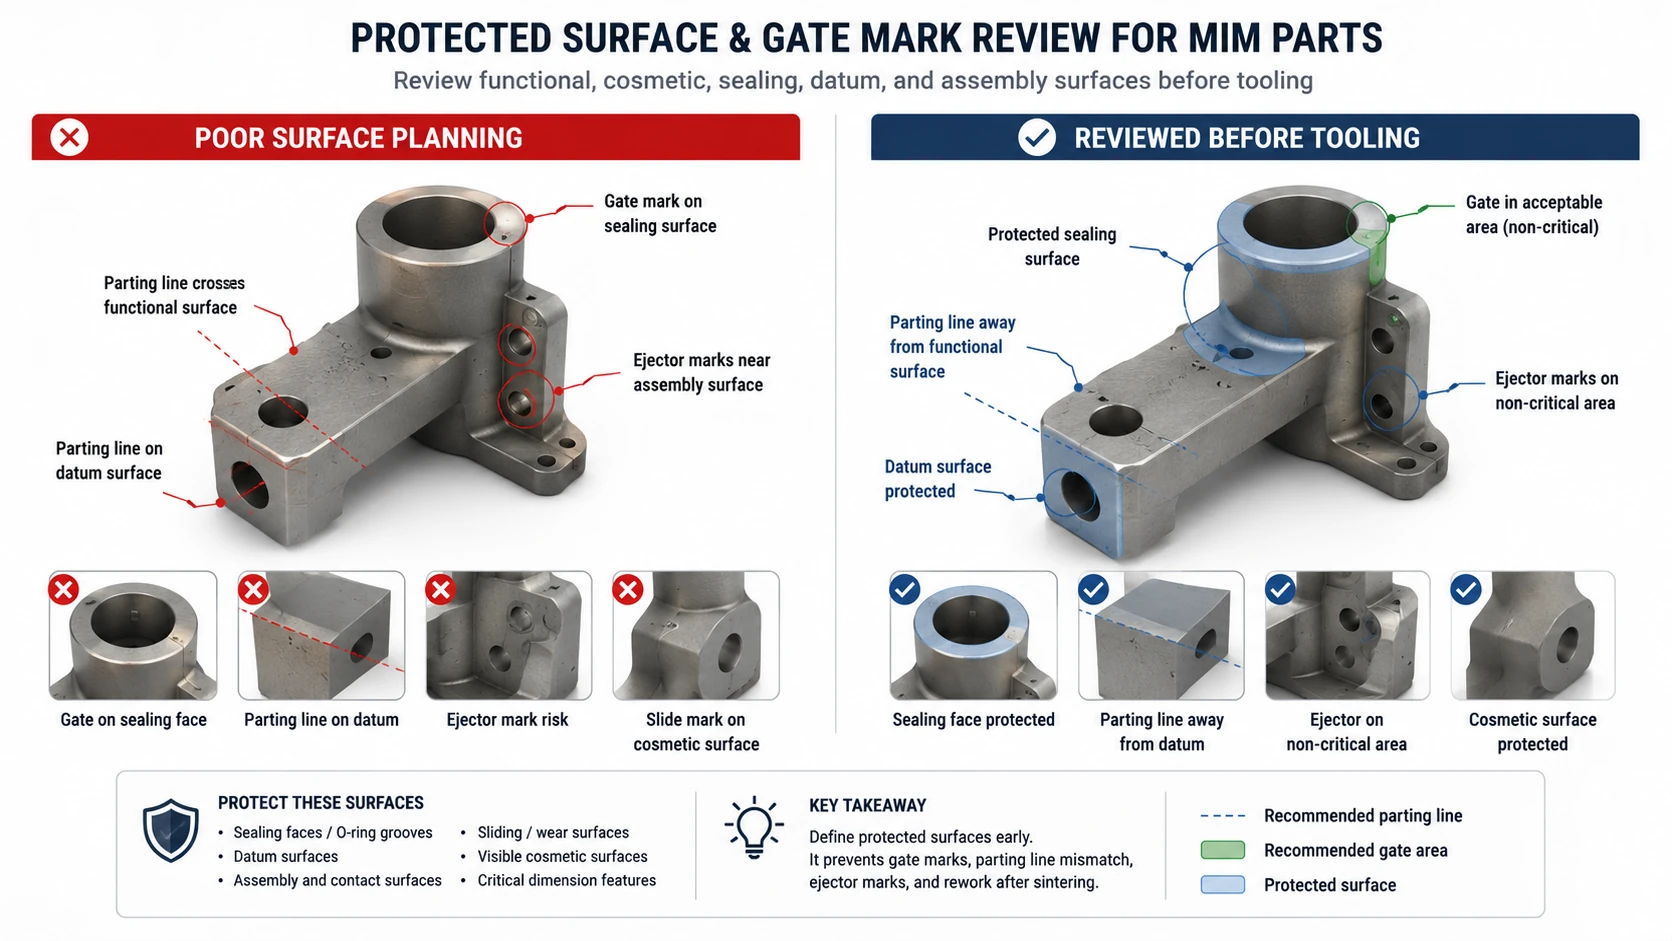
Fehler 5: Anbringen von Angüssen, Trennlinien oder Auswerfermarkierungen auf kritischen Oberflächen
Angussmarkierungen, Trennlinienreste, Auswerfermarkierungen und Schiebermarkierungen sind nicht nur kosmetische Probleme. Wenn sie auf Dichtflächen, Bezugsflächen, Gleitkontaktflächen, Montageschnittstellen oder sichtbaren kosmetischen Zonen platziert werden, können sie die Funktion, Prüfung oder Kundenakzeptanz beeinträchtigen.
Die Korrektur besteht darin, geschützte Oberflächen vor dem Werkzeugbau zu definieren. Eine gute MIM-Zeichnung sollte Funktionsflächen, kosmetische Zonen, Bezugsflächen, Montagekontakte und Oberflächen identifizieren, die keine Angussreste oder Trennlinienabweichungen aufnehmen können. Der Lieferant kann dann die Angusslage, den Fließweg, die Trennlinienposition, die Auswurfstrategie und die Nachbearbeitungsmöglichkeiten prüfen. Lesen Sie mehr über MIM-Angussdesign, Werkzeugkonstruktion, und Qualitätsrisiken bei der MIM-Werkzeugkonstruktion.
Fehler 6: Ignorieren von Sinterstützflächen und ungestützten Merkmalen
MIM-Teile schrumpfen während des Sinterns, und das Teil muss so gestützt werden, dass Form, Ebenheit und kritische Maße erhalten bleiben. Lange Spannweiten, dünne Arme, Ausleger, empfindliche Spitzen und asymmetrische Massenverteilung können sich verziehen, wenn die Konstruktion keine stabilen Stützflächen vorsieht.
Die Korrektur besteht darin, die Sinterausrichtung des Teils frühzeitig zu überprüfen. Identifizieren Sie Oberflächen, die mit Setzern oder Stützen in Kontakt kommen können, ohne funktionale oder kosmetische Anforderungen zu beschädigen. Wenn keine akzeptable Auflagefläche vorhanden ist, muss das Design möglicherweise kleine Geometrieänderungen, Stützpads, Opferflächen oder eine andere Ausrichtungsstrategie aufweisen. Deshalb beginnt die Kontrolle der Sinterverformung mit der Geometrie- und Stützplanung, nicht nur mit den Ofeneinstellungen. Für Kontakt mit Setzern, Ausrichtung und Verzugsregelung siehe MIM-Sinterstützen und Qualitätsrisiken beim Entbindern und Sintern.
Fehler 7: Annahme, dass die Schwindung bei jedem Merkmal gleichmäßig ist
Eine gefährliche Annahme ist es, die MIM-Schwindung als einen einfachen Skalierungsfaktor zu behandeln, der gleichermaßen auf jedes Merkmal zutrifft. In Wirklichkeit hängt die Schwindungskontrolle vom Werkstoff, Feedstock, Werkzeugdesign, Bauteilgeometrie, Wandstärke, Sinterunterstützung, Ofenbedingungen und der Art der Maßmessung ab.
Die Korrektur besteht darin, kritische Abmessungen zu identifizieren und die Schwindungskompensation vor dem Werkzeugbau zu besprechen. Einige Abmessungen können nach dem Sintern stabil sein. Andere erfordern möglicherweise eine Werkzeuganpassung nach den ersten Mustern. Einige hochkritische Merkmale erfordern möglicherweise eine Sekundärbearbeitung. Der Schlüssel liegt darin, funktionale Abmessungen von nicht kritischen Abmessungen zu trennen, anstatt überall die gleiche Toleranzerwartung anzuwenden. Für Schwindungsplanung und Maßhaltigkeit siehe MIM-Schwindungskompensation und MIM-Toleranzen.
Fehler 8: Anlegen enger Toleranzen an jedes Maß
Übertolerierung ist einer der einfachsten Wege, das Risiko eines MIM-Projekts zu erhöhen. Wenn jedes Maß als kritisch markiert ist, kann der Lieferant nicht einfach zwischen spritzgegossenen, gesinterten, bearbeiteten und prüfbezogenen Merkmalen unterscheiden. Dies kann den Prüfaufwand, die Inspektionskosten, Werkzeugkorrekturzyklen und unnötige Sekundäroperationen erhöhen.
Die Korrektur besteht darin, Abmessungen in funktionale Gruppen einzuteilen: funktionskritisch, montagebezogen, kosmetisch, nur als Referenz und nicht kritisch. Enge Toleranzen sollten für Abmessungen reserviert sein, die die Funktion wirklich beeinträchtigen. Wenn ein Merkmal enger als die normale Nachbearbeitungsfähigkeit sein muss, müssen möglicherweise Sekundärbearbeitung, Kalibrierung, Prägung oder Schleifen in Betracht gezogen werden. Für Toleranzzuweisung und Inspektionsplanung verwenden Sie die MIM-Toleranzleitfaden und den MIM-Toleranz- und Schwindungs-Checkliste.
Fehler 9: Bestätigung von Werkstoff, Wärmebehandlung oder Oberflächenbeschaffenheit zu spät
Die Werkstoffauswahl ist kein letzter Dekorationsschritt. Beim MIM können Werkstoffgüte, Wärmebehandlung, Oberflächenbeschaffenheit, Korrosionsanforderung, magnetische Eigenschaften, Härte, Verschleißverhalten und Biokompatibilitätsanforderungen das Schwindungsverhalten, den Sinterzyklus, Sekundäroperationen, die Prüfung und die Kosten beeinflussen.
Die Korrektur besteht darin, die Material- und Leistungsanforderungen vor der RFQ oder zumindest vor dem Werkzeugbau zu bestätigen. Falls das Material noch nicht festgelegt ist, sollte die Zeichnung die Anwendungsbedingungen definieren: Belastung, Verschleiß, Korrosion, Temperatur, magnetisches Verhalten, Kontaktfläche und kosmetische Erwartungen. Der Lieferant kann dann prüfen, ob ein Standard-MIM-Material geeignet ist oder ob eine alternative Materialfamilie in Betracht gezogen werden sollte. Überprüfen Sie den MIM-Materialleitfaden und dem Artikel über materialbezogene MIM-Qualitätsrisiken.
Fehler 10: Senden von RFQ-Zeichnungen ohne kritische Maße, Bezüge oder Jahresstückzahl
Eine MIM-RFQ ist nicht nur eine Preisanfrage. Sie ist auch eine Überprüfung der Fertigungsmöglichkeiten. Wenn die Zeichnung keine kritischen Maße, Bezüge, geschützten Oberflächen, Materialanforderungen, Oberflächengüte, Anwendung, Jahresstückzahl und Prüferwartungen angibt, kann der Lieferant mit Annahmen kalkulieren, die später zu technischen oder kommerziellen Problemen führen.
Die Korrektur besteht darin, nach Möglichkeit sowohl 2D-Zeichnungen als auch 3D-CAD-Dateien zu senden. Kennzeichnen Sie kritische Maße deutlich. Trennen Sie Anforderungen im Sinterzustand und nach der Bearbeitung. Identifizieren Sie geschützte Oberflächen und akzeptable Markierungsbereiche. Geben Sie die erwartete Jahresstückzahl an, da die Werkzeugstrategie, Kavitätenplanung, Bemusterungslogik und Kostenprüfung von der Produktionsmenge abhängen. Nutzen Sie den MIM-DFM-Konstruktionscheckliste, ein Angebot anfordern, oder Kontaktieren Sie XTMIM zur Zeichnungsprüfung.
Wo jedes MIM-Konstruktionsproblem als Nächstes zu überprüfen ist
Sobald ein Konstruktionsrisiko identifiziert wurde, nutzen Sie die entsprechende Anleitung unten, um die relevanten Anforderungen an Geometrie, Werkzeugbau, Schwindung, Toleranzen oder Prozesskontrolle zu überprüfen.
| Wenn Sie dieses Problem gefunden haben | Nächste Überprüfung | Warum |
|---|---|---|
| CNC- oder Kunststoff-Spritzgussteilzeichnung ohne MIM-spezifische Prüfung verwendet | MIM-Teilekonstruktion | Geometrie, Wandübergänge, Handhabung des Grünlings, Sinterverhalten und kritische Oberflächen als MIM-Merkmale neu prüfen. |
| Dicke oder ungleichmäßige Wandabschnitte | Wanddickenauslegung | Wandgleichmäßigkeit, Kernbildung, Rippen und allmähliche Übergänge vor dem Werkzeugbau überprüfen. |
| Löcher, Schlitze oder Hinterschneidungen stehen im Konflikt mit der Werkzeugrichtung | Löcher, Schlitze und Hinterschnitte | Werkzeugöffnung, Kernunterstützung, Trennlinien, Schieber und Entgratungsrisiko prüfen. |
| Angussmarke oder Trennlinie im Konflikt mit einer geschützten Oberfläche | Angussdesign | Fließweg, akzeptable Markierungszonen, funktionale Oberflächen und kosmetische Anforderungen überprüfen. |
| Lange Ausleger, dünne Arme oder asymmetrische Merkmale ohne Sinterunterstützung | Sinterunterstützungen | Kontaktpunkte für Stützformen, Ausrichtung, Auflageflächen und Verzugsrisiko überprüfen. |
| Die Schwindung wird als einheitlicher Skalierungsfaktor behandelt | Schwindungsausgleich | Kritische Maße separat betrachten und Werkzeugskalierung, Stützbedingungen und Strategie zur Musterkorrektur prüfen. |
| Eine enge Toleranz wird für die meisten oder alle Maße angewendet | MIM-Toleranzen | Maße nach dem Sintern, bearbeitete Maße, Bezugsmaße und wirklich kritische Maße separat aufführen. |
| Werkzeug- oder Nachbearbeitungskosten steigen aufgrund von Konstruktionskomplexität | Kostengerechtes Design | Geometrie, Werkzeugkomplexität, Bearbeitung, Oberflächenbearbeitung, Inspektion und Jahresvolumen gemeinsam prüfen. |
| Die Zeichnung weist noch mehrere ungelöste Fragen zur Herstellbarkeit auf | DFM für MIM | Vor der Werkzeugfreigabe eine strukturierte DFM-Prüfung durchführen, anstatt jedes Problem nach der Musterung zu lösen. |
Wenn ein Konstruktionsfehler Neukonstruktion, Bearbeitung oder Prozessprüfung erfordert
Nicht jeder MIM-Konstruktionsfehler hat die gleiche Lösung. Manche Probleme erfordern eine CAD-Neukonstruktion. Manche können durch die Werkzeugstrategie gelöst werden. Manche sollten durch Nachbearbeitung kontrolliert werden. Manche können darauf hinweisen, dass MIM nicht der beste Fertigungsweg für das Teil ist.

| Situation | Bevorzugte Maßnahme | Technischer Grund |
|---|---|---|
| Dicker Querschnitt birgt Entbinderungs- und Schwindungsrisiko | Neukonstruktion, Kernbildung oder Wandübergangsprüfung | Die Geometrie ist die Ursache; eine spätere Bearbeitung beseitigt das interne Prozessrisiko nicht. |
| Kritische Bohrung erfordert höhere Genauigkeit als die Sinterfähigkeit | Sekundäre Bearbeitung in Betracht ziehen | Bearbeitung kann stabiler sein, als das gesamte Teil in enge Toleranz zu zwingen. |
| Innere Hinterschneidung erfordert komplexe Schieber | Neukonstruktion oder Prüfung der Werkzeugmachbarkeit | Erhöhte Werkzeugkomplexität kann Kosten, Gratrisiko und Werkzeugwartung erhöhen. |
| Lange ungestützte Spanne verzieht sich beim Sintern | Stützfläche hinzufügen oder Ausrichtungsstrategie überarbeiten | Sinterverzug muss durch Konstruktion und Stützplanung kontrolliert werden. |
| Großes einfaches Teil hat geringe Komplexität und hohen Materialeinsatz | MIM-Eignung überdenken | PM, CNC, Gießen, Stanzen oder ein anderer Weg kann wirtschaftlicher sein als MIM. |
| Sichtfläche darf keine Anschnitt- oder Trennlinienmarkierungen aufweisen | Anschnitt-/Trennlinienplan überarbeiten oder Nachbearbeitung hinzufügen | Oberflächenanforderungen müssen vor der Werkzeugkonstruktion bekannt sein. |
Hinweis zur Prozesseignung: MIM ist in der Regel am besten geeignet für kleine, komplexe, hochdichte Metallteile, bei denen Geometriekonsolidierung, feine Merkmale und Produktionsvolumen den Werkzeugbau rechtfertigen. Ein großes, einfaches Teil mit geringer Komplexität, hohem Materialeinsatz oder sehr geringer Jahresnachfrage erfordert möglicherweise einen Prozessvergleich, bevor man sich für MIM-Werkzeuge entscheidet.
Für kostengetriebene Entscheidungen prüfen Sie MIM-Design für Kostenoptimierung. Wenn das Teil möglicherweise nicht für MIM geeignet ist, verwenden Sie die MIM-Eignungscheckliste bevor Sie in den Werkzeugbau investieren.
Zeichnungsprüfungs-Checkliste vor MIM-Werkzeugbau
Bevor Sie ein MIM-Werkzeug freigeben, überprüfen Sie die Zeichnung anhand der folgenden Checkliste. Dies sollte vor dem Werkzeugbau erfolgen, nicht nach den ersten Mustern, da späte Klärungen zu Werkzeugannahmen, Musterkorrekturen, Inspektionskonflikten oder unnötigen Kosten für Nachbearbeitungen führen können.

- Sind kritische Maße klar gekennzeichnet?
- Sind Bezugspunkte definiert?
- Sind geschützte Oberflächen gekennzeichnet?
- Sind akzeptable Bereiche für Anschnittmarkierungen, Trennlinien und Auswerfermarkierungen definiert?
- Sind Wandstärkenübergänge überprüft?
- Sind Bohrungen, Schlitze und Hinterschnitte im Hinblick auf die Werkzeugrichtung überprüft?
- Sind ungestützte Sinterbereiche identifiziert?
- Sind Toleranzen in gesinterte und bearbeitete Anforderungen unterteilt?
- Sind die Anforderungen an Material, Wärmebehandlung und Oberflächenbeschaffenheit bestätigt?
- Ist das geschätzte Jahresvolumen angegeben?
- Ist die Anwendungsumgebung bekannt?
- Sind für die Hauptmerkmale Prüfmethoden oder Abnahmekriterien festgelegt?
- Werden die Erwartungen an die Sekundärbearbeitung vor der Angebotserstellung angegeben?
Nutzen Sie die MIM-DFM-Konstruktionscheckliste, die Checkliste für Toleranzen und Sinterschwindung, oder Reichen Sie Ihre Zeichnung zur Prüfung ein vor der Werkzeugfreigabe.
Repräsentative MIM-Konstruktionsszenarien
Diese Szenarien kombinieren gängige Bedingungen, die während der Vorwerkzeugprüfung auftreten, um zu zeigen, wie mehrere Konstruktionsentscheidungen während der Werkzeugerstellung, des Sinterns, der Toleranzkontrolle und der Oberflächenabnahme interagieren können.
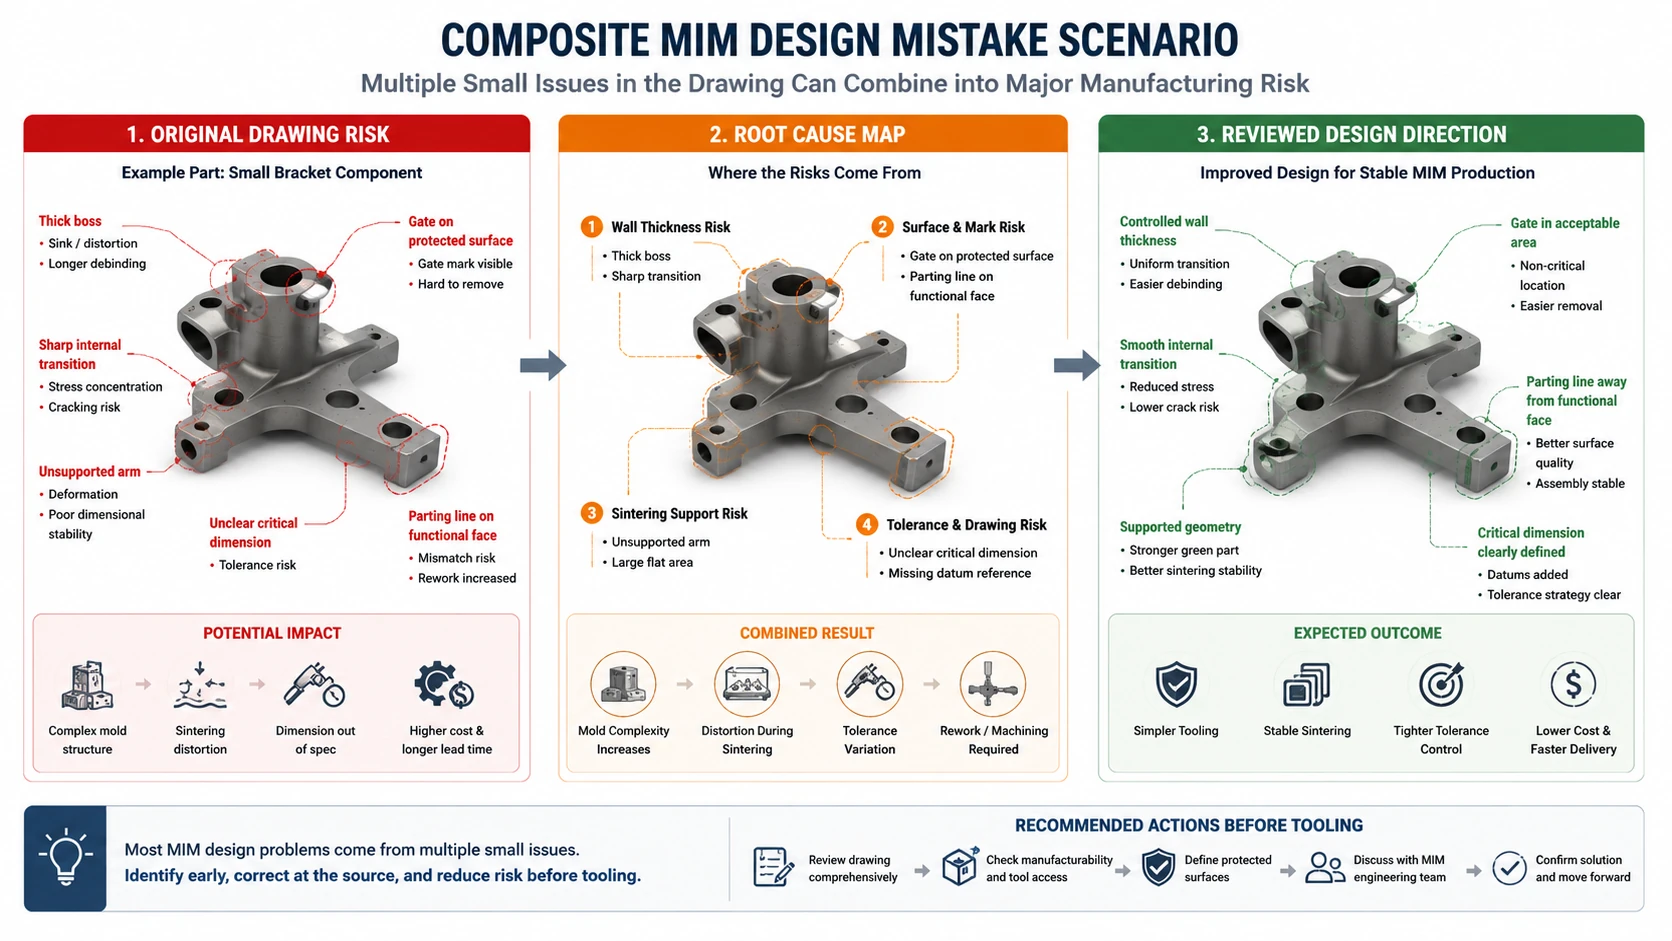
Szenario 1: Kleine Halterung mit dicken Bossen und ungestützten Armen
Welches Problem ist aufgetreten: Eine kleine Präzisionshalterung wurde auf Basis eines CNC-Prototyps konstruiert. Sie enthielt zwei dicke Bosse, dünne Arme, scharfe innere Übergänge und eine Ebenheitsanforderung über eine ungestützte Spannweite.
Warum es passiert ist: Die ursprüngliche Zeichnung war für die Zerspanung aus Vollmaterial optimiert, nicht für MIM-Feedstock-Fluss, Entbindern, Sinterschwindung oder Auflage während des Brandes.
Grundursache: Die dicken Bosse beeinflussten die Schwindung, die scharfen Übergänge konzentrierten Spannungen, und die dünnen Arme hatten während des Sinterns nur begrenzte Unterstützung. Die Ebenheitsanforderung wurde ohne Überprüfung der Setzflächen festgelegt.
Korrektur: Das Design wurde mit gleichmäßigeren Wandübergängen, verbesserter Radienauslegung, reduzierter lokaler Masse und einer vereinbarten Auflagefläche überarbeitet. Kritische Maße wurden von allgemeinen Maßen getrennt.
Prävention: Überprüfen Sie Wandstärken, Auflageflächen, kritische Maße und Funktionsflächen gemeinsam vor dem Werkzeugbau.
Szenario 2: Miniaturgehäuse mit Angussmarkierung auf einer Funktionsfläche
Welches Problem ist aufgetreten: Ein miniaturisiertes Metallgehäuse umfasste eine Dichtfläche, innere Seitenmerkmale und eine kosmetische Außenseite. Die ursprüngliche Anspritz- und Trennlinienkonzeption platzierte sichtbare Markierungen in der Nähe eines funktionalen Kontaktbereichs.
Warum es passiert ist: Die RFQ-Zeichnung wies keine geschützten Oberflächen, akzeptablen Markierungszonen oder Montagekontaktbereiche aus. Der Lieferant konnte während der frühen Werkzeugprüfung kosmetische Oberflächen nicht klar von funktionalen Oberflächen trennen.
Grundursache: Das Teil war für MIM machbar, aber die Zeichnung gab dem Werkzeugkonstrukteur nicht vor, welche Oberflächen geschützt bleiben mussten.
Korrektur: Die Zeichnung wurde mit geschützten Oberflächenzonen, akzeptablen Angussmarkierungsbereichen, Bezugsreferenzen und Prüfprioritäten aktualisiert.
Prävention: Jede MIM-RFQ sollte Informationen zur Oberflächenfunktion enthalten, insbesondere für Dicht-, Gleit-, Sicht-, Bezugs- und Montagekontaktbereiche.
FAQs zu häufigen MIM-Konstruktionsfehlern
Kann ich eine CNC-Zeichnung direkt für die MIM-Produktion verwenden?
Eine CNC-Zeichnung kann als Ausgangspunkt dienen, sollte aber nicht automatisch als MIM-geeignet betrachtet werden. CNC-Konstruktionen enthalten oft Merkmale, die leicht zu bearbeiten, aber riskant oder teuer im Spritzgießen, Entbindern, Sintern oder Prüfen sind. Eine MIM-DFM-Prüfung sollte Wandstärke, Schwindung, geschützte Oberflächen, Werkzeugrichtung, Toleranzen und Anforderungen an Sekundäroperationen überprüfen.
Sind enge Toleranzen bei MIM immer ein Fehler?
Nein. Enge Toleranzen sind kein Fehler, wenn sie funktional notwendig sind und frühzeitig überprüft werden. Der Fehler besteht darin, enge Toleranzen auf jedes Maß anzuwenden, ohne kritische von unkritischen Merkmalen zu trennen. Manche Maße können im gesinterten Zustand ausreichen, während andere Bearbeitung, Kalibrieren, Prägen oder Prüfplanung erfordern.
Können MIM-Konstruktionsfehler nach dem Werkzeugbau korrigiert werden?
Einige Konstruktionsfehler können nach dem Werkzeugbau durch Formanpassung, Prozessoptimierung oder sekundäre Bearbeitung korrigiert werden, aber Korrekturen nach der Formfreigabe sind in der Regel begrenzter und teurer als Änderungen im Rahmen der DFM-Prüfung vor dem Werkzeugbau. Geometriebedingte Risiken wie starke Dick-Dünn-Übergänge, ungestützte Sinterspannweiten, unrealistische Toleranzketten oder blockierte Werkzeugrichtungen sollten vor dem Werkzeugbau überprüft werden.
Welche MIM-Konstruktionsfehler erhöhen die Werkzeugkosten am meisten?
Die Werkzeugkosten steigen in der Regel, wenn das Teil komplexe Schieber, schwache oder lange Kernstifte, schwierige Trennlinien, innere Hinterschnitte, enge Dichtbereiche oder wiederholte Formkorrekturen nach der Bemusterung erfordert. Eine Überprüfung vor dem Werkzeugbau sollte die Formöffnungsrichtung, Löcher und Schlitze, geschützte Oberflächen und kritische Maße prüfen, bevor die Formkonstruktion eingefroren wird.
Welche Informationen sollte ich für eine MIM-Konstruktionsprüfung senden?
Senden Sie 2D-Zeichnungen, 3D-CAD-Dateien, Materialanforderungen, Wärmebehandlungsbedarf, Oberflächengüteerwartungen, kritische Maße, Bezüge, geschützte Oberflächen, Prüfanforderungen, Jahresstückzahl und Anwendungshintergrund. Diese Details helfen dem Lieferanten, die Fertigbarkeit, Toleranzstrategie, Werkzeugrisiken und Produktionsmachbarkeit zu prüfen.
Reichen Sie Ihre Zeichnung zur MIM-DFM-Prüfung ein
Senden Sie bei Teilen mit dünnen Wänden, dicken Abschnitten, Hinterschnitten, kleinen Löchern, kosmetischen Oberflächen, Dichtflächen, engen Toleranzen oder unklaren Materialanforderungen Ihre Zeichnung vor dem Werkzeugbau zur MIM-DFM-Prüfung.
Bitte geben Sie, wenn verfügbar, folgende Informationen an:
- 2D-Zeichnung und 3D-CAD-Datei;
- Materialgüte oder Leistungsanforderung;
- kritische Maße, Bezugsangaben und Toleranzanforderungen;
- Oberflächengüteerwartungen und geschützte kosmetische oder funktionale Oberflächen;
- geschätztes Jahresvolumen und Anwendungshintergrund.
Das XTMIM-Ingenieurteam kann prüfen, ob das Design für MIM geeignet ist, welche Merkmale möglicherweise eine Neukonstruktion erfordern, wo Werkzeugrisiken auftreten können, wie Sinterschwindung und Sinterunterstützung berücksichtigt werden sollten und welche Toleranzen vor der Werkzeugfreigabe, Bemusterung oder Produktionsfreigabe eine sekundäre Bearbeitung oder spezielle Prüfung erfordern.
Normen und technische Referenzen
Projektspezifisches DFM sollte neben relevanten Branchenreferenzen geprüft werden. MIM-Komplexe Konstruktionen mit MIM diskutiert Anschnittposition, Bohrungen, Schlitze, Trennlinien, Werkzeugkomplexität und Werkzeugkostenüberlegungen für MIM-Komponenten.
MPIF Standard 35-MIM behandelt gängige MIM-Materialspezifikationen, erläuternde Hinweise und Definitionen. Es ist nützlich für Material- und Leistungsdiskussionen, definiert jedoch nicht jede projektspezifische Konstruktions-, Werkzeug- oder Toleranzentscheidung.
Der EPMA-Einführung in den Metallpulverspritzguss liefert nützlichen Kontext zu Prozessgrenzen: MIM eignet sich hauptsächlich für komplex geformte Teile in höheren Stückzahlen und ist möglicherweise nicht wirtschaftlich, wenn konventionelles Pressen und Sintern das Teil effizienter herstellen kann. Die Prozesstauglichkeit sollte daher vor der Beauftragung von MIM-Werkzeugen bestätigt werden.