
Moldeo por Inyección de Metal para Piezas Pequeñas y Complejas: Tamaño, Volumen, Tolerancia y Costo Guía de decisión de ingeniería • Piezas metálicas pequeñas y complejas El moldeo por inyección de metal para piezas pequeñas y complejas vale la pena considerarlo cuando la geometría densa en características hace que la ruta de fabricación existente sea costosa, la mayor parte de esa geometría se puede...
Guía de decisión de ingeniería • Piezas metálicas pequeñas y complejas
Moldeo por inyección de metal para piezas complejas pequeñas vale la pena considerarlo cuando la geometría densa en características hace que la ruta de fabricación existente sea costosa, la mayor parte de esa geometría se puede moldear y sinterizar de manera confiable, las funciones críticas se pueden verificar y la demanda repetida puede justificar el herramental. El tamaño pequeño por sí solo no es una razón para elegir MIM. La verdadera pregunta es si un cuerpo MIM casi neto, con acabado selectivo donde sea necesario, ofrece una mejor manera de entregar la pieza aceptada.
Para una pieza metálica pequeña con características laterales, escalones e interfaces de precisión, la decisión comienza con cuatro preguntas: qué operaciones recurrentes podrían desaparecer, si la geometría se puede moldear y sinterizar, qué características terminadas necesitan control por separado y si la inversión funciona durante la vida útil esperada de la producción. El componente 17-4 PH discutido más adelante pone esos compromisos en un solo dibujo. Para diseños menos densos en características, el más amplio guía de idoneidad de piezas MIM proporciona un punto de partida.
01 / GEOMETRÍA¿La complejidad elimina trabajo de fabricación real?
02 / PROCESO¿Se puede moldear y sinterizar la forma?
03 / FUNCIÓN¿Pueden el material y las características CTQ cumplir con el dibujo?
04 / ECONOMÍA¿Justificará la producción repetida el herramental?
¿Qué características de piezas pequeñas y complejas crean una ventaja real en MIM?
La geometría solo tiene valor para MIM cuando elimina trabajo significativo de la ruta de fabricación existente. Una forma compacta que ya es económica de mecanizar puede ofrecer poco retorno en un molde dedicado.
El moldeo por inyección de metal (MIM) inyecta una mezcla de polvo metálico y aglutinante (feedstock) en una herramienta conformada, luego elimina el aglutinante y sinteriza el compacto hacia sus dimensiones finales. La ventaja comercial proviene de reproducir geometrías complejas con menos operaciones recurrentes, no de hacer una pieza más pequeña. El guía de diseño de la Metal Injection Molding Association considera explícitamente la complejidad de la forma, el rendimiento del material, la cantidad de producción y el costo del componente en conjunto. Por lo tanto, un dibujo prometedor necesita tanto una razón geométrica para moldear como una ruta defendible hacia piezas terminadas aceptables.
Por qué el tamaño y el peso de la pieza por sí solos no determinan la idoneidad para MIM
Imagine dos piezas con dimensiones de envolvente similares. Un pasador torneado simple puede requerir una configuración de alimentación y torneado de barra; reemplazar esa ruta eficiente con herramientas de inyección agregaría capital y validación sin eliminar mucho trabajo. Un soporte de bloqueo compacto con bosses desplazados, una ranura en cruz y una cara de localización podría requerir varios enfoques de herramientas, accesorios y verificaciones de desbarbado. La segunda pieza presenta una potencial oportunidad MIM más significativa porque su geometría funcional es la fuente de complejidad recurrente del proceso. El tamaño y la masa aún importan para la disposición de la cavidad, el consumo de feedstock, el manejo y la carga del horno, pero ninguno establece un umbral universal de aprobación/rechazo.
Aberturas muy pequeñas, paredes largas y delgadas, grandes diferencias en la masa local o proyecciones frágiles también pueden hacer que una pieza físicamente pequeña sea más difícil de llenar, eyectar, desaglutinar o sinterizar. Es por eso que el dibujo debe evaluarse por característica, función y manufacturabilidad, en lugar de solo por dimensiones.
Revisión práctica del dibujo: Para cada característica, registre su operación actual, configuración o requisito de manejo, su tolerancia y si se puede moldear sin una acción de herramienta poco práctica. Una característica pequeña que es fácil de fresar en una configuración accesible única puede aportar poco valor. Una proyección delgada que parece moldeable en CAD puede introducir en cambio riesgo de llenado, eyección o sinterizado. Esta comparación característica por característica es más informativa que un rango de tamaño genérico.
¿Qué características geométricas crean trabajo de fabricación repetido?
Comience con la hoja de operación real, no con un recuento de características CAD. Una máquina CNC multieje puede alcanzar un agujero transversal y una ranura lateral en una configuración, mientras que una ruta de tres ejes puede requerir reposicionamientos repetidos; la penalización de mecanizado es diferente en cada caso. De manera similar, una característica lateral moldeada no es una operación gratuita si necesita un núcleo lateral móvil, mantenimiento de sellado o eliminación sustancial de rebabas. Compare minutos de máquina, configuración y manejo, exposición a desechos, acabado e inspección en lugar de asumir que una característica moldeada reemplaza una operación CNC completa.
| Característica de pieza pequeña | Carga potencial en la ruta existente | Valor MIM posible | Qué se debe verificar |
|---|---|---|---|
| Perfil exterior escalonado y salientes | Múltiples trayectorias de herramienta o configuraciones | Formar varios niveles en un cuerpo moldeado | Equilibrio de llenado, ángulo de desmoldeo, eyección y contracción |
| Ranura lateral o agujero transversal | Mecanizado de acceso lateral, cambios de fijación, eliminación de rebabas | Reducir el mecanizado de características repetidas | Dirección de extracción del molde, correderas o planos de unión, rebabas y acceso |
| Soportes integrados o detalles de unión | Partes separadas, verificación de fijación y ensamblaje | Reducir el número de piezas y las operaciones de ensamblaje | Complejidad del molde, tolerancias y cargas de servicio |
| Diámetro de precisión para rodamientos o localización | Escariado de acabado, rectificado y medición | Formar el cuerpo complejo circundante | Si el maquinado post-sinterizado debe permanecer |
| Superficie simple axisimétrica | A menudo, torneado eficiente | Puede ofrecer poco beneficio MIM | Costo de ciclo real antes de seleccionar el herramental |
| Agujero transversal que requiere una acción lateral | Acceso dedicado de taladrado o multieje, más control de rebaba de salida | Posiblemente formar el agujero en el paso de moldeo | Soporte del perno de núcleo, deflexión, rebaba en la línea de partición y si un agujero maquinado es más simple |
Una característica lateral que necesita una acción de corredera costosa, un cierre difícil o una eliminación extensa de rebabas puede costar tanto como el mecanizado que reemplaza. El beneficio debe juzgarse contra la ruta MIM completa propuesta, incluida la complejidad del molde, el acabado secundario y la inspección, antes de que la pieza proceda a la DFM detallada.
Ejemplo: una ranura transversal en un soporte compacto. Una ranura perpendicular a la dirección preferida de apertura del molde puede impedir la liberación por tracción directa. Eso es un conflicto de dirección de liberación, no un problema causado simplemente por el tamaño pequeño de la ranura. Compare un molde de acción lateral con una orientación de pieza diferente o mecanizado posterior al sinterizado de la ranura; luego confirme el ancho de ranura alcanzable, el control de rebabas y el mantenimiento de la herramienta. Si el costo de la acción lateral supera el mecanizado que elimina, la ranura no fortalece el argumento a favor del MIM.
Resultado de la evaluación de geometría: Una pieza con configuraciones repetidas, acceso difícil a la herramienta o trabajo de ensamblaje evitable merece una revisión DFM de MIM detallada. Si la geometría ya es económica de tornear o fresar, la inversión en la herramienta necesita una justificación diferente. Para las implicaciones de fabricación de piezas con geometrías complejas, consulte piezas metálicas de geometría compleja.
¿Se puede moldear, desaglutinar y sinterizar la pieza de manera confiable?
Una característica puede generar valor en costos y aun así no ser adecuada para un molde o configuración de sinterizado en particular. La tarea de ingeniería es determinar qué detalles se pueden conservar, cuáles necesitan rediseñarse y cuáles deben terminarse más tarde.
¿Se pueden moldear y desmoldar las características complejas?
La factibilidad del herramental comienza eligiendo una dirección de desmoldeo plausible e identificando cada característica que bloquearía la pieza en verde dentro del molde. Un agujero pasante alineado con un núcleo soportado puede ser sencillo, mientras que un socavado interno puede requerir un núcleo colapsable o un rediseño que es difícil de integrar en una herramienta compacta. El EPMA MIM diseño general señala que los socavados internos son particularmente problemáticos en piezas MIM pequeñas; los socavados externos también pueden requerir cavidades divididas y dejar líneas de marca. Por lo tanto, un sólido CAD factible no es prueba de un molde práctico. Compare la rigidez del núcleo, la secuencia de apertura de la herramienta, las fuerzas de eyección, la ubicación de las rebabas y el mantenimiento antes de clasificar una característica como forma cercana a la neta.
Las ubicaciones de la compuerta y los expulsores deben elegirse en función de las superficies funcionales de la pieza y su ruta de llenado esperada. Reubicar una compuerta de una cara de localización visible a una zona inferior puede evitar una marca de testigo, pero también puede alargar el flujo hacia una nervadura delgada o alterar cómo el feedstock llena un saliente distante. Las posibles consecuencias incluyen un detalle incompleto, una línea de soldadura visible, segregación local de polvo-aglutinante o empaque variable de la pieza en verde; la causa real necesita pruebas de moldeo o evidencia del proceso. Marque las zonas cosméticas y de no contacto de datum en el dibujo, luego revise el llenado, el desmoldeo y la aceptación de la superficie como una sola decisión. El guía de barrenos, ranuras y socavados cubre detalles de dirección de la herramienta más allá de esta evaluación de factibilidad.
Qué verificar antes de la liberación del herramental: la secuencia de apertura de la herramienta propuesta, el soporte mínimo del núcleo, la ubicación de las marcas de testigo de la línea de partición, una ruta de eyección factible y si alguna característica mecanizada debe dejarse como piloto o con material adicional. Para un agujero transversal que localiza un eje de acoplamiento, verifique también que el núcleo moldeado elegido pueda mantener el eje del agujero dentro de una tolerancia de posición realista después del sinterizado; el diámetro nominal del agujero por sí solo no es suficiente.
¿Cómo afectan el espesor de pared, la contracción y el soporte de sinterizado a la estabilidad?
Después del moldeo, la eliminación del aglutinante debe proceder sin dañar un compacto cuya resistencia cambia a medida que el aglutinante se va. La descripción del proceso EPMA señala la condición frágil del compacto desaglutinado y la contracción sustancial asociada con el sinterizado. Masas locales gruesas, cavidades ciegas y transiciones estrechas pueden alargar las rutas de eliminación del aglutinante o crear conexiones frágiles entre regiones. Durante el sinterizado, las diferencias en la densidad en verde, la gravedad y el contacto con el soporte pueden cambiar las posiciones relativas de un orificio, un saliente o una cara de localización. Un saliente grueso no necesariamente causa distorsión: la etapa en la que aparece el movimiento por primera vez debe establecerse a partir de mediciones antes de seleccionar una acción correctiva.
Ejemplo de diseño: un saliente pesado junto a una pared delgada. Considere un taladro de localización dentro de un saliente relativamente pesado conectado a un brazo sin soporte por una pared delgada. La preocupación es la posible deriva de la localización del taladro o el pandeo después del sinterizado. La variación de la densidad en verde, la densificación dependiente de la geometría, la gravedad y las condiciones de soporte son diferentes causas potenciales. Mida la geometría moldeada y compárela con las mismas características después del desaglutinado y el sinterizado. El movimiento ya presente en la pieza en verde apunta a problemas de herramental o moldeo; el movimiento que se desarrolla durante el horneado requiere atención a las condiciones de sinterizado y soporte. Los cambios posibles incluyen reducir la masa local, mejorar las transiciones de sección, reorientar la pieza o introducir contacto de soporte controlado. Las pruebas determinan qué cambio funciona realmente.
Un soporte de sinterizado no es una cura universal. El contacto puede reducir el pandeo sin soporte, pero también restringir la contracción libre o dejar una marca en la superficie, dependiendo del material, el soporte y el ciclo térmico. Elija superficies de contacto de soporte que no comprometan la geometría de acoplamiento, registre la orientación y el material del soporte, y compare la planitud posterior al sinterizado y la posición de las características de lotes de prueba controlados. Es por esto que la planificación del soporte pertenece al DFM basado en planos, con tratamiento detallado en el Guía para soportes de sinterizado y compensación por contracción.
| Problema potencial | Mecanismo de ingeniería | Posible respuesta de diseño o proceso | Verificación requerida |
|---|---|---|---|
| Sombra lateral o ranura cerrada | Conflicto con una extracción de herramienta recta | Evaluar acción lateral, cierre, reorientación o maquinado posterior | Concepto de herramental, revisión de desmoldeo y rebaba |
| Boss grueso junto a sección delgada | Masa local irregular y respuesta de sinterizado | Revisar transiciones, radios o reducción de peso local | Inspección de distorsión y grietas en prueba |
| Tramo largo sin soporte | Movimiento dependiente de gravedad y soporte durante el sinterizado | Orientar de forma diferente o incorporar un contacto de soporte | Verificaciones de planitud y posición después del sinterizado |
| Alimentador o expulsor en una zona funcional | Marca de testigo, geometría local o interferencia de superficie | Mover el contacto a una región aceptable sujeta a análisis de llenado | Aceptación visual y basada en función |
| Receso ciego profundo o cavidad interna atrapada | Ruta larga de eliminación de aglutinante, acceso de limpieza y soporte débil del núcleo | Profundidad de revisión, abrir la característica, agregar acceso o mecanizar después del sinterizado | Plan de desaglutinado, inspección de sección y acceso práctico de limpieza/inspección |
| Contacto de soporte de sinterizado cerca de una cara de localización | La fricción de contacto o la marca de testigo pueden interferir con la contracción o la planitud | Reubicar el soporte a una región no CTQ; comparar orientaciones | Planitud de datum, marcas de contacto y posición después del sinterizado |
Resultado DFM: Cada característica importante debe tener una ruta definida: moldear como se diseñó, revisar y validar, o retener mecanizado post-sinterizado. Si una característica esencial requiere una herramienta impráctica o no puede sobrevivir al desaglutinado y sinterizado, el costo favorable de CNC por sí solo no hará viable el MIM.
¿Puede la Pieza Terminada Cumplir con los Requisitos de Material y Tolerancia Crítica?
El moldeo exitoso no es lo mismo que un componente funcional aceptado. La pregunta relevante es si el MIM terminado y la ruta de acabado pueden cumplir con la especificación del material, los datums de ensamblaje y las dimensiones críticas para la calidad (CTQ).
¿Está Disponible un Material MIM y una Ruta de Producción Adecuados?
La selección de materiales comienza con las cargas de servicio, el desgaste, la corrosión y la condición final requerida, en lugar de solo el nombre nominal de la aleación. Para un componente 17-4 PH, especifique la condición de tratamiento térmico requerida y confirme que el proveedor tiene una ruta establecida de polvo/feedstock, desaglutinado y sinterizado. La densidad, la composición, la resistencia, la dureza y la resistencia a la corrosión deben vincularse a criterios de aceptación acordados. El aviso de MPIF para el Estándar 35-MIM (2025) identifica la cobertura actualizada de resistencia a la corrosión para MIM 17-4 PH. La conformidad de un lote en particular aún depende de la condición especificada, los métodos de prueba aplicables y los resultados reales del material. Las consideraciones de selección específicas del grado se cubren en la guía MIM de acero inoxidable 17-4 PH.
La revisión del material debe registrar la condición final requerida, si el tratamiento térmico o la pasivación siguen al sinterizado, qué estándar de superficie o corrosión se aplica y en qué etapa se aceptan las dimensiones. Si no se ha acordado un estado o método de inspección requerido, la decisión del material permanece abierta incluso cuando la geometría parece adecuada. Los estándares de materiales de la industria respaldan la redacción de especificaciones, pero no pueden reemplazar la calificación del proveedor o las pruebas específicas de la pieza.
¿Qué características pueden permanecer como sinterizadas y cuáles requieren mecanizado?
La pieza MIM pequeña y compleja más práctica no es siempre la que no requiere mecanizado. Un cuerpo de forma casi neta puede preservar la geometría multinivel y los bosses integrados, mientras que la precisión se aplica solo donde el ensamblaje realmente lo necesita. La decisión debe tomarse característica por característica. El escariado puede mejorar el tamaño y acabado de un taladro, y el roscado puede formar una rosca interna confiable después del sinterizado, pero ambos requieren una holgura de mecanizado adecuada, un fijación consistente y un sistema de referencia controlado. Ahorrar una operación de mecanizado no es beneficioso si la interfaz restante falla en el ensamblaje.
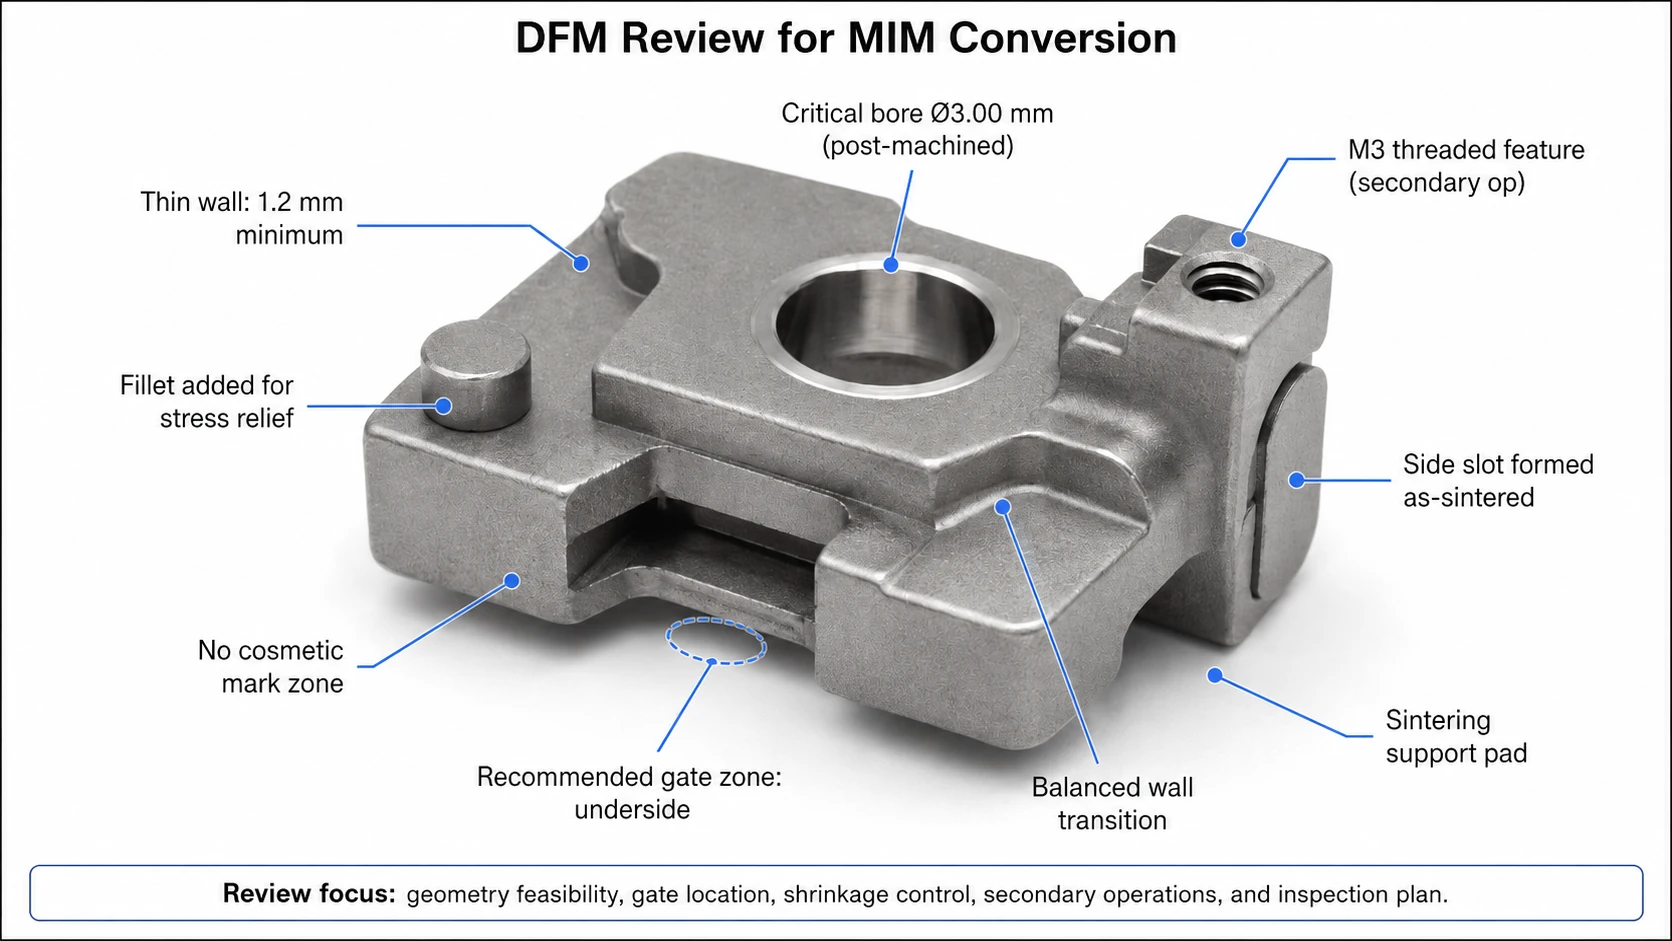
Ejemplo: un taladro de localización de 3.00 mm. Considere un taladro terminado especificado como 3.00 a 3.02 mm (Ø3.00 +0.02/0.00 mm). Un piloto moldeado con margen de maquinado puede ser escariado después del sinterizado para controlar el diámetro y mejorar el acabado, pero un escariador generalmente sigue el eje del piloto existente. El escariado por sí solo no se puede usar para corregir un agujero que se ha desplazado de su posición. Si la ubicación del agujero es crítica para el ensamblaje, defina su relación con los planos de referencia y evalúe los dispositivos de localización, la preparación del piloto o el mandrinado capaz de establecer el eje requerido. Inspeccione el tamaño y la posición del agujero por separado. También se puede evaluar una rosca M3 cercana para roscado posterior al sinterizado sin asumir que las roscas moldeadas son imposibles.
Para una dimensión tal como se obtiene después del sinterizado, la guía de la EPMA usa ±0.3% como referencia dimensional general y discute un control más estricto en dimensiones seleccionadas y ajustadas. Ese valor debe interpretarse como una referencia de selección dependiente del contexto, no como una garantía. Por ejemplo, el 0.3% de una longitud nominal de 28.4 mm es aproximadamente 0.085 mm, pero esta aritmética no valida la longitud real de la pieza, su esquema de planos de referencia o un requisito de agujero unilateral. Todavía es necesaria una revisión del plano y de la capacidad del proceso.
¿Cómo se deben verificar las características críticas?
Cada característica crítica para la calidad (CTQ) necesita cuatro definiciones vinculadas: requisito funcional, referencia de plano, etapa de fabricación y método de aceptación. Una ranura que guía una lengüeta de acoplamiento puede necesitar una verificación de ancho y rectitud después del sinterizado; un agujero escariado necesita verificación de tamaño, ubicación del eje y superficie después de la operación final. La planitud debe estar ligada a la función de localización o asiento prevista. Para las propiedades del material, identifique la condición del material y el método de prueba aplicable, no solo un número objetivo. Donde se requiere capacidad de proceso, primero confirme un proceso estable y un sistema de medición adecuado; un número Cpk citado sin revisión de plano, plan de muestreo y estudio de medición no es suficiente para la aprobación de producción.
Para diagnosticar un agujero descentrado: mida la posición del piloto en relación con los puntos de referencia acordados después del sinterizado, luego mida el agujero terminado después del mecanizado. Si el piloto ya se ha desplazado, investigue la ubicación del herramental, la distorsión de la pieza en verde, el soporte de sinterizado y la orientación de la contracción. Si el piloto es aceptable pero el eje terminado se mueve, inspeccione el dispositivo de mecanizado, la transferencia de datos y la trayectoria de la herramienta. Esto separa un problema del proceso MIM de un problema de operación secundaria en lugar de tratar cada agujero rechazado como un defecto de sinterizado.
| Característica | Ruta potencial | Riesgo funcional principal | Evidencia requerida |
|---|---|---|---|
| Contorno exterior, salientes, escalones | Preferir como sinterizado cuando sea posible | Deriva dimensional y distorsión local | Puntos de referencia definidos y dimensiones de prueba |
| Ranura lateral | Considerar característica moldeada | Rebaba, estabilidad de ancho y pared | Mediciones de características o calibre de pasa/no pasa |
| Agujero de precisión Ø3.00 mm (ilustrativo) | Molde con holgura; rectificar después del sinterizado | Ajuste de ensamblaje y posición del agujero | Registro de tamaño, posición y medición del barreno |
| Rosca M3 (ilustrativa) | Piloto del molde; roscado después del sinterizado | Ajuste de rosca y rebabas | Calibrador de roscas y verificación funcional |
| Cara de localización / datum | Soporte durante el sinterizado; acabado si es necesario | Planitud y relación con otros CTQ (Características Críticas de Calidad) | Inspección basada en datum después de la operación final |
| Diámetro del barreno versus localización del eje del barreno | Escariado para diámetro; planificar localización/barrenado por separado cuando sea necesario | Un barreno de tamaño correcto aún puede desalinearse con los datums de ensamblaje | Medición de tamaño independiente y posición de eje referenciada a datum |
Para verificaciones de diseño específicas de dimensiones, consulte el Guía de tolerancias MIM. El método de inspección final debe acordarse a partir del plano y el capacidades de inspección y pruebas, relevante, no inferirse de un porcentaje de tolerancia genérico.
Aceptación funcional: Aprobar la ruta de fabricación solo cuando se definan conjuntamente la condición de material requerida, los datums funcionales, las características as-sintered y mecanizadas, y los métodos de aceptación. Concentre el mecanizado de precisión en las características que controlan el rendimiento en lugar de asignar tolerancias innecesariamente estrictas a todo el cuerpo.
¿Justifica el volumen de producción los costos de herramental y acabado MIM?
Un diseño técnicamente posible aún puede ser un proyecto MIM antieconómico. La comparación relevante es el costo de entregar piezas terminadas aceptadas durante la vida útil esperada del programa, no solo el costo del ciclo de inyección.
¿Qué costos recurrentes de fabricación puede reducir realmente MIM?
Para una pieza pequeña y densa en características, la ruta actual puede implicar múltiples operaciones de husillo, cambios de orientación, manipulación, desbarbado e inspección repetida. Una ruta MIM candidata elimina solo aquellos pasos que la herramienta puede reemplazar verdaderamente; agrega feedstock, operación de molde, eliminación de aglutinante, sinterizado, manipulación de soportes, mantenimiento de herramientas y cualquier acabado aún requerido. Algunos costos se incurren en cada inicio de moldeo, algunos solo en piezas aceptadas, y algunos son inversiones fijas del proyecto. Comparar un tiempo de ciclo CNC con un tiempo de ciclo de moldeo por sí solo ignora el costo del lote del horno, la pérdida de calidad y el trabajo realizado después del sinterizado. Utilice el mismo plano terminado y las mismas cantidades de entrega en ambos lados.
Una comparación ajustada por rendimiento es importante. Por ejemplo, si 100 piezas entran al procesamiento con un costo variable de $1 cada una y solo 90 son aceptadas, esa contribución de procesamiento es $100 / 90 = aproximadamente $1.11 por pieza aceptada, antes del acabado e inspección. Contar las 100 piezas como vendibles subestimaría el costo requerido. En diferentes etapas de producción, agregue el costo de cada operación a la etapa de rendimiento correcta en lugar de asumir que toda la ruta tiene una tasa de rechazo uniforme.
¿Cómo Afectan el Volumen Anual y la Estabilidad del Diseño la Decisión de Costo?
El herramental, el muestreo, las correcciones esperadas de cavidades, el mapeo de contracción y la aprobación de la primera pieza generalmente hacen que el MIM sea más intensivo en capital al principio. El costo por pieza aceptada puede disminuir a medida que aumenta el volumen repetido, pero solo si el diseño se mantiene lo suficientemente estable como para usar ese herramental. Un molde de múltiples cavidades puede reducir la contribución del ciclo por pieza, pero aumenta la inversión en herramental, el balanceo del flujo del feedstock y el trabajo de calificación. Una alta cantidad anual cotizada no repara un mal ajuste geométrico, una vida útil corta del programa o una extensa maquinaria de precisión restante.
Costo total MIM = F + N × VMIM
Costo total de la ruta actual = N × Vactual
F es todo el costo de herramental, desarrollo y calificación inicial específico del proyecto; N es la demanda de piezas aceptadas durante un horizonte de comparación consistente; V incluye los costos variables unitarios de cada ruta, la pérdida esperada por desperdicio o rendimiento, el acabado e inspección requeridos. El modelo asume que ambas rutas entregan piezas según el mismo plano y estándar de calidad, con costos calculados sobre una base de pieza aceptada consistente.
Si Vactual > VMIM, una cantidad indicativa de punto de equilibrio es N = F / (Vactual − VMIM). Si el costo variable MIM no es menor, este modelo simple no produce una cantidad de punto de equilibrio positiva. Si el proceso actual también requiere nuevos herramentales u otros gastos iniciales, compare los costos fijos de ambos lados. Este modelo simplificado no reemplaza la revisión de capacidad, flujo de efectivo, riesgo o programa de entrega.
Para el componente 17-4 PH examinado aquí, asuma una demanda anual de 180,000 piezas y una ruta CNC de seis operaciones. Esas cifras identifican los costos de entrada en lugar de un ahorro demostrado. Antes de comparar precios, confirme si los minutos CNC indicados representan tiempo de máquina secuencial, un ciclo de estación única o el tiempo total transcurrido en estaciones paralelas. Obtenga los costos de piezas aceptadas para ambas rutas, incluidas las correcciones de herramientas, el acabado y la inspección durante la misma vida útil del programa. El guía de costos MIM explica los impulsores de costos más amplios, mientras que la comparación MIM vs CNC cubre la selección del proceso más allá de esta decisión específica de geometría.
Umbral de inversión: Una cotización de herramental se justifica cuando el dibujo es lo suficientemente estable, la ruta de fabricación es técnicamente creíble y los ahorros estimados de piezas aceptadas podrían recuperar la inversión inicial durante la vida útil esperada del programa. No existe un umbral universal de volumen anual o MOQ que sustituya esta comparación.
¿Cómo evaluaría un ingeniero una pieza pequeña y compleja para MIM?
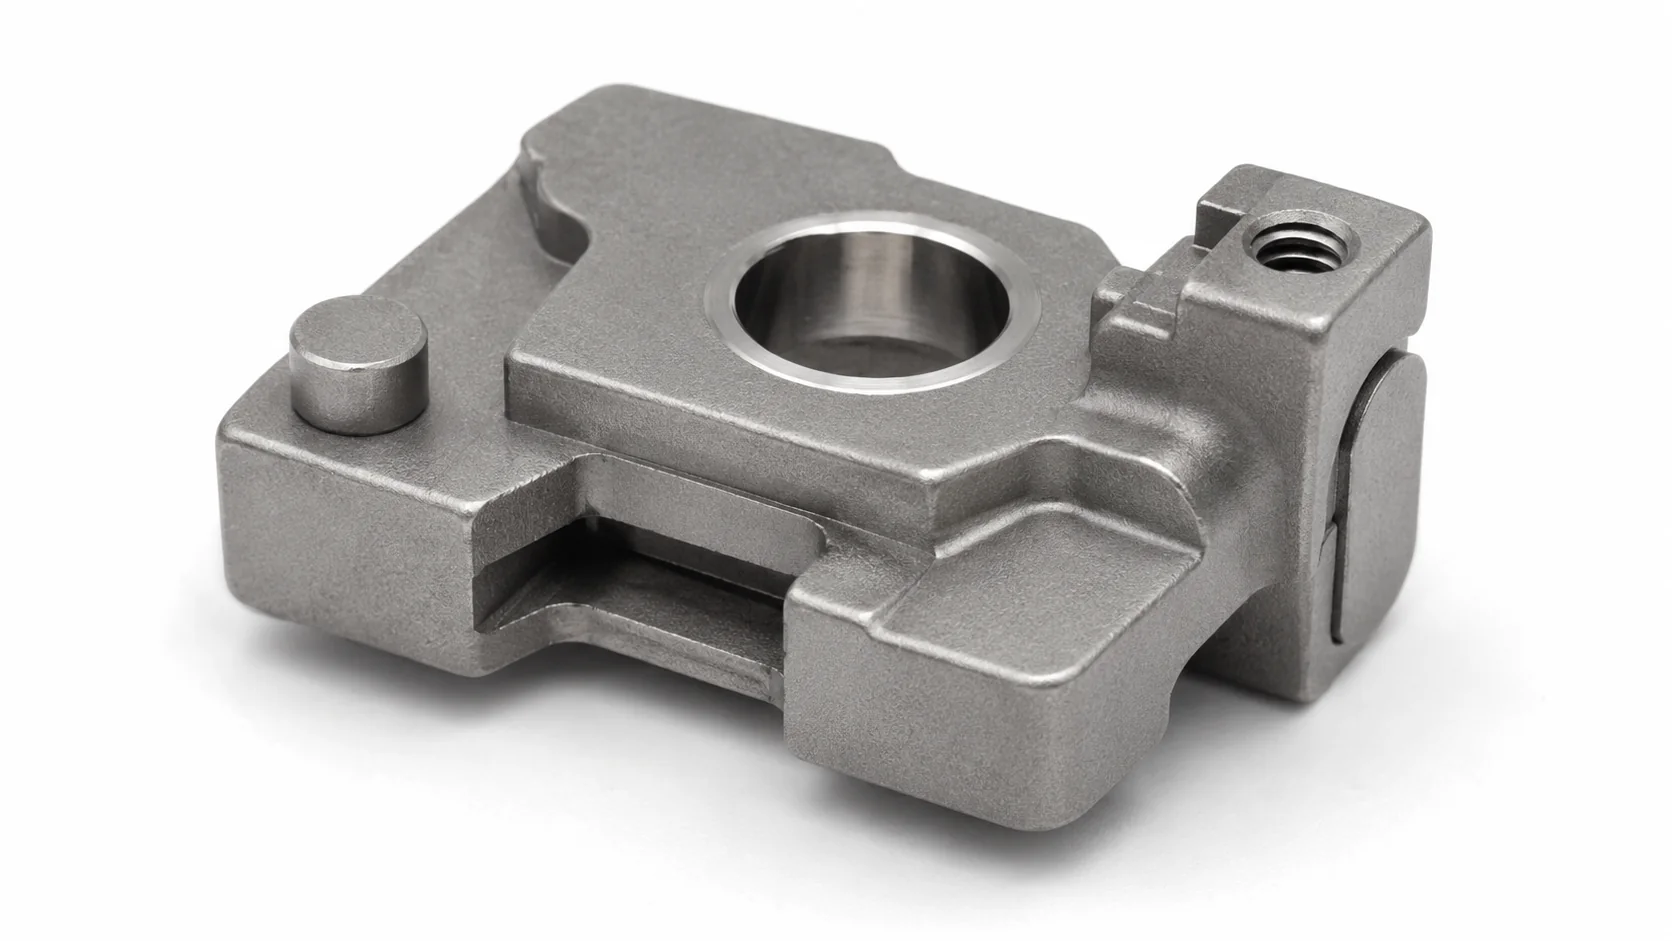
Un componente de bloqueo compacto de acero inoxidable 17-4 PH ilustra la compensación entre la geometría compleja, los riesgos de molde y sinterizado, el acabado selectivo y el costo de producción repetida. El candidato tiene varias características difíciles de mecanizar, pero también un taladro y una rosca críticos que necesitan sus propios planes de fabricación e inspección.
Ejemplo de ingeniería hipotético. Las dimensiones, el volumen, el tiempo de mecanizado, los objetivos de tolerancia, la suposición de contracción del 15.8% y los conceptos Rev A / Rev B son entradas ilustrativas, no registros de producción verificados del cliente o de XTMIM. No se reclama ningún rendimiento medido, Cpk ni ahorro de costos realizado.
Diseño inicial: Geometría, Función y Problemas Actuales de Fabricación
Considere un componente de bloqueo 17-4 PH con un taladro de localización central, una característica roscada M3, una ranura lateral, niveles escalonados y dos bosses. La producción CNC debe acceder a varias direcciones y terminar las interfaces de acoplamiento. Una ruta MIM propuesta formaría el cuerpo escalonado y la ranura en el molde, mientras que el mecanizado permanece para detalles funcionales seleccionados. Antes de elegirla, el ingeniero aún debe confirmar la liberación de la herramienta, la posición del taladro piloto después del sinterizado y el costo total por pieza terminada aceptada.
| Escenario de entrada | Entrada de ingeniería ilustrativa | Por qué importa la entrada |
|---|---|---|
| Envolvente de la pieza | 28.4 × 16.8 × 8.2 mm | Establece la geometría específica a revisar; no es un rango de tamaño MIM universal |
| Masa / material terminados | 14.6 g / acero inoxidable 17-4 PH | Plantea preguntas sobre la ruta de material, manejo, propiedades y sinterizado |
| Supuesto de demanda | 180,000 piezas por año | Se utiliza para amortización hipotética de herramental y planificación de procesos |
| Ruta CNC actual | Seis operaciones; aproximadamente 9.5 min/pieza | Representa posible mecanizado y carga de manejo repetidos |
| Acabado MIM candidato | Escariado de orificio Ø3.00 mm; roscado M3 | Deja la geometría compleja de alto valor casi neta, mientras se terminan dos CTQ |
| Entrada de ejemplo a escala de herramienta | Suposición de contracción lineal promedio del 15.8% | Solo una ilustración de planificación de prueba; el comportamiento real del material/herramienta debe medirse |
Ruta inicial: mecanizar el cuerpo
- Configuración y corte repetidos para características escalonadas y laterales
- Desbarbado y verificación después de múltiples operaciones
- Orificio y rosca críticos terminados con el resto del componente
Ruta candidata: cuerpo MIM + acabado selectivo
- Moldea el contorno primario, la ranura lateral, los escalones y los salientes
- Desaglutina y sinteriza usando un plan de soporte evaluado
- Escariar el taladro CTQ y roscar la característica M3; inspeccionar la pieza terminada
La formación del cuerpo, la ranura y los salientes en la herramienta podría reemplazar el mecanizado recurrente de esas formas. El ahorro es real solo si la amortización de la herramienta, la pérdida de rendimiento, el manejo del soporte y las operaciones posteriores al sinterizado no lo consumen. Ambas rutas deben, por lo tanto, compararse con el mismo plano terminado y la misma cantidad de entrega.
Cálculo preliminar de contracción. Si el 15.8% indicado se define como contracción lineal desde una longitud verde medida hasta la longitud sinterizada final, una longitud final nominal de 28.40 mm implica una longitud de referencia verde de primer orden de 28.40 / (1 - 0.158) = aproximadamente 33.73 mm. Esta no es una dimensión de cavidad liberada: el tamaño verde moldeado puede diferir de la dimensión nominal de la herramienta, y la contracción puede variar según la dirección, la característica y el contacto del soporte. El herramental de producción requiere caracterización real del feedstock y mediciones de prueba. El cálculo explica por qué un solo porcentaje publicado no puede fijar el diseño del molde.
Decisiones de Ingeniería: Moldeabilidad, Riesgos de Sinterizado y Características Críticas
Posición de la compuerta y soporte de sinterizado: Rev A vs. Rev B. En un diseño propuesto Rev A, una compuerta lateral se acerca a una cara funcional o visible, mientras que una sección inferior sin soporte puede moverse durante el sinterizado. Los posibles defectos ocurren en diferentes etapas: se crea una marca de compuerta durante el moldeo, mientras que el error de planitud o de posición del taladro puede desarrollarse durante el sinterizado. La Rev B considera colocar la compuerta en un área inferior permitida, mejorando las transiciones de sección y probando un soporte y orientación de sinterizado diferentes. El cambio de compuerta aún debe pasar las verificaciones de llenado y de pieza verde; el cambio de soporte debe probarse mediante mediciones de planitud y posición posteriores al sinterizado. Solo resultados repetibles pueden establecer si la Rev B resuelve el problema relevante.
La ruta propuesta mantiene el mecanizado posterior al sinterizado para un taladro funcional de Ø3.00 mm y una rosca M3. Para el taladro ilustrativo, el ejemplo de plano original utiliza Ø3.00 +0.02/0.00 mm; se requeriría confirmar la tolerancia de inspección y maquinado apropiada contra los datos reales y los requisitos de ensamblaje.
Si una desviación en la posición de un barrenado aparece solo después del sinterizado, compare las coordenadas pre-sinterizado y post-sinterizado antes de cambiar un punto de inyección. Si un defecto ya es visible en las piezas en verde, evalúe primero el llenado, la compactación, el soporte del núcleo o la expulsión. Esta investigación por etapas evita que una costosa revisión del molde se dirija al mecanismo incorrecto. El plan de maquinado post-sinterizado aún debe establecer qué puntos de referencia localizan los accesorios de escariado y roscado.
Verificación: ¿Qué se debe probar antes de la aprobación de producción?
Una revisión de factibilidad termina con puntos de inyección medibles. Primero, revise la pieza en verde para detectar llenado, rebabas, movimiento del pasador de núcleo y daños por expulsión. Luego, evalúe el manejo de la pieza en marrón y los daños por desaglutinado, si corresponde. Después del sinterizado, mida el contorno externo, la planitud relacionada con el soporte, el ancho de la ranura y la posición del barrenado piloto con respecto a los puntos de referencia definidos. Solo entonces verifique el barrenado final maquinado, la rosca M3 y la condición del material. Si una característica se mueve en una etapa específica, la acción correctiva debe abordar esa etapa en lugar de revisar automáticamente todo el molde.
| Etapa de producción | Qué registrar | Qué ayuda a distinguir |
|---|---|---|
| Pieza en verde después del moldeo | Completitud del llenado, marcas de inyección/partición, condición del orificio piloto y geometría de referencia | Defectos de origen del herramental o del moldeo |
| Después del desaglutinado | Grietas, distorsión, características frágiles y daños por manejo | Efectos de la eliminación del aglutinante o del manejo |
| Después del sinterizado | Contorno, planitud, ranura y posición del barrenado piloto con respecto a los puntos de referencia | Contracción y cambios dimensionales inducidos por el soporte |
| Después de mecanizado selectivo | Tamaño y eje del diámetro final, calibre de rosca, relaciones de datum | Si el procesamiento final cumple con los CTQ funcionales |
Los objetivos especificados deben separarse de la capacidad medida. El dibujo de ejemplo especifica una longitud de 28.40 ±0.10 mm, un ancho de 16.80 ±0.10 mm, un espesor de 8.20 ±0.05 mm, un ancho de ranura de 2.40 ±0.05 mm y una planitud de 0.05 mm para un datum de localización propuesto. Se debe demostrar mediante pruebas si cada requisito se puede cumplir tal como se sinteriza o si necesita una operación de acabado. Un desplazamiento lineal como 12.50 ±0.03 mm no debe representarse como GD&T de posición verdadera a menos que el dibujo defina el control posicional y su marco de referencia de datum.
| Riesgo observado o anticipado | Manejo propuesto | Evidencia necesaria antes del lanzamiento | Estado actual |
|---|---|---|---|
| Marca de testigo de compuerta lateral en una cara sensible | Evaluar la parte inferior, región de compuerta no funcional | Estudio de llenado, prueba de molde y estándar visual aprobado | Solo propuesta |
| Soporte asimétrico inestable | Revisar orientación y contacto de sinterizado | Planitud contra la referencia especificada, medición de distorsión y ubicación de barrenos de prueba | Solo propuesta |
| Transición local gruesa/delgada | Evaluar radios y balance de masa | Tendencia dimensional antes/después del sinterizado; revisiones de grietas, deformación y condición superficial | Solo propuesta |
| Ajuste crítico de barrenos | Escariar después del sinterizado | Ejemplo Ø3.00 +0.02/0.00 mm; tamaño y posición del barreno después del maquinado final | Se requieren muestras |
| Interfaz roscada M3 | Rosca después del sinterizado | Verificación de calibre de rosca, acoplamiento, ubicación y rebabas después del roscado | Se requieren muestras |
| Beneficio económico | Costo de ambas rutas de proceso completas | Cotización de herramental, rendimiento de piezas aceptadas, acabado, inspección y demanda de vida del programa | No establecido |
| Desplazamiento del eje del agujero piloto durante el sinterizado | Mapear la posición del agujero en la etapa sinterizada; revisar la estrategia de localización/taladrado en lugar de asumir que el escariado corrige la posición | Mapa de posición referenciado a datum antes y después del mecanizado | No verificado |
La aprobación de producción requiere resultados medidos, no entradas de diseño nominales: conserve la revisión del dibujo, el método de inspección, la información del sistema de medición, el plan de muestreo y las condiciones del proceso para cualquier rendimiento de primera pasada o Cpk reportado. La dimensión de ubicación lineal de un agujero tampoco puede reemplazar una tolerancia posicional definida adecuadamente cuando el ensamblaje depende de su eje en relación con los datums.
Decisión actual: se requiere una revisión DFM y de costos adicional. La geometría del cuerpo moldeado podría eliminar un mecanizado repetitivo sustancial, mientras que el acabado selectivo puede proteger las interfaces funcionales. La ubicación del bebedero, el soporte de sinterizado, la posición del taladro, la estabilidad dimensional y la economía de piezas aceptadas aún no se han demostrado. Resuelva estos puntos mediante la revisión de planos, pruebas y cotizaciones comparables antes de autorizar el molde.
¿Debería esta pieza moverse a MIM, rediseñarse o permanecer con otro proceso?
Una decisión de invertir en herramental MIM debe basarse en cuatro respuestas documentadas: qué operaciones recurrentes se eliminan, si la ruta de la herramienta y el sinterizado pueden fabricar la geometría de manera confiable, si se verificarán los requisitos de material y CTQ, y si el costo de la pieza aceptada justifica la inversión. Una debilidad seria en un área puede anular la fortaleza en otra. Una forma compleja prometedora no es suficiente si sus datos de localización no se pueden controlar o la demanda esperada no puede soportar el molde.
Buen candidato para MIM
El cuerpo complejo reemplazaría un trabajo de manufactura repetitivo significativo, existe una ruta de material utilizable, el riesgo DFM es manejable, los CTQ se pueden verificar y la demanda esperada de por vida respalda el herramental.
Siguiente: DFM y RFQ basados en dibujo.
Requiere revisión DFM o de costos
La geometría aporta valor, pero la moldeabilidad, las transiciones de pared, el soporte, la condición del material, las dimensiones críticas o la economía aún contienen incógnitas significativas.
Siguiente: resolver el riesgo específico y verificar antes de comprometerse con un molde.
Mejor adaptado a otra ruta
El diseño cambia frecuentemente, el volumen es demasiado incierto, la geometría es fácil de mecanizar, o el mecanizado de la mayoría de las superficies eliminaría la ventaja de la forma casi neta.
Siguiente: conservar CNC o comparar con otro proceso apropiado.
Una pieza prismática o torneada simple puede permanecer con CNC. Una pieza plana y uniforme podría ser más adecuada para estampado; algunas geometrías pueden justificar una evaluación frente a PM de prensa y sinterizado, fundición a la cera perdida o fundición a presión. Estas son comparaciones dependientes del proyecto, no sustituciones universales. Para obtener detalles proceso por proceso, utilice el Centro de comparación de procesos MIM.
¿Qué información se necesita para una revisión inicial de factibilidad MIM?
Una revisión útil comienza con la función de la pieza y una dificultad de producción real, no solo un sólido CAD. Proporcione el último dibujo con control de revisión y el modelo 3D correspondiente, marque cualquier cara o dimensión de acoplamiento que no se pueda cambiar y distinga los requisitos obligatorios de las preferencias. Si las operaciones CNC actuales son confidenciales, un desglose aproximado de la configuración/ciclo y el principal cuello de botella de costos aún pueden respaldar una primera comparación significativa. Las entradas a continuación permiten al proveedor identificar riesgos no resueltos antes de comprometerse con el herramental.
| Entrada | Decisión que permite |
|---|---|
| Dibujo 2D con datos, tolerancias y CTQ; STEP/CAD 3D | Dirección de herramienta, moldeabilidad, sobremedida de maquinado y estrategia de inspección |
| Grado del material, condición final y ambiente de servicio | Ruta de feedstock establecida, objetivos de propiedades y necesidades de acabado |
| Demanda anual estimada, vida del programa y madurez del dibujo | Amortización de herramental y riesgo de desarrollo |
| Ruta de fabricación existente, operaciones principales y impulsores de costo aproximados | Identificación de trabajo recurrente que MIM podría eliminar |
| Zonas cosméticas sin marca, acabado superficial y requisitos de aceptación | Compuerta, soporte, operaciones secundarias e inspección de liberación |
| Interfaces con piezas de acoplamiento, cargas aplicadas y preocupaciones de falla funcional | Separar características de localización/resistencia verdaderamente críticas de la geometría moldeada de bajo riesgo |
Para la lista completa de preparación, consulte la Guía para la Preparación de Solicitudes de Cotización MIM. Si el desafío principal es convertir un diseño mecanizado establecido, la Conversión de CNC a MIM página proporciona ese contexto comercial específico.
¿Tiene una pieza metálica pequeña y compleja que podría beneficiarse del MIM?
Comparta el dibujo, el material, las dimensiones críticas y el volumen de repetición anticipado. XTMIM puede evaluar la ruta de molde y sinterizado propuesta, identificar las características que pueden necesitar rediseño o acabado, y comparar la solución MIM potencial con el proceso existente antes de que se apruebe el herramental.
Enviar un Dibujo para Revisión Contactar a XTMIM






