La selección temprana del proceso MIM o PM debe revisarse antes de que se definan las suposiciones de herramental. Para una nueva pieza metálica, la pregunta práctica usualmente no es si el MIM es “mejor” que el PM. La pregunta real es si la pieza debe diseñarse en torno al moldeo por inyección de feedstock de polvo metálico y aglutinante o a la compactación convencional de polvo prensado y sinterizado antes de las suposiciones de herramental...
Para una nueva pieza metálica, la pregunta práctica usualmente no es si MIM es “mejor” que PM. La pregunta real es si la pieza debe diseñarse en torno a la inyección de metal en polvo-aglutinante o la compactación convencional de polvo prensado y sinterizado antes de que se definan las suposiciones de herramental. PM puede ser la mejor ruta de revisión inicial cuando la geometría es prensable, eyectable, relativamente regular, sensible al costo y puede beneficiarse de una porosidad controlada o una función de retención de aceite. MIM debe revisarse primero cuando la pieza es pequeña, compleja, difícil de compactar o requiere características laterales moldeadas, paredes delgadas, socavados, mayor densidad o mecanizado secundario reducido.
. Esta decisión temprana es importante porque la ruta incorrecta puede afectar el diseño del herramental, la estrategia de tolerancias, las operaciones secundarias, la planificación de la inspección, el tiempo de entrega y el costo total funcional de la pieza. Para una comparación más amplia de las capacidades y limitaciones del proceso, consulte el comparación completa MIM vs PM. Para una revisión de piezas nuevas, mantenga el enfoque en la geometría, la función, las prioridades de tolerancia, los requisitos de porosidad, el volumen de producción y las operaciones secundarias antes de la solicitud de cotización (RFQ) o el herramental.
Respuesta Rápida: Elija MIM o PM Antes de que las Suposiciones de Herramental se Fijen
En la práctica, MIM y PM deben compararse antes de que el diseño de la pieza, el concepto de herramental, el plan de tolerancias y las suposiciones de RFQ se fijen. Ambos procesos utilizan polvo metálico y sinterizado, pero su lógica de formado es diferente. El PM convencional forma un compacto en verde presionando polvo en una matriz rígida, mientras que MIM inyecta un feedstock de polvo metálico-aglutinante en un molde, seguido de desaglutinado y sinterizado.
Una revisión temprana útil generalmente se divide en tres decisiones:
| Decisión Temprana | Generalmente apunta a PM | Generalmente apunta a MIM | Se necesita revisión de ingeniería cuando |
|---|---|---|---|
| Geometría | La pieza es axial, regular y fácil de expulsar. | La pieza es pequeña, compleja y tridimensional. | Características laterales, socavados, superficies de referencia o secciones delgadas son inciertas. |
| Función | Se acepta porosidad controlada, retención de aceite o función estructural sensible al costo. | Se requieren mayor densidad, características finas o funciones integradas. | El requisito de densidad o porosidad no está claramente definido. |
| Lógica de Costos | El blanco de PM puede cumplir la mayoría de los requisitos funcionales con acabado limitado. | MIM puede reducir el mecanizado, el ensamblaje o el procesamiento característica por característica. | Las operaciones secundarias dominan la comparación de costos. |
| Etapa del Proyecto | El diseño ya sigue la lógica de compactación de PM. | El diseño aún puede optimizarse para el moldeo y sinterizado MIM. | El dibujo no está bloqueado y ambas rutas siguen siendo posibles. |
La clave es no seleccionar un proceso solo por el nombre de la pieza o el grado del material. Un engranaje pequeño, una bisagra, un soporte, un componente magnético, un buje o una pieza estructural en miniatura pueden ser aptos para PM o MIM dependiendo de su geometría, función, prioridades de tolerancia, requisito de porosidad y plan de producción.
Comience con la Ruta de Conformado, No con el Nombre de la Aleación
Un error común en las solicitudes de cotización (RFQ) es comenzar con el nombre de la aleación y preguntar: “¿Se puede fabricar este material por MIM o PM?”. El material importa, pero no es el primer filtro de selección. El primer filtro es la ruta de conformado.
El MIM comienza con polvo metálico fino mezclado con aglutinante para formar el feedstock. Ese feedstock debe fluir hacia la cavidad de un molde, llenar detalles finos, enfriarse hasta convertirse en una pieza verde, sobrevivir al manejo, pasar por el desaglutinado y contraerse durante el sinterizado de manera controlada. Desde la perspectiva de la revisión del diseño, la evaluación MIM se enfoca en la geometría moldeada, el balance del espesor de pared, la ubicación del punto de inyección, la ruta de desaglutinado, el soporte de sinterizado, la compensación de contracción, el riesgo de distorsión y la inspección final. Para más información sobre estos pasos, consulte el Ruta del proceso MIM.
El PM comienza con polvo prensable, llenado de matriz, compactación, resistencia del compacto verde, eyección y sinterizado. La revisión de PM se enfoca en la dirección de prensado, el área proyectada, la estabilidad del punzón y el vástago del núcleo, la ruta de eyección, la distribución de densidad, las necesidades de calibrado o acuñado, la porosidad, la impregnación de aceite y el mecanizado secundario.
La misma familia de aleaciones puede aparecer en ambos procesos, pero eso no significa que el mismo dibujo sea igualmente adecuado para ambos. Una pieza de acero inoxidable con una forma axial simple puede evaluarse de manera diferente a una pieza de acero inoxidable con agujeros laterales, ranuras profundas, paredes delgadas y múltiples planos de referencia funcionales.
La Asociación de Moldeo por Inyección de Metal (MIMA) de la Metal Powder Industries Federation (MPIF) evalúa la idoneidad del MIM a través de la combinación del rendimiento del material, la complejidad de la forma, la cantidad de producción y el costo del componente, en lugar de basarse únicamente en el nombre de la aleación. Su guía de diseño con MIM discute estos factores con más detalle.
Geometría Primero: ¿Se Puede Prensado y Expulsar la Pieza de Forma Confiable?
La geometría suele ser el factor de decisión más importante al principio. Si una pieza se puede compactar, soportar, expulsar, sinterizar y acabar eficientemente con metalurgia de polvos (PM) convencional, la PM puede seguir siendo la mejor ruta. Si la geometría dificulta la dirección de compactación o crea demasiado mecanizado secundario, el MIM podría merecer una revisión más temprana.
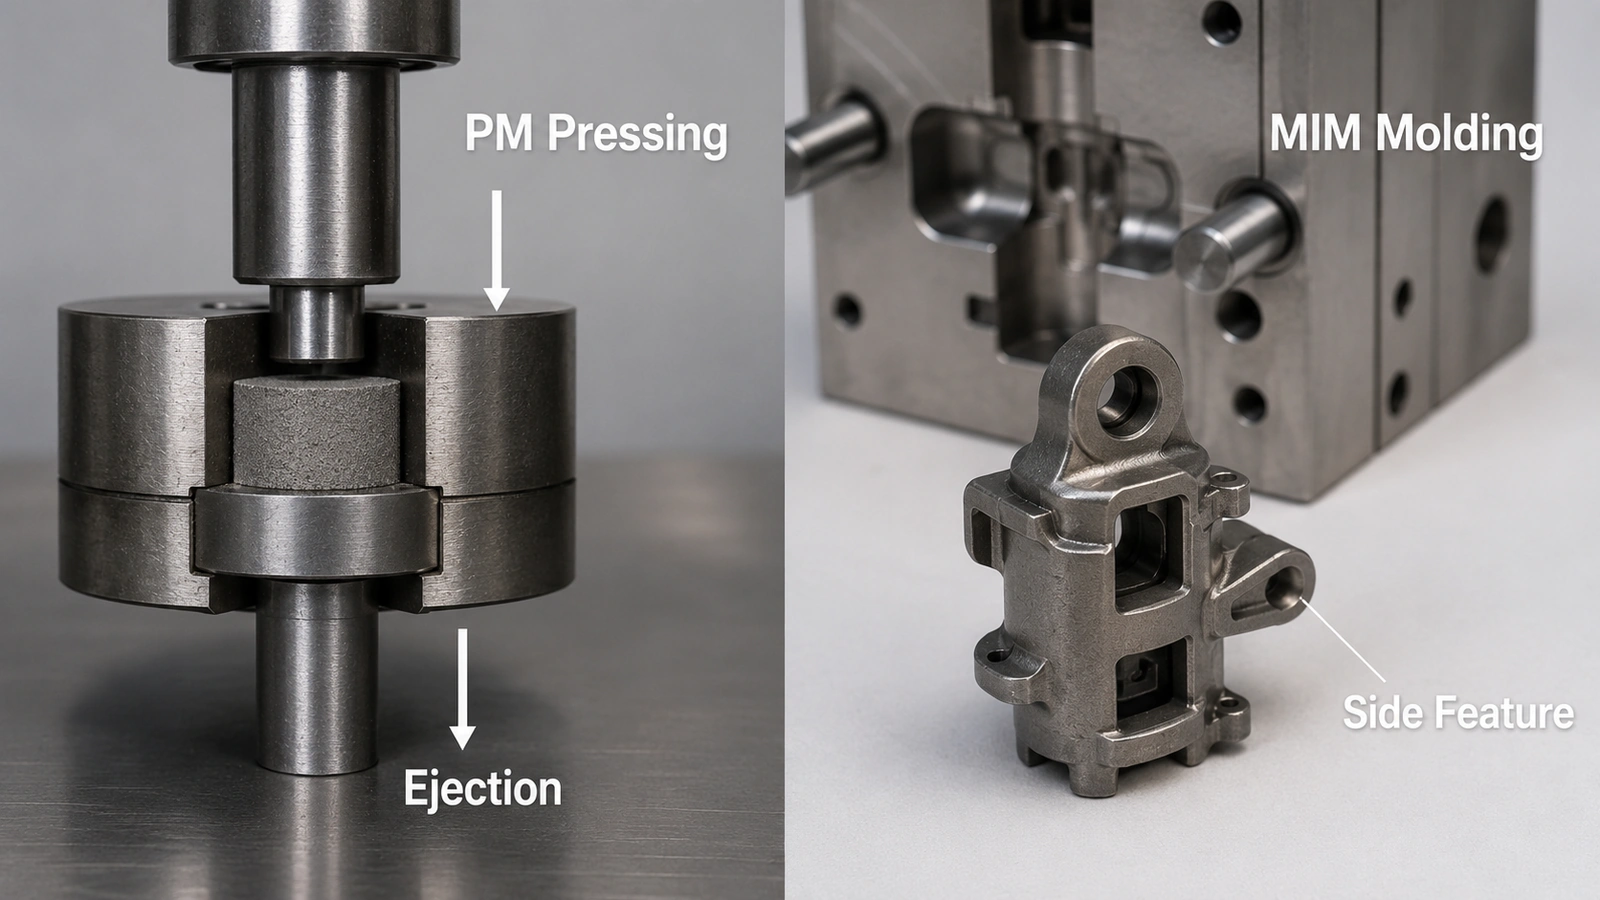
Conclusión técnica:
Para PM, comience con la compactación axial y una eyección limpia. Para MIM, comience con la factibilidad de la característica moldeada, la estrategia de compuerta, el acceso para el desaglutinado y el riesgo de distorsión durante el sinterizado.
Para PM, la dirección de prensado define lo que se puede formar directamente. Los agujeros a lo largo de la dirección de prensado a menudo se pueden formar con machos, pero los agujeros laterales, los agujeros transversales, las ranuras transversales, las muescas externas y las características que bloquean la eyección generalmente requieren mecanizado, rediseño o herramientas más complejas. PickPM señala que los machos utilizados para los agujeros en la dirección de prensado deben permanecer estables durante la compactación y la eyección para evitar problemas dimensionales; su Consideraciones de diseño proporciona orientación adicional de diseño para PM.
Para MIM, la ventana de geometría es más amplia, pero no ilimitada. Las características tridimensionales complejas aún requieren desmoldeo, diseño de compuerta, llenado balanceado, acceso para desaglutinado, control de contracción y soporte para sinterizado. MIMA señala que los correderas, machos y otros elementos de herramental pueden aumentar la complejidad del diseño, pero también pueden agregar costos de herramental y de ingeniería de arranque; consulte su guía de diseño MIM complejo.
Lista de Verificación de Revisión de Geometría
| Pregunta de Geometría | Por qué es importante | Punto de revisión en pulvimetalurgia | Punto de revisión MIM |
|---|---|---|---|
| ¿La forma principal es axial y eyectable? | La metalurgia de polvos (PM) depende en gran medida de la compactación y la eyección. | Fuerte candidato para PM si es simple y estable. | El MIM podría no ser necesario a menos que otras características lo justifiquen. |
| ¿Hay agujeros laterales o transversales? | Pueden requerir mecanizado secundario de PM. | El mecanizado puede aumentar el costo y el riesgo de datum. | Las características moldeadas pueden ser posibles con acción de herramienta. |
| ¿Hay socavados o ranuras laterales? | Pueden bloquear la eyección o requerir herramental complejo. | A menudo difícil con PM básico de prensado y sinterizado. | Posible en MIM con revisión de complejidad y costo de herramienta. |
| ¿Hay secciones delgadas o altas presentes? | Afectan el llenado, la resistencia, el manejo y la distorsión. | Puede crear riesgo de densidad o resistencia en verde. | Puede crear riesgo de distorsión en el llenado, desaglutinado o sinterizado. |
| ¿Se combinan múltiples características en una sola pieza? | La consolidación de características puede cambiar la economía del proceso. | La metalurgia de polvos (PM) puede requerir varias operaciones post-sinterizado. | El MIM puede consolidar características si el herramental está justificado. |
| ¿Están los datos críticos relacionados con características difíciles de formar? | Las referencias de inspección y mecanizado pueden volverse inestables. | Puede ser necesario un mecanizado secundario. | Se debe revisar la compensación del molde y el plan de inspección. |
Para el proceso PM en sí, consulte el guía de metalurgia de polvos de prensado y sinterizado. Para la selección temprana de MIM o PM, los factores de PM más relevantes son la dirección de compactación, la expulsión, la densidad y porosidad, las operaciones secundarias y el costo de la pieza terminada.
Cuándo se debe revisar una pieza nueva primero como PM
La PM a menudo debe revisarse primero cuando la geometría de la pieza es relativamente regular, las características principales siguen la dirección de prensado y los requisitos funcionales se pueden cumplir con densidad controlada, porosidad controlada, calibrado, acuñado, impregnación de aceite o mecanizado secundario limitado. La PM no es una ruta de menor calidad; para bujes, cojinetes, engranajes simples, manguitos, piezas porosas y componentes impregnados de aceite, puede ser la ruta de ingeniería correcta en lugar de un compromiso.
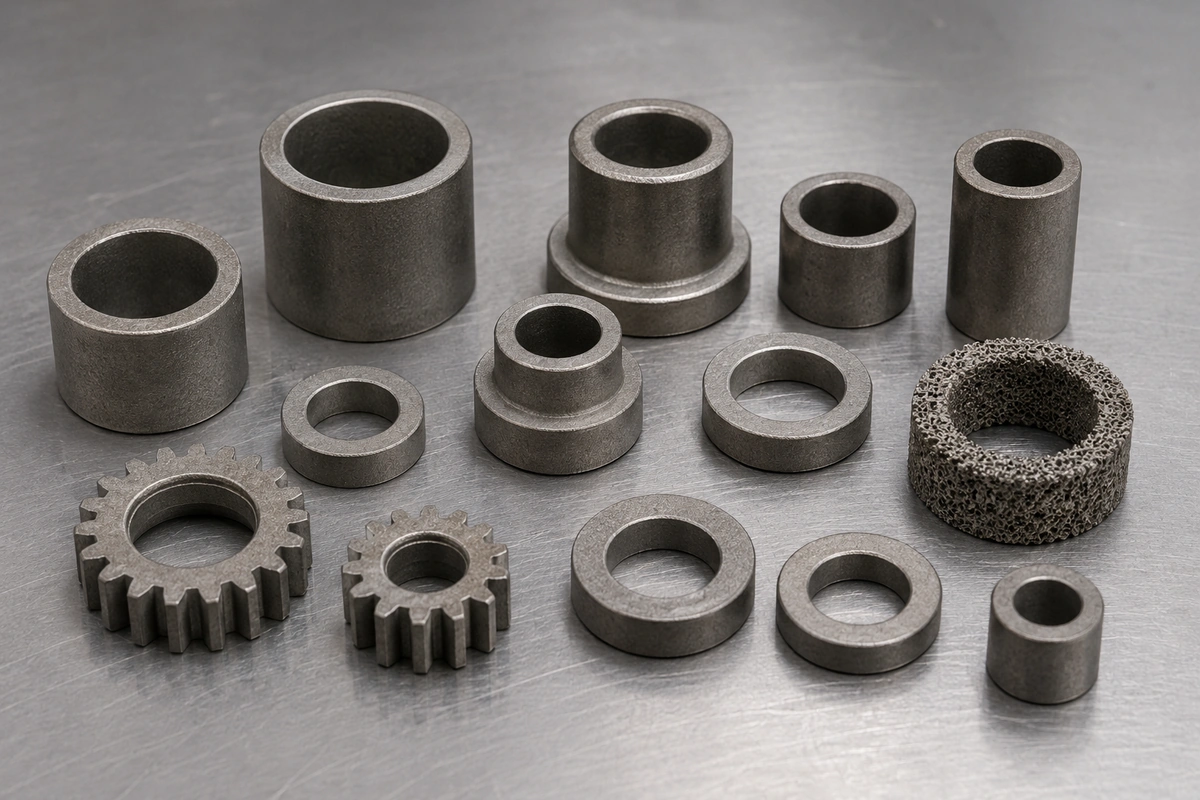
Conclusión principal de PM:
Una geometría axial regular, porosidad controlada y producción de alto volumen sensible al costo pueden hacer de la PM convencional la ruta más directa. La PM no es una opción de menor grado cuando esas condiciones coinciden con la función de la pieza.
Para muchos componentes, la PM es la ruta de ingeniería más directa. Puede ser eficiente para bujes, cojinetes, engranajes simples, manguitos, espaciadores, piezas porosas, piezas magnéticas blandas seleccionadas y componentes estructurales sensibles al costo de alto volumen. La MPIF describe la PM convencional de prensado y sinterizado como la mezcla de polvos con lubricantes o aditivos, la compactación de la mezcla en una matriz y el sinterizado del compacto, con aditivos utilizados para influir en la maquinabilidad, la resistencia al desgaste o la lubricidad. Su resumen general de PM explica el proceso con más detalle.
La revisión "primero PM" suele ser razonable cuando:
- La pieza se puede prensar a lo largo de un eje vertical claro.
- Ausencia de barrenos laterales, ranuras laterales y socavados, o no son críticos para la función.
- La pieza se puede eyectar sin dañar paredes delgadas, bridas o punzones.
- La densidad y porosidad requeridas se ajustan al diseño de materiales PM.
- Retención de aceite, autolubricación o función porosa es útil.
- El volumen de producción es estable y el diseño es sensible al costo.
- El calibrado (sizing), troquelado (coining) o maquinado limitado puede controlar las dimensiones clave.
Aplicaciones Típicas de PM Primero
| Tipo de pieza | Por qué PM Puede Ser Adecuado | Cuándo Aún Podría Ser Necesaria una Revisión MIM |
|---|---|---|
| Bujes y cojinetes | La porosidad controlada y la impregnación de aceite pueden soportar la función autolubricante. | Características laterales muy pequeñas y complejas, requisito de alta densidad o características laterales difíciles. |
| Engranajes simples | Las características axiales y la producción repetible de alto volumen se adaptan bien a PM. | Mazas complejas, barrenos laterales, detalles moldeados finos o relaciones de datum ajustadas. |
| Espaciadores y bujes | Geometría regular y expulsión sencilla. | Características laterales delgadas, ranuras complejas o requisitos de alta densidad. |
| Componentes porosos | La porosidad puede ser parte de la función. | Si la porosidad no es aceptable o la geometría se vuelve demasiado compleja. |
| Piezas magnéticas blandas | La metalurgia de polvos (PM) puede ser adecuada para formas seleccionadas y estrategias de densidad. | Geometrías complejas muy pequeñas o requisitos de tolerancia especiales. |
El punto importante es que la metalurgia de polvos (PM) no debe ser rechazada solo porque MIM puede lograr mayor densidad o formas más complejas. Si la PM cumple con el requisito funcional con menor riesgo de proceso y menos operaciones innecesarias, puede ser la mejor opción.
Cuándo revisar una pieza nueva primero como MIM
MIM debe revisarse primero cuando la pieza es pequeña, compleja y difícil de producir eficientemente por compactación axial de polvos. Los candidatos más fuertes para MIM suelen ser piezas donde la geometría, la integración de características o la reducción de operaciones secundarias justifican los pasos adicionales del proceso de moldeo, desaglutinado, sinterizado y control de contracción.
La revisión inicial de MIM suele ser razonable cuando:
- La pieza incluye características laterales, socavados, ranuras, dientes finos, pequeños salientes o detalles internos.
- El diseño requeriría múltiples operaciones secundarias de mecanizado PM.
- La pieza puede consolidar varias piezas mecanizadas, estampadas o ensambladas en un solo componente metálico moldeado.
- Alta densidad o menor porosidad es importante para la resistencia, tenacidad, sellado o carga funcional.
- La pieza es lo suficientemente pequeña para que la economía MIM sea práctica.
- El volumen anual puede soportar el desarrollo de herramental y proceso.
- El diseño aún es lo suficientemente flexible para optimizar la ubicación del bebedero, el espesor de pared, los radios y el soporte de sinterizado.
La guía de diseño MIM de MIMA explica que MIM permite una libertad de diseño de piezas similar al moldeo por inyección de plástico mientras produce un componente metálico, y que la complejidad puede soportar la combinación de múltiples componentes o el moldeo de características funcionales desde el principio. Para una mayor idoneidad MIM más allá de esta comparación PM, consulte la Guía de selección de aplicaciones MIM.
Indicadores de Diseño MIM
| Indicador de Diseño | Por qué favorece la Revisión MIM | Qué aún necesita confirmación |
|---|---|---|
| Forma 3D compleja pequeña | El moldeo por inyección puede formar geometrías no adecuadas para la compactación básica. | Liberación del molde, línea de partición, marca de bebedero y contracción. |
| Paredes delgadas o detalles finos | El MIM puede moldear pequeños detalles si el flujo y manejo del feedstock son estables. | Balance de llenado, resistencia en verde, ruta de desaglutinado. |
| Orificios laterales o socavados | El herramental MIM puede formar características que el PM (metalurgia de polvos) mecanizaría después. | Complejidad y costo del molde. |
| Detalles funcionales integrados | El MIM puede reducir operaciones de ensamblaje o mecanizado. | Si el costo adicional del herramental se justifica. |
| Requisito de mayor densidad | El MIM a menudo se enfoca en piezas pequeñas de mayor densidad. | Ciclo de sinterizado, método de inspección y material. |
| Múltiples operaciones secundarias en PM | El MIM puede reducir los pasos totales del proceso. | Comparación de costo total y estrategia de tolerancias. |
Cuándo el MIM No Debería Ser la Primera Opción
El MIM no debe seleccionarse solo porque puede formar piezas metálicas complejas. Puede que no sea la primera opción cuando la pieza es grande y simple, el volumen anual es demasiado bajo para justificar el herramental, la geometría ya es amigable para PM, la función requiere porosidad controlada o impregnación de aceite, o el plano se puede producir de manera más directa mediante PM convencional con calibrado, acuñado o mecanizado limitado.
Si la pieza aún parece adecuada para MIM, se debe revisar la DFM temprana Diseño de espesor de pared en MIM, el diseño de compuerta MIM, y compensación por contracción antes de confirmar la dirección del herramental.
Matriz de Selección Temprana: PM Primero, MIM Primero o Revisión de Ingeniería Necesaria
Utilice la matriz a continuación como una herramienta de selección temprana. No reemplaza la revisión de manufacturabilidad a nivel de plano, pero puede identificar qué ruta se debe evaluar primero y qué preguntas deben resolverse antes del herramental o la solicitud de cotización (RFQ).
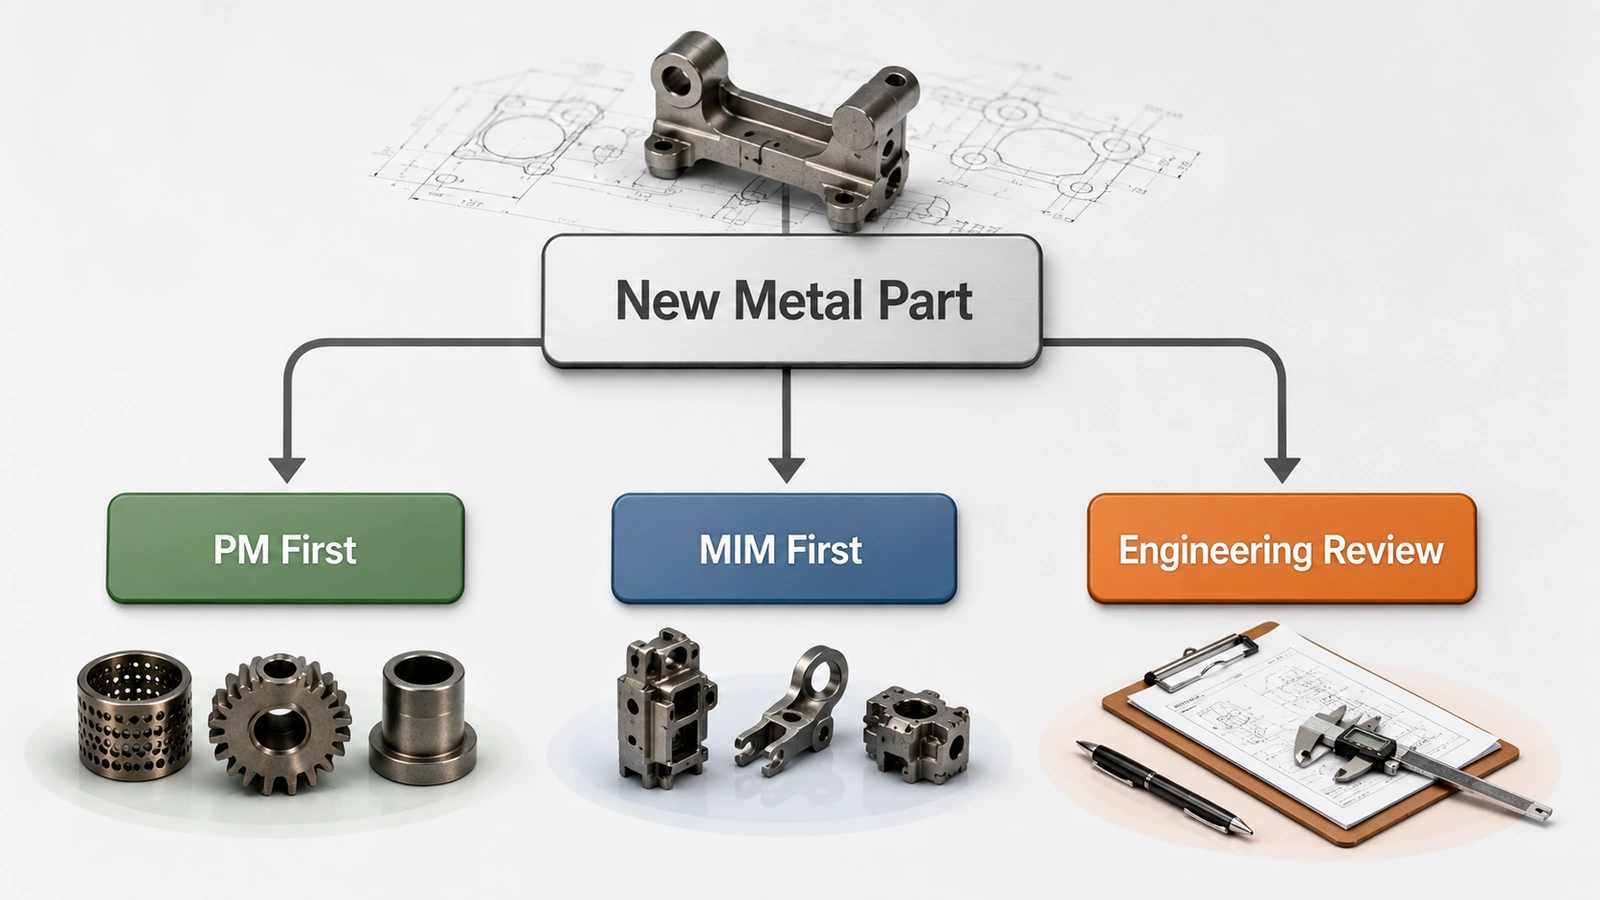
Cómo usar la matriz:
Si la pieza tiene geometría mixta, requisitos de porosidad poco claros, cadenas de datum ajustadas o volumen anual incierto, trate el resultado como preliminar y avance a la revisión de ingeniería a nivel de plano antes de seleccionar un proceso.
| Factor de revisión | PM Primero | MIM Primero | Revisión de Ingeniería Necesaria |
|---|---|---|---|
| Geometría | Regular, axial, fácil de expulsar. | Pequeño, complejo, tridimensional. | Geometría mixta o ruta de expulsión incierta. |
| Características laterales | Pocas características laterales o maquinado aceptable. | Agujeros laterales, ranuras, socavados, detalles finos moldeados. | Múltiples características laterales ligadas a puntos de referencia críticos. |
| Densidad / porosidad | Porosidad controlada aceptable o útil. | Se requiere mayor densidad o baja porosidad. | La función no define claramente el requisito de densidad. |
| Lógica de costos | El blanco de metalurgia de polvos (PM) cumple la función con acabado limitado. | La complejidad puede reducir el maquinado o el ensamblaje. | Las operaciones secundarias dominan la comparación. |
| Volumen | Pieza simple de alto volumen estable. | Pieza compleja de volumen medio/alto estable. | Demanda baja, inestable o solo para prototipos. |
| Tolerancia | El calibrado, acuñado o mecanizado limitado pueden controlar dimensiones clave. | La compensación de contracción y el control del molde son factibles. | Cadena de datum ultra crítica o plan de inspección incierto. |
| Material | La ruta de polvo prensable se ajusta al material y la función. | La ruta de feedstock MIM se ajusta al material y la geometría fina. | El objetivo de propiedad del material no está claro. |
| Mejor siguiente paso | Revisión de proveedor / proceso de PM. | Revisión DFM de MIM. | Enviar dibujo para revisión de selección de proceso. |
Disparador de revisión de ingeniería:
Si dos o más filas caen en “Se necesita revisión de ingeniería”, envíe el dibujo antes de seleccionar el herramental PM o el herramental MIM. Esto es especialmente importante cuando la pieza tiene agujeros laterales, socavados, requisitos de densidad o porosidad inciertos, múltiples datums críticos, o un volumen de producción que no ha sido confirmado.
Densidad y Porosidad: ¿Es la Porosidad un Riesgo o Parte de la Función?
La densidad no debe tratarse como una simple comparación de “más alto es siempre mejor”. En algunos proyectos, alta densidad y baja porosidad son esenciales. En otros proyectos, la porosidad controlada es parte de la función.
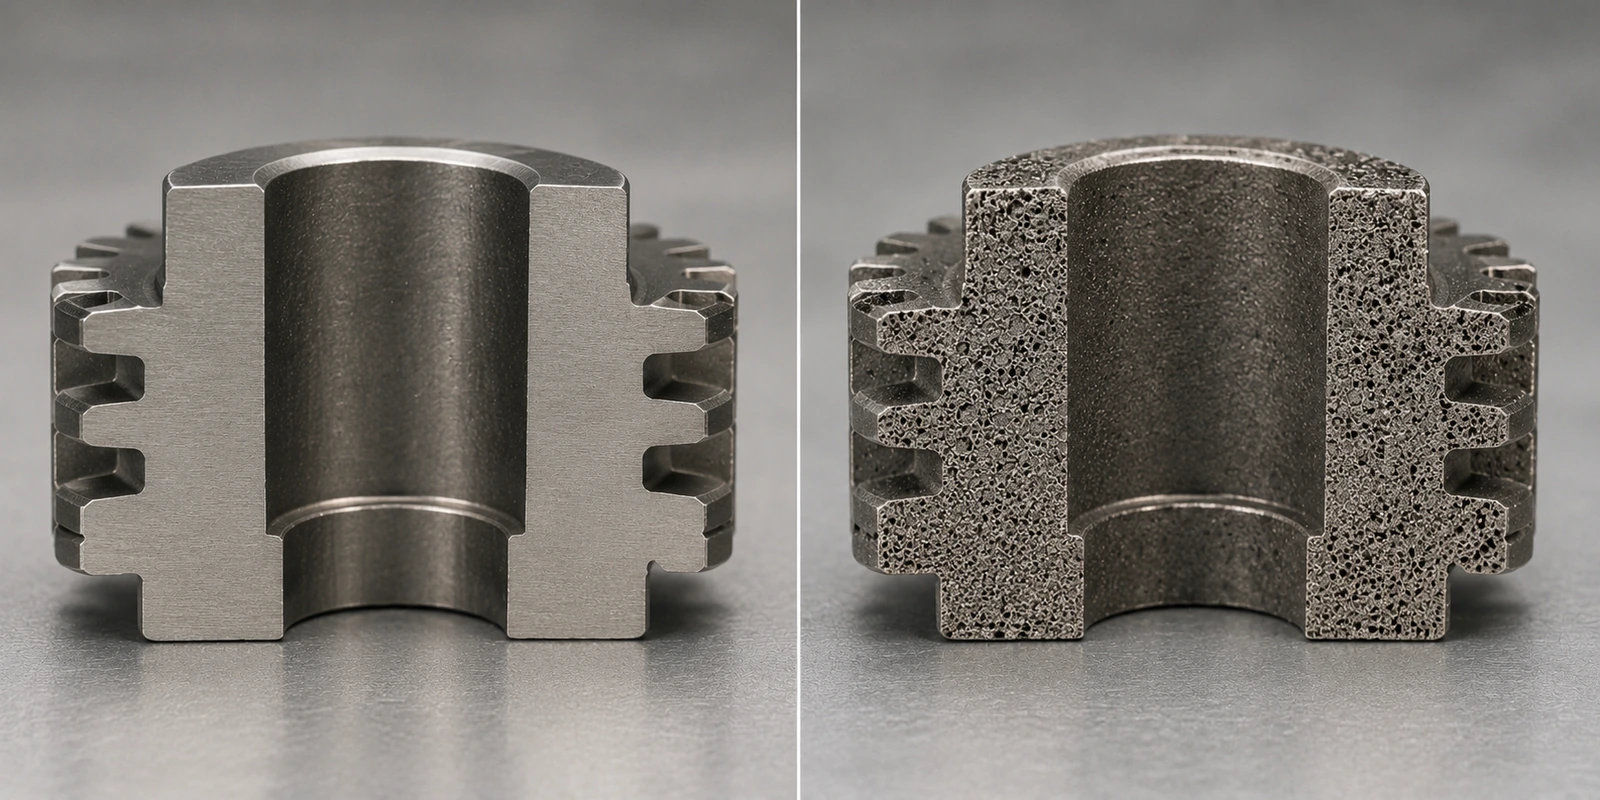
Nota sobre densidad/porosidad:
La densidad es un requisito funcional, no un ranking de calidad universal. Una pieza puede requerir alta densidad, mientras que otra puede beneficiarse de la porosidad controlada de PM para lubricación, permeabilidad o control de densidad.
MIM a menudo se enfoca en componentes pequeños de mayor densidad donde importan la resistencia, la tenacidad, el rendimiento a la corrosión, el sellado, el comportamiento magnético o las características funcionales finas. EPMA señala que MIM utiliza polvos finos y puede alcanzar altas densidades sinterizadas, al mismo tiempo que enfatiza que el proceso se adapta principalmente a formas complejas en mayores cantidades; si el prensado y sinterizado convencional pueden producir la forma de manera eficiente, MIM puede no ser económico. Ver el Descripción general del Moldeo por Inyección de Metal de la EPMA para obtener más información sobre el proceso.
La metalurgia de polvos (PM) puede usar porosidad intencionalmente para retención de aceite, autolubricación, filtración, amortiguación de sonido o densidad controlada. Para bujes, cojinetes, componentes porosos y algunas piezas relacionadas con la fricción o la lubricación, la porosidad puede ser una característica de ingeniería en lugar de un defecto.
Tabla de Decisión Densidad / Porosidad
| Requisito | La PM puede ser mejor cuando | MIM puede ser mejor cuando |
|---|---|---|
| Función de retención de aceite | La porosidad interconectada controlada soporta la lubricación. | La retención de aceite no es la función principal. |
| Alta resistencia en una pieza pequeña y compleja | La geometría o densidad de la PM pueden ser limitantes. | Se necesita mayor densidad y complejidad moldeada. |
| Sellado o baja fuga | La porosidad puede ser una preocupación. | Una menor porosidad es importante. |
| Función porosa o de filtro | La porosidad está diseñada intencionalmente. | El MIM podría no ser apropiado. |
| Rendimiento magnético | La metalurgia de polvos (PM) puede ser adecuada para geometrías seleccionadas de materiales magnéticos blandos. | El MIM puede ser considerado para piezas magnéticas pequeñas y complejas. |
| Carga estructural | La metalurgia de polvos (PM) puede funcionar cuando la densidad y la geometría son adecuadas. | El MIM puede ser considerado cuando la densidad y las características complejas son importantes conjuntamente. |
Estrategia de Tolerancia: Control de Contracción vs. Calibrado y Acuñado
La comparación de tolerancias entre MIM y metalurgia de polvos (PM) no debe reducirse a “qué proceso es más preciso”. La pregunta real es de dónde proviene el riesgo dimensional y cómo lo controla el proceso.
En MIM, el control dimensional depende del comportamiento del feedstock, el diseño del molde, la ubicación de la compuerta, la estabilidad del desaglutinado, la contracción durante el sinterizado, el soporte de la pieza y la planificación de la inspección. La pieza verde moldeada contiene aglutinante y se contrae durante el sinterizado, por lo que la compensación del herramental y el control del sinterizado son centrales para la estrategia dimensional. EPMA también señala que el MIM difiere de la metalurgia de polvos (PM) tradicional porque el compacto verde contiene aglutinante y ocurre una gran contracción durante el sinterizado, lo que hace que el control de la contracción sea un requisito importante.
En PM, el control dimensional depende del llenado del polvo, la uniformidad de la compactación, la resistencia en verde, la eyección, el cambio durante el sinterizado, el desgaste de la matriz y las operaciones secundarias como el calibrado, acuñado, reprensado o mecanizado. La PM puede ser eficiente cuando las dimensiones clave están alineadas con la ventana del proceso, pero las relaciones complejas de los datos pueden crear riesgos adicionales de inspección y acabado.
Para la planificación dimensional específica de MIM, consulte la tolerancias MIM página.
Preguntas de Revisión de Tolerancias Antes de la Selección del Proceso
| Pregunta | Por qué es importante |
|---|---|
| ¿Qué dimensiones son realmente críticas para la función? | No todas las dimensiones necesitan la misma estrategia de tolerancia. |
| ¿Están los datos críticos ubicados en superficies moldeadas, prensadas o mecanizadas? | La elección del dato afecta la estabilidad de la inspección. |
| ¿Depende la característica del mecanizado lateral después del sinterizado de PM? | Las operaciones secundarias pueden cambiar el costo y la precisión. |
| ¿Se puede compensar la contracción de MIM a través del herramental y el soporte? | Las formas complejas pueden requerir cambios DFM antes del herramental. |
| ¿Las tolerancias de planitud, concentricidad o posición impulsan la elección del proceso? | Estos a menudo importan más que la tolerancia dimensional básica. |
| ¿La inspección se basa en la función de la pieza o solo en los valores predeterminados del dibujo? | Los valores predeterminados de dibujo demasiado estrictos pueden generar costos innecesarios. |
Lógica de Costos: Compare el Costo Funcional de la Pieza, No Solo el Precio Unitario
Para piezas metálicas nuevas, la comparación de costos debe basarse en la pieza funcional terminada, no solo en el material conformado.
La metalurgia de polvos (PM) puede ser más económica cuando la pieza compactada y sinterizada ya satisface la mayor parte de la función con un procesamiento secundario limitado. La lógica de herramental y producción puede ser eficiente para piezas relativamente regulares, de alto volumen y sensibles al costo.
El MIM puede justificarse cuando la geometría es lo suficientemente compleja como para reducir el mecanizado, el ensamblaje, la soldadura o múltiples operaciones específicas de características. La guía de diseño complejo de MIMA señala que las características añadidas en MIM pueden tener beneficios económicos al eliminar procesos secundarios u operaciones de ensamblaje, pero típicamente agregan costo de herramental e ingeniería de arranque.
Para un desglose de costos más amplio, consulte el guía de costos de moldeo por inyección de metal. En una revisión temprana de MIM o PM, el costo debe compararse a nivel de pieza terminada, incluyendo herramental, mecanizado secundario, dimensionamiento o acuñado, ensamblaje, inspección y volumen de producción esperado.
Tabla de Revisión de Costos Funcionales
| Factor de Costo | Pregunta de Costo PM | Pregunta de Costo MIM |
|---|---|---|
| Herramental | ¿El troquel, los punzones y los mandriles pueden formar la pieza de manera confiable? | ¿El molde requiere correderas, noyos, un sistema de inyección complejo o soportes especiales? |
| Polvo / feedstock MIM | ¿El sistema de polvo es adecuado para la compactación y la densidad objetivo? | ¿El feedstock MIM soporta los requisitos de flujo, desaglutinado y sinterizado? |
| Operaciones secundarias | ¿Se esperan y controlan el maquinado, calibrado, acuñado o la impregnación de aceite? | ¿Las características moldeadas pueden reducir el maquinado o el ensamblaje? |
| Tolerancia | ¿La metalurgia de polvos (PM) puede mantener o terminar las dimensiones críticas de manera eficiente? | ¿La compensación de contracción y la inspección controlan las dimensiones críticas? |
| Volumen | ¿El volumen es lo suficientemente estable para la eficiencia del herramental de PM? | ¿El volumen es lo suficientemente alto para amortizar el herramental y el desarrollo MIM? |
| Riesgo de calidad | ¿Se controlan los riesgos de densidad, eyección o porosidad? | ¿Se controlan los riesgos de moldeo, desaglutinado, distorsión o marca de bebedero? |
| Función total | ¿La pieza terminada cumple con la aplicación con un mínimo de trabajo adicional? | ¿El MIM reduce la complejidad total de fabricación? |
Errores comunes en etapas tempranas al comparar MIM y PM
Error 1: Elegir por nombre de material antes de revisar la geometría
La selección del material es importante, pero la geometría controla la ruta de conformado. Una pieza hecha de acero inoxidable, acero de baja aleación o material magnético blando aún puede no ser adecuada para una ruta si la forma no se puede compactar, desmoldar, moldear, desaglutinar o sinterizar de manera confiable.
Error 2: Asumir que MIM es una mejora sobre PM
MIM no es una mejora universal. PM puede ser el mejor proceso cuando la pieza es compactable, sensible al costo, de alto volumen y puede beneficiarse de porosidad controlada o un acabado secundario sencillo.
Error 3: Asumir que PM es siempre más barato
PM a menudo es económico para piezas compactables simples, pero puede perder la ventaja de costo si la pieza requiere múltiples agujeros laterales, datums maquinados precisos, acabado complejo o compromisos de diseño repetidos. El costo debe revisarse a nivel de pieza terminada.
Error 4: Ignorar la porosidad funcional
La porosidad puede ser un riesgo en una pieza y una característica funcional en otra. Un componente sellado de alta resistencia puede favorecer la revisión MIM, mientras que un cojinete impregnado de aceite puede favorecer PM.
Error 5: Revisar la Selección del Proceso Después de que el Herramental ya está Fijado
Una vez que la dirección del herramental está bloqueada, los cambios de diseño se vuelven más lentos y costosos. La selección temprana del proceso debe ocurrir antes de finalizar la lógica de partición, la dirección de prensado, la ubicación de la compuerta, el esquema de datum y las suposiciones de tolerancia crítica.
Escenario Representativo: Un Componente con Agujero Lateral Inicialmente Revisado como PM
Un pequeño componente metálico parecía simple en la vista frontal, por lo que inicialmente una ruta de PM parecía razonable. La revisión del dibujo mostró entonces varios agujeros laterales y una ranura funcional ligada a los datos de ensamblaje. Debido a que la discusión inicial se había centrado principalmente en el material y el volumen anual proyectado, no se había considerado completamente el efecto de la dirección de conformado en el mecanizado, la inspección y el control de datos.
La PM en sí no era el problema; la geometría no se ajustaba bien a la conformación directa por prensado y sinterizado. El impulsor del costo cambió del blanco de PM al mecanizado secundario y al control de datos. Por lo tanto, la pieza se revisó como un posible candidato de MIM comparando el costo del blanco de PM más el mecanizado lateral con el herramental de MIM, la viabilidad de las características moldeadas, la ubicación del punto de inyección, el equilibrio del espesor de pared, el soporte de sinterizado y la inspección final.
Para piezas similares, revise la dirección de prensado, las características laterales, las relaciones de datos y la carga de mecanizado secundario antes de asumir que la PM entregará el menor costo de pieza terminada.
Escenario Representativo: Un Diseño de Buje que Debería Seguir Siendo PM Primero
Una pequeña pieza tipo manguito se consideró para MIM porque utilizaba polvo metálico y requería una producción repetible. La suposición inicial era que una mayor densidad mejoraría automáticamente el componente.
En este caso, la función de la pieza dependía de la porosidad controlada y del comportamiento de retención de aceite, mientras que la geometría era regular, axial y muy adecuada para la compactación y la eyección. Mantener el proyecto centrado en PM permitió que la revisión se enfocara en la selección del polvo, el objetivo de densidad, el control de la porosidad, la impregnación de aceite, los requisitos de dimensionamiento y la inspección de las dimensiones funcionales.
La decisión práctica no es si una mayor densidad es generalmente mejor. Primero determine si la porosidad es un defecto, una característica neutral o parte de la función prevista.
Qué enviar para una revisión temprana de procesos MIM o PM
Una recomendación de proceso útil requiere más que el nombre de una pieza. La revisión debe basarse en la geometría del dibujo, la función, las prioridades de tolerancia, los requisitos del material, las expectativas de densidad o porosidad, el volumen de producción y las operaciones secundarias.
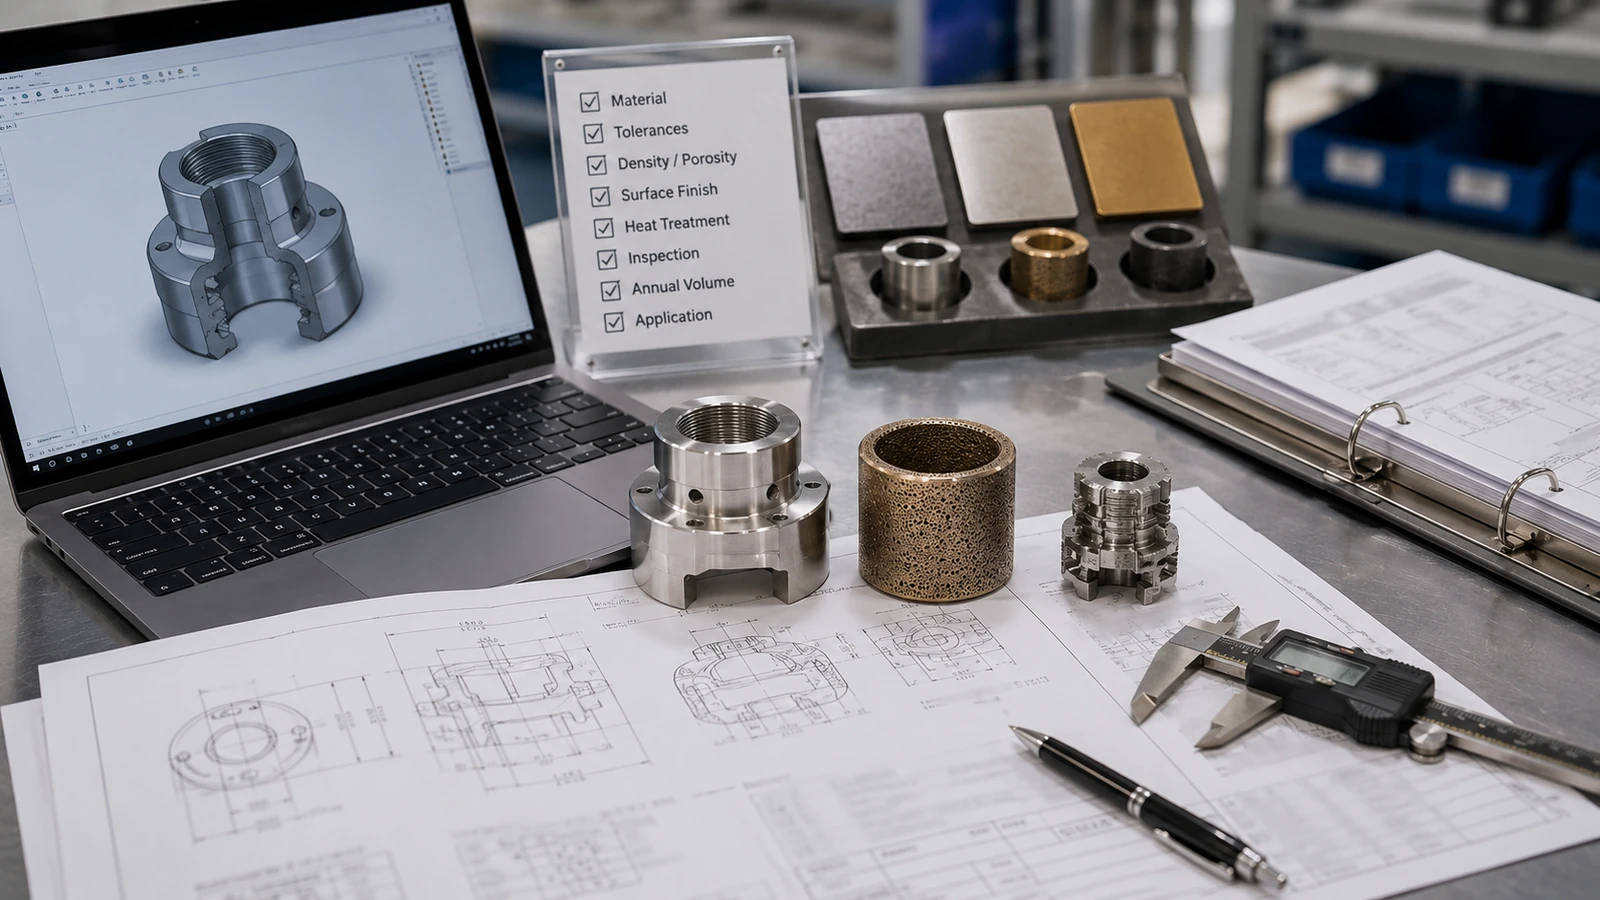
Lo que necesita la revisión:
El nombre de una pieza o el grado de aleación no son suficientes para la selección del proceso. La revisión también necesita geometría, tolerancias, planos de referencia, requisitos de densidad o porosidad, volumen de producción y operaciones secundarias esperadas.
Lista de verificación de entrada para la revisión de procesos
| Información a proporcionar | Por qué es importante |
|---|---|
| Dibujo 2D con dimensiones y tolerancias | Muestra características críticas, puntos de referencia (datums), prioridades de tolerancia y requisitos de inspección. |
| Archivo CAD 3D | Ayuda a revisar la dirección de la línea de partición, socavados (undercuts), espesor de pared, ranuras, salientes (bosses) y la geometría moldeada o compactada. |
| Grado de material o propiedades objetivo | Soporta la revisión de idoneidad del material para la ruta de feedstock MIM o polvo PM. |
| Volumen anual y etapa del proyecto | Determina si el desarrollo de herramental y proceso puede justificarse. |
| Dimensiones críticas y puntos de referencia (datums) funcionales | Identifica qué características impulsan el riesgo del proceso y la planificación de la inspección. |
| Requisito de densidad, porosidad o retención de aceite | Ayuda a decidir si la porosidad de la metalurgia de polvos (PM) es útil o si se necesita la densidad MIM. |
| Requisitos de acabado superficial y apariencia | Afecta la revisión de la marca de inyección, la línea de partición, el mecanizado, el pulido o el acabado. |
| Requisitos de tratamiento térmico o magnéticos | Puede afectar la selección de materiales y la validación de propiedades finales. |
| Preocupación actual de fabricación | Ayuda a comparar MIM, PM, CNC, fundición, estampado u otras rutas si es relevante. |
| Operaciones secundarias esperadas | Muestra si el mecanizado, el calibrado, el troquelado, el recubrimiento, el pulido o el ensamblaje cambian la economía del proceso. |
Para proyectos cercanos a la cotización, el Guía de preparación de RFQ Puede ayudar a organizar la información de planos, materiales, tolerancias, acabados superficiales, volumen, inspección y aplicación antes de contactar a un proveedor.
Solicitar una Revisión Temprana de Procesos MIM o PM
Si su nueva pieza metálica tiene agujeros laterales, socavados (undercuts), paredes delgadas, características tridimensionales complejas, requisitos de densidad o porosidad, relaciones de datum críticas, o volumen de producción incierto, envíe el plano para una revisión temprana del proceso antes de que se bloqueen las suposiciones de herramental.
Por favor, proporcione planos 2D, archivos CAD 3D si están disponibles, requisitos de material, volumen anual, dimensiones críticas, necesidades de densidad o porosidad, requisitos de acabado superficial, requisitos de tratamiento térmico y cualquier inquietud de fabricación actual. XTMIM puede revisar si la pieza debe evaluarse como PM primero, MIM primero, o si se necesita revisión de ingeniería antes de finalizar los detalles de la cotización (RFQ).
Revisado por el Equipo de Ingeniería de XTMIM
La revisión temprana de MIM vs. PM debe cubrir la idoneidad del proceso, la geometría de la pieza, los límites de compactación y eyección de PM, la viabilidad del moldeo MIM, el riesgo de contracción en el desaglutinado y sinterizado, la selección de materiales, los requisitos de densidad y porosidad, la estrategia de tolerancias, las operaciones secundarias, los requisitos de inspección y la calidad de la entrada para la solicitud de cotización (RFQ).
La selección final del proceso debe confirmarse mediante una revisión a nivel de plano, requisitos de material, prioridades de tolerancia, condiciones de aplicación, volumen anual, viabilidad del herramental y evaluación de fabricación específica del proveedor.
Referencias Técnicas y Estándares
Las referencias técnicas y los materiales de asociaciones industriales pueden apoyar las discusiones tempranas de MIM y PM, pero no deben reemplazar la revisión DFM a nivel de plano. Las referencias útiles para este tema incluyen materiales de EPMA sobre moldeo por inyección de metal, guía de diseño de MIMA para MIM, consideraciones de diseño de PickPM para PM e información de MPIF sobre metalurgia de polvos convencional.
La aceptación final del material, las propiedades mecánicas, los objetivos de densidad, los límites de porosidad, las tolerancias y los métodos de inspección deben confirmarse con el plano del cliente aplicable, la especificación de compra, el estándar de material, los requisitos de MPIF / ASTM / ISO cuando corresponda y el plan de calidad específico del proyecto.
Preguntas Frecuentes: MIM o PM para Piezas Metálicas Nuevas
¿Se debe diseñar una nueva pieza metálica primero para MIM o para PM?
Comience con la geometría y la función. Si la pieza es axial, regular, prensable, eyectable, sensible al costo y puede usar porosidad controlada, la metalurgia de polvos (PM) podría ser la mejor ruta de revisión inicial. Si la pieza es pequeña, compleja, tridimensional, difícil de compactar o requiere mayor densidad con características finas moldeadas, se debe revisar primero MIM.
¿Es el MIM mejor que la metalurgia de polvos (PM) para piezas metálicas complejas?
El MIM es a menudo mejor para piezas metálicas pequeñas y complejas con características laterales, socavados, paredes delgadas, detalles finos o funciones integradas. Sin embargo, el MIM no es automáticamente mejor para todos los componentes de metal en polvo. Si la forma se puede producir eficientemente mediante prensado y sinterizado convencionales, la metalurgia de polvos (PM) puede seguir siendo más práctica.
¿Cuándo es la metalurgia de polvos (PM) una mejor opción que el MIM?
La metalurgia de polvos (PM) suele ser mejor cuando la pieza tiene una forma regular que se puede prensar, una ruta de eyección clara, demanda estable de alto volumen, requisitos sensibles al costo y uso funcional para porosidad controlada o impregnación de aceite. Ejemplos comunes incluyen bujes, cojinetes, manguitos, engranajes simples, espaciadores y piezas porosas o estructurales seleccionadas.
¿Cuándo no se debe usar MIM en lugar de PM?
El MIM no debe usarse solo porque puede fabricar piezas metálicas. Puede que no sea la primera opción cuando la pieza es grande y simple, el volumen es demasiado bajo para el herramental, el diseño ya se adapta a la compactación de PM, o la función requiere porosidad controlada o impregnación de aceite. En esos casos, la revisión de PM debe seguir siendo la primera ruta.
¿Una mayor densidad siempre significa que el MIM es el mejor proceso?
No. Una mayor densidad puede ser importante para la resistencia, tenacidad, sellado o ciertas funciones de precisión, pero algunas piezas de PM utilizan intencionalmente la porosidad para lubricación, permeabilidad o control de densidad. La elección correcta depende de la función de la pieza, no solo de la densidad.
¿Es la metalurgia de polvos (PM) siempre más barata que el MIM?
La metalurgia de polvos (PM) suele ser más económica para piezas sencillas, prensables y de alto volumen. El MIM puede ser más rentable cuando la geometría compleja reduce el mecanizado, el ensamblaje, la soldadura o múltiples operaciones secundarias. Compare el costo de la pieza funcional terminada, no solo el precio de la pieza en bruto formada.
¿Qué información se necesita para una revisión de procesos MIM o PM?
Envíe un dibujo 2D, archivo CAD 3D si está disponible, requisito de material, volumen anual, dimensiones críticas, notas de tolerancia, requisito de densidad o porosidad, acabado superficial, necesidades de tratamiento térmico, entorno de aplicación y operaciones secundarias esperadas.
¿Se puede revisar un mismo plano para MIM y PM?
Sí. Una revisión temprana y útil debe comparar la viabilidad de formación, la dirección de prensado, la expulsión, el riesgo de características moldeadas, las necesidades de densidad o porosidad, la estrategia de tolerancias, las operaciones secundarias, la idoneidad del material y el volumen de producción antes de recomendar MIM, PM u otra ruta de fabricación.