Die frühe Auswahl des MIM- oder PM-Verfahrens sollte vor der Festlegung von Werkzeugannahmen überprüft werden. Bei einem neuen Metallteil ist die praktische Frage in der Regel nicht, ob MIM besser ist als PM. Die eigentliche Frage ist, ob das Teil für den Metallpulver-Binder-Feedstock-Spritzguss oder die konventionelle Press-und-Sinter-Pulververdichtung ausgelegt werden soll, bevor Werkzeugannahmen getroffen werden...
Für ein neues Metallteil ist die praktische Frage normalerweise nicht, ob MIM besser ist als PM. Die eigentliche Frage ist, ob das Teil für den Spritzguss mit Metallpulver-Binder-Feedstock oder für die konventionelle Press-und-Sinter-Pulververdichtung ausgelegt werden soll, bevor Werkzeugannahmen festgelegt werden. PM kann die bessere erste Überprüfungsroute sein, wenn die Geometrie pressbar, auswerfbar, relativ regelmäßig, kostensensitiv ist und von kontrollierter Porosität oder ölrückhaltender Funktion profitieren kann. MIM sollte zuerst überprüft werden, wenn das Teil klein, komplex, schwer zu verdichten ist oder geformte Seitenmerkmale, dünne Wände, Hinterschneidungen, höhere Dichte oder reduzierte Sekundärbearbeitung erfordert.
Diese frühe Entscheidung ist wichtig, da der falsche Weg das Werkzeugdesign, die Toleranzstrategie, die Nachbearbeitungen, die Prüfplanung, die Vorlaufzeit und die gesamten funktionalen Teilekosten beeinflussen kann. Für einen breiteren Vergleich der Prozessfähigkeiten und -grenzen siehe den vollständigen MIM vs. PM-Vergleich. Für eine Überprüfung neuer Teile konzentrieren Sie sich vor der RFQ oder dem Werkzeugbau auf Geometrie, Funktion, Toleranzprioritäten, Porositätsanforderungen, Produktionsvolumen und Nachbearbeitungen.
Schnelle Antwort: MIM oder PM wählen, bevor Werkzeugannahmen festgelegt sind
In der Praxis sollten MIM und PM verglichen werden, bevor das Teiledesign, das Werkzeugkonzept, der Toleranzplan und die RFQ-Annahmen festgelegt sind. Beide Prozesse verwenden Metallpulver und Sintern, aber ihre Formgebungslogik ist unterschiedlich. Konventionelles PM formt ein Grünteil durch Pressen von Pulver in einer starren Matrize, während MIM einen Metallpulver-Binder-Feedstock in eine Form spritzt, gefolgt von Entbindern und Sintern.
Eine nützliche frühe Prüfung umfasst normalerweise drei Entscheidungen:
| Frühe Entscheidung | Weist in der Regel auf PM hin | Weist in der Regel auf MIM hin | Technische Prüfung erforderlich, wenn |
|---|---|---|---|
| Geometrie | Das Teil ist axial, regelmäßig und leicht auswerfbar. | Das Teil ist klein, komplex und dreidimensional. | Seitenmerkmale, Hinterschneidungen, Bezugsflächen oder dünne Abschnitte sind unsicher. |
| Funktion | Kontrollierte Porosität, Ölretention oder kostensensitive strukturelle Funktion ist akzeptabel. | Höhere Dichte, feine Merkmale oder integrierte Funktionen sind erforderlich. | Dichte- oder Porositätsanforderung ist nicht klar definiert. |
| Kostenlogik | Der PM-Rohling kann die meisten funktionalen Anforderungen mit begrenzter Nachbearbeitung erfüllen. | MIM kann Bearbeitung, Montage oder merkmalsspezifische Verarbeitung reduzieren. | Sekundäre Operationen dominieren den Kostenvergleich. |
| Projektphase | Das Design folgt bereits der Logik der Pulvermetallurgie-Kompaktierung. | Das Design kann noch für den MIM-Spritzguss und das Sintern optimiert werden. | Die Zeichnung ist nicht gesperrt, und beide Wege bleiben möglich. |
Entscheidend ist, einen Prozess nicht nur nach dem Teilenamen oder der Werkstoffgüte auszuwählen. Ein kleines Zahnrad, Scharnier, eine Halterung, eine magnetische Komponente, eine Hülse oder ein miniaturisiertes Strukturteil kann je nach Geometrie, Funktion, Toleranzprioritäten, Porositätsanforderungen und Produktionsplan für PM oder MIM geeignet sein.
Beginnen Sie mit dem Formgebungsverfahren, nicht mit dem Legierungsnamen
Ein häufiger RFQ-Fehler ist, mit dem Legierungsnamen zu beginnen und zu fragen: “Kann dieses Material per MIM oder PM hergestellt werden?” Das Material ist wichtig, aber es ist nicht der erste Auswahlfilter. Der erste Filter ist das Formgebungsverfahren.
MIM beginnt mit feinem Metallpulver, das mit einem Binder gemischt wird, um Feedstock zu bilden. Dieser Feedstock muss in einen Formhohlraum fließen, feine Merkmale ausfüllen, zu einem Grünling abkühlen, die Handhabung überstehen, den Entbinderungsprozess durchlaufen und sich während des Sintervorgangs kontrolliert schwinden. Aus Sicht der Designprüfung konzentriert sich die MIM-Bewertung auf die gespritzte Geometrie, die Wanddickenbalance, die Anschnittposition, den Entbinderungspfad, die Sinterunterstützung, die Schwindungskompensation, das Verzugsrisiko und die Endkontrolle. Weitere Hintergründe zu diesen Schritten finden Sie unter MIM-Prozessroute.
PM beginnt mit pressbarem Pulver, Matrizenfüllung, Verdichtung, Grünlingfestigkeit, Auswerfen und Sintern. Die PM-Prüfung konzentriert sich auf die Pressrichtung, die projizierte Fläche, die Stabilität von Stempeln und Kernstangen, den Auswerferpfad, die Dichteverteilung, den Bedarf an Kalibrierung oder Prägung, die Porosität, die Öltränkung und die Sekundärbearbeitung.
Die gleiche Legierungsfamilie kann in beiden Prozessen vorkommen, aber das bedeutet nicht, dass die gleiche Zeichnung für beide gleichermaßen geeignet ist. Ein Edelstahlteil mit einer einfachen axialen Form kann anders bewertet werden als ein Edelstahlteil mit seitlichen Löchern, tiefen Schlitzen, dünnen Wänden und mehreren funktionalen Bezugspunkten.
Die Metal Injection Molding Association (MIMA) der Metal Powder Industries Federation bewertet die Eignung von MIM anhand einer Kombination aus Materialleistung, Formkomplexität, Produktionsmenge und Kosten der Komponente, nicht allein anhand des Legierungsnamens. Ihre Leitfaden für das Design mit MIM diskutiert diese Faktoren detaillierter.
Geometrie zuerst: Lässt sich das Teil zuverlässig pressen und auswerfen?
Die Geometrie ist in der Regel der wichtigste frühe Entscheidungsfaktor. Wenn ein Teil effizient durch konventionelles PM (Pulvermetallurgie) verdichtet, gestützt, ausgeworfen, gesintert und fertiggestellt werden kann, ist PM möglicherweise der bessere Weg. Wenn die Geometrie der Verdichtungsrichtung entgegenwirkt oder zu viel Nachbearbeitung erfordert, könnte MIM eine frühere Prüfung rechtfertigen.
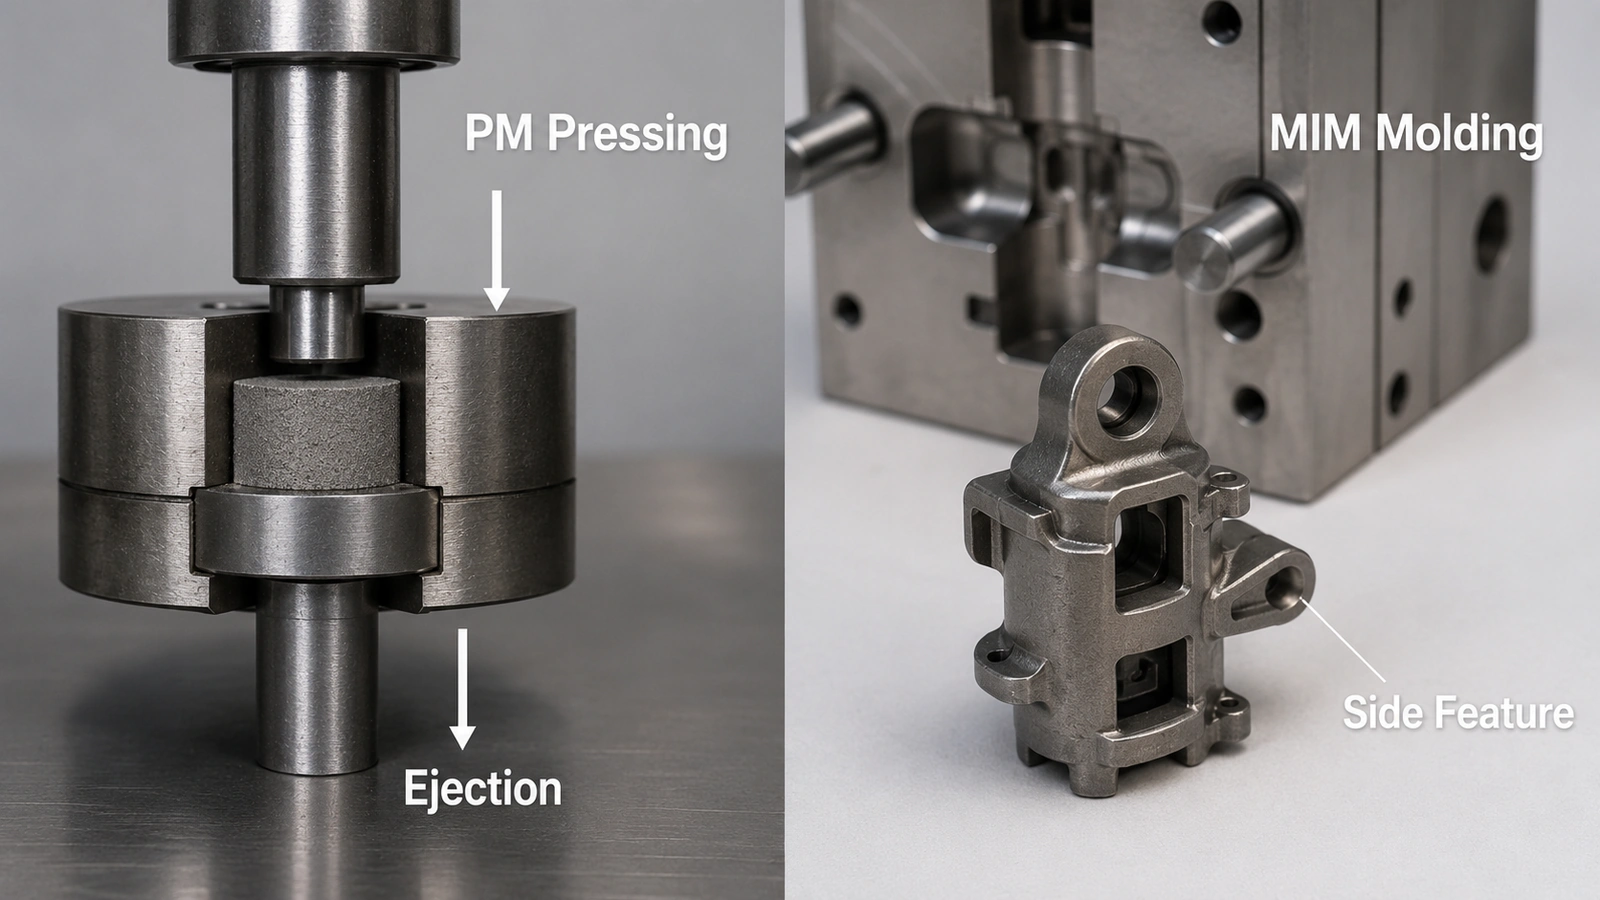
Technische Schlussfolgerung:
Für PM beginnen Sie mit axialer Verdichtung und sauberer Auswerfung. Für MIM beginnen Sie mit der Machbarkeit der Formmerkmale, der Anschnittstrategie, dem Zugang zur Entbinderung und dem Risiko von Verzug beim Sintern.
Für PM definiert die Pressrichtung, was direkt geformt werden kann. Löcher entlang der Pressrichtung können oft mit Kernen geformt werden, aber seitliche Löcher, Querlöcher, transversale Schlitze, externe Hinterschneidungen und Merkmale, die die Auswerfung blockieren, erfordern normalerweise eine Bearbeitung, eine Neukonstruktion oder komplexere Werkzeuge. PickPM stellt fest, dass Kernstifte, die für Löcher in Pressrichtung verwendet werden, während der Verdichtung und Auswerfung stabil bleiben müssen, um Dimensionsprobleme zu vermeiden; ihre Konstruktionshinweise bietet zusätzliche Designrichtlinien für PM.
Für MIM ist das Geometriefenster breiter, aber nicht unbegrenzt. Komplexe dreidimensionale Merkmale erfordern immer noch eine Entformung, Anschnittdesign, ausgewogene Füllung, Zugang zur Entbinderung, Schwindungskontrolle und Sinterunterstützung. MIMA stellt fest, dass Schieber, Kerne und andere Werkzeugelemente die Designkomplexität erhöhen können, aber sie können auch zusätzliche Werkzeug- und Anlaufkosten verursachen; siehe ihre Leitfaden für komplexe MIM-Konstruktionen.
Checkliste zur Geometrieüberprüfung
| Geometriefrage | Warum das wichtig ist | PM-Prüfpunkt | MIM-Prüfpunkt |
|---|---|---|---|
| Ist die Hauptform axial und auswerfbar? | PM ist stark von Verdichtung und Auswerfen abhängig. | Starker PM-Kandidat bei einfacher und stabiler Geometrie. | MIM ist möglicherweise nicht erforderlich, es sei denn, andere Merkmale rechtfertigen es. |
| Gibt es seitliche oder quer verlaufende Löcher? | Diese erfordern möglicherweise eine sekundäre Bearbeitung von PM-Teilen. | Die Bearbeitung kann Kosten und Bezugsrisiken erhöhen. | Formteile sind mit Werkzeugbewegungen möglich. |
| Gibt es Hinterschneidungen oder seitliche Nuten? | Diese können das Auswerfen blockieren oder komplexe Werkzeuge erfordern. | Oft schwierig bei einfachem Press-und-Sinter-PM. | In MIM mit Werkzeugkomplexität und Kostenprüfung möglich. |
| Sind dünne oder hohe Abschnitte vorhanden? | Sie beeinflussen Füllung, Festigkeit, Handhabung und Verzug. | Kann Dichte- oder Grünfestigkeitsrisiken erzeugen. | Kann Risiken für Füllung, Entbinderung oder Sinterschwindung erzeugen. |
| Sind mehrere Merkmale in einem Teil kombiniert? | Die Konsolidierung von Merkmalen kann die Prozessökonomie verändern. | PM erfordert möglicherweise mehrere Nachbearbeitungsschritte nach dem Sintern. | MIM kann Merkmale konsolidieren, wenn der Werkzeugbau gerechtfertigt ist. |
| Beziehen sich kritische Bezugspunkte auf schwer formbare Merkmale? | Referenzen für Inspektion und Bearbeitung können instabil werden. | Eine sekundäre Bearbeitung kann erforderlich sein. | Werkzeugkompensation und Inspektionsplan müssen überprüft werden. |
Für den PM-Prozess selbst siehe den Press-und-Sinter-Pulvermetallurgie-Leitfaden. Für die frühe Auswahl zwischen MIM und PM sind die relevantesten PM-Faktoren die Verdichtungsrichtung, Auswerfen, Dichte und Porosität, Sekundärbearbeitungen und die Kosten des Fertigteils.
Wann ein neues Teil zuerst als PM geprüft werden sollte
PM sollte oft zuerst geprüft werden, wenn die Teilegeometrie relativ regelmäßig ist, die Hauptmerkmale der Pressrichtung folgen und die funktionalen Anforderungen mit kontrollierter Dichte, kontrollierter Porosität, Kalibrieren, Härten, Ölimprägnieren oder begrenzter sekundärer Bearbeitung erfüllt werden können. PM ist keine minderwertige Route; für Buchsen, Lager, einfache Zahnräder, Hülsen, poröse Teile und ölimprägnierte Komponenten kann es die richtige technische Route und kein Kompromiss sein.
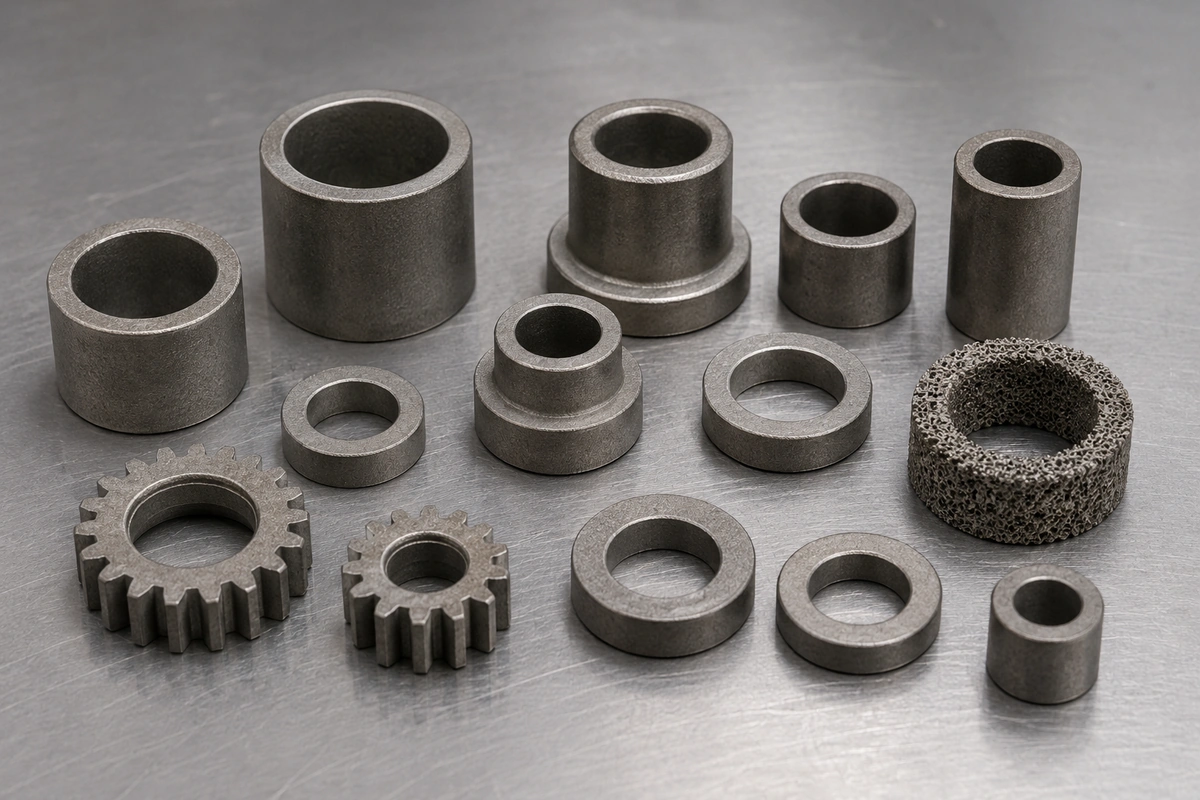
PM-Fazit:
Regelmäßige axiale Geometrie, kontrollierte Porosität und kostensensitive Hochvolumenproduktion können konventionelle PM zum direkteren Weg machen. PM ist keine minderwertige Option, wenn diese Bedingungen die Teilefunktion erfüllen.
Für viele Komponenten ist PM der direktere technische Weg. Es kann effizient für Buchsen, Lager, einfache Zahnräder, Hülsen, Abstandshalter, poröse Teile, ausgewählte weichmagnetische Teile und kostensensitive strukturelle Hochvolumenkomponenten sein. MPIF beschreibt die konventionelle Press-und-Sinter-PM als Mischen von Pulvern mit Schmiermitteln oder Additiven, Verdichten der Mischung in einer Matrize und Sintern des Presslings, wobei Additive zur Beeinflussung der Bearbeitbarkeit, Verschleißfestigkeit oder Gleitfähigkeit verwendet werden. Das Überblick über konventionelle PM erklärt den Prozess detaillierter.
Eine PM-Erstprüfung ist in der Regel sinnvoll, wenn:
- Das Teil entlang einer klaren vertikalen Achse gepresst werden kann.
- Seitenlöcher, Seitennuten und Hinterschneidungen fehlen oder sind nicht funktionskritisch.
- Das Teil kann ohne Beschädigung von dünnen Wänden, Flanschen oder Stempeln ausgeworfen werden.
- Die erforderliche Dichte und Porosität passen zum PM-Materialdesign.
- Ölaufnahme, Selbstschmierung oder poröse Funktion sind vorteilhaft.
- Das Produktionsvolumen ist stabil und das Design ist kostensensibel.
- Kalibrieren, Prägen oder begrenzte Bearbeitung können die Schlüsselabmessungen kontrollieren.
Typische PM-Erst-Anwendungen
| Teiletyp | Warum PM passen könnte | Wann eine MIM-Prüfung noch erforderlich sein könnte |
|---|---|---|
| Buchsen und Lager | Kontrollierte Porosität und Ölimprägnierung können eine selbstschmierende Funktion unterstützen. | Sehr kleine komplexe Merkmale, hohe Dichteanforderungen oder schwierige Seitenmerkmale. |
| Einfache Zahnräder | Axiale Merkmale und wiederholbare Hochvolumenproduktion können gut zu PM passen. | Komplexe Naben, Seitenlöcher, feine Formdetails oder enge Bezugsbeziehungen. |
| Abstandshalter und Hülsen | Regelmäßige Geometrie und unkomplizierte Entformung. | Dünne Seitenbereiche, komplexe Schlitze oder hohe Dichtheitsanforderungen. |
| Poröse Bauteile | Porosität kann Teil der Funktion sein. | Wenn Porosität nicht akzeptabel ist oder die Geometrie zu komplex wird. |
| Weichmagnetische Teile | PM kann für ausgewählte Formen und Dichtheitsstrategien geeignet sein. | Sehr kleine komplexe Geometrien oder spezielle Toleranzanforderungen. |
Der wichtige Punkt ist, dass PM nicht abgelehnt werden sollte, nur weil MIM eine höhere Dichte oder komplexere Formen erreichen kann. Wenn PM die funktionale Anforderung mit geringerem Prozessrisiko und weniger unnötigen Operationen erfüllt, kann es die bessere Wahl sein.
Wann ein neues Teil zuerst als MIM geprüft werden sollte
MIM sollte zuerst geprüft werden, wenn das Teil klein, komplex und schwierig effizient durch axiale Pulververdichtung herzustellen ist. Die stärksten MIM-Kandidaten sind in der Regel Teile, bei denen die Geometrie, die Integration von Merkmalen oder reduzierte Sekundäroperationen die zusätzlichen Prozessschritte des Formens, Entbinderns, Sinterns und der Schwindungssteuerung rechtfertigen.
Eine MIM-Erstprüfung ist in der Regel sinnvoll, wenn:
- Das Teil Seitenbereiche, Hinterschneidungen, Schlitze, feine Zähne, kleine Ansätze oder interne Details aufweist.
- Das Design würde mehrere sekundäre PM-Bearbeitungsschritte erfordern.
- Das Teil kann mehrere bearbeitete, gestanzte oder montierte Teile zu einer gespritzten Metallkomponente konsolidieren.
- Hohe Dichte oder geringere Porosität ist wichtig für Festigkeit, Zähigkeit, Dichtheit oder funktionale Belastung.
- Das Teil ist klein genug, damit MIM-Wirtschaftlichkeit praktikabel ist.
- Das Jahresvolumen kann Werkzeug- und Prozessentwicklung unterstützen.
- Das Design ist noch flexibel genug, um Anschnittposition, Wandstärke, Radien und Sinterstützen zu optimieren.
Die MIM-Konstruktionsrichtlinien von MIMA erklären, dass MIM eine Designfreiheit ermöglicht, die dem Kunststoffspritzguss ähnelt, während eine Metallkomponente hergestellt wird, und dass Komplexität die Kombination mehrerer Komponenten oder das sofortige Formen von Funktionsmerkmalen unterstützen kann. Für eine breitere MIM-Eignung über diesen PM-Vergleich hinaus siehe die Leitfaden zur MIM-Anwendungsauswahl.
MIM-Konstruktionsindikatoren
| Konstruktionsindikator | Warum es die MIM-Prüfung begünstigt | Was noch bestätigt werden muss |
|---|---|---|
| Kleine komplexe 3D-Form | Der Spritzguss ermöglicht die Formgebung von Geometrien, die für die einfache Verdichtung ungeeignet sind. | Entformung, Trennebene, Angussmarkierung und Schwindung. |
| Dünne Wandstärken oder feine Details | MIM kann kleine Details formen, wenn der Feedstock-Fluss und die Handhabung stabil sind. | Füllbalance, Grünfestigkeit, Entbinderungspfad. |
| Seitliche Bohrungen oder Hinterschneidungen | MIM-Werkzeuge können Merkmale formen, die PM später bearbeiten würde. | Werkzeugkomplexität und Kosten. |
| Integrierte funktionale Details | MIM kann Montage- oder Bearbeitungsschritte reduzieren. | Ob zusätzliche Werkzeugkosten gerechtfertigt sind. |
| Höhere Dichteanforderung | MIM zielt oft auf kleinere Teile mit höherer Dichte ab. | Material, Sinterzyklus und Prüfverfahren. |
| Mehrere Sekundärbearbeitungen in der PM | MIM kann die Prozessschritte insgesamt reduzieren. | Gesamtkostenvergleich und Toleranzstrategie. |
Wann MIM nicht die erste Wahl sein sollte
MIM sollte nicht nur gewählt werden, weil es komplexe Metallteile formen kann. Es ist möglicherweise nicht die erste Wahl, wenn das Teil groß und einfach ist, das jährliche Volumen zu gering ist, um die Werkzeugkosten zu rechtfertigen, die Geometrie bereits PM-freundlich ist, die Funktion eine kontrollierte Porosität oder Öltränkung erfordert oder die Zeichnung direkter durch konventionelle PM mit Kalibrierung, Prägen oder begrenzter Bearbeitung hergestellt werden kann.
Wenn das Teil immer noch MIM-geeignet erscheint, sollte eine frühe DFM-Prüfung erfolgen MIM-Wanddickendesign, MIM-Angussdesign, und Schwindungskompensation bevor die Werkzeugausrichtung bestätigt wird.
Frühe Auswahlmatrix: Erst PM, Erst MIM oder Ingenieurprüfung erforderlich
Verwenden Sie die folgende Matrix als frühes Screening-Tool. Sie ersetzt keine fertigungsbezogene Überprüfung auf Zeichnungsebene, kann aber identifizieren, welcher Weg zuerst evaluiert werden sollte und welche Fragen vor der Werkzeugerstellung oder RFQ geklärt werden müssen.
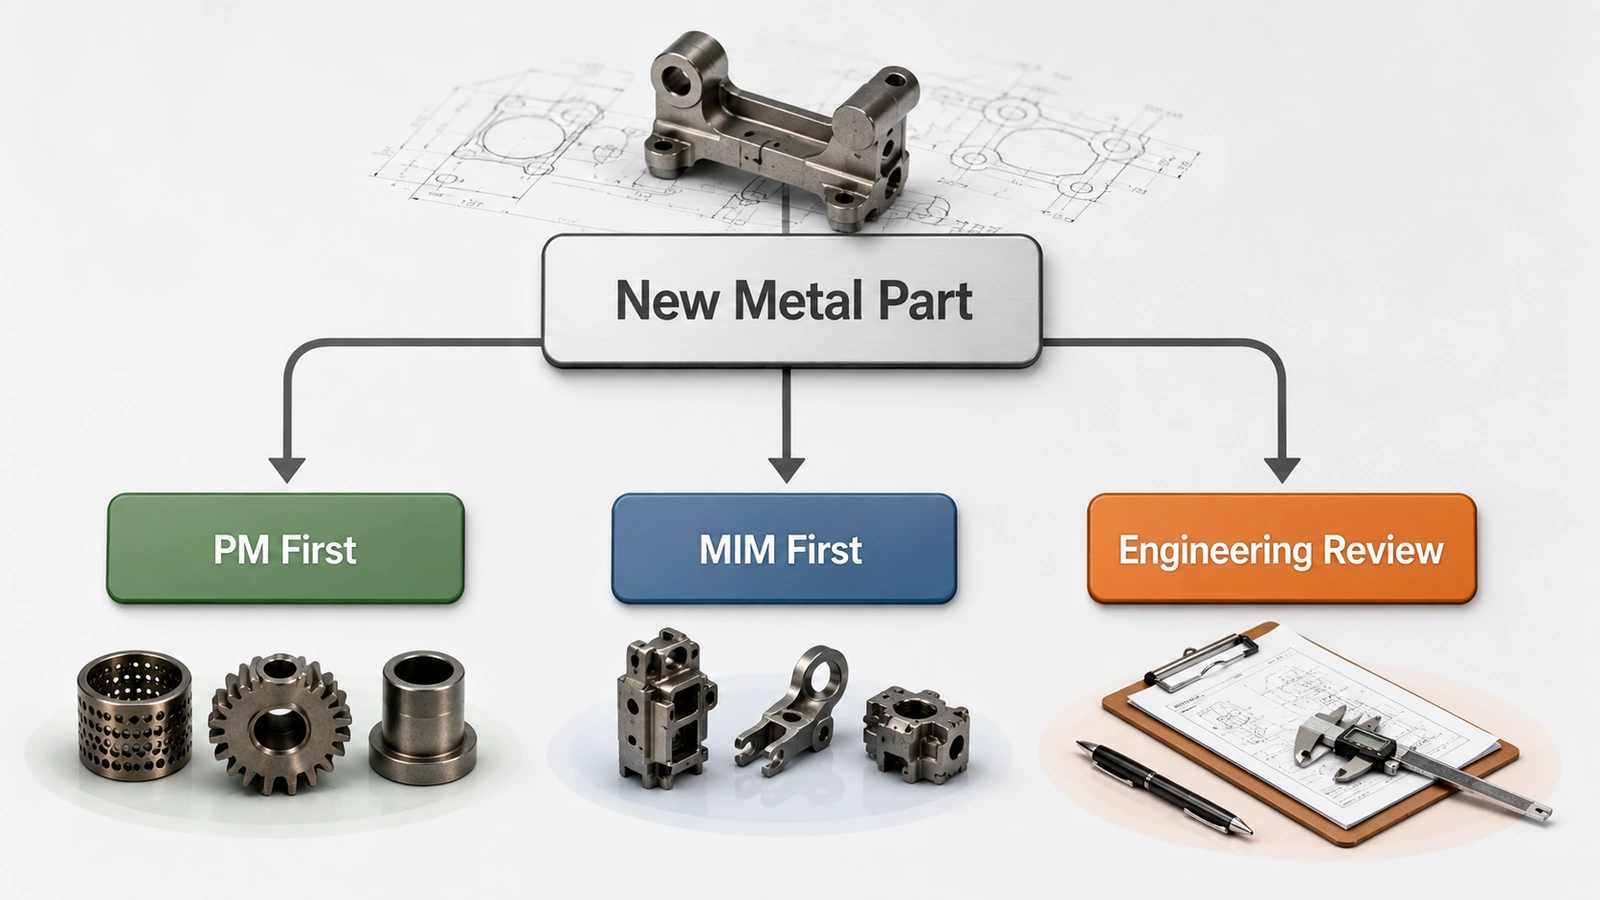
Verwendung der Matrix:
Wenn das Teil eine gemischte Geometrie, unklare Porositätsanforderungen, enge Bezugskettensysteme oder ein unsicheres jährliches Volumen aufweist, behandeln Sie das Ergebnis als vorläufig und fahren Sie mit der technischen Überprüfung auf Zeichnungsebene fort, bevor Sie einen Prozess auswählen.
| Prüffaktor | Erst PM | Erst MIM | Ingenieurprüfung erforderlich |
|---|---|---|---|
| Geometrie | Standard, axial, leicht auswerfbar. | Klein, komplex, dreidimensional. | Gemischte Geometrie oder unsicherer Auswerferpfad. |
| Seitliche Merkmale | Wenige Seitenmerkmale oder akzeptable Bearbeitung. | Seitenlöcher, Schlitze, Hinterschneidungen, feine Formungsdetails. | Mehrere Seitenmerkmale, die an kritische Bezugspunkte gebunden sind. |
| Dichte / Porosität | Kontrollierte Porosität akzeptabel oder nützlich. | Höhere Dichte oder geringe Porosität erforderlich. | Funktion definiert keine klare Dichteanforderung. |
| Kostenlogik | PM-Rohling erfüllt Funktion mit begrenzter Nachbearbeitung. | Komplexität kann Bearbeitung oder Montage reduzieren. | Sekundärbearbeitungen dominieren den Vergleich. |
| Volumen | Stabiles, einfaches Teil für hohe Stückzahlen. | Stabiles, komplexes Teil für mittlere/hohe Stückzahlen. | Geringe, instabile oder nur Prototypen-Nachfrage. |
| Toleranz | Kalibrieren, Härten oder begrenzte Bearbeitung können Schlüsselabmessungen kontrollieren. | Schwindungskompensation und Werkzeugkontrolle sind machbar. | Ultra-kritische Bezugskette oder unsicherer Inspektionsplan. |
| Material | Presspulverroute passt zu Material und Funktion. | MIM-Feedstock-Route passt zu Material und feiner Geometrie. | Ziel der Materialeigenschaften ist unklar. |
| Nächster Schritt | PM-Lieferanten-/Prozessprüfung. | MIM DFM-Prüfung. | Zeichnung zur Prozessauswahlprüfung einreichen. |
Auslöser für technische Prüfung:
Wenn zwei oder mehr Zeilen unter “Technische Prüfung erforderlich” fallen, reichen Sie die Zeichnung ein, bevor Sie PM-Werkzeuge oder MIM-Werkzeuge auswählen. Dies ist besonders wichtig, wenn das Teil Seitenteile, Hinterschneidungen, unsichere Dichtheits- oder Porositätsanforderungen, mehrere kritische Bezugspunkte oder ein nicht bestätigtes Produktionsvolumen aufweist.
Dichte und Porosität: Ist Porosität ein Risiko oder Teil der Funktion?
Dichte sollte nicht als einfacher Vergleich “höher ist immer besser” behandelt werden. In einigen Projekten sind hohe Dichte und geringe Porosität unerlässlich. In anderen Projekten ist kontrollierte Porosität Teil der Funktion.
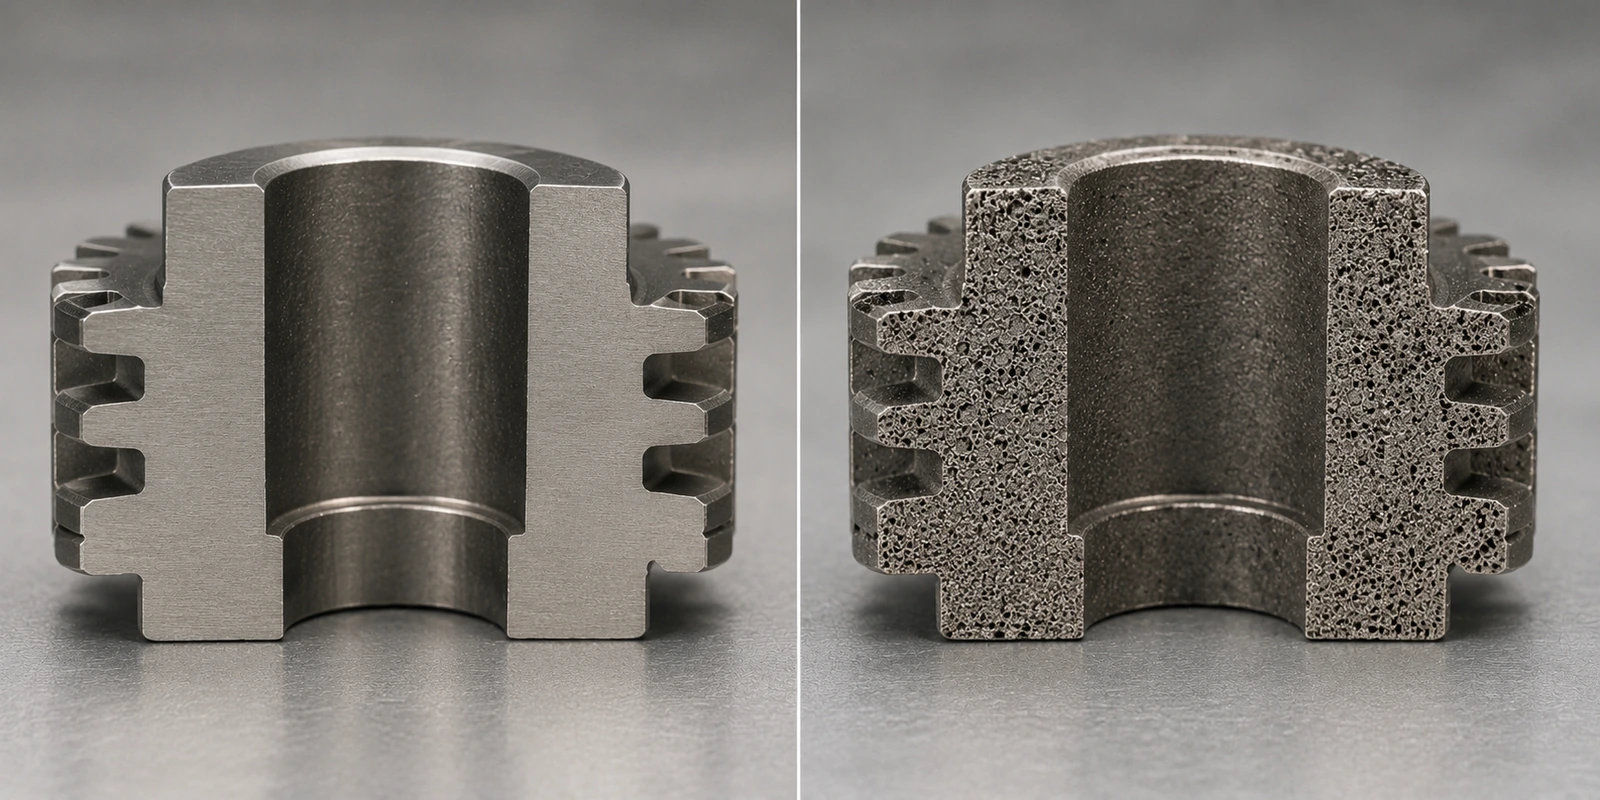
Hinweis zu Dichte / Porosität:
Dichte ist eine funktionale Anforderung, keine universelle Qualitätsbewertung. Ein Teil kann eine hohe Dichte erfordern, während ein anderes von kontrollierter PM-Porosität für Schmierung, Permeabilität oder Dichtekontrolle profitieren kann.
MIM zielt oft auf kleinere Komponenten mit höherer Dichte ab, bei denen Festigkeit, Zähigkeit, Korrosionsbeständigkeit, Dichtheit, magnetisches Verhalten oder feine funktionale Merkmale wichtig sind. EPMA stellt fest, dass MIM feine Pulver verwendet und hohe Sinterdichten erreichen kann, betont aber auch, dass der Prozess hauptsächlich für komplexe Formen in größeren Mengen geeignet ist; wenn konventionelles Pressen und Sintern die Form effizient produzieren kann, ist MIM möglicherweise nicht wirtschaftlich. Siehe die EPMA Metal Injection Moulding Übersicht für zusätzliche Prozessinformationen.
Die Pulvermetallurgie (PM) kann absichtlich Porosität für Ölrückhaltung, Selbstschmierung, Filtration, Schalldämpfung oder kontrollierte Dichte verwenden. Bei Buchsen, Lagern, porösen Komponenten und einigen reibungs- oder schmierungsbezogenen Teilen kann Porosität ein technisches Merkmal und kein Defekt sein.
Dichte / Porositäts-Entscheidungstabelle
| Anforderung | PM kann besser geeignet sein, wenn | MIM kann besser sein, wenn |
|---|---|---|
| Ölrückhaltefunktion | Kontrollierte vernetzte Porosität unterstützt die Schmierung. | Ölrückhaltung ist keine Kernfunktion. |
| Hohe Festigkeit in einem kleinen komplexen Teil | PM-Geometrie oder -Dichte können einschränkend sein. | Höhere Dichte und Formkomplexität sind erforderlich. |
| Dichtheit oder geringe Leckage | Porosität kann ein Problem darstellen. | Geringere Porosität ist wichtig. |
| Poröse oder Filterfunktion | Porosität ist bewusst gestaltet. | MIM ist möglicherweise nicht geeignet. |
| Magnetische Eigenschaften | PM kann für ausgewählte weichmagnetische Geometrien geeignet sein. | MIM kann für kleine komplexe Magnetteile in Betracht gezogen werden. |
| Strukturelle Belastung | PM kann funktionieren, wenn Dichte und Geometrie geeignet sind. | MIM kann in Betracht gezogen werden, wenn Dichte und komplexe Merkmale zusammen wichtig sind. |
Toleranzstrategie: Schwindungssteuerung vs. Kalibrieren und Prägen
Der Toleranzvergleich zwischen MIM und PM sollte nicht auf die Frage reduziert werden, “welcher Prozess präziser ist”. Die eigentliche Frage ist, woher das Dimensionsrisiko stammt und wie der Prozess es kontrolliert.
Bei MIM hängt die Maßhaltigkeit vom Verhalten des Feedstocks, dem Werkzeugdesign, der Anschnittposition, der Stabilität beim Entbindern, der Sinterschwindung, der Teileunterstützung und der Prüfplanung ab. Das gespritzte Grünteil enthält Binder und schwindet beim Sintern, daher sind Werkzeugkompensation und Sinterkontrolle zentral für die Maßhaltigkeitsstrategie. Die EPMA stellt auch fest, dass sich MIM vom traditionellen PM unterscheidet, da der Grünling Binder enthält und beim Sintern eine große Schwindung auftritt, was die Schwindungskontrolle zu einer Hauptanforderung macht.
Bei PM hängt die Maßhaltigkeit von der Pulverfüllung, der Gleichmäßigkeit der Verdichtung, der Grünfestigkeit, dem Auswerfen, der Sinteränderung, dem Gesenkverschleiß und Nachbearbeitungen wie Kalibrieren, Hämmern, Rückpressen oder Bearbeiten ab. PM kann effizient sein, wenn wichtige Abmessungen im Prozessfenster liegen, aber komplexe Bezugsbeziehungen können zusätzliche Prüf- und Nachbearbeitungsrisiken mit sich bringen.
Für die spezifische Maßhaltigkeitsplanung bei MIM siehe MIM-Toleranzen Seite.
Prüffragen zur Toleranz vor Prozessauswahl
| Frage | Warum das wichtig ist |
|---|---|
| Welche Abmessungen sind wirklich funktionskritisch? | Nicht jede Abmessung benötigt die gleiche Toleranzstrategie. |
| Befinden sich kritische Bezugspunkte auf gespritzten, gepressten oder bearbeiteten Oberflächen? | Die Wahl des Bezugspunkts beeinflusst die Prüfungsstabilität. |
| Hängt das Merkmal von der seitlichen Bearbeitung nach dem PM-Sintern ab? | Nachbearbeitungen können Kosten und Genauigkeit verändern. |
| Kann die MIM-Schwindung durch Werkzeug und Unterstützung kompensiert werden? | Komplexe Formen erfordern möglicherweise DFM-Änderungen vor dem Werkzeugbau. |
| Sind Ebenheits-, Rundlauf- oder Positions-Toleranzen ausschlaggebend für die Prozesswahl? | Diese sind oft wichtiger als die grundlegende Größentoleranz. |
| Basiert die Inspektion auf der Teilefunktion oder nur auf den Standardvorgaben der Zeichnung? | Zu strenge Standardvorgaben der Zeichnung können unnötige Kosten verursachen. |
Kostenlogik: Vergleichen Sie die funktionalen Teilekosten, nicht nur den Stückpreis.
Bei neuen Metallteilen sollte der Kostenvergleich auf dem fertigen funktionalen Teil basieren, nicht nur auf dem geformten Rohling.
PM kann wirtschaftlicher sein, wenn das verpresste und gesinterte Teil bereits die meisten Funktionen mit begrenzter Nachbearbeitung erfüllt. Die Werkzeug- und Produktionslogik kann für relativ regelmäßige, hochvolumige, kostenempfindliche Teile effizient sein.
MIM kann gerechtfertigt sein, wenn die Geometrie komplex genug ist, um Bearbeitung, Montage, Schweißen oder mehrere spezifische Operationen zu reduzieren. MIMA's Leitfaden für komplexe Designs stellt fest, dass zusätzliche Merkmale bei MIM wirtschaftliche Vorteile durch den Wegfall von Nachbearbeitungsprozessen oder Montagevorgängen haben können, aber sie erhöhen typischerweise die Werkzeug- und Anlaufkosten.
Für eine umfassendere Kostenaufschlüsselung siehe die Leitfaden zu den Kosten im Metallpulverspritzguss. In einer frühen MIM- oder PM-Prüfung sollten die Kosten auf Ebene des Fertigteils verglichen werden, einschließlich Werkzeugkosten, nachgelagerter Bearbeitung, Kalibrierung oder Härteumformen, Montage, Inspektion und erwartetem Produktionsvolumen.
Funktionale Kostenübersichtstabelle
| Kostenfaktor | PM-Kostenfrage | MIM-Kostenfrage |
|---|---|---|
| Werkzeugbau | Kann das Werkzeug, die Stempel und die Kernstangen das Teil zuverlässig formen? | Benötigt das Werkzeug Schieber, Kerne, komplexe Anschnitte oder spezielle Stützen? |
| Pulver / Feedstock | Ist das Pulversystem für Verdichtung und Ziel-Dichte geeignet? | Unterstützt der Feedstock die Anforderungen an Fließfähigkeit, Entbinderung und Sintern? |
| Sekundäre Bearbeitungen | Sind Bearbeitung, Kalibrierung, Härten oder Ölimprägnierung vorgesehen und kontrolliert? | Können geformte Merkmale die Bearbeitung oder Montage reduzieren? |
| Toleranz | Kann PM die kritischen Abmessungen effizient halten oder fertigstellen? | Können Schwindungskompensation und Inspektion die kritischen Abmessungen kontrollieren? |
| Volumen | Ist das Volumen stabil genug für die Effizienz von PM-Werkzeugen? | Ist das Volumen hoch genug, um MIM-Werkzeugkosten und Entwicklung zu amortisieren? |
| Qualitätsrisiko | Werden Risiken hinsichtlich Dichte, Auswerfen oder Porosität kontrolliert? | Werden Risiken hinsichtlich Formgebung, Entbinderung, Verzug oder Angussmarkierungen kontrolliert? |
| Gesamtfunktion | Erfüllt das fertige Teil die Anwendung mit minimalem Zusatzaufwand? | Reduziert MIM die gesamte Fertigungskomplexität? |
Häufige Fehler in frühen Phasen beim Vergleich von MIM und PM
Fehler 1: Auswahl nach Materialnamen vor Prüfung der Geometrie
Die Materialauswahl ist wichtig, aber die Geometrie bestimmt den Formgebungsweg. Ein Teil aus Edelstahl, niedriglegiertem Stahl oder weichmagnetischem Material kann für einen Weg ungeeignet sein, wenn die Form nicht zuverlässig verdichtet, ausgeworfen, geformt, entbindert oder gesintert werden kann.
Fehler 2: Annahme, MIM sei ein Upgrade von PM
MIM ist kein universelles Upgrade. PM kann der bessere Prozess sein, wenn das Teil pressbar, kostensensibel, für hohe Stückzahlen geeignet ist und von kontrollierter Porosität oder einfacher Nachbearbeitung profitieren kann.
Fehler 3: Annahme, PM sei immer günstiger
PM ist oft wirtschaftlich für einfache, pressbare Teile, kann aber seinen Kostenvorteil verlieren, wenn das Teil mehrere Seitenteile, enge maschinelle Bezugspunkte, komplexe Oberflächenbearbeitung oder wiederholte Designkompromisse erfordert. Die Kosten müssen auf Ebene des Fertigteils geprüft werden.
Fehler 4: Ignorieren von funktionaler Porosität
Porosität kann bei einem Teil ein Risiko und bei einem anderen ein funktionales Merkmal sein. Eine dichte Hochleistungskomponente kann eine MIM-Prüfung begünstigen, während ein ölimprägniertes Lager eine PM-Prüfung begünstigen kann.
Fehler 5: Überprüfung der Prozessauswahl, nachdem das Werkzeug bereits festgelegt ist
Sobald die Werkzeugausrichtung festgelegt ist, werden Designänderungen langsamer und teurer. Die frühe Prozessauswahl sollte vor der Finalisierung der Trennlogik, der Pressrichtung, der Anschnittposition, des Bezugssystem-Schemas und der Annahmen zu kritischen Toleranzen erfolgen.
Repräsentatives Szenario: Eine Seitenlochkomponente, die ursprünglich als PM geprüft wurde
Eine kleine Metallkomponente sah in der Vorderansicht einfach aus, sodass ein PM-Ansatz zunächst vernünftig erschien. Die Zeichnungsprüfung zeigte dann mehrere Seitenlöcher und einen funktionalen Schlitz, der mit den Montagebezugspunkten verbunden war. Da die frühe Diskussion hauptsächlich auf Material und prognostiziertem Jahresvolumen lag, war die Auswirkung der Formrichtung auf Bearbeitung, Inspektion und Bezugspunktdurchmesser nicht vollständig berücksichtigt worden.
PM selbst war nicht das Problem; die Geometrie passte schlecht zu einer einfachen Press-und-Sinter-Formgebung. Der Kostentreiber verlagerte sich vom PM-Rohling zur nachgelagerten Bearbeitung und Bezugspunktdurchmesser-Kontrolle. Das Teil wurde daher als möglicher MIM-Kandidat geprüft, indem die Kosten für den PM-Rohling plus Seitenbearbeitung mit MIM-Werkzeugkosten, Machbarkeit von Formmerkmalen, Anschnittposition, Wanddickenbalance, Sinterunterstützung und Endinspektion verglichen wurden.
Prüfen Sie bei ähnlichen Teilen die Pressrichtung, Seitenmerkmale, Bezugspunktdurchmesser-Beziehungen und den Aufwand für die nachgelagerte Bearbeitung, bevor Sie davon ausgehen, dass PM die niedrigsten Fertigteilkosten liefert.
Repräsentatives Szenario: Ein Buchsen-Design, das PM-zuerst bleiben sollte
Ein kleines Hülsen-ähnliches Teil wurde für MIM in Betracht gezogen, da es Metallpulver verwendete und eine wiederholbare Produktion erforderte. Die anfängliche Annahme war, dass eine höhere Dichte die Komponente automatisch verbessern würde.
In diesem Fall hing die Funktion des Teils von kontrollierter Porosität und ölspeicherndem Verhalten ab, während die Geometrie regelmäßig, achsial und gut für Verdichtung und Auswerfen geeignet war. Das Projekt PM-zuerst zu belassen, ermöglichte es der Prüfung, sich auf die Pulverauswahl, das Dichteziel, die Porositätskontrolle, die Öltränkung, die Kalibrierungsanforderungen und die Inspektion der funktionalen Abmessungen zu konzentrieren.
Die praktische Entscheidung ist nicht, ob höhere Dichte generell besser ist. Stellen Sie zuerst fest, ob Porosität ein Defekt, ein neutrales Merkmal oder Teil der beabsichtigten Funktion ist.
Was zur frühen MIM- oder PM-Prozessprüfung einzureichen ist
Eine nützliche Prozessempfehlung erfordert mehr als nur einen Teiledynamik. Die Prüfung sollte auf der Zeichnungsgeometrie, Funktion, Toleranzprioritäten, Materialanforderungen, Dichte- oder Porositätserwartungen, Produktionsvolumen und Sekundärbearbeitungen basieren.
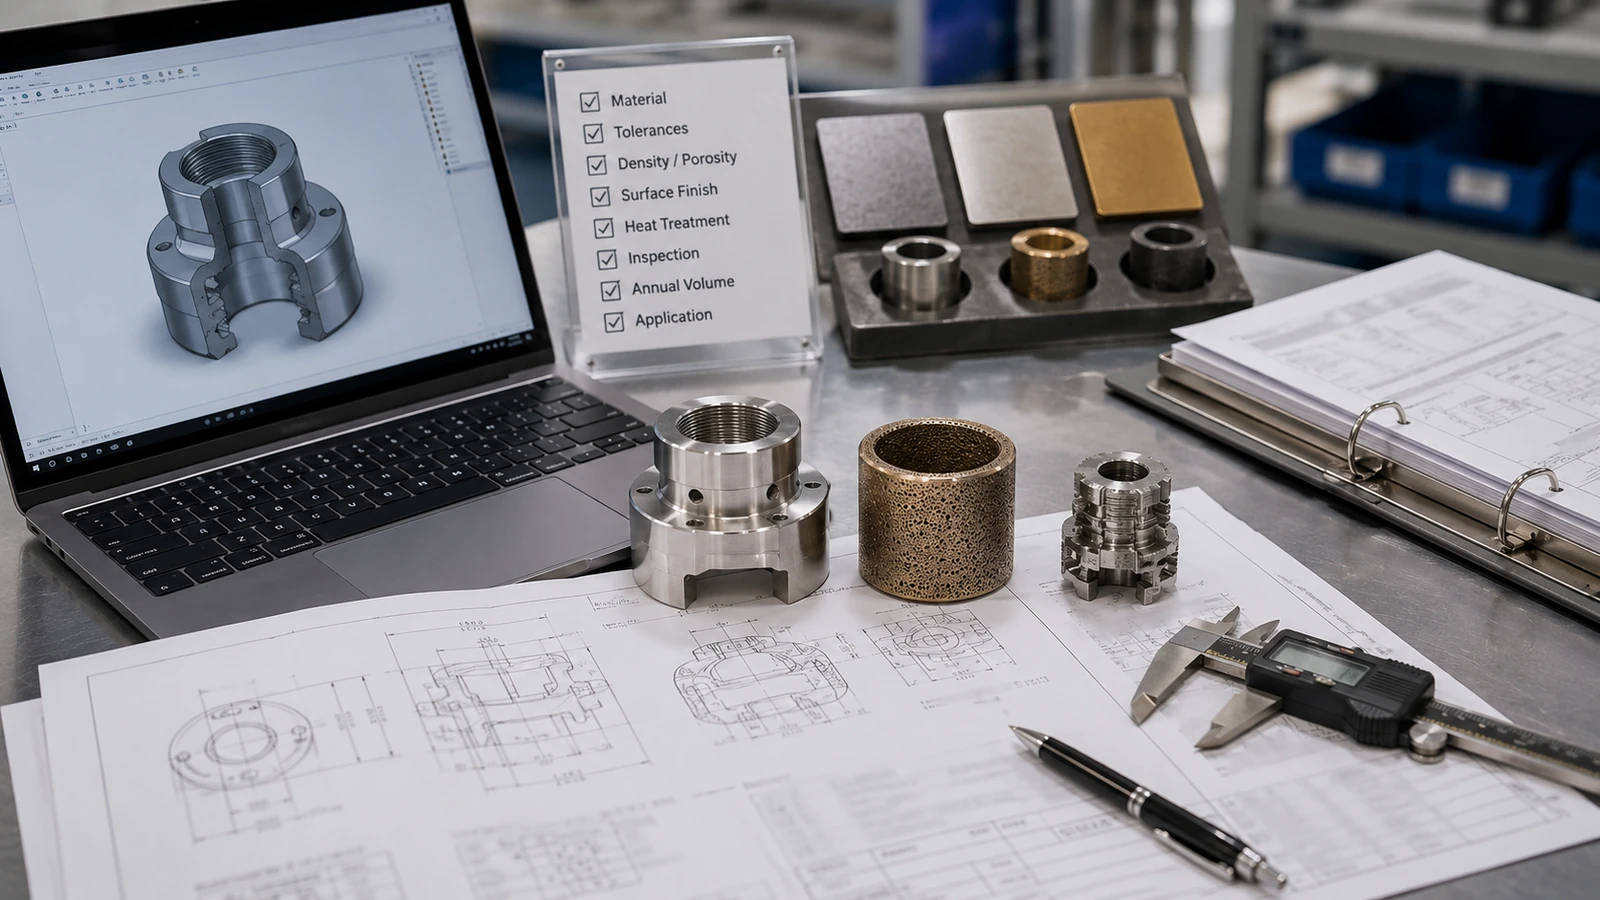
Was die Prüfung benötigt:
Ein Teiledesign oder eine Legierungsbezeichnung reichen nicht für die Prozessauswahl aus. Die Prüfung erfordert auch Geometrie, Toleranzen, Bezugselemente, Dichte- oder Porositätsanforderungen, Produktionsvolumen und erwartete Nachbearbeitungen.
Checkliste für die Eingabe zur Prozessprüfung
| Bereitzustellende Informationen | Warum das wichtig ist |
|---|---|
| 2D-Zeichnung mit Maßen und Toleranzen | Zeigt kritische Merkmale, Bezugspunkte, Toleranzprioritäten und Inspektionsanforderungen. |
| 3D-CAD-Datei | Hilft bei der Prüfung von Trennlinienrichtung, Hinterschneidungen, Wandstärken, Schlitzen, Ansätzen und der gespritzten oder kompaktierten Geometrie. |
| Materialgüte oder Zieleigenschaften | Unterstützt die Prüfung der Materialeignung für den MIM-Feedstock- oder PM-Pulverweg. |
| Jahresstückzahl und Projektphase | Bestimmt, ob Werkzeug- und Prozessentwicklung gerechtfertigt werden kann. |
| Kritische Abmessungen und funktionale Bezugspunkte | Identifiziert, welche Merkmale Prozessrisiken und Inspektionsplanung beeinflussen. |
| Anforderungen an Dichte, Porosität oder Ölrückhalt | Hilft bei der Entscheidung, ob die Porosität des PM nützlich ist oder die MIM-Dichte benötigt wird. |
| Anforderungen an Oberflächengüte und Erscheinungsbild | Beeinflusst Anschnittmarkierung, Trennlinie, Bearbeitung, Polieren oder Nachbearbeitungsprüfung. |
| Wärmebehandlungs- oder Magnetanforderungen | Kann die Materialauswahl und die Validierung der End-Eigenschaften beeinflussen. |
| Aktuelle Fertigungsanliegen | Hilft beim Vergleich von MIM, PM, CNC, Guss, Stanzen oder anderen Routen, falls relevant. |
| Erwartete Sekundärbearbeitungen | Zeigt, ob Bearbeitung, Kalibrierung, Härten, Beschichten, Polieren oder Montage die Prozesswirtschaftlichkeit verändern. |
Für Projekte kurz vor der Angebotserstellung, die RFQ-Vorbereitungsleitfaden kann helfen, Informationen zu Zeichnung, Material, Toleranz, Oberflächenbeschaffenheit, Volumen, Inspektion und Anwendung zu organisieren, bevor ein Lieferant kontaktiert wird.
Frühzeitige MIM- oder PM-Prozessprüfung anfordern
Wenn Ihr neues Metallteil seitliche Löcher, Hinterschneidungen, dünne Wände, komplexe dreidimensionale Merkmale, Dichte- oder Porositätsanforderungen, enge Bezugsverhältnisse oder ein unsicheres Produktionsvolumen aufweist, reichen Sie die Zeichnung zur frühzeitigen Prozessprüfung ein, bevor Werkzeugannahmen festgelegt werden.
Bitte stellen Sie 2D-Zeichnungen, 3D-CAD-Dateien, falls verfügbar, Materialanforderungen, Jahresvolumen, kritische Abmessungen, Dichte- oder Porositätsanforderungen, Oberflächenbeschaffenheitsanforderungen, Wärmebehandlungsanforderungen und aktuelle Fertigungsbedenken bereit. XTMIM kann prüfen, ob das Teil als PM-zuerst, MIM-zuerst oder als prüfungspflichtig eingestuft werden soll, bevor die RFQ-Details finalisiert werden.
Geprüft vom XTMIM Engineering-Team
Eine frühzeitige MIM-gegen-PM-Prüfung sollte die Prozesstauglichkeit, Teilegeometrie, Press- und Auswerfergrenzen der Pulvermetallurgie, die Formgießbarkeit im MIM-Verfahren, das Risiko von Schwindung beim Entbindern und Sintern, Materialauswahl, Dichte- und Porositätsanforderungen, Toleranzstrategie, Nachbearbeitungen, Prüfanforderungen und die Qualität der RFQ-Eingaben abdecken.
Die endgültige Prozessauswahl sollte durch eine Zeichnungsprüfung, Materialanforderungen, Toleranzprioritäten, Anwendungsbedingungen, Jahresvolumen, Werkzeugtauglichkeit und eine lieferantenspezifische Fertigungsbewertung bestätigt werden.
Technische Referenzen und Normen
Technische Referenzen und Materialien von Industrieverbänden können frühe MIM- und PM-Diskussionen unterstützen, sollten jedoch keine DFM-Prüfung auf Zeichnungsebene ersetzen. Nützliche Hintergrundreferenzen für dieses Thema sind EPMA-Materialien zum Metallpulverspritzguss, MIMA-Konstruktionsrichtlinien für MIM, PickPM-Konstruktionsüberlegungen für PM und MPIF-Informationen zur konventionellen Pulvermetallurgie.
Die endgültige Materialabnahme, mechanischen Eigenschaften, Dichteziele, Porositätsgrenzen, Toleranzen und Inspektionsmethoden sollten mit der geltenden Kundenzeichnung, Spezifikation, dem Materialstandard, den MPIF / ASTM / ISO-Anforderungen, wo relevant, und dem projektspezifischen Qualitätsplan abgeglichen werden.
FAQ: MIM oder PM für neue Metallteile
Sollte ein neues Metallteil zuerst für MIM oder PM ausgelegt werden?
Beginnen Sie mit Geometrie und Funktion. Wenn das Teil axial, regelmäßig, pressbar, auswerfbar, kostensensitiv ist und eine kontrollierte Porosität aufweisen kann, ist die Pulvermetallurgie (PM) möglicherweise der bessere erste Prüfansatz. Wenn das Teil klein, komplex, dreidimensional, schwer zu verdichten ist oder eine höhere Dichte mit spritzgegossenen feinen Merkmalen erfordert, sollte zuerst MIM geprüft werden.
Ist MIM für komplexe Metallteile besser als PM?
MIM eignet sich oft besser für kleine, komplexe Metallteile mit Seitenmerkmalen, Hinterschneidungen, dünnen Wänden, feinen Details oder integrierten Funktionen. MIM ist jedoch nicht automatisch besser für jede Pulvermetallkomponente. Wenn die Form effizient durch konventionelles Pressen und Sintern hergestellt werden kann, kann PM praktikabler bleiben.
Wann ist die Pulvermetallurgie (PM) eine bessere Wahl als MIM?
Die konventionelle Pulvermetallurgie (PM) ist oft vorteilhafter, wenn das Teil eine regelmäßige, pressbare Form, einen klaren Auswurfsweg, eine stabile Nachfrage in großen Stückzahlen, kostensensitive Anforderungen und eine funktionale Anwendung für kontrollierte Porosität oder Ölimprägnierung aufweist. Gängige Beispiele hierfür sind Buchsen, Lager, Hülsen, einfache Zahnräder, Distanzstücke und ausgewählte poröse oder Strukturbauteile.
Wann sollte MIM anstelle von PM nicht eingesetzt werden?
MIM sollte nicht nur eingesetzt werden, weil es Metallteile herstellen kann. Es ist möglicherweise nicht die erste Wahl, wenn das Teil groß und einfach ist, das Volumen zu gering für Werkzeugkosten ist, das Design bereits zur Pulvermetallurgie (PM) Verdichtung passt oder die Funktion eine kontrollierte Porosität oder Öltränkung erfordert. In diesen Fällen sollte die PM-Prüfung weiterhin der erste Weg sein.
Bedeutet eine höhere Dichte immer, dass MIM der bessere Prozess ist?
Nein. Eine höhere Dichte kann für Festigkeit, Zähigkeit, Dichtheit oder bestimmte Präzisionsfunktionen wichtig sein, aber einige PM-Teile nutzen Porosität bewusst für Schmierung, Permeabilität oder Dichtheitskontrolle. Die richtige Wahl hängt von der Teilefunktion ab, nicht nur von der Dichte.
Ist PM immer günstiger als MIM?
Die konventionelle Pulvermetallurgie (PM) ist oft wirtschaftlicher für einfache, pressbare Teile mit hoher Stückzahl. MIM kann kosteneffektiver werden, wenn komplexe Geometrien die Bearbeitung, Montage, Schweißung oder mehrere Nachbearbeitungen reduzieren. Vergleichen Sie die Kosten des fertigen Funktionsteils, nicht nur den Preis des geformten Rohlings.
Welche Informationen werden für eine Überprüfung des MIM- oder PM-Prozesses benötigt?
Senden Sie eine 2D-Zeichnung, eine 3D-CAD-Datei, falls verfügbar, Materialanforderungen, Jahresstückzahl, kritische Abmessungen, Toleranzangaben, Dichte- oder Porositätsanforderungen, Oberflächenbeschaffenheit, Wärmebehandlungsbedarf, Einsatzumgebung und erwartete Nachbearbeitungen.
Kann eine Zeichnung sowohl für MIM als auch für PM geprüft werden?
Ja. Eine nützliche frühe Prüfung sollte die Formbarkeit, die Pressrichtung, die Auswerferposition, Risiken bei Formmerkmalen, Dichte- oder Porositätsanforderungen, Toleranzstrategien, Sekundärbearbeitungen, Materialeignung und Produktionsvolumen vergleichen, bevor MIM, PM oder eine andere Fertigungsroute empfohlen wird.