Kalıp varsayımları kesinleşmeden önce erken MIM veya PM (Toz Metalurjisi) süreç seçimi gözden geçirilmelidir. Yeni bir metal parça için pratik soru genellikle MIM'in PM'den “daha iyi” olup olmadığı değildir. Gerçek soru, parçanın kalıp varsayımları kesinleşmeden önce metal tozu-bağlayıcı besleme stoğu enjeksiyon kalıplamasına mı yoksa geleneksel presleme ve sinterleme toz sıkıştırmasına göre mi tasarlanması gerektiğidir.
Yeni bir metal parça için pratik soru genellikle MIM'in PM'den daha mı “iyi” olduğu değildir. Gerçek soru, kalıp varsayımları kesinleşmeden önce parçanın metal tozu-bağlayıcı besleme stoğu enjeksiyon kalıplaması etrafında mı tasarlanacağı yoksa geleneksel presleme ve sinterleme toz sıkıştırma etrafında mı tasarlanacağıdır. Geometri preslenebilir, çıkarılabilir, nispeten düzenli, maliyet odaklı ve kontrollü porozite veya yağ tutma işlevinden yararlanabiliyorsa, PM ilk inceleme rotası için daha iyi olabilir. Parça küçük, karmaşık, sıkıştırması zor veya kalıplanmış yan özellikler, ince duvarlar, alt kesimler, daha yüksek yoğunluk veya azaltılmış ikincil işleme gerektiriyorsa, öncelikle MIM gözden geçirilmelidir.
Bu erken karar önemlidir çünkü yanlış yol kalıp tasarımını, tolerans stratejisini, ikincil işlemleri, muayene planlamasını, teslim süresini ve toplam fonksiyonel parça maliyetini etkileyebilir. Süreç yetenekleri ve sınırlamalarının daha geniş bir karşılaştırması için, lütfen " tam MIM - PM karşılaştırmasını. ". Yeni parça incelemesi için, RFQ veya kalıplamadan önce geometri, işlev, tolerans öncelikleri, porozite gereksinimleri, üretim hacmi ve ikincil işlemlere odaklanın.
Hızlı Cevap: Takım Varsayımları Belirlenmeden Önce MIM veya PM'yi Seçin
Uygulamada, MIM ve PM, parça tasarımı, kalıp konsepti, tolerans planı ve RFQ varsayımları sabit hale gelmeden önce karşılaştırılmalıdır. Her iki işlem de metal tozu ve sinterleme kullanır, ancak şekillendirme mantıkları farklıdır. Geleneksel PM, tozu rijit bir kalıpta presleyerek yeşil bir kompakt oluştururken, MIM metal tozu-bağlayıcı besleme stoğunu bir kalıba enjekte eder, ardından bağlayıcı giderme ve sinterleme yapılır.
Faydalı bir erken inceleme genellikle üç karara ayrılır:
| Erken Karar | Genellikle PM'yi İşaret Eder | Genellikle MIM'i İşaret Eder | Mühendislik İncelemesi Gerektiğinde |
|---|---|---|---|
| Geometri | Parça eksenel, düzenli ve kolay çıkarılabilir. | Parça küçük, karmaşık ve üç boyutludur. | Yan özellikler, undercut'lar, datum yüzeyleri veya ince kesitler belirsizdir. |
| Fonksiyon | Kontrollü gözeneklilik, yağ tutma veya maliyet-hassasiyetli yapısal işlev kabul edilebilirdir. | Daha yüksek yoğunluk, ince özellikler veya entegre işlevler gereklidir. | Yoğunluk veya gözeneklilik gereksinimi net olarak tanımlanmamıştır. |
| Maliyet Mantığı | PM boşluğu, sınırlı son işlemlerle çoğu işlevsel gereksinimi karşılayabilir. | MIM, işleme, montaj veya özellik bazlı işlemeyi azaltabilir. | İkincil işlemler maliyet karşılaştırmasında baskındır. |
| Proje Aşaması | Tasarım zaten PM sıkıştırma mantığına uygun. | Tasarım, MIM kalıplama ve sinterleme için hala optimize edilebilir. | Çizim kilitli değil ve her iki yol da mümkün kalmaktadır. |
Önemli olan, bir süreci yalnızca parça adından veya malzeme sınıfından seçmemektir. Küçük bir dişli, menteşe, braket, manyetik bileşen, burç veya minyatür yapısal parça, geometrisine, işlevine, tolerans önceliklerine, gözeneklilik gereksinimine ve üretim planına bağlı olarak PM veya MIM dostu olabilir.
Alaşımlı Adıyla Değil, Oluşturma Yoluyla Başlayın
Yaygın bir RFQ hatası, alaşımlı adıyla başlayıp “Bu malzeme MIM veya PM ile yapılabilir mi?” diye sormaktır. Malzeme önemlidir, ancak ilk seçim filtresi bu değildir. İlk filtre oluşturma yoludur.
MIM, besleme stoğu oluşturmak üzere bağlayıcı ile karıştırılmış ince metal tozu ile başlar. Bu besleme stoğu bir kalıp boşluğuna akmalı, ince özelliklere dolmalı, yeşil bir parça haline soğumalı, elleçlemeye dayanmalı, bağlayıcı giderme işleminden geçmeli ve sinterleme sırasında kontrollü bir şekilde büzülmelidir. Tasarım incelemesi perspektifinden MIM değerlendirmesi, kalıplanmış geometriye, et kalınlığı dengesine, yolluk konumuna, bağlayıcı giderme yoluna, sinterleme desteğine, büzülme telafisine, deformasyon riskine ve son muayeneye odaklanır. Bu adımlar hakkında daha fazla bilgi için lütfen MIM işlem rotası.
PM, preslenebilir toz, kalıp doldurma, sıkıştırma, yeşil kompakt mukavemeti, çıkarma ve sinterleme ile başlar. PM incelemesi, presleme yönüne, izdüşüm alanına, zımba ve çekirdek çubuğu stabilitesine, çıkarma yoluna, yoğunluk dağılımına, boyutlandırma veya çekiçleme ihtiyaçlarına, gözenekliliğe, yağ emprenye etmeye ve ikincil işleme odaklanır.
Aynı alaşım ailesi her iki işlemde de görünebilir, ancak bu, aynı çizimin her ikisi için de eşit derecede uygun olduğu anlamına gelmez. Basit bir eksenel şekle sahip paslanmaz çelik bir parça, yan deliklere, derin yuvalara, ince duvarlara ve birden fazla fonksiyonel datum'a sahip bir paslanmaz çelik parçadan farklı şekilde değerlendirilebilir.
Metal Tozu Endüstrileri Federasyonu'nun Metal Enjeksiyon Kalıplama Birliği (MIMA), MIM uygunluğunu yalnızca alaşım adına göre değil, malzeme performansı, şekil karmaşıklığı, üretim miktarı ve bileşen maliyetinin birleşimi aracılığıyla değerlendirir. " MIM ile Tasarım" kılavuzu bu faktörleri daha ayrıntılı olarak tartışmaktadır.
Geometri İlk: Parça Güvenilir Bir Şekilde Basılabilir ve Çıkarılabilir mi?
Geometri genellikle en önemli erken karar faktörüdür. Bir parça geleneksel PM ile verimli bir şekilde sıkıştırılabilir, desteklenebilir, çıkarılabilir, sinterlenebilir ve bitirilebilir ise, PM daha iyi bir yol olabilir. Geometri sıkıştırma yönüne karşı geliyorsa veya çok fazla ikincil işleme gerektiriyorsa, MIM daha erken incelemeyi hak edebilir.
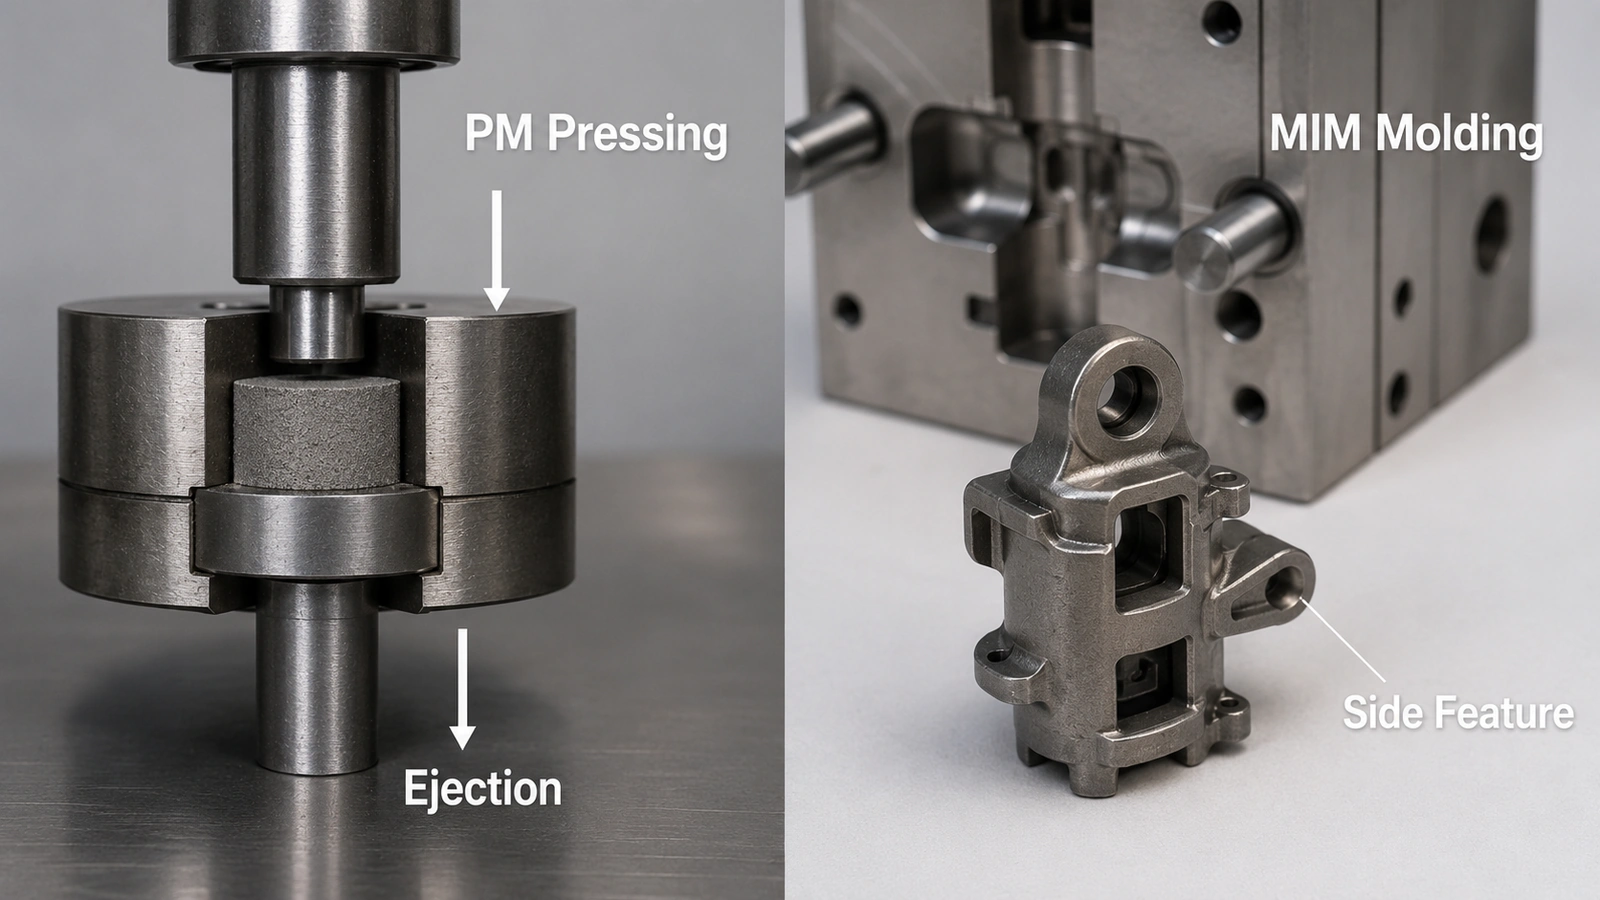
Mühendislik çıkarımı:
PM için eksenel sıkıştırma ve temiz çıkarma ile başlayın. MIM için kalıplanmış özellik fizibilitesi, yolluk stratejisi, bağlayıcı giderme erişimi ve sinterleme deformasyon riski ile başlayın.
PM için presleme yönü, doğrudan neyin oluşturulabileceğini tanımlar. Presleme yönü boyunca delikler genellikle çekirdek çubuklarla oluşturulabilir, ancak yan delikler, çapraz delikler, enine yuvalar, dış alt kesimler ve çıkarmayı engelleyen özellikler genellikle işleme, yeniden tasarım veya daha karmaşık kalıplama gerektirir. PickPM, presleme yönündeki delikler için kullanılan çekirdek çubukların, boyut sorunlarını önlemek için sıkıştırma ve çıkarma sırasında stabil kalması gerektiğini belirtir; bunun Tasarım Hususları ek PM tasarım rehberliği sağlar.
MIM için geometri penceresi daha geniştir, ancak sınırsız değildir. Karmaşık üç boyutlu özellikler hala kalıp ayırma, yolluk tasarımı, dengeli dolum, bağlayıcı giderme erişimi, büzülme kontrolü ve sinterleme desteği gerektirir. MIMA, kaydırmalar, maça ve diğer kalıp elemanlarının tasarım karmaşıklığını artırabileceğini, ancak aynı zamanda kalıp ve devreye alma mühendislik maliyetini de artırabileceğini belirtmektedir; bkz. MIMA'nın karmaşık MIM tasarım kılavuzu.
Geometri İnceleme Kontrol Listesi
| Geometri Sorusu | Neden Önemlidir | PM İnceleme Noktası | MİM İnceleme Noktası |
|---|---|---|---|
| Ana şekil eksenel ve itilebilir mi? | Geleneksel PM, sıkıştırma ve itmeye büyük ölçüde bağlıdır. | Basit ve stabil ise güçlü PM adayıdır. | Diğer özellikler gerekçelendirmediği sürece MIM gerekmeyebilir. |
| Yan delikler veya çapraz delikler var mı? | Bunlar PM ikincil işleme gerektirebilir. | İşleme maliyeti ve datum riskini artırabilir. | Kalıp hareketi ile kalıplanmış özellikler mümkün olabilir. |
| Alt kesimler veya yan oluklar var mı? | Bunlar itmeyi engelleyebilir veya karmaşık kalıp gerektirebilir. | Genellikle temel presleme ve sinterleme PM ile zordur. | Kalıp karmaşıklığı ve maliyet incelemesi ile MIM'de mümkündür. |
| İnce veya uzun kesitler mevcut mu? | Bunlar dolumu, mukavemeti, elleçlemeyi ve distorsiyonu etkiler. | Yoğunluk veya yeşil mukavemet riski oluşturabilir. | Dolum, bağlayıcı giderme veya sinterleme distorsiyonu riski oluşturabilir. |
| Birden fazla özellik tek bir parçada mı birleştirildi? | Özellik konsolidasyonu proses ekonomisini değiştirebilir. | PM, birkaç sinterleme sonrası işlem gerektirebilir. | MIM, kalıp maliyeti haklı çıkarılırsa özellikleri konsolide edebilir. |
| Kritik datumlar zor şekillendirilen özelliklerle mi ilgili? | Muayene ve işleme referansları kararsız hale gelebilir. | İkincil işleme gerekebilir. | Kalıp kompanzasyonu ve muayene planı gözden geçirilmelidir. |
PM süreci hakkında bilgi için bkz. bas-ve-sinter toz metalurji kılavuzu. Erken MIM veya PM seçimi için en ilgili PM faktörleri şunlardır: sıkıştırma yönü, çıkarma, yoğunluk ve gözeneklilik, ikincil işlemler ve bitmiş parça maliyeti.
Yeni Bir Parça Neden Önce PM Olarak İncelenmeli
Parça geometrisinin nispeten düzenli olduğu, ana özelliklerin presleme yönünü takip ettiği ve fonksiyonel gereksinimlerin kontrollü yoğunluk, kontrollü gözeneklilik, boyutlandırma, çekiçleme, yağ emprenye etme veya sınırlı ikincil işleme ile karşılanabildiği durumlarda PM genellikle önce incelenmelidir. PM daha düşük dereceli bir rota değildir; burçlar, yataklar, basit dişliler, kovanlar, gözenekli parçalar ve yağ emprenye edilmiş bileşenler için bir uzlaşma yerine doğru mühendislik rotası olabilir.
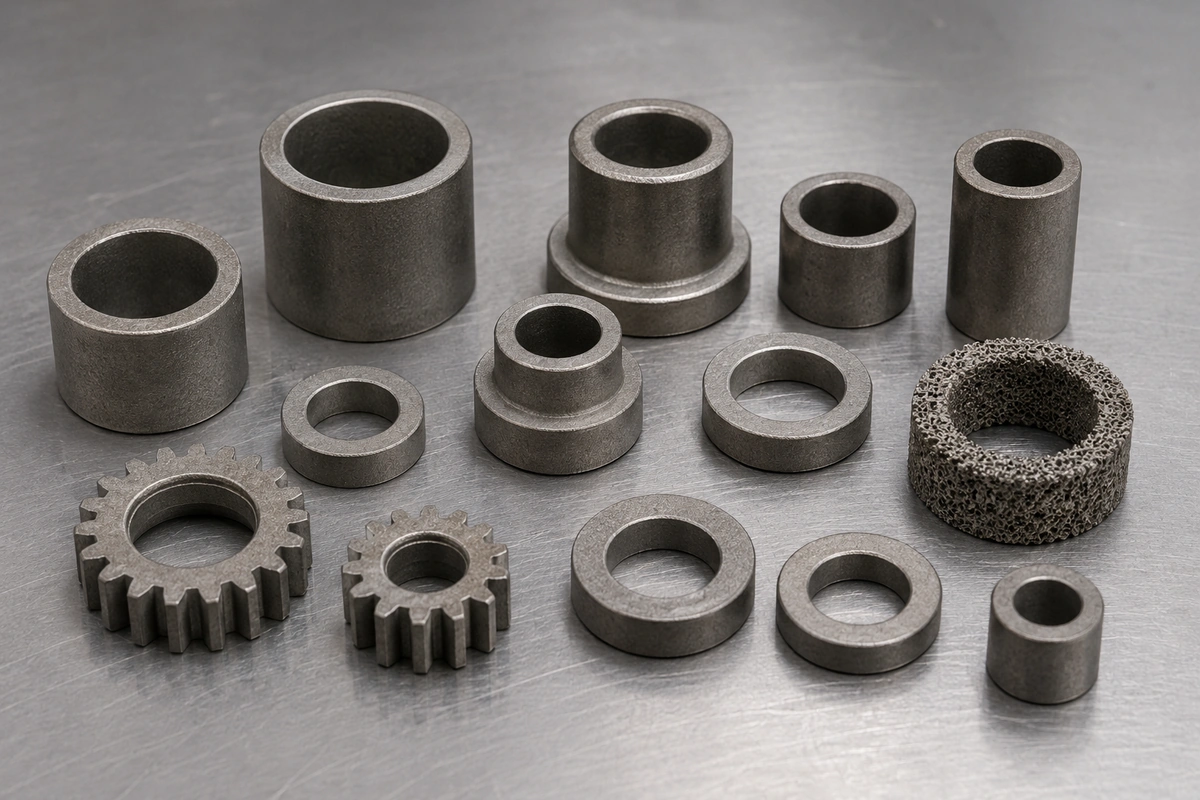
PM'den çıkarılacak ana ders:
Normal eksenel geometri, kontrollü gözeneklilik ve maliyet odaklı yüksek hacimli üretim, geleneksel PM'yi daha doğrudan bir yol haline getirebilir. Bu koşullar parça fonksiyonuyla eşleştiğinde PM, daha düşük dereceli bir seçenek değildir.
Birçok bileşen için PM daha doğrudan mühendislik yoludur. Burçlar, yataklar, basit dişliler, kovanlar, ara parçalar, gözenekli parçalar, seçilmiş yumuşak manyetik parçalar ve maliyet odaklı yüksek hacimli yapısal bileşenler için verimli olabilir. MPIF, geleneksel presleme ve sinterleme PM'sini, tozların yağlayıcılar veya katkı maddeleriyle karıştırılması, karışımın bir kalıpta sıkıştırılması ve sıkıştırılmış malzemenin sinterlenmesi olarak tanımlar; katkı maddeleri işlenebilirlik, aşınma direnci veya kayganlığı etkilemek için kullanılır. Bu geleneksel PM'ye genel bakış süreci daha ayrıntılı olarak açıklar.
PM-önce incelemesi genellikle aşağıdaki durumlarda mantıklıdır:
- Parça net bir dikey eksen boyunca preslenebilir.
- Yan delikler, yan kanallar ve alt kesimler bulunmamaktadır veya işlevsel olarak kritik değildir.
- Parça, ince duvarlara, flanşlara veya zımbalara zarar vermeden çıkarılabilir.
- Gerekli yoğunluk ve gözeneklilik, PM malzeme tasarımına uygundur.
- Yağ tutma, kendi kendine yağlama veya gözenekli işlev faydalıdır.
- Üretim hacmi stabildir ve tasarım maliyet odaklıdır.
- Boyutlandırma, presleme veya sınırlı talaşlı imalat ana boyutları kontrol edebilir.
Tipik PM-İlk Uygulamalar
| Parça Türü | Neden PM Uygun Olabilir | MIM İncelemesi Neden Hala Gerekli Olabilir |
|---|---|---|
| Burçlar ve rulmanlar | Kontrollü gözeneklilik ve yağ emdirme, kendinden yağlama fonksiyonunu destekleyebilir. | Çok küçük karmaşık özellikler, yüksek yoğunluk gereksinimi veya zor yan özellikler. |
| Basit dişliler | Eksenel özellikler ve tekrarlanabilir yüksek hacimli üretim PM'ye iyi uyum sağlayabilir. | Karmaşık göbekler, yan delikler, ince kalıplanmış detaylar veya sıkı referans ilişkileri. |
| Ara Parçalar ve Kovanlar | Normal geometri ve basit çıkarma. | İnce yan özellikler, karmaşık yuvalar veya yüksek yoğunluk gereksinimleri. |
| Gözenekli bileşenler | Gözeneklilik işlevin bir parçası olabilir. | Gözeneklilik kabul edilemezse veya geometri çok karmaşık hale gelirse. |
| Yumuşak manyetik parçalar | PM, seçilmiş şekiller ve yoğunluk stratejileri için uygun olabilir. | Çok küçük karmaşık geometriler veya özel tolerans gereksinimleri. |
Önemli nokta, PM'nin yalnızca MIM'in daha yüksek yoğunluk veya daha karmaşık şekiller elde edebilmesi nedeniyle reddedilmemesi gerektiğidir. PM, daha düşük proses riski ve daha az gereksiz operasyonla işlevsel gereksinimi karşılıyorsa, daha iyi bir seçim olabilir.
Yeni Bir Parça Neden Önce MIM Olarak İncelenmeli
Parça küçük, karmaşık ve eksenel toz sıkıştırma ile verimli bir şekilde üretilmesi zorsa, öncelikle MIM olarak incelenmelidir. En güçlü MIM adayları genellikle geometri, özellik entegrasyonu veya azaltılmış ikincil operasyonların kalıplama, bağlayıcı giderme, sinterleme ve büzülme kontrolünün ek proses adımlarını haklı çıkardığı parçalardır.
MIM öncelikli inceleme genellikle şu durumlarda makuldür:
- Parça yan özellikler, alt kesimler, yuvalar, ince dişler, küçük yükseltiler veya dahili detaylar içerir.
- Tasarım, birden fazla PM ikincil işleme operasyonu gerektirecektir.
- Parça, birden fazla işlenmiş, damgalanmış veya monte edilmiş parçayı tek bir kalıplanmış metal bileşen halinde birleştirebilir.
- Yüksek yoğunluk veya daha düşük porozite, mukavemet, tokluk, sızdırmazlık veya fonksiyonel yükleme için önemlidir.
- Parça, MIM ekonomisinin pratik olmasını sağlayacak kadar küçüktür.
- Yıllık hacim, kalıplama ve proses geliştirme maliyetlerini karşılayabilir.
- Tasarım, yolluk konumu, et kalınlığı, radyüsler ve sinterleme desteğinin optimize edilmesi için yeterince esnektir.
MIMA'nın MIM tasarım kılavuzu, MIM'in metal bir bileşen üretirken plastik enjeksiyon kalıplamaya benzer parça tasarım özgürlüğü sağladığını ve karmaşıklığın birden fazla bileşenin birleştirilmesini veya başlangıçtan itibaren fonksiyonel özelliklerin kalıplanmasını destekleyebileceğini açıklamaktadır. Bu PM karşılaştırmasının ötesinde daha geniş MIM uygunluğu için, bkz. MIM uygulama seçim kılavuzu.
MIM-İlk Tasarım Göstergeleri
| Tasarım Göstergesi | Neden MIM İncelemesini Destekliyor | Hala Onaylanması Gerekenler |
|---|---|---|
| Küçük karmaşık 3D şekil | Enjeksiyon kalıplama, temel sıkıştırma için uygun olmayan geometrileri şekillendirebilir. | Kalıp ayırıcı, ayırma hattı, yolluk izi ve sinterleme büzülmesi. |
| İnce duvarlar veya hassas detaylar | MIM, besleme stoğu akışı ve işleme kararlıysa küçük detayları kalıplayabilir. | Dolum dengesi, yeşil parça dayanımı, bağlayıcı giderme yolu. |
| Yan delikler veya alt kesimler | MIM kalıpları, PM'nin daha sonra işleyeceği özellikleri oluşturabilir. | Kalıp karmaşıklığı ve maliyeti. |
| Entegre fonksiyonel detaylar | MIM, montaj veya işleme operasyonlarını azaltabilir. | Eklenen kalıp maliyetinin haklı olup olmadığı. |
| Daha yüksek yoğunluk gereksinimi | MIM genellikle daha yüksek yoğunluklu küçük parçaları hedefler. | Malzeme, sinterleme çevrimi ve muayene yöntemi. |
| PM'de birden fazla ikincil işlem | MIM, toplam işlem adımlarını azaltabilir. | Toplam maliyet karşılaştırması ve tolerans stratejisi. |
MIM'in Neden İlk Tercih Olmaması Gerektiği
MIM, yalnızca karmaşık metal parçalar üretebildiği için seçilmemelidir. Parça büyük ve basitse, yıllık hacim kalıp maliyetini haklı çıkaracak kadar düşükse, geometri zaten PM'ye uygunsa, fonksiyon kontrollü gözeneklilik veya yağ emprenye gerektiriyorsa veya çizim, boyutlandırma, presleme veya sınırlı talaşlı imalat ile geleneksel PM tarafından daha doğrudan üretilebiliyorsa ilk tercih olmayabilir.
Parça hala MIM'e uygun görünüyorsa, erken DFM incelemesi yapılmalıdır MIM duvar kalınlığı tasarımı, MIM yolluk tasarımı, ve büzülme telafisi kalıp yönü onaylanmadan önce.
Erken Seçim Matrisi: Önce PM, Önce MIM veya Mühendislik İncelemesi Gerekli
Erken tarama aracı olarak aşağıdaki matrisi kullanın. Çizim düzeyinde imalat incelemesinin yerini tutmaz, ancak hangi yolun önce değerlendirilmesi gerektiğini ve kalıplama veya RFQ'dan önce hangi soruların çözülmesi gerektiğini belirleyebilir.
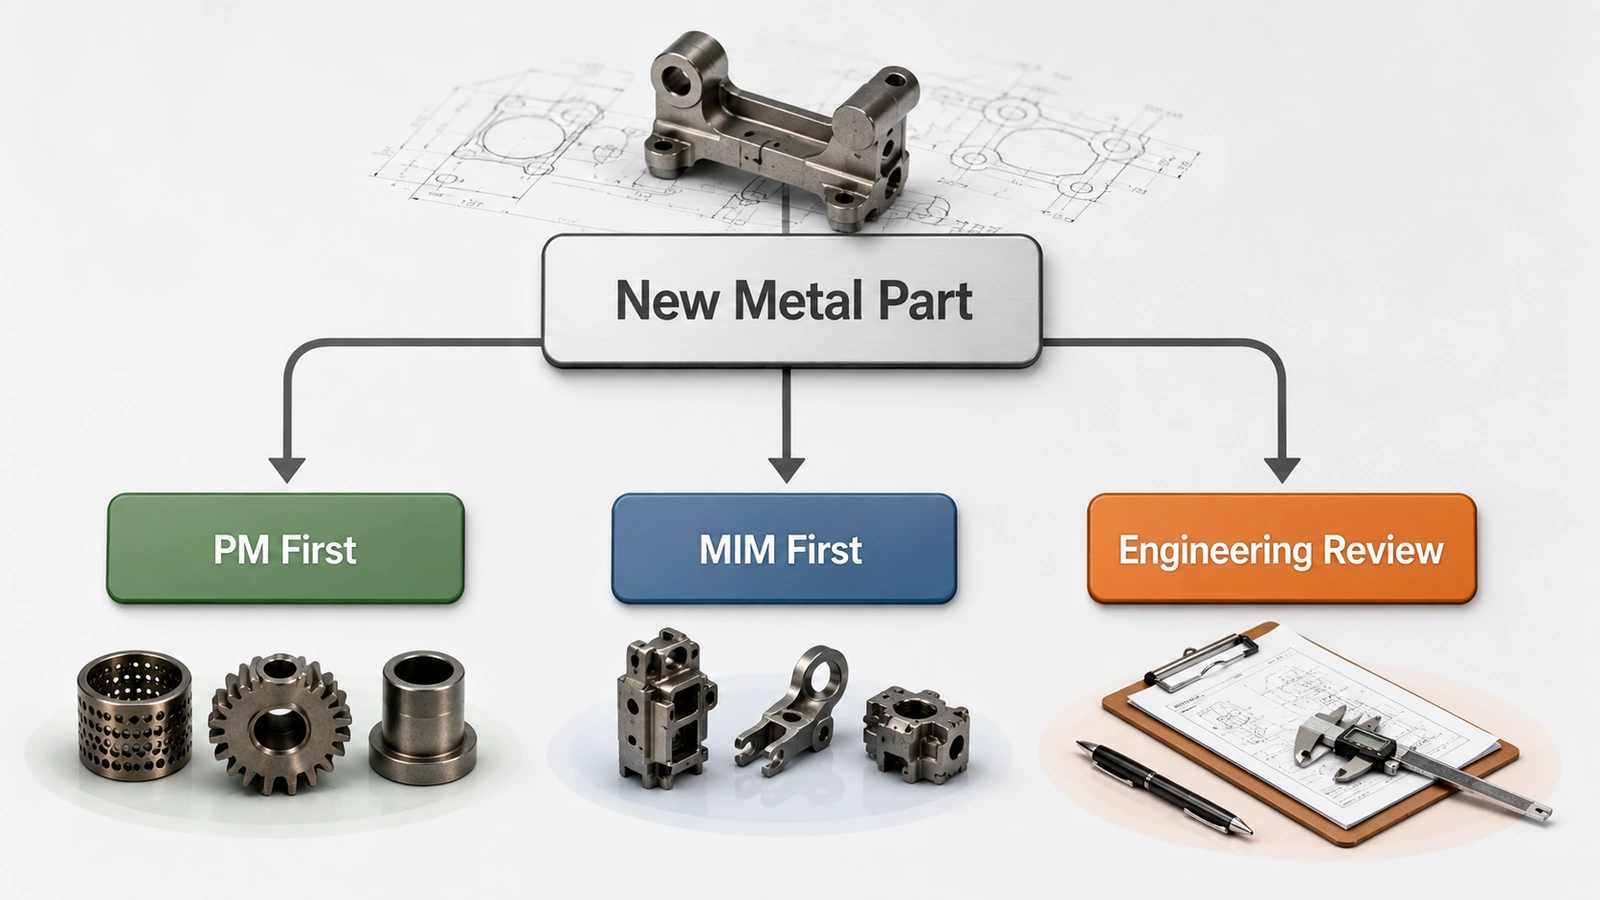
Matrisin kullanımı:
Parça karışık geometriye, belirsiz gözeneklilik gereksinimlerine, sıkı datum zincirlerine veya belirsiz yıllık hacme sahipse, sonucu ön tahmin olarak kabul edin ve bir işlem seçmeden önce çizim düzeyinde mühendislik incelemesine geçin.
| İnceleme Faktörü | Önce PM | Önce MIM | Mühendislik İncelemesi Gerekli |
|---|---|---|---|
| Geometri | Standart, eksenel, kolay çıkarılabilir. | Küçük, karmaşık, üç boyutlu. | Karışık geometri veya belirsiz çıkarma yolu. |
| Yan özellikler | Az sayıda yan özellik veya kabul edilebilir işleme. | Yan delikler, yuvalar, alt kesimler, ince kalıplanmış detaylar. | Kritik datumlara bağlı birden fazla yan özellik. |
| Yoğunluk / porozite | Kontrollü porozite kabul edilebilir veya faydalıdır. | Daha yüksek yoğunluk veya düşük porozite gereklidir. | Fonksiyon, yoğunluk gereksinimini net olarak tanımlamıyor. |
| Maliyet mantığı | PM (Toz Metalurjisi) boşluğu, sınırlı finisaj ile fonksiyonu karşılıyor. | Karmaşıklık, işleme veya montajı azaltabilir. | İkincil işlemler karşılaştırmada öne çıkıyor. |
| Hacim | Kararlı yüksek hacimli basit parça. | Kararlı orta/yüksek hacimli karmaşık parça. | Düşük, kararsız veya yalnızca prototip talebi. |
| Tolerans | Boyutlandırma, presleme veya sınırlı talaşlı imalat ana boyutları kontrol edebilir. | Büzülme telafisi ve kalıp kontrolü yapılabilir. | Ultra kritik datum zinciri veya belirsiz muayene planı. |
| Malzeme | Basılabilir toz yolu malzeme ve işlev için uygundur. | MIM besleme stoğu yolu malzeme ve ince geometri için uygundur. | Malzeme özelliği hedefi belirsiz. |
| En iyi sonraki adım | PM tedarikçi / süreç incelemesi. | MIM DFM incelemesi. | Süreç seçimi incelemesi için çizim gönderin. |
Mühendislik incelemesi tetikleyicisi:
İki veya daha fazla satır “Mühendislik İncelemesi Gerekli” kategorisine girerse, PM kalıplama veya MIM kalıplama seçmeden önce çizimi gönderin. Bu, özellikle parçada yan delikler, alt kesimler, belirsiz yoğunluk veya gözeneklilik gereksinimleri, birden fazla kritik datum veya onaylanmamış bir üretim hacmi varsa önemlidir.
Yoğunluk ve Gözeneklilik: Gözeneklilik Bir Risk midir Yoksa Fonksiyonun Bir Parçası mıdır?
Yoğunluk, basit bir “daha yüksek her zaman daha iyidir” karşılaştırması olarak ele alınmamalıdır. Bazı projelerde yüksek yoğunluk ve düşük gözeneklilik esastır. Diğer projelerde ise kontrollü gözeneklilik fonksiyonun bir parçasıdır.
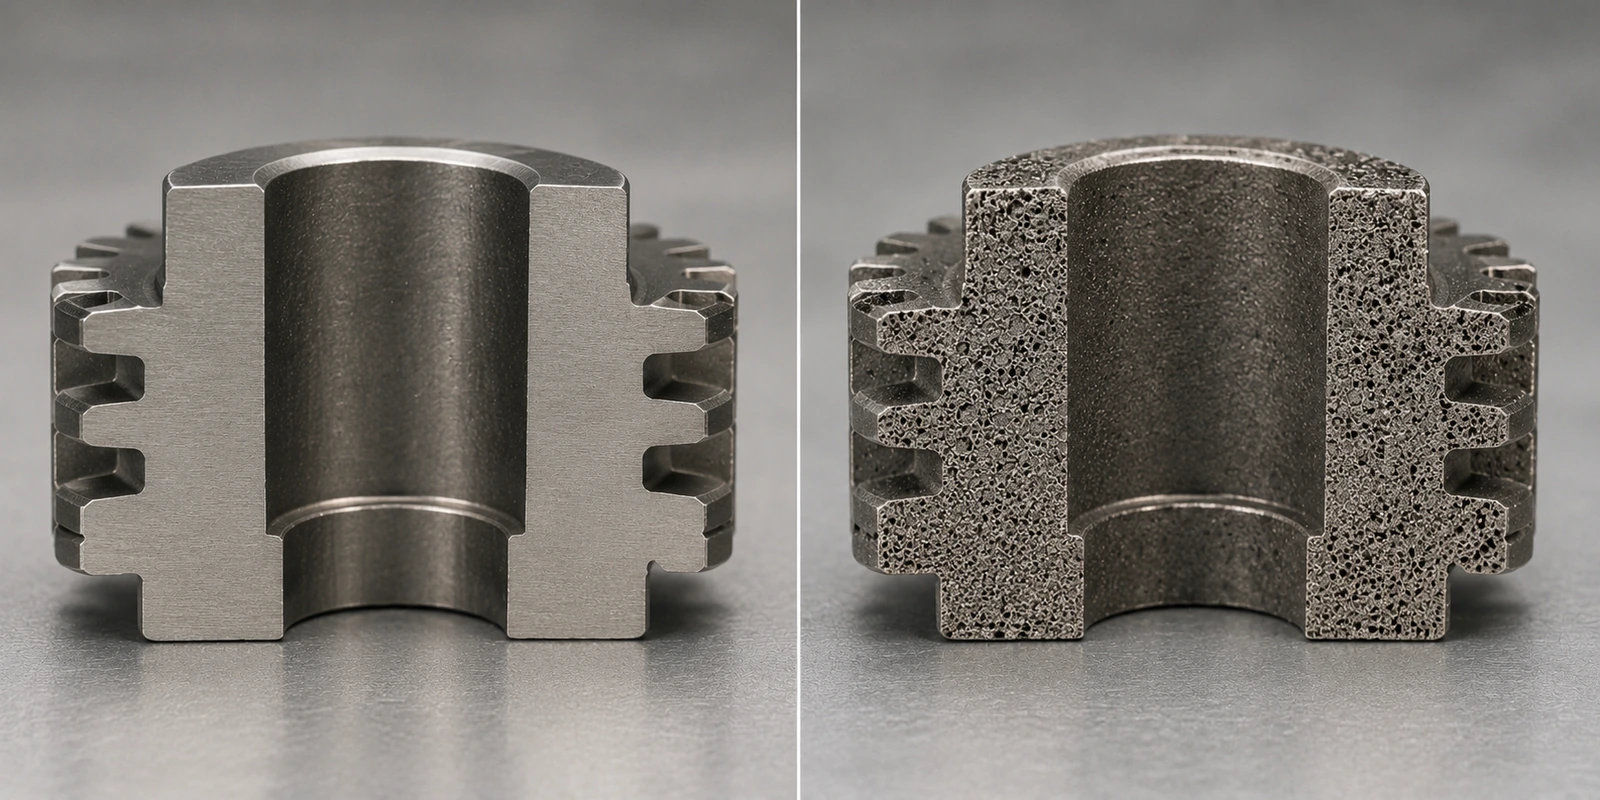
Yoğunluk / gözeneklilik notu:
Yoğunluk, evrensel bir kalite sıralaması değil, fonksiyonel bir gereksinimdir. Bir parça yüksek yoğunluk gerektirebilirken, diğeri yağlama, geçirgenlik veya yoğunluk kontrolü için kontrollü PM gözenekliliğinden faydalanabilir.
MIM genellikle mukavemet, tokluk, korozyon performansı, sızdırmazlık, manyetik davranış veya ince fonksiyonel özelliklerin önemli olduğu daha yüksek yoğunluklu küçük bileşenleri hedefler. EPMA, MIM'in ince tozlar kullandığını ve yüksek sinterlenmiş yoğunluklara ulaşabildiğini belirtirken, aynı zamanda sürecin esas olarak karmaşık şekiller için yüksek miktarlarda uygun olduğunu vurgulamaktadır; eğer geleneksel presleme ve sinterleme şekli verimli bir şekilde üretebiliyorsa, MIM ekonomik olmayabilir. Bkz. EPMA Metal Enjeksiyon Kalıplamaya Genel Bakış ek süreç geçmişi için.
PM, yağ tutma, kendi kendine yağlama, filtreleme, ses sönümleme veya kontrollü yoğunluk için kasıtlı olarak gözeneklilik kullanabilir. Burçlar, yataklar, gözenekli bileşenler ve bazı sürtünme veya yağlama ile ilgili parçalar için gözeneklilik, bir kusurdan ziyade bir mühendislik özelliği olabilir.
Yoğunluk / Gözeneklilik Karar Tablosu
| Gereksinim | PM Aşağıdaki Durumlarda Daha İyi Olabilir | MIM Daha İyi Olabilir |
|---|---|---|
| Yağ tutma fonksiyonu | Kontrollü birbirine bağlı gözeneklilik yağlamayı destekler. | Yağ tutma ana fonksiyon değildir. |
| Küçük karmaşık bir parçada yüksek mukavemet | PM geometrisi veya yoğunluğu sınırlayıcı olabilir. | Daha yüksek yoğunluk ve kalıplanmış karmaşıklık gereklidir. |
| Sızdırmazlık veya düşük sızıntı | Gözeneklilik bir endişe kaynağı olabilir. | Daha düşük gözeneklilik önemlidir. |
| Gözenekli veya filtre fonksiyonu | Gözeneklilik kasıtlı olarak tasarlanmıştır. | MIM uygun olmayabilir. |
| Manyetik performans | PM, seçilen yumuşak manyetik geometriler için uygun olabilir. | Küçük karmaşık manyetik parçalar için MIM incelenebilir. |
| Yapısal yükleme | Yoğunluk ve geometrinin uygun olduğu durumlarda PM çalışabilir. | Yoğunluk ve karmaşık özelliklerin birlikte önemli olduğu durumlarda MIM incelenebilir. |
Tolerans Stratejisi: Büzülme Kontrolü ve Boyutlandırma/Koparma
MIM ve PM arasındaki tolerans karşılaştırması, “hangi işlem daha hassastır” şeklinde basitleştirilmemelidir. Gerçek soru, boyutsal riskin nereden geldiği ve işlemin bunu nasıl kontrol ettiğidir.
MIM'de boyutsal kontrol, besleme stoğu davranışı, kalıp tasarımı, yolluk konumu, bağlayıcı giderme kararlılığı, sinterleme büzülmesi, parça desteği ve muayene planlamasına bağlıdır. Kalıplanmış yeşil parça bağlayıcı içerir ve sinterleme sırasında büzülür, bu nedenle kalıp telafisi ve sinterleme kontrolü boyutsal stratejinin merkezindedir. EPMA ayrıca MIM'in geleneksel PM'den farklı olduğunu belirtir çünkü yeşil kompakt bağlayıcı içerir ve sinterleme sırasında büyük büzülme meydana gelir, bu da büzülme kontrolünü önemli bir gereklilik haline getirir.
PM'de boyutsal kontrol, toz dolumu, sıkıştırma tekdüzeliği, yeşil mukavemet, çıkarma, sinterleme değişimi, kalıp aşınması ve boyutlandırma, para ile bastırma, yeniden sıkıştırma veya işleme gibi ikincil işlemlere bağlıdır. Ana boyutlar işlem penceresiyle uyumlu olduğunda PM verimli olabilir, ancak karmaşık referans noktası ilişkileri ek muayene ve bitirme riski oluşturabilir.
MIM'e özgü boyut planlaması için şuraya bakın: MIM toleransları sayfa.
İşlem Seçimi Öncesi Tolerans İncelemesi Soruları
| Soru | Neden Önemlidir |
|---|---|
| Hangi boyutlar işlev için gerçekten kritiktir? | Her boyutun aynı tolerans stratejisine ihtiyacı yoktur. |
| Kritik referans noktaları kalıplanmış, preslenmiş veya işlenmiş yüzeylerde mi bulunuyor? | Referans noktası seçimi muayene kararlılığını etkiler. |
| Özellik PM sinterlemesinden sonra yan işleme gerektiriyor mu? | İkincil işlemler maliyeti ve doğruluğu değiştirebilir. |
| MIM büzülmesi kalıp ve destek yoluyla telafi edilebilir mi? | Karmaşık şekiller, kalıplama öncesi DFM değişiklikleri gerektirebilir. |
| Düzlük, eşmerkezlilik veya konum toleransları işlem seçimini mi yönlendiriyor? | Bunlar genellikle temel boyut toleransından daha önemlidir. |
| İnceleme, parça fonksiyonuna mı yoksa yalnızca çizim varsayılanlarına mı dayanıyor? | Aşırı sıkı çizim varsayılanları gereksiz maliyet yaratabilir. |
Maliyet Mantığı: Yalnızca Birim Fiyatı Değil, Fonksiyonel Parça Maliyetini Karşılaştırın
Yeni metal parçalar için maliyet karşılaştırması, yalnızca şekillendirilmiş ham parça üzerinden değil, bitmiş fonksiyonel parça üzerinden yapılmalıdır.
PM, kompakt hale getirilmiş ve sinterlenmiş parçanın sınırlı ikincil işlemle fonksiyonun çoğunu zaten karşılıyorsa daha ekonomik olabilir. Kalıplama ve üretim mantığı, nispeten düzenli, yüksek hacimli, maliyet duyarlı parçalar için verimli olabilir.
Geometri, işleme, montaj, kaynak veya birden fazla özelliğe özgü işlemi azaltacak kadar karmaşıksa MIM haklı görülebilir. MIMA'nın karmaşık tasarım kılavuzu, MIM'deki ek özelliklerin ikincil işlemleri veya montaj işlemlerini ortadan kaldırarak ekonomik faydalar sağlayabileceğini, ancak tipik olarak kalıp ve başlangıç mühendislik maliyeti eklediğini belirtmektedir.
Daha geniş bir maliyet dökümü için, lütfen metal enjeksiyon kalıplama maliyet rehberi. Erken bir MIM-veya-PM incelemesinde, maliyet bitmiş parça düzeyinde karşılaştırılmalıdır; bu, kalıp maliyeti, ikincil işleme, boyutlandırma veya presleme, montaj, muayene ve beklenen üretim hacmini içerir.
Fonksiyonel Maliyet İnceleme Tablosu
| Maliyet Faktörü | PM Maliyet Sorusu | MIM Maliyet Sorusu |
|---|---|---|
| Kalıp | Kalıp, zımbalar ve maça çubukları parçayı güvenilir bir şekilde şekillendirebilir mi? | Kalıp kaydırmalı, maça, karmaşık yolluk veya özel destek gerektiriyor mu? |
| Toz / Besleme Stoğu | Toz sistemi sıkıştırma ve hedef yoğunluk için uygun mu? | Besleme stoğu akış, bağlayıcı giderme ve sinterleme gereksinimlerini destekliyor mu? |
| İkincil işlemler | İşleme, kalıplama, presleme veya yağ emprenye bekleniyor ve kontrol ediliyor mu? | Kalıplanmış özellikler işleme veya montajı azaltabilir mi? |
| Tolerans | PM kritik boyutları verimli bir şekilde tutabilir veya bitirebilir mi? | Büzülme telafisi ve muayene kritik boyutları kontrol edebilir mi? |
| Hacim | Hacim, PM kalıp verimliliği için yeterince kararlı mı? | Hacim, MIM kalıp ve geliştirme maliyetlerini karşılamak için yeterince yüksek mi? |
| Kalite riski | Yoğunluk, kalıptan çıkarma veya gözeneklilik riskleri kontrol ediliyor mu? | Kalıplama, bağlayıcı giderme, distorsiyon veya yolluk izi riskleri kontrol ediliyor mu? |
| Toplam fonksiyon | Bitmiş parça, minimum ek işçilikle uygulamaya uygun mu? | MIM, toplam üretim karmaşıklığını azaltır mı? |
MIM ve PM Karşılaştırılırken Yapılan Yaygın Erken Aşama Hataları
Hata 1: Geometriyi İncelemeden Malzeme Adına Göre Seçim Yapmak
Malzeme seçimi önemlidir, ancak geometri şekillendirme rotasını belirler. Paslanmaz çelik, düşük alaşımlı çelik veya yumuşak manyetik malzemeden yapılmış bir parça, şekil güvenilir bir şekilde sıkıştırılamıyor, çıkarılamıyor, kalıplanamıyor, bağlayıcısı giderilemiyor veya sinterlenemiyorsa bir rota için uygun olmayabilir.
Hata 2: MIM'in PM'den Bir Yükseltme Olduğunu Varsaymak
MIM evrensel bir yükseltme değildir. Parça preslenebilir, maliyet odaklı, yüksek hacimli ve kontrollü gözeneklilik veya basit ikincil işlemlerden faydalanabiliyorsa PM daha iyi bir süreç olabilir.
Hata 3: PM'nin Her Zaman Daha Ucuz Olduğunu Varsaymak
PM genellikle basit preslenebilir parçalar için ekonomiktir, ancak parçanın birden fazla yan delik, hassas işlenmiş datumlar, karmaşık bitirme işlemleri veya tekrarlanan tasarım tavizleri gerektirmesi durumunda maliyet avantajını kaybedebilir. Maliyet, bitmiş parça düzeyinde gözden geçirilmelidir.
Hata 4: Fonksiyonel Gözenekliliği Göz Ardı Etmek
Gözeneklilik bir parçada risk olabilirken diğerinde fonksiyonel bir özellik olabilir. Sızdırmaz yüksek mukavemetli bir bileşen MIM incelemesini, yağ emdirilmiş bir yatak ise PM'yi tercih edebilir.
Hata 5: Takım Sabitlendikten Sonra Süreç Seçimini Gözden Geçirmek
Takım yönü kilitlendikten sonra tasarım değişiklikleri daha yavaş ve daha pahalı hale gelir. Erken süreç seçimi, ayırma mantığı, presleme yönü, yolluk konumu, referans noktası şeması ve kritik tolerans varsayımları son haline getirilmeden önce yapılmalıdır.
Temsili Senaryo: Başlangıçta PM Olarak İncelenen Yan Delikli Bir Bileşen
Önden görünümü basit görünen küçük bir metal bileşen için başlangıçta bir PM rotası makul görünüyordu. Çizim incelemesi daha sonra birkaç yan delik ve montaj datumuyla ilişkili fonksiyonel bir yuva gösterdi. Erken tartışma esas olarak malzeme ve öngörülen yıllık hacme odaklandığı için, işleme, muayene ve datum kontrolü üzerindeki şekillendirme yönünün etkisi tam olarak dikkate alınmamıştı.
Sorun PM'nin kendisi değildi; geometri, doğrudan presleme ve sinterleme şekillendirmesi için uygun değildi. Maliyet sürücüsü, PM boşluğundan ikincil işleme ve datum kontrolüne kaydı. Bu nedenle parça, PM boşluk maliyeti artı yan işleme ile MIM kalıplama, kalıplanmış özellik fizibilitesi, yolluk konumu, et kalınlığı dengesi, sinterleme desteği ve son muayene karşılaştırılarak olası bir MIM adayı olarak incelendi.
Benzer parçalar için, PM'nin en düşük bitmiş parça maliyetini sağlayacağını varsaymadan önce presleme yönünü, yan özellikleri, datum ilişkilerini ve ikincil işleme yükünü gözden geçirin.
Temsili Senaryo: PM-Öncelikli Kalması Gereken Bir Burç Tasarımı
Metal tozu kullanması ve tekrarlanabilir üretim gerektirmesi nedeniyle küçük, kovan benzeri bir parça MIM için değerlendirildi. Başlangıçtaki varsayım, daha yüksek yoğunluğun bileşeni otomatik olarak iyileştireceği yönündeydi.
Bu durumda, parçanın fonksiyonu kontrollü gözeneklilik ve yağ tutma davranışına bağlıydı, geometri ise düzenli, eksenel ve sıkıştırma ve çıkarma için çok uygundu. Projeyi PM-öncelikli tutmak, incelemenin toz seçimi, yoğunluk hedefi, gözeneklilik kontrolü, yağ emprenye etme, boyutlandırma gereksinimleri ve fonksiyonel boyutların muayenesine odaklanmasını sağladı.
Pratik karar, genel olarak daha yüksek yoğunluğun daha iyi olup olmadığı değildir. Önce gözenekliliğin bir kusur mu, nötr bir özellik mi yoksa amaçlanan fonksiyonun bir parçası mı olduğunu belirleyin.
Erken MIM veya PM Süreci İncelemesi İçin Neler Gönderilmeli
Faydalı bir süreç önerisi, parça adından daha fazlasını gerektirir. İnceleme, çizim geometrisine, işleve, tolerans önceliklerine, malzeme gereksinimlerine, yoğunluk veya gözeneklilik beklentilerine, üretim hacmine ve ikincil işlemlere dayanmalıdır.
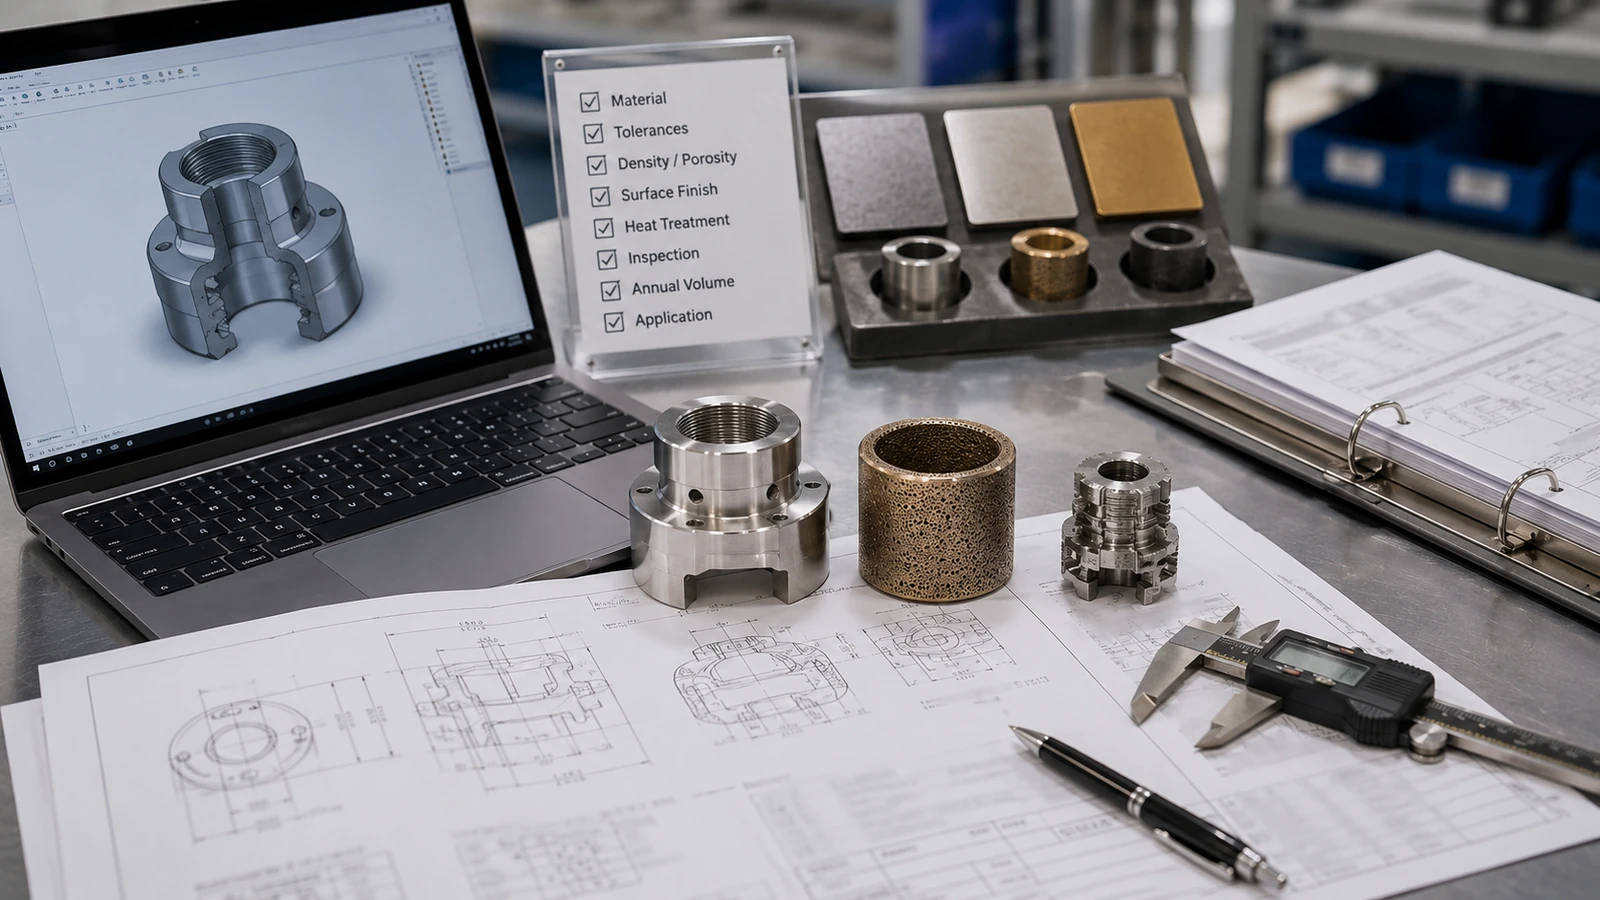
İncelemenin ihtiyacı olanlar:
Bir parça adı veya alaşım sınıfı, işlem seçimi için yeterli değildir. İncelemede ayrıca geometri, toleranslar, datumlar, yoğunluk veya gözeneklilik gereksinimleri, üretim hacmi ve beklenen ikincil işlemler de gereklidir.
Süreç İncelemesi Girdi Kontrol Listesi
| Sağlanacak Bilgi | Neden Önemlidir |
|---|---|
| Boyutlar ve toleranslarla birlikte 2D çizim | Kritik özellikleri, datumları, tolerans önceliklerini ve denetim gereksinimlerini gösterir. |
| 3D CAD dosyası | Ayrım yönünü, undercut'ları, et kalınlığını, yuvaları, boss'ları ve kalıplanmış veya kompakt geometrileri incelemeye yardımcı olur. |
| Malzeme sınıfı veya hedef özellikler | MIM besleme stoğu veya PM toz rotası için malzeme uygunluk incelemesini destekler. |
| Yıllık hacim ve proje aşaması | Kalıplama ve süreç geliştirmenin gerekçelendirilebilir olup olmadığını belirler. |
| Kritik boyutlar ve fonksiyonel datumlar | İşlem riskini ve muayene planlamasını hangi özelliklerin yönlendirdiğini belirler. |
| Yoğunluk, gözeneklilik veya yağ tutma gereksinimi | PM gözenekliliğinin faydalı olup olmadığına veya MIM yoğunluğunun gerekip gerekmediğine karar vermeye yardımcı olur. |
| Yüzey kalitesi ve görünüm gereksinimleri | Kalıp ayırma çizgisi, işleme, parlatma veya son işlem incelemesini etkiler. |
| Isıl işlem veya manyetik gereksinimler | Malzeme seçimini ve nihai özellik doğrulamayı etkileyebilir. |
| Mevcut üretim endişesi | Varsa MIM, PM, CNC, döküm, presleme veya diğer yöntemleri karşılaştırmaya yardımcı olur. |
| Beklenen ikincil işlemler | İşleme, boyutlandırma, baskılama, kaplama, parlatma veya montajın işlem ekonomisini değiştirip değiştirmediğini gösterir. |
Teklif aşamasına yakın projeler için RFQ hazırlık kılavuzunu inceleyin Tedarikçiyle iletişime geçmeden önce teknik resim, malzeme, tolerans, yüzey kalitesi, üretim hacmi, muayene ve uygulama bilgilerini düzenlemeye yardımcı olur.
Erken MIM veya PM Süreci İncelemesi Talep Edin
Yeni metal parçanızda yan delikler, alt kesimler, ince duvarlar, karmaşık üç boyutlu özellikler, yoğunluk veya gözeneklilik gereksinimleri, sıkı datum ilişkileri veya belirsiz üretim hacmi varsa, kalıp varsayımları kesinleşmeden erken süreç incelemesi için teknik resmi gönderin.
Lütfen 2B teknik resimleri, mevcutsa 3B CAD dosyalarını, malzeme gereksinimlerini, yıllık üretim hacmini, kritik boyutları, yoğunluk veya gözeneklilik ihtiyaçlarını, yüzey kalitesi gereksinimlerini, ısıl işlem gereksinimlerini ve mevcut üretim endişelerini sağlayın. XTMIM, RFQ detayları kesinleşmeden önce parçanın önce PM, önce MIM olarak mı değerlendirilmesi gerektiğini yoksa mühendislik incelemesi gerektiğini gözden geçirebilir.
XTMIM Mühendislik Ekibi Tarafından İncelenmiştir
Erken MIM-vs-PM incelemesi, işlem uygunluğunu, parça geometrisini, PM sıkıştırma ve çıkarma limitlerini, MIM kalıplama fizibilitesini, bağlayıcı giderme ve sinterleme büzülme riskini, malzeme seçimini, yoğunluk ve gözeneklilik gereksinimlerini, tolerans stratejisini, ikincil işlemleri, muayene gereksinimlerini ve RFQ girdi kalitesini kapsamalıdır.
Nihai işlem seçimi, çizim düzeyinde inceleme, malzeme gereksinimleri, tolerans öncelikleri, uygulama koşulları, yıllık hacim, kalıp fizibilitesi ve tedarikçiye özgü üretim değerlendirmesi yoluyla doğrulanmalıdır.
Teknik Referanslar ve Standartlar
Teknik referanslar ve endüstri derneği materyalleri, erken MIM ve PM tartışmalarını destekleyebilir, ancak çizim seviyesi DFM incelemesinin yerini almamalıdır. Bu konu için faydalı arka plan referansları arasında metal enjeksiyon kalıplama üzerine EPMA materyalleri, MIM için MIMA tasarım kılavuzları, PM için PickPM tasarım değerlendirmeleri ve geleneksel toz metalurjisi üzerine MPIF bilgileri yer almaktadır.
Nihai malzeme kabulü, mekanik özellikler, yoğunluk hedefleri, porozite limitleri, toleranslar ve muayene yöntemleri, ilgili müşteri çizimine, satın alma spesifikasyonuna, malzeme standardına, ilgili MPIF / ASTM / ISO gereksinimlerine ve projeye özel kalite planına karşı teyit edilmelidir.
SSS: Yeni Metal Parçalar İçin MIM mi, PM mi?
Yeni bir metal parça ilk olarak MIM veya PM için mi tasarlanmalı?
Geometri ve işlevle başlayın. Parça eksenel, düzenli, preslenebilir, çıkarılabilir, maliyet açısından hassas ve kontrollü gözeneklilik kullanabiliyorsa, PM daha iyi bir ilk inceleme yolu olabilir. Parça küçük, karmaşık, üç boyutlu, kompaktlaması zor veya kalıplanmış ince özelliklerle daha yüksek yoğunluk gerektiriyorsa, önce MIM incelenmelidir.
Karmaşık metal parçalar için MIM, PM'den daha mı iyi?
MIM, genellikle yan özellikler, alt kesimler, ince duvarlar, ince detaylar veya entegre fonksiyonlara sahip küçük karmaşık metal parçalar için daha iyidir. Ancak MIM, her toz metal bileşeni için otomatik olarak daha iyi değildir. Şekil geleneksel presleme ve sinterleme ile verimli bir şekilde üretilebiliyorsa, PM daha pratik kalabilir.
Toz Metalurjisi (PM) ne zaman MIM'den daha iyi bir seçimdir?
PM, parçanın düzenli preslenebilir bir şekle, net bir çıkarma yoluna, istikrarlı yüksek hacimli talebe, maliyete duyarlı gereksinimlere ve kontrollü gözeneklilik veya yağ emdirme için işlevsel kullanıma sahip olduğu durumlarda genellikle daha iyidir. Yaygın örnekler arasında burçlar, yataklar, kovanlar, basit dişliler, ara parçalar ve seçilmiş gözenekli veya yapısal parçalar bulunur.
MIM ne zaman PM yerine kullanılmamalıdır?
MIM, sadece metal parçalar üretebildiği için kullanılmamalıdır. Parça büyük ve basit olduğunda, kalıp maliyeti için hacim çok düşük olduğunda, tasarım zaten PM sıkıştırmasına uygun olduğunda veya işlev kontrollü gözeneklilik veya yağ emprenye gerektirdiğinde ilk tercih olmayabilir. Bu durumlarda, PM incelemesi ilk yol olarak kalmalıdır.
Daha yüksek yoğunluk her zaman MIM'in daha iyi bir işlem olduğu anlamına mı gelir?
Daha yüksek yoğunluk, mukavemet, tokluk, sızdırmazlık veya belirli hassas işlevler için önemli olabilir, ancak bazı PM parçaları yağlama, geçirgenlik veya yoğunluk kontrolü için kasıtlı olarak gözeneklilik kullanır. Doğru seçim, yalnızca yoğunluğa değil, parçanın işlevine bağlıdır.
Geleneksel Metal Toz Metalurjisi (PM) her zaman MIM'den daha mı ucuzdur?
Geleneksel Toz Metalurjisi (PM), genellikle basit, preslenebilir, yüksek hacimli parçalar için daha ekonomiktir. MIM, karmaşık geometrinin talaşlı imalatı, montajı, kaynağı veya birden fazla ikincil işlemi azaltması durumunda daha uygun maliyetli hale gelebilir. Sadece şekillendirilmiş boş parça fiyatını değil, bitmiş fonksiyonel parçanın maliyetini karşılaştırın.
MIM veya PM süreci incelemesi için hangi bilgilere ihtiyaç duyulur?
Mevcutsa 2B çizim, 3B CAD dosyası, malzeme gereksinimi, yıllık hacim, kritik boyutlar, tolerans notları, yoğunluk veya gözeneklilik gereksinimi, yüzey kalitesi, ısıl işlem ihtiyaçları, uygulama ortamı ve beklenen ikincil işlemler ile birlikte gönderin.
Tek bir çizim hem MIM hem de PM için incelenebilir mi?
Evet. Faydalı bir erken inceleme, MIM, PM veya başka bir üretim rotası önerilmeden önce şekillendirme fizibilitesini, presleme yönünü, kalıp boşaltmayı, kalıplanmış özellik riskini, yoğunluk veya gözeneklilik gereksinimlerini, tolerans stratejisini, ikincil işlemleri, malzeme uygunluğunu ve üretim hacmini karşılaştırmalıdır.