
Küçük Karmaşık Parçalar İçin Metal Enjeksiyon Kalıplama: Boyut, Hacim, Tolerans ve MaliyetMIM ile Küçük Karmaşık Parçalar İçin Metal Enjeksiyon Kalıplama: Boyut, Hacim, Tolerans ve Maliyet Mühendislik karar rehberi • Küçük karmaşık metal parçalar MIM ile küçük karmaşık parçalar için metal enjeksiyon kalıplama, özellik yoğun geometrinin mevcut üretim rotasını maliyetli hale getirmesi, geometrinin çoğunun güvenilir bir şekilde kalıplanıp sinterlenebilmesi, kritik fonksiyonların doğrulanabilmesi ve tekrarlayan talebin kalıplamayı haklı çıkarması durumunda dikkate değerdir.
Mühendislik karar rehberi • Küçük karmaşık metal parçalar
Küçük ve karmaşık parçalar için metal enjeksiyon kalıplama özellik yoğun geometrinin mevcut üretim rotasını maliyetli hale getirmesi, geometrinin çoğunun güvenilir bir şekilde kalıplanıp sinterlenebilmesi, kritik fonksiyonların doğrulanabilmesi ve tekrarlayan talebin kalıplamayı haklı çıkarması durumunda dikkate değerdir. Sadece küçük boyut, MIM'i seçmek için bir neden değildir. Asıl soru, seçici bitirme gerektiren net şekle yakın bir MIM gövdesinin, kabul edilen parçayı sunmanın daha iyi bir yolunu sunup sunmadığıdır.
Yan özelliklere, basamaklara ve hassas arayüzlere sahip küçük bir metal parça için karar, dört soruyla başlar: hangi tekrarlayan işlemler ortadan kalkabilir, geometrinin kalıplanıp sinterlenebilir mi, hangi bitmiş özelliklerin ayrı kontrol gerektirdiği ve yatırımın beklenen üretim ömrü boyunca işe yarayıp yaramadığı. Daha sonra tartışılan 17-4 PH bileşeni, bu ödünleşimleri tek bir çizimde birleştirir. Daha az özellik yoğun tasarımlar için, daha geniş MIM Parça Uygunluk Rehberi bir başlangıç noktası sağlar.
01 / GEOMETRİKarmaşıklık gerçek üretim işini ortadan kaldırır mı?
02 / SÜREÇŞekil kalıplanıp sinterlenebilir mi?
03 / FONKSİYONMalzeme ve CTQ özellikleri çizimi karşılayabilir mi?
04 / EKONOMİTekrarlayan üretim kalıplama maliyetini haklı çıkarır mı?
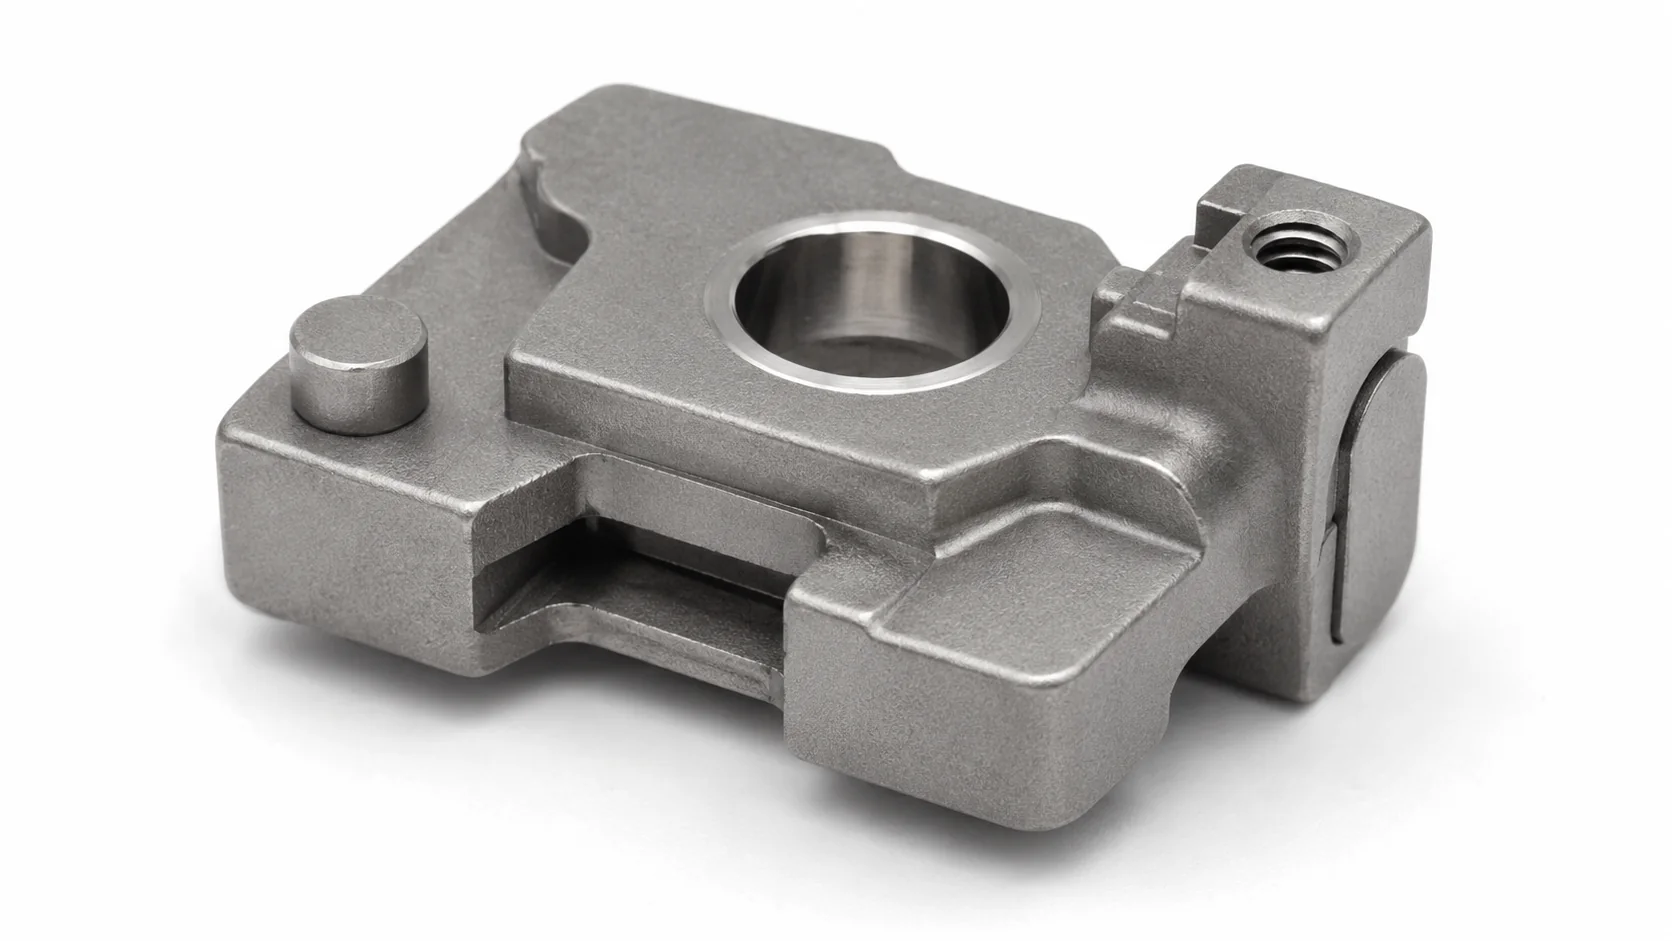
Hangi Küçük, Karmaşık Parça Özellikleri Gerçek Bir MIM Avantajı Yaratır?
Geometrinin MIM için değeri, yalnızca mevcut üretim rotasından önemli bir iş yükünü ortadan kaldırdığında ortaya çıkar. Makine ile üretimi zaten ucuz olan kompakt bir şekil, özel bir kalıp için çok az geri dönüş sağlayabilir.
Metal enjeksiyon kalıplama (MIM), metal tozu ve bağlayıcı besleme stoğunu şekillendirilmiş bir kalıba enjekte eder, ardından bağlayıcıyı çıkarır ve kompakt parçayı nihai boyutlarına sinterler. Ticari avantaj, daha az tekrarlayan operasyonla karmaşık geometrinin yeniden üretilmesinden gelir, parçayı küçültmekten değil. XTMIM, şekil karmaşıklığını, malzeme performansını, üretim miktarını ve bileşen maliyetini birlikte değerlendirir. Bu nedenle umut vadeden bir teknik resim, hem kalıplama için geometrik bir neden hem de kabul edilebilir bitmiş parçalara ulaşmak için savunulabilir bir yol gerektirir. Metal Enjeksiyon Kalıplama Derneği'nin tasarım kılavuzu Neden Parça Boyutu ve Ağırlığı Yalnızca MIM Uygunluğunu Belirlemez.
Benzer dış boyutlara sahip iki parçayı hayal edin. Düz bir tornalanmış pim, tek bir çubuk besleme ve tornalama kurulumu gerektirebilir; bu verimli rotayı enjeksiyon kalıplama ile değiştirmek, çok fazla iş yükünü ortadan kaldırmadan sermaye ve doğrulama maliyeti ekleyecektir. Ofset boss'lar, çapraz yuva ve yerleştirme yüzeyi içeren kompakt bir kilitleme braketi, birkaç takım yaklaşımı, fikstür ve çapak alma kontrolü gerektirebilir. İkinci parça, tekrarlayan işlem karmaşıklığının kaynağı olan işlevsel geometrisi nedeniyle daha anlamlı bir
MIM fırsatı sunar. Boyut ve kütle, boşluk yerleşimi, besleme stoğu tüketimi, taşıma ve fırın yüklemesi için hala önemlidir, ancak hiçbiri evrensel bir geçme/kalma eşiği belirlemez. Çok küçük açıklıklar, uzun ince duvarlar, yerel kütlede büyük farklılıklar veya kırılgan çıkıntılar, fiziksel olarak küçük bir parçanın doldurulmasını, çıkarılmasını, bağlayıcısının giderilmesini veya sinterlenmesini daha zor hale getirebilir. Bu nedenle teknik resim,.
özellik, işlev ve üretilebilirlik açısından değerlendirilmelidir, yalnızca boyutlara göre değil.
Pratik çizim incelemesi: Her bir özellik için mevcut operasyonunu, kurulum veya işleme gereksinimini, toleransını ve pratik olmayan bir kalıp işlemi gerektirmeden kalıplanıp kalıplanamayacağını kaydedin. Tek bir erişilebilir kurulumda frezelenmesi kolay küçük bir özellik, az değer katabilir. CAD'de kalıplanabilir görünen ince bir çıkıntı, bunun yerine dolum, çıkarma veya sinterleme riski oluşturabilir. Bu özellik bazında karşılaştırma, genel bir boyut aralığından daha bilgilendiricidir.
Tekrarlayan Üretim İşi Yaratan Geometrik Özellikler Hangileridir?
CAD özelliklerinin sayısına göre değil, gerçek operasyon föyü ile başlayın. Çok eksenli bir CNC makinesi, bir çapraz deliğe ve yan yuvaya tek bir kurulumda ulaşabilirken, üç eksenli bir rota tekrarlayan yeniden konumlandırma gerektirebilir; işleme cezası her durumda farklıdır. Benzer şekilde, hareketli bir yan çekirdek, kapama bakımı veya önemli çapak giderme gerektiriyorsa, kalıplanmış bir yan özellik ücretsiz bir operasyon değildir. Karşılaştırın makine dakikaları, kurulum ve işleme, hurda riski, sonlandırma ve muayene tek bir kalıplanmış özelliğin tek bir tam CNC operasyonunun yerini aldığını varsaymak yerine.
| Küçük parça özelliği | Mevcut rotadaki potansiyel yük | Olası MIM değeri | Neler kontrol edilmeli |
|---|---|---|---|
| Basamaklı dış profil ve boss'lar | Birden fazla kesici yolu veya kurulumu | Tek kalıplanmış gövdede birden fazla seviye oluşturma | Dolgu dengesi, kalıp açısı, itme ve sinterleme büzülmesi |
| Yan yuva veya çapraz delik | Yan erişim işleme, fikstür değişiklikleri, çapak alma | Tekrarlanan özellik işleme maliyetini azaltma | Kalıp çekme yönü, sürgüler veya ayırma hatları, çapak ve erişim |
| Entegre montaj veya birleştirme detayları | Ayrı parçalar, sabitleme ve montaj kontrolleri | Parça sayısını ve montaj operasyonlarını azaltma | Kalıp karmaşıklığı, toleranslar ve servis yükleri |
| Hassas yatak veya konumlandırma deliği | Son delme, raybalama ve ölçüm | Çevredeki karmaşık gövdeyi oluşturma | Sinterleme sonrası işleme gerekli mi |
| Basit eksenel simetrik yüzey | Genellikle verimli tornalama | Çok az MIM faydası sağlayabilir | Kalıp seçimi öncesi gerçek çevrim maliyeti |
| Yan hareket gerektiren çapraz delik | Özel delme veya çok eksenli erişim, artı çıkış çapak kontrolü | Muhtemelen deliği kalıplama adımında oluşturma | Kalıp pimi desteği, sapma, ayırma hattı çapağı ve işlenmiş bir deliğin daha basit olup olmadığı |
Maliyeti, değiştirdiği işlemeyle aynı olabilen yan özellik, pahalı bir sürgü, zor bir kapanma veya kapsamlı çapak giderme gerektirir. Fayda, parça detaylı DFM'ye geçmeden önce, kalıp karmaşıklığı, ikincil bitirme ve muayene dahil olmak üzere, önerilen tüm MIM rotasına karşı değerlendirilmelidir.
Örnek: kompakt bir braket üzerindeki çapraz yuva. Tercih edilen kalıp açılma yönüne dik bir yuva, düz çekme salımını engelleyebilir. Bu, yuvanın küçük olmasından kaynaklanan bir sorun değil, bir salım yönü çakışmasıdır. Yan hareketli bir kalıbı farklı bir parça yönlendirmesi veya sinterleme sonrası yuva işleme ile karşılaştırın; ardından elde edilebilir yuva genişliğini, çapak kontrolünü ve takım bakımını doğrulayın. Yan hareket maliyeti, ortadan kaldırdığı işlemeyi aşarsa, yuva MIM davasını güçlendirmez.
Geometri inceleme sonucu: Tekrarlayan kurulumlara, zorlu takım erişimine veya kaçınılabilir montaj işlerine sahip bir parça, detaylı bir MIM DFM incelemesini hak eder. Geometrinin tornalama veya frezeleme ile zaten uygun maliyetli olması durumunda, takım yatırımının farklı bir gerekçelendirmeye ihtiyacı vardır. Yoğun özellikli parçaların üretim etkileri için şuraya bakın: karmaşık geometrili metal parçalar.
Parça Güvenilir Bir Şekilde Kalıplanabilir, Bağlayıcısı Giderilebilir ve Sinterlenebilir mi?
Bir özellik maliyet değeri yaratabilir ve yine de belirli bir kalıp veya sinterleme kurulumu için uygun olmayabilir. Mühendislik görevi, hangi detayların korunabileceğini, hangilerinin yeniden tasarlanması gerektiğini ve hangilerinin daha sonra tamamlanması gerektiğini belirlemektir.
Karmaşık Özellikler Kalıplanıp Çıkarılabilir mi?
Kalıp fizibilitesi, makul bir ayırma yönü seçilerek ve yeşil parçayı kalıba kilitleyecek her özelliğin belirlenmesiyle başlar. Destekli bir çekirdekle hizalanmış delik basit olabilirken, iç bir undercut kompakt bir alete paketlenmesi zor olan bir açılır çekirdek veya yeniden tasarım gerektirebilir. EPMA MIM tasarımına genel bakış EPMA MIM tasarımına genel bakış iç undercut'ların özellikle küçük MIM parçalarında sorunlu olduğunu belirtir; harici undercut'lar da bölünmüş kalıplar gerektirebilir ve iz çizgileri bırakabilir. Bu nedenle, fizibil bir CAD katı, pratik bir kalıbın kanıtı değildir. Bir özelliği net şekle yakın olarak sınıflandırmadan önce çekirdek sertliğini, kalıp açma sırasını, çıkarma kuvvetlerini, çapak yerini ve bakımı karşılaştırın.
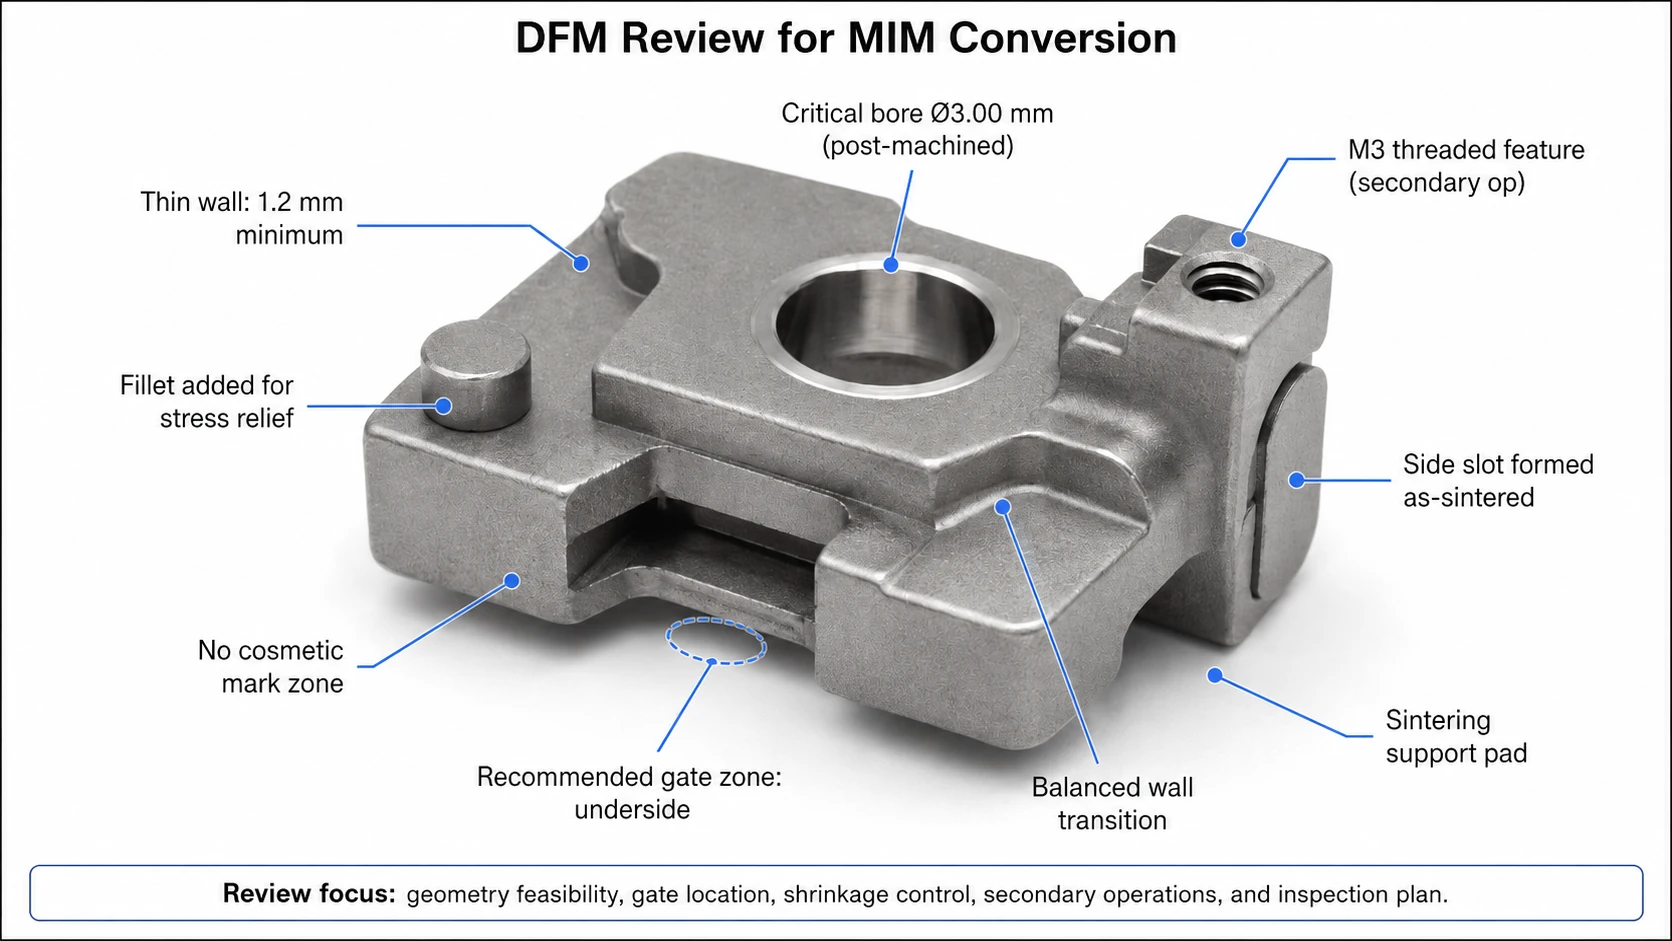
Besleme ve itici konumları, parçanın fonksiyonel yüzeylerine ve beklenen dolum yoluna karşı seçilmelidir. Görünür bir konum yüzeyinden alt taraftaki bir bölgeye bir besleme noktası taşımak bir iz işaretini önleyebilir, ancak aynı zamanda ince bir nervüre akışı uzatabilir veya besleme stoğunun uzak bir boss'u nasıl doldurduğunu değiştirebilir. Olası sonuçlar arasında eksik doldurulmuş bir detay, görünür bir kaynak çizgisi, yerel toz-bağlayıcı ayrışması veya değişken yeşil parça paketlemesi yer alabilir; gerçek neden kalıplama denemeleri veya proses kanıtı gerektirir. Çizimde kozmetik ve datum temas etmeme bölgelerini işaretleyin, ardından dolumu, boşaltmayı ve yüzey kabulünü tek bir karar olarak gözden geçirin. delikler, yuvalar ve alt kesimler kılavuzu kalıp yönü detaylarını bu fizibilite değerlendirmesinin ötesine kapsar.
Kalıplama öncesinde doğrulanacaklar: önerilen kalıp açma sekansı, minimum çekirdek desteği, ayırma hattı izlerinin konumu, uygulanabilir bir fırlatma yolu ve işlenmiş herhangi bir özelliğin pilot olarak mı yoksa ekstra stokla mı bırakılması gerektiği. Eşleşen bir şaftı konumlandıran enine bir delik için, seçilen kalıplanmış çekirdeğin sinterlemeden sonra delik eksenini gerçekçi bir konum toleransı dahilinde tutabildiğini de doğrulayın; yalnızca nominal delik çapı yeterli değildir.
Et Kalınlığı, Sinterleme Büzülmesi ve Sinterleme Desteği Stabiliteyi Nasıl Etkiler?
Kalıplamadan sonra, bağlayıcının ayrılması, gücü değişen bir kompaktı zarar vermeden ilerlemelidir. " EPMA işlem tanımı bağlayıcısı giderilmiş kompaktın kırılgan durumunu ve sinterleme ile ilişkili önemli büzülmeyi belirtir. Kalın yerel kütleler, kör girintiler ve dar geçişler, bağlayıcı giderme yollarını uzatabilir veya bölgeler arasında kırılgan bağlantılar oluşturabilir. Sinterleme sırasında, yeşil yoğunluk, yerçekimi ve setter temasındaki farklılıklar, bir deliğin, yükseltinin veya konumlandırma yüzeyinin göreceli konumlarını değiştirebilir. Kalın bir yükselti mutlaka deformasyona neden olmaz: hareketin ilk göründüğü aşama, düzeltici bir eylem seçilmeden önce ölçümlerden belirlenmelidir.
Tasarım örneği: ince bir ağın yanında ağır bir yükselti. Nispeten ağır bir yükseltiye bağlı, ince bir ağ ile desteklenmeyen bir kola bağlı bir konumlandırma deliğini düşünün. Endişe, sinterlemeden sonra olası delik konumu kayması veya eğilmesidir. Yeşil yoğunluk varyasyonu, geometriye bağlı yoğunlaşma, yerçekimi ve destek koşulları potansiyel nedenlerdir. Kalıplanmış geometriyi ölçün ve bağlayıcısı giderilmiş ve sinterlenmiş haldeki aynı özelliklerle karşılaştırın. Yeşil parçadaki mevcut hareket, kalıplama veya kalıplama takımına işaret eder; ateşleme sırasında gelişen hareket, sinterleme koşullarına ve desteğe dikkat gerektirir. Olası değişiklikler arasında yerel kütleyi azaltmak, kesit geçişlerini iyileştirmek, parçayı yeniden yönlendirmek veya kontrollü destek teması sağlamak yer alır. Denemeler, hangi değişikliğin gerçekten işe yaradığını belirler.
Sinterleme desteği evrensel bir çözüm değildir. Temas, desteksiz sarkmayı azaltabilir ancak aynı zamanda serbest büzülmeyi kısıtlayabilir veya malzeme, setter ve termal döngüye bağlı olarak bir yüzey izi bırakabilir. Eşleşen geometriden ödün vermeyecek destek temas yüzeylerini seçin, yönlendirmeyi ve setter malzemesini kaydedin ve kontrollü deneme partilerinden elde edilen düzlük ve özellik konumunu karşılaştırın. Bu nedenle destek planlaması, çizime dayalı DFM'de, ayrıntılı işlemle birlikte yer alır sinterleme destek rehberliği ve büzülme telafisi.
| Potansiyel sorun | Mühendislik mekanizması | Olası tasarım veya proses yanıtı | Gerekli doğrulama |
|---|---|---|---|
| Yan girinti veya kapalı yuva | Düz takım çekimiyle çakışır | Yan hareket, kapanma, yeniden yönlendirme veya sonraki işleme işlemlerini değerlendirin | Kalıp konsepti, boşaltma ve çapak incelemesi |
| İnce kesitin yanında kalın boss | Dengesiz yerel kütle ve sinterleme tepkisi | Geçişleri, radyusları veya yerel ağırlık azaltmayı gözden geçirin | Deneme deformasyonu ve çatlak incelemesi |
| Uzun desteksiz açıklık | Sinterleme sırasında yerçekimi ve destek bağımlı hareket | Farklı yönlendirin veya bir destek kontağı ekleyin | Sinterleme sonrası düzlük ve pozisyon kontrolleri |
| Fonksiyonel bir bölgedeki yolluk veya itici | Şahit izi, yerel geometri veya yüzey etkileşimi | Dolum analizine tabi olarak temas noktasını kabul edilebilir bir bölgeye taşıyın | Görsel ve fonksiyona dayalı kabul |
| Derin kör girinti veya kapalı iç cep | Uzun bağlayıcı giderme yolu, temizleme erişimi ve zayıf çekirdek desteği | Derinliği gözden geçirin, özelliği açın, erişim ekleyin veya sinterleme sonrası işleyin | Bağlayıcı giderme planı, kesit muayenesi ve pratik temizleme/muayene erişimi |
| Sinterleme desteği, lokalize edici bir yüze yakın temas | Temas sürtünmesi veya şahit izi, büzülmeyi veya düzlüğü etkileyebilir | Desteği CTQ dışı bir bölgeye taşıyın; yönelimleri karşılaştırın | Referans düzlüğü, temas izleri ve sinterleme sonrası konum |
DFM sonucu: Her önemli özellik için tanımlanmış bir yol izlenmelidir: tasarlanan kalıp, revize edilip doğrulanmış veya sinterleme sonrası işleme ile bırakılmış. Eğer temel bir özellik pratik olmayan bir kalıp gerektiriyorsa veya bağlayıcı giderme ve sinterlemeye dayanamıyorsa, yalnızca CNC maliyeti MIM'i uygulanabilir kılmayacaktır.
Bitmiş Parça Malzeme ve Kritik Tolerans Gereksinimlerini Karşılayabilir mi?
Başarılı kalıplama, kabul edilmiş işlevsel bir bileşenle aynı şey değildir. İlgili soru, bitmiş MIM ve bitirme rotasının malzeme spesifikasyonunu, montaj datumlarını ve kalite için kritik (CTQ) boyutları karşılayıp karşılayamayacağıdır.
Uygun Bir MIM Malzemesi ve Üretim Rotası Mevcut mu?
Malzeme seçimi, yalnızca nominal alaşım adıyla değil, hizmet yükleri, aşınma, korozyon ve gerekli nihai durum ile başlar. 17-4 PH bileşeni için, gerekli ısıl işlem durumunu belirtin ve tedarikçinin yerleşik bir toz/besleme stoğu, bağlayıcı giderme ve sinterleme rotasına sahip olduğunu doğrulayın. Yoğunluk, bileşim, mukavemet, sertlik ve korozyon direnci, üzerinde anlaşılmış kabul kriterlerine bağlanmalıdır. MPIF Standard 35-MIM (2025) bildirisi MIM 17-4 PH için güncellenmiş korozyon direnci kapsamını belirlemektedir. Belirli bir partinin uyumluluğu hala belirtilen duruma, geçerli test yöntemlerine ve fiili malzeme sonuçlarına bağlıdır. Grade'e özgü seçim hususları, 17-4 PH paslanmaz çelik MIM kılavuzunda.
ele alınmaktadır. Malzeme incelemesi, gerekli nihai durumu, sinterlemeyi ısıl işlem veya pasivasyonun takip edip etmediğini, hangi yüzey veya korozyon standardının geçerli olduğunu ve boyutların hangi aşamada kabul edildiğini kaydetmelidir. Gerekli bir durum veya inceleme yöntemi üzerinde anlaşmaya varılmamışsa, geometri uygun görünse bile malzeme kararı açık kalır. Endüstriyel malzeme standartları, spesifikasyon yazımını destekler ancak tedarikçi yeterliliğinin veya parça özelindeki testlerin yerini alamaz.
Hangi Özellikler Sinterlenmiş Olarak Kalabilir ve Hangileri İşleme Gerektirir?
En pratik küçük karmaşık MIM parçası her zaman işleme gerektirmeyen parça değildir. Neredeyse net şekilli bir gövde, çok seviyeli geometriyi ve entegre yükseltileri koruyabilirken, hassasiyet yalnızca montajın gerçekten ihtiyaç duyduğu yerlere uygulanır. Karar özellik bazında verilmelidir. Raybalama, boyutu ve yüzeyi iyileştirebilir bir delik ve sinterleme sonrası güvenilir bir iç diş açma işlemi yapılabilir, ancak her ikisi de uygun bir stok payı, tutarlı fikstürleme ve kontrollü bir referans sistemi gerektirir. Kalan arayüz montajda başarısız olursa, bir işleme operasyonundan tasarruf etmek faydalı değildir.
Örnek: 3,00 mm'lik bir konumlandırma deliği. Bitmiş bir delik olarak belirtilen şunu göz önünde bulundurun: 3,00 - 3,02 mm (Ø3,00 +0,02/0,00 mm). İşleme payı olan kalıplanmış bir pilot, çapı kontrol etmek ve yüzeyi iyileştirmek için sinterleme sonrası reamer ile işlenebilir, ancak reamer genellikle mevcut pilot eksenini takip eder. Reamer ile işleme, konumundan kaymış bir deliği düzeltmek için tek başına güvenilemez. Montaj için delik konumu kritikse, datumlara olan ilişkisini tanımlayın ve gerekli ekseni oluşturabilen tespit fikstürlerini, pilot hazırlığını veya delme işlemini değerlendirin. Delik boyutunu ve konumunu ayrı ayrı inceleyin. Yakındaki bir M3 diş de, kalıplanmış dişlerin imkansız olduğunu varsaymadan sinterleme sonrası kılavuz çekme için değerlendirilebilir.
Sinterleme sonrası boyut için, EPMA rehberliği genel bir boyut referansı olarak ±0.3% kullanır ve seçilmiş, ince ayarlanmış boyutlar üzerinde daha sıkı kontrolü tartışır. Bu değer, "bağlama bağlı bir tarama referansı" olarak yorumlanmalıdır bağlama bağlı bir tarama referansı, garanti değildir. Örneğin, 28,4 mm nominal uzunluğun 0,3%'si yaklaşık 0,085 mm'dir, ancak bu aritmetik parçanın gerçek uzunluğunu, referans düzlemi şemasını veya tek taraflı bir delik gereksinimini doğrulamaz. Bir teknik resim ve proses yetenek incelemesi hala gereklidir.
Kritik Özellikler Nasıl Doğrulanmalıdır?
Kaliteye Kritik (CTQ) olan her bir özellik için dört bağlantılı tanım gereklidir: fonksiyonel gereksinim, datum referansı, üretim aşaması ve kabul yöntemi. Bir geçme dilini yönlendiren yuva, sinterleme sonrası genişlik ve düzlük kontrolü gerektirebilir; işlenmiş bir delik, son işlem sonrası boyut, eksen konumu ve yüzey doğrulaması gerektirir. Düzlük, amaçlanan konumlandırma veya oturma işlevine bağlanmalıdır. Malzeme özellikleri için, sadece hedef bir sayı değil, malzeme durumu ve uygulanabilir test yöntemi belirtilmelidir. Süreç kabiliyeti gerektiğinde, önce kararlı bir süreç ve uygun bir ölçüm sistemi onaylanmalıdır; çizim revizyonu, numune planı ve ölçüm çalışması olmaksızın belirtilen bir Cpk numarası üretim onayı için yeterli değildir.
Konum dışı kalmış bir deliği teşhis etmek için: sinterleme sonrası pilot konumunu belirlenen datumlara göre ölçün, ardından işleme sonrası bitmiş deliği ölçün. Pilot zaten kaymışsa, kalıp konumunu, yeşil parça deformasyonunu, sinterleme desteğini ve büzülme yönünü araştırın. Pilot kabul edilebilir ancak bitmiş eksen kaymışsa, işleme fikstürünü, datum aktarımını ve takım yolunu inceleyin. Bu, her reddedilen deliği bir sinterleme kusuru olarak ele almak yerine, bir MIM süreci sorununu ikincil işlem sorunundan ayırır.
| Özellik | Olası yol | Ana fonksiyonel risk | Gerekli kanıt |
|---|---|---|---|
| Dış kontur, boss'lar, basamaklar | Kabiliyetli olduğunda mümkün olduğunca sinterlenmiş olarak tercih edin | Boyutsal sapma ve yerel deformasyon | Tanımlanmış datums ve deneme boyutları |
| Yan yuva | Kalıplanmış özellik dikkate alınmalı | Yolluk, genişlik ve et kalınlığı kararlılığı | Ölçüsel özellikler veya geç/kalmaz mastarı |
| Hassas Ø3.00 mm delik (örnek) | Toleranslı kalıp; sinterleme sonrası raybalama | Montaj uyumu ve delik konumu | Delik boyutu, konumu ve ölçüm kaydı |
| M3 diş (örnek) | Kalıp kılavuzu; sinterleme sonrası kılavuz çekme | Diş tutması ve çapaklar | Diş mastarı ve fonksiyonel kontrol |
| Konumlandırma yüzeyi / referans noktası | Sinterleme sırasında destek; gerekirse son işlem | Düzlemsellik ve diğer CTQ'larla ilişkisi | Son işlem sonrası datuma dayalı inceleme |
| Delik çapı ve delik ekseni konumu | Çap için kılavuz çekin; gerektiğinde ayrı olarak yerleştirme/delme planlayın | Doğru boyutta bir delik bile montaj datumuyla yanlış hizalanabilir | Bağımsız boyut ölçümü ve datuma referanslı eksen konumu |
Boyuta özel tasarım kontrolleri için, lütfen MIM tolerans rehberi. Son inceleme yöntemi, çizim ve ilgili muayene ve test yeteneklerimiz, ile birlikte kararlaştırılmalı, genel bir tolerans yüzdesinden çıkarılmamalıdır.
Fonksiyonel kabul: Üretim rotasını, yalnızca gerekli malzeme durumu, fonksiyonel datums, sinterlenmiş ve işlenmiş özellikler ile kabul yöntemleri birlikte tanımlandığında onaylayın. Hassas işlemeyi, tüm gövdeye gereksiz yere sıkı toleranslar atamak yerine performansı kontrol eden özelliklere odaklayın.
Üretim Hacmi MIM Kalıplama ve Son İşlem Maliyetlerini Haklı Çıkarır mı?
Teknik olarak mümkün olan bir tasarım, yine de ekonomisi olmayan bir MIM projesi olabilir. İlgili karşılaştırma, yalnızca enjeksiyon çevrim maliyeti değil, beklenen program ömrü boyunca kabul edilen bitmiş parçaların teslim maliyetidir.
MIM Gerçekte Hangi Tekrarlayan Üretim Maliyetlerini Azaltabilir?
Küçük, yoğun özellikli bir parça için mevcut rota, birden fazla iş mili operasyonu, yönlendirme değişiklikleri, elleçleme, çapak alma ve tekrarlanan incelemeyi içerebilir. Aday bir MIM rotası, yalnızca takımın gerçekten değiştirebileceği adımları kaldırır; besleme stoğu, kalıp operasyonu, bağlayıcı giderme, sinterleme, destek elleçleme, takım bakımı ve hala gerekli olan herhangi bir son işlemi ekler. Bazı maliyetler her kalıplanan başlangıçta, bazıları yalnızca kabul edilen parçalarda, bazıları ise sabit proje yatırımlarıdır. Bir CNC çevrim süresini yalnızca bir kalıplama çevrim süresiyle karşılaştırmak, fırın parti maliyetini, kalite kaybını ve sinterleme sonrası yapılan işi göz ardı eder. Her iki taraf için de aynı bitmiş çizimi ve teslimat miktarlarını kullanın.
Verim ayarlı bir karşılaştırma önemlidir. Örneğin, 100 parça 1 ABD doları değişken maliyetle işleme girerse ve yalnızca 90'ı kabul edilirse, bu işlem katkısı 100 ABD doları / 90 = yaklaşık 1,11 ABD doları kabul edilen parça başına, son işlem ve incelemeden önce. Satılabilir olarak 100 başlangıcın tamamını saymak, gerekli maliyeti olduğundan az gösterecektir. Farklı üretim aşamalarında, tüm rotanın tek tip bir reddetme oranına sahip olduğunu varsaymak yerine, her işlemin maliyetini doğru verim aşamasına ekleyin.
Yıllık Hacim ve Tasarım Stabilitesi Maliyet Kararını Nasıl Değiştirir?
Kalıplama, numune alma, beklenen boşluk düzeltmeleri, büzülme haritalaması ve ilk parça onayı genellikle başlangıçta MIM'i daha fazla sermaye yoğun hale getirir. Kabul edilen parça başına maliyet, tekrar eden hacim arttıkça düşebilir, ancak yalnızca tasarım o kalıbı kullanacak kadar kararlı kalırsa. Çok boşluklu bir kalıp, parça başına çevrim katkısını düşürebilir, ancak kalıplama yatırımını, besleme stoğu akış dengesini ve yeterlilik çalışmasını artırabilir. Yüksek teklifli yıllık bir miktar, kötü bir geometri uyumunu, kısa bir program ömrünü veya kapsamlı kalan hassas işleme işlemlerini telafi etmez.
Toplam MIM maliyeti = F + N × VMIM
Toplam mevcut rota maliyeti = N × Vmevcut
F tüm proje özelinde ön kalıplama, geliştirme ve yeterlilik maliyetidir; N tutarlı bir karşılaştırma ufku boyunca kabul edilen parça talebidir; V Her rotanın birim değişken maliyetlerini, beklenen hurda veya verim kaybını, gerekli son işlemleri ve muayeneleri içerir. Model, her iki rotanın da aynı teknik resim ve kalite standardına göre parça teslim ettiğini varsaymaktadır ve maliyetler tutarlı kabul edilmiş parça bazında hesaplanmaktadır.
Eğer Vmevcut > VMIM, bir gösterge başa baş miktarı şudur: N = F / (Vmevcut − VMIM). ). Eğer MIM değişken maliyeti daha düşük değilse, bu basit model pozitif bir başa baş miktarı üretmez. Eğer mevcut süreç aynı zamanda yeni fikstürler veya diğer ön harcamalar gerektiriyorsa, her iki tarafın sabit maliyetlerini karşılaştırın. Bu basitleştirilmiş model kapasite, nakit akışı, risk veya teslimat programı incelemesinin yerini tutmaz.
Burada incelenen 17-4 PH bileşeni için, yıllık 180.000 adet talep ve altı operasyonlu bir CNC rotası varsayalım. Bu rakamlar, gösterilen bir tasarrufu değil, maliyet girdilerini tanımlar. Fiyatları karşılaştırmadan önce, belirtilen CNC dakikalarının sıralı makine süresini mi, tek istasyon döngüsünü mü yoksa paralel istasyonlar arasındaki toplam geçen süreyi mi temsil ettiğini doğrulayın. Her iki rota için de aynı program ömrü boyunca takım düzeltmeleri, son işlemler ve muayeneyi içeren kabul görmüş parça maliyetlerini alın. MIM maliyet kılavuzunu daha geniş maliyet etkenlerini açıklarken, MIM vs CNC karşılaştırması bu geometriye özgü kararın ötesinde süreç seçimini kapsar.
Yatırım eşiği: Bir kalıp teklifi, çizim yeterince kararlı olduğunda, üretim rotası teknik olarak güvenilir olduğunda ve tahmini kabul görmüş parça tasarrufları ön yatırımını beklenen program ömrü boyunca geri kazanabileceğinde haklıdır. Bu karşılaştırmanın yerini tutacak evrensel bir yıllık hacim veya MOQ eşiği yoktur.
Küçük Karmaşık Bir Parçayı Bir Mühendis MIM İçin Nasıl Değerlendirirdi?
17-4 PH paslanmaz çelikten yapılmış kompakt bir kilitleme bileşeni, karmaşık geometri, kalıp ve sinterleme riskleri, seçici yüzey işlemleri ve tekrar üretim maliyeti arasındaki dengeyi göstermektedir. Aday parça, işlenmesi zor birkaç özelliğe sahip olmasının yanı sıra, kendi üretim ve muayene planlarını gerektiren kritik bir iç delik ve dişliye sahiptir.
Varsayımsal mühendislik örneği. Boyutlar, hacim, işleme süresi, tolerans hedefleri, ,8'lik büzülme varsayımı ve Rev A / Rev B konseptleri doğrulanmış müşteri veya XTMIM üretim kayıtları değil, açıklayıcı girdilerdir. Ölçülen verim, Cpk veya gerçekleşen maliyet tasarrufu iddia edilmemektedir.
Başlangıç Tasarımı: Geometri, Fonksiyon ve Mevcut Üretim Sorunları
Merkezi bir konumlandırma deliği, M3 dişli bir özellik, yan bir yuva, kademeli seviyeler ve iki adet yükselti içeren 17-4 PH bir kilitleme bileşenini ele alalım. CNC üretimi birkaç yöne erişmeli ve birleşen arayüzleri tamamlamalıdır. Önerilen bir MIM rotası, kademeli gövdeyi ve yuvayı kalıpta oluştururken, işleme seçilmiş fonksiyonel detaylar için kalacaktır. Mühendis, bunu seçmeden önce kalıp salımını, sinterleme sonrası pilot deliğin konumunu ve kabul edilen bitmiş parça başına toplam maliyeti onaylamalıdır.
| Senaryo girdisi | Açıklayıcı mühendislik girdisi | Girdinin Önemi |
|---|---|---|
| Parça boyutu | 28,4 × 16,8 × 8,2 mm | Evrensel bir MIM boyut aralığı değil, incelenecek spesifik geometriyi belirler |
| Bitmiş kütle / malzeme | 14,6 g / 17-4 PH paslanmaz çelik | Malzeme-rota, taşıma, özellik ve sinterleme sorularını belirler |
| Talep varsayımı | Yıllık 180.000 parça | Varsayımsal kalıp amortismanı ve proses planlaması için kullanılmıştır |
| Mevcut CNC rotası | Altı işlem; parça başına yaklaşık 9,5 dakika | Olası tekrarlanan işleme ve taşıma yükünü temsil eder |
| Aday MIM bitirme işlemleri | Ø3,00 mm'lik boşluğu raybalama; M3 diş açma | Yüksek değerli karmaşık geometrileri net şekle yakın bırakırken iki CTQ'yu bitirir |
| Örnek takım ölçeği girdisi | Ortalama ,8 doğrusal büzülme varsayımı | Yalnızca bir deneme planlama örneğidir; gerçek malzeme/takım davranışı ölçülmelidir |
Başlangıç rotası: gövdeyi işleme
- Kademeli ve yan özellikler için tekrarlanan kurulum ve kesme
- Birden çok işlem sonrası çapak alma ve kontrol
- Kritik delik ve diş, bileşenin geri kalanıyla birlikte bitirildi
Aday rota: MIM gövde + seçici bitirme
- Birincil kontür, yan yuva, kademeler ve boss'ları kalıplama
- Değerlendirilmiş bir destek planı kullanarak bağlayıcı giderme ve sinterleme
- CTQ deliğini reymleme ve M3 özelliğini kılavuzlama; bitmiş parçayı inceleme
Takımda gövde, yuva ve boss'ların şekillendirilmesi, bu şekillerin tekrarlanan işlenmesinin yerini alabilir. Tasarruf, yalnızca takım amortismanı, verim kaybı, destek elleçleme ve sinterleme sonrası işlemler bunu tüketmezse gerçektir. Bu nedenle her iki rota da aynı bitmiş çizim ve teslimat miktarına karşı karşılaştırılmalıdır.
Ön büzülme hesaplaması. Belirtilen ,8, ölçülen yeşil uzunluktan nihai sinterlenmiş uzunluğa kadar doğrusal büzülme olarak tanımlanmışsa, nominal bitmiş uzunluk 28,40 mm, birinci dereceden bir yeşil referans uzunluğu anlamına gelir: 28,40 / (1 - 0,158) = yaklaşık 33,73 mm. Bu yayınlanmış bir boşluk (cavity) boyutu değildir: kalıplanmış yeşil parça boyutu nominal kalıp boyutundan farklı olabilir ve büzülme yöne, özelliğe ve destek temas noktasına göre değişebilir. Üretim kalıplaması, gerçek besleme stoğu karakterizasyonu ve deneme ölçümleri gerektirir. Hesaplama, tek bir yayınlanmış yüzdelik oranın kalıp tasarımını neden belirleyemeyeceğini açıklar.
Mühendislik Kararları: Kalıplanabilirlik, Sinterleme Riskleri ve Kritik Özellikler
Yolluk konumu ve sinterleme desteği: Rev A'ya karşı Rev B. Önerilen bir Rev A düzeninde, bir yan yolluk fonksiyonel veya görünür bir yüze yaklaşırken, desteksiz bir alt yüzey açıklığı sinterleme sırasında hareket edebilir. Olası kusurlar farklı aşamalarda oluşur: kalıplama sırasında bir yolluk izi oluşurken, sinterleme sırasında düzlük veya delik konumu hatası gelişebilir. Rev B, yolluğun izin verilen bir alt alana yerleştirilmesini, kesit geçişlerinin iyileştirilmesini ve farklı bir sinterleme desteği ve yönlendirmesinin test edilmesini dikkate alır. Yolluk değişikliğinin hala dolum ve yeşil parça kontrollerini geçmesi gerekir; destek değişikliği, sinterleme sonrası düzlük ve konumsal ölçümlerle test edilmelidir. Yalnızca tekrarlanabilir sonuçlar, Rev B'nin ilgili sorunu çözüp çözmediğini belirleyebilir.
Önerilen rota, fonksiyonel bir Ø3,00 mm'lik delik ve bir M3 diş için sinterleme sonrası işleme gerektirir. Gösterim amaçlı delik için orijinal çizim örneği şunları kullanır: Ø3,00 +0,02/0,00 mm; uygun inceleme ve işleme payı, gerçek referans ve montaj gereksinimlerine karşı doğrulanmalıdır.
Bir delik konumu sapması yalnızca sinterlemeden sonra görünüyorsa, yolluğu değiştirmeden önce sinterleme öncesi ve sonrası koordinatları karşılaştırın. Bir kusur yeşil parçalarda zaten görünürse, önce dolumu, paketlemeyi, çekirdek desteğini veya fırlatmayı değerlendirin. Bu aşamalı inceleme, maliyetli bir kalıp revizyonunun yanlış mekanizmayı hedeflemesini önler. Sinterleme sonrası işleme planı hala hangi referansların reaming ve kılavuz çekme fikstürlerini konumlandırdığını belirlemelidir.
Doğrulama: Üretim Onayı Öncesinde Neler Kanıtlanmalıdır?
Bir fizibilite incelemesi, ölçülebilir bırakma yolluklarıyla sona erer. İlk olarak, yeşil parçayı dolum, çapak, çekirdek pimi hareketi ve fırlatma hasarı açısından kontrol edin. Ardından, ilgili olduğu yerlerde kahverengi parça elleçleme ve bağlayıcı giderme hasarını değerlendirin. Sinterlemeden sonra, dış zarfı, destekle ilgili düzlüğü, yuva genişliğini ve pilot deliği konumunu tanımlanmış referanslara karşı ölçün. Ancak o zaman son işlenmiş deliği, M3 dişini ve malzeme durumunu doğrulayın. Bir özellik belirli bir aşamada hareket ederse, düzeltici eylem, tüm takımı otomatik olarak revize etmek yerine o aşamaya hitap etmelidir.
| Üretim aşaması | Neler kaydedilmeli | Neyi ayırt etmeye yardımcı olur |
|---|---|---|
| Kalıplama sonrası yeşil parça | Dolum tamamlanması, yolluk/ayrım çizgisi izi, pilot delik durumu ve referans geometrisi | Kalıp veya kalıplama kaynaklı kusurlar |
| Bağlayıcı giderme sonrası | Çatlaklar, deformasyon, kırılgan özellikler ve taşıma hasarı | Bağlayıcı giderme veya taşıma etkileri |
| Sinterleme sonrası | Zatlara göre zarf, düzlük, kanal ve pilot delik konumu | Sinterleme büzülmesi ve destek kaynaklı boyutsal değişiklikler |
| Seçici işleme sonrası | Bitmiş delik boyutu ve ekseni, diş kalıbı, zatlara göre konum ilişkileri | Nihai işlemenin fonksiyonel CTQ'ları karşılayıp karşılamadığı |
Belirtilen hedefler, ölçülen kabiliyetten ayrılmalıdır. Örnek çizim, önerilen bir referans zatına göre 28,40 ±0,10 mm uzunluk, 16,80 ±0,10 mm genişlik, 8,20 ±0,05 mm kalınlık, 2,40 ±0,05 mm kanal genişliği ve 0,05 mm düzlük belirtmektedir. Her bir gereksinimin sinterlenmiş haliyle karşılanıp karşılanamayacağı veya bir bitirme işlemi gerektirip gerektirmediği denemelerle gösterilmelidir. 12,50 ±0,03 mm gibi doğrusal bir ofset, çizim konumsal kontrolü ve zat referans çerçevesini tanımlamadığı sürece doğru konum GD&T olarak temsil edilmemelidir.
| Gözlemlenen veya beklenen risk | Önerilen taşıma | Yayın öncesi kanıt gerekli | Mevcut durum |
|---|---|---|---|
| Hassas yüzeyde yan yolluk izi | Fonksiyonel olmayan yolluk bölgesinin alt tarafını değerlendirin | Dolum çalışması, kalıp denemesi ve onaylanmış görsel standart | Sadece teklif |
| Kararsız asimetrik destek | Sinterleme yönünü ve temasını revize edin | Belirtilen referansa göre düzlük, deneme deformasyonu ve delik konumu ölçümü | Sadece teklif |
| Yerel kalın/ince geçiş | Radyüsleri ve kütle dengesini değerlendirin | Sinterleme öncesi/sonrası boyutsal eğilim; çatlak, çarpılma ve yüzey durumu kontrolleri | Sadece teklif |
| Kritik delik toleransı | Sinterleme sonrası raybalama | Ø3.00 +0.02/0.00 mm örneği; nihai işleme sonrası delik boyutu ve konumu | Numuneler gerekli |
| M3 dişli arayüz | Sinterleme sonrası kılavuz çekme | Kılavuz çekme sonrası diş ölçüsü, kavrama, konum ve çapak kontrolü | Numuneler gerekli |
| Ekonomik fayda | Her iki tam işlem rotasının maliyeti | Kalıp fiyat teklifi, kabul edilen parça verimi, sonlandırma, muayene ve program ömrü talebi | Belirlenmedi |
| Sinterleme sırasında pilot delik ekseni kayması | Sinterlenmiş aşamada delik konumunu haritalayın; pozisyon düzeltmesini reamleme (genişletme) ile yapmayı varsaymak yerine, konumlandırma/delme stratejisini gözden geçirin | İşleme öncesi ve sonrası datuma referanslı konum haritası | Doğrulanmamış |
Üretim onayı, nominal tasarım girdileri yerine ölçülmüş sonuçlar gerektirir: raporlanan ilk geçiş verimi veya Cpk için çizim revizyonunu, muayene yöntemini, ölçüm sistemi bilgilerini, numune planını ve proses koşullarını saklayın. Bir deliğin doğrusal konum boyutu, montajın datumlara göre eksene bağlı olduğu durumlarda, uygun şekilde tanımlanmış bir konumsal toleransın yerini alamaz.
Mevcut karar: daha fazla DFM ve maliyet incelemesi gerekiyor. Kalıplanmış gövde geometrisi, önemli tekrar işleme adımlarını ortadan kaldırabilirken, seçici yüzey işlemesi fonksiyonel arayüzleri koruyabilir. Giriş konumu, sinterleme desteği, delik konumu, boyutsal kararlılık ve kabul edilen parçanın ekonomikliği henüz gösterilmemiştir. Kalıbı onaylamadan önce bu noktaları çizim incelemesi, denemeler ve karşılaştırılabilir teklifler aracılığıyla çözün.
Bu Parça MIM'e Taşınmalı, Yeniden Tasarlanmalı mı, Yoksa Başka Bir Süreçte mi Kalmalı?
MIM kalıplamasına yatırım yapma kararı, belgelenmiş dört cevaba dayanmalıdır: hangi tekrarlayan işlemlerin ortadan kaldırıldığı, kalıp ve sinterleme rotasının geometriyi güvenilir bir şekilde üretebileceği, malzeme ve kritik kalite özelliklerinin (CTQ) doğrulanıp doğrulanamayacağı ve kabul edilen parçanın maliyetinin yatırımı haklı çıkarıp çıkarmadığı. Bir alandaki ciddi bir zayıflık, diğerindeki gücü gölgede bırakabilir. Umut vadeden karmaşık bir şekil, yerleştirme datumu kontrol edilemiyorsa veya beklenen talep kalıbı destekleyemiyorsa yeterli değildir.
İyi MIM adayı
Karmaşık gövde, anlamlı tekrarlayan üretim işini ortadan kaldıracak, kullanılabilir bir malzeme rotası mevcut, DFM riski yönetilebilir, CTQ'lar doğrulanabilir ve beklenen ömür boyu talep kalıplamayı desteklemektedir.
Sıradaki: çizim tabanlı DFM ve RFQ.
DFM veya maliyet incelemesi gerekiyor
Geometri değer sağlar, ancak kalıplanabilirlik, duvar geçişleri, destek, malzeme durumu, kritik boyutlar veya ekonomiklik hala önemli bilinmeyenler içermektedir.
Sıradaki: belirli riski çözün ve kalıba karar vermeden önce doğrulayın.
Başka bir rotaya daha uygun
Tasarım sık sık değişiyor, hacim belirsiz, geometri işlenmesi kolay veya yüzeylerin çoğunun işlenmesi net şekil avantajını ortadan kaldıracaktır.
Sonraki: CNC'yi koruyun veya başka uygun bir işlemle karşılaştırın.
Basit bir prizmatik veya tornalanmış parça CNC ile kalabilir. Düz, homojen bir parça presle kalıplamaya daha uygun olabilir; bazı geometriler presle sinterlenen PM, hassas döküm veya kokil döküm ile bir değerlendirmeyi gerektirebilir. Bunlar evrensel ikameler değil, projeye bağlı karşılaştırmalardır. İşlem bazında detaylar için şunları kullanın: MIM Proses Karşılaştırma Merkezi.
İlk MIM Fizibilite İncelemesi İçin Hangi Bilgiler Gereklidir?
Faydalı bir inceleme, yalnızca bir CAD katı modelle değil, parçanın işlevi ve gerçek bir üretim zorluğu ile başlar. En son revizyon kontrollü çizimi ve eşleşen 3D modeli sağlayın, değiştirilemeyen herhangi bir birleşme yüzeyini veya boyutunu işaretleyin ve zorunlu gereksinimleri tercihlerden ayırın. Mevcut CNC işlemleri gizli ise, yaklaşık bir kurulum/devir dökümü ve ana maliyet darboğazı anlamlı bir ilk karşılaştırmayı destekleyebilir. Aşağıdaki girdiler, tedarikçinin kalıplamaya başlamadan önce çözülmemiş riskleri belirlemesine olanak tanır.
| Girdi | Sağladığı karar |
|---|---|
| Datumlara, toleranslara ve CTQ'lara sahip 2B çizim; 3D STEP/CAD | Kalıp yönü, kalıplanabilirlik, işleme payı ve muayene stratejisi |
| Malzeme kalitesi, son durum ve servis ortamı | Oluşturulmuş besleme stoğu rotası, özellik hedefleri ve bitirme ihtiyaçları |
| Tahmini yıllık talep, program ömrü ve çizim olgunluğu | Kalıp amortismanı ve geliştirme riski |
| Mevcut üretim rotası, ana işlemler ve yaklaşık maliyet sürücüleri | MIM'in ortadan kaldırabileceği tekrarlayan işlerin tanımlanması |
| Kozmetik işaretsiz bölgeler, yüzey kalitesi ve kabul gereksinimleri | Kalıp ağzı, destek, ikincil işlemler ve çıkış denetimi |
| Eşleşen parça arayüzleri, uygulanan yükler ve fonksiyonel arıza endişeleri | Gerçekten kritik konumlandırma/mukavemet özelliklerini düşük riskli kalıplanmış geometriden ayırın |
Tam hazırlık listesi için şuraya bakın: MIM Teklif Talebi Hazırlama Rehberi. Eğer ana zorluk yerleşik bir işlenmiş tasarımı dönüştürmekse, o CNC'den MIM'e Dönüşüm sayfası bu özel ticari bağlamı sağlar.
MIM'den faydalanabilecek küçük, karmaşık bir metal parçanız mı var?
Çizimi, malzemeyi, kritik boyutları ve beklenen tekrar hacmini paylaşın. XTMIM, önerilen kalıbı ve sinterleme rotasını değerlendirebilir, yeniden tasarlanması veya bitirilmesi gereken özellikleri belirleyebilir ve kalıplama onaylanmadan önce potansiyel MIM çözümünü mevcut süreçle karşılaştırabilir.
İnceleme İçin Çizim Gönderin XTMIM ile İletişime Geçin






