A seleção inicial do processo MIM ou PM deve ser revisada antes que as premissas de ferramental sejam definidas. Para uma nova peça metálica, a pergunta prática geralmente não é se o MIM é “melhor” que o PM. A pergunta real é se a peça deve ser projetada em torno da moldagem por injeção de feedstock de pó metálico e ligante ou da compactação convencional de pó por prensagem e sinterização antes das premissas de ferramental...
Para uma nova peça metálica, a questão prática geralmente não é se o MIM é “melhor” que o PM. A questão real é se a peça deve ser projetada em torno da moldagem por injeção de feedstock de pó metálico e ligante ou da compactação convencional de pó por prensagem e sinterização antes que as premissas de ferramental sejam definidas. O PM pode ser a melhor rota de primeira revisão quando a geometria é prensável, ejetável, relativamente regular, sensível ao custo e pode se beneficiar de porosidade controlada ou função de retenção de óleo. O MIM deve ser revisado primeiro quando a peça é pequena, complexa, difícil de compactar ou requer recursos laterais moldados, paredes finas, rebaixos, maior densidade ou usinagem secundária reduzida.
Essa decisão inicial é importante porque o caminho errado pode afetar o projeto do ferramental, a estratégia de tolerância, as operações secundárias, o planejamento de inspeção, o prazo de entrega e o custo total da peça funcional. Para uma comparação mais ampla das capacidades e limitações do processo, consulte o comparação completa MIM vs PM. Para uma revisão de nova peça, mantenha o foco na geometria, função, prioridades de tolerância, requisitos de porosidade, volume de produção e operações secundárias antes do RFQ ou do ferramental.
Resposta Rápida: Escolha MIM ou PM Antes que as Premissas de Ferramental Sejam Definidas
Na prática, MIM e PM devem ser comparados antes que o projeto da peça, o conceito do ferramental, o plano de tolerância e as premissas de RFQ se tornem fixos. Ambos os processos utilizam pó metálico e sinterização, mas sua lógica de conformação é diferente. O PM convencional forma um compactado verde por prensagem de pó em uma matriz rígida, enquanto o MIM injeta um feedstock de pó metálico e ligante em um molde, seguido de remoção do ligante e sinterização.
Uma revisão inicial útil geralmente se divide em três decisões:
| Decisão Inicial | Geralmente Indica PM | Geralmente Indica MIM | Revisão de Engenharia Necessária Quando |
|---|---|---|---|
| Geometria | A peça é axial, regular e fácil de ejetar. | A peça é pequena, complexa e tridimensional. | Recursos laterais, rebaixos, superfícies de referência ou seções finas são incertos. |
| Função | Porosidade controlada, retenção de óleo ou função estrutural sensível ao custo são aceitáveis. | Densidade mais alta, recursos finos ou funções integradas são necessários. | Requisito de densidade ou porosidade não está claramente definido. |
| Lógica de Custo | O branco de PM pode atender à maioria dos requisitos funcionais com acabamento limitado. | MIM pode reduzir usinagem, montagem ou processamento peça a peça. | Operações secundárias dominam a comparação de custos. |
| Estágio do Projeto | O projeto já segue a lógica de compactação de PM. | O projeto ainda pode ser otimizado para moldagem e sinterização MIM. | O desenho não está travado e ambas as rotas permanecem possíveis. |
O ponto chave é não selecionar um processo apenas pelo nome da peça ou pelo grau do material. Uma pequena engrenagem, dobradiça, suporte, componente magnético, bucha ou peça estrutural em miniatura pode ser adequada para PM ou MIM, dependendo de sua geometria, função, prioridades de tolerância, requisito de porosidade e plano de produção.
Comece pela Rota de Conformação, Não Pelo Nome da Liga
Um erro comum em RFQs é começar pelo nome da liga e perguntar: “Este material pode ser fabricado por MIM ou PM?”. O material é importante, mas não é o primeiro filtro de seleção. O primeiro filtro é a rota de conformação.
O MIM começa com pó metálico fino misturado com ligante para formar o feedstock. Esse feedstock deve fluir para a cavidade de um molde, preencher detalhes finos, resfriar em uma peça verde, resistir ao manuseio, passar pela remoção do ligante e encolher durante a sinterização de forma controlada. Do ponto de vista da revisão de projeto, a avaliação MIM foca na geometria moldada, balanço da espessura da parede, localização do ponto de injeção, caminho de remoção do ligante, suporte de sinterização, compensação de retração, risco de distorção e inspeção final. Para mais informações sobre essas etapas, veja o Rota do processo MIM.
O PM começa com pó prensável, preenchimento de matriz, compactação, resistência do compactado verde, ejeção e sinterização. A revisão de PM foca na direção de prensagem, área projetada, estabilidade do punção e do núcleo, caminho de ejeção, distribuição de densidade, necessidade de dimensionamento ou conformação, porosidade, impregnação de óleo e usinagem secundária.
A mesma família de ligas pode aparecer em ambos os processos, mas isso não significa que o mesmo desenho seja igualmente adequado para ambos. Uma peça de aço inoxidável com formato axial simples pode ser avaliada de forma diferente de uma peça de aço inoxidável com furos laterais, canais profundos, paredes finas e múltiplos datum funcionais.
A Metal Injection Molding Association (MIMA) da Metal Powder Industries Federation avalia a adequação do MIM através da combinação de desempenho do material, complexidade da forma, quantidade de produção e custo do componente, em vez de apenas o nome da liga. Seu guia de projeto com MIM discute esses fatores com mais detalhes.
Geometria Primeiro: A Peça Pode Ser Compactada e Ejetada Confiávelmente?
A geometria é geralmente o fator de decisão inicial mais importante. Se uma peça pode ser compactada, suportada, ejetada, sinterizada e acabada eficientemente por metalurgia do pó (PM) convencional, a PM pode permanecer a melhor rota. Se a geometria dificulta a direção de compactação ou cria usinagem secundária excessiva, a MIM pode merecer uma revisão mais cedo.
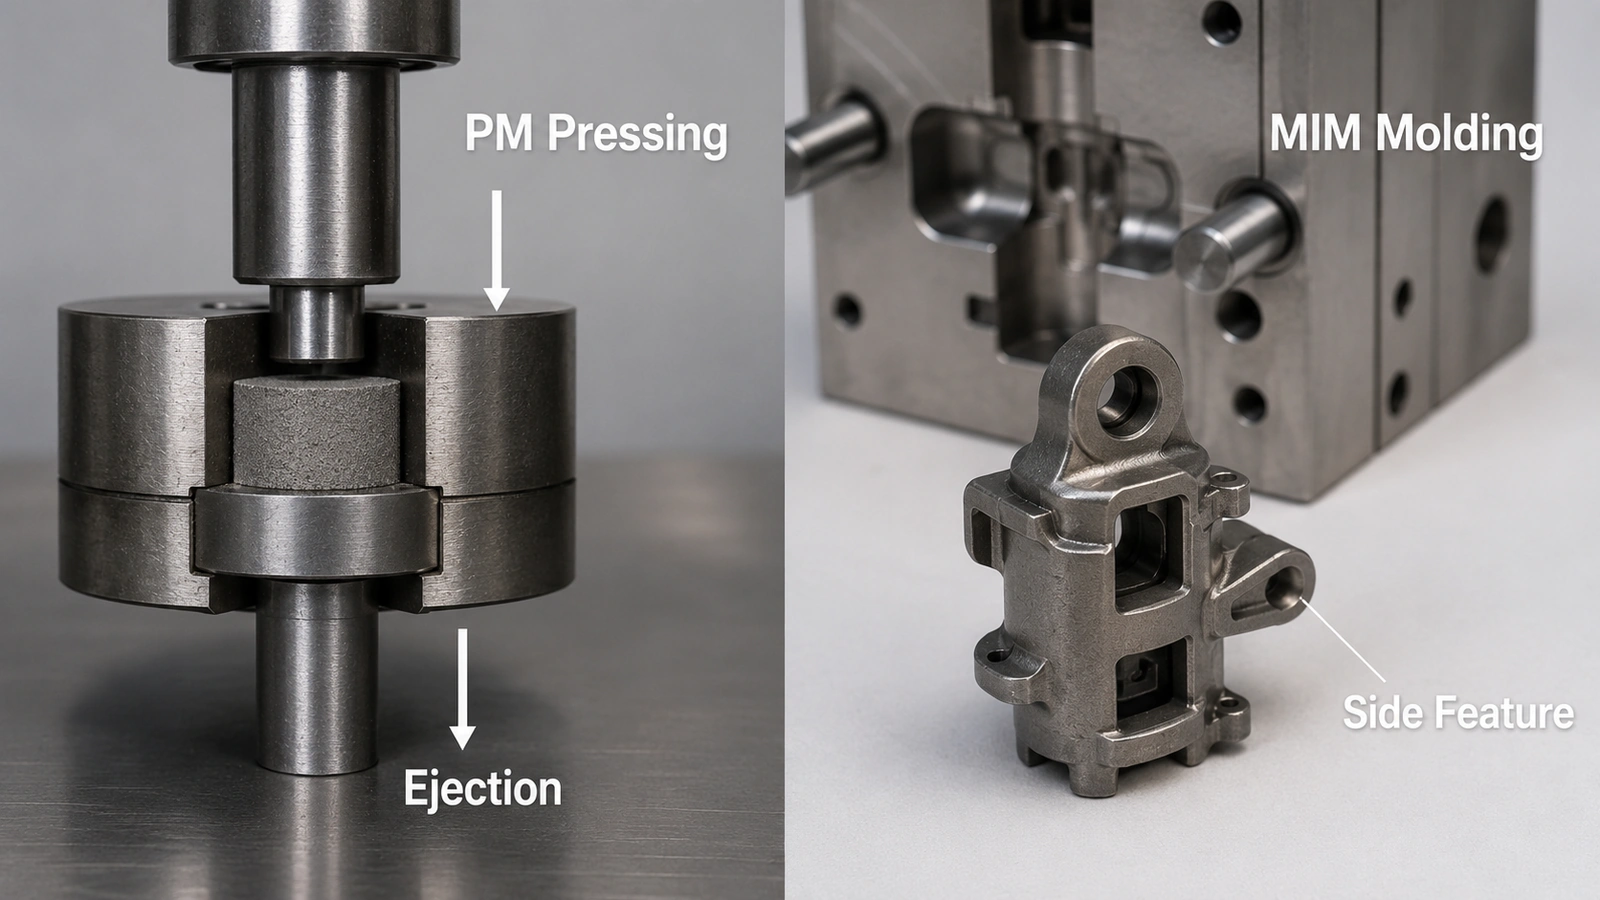
Conclusão técnica:
Para PM, comece com compactação axial e ejeção limpa. Para MIM, comece com a viabilidade do recurso moldado, estratégia de canal de injeção, acesso para remoção do ligante e risco de distorção na sinterização.
Para PM, a direção de prensagem define o que pode ser formado diretamente. Furos na direção de prensagem podem frequentemente ser formados com pinos de núcleo, mas furos laterais, furos cruzados, rasgos transversais, rebaixos externos e recursos que bloqueiam a ejeção geralmente requerem usinagem, redesenho ou ferramental mais complexo. O PickPM observa que os pinos de núcleo usados para furos na direção de prensagem devem permanecer estáveis durante a compactação e ejeção para evitar problemas dimensionais; seu Considerações de projeto fornece orientação adicional de projeto para PM.
Para MIM, a janela de geometria é mais ampla, mas não ilimitada. Recursos tridimensionais complexos ainda precisam de liberação do molde, projeto de canal de injeção, preenchimento balanceado, acesso para remoção do ligante, controle de retração e suporte de sinterização. A MIMA observa que gavetas, núcleos e outros elementos de ferramental podem aumentar a complexidade do projeto, mas também podem adicionar custo de ferramental e de engenharia de partida; consulte seu guia de projeto MIM complexo.
Lista de Verificação de Revisão de Geometria
| Questão de Geometria | Por Que É Importante | Ponto de revisão de PM | Ponto de Revisão MIM |
|---|---|---|---|
| A forma principal é axial e ejetável? | A metalurgia do pó (PM) depende muito da compactação e ejeção. | Forte candidato para PM se for simples e estável. | A MIM pode não ser necessária, a menos que outros recursos a justifiquem. |
| Existem furos laterais ou furos transversais? | Eles podem exigir usinagem secundária em PM. | A usinagem pode aumentar o custo e o risco de datum. | Recursos moldados podem ser possíveis com ação da ferramenta. |
| Existem rebaixos ou canais laterais? | Eles podem bloquear a ejeção ou exigir ferramental complexo. | Frequentemente difícil por PM básica de prensagem e sinterização. | Possível em MIM com revisão de complexidade e custo da ferramenta. |
| Seções finas ou altas estão presentes? | Elas afetam o preenchimento, resistência, manuseio e distorção. | Pode criar risco de densidade ou resistência a verde. | Pode criar risco de distorção no preenchimento, remoção do ligante ou sinterização. |
| Várias características estão combinadas em uma única peça? | A consolidação de características pode alterar a economia do processo. | A Metalurgia do Pó (PM) pode necessitar de várias operações pós-sinterização. | A MIM pode consolidar características se o ferramental for justificado. |
| Existem datum(s) crítico(s) relacionados a características de difícil conformação? | Referências de inspeção e usinagem podem se tornar instáveis. | Pode ser necessária usinagem secundária. | A compensação do molde e o plano de inspeção devem ser revisados. |
Para o próprio processo de PM, consulte o guia de metalurgia do pó por prensagem e sinterização. Para seleção inicial de MIM ou PM, os fatores mais relevantes de PM são direção de compactação, ejeção, densidade e porosidade, operações secundárias e custo da peça acabada.
Quando uma Nova Peça Deve Ser Revisada Primeiro como MIM
O MIM deve ser frequentemente revisado primeiro quando a geometria da peça é relativamente regular, as características principais seguem a direção de prensagem e os requisitos funcionais podem ser atendidos com densidade controlada, porosidade controlada, dimensionamento, cunhagem, impregnação de óleo ou usinagem secundária limitada. O MIM não é uma rota de menor qualidade; para buchas, rolamentos, engrenagens simples, luvas, peças porosas e componentes impregnados de óleo, pode ser a rota de engenharia correta em vez de um compromisso.
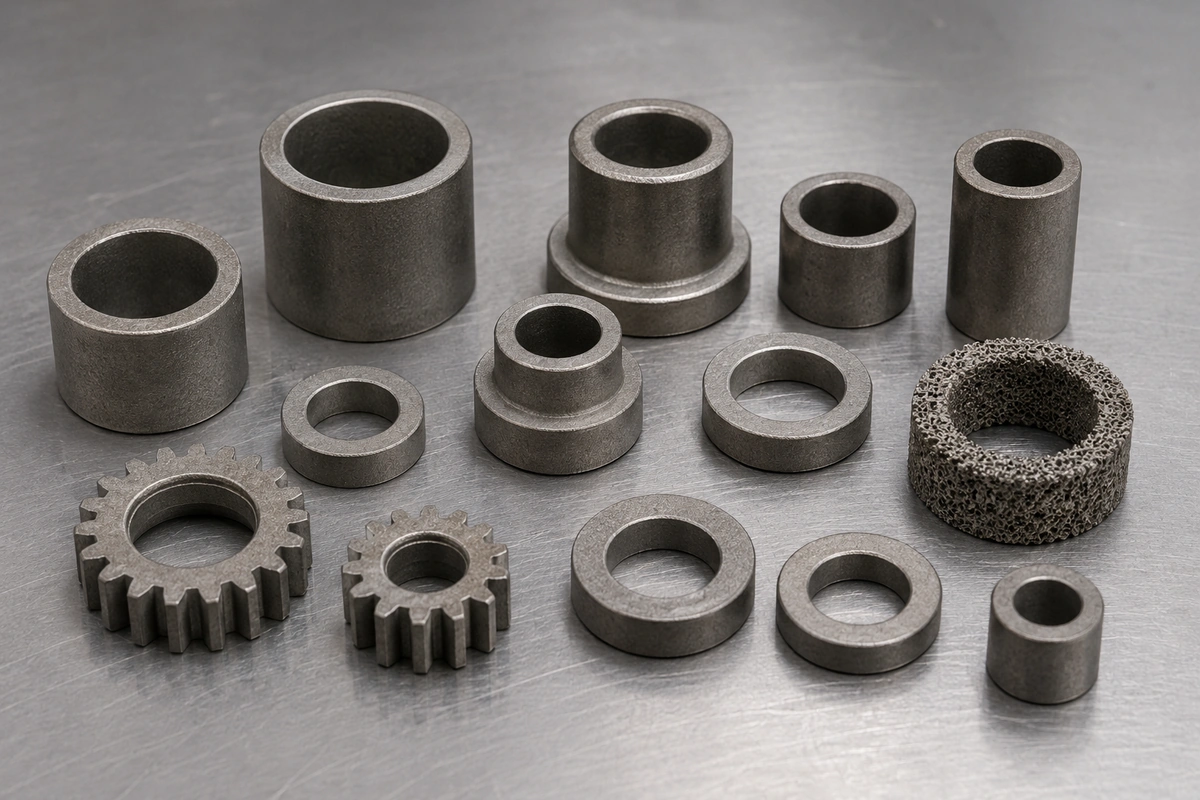
Principal lição da PM:
Geometria axial regular, porosidade controlada e produção de alto volume sensível ao custo podem tornar a PM convencional a rota mais direta. A PM não é uma opção de menor qualidade quando essas condições correspondem à função da peça.
Para muitos componentes, a PM é a rota de engenharia mais direta. Pode ser eficiente para buchas, mancais, engrenagens simples, luvas, espaçadores, peças porosas, peças magnéticas macias selecionadas e componentes estruturais de alto volume sensíveis ao custo. O MPIF descreve a PM convencional de prensagem e sinterização como a mistura de pós com lubrificantes ou aditivos, compactação da mistura em uma matriz e sinterização do compactado, com aditivos usados para influenciar a usinabilidade, resistência ao desgaste ou lubricidade. Seu visão geral da PM convencional explica o processo com mais detalhes.
A revisão MIM primeiro geralmente é razoável quando:
- A peça pode ser prensada ao longo de um eixo vertical claro.
- Ausência de furos laterais, canais laterais e rebaixos, ou estes não são críticos para a função.
- A peça pode ser ejetada sem danificar paredes finas, flanges ou punções.
- A densidade e porosidade requeridas se encaixam no projeto de materiais PM.
- Retenção de óleo, autolubrificação ou função porosa são úteis.
- O volume de produção é estável e o projeto é sensível ao custo.
- Calibragem, conformação ou usinagem limitada podem controlar as dimensões chave.
Aplicações Típicas para PM Primeiro
| Tipo de Peça | Por que PM Pode Ser Adequado | Quando a Revisão MIM Ainda Pode Ser Necessária |
|---|---|---|
| Buchas e mancais | Porosidade controlada e impregnação de óleo podem suportar a função autolubrificante. | Recursos complexos muito pequenos, requisito de alta densidade ou recursos laterais difíceis. |
| Engrenagens simples | Recursos axiais e produção repetível de alto volume podem se adequar bem ao PM. | Cubos complexos, furos laterais, detalhes finos moldados ou relações de datum apertadas. |
| Espaçadores e buchas | Geometria regular e ejeção simples. | Características laterais finas, ranhuras complexas ou requisitos de alta densidade. |
| Componentes porosos | A porosidade pode fazer parte da função. | Se a porosidade não for aceitável ou a geometria se tornar muito complexa. |
| Peças magnéticas macias | A Metalurgia do Pó (PM) pode ser adequada para formas selecionadas e estratégias de densidade. | Geometrias complexas muito pequenas ou requisitos especiais de tolerância. |
O ponto importante é que a PM não deve ser rejeitada apenas porque a MIM pode atingir maior densidade ou formas mais complexas. Se a PM atender ao requisito funcional com menor risco de processo e menos operações desnecessárias, pode ser a melhor escolha.
Quando uma Nova Peça Deve Ser Revisada Primeiro como MIM
A MIM deve ser revisada primeiro quando a peça é pequena, complexa e difícil de produzir eficientemente por compactação axial de pó. Os candidatos mais fortes para MIM são geralmente peças onde a geometria, a integração de recursos ou a redução de operações secundárias justificam as etapas extras do processo de moldagem, remoção do ligante, sinterização e controle de retração.
A revisão inicial de MIM geralmente é razoável quando:
- A peça inclui características laterais, rebaixos, ranhuras, dentes finos, pequenos pinos ou detalhes internos.
- O projeto exigiria múltiplas operações secundárias de usinagem PM.
- A peça pode consolidar várias peças usinadas, estampadas ou montadas em um único componente metálico moldado.
- Alta densidade ou menor porosidade é importante para resistência, tenacidade, vedação ou carregamento funcional.
- A peça é pequena o suficiente para que a economia do MIM seja prática.
- O volume anual pode suportar o desenvolvimento de ferramental e processo.
- O projeto ainda é flexível o suficiente para otimizar a localização do ponto de injeção, espessura da parede, raios e suporte de sinterização.
A orientação de projeto MIM da MIMA explica que o MIM permite liberdade de projeto de peças semelhante à moldagem por injeção de plástico, enquanto produz um componente metálico, e que a complexidade pode suportar a combinação de múltiplos componentes ou a moldagem de recursos funcionais desde o início. Para uma adequação MIM mais ampla além desta comparação PM, consulte o guia de seleção de aplicações MIM.
Indicadores de Projeto MIM-First
| Indicador de Projeto | Por que Favorece a Revisão MIM | O que Ainda Precisa de Confirmação |
|---|---|---|
| Forma 3D complexa pequena | A moldagem por injeção pode formar geometrias não adequadas para compactação básica. | Liberação do molde, linha de partição, marca do ponto de injeção e retração. |
| Paredes finas ou detalhes finos | A MIM pode moldar pequenos detalhes se o fluxo e o manuseio do feedstock forem estáveis. | Equilíbrio de preenchimento, resistência do corpo verde, caminho de remoção do ligante. |
| Furos laterais ou rebaixos | O ferramental MIM pode formar características que a Metalurgia do Pó (PM) usinaria posteriormente. | Complexidade e custo do ferramental. |
| Detalhes funcionais integrados | A MIM pode reduzir operações de montagem ou usinagem. | Se o custo adicional do ferramental é justificado. |
| Requisito de maior densidade | A MIM frequentemente visa peças pequenas de maior densidade. | Material, ciclo de sinterização e método de inspeção. |
| Múltiplas operações secundárias em PM | A MIM pode reduzir as etapas totais do processo. | Comparação de custo total e estratégia de tolerância. |
Quando a MIM Não Deveria Ser a Primeira Opção
A MIM não deve ser selecionada apenas porque pode formar peças metálicas complexas. Pode não ser a primeira opção quando a peça é grande e simples, o volume anual é muito baixo para justificar o ferramental, a geometria já é amigável para PM, a função requer porosidade controlada ou impregnação de óleo, ou o desenho pode ser produzido de forma mais direta por PM convencional com dimensionamento, cunhagem ou usinagem limitada.
Se a peça ainda parecer adequada para MIM, a revisão DFM antecipada deve ser realizada Projeto de espessura de parede em MIM, o projeto do gate MIM, e compensação de retração antes que a direção do ferramental seja confirmada.
Matriz de Seleção Inicial: Metalurgia do Pó Primeiro, MIM Primeiro ou Revisão de Engenharia Necessária
Use a matriz abaixo como uma ferramenta de triagem inicial. Ela não substitui a revisão de manufaturabilidade em nível de desenho, mas pode identificar qual rota deve ser avaliada primeiro e quais perguntas devem ser resolvidas antes do ferramental ou RFQ.
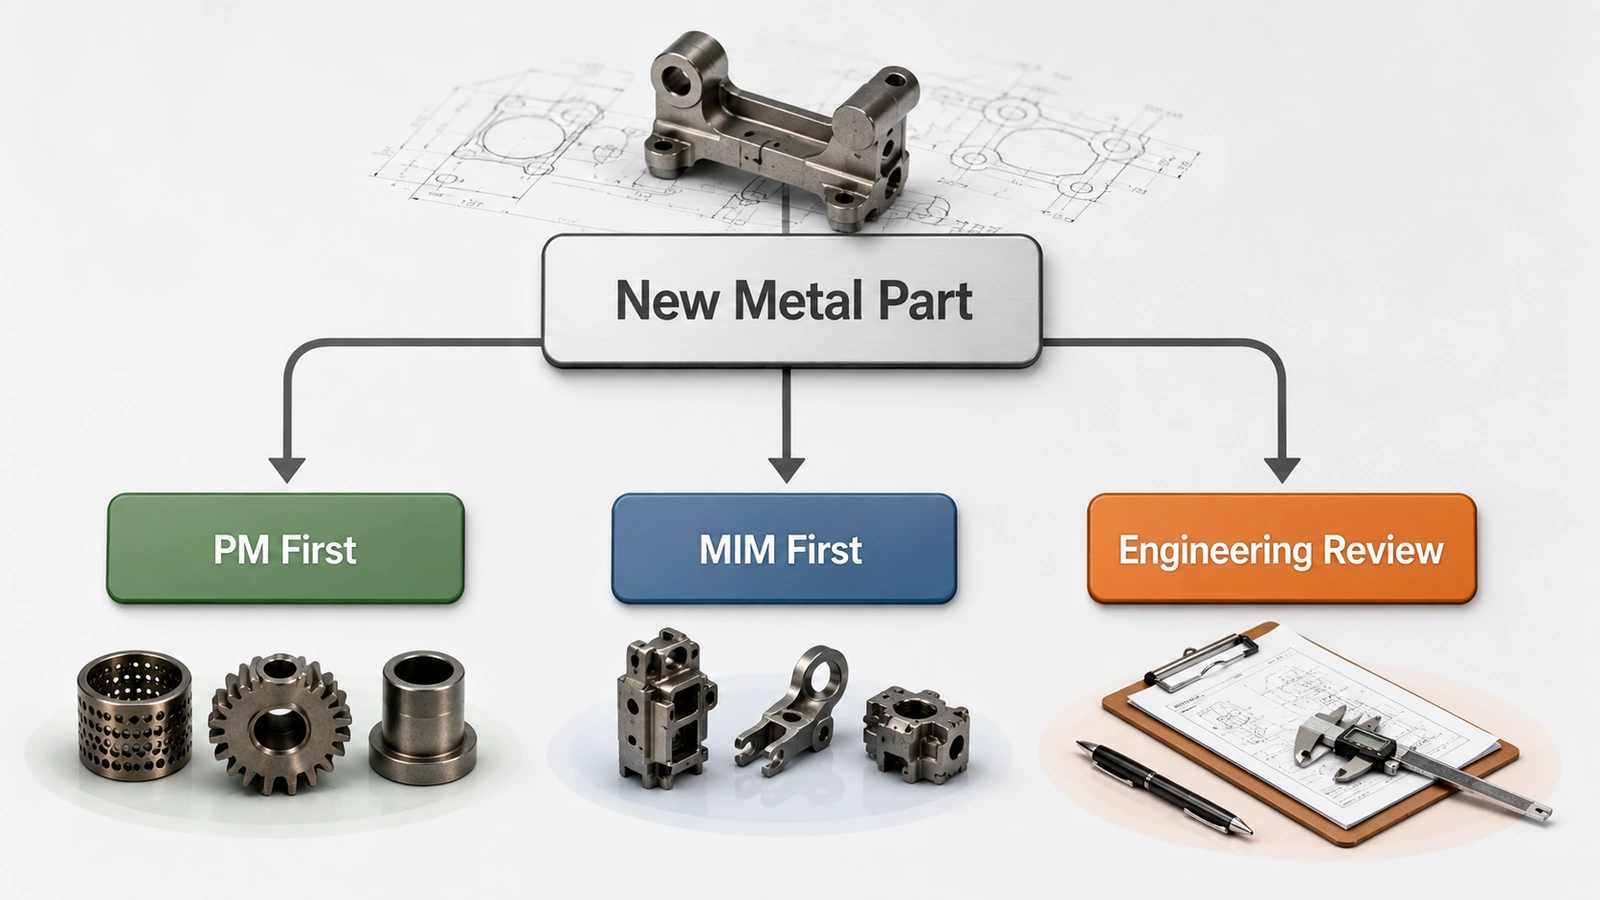
Como usar a matriz:
Se a peça tiver geometria mista, requisitos de porosidade incertos, cadeias de datum apertadas ou volume anual incerto, trate o resultado como preliminar e prossiga para a revisão de engenharia em nível de desenho antes de selecionar um processo.
| Fator de Revisão | Metalurgia do Pó Primeiro | MIM Primeiro | Revisão de Engenharia Necessária |
|---|---|---|---|
| Geometria | Regular, axial, fácil de ejetar. | Pequeno, complexo, tridimensional. | Geometria mista ou caminho de ejeção incerto. |
| Características laterais | Poucos recursos laterais ou usinagem aceitável. | Furos laterais, rasgos, rebaixos, detalhes finos moldados. | Múltiplos recursos laterais ligados a datum críticos. |
| Densidade / porosidade | Porosidade controlada aceitável ou útil. | Maior densidade ou baixa porosidade necessária. | A função não define claramente o requisito de densidade. |
| Lógica de custo | O branco de metalurgia do pó atende à função com acabamento limitado. | A complexidade pode reduzir a usinagem ou a montagem. | Operações secundárias dominam a comparação. |
| Volume | Peça simples estável de alto volume. | Peça complexa estável de volume médio/alto. | Demanda baixa, instável ou apenas para protótipo. |
| Tolerância | Calibragem, cunhagem ou usinagem limitada podem controlar dimensões chave. | Compensação de retração e controle de molde são viáveis. | Cadeia de datum ultra-crítica ou plano de inspeção incerto. |
| Material | Rota de pó prensável se adequa ao material e função. | Rota de feedstock MIM se adequa ao material e geometria fina. | Meta de propriedade do material não está clara. |
| Próximo passo ideal | Revisão de fornecedor/processo de PM. | Revisão DFM MIM. | Enviar desenho para revisão de seleção de processo. |
Gatilho de revisão de engenharia:
Se duas ou mais linhas se enquadrarem em “Revisão de Engenharia Necessária”, envie o desenho antes de selecionar o ferramental de PM ou o ferramental MIM. Isso é especialmente importante quando a peça possui furos laterais, rebaixos, densidade incerta ou requisitos de porosidade, múltiplos datum críticos, ou um volume de produção que não foi confirmado.
Densidade e Porosidade: A Porosidade é um Risco ou Parte da Função?
A densidade não deve ser tratada como uma simples comparação de “quanto maior, melhor”. Em alguns projetos, alta densidade e baixa porosidade são essenciais. Em outros projetos, a porosidade controlada faz parte da função.
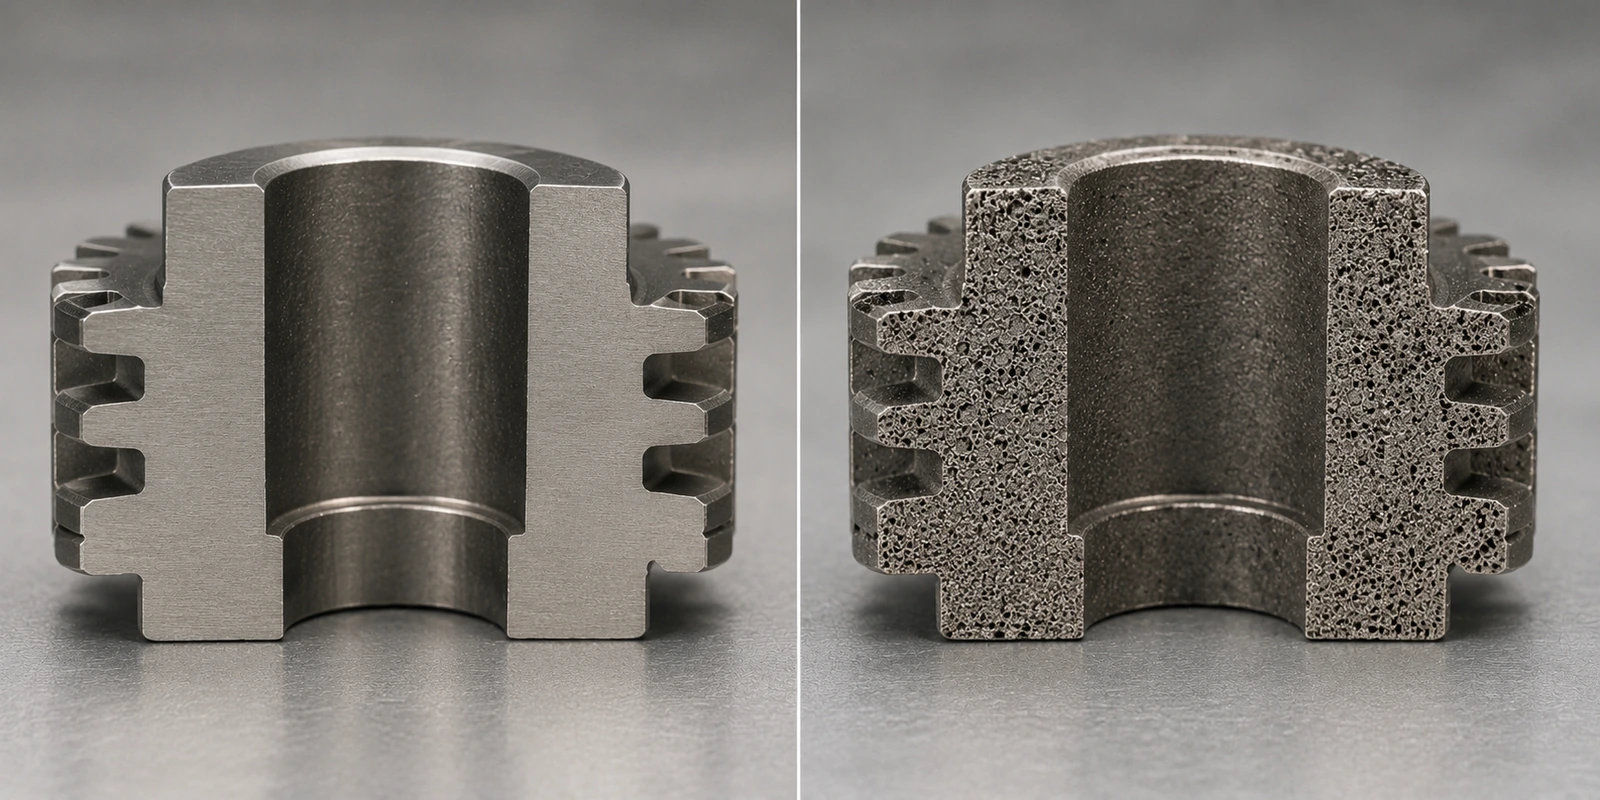
Nota sobre densidade / porosidade:
Densidade é um requisito funcional, não um ranking de qualidade universal. Uma peça pode exigir alta densidade, enquanto outra pode se beneficiar da porosidade controlada da PM para lubrificação, permeabilidade ou controle de densidade.
A MIM geralmente visa componentes pequenos de alta densidade onde a resistência, tenacidade, desempenho de corrosão, vedação, comportamento magnético ou características funcionais finas são importantes. O EPMA observa que a MIM usa pós finos e pode atingir altas densidades sinterizadas, ao mesmo tempo enfatizando que o processo é principalmente adequado para formas complexas em maiores quantidades; se a prensagem e sinterização convencionais puderem produzir a forma de forma eficiente, a MIM pode não ser econômica. Veja o Visão geral da Moldagem por Injeção de Metal (MIM) da EPMA para mais informações sobre o processo.
A Metalurgia do Pó (PM) pode intencionalmente usar porosidade para retenção de óleo, autolubrificação, filtração, amortecimento de som ou densidade controlada. Para buchas, mancais, componentes porosos e algumas peças relacionadas a atrito ou lubrificação, a porosidade pode ser uma característica de engenharia em vez de um defeito.
Tabela de Decisão Densidade / Porosidade
| Requisito | PM Pode Ser Melhor Quando | MIM Pode Ser Melhor Quando |
|---|---|---|
| Função de retenção de óleo | Porosidade interconectada controlada suporta lubrificação. | A retenção de óleo não é a função principal. |
| Alta resistência em uma peça complexa pequena | A geometria ou densidade da PM podem ser limitantes. | Densidade mais alta e complexidade moldada são necessárias. |
| Vedação ou baixo vazamento | Porosidade pode ser uma preocupação. | Baixa porosidade é importante. |
| Função porosa ou de filtro | A porosidade é projetada intencionalmente. | MIM pode não ser apropriado. |
| Desempenho magnético | PM pode se adequar a geometrias selecionadas de materiais magnéticos macios. | MIM pode ser considerado para peças magnéticas complexas e pequenas. |
| Carga estrutural | PM pode funcionar quando densidade e geometria são adequadas. | MIM pode ser considerado quando densidade e características complexas são importantes juntas. |
Estratégia de Tolerância: Controle de Retração vs. Calibração e Cunhagem
A comparação de tolerâncias entre MIM e PM não deve ser reduzida a “qual processo é mais preciso”. A questão real é de onde vem o risco dimensional e como o processo o controla.
Na MIM, o controle dimensional depende do comportamento do feedstock, do projeto do molde, da localização do ponto de injeção, da estabilidade da remoção do ligante, da retração na sinterização, do suporte da peça e do planejamento da inspeção. A peça moldada verde contém ligante e encolhe durante a sinterização, portanto, a compensação do ferramental e o controle da sinterização são centrais para a estratégia dimensional. A EPMA também observa que a MIM difere da Metalurgia do Pó (PM) tradicional porque o compactado verde contém ligante e ocorre uma grande retração durante a sinterização, tornando o controle da retração um requisito importante.
Na Metalurgia do Pó (PM), o controle dimensional depende do preenchimento do pó, da uniformidade da compactação, da resistência da peça verde, da ejeção, da variação na sinterização, do desgaste da matriz e de operações secundárias como dimensionamento, prensagem, recompactação ou usinagem. A PM pode ser eficiente quando as dimensões chave estão alinhadas com a janela de processo, mas relações complexas de datum podem criar riscos adicionais de inspeção e acabamento.
Para planejamento dimensional específico de MIM, consulte a tolerâncias MIM página.
Perguntas de Revisão de Tolerância Antes da Seleção do Processo
| Pergunta | Por Que É Importante |
|---|---|
| Quais dimensões são realmente críticas para a função? | Nem toda dimensão precisa da mesma estratégia de tolerância. |
| Os datums críticos estão localizados em superfícies moldadas, prensadas ou usinadas? | A escolha do datum afeta a estabilidade da inspeção. |
| A característica depende de usinagem lateral após a sinterização de PM? | Operações secundárias podem alterar custo e precisão. |
| A retração da MIM pode ser compensada através de ferramental e suporte? | Formas complexas podem necessitar de alterações DFM antes do ferramental. |
| Tolerâncias de planicidade, concentricidade ou posição estão determinando a escolha do processo? | Esses fatores geralmente importam mais do que a tolerância dimensional básica. |
| A inspeção é baseada na função da peça ou apenas nos padrões do desenho? | Padrões de desenho excessivamente rigorosos podem gerar custos desnecessários. |
Lógica de Custo: Compare o Custo Funcional da Peça, Não Apenas o Preço Unitário
Para novas peças metálicas, a comparação de custos deve ser baseada na peça funcional acabada, não apenas na peça conformada.
A Metalurgia do Pó (PM) pode ser mais econômica quando a peça compactada e sinterizada já satisfaz a maior parte da função com processamento secundário limitado. A lógica de ferramental e produção pode ser eficiente para peças relativamente regulares, de alto volume e sensíveis ao custo.
A MIM pode ser justificada quando a geometria é complexa o suficiente para reduzir usinagem, montagem, soldagem ou múltiplas operações específicas de recursos. As notas de orientação de projeto complexo da MIMA indicam que recursos adicionados na MIM podem ter benefícios econômicos ao eliminar processos secundários ou operações de montagem, mas eles geralmente adicionam custo de ferramental e engenharia de partida.
Para uma análise de custos mais abrangente, consulte o guia de custos da moldagem por injeção de metal. Em uma revisão inicial MIM ou PM, o custo deve ser comparado no nível da peça acabada, incluindo ferramental, usinagem secundária, dimensionamento ou conformação, montagem, inspeção e volume de produção esperado.
Tabela de Revisão de Custo Funcional
| Fator de Custo | Questão de Custo PM | Questão de Custo MIM |
|---|---|---|
| Ferramental | O molde, punções e machos podem formar a peça de forma confiável? | O molde necessita de gavetas, machos, gating complexo ou suporte especial? |
| Pó / feedstock | O sistema de pó é adequado para compactação e densidade alvo? | O feedstock atende aos requisitos de fluxo, remoção de ligante e sinterização? |
| Operações secundárias | Usinagem, dimensionamento, coniação ou impregnação com óleo são esperados e controlados? | Recursos moldados podem reduzir usinagem ou montagem? |
| Tolerância | A metalurgia do pó (PM) pode manter ou finalizar as dimensões críticas de forma eficiente? | A compensação de retração e a inspeção controlam as dimensões críticas? |
| Volume | O volume é estável o suficiente para a eficiência do ferramental de PM? | O volume é alto o suficiente para amortizar o ferramental e o desenvolvimento MIM? |
| Risco de qualidade | A densidade, ejeção ou riscos de porosidade são controlados? | A moldagem, remoção do ligante, distorção ou marcas de canal de injeção são riscos controlados? |
| Função total | A peça final atende à aplicação com trabalho extra mínimo? | O MIM reduz a complexidade total de fabricação? |
Erros Comuns no Estágio Inicial ao Comparar MIM e PM
Erro 1: Escolher pelo Nome do Material Antes de Revisar a Geometria
A seleção do material é importante, mas a geometria controla a rota de conformação. Uma peça feita de aço inoxidável, aço de baixa liga ou material magnético macio pode ainda ser inadequada para uma rota se a forma não puder ser compactada, ejetada, moldada, desaglutinada ou sinterizada de forma confiável.
Erro 2: Assumir que MIM é uma Melhoria em Relação ao PM
MIM não é uma melhoria universal. O PM pode ser o processo melhor quando a peça é prensável, sensível ao custo, de alto volume e pode se beneficiar de porosidade controlada ou acabamento secundário direto.
Erro 3: Assumir que PM é Sempre Mais Barato
O PM é frequentemente econômico para peças prensáveis simples, mas pode perder a vantagem de custo se a peça exigir múltiplos furos laterais, datum usinados precisos, acabamento complexo ou compromissos de design repetidos. O custo deve ser revisado no nível da peça acabada.
Erro 4: Ignorar a Porosidade Funcional
A porosidade pode ser um risco em uma peça e um recurso funcional em outra. Um componente selado de alta resistência pode favorecer a revisão MIM, enquanto um rolamento impregnado de óleo pode favorecer o PM.
Erro 5: Revisão da Seleção do Processo Após o Ferramental Já Estar Definido
Uma vez que a direção do ferramental é definida, as mudanças de projeto se tornam mais lentas e caras. A seleção antecipada do processo deve ocorrer antes de finalizar a lógica de partição, direção de prensagem, localização da injeção, esquema de datum e suposições de tolerância crítica.
Cenário Representativo: Um Componente com Furo Lateral Inicialmente Revisado como PM
Um pequeno componente metálico parecia simples na vista frontal, então uma rota PM inicialmente pareceu razoável. A revisão do desenho mostrou então vários furos laterais e uma ranhura funcional ligada a datum de montagem. Como a discussão inicial se concentrou principalmente no material e no volume anual projetado, o efeito da direção de conformação na usinagem, inspeção e controle de datum não havia sido totalmente considerado.
O PM em si não era o problema; a geometria era uma correspondência inadequada para a conformação direta por prensagem e sinterização. O fator de custo mudou do 'blank' PM para usinagem secundária e controle de datum. A peça foi, portanto, revisada como uma possível candidata MIM, comparando o custo do 'blank' PM mais usinagem lateral com o ferramental MIM, viabilidade de recursos moldados, localização do ponto de injeção, equilíbrio da espessura da parede, suporte de sinterização e inspeção final.
Para peças semelhantes, revise a direção de prensagem, os recursos laterais, as relações de datum e a carga de usinagem secundária antes de assumir que o PM entregará o menor custo de peça acabada.
Cenário Representativo: Um Projeto de Bucha que Deve Permanecer PM-em-Primeiro Lugar
Uma pequena peça tipo manga foi considerada para MIM porque usava pó metálico e exigia produção repetível. A suposição inicial era que uma densidade maior melhoraria automaticamente o componente.
Neste caso, a função da peça dependia de porosidade controlada e comportamento de retenção de óleo, enquanto a geometria era regular, axial e bem adequada para compactação e ejeção. Manter o projeto PM-em-primeiro lugar permitiu que a revisão se concentrasse na seleção do pó, alvo de densidade, controle de porosidade, impregnação de óleo, requisitos de dimensionamento e inspeção das dimensões funcionais.
A decisão prática não é se uma densidade maior é geralmente melhor. Primeiro, determine se a porosidade é um defeito, uma característica neutra ou parte da função pretendida.
O que Enviar para uma Revisão Antecipada de Processo MIM ou PM
Uma recomendação de processo útil requer mais do que o nome de uma peça. A revisão deve basear-se na geometria do desenho, função, prioridades de tolerância, requisitos de material, expectativas de densidade ou porosidade, volume de produção e operações secundárias.
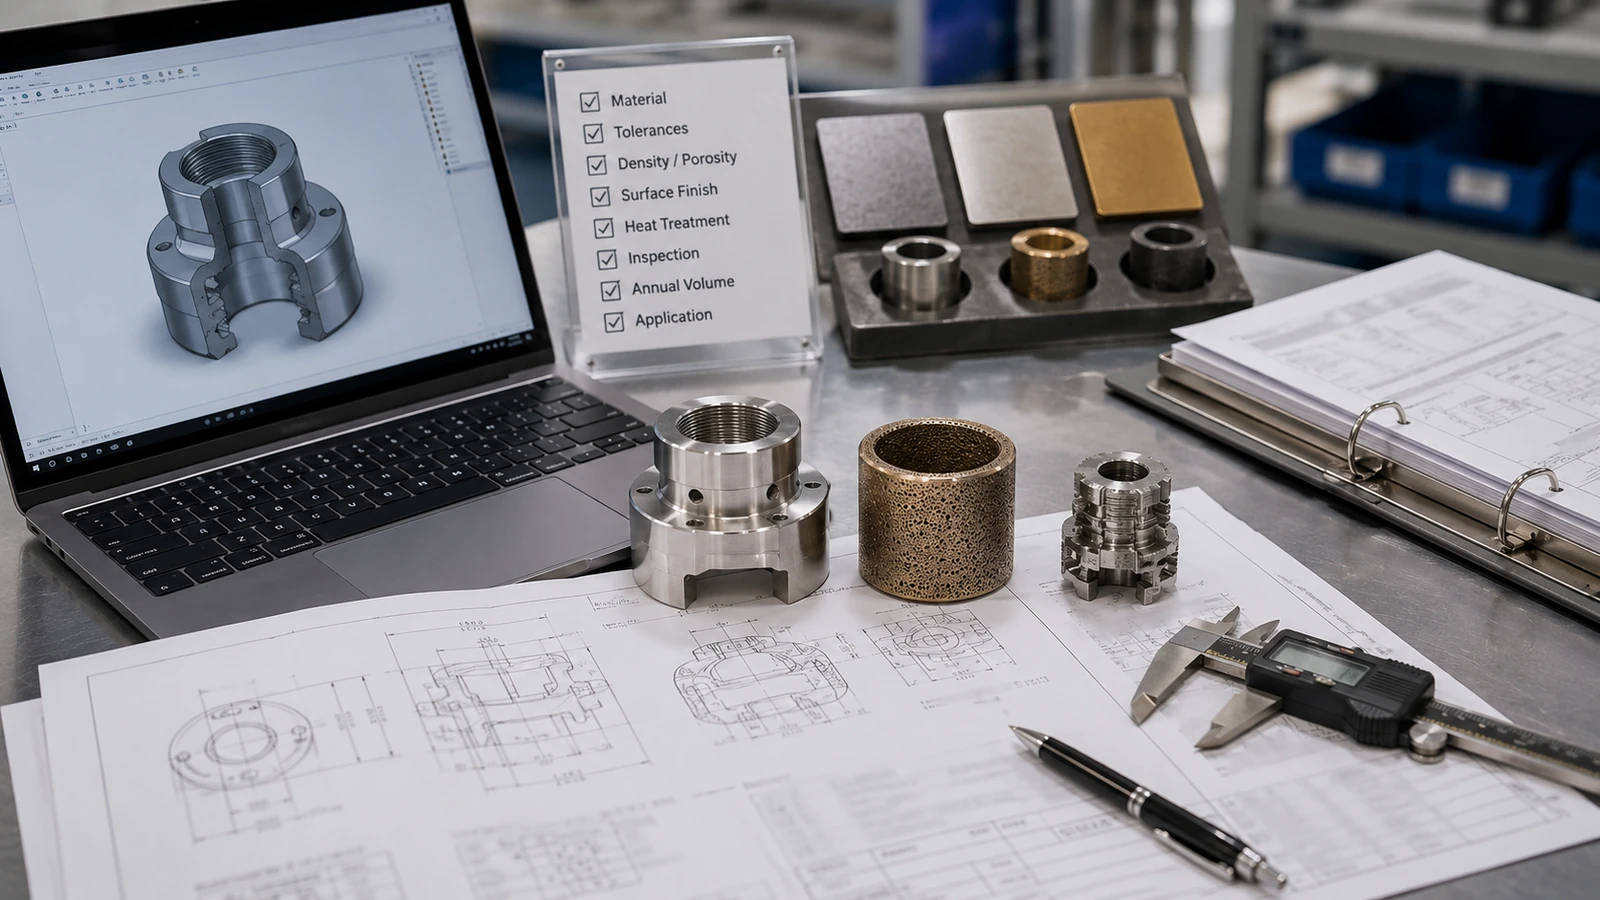
O que a revisão precisa:
Um nome de peça ou grau de liga não é suficiente para a seleção do processo. A revisão também precisa de geometria, tolerâncias, datum, requisitos de densidade ou porosidade, volume de produção e operações secundárias esperadas.
Lista de Verificação de Entrada para Revisão de Processo
| Informações a Fornecer | Por Que É Importante |
|---|---|
| Desenho 2D com dimensões e tolerâncias | Mostra características críticas, datum(s), prioridades de tolerância e requisitos de inspeção. |
| Arquivo CAD 3D | Ajuda a revisar a direção de partição, rebaixos (undercuts), espessura de parede, rasgos (slots), ressaltos (bosses) e geometria moldada ou compactada. |
| Grau do material ou propriedades alvo | Suporta a revisão de adequação de material para a rota de feedstock MIM ou pó PM. |
| Volume anual e estágio do projeto | Determina se o desenvolvimento de ferramental e processo pode ser justificado. |
| Dimensões críticas e datum(s) funcionais | Identifica quais recursos impulsionam o risco do processo e o planejamento da inspeção. |
| Requisito de densidade, porosidade ou retenção de óleo | Ajuda a decidir se a porosidade da PM é útil ou se a densidade MIM é necessária. |
| Requisitos de acabamento superficial e aparência | Afeta a revisão da marca de injeção, linha de partição, usinagem, polimento ou acabamento. |
| Requisitos de tratamento térmico ou magnéticos | Pode afetar a seleção de material e a validação das propriedades finais. |
| Preocupação atual de fabricação | Ajuda a comparar MIM, PM, CNC, fundição, estampagem ou outras rotas, se relevante. |
| Operações secundárias esperadas | Mostra se usinagem, dimensionamento, coniação, galvanoplastia, polimento ou montagem alteram a economia do processo. |
Para projetos próximos à cotação, o guia de preparação de RFQ pode ajudar a organizar informações de desenho, material, tolerância, acabamento superficial, volume, inspeção e aplicação antes de contatar um fornecedor.
Solicitar uma Revisão Antecipada de Processo MIM ou PM
Se sua nova peça metálica possui furos laterais, rebaixos, paredes finas, características tridimensionais complexas, requisitos de densidade ou porosidade, relações de datum restritas ou volume de produção incerto, envie o desenho para revisão antecipada do processo antes que as premissas de ferramental sejam definidas.
Por favor, forneça desenhos 2D, arquivos CAD 3D se disponíveis, requisitos de material, volume anual, dimensões críticas, necessidades de densidade ou porosidade, requisitos de acabamento superficial, requisitos de tratamento térmico e quaisquer preocupações de fabricação atuais. A XTMIM pode revisar se a peça deve ser avaliada como PM-primeiro, MIM-primeiro, ou se necessita de revisão de engenharia antes que os detalhes da cotação sejam finalizados.
Revisado pela Equipe de Engenharia da XTMIM
A revisão inicial MIM versus PM deve cobrir adequadamente o processo, geometria da peça, limites de compactação e ejeção de PM, viabilidade de moldagem MIM, risco de retração na remoção do ligante e sinterização, seleção de material, requisitos de densidade e porosidade, estratégia de tolerância, operações secundárias, requisitos de inspeção e qualidade de entrada para RFQ.
A seleção final do processo deve ser confirmada por meio de revisão no nível do desenho, requisitos de material, prioridades de tolerância, condições de aplicação, volume anual, viabilidade de ferramental e avaliação de fabricação específica do fornecedor.
Referências Técnicas e Normas
Referências técnicas e materiais de associações industriais podem apoiar discussões iniciais sobre MIM e PM, mas não devem substituir a revisão DFM em nível de desenho. Referências úteis para este tópico incluem materiais da EPMA sobre moldagem por injeção de metal, orientações de projeto da MIMA para MIM, considerações de projeto da PickPM para PM e informações da MPIF sobre metalurgia do pó convencional.
A aceitação final do material, propriedades mecânicas, metas de densidade, limites de porosidade, tolerâncias e métodos de inspeção devem ser confirmados em relação ao desenho aplicável do cliente, especificação de compra, padrão de material, requisitos MPIF / ASTM / ISO onde relevante e plano de qualidade específico do projeto.
FAQ: MIM ou PM para Novas Peças Metálicas
Uma nova peça metálica deve ser projetada primeiro para MIM ou PM?
Comece pela geometria e função. Se a peça for axial, regular, prensável, ejetável, sensível ao custo e puder usar porosidade controlada, a Metalurgia do Pó (PM) pode ser a melhor rota inicial de análise. Se a peça for pequena, complexa, tridimensional, de difícil compactação ou exigir maior densidade com características finas moldadas, a MIM deve ser analisada primeiro.
O MIM é melhor que a Metalurgia do Pó (PM) para peças metálicas complexas?
A MIM é frequentemente superior para peças metálicas pequenas e complexas com recursos laterais, rebaixos, paredes finas, detalhes finos ou funções integradas. No entanto, a MIM não é automaticamente melhor para todos os componentes de metal em pó. Se a forma puder ser produzida eficientemente por prensagem e sinterização convencionais, a Metalurgia do Pó (PM) pode permanecer mais prática.
Quando a Metalurgia do Pó (PM) é uma escolha melhor que MIM?
A Metalurgia do Pó (PM) é frequentemente melhor quando a peça tem uma forma regular e prensável, um caminho de ejeção claro, demanda estável de alto volume, requisitos sensíveis a custo e uso funcional para porosidade controlada ou impregnação de óleo. Exemplos comuns incluem buchas, mancais, luvas, engrenagens simples, espaçadores e peças porosas ou estruturais selecionadas.
Quando o MIM não deve ser usado em vez da Metalurgia do Pó (PM)?
O MIM não deve ser usado apenas porque pode fabricar peças metálicas. Pode não ser a primeira escolha quando a peça é grande e simples, o volume é muito baixo para o ferramental, o projeto já se adequa à compactação PM, ou a função requer porosidade controlada ou impregnação com óleo. Nesses casos, a revisão PM deve permanecer como a primeira opção.
Uma densidade maior sempre significa que o MIM é o processo mais vantajoso?
Não. Densidade mais alta pode ser importante para resistência, tenacidade, vedação ou certas funções de precisão, mas algumas peças de PM usam porosidade intencionalmente para lubrificação, permeabilidade ou controle de densidade. A escolha correta depende da função da peça, não apenas da densidade.
O PM é sempre mais barato que o MIM?
A Metalurgia do Pó (PM) é frequentemente mais econômica para peças simples, prensáveis e de alto volume. A Moldagem por Injeção de Metal (MIM) pode se tornar mais econômica quando geometrias complexas reduzem usinagem, montagem, soldagem ou múltiplas operações secundárias. Compare o custo final da peça funcional, não apenas o preço da peça formada em bruto.
Quais informações são necessárias para uma revisão de processo MIM ou PM?
Envie um desenho 2D, arquivo CAD 3D se disponível, requisito de material, volume anual, dimensões críticas, notas de tolerância, requisito de densidade ou porosidade, acabamento superficial, necessidades de tratamento térmico, ambiente de aplicação e operações secundárias esperadas.
Um único desenho pode ser revisado tanto para MIM quanto para PM?
Sim. Uma revisão inicial útil deve comparar a viabilidade de conformação, a direção de prensagem, a ejeção, o risco de características moldadas, as necessidades de densidade ou porosidade, a estratégia de tolerância, as operações secundárias, a adequação do material e o volume de produção antes de recomendar MIM, PM ou outra rota de fabricação.