Early MIM or PM process selection should be reviewed before tooling assumptions are locked. For a new metal part, the practical question is usually not whether MIM is “better” than PM. The real question is whether the part should be designed around metal powder-binder feedstock injection molding or conventional press-and-sinter powder compaction before tooling assumptions …
Pour une nouvelle pièce métallique, la question pratique n'est généralement pas de savoir si le MIM est “ meilleur ” que le PM. La vraie question est de savoir si la pièce doit être conçue autour du moulage par injection de mélange poudre métallique-liant ou de la compaction conventionnelle poudre pressée-frittée avant que les hypothèses d'outillage ne soient figées. Le PM peut être la meilleure voie d'examen initiale lorsque la géométrie est pressable, éjectable, relativement régulière, sensible aux coûts et peut bénéficier d'une porosité contrôlée ou d'une fonction de rétention d'huile. Le MIM doit être examiné en premier lorsque la pièce est petite, complexe, difficile à compacter, ou nécessite des caractéristiques latérales moulées, des parois minces, des dépouilles, une densité plus élevée ou une usinage secondaire réduite.
This early decision matters because the wrong route can affect tooling design, tolerance strategy, secondary operations, inspection planning, lead time, and total functional part cost. For a broader comparison of process capabilities and limitations, see the comparaison complète MIM vs PM. For a new-part review, keep the focus on geometry, function, tolerance priorities, porosity requirements, production volume, and secondary operations before RFQ or tooling.
Réponse rapide : Choisir MIM ou PM avant que les hypothèses d'outillage ne soient figées
En pratique, le MIM et le PM doivent être comparés avant que la conception de la pièce, le concept d'outillage, le plan de tolérancement et les hypothèses de RFQ ne soient fixés. Les deux procédés utilisent de la poudre métallique et du frittage, mais leur logique de mise en forme est différente. Le PM conventionnel forme un compact vert par pressage de poudre dans une matrice rigide, tandis que le MIM injecte un mélange poudre métallique-liant dans un moule, suivi d'un déliantage et d'un frittage.
Une revue précoce utile comprend généralement trois décisions :
| Décision précoce | Pointe généralement vers le PM | Généralement orienté vers le MIM | Revue d'ingénierie nécessaire lorsque |
|---|---|---|---|
| Géométrie | La pièce est axiale, régulière et facile à éjecter. | La pièce est petite, complexe et tridimensionnelle. | Caractéristiques latérales, retraits, surfaces de référence ou sections minces incertaines. |
| Fonction | Porosité contrôlée, rétention d'huile ou fonction structurelle sensible au coût acceptable. | Densité plus élevée, caractéristiques fines ou fonctions intégrées requises. | Exigence de densité ou de porosité non clairement définie. |
| Logique de coût | Le flan PM peut répondre à la plupart des exigences fonctionnelles avec une finition limitée. | Le MIM peut réduire l'usinage, l'assemblage ou le traitement pièce par pièce. | Les opérations secondaires dominent la comparaison des coûts. |
| Étape du projet | La conception suit déjà la logique de compaction PM. | La conception peut encore être optimisée pour le moulage et le frittage MIM. | Le dessin n'est pas figé et les deux voies restent possibles. |
L'essentiel est de ne pas sélectionner un procédé uniquement d'après le nom de la pièce ou la nuance du matériau. Un petit engrenage, une charnière, un support, un composant magnétique, une douille ou une pièce structurelle miniature peuvent être adaptés au PM ou au MIM en fonction de leur géométrie, de leur fonction, des priorités de tolérance, des exigences de porosité et du plan de production.
Commencez par la voie de mise en forme, pas par le nom de l'alliage
Une erreur courante dans les RFQ est de commencer par le nom de l'alliage et de demander : “ Ce matériau peut-il être fabriqué par MIM ou PM ? ” Le matériau est important, mais ce n'est pas le premier filtre de sélection. Le premier filtre est la voie de mise en forme.
Le MIM commence par une poudre métallique fine mélangée à un liant pour former le feedstock. Ce feedstock doit s'écouler dans une cavité de moule, remplir des détails fins, refroidir en une pièce brute (green part), survivre à la manipulation, passer par le déliantage et se rétracter de manière contrôlée pendant le frittage. Du point de vue de l'analyse de conception, l'évaluation MIM se concentre sur la géométrie moulée, l'équilibre de l'épaisseur des parois, l'emplacement de l'alimentation, le chemin de déliantage, le support de frittage, la compensation du retrait, le risque de déformation et l'inspection finale. Pour plus d'informations sur ces étapes, voir le Parcours du procédé MIM.
Le PM commence par une poudre pressable, le remplissage du moule, la compaction, la résistance de la pièce brute (green compact), l'éjection et le frittage. L'analyse PM se concentre sur la direction de pressage, la surface projetée, la stabilité des poinçons et des mandrins, le chemin d'éjection, la distribution de la densité, les besoins de calibrage ou de matriçage, la porosité, l'imprégnation d'huile et l'usinage secondaire.
La même famille d'alliages peut apparaître dans les deux procédés, mais cela ne signifie pas que le même dessin est également adapté aux deux. Une pièce en acier inoxydable de forme axiale simple peut être évaluée différemment d'une pièce en acier inoxydable avec des trous latéraux, des fentes profondes, des parois minces et plusieurs plans de référence fonctionnels.
The Metal Powder Industries Federation’s Metal Injection Molding Association (MIMA) evaluates MIM suitability through the combination of material performance, shape complexity, production quantity, and component cost rather than alloy name alone. Its Designing with MIM guidance discusses these factors in more detail.
La géométrie d'abord : la pièce peut-elle être pressée et éjectée de manière fiable ?
La géométrie est généralement le facteur de décision le plus important en amont. Si une pièce peut être compactée, supportée, éjectée et frittée efficacement par la métallurgie des poudres (PM) conventionnelle, la PM peut rester la meilleure voie. Si la géométrie s'oppose à la direction de compaction ou crée trop d'usinage secondaire, le MIM pourrait mériter un examen plus précoce.
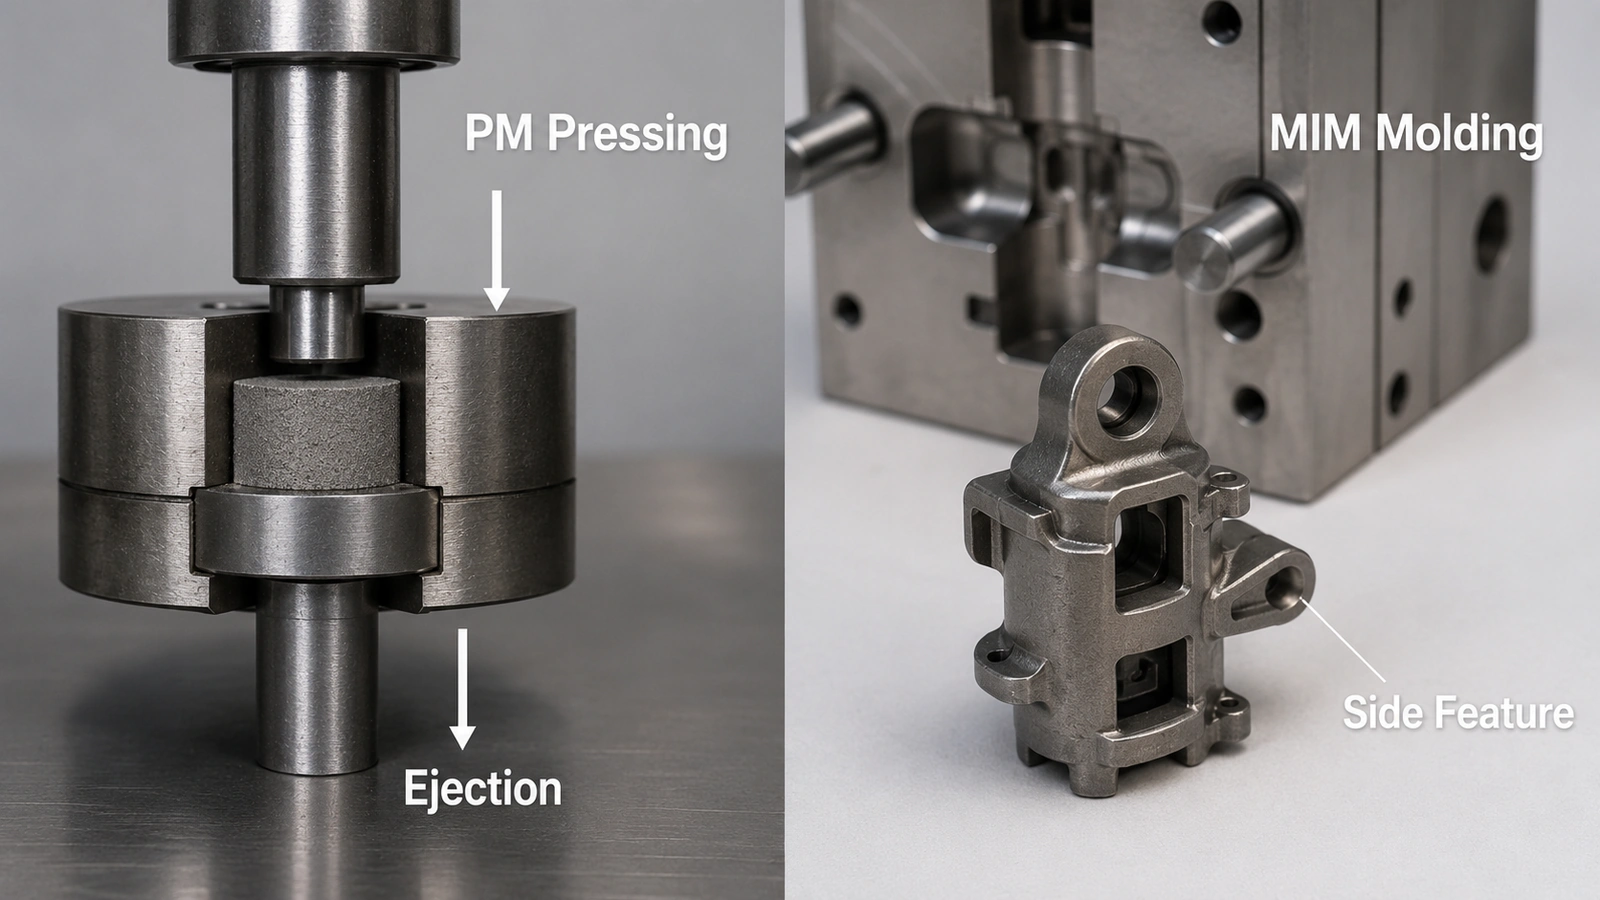
Conclusion technique :
For PM, start with axial compaction and clean ejection. For MIM, start with molded feature feasibility, gate strategy, debinding access, and sintering distortion risk.
For PM, the pressing direction defines what can be formed directly. Holes along the pressing direction can often be formed with core rods, but side holes, cross holes, transverse slots, external undercuts, and features that block ejection usually require machining, redesign, or more complex tooling. PickPM notes that core rods used for holes in the pressing direction must remain stable during compaction and ejection to avoid dimensional problems; its Considérations de conception provides additional PM design guidance.
For MIM, the geometry window is wider, but not unlimited. Complex three-dimensional features still need mold release, gate design, balanced filling, debinding access, shrinkage control, and sintering support. MIMA notes that slides, cores, and other tooling elements can increase design complexity, but they may also add tooling and start-up engineering cost; see its complex MIM design guidance.
Liste de contrôle de revue de géométrie
| Question de géométrie | Pourquoi c'est important | Point de revue PM | Point de contrôle MIM |
|---|---|---|---|
| La forme principale est-elle axiale et éjectable ? | La métallurgie des poudres (PM) dépend fortement du compactage et de l'éjection. | Bon candidat PM si simple et stable. | Le MIM peut ne pas être nécessaire à moins que d'autres caractéristiques ne le justifient. |
| Y a-t-il des trous latéraux ou des trous transversaux ? | Ils peuvent nécessiter un usinage secondaire PM. | L'usinage peut augmenter le coût et le risque de datum. | Des caractéristiques moulées peuvent être possibles avec une action de moule. |
| Y a-t-il des dépouilles ou des rainures latérales ? | Ils peuvent bloquer l'éjection ou nécessiter un outillage complexe. | Souvent difficile par la métallurgie des poudres (PM) basique par pressage et frittage. | Possible en MIM avec examen de la complexité et du coût de l'outillage. |
| Y a-t-il des sections minces ou hautes ? | Ils affectent le remplissage, la résistance, la manipulation et la déformation. | Peut créer un risque de densité ou de résistance à vert. | Peut créer un risque de déformation lors du remplissage, du déliantage ou du frittage. |
| Plusieurs caractéristiques sont-elles combinées en une seule pièce ? | La consolidation des caractéristiques peut modifier l'économie du processus. | Le PM peut nécessiter plusieurs opérations post-frittage. | Le MIM peut consolider des caractéristiques si l'outillage est justifié. |
| Les données critiques sont-elles liées à des caractéristiques difficiles à former ? | Les références d'inspection et d'usinage peuvent devenir instables. | Un usinage secondaire peut être nécessaire. | La compensation du moule et le plan d'inspection doivent être revus. |
For the PM process itself, see the guide sur la métallurgie des poudres par pressage et frittage. For early MIM-or-PM selection, the most relevant PM factors are compaction direction, ejection, density and porosity, secondary operations, and finished-part cost.
Quand une nouvelle pièce doit être examinée d'abord sous l'angle de la PM
La PM devrait souvent être examinée en premier lorsque la géométrie de la pièce est relativement régulière, les caractéristiques principales suivent la direction de pressage, et les exigences fonctionnelles peuvent être satisfaites avec une densité contrôlée, une porosité contrôlée, un calibrage, un matriçage, une imprégnation d'huile, ou une usinage secondaire limité. La PM n'est pas une voie de moindre qualité ; pour les douilles, les paliers, les engrenages simples, les manchons, les pièces poreuses et les composants imprégnés d'huile, elle peut être la voie d'ingénierie correcte plutôt qu'un compromis.
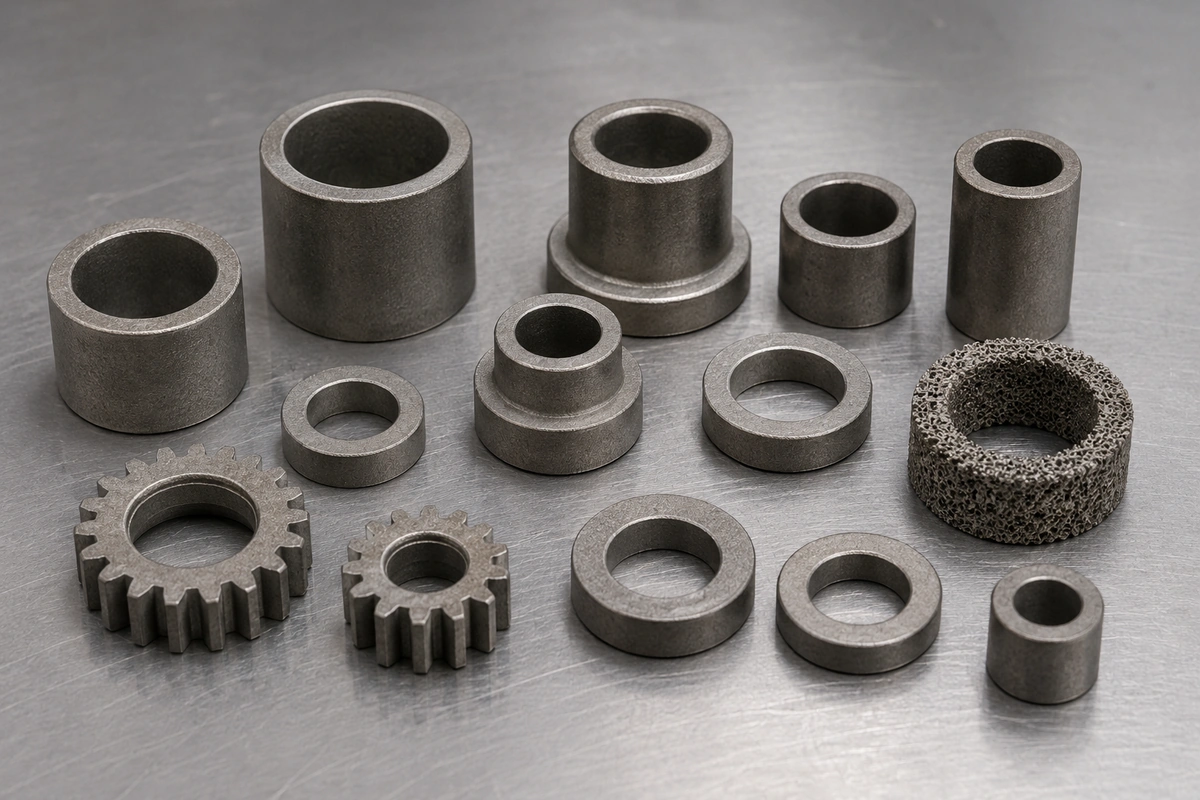
PM-first takeaway:
Regular axial geometry, controlled porosity, and cost-sensitive high-volume production may make conventional PM the more direct route. PM is not a lower-grade option when those conditions match the part function.
For many components, PM is the more direct engineering route. It can be efficient for bushings, bearings, simple gears, sleeves, spacers, porous parts, selected soft magnetic parts, and cost-sensitive high-volume structural components. MPIF describes conventional press-and-sinter PM as mixing powders with lubricants or additives, compacting the mixture in a die, and sintering the compact, with additives used to influence machinability, wear resistance, or lubricity. Its conventional PM overview explains the process in more detail.
La revue PM en premier est généralement raisonnable lorsque :
- La pièce peut être pressée le long d'un axe vertical clair.
- Les trous latéraux, les rainures latérales et les retraits sont absents ou non critiques pour la fonction.
- La pièce peut être éjectée sans endommager les parois fines, les brides ou les poinçons.
- La densité et la porosité requises correspondent à la conception des matériaux PM.
- La rétention d'huile, l'auto-lubrification ou la fonction poreuse sont utiles.
- Le volume de production est stable et la conception est sensible aux coûts.
- Le calibrage, le matriçage ou une usinage limité peuvent contrôler les dimensions clés.
Applications typiques PM-Premières
| Type de pièce | Pourquoi le PM peut convenir | Quand une revue MIM peut encore être nécessaire |
|---|---|---|
| Bagues et roulements | La porosité contrôlée et l'imprégnation d'huile peuvent assurer une fonction autolubrifiante. | Caractéristiques complexes très petites, exigence de haute densité ou caractéristiques latérales difficiles. |
| Engrenages simples | Les caractéristiques axiales et la production répétable à haut volume peuvent bien convenir au PM. | Moyeux complexes, trous latéraux, détails moulés fins ou relations de datum serrées. |
| Entretoises et manchons | Géométrie régulière et éjection simple. | Caractéristiques latérales fines, fentes complexes ou exigences de haute densité. |
| Composants poreux | La porosité peut faire partie de la fonction. | Si la porosité n'est pas acceptable ou si la géométrie devient trop complexe. |
| Pièces magnétiques douces | La métallurgie des poudres (PM) peut convenir à des formes sélectionnées et à des stratégies de densité. | Géométries complexes très petites ou exigences de tolérance spéciales. |
Le point important est que la PM ne doit pas être rejetée simplement parce que le MIM peut atteindre une densité plus élevée ou des formes plus complexes. Si la PM répond à l'exigence fonctionnelle avec un risque de processus réduit et moins d'opérations inutiles, elle peut être le meilleur choix.
Quand une nouvelle pièce doit d'abord être étudiée en MIM
Le MIM doit être étudié en premier lorsque la pièce est petite, complexe et difficile à produire efficacement par compactage axial de poudre. Les candidats MIM les plus solides sont généralement les pièces pour lesquelles la géométrie, l'intégration des fonctionnalités ou la réduction des opérations secondaires justifient les étapes de processus supplémentaires de moulage, déliantage, frittage et contrôle du retrait.
Une revue MIM préalable est généralement raisonnable lorsque :
- La pièce comprend des caractéristiques latérales, des contre-dépouilles, des fentes, des dents fines, de petits bossages ou des détails internes.
- La conception nécessiterait plusieurs opérations d'usinage secondaires en PM.
- La pièce peut consolider plusieurs composants usinés, estampés ou assemblés en un seul composant métallique moulé.
- Une densité élevée ou une faible porosité est importante pour la résistance, la ténacité, l'étanchéité ou le chargement fonctionnel.
- La pièce est suffisamment petite pour que l'économie du MIM soit intéressante.
- Le volume annuel peut supporter le développement de l'outillage et du processus.
- La conception est encore suffisamment flexible pour optimiser l'emplacement des points d'injection, l'épaisseur des parois, les rayons et le support de frittage.
Les directives de conception MIM de MIMA expliquent que le MIM offre une liberté de conception de pièce similaire au moulage par injection de plastique tout en produisant un composant métallique, et que la complexité peut permettre la combinaison de plusieurs composants ou le moulage de caractéristiques fonctionnelles dès le départ. Pour une aptitude MIM plus large au-delà de cette comparaison avec la métallurgie des poudres, consultez la section Guide de sélection des applications MIM.
Indicateurs de conception MIM
| Indicateur de conception | Pourquoi cela favorise le MIM | Ce qui nécessite encore une confirmation |
|---|---|---|
| Petite forme 3D complexe | Le moulage par injection peut former une géométrie non adaptée à la compaction basique. | Démoulage, ligne de joint, marque de carotte et retrait. |
| Parois fines ou détails fins | Le MIM peut mouler de petits détails si le flux et la manipulation du feedstock sont stables. | Équilibrage du remplissage, résistance à vert, chemin de déliantage. |
| Trous latéraux ou dépouilles négatives | L'outillage MIM peut former des caractéristiques que le PM usinerait plus tard. | Complexité et coût de l'outillage. |
| Détails fonctionnels intégrés | Le MIM peut réduire les opérations d'assemblage ou d'usinage. | Si le coût d'outillage supplémentaire est justifié. |
| Exigence de densité plus élevée | Le MIM cible souvent des pièces de petite taille à plus haute densité. | Matériau, cycle de frittage et méthode d'inspection. |
| Multiples opérations secondaires en PM | Le MIM peut réduire le nombre total d'étapes du processus. | Comparaison du coût total et stratégie de tolérancement. |
Quand le MIM ne devrait pas être le premier choix
Le MIM ne devrait pas être sélectionné uniquement parce qu'il peut former des pièces métalliques complexes. Il peut ne pas être le premier choix lorsque la pièce est grande et simple, que le volume annuel est trop faible pour justifier l'outillage, que la géométrie est déjà adaptée à la PM, que la fonction nécessite une porosité contrôlée ou une imprégnation d'huile, ou que le dessin peut être produit plus directement par PM conventionnelle avec calibrage, matriçage ou usinage limité.
Si la pièce semble toujours adaptée au MIM, une revue DFM précoce devrait être effectuée Conception de l'épaisseur de paroi MIM, la conception du point d'injection MIM, et la compensation du retrait avant que la direction de l'outillage ne soit confirmée.
Matrice de sélection précoce : Métallurgie des poudres (PM) d'abord, MIM d'abord, ou revue d'ingénierie nécessaire
Use the matrix below as an early screening tool. It does not replace drawing-level manufacturing review, but it can identify which route should be evaluated first and which questions must be resolved before tooling or RFQ.
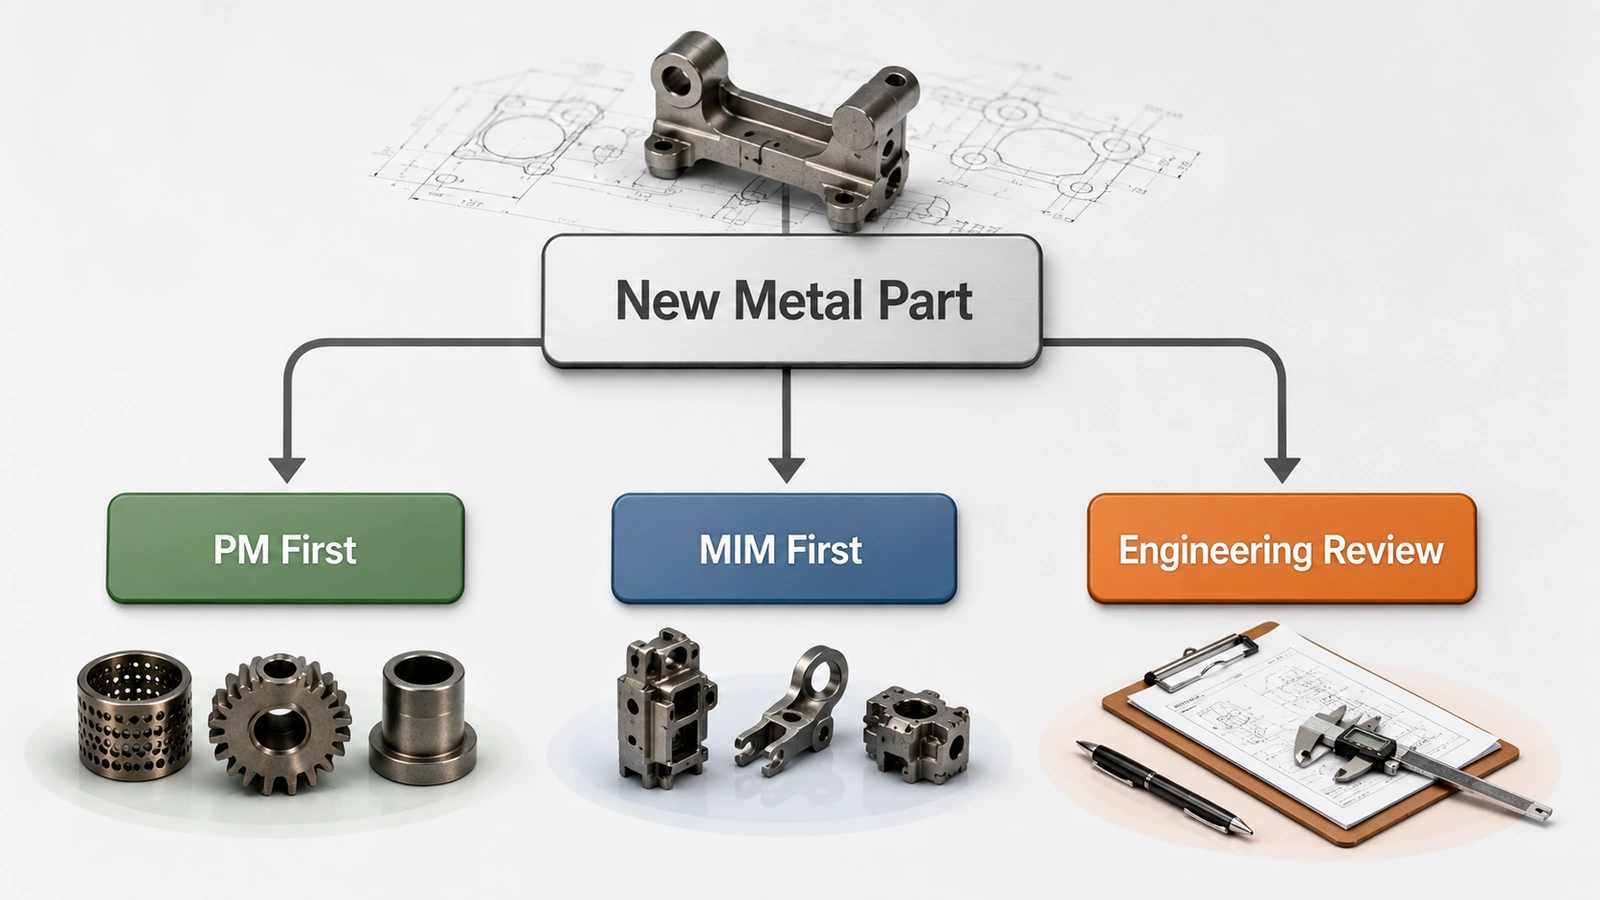
How to use the matrix:
If the part has mixed geometry, unclear porosity requirements, tight datum chains, or uncertain annual volume, treat the result as preliminary and move to drawing-level engineering review before selecting a process.
| Facteur de révision | PM d'abord | MIM d'abord | Revue d'ingénierie nécessaire |
|---|---|---|---|
| Géométrie | Régulier, axial, facile à éjecter. | Petites, complexes, tridimensionnelles. | Géométrie mixte ou chemin d'éjection incertain. |
| Caractéristiques latérales | Peu de caractéristiques latérales ou usinage acceptable. | Trous latéraux, fentes, retraits, détails fins moulés. | Multiples caractéristiques latérales liées à des datums critiques. |
| Densité / porosité | Porosité contrôlée acceptable ou utile. | Densité plus élevée ou faible porosité requise. | La fonction ne définit pas clairement l'exigence de densité. |
| Logique de coût | Le flan PM répond à la fonction avec une finition limitée. | La complexité peut réduire l'usinage ou l'assemblage. | Les opérations secondaires dominent la comparaison. |
| Volume | Pièce simple stable à haut volume. | Pièce complexe stable à volume moyen/élevé. | Demande faible, instable ou uniquement pour prototypes. |
| Tolérance | Le calibrage, le martelage ou l'usinage limité peuvent contrôler les dimensions clés. | La compensation du retrait et le contrôle du moule sont réalisables. | Chaîne de référence ultra-critique ou plan d'inspection incertain. |
| Matériau | La voie de la poudre pressable convient au matériau et à la fonction. | La voie du feedstock MIM convient au matériau et à la géométrie fine. | Objectif de propriété du matériau incertain. |
| Prochaine étape recommandée | Revue fournisseur / processus PM. | Revue DFM MIM. | Soumettre le dessin pour revue de sélection de processus. |
Déclencheur de revue d'ingénierie :
Si deux lignes ou plus tombent dans la catégorie “ Revue d'ingénierie nécessaire ”, soumettez le dessin avant de sélectionner l'outillage PM ou l'outillage MIM. Ceci est particulièrement important lorsque la pièce présente des trous latéraux, des dépouilles négatives, des exigences incertaines en matière de densité ou de porosité, des repères critiques multiples, ou un volume de production non confirmé.
Densité et Porosité : La porosité est-elle un risque ou fait-elle partie de la fonction ?
La densité ne doit pas être traitée comme une simple comparaison “ plus élevé est toujours mieux ”. Dans certains projets, une densité élevée et une faible porosité sont essentielles. Dans d'autres projets, une porosité contrôlée fait partie de la fonction.
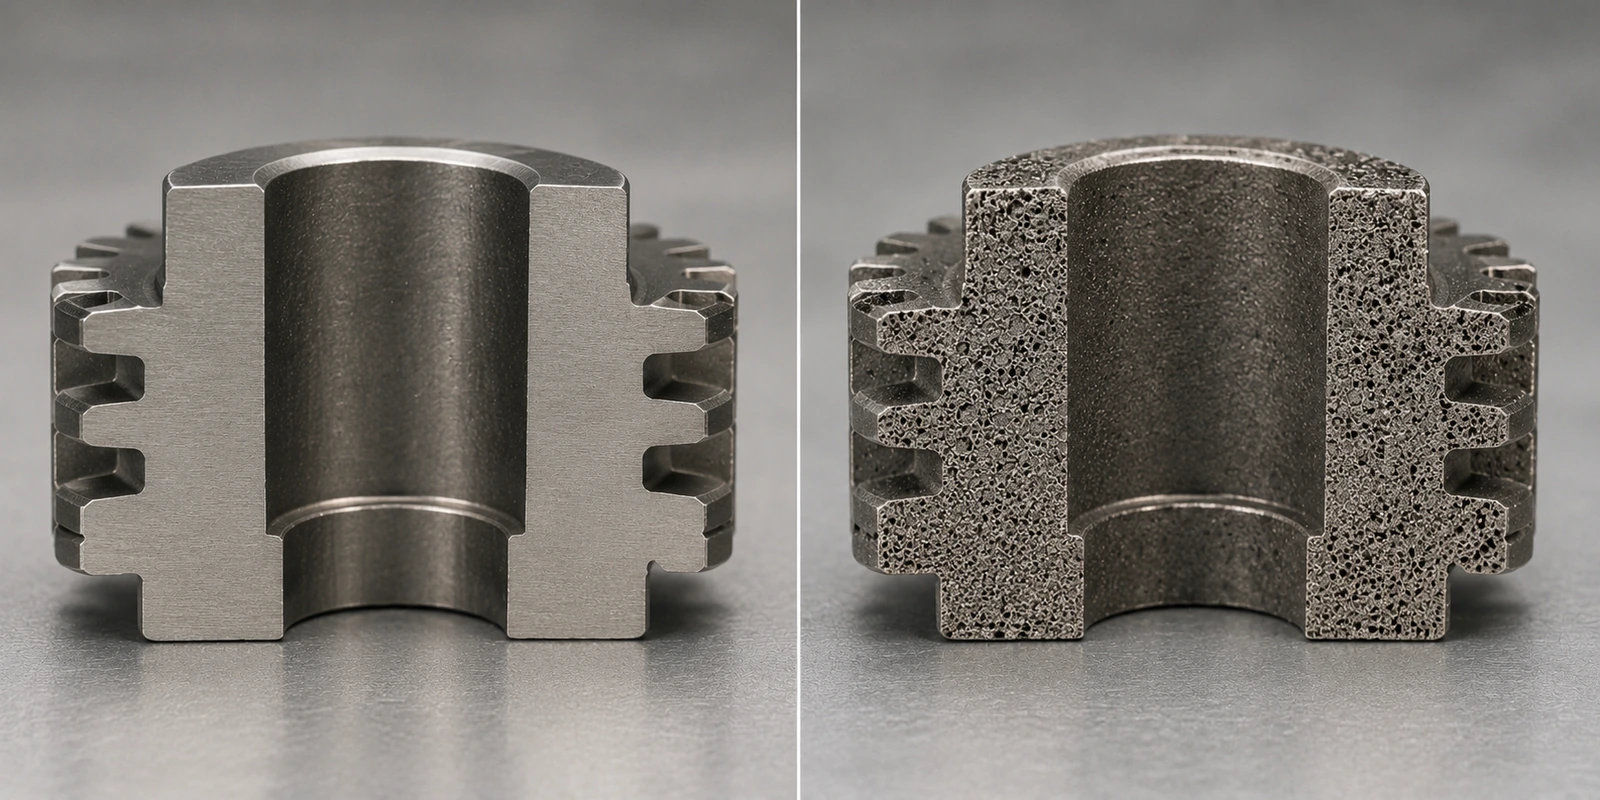
Density / porosity note:
Density is a functional requirement, not a universal quality ranking. One part may require high density, while another may benefit from controlled PM porosity for lubrication, permeability, or density control.
MIM often targets higher-density small components where strength, toughness, corrosion performance, sealing, magnetic behavior, or fine functional features matter. EPMA notes that MIM uses fine powders and can reach high sintered densities, while also emphasizing that the process is mainly suited to complex shapes in higher quantities; if conventional pressing and sintering can produce the shape efficiently, MIM may not be economical. See the Aperçu du moulage par injection de métal de l'EPMA for additional process background.
La métallurgie des poudres (PM) peut utiliser intentionnellement la porosité pour la rétention d'huile, l'auto-lubrification, la filtration, l'amortissement acoustique ou une densité contrôlée. Pour les douilles, les paliers, les composants poreux et certaines pièces liées au frottement ou à la lubrification, la porosité peut être une caractéristique d'ingénierie plutôt qu'un défaut.
Tableau de décision Densité / Porosité
| Exigence | La PM peut être préférable lorsque | Le MIM peut être préférable lorsque |
|---|---|---|
| Fonction de rétention d'huile | Une porosité interconnectée contrôlée favorise la lubrification. | La rétention d'huile n'est pas la fonction principale. |
| Haute résistance dans une petite pièce complexe | La géométrie ou la densité de la PM peuvent être limitantes. | Une densité plus élevée et une complexité moulée sont nécessaires. |
| Étanchéité ou faible fuite | La porosité peut être une préoccupation. | Une faible porosité est importante. |
| Fonction poreuse ou filtrante | La porosité est intentionnellement conçue. | Le MIM peut ne pas être approprié. |
| Performances magnétiques | La métallurgie des poudres (PM) peut convenir à certaines géométries magnétiques douces sélectionnées. | Le MIM peut être envisagé pour de petites pièces magnétiques complexes. |
| Chargement structurel | La métallurgie des poudres (PM) peut fonctionner lorsque la densité et la géométrie sont appropriées. | Le MIM peut être envisagé lorsque la densité et les caractéristiques complexes sont importantes conjointement. |
Stratégie de tolérancement : Contrôle du retrait vs calibrage et matriçage
La comparaison des tolérances entre le MIM et la métallurgie des poudres (PM) ne doit pas être réduite à “ quel procédé est le plus précis ”. La vraie question est de savoir d'où vient le risque dimensionnel et comment le procédé le contrôle.
En MIM, le contrôle dimensionnel dépend du comportement du feedstock, de la conception du moule, de l'emplacement de l'alimentation, de la stabilité du déliantage, du retrait au frittage, du support de pièce et de la planification de l'inspection. La pièce moulée brute contient du liant et se rétracte pendant le frittage, ainsi la compensation de l'outillage et le contrôle du frittage sont centraux dans la stratégie dimensionnelle. L'EPMA note également que le MIM diffère de la métallurgie des poudres traditionnelle car le compact brut contient du liant et un retrait important se produit pendant le frittage, faisant du contrôle du retrait une exigence majeure.
En PM, le contrôle dimensionnel dépend du remplissage de la poudre, de l'uniformité de la compaction, de la résistance à vert, de l'éjection, du changement au frittage, de l'usure de la matrice et des opérations secondaires telles que le calibrage, le matriçage, le repoussage ou l'usinage. La PM peut être efficace lorsque les dimensions clés sont alignées avec la fenêtre du procédé, mais des relations de datum complexes peuvent créer des risques supplémentaires d'inspection et de finition.
Pour la planification dimensionnelle spécifique au MIM, consultez le les tolérances MIM page.
Questions d'examen des tolérances avant la sélection du procédé
| Question | Pourquoi c'est important |
|---|---|
| Quelles dimensions sont réellement critiques pour la fonction ? | Toutes les dimensions n'ont pas besoin de la même stratégie de tolérancement. |
| Les datums critiques sont-ils situés sur des surfaces moulées, pressées ou usinées ? | Le choix du datum affecte la stabilité de l'inspection. |
| La caractéristique dépend-elle d'un usinage latéral après le frittage PM ? | Les opérations secondaires peuvent modifier le coût et la précision. |
| Le retrait MIM peut-il être compensé par l'outillage et le support ? | Les formes complexes peuvent nécessiter des modifications DFM avant l'outillage. |
| Les tolérances de planéité, de concentricité ou de position sont-elles déterminantes pour le choix du procédé ? | Ces éléments sont souvent plus importants que la tolérance de taille de base. |
| L'inspection est-elle basée sur la fonction de la pièce ou uniquement sur les défauts du dessin ? | Des défauts de dessin trop stricts peuvent entraîner des coûts inutiles. |
Logique de coût : Comparez le coût de la pièce fonctionnelle, pas seulement le prix unitaire
Pour les nouvelles pièces métalliques, la comparaison des coûts doit être basée sur la pièce fonctionnelle finie, et non uniquement sur l'ébauche formée.
La métallurgie des poudres (PM) peut être plus économique lorsque la pièce compactée et frittée satisfait déjà la majeure partie de la fonction avec un traitement secondaire limité. La logique d'outillage et de production peut être efficace pour des pièces relativement régulières, à haut volume et sensibles aux coûts.
Le MIM peut être justifié lorsque la géométrie est suffisamment complexe pour réduire l'usinage, l'assemblage, le soudage ou plusieurs opérations spécifiques aux fonctionnalités. Les directives de conception complexe de la MIMA indiquent que l'ajout de fonctionnalités en MIM peut présenter des avantages économiques en éliminant les processus secondaires ou les opérations d'assemblage, mais ils ajoutent généralement des coûts d'outillage et d'ingénierie de démarrage.
For a broader cost breakdown, see the guide des coûts du moulage par injection de métal. In an early MIM-or-PM review, cost should be compared at the finished-part level, including tooling, secondary machining, sizing or coining, assembly, inspection, and expected production volume.
Tableau d'analyse des coûts fonctionnels
| Facteur de coût | Question sur les coûts PM | Question sur les coûts MIM |
|---|---|---|
| Outillage | Le moule, les poinçons et les mandrins peuvent-ils former la pièce de manière fiable ? | Le moule nécessite-t-il des tiroirs, des noyaux, une alimentation complexe ou un support spécial ? |
| Poudre / matériau d'alimentation | Le système de poudre est-il adapté au compactage et à la densité cible ? | Le matériau d'alimentation supporte-t-il les exigences de fluidité, de déliantage et de frittage ? |
| Opérations secondaires | L'usinage, le calibrage, le matriçage ou l'imprégnation d'huile sont-ils prévus et contrôlés ? | Les caractéristiques moulées peuvent-elles réduire l'usinage ou l'assemblage ? |
| Tolérance | La métallurgie des poudres (PM) peut-elle maintenir ou finir efficacement les dimensions critiques ? | La compensation du retrait et l'inspection peuvent-elles contrôler les dimensions critiques ? |
| Volume | Le volume est-il suffisamment stable pour l'efficacité de l'outillage PM ? | Le volume est-il suffisamment élevé pour amortir l'outillage et le développement MIM ? |
| Risque qualité | Les risques liés à la densité, à l'éjection ou à la porosité sont-ils contrôlés ? | Les risques liés au moulage, au déliantage, à la déformation ou à la marque de grille sont-ils maîtrisés ? |
| Fonction totale | La pièce finie répond-elle aux exigences de l'application avec un minimum de travail supplémentaire ? | Le MIM réduit-il la complexité totale de fabrication ? |
Erreurs courantes aux premiers stades lors de la comparaison MIM et PM
Erreur 1 : Choisir par nom de matériau avant d'examiner la géométrie
La sélection du matériau est importante, mais la géométrie dicte la voie de formage. Une pièce fabriquée en acier inoxydable, en acier faiblement allié ou en matériau magnétique doux peut toujours être inadaptée à une voie si la forme ne peut pas être compactée, éjectée, moulée, déliantée ou frittée de manière fiable.
Erreur 2 : Supposer que le MIM est une amélioration par rapport au PM
Le MIM n'est pas une amélioration universelle. Le PM peut être le meilleur procédé lorsque la pièce est pressable, sensible au coût, produite en grand volume et peut bénéficier d'une porosité contrôlée ou d'une finition secondaire simple.
Erreur 3 : Supposer que le PM est toujours moins cher
Le PM est souvent économique pour les pièces simples pressables, mais il peut perdre son avantage de coût si la pièce nécessite plusieurs trous latéraux, des repères usinés précis, une finition complexe ou des compromis de conception répétés. Le coût doit être examiné au niveau de la pièce finie.
Erreur 4 : Ignorer la porosité fonctionnelle
La porosité peut être un risque dans une pièce et une caractéristique fonctionnelle dans une autre. Un composant étanche à haute résistance peut favoriser une revue MIM, tandis qu'un palier imprégné d'huile peut favoriser le PM.
Erreur 5 : Examiner la sélection du procédé après que l'outillage est déjà figé
Une fois l'orientation de l'outillage validée, les modifications de conception deviennent plus lentes et plus coûteuses. La sélection précoce du procédé doit avoir lieu avant de finaliser la logique de plan de joint, la direction de pressage, l'emplacement des points d'injection, le schéma des datums et les hypothèses de tolérances critiques.
Representative Scenario: A Side-Hole Component Initially Reviewed as PM
A small metal component looked simple in the front view, so a PM route initially appeared reasonable. Drawing review then showed several side holes and a functional slot tied to assembly datums. Because the early discussion had focused mainly on material and projected annual volume, the effect of forming direction on machining, inspection, and datum control had not been fully considered.
PM itself was not the problem; the geometry was a poor match for straightforward press-and-sinter forming. The cost driver shifted from the PM blank to secondary machining and datum control. The part was therefore reviewed as a possible MIM candidate by comparing PM blank cost plus side machining with MIM tooling, molded-feature feasibility, gate location, wall-thickness balance, sintering support, and final inspection.
For similar parts, review pressing direction, side features, datum relationships, and the secondary-machining load before assuming PM will deliver the lowest finished-part cost.
Representative Scenario: A Bushing Design That Should Stay PM-First
A small sleeve-like part was considered for MIM because it used metal powder and required repeatable production. The initial assumption was that higher density would automatically improve the component.
In this case, the part function depended on controlled porosity and oil-retaining behavior, while the geometry was regular, axial, and well suited to compaction and ejection. Keeping the project PM-first allowed the review to focus on powder selection, density target, porosity control, oil impregnation, sizing requirements, and inspection of the functional dimensions.
The practical decision is not whether higher density is generally better. First determine whether porosity is a defect, a neutral characteristic, or part of the intended function.
Quoi envoyer pour une revue précoce des procédés MIM ou PM
Une recommandation de procédé utile nécessite plus qu'un nom de pièce. La revue doit être basée sur la géométrie du dessin, la fonction, les priorités de tolérance, les exigences matérielles, les attentes en matière de densité ou de porosité, le volume de production et les opérations secondaires.
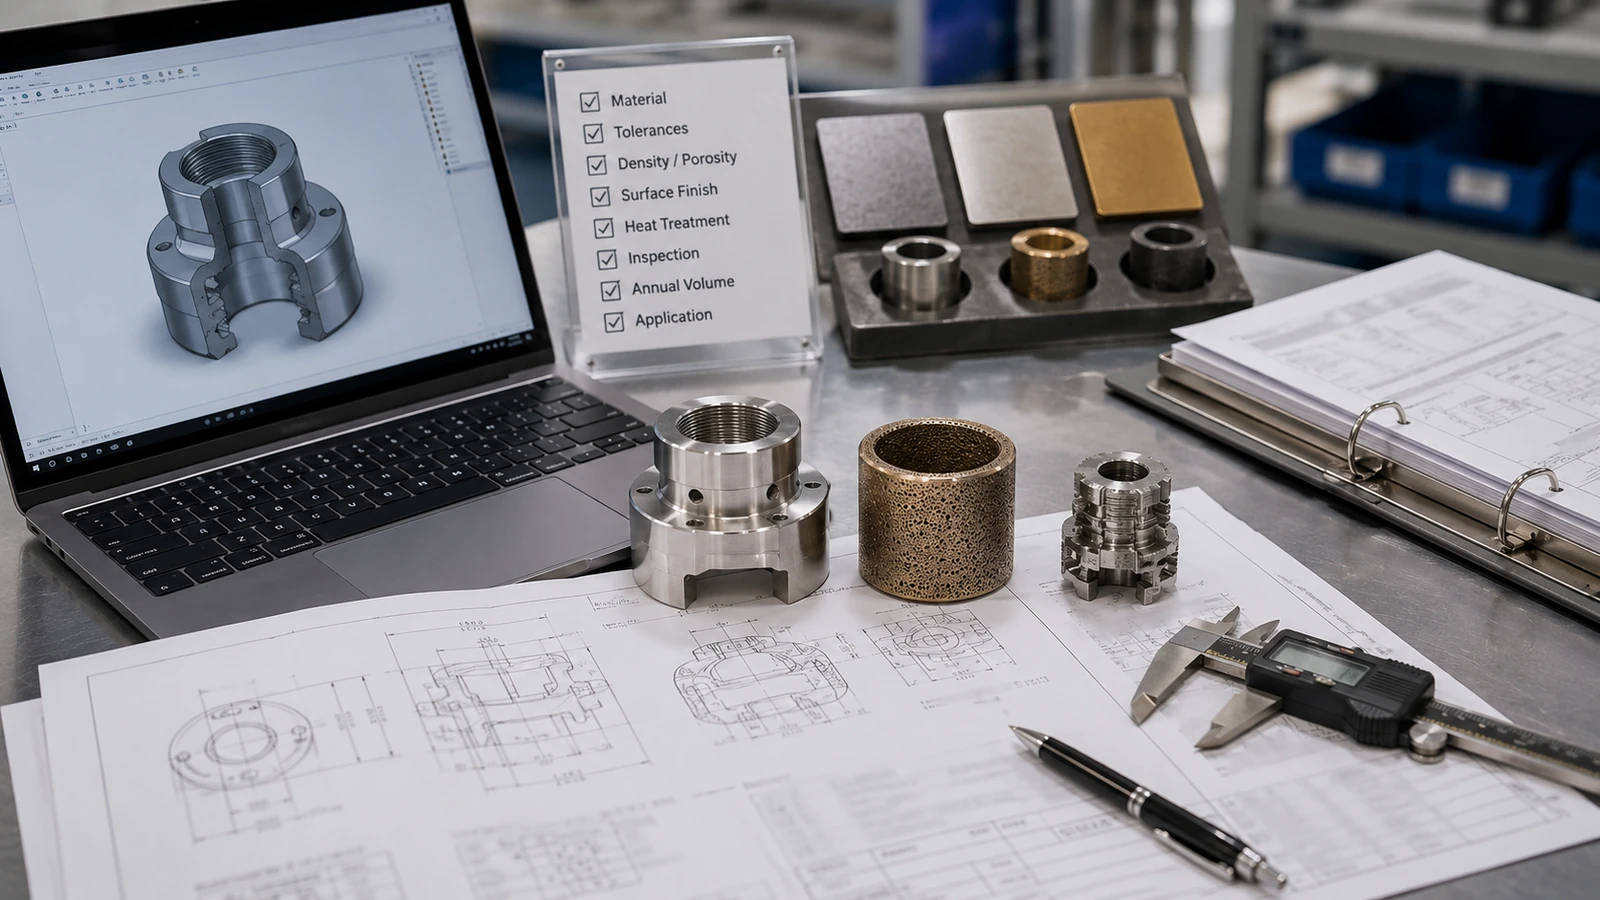
What the review needs:
A part name or alloy grade is not enough for process selection. The review also needs geometry, tolerances, datums, density or porosity requirements, production volume, and expected secondary operations.
Liste de contrôle des intrants pour la revue de procédé
| Informations à fournir | Pourquoi c'est important |
|---|---|
| Dessin 2D avec dimensions et tolérances | Indique les caractéristiques critiques, les datums, les priorités de tolérance et les exigences d'inspection. |
| Fichier CAO 3D | Aide à examiner la direction de joint, les dépouilles, l'épaisseur de paroi, les fentes, les bossages et la géométrie moulée ou compactée. |
| Nuance de matériau ou propriétés cibles | Soutient la revue d'adéquation du matériau pour le choix du feedstock MIM ou de la voie de poudre PM. |
| Volume annuel et stade du projet | Détermine si le développement de l'outillage et du procédé peut être justifié. |
| Dimensions critiques et datums fonctionnels | Identifie les caractéristiques qui influencent le risque du procédé et la planification de l'inspection. |
| Exigence de densité, de porosité ou de rétention d'huile | Aide à décider si la porosité du PM est utile ou si la densité MIM est nécessaire. |
| Exigences de finition de surface et d'apparence | Affecte la marque de grille, la ligne de joint, l'usinage, le polissage ou la revue de finition. |
| Exigences de traitement thermique ou magnétiques | Peut affecter la sélection des matériaux et la validation des propriétés finales. |
| Préoccupation de fabrication actuelle | Aide à comparer le MIM, le PM, l'usinage CNC, la fonderie, l'emboutissage ou d'autres procédés si pertinent. |
| Opérations secondaires prévues | Indique si l'usinage, le calibrage, le matriçage, le placage, le polissage ou l'assemblage modifient l'économie du procédé. |
Pour les projets proches d'un devis, le guide de préparation des RFQ peut aider à organiser les informations sur le dessin, le matériau, les tolérances, la finition de surface, le volume, l'inspection et l'application avant de contacter un fournisseur.
Demander une revue précoce des procédés MIM ou PM
Si votre nouvelle pièce métallique présente des trous latéraux, des dépouilles négatives, des parois fines, des caractéristiques tridimensionnelles complexes, des exigences de densité ou de porosité, des relations de cotes critiques, ou un volume de production incertain, soumettez le dessin pour une revue précoce du procédé avant que les hypothèses d'outillage ne soient figées.
Veuillez fournir les dessins 2D, les fichiers CAO 3D si disponibles, les exigences matérielles, le volume annuel, les dimensions critiques, les besoins en densité ou en porosité, les exigences de finition de surface, les exigences de traitement thermique et toute préoccupation de fabrication actuelle. XTMIM peut examiner si la pièce doit être évaluée comme PM d'abord, MIM d'abord, ou si une revue d'ingénierie est nécessaire avant que les détails de la demande de devis ne soient finalisés.
Examiné par l'équipe d'ingénierie XTMIM
Early MIM-versus-PM review should cover process suitability, part geometry, PM compaction and ejection limits, MIM molding feasibility, debinding and sintering shrinkage risk, material selection, density and porosity requirements, tolerance strategy, secondary operations, inspection requirements, and RFQ input quality.
Final process selection should be confirmed through drawing-level review, material requirements, tolerance priorities, application conditions, annual volume, tooling feasibility, and supplier-specific manufacturing assessment.
Technical References and Standards
Les références techniques et les documents des associations industrielles peuvent appuyer les discussions initiales sur le MIM et le PM, mais ils ne doivent pas remplacer une revue DFM au niveau du dessin. Les références utiles pour ce sujet incluent les documents de l'EPMA sur le moulage par injection de métal, les guides de conception MIMA pour le MIM, les considérations de conception PickPM pour le PM, et les informations du MPIF sur la métallurgie des poudres conventionnelle.
L'acceptation finale du matériau, les propriétés mécaniques, les objectifs de densité, les limites de porosité, les tolérances et les méthodes d'inspection doivent être confirmés par rapport au dessin client applicable, à la spécification d'achat, à la norme matériau, aux exigences MPIF / ASTM / ISO le cas échéant, et au plan qualité spécifique au projet.
FAQ : MIM ou PM pour de nouvelles pièces métalliques
Une nouvelle pièce métallique doit-elle être conçue d'abord pour le MIM ou pour la métallurgie des poudres (PM) ?
Commencez par la géométrie et la fonction. Si la pièce est axiale, régulière, pressable, éjectable, sensible au coût et peut utiliser une porosité contrôlée, le PM peut être la meilleure première voie d'examen. Si la pièce est petite, complexe, tridimensionnelle, difficile à compacter, ou nécessite une densité plus élevée avec des caractéristiques fines moulées, le MIM doit être examiné en premier.
Le MIM est-il préférable à la métallurgie des poudres (PM) pour les pièces métalliques complexes ?
Le MIM est souvent préférable pour les pièces métalliques complexes de petite taille présentant des caractéristiques latérales, des dépouilles négatives, des parois fines, des détails fins ou des fonctions intégrées. Cependant, le MIM n'est pas automatiquement supérieur pour chaque composant en métal fritté. Si la forme peut être produite efficacement par pressage et frittage conventionnels, la métallurgie des poudres (PM) peut rester plus pratique.
Quand le PM est-il un meilleur choix que le MIM ?
La métallurgie des poudres (PM) est souvent préférable lorsque la pièce a une forme régulière pressable, un chemin d'éjection dégagé, une demande stable à haut volume, des exigences sensibles au coût et une utilisation fonctionnelle pour une porosité contrôlée ou une imprégnation d'huile. Les exemples courants incluent les douilles, les paliers, les manchons, les engrenages simples, les entretoises et certaines pièces poreuses ou structurelles.
Quand le MIM ne devrait-il pas être utilisé à la place du PM ?
Le MIM ne doit pas être utilisé uniquement parce qu'il permet de fabriquer des pièces métalliques. Ce ne peut pas être le premier choix lorsque la pièce est grande et simple, que le volume est trop faible pour l'outillage, que la conception correspond déjà au compactage PM, ou que la fonction nécessite une porosité contrôlée ou une imprégnation d'huile. Dans ces cas, une revue PM devrait rester la première approche.
Une densité plus élevée signifie-t-elle toujours que le MIM est le meilleur procédé ?
Une densité plus élevée peut être importante pour la résistance, la ténacité, l'étanchéité ou certaines fonctions de précision, mais certaines pièces PM utilisent intentionnellement la porosité pour la lubrification, la perméabilité ou le contrôle de la densité. Le choix correct dépend de la fonction de la pièce, et non de la seule densité.
La métallurgie des poudres (PM) est-elle toujours moins chère que le MIM ?
La métallurgie des poudres (PM) est souvent plus économique pour des pièces simples, pressables et à haut volume. Le MIM peut devenir plus rentable lorsque la géométrie complexe réduit l'usinage, l'assemblage, le soudage ou plusieurs opérations secondaires. Comparez le coût final de la pièce fonctionnelle, pas seulement le prix de la pièce brute formée.
Quelles informations sont nécessaires pour une revue de processus MIM ou PM ?
Envoyez un dessin 2D, un fichier CAO 3D si disponible, les exigences de matériau, le volume annuel, les dimensions critiques, les notes de tolérance, les exigences de densité ou de porosité, l'état de surface, les besoins de traitement thermique, l'environnement d'application et les opérations secondaires attendues.
Un seul dessin peut-il être examiné à la fois pour le MIM et le PM ?
Oui. Une revue précoce et utile devrait comparer la faisabilité de la mise en forme, la direction de pressage, l'éjection, les risques liés aux caractéristiques moulées, les besoins en densité ou en porosité, la stratégie de tolérancement, les opérations secondaires, l'adéquation du matériau et le volume de production avant de recommander le MIM, le PM ou une autre voie de fabrication.