
Preguntas rápidas sobre dibujos MIM y DFM: No todos los ejes o pines MIM necesitan rectificado secundario. La decisión depende de la función de cada superficie cilíndrica, la redondez, rectitud y descentramiento requeridos, y la geometría que permanece estable después del sinterizado y cualquier tratamiento térmico. Una lectura de diámetro de dos puntos no puede verificar todos los requisitos geométricos. Un cuerpo de holgura…
Preguntas sobre Planos y DFM en MIM
Respuesta Rápida
No todos los ejes o pines MIM necesitan rectificado secundario. La decisión depende de la función de cada superficie cilíndrica, la redondez, rectitud y descentramiento requeridos, y la geometría que permanece estable después del sinterizado y cualquier tratamiento térmico. Una lectura de diámetro de dos puntos no puede verificar todos los requisitos geométricos. Un cuerpo de holgura puede dejarse tal como sale del sinterizado, mientras que un eje de deslizamiento o de apoyo corto puede requerir rectificado selectivo. Sin embargo, si todo el pin está combado, rectificar un eje no corregirá necesariamente el problema. Antes de la fabricación del herramental, identifique las superficies funcionales, evalúe el soporte de sinterizado y las características asimétricas, confirme el material de rectificado y las referencias de datum, y acuerde cómo se inspeccionará la pieza terminada. El acabado de precisión debe limitarse a las superficies que realmente determinan el ajuste y el movimiento.
Página relacionada: Para consultas típicas sobre geometrías, materiales y fabricación de ejes y pines MIM, consulte Ejes y pasadores MIM. La elección entre superficies tal como salen del sinterizado o rectificadas debe seguir la función de acoplamiento real y el requisito de inspección final.
01 / Identificar el requisito
¿Qué requisitos geométricos son importantes para las diferentes superficies de ejes y pasadores MIM?
Un pasador MIM escalonado tiene una cabeza moldeada, un orificio transversal, un cuerpo sin contacto y un pequeño muñón de deslizamiento. Su diámetro medido cumple con el plano, pero el pasador se atasca en su guía. Antes de especificar el material para rectificado, el ingeniero debe preguntar “¿Qué característica controla el ensamblaje y qué característica de esa característica está fallando?” La respuesta podría estar en la forma transversal del pasador, su rectitud, el taladro de acoplamiento o la forma en que el ensamblaje localiza las dos partes.
Un plano de eje puede controlar el diámetro, la redondez, la rectitud, la cilindricidad, la excentricidad y la textura de la superficie. Estos requisitos responden a diferentes preguntas sobre ajuste y movimiento; especificar todos ellos en cada superficie agrega trabajo de inspección sin necesariamente mejorar la función. Su interpretación también depende del estándar del plano que rige. La planificación general de tamaño MIM se cubre en el Guía de tolerancias MIM; aquí el enfoque está en las características cilíndricas que controlan el ensamblaje.
Identificar zonas cilíndricas funcionales y no críticas
Mapee las superficies cilíndricas según lo que hacen en el ensamblaje. Identifique las regiones que localizan, giran, deslizan, sellan o transfieren carga, luego distíngalas de las secciones del cuerpo que solo proporcionan espacio libre o conectan características. Una superficie tal como se sinteriza aún necesita una condición de aceptación definida; simplemente puede que no necesite el mismo requisito de forma o acabado que un muñón de rodamiento.
ACuerpo generalEspacio libre / exterior
BCaracterística de localizaciónHombro / posicionamiento
CMuñón críticoDeslizamiento / rotación
Solo mapa de características ilustrativo. Las zonas funcionales reales, los datums y las tolerancias deben seguir el dibujo de la pieza del cliente y el ensamblaje de acoplamiento.
| Superficie / característica | Lo que necesita el ensamblaje | Requisito típico a revisar | Primera pregunta de ingeniería |
|---|---|---|---|
| Cuerpo de holgura, diámetro sin contacto | Espacio o envolvente externa | Tamaño en ubicaciones definidas; holgura o envolvente | ¿El estado calificado 'as-sintered' puede proporcionar la holgura necesaria? |
| Zona corta de localización o ajuste a presión | Localización repetible o interferencia | Variación de tamaño, tolerancia de la pieza acoplada, forma local | ¿Qué rango de ajuste es funcionalmente aceptable en el ensamblaje? |
| Chumaceras deslizantes | Comportamiento estable de deslizamiento, fricción y desgaste | Tamaño, redondez/cilindricidad según justificación, textura | ¿Los puntos altos locales o la rugosidad podrían causar atascos? |
| Cojinete de rotación | Rotación confiable alrededor de un eje funcional | Tamaño y forma; excentricidad relativa a un datum especificado cuando sea necesario | ¿Qué eje establece el cojinete o la fijación? |
| Sección de guía larga | Alineación sobre una longitud comprometida | Rectitud del elemento o eje especificado; ajuste | ¿La preocupación es la comba completa o solo el ajuste local? |
| Hombro, sello o interfaz de referencia | Posición axial o contacto controlado | Relación geométrica y condición superficial apropiada | ¿Qué interfaz localiza o sella realmente el ensamblaje? |
Hacer coincidir tamaño, redondez, rectitud y excentricidad con la función
Diámetro describe el tamaño de la característica. Redondez aborda la forma circular de una sección. Rectitud puede referirse a un elemento lineal de superficie o a un eje derivado, dependiendo de la definición del dibujo. Cilindricidad aborda la forma de la superficie cilíndrica en su extensión especificada; excentricidad evalúa la variación de la superficie en relación con un eje de referencia designado. Textura de superficie se separa nuevamente, aunque puede afectar significativamente el desgaste y el sellado.
Un micrómetro o calibrador de dos puntos proporciona información de tamaño local, no una descripción completa de la forma circular o la excentricidad. Eso no significa que los límites de tamaño no afecten la forma: los sistemas de dibujo ASME e ISO difieren en sus reglas predeterminadas, y las notas del dibujo pueden modificar la interpretación. Aplique el estándar utilizado en el dibujo del cliente, luego seleccione un método de medición que verifique la característica funcional real.
Ejemplo 1: Un pasador pasa la inspección de diámetro pero se atasca en una guía. Varias lecturas de diámetro de dos puntos no muestran un problema de tamaño obvio, pero el pasador se atasca en posiciones rotacionales particulares. Las causas posibles incluyen una sección de pasador lobulada, un agujero de acoplamiento fuera de forma, rebabas, daño superficial o alineación incorrecta de ensamblaje. Ninguna de estas puede identificarse de manera confiable solo con unas pocas lecturas de diámetro.
Secuencia de inspección: Inspeccione primero el agujero de acoplamiento y las marcas de contacto. Mida el perfil circular del pasador en las secciones acopladas con un método de forma adecuado, luego repita la prueba de ajuste bajo la condición de ensamblaje especificada. Si la forma de la sección del pasador es la responsable, evalúe los ajustes de moldeo o sinterizado y, cuando esté justificado, el acabado local del muñón. Si el agujero o la alineación del ensamblaje es responsable, rectificar el pasador puede dejar el problema sin cambios.
La discusión de Mitutoyo sobre métodos de evaluación de redondez explica por qué ciertos arreglos de diámetro y bloque en V pueden pasar por alto errores de forma de sección transversal particulares. Un perfil radial evaluado adecuadamente puede revelar desviaciones que una verificación de dos puntos no detecta. Para un muñón ajustado, el método de medición por lo tanto, debe coincidir con la característica de forma especificada y su función prevista.
Requisito del plano: Identifique cada superficie cilíndrica funcional en el dibujo, incluido su rol de acoplamiento, longitud controlada, requisito geométrico y referencia de datum, cuando corresponda. Esta información es necesaria antes de elegir una operación de acabado o asignar material para rectificado.
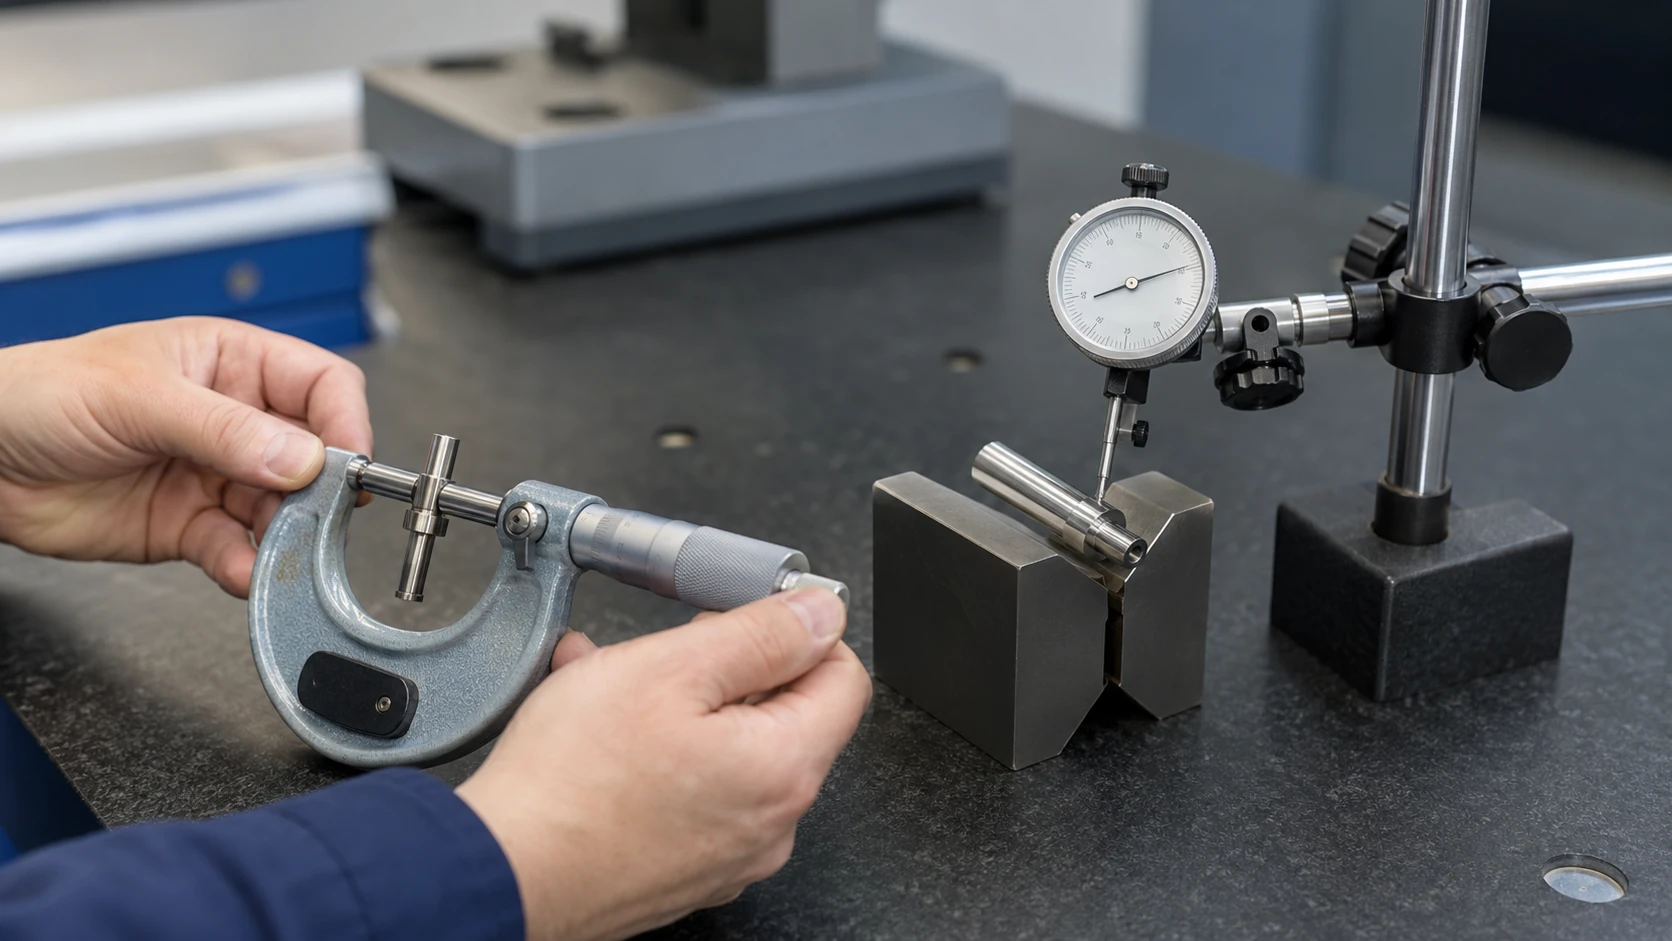
Límite de inspección: Una verificación de diámetro aprobatoria no establece todos los requisitos relacionados con la forma o los datos. La inspección debe seguir la característica que se muestra en el plano.
02 / Encuentra la fuente de variación
¿Qué causa la variación de circularidad y rectitud en flechas y pines MIM?
La circularidad y la rectitud pueden cambiar durante el moldeo, el desaglutinado, el sinterizado y tratamientos térmicos posteriores. La compensación del herramental puede abordar un cambio de tamaño predecible y repetible, pero no puede eliminar de manera confiable la comba variable o el error de forma local. Para una flecha o un pin, las preguntas críticas son dónde cambia la forma, cómo se soporta la pieza y si la región afectada es necesaria para el ensamblaje.
Geometría esbelta y vanos sin soporte
Las piezas verdes largas y esbeltas son más sensibles al manejo y al soporte que las piezas cortas y compactas. Durante el desaglutinado y el sinterizado a alta temperatura, un vano largo sin soporte puede perder su forma prevista, especialmente cuando la masa o las condiciones de contacto son desiguales. Por lo tanto, la estrategia de soporte para sinterizado debe considerarse durante la DFM, mientras que la orientación del moldeo y las superficies de contacto aún se pueden ajustar.
La relación longitud-diámetro es una señal de advertencia útil, no un límite de aceptación universal. Dos piezas con la misma relación pueden comportarse de manera diferente debido a una cabeza pesada, un orificio transversal, una pared escalonada o un contacto diferente con el soporte. Especifique la longitud cuya rectitud es importante para el ensamblaje, revise los puntos de soporte disponibles y verifique el resultado en piezas representativas.
Mide la misma característica de rectitud controlada en puntos definidos del proceso. Si la pieza ya está combada después del sinterizado, investigue el manejo en verde, el soporte, la geometría del moldeo y las condiciones del horno. Si la rectitud cambia principalmente después del tratamiento térmico, investigue esa operación y su utillaje antes de cambiar el molde. Utilice la misma definición de característica y un soporte comparable durante cada medición; de lo contrario, el cambio aparente del proceso puede provenir de la configuración de inspección.
La la guía de diseño de la Metal Injection Molding Association discute tramos largos, voladizos y geometrías delicadas que pueden requerir soportes de sinterizado específicos para la pieza. Para un pasador esbelto, esto significa verificar el contacto real del soporte y la longitud no soportada en lugar de asumir una relación fija de longitud a diámetro máxima.
Características Escalonadas, Agujeros Transversales y Geometría Asimétrica
Una cabeza, hombro, plano, ranura o agujero transversal moldeado puede eliminar una operación separada de mecanizado o ensamblaje, pero estas características también alteran la geometría de la sección local. En un eje escalonado, una cabeza gruesa y un vástago delgado pueden responder de manera diferente al procesamiento, mientras que un agujero transversal o un hombro pueden interrumpir las superficies disponibles para el soporte de sinterizado o el acabado. Las relaciones resultantes de forma y datum deben verificarse como una pieza completa.
La misma característica puede crear diferentes riesgos dependiendo de la ubicación. Un agujero transversal cerca de un vástago delgado, por ejemplo, puede complicar el soporte o reducir la longitud ininterrumpida disponible para el agarre durante el rectificado. Si alguno de los efectos importa depende del plano y la ruta elegida. Ver cómo las dimensiones de la pieza afectan la calidad de la pieza MIM para la relación más amplia entre la geometría de la pieza y la estabilidad dimensional MIM.
Ejemplo 2: La rectitud se deteriora después del tratamiento térmico. En este caso ilustrativo, la sección guiada cumple su requisito de rectitud después del sinterizado pero falla después de un ciclo posterior de tratamiento térmico. El estado de proceso modificado sugiere examinar el soporte térmico, la restricción y la respuesta del material antes de culpar a la cavidad del molde.
Verificación: Compare la misma característica de rectitud controlada inmediatamente después del sinterizado y después del tratamiento térmico, con métodos de soporte e inspección consistentes. Si el cambio se asocia repetidamente con el ciclo posterior, revise su soporte y la secuencia de proceso propuesta. Considere el enderezado solo cuando la condición de la aleación, la geometría de la pieza y la verificación posterior hagan factible esa ruta; el rectificado para eliminar la curvatura no es un sustituto de esta evaluación.
Repetibilidad de Moldeo, Sinterizado y Post-Tratamiento
La posición de la compuerta, las líneas de partición y las características de expulsión también son importantes cuando coinciden con un diámetro de localización o un muñón rectificado futuro. Una marca de testigo en una superficie de cojinete puede requerir mover la compuerta, cambiar el área funcional o dejar material para el acabado. La compensación del herramental es útil para la contracción repetible, pero la distorsión variable requiere primero un proceso de moldeo y sinterizado más estable.
La Visión general de MIM de la European Powder Metallurgy Association describe la contracción sustancial involucrada en MIM y la dificultad introducida por las secciones de pared variables. Por lo tanto, un eje escalonado necesita más que un factor de contracción general nominal: verifique las transiciones entre los diámetros y confirme que la relación de característica crítica es repetible después del sinterizado.
Para materiales tratables térmicamente, especifique la condición final requerida antes de fijar la secuencia de acabado. Un munón que pasa la inspección de tamaño y forma después del sinterizado puede cambiar durante un ciclo térmico posterior. La tabla de riesgos distingue la desviación observada de sus posibles causas y las mediciones necesarias para identificar la operación responsable.
| Preocupación observada o anticipada | Primeros posibles contribuyentes | Acción DFM | Evidencia necesaria |
|---|---|---|---|
| Deformación o variación de rectitud en toda la pieza | Vano esbelto, manipulación, orientación/soporte de sinterizado, tratamiento térmico | Revisar el contacto del soporte, la longitud controlada y las operaciones posteriores | Mediciones de rectitud en estados de proceso especificados |
| Variación de forma circular local | Geometría local, efectos de moldeo/sinterizado, interrupciones superficiales | Revisar sección crítica y condición superficial | Medir dimensiones en secciones funcionales |
| Excentricidad entre un muñón y otra característica | Interpretación de datum, cambio de geometría, configuración de acabado | Establecer relación entre datum funcional y datum de manufactura | Inspección referenciada a datum después del acabado |
| Pérdida de ajuste post-tratamiento térmico | Condición de pieza cambiada o distorsión térmica | Reconsiderar cuándo se establece el muñón final | Comparación antes/después del proceso en características críticas |
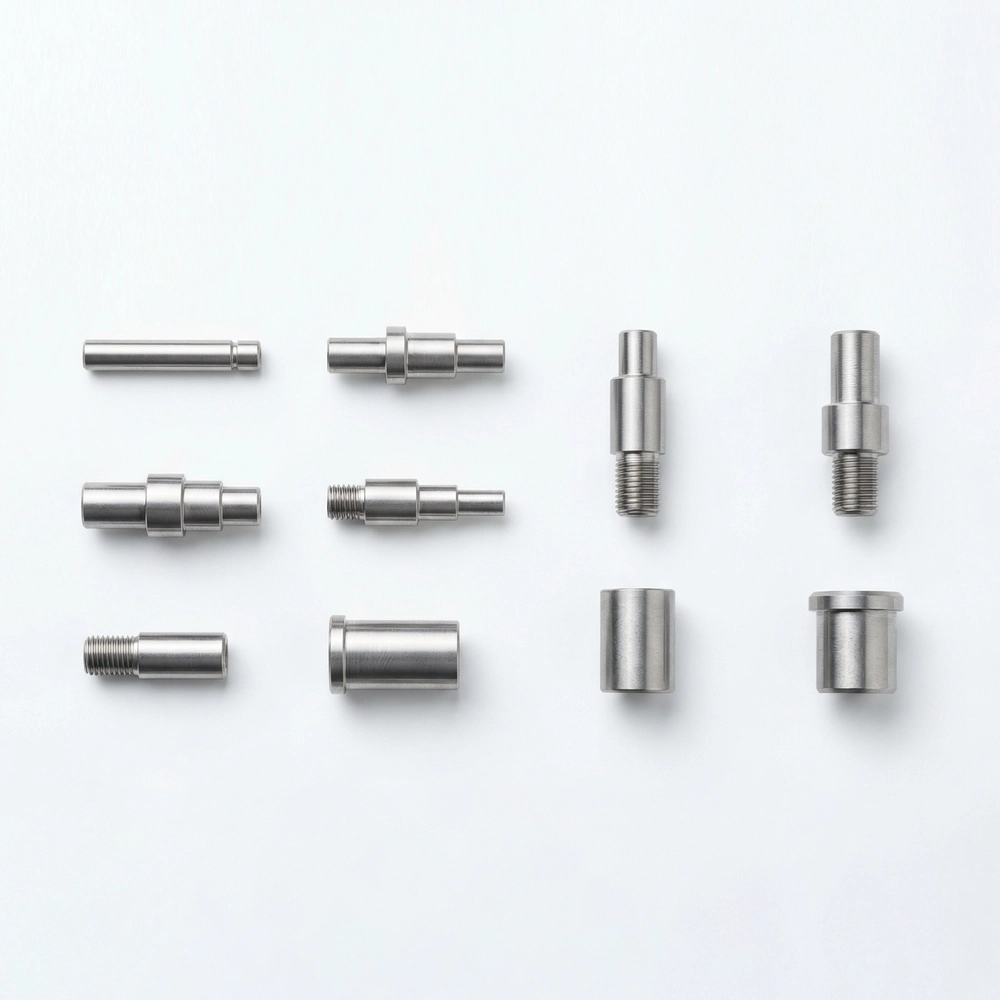
Implicación de diseño: La longitud, la distribución de masa y el soporte —no solo el diámetro nominal— determinan qué riesgos de forma merecen una inspección de prueba.
03 / Seleccione la ruta de fabricación
¿Cuándo deben los ejes y pasadores MIM permanecer como sinterizados o recibir rectificado secundario?
El rectificado es una solución selectiva a un requisito funcional definido, no el paso final por defecto para cada eje MIM. Comience por identificar qué superficies pueden cumplir su función como sinterizadas y cuáles requieren control adicional de tamaño, forma o textura. El error de forma localizado, la comba de longitud completa y la excentricidad relacionada con el datum son problemas diferentes; cada uno necesita un método de acabado o corrección que aborde su causa real.
Mantenga las superficies no críticas adecuadas como sinterizadas
Un diámetro de cuerpo utilizado solo para holgura puede permanecer como sinterizado cuando las muestras demuestran el ajuste y la repetibilidad requeridos. Algunas regiones de localización cortas también pueden cumplir sus requisitos sin acabado. Los criterios de aceptación aún deben describir el tamaño, el envolvente o la relación geométrica necesarios; un área no debe dejarse sin verificar simplemente porque se llama no crítica.
En el ejemplo del pasador escalonado, el cuerpo entre la cabeza y el muñón deslizante puede dejarse como sinterizado si no guía, localiza o interfiere con la pieza de acoplamiento. El muñón deslizante corto debe evaluarse por separado en cuanto a holgura, forma y textura de la superficie. Esto mantiene el beneficio de la forma casi neta donde es útil sin asumir que cada superficie moldeada es adecuada para contacto de precisión.
Qué puede —y qué no puede— corregir el rectificado selectivo
El rectificado cilíndrico localizado puede establecer el diámetro final del muñón, mejorar la forma circular accesible y producir una textura de superficie controlada cuando el material, el soporte y la configuración de la máquina lo permiten. También puede ayudar a lograr una relación de datum especificada si la configuración hace referencia a las características correctas. Rectificar solo el muñón no garantiza que un eje ya doblado se enderece, ni alinea un hombro sin tratar, un agujero transversal o un diámetro opuesto con la superficie recién rectificada.
Una rectificadora genera la superficie terminada en relación con la forma en que se sujeta y mueve la pieza de trabajo. Esa configuración puede diferir del eje de referencia del ensamblaje. Si un pasador esbelto se dobla bajo sujeción, se puede rectificar con precisión mientras está restringido y luego recuperar su forma después de retirarlo. De manera similar, un muñón redondo aún puede fallar en cuanto a excentricidad con respecto a otro datum cilíndrico. Verifique la deflexión del sistema de sujeción, la simulación del datum y la pieza en estado libre después de la rectificación, no solo el diámetro medido en el accesorio.
El material para rectificado debe cubrir el margen de limpieza alrededor de todo el muñón. La excentricidad o la distorsión local en relación con la configuración de rectificado pueden requerir una remoción desigual alrededor de la circunferencia; por lo tanto, el sobre-tamaño del diámetro nominal puede ser insuficiente. Confirme el material en muestras sinterizadas o tratadas térmicamente reales antes de fijar la tolerancia en el diseño del herramental.
Un pasador con un cuerpo central combado aún puede usar de manera aceptable un muñón corto rectificado si la región combada solo tiene una función de holgura. Sin embargo, si el ensamblaje guía la longitud completa del eje, esa comba puede seguir siendo un fallo incluso después de que el muñón esté redondo. De manera similar, un muñón rectificado desde la superficie de referencia incorrecta puede cumplir con los límites de tamaño y forma, pero fallar en la excentricidad especificada.
La rectificación puede mejorar
- El tamaño final local del muñón
- Redondez / forma cilíndrica local, cuando la configuración lo soporta
- Textura superficial en una zona funcional accesible
- Algunas relaciones relacionadas con el datum, si se establecen y verifican deliberadamente
La rectificación no soluciona automáticamente
- Comba de cuerpo completo o rectitud del eje fuera de la región rectificada
- Sinterizado inestable o variación en el tratamiento térmico
- Características sin tratar desalineadas
- Montaje inadecuado, stock insuficiente o un datum de inspección incorrecto
Elija el método de rectificado en función de la geometría real del muñón. El rectificado sin centro puede ser adecuado para ciertos cilindros continuos, mientras que un pasador escalonado o con cabeza, una superficie interrumpida o un muñón corto pueden requerir un herramental o proceso de rectificado diferente. La configuración también debe preservar cualquier relación especificada con el eje de datum de ensamblaje.
Ejemplo 3: Mejora la redondez del muñón rectificado, pero el descentramiento (runout) aún falla. Un muñón se termina utilizando el diámetro exterior del cuerpo como referencia de sujeción, pero el plano define el datum de rotación a partir de otro cilindro de localización. El muñón rectificado mejora en redondez, pero permanece desalineado con el eje de datum especificado, por lo que el descentramiento (runout) aún falla.
Verificar antes de volver a rectificar: Confirme la característica de datum del plano y la configuración de inspección de descentramiento (runout), luego compare la pieza soportada y sin soporte. Corrija la referencia del herramental o la alineación del proceso si es necesario. Eliminar más material del muñón es poco probable que resuelva una desalineación de datum por sí sola.
Cuándo el Calibrado (Sizing), Enderezado o Mecanizado Local Pueden Ser Más Adecuados
Donde la necesidad principal es un ajuste de tamaño local repetible en lugar de un acabado fino del muñón, el calibrado (sizing) o un método adecuado de corrección de forma pueden valer la pena probar. La comba general puede requerir un enderezado controlado, siempre que el estado del material y la geometría lo permitan. El torneado o rectificado local puede abordar un diámetro o hombro designado. Seleccione la operación según el tipo de error y su condición final aceptable.
Cada ruta tiene límites. El calibrado (sizing) no es prueba de redondez precisa o rectitud total del eje; el enderezado necesita su propia validación de proceso y puede afectar otras características; el torneado puede no entregar la forma o acabado requeridos sin una configuración adecuada; y el rectificado necesita suficiente holgura local, accesibilidad y un datum compatible. Donde varias opciones parezcan factibles, valide la secuencia propuesta en muestras representativas antes de hacer una declaración de capacidad de producción.
La EPMA identifica el rectificado, el lapeado y el bruñido entre los métodos que pueden mejorar el acabado superficial MIM. Seleccione el método según la función de deslizamiento, sellado o desgaste del muñón; un acabado más fino por sí solo no compensará una forma, material o tratamiento superficial incorrectos. Acuerde la textura requerida y cómo se medirá.
Cuando el acabado extenso hace que la ruta MIM valga la pena reconsiderar
El MIM es más útil para un eje que integra geometrías como una cabeza, un agujero transversal, una cara plana o una ranura que de otro modo requerirían pasos de mecanizado o ensamblaje adicionales. Su ventaja es menos segura para un pasador simple que requiere acabado de precisión en casi toda su longitud o varias configuraciones de muñón separadas. Compare el herramental, el moldeo, el sinterizado, el tratamiento, el acabado, la inspección y los volúmenes esperados con el torneado u otra ruta factible. La mecanizado post-sinterizado para piezas MIM página cubre las opciones de procesos secundarios con más detalle.
Ejemplo publicado de la industria: La Estudio de caso de un ensamblaje de eje de acero inoxidable MIM describe un componente de 17-4 PH fabricado a través de una ruta MIM integrada con operaciones adicionales de unión y precisión. Muestra que la conformación y el acabado casi neta se pueden combinar cuando la función los requiere. El caso publicado es evidencia independiente de la industria, no una declaración de los resultados de producción de XTMIM o un requisito general para rectificar ejes MIM.
| Ruta | Cuándo considerarlo | Qué aborda | Qué no demuestra | Evidencia antes del herramental |
|---|---|---|---|---|
| A. Tal como se sinteriza | La superficie solo necesita un tamaño o espacio funcionalmente apropiado | Evita acabados innecesarios en áreas de forma cercana (near-net-shape) | Redondez, rectitud o descentramiento no medidos | Muestras de capacidad de proceso y verificación de espacio de acoplamiento |
| B. Corrección / mecanizado controlado | Tamaño localizado o problema geométrico corregible | Dimensiones seleccionadas o errores geométricos dentro de la capacidad específica del proceso | Todos los demás requisitos geométricos sin validación separada | Ruta de prueba, estado del material, fijación e inspección post-operación |
| C. Rectificado selectivo | El journal o ajuste crítico accesible necesita un acabado controlado final | Tamaño local, forma o textura con una configuración apropiada | Enderezado automático de la pieza completa o de características sin tratar | Medición de stock, datum, acceso, secuencia y forma/excentricidad final |
| D. Revisión de procesos alternativos | Pin de precisión simple de longitud completa o carga de acabado excesiva | Producción potencialmente más simple de ruta completa | Menor costo sin una comparación de volumen y proceso | Cotizaciones alternativas completas, supuestos de riesgo y volumen por lote/anual |
Selección del proceso: Separar el error local de tamaño o redondez de la comba de longitud completa, la excentricidad relacionada con el datum, los requisitos de textura y el costo de producción. El proceso elegido debe ser capaz de corregir el problema identificado, y su resultado debe ser medible en la condición final. Para las consecuencias de costo de las operaciones de acabado añadidas, consulte cómo las operaciones secundarias afectan el costo de RFQ de MIM.

Regla de acabado: Un eje escalonado puede contener superficies tanto sinterizadas como acabadas; el plano y la inspección funcional deciden cuáles necesitan mecanizado.
04 / Planificación del proceso antes del herramental
¿Cómo planificar la tolerancia de rectificado, los puntos de referencia y la secuencia del proceso antes de fabricar el herramental?
La ruta de acabado elegida debe ser práctica antes de que se libere el molde. Un journal corto puede requerir material adicional, pero ese material es inútil si la pieza no se puede sujetar sin doblarse, si la muela de rectificado no puede alcanzar la superficie o si el accesorio de acabado no puede preservar la relación de datum requerida. Revise estas restricciones junto con el soporte de sinterizado y la condición final prevista del material.
Alinear Datums Funcionales, de Acabado e Inspección
El datum funcional establece la referencia necesaria para la relación de ensamblaje especificada. El datum de fabricación o acabado es la combinación de superficie o característica utilizada para localizar la pieza durante la remoción de material. El datum de inspección es la referencia utilizada para demostrar la conformidad con el dibujo. No necesitan ser superficies de contacto físico idénticas, pero la transferencia entre ellas debe definirse y verificarse.
A característica de localización cilíndrica puede establecer el eje de rotación del ensamblaje, mientras que una cara de hombro establece su posición axial de asiento. Cuando el journal terminado tiene un requisito de excentricidad con respecto al datum cilíndrico, cumplir solo con su límite de diámetro es insuficiente. La configuración de rectificado debe reproducir esa relación de datum, o su transferencia debe validarse mediante inspección. Una cara de hombro por sí sola no establece el eje de rotación; su posición axial y orientación de cara son requisitos separados donde se especifican.
Verificar simulador de datos y condiciones de contacto en el herramental actual. Mover los puntos de soporte a lo largo de un eje esbelto puede cambiar su deflexión y el eje generado durante el rectificado. Si el datum del plano no se puede contactar directamente, califique una configuración alternativa midiendo la pieza terminada contra el sistema de datum especificado. La repetibilidad del herramental es tan importante como su diseño nominal.
Función de ensamble¿Qué característica localiza la pieza?
Configuración de acabado¿Qué puede sujetar la máquina de manera confiable?
Inspección final¿Qué datum verifica el plano?
Las flechas representan una relación requerida, no una instrucción para usar los mismos puntos de contacto físicos para las tres operaciones.
Definir la holgura de acabado local y el acceso al herramental
Mantenga el material de rectificado en las superficies que necesitan acabado. Muy poco material puede dejar porciones de un journal sinterizado distorsionado o excéntrico; demasiado puede aumentar el tiempo de ciclo, el calor de rectificado o el riesgo de dañar una sección delgada. La holgura depende de la condición del material, la variación sinterizada, el soporte de la pieza y el método de rectificado previsto, por lo que no se puede especificar como un valor universal.
Indique si la holgura es material radial o sobredimensionamiento diametral, donde comienza y termina el muñón terminado, y cuándo se mide la dimensión del material base. Evalúe el material mínimo disponible alrededor de la circunferencia completa después de considerar la excentricidad, la variación de forma y cualquier movimiento térmico posterior. La diferencia nominal entre dos diámetros no demuestra que la superficie se pueda limpiar por completo.
Durante las pruebas de primer artículo, mida el tamaño y la forma del muñón antes del acabado, registre las referencias reales del utillaje, luego verifique el perfil terminado y el material restante cerca de los hombros o las paredes delgadas. Donde la muela no pueda limpiar el muñón completo sin cortar una característica adyacente, revise el material base, la geometría de alivio o el utillaje antes de aprobar el herramental.
Verifique el acceso de rectificado en hombros, ranuras y agujeros transversales, particularmente donde la muela deba entrar o salir de un muñón corto. Verifique también que la sujeción o el soporte no deformarán la pieza. Un pasador con cabeza y una varilla uniforme pueden compartir un diámetro nominal pero requieren diferentes configuraciones de rectificado; ambos necesitan pruebas en la variación sinterizada esperada.
Planifique el tratamiento térmico, el rectificado y la condición dimensional final
La secuencia de acabado depende de la condición final del material requerida. El tratamiento térmico después del rectificado puede alterar la forma; el rectificado después del tratamiento térmico puede requerir una muela, tasa de remoción o configuración diferente. El plateado, los recubrimientos y otros tratamientos superficiales también pueden alterar el ajuste. Establezca la secuencia en torno a la última operación capaz de cambiar una característica controlada en lugar de aplicar un orden a cada aleación.
Utilice mediciones del estado del proceso para distinguir un problema de acabado de un problema del proceso térmico. Por ejemplo, mida la longitud controlada y la relación del muñón después del sinterizado, repita después de cualquier tratamiento térmico significativo, luego verifique nuevamente después del acabado y después de cualquier tratamiento superficial posterior que cambie la geometría. Si la geometría cambia después de una operación posterior, inspeccionar solo la pieza rectificada inmediatamente después del rectificado daría un resultado de liberación engañoso. La secuencia debe aprobarse para la aleación real y la condición final requerida, no aplicarse como una receta fija.
Las mediciones intermedias deben aislar dónde entra la variación en el proceso. La aceptación final, sin embargo, pertenece después de la última operación que puede cambiar materialmente la característica controlada. Si un tratamiento térmico o superficial posterior pudiera deshacer una corrección anterior, verifique su efecto antes de liberar la pieza.
Antes de la liberación del herramental: Confirme el mapa de la superficie funcional, los datos de dibujo, la tolerancia de rectificado, el acceso y el plan de utillaje, y la secuencia de operación final. Identifique las condiciones no resueltas para las pruebas de primer artículo en lugar de asumir que una instrucción general de rectificado las cubre.
- Las zonas funcionales críticas y las áreas candidatas tal como se sinterizan se identifican en el dibujo 2D.
- El dato del dibujo se relaciona con características de referencia realistas de acabado e inspección.
- Se revisan la longitud exacta del muñón que soporta el material base, la transición y la sección mínima restante permitida.
- Se acuerda en principio la secuencia de moldeo, soporte de sinterizado, tratamiento térmico, corrección y acabado.
- La operación que establece las dimensiones finales y el estado de inspección final son inequívocos.
Una revisión útil del dibujo comienza antes del herramental.
Envíe la función de acoplamiento, el journal crítico, los requisitos de datum y la condición de acabado planificada con el dibujo. Una revisión temprana revisión de planos puede identificar si el journal propuesto puede ser soportado, alcanzado e inspeccionado sin cambiar el diseño de la pieza.
05 / Demostrar la condición final
¿Cómo se deben medir y aceptar la redondez, la rectitud y el descentramiento?
La la condición medida final debe cumplir con los requisitos del dibujo aplicables en su estado final especificado. El tamaño local, la forma circular, la rectitud y el descentramiento relacionado con el datum necesitan diferentes formas de evidencia. Pasar una operación de rectificado no establece conformidad a menos que la superficie acabada se mida utilizando el requisito y la configuración apropiados.
Asocie cada requisito con un método de medición apropiado
Un micrómetro puede verificar el diámetro local, pero no el perfil completo de redondez o la relación de un journal con otra característica de datum. Las mediciones de diámetro a lo largo de un eje pueden revelar conicidad o variación de tamaño, pero no prueban por sí solas la cilindricidad. Utilice la medición de forma para la geometría circular o cilíndrica relevante, una estrategia CMM calificada para las relaciones de características apropiadas y una configuración rotacional referenciada por datum para el descentramiento especificado. Cada método necesita resolución e incertidumbre adecuadas para el límite requerido.
Para la redondez crítica, especifique dónde se muestrea la sección transversal y cómo se evalúa su perfil. El Manual de Estadística de Ingeniería del NIST describe la medición de la redondez utilizando un trazo completo de 360 grados y señala la posible influencia del error del husillo. La configuración de medición, el filtrado, la calibración y el procedimiento de evaluación deben ser adecuados para el requisito del dibujo; un trazo denso por sí solo no establece la precisión de la medición.
Un bloque en V y un comparador pueden proporcionar un pantalla funcional acordada, pero la lectura depende del ángulo de contacto, la extensión y el patrón de lóbulos de la sección transversal. No es automáticamente intercambiable con un resultado de redondez basado en trazas. Un patrón disperso de puntos CMM también puede omitir errores de forma de longitud de onda corta, por lo que la estrategia de muestreo debe coincidir con la característica y la tolerancia.
Para la rectitud, identifique si el dibujo controla un elemento de línea de superficie o un eje derivado, y mida la longitud especificada. Un pasador largo y delgado puede ceder bajo su propio peso o cambiar de forma al sujetarse. Registre los puntos de apoyo, la orientación y el método de evaluación para que dos configuraciones de inspección no informen valores diferentes simplemente porque restringen la pieza de manera diferente.
La excentricidad circular y la excentricidad total no son intercambiables. En un muñón cilíndrico, la excentricidad circular controla los elementos circulares especificados de forma independiente en sus secciones transversales con respecto al eje de referencia definido en el dibujo. la excentricidad total se aplica a toda la superficie cilíndrica especificada a lo largo de su longitud controlada con respecto a ese eje, abordando la variación acumulativa de la sección transversal y longitudinal. La verificación de la excentricidad circular en solo unas pocas estaciones axiales no establece por sí sola el cumplimiento de un requisito especificado de excentricidad total. Ambos requieren una referencia de datum y una estrategia de evaluación apropiadas; ninguno reemplaza una verificación de tamaño de diámetro separada. Interprete la especificación según el estándar y la edición de dibujo reales.
Ejemplo: La excentricidad circular se cumple, pero la excentricidad total falla. Un muñón puede cumplir con el requisito de excentricidad circular en las secciones individuales verificadas, mientras que la variación longitudinal hace que falle un requisito de excentricidad total. La excentricidad circular se evalúa en elementos circulares especificados; la excentricidad total requiere la cobertura de toda la superficie controlada en la configuración de datum común requerida. El plan de inspección debe seguir la especificación del dibujo y la distinción entre medición de excentricidad circular y total en lugar de tratar las dos verificaciones como equivalentes.
| Característica del dibujo | Posible enfoque de verificación | Lo que el método no establece automáticamente | Acuerdo de configuración importante |
|---|---|---|---|
| Diámetro / tamaño local | Micrómetro calibrado, medidor de interiores/exteriores adecuado, ubicaciones definidas | Forma circular completa o descentramiento | Ubicaciones de sección, contacto, temperatura y definición de tamaño |
| Redondez de una sección de muñón | Medición validada de forma circular en secciones relevantes | Rectitud de longitud completa u otra relación de datum de característica | Ubicaciones de sección, filtrado, centrado y método de evaluación |
| Rectitud del eje o superficie | Forma calificada/CMM u otro método adecuado al elemento especificado | Todos los requisitos de diámetro y excentricidad | Longitud controlada, estrategia de extracción y condiciones de soporte |
| Cilindricidad | Evaluación de forma de superficie calificada sobre una longitud especificada | Excentricidad relativa a un datum externo, a menos que se evalúe por separado | Cobertura de muestreo, tratamiento de datum donde sea aplicable e incertidumbre |
| Excentricidad circular (elementos circulares individuales) | Evaluación referenciada al eje de datum de las secciones transversales circulares especificadas, o un equivalente validado | Excentricidad total de la superficie cilíndrica completa o conformidad de tamaño independiente | Simulación de característica de datum, cobertura de sección transversal, soporte y método de evaluación |
| Excentricidad total (superficie especificada completa) | Evaluación referenciada al eje de referencia a lo largo de la extensión axial controlada, o un equivalente validado | Conformidad de tamaño de diámetro separada sin una verificación de tamaño apropiada | Simulación de característica de referencia, cobertura longitudinal, estrategia de medición e incertidumbre |
| Ajuste o movimiento de ensamblaje | Calibrador funcional relevante o prueba de pieza de acoplamiento | Causa raíz de una falla o todos los requisitos GD&T independientes | Componente de acoplamiento, carga, orientación y criterio de aceptación |
Acordar las condiciones de medición y las reglas de aceptación final
Antes de la aprobación, acordar la especificación del dibujo, las referencias, la longitud y las ubicaciones medidas, el estado del material, el soporte de la pieza, el método de medición y la regla de aceptación. La densidad de sondeo, el filtrado, la fuerza de fijación o una simulación de referencia diferente pueden cambiar el valor reportado. Los resultados cercanos al límite también pueden requerir un tratamiento acordado de la incertidumbre de medición.
La condición de soporte durante la verificación de rectitud puede afectar materialmente el resultado reportado. La deflexión por gravedad, la distancia entre los bloques en V, la fuerza de sujeción y el método de ajuste son importantes para los pasadores esbeltos. Registrar las ubicaciones de soporte, la orientación de la pieza, la extensión medida y la condición especificada sin carga o restringida funcionalmente, cuando corresponda, especialmente cuando el cliente y el proveedor utilizan equipos diferentes.
Las primeras muestras necesitan mediciones lo suficientemente detalladas para establecer la factibilidad del proceso y localizar la variación. La inspección de producción puede entonces combinar verificaciones en proceso, mediciones de forma periódicas y calibradores funcionales según lo requiera el plan de control. La frecuencia de inspección debe reflejar la criticidad de la característica y la evidencia del proceso. Antes de la aprobación, comparar las configuraciones del cliente y del proveedor para características críticas para que los dos métodos midan la misma característica.
Inspección final: La indicación de dibujo, estado final del proceso, método de medición y regla de aceptación debe describir la misma característica controlada y una condición de referencia compatible. Donde tratamientos térmicos posteriores, recubrimientos o rectificado puedan cambiar dicha característica, un resultado de aprobación anterior no podrá servir como aceptación final.

Condición de entrega: Inspeccione la pieza terminada en la condición acordada, utilizando las referencias de datum del dibujo y el método de evaluación especificado.
Para los recursos generales de medición de XTMIM, consulte inspección y pruebas. La capacidad de medir un límite particular de redondez, rectitud o descentramiento aún debe confirmarse para esa característica y configuración de inspección.
06 / Aplicar la cadena de decisión completa
Revisión de Ingeniería de Trabajo: Un Pin MIM Escalonado con un Diámetro Crítico
Escenario de Ingeniería Representativo · Ilustrativo solamente
El pin escalonado descrito aquí es hipotético. Las opciones de proceso y los criterios de aceptación son condicionales, no resultados medidos de producción de XTMIM.
Dibujo inicial: Un pin pequeño tiene una cabeza integrada, un hombro, un agujero transversal, un cuerpo general y un eje corto de deslizamiento. El dibujo preliminar solicita un diámetro ajustado y un acabado rectificado a lo largo de toda la longitud exterior, aunque solo el eje corto guía el movimiento de deslizamiento y el hombro establece la posición axial. El resto del cuerpo puede no necesitar el mismo requisito de acabado.
Identificar Zonas Funcionales y Riesgos de Rectitud
El muñón controla el ajuste deslizante y la guía lateral; la cara del hombro establece el asiento axial; el cuerpo restante proporciona principalmente espacio libre y conexión estructural. Especifique el diámetro final del muñón, la forma relevante y la textura de la superficie. El plano también debe controlar cualquier distancia axial o orientación de cara requerida distancia axial o la orientación de la cara entre el muñón y el hombro. Si el descentramiento es importante, haga referencia a las características de referencia cilíndricas que establecen el eje de referencia; una cara de hombro por sí sola no puede establecer un eje de rotación. La rectitud debe aplicarse a la longitud que realmente afecta la guía o el ensamblaje.
La cabeza, el orificio transversal y el cambio de sección pueden afectar el soporte de sinterizado y el acceso de acabado. Verifique la orientación de soporte prevista, el estado de manipulación, la distancia del muñón al hombro y las regiones de sujeción factibles. Ni una cantidad fija de comba ni la capacidad de rectificado para corregirla deben asumirse sin evidencia de prueba.
Seleccione la Ruta de Acabado y Confirme el Plan de Inspección
A propuesta la ruta del proceso moldearía la cabeza, el orificio transversal y el hombro con una forma cercana a la neta, luego desaglutinaría, sinterizaría y completaría cualquier tratamiento de material requerido. El muñón deslizante se rectificaría solo si las piezas representativas muestran que su condición tal como se sinterizó no puede cumplir el requisito funcional y el accesorio propuesto tiene acceso y material suficiente. El cuerpo puede permanecer tal como se sinterizó si sus propias verificaciones de espacio libre y geometría son correctas.
Antes de la aprobación del herramental, verifique que el pasador pueda sujetarse para el acabado sin una flexión inaceptable y que el muñón tenga suficiente material alrededor de su circunferencia completa. Inspeccione la ubicación axial del hombro o la orientación de la cara dondequiera que el plano las especifique. Si el muñón tiene un requisito de descentramiento, inspecciónelo en relación con el eje de referencia cilíndrico designado, no un eje inferido de la cara del hombro. Cada operación planificada debe validarse contra la geometría final requerida.
Establecer un plan de verificación de cuatro etapas: (1) medir la rectitud sinterizada y tratada térmicamente y el material de asiento previo al acabado; (2) confirmar que el utillaje reproduce la referencia del plano sin distorsionar la pieza; (3) inspeccionar el tamaño, la forma circular, la textura del asiento especificado y cualquier relación de referencia especificada; y (4) repetir las mediciones críticas en piezas representativas para examinar la variación. El plan de muestreo y los criterios de aceptación deben seguir el plano y el riesgo del proyecto, no una estimación genérica de la capacidad MIM.
| Etapa de revisión | Decisión provisional | Qué debe verificarse |
|---|---|---|
| Función | Clasificar un asiento deslizante corto como crítico; tratar el cuerpo general por separado | Juego de acoplamiento, forma/textura del asiento, asiento axial del hombro y cualquier eje de referencia especificado |
| Riesgo geométrico MIM | Revisar cabeza, orificio transversal, longitud y soporte de sinterizado en conjunto | Rectitud real y repetibilidad después del sinterizado / tratamiento |
| Ruta de fabricación | Evaluar el cuerpo casi de forma neta y el rectificado selectivo del muñón | Acceso, stock local, soporte seguro, condición del material y factibilidad del acabado |
| Planificación de datum | Planificar la ubicación axial desde la cara del hombro y cualquier eje de referencia desde características de datum cilíndricas designadas | Relación axial/cara, simulación de datum y correlación de acabado a inspección |
| Aprobación final | Inspeccionar el muñón terminado y las relaciones especificadas críticas para el ensamblaje | Tamaño/forma del muñón en condición final, control axial/cara del hombro y descentramiento basado en datum si se especifica |
Los resultados de la prueba determinan la ruta. Si el muñón puede quedar tal como se sinterizó o necesita acabado depende de su condición final medida, el stock disponible y la factibilidad de controlar la relación de datum requerida. Diferentes resultados requieren diferentes acciones:
| Evidencia del plano y las pruebas | Decisión de ingeniería | Confirmación requerida antes de la aprobación |
|---|---|---|
| El muñón cumple con los requisitos de tamaño, forma, superficie y ajuste aplicable en condición final tal como se sinterizó. | Mantenga la pieza como sinterizada. No agregue rectificado solo porque es un eje. | Repetibilidad entre muestras representativas y un plan de control de producción definido. |
| Solo el muñón local falla en su tamaño requerido, forma circular o textura; se demuestran el material utilizable y la sujeción de trabajo estable. | Rectificado de prueba selectivo del muñón. Conservar el resto del cuerpo tal como se sinterizó solo donde cumpla sus propios requisitos. | Mediciones finales del muñón, limpieza del material, repetibilidad del fixture y condición final del material. |
| El diámetro del muñón es aceptable, pero falla una relación de excentricidad especificada con un eje de referencia cilíndrico. | Revisar la transferencia de referencia y la alineación de acabado antes de asumir que una mayor reducción de tamaño lo resolverá. | Medición contra la referencia correcta del plano y una configuración correctiva verificada. |
| La longitud controlada del eje muestra una comba o variación de rectitud inaceptables. | Investigar el soporte aguas arriba, la distorsión térmica y la corrección validada; reconsiderar la ruta si no se puede lograr la estabilidad. | Rectitud en estado final sobre la longitud especificada y resultados consistentes entre pruebas. |
| Un pasador geométricamente simple requiere un acabado de precisión en casi toda su longitud. | Compare las rutas completas de MIM y de material torneado antes de comprometerse con el herramental. | Comparación de material, volumen, herramental, mecanizado, inspección, tiempo de entrega y riesgo de calidad. |
Criterio de liberación del herramental: Libere la ruta de fabricación elegida solo cuando las pruebas representativas respalden el tamaño en condición final, la forma, las relaciones de referencia y un plan de control de producción acordado. Donde no lo hagan, revise el soporte de sinterizado, el acabado o el diseño del útil, valide una corrección adecuada o compare otro proceso de fabricación. Una medición intermedia aprobatoria no es suficiente para la liberación.
Registre la decisión: Indique la ruta aceptada, qué característica impulsó la elección, los planos y los métodos de inspección utilizados, los riesgos pendientes de material o útil, y el responsable de la aprobación antes de la liberación del herramental. Este registro permite que los equipos de diseño, producción y calidad trabajen a partir de la misma decisión en lugar de una instrucción general para rectificar el muñón.
Cuándo MIM podría no ser la mejor ruta: Un pasador cilíndrico simple sin características integradas y con estrictos requisitos de diámetro y rectitud en casi toda su longitud puede tener poca necesidad de MIM. Compare la ruta MIM completa con el torneado de barra o con otro proceso, incluyendo el volumen esperado, material, acabado, inspección y riesgo de calidad.
Antes del Herramental: Lista de Verificación Final de Dibujo y RFQ
Un modelo 3D por sí solo no puede establecer qué superficies necesitan rectificado o cómo se aceptará el eje terminado. Proporcione el dibujo, la función de ensamblaje y la información del proceso necesarios para tomar esas decisiones:
- Geometría: Modelo STEP 3D, dibujo 2D acotado, ubicaciones críticas de muñones y longitudes controladas.
- Función: Dimensiones de pieza de acoplamiento, requisitos de holgura/ajuste a presión/deslizamiento/rotación/sellado y problemas de ensamblaje conocidos.
- GD&T: tamaño especificado, redondez, rectitud, cilindricidad/salida según sea necesario y estándar de dibujo aplicable.
- Datums: esquema de datum funcional y cualquier condición sugerida de acabado o inspección de datum.
- Estado del material: grado del material, tratamiento térmico, condición objetivo y requisitos especiales de superficie/textura.
- Acabado: operaciones de rectificado/torneado/enderezado actuales o propuestas, recubrimientos y restricciones críticas de acceso.
- Demanda: volumen anual esperado, tamaño del lote y ruta de producción existente si se reemplaza un proceso actual.
- Aceptación: método de medición previsto, evidencia de primera muestra y expectativas de inspección de producción.
Los muñones funcionales no especificados pueden tener un acabado excesivo o insuficiente. Las definiciones de datum faltantes pueden causar resultados de salida conflictivos. Si la condición final del tratamiento térmico no está clara, una inspección anterior puede volverse irrelevante; sin volumen de producción, la economía del herramental y del rectificado no se puede comparar de manera confiable.
Preguntas Frecuentes sobre Rectificado de Ejes y Pines MIM
¿Todos los ejes y pasadores MIM requieren rectificado?
No. Comience con la función de cada superficie y la condición verificada tal como sale del sinterizado. Un cuerpo de holgura podría no requerir rectificado; un munón crítico podría necesitar acabado local. La elección correcta sigue el plano, el ajuste de acoplamiento y la evidencia del proceso, en lugar del nombre del componente.
¿Puede pasar la excentricidad circular si falla la excentricidad total?
Sí. La excentricidad circular evalúa elementos circulares individuales con respecto al eje de referencia especificado, mientras que la excentricidad total evalúa la superficie controlada en toda su extensión. Por lo tanto, los cambios a lo largo del munón pueden ser importantes incluso cuando las verificaciones seccionales individuales son correctas. Aplique la especificación real del plano y la configuración de inspección acordada.
¿Se puede rectificar un pasador MIM completamente doblado rectificando un muñón corto?
No es automático. La rectificación selectiva establece la superficie terminada en relación con su montaje; las secciones del eje sin tratar pueden conservar comba o un eje desalineado. Mide la longitud de rectitud especificada e investiga el comportamiento del soporte de sinterizado, el tratamiento y el utillaje antes de elegir una corrección.
¿Se debe rectificar un muñón de eje MIM antes o después del tratamiento térmico?
Depende de la aleación, la dureza final, el movimiento térmico, el acceso para el acabado y la condición aceptada requerida. Verifique la geometría controlada después de la última operación que pueda modificarla. Ninguna secuencia es universalmente correcta para todos los materiales MIM.
¿Es la rectificadora sin centro la opción predeterminada para todos los pines MIM?
No. Puede ser adecuado para ciertas características cilíndricas continuas, pero los muñones cortos, cabezas, hombros, ranuras o una relación de datum específica pueden requerir una configuración de rectificado diferente u otra operación de acabado. Verifique la sujeción de la pieza, la limpieza y el método de inspección final.
¿Qué evidencia debe acompañar una solicitud de cotización (RFQ) de rectitud o excentricidad en flechas MIM?
Proporcione un modelo STEP 3D y un plano 2D acotado que muestre las características y longitudes controladas, el sistema GD&T que rige, las referencias de datum, el ajuste de acoplamiento, el material/tratamiento térmico, las cantidades anuales y por lote, el acabado final esperado y el método de medición/aceptación propuesto. Identifique cualquier problema de ensamblaje observado por separado de una causa sospechada.
Estándares de planos y nota de evidencia
Utilice el sistema GD&T o GPS y la edición especificada en el plano del cliente. ASME Y14.5 e ISO 1101 proporcionan enfoques establecidos para los requisitos geométricos, pero sus reglas predeterminadas no deben mezclarse. Las referencias de la industria a continuación explican conceptos generales de procesamiento e inspección MIM; no establecen una capacidad de proceso específica de XTMIM. Aplique cláusulas detalladas solo después de revisar el texto estándar relevante.
Referencias técnicas
- ASME Y14.5 — Dimensionamiento y ToleranciadoDescripción general oficial del estándar GD&T; utilice la edición que rige el plano.
- ISO 1101:2017 — Toleranciado GeométricoDescripción general oficial de ISO sobre especificación e interpretación geométrica.
- MIMA — Diseños complejos con MIMConsideraciones de diseño para soportes de sinterizado, grandes luces y transiciones de espesor.
- MPIF — Descripción general del proceso de moldeo por inyección de metalAntecedentes de la asociación industrial sobre moldeo, desaglutinado y sinterizado.
- Estudio de Caso MIMA — Ensamblaje de Eje de Acero InoxidableEjemplo independiente de la industria que ilustra que una ruta integrada de eje MIM aún puede requerir enderezado y acabado; no es un caso de producción XTMIM.
Envía un plano de flecha o pasador para revisión de ingeniería
Envíe el plano 2D y el modelo 3D con las zonas cilíndricas críticas, los requisitos de acoplamiento/ajuste, la condición del material, el volumen anual, la textura superficial requerida, el esquema de datum y el método de aceptación final.
La revisión debe identificar qué superficies pueden dejarse como sinterizadas, qué muñones pueden requerir rectificado, cómo la ruta de sinterizado y tratamiento térmico afecta la forma, y cómo se medirá la característica final. Las restricciones de material sobrante, datum o fijación sin resolver deben identificarse antes del herramental.







