
Questions rapides sur les dessins MIM et la DFM : Tous les arbres ou axes MIM n'ont pas besoin d'un rectification secondaire. La décision dépend de la fonction de chaque surface cylindrique, de la circularité, de la rectitude et du faux-rond requis, ainsi que de la géométrie qui reste stable après le frittage et tout traitement thermique. Une mesure de diamètre à deux points ne peut pas vérifier toutes les exigences géométriques. Un corps d'ajustement peut rester tel que fritté, tandis qu'un axe coulissant ou de palier court peut nécessiter une rectification sélective. Si l'axe entier est voilé, cependant, la rectification d'un axe ne corrigera pas nécessairement le problème. Avant l'outillage, identifiez les surfaces fonctionnelles, évaluez le support de frittage et les caractéristiques asymétriques, confirmez le surfaçage de rectification et les références de datum, et convenez de la manière dont la pièce finie sera inspectée. La finition de précision doit être limitée aux surfaces qui déterminent réellement l'ajustement et le mouvement.
Questions sur les plans et la DFM MIM
Réponse rapide
Tous les arbres ou axes MIM n'ont pas besoin d'une rectification secondaire. La décision dépend de la fonction de chaque surface cylindrique, de la circularité, de la rectitude et du faux-rond requis, ainsi que de la géométrie qui reste stable après le frittage et tout traitement thermique. Une mesure de diamètre à deux points ne peut pas vérifier toutes les exigences géométriques. Un corps d'ajustement peut rester tel que fritté, tandis qu'un axe coulissant ou de palier court peut nécessiter une rectification sélective. Si l'axe entier est voilé, cependant, la rectification d'un axe ne corrigera pas nécessairement le problème. Avant l'outillage, identifiez les surfaces fonctionnelles, évaluez le support de frittage et les caractéristiques asymétriques, confirmez le surfaçage de rectification et les références de datum, et convenez de la manière dont la pièce finie sera inspectée. La finition de précision doit être limitée aux surfaces qui déterminent réellement l'ajustement et le mouvement.
Page connexe : Pour les demandes typiques concernant les géométries d'arbres et d'axes MIM, les matériaux et la fabrication, voir Arbres et broches MIM. Le choix entre les surfaces telles que frittées et rectifiées doit suivre la fonction d'accouplement réelle et l'exigence d'inspection finale.
01 / Identifier le besoin
Quelles exigences géométriques sont importantes pour différentes surfaces de arbres et de broches MIM ?
Une broche MIM étagée possède une tête moulée, un trou transversal, un corps sans contact et un court manchon de guidage coulissant. Son diamètre mesuré correspond au plan, pourtant la broche se bloque dans son guide. Avant de spécifier une rectification, l'ingénieur doit se demander : “ Quelle caractéristique contrôle l'assemblage, et quelle caractéristique de cette caractéristique échoue ? ” La réponse pourrait résider dans la forme transversale de la broche, sa rectitude, l'alésage d'accouplement ou la manière dont l'assemblage positionne les deux pièces.
Un plan d'arbre peut contrôler le diamètre, la circularité, la rectitude, la cylindricité, le faux rond et la texture de surface. Ces exigences répondent à différentes questions sur l'ajustement et le mouvement ; spécifier toutes ces exigences sur chaque surface ajoute du travail d'inspection sans nécessairement améliorer la fonction. Leur interprétation dépend également de la norme de dessin applicable. La planification générale des dimensions MIM est abordée dans le guide des tolérances MIM; ici, l'accent est mis sur les caractéristiques cylindriques qui contrôlent l'assemblage.
Identifier les zones cylindriques fonctionnelles et non critiques
Cartographiez les surfaces cylindriques en fonction de leur rôle dans l'assemblage. Identifiez les régions qui positionnent, tournent, glissent, étanchéifient ou transfèrent la charge, puis distinguez-les des sections du corps qui ne font que fournir un dégagement ou connecter des caractéristiques. Une surface telle que frittée a toujours besoin d'une condition d'acceptation définie ; elle peut simplement ne pas nécessiter la même exigence de forme ou de finition qu'un manchon de guidage.
Carte illustrative des fonctions uniquement. Les zones fonctionnelles réelles, les datums et les tolérances doivent suivre le dessin de pièce du client et l'assemblage d'accouplement.
| Surface / fonction | Ce dont l'assemblage a besoin | Exigence typique à examiner | Première question d'ingénierie |
|---|---|---|---|
| Corps de dégagement, diamètre sans contact | Espace ou enveloppe externe | Taille à des emplacements définis ; dégagement ou enveloppe | L'état brut de frittage qualifié peut-il fournir le jeu nécessaire ? |
| Zone de localisation courte ou zone de serrage | Localisation répétable ou interférence | Variation de taille, tolérance de la pièce d'accouplement, forme locale | Quelle plage d'ajustement est fonctionnellement acceptable à l'assemblage ? |
| Coussinet glissant | Comportement stable en glissement, friction et usure | Taille, circularité / cylindricité selon justification, texture | Des points hauts locaux ou une rugosité peuvent-ils causer un blocage ? |
| Coussinet de rotation | Rotation fiable autour d'un axe fonctionnel | Taille et forme ; faux-rond par rapport à une référence spécifiée si nécessaire | Quel axe le palier ou le montage établit-il ? |
| Section de guide longue | Alignement sur une longueur engagée | Rectitude de l'élément ou de l'axe spécifié ; ajustement | Est-ce l'arc sur toute la longueur ou seulement l'ajustement local qui est concerné ? |
| Épaulement, joint d'étanchéité ou interface de référence | Position axiale ou contact contrôlé | Relation géométrique et état de surface appropriés | Quelle interface positionne ou scelle réellement l'ensemble ? |
Adapter la taille, la circularité, la rectitude et le faux-rond à la fonction
Diamètre décrit la taille de la caractéristique. Rondeur aborde la forme circulaire d'une section. Rectitude peut faire référence à un élément de ligne de surface ou à un axe dérivé, selon la définition du dessin. Cylindricité aborde la forme de la surface cylindrique sur son étendue spécifiée ; faux-rond évalue la variation de surface par rapport à un axe de référence désigné. Texture de surface est à nouveau séparé, bien qu'il puisse fortement affecter l'usure et l'étanchéité.
Un micromètre ou un pied à coulisse à deux points donne des informations de taille locales, pas une description complète de la forme circulaire ou du faux-rond. Cela ne signifie pas que les limites de taille n'affectent pas la forme : les systèmes de dessin ASME et ISO diffèrent dans leurs règles par défaut, et les notes de dessin peuvent modifier l'interprétation. Appliquez la norme utilisée sur le dessin du client, puis sélectionnez une méthode de mesure qui vérifie la caractéristique fonctionnelle réelle.
Exemple 1 : Une goupille passe l'inspection de diamètre mais se bloque dans un guide. Plusieurs lectures de diamètre à deux points ne montrent aucun problème de taille évident, mais la goupille coince à des positions de rotation particulières. Les causes possibles incluent une section de goupille lobée, un alésage d'accouplement hors forme, des bavures, des dommages de surface ou un mauvais alignement d'assemblage. Aucune de ces causes ne peut être identifiée de manière fiable à partir de quelques lectures de diamètre seulement.
Séquence d'inspection : Inspectez d'abord l'alésage d'accouplement et les marques de contact. Mesurez le profil circulaire de la goupille dans les sections engagées avec une méthode de forme appropriée, puis répétez le test d'ajustement dans la condition d'assemblage spécifiée. Si la forme de la section de la goupille est responsable, évaluez les ajustements de moulage ou de frittage et, lorsque justifié, la finition locale du journal. Si l'alésage ou l'alignement d'assemblage est responsable, le rectifiage de la goupille peut laisser le problème inchangé.
Discussion de Mitutoyo sur les méthodes d'évaluation de la circularité explique pourquoi certains arrangements de diamètre et de bloc en V peuvent manquer des erreurs de forme de section transversale particulières. Un profil radial correctement évalué peut révéler des déviations qu'une vérification à deux points ne révèle pas. Pour un journal serré, la méthode de mesure doit donc correspondre à la caractéristique de forme spécifiée et à sa fonction prévue.
Exigence du dessin : Identifiez chaque surface cylindrique fonctionnelle sur le dessin, y compris son rôle d'accouplement, sa longueur contrôlée, son exigence géométrique et sa référence de datum le cas échéant. Ces informations sont nécessaires avant de choisir une opération de finition ou d'attribuer un stock de rectification.
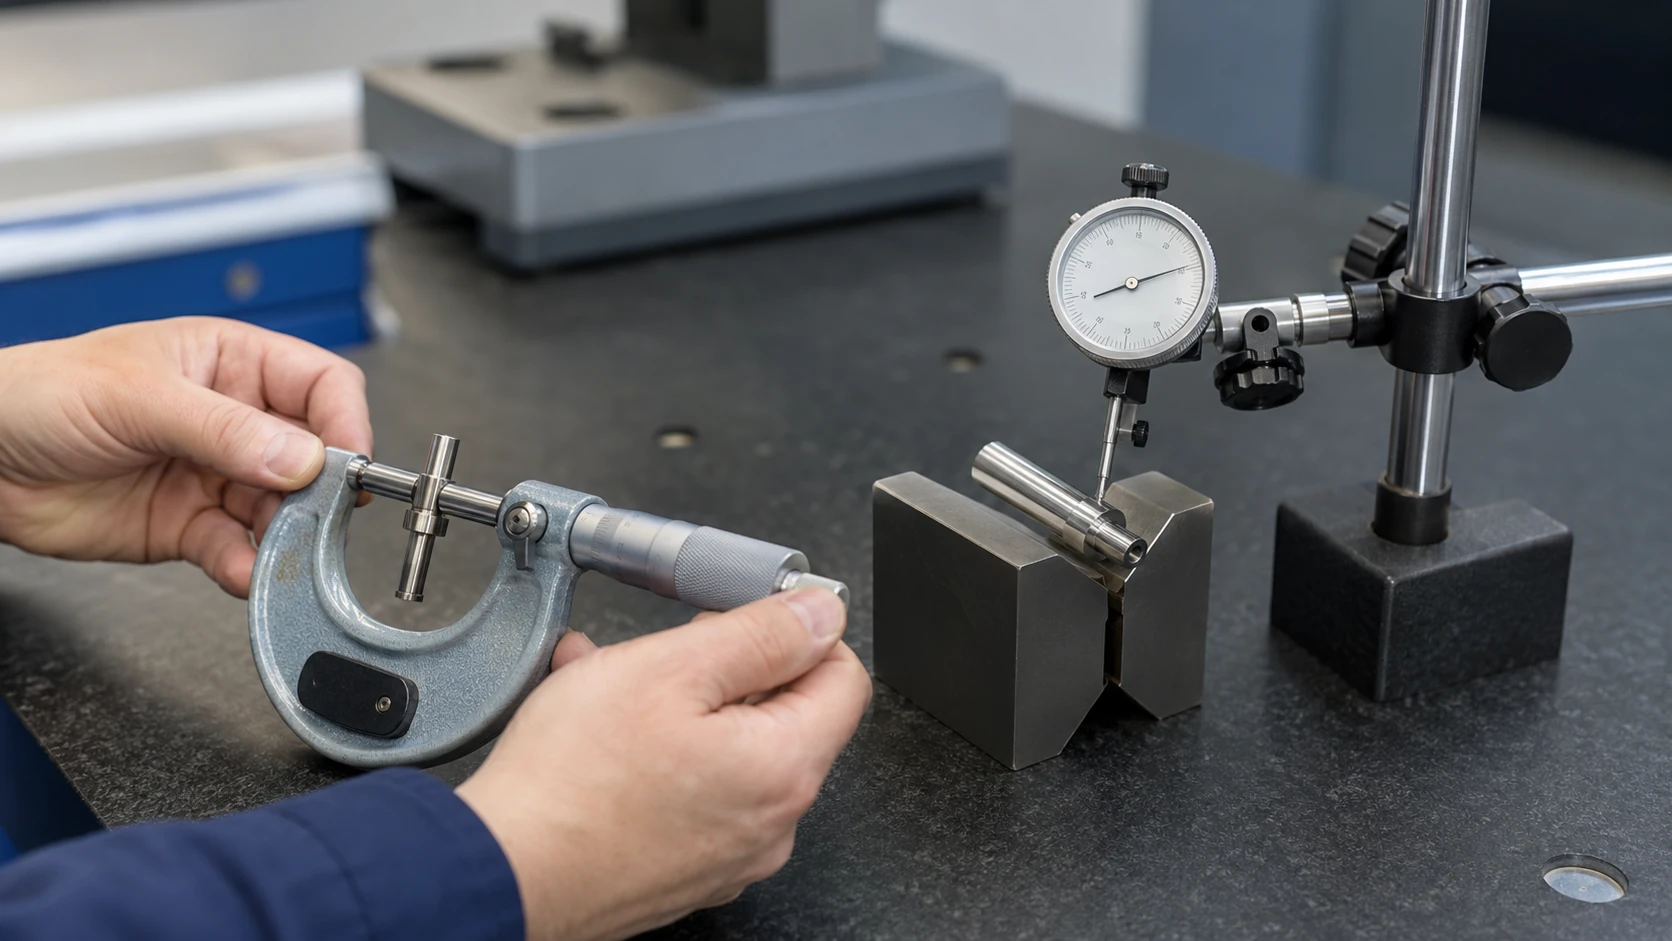
Limite de contrôle : Un contrôle de diamètre réussi n'établit pas toutes les exigences de forme ou liées au datum. Le contrôle doit suivre la caractéristique indiquée sur le dessin.
02 / Trouver la source de variation
Qu'est-ce qui cause la variation de circularité et de rectitude dans les arbres et les broches MIM ?
La circularité et la rectitude peuvent changer pendant le moulage, le déliantage, le frittage et les traitements thermiques ultérieurs. La compensation de l'outillage peut traiter un décalage de taille prévisible et répétable, mais elle ne peut pas éliminer de manière fiable un voile variable ou une erreur de forme locale. Pour un arbre ou une broche, les questions critiques sont l'endroit où la forme change, comment la pièce est supportée et si la région affectée est nécessaire pour l'assemblage.
Géométrie élancée et portées non supportées
Les pièces vertes longues et élancées sont plus sensibles à la manipulation et au support que les pièces courtes et compactes. Pendant le déliantage et le frittage à haute température, une longue portée non supportée peut perdre sa forme prévue, en particulier lorsque la masse ou les conditions de contact sont inégales. La stratégie de support de frittage doit donc être prise en compte lors de la DFM, tandis que l'orientation du moulage et les surfaces de contact peuvent encore être ajustées.
Le rapport longueur/diamètre est un signe d'alerte utile, pas une limite d'acceptation universelle. Deux pièces ayant le même rapport peuvent se comporter différemment en raison d'une tête lourde, d'un trou transversal, d'une paroi étagée ou de contacts de support différents. Spécifiez la longueur dont la rectitude est importante pour l'assemblage, examinez les points de support disponibles et vérifiez le résultat sur des pièces représentatives.
Mesurer la même caractéristique de rectitude contrôlée à des points définis du processus. Si la pièce est déjà voilée après le frittage, investiguer la manipulation à l'état cru, le support, la géométrie de moulage et les conditions du four. Si la rectitude change principalement après traitement thermique, investiguer cette opération et son outillage avant de modifier le moule. Utiliser la même définition de caractéristique et un support comparable lors de chaque mesure ; sinon, le changement de processus apparent peut provenir du montage d'inspection.
Le les directives de conception de la Metal Injection Molding Association discutent des longues portées, des porte-à-faux et des géométries délicates qui peuvent nécessiter des supports de frittage spécifiques à la pièce. Pour une broche élancée, cela signifie vérifier le contact réel du support et la longueur non supportée plutôt que de supposer un rapport longueur/diamètre maximal fixe.
Caractéristiques étagées, perçages transversaux et géométrie asymétrique
Une tête moulée, un épaulement, un méplat, une rainure ou un perçage transversal peut éliminer une opération d'usinage ou d'assemblage séparée, mais ces caractéristiques modifient également la géométrie de la section locale. Dans un arbre étagé, une tête épaisse et une tige mince peuvent réagir différemment au traitement, tandis qu'un perçage transversal ou un épaulement peut interrompre les surfaces disponibles pour le support de frittage ou la finition. Les relations de forme et de référence résultantes doivent être vérifiées sur la pièce complète.
La même caractéristique peut créer des risques différents selon l'emplacement. Un perçage transversal près d'une tige mince, par exemple, peut compliquer le support ou réduire la longueur ininterrompue disponible pour la préhension lors du meulage. Que l'un ou l'autre effet soit important dépend du dessin et de la voie choisie. Voir comment les dimensions des pièces affectent la qualité des pièces MIM pour la relation plus large entre la géométrie de la pièce et la stabilité dimensionnelle MIM.
Exemple 2 : La rectitude se détériore après traitement thermique. Dans ce cas illustratif, la section guidée répond à son exigence de rectitude après frittage mais échoue après un cycle de traitement thermique ultérieur. L'état modifié du processus suggère d'examiner le support thermique, la contrainte et la réponse du matériau avant de blâmer la cavité du moule.
Vérification : Comparer la même caractéristique de rectitude contrôlée immédiatement après le frittage et après le traitement thermique, avec un support et des méthodes d'inspection cohérents. Si le changement est systématiquement associé au cycle ultérieur, examinez son support et la séquence de processus proposée. Envisagez le redressage uniquement lorsque l'état de l'alliage, la géométrie de la pièce et la vérification ultérieure rendent cette voie réalisable ; l'enlèvement de la déformation par meulage ne remplace pas cette évaluation.
Répétabilité du moulage, du frittage et du post-traitement
La position des points d'injection, les plans de joint et les fonctions d'éjection sont également importants lorsqu'ils coïncident avec un diamètre de localisation ou un tourillon à rectifier ultérieurement. Une marque de témoin sur une surface de roulement peut nécessiter de déplacer le point d'injection, de modifier la zone fonctionnelle ou de laisser de la matière pour la finition. La compensation de l'outillage est utile pour un retrait de frittage répétable, mais la distorsion variable nécessite d'abord un processus de moulage et de frittage plus stable.
Le Aperçu MIM de la European Powder Metallurgy Association décrit le retrait important impliqué dans le MIM et la difficulté introduite par des sections de paroi variables. Un arbre étagé nécessite donc plus qu'un facteur de retrait global nominal : vérifiez les transitions entre les diamètres et confirmez que la relation de caractéristique critique est reproductible après frittage.
Pour les matériaux traitables thermiquement, spécifiez l'état final requis avant de fixer la séquence de finition. Un arbre qui passe l'inspection de taille et de forme après frittage peut changer lors d'un cycle thermique ultérieur. Le tableau des risques distingue l'écart observé de ses causes possibles et les mesures nécessaires pour identifier l'opération responsable.
| Préoccupation observée ou anticipée | Premiers contributeurs possibles | Action DFM | Preuves nécessaires |
|---|---|---|---|
| Flèche ou variation de rectitude sur toute la pièce | Portée élancée, manipulation, orientation / support de frittage, traitement thermique | Examiner le contact de support, la longueur contrôlée et les opérations en aval | Mesures de rectitude dans des états de processus spécifiés |
| Variation locale de forme circulaire | Géométrie locale, effets de moulage/frittage, interruptions de surface | Vérifier la section critique et l'état de surface | Mesures de forme sur les sections fonctionnelles |
| Tirage entre un tourillon et une autre caractéristique | Interprétation de datum, changement de géométrie, configuration de finition | Établir la relation entre le datum fonctionnel et le datum de fabrication | Inspection référencée par datum après finition |
| Perte d'ajustement après traitement thermique | Condition de pièce modifiée ou distorsion thermique | Reconsidérer quand le tourillon final est établi | Comparaison avant/après processus sur les caractéristiques critiques |
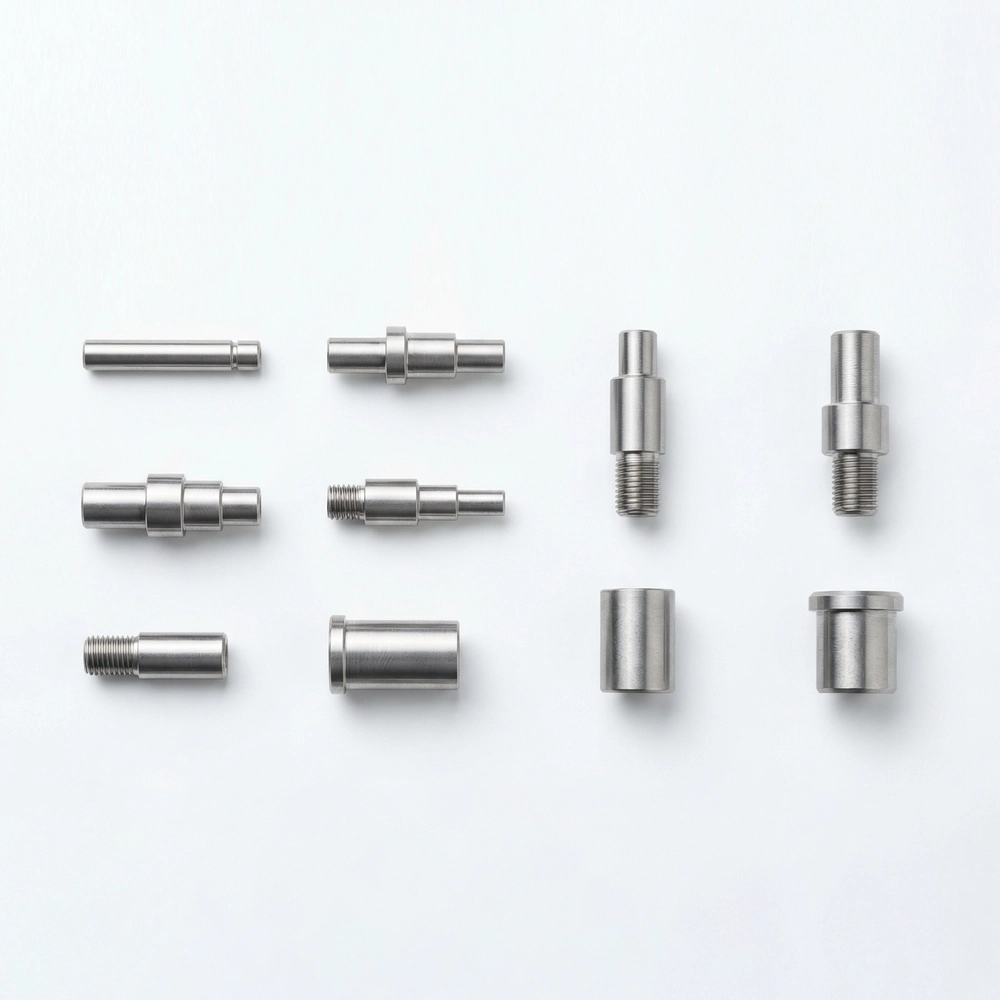
Implication de conception : La longueur, la distribution de masse et le support – et non le seul diamètre nominal – déterminent quelles formes présentent des risques nécessitant une inspection d'essai.
03 / Sélectionner la voie de fabrication
Quand les arbres et goupilles MIM doivent-ils rester tels qu'ils sortent du frittage ou recevoir un rectification secondaire ?
La rectification est une solution sélective à une exigence fonctionnelle définie, et non l'étape finale par défaut pour chaque arbre MIM. Commencez par identifier quelles surfaces peuvent remplir leur fonction telles quelles après frittage et lesquelles nécessitent un contrôle supplémentaire de la taille, de la forme ou de la texture. L'erreur de forme locale, le voile sur toute la longueur et le faux rond lié au datum sont des problèmes différents ; chacun nécessite une méthode de finition ou de correction qui traite sa cause réelle.
Conserver les surfaces non critiques appropriées telles quelles après frittage
Un diamètre de corps utilisé uniquement pour le dégagement peut rester tel quel après frittage lorsque les échantillons démontrent l'ajustement et la répétabilité requis. Certaines courtes zones de localisation peuvent également répondre à leurs exigences sans finition. Les critères d'acceptation doivent toujours décrire la taille, l'enveloppe ou la relation géométrique nécessaire ; une zone ne doit pas être laissée sans vérification simplement parce qu'elle est appelée non critique.
Sur l'exemple de la goupille étagée, le corps entre la tête et le manchon coulissant peut être laissé tel quel après frittage s'il ne guide pas, ne positionne pas ou n'interfère pas avec la pièce d'accouplement. Le court manchon coulissant doit être évalué séparément pour le dégagement, la forme et la texture de surface. Cela conserve l'avantage de la forme proche de la netteté là où il est utile, sans supposer que chaque surface moulée convient à un contact de précision.
Ce que la rectification sélective peut – et ne peut pas – corriger
La rectification cylindrique localisée peut établir le diamètre final du manchon, améliorer la forme circulaire accessible et produire une texture de surface contrôlée lorsque le stock, le support et le réglage de la machine le permettent. Elle peut également aider à obtenir une relation de datum spécifiée si le réglage fait référence aux bonnes caractéristiques. La rectification du seul manchon ne garantit pas qu'un arbre déjà tordu devienne droit, ni n'aligne une épaule non traitée, un trou transversal ou un diamètre opposé avec la surface nouvellement rectifiée.
Une rectifieuse génère la surface finie par rapport à la manière dont la pièce est maintenue et déplacée. Cette configuration peut différer de l'axe de référence de l'assemblage. Si une goupille élancée fléchit sous serrage, elle peut être rectifiée avec précision tout en étant maintenue, puis reprendre sa forme après retrait. De même, un tourillon rond peut toujours présenter un défaut de faux-rond par rapport à un autre datum cylindrique. Vérifiez la déflexion du bridage, la simulation du datum et la pièce en état libre après rectification, pas seulement le diamètre mesuré dans le montage.
Le stock de rectification doit couvrir le périmètre de nettoyage autour du tourillon entier. L'excentricité ou la distorsion locale par rapport à la configuration de rectification peut nécessiter un enlèvement inégal autour de la circonférence ; le dépassement du diamètre nominal peut donc être insuffisant. Confirmez le stock sur des échantillons réels frittés ou traités thermiquement avant de figer la marge dans la conception de l'outillage.
Une goupille avec un corps central cintré peut encore utiliser de manière acceptable un tourillon court rectifié si la région cintrée n'a qu'une fonction de dégagement. Si l'assemblage guide toute la longueur de l'arbre, cependant, ce cintrage peut rester une défaillance même après que le tourillon soit rond. De même, un tourillon rectifié à partir de la mauvaise surface de référence peut respecter les limites de taille et de forme tout en échouant au faux-rond spécifié.
La rectification peut améliorer
- La taille finale locale du tourillon
- La circularité / forme cylindrique locale, lorsque la configuration le permet
- La texture de surface sur une zone fonctionnelle accessible
- Certaines relations liées au datum, si elles sont délibérément établies et vérifiées
La rectification ne corrige pas automatiquement
- Règle de rectitude de l'arc complet ou de l'axe en dehors de la zone de contact
- Variation instable du frittage ou du traitement thermique
- Caractéristiques non traitées mal alignées
- Fixation inadéquate, stock insuffisant ou datum d'inspection incorrect
Choisissez la méthode de rectification en fonction de la géométrie réelle du tourillon. La rectification sans centre peut convenir à certains cylindres continus, tandis qu'une broche étagée ou à tête, une surface interrompue ou un tourillon court peuvent nécessiter une fixation ou un processus de rectification différent. Le montage doit également préserver toute relation spécifiée avec l'axe de datum d'assemblage.
Exemple 3 : La circularité du tourillon rectifié s'améliore, mais le faux-rond échoue toujours. Un tourillon est fini en utilisant le diamètre extérieur du corps comme référence de maintien, mais le dessin définit le datum de rotation à partir d'un autre cylindre de localisation. Le tourillon rectifié s'améliore en circularité tout en restant désaligné par rapport à l'axe de datum spécifié, de sorte que le faux-rond échoue toujours.
Vérifier avant de rectifier à nouveau : Confirmez la caractéristique de datum du dessin et le montage d'inspection du faux-rond, puis comparez la pièce supportée et non supportée. Corrigez la référence de fixation ou l'alignement du processus si nécessaire. Retirer plus de matière du tourillon est peu susceptible de résoudre à lui seul un décalage de datum.
Quand le calibrage, le redressage ou l'usinage local peuvent être plus appropriés
Lorsque le besoin principal est un ajustement de taille local répétable plutôt qu'une finition fine du tourillon, le calibrage ou une méthode de correction de forme appropriée peuvent valoir la peine d'être testés. Un voile global peut nécessiter un redressage contrôlé, à condition que l'état du matériau et la géométrie le permettent. Le tournage ou la rectification locale peuvent traiter un diamètre ou un épaulement désigné. Sélectionnez l'opération en fonction du type d'erreur et de son état final acceptable.
Chaque voie a ses limites. Le calibrage ne garantit pas une circularité serrée ni une rectitude d'axe complète ; le redressage nécessite sa propre validation de processus et peut affecter d'autres caractéristiques ; le tournage peut ne pas fournir la forme ou la finition requise sans un montage approprié ; et la rectification nécessite une marge locale suffisante, l'accessibilité et un datum compatible. Lorsque plusieurs options semblent réalisables, validez la séquence proposée sur des échantillons représentatifs avant de faire une déclaration de capacité de production.
Le EPMA identifie le meulage, le rodage et le brunissage parmi les méthodes qui peuvent améliorer l'état de surface des pièces MIM. Sélectionnez la méthode en fonction de la fonction de journalisation, d'étanchéité ou d'usure ; un état de surface plus fin seul ne compensera pas une forme, un matériau ou un traitement de surface incorrect. Convenez de la texture requise et de la manière dont elle sera mesurée.
Quand une finition étendue justifie de reconsidérer la voie MIM
Le MIM est surtout utile pour un arbre intégrant une géométrie telle qu'une tête, un trou transversal, une surface plane ou une rainure qui, autrement, ajouteraient des étapes d'usinage ou d'assemblage. Son avantage est moins certain pour une simple goupille nécessitant une finition de précision sur presque toute sa longueur ou plusieurs configurations de journal distinctes. Comparez l'outillage, le moulage, le frittage, le traitement, la finition, l'inspection et les volumes attendus avec le tournage ou une autre voie réalisable. Le l'usinage post-frittage pour pièces MIM la page couvre plus en détail les choix de processus secondaires.
Exemple industriel publié : Le Étude de cas d'un assemblage d'arbre en acier inoxydable MIMA décrit un composant en 17-4 PH fabriqué par une voie MIM intégrée avec des opérations d'assemblage et de précision supplémentaires. Il montre que la mise en forme quasi-net et la finition peuvent être combinées lorsque la fonction l'exige. Le cas publié est une preuve indépendante de l'industrie, non une déclaration des résultats de production de XTMIM ou une exigence générale de meulage des arbres MIM.
| Voie | Quand y penser | Ce que cela aborde | Ce que cela ne prouve pas | Preuves avant outillage |
|---|---|---|---|---|
| A. Tel que fritté | La surface nécessite uniquement une taille ou un jeu fonctionnellement approprié | Évite les finitions inutiles des zones de forme quasi-net | Absence de mesure de la circularité, de la rectitude ou du faux-rond | Échantillons de capacité de procédé et vérification du jeu d'accouplement |
| B. Correction / usinage contrôlé | Taille localisée ou problème géométrique corrigeable | Dimensions sélectionnées ou erreurs géométriques dans la capacité du procédé spécifique | Toutes les autres exigences géométriques sans validation séparée | Voie d'essai, état du matériau, outillage et inspection post-opération |
| C. Rectification sélective | Le tourillon critique accessible ou l'ajustement nécessite une surface finale contrôlée | Taille, forme ou texture locale avec une configuration appropriée | Redressage automatique de la pièce entière ou des caractéristiques non traitées | Mesure du stock, du datum, de l'accès, de la séquence et de la forme/runout finale |
| D. Revue des processus alternatifs | Goupille de précision simple sur toute la longueur ou charge de finition excessive | Production potentiellement plus simple sur toute la chaîne | Coût inférieur sans comparaison volume-processus | Devis alternatifs complets, hypothèses sur les risques et les volumes par lot/annuels |
Sélection du processus : Séparer l'erreur locale de taille ou de circularité du voile sur toute la longueur, du runout lié au datum, des exigences de texture et du coût de production. Le processus choisi doit être capable de corriger le problème identifié, et son résultat doit être mesurable dans l'état final. Pour les conséquences financières des opérations de finition supplémentaires, voir comment les opérations secondaires affectent le coût de la demande de prix MIM.

Règle de finition : Un arbre étagé peut comporter des surfaces telles qu'à l'état brut de frittage et des surfaces finies ; le dessin technique et le contrôle fonctionnel déterminent celles qui nécessitent un usinage.
04 / Planifier le processus avant l'outillage
Comment planifier l'usinage de rectification, les datums et la séquence de processus avant l'outillage ?
La voie de finition choisie doit être pratique avant que le moule ne soit libéré. Un petit journal peut nécessiter un stock supplémentaire, mais ce stock est inutile si la pièce ne peut pas être saisie sans se plier, si la meule ne peut pas atteindre la surface, ou si le montage de finition ne peut pas préserver la relation de datum requise. Examinez ces contraintes avec le support de frittage et l'état final du matériau prévu.
Aligner les datums fonctionnels, de finition et d'inspection
Le datum fonctionnel établit la référence nécessaire pour la relation d'assemblage spécifiée. Le datum de fabrication ou de finition est la combinaison de surface ou de caractéristique utilisée pour localiser la pièce lors de l'enlèvement de matière. Le datum d'inspection est la référence utilisée pour démontrer la conformité avec le dessin. Ils n'ont pas besoin d'être des surfaces de contact physiques identiques, mais le transfert entre eux doit être défini et vérifié.
A caractéristique de localisation cylindrique peut établir l'axe de rotation de l'assemblage, tandis qu'une face d'épaulement établit sa position axiale d'assise. Lorsque le tourillon fini a une exigence de faux-rond par rapport au datum cylindrique, le respect de sa limite de diamètre seul est insuffisant. Le montage de rectification doit reproduire cette relation de datum, ou son transfert doit être validé par inspection. Une face d'épaulement seule n'établit pas l'axe de rotation ; sa position axiale et l'orientation de sa face sont des exigences distinctes lorsqu'elles sont spécifiées.
Vérifier le simulateur de datum et conditions de contact dans le montage réel. Le déplacement des points d'appui le long d'un arbre élancé peut modifier sa déflexion et l'axe généré pendant la rectification. Si le datum du dessin ne peut pas être contacté directement, qualifiez un montage alternatif en mesurant la pièce finie par rapport au système de datum spécifié. La répétabilité du montage est aussi importante que sa conception nominale.
Les flèches représentent une relation requise, pas une instruction d'utiliser les mêmes points de contact physiques pour les trois opérations.
Définir l'allocation de finition locale et l'accès au montage
Laissez du stock de rectification sur les surfaces qui nécessitent une finition. Trop peu de stock peut laisser des portions d'un tourillon déformé ou excentré tel qu'il sort du frittage ; trop peut augmenter le temps de cycle, la chaleur de rectification ou le risque d'endommager une section mince. L'allocation dépend de l'état du matériau, de la variation de frittage, du support de la pièce et de la méthode de rectification prévue, elle ne peut donc pas être spécifiée comme une valeur universelle.
Indiquer si l'allocation est stock radial ou dépassement diamétral, où le tour fini commence et se termine, et quand la dimension de brut est mesurée. Évaluer le matériau minimum disponible sur toute la circonférence après avoir pris en compte l'excentricité, la variation de forme et tout mouvement thermique ultérieur. La différence nominale entre deux diamètres ne démontre pas que la surface peut être complètement nettoyée.
Lors des essais de premier article, mesurez la taille et la forme du tour avant la finition, enregistrez les références de bridage réelles, puis vérifiez le profil fini et le matériau restant près des épaulements ou des parois minces. Lorsque la meule ne peut pas nettoyer le tour complet sans entailler une caractéristique adjacente, révisez le brut, la géométrie de dégagement ou le bridage avant d'approuver l'outillage.
Vérifiez l'accès de rectification aux épaulements, rainures et trous transversaux, en particulier là où la meule doit entrer ou sortir d'un tour court. Vérifiez également que le serrage ou le support ne déformera pas la pièce. Une goupille à tête et une tige uniforme peuvent partager un diamètre nominal mais nécessitent des configurations de rectification différentes ; les deux nécessitent des essais sur la variation de frittage attendue.
Planification du traitement thermique, de la rectification et de l'état dimensionnel final
La séquence de finition dépend de l'état final requis du matériau. Le traitement thermique après rectification peut altérer la forme ; la rectification après traitement thermique peut nécessiter une meule différente, un taux d'enlèvement ou une configuration différente. Le placage, les revêtements et autres traitements de surface peuvent également modifier l'ajustement. Définissez la séquence autour de la dernière opération capable de modifier une caractéristique contrôlée plutôt que d'appliquer un ordre unique à chaque alliage.
Utilisez des mesures d'état du processus pour distinguer un problème de finition d'un problème de processus thermique. Par exemple, mesurez la longueur contrôlée et la relation du tour après frittage, répétez après tout traitement thermique significatif, puis vérifiez à nouveau après la finition et après tout traitement de surface ultérieur modifiant la géométrie. Si la géométrie change après une opération ultérieure, l'inspection seule de la pièce rectifiée immédiatement après la rectification donnerait un résultat de libération trompeur. La séquence doit être approuvée pour l'alliage réel et l'état final requis, et non appliquée comme une recette fixe.
Les mesures intermédiaires doivent isoler où la variation entre dans le processus. L'acceptation finale, cependant, intervient après la dernière opération susceptible de modifier matériellement la caractéristique contrôlée. Si un traitement thermique ou de surface ultérieur pouvait annuler une correction antérieure, vérifiez son effet avant de libérer la pièce.
Avant la libération de l'outillage : Confirmez la carte de surface fonctionnelle, les datums du dessin, la marge de rectification, le plan d'accès et de bridage, et la séquence des opérations finales. Identifiez les conditions non résolues pour les essais de premier article plutôt que de supposer qu'une instruction générale de rectification les couvre.
- Les zones fonctionnelles critiques et les zones candidates à l'état brut de frittage sont identifiées sur le dessin 2D.
- Le datum du dessin est lié à des caractéristiques réalistes de finition et d'inspection.
- La longueur exacte du tour supportant le brut, la transition et la section restante minimale admissible sont examinées.
- La séquence de moulage, de support de frittage, de traitement thermique, de correction et de finition est convenue en principe.
- L'opération qui établit les dimensions finales et l'état d'inspection final sont sans ambiguïté.
Une revue de plan utile commence avant l'outillage.
Envoyez la fonction d'accouplement, le journal critique, les exigences de référence et l'état de finition prévu avec le plan. Une analyse précoce examen du dessin peut identifier si le journal proposé peut être supporté, atteint et inspecté sans modifier la conception de la pièce.
05 / Prouver l'état final
Comment la circularité, la rectitude et le faux-rond doivent-ils être mesurés et acceptés ?
Le l'état mesuré final doit répondre aux exigences du plan applicable dans son état final spécifié. La taille locale, la forme circulaire, la rectitude et le faux-rond liés à la référence nécessitent différentes formes de preuves. Passer une opération de rectification n'établit pas la conformité à moins que la surface finie ne soit mesurée en utilisant l'exigence et la configuration appropriées.
Associer chaque exigence à une méthode de mesure appropriée
Un micromètre peut vérifier le diamètre local, mais pas le profil de circularité entier ni la relation d'un journal avec une autre caractéristique de référence. Les mesures de diamètre le long d'un arbre peuvent révéler un cône ou une variation de taille, mais ne prouvent pas à elles seules la cylindricité. Utilisez la mesure de forme pour la géométrie circulaire ou cylindrique pertinente, une stratégie CMM qualifiée pour les relations de caractéristiques appropriées, et une configuration rotative référencée par la référence pour le faux-rond spécifié. Chaque méthode nécessite une résolution et une incertitude adéquates pour la limite requise.
Pour une circularité critique, spécifiez où la coupe transversale est échantillonnée et comment son profil est évalué. Le Manuel de statistiques d'ingénierie NIST décrit la mesure de la circularité à l'aide d'une trace complète à 360 degrés et note l'influence possible de l'erreur de broche. La configuration de mesure, le filtrage, l'étalonnage et la procédure d'évaluation doivent être adaptés aux exigences du dessin ; une trace dense seule n'établit pas la précision de la mesure.
Un bloc en V et un comparateur peuvent fournir une surface fonctionnelle convenue, mais la lecture dépend de l'angle de contact, de l'étendue et du profil de lobe de la section transversale. Elle n'est pas automatiquement interchangeable avec un résultat de circularité basé sur une trace. Un schéma de points CMM épars peut également manquer une erreur de forme à courte longueur d'onde, de sorte que la stratégie d'échantillonnage doit correspondre à la caractéristique et à la tolérance.
Pour la rectitude, identifiez si le dessin contrôle un élément de ligne de surface ou un axe dérivé, et mesurez la longueur spécifiée. Une broche longue et élancée peut fléchir sous son propre poids ou changer de forme lorsqu'elle est serrée. Enregistrez les points de support, l'orientation et la méthode d'évaluation afin que deux configurations d'inspection ne rapportent pas des valeurs différentes simplement parce qu'elles contraignent la pièce différemment.
Le faux-rond circulaire et le faux-rond total ne sont pas interchangeables. Sur un tourillon cylindrique, le faux-rond circulaire contrôle les éléments circulaires spécifiés indépendamment à leurs sections transversales par rapport à l'axe de référence défini par le dessin. Le faux-rond total s'applique à toute la surface cylindrique spécifiée sur sa longueur contrôlée par rapport à cet axe, traitant la variation cumulative transversale et longitudinale. La vérification du faux-rond circulaire à seulement quelques stations axiales n'établit pas à elle seule la conformité à une exigence de faux-rond total spécifiée. Les deux nécessitent une référence de datum appropriée et une stratégie d'évaluation ; aucun ne remplace une vérification distincte de la taille du diamètre. Interprétez l'appel de fonction selon la norme et l'édition de dessin réelles.
Exemple : Le faux-rond circulaire est conforme, mais le faux-rond total échoue. Un tourillon peut satisfaire à l'exigence de faux-rond circulaire aux sections individuelles vérifiées, tandis que la variation longitudinale entraîne l'échec d'une exigence de faux-rond total. Le faux-rond circulaire est évalué sur des éléments circulaires spécifiés ; le faux-rond total nécessite une couverture de toute la surface contrôlée dans la configuration de datum commune requise. Le plan d'inspection doit suivre l'appel de fonction du dessin et la Distinction entre mesure de circularité et de battement total plutôt que de considérer les deux contrôles comme équivalents.
| Caractéristique du dessin | Approche de vérification possible | Ce que la méthode n'établit pas automatiquement | Accord de configuration important |
|---|---|---|---|
| Diamètre / taille locale | Micromètre calibré, jauge d'alésage/diamètre extérieur adaptée, emplacements définis | Forme circulaire complète ou battement | Emplacements de section, contact, température et définition de taille |
| Rondelle d'une section de tourillon | Mesure validée de la forme circulaire aux sections pertinentes | Rectitude sur toute la longueur ou relation de datum d'une autre caractéristique | Emplacements de section, filtrage, centrage et méthode d'évaluation |
| Rectitude de l'axe ou de la surface | Forme qualifiée / MMT ou autre méthode adaptée à l'élément spécifié | Toutes les exigences de diamètre et de faux-rond | Longueur contrôlée, stratégie d'extraction et conditions de support |
| Cylindricité | Forme de surface qualifiée sur une longueur spécifiée | Faux-rond par rapport à un datum externe, sauf si évalué séparément | Couverture d'échantillonnage, traitement du datum le cas échéant et incertitude |
| Faux-rond circulaire (éléments circulaires individuels) | Évaluation de l'axe de datum des sections transversales circulaires spécifiées, ou un équivalent validé | Faux-rond total de la surface cylindrique complète ou conformité dimensionnelle indépendante | Simulation de la caractéristique de datum, couverture de la section transversale, support et méthode d'évaluation |
| Toléance globale (surface spécifiée entière) | Évaluation de référence axiale sur l'étendue axiale contrôlée, ou un équivalent validé | Conformité de diamètre séparée sans vérification de taille appropriée | Simulation de caractéristique de référence, couverture longitudinale, stratégie de mesure et incertitude |
| Ajustement ou mouvement d'assemblage | Jauge fonctionnelle pertinente ou test de pièce d'accouplement | Cause première d'une défaillance ou toutes les exigences GD&T indépendantes | Composant d'accouplement, charge, orientation et critère d'acceptation |
Se mettre d'accord sur les conditions de mesure et les règles d'acceptation finales
Avant approbation, se mettre d'accord sur l'appel de dessin, les références, la longueur mesurée et les emplacements, l'état du matériau, le support de pièce, la méthode de mesure et la règle d'acceptation. La densité de palpage, le filtrage, la force de bridage ou une simulation de référence différente peuvent modifier la valeur rapportée. Les résultats proches de la limite peuvent également nécessiter un traitement convenu de l'incertitude de mesure.
Le condition de support pendant la vérification de rectitude peut affecter matériellement le résultat rapporté. La déformation due à la gravité, la distance entre les cales en V, la force de serrage et la méthode d'ajustement sont importantes pour les broches élancées. Enregistrer les emplacements de support, l'orientation de la pièce, l'étendue mesurée et la condition de charge spécifiée ou de contrainte fonctionnelle le cas échéant, surtout lorsque le client et le fournisseur utilisent des équipements différents.
Les premiers échantillons nécessitent des mesures suffisamment détaillées pour établir la faisabilité du processus et localiser les variations. Le contrôle de production peut alors combiner des vérifications en cours de processus, des mesures périodiques de forme et des jauges fonctionnelles selon le plan de contrôle. La fréquence des contrôles doit refléter la criticité des caractéristiques et les preuves du processus. Avant l'approbation, comparez les configurations du client et du fournisseur pour les caractéristiques critiques afin que les deux méthodes mesurent la même caractéristique.
Inspection finale : Le indication de dessin, état final du processus, méthode de mesure et règle d'acceptation doit décrire la même caractéristique contrôlée et la condition de référence compatible. Si un traitement thermique ultérieur, un revêtement ou un meulage peut modifier cette caractéristique, un résultat de passage antérieur ne peut servir d'acceptation finale.

Condition de libération : Inspecter la pièce finie dans la condition convenue, en utilisant les références de datum du dessin et la méthode d'évaluation spécifiée.
Pour les ressources générales de mesure de XTMIM, voir inspection et essais. La capacité de mesurer une limite particulière de circularité, de rectitude ou de battement doit toujours être confirmée pour cette caractéristique et cette configuration d'inspection.
06 / Appliquer la chaîne de décision complète
Revue d'ingénierie : Une broche MIM étagée avec un tourillon critique
Scénario d'ingénierie représentatif · Illustratif uniquement
La broche étagée décrite ici est hypothétique. Les choix de processus et les critères d'acceptation sont conditionnels, et non des résultats de production XTMIM mesurés.
Dessin initial : Une petite broche a une tête intégrée, un épaulement, un trou transversal, un corps général et un court tourillon coulissant. Le dessin préliminaire demande un diamètre serré et une finition rectifiée sur toute la longueur extérieure, bien que seul le court tourillon guide le mouvement de glissement et l'épaulement définisse la position axiale. Le reste du corps peut ne pas nécessiter la même exigence de finition.
Identifier les zones fonctionnelles et les risques de rectitude
Le tourillon contrôle l'ajustement coulissant et le guidage latéral ; la face d'épaulement assure l'appui axial ; le corps restant assure principalement le dégagement et la connexion structurelle. Spécifiez le diamètre final du tourillon, la forme pertinente et la texture de surface. Le dessin doit également contrôler toute exigence requise. distance axiale ou orientation de face entre le journal et le épaulement. Si le faux-rond est important, référez-vous aux caractéristiques de datum cylindrique qui établissent l'axe de référence; une face d'épaulement seule ne peut pas établir un axe de rotation. La rectitude doit s'appliquer à la longueur qui affecte réellement le guidage ou l'assemblage.
La tête, le perçage transversal et le changement de section peuvent affecter le support de frittage et l'accès pour la finition. Vérifiez l'orientation de support prévue, l'état de manipulation, la distance manchon-épaulement et les zones de maintien réalisables. On ne doit pas présumer d'une quantité fixe de déformation ni de la capacité du meulage à la corriger sans preuve expérimentale.
Sélectionner la voie de finition et confirmer le plan d'inspection
A proposé la voie de processus moulerait la tête, le perçage transversal et l'épaulement en forme quasi-finale, puis déliantage, frittage et tout traitement matériel requis. Le manchon coulissant serait rectifié uniquement si les pièces représentatives montrent que son état après frittage ne peut pas répondre à l'exigence fonctionnelle et que le montage proposé a un accès et une surépaisseur adéquats. Le corps peut rester tel quel après frittage si ses propres jeux et vérifications géométriques sont satisfaits.
Avant l'approbation de l'outillage, vérifiez que la broche peut être maintenue pour la finition sans flexion inacceptable et que le manchon a une surépaisseur suffisante sur toute sa circonférence. Inspectez la l'emplacement axial de l'épaulement ou l'orientation de la face lorsque le dessin les spécifie. Si le tourillon a une exigence de faux rond, inspectez-le par rapport à l' axe cylindrique de référence désigné, et non un axe déduit de la face d'épaulement. Chaque opération planifiée doit être validée par rapport à la géométrie finale requise.
Définir un plan de vérification en quatre étapes: (1) mesurer la rectitude et le stock de tourillon avant finition, après frittage et traitement thermique ; (2) confirmer que le montage reproduit la référence du dessin sans déformer la pièce ; (3) inspecter la taille, la forme circulaire, la texture du tourillon fini et toute relation de référence spécifiée ; et (4) répéter les mesures critiques sur des pièces représentatives pour examiner la variation. Le plan d'échantillonnage et les critères d'acceptation doivent suivre le dessin et le risque du projet, et non une estimation générique des capacités MIM.
| Phase de revue | Décision provisoire | Ce qui doit être vérifié |
|---|---|---|
| Fonction | Classifier un court tourillon coulissant comme critique ; traiter le corps général séparément | Jeu d'accouplement, forme / texture du tourillon, siège axial de l'épaulement et tout axe de référence spécifié |
| Risque géométrique MIM | Examiner la tête, le perçage transversal, la longueur et le support de frittage conjointement | Rectitude et répétabilité réelles après frittage / traitement |
| Voie de fabrication | Évaluer le corps quasi-net et le meulage sélectif du tourillon | Accès, stock local, support sûr, état du matériau et faisabilité de la finition |
| Planification des plans de référence | Planifier l'emplacement axial à partir de la face d'épaulement et de tout axe de référence à partir de caractéristiques de référence cylindriques désignées | Relation axial/face, simulation de référence et corrélation finition-inspection |
| Approbation finale | Inspecter le tourillon fini et les relations critiques d'assemblage spécifiées | Taille/forme du tourillon en condition finale, contrôle axial/face de l'épaulement et faux-rond basé sur la référence si spécifié |
Les résultats des essais déterminent la voie à suivre. La possibilité pour le tourillon de rester tel quel après frittage ou de nécessiter une finition dépend de son état final mesuré, du stock disponible et de la faisabilité de contrôler la relation de référence requise. Des résultats différents appellent des actions différentes :
| Preuves issues du dessin et des essais | Décision d'ingénierie | Confirmation requise avant approbation |
|---|---|---|
| La pièce répond aux exigences finales de taille, forme, surface et d'ajustement applicables, telle que frittée. | Conserver le tourillon tel quel après frittage. N'ajoutez pas de rectification uniquement parce qu'il s'agit d'un arbre. | Répétabilité sur des échantillons représentatifs et un plan de contrôle de production défini. |
| Seul le tourillon local échoue à sa taille requise, sa forme circulaire ou sa texture ; le stock utilisable et le bridage stable sont démontrés. | Essai de rectification sélective du tourillon. Conserver le reste du corps tel quel après frittage uniquement là où il satisfait ses propres exigences. | Mesures du tourillon fini, nettoyage du stock, répétabilité du montage et état final du matériau. |
| Le diamètre du tourillon est conforme, mais une relation de faux-rond spécifiée par rapport à un axe de référence cylindrique échoue. | Vérifier le transfert de référence et l'alignement de finition avant de supposer qu'une réduction de taille supplémentaire le résoudra. | Mesure par rapport à la référence correcte du dessin et à un montage correctif vérifié. |
| La longueur contrôlée de l'arbre présente un voile ou une variation de rectitude inacceptables. | Examiner le support en amont, la déformation thermique et la correction validée; reconsidérer la voie si la stabilité ne peut être atteinte. | Rectitude finale sur la longueur spécifiée et résultats constants entre les essais. |
| Une goupille géométriquement simple nécessite une finition de précision sur presque toute sa longueur. | Comparez les processus complets MIM et usinage à partir de barres avant de vous engager dans l'outillage. | Comparaison des matériaux, volumes, outillages, usinage, inspections, délais et risques qualité. |
Critère de libération de l'outillage : Libérez la voie de fabrication choisie uniquement lorsque des essais représentatifs soutiennent la taille finale, la forme, les relations de datum et un plan de contrôle de production convenu. Si ce n'est pas le cas, révisez le support de frittage, la finition ou la conception du montage, validez une correction appropriée, ou comparez un autre procédé de fabrication. Une mesure intermédiaire réussie n'est pas suffisante pour la libération.
Enregistrez la décision : Indiquez la voie acceptée, la caractéristique qui a motivé le choix, les dessins et les méthodes d'inspection utilisés, les risques de stock ou de montage en suspens, et le responsable de l'approbation avant la libération de l'outillage. Cet enregistrement permet aux équipes de conception, de production et de qualité de travailler à partir de la même décision plutôt que d'une instruction générale de rectification du tourillon.
Quand le MIM peut ne pas être la meilleure voie : Une simple goupille cylindrique sans caractéristiques intégrées et avec des exigences strictes de diamètre et de rectitude sur presque toute sa longueur peut avoir peu d'intérêt pour le MIM. Comparez la voie MIM complète avec le tournage à partir de barre ou un autre procédé, en incluant le volume attendu, le matériau, la finition, l'inspection et le risque qualité.
Avant l'outillage : Liste de contrôle finale du dessin et de la demande de devis
Un modèle 3D seul ne peut pas établir quelles surfaces nécessitent un meulage ni comment l'arbre fini sera accepté. Fournissez le dessin, la fonction d'assemblage et les informations de processus nécessaires pour prendre ces décisions :
- Géométrie : Modèle STEP 3D, dessin 2D coté, emplacements critiques des paliers et longueurs contrôlées.
- Fonction : dimensions de la pièce d'accouplement, exigences de jeu/ajustement serré/glissement/rotation/étanchéité et problèmes d'assemblage connus.
- JDM (Tolérancement et spécification géométrique) : taille spécifiée, rotondité, rectitude, cylindricité/faux-rond comme nécessaire, et norme de dessin applicable.
- Repères : schéma de repères fonctionnels et toute condition de repère de finition ou d'inspection suggérée.
- État du matériau : nuance du matériau, traitement thermique, état cible et exigences spéciales de surface/texture.
- Finition : opérations de meulage/tournage/redressage actuelles ou proposées, revêtements et restrictions d'accès critiques.
- Demande : volume annuel attendu, taille des lots et voie de production existante si remplacement d'un processus existant.
- Acceptation : méthode de mesure prévue, preuves du premier échantillon et attentes d'inspection de production.
Les journaux fonctionnels non spécifiés peuvent être sur- ou sous-finis. L'absence de définitions de référence peut entraîner des résultats de battement conflictuels. Si l'état final du traitement thermique n'est pas clair, une inspection antérieure peut devenir non pertinente ; sans volume de production, l'économie de l'outillage et de la rectification ne peut être comparée de manière fiable.
Questions fréquemment posées sur le rectification des arbres et des axes MIM
Tous les arbres et axes MIM nécessitent-ils un rectification ?
Non. Commencez par la fonction de chaque surface et l'état vérifié après frittage. Un corps de dégagement peut ne pas nécessiter de rectification ; un tourillon critique peut nécessiter une finition locale. Le bon choix suit le dessin, l'ajustement d'accouplement et les preuves du processus plutôt que le nom du composant.
Le faux-rond de révolution peut-il être conforme alors que le faux-rond total échoue ?
Oui. Le battement circulaire évalue les éléments circulaires individuels par rapport à l'axe de référence spécifié, tandis que le battement total évalue la surface contrôlée sur toute son étendue. Les changements le long du tourillon peuvent donc avoir de l'importance même lorsque les vérifications de section individuelles réussissent. Appliquez l'appel de dessin réel et la configuration d'inspection convenue.
Le meulage d'un court manchon peut-il redresser une goupille MIM entièrement voilée ?
Pas automatiquement. Un meulage sélectif établit la surface finie par rapport à son montage ; les sections d'arbre non traitées peuvent conserver une déformation ou un axe non aligné. Mesurez la longueur de rectitude spécifiée et examinez le comportement du support de frittage, du traitement et du montage avant de choisir une correction.
Un tourillon d'arbre MIM doit-il être rectifié avant ou après un traitement thermique ?
Cela dépend de l'alliage, de la dureté finale, du mouvement thermique, de l'accès de finition et de l'état accepté requis. Vérifiez la géométrie contrôlée après la dernière opération qui peut la modifier. Aucune séquence n'est universellement correcte pour tous les matériaux MIM.
Le rectifiage sans centre est-il le choix par défaut pour toutes les goupilles MIM ?
Non. Cela peut convenir à certaines caractéristiques cylindriques continues, mais les manchons courts, les têtes, les épaulements, les gorges ou une relation de datum spécifique peuvent nécessiter un montage de rectification différent ou une autre opération de finition. Vérifiez le bridage, le stock de nettoyage et la méthode d'inspection finale.
Quelles preuves doivent accompagner une demande de devis (RFQ) pour la rectitude ou le faux-rond d'un arbre MIM ?
Fournir un modèle STEP 3D et un dessin 2D coté montrant les caractéristiques et longueurs contrôlées, le système GD&T directeur, les références de référence, l'ajustement d'accouplement, le matériau/traitement thermique, les quantités annuelles et par lot, la finition finale attendue et la méthode de mesure/acceptation proposée. Identifier tout problème d'assemblage observé séparément d'une cause suspectée.
Normes de dessin et note de preuve
Utilisez le système GD&T ou GPS et l'édition spécifiés sur le dessin client. ASME Y14.5 et ISO 1101 fournissent des approches établies pour les exigences géométriques, mais leurs règles par défaut ne doivent pas être mélangées. Les références industrielles ci-dessous expliquent les concepts généraux de traitement et d'inspection MIM ; elles n'établissent pas une capacité de processus XTMIM spécifique. Appliquez les clauses détaillées uniquement après avoir examiné le texte de la norme pertinente.
Références techniques
- ASME Y14.5 — Dimensionnement et tolérancementAperçu de la norme GD&T officielle ; utilisez l'édition régissant le dessin.
- ISO 1101:2017 — Tolérancement géométriqueAperçu ISO officiel de la spécification et de l'interprétation géométriques.
- MIMA — Conceptions complexes avec MIMConsidérations de conception pour les supports de frittage, les longues portées et les transitions d'épaisseur.
- MPIF — Aperçu du procédé de moulage par injection de métalContexte de l'association industrielle sur le moulage, le déliantage et le frittage.
- Étude de cas MIMA — Assemblage d'arbre en acier inoxydableExemple industriel indépendant illustrant qu'une voie MIM intégrée pour arbre peut toujours nécessiter un redressage et une finition ; il ne s'agit pas d'un cas de production XTMIM.
Soumettre un dessin d'arbre ou de goupille pour revue d'ingénierie
Envoyez le dessin 2D et le modèle 3D avec les zones cylindriques critiques, les exigences d'ajustement/couplage, l'état du matériau, le volume annuel, la rugosité de surface requise, le schéma de datum et la méthode d'acceptation finale.
La revue doit identifier quelles surfaces peuvent rester telles quelles après frittage, quels tourillons peuvent nécessiter une rectification, comment le parcours de frittage et de traitement thermique affecte la forme, et comment la caractéristique finale sera mesurée. Les contraintes de stock, de datum ou de fixation non résolues doivent être identifiées avant l'outillage.







