
La réponse rapide Les opérations secondaires affectent le coût de la demande de devis MIM lorsque la pièce finie spécifiée nécessite un travail au-delà de ce qui est réalisable à l'état brut de frittage. L'usinage de précision, le taraudage, le meulage, le calibrage, le traitement thermique, la finition de surface ou le revêtement peuvent ajouter du temps de traitement, des réglages, des fixations et des frais de lot. L'inspection finale, le risque de retravail et l'emballage de protection peuvent également modifier le coût de livraison d'une pièce acceptée.
Réponse rapide
Les opérations secondaires affectent le coût de la demande de devis MIM lorsque la pièce finie spécifiée nécessite un travail au-delà de ce qui est réalisable à l'état brut de frittage. L'usinage de précision, le taraudage, le meulage, le calibrage, le traitement thermique, la finition de surface ou le revêtement peuvent ajouter du temps de traitement, des réglages, des fixations et des frais de lot. L'inspection finale, le risque de retravail et l'emballage de protection peuvent également modifier le coût de livraison d'une pièce acceptée. Ces étapes ne sont pas obligatoires pour chaque composant MIM : une pièce qui répond à ses exigences de dessin et fonctionnelles à l'état brut de frittage peut ne nécessiter aucune opération d'usinage supplémentaire. Avant de comparer les prix des fournisseurs, confirmez le même état de livraison final, les opérations incluses ou exclues, et tous les frais ponctuels ou de lot cotés séparément. La comparaison utile est le coût de la même pièce finie acceptée, et non deux prix unitaires inexpliqués.
Un connecteur MIM en acier inoxydable peut recevoir deux devis très différents. Un fournisseur peut proposer uniquement la géométrie brute de frittage ; un autre peut inclure l'usinage de l'alésage de localisation, la finition d'une face de contact et l'inspection après traitement. Même avec le même modèle 3D, ces prix unitaires ne sont pas directement comparables tant que les exigences du dessin, l'état de livraison et la quantité commandée ne sont pas alignés. La première question pour l'acheteur est de savoir quelle version de la pièce chaque fournisseur a cotée.
Comparez-vous les prix des pièces MIM brutes de frittage ou finies ?
Commencez par l'état dans lequel le fournisseur s'est engagé à livrer. Un devis brut de frittage couvre généralement le moulage, le déliantage et le frittage, ainsi que les inspections et la manutention spécifiées pour cet état. Si la pièce brute de frittage répond déjà à toutes les exigences approuvées, elle peut constituer le produit fini. Ce terme ne signifie pas automatiquement une pièce défectueuse ou incomplète.
A devis pièce finie doit couvrir l'état réel requis pour l'acceptation. Selon le dessin, cela peut inclure un usinage local, des filetages, un traitement de surface, les propriétés matérielles requises, l'inspection finale et la protection des surfaces finies. Aucun devis n'est intrinsèquement plus précis ; les problèmes surviennent lorsque les acheteurs traitent des portées différentes comme interchangeables.
Les libellés de devis nécessitent également une déclaration de portée. Un fournisseur peut proposer une estimation budgétaire basée sur un procédé brut de frittage supposé, un prix provisoire de pièce finie en attente d'essais, ou un prix ferme basé sur une révision de dessin approuvée. Chacun peut être utile à sa propre étape de projet ; l'acheteur doit demander quelles caractéristiques, tests et hypothèses commerciales sont déjà confirmés. Sinon, un changement de prix apparent après examen des échantillons peut en réalité être un changement de portée plutôt qu'un changement d'efficacité de fabrication.
| Base du devis | Ce qui doit être confirmé | Risque acheteur en cas d'ambiguïté |
|---|---|---|
| Brut de frittage | Quelles exigences du dessin sont satisfaites directement après le frittage et quels contrôles sont inclus ? | La finition requise peut avoir été exclue du prix unitaire estimé. |
| Fini et accepté | Quelles opérations d'usinage, traitements, inspections finales et étapes de manipulation sont incluses ? | Des frais de mise en route ou de lot facturés séparément peuvent encore être négligés. |
| Portée non spécifiée | Demander la liste écrite des éléments inclus/exclus et la condition d'acceptation. | Le devis ne peut pas encore être comparé sur une base de pièce finie équivalente. |
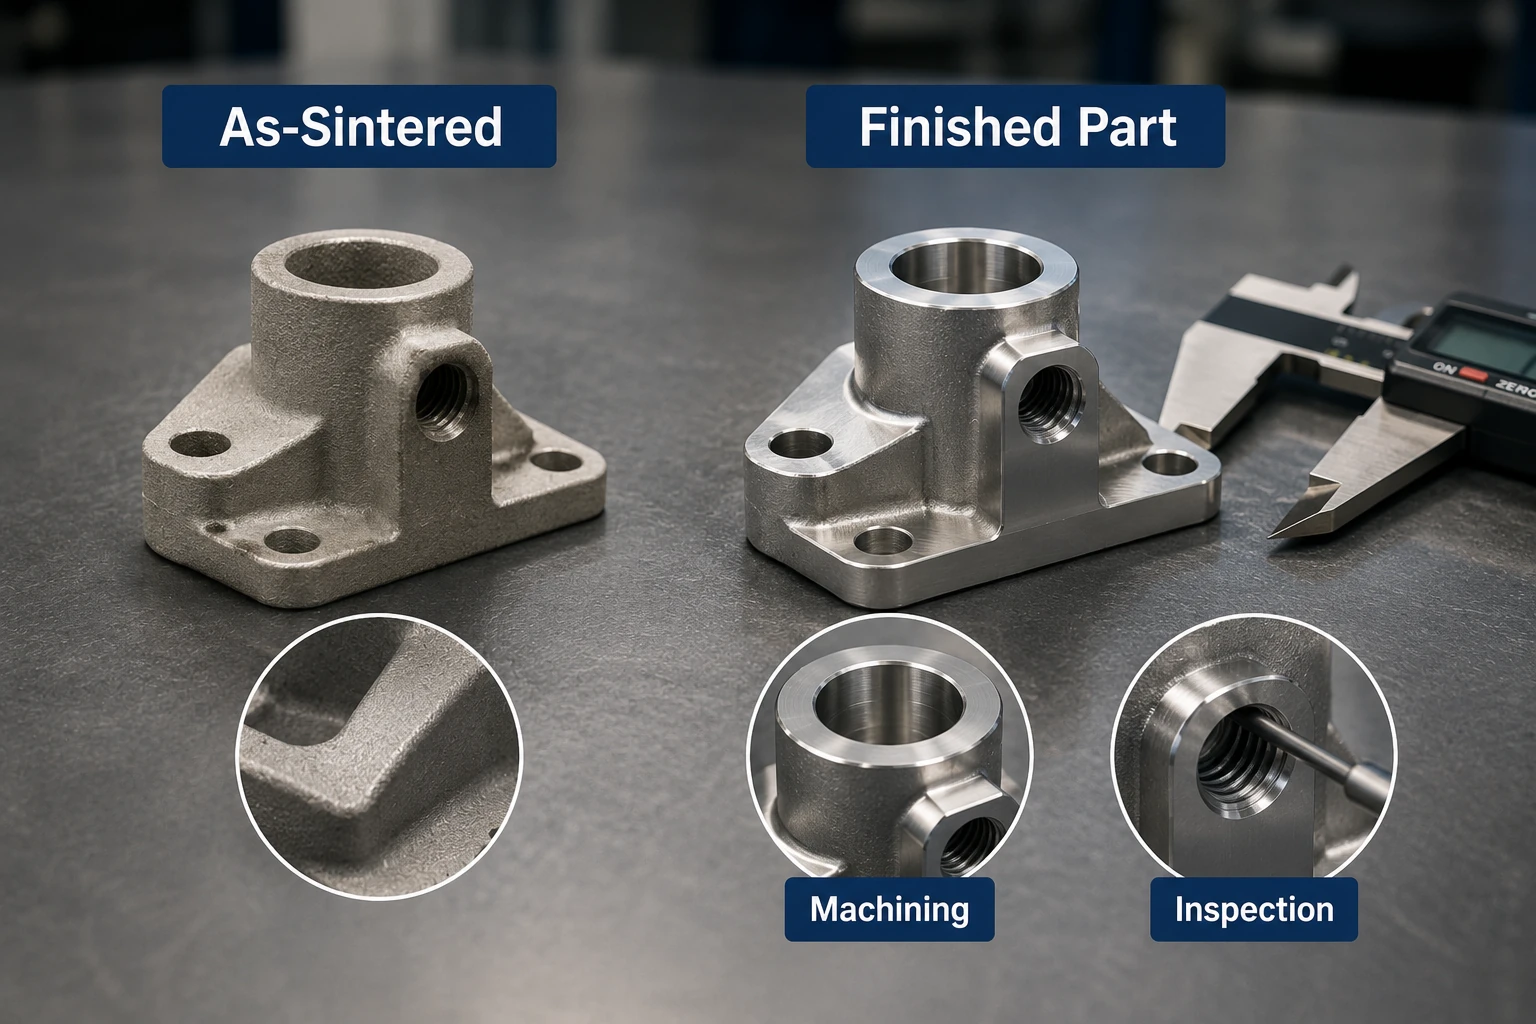
Un modèle CAO 3D peut montrer la géométrie d'un alésage de localisation sans spécifier son ajustement final ou son exigence de position. Si le dessin 2D nécessite ultérieurement un réalésage et une vérification de cet alésage, le fournisseur doit tenir compte du travail supplémentaire. Le devis initial peut avoir été valable pour les informations disponibles à ce stade ; il ne représente pas nécessairement la pièce finie acceptée.
Référence du procédé MIM : La Metal Injection Molding Association décrit la production quasi-net et l'utilisation d'opérations secondaires lorsque des caractéristiques ou propriétés individuelles nécessitent un contrôle supplémentaire. L'usinage est donc évalué par rapport au dessin de la pièce et aux exigences fonctionnelles, plutôt qu'assumé pour chaque composant MIM. Voir le vue d'ensemble du processus MIMA.
Quelles exigences de pièce déclenchent les opérations secondaires et les coûts supplémentaires ?
Les travaux post-frittage doivent suivre les exigences fonctionnelles et d'acceptation de la pièce finie, et non une liste standard de procédés disponibles. Ils ajoutent des coûts lorsque la satisfaction ou la vérification d'une exigence nécessite des travaux au-delà de la voie de base cotée. La méthode appropriée dépend du grade du matériau, de la géométrie de la caractéristique, de la tolérance, de la capacité démontrée du procédé et de la méthode d'inspection requise.
Caractéristiques critiques dimensionnelles et d'assemblage
Les alésages de localisation, les faces d'étanchéité, les sièges de roulement, les datums, les filetages et les surfaces d'accouplement nécessitent une évaluation au niveau de la caractéristique. Certains répondent à leurs exigences spécifiées tels quels après frittage ; d'autres nécessitent un réalésage, un taraudage, un usinage, une rectification ou un calibrage pour obtenir la forme, l'ajustement ou l'état de surface requis. Une tolérance de dessin étroite ne prouve pas à elle seule que l'usinage CNC est nécessaire. Le fournisseur doit établir ce que la voie de frittage peut réaliser et comment la caractéristique finie sera vérifiée.
Le dessin doit identifier la caractéristique fonctionnelle, pas seulement une petite valeur de tolérance. Pour un alésage d'alignement, le diamètre peut contrôler le jeu tandis que la position de l'alésage par rapport à un datum de montage contrôle si la goupille d'accouplement entre réellement. Le réalésage peut améliorer la taille ou la finition d'un alésage, mais il ne corrige pas automatiquement une erreur de localisation si le montage d'usinage référence le mauvais datum. L'examen de faisabilité du fournisseur doit donc vérifier le schéma des datums, le matériau restant pour la coupe proposée, l'accès pour l'outil et la manière dont l'alésage fini sera mesuré. Un contrôle d'ajustement d'échantillon ou un rapport dimensionnel peut alors établir si la voie proposée répond à l'exigence d'assemblage.
L'usinage local peut être plus économique que la finition de chaque surface, mais sa faisabilité dépend de l'accès de l'outil, de la sélection des datums, du stock disponible et d'un bridage sécurisé. Si une face fonctionnelle est proche d'un bord mince ou difficile à fixer, même une petite opération peut devenir relativement coûteuse.
Exigences de surface, de propriétés matérielles et d'acceptation
Les surfaces visibles, la résistance à la corrosion, les objectifs de dureté, les zones d'usure et les revêtements peuvent modifier la voie de traitement. Vérifiez d'abord l'alliage sélectionné et la norme d'acceptation requise : la passivation n'est pas une exigence automatique pour chaque pièce en acier inoxydable, et un traitement thermique séparé n'est pas nécessaire pour chaque grade MIM. Un revêtement spécifié ou une finition PVD peut nécessiter une préparation de surface, un masquage, des contrôles d'apparence ou une vérification dimensionnelle partout où la couche déposée affecte un ajustement. L'adéquation du traitement doit être vérifiée par rapport au matériau réel et au dessin.
Les traitements de surface doivent être cotés en fonction de leurs fonctions réelles et des exigences du procédé. Passivation d'aciers inoxydables appropriés est un traitement de surface chimique ; il est différent d'un revêtement métallique ou PVD délibérément déposé qui peut ajouter de l'épaisseur à un ajustement critique. Si la passivation est spécifiée, la demande de devis (RFQ) doit identifier le traitement applicable et les exigences d'acceptation plutôt que de substituer une instruction générique "revêtir la pièce"." ASTM A967/A967M-25 définit les traitements de passivation chimique et les tests de vérification alternatifs, mais ne sélectionne pas le traitement ou le test approprié pour l'application particulière d'un acheteur.
Une exigence de dureté ou de performance anticorrosion doit être vérifiée par rapport à l'alliage réel, à l'état de livraison et à la méthode d'acceptation. La norme MPIF 35-MIM fournit un cadre de spécification des matériaux couvrant les nuances et propriétés MIM ; la nuance pertinente et l'état requis doivent toujours être convenus avec le fabricant. Un nom d'alliage seul ne prouve pas que la pièce livrée répond à un objectif spécifié de dureté ou de performance anticorrosion.
L'inspection finale et l'emballage de protection peuvent s'ajouter à un devis, même s'ils ne sont pas eux-mêmes des processus de fabrication secondaires. Un alésage de localisation peut nécessiter une mesure après usinage, une surface de contact revêtue peut nécessiter une vérification dans son état de livraison, et les surfaces cosmétiques peuvent nécessiter une protection pendant l'expédition. La demande de devis doit spécifier quelles étapes sont incluses.
| Résultat requis | Question d'ingénierie | Travail ou coût supplémentaire potentiel |
|---|---|---|
| Alésage de localisation ou ajustement de goupille précis | La caractéristique frittée peut-elle répondre à l'ajustement approuvé et à la méthode d'inspection ? | Alésage, usinage, jauges, inspection au niveau de la caractéristique. |
| Face d'accouplement ou d'étanchéité plane | La géométrie et l'état de surface tels qu'obtenus après frittage sont-ils acceptables ? | Fraisage ou rectification local, mise en place, inspection de surface. |
| Filetage interne fonctionnel | La conception peut-elle supporter un filetage moulé, ou le taraudage est-il plus adapté ? | Taraudage, ébavurage et vérification au calibre de filetage. |
| Aspect cosmétique défini | Quelles surfaces sont visibles et quel échantillon ou norme définit l'acceptation ? | Polissage sélectif, tribofinition, protection de surface. |
| Dureté, résistance à l'usure ou à la corrosion | La nuance et la voie de fabrication sélectionnées répondent-elles déjà à l'exigence ? | Si nécessaire : traitement thermique, passivation ou revêtement approprié et tests associés. |
| Correction dimensionnelle locale ou de planéité | La caractéristique peut-elle atteindre sa cible telle que frittée, ou le calibrage/l'estampage est-il une option validée ? | Outillage de calibrage dédié, travaux d'essai, temps de presse et vérification des caractéristiques corrigées. |
| Revêtement, placage ou finition PVD spécifié | Quelles zones nécessitent un traitement, quels critères d'épaisseur ou d'apparence s'appliquent, et des ajustements sont-ils affectés ? | Préparation de surface, charges de lot, masquage, contrôles de revêtement et manipulation de protection. |
| Assemblage livré ou composant inséré | La livraison demandée est-elle une pièce MIM unique ou un article assemblé avec un ajustement ou une rétention défini ? | Travaux d'insertion ou d'assemblage, gabarits d'assemblage et contrôles fonctionnels convenus. |
| Preuve d'acceptation finale | Quelles caractéristiques critiques doivent être vérifiées après tous les traitements ? | Gabarits finaux, inspection par échantillonnage ou complète, rapports et manipulation. |
La voie de traitement requise dépend de l'alliage, de la géométrie, des tolérances et des critères d'acceptation ; aucune des opérations listées n'est obligatoire pour chaque pièce MIM. Les méthodes de fabrication sont décrites séparément dans le Guide des opérations secondaires MIM.

Comment les opérations secondaires augmentent-elles le coût des pièces MIM finies ?
Le coût des opérations secondaires dépend de la fréquence à laquelle le travail est effectué, de l'outillage qu'il nécessite et de la taille de chaque lot de traitement. Un trou taraudé répété sur chaque pièce, un montage réutilisé sur plusieurs livraisons et un lot de finition soumis à des frais minimum affectent le coût unitaire de différentes manières. Ces coûts ne doivent pas être traités comme des postes interchangeables.
Une étape d'usinage ou de traitement supplémentaire ajoute du travail à la voie proposée, mais elle peut toujours coûter moins cher qu'une conception de moule plus complexe ou un processus de fabrication alternatif. La mesure pertinente est le coût de la pièce acceptée après la séquence complète de production et d'inspection, plutôt que le nombre d'opérations seul.
Temps de traitement et complexité des caractéristiques
Le travail récurrent est dicté par le temps de cycle par pièce acceptée, le nombre de caractéristiques, les changements de configuration ou d'outils, et le degré d'automatisation. Deux surfaces usinées localement peuvent nécessiter des systèmes de maintien différents d'un simple alésage. Une opération qui semble mineure sur un dessin peut devenir significative lorsqu'elle doit être répétée de manière fiable sur chaque pièce de production.
Le coût de finition d'un alésage de localisation comprend plus que le temps de coupe. La pièce doit être orientée de manière répétable, localisée à partir d'une référence stable, bridée sans dommage, usinée avec une surépaisseur suffisante et vérifiée pour l'ajustement spécifié. Si le montage ne peut pas référencer une référence stable, une sonde ou une autre configuration peut être nécessaire, coûtant parfois plus cher que l'opération d'usinage. Pour une revue RFQ significative, demandez comment le fournisseur prévoit de localiser, usiner et inspecter cet alésage.
Coûts des montages, de la configuration et du traitement par lots
Les montages CNC ou d'inspection dédiés peuvent créer des coûts uniques. La programmation ou la configuration peuvent être facturées par série de production, tandis que la passivation, le revêtement ou le traitement thermique peuvent être cotés par lot avec des frais minimum. Ces coûts ne peuvent pas être évalués à partir d'un prix unitaire seul : les acheteurs doivent savoir s'ils sont inclus, facturés séparément ou répartis sur une quantité supposée.
Un fournisseur de finition peut facturer des frais minimum par lot même lorsque le lot contient moins de pièces que sa taille économique de production. Dans cette situation, le coût de finition effectif par pièce acceptée dépend de la quantité réelle de livraison, pas seulement les prévisions annuelles. Inversement, un montage spécialisé peut être payé une fois et réutilisé sur plusieurs séries. Demandez qui possède le montage, si son coût est inclus dans le devis, et ce qui se passe si la quantité prévue ou le calendrier de production change.
Coûts d'inspection, de rendement et de délai
Un procédé peut ajouter plus que du temps machine. La vérification d'un alésage critique après finition, le contrôle des dommages de surface, la gestion des rebuts ou des retouches, et le déplacement des pièces entre des procédés internes ou externalisés peuvent affecter le coût des pièces acceptées. Des étapes supplémentaires peuvent également augmenter le délai de production par le regroupement, le transport ou la mise en file d'attente, même lorsque leur coût de traitement direct est modeste.
Le moment du rebut affecte également le coût des pièces acceptées. Un composant rejeté après plusieurs étapes de finition payées a absorbé plus de travail qu'un composant rejeté immédiatement après le frittage. Cela ne justifie pas l'ajout automatique d'une surtaxe de rebut, car le prix unitaire des pièces acceptées peut déjà inclure les pertes attendues. Confirmez la quantité acceptée requise, les dispositions de retouche et quelle partie supporte le coût des pièces non conformes au point d'inspection convenu.
Le moment de l'inspection est important. Une dimension vérifiée après le frittage n'établit pas nécessairement la conformité après usinage, traitement thermique ou un revêtement d'épaisseur. La demande de devis (RFQ) doit identifier quelles caractéristiques sont mesurées dans l'état d'acceptation final, plutôt que d'exiger que chaque dimension soit remesurée automatiquement.
| Catégorie de coût | Qu'est-ce qui crée le coût ? | Comment le demander dans une RFQ |
|---|---|---|
| Récurrent par pièce | Temps machine, taraudage, manipulation individuelle ou contrôles supplémentaires répétés sur chaque pièce. | Confirmer l'inclusion dans le prix unitaire de la pièce finie. |
| Récurrent par lot | Minimums de traitement de surface, préparation de série, nettoyage spécial ou tests par lot. | Indiquer la quantité de lot supposée et les frais minimums. |
| Unique / non récurrent | Montages spéciaux, jauges, programmation ou préparation de production. | Lister séparément ; ne pas dissimuler dans les comparaisons de prix unitaires sans base d'amortissement convenue. |
L'inspection, les pertes de rendement, la manutention protectrice et le traitement externalisé peuvent déjà être inclus dans les frais par pièce ou par lot. Ce sont des facteurs de coût, pas des catégories de facturation distinctes par défaut. Ajoutez-les à une comparaison uniquement lorsque le devis les exclut expressément, afin que la même dépense ne soit pas comptée deux fois.
Coût récurrent comparable par pièce finie acceptée = frais récurrents confirmés pour la même commande complétée ÷ pièces acceptées à livrer.
Inclure les frais unitaires cotés et uniquement les frais par lot ou de finition que le devis exclut explicitement ; utiliser la même taille de commande pour les deux fournisseurs. Afficher l'outillage, les montages et les jauges uniques séparément, ou les amortir en utilisant un volume de projet convenu pour une comparaison sur la durée de vie. N'ajoutez aucun frais inclus une seconde fois. Si le fournisseur propose déjà un prix complet par pièce finie acceptée, utilisez ce prix sans le reconstruire à partir de composants de coût supposés.
Utiliser la même quantité commandée et la même condition de livraison acceptée lors de la comparaison des coûts récurrents. Si le prix unitaire coté comprend l'usinage, le traitement et l'inspection, conservez ce prix sans ajouter les mêmes dépenses à nouveau. Convertissez uniquement un minimum de lot facturé séparément en un montant effectif par pièce pour la commande correspondante. Présenter les montages spéciaux comme des frais non récurrents, sauf si les fournisseurs se sont mis d'accord sur la même base d'amortissement. Obtenir des éclaircissements pour tout frais de finition non spécifié avant de considérer l'un ou l'autre devis comme comparable.
Pour le connecteur en acier inoxydable, la finition de l'alésage de localisation peut créer des frais récurrents, tandis qu'un montage dédié peut être une dépense unique. Un processus de finition cosmétique facturé par lot dépend également de la quantité de libération. Un prix unitaire coté bas peut donc être compensé par des frais de montage ou un minimum de traitement exclus.
L'investissement en outillage, le feedstock, le moulage, le frittage et les autres coûts de production de base sont couverts dans le guide des coûts du moulage par injection de métal. Lors de l'évaluation des travaux post-frittage, comparez les frais supplémentaires confirmés par rapport à cette base sans compter les coûts déjà inclus dans le prix unitaire du fournisseur.
Pourquoi les décisions tardives sur les opérations secondaires peuvent-elles augmenter les coûts de la demande de devis ?
Les opérations post-frittage interviennent après le processus MIM principal, mais les décisions les concernant doivent être prises lors de la revue des plans et de l'outillage. Attendre l'évaluation des échantillons peut révéler que la pièce manque de stock d'usinage suffisant, d'accès aux datums, de dégagement pour la finition ou d'un plan d'inspection. Cela peut nécessiter des modifications d'ingénierie au-delà du coût d'une opération supplémentaire ordinaire.
| Exigence confirmée tardivement | Conséquence d'ingénierie | Effet de coût possible |
|---|---|---|
| Un alésage ou une face de précision nécessite un usinage | Le jeu d'usinage, le bridage, l'accès aux datums ou aux outils peuvent nécessiter une réévaluation. | Nouveau plan de processus, développement de montage ou modification possible de l'outillage. |
| Un revêtement ajouté sur une surface ajustée | L'épaisseur et le masquage peuvent affecter le dégagement ou la dimension mesurée finale. | Préparation supplémentaire, masquage, inspection ou ajustement de conception. |
| Dureté ou état de traitement thermique spécifié ultérieurement | Le matériau et le parcours de traitement thermique doivent être vérifiés quant à leur adéquation et à la déformation. | Changements de processus, tests, retouches possibles et effets sur le calendrier. |
| Norme cosmétique définie après échantillonnage | Zones visibles, référence de finition et exigences de protection restent incertaines. | Essais de finition supplémentaires, manipulation ou acceptation contestée. |
| L'inspection finale nécessite un rapport post-finition | Les jauges existantes ou la séquence d'inspection peuvent ne pas correspondre à l'état requis. | Nouvelles jauges, inspection supplémentaire ou frais de documentation. |
Une demande tardive d'aléser l'alésage d'alignement du connecteur n'est réalisable que si la pièce dispose d'un stock d'usinage suffisant, d'un schéma de référence exploitable et de surfaces de bridage accessibles. Sinon, le fournisseur peut avoir besoin d'un autre montage, d'un outillage révisé ou d'un itinéraire de fabrication différent. Les exigences de traitement thermique nécessitent également un examen spécifique à l'alliage : pour les nuances appropriées et les propriétés requises, certains traitements thermiques peuvent être intégrés au parcours de frittage ou de refroidissement plutôt que d'être cotés comme un lot distinct en aval.
Portée du traitement thermique : MIMA note que certains traitements thermiques MIM peuvent être intégrés à un cycle thermique de refroidissement ou post-frittage lorsque l'alliage et les propriétés cibles le permettent. Confirmez la nuance du matériau, les propriétés livrées requises, le parcours thermique réel et les tests de vérification avant d'accepter ou de rejeter des frais de traitement thermique distincts. L'absence d'une opération de four supplémentaire ne prouve pas à elle seule que l'exigence de propriété a été satisfaite. Voir guide des opérations secondaires MIMA.
Avant approbation de l'outillage
Identifier les caractéristiques nécessitant un post-traitement, une marge d'usinage si applicable, l'état de surface final, l'inspection après traitement, et toute protection ou manipulation spéciale. Si la voie d'ingénierie n'est pas encore définitive, marquez-la comme une hypothèse RFQ ouverte et demandez une revue de faisabilité fournisseur au lieu de traiter un prix préliminaire comme ferme.
Comment les acheteurs peuvent-ils réduire les coûts des opérations secondaires sans compromettre la qualité ?
Les opérations secondaires doivent être conservées lorsqu'elles sont nécessaires pour répondre aux exigences d'ajustement, de fonction, d'apparence, de durabilité ou d'acceptation. La réduction des coûts commence par l'identification des caractéristiques critiques du dessin et la vérification des autres surfaces qui peuvent de manière fiable répondre aux spécifications telles qu'obtenues après frittage. L'élimination d'une opération nécessaire n'est pas une amélioration si la pièce livrée échoue ensuite à l'inspection ou à l'assemblage.
Conserver les caractéristiques non critiques telles qu'obtenues après frittage lorsque cela est faisable
Séparer les dimensions critiques pour l'assemblage de la géométrie qui ne nécessite qu'un dégagement normal de forme et de manipulation. Une tolérance générale copiée d'un prototype CNC ne doit pas être automatiquement imposée à chaque surface MIM. Lorsque la capacité de frittage validée satisfait déjà l'exigence, un usinage supplémentaire peut ne pas avoir de bénéfice fonctionnel. Les dimensions et surfaces critiques doivent toujours être contrôlées selon leurs critères d'acceptation spécifiés.
Classifier les caractéristiques du dessin comme critiques pour la fonction, critiques pour le processus ou non critiques pour l'interface finie, puis vérifier ces classifications avec les équipes de conception, de qualité et de fabrication. La classification ne permet de relâcher aucune exigence approuvée sans revue. Une surface visible cosmétiquement, par exemple, peut être non critique dimensionnellement mais nécessiter toujours une finition contrôlée. Le dessin révisé et le plan d'inspection doivent préserver tous les critères d'acceptation fonctionnels et d'apparence convenus.
Optimiser la portée de l'usinage et de la finition avant l'outillage
Lorsque l'usinage est nécessaire, vérifiez s'il peut être localisé sur l'alésage, la face ou le datum qui contrôle la fonction. Pour la finition cosmétique, distinguez les zones visibles des zones cachées ; pour les revêtements, identifiez les régions fonctionnelles nécessitant un masquage ou une vérification post-revêtement. Examinez les points de bridage et la séquence d'opération avant la finalisation de la conception du moule. Une zone de traitement plus étroite n'est pas automatiquement moins chère si elle crée un montage plus complexe ou une voie de production moins stable.
Le calibrage/l'estampage ne remplace pas universellement le CNC. MIMA décrit l'estampage comme une déformation locale contrôlée contre un outil rigide ou une forme, ce qui peut améliorer certaines dimensions ou la planéité. Cela peut valoir la peine d'être évalué pour une caractéristique accessible avec une réponse matérielle et un support appropriés, mais cela ne crée pas un filetage manquant, n'élimine pas un contre-dépouille inaccessible ou ne garantit pas la localisation correcte de l'alésage. Une opération de calibrage proposée nécessite un outil de formage qualifié, des essais d'échantillons, des vérifications de déformation des caractéristiques adjacentes et la vérification de la dimension fonctionnelle finale. Description par MIMA de l'estampage et de l'usinage décrit les options disponibles ; la voie spécifique à la pièce nécessite toujours des essais et une vérification dimensionnelle.
Évaluez le coût de la voie alternative complète, pas une seule opération isolée. Le polissage sélectif peut réduire le travail abrasif, mais un masquage spécial ou une manipulation séparée pourrait compenser l'économie. De même, le remplacement du CNC par le calibrage n'est une amélioration réelle que lorsque le coût de l'outillage, la répétabilité, l'état du matériau et le calendrier de lot prévu ont été considérés ensemble.
| Pression actuelle sur les coûts | Amélioration possible | Ce qui doit être vérifié |
|---|---|---|
| Tolérances serrées sur chaque caractéristique | Distinguer les ajustements critiques de la géométrie non critique. | Assemblage, localisation et inspection requise des caractéristiques critiques. |
| Usinage sur de larges surfaces | Évaluer l'usinage local des zones fonctionnelles. | Maintien en position, accès aux datums, stabilité dimensionnelle et temps de cycle. |
| Traitement cosmétique de la pièce entière | Définir les surfaces visibles et protégées sur le dessin. | Exigences de finition esthétique, de corrosion ou d'usure sur d'autres surfaces. |
| Finition et inspection répétée | Planifier le parcours et vérifier les caractéristiques aux étapes appropriées. | Preuve d'acceptation finale et contrôles obligatoires spécifiques au processus. |
| Modification tardive du revêtement ou du traitement thermique | Examinez les exigences de performance et de surface avant la fabrication de l'outillage. | Adéquation du matériau, propriétés résultantes, ajustements et risque de déformation. |
Pour un connecteur dont l'alésage de localisation et la face d'accouplement contrôlent l'assemblage, un traitement localisé de ces caractéristiques peut être suffisant après des tests, tandis que la géométrie restante reste telle qu'obtenue après frittage. Toute économie proposée doit être confirmée par le plan de processus révisé, la méthode d'inspection et le devis du fournisseur ; moins d'opérations sur le papier ne garantissent pas un coût de pièce finie inférieur.
Les considérations détaillées pour la géométrie, les tolérances et le coût de fabrication sont abordées dans le guide MIM conception pour le coût.
Que doivent spécifier les acheteurs concernant les opérations secondaires dans une demande de devis MIM ?
Demandez aux fournisseurs de chiffrer la condition que la pièce doit respecter à sa livraison, pas seulement la forme dans le modèle 3D. Vous n'avez pas à prescrire chaque étape du processus : énoncer clairement les exigences fonctionnelles et d'acceptation permet au fournisseur de suggérer une voie réalisable et de signaler les hypothèses encore ouvertes.
| Informations à spécifier | Pourquoi cela affecte la précision du devis |
|---|---|
| Dernière révision du dessin 2D et de la CAO 3D | Associe la géométrie aux tolérances, aux données, aux notes de surface et à la révision correcte. |
| Nuance du matériau et propriétés finales requises | Empêche les suppositions concernant la dureté, la corrosion et les voies de traitement. |
| Volume annuel et taille de commande ou de lot attendue | Permet de séparer les hypothèses de coûts uniques, par lot et par pièce. |
| Ajustements critiques, alésages, filetages et surfaces d'accouplement | Indique les zones nécessitant une capacité vérifiée ou une proposition d'opération secondaire. |
| Portée du traitement de surface et zones protégées | Identifie les exigences de finition, de revêtement, de masquage, d'apparence et d'ajustement. |
| Condition d'inspection et exigences de rapport | Définit quelles caractéristiques doivent être acceptées après la dernière opération pertinente. |
| État de la pièce finie et besoins d'emballage | Clarifie la protection cosmétique, l'étendue de l'assemblage et de la livraison. |
| Décisions d'ingénierie ouvertes et exclusions de devis | Rend visibles les hypothèses préliminaires avant qu'un prix unitaire apparemment bas ne soit accepté. |
Pour les filetages et les trous ajustés, fournissez la taille, la tolérance, la profondeur et l'exigence d'accouplement ou de calibre le cas échéant. Pour la finition, identifiez les zones traitées et non traitées, la spécification de finition ou de revêtement applicable, ainsi que tout critère d'acceptation d'épaisseur, d'apparence ou de corrosion. Indiquez si l'inspection est effectuée selon un plan d'échantillonnage convenu, un rapport spécial ou un contrôle à 100 % uniquement lorsque l'application l'exige. Ces détails sont plus utiles qu'une instruction vague de “ usiner et polir si nécessaire ”
Pour un alésage de localisation, la demande de devis doit indiquer la fonction d'accouplement, les datums du dessin, l'ajustement livré requis et la méthode d'acceptation. Une fois ces exigences définies, le fournisseur peut proposer un contrôle tel que fritté, une usinage local ou une autre voie qualifiée. Sauf si le processus lui-même est une exigence contractuelle, l'acheteur spécifie le résultat requis et le fournisseur explique comment il sera atteint et vérifié.
Demandez également au fournisseur d'identifier les étapes de traitement ou de vérification qu'il suppose être couvertes par le prix unitaire existant. Un rapport d'inspection spécial, une vérification de revêtement, une approbation du premier article ou une exigence d'emballage protecteur peuvent affecter le devis même s'il ne s'agit pas d'une opération de fabrication secondaire. Séparez une exigence de prototype unique de ce qui doit être répété à chaque libération de production.
Si un dessin est incomplet, marquez les tolérances, les revêtements et les exigences d'inspection incertains comme des points ouverts et demandez le retour du fournisseur sur la faisabilité avant qu'un devis ferme pour l'outillage ne soit approuvé. Le Guide de préparation de devis MIM couvre le dossier de demande plus large, y compris les informations au-delà des opérations secondaires.
Comment comparer les devis des fournisseurs MIM sur la base de la même pièce finie ?
Une fois les devis reçus, normalisez-les à une prestation convenue avant de classer les fournisseurs par prix. Un prix unitaire plus bas à l'état fritté et un prix unitaire plus élevé pour la pièce finie sont des offres commerciales différentes, et non des preuves en soi qu'un fournisseur est plus économique ou que l'un ou l'autre devis est malhonnête.
- Faites correspondre la base. Confirmez la révision identique du dessin, le matériau, les quantités annuelles et par lot, ainsi que les exigences d'acceptation finales.
- Indiquez le travail inclus et exclu. Listez l'usinage, la finition, les traitements applicables, l'inspection finale et l'emballage pris en charge par chaque fournisseur.
- Séparez les frais. Distinguez le prix unitaire récurrent des montages ou jauges uniques et des minimums par lot.
- Résolvez les écarts par écrit. Demandez des devis révisés pour la même condition de livraison ; n'estimez pas silencieusement les coûts manquants.
- Comparez le risque et le calendrier. Vérifiez la voie de production, la validation de l'échantillon, le délai de livraison et la responsabilité d'acceptation en plus du coût normalisé.

| Élément du périmètre | Estimation initiale du fournisseur A | Estimation initiale du fournisseur B | Action de l'acheteur |
|---|---|---|---|
| Base de dessin, de matériau et de volume | Hypothèse de révision ou de lot non claire | Révision et volume indiqués | Confirmez une révision de dessin approuvée, un alliage, une quantité commandée et une prévision annuelle. |
| Base de livraison | Brut de frittage | Pièce finie | Demandez à A de chiffrer l'état de finition approuvé. |
| Alésage d'alignement | Usinage non inclus | Specified finishing included | Confirm the same final bore fit and inspection. |
| Functional mating face | Non indiqué | Finishing included | Confirm dimensions, process need and included work. |
| Exterior cosmetic requirement | Non indiqué | Specified area included | Match the approved visible-surface standard. |
| Coating, passivation or PVD | Non indiqué | Only the specified finish included | Confirm the same treatment standard, affected areas and fit checks, if required. |
| Inspection finale | Basic as-sintered checks | Defined finished-part checks | Align the acceptance stage and required reports. |
| Fixture or batch fees | Non indiqué | Separately disclosed | Request one-time and recurring fee breakdowns. |
| Finished-surface protection and lead time | Not confirmed | Handling and delivery schedule described | Align packaging, final acceptance point and completed-route lead time. |
Supplier A and Supplier B are hypothetical quotations used to show scope differences, not actual supplier offers or XTMIM project data. No prices are assumed.
Treat every "not stated" cell as an unresolved quotation item. Ask the supplier to confirm whether the operation is included, separately charged or excluded; do not estimate its missing price on the supplier's behalf. Compare unit and nonrecurring costs only after both suppliers accept the same drawing revision, material, release quantity, processing scope and final acceptance condition. For critical features affected by later machining or coating, confirm that the promised inspection is performed at a stage that demonstrates the finished requirement.
Select a supplier on the basis of the same accepted finished-part specification, a comparable total cost and a production route that can meet the required inspection and delivery schedule. If either quotation leaves a critical operation or acceptance requirement open, obtain written clarification before making the selection.
Final decision: Is MIM still cost-effective after secondary operations?
Use the finished-part cost and the process review to decide what happens next:
- Continue MIM cost evaluation when most geometry can be delivered as-sintered and only clearly justified features need additional control.
- Review the drawing through DFM when extensive machining is driven by avoidable blanket tolerances, unnecessary surface processing or undefined acceptance conditions.
- Compare manufacturing routes when substantial post-processing is genuinely unavoidable; use the complete accepted-part cost, project volume and tooling commitment, not just the as-sintered unit price.
Before tooling approval, confirm the finished-part requirements, obtain quotations on the same delivery basis and validate the proposed secondary-operation route for critical features. An as-sintered price is commercially useful only if it matches the condition ultimately required for acceptance.
If datum access, fixturing, treatment suitability or the acceptance method remains unproven for a critical feature, treat the quotation as conditionnelle. Resolve the open requirement through engineering review or an agreed trial before tooling is released. An unpriced technical exception makes a nominally lower offer unreliable for a final comparison.
Request an engineering review of your finished-part MIM RFQ
Share the current 2D drawing, 3D model, material, annual and batch volume, critical fits, surface requirements and final inspection expectations. XTMIM can review which features may remain as-sintered, which may need additional processing, and what must be clarified before a finished-part quotation is confirmed.
Questions Fréquentes en Ingénierie
These questions often need to be settled before a supplier can quote the finished part without technical exceptions.
Le calibrage ou le matriçage peuvent-ils remplacer l'usinage CNC post-frittage ?
Parfois. Le calibrage ou le matriçage peut ajuster une dimension accessible ou la planéité par déformation contrôlée, mais la faisabilité dépend du support de la pièce, de l'état du matériau, de la géométrie de la caractéristique et d'un outil de calibrage qualifié. Cela ne remplace pas le taraudage d'un nouveau filetage ni ne corrige automatiquement chaque erreur d'emplacement d'alésage. Demandez un essai et une mesure des caractéristiques affectées et adjacentes avant de l'approuver comme alternative économique.
La passivation de l'acier inoxydable est-elle équivalente au placage ou au revêtement PVD pour une demande de devis ?
Non. La passivation est un traitement chimique de surface, tandis que le placage et de nombreux procédés PVD déposent une couche avec ses propres exigences d'épaisseur et de finition. Spécifiez séparément la nuance du matériau, la norme de traitement, la préparation de surface et la vérification requise. Pour la passivation des aciers inoxydables, l'ASTM A967/A967M-25 est une référence pertinente lorsque le client a effectivement demandé ce traitement ; il ne s'applique pas automatiquement à chaque pièce MIM en acier inoxydable.
Et si le dessin ne définit pas encore l'usinage de dégagement ou les zones de finition ?
Conservez la demande de devis provisoire et marquez ces exigences comme des points d'ingénierie ouverts. Demandez au fournisseur d'examiner les datums critiques, le stock disponible, l'accès pour l'usinage, les zones traitées et la condition d'acceptation finale avant qu'un devis ferme pour l'outillage et la pièce finie ne soit approuvé. Un modèle 3D seul peut ne pas communiquer ces décisions.
Quand l'inspection finale est-elle nécessaire après les opérations secondaires ?
Inspecter au stade qui permet de démontrer chaque caractéristique acceptée. Un alésage ajusté peut nécessiter une vérification après usinage, une surface de contact revêtue peut nécessiter une confirmation dans son état revêtu, et une propriété de dureté requise doit être vérifiée après le traitement thermique pertinent. La taille de l'échantillon et le format du rapport doivent suivre le plan approuvé, les exigences du client et le plan de contrôle ; une inspection 100% ne doit pas être présumée sans raison spécifiée.







