
Las operaciones secundarias afectan el costo de la cotización (RFQ) de MIM cuando la pieza terminada especificada requiere trabajo más allá de lo que se puede lograr en la condición posterior al sinterizado. El mecanizado de precisión, el roscado, la rectificación, el dimensionamiento, el tratamiento térmico, el acabado superficial o el recubrimiento pueden agregar tiempo de procesamiento, configuración, herramental y cargos por lote. La inspección final, el riesgo de retrabajo y el empaque protector también pueden cambiar el costo de entrega de una pieza aceptada. Estos pasos no son obligatorios para cada componente MIM: una pieza que cumple con los requisitos de su dibujo y funcionales tal como sale del sinterizado puede no necesitar mecanizado adicional. Antes de comparar precios de proveedores, confirme la
Las operaciones secundarias afectan el costo de la cotización (RFQ) de MIM cuando la pieza terminada especificada requiere trabajo más allá de lo que se puede lograr en la condición posterior al sinterizado. El mecanizado de precisión, el roscado, la rectificación, el dimensionamiento, el tratamiento térmico, el acabado superficial o el recubrimiento pueden agregar tiempo de procesamiento, configuración, herramental y cargos por lote. La inspección final, el riesgo de retrabajo y el empaque protector también pueden cambiar el costo de entrega de una pieza aceptada. Estos pasos no son obligatorios para cada componente MIM: una pieza que cumple con los requisitos de su dibujo y funcionales tal como sale del sinterizado puede no necesitar mecanizado adicional. Antes de comparar precios de proveedores, confirme la misma condición de entrega final, las operaciones incluidas o excluidas, y cualquier cargo único o por lote cotizado por separado. La comparación útil es el costo de la misma pieza terminada aceptada, no dos precios unitarios inexplicables.
Un conector MIM de acero inoxidable puede recibir dos cotizaciones bastante diferentes. Un proveedor puede cotizar solo la geometría posterior al sinterizado; otro puede incluir el mecanizado del taladro de localización, el acabado de una cara de acoplamiento y la inspección posterior al procesamiento. Incluso con el mismo modelo 3D, esos precios unitarios no son directamente comparables hasta que se alineen los requisitos del dibujo, la condición de entrega y la cantidad del pedido. La primera pregunta para el comprador es qué versión de la pieza ha cotizado cada proveedor.
¿Está comparando precios de piezas MIM como sinterizadas o terminadas?
Comience con la condición acordada para la entrega por parte del proveedor. Una cotización como sinterizada generalmente cubre el proceso de moldeo, desaglutinado y sinterizado, junto con las inspecciones y el manejo especificados para esa condición. Si la pieza como sinterizada ya cumple con todos los requisitos aprobados, puede ser el producto final. El término no significa automáticamente una pieza defectuosa o incompleta.
A cotización de pieza terminada debe cubrir la condición real requerida para la aceptación. Dependiendo del plano, esto puede incluir mecanizado local, roscas, tratamiento superficial, propiedades de material requeridas, inspección final y protección de superficies terminadas. Ninguna cotización es inherentemente más precisa; los problemas surgen cuando los compradores tratan alcances diferentes como intercambiables.
Las etiquetas de cotización también necesitan una declaración de alcance. Un proveedor puede ofrecer una estimación presupuestaria basada en un proceso asumido como sinterizado, un precio provisional de pieza terminada pendiente de pruebas, o un precio firme contra una revisión de plano aprobada. Cada uno puede ser útil en su etapa de proyecto; el comprador debe preguntar qué características, pruebas y suposiciones comerciales ya están confirmadas. De lo contrario, un aparente cambio de precio después de la revisión de muestras puede ser en realidad un cambio en el alcance en lugar de un cambio en la eficiencia de fabricación.
| Base de cotización | Qué se debe confirmar | Riesgo para el comprador si no está claro |
|---|---|---|
| Sinterizado | ¿Qué requisitos del plano se satisfacen directamente después del sinterizado y qué verificaciones se incluyen? | El acabado requerido puede haber sido excluido del precio unitario estimado. |
| Terminado y aceptado | ¿Qué operaciones de maquinado, tratamientos, inspecciones finales y manejo están incluidas? | Los cargos de configuración o por lote facturados por separado aún pueden pasarse por alto. |
| Alcance no especificado | Solicite por escrito los artículos incluidos/excluidos y la condición de inspección. | La cotización aún no se puede comparar en una base de pieza terminada equivalente. |
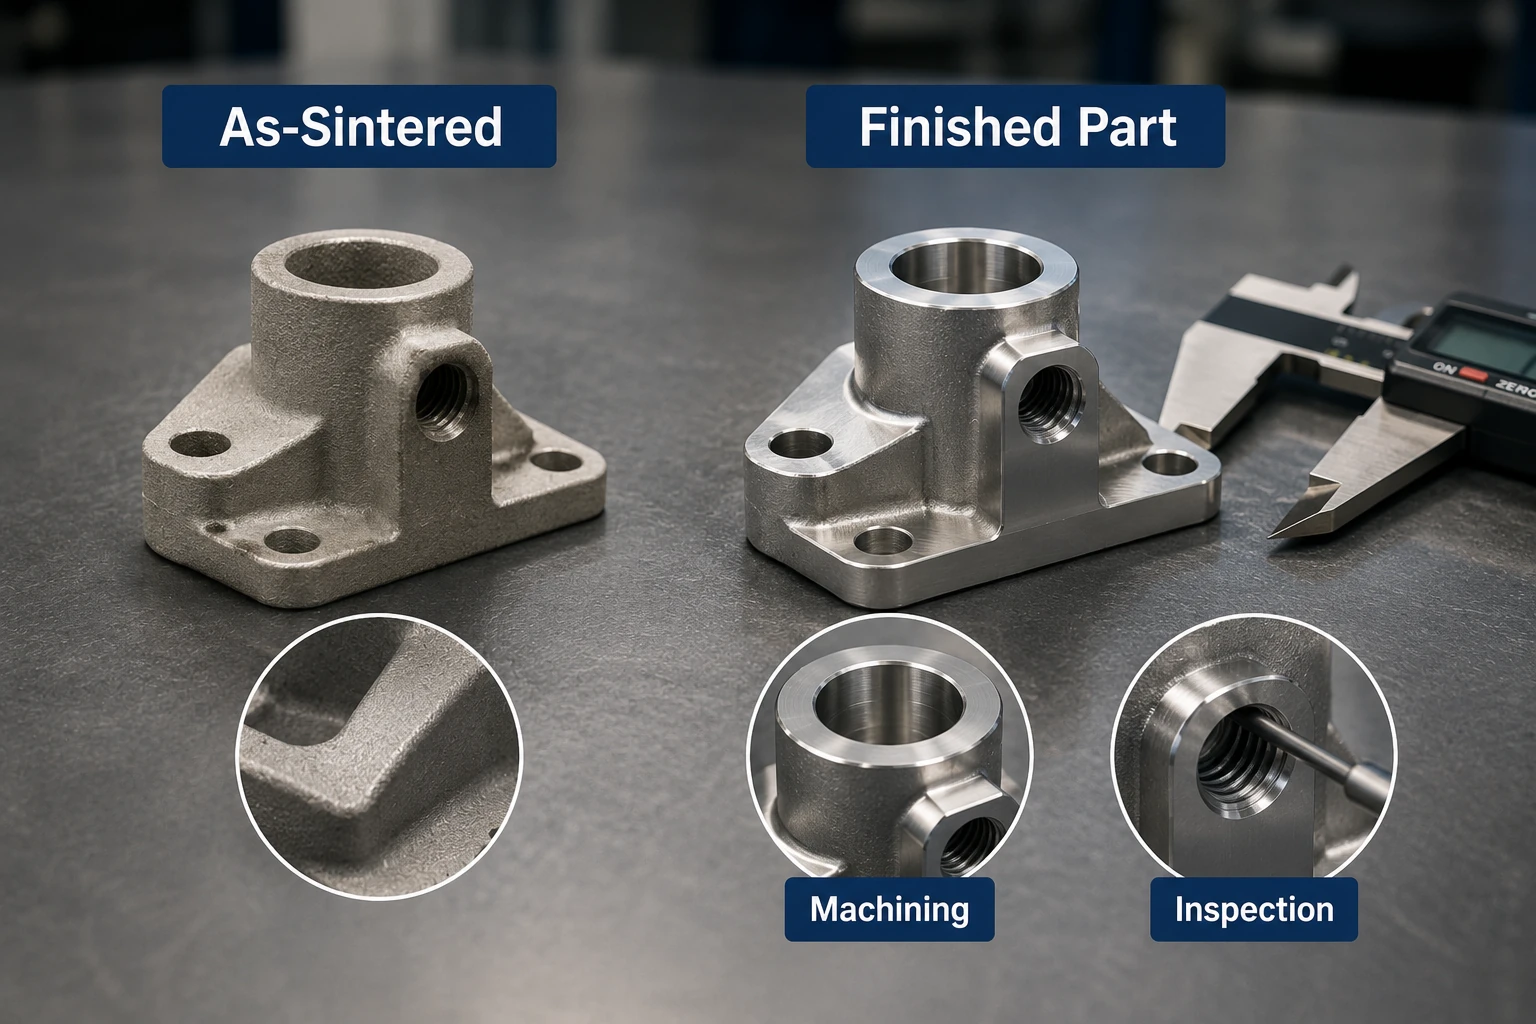
Un modelo CAD 3D puede mostrar la geometría de un agujero de localización sin especificar su ajuste final o requisito posicional. Si el dibujo 2D posteriormente requiere escariado y verificación de ese agujero, el proveedor debe tener en cuenta el trabajo adicional. La cotización anterior puede haber sido válida para la información disponible en esa etapa; no representa necesariamente la pieza terminada aceptada.
Referencia del proceso MIM: La Metal Injection Molding Association describe la producción de forma cercana a la neta (near-net-shape) y el uso de operaciones secundarias cuando las características o propiedades individuales requieren control adicional. Por lo tanto, el maquinado se evalúa en función del dibujo de la pieza y los requisitos funcionales, en lugar de asumirse para cada componente MIM. Consulte la descripción general del proceso MIMA.
¿Qué requisitos de pieza desencadenan operaciones secundarias y costos adicionales?
El trabajo posterior al sinterizado debe seguir los requisitos funcionales y de aceptación de la pieza terminada, no una lista estándar de procesos disponibles. Agrega costo cuando el cumplimiento o la verificación de un requisito requiere trabajo más allá de la ruta base cotizada. El método apropiado depende del grado del material, la geometría de la característica, la tolerancia, la capacidad de proceso demostrada y el método de inspección requerido.
Características Dimensionales y Críticas para el Ensamblaje
Los barrenos de localización, las caras de sellado, los asientos de rodamientos, los datums, las roscas y las superficies de acoplamiento necesitan una evaluación a nivel de característica. Algunos cumplen sus requisitos especificados tal como se sinterizan; otros requieren escariado, roscado, mecanizado, rectificado o calibrado para lograr el ajuste, la forma o la condición de la superficie. Una tolerancia de dibujo estrecha no prueba por sí sola que el CNC sea necesario. El proveedor debe establecer lo que la ruta de sinterizado puede lograr y cómo se verificará la característica terminada.
El dibujo debe identificar la característica funcional, no solo un valor de tolerancia pequeño. Para un barreno de alineación, el diámetro puede controlar el espacio libre mientras que la ubicación del barreno en relación con un datum de montaje controla si el pasador de acoplamiento realmente entra. El escariado puede mejorar el tamaño o el acabado de un barreno, pero no corrige automáticamente un error de ubicación si el accesorio de mecanizado hace referencia a un datum incorrecto. Por lo tanto, la revisión de factibilidad del proveedor debe verificar el esquema de datum, el material restante para el corte propuesto, el acceso para la herramienta y cómo se medirá el barreno terminado. Una verificación de ajuste de muestra o un informe dimensional pueden entonces establecer si la ruta propuesta cumple con el requisito de ensamblaje.
El mecanizado local puede ser más económico que el acabado de cada superficie, pero su factibilidad depende del acceso de la herramienta, la selección del datum, el stock disponible y la sujeción segura. Si una cara funcional está cerca de un borde delgado o es difícil de fijar, incluso una operación pequeña puede resultar relativamente costosa.
Requisitos de Superficie, Propiedades del Material y Aceptación
Las superficies visibles, la resistencia a la corrosión, los objetivos de dureza, las áreas de desgaste y los recubrimientos pueden cambiar la ruta de procesamiento. Verifique primero la aleación seleccionada y el estándar de aceptación requerido: la pasivación no es un requisito automático para cada pieza de acero inoxidable, y el tratamiento térmico separado no es necesario para cada grado MIM. Un recubrimiento especificado o un acabado PVD pueden requerir preparación de la superficie, enmascaramiento, verificaciones de apariencia o verificación dimensional donde sea que la capa depositada afecte un ajuste. La idoneidad del tratamiento debe verificarse contra el material real y el dibujo.
Los tratamientos de superficie deben cotizarse según sus funciones reales y los requisitos del proceso. Pasivación de aceros inoxidables adecuados es un tratamiento químico de superficie; es diferente de un recubrimiento metálico o PVD depositado deliberadamente que puede agregar espesor a un ajuste crítico. Si se especifica la pasivación, la solicitud de cotización (RFQ) debe identificar el tratamiento aplicable y los requisitos de aceptación en lugar de sustituir una instrucción genérica de "recubrir la pieza"." ASTM A967/A967M-25 define los tratamientos químicos de pasivación y las pruebas de verificación alternativas, pero no selecciona el tratamiento o la prueba correcta para la aplicación particular de un comprador.
Un requisito de dureza o rendimiento anticorrosivo debe verificarse contra la aleación real, la condición entregada y el método de aceptación. Norma MPIF 35-MIM proporciona un marco de especificación de materiales que cubre grados y propiedades MIM; el grado relevante y la condición requerida aún deben acordarse con el fabricante. El nombre de una aleación por sí solo no es evidencia de que la pieza entregada cumpla con un objetivo especificado de dureza o rendimiento anticorrosivo.
La inspección final y el empaque protector pueden agregarse a una cotización, aunque no sean en sí mismos procesos de fabricación secundarios. Un agujero de localización puede requerir medición después del mecanizado, una característica de acoplamiento recubierta puede requerir verificación en su condición entregada, y las superficies cosméticas pueden requerir protección durante el envío. La solicitud de cotización (RFQ) debe especificar cuáles de estos pasos están incluidos.
| Resultado requerido | Pregunta de ingeniería | Posible trabajo o costo adicional |
|---|---|---|
| Agujero de localización o ajuste de pasador preciso | ¿Puede la característica sinterizada cumplir con el ajuste aprobado y el método de inspección? | Escariado, mecanizado, galgas, inspección a nivel de característica. |
| Cara de acoplamiento o sellado plana | ¿Es aceptable la geometría y la condición superficial post-sinterizado? | Fresado o rectificado local, configuración, inspección de superficie. |
| Rosca interna funcional | ¿El diseño soporta una rosca moldeada o es más adecuado el roscado? (maquinado) | Roscado (maquinado), desbarbado y verificación con calibrador de roscas. |
| Apariencia cosmética definida | ¿Qué superficies son visibles y qué muestra o estándar define la aceptación? | Pulido selectivo, tamboreo (tumbling), protección de superficie. |
| Dureza, resistencia al desgaste o a la corrosión | ¿El grado y proceso seleccionados ya cumplen el requisito? | Donde sea necesario: tratamiento térmico, pasivación o recubrimiento apropiado y pruebas asociadas. |
| Corrección local de dimensiones o planitud | ¿La característica puede cumplir su objetivo 'tal como se sinterizó' o el calibrado/acuñado (sizing/coining) es una opción validada? | Herramental de calibrado dedicado, trabajo de prueba, tiempo de prensa y verificación de características corregidas. |
| Recubrimiento, galvanizado o acabado PVD especificado | ¿Qué áreas requieren tratamiento, qué criterios de espesor o apariencia aplican y se ven afectadas las tolerancias de ajuste? | Preparación de superficie, cargos por lote, enmascaramiento, verificaciones de recubrimiento y manejo protector. |
| Ensamblaje entregado o componente insertado | ¿La entrega solicitada es una pieza MIM individual o un artículo ensamblado con ajuste o retención definidos? | Trabajo de inserción o unión, fijaciones de ensamblaje y verificaciones funcionales acordadas. |
| Evidencia de aceptación final | ¿Qué características críticas deben verificarse después de todo el procesamiento? | Calibres finales, inspección por muestreo o completa, reportes y manejo. |
La ruta de procesamiento requerida depende de la aleación, geometría, tolerancias y criterios de aceptación; ninguna de las operaciones listadas es obligatoria para cada pieza MIM. Los métodos de fabricación se describen por separado en la Guía de procesos de operaciones secundarias MIM.

¿Cómo aumentan las operaciones secundarias el costo de las piezas MIM terminadas?
El costo de la operación secundaria depende de la frecuencia con la que se realiza el trabajo, la fijación que requiere y el tamaño de cada lote de procesamiento. Un orificio roscado repetido en cada pieza, un accesorio reutilizado en varias entregas y un lote de acabado sujeto a un cargo mínimo afectan el costo unitario de diferentes maneras. Esos costos no deben tratarse como elementos de línea intercambiables.
Un paso adicional de mecanizado o tratamiento agrega trabajo a la ruta propuesta, pero aún puede costar menos que un diseño de molde más complejo o un proceso de fabricación alternativo. La medida relevante es el costo de la pieza aceptada después de la secuencia completa de producción e inspección, en lugar del número de operaciones únicamente.
Tiempo de procesamiento y complejidad de las características
El trabajo recurrente está impulsado por el tiempo de ciclo por pieza aceptada, el número de características, los cambios de configuración o herramientas y el grado de automatización. Dos superficies mecanizadas localmente pueden requerir una sujeción diferente a la de un taladro simple. Una operación que parece menor en un dibujo puede volverse significativa cuando debe repetirse de manera confiable en cada pieza de producción.
El costo de acabado de un taladro de localización incluye más que el tiempo de corte. La pieza debe orientarse de manera repetible, localizarse desde una referencia estable, sujetarse sin daños, mecanizarse con material suficiente y verificarse para el ajuste especificado. Si el accesorio no puede referenciar una referencia estable, puede ser necesario un sondeo u otra configuración, a veces costando más que el paso de mecanizado. Para una revisión significativa de la RFQ, pregunte cómo planea el proveedor localizar, mecanizar e inspeccionar ese taladro.
Costos de accesorios, configuración y procesamiento por lotes
Los accesorios dedicados de CNC o de inspección pueden generar costos únicos. La programación o la configuración pueden cobrarse por lote de producción, mientras que el pasivado, el recubrimiento o el tratamiento térmico pueden cotizarse por lote con tarifas mínimas. Estos costos no se pueden evaluar solo por el precio unitario: los compradores necesitan saber si están incluidos, se facturan por separado o se asignan sobre una cantidad asumida.
Un proveedor de acabado puede cobrar una tarifa mínima por lote incluso cuando el lote contiene menos piezas que su tamaño de ejecución económico. En esa situación, el cargo de acabado efectivo por pieza aceptada depende de cantidad real liberada, no solo el pronóstico anual. Por el contrario, un accesorio especializado puede pagarse una vez y reutilizarse en varios lanzamientos. Pregunte quién es el propietario del accesorio, si su costo está incluido en la cotización y qué sucede si cambia la cantidad pronosticada o el calendario de lotes.
Costos de Inspección, Rendimiento y Tiempo de Entrega
Un proceso puede añadir más que tiempo de máquina. Volver a verificar un taladro crítico después del acabado, controlar el daño superficial, gestionar los desechos o retrabajos, y mover piezas entre procesos internos o subcontratados puede afectar el costo de las piezas aceptadas. Los pasos adicionales también pueden aumentar el tiempo de entrega de producción a través de lotes, transporte o colas, incluso donde su costo de procesamiento directo es modesto.
El momento del desecho también afecta el costo de las piezas aceptadas. Un componente rechazado después de varios pasos de acabado pagados ha absorbido más trabajo que uno rechazado inmediatamente después del sinterizado. Eso no justifica añadir automáticamente un recargo por desecho, ya que el precio unitario de la pieza aceptada puede incluir ya las pérdidas esperadas. Confirme la cantidad aceptada requerida, los arreglos de retrabajo y quién asume el costo de las piezas no conformes en el punto de inspección acordado.
El momento de la inspección importa. Una dimensión verificada después del sinterizado no establece necesariamente el cumplimiento después del mecanizado, tratamiento térmico o un recubrimiento que aumente el espesor. La solicitud de cotización (RFQ) debe identificar qué características se miden en la condición de aceptación final, en lugar de requerir que cada dimensión se vuelva a medir automáticamente.
| Categoría de costo | ¿Qué crea el costo? | Cómo solicitarlo en una RFQ |
|---|---|---|
| Recurrente por pieza | Tiempo de máquina, roscado, manejo individual o verificaciones adicionales repetidas en cada pieza. | Confirmar la inclusión en el precio unitario de la pieza terminada. |
| Recurrente por lote | Mínimos de tratamiento superficial, configuración de corrida, limpieza especial o pruebas por lote. | Asuma la cantidad de lote y los cargos mínimos. |
| Por única vez / no recurrente | Dispositivos especiales, calibres, programación o preparación de producción. | Listar por separado; no ocultar en comparaciones de precio unitario sin una base de amortización acordada. |
La inspección, las pérdidas de rendimiento, el manejo protector y el procesamiento subcontratado ya pueden estar incluidos en los cargos por pieza o por lote. Son impulsores de costos, no categorías de facturación separadas por defecto. Agréguelos a una comparación solo cuando la cotización los excluya expresamente, para que el mismo gasto no se cuente dos veces.
Utilice la misma cantidad solicitada y la condición de entrega aceptada al comparar costos recurrentes. Si el precio unitario cotizado incluye mecanizado, tratamiento e inspección, conserve ese precio sin agregar los mismos gastos nuevamente. Convierta solo un mínimo de lote cobrado por separado en un monto efectivo por pieza para el pedido correspondiente. Muestre los dispositivos especiales como cargos no recurrentes a menos que los proveedores hayan acordado la misma base de amortización. Obtenga aclaraciones para cualquier tarifa de acabado no especificada antes de considerar comparable cualquiera de las cotizaciones.
Para el conector de acero inoxidable, el acabado del agujero de localización puede generar un cargo recurrente, mientras que un dispositivo dedicado puede ser un gasto único. Un proceso de acabado cosmético facturado por lote también depende de la cantidad de liberación. Por lo tanto, un precio unitario cotizado bajo puede verse compensado por una tarifa de dispositivo o un mínimo de tratamiento excluido.
La inversión en herramental, el feedstock, el moldeo, el sinterizado y otros costos de producción base están cubiertos en el guía de costos de moldeo por inyección de metal. Al evaluar trabajos posteriores al sinterizado, compare los cargos adicionales confirmados contra esa base sin contar los costos ya incluidos en el precio unitario del proveedor.
¿Por qué las decisiones tardías sobre operaciones secundarias pueden aumentar los costos de RFQ?
Las operaciones posteriores al sinterizado ocurren después del proceso principal de MIM, pero las decisiones sobre ellas deben tomarse durante la revisión de planos y herramentales. Esperar hasta que se evalúen las muestras puede revelar que la pieza carece de material de mecanizado adecuado, acceso a puntos de referencia, espacio libre para acabado o un plan de inspección. Eso puede requerir cambios de ingeniería más allá del costo de una operación adicional ordinaria.
| Requisito confirmado tarde | Consecuencia de ingeniería | Posible efecto de costo |
|---|---|---|
| El taladro o cara de precisión necesita mecanizado | El material de mecanizado, la sujeción, el punto de referencia o el acceso a la herramienta pueden necesitar reevaluación. | Nuevo plan de proceso, desarrollo de fijaciones o posible cambio de herramental. |
| Recubrimiento añadido a una superficie ajustada | El espesor y el enmascaramiento pueden afectar el espacio libre o la dimensión medida final. | Preparación adicional, enmascaramiento, inspección o ajuste de diseño. |
| Dureza o condición de tratamiento térmico especificada posteriormente | Se debe verificar la idoneidad y la distorsión del material y la ruta de tratamiento térmico. | Cambios en el proceso, pruebas, posible retrabajo y efectos en el cronograma. |
| Estándar cosmético definido después del muestreo | Áreas visibles, referencia de acabado y requisitos de protección siguen siendo inciertos. | Pruebas de acabado adicionales, manipulación o aceptación disputada. |
| La inspección final requiere un informe posterior al acabado. | Los calibres existentes o la secuencia de inspección pueden no coincidir con la condición requerida. | Nuevos calibres, inspección adicional o cargos por documentación. |
Una solicitud tardía para escariar el agujero de alineación del conector solo es factible si la pieza tiene suficiente material para mecanizado, un esquema de datum viable y superficies de sujeción accesibles. De lo contrario, el proveedor puede necesitar un accesorio adicional, una herramienta revisada o una ruta de fabricación diferente. Los requisitos de tratamiento térmico también necesitan una revisión específica de la aleación: para grados adecuados y propiedades requeridas, algunos tratamientos térmicos pueden integrarse en la ruta de sinterizado o enfriamiento en lugar de cotizarse como un lote separado posterior.
Alcance del tratamiento térmico: MIMA señala que ciertos tratamientos térmicos MIM pueden integrarse con un ciclo de enfriamiento o un ciclo térmico posterior al sinterizado, siempre que la aleación y las propiedades objetivo lo permitan. Confirme el grado del material, las propiedades requeridas de entrega, la ruta térmica real y las pruebas de verificación antes de aceptar o rechazar un cargo adicional por tratamiento térmico. La ausencia de una operación adicional de horno no demuestra por sí sola que se haya cumplido el requisito de propiedad. Consulte guía de operaciones secundarias de MIMA.
Antes de la aprobación del herramental
Identifique las características que requieren post-procesamiento, la tolerancia de maquinado si aplica, la condición final de la superficie, la inspección posterior al tratamiento y cualquier protección o manejo especial. Si la ruta de ingeniería aún no es definitiva, márquela como una suposición de RFQ abierta y solicite una revisión de factibilidad al proveedor en lugar de tratar un precio preliminar como firme.
¿Cómo pueden los compradores reducir los costos de operaciones secundarias sin comprometer la calidad?
Las operaciones secundarias deben conservarse donde sean necesarias para cumplir con los requisitos de ajuste, función, apariencia, durabilidad o aceptación. La reducción de costos comienza identificando las características críticas del plano y verificando qué otras superficies pueden cumplir de manera confiable con las especificaciones tal como se obtienen después del sinterizado. Eliminar una operación necesaria no es una mejora si la pieza entregada falla la inspección o el ensamblaje.
Mantenga las características no críticas tal como se obtienen después del sinterizado cuando sea factible
Separe las dimensiones críticas para el ensamblaje de la geometría que solo necesita espacio normal para forma y manipulación. Una tolerancia general copiada de un prototipo CNC no debe imponerse automáticamente a todas las superficies MIM. Donde la capacidad de sinterizado validada ya satisface el requisito, el mecanizado adicional puede no tener ningún beneficio funcional. Las dimensiones y superficies críticas aún deben controlarse según sus criterios de aceptación especificados.
Clasifique las características del plano como críticas para la función, críticas para el proceso o no críticas para la interfaz terminada, y luego verifique esas clasificaciones con los equipos de diseño, calidad y fabricación. La clasificación no permite que ningún requisito aprobado se relaje sin revisión. Una superficie visible cosméticamente, por ejemplo, puede no ser crítica dimensionalmente pero aún necesitar un acabado controlado. El plano y plan de inspección revisados debe preservar todos los criterios de aceptación funcional y de apariencia acordados.
Optimizar el alcance de mecanizado y acabado antes del herramental
Donde el mecanizado sea necesario, verifique si puede localizarse en el diámetro interno, la cara o el punto de referencia que controla la función. Para el acabado cosmético, distinga las áreas visibles de las ocultas; para los recubrimientos, identifique las regiones funcionales que requieren enmascaramiento o verificación posterior al recubrimiento. Revise los puntos de sujeción y la secuencia de operación antes de finalizar el diseño del molde. Un área de procesamiento más estrecha no es automáticamente más barata si crea un accesorio más complejo o una ruta de producción menos estable.
El dimensionado/acuñado no es un sustituto universal del CNC. MIMA describe el acuñado como una deformación local controlada contra una herramienta o forma rígida, que puede mejorar dimensiones seleccionadas o la planitud. Puede valer la pena evaluarlo para una característica accesible con respuesta y soporte de material adecuados, pero no crea una rosca faltante, elimina un socavado inaccesible ni garantiza la ubicación correcta del diámetro interno. Una operación de dimensionado propuesta necesita una herramienta de conformado calificada, pruebas de muestra, verificaciones de distorsión de características adyacentes y verificación de la dimensión funcional final. Descripción de MIMA sobre acuñado y mecanizado describe las opciones disponibles; la ruta específica de la pieza aún requiere pruebas y verificación dimensional.
Evaluar el costo de la ruta alternativa completa, no una operación aislada. El pulido selectivo puede reducir el trabajo abrasivo, pero el enmascaramiento especial o el manejo separado podrían compensar el ahorro. De manera similar, reemplazar el CNC con dimensionado solo es una mejora genuina cuando se han considerado juntos el costo del herramental, la repetibilidad, la condición del material y el programa de lotes esperado.
| Presión de costos actual | Posible mejora | Qué debe verificarse |
|---|---|---|
| Tolerancias ajustadas en cada característica | Distinguir ajustes críticos de geometría no crítica. | Ensamblaje, ubicación e inspección requerida de características críticas. |
| Mecanizado en superficies amplias | Evaluar el mecanizado local de zonas funcionales. | Sujeción, acceso a datos, estabilidad dimensional y tiempo de ciclo. |
| Tratamiento cosmético de pieza completa | Definir superficies visibles y protegidas en el plano. | Estándar de apariencia, requisitos de corrosión o desgaste en otras superficies. |
| Acabado e inspección repetida | Planificar la ruta y verificar características en las etapas apropiadas. | Evidencia de aceptación final y cualquier verificación obligatoria específica del proceso. |
| Cambio tardío en el recubrimiento o tratamiento térmico | Revisar los requisitos de rendimiento y superficie antes del herramental. | Idoneidad del material, propiedades resultantes, ajustes y riesgo de distorsión. |
Para un conector cuyo taladro de localización y cara de acoplamiento controlan el ensamblaje, el procesamiento localizado de esas características puede ser suficiente después de las pruebas, mientras que la geometría restante permanece como se sinterizó. Cualquier ahorro propuesto debe confirmarse a través del plan de proceso revisado, el método de inspección y la cotización del proveedor; menos operaciones en papel no garantizan un menor costo de pieza terminada.
Las consideraciones detalladas para la geometría, tolerancias y costo de fabricación se cubren en la Guía de diseño para el costo en MIM.
¿Qué deben especificar los compradores sobre las operaciones secundarias en una RFQ de MIM?
Solicite a los proveedores que coticen la condición que debe cumplir la pieza al ser entregada, no solo la forma en el modelo 3D. No tiene que prescribir cada paso del proceso: indicar claramente los requisitos funcionales y de aceptación permite al proveedor sugerir una ruta factible y señalar las suposiciones que aún están abiertas.
| Información a especificar | Por qué cambia la precisión de la cotización |
|---|---|
| Última revisión del dibujo 2D y CAD 3D | Vincula la geometría con tolerancias, datums, notas de superficie y la revisión correcta. |
| Grado del material y propiedades finales requeridas | Evita suposiciones sobre dureza, corrosión y rutas de tratamiento. |
| Volumen anual y tamaño esperado del pedido o lote | Permite separar supuestos de costos únicos, por lote y por pieza. |
| Ajustes críticos, barrenos, roscas y superficies de acoplamiento | Muestra qué áreas necesitan verificación de capacidad o una propuesta de operación secundaria. |
| Alcance del tratamiento superficial y áreas protegidas | Identifica requisitos de acabado, recubrimiento, enmascaramiento, apariencia y ajuste. |
| Condiciones de inspección y requisitos del informe | Define qué características deben ser aceptadas después de la última operación relevante. |
| Condición de la pieza terminada y requisitos de empaque | Aclara la protección cosmética, el alcance de ensamblaje y entrega. |
| Decisiones de ingeniería abiertas y exclusiones de cotización | Hace visibles las suposiciones preliminares antes de que se acepte un precio unitario aparentemente bajo. |
Para roscas y barrenos con ajuste, proporcione el tamaño, tolerancia, profundidad y requisito de acoplamiento o calibrador, cuando sea aplicable. Para el acabado, identifique las áreas tratadas y no tratadas, la especificación de acabado o recubrimiento aplicable, y cualquier criterio de aceptación de espesor, apariencia o corrosión. Indique si la inspección se realiza mediante un plan de muestreo acordado, un informe especial o una verificación del 100%. solo donde la aplicación lo requiera. Estos detalles son más útiles que una instrucción vaga de “mecanizar y pulir según sea necesario”.”
Para un barreno de localización, la solicitud de cotización (RFQ) debe indicar la función de acoplamiento, los datums del dibujo, el ajuste requerido al entregar y el método de aceptación. Con esos requisitos definidos, el proveedor puede proponer control como sinterizado, mecanizado local u otra ruta calificada. A menos que el proceso en sí sea un requisito contractual, el comprador especifica el resultado requerido y el proveedor explica cómo se logrará y verificará.
Pida también al proveedor que identifique cualquier paso de procesamiento o verificación que asuma que está cubierto por el precio unitario existente. Un informe especial de inspección, verificación de recubrimiento, aprobación de primera pieza o requisito de empaque protector puede afectar la cotización, incluso si no es una operación de fabricación secundaria. Separe un requisito exclusivo para prototipos de lo que debe repetirse en cada entrega de producción.
Si un plano está incompleto, marque las tolerancias, recubrimientos y requisitos de inspección inciertos como elementos abiertos y solicite la retroalimentación de factibilidad del proveedor antes de aprobar una cotización firme de herramental. El Guía de preparación de RFQ para MIM cubre el paquete de consulta más amplio, incluida información más allá de las operaciones secundarias.
¿Cómo comparar cotizaciones de proveedores MIM sobre la misma base de pieza terminada?
Una vez que lleguen las cotizaciones, normalícelas a un entregable acordado antes de clasificar a los proveedores por precio. Un precio unitario más bajo como sinterizado y un precio unitario más alto de pieza terminada son ofertas comerciales diferentes, no evidencia por sí mismas de que un proveedor sea más económico o de que alguna cotización sea deshonesta.
- Iguale la base. Confirme la revisión idéntica del plano, el material, las cantidades anuales y por lote, y los requisitos de aceptación final.
- Marque el trabajo incluido y excluido. Enumere el mecanizado, el acabado, los tratamientos aplicables, la inspección final y el empaque asumidos por cada proveedor.
- Separe los cargos. Distinga el precio unitario recurrente de los accesorios o galgas únicos y los mínimos por lote.
- Resuelva las brechas por escrito. Solicitar cotizaciones revisadas para la misma condición de entrega; no estimar costos faltantes de forma silenciosa.
- Comparar riesgo y cronograma. Verificar la ruta de producción, validación de muestras, tiempo de entrega y responsabilidad de aceptación además del costo normalizado.

| Elemento del alcance | Estimación inicial del Proveedor A | Estimación inicial del Proveedor B | Acción del comprador |
|---|---|---|---|
| Base de dibujo, material y volumen | Suposición de revisión o lote no clara | Revisión y volumen indicados | Confirme una revisión de dibujo aprobada, aleación, cantidad solicitada y pronóstico anual. |
| Base de entrega | Sinterizado | Pieza terminada | Solicite una cotización de XTMIM para la condición terminada aprobada. |
| Barreno de alineación | Mecanizado no incluido | Acabado especificado incluido | Confirmar el mismo ajuste y inspección del barreno final. |
| Cara de acoplamiento funcional | No especificado | Acabado incluido | Confirmar dimensiones, necesidad del proceso y trabajo incluido. |
| Requisito cosmético exterior | No especificado | Área especificada incluida | Cumplir con el estándar de superficie visible aprobada. |
| Recubrimiento, pasivación o PVD | No especificado | Solo el acabado especificado incluido | Confirme el mismo estándar de tratamiento, áreas afectadas y verificaciones de ajuste, si es necesario. |
| Inspección final | Verificaciones básicas post-sinterizado | Verificaciones de pieza terminada definidas | Alinee la etapa de aceptación y los informes requeridos. |
| Tarifas de herramental o lote | No especificado | Revelado por separado | Solicite desgloses de tarifas únicas y recurrentes. |
| Protección de superficie terminada y tiempo de entrega | No confirmado | Manejo y programa de entrega descritos | Alinee el embalaje, el punto de aceptación final y el tiempo de entrega de la ruta completada. |
El Proveedor A y el Proveedor B son cotizaciones hipotéticas utilizadas para mostrar diferencias de alcance, no ofertas reales de proveedores ni datos de proyectos de XTMIM. No se asumen precios.
Considere cada celda "no indicada" como un elemento de cotización no resuelto. Pregunte al proveedor si la operación está incluida, se cobra por separado o está excluida; no estime su precio faltante en nombre del proveedor. Compare los costos unitarios y no recurrentes solo después de que ambos proveedores acepten la misma revisión del dibujo, material, cantidad de lanzamiento, alcance del procesamiento y condición de aceptación final. Para características críticas afectadas por mecanizado o recubrimiento posterior, confirme que la inspección prometida se realiza en una etapa que demuestre el requisito final.
Seleccione un proveedor basándose en la misma especificación de pieza terminada aceptada, un costo total comparable y una ruta de producción que pueda cumplir con el cronograma de inspección y entrega requerido. Si alguna de las cotizaciones deja una operación crítica o un requisito de aceptación abierto, obtenga una aclaración por escrito antes de tomar la decisión.
Decisión final: ¿Sigue siendo rentable el MIM después de las operaciones secundarias?
Utilice el costo de la pieza terminada y la revisión del proceso para decidir qué sucede a continuación:
- Continuar la evaluación de costos MIM cuando la mayor parte de la geometría se pueda entregar tal como se sinterizó y solo las características claramente justificadas necesiten un control adicional.
- Revisar el dibujo a través de DFM cuando el mecanizado extenso se debe a tolerancias generales evitables, procesos de superficie innecesarios o condiciones de aceptación indefinidas.
- Comparar rutas de fabricación cuando el post-procesamiento sustancial es genuinamente inevitable; utilice el costo completo de la pieza aceptada, el volumen del proyecto y el compromiso de herramental, no solo el precio unitario como sinterizado.
Antes de la aprobación del herramental, confirme los requisitos de la pieza terminada, obtenga cotizaciones en la misma base de entrega y valide la ruta de operación secundaria propuesta para las características críticas. Un precio como sinterizado solo es comercialmente útil si coincide con la condición finalmente requerida para la aceptación.
Si el acceso al datum, la fijación, la idoneidad del tratamiento o el método de aceptación para una característica crítica aún no se ha probado, trate la cotización como condicional. Resuelva el requisito pendiente a través de una revisión de ingeniería o una prueba acordada antes de liberar el herramental. Una excepción técnica sin precio hace que una oferta nominalmente más baja no sea confiable para una comparación final.
Solicite una revisión de ingeniería de su RFQ de MIM para pieza terminada
Comparta el dibujo 2D actual, el modelo 3D, el material, el volumen anual y por lote, los ajustes críticos, los requisitos de superficie y las expectativas de inspección final. XTMIM puede revisar qué características pueden quedar como sinterizadas, cuáles pueden necesitar procesamiento adicional y qué debe aclararse antes de confirmar una cotización de pieza terminada.
Preguntas Frecuentes de Ingeniería
Estas preguntas a menudo deben resolverse antes de que un proveedor pueda cotizar la pieza terminada sin excepciones técnicas.
¿El calibrado o acuñado puede reemplazar el mecanizado CNC post-sinterizado?
A veces. El calibrado (sizing) o acuñado (coining) pueden ajustar una dimensión accesible o la planitud mediante deformación controlada, pero la viabilidad depende del soporte de la pieza, la condición del material, la geometría de la característica y una herramienta de calibrado calificada. No reemplaza el corte de una rosca nueva ni corrige automáticamente cada error de ubicación de un barreno. Solicite una prueba y medición de las características afectadas y adyacentes antes de aprobarlo como una alternativa para ahorrar costos.
¿La pasivación de acero inoxidable es equivalente al plateado o al recubrimiento PVD para una solicitud de cotización (RFQ)?
No. La pasivación es un tratamiento químico superficial, mientras que el recubrimiento y muchos procesos PVD depositan una capa con sus propios requisitos de espesor y acabado. Especifique por separado el grado del material, el estándar de tratamiento, la preparación de la superficie y la verificación requerida. Para la pasivación de acero inoxidable, ASTM A967/A967M-25 es una referencia relevante cuando el cliente ha solicitado realmente ese tratamiento; no se aplica automáticamente a cada pieza MIM de acero inoxidable.
¿Qué pasa si el dibujo aún no define la tolerancia de maquinado o las zonas de acabado?
Mantenga la cotización preliminar (RFQ) y marque esos requisitos como puntos de ingeniería abiertos. Pida al proveedor que revise los datos críticos, el inventario disponible, el acceso para el mecanizado, las áreas tratadas y la condición final de aceptación antes de aprobar una cotización firme de herramental y pieza terminada. Un modelo 3D por sí solo puede no comunicar estas decisiones.
¿Cuándo se requiere la inspección final después del procesamiento secundario?
Inspeccionar en la etapa que pueda demostrar cada característica aceptada. Un barrenado ajustado puede requerir una verificación después del maquinado, una característica de acoplamiento recubierta puede requerir confirmación en su condición recubierta, y una propiedad de dureza requerida necesita verificación después de la ruta térmica relevante. El tamaño de la muestra y el formato del informe deben seguir el plano aprobado, los requisitos del cliente y el plan de control; la inspección 100% no debe asumirse sin una razón especificada.







