Wolframlegierungen für den Metallpulverspritzguss
Wolframlegierungen können für den Metallpulverspritzguss (MIM) in Betracht gezogen werden, wenn ein Projekt eine kompakte Masse, hohe Dichte, Massenausgleich, Abschirmungsanforderungen oder spezielle thermische/elektrische Materialeigenschaften in einem kleinen oder komplexen Metallbauteil erfordert. Die wichtigste Entscheidung ist, ob die ausgewählte Wolfram-basierte Materialfamilie, die Bauteilgeometrie, das Dichteziel, die Toleranzanforderung und der Validierungsplan vor der Werkzeugerstellung durch den MIM-Prozess unterstützt werden können.
Für die technische Prüfung und RFQ-Bewertung sollten Wolfram-Schwerlegierungen, Wolfram-Kupfer, Hartmetall und reine Wolfram-basierte Verfahren nicht als identische Materialwahl behandelt werden. Jede Route hat unterschiedliche Feedstock-Verfügbarkeit, Formverhalten, Entbinderungsrisiken, Sinterverhalten, Schwindungssteuerung, erwartete Enddichte und Prüfanforderungen.
Beste Eignung
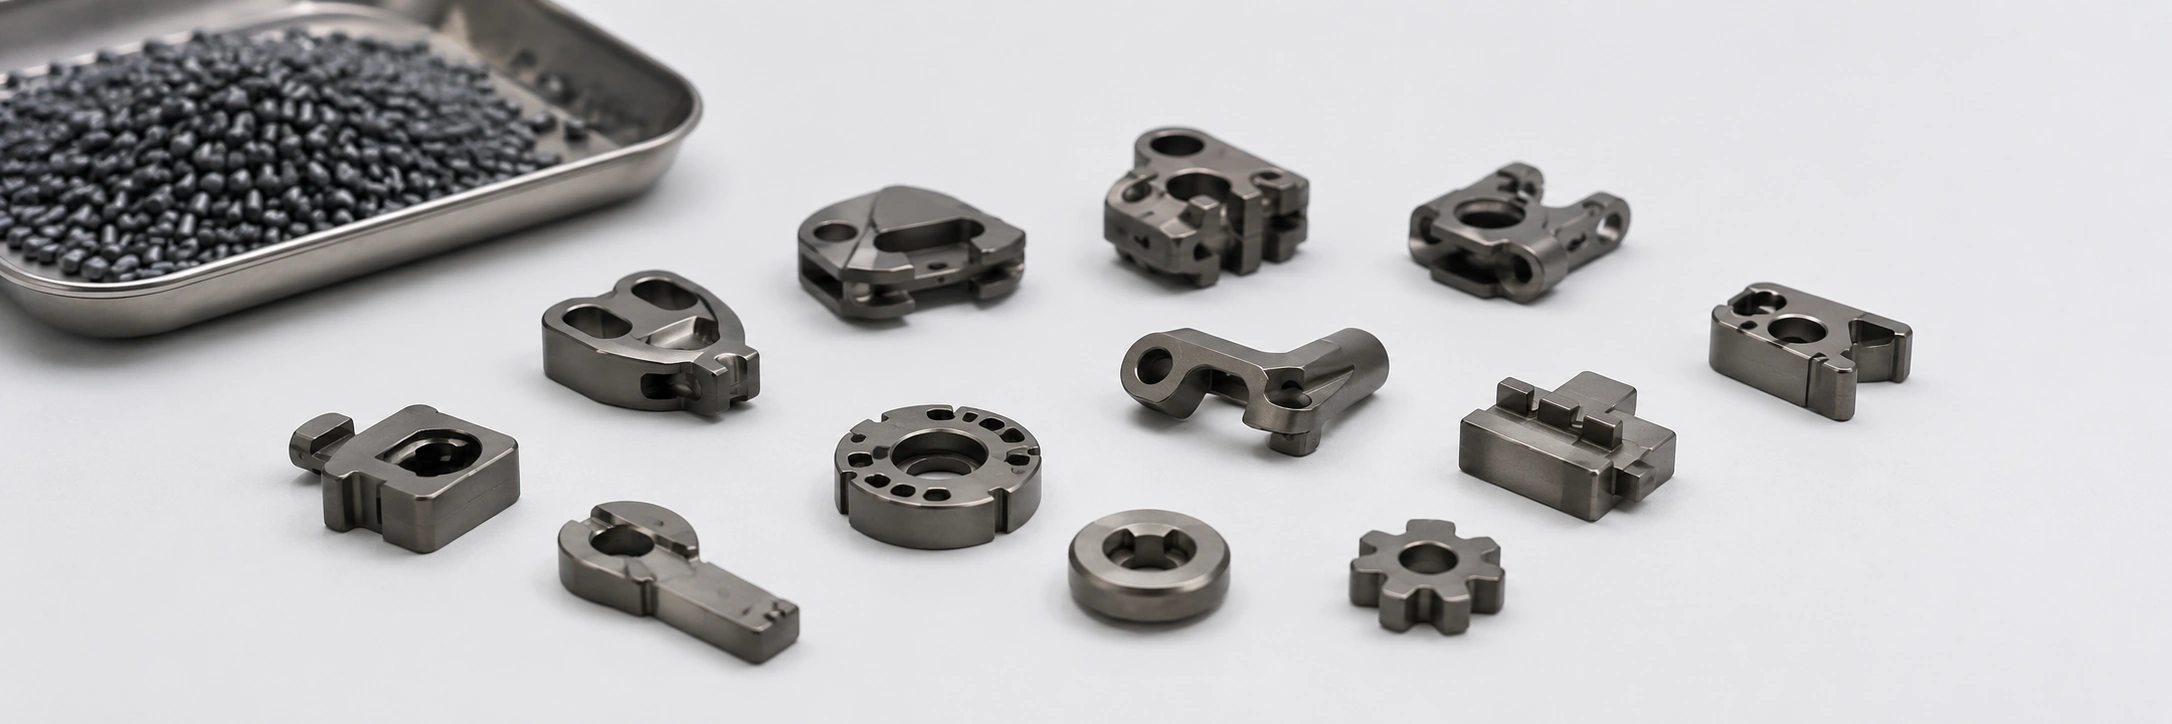
Kleine, komplexe Bauteile, die kompakte Masse, hohe Dichte, Ausgleich oder kontrolliertes Gewicht in einem begrenzten Bauraum benötigen.
Muss geprüft werden
Materialfamilie, vorbereitete Feedstock-Route, Entbinderungsstabilität, Sinterverhalten, Dichteziel, Toleranz und Prüfmethode.
Meist nicht ideal
Große, einfache Teile, unklare “Wolfram”-Anforderungen, Prototypen mit geringem Volumen oder reine Verschleißanforderungen, die besser durch Hartmetall bedient werden.
Was sind Wolframlegierungen im Metallpulverspritzguss (MIM)?
Beim Metallpulverspritzguss (MIM) beziehen sich Wolframlegierungen in der Regel auf untersuchte Wolfram-basierte Materialrouten für kleine, komplexe, hochdichte oder funktionsgesteuerte Metallteile. Der Begriff sollte nicht als eine feste Werkstoffgüte behandelt werden. Ein Projekt kann Wolframschwerlegierung, Wolfram-Kupfer, Hartmetall oder eine andere Wolfram-haltige Route umfassen, aber jede Option hat eine andere Funktion, ein anderes Verarbeitungsverhalten, eine andere Kostenstruktur und andere Validierungsanforderungen.
Aus Sicht der Konstruktionsprüfung besteht der erste Schritt nicht darin zu fragen, ob “Wolfram” gespritzt werden kann. Die bessere Frage ist: Welche Funktion muss das Teil erfüllen und welche Wolfram-basierte Werkstofffamilie kann diese Funktion realistisch durch MIM unterstützen?

| Materialroute | Hauptfunktion | MIM-Prüfschwerpunkt | Technische Rolle |
|---|---|---|---|
| Wolfram-Schwermetalllegierung | Dichte, Masse, Balance, Kompaktgewicht | Dichteziel, Endgewicht, Schwindung, Verzug, Toleranz, Inspektion | Primäre Route, wenn Dichte, kompakte Masse oder Auswuchtung die Materialauswahl bestimmen |
| Wolfram-Kupfer | Thermisches / elektrisches Verhalten mit Wolfram-basierter Struktur | Materialroute, Feedstock-Verfügbarkeit, Sinterverhalten, Dimensionskontrolle | Prüfung, wenn thermische oder elektrische Funktion die Materialauswahl bestimmt |
| Hartmetall / WC-Co | Verschleißfestigkeit, Abrieb, harter Kontakt | Härte, Verschleißoberfläche, Kantenbeschaffenheit, Schleifzugabe, Inspektion | Verwenden Sie den separaten MIM-Hartmetalle Leitfaden für verschleißfokussierte Anwendungen |
| Reine Wolfram-basierte Route | Spezielle feuerfeste oder funktionale Anforderung | Machbarkeitsprüfung vor Werkzeugbau | Erfordert eine projektspezifische Machbarkeitsprüfung vor der Werkzeugerstellung |
Erste Auswahl innerhalb von Wolfram-Schwermetalllegierungen
Für Projekte mit hoher Dichte muss “Wolfram-Schwermetalllegierung” immer noch eine spezifischere Materialrichtung haben. Verwenden Sie die nachstehenden Optionen für die erste Materialprüfung und bestätigen Sie dann die tatsächliche Zusammensetzung, Dichte, magnetische Reaktion, mechanischen Anforderungen, Feedstock-Verfügbarkeit, Sinterroute und Prüfmethode vor der Werkzeugerstellung.
| Richtung Schwermetalllegierung | Wann es geprüft werden kann | Was die RFQ bestätigen sollte |
|---|---|---|
| W-Ni-Fe Schwermetalllegierung | Hohe Dichte ist zusammen mit struktureller oder mechanischer Leistung in einer kompakten Ausgleichs-, Gegengewichts- oder Funktionskomponente erforderlich. | Spezifizierte Güte oder Zusammensetzung, falls erforderlich, Dichte oder Endgewichtsziel, kritische Abmessungen, mechanische Anforderungen, Grenzwerte für das magnetische Ansprechverhalten und Prüfverfahren. |
| Schwerlegierung W-Ni-Cu | Das Projekt spezifiziert eine Route mit Ni-Cu-Binder-Schwerlegierung oder hat Einschränkungen hinsichtlich Zusammensetzung/magnetischem Ansprechverhalten, die separat von W-Ni-Fe geprüft werden müssen. | Spezifizierte Zusammensetzung, Dichte oder Endgewichtsziel, Anforderung an das magnetische Ansprechverhalten, mechanische Anforderungen, Verfügbarkeit des Feedstocks und Validierungsmethode. |
| Schwerlegierung mit höherem Wolframgehalt | Maximale Dichte, Steifigkeit oder Dämpfung ist wichtiger als die Maximierung der erreichbaren Duktilität innerhalb der ausgewählten Familie von Schwerlegierungen. | Erforderliche Dichte oder Masse, Mindestanforderungen an mechanische Eigenschaften/Duktilität, Teilegeometrie, kritische Toleranzen, Prüfkriterien und jede anwendbare Materialspezifikation. |
Wolfram-Schwerlegierungen für kompakte Masse und Dichte
Wolfram-Schwerlegierungen werden normalerweise in Betracht gezogen, wenn das Projekt eine hohe Dichte oder kompakte Masse innerhalb eines begrenzten Designumfangs erfordert. Im MIM-Verfahren kann dies für kleine Präzisionsteile relevant sein, bei denen eine Vergrößerung der Teilegröße nicht möglich ist, aber zusätzliches Gewicht, Balance oder Massenkonzentration benötigt wird.
Diese Route ist am sinnvollsten, wenn die Geometrie auch den Mehrwert des MIM-Verfahrens unterstützt. Wenn die Komponente klein, komplex ist, Löcher, Rippen, Stufen, lokale Dickenänderungen oder Merkmale aufweist, die aus dichtem Metallmaterial teuer zu bearbeiten sind, kann eine Überprüfung des MIM-Verfahrens lohnenswert sein. Wenn das Teil groß und einfach ist, kann eine andere Fertigungsroute praktischer sein.
Wolfram-Kupfer und projektabhängige thermische / elektrische Anforderungen
Wolfram-Kupfer-Routen können überprüft werden, wenn ein Projekt eine spezielle Kombination aus Dichte, thermischem Verhalten und elektrischer Leistungsanforderung aufweist. Dies bedeutet nicht, dass jedes Wolfram-Kupfer-Teil automatisch für MIM geeignet ist. Pulververfügbarkeit, Feedstock-Stabilität, Sinterroute, Enddichte, Maßkontrolle und Inspektionserwartungen müssen frühzeitig bestätigt werden.
Warum Hartmetall separat betrachtet werden sollte
Hartmetall ist nicht dasselbe wie Wolfram-Schwerlegierung. Hartmetall wird normalerweise betrachtet, wenn Verschleißfestigkeit, harter Kontakt, Abrieb oder Kantenhaltbarkeit die Hauptfunktionsanforderung darstellen. Wolfram-Schwerlegierung ist hauptsächlich eine Dichte- und Massenentscheidung.
Diese Unterscheidung ist wichtig, da die falsche Materialfamilie zu falschen Kostenschätzungen, ungeeigneten Werkzeugerwartungen, unklaren Inspektionsanforderungen und einem schlechten RFQ-Vergleich führen kann.
Wann sollten Ingenieure MIM-Wolframlegierungen in Betracht ziehen?
Ingenieure sollten MIM-Wolframlegierungen in Betracht ziehen, wenn das Teil sowohl eine Funktion auf Wolframbasis als auch eine Geometrie benötigt, die vom Spritzgießen profitiert. Das Material allein reicht nicht aus. MIM wird sinnvoller, wenn die Komponente klein, komplex, schwer effizient zu bearbeiten ist oder eine wiederholte Produktion nach Werkzeugvalidierung erfordert.
Hohe Dichte in kleinen oder komplexen Teilen
Hohe Dichte ist einer der Hauptgründe, MIM-Legierungen mit hohem Wolframanteil zu prüfen. Ein Teil aus Edelstahl oder niedriglegiertem Stahl bietet möglicherweise nicht genügend Masse im verfügbaren Raum. Eine Vergrößerung des Teils ist aufgrund von Montagebeschränkungen möglicherweise nicht möglich.
Anforderungen an Balance, Gegengewicht und kompakte Masse
Einige Projekte erfordern eine kontrollierte Massenverteilung anstelle von reiner Materialfestigkeit. Ein kompaktes Teil muss möglicherweise eine bewegliche Baugruppe ausbalancieren, an einer begrenzten Stelle Gewicht hinzufügen oder eine spezifische Anforderung an den Schwerpunkt erfüllen.
Thermische / elektrische Prüfung für Wolfram-Kupfer-Routen
Wolfram-Kupfer sollte nur dann in Betracht gezogen werden, wenn die funktionale Anforderung diese Materialrichtung unterstützt. Die Prüfung sollte das Zielmaterial, die Teilegröße, die Wandstärke, kritische Oberflächen, das erwartete Produktionsvolumen und die erforderliche Nachbearbeitung umfassen.
Komplexe Geometrien, die wirtschaftlich schwer zu bearbeiten sind
MIM wird oft in Betracht gezogen, wenn die Geometrie für die konventionelle Bearbeitung bei Produktionsvolumen zu komplex oder zu materialaufwendig ist. Wolframhaltige Materialien können schwer und kostspielig zu bearbeiten sein, insbesondere wenn kleine Merkmale oder wiederholte Produktionsanforderungen bestehen.
| Projektsignal | Warum es eine MIM-Prüfung unterstützt | Was bestätigt werden muss |
|---|---|---|
| Begrenztes Teileumfang, aber höhere Masse erforderlich | Wolfram-Schwerlegierung kann die kompakte Masse erhöhen, ohne die Teilegröße zu vergrößern | Zielgewicht, Dichtebereich, Ausgleichsanforderung und Prüfmethode |
| Kleine komplexe Geometrie mit Bohrungen, Rippen, Schlitzen oder lokalen Merkmalen | MIM kann Bearbeitungsabfälle reduzieren und wiederholte Produktionen unterstützen | Wandstärke, Anschnittposition, Trennlinie, Auswerfer, Risiko von Sinterschwindung/Verzug |
| Produktionsvolumen kann Werkzeugkosten rechtfertigen | MIM-Werkzeuge werden wirtschaftlicher, wenn wiederholte Produktionen die Werkzeugkosten ausgleichen | Jahresvolumen, Produktionslebensdauer, Musterphase und Werkzeugerwartung |
| Thermische / elektrische Funktion erfordert Prüfung von Wolfram-Kupfer | Materialauswahl kann eine spezielle funktionale Kombination unterstützen | Materialauswahl, Enddichte, Nachbearbeitung, Validierungsmethode und Toleranz |
Wolfram-Schwerlegierungen vs. Hartmetall: Nicht als identische Wahl behandeln
Ein häufiger Fehler ist, Wolfram-Schwerlegierungen und Hartmetall unter derselben “Wolfram”-Entscheidung zusammenzufassen. Dies kann zu Verwirrung bei der Materialauswahl, beim RFQ-Vergleich, bei der Werkzeugprüfung und bei der Prüfplanung führen.
| Funktionale Priorität | Materialauswahl für Prüfung | Hauptprüffragen |
|---|---|---|
| Hohe Dichte, kompakte Masse, Balance, Gewichtskonzentration | Wolfram-Schwermetalllegierung | Dichteziel, Gewichtstoleranz, Sinterstabilität, Verzug, Prüfmethode |
| Verschleißfestigkeit, Abrieb, harter Kontakt, Kantenhaltbarkeit | Hartmetall | Verschleißfläche, Härteanforderung, Kantenbeschaffenheit, Schleifzugabe, Prüfung |
| Thermische / elektrische Eigenschaften mit Wolfram-basiertem Materialweg | Wolfram-Kupfer | Materialweg, Feedstock-Machbarkeit, Sinterkontrolle, Nachbearbeitung, Validierung |
| Allgemeine Festigkeit, Korrosionsbeständigkeit oder Kosteneffizienz | Andere MIM-Werkstoffe | Prüfung von Edelstahl, niedriglegiertem Stahl, Kupferlegierung oder anderen Wegen über den MIM-Materialauswahl-Leitfaden |
Wolfram-Schwerlegierung ist hauptsächlich eine Frage der Dichte und Masse
Wolfram-Schwerlegierungen werden in der Regel dann in Betracht gezogen, wenn Masse, Dichte, Balance oder ein kompaktes Gewicht die Hauptfunktion darstellen. Das Teil benötigt möglicherweise keine extreme Verschleißfestigkeit. Stattdessen erfordert das Design möglicherweise mehr Gewicht in einem kleineren Bauraum.
Hartmetall ist hauptsächlich eine Frage des Verschleißes und des harten Kontakts
Hartmetall wird üblicherweise in Betracht gezogen, wenn das Teil Verschleiß, Abrieb, harten Kontakt oder Kantenschäden widerstehen muss. Wenn Verschleiß die Hauptfunktion ist, bewerten Sie eine Hartmetall-Route separat von Wolfram-Schwermetalllegierungen.
MIM-Prozessrisiken für Wolframlegierungsteile
MIM-Projekte mit Wolframlegierungen erfordern eine frühzeitige Prozessprüfung, da Materialfunktion und Herstellbarkeit eng miteinander verbunden sind. Das Projekt mag aus Materialperspektive attraktiv erscheinen, wird aber dennoch schwierig, wenn die Anforderungen an Feedstock, Formgebung, Entbinderung, Sintern oder Inspektion nicht abgestimmt sind.

| Risikobereich | Was kann schiefgehen | Warum es vor der RFQ wichtig ist |
|---|---|---|
| Verfügbarkeit von Pulver und Feedstock | Der angeforderte Materialweg ist möglicherweise nicht als MIM-Feedstock verfügbar oder instabil | Zuverlässige Entscheidungen über Angebote und Werkzeugbau sind ohne eine machbare Materialroute nicht möglich |
| Spritzgießen und Handhabung von Grünlingen | Unvollständige Füllung, brüchige Grünteile, Anschnittprobleme, Auswerfermarken, lokale Schwachstellen | Geometrie- und Werkzeugrisiken sollten vor der Werkzeugentwicklung geprüft werden |
| Stabilität beim Entbindern | Rissbildung, Verzug, Rückstände, instabiler Entbinderungspfad | Entbinderungsrisiko beeinflusst Sinterqualität, Maßhaltigkeit und Ausbeute |
| Kontrolle von Sintern, Dichte und Schwindung | Dichtevariation, Schwindungsungleichheit, Verzug, Maßdrift | Kritische Abmessungen, Gewicht und Inspektionsanforderungen müssen gemeinsam bewertet werden |
| Sekundäre Bearbeitungen | Bearbeitungs-, Schleif-, Oberflächenbehandlungs- oder Montageanforderungen können die Kosten verändern | Kritische Oberflächen sollten vor Werkzeugbau und Angebot identifiziert werden |
| Prüfplanung | Ziel für Dichte, Gewicht, Abmessung oder Funktion kann unklar sein | Die Validierung kann ohne messbare Akzeptanzkriterien nicht korrekt geplant werden |
Pulver- und Feedstock-Verfügbarkeit
Für MIM ist ein geeigneter Feedstock aus feinem Metallpulver und Binder erforderlich. Bei Wolframlegierungsprojekten müssen der Pulverweg und die Feedstock-Verfügbarkeit vor der Werkzeugerstellung bestätigt werden. XTMIM prüft und kauft vorbereitete Feedstock-Pellets, wenn ein geeigneter Weg verfügbar ist; der Feedstock sollte nicht als Inhouse-Produktion angenommen werden.
Spritzgießen und Handhabung von Grünteilen
Wolframbasierte Feedstocks können je nach Teilegeometrie, Wandstärke, Merkmalsgröße und lokalen Übergängen Bedenken hinsichtlich des Spritzgießens und der Grünteilhandhabung aufwerfen. Dünne Wände, scharfe Ecken, tiefe Löcher, ungestützte Merkmale und ungleichmäßige Wanddicken können das Spritzgießrisiko erhöhen.
Entbinderungsstabilität
Das Entbindern entfernt den Binder aus dem gespritzten Grünteil vor dem endgültigen Sintern. Dicke Abschnitte, eingeschlossene Binderpfade, scharfe Übergänge und komplexe interne Merkmale können zusätzliche Prüfbedenken aufwerfen. Diese Probleme lassen sich während der Zeichnungsprüfung leichter angehen als nach bereits erfolgter Werkzeugerstellung.
Sintern, Dichte und Schwindungsregelung
Das Sintern ist einer der wichtigsten Schritte für die DFM-Prüfung von Wolframlegierungen im MIM-Verfahren. Das Teil muss die erforderliche Dichte und den erforderlichen Dimensionszustand erreichen und gleichzeitig Schwindung und Verzug kontrollieren. Das Endergebnis hängt vom Materialweg, dem Sinterverhalten, der Teilegeometrie, der Vorrichtungsstrategie und den Toleranzerwartungen ab.
Verzug, Rissbildung und Dimensionsrisiko
Wolframlegierungsteile können Verzugs- oder Rissrisiken aufweisen, wenn die Konstruktion ungleichmäßige Wanddicken, ungestützte dünne Merkmale, große flache Bereiche, plötzliche Abschnittsänderungen oder schwierige Entbinderungspfade aufweist. Diese Risiken sollten vor der Werkzeugerstellung und nicht nach einem Musterversagen geprüft werden.
DFM-Prüfung für Wolframlegierungs-MIM
Für Wolframlegierungen im MIM-Verfahren sollte die DFM-Prüfung die Materialfunktion mit der tatsächlichen gespritzten Geometrie verbinden. Ein Teil kann aus Materialperspektive geeignet, aber aus MIM-Prozessperspektive riskant sein, wenn die Wandstärke, das Lochdesign, ungestützte Merkmale, der Toleranzstapel oder der Plan für Sekundärbearbeitungen nicht realistisch sind.
| DFM-Punkt | Warum das wichtig ist | Prüfung vor dem Werkzeugbau |
|---|---|---|
| Wanddickenausgleich | Ungleichmäßige Abschnitte können das Risiko von Verzug beim Spritzgießen, Entbindern und Sintern erhöhen | Identifizieren Sie Übergänge von dick zu dünn, ungestützte Bereiche und lokale Massenkonzentrationen |
| Loch-, Schlitz-, Rippen- und dünnwandige Merkmale | Kleine Merkmale können die Grünfestigkeit, das Auswerfen und die Sinterstabilität beeinträchtigen | Mindestmerkmalgröße, Werkzeugrichtung und kritische Toleranzbereiche prüfen |
| Anguss, Trennlinie und Auswerfermarkierungen | MIM-Werkzeugentscheidungen können kosmetische Oberflächen und funktionale Abmessungen beeinflussen | Kritische Oberflächen und Montagebereiche vor dem Werkzeugdesign kennzeichnen |
| Dichte-/Gewichtsanforderung | Projekte mit Wolfram-Schwerlegierungen hängen oft von der Masse ab, nicht nur von der Geometrie | Ziel-Dichte, Ziel-Gewicht oder akzeptabler Bereich definieren |
| Nachbearbeitungen nach dem Sintern | Bearbeitung, Schleifen, Beschichten, Markieren oder Montage können Kosten und Lieferzeit verändern | Zu bearbeitende Maße von normalen MIM-Maßen trennen |
| Prüfplan | Die Endvalidierung kann Abmessungs-, Gewichts-, Dichtheits-, Ebenheits- oder Baugruppentests erfordern | Bestätigen Sie, was gemessen wird und wie die Akzeptanz beurteilt wird |
Informationen zu Design und RFQ vor der MIM-Prüfung von Wolframlegierungen erforderlich
Eine nützliche RFQ für Wolframlegierungs-MIM sollte mehr als nur einen Materialnamen enthalten. Der Lieferant benötigt genügend Informationen, um die Materialmachbarkeit, das Werkzeugrisiko, die Prozessroute, die Inspektionsmethode und die Kostenstruktur zu beurteilen.

Anforderungen an Zeichnung und 3D-Modell
Eine 2D-Zeichnung und ein 3D-Modell sind für die frühe Prüfung wichtig. Die 2D-Zeichnung sollte Toleranzen, kritische Abmessungen, Oberflächenanforderungen, Bezugsbezugspunkte und Inspektionshinweise enthalten.
Material- oder Funktionsanforderung
Die RFQ sollte angeben, ob das Projekt eine spezifische Wolframlegierungsqualität oder ein funktionelles Ergebnis erfordert, wie z. B. kompakte Masse, Gleichgewicht, thermisches Verhalten, elektrisches Verhalten oder Verschleißanforderung.
Dichte-, Gewichts- und Gleichgewichtsziele
Bei Projekten mit Wolfram-Schwerlegierungen sind Dichte und Gewichtsziele oft wichtiger als ein generischer Materialname. Wenn das Teil einen bestimmten Gewichtsbereich oder eine Anforderung an den Schwerpunkt erfüllen muss, sollte dies klar angegeben werden.
Toleranz, Oberfläche und Nachbearbeitungen
MIM kann komplexe Near-Net-Shape-Teile herstellen, aber einige kritische Abmessungen können je nach Toleranz, Oberflächengüte und Montageanforderungen dennoch Nachbearbeitungen erfordern.
| RFQ-Eingabe | Warum das wichtig ist |
|---|---|
| 2D-Zeichnung und 3D-Modell | Unterstützt Geometrie-, Toleranz-, Werkzeug-, Schwindungs- und Prüfungsüberprüfung |
| Ziellegierung oder funktionale Anforderung | Hilft bei der Entscheidung, ob Wolfram-Schwerlegierung, Kupfer-Wolfram, Hartmetall oder ein anderer Weg geprüft werden sollte |
| Dichte-, Gewichts- oder Zielbalance | Klärt den Hauptgrund für die Betrachtung eines Wolframlegierungs-Weges |
| Kritische Abmessungen und Toleranzhinweise | Hilft bei der Bewertung des Schwindungsrisikos, des Bedarfs an Nachbearbeitungen und des Prüfplans |
| Oberflächen- und Nachbearbeitungsanforderungen | Beeinflusst Bearbeitung, Schleifen, Beschichten, Markieren, Montage, Kosten und Lieferzeit |
| Erwartete Jahresstückzahl | Bestimmt, ob Werkzeuginvestitionen gerechtfertigt werden können |
Wenn das RFQ-Paket noch nicht fertig ist, überprüfen Sie die RFQ-Vorbereitungsleitfaden bevor Sie ein Angebot anfordern.
Wann Wolframlegierungs-MIM möglicherweise nicht die richtige Wahl ist
Wolframlegierungs-MIM ist nicht für jedes Teil mit hoher Dichte oder auf Wolframbasis geeignet. Verwerfen Sie die Route frühzeitig, wenn Geometrie, Produktionsvolumen oder funktionale Anforderungen MIM nicht rechtfertigen, da Werkzeugkosten sonst ohne Lösung des technischen Bedarfs anfallen können.
| Wählen Sie Wolframlegierungs-MIM, wenn | Prüfen Sie eine andere Route, wenn |
|---|---|
| Kleines komplexes Teil benötigt hohe Dichte oder kompakte Masse | Das Teil ist groß, einfach und leicht zu bearbeiten oder zu pressen |
| Geometrie ist bei Produktionsvolumen schwer oder unwirtschaftlich zu bearbeiten | Das Projekt benötigt nur wenige Prototypen und Werkzeugkosten sind nicht gerechtfertigt |
| Dichte-, Gewichts-, Balance- oder Schwerpunktanforderungen sind definiert | Die Zeichnung gibt nur “Wolfram” ohne messbares Funktionsziel an |
| Das Teil profitiert von Near-Net-Shape-Formgebung | Die Hauptanforderung ist Verschleißfestigkeit, und Hartmetall ist besser geeignet |
Übergroße oder einfache Geometrieteile
Wenn das Teil groß, einfach und leicht zu bearbeiten oder zu pressen ist, bietet MIM möglicherweise keinen ausreichenden Mehrwert. MIM ist nützlicher, wenn die Geometrie klein, komplex und in Produktionsstückzahlen wiederholt ist.
Nur Verschleißanforderungen besser durch Hartmetall abgedeckt
Wenn die Hauptanforderung Verschleißfestigkeit, Abriebfestigkeit oder Leistung bei harten Kontakten ist, kann Hartmetall ein besserer Materialweg sein als eine Wolfram-Schwermetalllegierung.
Geringe Stückzahlen ohne Werkzeugbegründung
Wenn das Projekt nur wenige Prototypen benötigt, sind MIM-Werkzeuge möglicherweise nicht gerechtfertigt. Bearbeitung, additive Fertigung oder ein anderer Prototypenweg können zuerst verwendet werden, um Geometrie und Funktion zu validieren.
Unklare Materialzielvorgabe oder Validierungsanforderung
Wenn die Zeichnung nur “Wolfram” ohne Anforderungen an Dichte, Gewicht, Verschleiß, thermische oder elektrische Eigenschaften oder Inspektion angibt, ist das Projekt nicht bereit für eine zuverlässige MIM-Prüfung.
Wie XTMIM Wolframlegierungs-MIM-Projekte prüft
XTMIM prüft Wolframlegierungs-MIM-Projekte hinsichtlich Materialmachbarkeit, Geometrischer Risiken, Werkzeugstrategie, Entbinderungs- und Sinterverfahren, Sekundärbearbeitungen und Inspektionsanforderungen. Ziel ist es festzustellen, ob das Teil für MIM geeignet ist, bevor Werkzeugentscheidungen getroffen werden.
1. Prüfung der Material- und Feedstock-Machbarkeit
Die Prüfung beginnt mit der Ziellegierung oder der funktionalen Anforderung. Das Team prüft, ob geeigneter vorbereiteter Feedstock verfügbar ist und ob die angeforderte Materialfamilie zur Teilefunktion passt.
2. Geometrie- und Werkzeugrisikoprüfung
Die Zeichnung und das 3D-Modell werden auf Wandstärke, Bohrungen, Schlitze, Rippen, Hinterschneidungen, Trennlinie, Anschnittposition, Auswerfermarkierungen, kritische Abmessungen und Anforderungen an Sekundärbearbeitungen geprüft.
3. Entbinderungs- und Sinterroutenprüfung
XTMIM führt Spritzguss und Entbinderung intern durch. Die Sinterkapazität umfasst Vakuum-Batch-Sintern und kontinuierliche/Bandofensysteme, abhängig von Material- und Projektanforderungen.
4. Prüf- und Sekundärbearbeitungsplanung
Die Prüfplanung sollte vor der Werkzeugherstellung festgelegt werden. Das Projektteam sollte bestätigen, ob die Endprüfung sich auf Abmessungen, Dichte, Gewicht, Ebenheit, Bohrungsposition, Oberflächenbeschaffenheit oder Montagefunktion konzentriert.
FAQ zu MIM-Wolframlegierungen
Können Wolframlegierungen im Metallpulverspritzguss verwendet werden?
Ja, Wolframlegierungsrouten können für MIM geprüft werden, wenn das Teil eine kompakte Masse, hohe Dichte, Massenkontrolle, Abschirmungsfunktion oder spezielles thermisches/elektrisches Verhalten erfordert. Die endgültige Entscheidung hängt von der Legierungsfamilie, der Feedstock-Verfügbarkeit, der Teilegeometrie, dem Sinterverhalten, den Toleranzanforderungen und den Validierungsbedürfnissen ab.
Was ist der Unterschied zwischen Wolfram-Schwerlegierung und Hartmetall im MIM-Verfahren?
Wolfram-Schwermetalllegierungen werden hauptsächlich im Hinblick auf Dichte, Masse, Gleichgewicht oder kompaktes Gewicht geprüft. Hartmetall wird hauptsächlich im Hinblick auf Verschleißfestigkeit, harte Kontaktflächen und Abriebfestigkeit geprüft. Sie sollten nicht als die gleiche Materialwahl behandelt werden.
Eignet sich Wolframlegierung im MIM-Verfahren für sehr kleine hochdichte Teile?
Es kann geeignet sein, wenn das Teil klein, komplex ist und eine hohe Dichte oder eine kontrollierte Massenverteilung erfordert. Die Zeichnung muss dennoch auf Wandstärke, Bohrungen, kritische Abmessungen, Entbinderungsstabilität, Sinterschwindung und Inspektionsanforderungen geprüft werden.
Welche Informationen werden für eine Wolframlegierungs-MIM-Anfrage benötigt?
Eine nützliche RFQ sollte die 2D-Zeichnung, das 3D-Modell, die Ziellegierung oder die funktionale Anforderung, das Dichte- oder Zielgewicht, kritische Toleranzen, Oberflächenanforderungen, Sekundärbearbeitungen, Inspektionsanforderungen und das erwartete Jahresvolumen enthalten.
Wann sollte man MIM-Wolframlegierungen vermeiden?
Wolframlegierungen im MIM-Verfahren sind möglicherweise nicht geeignet für große, einfache Teile, Prototypen mit sehr geringen Stückzahlen, unklare Materialanforderungen oder Anwendungen, bei denen Verschleißfestigkeit die Hauptfunktion ist und Hartmetall besser geeignet wäre.
Kann XTMIM die Dichte oder Toleranz bestätigen, bevor die Zeichnung geprüft wird?
Eine verlässliche Bestätigung sollte erst nach Prüfung der Zeichnung, des Materialziels, der Geometrie, der Toleranzanforderungen und der Prüfmethode erfolgen. Die Machbarkeit von Dichte und Toleranzen muss zusammen mit dem Materialweg und dem MIM-Prozessplan bewertet werden.
Reichen Sie ein MIM-Wolframlegierungsprojekt zur technischen Prüfung ein
Wenn Ihr Projekt eine kompakte Metallkomponente mit hoher Dichte erfordert, kann eine Überprüfung von Wolfram-Schwerlegierungen, Wolfram-Kupfer oder einer anderen Wolfram-basierten Materialroute vor der Werkzeugerstellung sinnvoll sein. Senden Sie die 2D-Zeichnung, das 3D-Modell, das Materialziel, die Dichte- oder Anforderung an das Gewicht, Toleranzangaben, Oberflächenanforderungen, Anforderungen an Sekundärbearbeitungen und das geschätzte Jahresvolumen.
XTMIM kann prüfen, ob eine Wolframlegierungs-MIM-Route geeignet ist, ob eine andere Materialfamilie in Betracht gezogen werden sollte und welche Risiken vor der Werkzeugentwicklung geklärt werden sollten.
Technische Referenz- und Validierungsgrenzen
ASTM B777-15(2026), Standard Specification for Tungsten Base, High-Density Metal, ist ein nützlicher Referenzrahmen für bearbeitbare Wolfram-Basis-Metalle mit hoher Dichte. ASTM gibt an, dass die Spezifikation Prüfkörper für die Materialprüfung von Materiallosen anstelle von tatsächlichen Fertigteilen verwendet und dass die Sintereigenschaften je nach Teilgröße und Probenentnahmestelle variieren können.
| Referenz | Was es unterstützen kann | Was es nicht bestätigt |
|---|---|---|
| ASTM B777-15(2026) | Klassifizierung von Wolfram-Basis-Materialien mit hoher Dichte, Materialanforderungen, Anwendungszweck und materialbasierte Prüfung anhand von Prüfkörpern. | XTMIM-spezifisches MIM-Prozessfenster, Dichte oder Toleranzfähigkeit des Fertigteils oder Produktionsfähigkeit für eine bestimmte Geometrie. |
| Kundenzeichnung und Materialspezifikation | Teilespezifische Legierung, Dichte oder Gewicht, Abmessungen, Toleranzen, Oberflächen, Anwendungsbedingungen und Abnahmeanforderungen. | MIM-Machbarkeit, bis Feedstock, Geometrie, Werkzeugbau, Entbindern, Sintern, Nachbearbeitungen und Inspektion gemeinsam geprüft sind. |
| Projektspezifische Prüf- und Inspektionsergebnisse | Validierung des tatsächlichen Teils gegen vereinbarte Abmessungs-, Dichte- oder Zielgewichtsvorgaben, Oberflächenbeschaffenheit und funktionale Abnahmekriterien. | Eine universelle Fähigkeitsaussage für jede Wolframlegierungszusammensetzung, Geometrie, Toleranz oder Produktionsbedingung. |
Verwendung von ASTM B777 in einer RFQ: ASTM B777 ist eine Materialspezifikation, keine Spezifikation für den Metallpulverspritzguss (MIM)-Prozess. Wenden Sie diese zusammen mit der tatsächlichen Zeichnung, dem Materialpfad, der Geometrie, kritischen Toleranzen, Nachbearbeitungen nach dem Sintern und einem teilespezifischen Inspektionsplan vor der Werkzeugerstellung an.