
Alliages de tungstène pour le moulage par injection de métal
Les alliages de tungstène peuvent être étudiés pour le moulage par injection de métal lorsqu'un projet nécessite une masse compacte, une haute densité, un contrôle de l'équilibre, des exigences de conception liées au blindage, ou une voie de matériau thermique/électrique spéciale pour un composant métallique petit ou complexe. La décision clé est de savoir si la famille de matériaux à base de tungstène sélectionnée, la géométrie de la pièce, l'objectif de densité, l'exigence de tolérance et le plan de validation peuvent être pris en charge par le processus MIM avant l'outillage.
Pour l'ingénierie et la revue RFQ, les alliages de tungstène lourds, le tungstène-cuivre, le carbure cémenté et les voies à base de tungstène pur ne doivent pas être considérés comme le même choix de matériau. Chaque voie a une disponibilité de feedstock différente, un comportement de moulage, un risque de déliantage, un comportement de frittage, un contrôle du retrait, une attente de densité finale et des exigences d'inspection différentes.
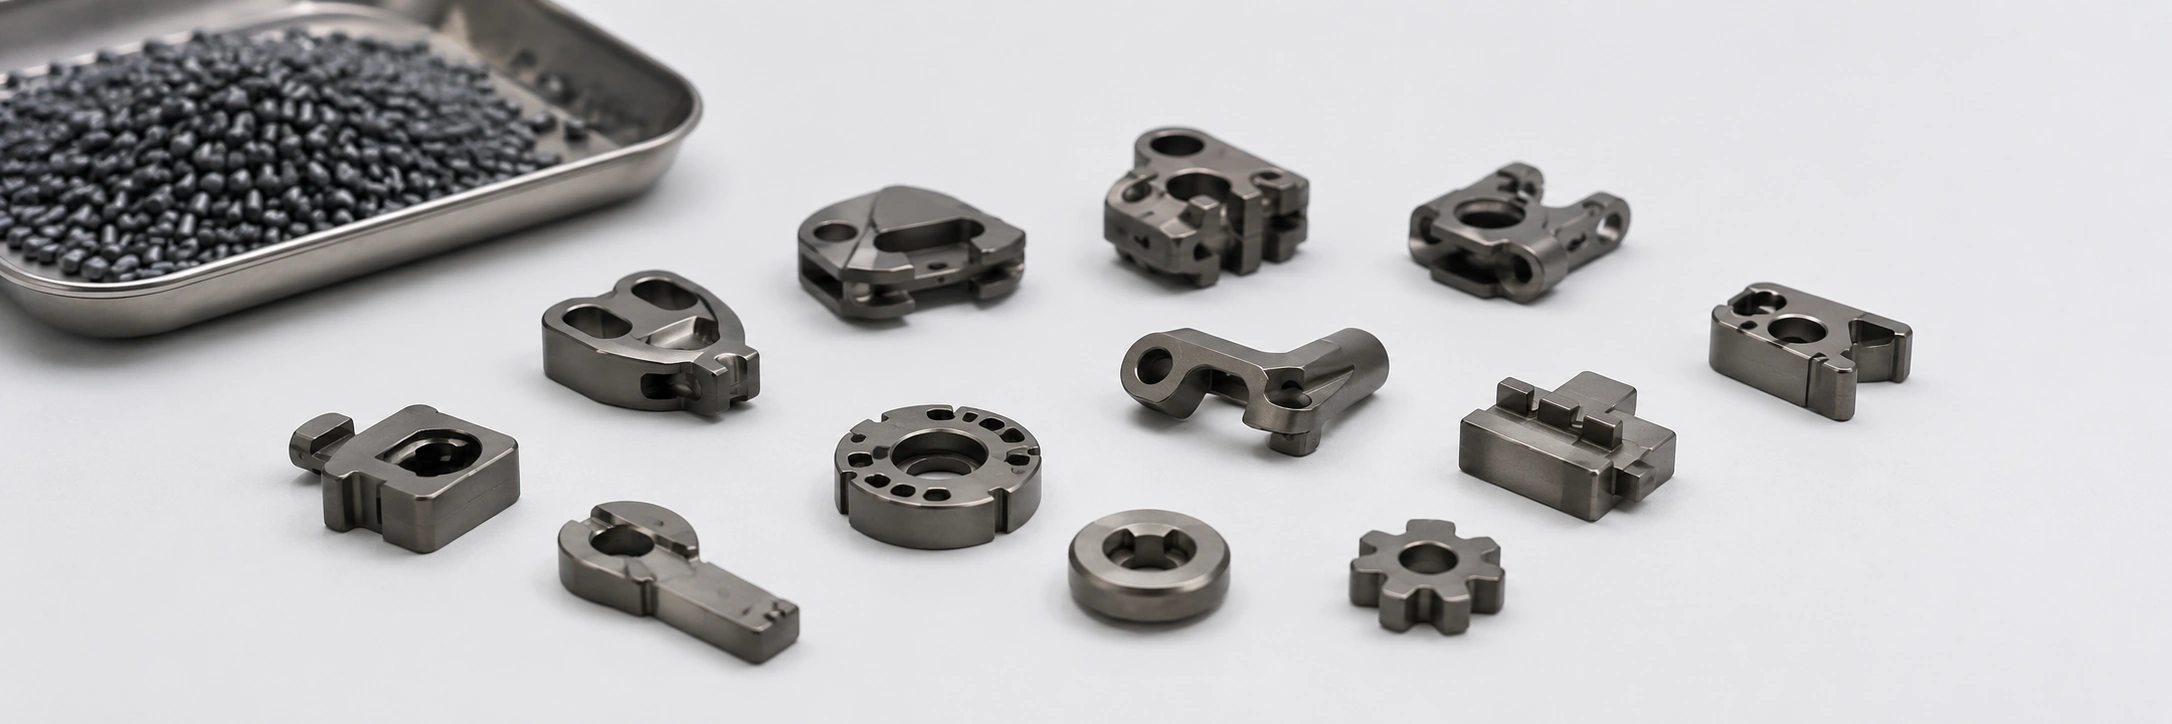
Meilleur ajustement
Composants petits et complexes nécessitant une masse compacte, une haute densité, un équilibre ou un poids contrôlé dans une enveloppe limitée.
Doit être revu
Famille de matériaux, voie de feedstock préparée, stabilité du déliantage, comportement au frittage, objectif de densité, tolérance et méthode d'inspection.
Généralement pas idéal
Grandes pièces simples, exigences de “tungstène” peu claires, prototypes à faible volume, ou exigences d'usure uniquement mieux servies par le carbure cémenté.
Que sont les alliages de tungstène dans le moulage par injection de métal ?
En moulage par injection de métal, les alliages de tungstène font généralement référence aux voies de matériaux à base de tungstène examinées pour des pièces métalliques petites, complexes, de haute densité ou axées sur la fonction. Le terme ne doit pas être traité comme une nuance de matériau fixe. Un projet peut impliquer un alliage lourd de tungstène, un tungstène-cuivre, un carbure cémenté ou une autre voie contenant du tungstène, mais chaque option a une fonction, un comportement de traitement, une structure de coût et une exigence de validation différents.
D'un point de vue de la revue de conception, la première étape n'est pas de demander si le “ tungstène ” peut être moulé. La meilleure question est : quelle fonction la pièce doit-elle remplir, et quelle famille de matériaux à base de tungstène peut réalistement supporter cette fonction par MIM ?

| Voie de matériau | Fonction principale | Point de contrôle MIM | Rôle d'ingénierie |
|---|---|---|---|
| Alliage lourd de tungstène | Densité, masse, équilibre, poids compact | Cible de densité, poids final, retrait, déformation, tolérance, inspection | Voie principale lorsque la densité, la masse compacte ou l'équilibrage dictent la sélection du matériau. |
| Tungstène-cuivre | Comportement thermique / électrique avec une structure à base de tungstène | Voie de fabrication, disponibilité du feedstock, comportement au frittage, contrôle dimensionnel | Revue lorsque la fonction thermique ou électrique dicte la sélection du matériau. |
| Carbure cémenté / WC-Co | Résistance à l'usure, abrasion, contact dur | Dureté, surface d'usure, état des arêtes, jeu de rectification, inspection | Utiliser le Carbures cémentés MIM guide séparé pour les applications axées sur l'usure |
| Voie au tungstène pur | Exigence réfractaire ou fonctionnelle spéciale | Revue de faisabilité avant outillage | Nécessite une étude de faisabilité spécifique au projet avant l'outillage |
Sélection initiale pour les alliages de tungstène lourds
Pour les projets à haute densité, les “ alliages de tungstène lourds ” nécessitent encore une orientation matérielle plus spécifique. Utilisez les options ci-dessous pour un premier criblage des matériaux, puis confirmez la composition réelle, la densité, la réponse magnétique, les exigences mécaniques, la disponibilité du feedstock, la voie de frittage et la méthode d'inspection avant l'outillage.
| Orientation des alliages lourds | Quand cela peut être examiné | Ce que la demande de prix doit confirmer |
|---|---|---|
| Alliage lourd W-Ni-Fe | Une densité élevée est requise, associée à des performances structurelles ou mécaniques, pour un composant d'équilibrage, de contrepoids ou fonctionnel compact. | Grade ou chimie spécifié si requis, cible de densité ou de poids final, dimensions critiques, exigences mécaniques, limites de réponse magnétique et méthode d'inspection. |
| Alliage lourd W-Ni-Cu | Le projet spécifie une voie d'alliage lourd Ni-Cu-liant ou présente des contraintes de composition / réponse magnétique qui doivent être examinées séparément du W-Ni-Fe. | Chimie spécifiée, cible de densité ou de poids final, exigence de réponse magnétique, exigences mécaniques, disponibilité du feedstock et méthode de validation. |
| Alliage lourd à plus haute teneur en tungstène | La densité, la rigidité ou l'atténuation maximale est plus importante que la maximisation de la ductilité atteignable au sein de la famille d'alliages lourds sélectionnée. | Densité ou masse requise, exigence mécanique / ductilité minimale, géométrie de la pièce, tolérances critiques, critères d'inspection et toute spécification de matériau applicable. |
Alliages lourds de tungstène pour masse et densité compactes
Les alliages lourds de tungstène sont normalement considérés lorsque le projet nécessite une densité élevée ou une masse compacte dans une enveloppe de conception limitée. En MIM, cela peut être pertinent pour de petits composants de précision où l'augmentation de la taille de la pièce n'est pas possible, mais où un poids, un équilibre ou une concentration de masse supplémentaires sont nécessaires.
Cette voie est la plus pertinente lorsque la géométrie soutient également la proposition de valeur MIM. Si le composant est petit, complexe, contient des trous, des nervures, des gradins, des changements d'épaisseur locaux ou des caractéristiques coûteuses à usiner à partir de métal dense, le MIM peut valoir la peine d'être examiné. Si la pièce est grande et simple, une autre voie de fabrication peut être plus pratique.
Voies tungstène-cuivre et exigences thermiques/électriques dépendant du projet
Les voies tungstène-cuivre peuvent être examinées lorsqu'un projet présente une combinaison spéciale de densité, de comportement thermique et d'exigences de performance électrique. Cela ne signifie pas que chaque pièce tungstène-cuivre convient automatiquement au MIM. La disponibilité de la poudre, la stabilité du feedstock, la voie de frittage, la densité finale, le contrôle dimensionnel et les attentes d'inspection doivent être confirmés tôt.
Pourquoi le carbure cémenté doit être examiné séparément
Le carbure cémenté n'est pas la même décision que l'alliage lourd de tungstène. Le carbure cémenté est généralement examiné lorsque la résistance à l'usure, le contact dur, l'abrasion ou la durabilité des bords est l'exigence fonctionnelle principale. L'alliage lourd de tungstène est principalement une décision de densité et de masse.
Cette distinction est importante car la mauvaise famille de matériaux peut entraîner des hypothèses de coûts incorrectes, des attentes d'outillage inadaptées, des exigences d'inspection peu claires et une comparaison RFQ médiocre.
Quand les ingénieurs devraient-ils considérer les alliages de tungstène MIM ?
Les ingénieurs devraient considérer les alliages de tungstène MIM lorsque la pièce nécessite à la fois une fonction de matériau à base de tungstène et une géométrie qui bénéficie du moulage par injection. Le matériau seul ne suffit pas. Le MIM devient plus pertinent lorsque le composant est petit, complexe, difficile à usiner efficacement, ou nécessite une production répétée après validation de l'outillage.
Haute densité dans des pièces petites ou complexes
La haute densité est l'une des principales raisons d'examiner le MIM d'alliage de tungstène lourd. Une pièce en acier inoxydable ou en acier faiblement allié peut ne pas fournir suffisamment de masse dans l'espace disponible. L'augmentation de la taille de la pièce peut ne pas être possible en raison des limites d'assemblage.
Exigences d'équilibre, de contrepoids et de masse compacte
Certains projets nécessitent une distribution de masse contrôlée plutôt que seulement une résistance matérielle. Une pièce compacte peut devoir équilibrer un assemblage mobile, ajouter du poids dans une position limitée ou maintenir une exigence spécifique de centre de gravité.
Revue thermique / électrique pour les voies tungstène-cuivre
Le tungstène-cuivre ne doit être examiné que lorsque l'exigence fonctionnelle soutient cette orientation matérielle. L'examen doit inclure la cible matérielle, la taille de la pièce, l'épaisseur de paroi, les surfaces critiques, le volume de production attendu et le post-traitement requis.
Géométrie complexe difficile à usiner économiquement
Le MIM est souvent envisagé lorsque la géométrie est trop complexe ou coûteuse en matière pour l'usinage conventionnel à volume de production. Les matériaux à base de tungstène peuvent être difficiles et coûteux à usiner, surtout lorsqu'il s'agit de petites caractéristiques ou d'exigences de production répétées.
| Signal de projet | Pourquoi cela favorise une étude MIM | Ce qui doit être confirmé |
|---|---|---|
| Enveloppe de pièce limitée mais masse plus élevée requise | L'alliage de tungstène lourd peut augmenter la masse compacte sans augmenter la taille de la pièce | Poids cible, plage de densité, exigence d'équilibrage et méthode d'inspection |
| Géométrie complexe de petite taille avec trous, nervures, fentes ou caractéristiques locales | Le MIM peut réduire les déchets d'usinage et supporter une production répétée | Épaisseur de paroi, position de l'alimentation, ligne de joint, éjection, risque de déformation au frittage |
| Le volume de production peut justifier l'outillage | L'outillage MIM devient plus raisonnable lorsque la production répétée compense le coût de l'outillage | Volume annuel, durée de vie de la production, étape d'échantillonnage et attente d'outillage |
| La fonction thermique / électrique nécessite une étude du tungstène-cuivre | La voie matérielle peut supporter une combinaison fonctionnelle spéciale | Voie matérielle, densité finale, post-traitement, méthode de validation et tolérance |
Alliage lourd de tungstène vs carbure cémenté : Ne pas les traiter comme le même choix
Une erreur courante consiste à regrouper l'alliage lourd de tungstène et le carbure cémenté sous la même décision “ tungstène ”. Cela peut prêter à confusion lors de la sélection des matériaux, de la comparaison des RFQ, de la revue de l'outillage et de la planification de l'inspection.
| Priorité fonctionnelle | Voie de matériau à examiner | Questions principales de l'examen |
|---|---|---|
| Haute densité, masse compacte, équilibre, concentration de poids | Alliage lourd de tungstène | Objectif de densité, tolérance de poids, stabilité au frittage, distorsion, méthode d'inspection |
| Résistance à l'usure, abrasion, contact dur, durabilité des bords | Carbure cémenté | Surface d'usure, exigence de dureté, état des bords, jeu de rectification, inspection |
| Comportement thermique / électrique avec la voie de matériau à base de tungstène | Tungstène-cuivre | Voie de matériau, faisabilité du feedstock, contrôle du frittage, post-traitement, validation |
| Résistance générale, résistance à la corrosion ou efficacité des coûts | Autres matériaux MIM | Examiner les aciers inoxydables, les aciers faiblement alliés, les alliages de cuivre ou d'autres voies via le Guide de sélection des matériaux MIM |
L'alliage lourd de tungstène est principalement une décision de densité et de masse
L'alliage lourd de tungstène est généralement considéré lorsque la masse, la densité, l'équilibre ou le poids compact sont la fonction principale. La pièce peut ne pas nécessiter une résistance extrême à l'usure. Au lieu de cela, la conception peut nécessiter plus de poids dans un volume plus restreint.
Le carbure cémenté est principalement une décision d'usure et de contact dur
Le carbure cémenté est généralement étudié lorsque la pièce doit résister à l'usure, à l'abrasion, aux contacts durs ou aux dommages de chant. Si l'usure est la fonction principale, évaluez une voie en carbure cémenté séparément des alliages lourds de tungstène.
Risques du procédé MIM pour les pièces en alliage de tungstène
Les projets MIM d'alliage de tungstène nécessitent un examen précoce du processus car la fonction du matériau et la fabricabilité sont étroitement liées. Le projet peut sembler attrayant d'un point de vue matériel, mais devenir difficile si les exigences relatives au feedstock, au moulage, au déliantage, au frittage ou à l'inspection ne sont pas alignées.

| Zone de risque | Ce qui peut mal tourner | Pourquoi c'est important avant la RFQ |
|---|---|---|
| Disponibilité de la poudre et du feedstock | La voie de matériau demandée peut être indisponible ou instable en tant que feedstock MIM | Les décisions relatives aux devis et à l'outillage ne peuvent être fiables sans une voie matérielle réalisable |
| Moulage par injection et manipulation des pièces vertes | Défauts de remplissage, caractéristiques vertes fragiles, problèmes de grille, marques d'éjecteur, faiblesse locale | Les risques géométriques et d'outillage doivent être examinés avant le développement du moule |
| Stabilité du déliantage | Fissuration, déformation, résidus, chemin d'élimination du liant instable | Le risque de déliantage affecte la qualité du frittage, la stabilité dimensionnelle et le rendement |
| Frittage, densité et contrôle du retrait | Variation de densité, décalage de retrait, déformation, dérive dimensionnelle | Les dimensions critiques, le poids et les exigences d'inspection doivent être évalués conjointement |
| Opérations secondaires | Les exigences d'usinage, de rectification, de traitement de surface ou d'assemblage peuvent modifier le coût | Les surfaces critiques doivent être identifiées avant l'outillage et le devis |
| Planification de l'inspection | La cible de densité, de poids, de dimension ou de fonction peut être floue | La validation ne peut être planifiée correctement sans critères d'acceptation mesurables |
Disponibilité de la poudre et du feedstock
Le MIM nécessite un feedstock approprié composé de poudre métallique fine et de liant. Pour les projets d'alliages de tungstène, la voie de la poudre et la disponibilité du feedstock doivent être confirmées avant l'outillage. XTMIM examine et achète des granulés de feedstock préparés lorsqu'une voie appropriée est disponible ; le feedstock ne doit pas être considéré comme produit en interne.
Moulage par injection et manipulation des pièces brutes
Les feedstocks à base de tungstène peuvent créer des préoccupations lors du moulage et de la manipulation des pièces brutes, en fonction de la géométrie de la pièce, de l'épaisseur de paroi, de la taille des caractéristiques et des transitions locales. Les parois minces, les coins vifs, les trous profonds, les caractéristiques non supportées et l'épaisseur de section inégale peuvent augmenter le risque de moulage.
Stabilité du déliantage
Le déliantage élimine le liant de la pièce brute moulée avant le frittage final. Les sections épaisses, les chemins de liant piégés, les transitions vives et les caractéristiques internes complexes peuvent créer des préoccupations supplémentaires lors de l'examen. Ces problèmes sont plus faciles à résoudre lors de la revue des plans qu'après la fabrication de l'outillage.
Frittage, densité et contrôle du retrait
Le frittage est l'une des étapes les plus importantes pour l'examen MIM des alliages de tungstène. La pièce doit atteindre la densité et l'état dimensionnel requis tout en contrôlant le retrait et la déformation. Le résultat final dépend de la voie du matériau, du comportement au frittage, de la géométrie de la pièce, de la stratégie de bridage et des attentes en matière de tolérances.
Déformation, fissuration et risque dimensionnel
Les pièces en alliage de tungstène peuvent présenter un risque de déformation ou de fissuration si la conception contient une épaisseur de paroi inégale, des caractéristiques minces non supportées, de grandes sections plates, des changements brusques de section ou des chemins de déliantage difficiles. Ces risques doivent être examinés avant l'outillage plutôt qu'après l'échec d'un échantillon.
Revue DFM pour MIM d'alliage de tungstène
Pour le MIM d'alliages de tungstène, la revue DFM doit relier la fonction du matériau à la géométrie moulée réelle. Une pièce peut être adaptée d'un point de vue matériau mais risquée d'un point de vue processus MIM si l'épaisseur de paroi, la conception des trous, les caractéristiques non supportées, la chaîne de tolérances ou le plan des opérations secondaires ne sont pas réalistes.
| Point DFM | Pourquoi c'est important | Revue avant outillage |
|---|---|---|
| Équilibrage des épaisseurs de paroi | Les sections inégales peuvent augmenter le risque de déformation lors du moulage, du déliantage et du frittage | Identifier les transitions d'épais à fin, les zones non supportées et la concentration de masse locale |
| Trous, fentes, nervures et caractéristiques fines | Les petites caractéristiques peuvent affecter la résistance à l'état vert, l'éjection et la stabilité du frittage | Examiner la taille minimale des caractéristiques, la direction de l'outil et les zones de tolérance critiques |
| Marques de point d'injection, ligne de joint et éjecteurs | Les décisions relatives à l'outillage MIM peuvent affecter les surfaces cosmétiques et les dimensions fonctionnelles | Marquer les surfaces critiques et les zones d'assemblage avant la conception du moule |
| Exigence de densité / poids | Les projets d'alliages lourds de tungstène dépendent souvent de la masse, pas seulement de la géométrie | Définir la densité cible, le poids cible ou la plage acceptable |
| Opérations post-frittage | L'usinage, la rectification, le revêtement, le marquage ou l'assemblage peuvent modifier le coût et le délai de livraison | Séparer les dimensions à usiner des dimensions MIM normales |
| Plan d'inspection | La validation finale peut nécessiter des tests de dimensions, de poids, de densité, de planéité ou d'assemblage | Confirmer ce qui sera mesuré et comment l'acceptation sera jugée |
Informations de conception et RFQ nécessaires avant la revue MIM d'alliage de tungstène
Une RFQ utile pour le MIM d'alliage de tungstène doit inclure plus qu'un nom de matériau. Le fournisseur a besoin d'informations suffisantes pour juger de la faisabilité du matériau, du risque d'outillage, de la voie de processus, de la méthode d'inspection et de la structure des coûts.

Exigences relatives au dessin et au modèle 3D
Un dessin 2D et un modèle 3D sont importants pour une revue précoce. Le dessin 2D doit montrer les tolérances, les dimensions critiques, les exigences de surface, les références de datum et les notes d'inspection.
Exigence de matériau ou fonctionnelle
La RFQ doit indiquer si le projet nécessite un grade spécifique d'alliage de tungstène ou un résultat fonctionnel, tel qu'une masse compacte, un équilibre, un comportement thermique, un comportement électrique ou une exigence d'usure.
Cibles de densité, de poids et d'équilibre
Pour les projets d'alliages lourds de tungstène, les cibles de densité et de poids sont souvent plus importantes qu'un nom de matériau générique. Si la pièce doit respecter une plage de poids spécifique ou une exigence de centre de gravité, cela doit être clairement indiqué.
Tolérance, Surface et Opérations secondaires
Le MIM peut produire des pièces complexes de forme quasi nette, mais certaines dimensions critiques peuvent encore nécessiter des opérations secondaires en fonction des exigences de tolérance, de finition de surface et d'assemblage.
| Entrée RFQ | Pourquoi c'est important |
|---|---|
| Dessin 2D et modèle 3D | Examen des supports, de la géométrie, de la tolérance, de l'outillage, du retrait et de l'inspection |
| Alliage cible ou exigence fonctionnelle | Aide à déterminer si l'alliage lourd de tungstène, le tungstène-cuivre, le carbure cémenté ou une autre voie doit être examinée |
| Cible de densité, de poids ou d'équilibre | Clarifie la raison principale de considérer une voie d'alliage de tungstène |
| Dimensions critiques et tolérances | Aide à évaluer le risque de retrait, les besoins en opérations secondaires et le plan d'inspection |
| Exigences de surface et d'opérations secondaires | Affecte l'usinage, la rectification, le revêtement, le marquage, l'assemblage, le coût et le délai de livraison |
| Volume annuel prévu | Détermine si l'investissement en outillage peut être justifié |
Si le dossier RFQ n'est pas prêt, consultez la guide de préparation des RFQ avant de demander un devis.
Quand le MIM d'alliage de tungstène peut ne pas être le bon choix
Le MIM d'alliages de tungstène ne convient pas à toutes les pièces à haute densité ou à base de tungstène. Rejetez la voie tôt lorsque la géométrie, le volume de production ou les exigences fonctionnelles ne justifient pas le MIM, car l'outillage pourrait autrement ajouter des coûts sans résoudre le besoin d'ingénierie.
| Choisissez le MIM d'alliage de tungstène lorsque | Examinez une autre voie lorsque |
|---|---|
| Une petite pièce complexe nécessite une haute densité ou une masse compacte | La pièce est grande, simple et facile à usiner ou à presser |
| La géométrie est difficile ou coûteuse à usiner en volume de production | Le projet ne nécessite que quelques prototypes et l'outillage n'est pas justifié |
| Les exigences de densité, de poids, d'équilibre ou de centre de gravité sont définies | Le dessin indique seulement “tungstène” sans objectif fonctionnel mesurable |
| La pièce bénéficie du moulage de forme quasi-nette | L'exigence principale est la résistance à l'usure et le carbure cémenté est plus adapté |
Pièces surdimensionnées ou à géométrie simple
Si la pièce est grande, simple et facile à usiner ou à presser, le MIM peut ne pas apporter suffisamment de valeur. Le MIM est plus utile lorsque la géométrie est petite, complexe et répétée en volume de production.
Exigences d'usure uniquement mieux servies par le carbure cémenté
Si l'exigence principale est la résistance à l'usure, à l'abrasion ou les performances de contact dur, le carbure cémenté peut être une meilleure voie matérielle que l'alliage de tungstène lourd.
Faible volume sans justification d'outillage
Si le projet ne nécessite que quelques prototypes, l'outillage MIM peut ne pas être justifié. L'usinage, la fabrication additive ou une autre voie de prototypage peuvent être utilisés d'abord pour valider la géométrie et la fonction.
Cible matérielle ou exigence de validation peu claire
Si le dessin indique seulement “ tungstène ” sans exigences de densité, de poids, d'usure, thermiques, électriques ou d'inspection, le projet n'est pas prêt pour une revue MIM fiable.
Comment XTMIM examine les projets MIM d'alliage de tungstène
XTMIM examine les projets MIM d'alliage de tungstène sous l'angle de la faisabilité du matériau, du risque géométrique, de la stratégie d'outillage, de la voie de déliantage et de frittage, des opérations secondaires et des exigences d'inspection. L'objectif est de déterminer si la pièce est adaptée au MIM avant que les décisions d'outillage ne soient prises.
1. Revue de faisabilité du matériau et du feedstock
L'examen commence par l'alliage cible ou l'exigence fonctionnelle. L'équipe vérifie si un feedstock préparé adapté est disponible et si la famille de matériaux demandée correspond à la fonction de la pièce.
2. Revue des risques liés à la géométrie et à l'outillage
Le dessin et le modèle 3D sont examinés pour l'épaisseur de paroi, les trous, les fentes, les nervures, les contre-dépouilles, la ligne de joint, l'emplacement de l'alimentation, les marques d'éjecteur, les dimensions critiques et les besoins en opérations secondaires.
3. Revue du processus de déliantage et de frittage
XTMIM gère le moulage par injection et le déliantage en interne. La capacité de frittage comprend le frittage sous vide en discontinu et les lignes de fours continus / à bande, en fonction des exigences du matériau et du projet.
4. Planification de l'inspection et des opérations secondaires
La planification de l'inspection doit être définie avant l'outillage. L'équipe projet doit confirmer si l'inspection finale se concentre sur les dimensions, la densité, le poids, la planéité, l'emplacement des trous, l'état de surface ou la fonction d'assemblage.

FAQ sur les alliages de tungstène MIM
Les alliages de tungstène peuvent-ils être utilisés en moulage par injection de métal ?
Oui, les alliages de tungstène peuvent être étudiés pour le MIM lorsque la pièce nécessite une masse compacte, une densité élevée, un contrôle de l'équilibre, une fonction liée au blindage, ou un comportement thermique/électrique spécial. La décision finale dépend de la famille d'alliages, de la disponibilité du feedstock, de la géométrie de la pièce, du comportement au frittage, des exigences de tolérance et des besoins de validation.
Quelle est la différence entre l'alliage lourd de tungstène et le carbure cémenté en MIM ?
L'alliage lourd de tungstène est principalement évalué pour sa densité, sa masse, son équilibre ou son poids compact. Le carbure cémenté est principalement évalué pour sa résistance à l'usure, son contact dur et sa résistance à l'abrasion. Ils ne doivent pas être considérés comme le même choix de matériau.
L'alliage de tungstène MIM convient-il aux pièces très petites et de haute densité ?
Il peut convenir lorsque la pièce est petite, complexe et nécessite une densité élevée ou une masse contrôlée. Le dessin doit néanmoins être examiné pour l'épaisseur des parois, les trous, les dimensions critiques, la stabilité au déliantage, la déformation au frittage et les exigences d'inspection.
Quelles informations sont nécessaires pour une demande de devis MIM pour un alliage de tungstène ?
Une demande de devis (RFQ) utile doit inclure le dessin 2D, le modèle 3D, l'alliage cible ou l'exigence fonctionnelle, la cible de densité ou de poids, les tolérances critiques, les exigences de surface, les opérations secondaires, les besoins d'inspection et le volume annuel attendu.
Quand faut-il éviter le MIM d'alliage de tungstène ?
L'alliage de tungstène MIM peut ne pas convenir aux grandes pièces simples, aux prototypes à très faible volume, aux exigences de matériaux peu claires, ou aux applications où la résistance à l'usure est la fonction principale et où le carbure cémenté serait plus approprié.
XTMIM peut-il confirmer la densité ou la tolérance avant d'examiner le dessin technique ?
Aucune confirmation fiable ne doit être faite avant l'examen du dessin, de la cible matière, de la géométrie, des exigences de tolérance et de la méthode d'inspection. La faisabilité de la densité et des tolérances doit être évaluée conjointement avec la voie matière et le plan de procédé MIM.
Soumettre un projet MIM en alliage de tungstène pour revue d'ingénierie
Si votre projet nécessite un composant métallique compact à haute densité, une voie d'alliage de tungstène lourd, de tungstène-cuivre ou un autre matériau à base de tungstène peut valoir la peine d'être examinée avant l'outillage. Envoyez le dessin 2D, le modèle 3D, la cible de matériau, l'exigence de densité ou de poids, les notes de tolérance, les exigences de surface, les besoins en opérations secondaires et le volume annuel estimé.
XTMIM peut examiner si une voie MIM d'alliage de tungstène est appropriée, si une autre famille de matériaux doit être envisagée et quels risques doivent être clarifiés avant le développement du moule.
Limites de référence technique et de validation
ASTM B777-15(2026), Spécification normalisée pour le métal de base tungstène à haute densité, est un cadre de référence utile pour le métal de base tungstène usinable à haute densité. L'ASTM stipule que la spécification utilise des éprouvettes pour les tests de lots de matériaux plutôt que des pièces finies réelles, et que les propriétés après frittage peuvent varier en fonction de la taille de la pièce et de l'emplacement de l'échantillonnage.
| Référence | Ce qu'il peut supporter | Ce qu'il ne confirme pas |
|---|---|---|
| ASTM B777-15(2026) | Classification des matériaux de base tungstène à haute densité, exigences matérielles, contexte d'utilisation prévue et tests de matériaux basés sur des éprouvettes. | Fenêtre de procédé MIM spécifique à XTMIM, capacité de densité ou de tolérance de la pièce finie, ou capacité de production pour une géométrie spécifique. |
| Dessin client et spécification des matériaux | Alliage spécifique à la pièce, densité ou poids, dimensions, tolérances, états de surface, conditions d'application et exigences de réception. | Faisabilité MIM jusqu'à ce que le feedstock, la géométrie, l'outillage, le déliantage, le frittage, les opérations secondaires et l'inspection soient examinés conjointement. |
| Résultats d'essais et d'inspection spécifiques au projet | Validation de la pièce réelle par rapport aux cibles de dimensions, de densité ou de poids convenues, à l'état de surface et aux critères d'acceptation fonctionnels. | Une revendication de capacité universelle pour chaque composition d'alliage de tungstène, géométrie, tolérance ou condition de production. |
Utilisation de la norme ASTM B777 dans une demande de devis (RFQ) : L'ASTM B777 est une spécification de matériau, pas une spécification de processus de moulage par injection de métal. Appliquez-la conjointement avec le dessin réel, la voie de matériau, la géométrie, les tolérances critiques, les opérations post-frittage et le plan d'inspection spécifique à la pièce avant l'outillage.