
CTQ(Critical to Quality)寸法、タイトフィット、平面度要求、シール面、基準(データム)制御、または収縮の影響を受けやすい形状を含む図面に対して、RFQ(見積依頼)および金型設計前のレビューツールとして、MIMの寸法公差と収縮チェックリストを使用します。金属射出成形では、微細な金属粉末とバインダーを射出成形してグリーン部品とし、その後脱脂・焼結を経て高密度な金属状態にします。最終寸法は、フィードストックの流動性、グリーン部品の取り扱い、金型補正、脱脂サポート、焼結収縮、部品形状、および検査方法によって影響を受けます。RFQまたは金型リリース前に、フィット、シール、動き、または位置決めを制御するCTQ寸法を特定してください。焼結後そのまま使用できる部品形状と、設計変更または焼結後の後加工が必要な部品形状を特定してください。金型リリース前にプロセスルートに合意し、初品検査の結果を用いて要求寸法と合格基準に対して検証してください。.
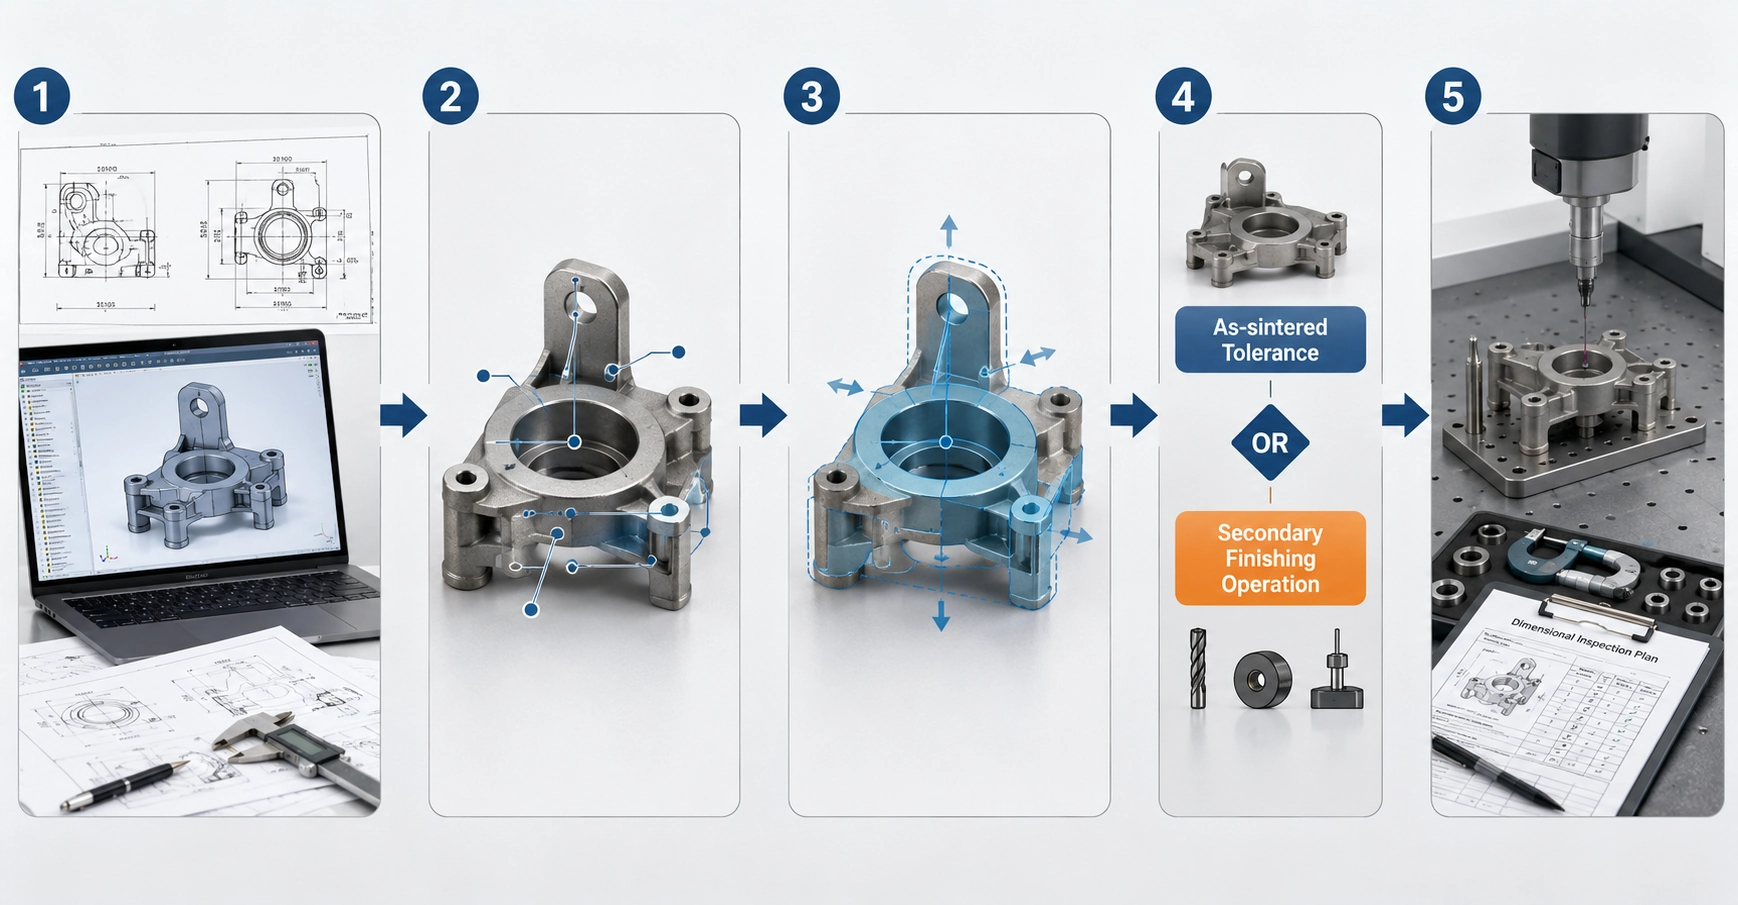
RFQまたは金型レビュー前のクイックチェックリスト概要
MIM図面を見積依頼または金型レビューに送る前に、サプライヤーからのフィードバックが必要な機能寸法と収縮リスクにマークを付けてください。すべてのフィーチャーに同じ厳しい公差を適用するのではなく、各項目に対して次のアクションを記録してください。.
| レビュー項目 | 図面にマークすること | 重要性 | 次のRFQアクション |
|---|---|---|---|
| CTQ寸法 | 嵌合、シール、摺動、位置合わせ、回転、または安全関連の寸法。. | これらのフィーチャーは、部品が焼結および組み立て後に機能するかどうかを決定します。. | サプライヤーに、焼結後の実現可能性または二次仕上げの必要性を確認するよう依頼してください。. |
| 収縮に敏感なフィーチャー | 薄肉、長スパン、平面、非対称断面、および厚肉から薄肉への遷移。. | これらの領域は、反り、局所的な寸法変動、またはサポート関連のばらつきが現れやすいです。. | 金型製作前に、形状、サポート、および収縮リスクのレビューを依頼してください。. |
| 基準およびGD&T | プライマリ基準面、位置制御、平面度、直角度、同心度。. | 基準戦略が不明確な場合、購入者とサプライヤーで測定方法が異なる場合があります。. | 検査方法、基準の安定性、および初回品報告フォーマットを確認してください。. |
| 焼結後状態 vs. 後加工ルート | より厳しい寸法公差、平面度、表面粗さ、または管理された直径が必要な機能。. | 一部の寸法は焼結後状態のままで良いですが、他の寸法は機械加工、サイジング、研削、またはコイニングが必要になる場合があります。. | 一般的な寸法と、定義された公差ルートが必要な機能を分離してください。. |
| RFQ入力パッケージ | 2D図面、3D CAD、材料、CTQリスト、公差注記、表面仕上げ、数量、および用途背景。. | 完全なパッケージは、見積もり時の不確実性を減らし、後からのコストやリードタイムの変更を回避します。. | 金型製作または生産レビューを依頼する前に、プロジェクト情報を準備してください。. |
MIM公差・収縮チェックリストはいつ使用すべきか?
MIM図面の寸法実現可能性レビューが必要な場合にこのチェックリストを使用してください:RFQ前、設計中 MIMのDFM, ,ツーリング承認前、または初品サンプル評価時に役立ちます。特に、公称CADジオメトリだけでは機能、収縮感度、または検査要件を確立できないフィーチャーに有用です。.
このチェックリストを使用すべきなのは次のような場合です。
- 図面に複数の寸法で厳しい公差が含まれている場合。;
- アセンブリの嵌合、シール、摺動、回転、または位置合わせが特定のCTQ寸法に依存する場合。;
- 部品が長尺、フラット、薄肉、非対称、または支持されていない形状をしている場合。;
- フィーチャーの位置、チャネル幅、同心度、直角度、または平面度が重要である場合。;
- 部品が元々CNC加工、ダイカスト、プレス加工、またはインベストメント鋳造用に設計されていた場合。;
- 購入者が、焼結後の仕上げが必要になる可能性のあるフィーチャーを知らずに最終寸法を期待している場合。;
- プロジェクトチームが金型製造前の金型修正リスクを低減したい場合。.
寸法安定性は最終検査のはるか前に注意が必要です。部品形状、肉厚、フィードストックの流れ、グリーン部品の取り扱い、脱脂サポート、焼結収縮、検査基準すべてが、重要な寸法を一貫して満たすことができるかどうかに影響します。.
サプライヤー固有のエンジニアリングレビューが必要な場合: 詳細な寸法能力調査、金型補償戦略、材料固有の収縮データ、または正式な検査計画は、一般的なチェックリストでは確認できません。関連する設計ガイダンスを使用し、ツーリングリリース前にMIMサプライヤーとプロジェクト固有のアプローチに合意してください。.
図面レビューで薄肉、開口部の困難さ、または不安定なフィーチャーが指摘された場合は、 MIM設計におけるよくあるミス ツーリング前に確認してください。その他のRFQ前のチェックは、以下で利用可能です。 MIMプロジェクトチェックリスト.
公差レビューの前にどのような図面情報を用意すべきですか?
サプライヤーは、3Dモデルだけでは公差や収縮リスクを正確にレビューすることはできません。3D CADモデルは形状を示しますが、2D図面は管理、測定、承認、または却下されるべきものを定義します。MIMプロジェクトの場合、最も有用なRFQパッケージは、機能要件を一般的な寸法から分離し、選択されたフィーチャーがアセンブリにとってなぜ重要なのかを説明します。.
公差レビュー入力チェックリスト
| 提供すべき入力情報 | 重要性 | RFQの前に明確にすべきこと |
|---|---|---|
| 2D図面 | 公差、データム、GD&T、表面仕上げ、および検査要件を定義します。. | 最新のリビジョンを確認し、CTQ(Critical to Quality)寸法にマークを付けてください。. |
| 3D CADモデル | 形状、肉厚、成形性、および収縮の影響を受けやすい領域を評価するのに役立ちます。. | 可能な場合は、STEP、Parasolid、またはその他のニュートラルフォーマットを提供してください。. |
| CTQ寸法 | 機能しない表面の過剰な管理や、真のアセンブリリスクの見落としを防ぎます。. | 適合、シール、摺動、位置合わせ、または安全関連の寸法を特定します。. |
| 基準構造 | バイヤーとサプライヤー間の寸法測定および比較方法を制御します。. | 金型製作前に安定した基準(データム)フィーチャーを確認します。. |
| 材料要件 | 材料は、焼結挙動、強度、硬度、耐食性、および後処理オプションに影響します。. | 要求される合金、熱処理の期待値、および性能目標を明確にします。. |
| 表面仕上げ | 表面要件は、ゲート位置、研磨、仕上げ、または検査に影響を与える可能性があります。. | 外観および機能面を別々にマークします。. |
| 推定年間数量 | MIM金型および二次加工が経済的に妥当かどうかを判断するのに役立ちます。. | 試作品、パイロット、および量産ボリュームの期待値を提示します。. |
| 現在の製造方法 | 図面がMIMに対して過剰な公差設定であったか、または機械加工ルートからコピーされたかを評価するのに役立ちます。. | 部品がCNC、鋳造、プレス加工、または組立品から転換されたかどうかを述べます。. |
各機能要件に公差、基準、材質、表面状態、検査方法を紐付ける図面パッケージは、サプライヤーが寸法リスク、二次加工、初回サンプル修正を十分に考慮せずに見積もりを発行する可能性を排除します。.
図面一式を以下のいずれかの方法でご提供ください。 図面レビューを提出 または、プロジェクトのお問い合わせを送信する前に、 RFQ準備ガイド プロジェクトのお問い合わせを送信してください。.
機能的に本当に重要な寸法はどれか?
MIM部品の図面上のすべての寸法に同じ公差レベルを適用すべきではありません。最初のレビュー段階は、CTQ(Critical to Quality)寸法と一般的な寸法を分離することです。これは、不必要に厳しい公差が、実際の部品性能を向上させることなく、金型修正サイクル、検査負荷、二次加工コスト、および不良リスクを増加させる可能性があるため重要です。.

CTQ寸法レビュー表
| 寸法タイプ | MIMにおける典型的なリスク | レビューアクション |
|---|---|---|
| アセンブリ内部径 | 真円度、直径、および位置は、嵌合に影響を与える可能性があります。. | 焼結後そのままの公差で許容できるか、または焼結後の仕上げが必要かを確認してください。. |
| タイトフィット形状 | 過度の嵌合は、割れ、変形、または組立不良の原因となる可能性があります。. | 公差、材料強度、肉厚、組立方法を確認してください。. |
| 機能的シール面 | 焼結後そのままの状態では、平面度や表面状態が許容されない場合があります。. | 精密仕上げ、研削、ラップ加工、またはコイニング加工が必要か確認してください。. |
| 薄型チャネルまたは狭い開口部 | 収縮のばらつき、金型破損、または充填不良が発生する可能性があります。. | 幅、深さ、肉厚サポート、ゲートの影響、検査方法を確認してください。. |
| 薄肉近傍の円形形状 | リガメント(連結部)の強度低下と変形リスクが増加します。. | 形状周辺の肉厚と焼結サポートの状態を確認してください。. |
| 同心形状 | 基準点の選定と収縮均一性が重要になります。. | 測定基準点と、焼結後の仕上げルートの可能性を確認してください。. |
| 外観面 | ゲートマーク、パーティングライン、またはエジェクターマークは許容されない場合があります。. | ~との連携 MIMゲート設計 および金型設計レビュー。. |
| 非機能的な外形 | 通常、最も厳しい公差は必要ありません。. | 機能的により厳しい管理が必要な場合を除き、一般公差を維持してください。. |
サプライヤーレビュー前のCTQおよび寸法リスク分類
まず、加工中に変形する可能性のあるCTQ寸法やその他の特徴をマークします。次に、各図面項目に初期の低、中、高のリスクレベルを割り当てます。リスクレベルは潜在的な影響とレビューの必要性を示しますが、製造可能性を確認したり、最終的な加工ルートを決定したりするものではありません。.
| リスクレベル | 一般的な図面条件 | サプライヤーレビュー必要? | 推奨対応 |
|---|---|---|---|
| 低 | 寛容な公差で、変形感受性が特定されていない非CTQ外側プロファイルまたは機能的特徴。. | ルーチン図面レビュー。機能または検査が不明確な場合は、エスカレーションしてください。. | 適切な場合は一般的な公差を維持し、アセンブリ要件が見落とされていないことを確認してください。. |
| 中 | 中程度の公差、平面度制御、または薄壁に近い特徴を持つ機能面。. | はい、見積もり仮定が最終決定される前です。. | 焼結後(as-sintered)の実現可能性、基準の安定性、および局所的な変形リスクの可能性を確認します。. |
| 高 | タイトな内径、シール面、摺動面、厳密な同心度、または精密なフィーチャー位置。. | はい、金型リリース前。. | 焼結後制御、サイジング、機械加工、研削、コイニング、または設計変更を含む可能性のある、実現可能な公差ルートに合意します。. |
エンジニアリングレビューのためにエスカレーションしてください: 長いアンサポータブルスパン、非対称収縮、不安定なダータム、不明瞭なGD&T、弱いリガメント、矛盾した参照、または非現実的な公差とジオメトリの組み合わせは、サプライヤーのDFM、収縮リスクレビュー、初品検査計画、または図面改訂を必要とする場合があります。初期リスク評価が低または中であっても、エスカレーションが必要になることがあります。.
各重要特性(CTQ)のレビュー結果を記録してください
各CTQ項目について、図面指示、リスクレベル、提案された検査ダータム、現在のレビュー結果、および次の決定を担当する担当者またはサプライヤーを記録してください。ツール作成前に未解決の点が可視化されるように、次のいずれかの結果を使用してください:
- 焼結後そのまま受け入れ: サプライヤーが必要な寸法能力と検査アプローチを確認した後のみ使用してください。.
- サプライヤー確認必要: サプライヤーが収縮挙動、達成可能な公差、ダータム、および検査方法をレビューしている間、ルートを開いたままにしてください。.
- 二次仕上げ必要: エンジニアリング確認後、影響を受けるフィーチャー、仕上げ操作、加工ダータム、および検証方法を指定してください。.
- 設計改訂必要: 合意されたレビューで現在の要件が不適切または非現実的であると判断された場合、ジオメトリ、公差、またはダータム定義を改訂してください。ツールリリース前に再評価してください。.
レビューエントリ例(説明用、測定されたプロジェクト結果ではありません): 内径 H-02 — 高リスク — サプライヤー確認必須。図面には嵌合要求と基準(デー ชタム)を明記すること。焼結後そのまま(as-sintered)で径を管理できるか、局所仕上げが必要かサプライヤーに確認し、金型製作前に測定方法について合意すること。.
合意されたレビュー結果を、見積もり前提条件および検査計画に文書化すること。さもなければ、サプライヤーは機能しない表面に高コストの仕上げや検査を割り当てる際に、実際の嵌合要求を見落とす可能性があります。.
CTQ(Critical to Quality)特性に、確認された公差ルート、基準(デー ชタム)、または測定方法がまだない場合は、金型リリース前にサプライヤーと協力してその点を解決すること。詳細な能力限界とGD&T(幾何公差)ガイダンスは、以下でカバーされています。 MIM公差.
MIM収縮と歪みに最も影響を受けやすいフィーチャーはどれですか?
MIMの収縮は、部品全体に適用される単なるパーセンテージではありません。製造においては、寸法安定性は、形状、フィードストックの流れ、肉厚のバランス、グリーン部品の強度、脱脂および焼結中のサポート、そして部品がセッターにどのように配置されるかに依存します。このため、収縮に敏感なフィーチャーは、検査後だけでなく、金型製造前にレビューする必要があります。.

収縮に敏感な形状チェックリスト
| 部品または形状の条件 | 重要性 | レビューの方向性 |
|---|---|---|
| 厚肉から薄肉への移行部 | 急激な肉厚変化は、焼結中の不均一なバインダー除去と局所的な焼結挙動を引き起こし、歪みのリスクを高める可能性があります。冷却効果は別途考慮事項です。. | 可能な限り滑らかな遷移を設け、局所的な歪みリスクを確認してください。. |
| 長い無支持スパン | 平坦度と直線度は、脱脂または焼結中に変動する可能性があります。. | サポート戦略と許容平坦度を確認してください。. |
| 大きな平坦面 | セッター接触と焼結サポートは、最終的な平坦度に影響を与える可能性があります。. | サポート面と検査基準面を確認してください。. |
| 機能部品の近くにある薄肉 | 弱いセクションは、変形、亀裂、または寸法のずれを起こす可能性があります。. | 最小肉厚、リブ幅、およびフィーチャーの深さをレビューします。. |
| 非対称な質量分布 | 不均一な収縮はCTQ寸法を変動させる可能性があります。. | オリエンテーション、ゲート位置、および金型補正をレビューします。. |
| 自由端付近の重要なフィーチャー | 端部の歪みはフィーチャーの位置に影響を与える可能性があります。. | ジオメトリ変更、サポート調整、または焼結後仕上げを検討してください。. |
| 深い閉端フィーチャーまたは狭いポケット | 粉末バインダーの流れ、金型、および脱脂が困難になる可能性があります。. | 成形性、脱脂パス、および検査の実現可能性をレビューします。. |
| 機能面付近のゲート領域 | 局所的な流れ、ゲート痕、または密度変動が機能に影響を与える可能性があります。. | ゲート設計および外観要件と調整します。. |

これらのフィーチャーのいずれかが存在する場合、その位置と必要な機能を図面にマークし、金型製作前にサプライヤーからのフィードバックを要求してください。対応する設計オプションについては、レビューしてください。 MIM肉厚, 穴、スロット、アンダーカット, 焼結支持, ,および MIM焼結収縮補正.
焼結後、どの寸法をそのまま維持し、どの寸法に追加の仕上げが必要になるか?
多くのMIM部品はニアネットシェイプですが、すべてのフィーチャーが焼結後そのまま(as-sintered)で図面公差を確実に満たせるわけではありません。各機能寸法をサプライヤーの想定される焼結後そのまま(as-sintered)の能力と比較し、サイジング、機械加工、またはその他の二次加工が必要な箇所を特定してください。.
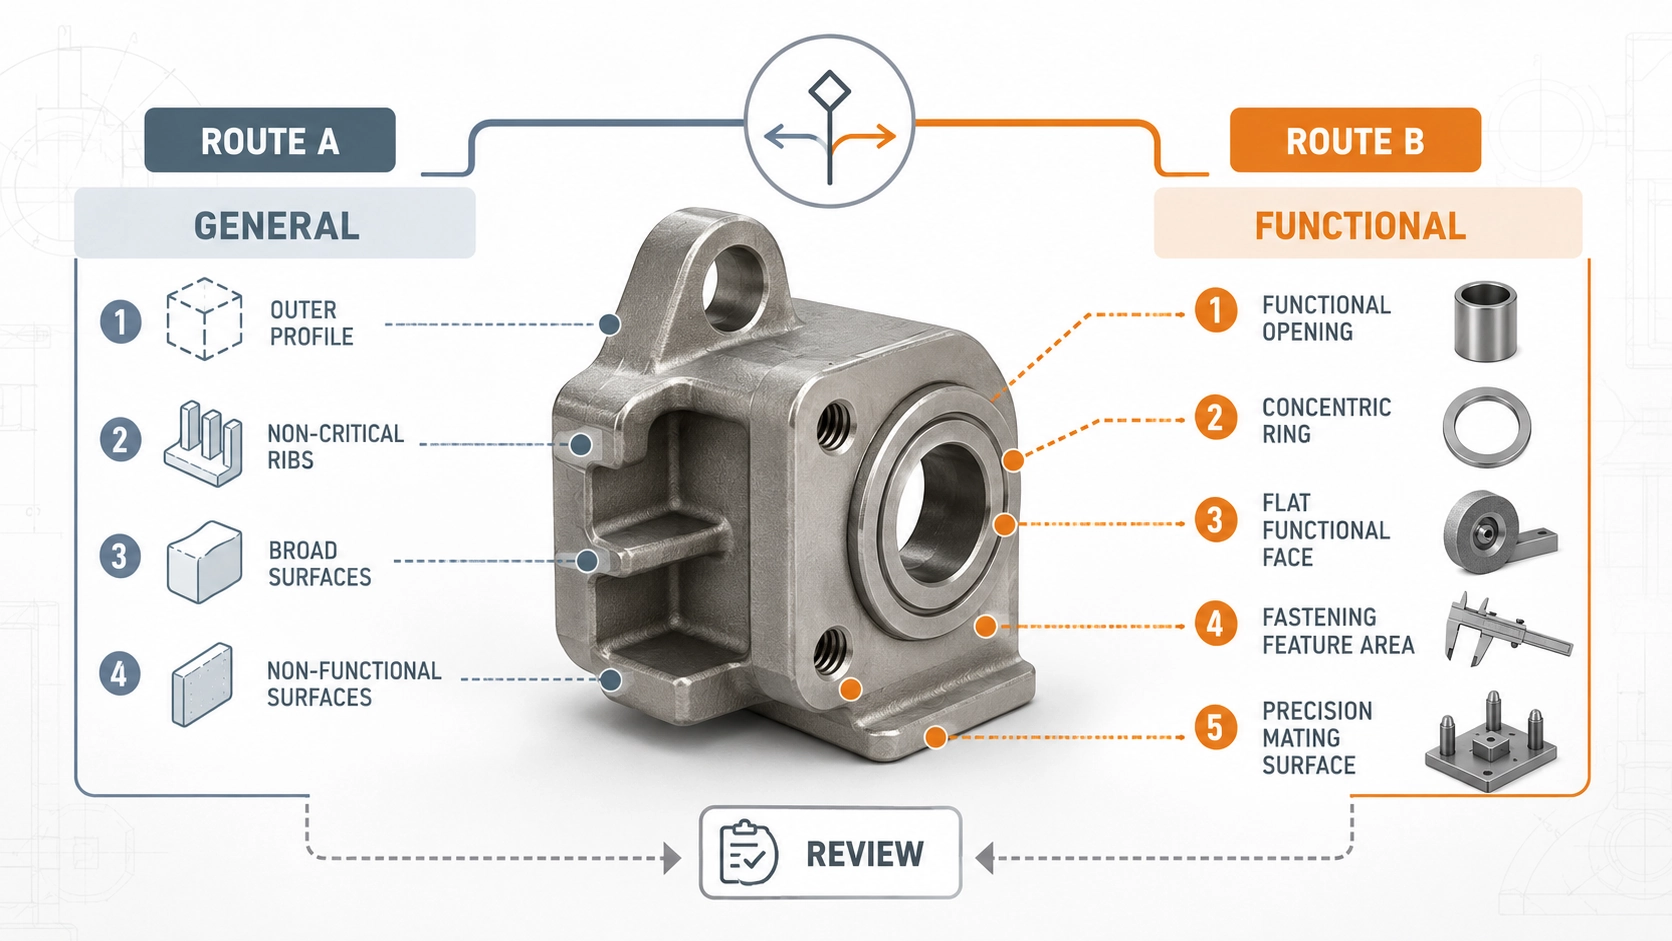
焼結後 vs 追加仕上げ公差決定テーブル
| 特徴・寸法 | 焼結後候補? | 追加ルートのリスク | レビュー注記 |
|---|---|---|---|
| 一般的な外形プロファイル | 多くの場合可能です | 低い(プロファイルがアセンブリを制御しない限り). | 機能しない外表面の過剰な公差設定は避けてください。. |
| 非重要壁またはリブ | 多くの場合可能です | 低~中程度。. | 壁のバランスと変形リスクを確認してください。. |
| アセンブリ内部径 | フィット要件による | 中~高程度。. | 精密な内部部品は、焼結後の仕上げまたはサイジングが必要になる場合があります。. |
| 締結部 | 慎重に確認 | 中~高程度。. | 機能的な締結部は、焼結後の確認が必要になることがよくあります。. |
| 平坦なシール面 | シール要件による | 中~高程度。. | 精密仕上げ、ラップ加工、コインニング、または研削が必要になる場合があります。. |
| 摺動面 | 摩擦および摩耗要件による | 中程度。. | 表面仕上げ、硬度、寸法安定性をレビューします。. |
| 同心形状 | 基準面と公差による | 中~高程度。. | 安定した基準面からの仕上げが必要な場合があります。. |
| 外観面 | 目視要件による | 中程度。. | ゲート、パーティングライン、研磨戦略をレビューする必要があります。. |
もしタイトな内径、シール面、または精密な位置決めが、すべて焼結後そのまま(as-sintered)の部品の見積もり後にのみ特定された場合、後からサイジングや機械加工を追加すると、単価、リードタイム、検査範囲、およびサンプル承認が変わる可能性があります。RFQの前提条件を最終決定する前に、各CTQフィーチャーの仕上げルートについて合意してください。.
コストへの影響については、公差ルートの決定を比較してください コストを考慮したMIM設計 図面とRFQパッケージを最終決定する前に。.
基準面、GD&T、および検査方法はどのようにレビューすべきか?
公差レビューは、検査レビューなしでは不完全です。図面では寸法が許容範囲内に見えても、基準面が不安定であったり、検査方法が不明確であったりすると、サプライヤーと購入者が部品を同じように測定できない可能性があります。これにより、プロセスが安定していても承認の論争が生じる可能性があります。.
寸法・検査レビューチェックリスト
| レビューポイント | 重要性 | 実用的チェック |
|---|---|---|
| 寸法基準面の安定性 | 寸法基準面が歪んだり小さすぎたりすると、測定誤差が生じる可能性があります。. | 焼結後も安定している寸法基準面を選択してください。. |
| GD&T(幾何公差)の解釈 | 位置度、平面度、直角度、同心度は明確な基準が必要です。. | 各GD&T公差がどのように測定されるかを確認してください。. |
| 検査方法 | CMM、光学検査、プラグゲージ、治具、機能ゲージでは、実用的な結果が異なる場合があります。. | 第一品目の前に、CTQ(重要品質特性)寸法の測定方法を定義してください。. |
| サンプリング計画 | すべての寸法が同じ検査頻度を必要とするわけではありません。. | CTQ検査と一般的な寸法チェックを分離する。. |
| 初品検査レポート | 偏差が局所的か、系統的か、または測定関連かを判断します。. | CTQ寸法は明確に報告する必要があります。. |
| 購入者と供給者の測定合意 | サンプル納入後の紛争を防ぎます。. | 金型製作前に、データム、治具、および受入基準を整合させる。. |
GD&T(幾何公差)の呼び出しは、焼結後に安定したアクセス可能な基準フィーチャーに対応する必要があります。歪む、ゲート痕が付着する、またはセッターと接触する基準面は、部品が許容範囲に見えても、購入者とサプライヤーで異なる測定値を与える可能性があります。金型製作前に、検査セットアップとCTQ測定方法について合意してください。.
より広範な寸法品質の背景については、以下を参照してください。 部品寸法が最終的なMIM部品品質に与える影響 および MIMにおける部品品質に影響を与える要因.
金型承認前: CTQ特性の基準設定と検査アプローチについてサプライヤーと合意する。定量的な能力限界、サンプリング規則、最終的な合格基準は、図面および該当する場合は初品検査の結果と照合して確認する必要がある。.
初品検査結果を収縮または金型リスクの修正にどのように使用すべきか?
初品検査は、単純な合否判定ステップとして扱われるべきではありません。MIM部品の場合、初品データは、寸法ばらつきが金型補償、局所形状、焼結サポート、材料挙動、測定方法、またはプロセス設定に起因するかどうかを明らかにすることができます。レビューでは、是正措置が選択される前に偏差を分類する必要があります。.

初品寸法レビューの手順
- 一般的な寸法とクリティカル寸法(CTQ)を分けて比較します。. クリティカル寸法は、アセンブリ、シーリング、嵌合、または機能に影響するため、最初にレビューする必要があります。.
- 偏差が局所的なものか系統的なものかを特定します。. 系統的な偏差は、金型補正や収縮率調整を示唆する可能性があります。局所的な偏差は、肉厚の不均衡、ゲートの影響、サポート条件、またはフィーチャー形状のリスクを示唆する可能性があります。.
- 測定基準(データム)が安定しているか確認します。. 金型を修正する前に、検査方法と測定基準(データム)が有効であることを確認してください。.
- プロセス調整と金型修正を分離します。. 寸法問題の一部はプロセス制御によって改善される可能性があります。その他は金型修正が必要な場合があります。これらを混同しないでください。.
- 量産立ち上げ前に修正を確認します。. CTQ寸法、検査方法、および修正方向が合意されるまで、生産を進めてはなりません。.
初品の結果で収縮またはサポート関連の寸法リスクが見られる場合、次のエンジニアリングステップは通常、より詳細な 収縮補償レビュー と、焼結、検査、および金型からのフィードバックを組み合わせたものになります。関連するプロセス効果については、 脱脂と焼結がMIM部品の品質に与える影響.
代表的なエンジニアリングシナリオ
これら2つのシナリオは、CTQ要件の見落としと不十分な焼結サポート計画がMIMプロセス計画をどのように変更する可能性があるかを示している。これらは例示であり、顧客の実際のプロジェクトや測定された生産結果ではない。.
締切間近で特定された厳しい機能開口部公差
厳しい公差を持つ小さなMIM部品の内部開口部を検討する。図面には直径が指定されているが、その開口部がアセンブリの嵌合を制御することは説明されていない。CTQ要件が明記されていない場合、引用元は、その機能、検査基準、または達成可能な公差がレビューされる前に、焼結後そのままの特性であると想定する可能性がある。.
RFQ承認前に、エンジニアは開口部をCTQとしてマークし、嵌合要件を明記し、基準と測定方法に合意する必要がある。これにより、サプライヤーは、その特性が焼結後そのまま使用可能か、またはプロセスとコスト計画に局所的なサイジングや機械加工を含める必要があるかを評価できる。.
そのルートが確認されるまで、レビュー結果はそのまま維持されるべきである サプライヤーによる確認が必要, 、承認された焼結後そのままの寸法として扱われるのではなく。.
長くて薄いMIM部品の平面度ドリフト
長くて薄いMIM部品は、サポートされていないスパン、不均一な形状、またはセッターとの接触により寸法安定性が困難な場合、焼結中に平面度ばらつきが発生する可能性がある。図面に平面度公差を指定しても、部品がどのようにサポートされるか、またはどの基準が合格に使用されるかについては、それ自体では対処されない。.
金型製作前に、サプライヤーと設計チームは、壁厚のバランス、焼結方向、セッターサポート、許容される平面度、および検査基準を共にレビューする必要がある。エンジニアリングの結果に応じて、次のアクションはサポート条件の調整、形状の改訂、または適切な二次仕上げルートの評価となる可能性がある。.
最初の記事レポートでは、合意された検査設定を使用して選択されたルートを検証する必要があります。このリスクを早期に特定することで、サンプル作成後に発見するよりもチームは多くの選択肢を持つことができます。.
バイヤーは、公差と収縮レビューのためのRFQに何を含めるべきですか?
公差に焦点を当てたRFQは、サプライヤーに部品番号の見積もりだけでなく、製造性を判断するための十分な情報を提供するべきです。MIMの場合、サプライヤーは、どの寸法が機能的で、どの面が化粧的で、どのフィーチャーが収縮の影響を受けやすく、どの寸法が焼結後の管理を必要とする可能性があるかを理解する必要があります。.
最終RFQ提出チェック
詳細な 公差レビュー入力チェックリスト 上記を使用してソースファイルを作成してください。パッケージを提出する前に、サプライヤーが確定した要件と、まだ未確定の寸法決定を区別できることを確認してください。
- 重要要件にマークを付ける: 現在の図面改訂版で、CTQ(重要特性)の呼び出し、嵌合またはシール機能、基準参照、および検査上の懸念事項を特定します。.
- 収縮しやすいフィーチャーをハイライトする: 長寸、厚さの遷移部、薄肉部、重要な平面度、および提案されたサポートしやすい表面を特定します。.
- レビュー結果リストを添付する: サプライヤーによって確認された寸法、能力レビューが必要な寸法、および合意された二次加工または設計改訂アクションがある寸法を示します。.
- プロジェクトコンテキストを確認する: 最新の2D/3Dファイル、材料および表面要件、年間概算数量、用途、および既知の組み立てまたは寸法上の問題を含めます。.
もし重要な寸法が サプライヤーによる確認が必要, オープンRFQの仮定として特定し、引用された生産ルートが金型承認済みとして扱われる前に、エンジニアリングのフィードバックを得てください。.
ツーリング前にMIM公差および収縮レビューを依頼する
MIM図面に厳しい公差、CTQ寸法、収縮の影響を受けやすい形状、平面度要件、精密内部形状、シール面、または焼結後の仕上げが必要になる可能性のある形状が含まれている場合は、ツーリング前にプロジェクト詳細をエンジニアリングレビューのために提出してください。.
現在の図面とCADモデルに、CTQ(重要品質特性)の注釈、提案された基準面、およびレビュー結果の未解決事項を含めて送信してください。材料、表面処理、体積、および用途の要件も記載してください。これにより、XTMIMエンジニアリングチームは、金型決定が最終化される前に、収縮の影響を受けやすい形状、焼結後そのまま、または二次加工後のルートの可能性、および検査に関する質問を評価できます。.
FAQ:MIM公差と収縮チェックリスト
MIMの公差と収縮チェックリストとは何ですか?
MIMの公差と収縮に関するチェックリストは、RFQ、金型製作、初回品承認の前に使用するプロジェクトレビューツールです。エンジニアがCTQ寸法、収縮に敏感な形状、データム要件、検査方法、および焼結後の仕上げが必要となる可能性のある特徴を特定するのに役立ちます。焼結状態の寸法のみに依存するのではなく、これらの要素を考慮します。.
なぜ収縮がMIMの公差計画に影響するのですか?
MIM部品は金属粉末とバインダーから成形され、脱脂・焼結を経て最終的な緻密な金属状態に達します。最終寸法は金型の補正、焼結収縮、形状、肉厚、支持方法に依存するため、公差計画は最終検査時だけでなく、金型製作前にレビューする必要があります。.
すべてのMIM寸法を焼結ままの状態で維持できますか?
いいえ、多くのMIM寸法は焼結ままでも適切な場合がありますが、厳しい内径、シール面、精密な平面度、締結部品、摺動面、または厳格な同心度が必要な場合は、焼結後の仕上げ加工、サイジング、研削、コイニング、またはその他の二次加工が必要になることがあります。適切な工程は、機能、材料、形状、および検査要件によって異なります。.
RFQ前にどの寸法をCTQとして指定すべきですか?
組立、嵌合、シール、摺動、位置合わせ、安全性、または製品性能に影響を与える寸法をマークします。代表的なCTQ特徴には、精密内径、密嵌合部、シール面、重要特徴位置、機能流路、基準面、ならびに可動部品や相手部品に関連する特徴が含まれます。.
MIM公差レビューのためにどのようなファイルを送ればよいですか?
2D図面、3D CADファイル、材質要件、CTQ寸法リスト、基準(Datum)およびGD&T要件、表面仕上げの期待値、用途背景、年間推定生産量、および既知の不具合または組み立てに関する懸念事項を提出してください。公差レビューには、通常、3Dモデルだけでは不十分です。.
このチェックリストでMIMの公差達成可能性を確認できますか?
いいえ。CTQ寸法、収縮の影響を受けやすいフィーチャー、およびレビューが必要な基準面または検査リスクを特定します。達成可能な焼結後そのままの寸法公差および必要な仕上げ要件は、図面、形状、材料、サプライヤーのプロセス、および測定方法によって異なります。能力とGD&Tの詳細については、MIM公差ガイドを使用し、金型リリース前にプロジェクト固有のサプライヤー確認を得てください。.
初品検査はどのように焼結収縮リスクの是正に役立ちますか?
初品検査は、寸法偏差が局所的、系統的、測定関連、工程関連、または金型関連のいずれに起因するかを判断するのに役立ちます。これにより、金型補正、工程調整、検査方法の整合、焼結サポート、または設計変更のいずれに修正の焦点を当てるべきかを決定できます。.
MIMの公差と焼結収縮のレビューはいつ依頼すべきですか?
厳しい公差、CTQ寸法、長く薄い形状、平面度要件、重要な内部形状、シール面、またはCNCスタイルの図面から変換された寸法がある部品は、金型製作前にレビューを依頼してください。.
技術参考文献
業界の参照資料は、材料仕様、MIMプロセス段階、および二次加工を説明しています。個々の部品の寸法受け入れ限度を確立するものではありません。これらの限度については、現在の図面、合意されたGD&Tおよび検査方法、およびサプライヤーのプロセス能力を使用して確認してください。.
- MIMAプロセス概要:MIM — 寸法管理に関連する成形、脱脂、および焼結の段階を説明しています。.
- MIM二次加工 — 重要な寸法および表面要件に必要な可能性のある焼結後の操作について説明しています。.
- MPIF規格 — 材料仕様および技術用語をサポートします。部品固有の寸法受け入れについては、引き続き図面、検査方法、およびサプライヤーの能力に依存します。.