MIM-Halterungsteile für kompakte Metallbaugruppen
MIM-Halterungsteile sind kompakte Metallkomponenten, die zur Montage, Positionierung, Unterstützung, Befestigung oder Ausrichtung eines anderen Teils innerhalb einer mechanischen Baugruppe verwendet werden. Typische Kandidaten sind kompakte Rahmen-, Montage-, Sensor-, Kamera-, optische, Laptop- und Stützhalterungen mit integrierten dreidimensionalen Merkmalen.
Beginnen Sie mit der Bestätigung der Halterungsform, der Montagefunktion, des Größenbereichs und der Geometrie. Überprüfen Sie dann Material, Toleranzen, Bohrungen, Schlitze, Ansätze, Rippen, Sekundärbearbeitungen und DFM-Risiken.
Repräsentative Halterungsformen: Die nachfolgenden realen MIM-Halterungsbeispiele zeigen kompakte Rahmen-, Montage-, Stütz-, Sensor- und Strukturgeometrien, bevor sie in die DFM-, Material-, Toleranz- und Prozessprüfung übergehen.
- Erste Priorität: Identifizieren Sie die tatsächliche Form des Brackets, die Montagefunktion und die geometrischen Merkmale.
- Anschließend prüfen: kundenspezifische Merkmale, Material, Toleranzen, Bohrungen, Schlitze, Ansätze, Rippen und DFM-Risiken.
- Besser woanders geeignet: einfache Blechwinkel, sehr große Strukturwinkel und Prototypen mit geringem Volumen passen möglicherweise besser zu anderen Prozessen.
Reale MIM-Halterungsteile Beispiele
Die realen Teile unten zeigen repräsentative MIM-Halterungsformen, die zur Bewertung von Geometrie, Montagefunktion, DFM-Risiko, Materialauswahl und Toleranzstrategie verwendet werden.
Zusammen decken sie kompakte Gerätehalterungen, Stützansatzformen, Sensorhalterungen und ein größeres Strukturbeispiel ab, das eine zusätzliche Überprüfung von Größe, Last, Ebenheit und Prozessfähigkeit erfordert.
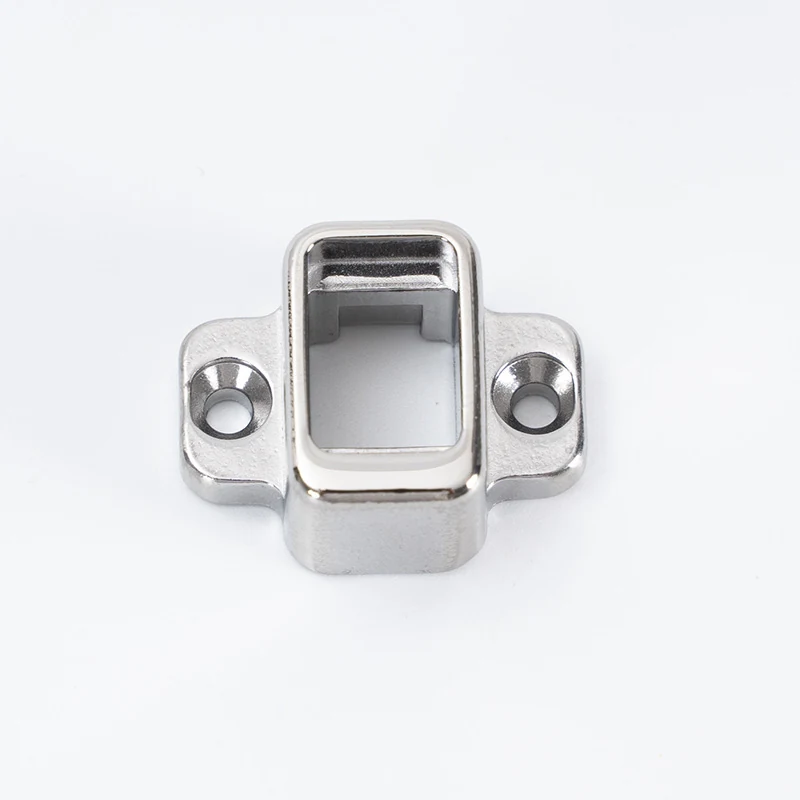
304 Edelstahl-Handyhalterung
Repräsentative kompakte MIM-Halterung mit Rahmengeometrie, seitlichen Montagelöchern und integrierten Stützmerkmalen.
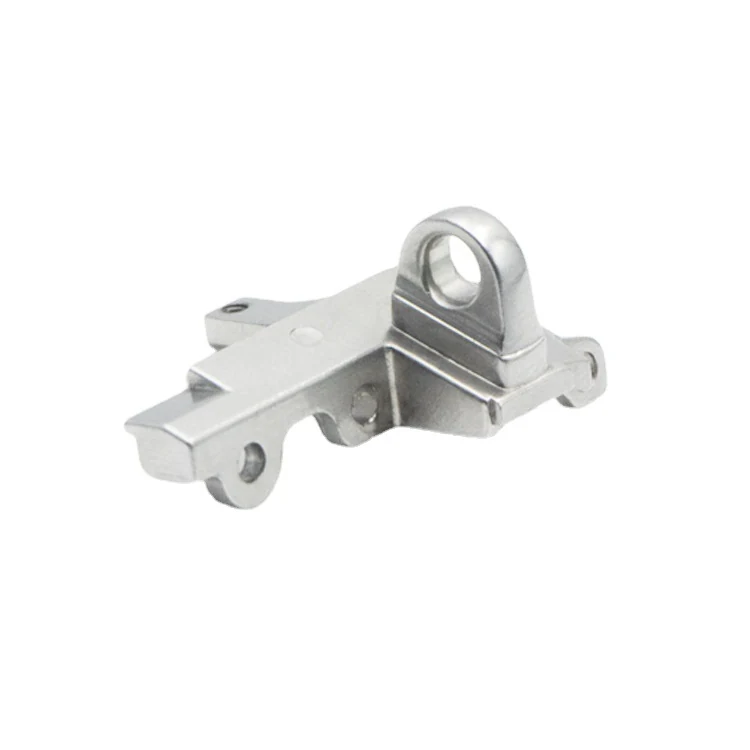
Laptop-Computer-Halterung
Zeigt eine Halterungsgeometrie mit Löchern, erhöhten Montageelementen, Stufen, Armen und lokalen Stützbereichen, die eine MIM DFM-Prüfung erfordern können.
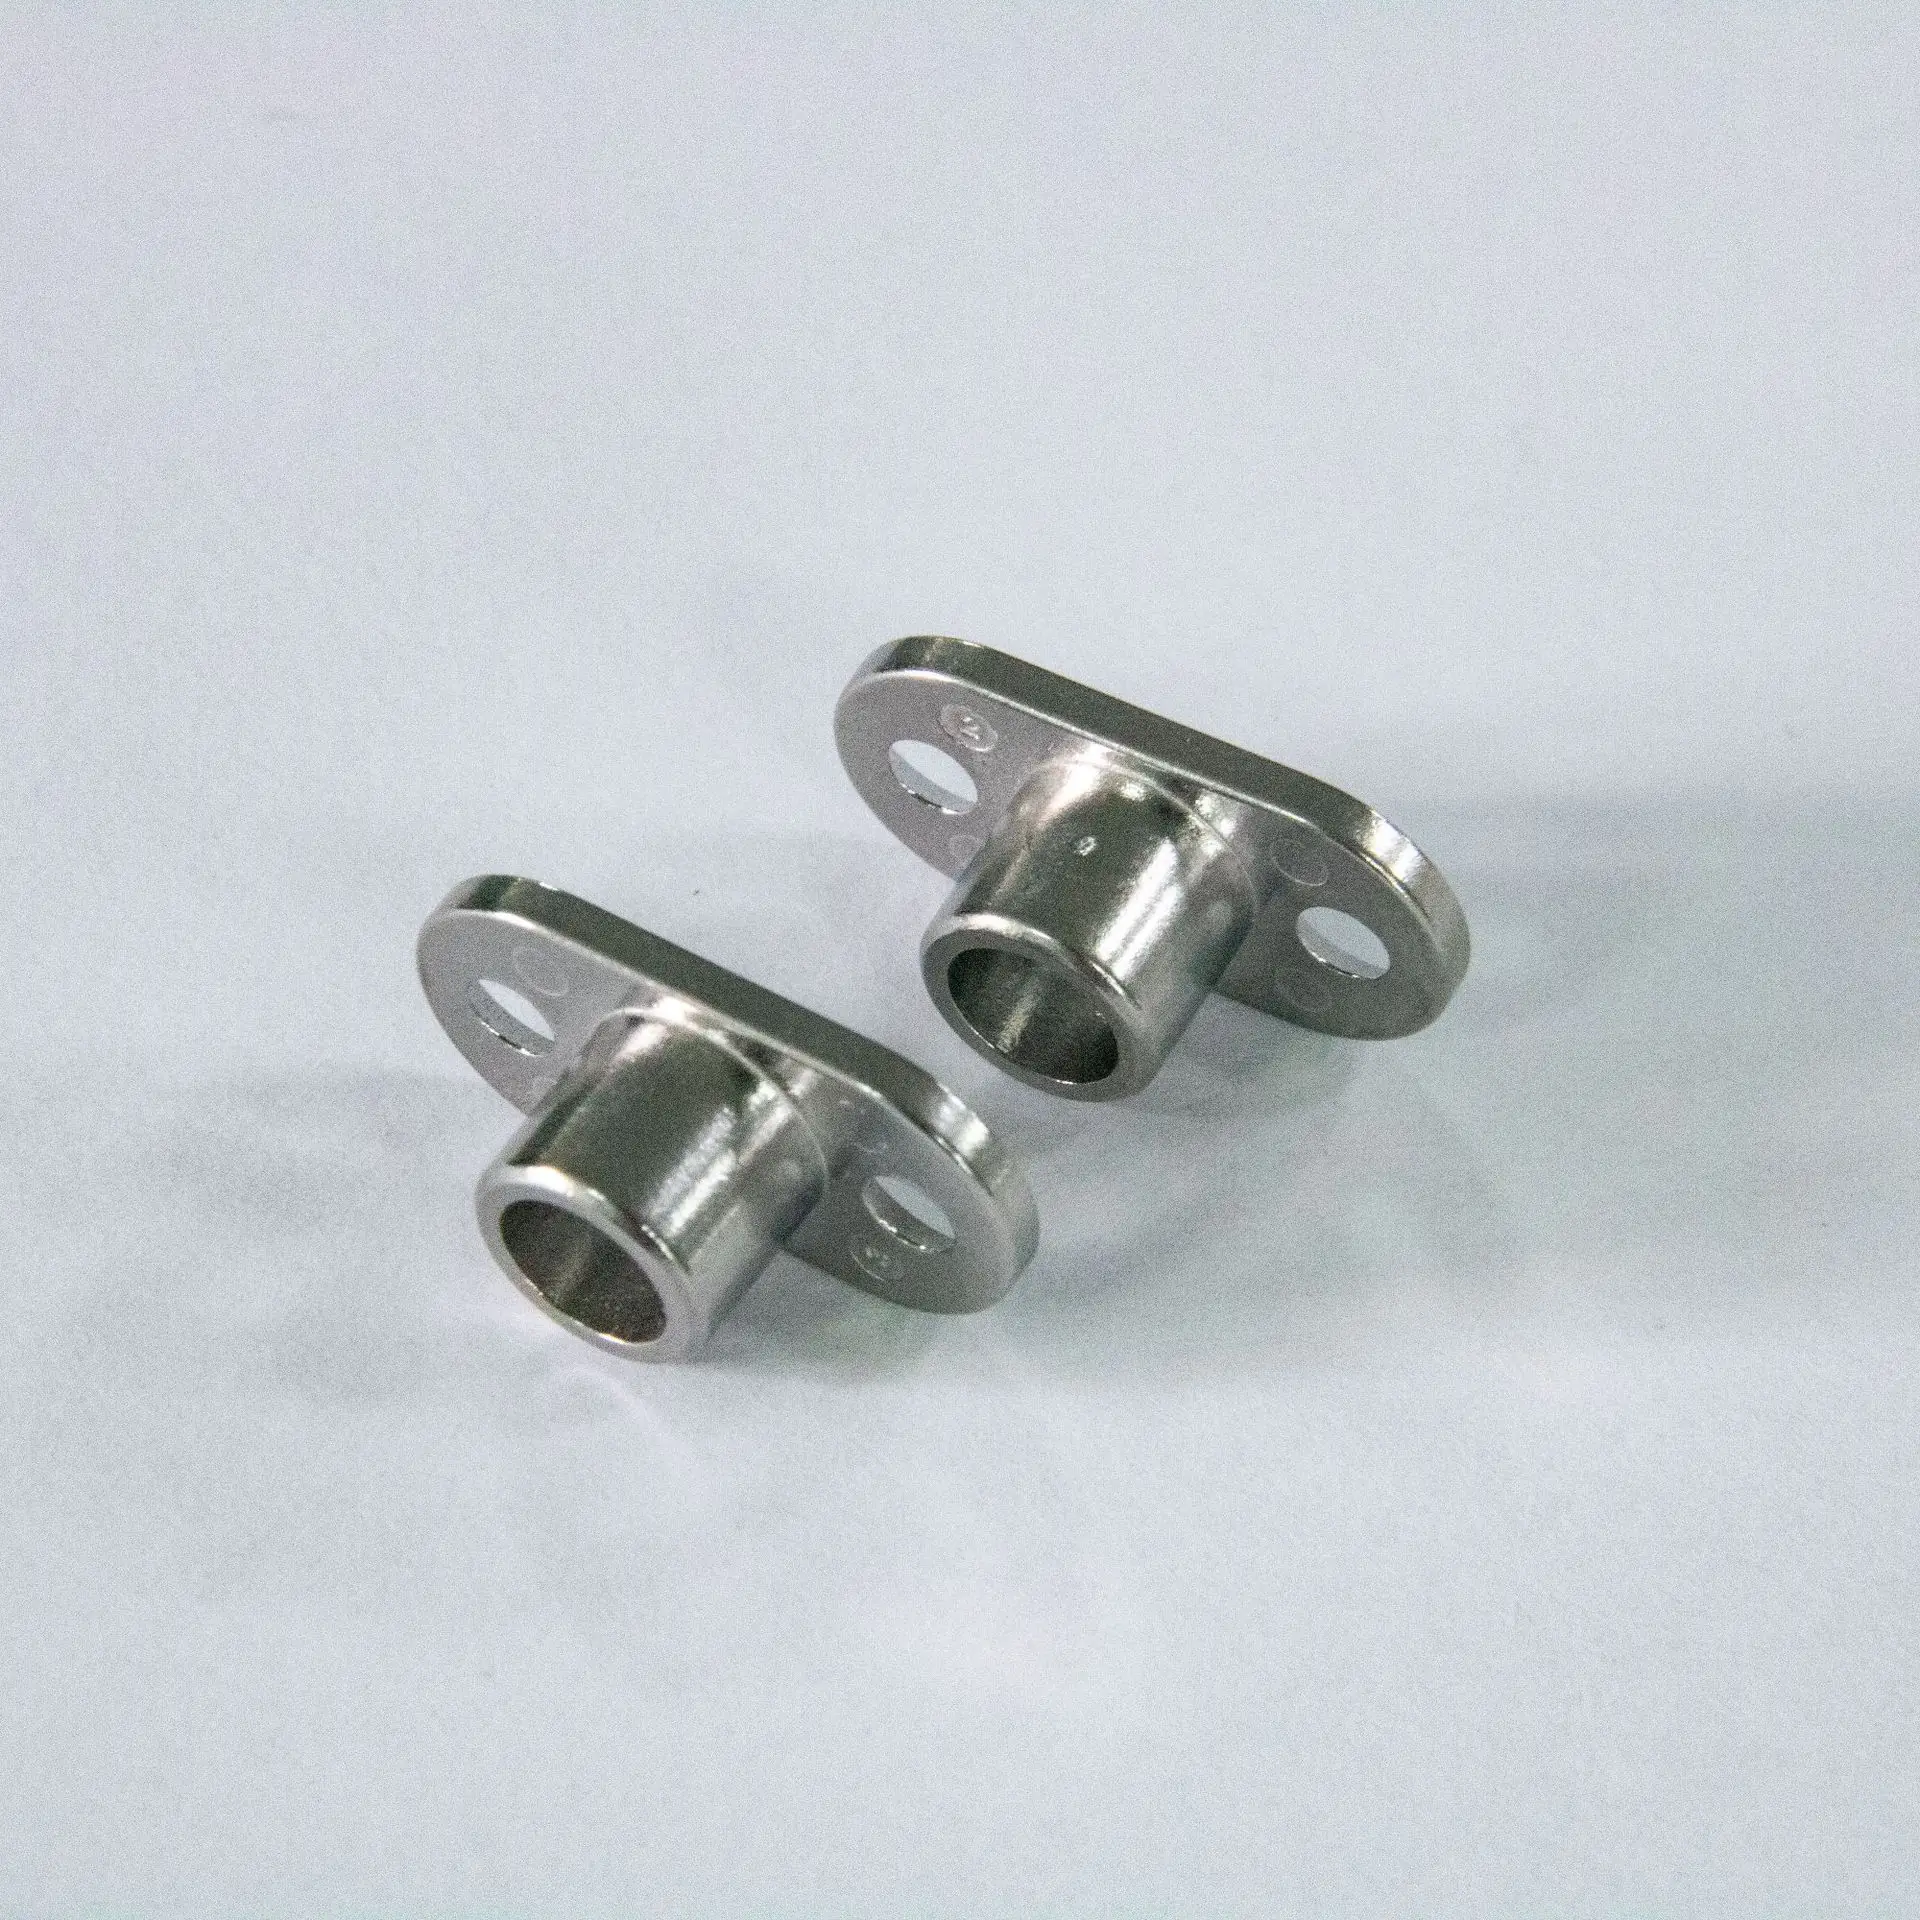
304 Edelstahl-Halterungszubehör für Mobiltelefone
Zeigt ein kompaktes Halterungszubehör für Geräte mit integrierten Stützansätzen und Montagelochungen.
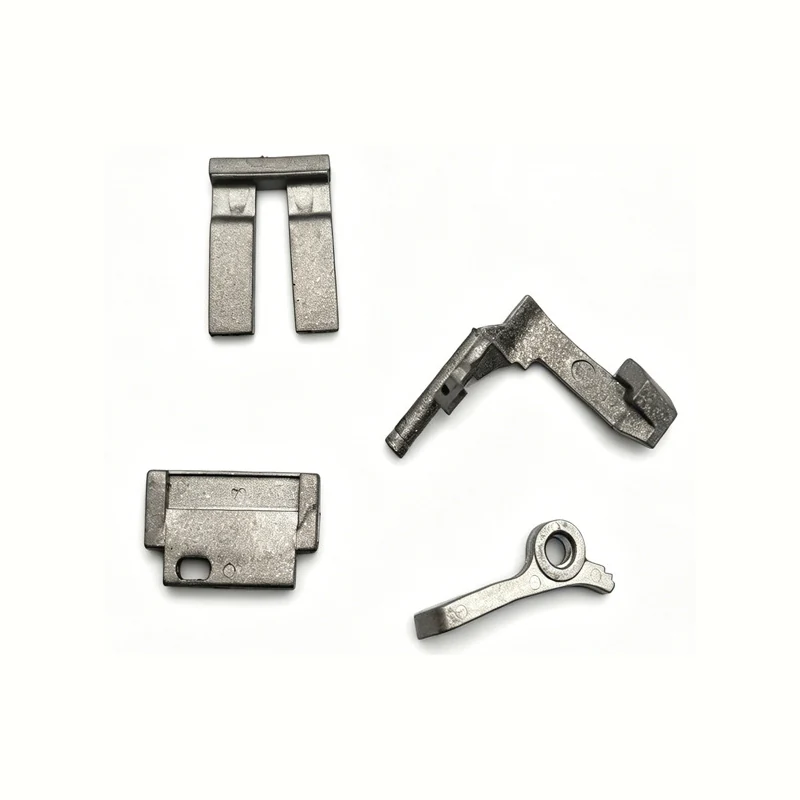
Titanium-Halterung für Sensor in Neufahrzeugen mit alternativer Energie
Repräsentative Sensorhalterung, bei der kompakte Stütz-, Montage- und Positionierungsmerkmale die Funktion der Halterung definieren.
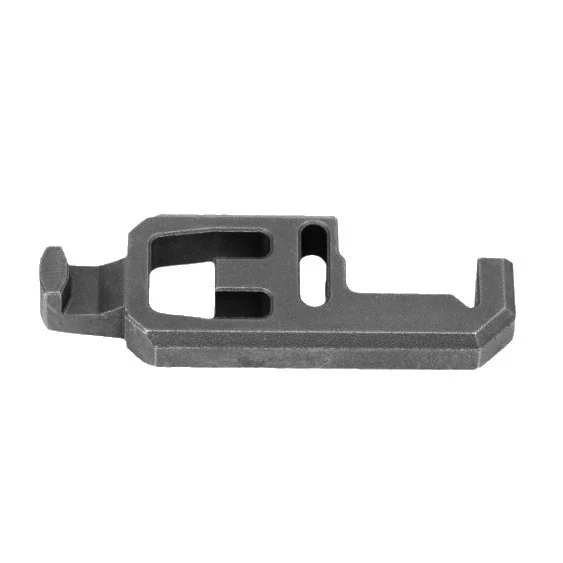
Strukturelle Halterung für Kraftfahrzeuge
Strukturelle Halterungsteile erfordern eine zusätzliche Überprüfung von Größe, Last, Ebenheit und Prozessfähigkeit, bevor MIM ausgewählt wird.
Schnelle Antwort: Welche Halterungsteile eignen sich für MIM?
Eine Halterung ist ein starker MIM-Kandidat, wenn sie klein, kompakt, funktional integriert und in Produktionsstückzahlen benötigt wird. Gute Kandidaten kombinieren oft Befestigungslöcher, Positionierungsnasen, Stützarme, Buchsen, Rippen, Schlitze, Seitenmerkmale oder eine kompakte Rahmengeometrie in einem Metallteil. MIM eignet sich weniger gut für einfache gebogene Blechhalterungen, große flache Platten, Prototypen mit sehr geringen Stückzahlen oder große Strukturhalterungen, bei denen Stanzen, Bearbeiten, Fertigen, Gießen oder ein anderer Prozess praktikabler ist.
Kleine Halterungsteilgeometrie
Nutzen Sie MIM, wenn das Bauteil eine kompakte 3D-Geometrie aufweist, die sonst mehrere CNC-Bearbeitungen, Schweißverbindungen, separate Befestigungselemente oder eine komplexe Montage erfordern würde.
Halterungsmerkmale müssen überprüft werden
Lochrichtung, Schlitzlänge, Stützstege, Anschnittgeometrie, Bezugsflächen, Wandübergänge und Sinterstützen sollten nach Bestätigung der Halterungsform geprüft werden.
Einfache Blechwinkel
Wenn die Konstruktion nur ein flacher oder gebogener Blechwinkel mit begrenzter 3D-Komplexität ist, sind Stanzen oder Blechbearbeitung in der Regel praktikabler.
Was sind MIM-Winkelteile?
MIM-Halterungsteile sind kleine Metallkomponenten, die zur Montage, Unterstützung, Positionierung, Befestigung oder Ausrichtung eines anderen Teils innerhalb einer mechanischen Baugruppe verwendet werden.
Sie unterscheiden sich von einfachen Blechwinkeln, wenn das Design dreidimensionale Merkmale wie Ansätze, Rippen, seitliche Bohrungen, Zentrierlaschen, Hinterschneidungen, gekrümmte Profile, dünne Wände, Gewindebereiche oder integrierte Montageflächen erfordert.
Aus fertigungstechnischer Sicht verwendet MIM feines Metallpulver, das mit einem Binder gemischt wird, um Feedstock zu bilden, spritzt das Grünling, entfernt den Binder durch Entbindern und sintert das Teil, um eine dichte Metallkomponente zu erhalten. Da die Sinterschwindung Teil des Prozesses ist, muss die DFM für Winkel die Werkzeugkompensation, Handhabung des Grünlings, Sinterunterstützung, Bezugsflächenauswahl, sekundäre Bearbeitungsanforderungen und Endprüfung vor der Werkzeugfreigabe berücksichtigen.
Industrielle Winkeltypen
Miniatur-Haltewinkel, Sensorhalterungen, Kamera- oder Optikhalterungen, Positionierhalterungen, verrippte Stützhalterungen, Rückhaltehalterungen, Verriegelungshalterungen, U-förmige Halterungen, rahmenartige Halterungen, Halterungen mit integrierten Bossen und geschlitzte Halteplatten.
Dental-Kieferorthopädische Brackets
Kieferorthopädische Zahnspangen-Brackets sollten unter Dental- oder Medizin-MIM-Teilen betrachtet werden, da ihre Material-, Prüf-, Regulierungs- und Funktionsanforderungen unterschiedlich sind.
Einfache Blechhalterungen
Wenn die Halterung nur ein gefaltetes Blechteil mit einem oder zwei Löchern ist, sind Stanzen oder Blechumformen in der Regel praktischer als MIM.
Für breitere Komponenten-Kategorien jenseits von Winkelgeometrien besuchen Sie bitte MIM-Teile. Die hier dargestellte Winkel-Anleitung konzentriert sich auf winkel-spezifische Geometrien, Prozess-Eignung und DFM-Prüfung.
Wann sind Halterungsteile für MIM geeignet?
Halterungsteile sind gute Kandidaten für MIM, wenn die Komplexität in einem kleinen Metallteil konzentriert ist und das Produktionsvolumen die Werkzeugkosten rechtfertigt. In der Praxis wird MIM attraktiver, wenn die Halterung eine Geometrie aufweist, die mehrere CNC-Aufspannungen, separate Befestigungselemente, kleine Schweißmerkmale oder schwierige Blechumformungen erfordern würde.
| Halterungsmerkmal | MIM-Eignung | Technischer Grund |
|---|---|---|
| Kleine Halterung mit komplexer Geometrie | Hoch | MIM kann kompakte 3D-Merkmale formen, die durch CNC-Zerspanen oder mehrteilige Montage kostspielig sein können. |
| Mehrere Löcher, Nuten oder Seitenmerkmale | Hoch | Diese Merkmale können in die Spritzgeometrie integriert werden, ihre Richtung und Kernmachbarkeit müssen jedoch noch geprüft werden. |
| Integrierter Ansatz, Abstandshalter oder Positionierungsstift | Hoch | MIM kann Schweißen, Nieten, Einsätze oder separate Befestigungsdetails reduzieren, wenn das Ansatzdesign kontrolliert wird. |
| Dünnwandige Halterung mit Rippen oder Stegen | Mittel bis hoch | Sinnvoll, wenn Rippen Steifigkeit verleihen, ohne schwere Querschnitte, Einfallstellen oder Sinterschwindung zu verursachen. |
| Präzise Bezugsflächen oder kritische Bohrungspositionen | Überprüfung erforderlich | Kritische Merkmale können eine spanende Nachbearbeitung, kontrollierte Prüfung oder eine überarbeitete Bezugsstrategie erfordern. |
| Langer, ungestützter Arm oder Ausleger | Riskant | Handhabung des Grünlings, Entbinderungsunterstützung und Sinterschwindung müssen vor dem Werkzeugbau bewertet werden. |
| Großer flacher Plattenhalter | Niedrig | Ebenheit, Auflagemarkierungen, Größe und Wirtschaftlichkeit können MIM im Vergleich zu Fügen, Gießen oder Zerspanen weniger geeignet machen. |
| Einfacher gebogener Blech-L-Winkel | Niedrig | Stanzen oder Blechumformung ist in der Regel wirtschaftlicher, wenn keine 3D-Komplexität erforderlich ist. |
Für die frühe Prozessauswahl können auch Halterungsprojekte verglichen werden mit MIM vs. CNC-Bearbeitung wenn sich das Design noch zwischen Prototypenvalidierung und Produktionswerkzeug befindet.
Gängige MIM-Halterungstypen
Die unten aufgeführten Winkel-Typen sind nach struktureller Form und integrierter Geometrie gruppiert. Nutzen Sie sie, um zu identifizieren, wie Merkmale wie Ansätze, Rippen, Schlitze, Rahmen, seitliche Bohrungen und Stützarme die MIM-Eignung und DFM beeinflussen.
Miniatur-Montagehalterungen
Geeignet, wenn: die Halterung kompakt ist, mehrere kleine Merkmale aufweist und mehrere CNC-Operationen oder eine komplexe Sekundärmontage erfordern würde.
MIM-Wert: MIM kann die Halterung nahe an die endgültige Form bringen und die Notwendigkeit separater geschweißter, genieteter oder bearbeiteter Merkmale reduzieren.
DFM-Prüfpunkt: Bohrungsrichtung, Wanddickenübergang, Angusslage, Auswurfbereich und Sinterunterstützung sollten vor dem Werkzeugbau geprüft werden.
Nicht ideal, wenn: die Halterung ein einfaches gebogenes Blechteil mit ein oder zwei Bohrungen und ohne dreidimensionale Komplexität ist.
Sensor-, Kamera- und Optikhalterungen
Geeignet, wenn: Die Halterung muss einen kompakten Sensor, ein Kameramodul, eine optische Komponente oder ein kleines Geräteelement in einer wiederholbaren Position halten, und die Geometrie ist für einfaches Stanzen zu komplex.
MIM-Wert: MIM kann Sensorposition, Montage und strukturelle Unterstützung in einem kleinen Metallteil integrieren.
DFM-Prüfpunkt: Ausrichtungsflächen, Bezugsflächen, kritische Bohrungspositionen, Oberflächengütebereiche und Nachbearbeitungsanforderungen müssen auf der Zeichnung klar gekennzeichnet sein.
Teileklassifizierung: Wenn die Komponente primär einen Sensor, eine Kamera oder ein optisches Modul unterstützt oder positioniert, passt sie in diese Winkel-Kategorie. Wenn die Sensor-Hardware selbst die Hauptfunktion der Komponente definiert, sollte sie als eine andere MIM-Teilefamilie bewertet werden.
Positionierungshalterungen
Geeignet, wenn: Die Halterung hat eine kompakte Geometrie und vereint Montage- und Positionierungsfunktionen in einem Teil.
MIM-Wert: MIM kann kleine Positionierungsdetails nahezu endkonturnah formen und reduziert so separate bearbeitete Blöcke oder montierte Positionierungsteile.
DFM-Prüfpunkt: Kritische Bezugsflächen sollten in der Zeichnung von nicht-kritischen Flächen getrennt werden, damit die Prüfung und spanende Nachbearbeitung korrekt bewertet werden können.
Nicht ideal, wenn: Die Positionierungsfunktion erfordert extrem enge Ebenheit oder Parallelität über eine große Fläche ohne spanende Nachbearbeitung.
Stützhalterungen mit Rippen oder Stegen
Geeignet, wenn: Rippen stützen den Lastpfad, ohne dicke Massivbereiche oder unausgeglichene Schwindungszonen zu erzeugen.
MIM-Wert: MIM kann eine rippenverstärkte Versteifung in komplexe Halterungsgeometrien integrieren, leichter als durch Zerspanen oder Stanzen.
DFM-Prüfpunkt: Rippendicke, Rippenhöhe, Übergangsradius, angrenzende Wandstärke und erwartete Stützorientierung sollten gemeinsam überprüft werden.
Nicht ideal, wenn: Rippen sind zu dick, ungleichmäßig verteilt oder bilden massive Querschnitte, die das Verzugsrisiko erhöhen können.
Haltebügel
Geeignet, wenn: Die Haltefunktion erfordert ein kleines Metallteil mit mehreren zusammenwirkenden Flächen oder einer kompakten dreidimensionalen Geometrie.
MIM-Wert: MIM kann Halteelemente ausbilden, die in hohen Stückzahlen wirtschaftlich schwer zu zerspanen wären.
DFM-Prüfpunkt: Haltenasen und dünne Arme sollten hinsichtlich Grünlingshandhabung, Entbindern, Sinterverzug und Montagespannung überprüft werden.
Nicht ideal, wenn: Der Halter erfordert eine federähnliche Durchbiegung, die das ausgewählte MIM-Material und die Geometrie ohne Validierung nicht sicher unterstützen können.
Verriegelungswinkel
Geeignet, wenn: Das Verriegelungselement ist klein, integriert und Teil einer kompakten mechanischen Baugruppe.
MIM-Wert: MIM kann Verriegelungsnasen, Anschläge, kleine Anlageflächen und Stützgeometrien in einem Teil integrieren.
DFM-Prüfpunkt: Lastrichtung, Kontaktflächen, Verschleißbereiche und Validierungsanforderungen müssen vor dem Werkzeugbau überprüft werden.
Nicht ideal, wenn: Das Bauteil ist sicherheitskritisch, stoßbelastet oder lasttragend ohne definierten Test- und Validierungsplan.
Halterungen mit integrierten Ansätzen oder Abstandshaltern
Geeignet, wenn: Die Halterung umfasst Schraubansätze, Abstandshalter, Positionierungsstifte, erhöhte Montageflächen oder kompakte zylindrische Merkmale.
MIM-Wert: MIM kann die Teileanzahl reduzieren und die Wiederholgenauigkeit verbessern, indem diese Merkmale als Teil der Grundhalterung ausgebildet werden.
DFM-Prüfpunkt: Ansatzdicke, Kernstiftfestigkeit, Gewindestrategie, Übergangsradius und lokales Schwindungsrisiko müssen überprüft werden.
Nicht ideal, wenn: Der Ansatz ist sehr dick, von umgebenden Wänden isoliert oder erfordert eine Gewindetoleranz, die nachbearbeitet werden muss, aber die Konstruktion erlaubt keinen Zugang für die Bearbeitung.
Halterungen mit Löchern, Schlitzen und seitlichen Merkmalen
Geeignet, wenn: Löcher und Schlitze sind in werkzeugfreundlichen Richtungen positioniert und unterstützen die Funktion der Halterung.
MIM-Wert: MIM kann Loch- und Schlitzgeometrien ohne mehrere Bearbeitungsschritte integrieren, wenn die Werkzeugrichtung sinnvoll ist.
DFM-Prüfpunkt: Lochrichtung, Kernstiftfestigkeit, Schlitzlänge, Randabstand und Bezug zu Bezugsmerkmalen sollten vor dem Werkzeugbau überprüft werden.
Nicht ideal, wenn: Lange schmale Schlitze oder seitliche Löcher erzeugen schwache Werkzeugbedingungen, hohes Verzugsrisiko oder unmögliche Entformungsrichtungen.
U-förmige, rahmenartige und integrierte Halterungsplatten
Geeignet, wenn: Die Halterung umfasst eine funktionale 3D-Geometrie, eine rahmenartige Stützstruktur, eine U-förmige Positionierungsgeometrie oder eine Plattenbasis, die mehrere montierte oder bearbeitete Teile ersetzt.
MIM-Wert: MIM kann eine dünne Basis, Montagestruktur, Stützrippen, seitliche Merkmale und Positionierungsmerkmale in einem kompakten Teil vereinen.
DFM-Prüfpunkt: Erwartungen an die Planheit, Sinterunterstützung, Wanddickengleichmäßigkeit, Verzugsrisiko auf der Längsseite, Stützmarkierungen und kritische Oberflächenzonen sollten überprüft werden.
Nicht ideal, wenn: Das Teil ist nur eine große flache Platte, eine einfache Zweilochplatte oder eine Blechmontageplatte.
Edelstahl-MIM-Halterungsteile
Geeignet, wenn: Die Umgebung, das Aussehen, die Festigkeit und die Korrosionsanforderungen rechtfertigen Edelstahl oder eine andere MIM-Materialfamilie.
MIM-Wert: MIM kann die Auswahl von Edelstahl mit komplexer Halterungsgeometrie kombinieren.
DFM-Prüfpunkt: Die Materialauswahl sollte zusammen mit Belastung, Oberflächenveredelung, Wärmebehandlung, Korrosionsbelastung, Toleranz- und Kostenziele überprüft werden.
Materialauswahl: Für Legierungsauswahlen jenseits von Edelstahl fahren Sie bitte im Materialbereich fort und überprüfen Sie gemeinsam die Anforderungen an Korrosion, Festigkeit, Wärmebehandlung, Oberflächenbearbeitung, Toleranzen und Kosten.
Typische Anwendungen für MIM-Winkelteile
Diese Anwendungen sind nach Funktion und nicht nach Geometrie gruppiert. Sie zeigen, wo ein Winkel eingesetzt werden kann und welche anwendungsspezifischen DFM-Prüfungen am wichtigsten sind.
Steckverbinder-Stützhaltungen
Steckverbinder-Stützwinkel fixieren, richten aus, halten oder stützen eine kompakte Steckverbinder-Baugruppe. Sie sind am relevantesten, wenn Ausrichtungs-, Montage-, Abschirmungs- oder Haltefunktionen in ein kleines Metallteil integriert werden müssen.
- Typische Formen: Steckverbinder-Fixierungshalterungen, Klemmenstützhaltungen, Schildstützhaltungen, kompakte Halterungsrahmen.
- MIM-Wert: integrierte Rippen, Stege, kleine Löcher, Seitenmerkmale und kompakte Stützgeometrie.
- DFM-Fokus: Lochposition, Übergang dünner Wände, Montageabstand, Kontaktflächenzonierung und Nachbearbeitungsbedarf.
Scharnierstütz- und Schwenkbereich-Halterungen
Scharnierstützhalterungen tragen oder positionieren scharnierbezogene Merkmale innerhalb einer kompakten Baugruppe, insbesondere wenn die umgebende Geometrie integrierte Ansätze, Bohrungen, Rippen oder Verstärkungen aufweist.
- Typische Formen: Scharnier-Montagehalterungen, Schwenkstützplatten, rotierende Baugruppenträger, scharniernahe Halterungen für Laptops oder Wearables.
- MIM-Wert: kompakte Metallgeometrie um Schwenkbereiche, integrierte Buchsen, Löcher und verstärkte Rippen.
- DFM-Fokus: Schwenklochgenauigkeit, Lastrichtung, Verschleißflächen, Bezugsstabilität und mögliche Sekundärbearbeitung.
Sensor-, Kamera- und optische Montagehalterungen
Beispiele für Sensor- und optische Montagehalterungen sind dann angebracht, wenn die Hauptaufgabe der Halterung darin besteht, ein kompaktes Modul an einer stabilen Position zu lokalisieren, zu stützen oder zu halten.
- Typische Formen: Sensor-Haltehalterungen, Kamera-Stützhalterungen, optische Modulhalter, Positionierrahmen.
- MIM-Wert: stabile Positionierungsgeometrie, kleine Löcher, Bezugsflächen, Rippen und integrierte Stützmerkmale.
- DFM-Fokus: Datumflächen, Zentrierbohrungen, kosmetische Zonen, Bearbeitungswege und Prüfmethoden.
Kompakte Halterungen mit engen Funktionsbereichen
Einige kompakte Halterungen kombinieren dünne Wände, Rippen, Schlitze, Ansätze und präzise Positionierungsmerkmale auf kleinem Raum. Diese Designs eignen sich möglicherweise für MIM, wenn eine nahezu endkonturnahe Geometrie mit ausgewählten Sekundärbearbeitungen für kritische Merkmale kombiniert wird.
- Typische Formen: dünnwandige Stützhaltungen, gerippte Halterungen, geschlitzte Halterungen, Halterungen mit integrierten Ansätzen, präzise Positionierungshaltungen.
- MIM-Wert: nahezu endkonturnahe Fertigung kompakter Halterungsgeometrien mit ausgewählten Sekundärbearbeitungen, wo erforderlich.
- DFM-Fokus: Toleranzzonierung, Bohrungs-zu-Bohrungs-Beziehung, Ebenheitsanforderungen, Sinterstützen und Prüfplanung.
Die Anwendungsanpassung sollte zusammen mit der Halterungsgeometrie, dem Lastpfad, den Toleranzbereichen, dem Material, den Sekundärbearbeitungen und den Inspektionsanforderungen überprüft werden.
MIM-Halterungsteile vs. CNC, Stanzen, Druckguss und PM
Die eigentliche Entscheidung lautet nicht “MIM oder nicht MIM”. Die bessere Frage ist, welcher Prozess zur Halterungsgeometrie, Stückzahl, Material, Toleranz und Validierungsanforderung passt. MIM ist eine starke Option, wenn eine kleine Halterung eine integrierte 3D-Geometrie erfordert. CNC kann besser für die Prototypenvalidierung sein, Stanzen für einfache Blechformen, Druckguss für größere Legierungsteile und PM-Pressen für regelmäßige Formen, die vertikal verdichtet werden können.
| Fertigungsweg | Besser geeignet für | Nicht ideal für | Halterungsentscheidung |
|---|---|---|---|
| MIM | Kleine, komplexe, hochvolumige Metallhalterungen mit Löchern, Rippen, Bossen, Nuten, Seitenmerkmalen und integrierter Stützgeometrie. | Große Halterungen, Prototypen mit geringer Stückzahl, einfache flache oder gebogene Teile. | Am besten geeignet, wenn Komplexität und Stückzahl den Werkzeugbau rechtfertigen und die Sinterschwindung kontrolliert werden kann. |
| CNC-Bearbeitung | Prototypen, Kleinserienteile, enge lokale Merkmale, frühe Designvalidierung. | Komplexe kleine Halterungen in hohen Stückzahlen mit hohem Materialabtrag. | Nützlich vor dem MIM-Werkzeugbau oder für nachbearbeitete kritische Merkmale. |
| Stanzen / Blech | Einfache L-Halterungen, gebogene Bleche, flache Metallstützen, kostengünstige dünne Blechkonstruktionen. | Dicke Ansätze, 3D-Formen, mehrachsige Bohrungen, kompakte komplexe Geometrien. | Oft besser für einfache Halterungsformen. |
| Druckguss | Größere komplexe Metallteile mit geeigneter Legierung und Größenbereich. | Sehr kleine feine Merkmale, hochdichte Stahlteile, enge lokale Details. | Überlegen Sie, wann Größe und Legierung besser zum Druckguss passen. |
| PM-Pressen | Regelmäßige Formen, die vertikal verdichtet werden können. | Seitenmerkmale, Hinterschneidungen, komplexe Bügelgeometrie, multidirektionale Bohrungen. | Besser für einfachere pressbare Geometrien, nicht für kompakte 3D-Bügeldetails. |
| MIM + spanende Nachbearbeitung | MIM-Basisgeometrie plus lokale Präzisionsbohrungen, -flächen oder -gewinde. | Konstruktionen, bei denen jede Oberfläche präzisionsbearbeitet werden muss. | Gute hybride Lösung für komplexe Bügel mit ausgewählten kritischen Merkmalen. |
In der Produktion scheitern MIM-Bügelprojekte oft nicht, weil die Gesamtform des Bügels unmöglich ist, sondern weil ein oder zwei kritische Merkmale nicht richtig geprüft wurden: ein langer Schlitz nahe einem dünnen Arm, eine dicke Nabe ohne Kernstrategie, eine Bezugsfläche auf einer Sinterkontaktfläche oder eine Gewindeanforderung, die ohne Bestätigung der Toleranzanforderung als geformt angenommen wurde.
DFM-Risiken bei MIM-Bügelteilen
Die DFM-Prüfung einer Halterung sollte sich auf die Merkmale konzentrieren, die die Montage, Lastübertragung, Formgebung, Handhabung des Grünlings, Entbindern, Sintern und Prüfung steuern. Eine Halterung ist in der Regel keine dekorative Form, sondern ein Funktionsträger für die Montage.
Für eine detailliertere Vorwerkzeugprüfung von Rippen, Ansätzen, Befestigungsbezugspunkten und Sinterstabilität siehe das MIM-Halterungsdesign-Review.
| DFM-Risiko | Warum es passiert | Was vor dem Werkzeugbau zu prüfen ist |
|---|---|---|
| Lochverformung | Kernstiftdesign, Schwindung, Lochrichtung und umgebende Wanddicke beeinflussen die endgültige Lochgeometrie. | Lochgröße, Lochrichtung, Lochabstand, Bezugsbeziehung und ob das Loch geformt oder nach dem Sintern bearbeitet wird. |
| Schlitzverzug | Lange Schlitze verringern die lokale Steifigkeit und können während des Sinterns zu ungleichmäßiger Schwindung oder schwacher Unterstützung führen. | Schlitzlänge, Schlitzbreite, umgebende Wanddicke, Rippenanordnung und Ausrichtungsorientierung. |
| Rippenbedingter Verzug | Zu dicke, ungleichmäßige oder schlecht angebundene Rippen können zu Massenungleichgewicht und lokalen Verzug führen. | Rippendicke, Rippenanordnung, Übergangsradius, Wandverhältnis und Lastpfad. |
| Einfallstellen oder Verzug an Bossen | Lokale Massenkonzentration erzeugt ungleichmäßige Schwindung, insbesondere in der Nähe von Schraubenbossen und Abstandshaltern. | Boss-Wanddicke, Kernstrategie, Gewindeplan, Ausrundungsdesign und angrenzender Wandabschnitt. |
| Wanddickenübergang | Abrupte Änderungen von dick zu dünn beeinflussen das Feedstock-Füllverhalten, den Entbinderungsprozess und die Sinterschwindung. | Gleichmäßigkeit, Übergangsradius, Fließweg, lokales Massengleichgewicht und Anschnittlage. |
| Sinterverzug | Lange Arme, ungestützte Spannweiten, unsymmetrische Abschnitte oder ungünstige Ausrichtung können sich während der thermischen Verarbeitung bewegen. | Sinterauflagefläche, Teileorientierung, Schwerpunkt und ob Auflagemarkierungen kritische Oberflächen beeinträchtigen. |
| Instabilität des Bezugspunkts | Kritische Bezüge können durch Sinterschwindung, Auflagemarkierungen, Angusslage oder Nachbearbeitung beeinträchtigt werden. | Bezugsbereichszonierung, Prüfmethode, Nachbearbeitungsbedarf und Beziehung zu Gegenstücken. |
| Unsicherheit bei Gewinden | Formgewinde, geschnittenes Gewinde, maschinell bearbeitetes Gewinde oder Einsetzstrategie sind möglicherweise nicht früh genug bestätigt. | Gewindeart, Toleranz, Drehmoment, Wandstärke, Nachbearbeitung und Prüfmethode. |
| Problem mit kosmetischer Oberfläche | Angussmarken, Trennlinien, Auswerfermarken oder Auflagekontakt können auf sichtbaren oder funktionalen Flächen liegen. | Zonierung von funktionalen und kosmetischen Oberflächen, akzeptable Markierungen und Endbearbeitungsanforderung. |
| Lücke in der Lastvalidierung | Die Funktion der Halterung umfasst Stütz-, Halte- oder Verriegelungsverhalten ohne definierten Prüfplan. | Lastrichtung, Kontaktspannung, Vibration, Verschleiß, Montagemethode und anwendungsbezogene Validierung. |
Die folgenden repräsentativen technischen Szenarien veranschaulichen gängige DFM-Risiken bei Halterungen. Es handelt sich um Beispiele für die Konstruktionsprüfung, nicht um Kundenfallstudien.
Repräsentatives technisches Szenario: Risiko bei Ansatz und Befestigungsbohrung
Welches Problem ist aufgetreten: Eine kompakte Montagehalterung hatte eine integrierte Gewindeboss in der Nähe des Teilezentrums. Während der Konstruktionsprüfung zeigte die Geometrie ein Risiko für Rissbildung oder Dimensionsinstabilität um die Boss und die angrenzende Bohrung.
Warum es passiert ist: Die Boss war wesentlich dicker als die umliegenden Wände, und der Übergang zur Halterungsbasis war abrupt. Die Bohrung wurde als einfaches Formmerkmal behandelt, steuerte aber auch die Montageposition.
Ursache: Das Problem war nicht nur die Festigkeit des Ansatzes. Das Risiko ergab sich aus der Kombination von lokaler Massenkonzentration, unklarer Gewindestrategie, unzureichendem Übergangsradius und fehlender Bezugsdefinition.
Empfohlene technische Reaktion: Kontrollieren Sie den Wandquerschnitt des Ansatzes, verbessern Sie die Übergangsgeometrie und überprüfen Sie die kritische Bohrung für die Nachbearbeitung nach dem Sintern, wenn die Toleranz oder die Montagefunktion dies erfordert.
Wie kann ein erneutes Auftreten verhindert werden: Überprüfen Sie integrierte Bossen zusammen mit Wandstärke, Bohrungsfunktion, Gewindeanforderung, Kernstift-Machbarkeit und Prüfmethode vor der Werkzeugfreigabe.
Repräsentatives technisches Szenario: Verzug eines langen Schlitzes in einer dünnen Stützhalterung
Welches Problem ist aufgetreten: Eine dünne Stützhalterung enthielt einen langen Schlitz nahe einer Kante. Der Schlitz führte zu einem hohen Risiko von Verzug und geringer lokaler Steifigkeit während des Sinterns.
Warum es passiert ist: Der Schlitz entfernte Material von einem bereits dünnen Bereich und erzeugte eine ungleichmäßige Steifigkeit über die Halterung. Die umgebende Rippenanordnung unterstützte den Lastpfad nicht.
Ursache: Das Problem ist nicht einfach die Schlitzlänge. Das Risiko ergibt sich aus der Kombination von dünner Wand, einer langen, ungestützten Öffnung, ungleichmäßiger Rippenplatzierung und unklarer Stützorientierung.
Empfohlene technische Reaktion: Prüfen Sie, ob der Schlitz gekürzt oder neu verteilt werden kann, positionieren Sie Rippen bei Bedarf neu und überprüfen Sie Stützstrukturen für das Sintern und die Stabilität von Bezugspunkten vor der Werkzeugerstellung.
Wie kann ein erneutes Auftreten verhindert werden: Lange Schlitze sollten vor Beginn des Werkzeugbaus in Verbindung mit der umgebenden Wandstärke, dem Rippendesign, dem Lastpfad und der Sinterunterstützung überprüft werden.
Materialoptionen für MIM-Halterungsteile
Die Materialauswahl für MIM-Halterungsteile sollte mit der Funktion beginnen, nicht mit dem Materialnamen. Dieselbe Halterungsgeometrie kann je nach Belastung, Korrosionseinwirkung, Verschleiß, magnetischem Verhalten, Oberflächenzustand, Wärmebehandlung und Kostenziel unterschiedliche Materialwahl erfordern.
| Werkstoffrichtung | Geeignete Verwendung für Halterungen | Prüfpunkt |
|---|---|---|
| Edelstahl | Korrosionsbeständigkeit, sauberer Oberflächenzustand, sichtbare oder freiliegende Halterungen. | Korrosionsumgebung, Oberflächengüte, Festigkeitsanforderung und ob Passivierung oder Polieren erforderlich ist, bestätigen. |
| Niedriglegierter Stahl | Strukturelle Unterstützung, lasttragende Funktion, Potenzial für Wärmebehandlung. | Prüfen Sie die Anforderungen an Festigkeit, Wärmebehandlung, Maßhaltigkeit und Nachsinterprüfung. |
| Verschleißfester Werkstoff | Kontakt- oder Gleitflächen in kompakten Halterungsmerkmalen. | Bestätigen Sie Kontaktspannung, Verschleißfläche, Nachbearbeitungsweg und ob die Halterung als Lager oder Führungsfläche fungiert. |
| Weichmagnetischer Werkstoff | Halterungen, die auch eine magnetische Funktion erfüllen. | Nur verwenden, wenn die magnetische Leistung Teil der funktionalen Anforderung ist, nicht als allgemeiner Halterungswerkstoff. |
| Speziallegierung | Besondere Temperatur-, Korrosions- oder mechanische Umgebung. | Prüfen Sie Kosten, Materialverfügbarkeit, Sinterverhalten, Validierungsanforderung und Lieferantenmachbarkeit vor dem Design-Freeze. |
Bei materialgetriebenen Projekten ist die Klammergeometrie nur der Ausgangspunkt. Setzen Sie die detaillierte Legierungsauswahl fort über MIM-Werkstoffen, MIM-Teile aus Edelstahl, oder MIM-Teile aus niedriglegierten Stählen, abhängig von der erforderlichen Materialausrichtung.
Toleranz-, Bohrungs- und Bezugsprüfung für MIM-Halterungen
Die Toleranzprüfung für MIM-Halterungsteile sollte auf den funktionalen Merkmalen der Halterung basieren. Eine Zeichnung, bei der jedes Maß als eng toleriert markiert ist, kann die Kosten erhöhen und vermeidbare Produktionsrisiken schaffen.
Kritische Bohrungen
Kritische Bohrungen sollten von Durchgangsbohrungen getrennt werden. Wenn eine Bohrung die Ausrichtung, Drehung oder Montageposition steuert, kann sie eine engere Prüfung oder Nachbearbeitung nach dem Sintern erfordern.
Montagepositionen
Montagebohrungen sollten zusammen mit dem Gegenstück, der Schraubenrichtung, dem Montagespiel und dem Lastpfad überprüft werden. Die Beziehung zwischen Bohrungen kann wichtiger sein als die einzelne Bohrungsgröße.
Bezugsflächen
Bezugsflächen sollten basierend auf der tatsächlichen Montagefunktion ausgewählt werden. Wenn eine Bezugsfläche auch eine Sinterauflagefläche oder Sichtfläche ist, sollte das Konstruktionsteam prüfen, ob dies zu Konflikten führt.
Ebenheit und Parallelität
Ebenheits- und Parallelitätsanforderungen sollten bei MIM-Bügelteilen, insbesondere bei plattenartigen Oberflächen, langen Armen oder dünnen Abschnitten, mit Bedacht eingesetzt werden.
Gegossene vs. spanend bearbeitete Merkmale
Die richtige Strategie kann ein endkonturnaher MIM-Bügel mit ausgewählten nachbearbeiteten Bohrungen, Gewinden oder Bezugsflächen sein. Dies hält die Hauptgeometrie wirtschaftlich, während die Merkmale, die die Montage beeinflussen, kontrolliert werden.
Prüfplanung
Die Zeichnung sollte definieren, welche Maße funktionskritisch sind, welche Referenzmaße sind, welche Oberflächen kosmetisch sind und welche Merkmale während der Produktionsfreigabe geprüft werden müssen.
Wenn Ihr Bügel lokale Präzisionsmerkmale erfordert, prüfen Sie, ob das Teil die MIM-Basisgeometrie mit sekundärer Bearbeitung für kritische Bohrungen, Gewinde oder Bezugsflächen nutzen sollte. Für geometriegetriebene Toleranzentscheidungen siehe hochpräzise MIM-Teile.
Wann MIM für Bügelteile ungeeignet ist
MIM sollte nicht allein deshalb gewählt werden, weil ein Teil klein oder aus Metall ist. Es ist am nützlichsten, wenn kompakte Komplexität, Materialleistung und Produktionsvolumen den Werkzeugbau rechtfertigen. Die folgenden Bügeltypen erfordern normalerweise einen anderen Prozess oder zusätzliche Validierung, bevor MIM in Betracht gezogen werden sollte.
Eine praktische Regel: Wenn die Halterung als einfaches gestanztes oder gebogenes Blechteil ohne Funktionsverlust hergestellt werden kann, ist MIM möglicherweise nicht der wirtschaftlichste Weg. Wenn die Halterung integrierte Geometrie, kompakte Metallmerkmale und reproduzierbare Fertigung erfordert, wird MIM sinnvoller.
Was für eine MIM-Halterungs-DFM-Prüfung bereitzustellen ist
Eine zeichnungsbasierte Prüfung hilft zu bestätigen, ob die Halterung für MIM geeignet ist, bevor in das Werkzeug investiert wird. Für Halterungsteile ist die nützlichste Anfrage nicht nur eine allgemeine RFQ, sondern ein Fertigungsprüfungspaket.
| Bereitzustellende Informationen | Warum das wichtig ist |
|---|---|
| 2D-Zeichnung mit Toleranzen | Identifiziert kritische Maße, Bohrungen, Bezüge, Oberflächenzonen und Prüfanforderungen. |
| 3D-CAD-Datei | Ermöglicht die Prüfung von Geometrie, Wandstärke, Schräge, Teilungsrichtung und Werkzeugdurchführbarkeit. |
| Materialanforderung | Unterstützt die Diskussion über Materialfamilie, Wärmebehandlung, Korrosion, Festigkeit und Sinterroute. |
| Geschätzte Jahresstückzahl | Hilft zu bestimmen, ob MIM-Werkzeugbau im Vergleich zu CNC oder Stanzen wirtschaftlich sinnvoll ist. |
| Anwendungsumgebung | Unterstützt die Prüfung von Korrosion, Verschleiß, Wärme, Oberflächengüte und Validierung. |
| Lastrichtung oder Stützfunktion | Hilft bei der Bewertung der Halterungsfestigkeit, des Rückhalteverhaltens, der Kontaktspannung und des Validierungsbedarfs. |
| Kritische Bohrungen und Bezugsflächen | Steuert die Montage, Prüfplanung und sekundäre Bearbeitungsentscheidungen. |
| Gewinde- oder Einsatzanforderung | Bestimmt die Strategie für Formteil, Gewindeschneiden, Bearbeitung oder Einsatz. |
| Oberflächengüteanforderung | Trennt kosmetische Oberflächen, funktionale Kontaktflächen, Anschnittbereiche und Stützmarkierungen. |
| Prototyp- oder Produktionsziel | Hilft bei der Entscheidung für CNC-Prototyp, MIM-Werkzeug, Pilotproduktion oder gestaffelte Entwicklung. |
Senden Sie Ihre Halterungszeichnung zur MIM-Eignungsprüfung
Wenn Ihr Halterungsteil kompakte Geometrie, Montagebohrungen, Positionierungsmerkmale, Rippen, Nasen, Schlitze, Seitenmerkmale, Gewindebohrungen oder integrierte Stützstrukturen aufweist, senden Sie Ihre 2D-Zeichnung, 3D-CAD-Datei, Materialanforderung, kritische Toleranzen, Oberflächengüteanforderung, geschätzte Jahresmenge und Anwendungshintergrund zur Prüfung.
- Bewerten Sie, ob die Geometrie der Halterung für MIM geeignet ist.
- Überprüfen Sie Löcher, Schlitze, Ansätze, Rippen, Bezugsflächen und die Gewindestrategie.
- Prüfen Sie, ob wichtige Merkmale geformt oder nachbearbeitet werden sollten.
- Vergleichen Sie MIM bei Bedarf mit CNC, Stanzen, Druckguss oder PM.
- Identifizieren Sie DFM-Risiken, die vor dem Werkzeugbau oder der Versuchsproduktion gelöst werden sollten.
FAQ zu MIM-Bügelteilen
Sind MIM-Bügelteile für die Serienproduktion geeignet?
Ja. MIM-Bügelteile sind geeignet, wenn der Bügel klein, komplex und in ausreichender Stückzahl für den Werkzeugbau ist. Wenn der Bügel mehrere Löcher, Ansätze, Rippen, Schlitze oder integrierte Positionierungsmerkmale aufweist, kann MIM Bearbeitungs- und Montagearbeiten reduzieren. Für Kleinserien-Prototypen ist vor dem MIM-Werkzeugbau in der Regel die CNC-Bearbeitung praktischer.
Welche Bügelmerkmale eignen sich am besten für MIM?
MIM eignet sich am besten für kompakte Bügelmerkmale wie integrierte Ansätze, Abstandshalter, Rippen, Stegstrukturen, Positionierungslaschen, Halteelemente, Löcher, Schlitze, Seitenmerkmale und komplexe dreidimensionale Profile.
Kann MIM Löcher, Schlitze und Ansätze in Bügelteilen herstellen?
Ja. MIM kann Löcher, Schlitze und Ansätze in vielen Bügelteilen herstellen, aber die Konstruktion muss hinsichtlich Werkzeugrichtung, Kernstiftfestigkeit, Wandstärke, Sinterschwindung und Sinterverzug geprüft werden.
Können MIM-Bügel Gewindebohrungen haben?
MIM-Bügel können Gewindemerkmale aufweisen, aber die Gewindestrategie muss vor dem Werkzeugbau festgelegt werden. Abhängig von Gewindegröße, Toleranz, Drehmoment, Wandstärke und Produktionsanforderungen kann das Gewinde geformt, nach dem Sintern geschnitten, bearbeitet oder durch eine Insert-Strategie unterstützt werden.
Wann sollte eine Halterung per CNC statt MIM gefertigt werden?
Die CNC-Bearbeitung ist in der Regel besser für Prototypen, Kleinserien, frühe Designvalidierung oder Halterungen mit sehr engen lokalen Merkmalen, die noch nicht stabil genug für den Werkzeugbau sind.
Wann ist Blechumformung besser als MIM für Halterungen?
Blechumformung ist in der Regel besser für einfache gebogene Halterungen, flache Montageplatten, L-Winkel und dünne Blechstrukturen mit geringer dreidimensionaler Komplexität.
Sind diese MIM-Halterungen dasselbe wie kieferorthopädische Zahnspangenhalterungen?
Nein. Die hier abgedeckten Klammern sind industrielle MIM-Teile für Montage-, Positionierungs-, Halte-, Stütz- und Ausrichtungsanwendungen. Kieferorthopädische Zahnspangen erfordern einen anderen Prüfpfad, da ihr Design, Material, ihre Inspektion und ihre regulatorischen Anforderungen unterschiedlich sind.
Welche Informationen werden für ein Angebot für kundenspezifische MIM-Halterungen benötigt?
Eine aussagekräftige RFQ sollte eine 2D-Zeichnung, eine 3D-CAD-Datei, die Materialanforderung, die geschätzte Jahresmenge, kritische Toleranzen, die Anwendungsumgebung, die Lastrichtung, Gewindeanforderungen, Oberflächenbearbeitungsanforderungen und die angestrebte Produktionsphase enthalten.
Hinweis zu Normen und technischen Referenzen
Die Bewertung von MIM-Halterungen sollte eine lieferantenspezifische DFM-Prüfung mit relevanten MIM-Prozess- und Materialreferenzen kombinieren. Diese Referenzen unterstützen die technische Diskussion, ersetzen jedoch nicht die projektbezogene Zeichnungsprüfung, die Bestätigung der Materialdaten oder die formellen Kundenspezifikationen.
- EPMA Metal Injection Moulding Übersicht: nützlich für die Prozesspositionierung, einschließlich der Rolle von MIM für komplex geformte Teile in Produktionsstückzahlen.
- MPIF Standard 35-MIM Informationen via MIMA: nützlich als Referenz für Materialstandards von Metallpulverspritzgussteilen. Die projektspezifische Materialauswahl sollte dennoch Geometrie, Wärmebehandlung, Oberflächengüte, Toleranz und Anwendungsumgebung berücksichtigen.
- MPIF: nützlich als branchenverbandliche Referenz für Pulvermetallurgie und verwandte Metallpulververarbeitungstechnologien.