
MIMフィードストックは、微細な金属粉末、一時的なバインダーシステム、および選択された加工助剤から作られた、成形準備済みのペレット材料です。XTMIMでは、通常、社内で金属粉末とバインダーを配合するのではなく、資格のある市販のフィードストックペレットを使用します。当社の生産管理は、材料グレードとサプライヤーバッチの検証から始まり、保管、トライアル成形、脱脂適合性、焼結収縮、そして最終的な寸法の一貫性までを追跡します。 金属射出成形プロセス.
クイックアンサー:バイヤーがMIMフィードストックについて知っておくべきこと
フィードストックの品質は、金型充填、グリーン部品強度、バインダー除去、焼結収縮、および最終寸法に影響します。XTMIMは、資格のある購入済みフィードストックの生産投入と下流の応答を管理します。上流の粉末・バインダー配合とペレット化は、市販のフィードストックサプライヤーによって行われます。.
MIMフィードストックとは?
MIMフィードストックは、ペレットとして供給されるエンジニアリングされた成形材料です。微細な金属粉末と、射出成形機を流れることができるバインダーシステムを組み合わせています。バインダーは一時的なもので、成形とグリーン部品の取り扱いをサポートし、焼結中に金属粉末が焼結される前に除去されます。.
XTMIMは通常、社内で金属粉末を製造したり、粉末とバインダーを混合したり、フィードストックをペレット化したりするのではなく、認定された市販のフィードストックを購入します。生産においては、フィードストックは管理されたプロセス入力として扱われます。サプライヤーのロット、包装状態、保管、成形応答、脱脂挙動、収縮、および最終検査結果は追跡可能である必要があります。.
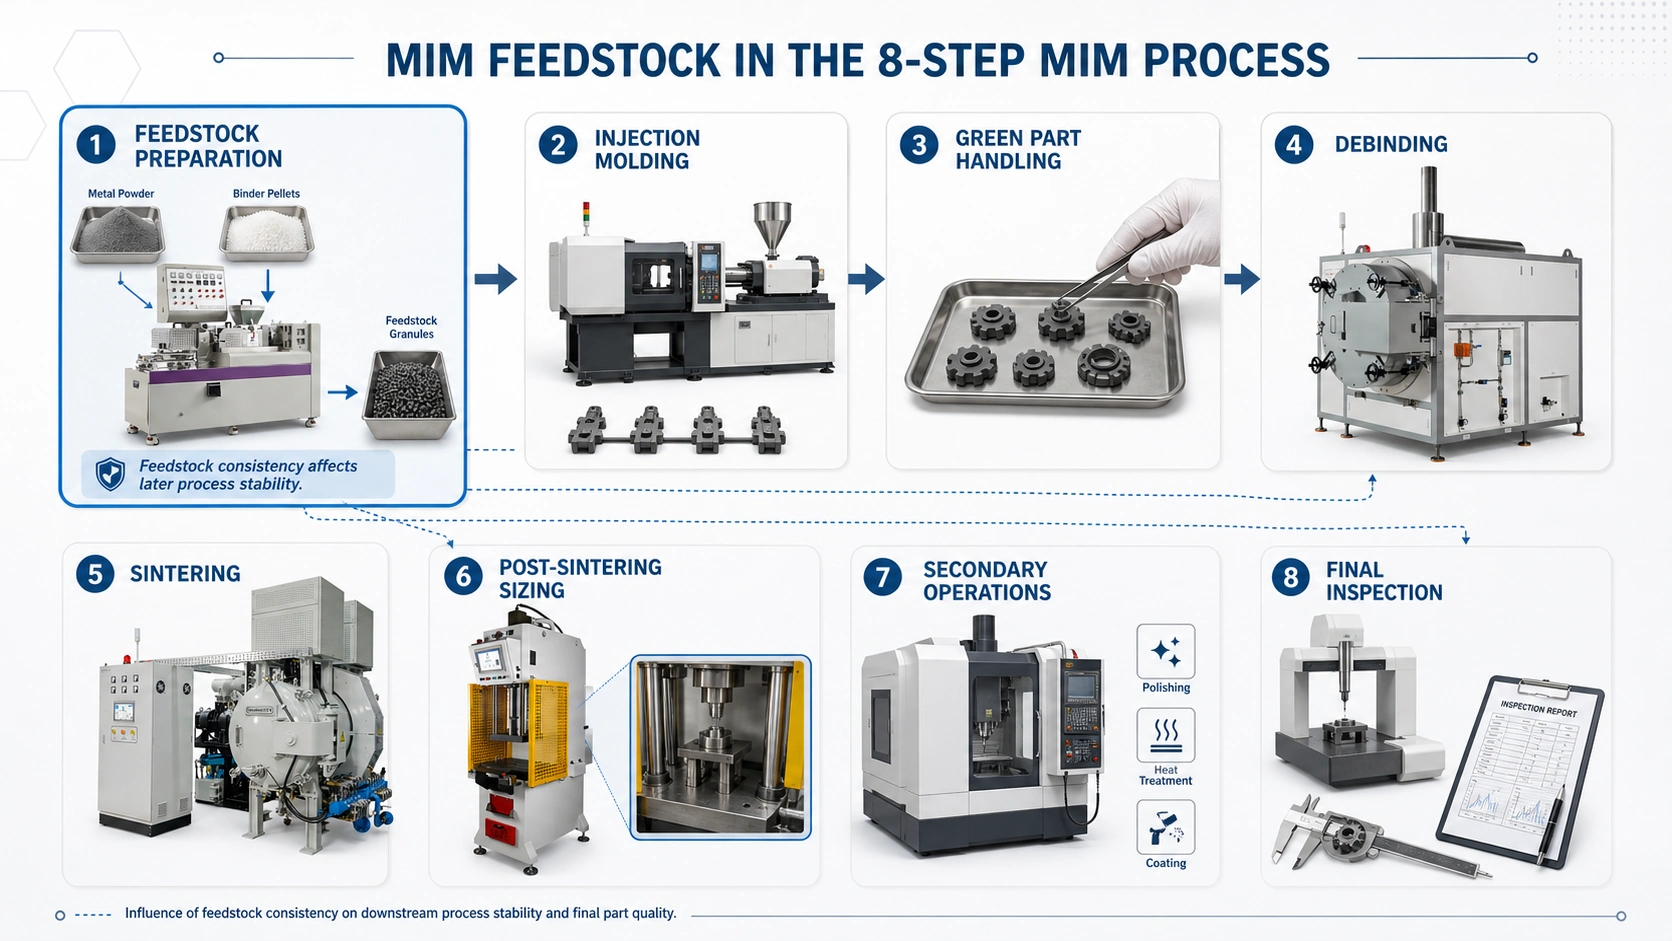
工場スコープ: この図は、上流のフィードストックルートを説明するものであり、XTMIMでの社内粉末製造、配合、またはペレット化を表すものではありません。.
XTMIMによる管理: 材料およびサプライヤーロットの検証、保護された保管、トライアル成形応答、脱脂適合性、焼結収縮、および最終的な寸法の一貫性。.
MIMプロセスにおけるフィードストックの位置
フィードストックは、MIMプロセスにおける最初の材料入力です。XTMIMの生産は通常、資格のあるペレットの受け入れ検査から始まり、射出成形、グリーン部品の取り扱い、脱脂、焼結、必要に応じた二次加工、そして最終検査へと進みます。.
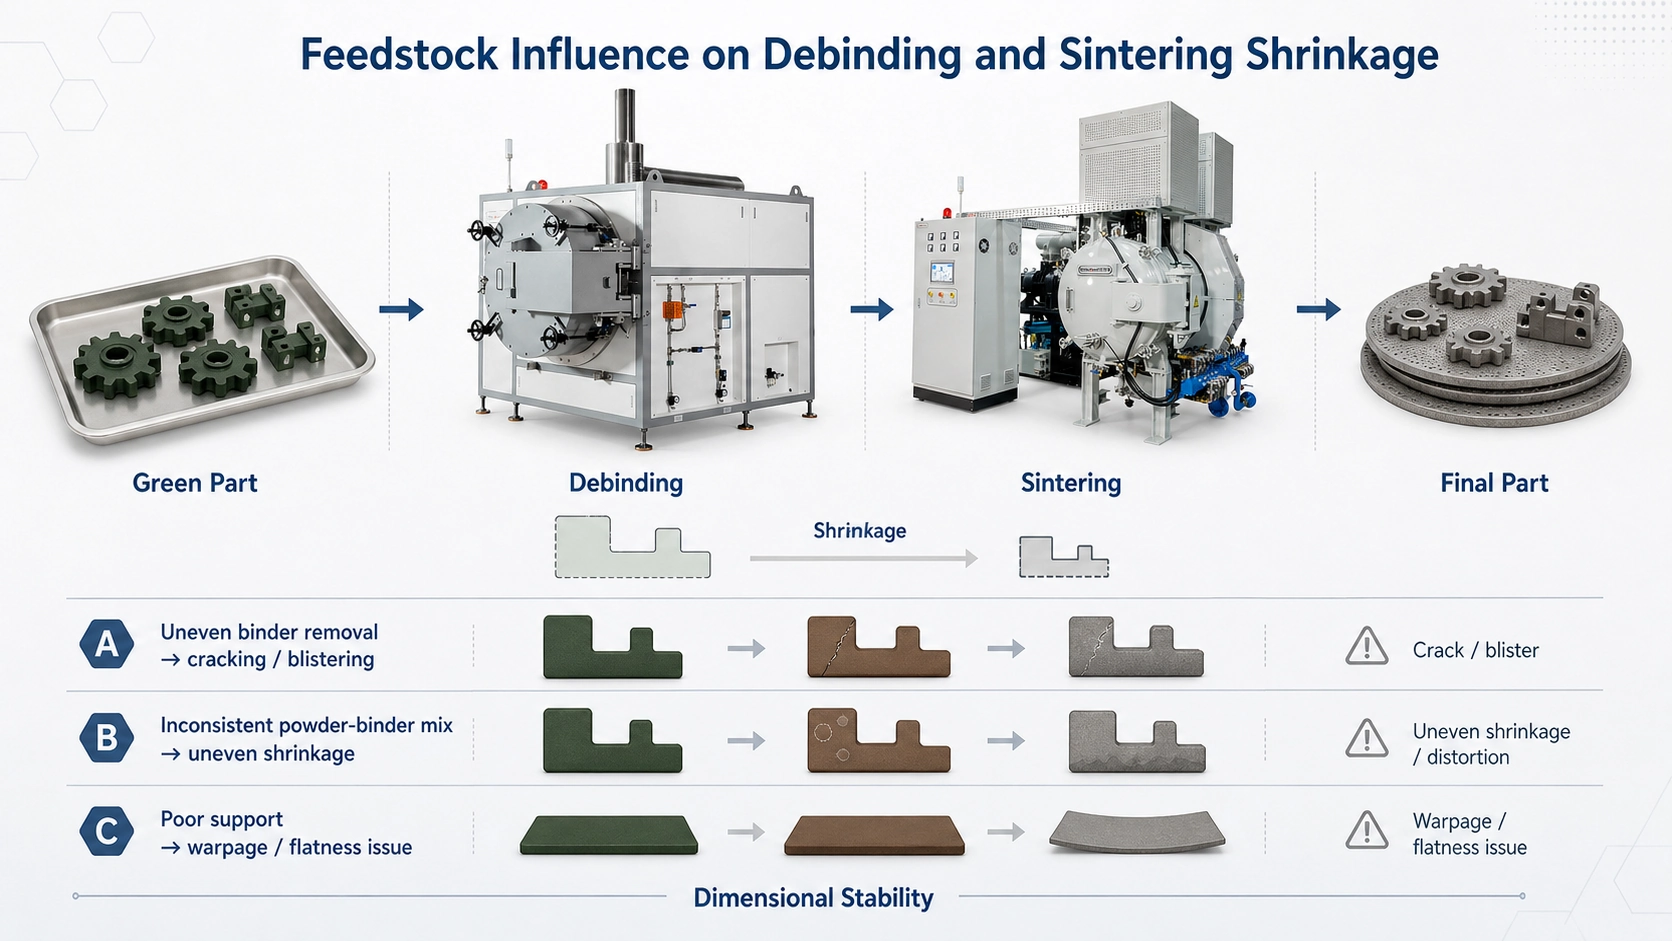
プロセス原理: フィードストックに関連するばらつきは、成形不良、脱脂割れ、焼結歪み、または寸法変動として最初に現れる可能性があります。診断は、単一の機械パラメータを繰り返し調整するのではなく、完全なプロセスチェーンをトレースする必要があります。.
| 後続のMIM工程 | フィードストックの準備がそれに与える影響 | 考えられる最終結果 |
|---|---|---|
| MIM射出成形 | 流動挙動、充填安定性、粉末-バインダーの均一性、および水分状態. | ショートショット、フラッシュ、ウェルドラインの弱さ、フローマーク、ゲートマーク、または不安定な成形ウィンドウ. |
| グリーンパートの取り扱い | グリーン強度、離型応答性、トリミング耐性、およびエッジ安定性. | クラック、コーナーの欠け、ゲート跡、トレイ投入時のへこみ、またはハンドリング変形. |
| MIM脱脂プロセス | バインダーシステム、部品厚さとの適合性、バインダー除去速度、および残渣リスク. | ブリスター、クラック、弱部の崩壊、スランピング、または不完全なバインダー除去. |
| MIM焼結収縮 | 粉末充填挙動、化学組成管理、グリーン密度、残留コンタミネーション。. | 収縮ばらつき、反り、密度ばらつき、粒成長リスク、寸法変動。. |
| 最終検査 | フィードストックから焼結部品に至るまでのバッチ一貫性と工程トレーサビリティ。. | より安定した寸法、密度、硬度、表面状態、材料確認。. |
MIMフィードストックは何から作られるのか?
MIMフィードストックは、通常のプラスチックペレットやバラの金属粉末ではありません。これはエンジニアリングされた成形材料です。その実用的な管理ポイントは、金属粉末、バインダー、粉末とバインダーの分散状態、ペレットの状態、および保管安定性です。粉末とバインダーの体積バランスは、「 MIM固形分充填率, 」として評価され、フィードストックの粘度、金型充填、グリーン部品の安定性、脱脂挙動、焼結収縮、および寸法再現性に影響を与えます。.
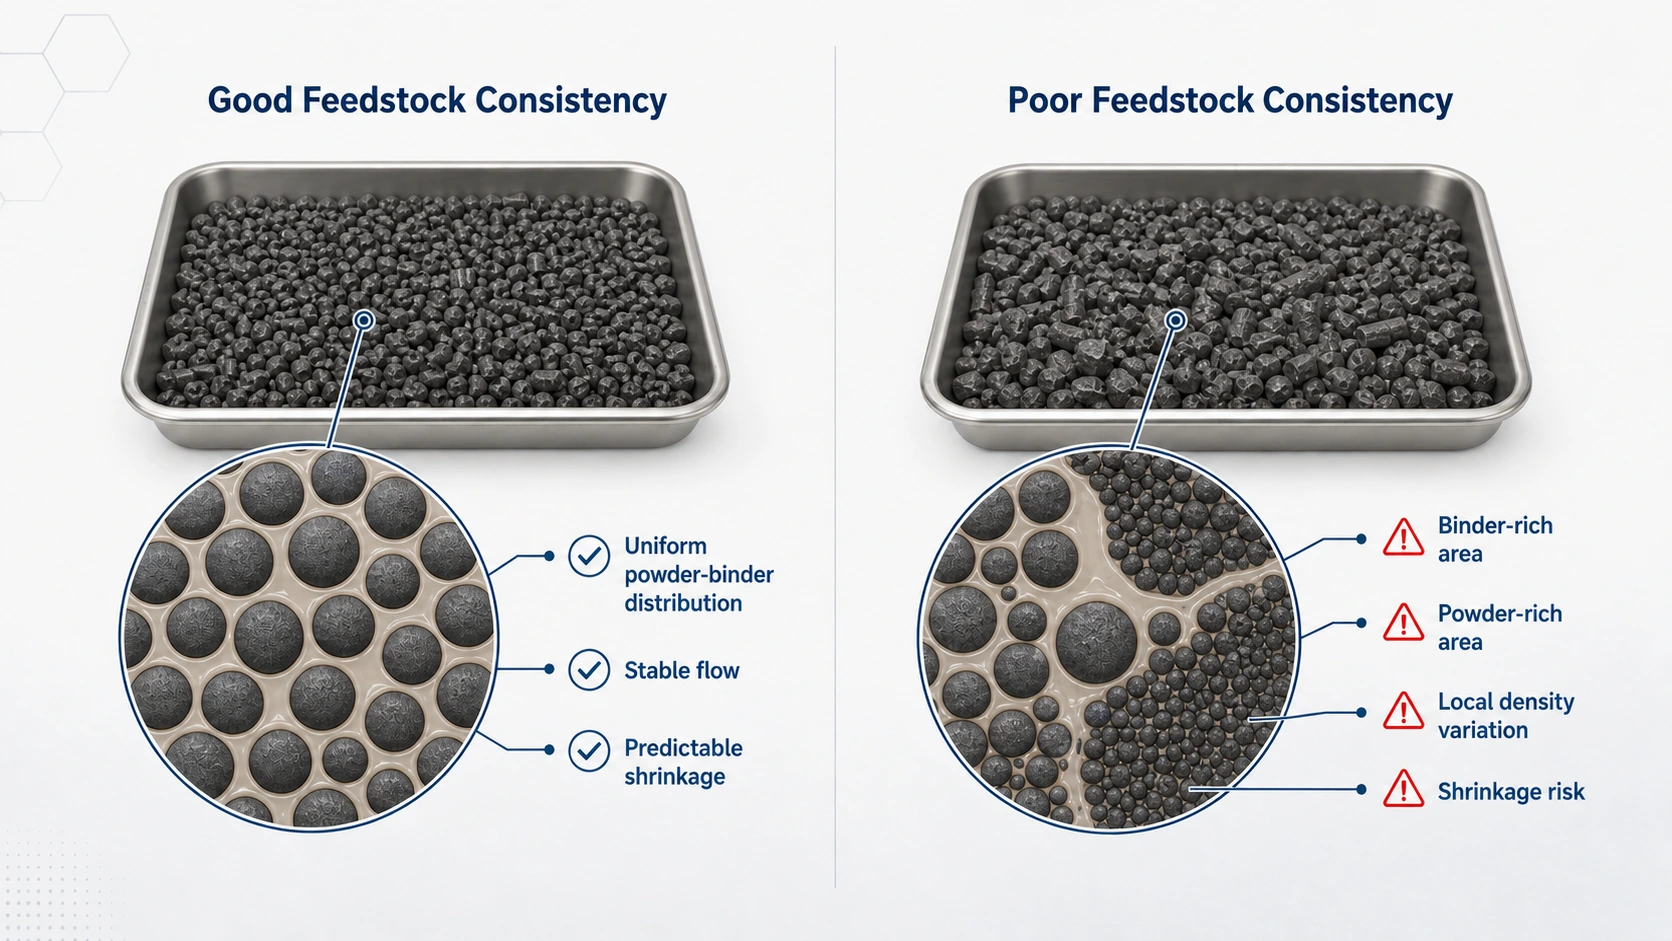
核心的な結論: 同じ材料グレードでも、フィードストックの一貫性が悪いと異なる結果を生じる可能性があります。.
工学的説明: バインダーリッチ領域は粉末リッチ領域とは異なる流動挙動を示すことがあります。これにより、グリーン部品内で局所的な密度差が生じる可能性があります。脱脂と焼結後、これらの差は穴の移動、平面度変化、局所的な反り、または寸法変動につながる可能性があります。.
微細金属粉末
金属粉末は、MIMステンレス鋼、低合金鋼、軟磁性合金、銅合金、コバルトクロム合金、またはその他の資格のある合金システムといった最終的な材料ファミリーを定義します。粉末の化学組成、粒子径、純度、酸素および炭素の制御、焼結活性は、最終的な密度、強度、耐食性、磁気特性、および寸法安定性に影響を与えます。.
バインダーシステム
バインダーは粉末に成形性を付与します。フィードストックが金型キャビティに充填され、グリーンパーツに脱型、トリミング、ハンドリング、装填に十分な強度を与える役割を果たします。バインダーは一時的なものであり、脱脂中に許容できない割れ、膨れ、崩れ、有害な残留物を生じることなく除去されなければなりません。.
加工助剤とペレットの状態
粉末の分散性、潤滑性、混合安定性、成形応答性を向上させるために、少量の添加剤が使用されることがあります。ペレットの状態、清浄度、防湿、バッチトレーサビリティも重要であり、これらは材料が成形工程に一貫して供給されるかどうかに影響します。.
よくある間違い: フィードストックを単なる材料名として扱うこと。実際のプロジェクトでは、同じ材料ファミリーでも、粉末特性、バインダールート、保管条件、成形ウィンドウ、肉厚、焼結要件が変われば、挙動が異なる場合があります。.
市販のMIMフィードストックの準備方法—そしてXTMIMが管理するもの
市販のフィードストックの準備には、通常、粉末選定、バインダーシステムの設計、管理された混合または配合、およびペレット化が含まれます。これらの上流工程はフィードストックサプライヤーによって実行されます。XTMIMは通常、成形準備済みのペレットを受け取り、各材料バッチが実際の部品と生産ルートに適しているかどうかを管理します。.
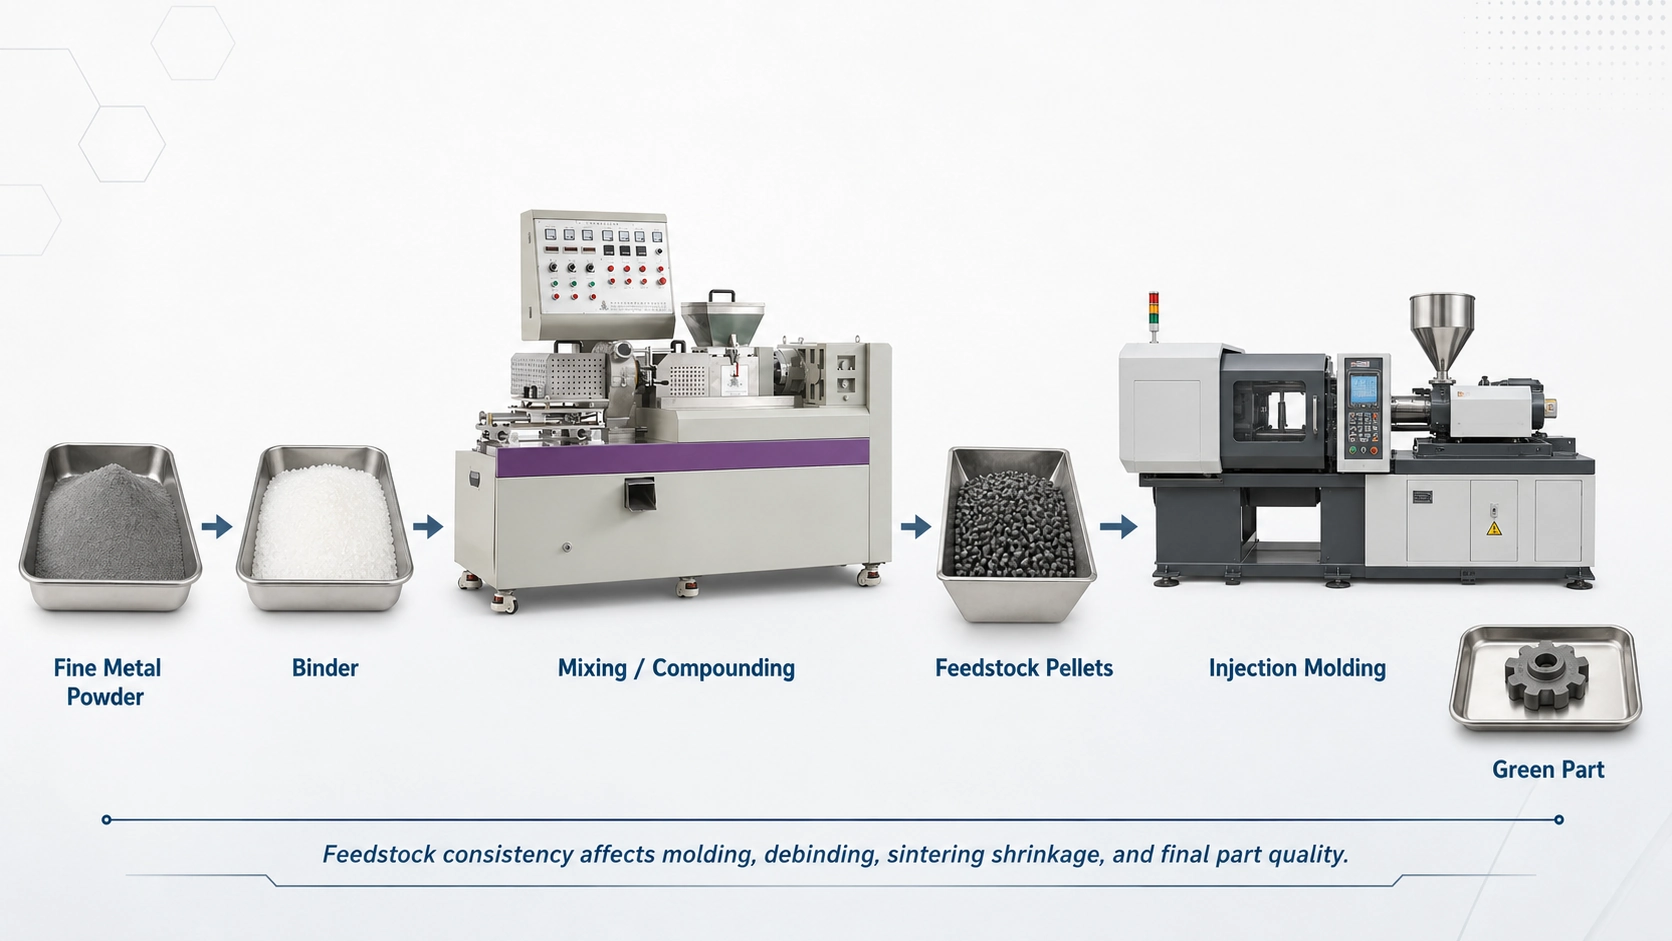
範囲の明確化: 粉末選定、バインダー配合、混合、およびペレット化は、XTMIMの社内業務ではなく、市販のフィードストック製造を説明するものです。.
市販フィードストックサプライヤー
サプライヤーは金属粉末とバインダー経路を選択し、粉末とバインダーの分布を制御し、材料を配合し、ペレット化し、バッチおよび処理データを提供します。この段階での一貫性は、流動性、グリーン強度、脱脂、および収縮挙動に影響します。.
XTMIM 入荷検査
XTMIMでは、ペレットがトライアル成形または量産に入る前に、材料グレード、サプライヤーロット、梱包状態、保管期間、保管要件、および利用可能な材料ドキュメントを確認します。.
部品固有のプロセス検証
トライアル成形では、実際の形状、ゲート設計、公差要件に対して、充填挙動、フラッシュ、ウェルドライン、表面状態、グリーン部品強度、およびプロセスウィンドウの安定性を確認します。.
下流工程のトレーサビリティ
フィードストックのバッチ記録は、成形、脱脂、焼結、密度、寸法検査、およびその他のプロジェクト固有の結果と連携されるため、リピート注文は承認された製造ルートと比較できます。.
フィードストックが射出成形とグリーン部品の取り扱いに与える影響
射出成形は、フィードストックの問題が通常最初に顕在化する段階です。フィードストックの流動性が悪いと、金型に完全に充填されない可能性があります。流動が不安定な場合、バリ、ウェルドラインの弱さ、ジェッティング、ゲートマーク、フローマーク、または狭い成形ウィンドウが発生する可能性があります。材料に水分や汚染があると、ガスマーク、ボイド、または表面欠陥が現れることがあります。.
問題は単に機械が材料を金型に押し込めるかどうかではありません。実際のプロセス上の課題は、フィードストック、部品設計、金型設計、ゲート位置、成形パラメータが安定したウィンドウ内で協調できるかどうかです。.

核心的な結論: フィードストック関連の問題は、焼結前に現れることがよくあります。.
工学的説明: 通常の成形調整後もショートショット、バリ、ウェルドラインの弱さ、またはグリーン密度のばらつきが繰り返される場合、射出圧力や温度だけでなく、フィードストックの状態、防湿管理、ペレットバッチ、ゲート設計、および部品の流動長さをレビューに含める必要があります。.
| フィードストックの状態 | 射出成形挙動 | 生産リスクの可能性 |
|---|---|---|
| 流動性不足 | 充填困難、高圧力要求、キャビティ充填の不安定. | ショートショット、不完全な形状、ウェルドライン強度低下、またはスクラップ増加. |
| 流動応答の不安定 | 成形ウィンドウが狭く、充填応答が不安定. | バリ、ジェッティング、局所分離、寸法ばらつき、または工程調整の繰り返し. |
| 混合均一性の不良 | 不均一な流動挙動と局所的な密度差. | フローマーク、黒線、表面欠陥、収縮の不均一、または密度のばらつき。. |
| 湿気または汚染 | ガス発生、不安定な溶融挙動、表面不安定性。. | ボイド、ガスマーク、表面欠陥、脱脂リスク、または焼結汚染。. |
| ロット間のばらつき | 以前の射出設定が安定しなくなる可能性があります。. | 試行の不安定性、寸法ドリフト、または承認前の繰り返し調整。. |
エンジニアリング注意: すべての成形不良がフィードストックに起因するわけではありません。金型設計、ゲート位置、射出圧力、シリンダー温度、金型温度、冷却、およびエジェクション方法も確認する必要があります。しかし、フィードストックが不安定な場合、その後のプロセス調整の信頼性が低下します。.
グリーン部品強度
成形後、部品にはまだバインダーが含まれており、最終的な金属部品よりも強度が低くなります。フィードストックの状態と成形ウィンドウは、薄肉部、穴、エッジ、ゲート部が、離型、トリミング、取り扱い、トレイへの装填に耐えられるかどうかに影響します。.
取り扱いリスク
小さなグリーン部品のひび割れ、角欠け、へこみ、または取り扱い時の変形は、脱脂中に開いたり、焼結後に永久的なものになったりする可能性があります。これらの欠陥は、炉での処理が開始される前に追跡する必要があります。.
フィードストックが脱脂安定性に与える影響
脱脂は、弱い粉末構造を維持しながら、成形されたグリーン部品からバインダーを除去します。選択された市販フィードストックに組み込まれたバインダー経路は、脱脂方法、除去速度、サポート要件、および欠陥リスクに直接影響します。フィードストックの種類とプロセス設計に応じて、溶媒脱脂、触媒脱脂、熱脱脂、または複合経路が使用される場合があります。.
部品が厚い、壁厚が急激に変化する、弱いセクションを含む、またはバインダー除去が遅い領域がある場合、脱脂リスクが高まります。不十分な支持や過度なバインダー除去は、焼結前に膨れ、割れ、バインダー残渣、たるみ、または崩壊を引き起こす可能性があります。.
一般的な間違いは、脱脂欠陥を炉の問題としてのみ扱うことです。実際の欠陥レビューでは、フィードストック、バインダー経路、部品形状、肉厚、グリーン部品の状態、および装填方法を一緒に確認する必要があります。次の工程については、MIM脱脂工程を参照してください。.
フィードストックが焼結収縮と最終寸法に与える影響
焼結中、脱脂された部品は高温で緻密化し、大幅に収縮します。この収縮は金属射出成形では正常です。金型は適切な拡大率で設計する必要があり、メーカーは選択したフィードストックが全プロセスを通じてどのように挙動するかを理解する必要があります。.
粉末とバインダーの混合物が不均一な場合、焼結中に部品が均一に収縮しない可能性があります。その結果、寸法変動、穴位置の移動、平面度の変化、反り、局所的な密度変動、結晶粒成長リスク、または不均一な機械的性能が生じる可能性があります。.
実用的なポイント: フィードストックの準備は焼結制御に取って代わるものではありません。炉雰囲気、装填支持、セッター、焼結温度、保持時間、材料化学、および部品形状は依然として重要です。フィードストックは予測可能な緻密化のための初期条件を提供しますが、それ自体で炉を制御するわけではありません。.
| フィードストック関連因子 | 焼結効果 | 最終部品リスク |
|---|---|---|
| 粉末特性 | 緻密化挙動と焼結応答に影響を与える。. | 密度、強度、表面状態、耐食性、または磁気特性のばらつき。. |
| 粉末-バインダーの一貫性 | 部品全体で収縮が均一かどうかに影響する。. | 寸法変動、穴位置ずれ、平面度変化、または局所変形。. |
| バインダー残渣リスク | 炭素、酸素、または汚染管理に影響を与える可能性がある。. | 硬度のばらつき、脆性、腐食リスク、または異常な表面状態。. |
| ロット間の一貫性 | 同じ金型とプロセスウィンドウが安定したままであるかどうかに影響します。. | 試作ロットと量産ロット間の異なる焼結収縮挙動。. |
焼結、収縮、炉雰囲気、および歪み制御の詳細については、MIM焼結収縮とプロセス制御を参照してください。.
XTMIMにおけるフィードストックの製造前および製造中の管理方法
XTMIMでは通常、市販のペレットを使用するため、工場管理は、適切な材料投入、保護された取り扱い、プロジェクト固有の成形応答、下流工程との互換性、および最終検査までのトレーサビリティに焦点を当てます。.
| 管理段階 | XTMIMによる管理 | 主なリスク | 一般的な検証 |
|---|---|---|---|
| 入荷材料 | 材料グレード、サプライヤーロット、梱包、保管期間情報、保管要件、および利用可能な証明書を確認します。. | 誤った材料経路、梱包の破損、汚染、または不適切な在庫状態。. | ラベルと文書の確認、入荷記録、梱包チェック、およびロット登録。. |
| 保管と取り扱い | ペレットを湿気、汚染、無管理の混合、およびロット識別の喪失から保護します。. | ガス痕、不安定な流れ、表面欠陥、またはトレーサビリティの喪失。. | 保管ログ、密閉管理、材料分離、および指定された場合のコンディショニング。. |
| トライアル成形とグリーンパーツ | 充填、バリ、ウェルドライン、ゲート挙動、表面状態、部品重量、離型、トリミング、グリーンパーツの損傷を評価します。. | ショートショット、不安定なプロセスウィンドウ、クラック、チッピング、へこみ、またはグリーン密度のばらつき。. | トライアルショット記録、目視検査、ショートショットスタディ、重量トレンド、および取り扱いレビュー。. |
| 脱脂および焼結応答 | バインダー除去適合性、サポート方法、収縮トレンド、密度、硬度、寸法、およびファーネスバッチ応答を確認します。. | 膨れ、クラック、残留物、スランピング、反り、密度ばらつき、または寸法ドリフト。. | 脱脂およびファーネス記録、ブラウンパーツチェック、寸法測定、必要に応じた密度および硬度試験。. |
| 最終トレーサビリティ | フィードストックバッチを成形、脱脂、焼結、二次加工、および検査記録と関連付けます。. | トライアル間、生産バッチ間、またはリピートオーダー間の説明不能なばらつき。. | バッチトラベラー、検査レポート、ゲージまたはCMMの結果、および承認されたプロセス記録。. |
MIMプロジェクトに重要な基本フィードストックデータ
サプライヤーデータは、金型、成形、脱脂、焼結、保管、トレーサビリティの開始参照情報を提供します。最終的な設定と収縮は、実際の部品形状で検証する必要があります。.
| フィードストックデータ項目 | 意味 | MIMプロジェクトにおける重要性 |
|---|---|---|
| 材料グレード | 焼結後の目標合金系。. | 強度、硬度、耐食性、磁気特性、熱処理応答性、導電性に影響します。. |
| オーバーサイズ係数 | 金型拡大と収縮補正に使用される基準係数。. | 金型設計と寸法計画に重要ですが、最終的な収縮率は実際の部品で確認する必要があります。. |
| MFIまたは流動性基準 | 規定の試験条件下でのフィードストックの流動挙動を示す基準指標。. | 工程比較には有用ですが、実際の部品形状での成形トライアルに代わるものではありません。. |
| 推奨射出温度 | 成形時の推奨シリンダーまたはノズル温度範囲。. | 流動性、充填、分離リスク、表面状態、グリーンパートの安定性に影響します。. |
| 金型温度 | 射出成形時の推奨金型温度範囲。. | 充填、表面品質、冷却挙動、寸法安定性に影響します。. |
| グリーン密度範囲 | 脱脂・焼結前の成形されたグリーンパートの基準密度。. | 工程安定性の確認や焼結収縮の一貫性予測に有用です。. |
| 脱脂要件 | バインダー除去方法、温度、時間、または除去目標. | クラック、ブリスター、残留物、およびブラウン部品の安定性に影響します。. |
| 焼結雰囲気 | 真空、アルゴン、水素、窒素-水素、またはその他の制御雰囲気. | 緻密化、炭素・酸素制御、機械的特性、耐食性、表面状態に影響します。. |
| 保存期間と保管 | 推奨保存期間と防湿要件. | 湿気による成形不安定性やロット間変動の防止に役立ちます。. |
エンジニアリングノート: データシートの値は参考値であり、最終的な生産保証ではありません。最終的な公差能力、収縮挙動、検査計画は、プロジェクト固有のDFMレビュー、試作成形、脱脂、焼結、寸法測定を通じて確認する必要があります。.
フィードストックが関与する可能性のある一般的な生産問題
すべての欠陥をフィードストックのせいにすべきではありません。部品形状、金型およびゲート設計、成形パラメータ、脱脂、炉サポート、検査データの通常のチェックの後で問題が繰り返される場合にレビューしてください。.
| 観察された問題 | フィードストック関連の可能性のある要因 | 確認すべきその他の項目 |
|---|---|---|
| ショートショットまたはフラッシュ | 流動応答性、水分、汚染、またはバッチのばらつき。. | ゲート設計、ベント、温度、圧力、速度、およびクランプ。. |
| ウェルド強度不足、ジェット流、またはフローマーク | 流動バランスまたは局所的な粉末・バインダー分布。. | 流動長、ゲート位置、射出プロファイル、およびキャビティバランス。. |
| グリーン部品の割れや欠け | グリーン強度または成形応答. | 離型、トリミング、ハンドリング力、トレイ設計、および薄肉部品。. |
| 剥離または脱脂割れ | 脱脂剤の適合性または残留リスク。. | 壁厚、脱脂プロファイル、ローディング、およびサポート。. |
| 反りまたは寸法変動 | グリーン密度またはロット間収縮率のばらつき。. | 炉プロファイル、セッター、ローディング方向、形状、およびサイジング計画。. |
| 密度、硬度、または表面のばらつき | 粉末特性、汚染、または不安定な材料応答。. | 脱脂完了、雰囲気、温度、熱処理、および検査方法。. |
代表的なエンジニアリングシナリオ:フィードストックの安定性と部品のばらつき
シナリオ開示: これは、障害追跡ロジックを説明するための代表的なエンジニアリングシナリオであり、特定の顧客事例や保証された結果ではありません。.
薄肉、小径穴2つ、制御された組立面を持つステンレス鋼MIMブラケットを検討します。見た目が良好なグリーンパーツでも、検査後に充填、取り扱い、または収縮のばらつきが見られることがあります。.
観察されたパターン
- 局所的なキャビティ充填不安定性。.
- トリミング時のエッジ損傷。.
- 焼結後の穴間距離と平面度のドリフト。.
レビューロジック
適切なレビューは、フィードストックバッチの応答と、成形ウィンドウ、トリミングサポート、脱脂ローディング、焼結サポートを関連付けます。成形前に始まるばらつきは焼結後にのみ測定可能になる場合があるため、1つの機械パラメータのみを原因として扱うべきではありません。.
フィードストックとプロセスレビューに必要な情報
お客様はフィードストックの配合を指定する必要はありません。XTMIMが市販の材料ルートと完全な製造プロセスをレビューできるように、十分なプロジェクトデータをお送りください。.
| 情報 | レビューの目的 |
|---|---|
| 2D図面と3Dファイル | 形状、金型、ゲート、肉厚、公差のレビュー。. |
| ターゲット材料と応用環境 | 合金ルート、耐食性、耐摩耗性、耐熱性、磁気特性、強度、またはその他の性能要件。. |
| 重要寸法と表面要件 | 収縮、サイジング、機械加工、仕上げ、および検査計画。. |
| 年間数量 | 金型経済性、キャビティ計画、および生産管理要件。. |
| 過去の製造上の問題 | 既知の故障モードに焦点を当てたDFMおよびプロセスリスクレビュー。. |
MIMフィードストックに関するFAQ
MIMフィードストックとは?
MIMフィードストックは、微細な金属粉末、バインダー、および選択された加工助剤から作られる成形可能な材料です。金属射出成形の射出成形段階で使用されます。成形後、脱脂中にバインダーが除去され、焼結中に金属粉末が緻密化されます。.
XTMIMはMIMフィードストックを社内で製造または配合していますか?
XTMIMでは、通常、市販されている資格のあるフィードストックペレットを使用します。粉末の上流製造、粉末・バインダーの配合、ペレット化は、XTMIMの社内能力としては提示していません。XTMIMは、受け入れ材料の検証、保管、トライアル成形、脱脂・焼結時の応答、最終検査、ロットトレーサビリティを管理しています。.
MIMフィードストックは金属粉末と同じですか?
いいえ。金属粉末はMIMフィードストックの主要な構成要素の一つですが、フィードストックにはバインダーや加工助剤も含まれます。通常、緩い金属粉末だけでは熱可塑性材料のように金型に射出することはできません。バインダーシステムがフィードストックに成形性を与え、脱脂前のグリーンパートを支えます。.
なぜMIMフィードストックにバインダーが使用されるのですか?
バインダーは、金属粉末が射出成形機を通って金型キャビティを充填することを可能にします。また、成形されたグリーンパートに、脱脂前の離型、トリミング、ハンドリング、および装填に十分な強度を与えます。バインダーは一時的なものであり、最終焼結前に除去する必要があります。.
フィードストックはMIM部品の欠陥を引き起こす可能性がありますか?
はい。フィードストックは、ショートショット、フラッシュ、ウェルドラインの弱さ、フローマーク、グリーンパートの割れ、脱脂欠陥、反り、密度ばらつき、寸法変動の原因となる可能性があります。ただし、欠陥はフィードストックのみに起因するものではありません。部品設計、金型設計、ゲート位置、射出パラメータ、脱脂工程、焼結支持、および検査データも併せてレビューする必要があります。.
フィードストックはMIMの収縮にどのように影響しますか?
フィードストックは、粉末特性、粉末-バインダーの均一性、グリーン密度、脱脂挙動、焼結応答を通じて収縮に影響を与えます。粉末-バインダー混合物が不均一な場合、焼結中に部品が均一に収縮せず、寸法変動、反り、または局所的な密度ばらつきが生じる可能性があります。.
すべてのMIM材料で同じフィードストックを使用しますか?
いいえ。ステンレス鋼、低合金鋼、銅合金、軟磁性合金、コバルトクロム合金、その他のMIM材料システムでは、異なる粉末特性、バインダールート、成形ウィンドウ、脱脂条件、焼結雰囲気が必要になる場合があります。材料選定とフィードストック挙動は併せて検討する必要があります。.
フィードストックの問題はいつ工場で確認すべきですか?
通常のプロセス調整後も、ショートショット、バリ、フローマーク、グリーンクラック、脱脂時の膨れ、反り、収縮ばらつき、最終寸法変動が繰り返し発生する場合、フィードストックの確認が有効です。確認には、フィードストックロット、成形ウィンドウ、部品形状、脱脂ルート、焼結支持、検査データを含める必要があります。.
MIMフィードストックとプロセスレビューのためにどのような情報を送ればよいですか?
有用な問い合わせには、2D図面、可能であれば3Dファイル、目標材料、公差要件、表面要件、年間数量、使用環境、およびこれまでの製造上の問題を含めてください。これにより、サプライヤーは材料ルート、成形戦略、脱脂リスク、焼結収縮、検査要件を評価できます。.
お客様の部品がMIMに適合するか確認しますか?
図面、目標材料、公差要件、および年間生産量を送付してください。XTMIMは、選択された材料ルート、利用可能な市販フィードストック、成形プロセス、脱脂計画、および焼結戦略がお客様のカスタム金属部品に適しているかどうかをレビューできます。.