MIM設計と金型準備 MIM設計レビューは、ゲート位置、パーティングライン、コアピン戦略、収縮補正、外観表面保護、機械加工代など、後から変更が困難な決定を金型が固定するため、金型製作前に行う必要があります。レビューでは、部品が成形できるかどうかの確認だけでなく、射出成形、グリーン部品の取り扱い、脱脂、焼結、寸法管理、二次加工、最終検査を、避けられる金型修正なしで通過できる形状かどうかを確認する必要があります。金型投資の前には、肉厚、穴、アンダーカット、外観面、重要公差、焼結サポート、材料要件、RFQ入力を確認してください。
MIM設計と金型準備
MIM設計レビューは、ゲート位置、パーティングライン、コアピン戦略、収縮補正、外観表面保護、機械加工代など、後から変更が困難な決定を金型が固定するため、金型製作前に行う必要があります。レビューでは、部品が成形できるかどうかの確認だけでなく、射出成形、グリーン部品の取り扱い、脱脂、焼結、寸法管理、二次加工、最終検査を、避けられる金型修正なしで通過できる形状かどうかを確認する必要があります。金型投資の前には、肉厚、穴、アンダーカット、外観面、重要公差、焼結サポート、材料要件、RFQ入力を確認してください。.
形状と肉厚
ゲート、パーティングライン、および金型リスク
収縮と焼結サポート
重要公差と検査
クイックアンサー: MIM部品が金型製作可能となるのは、DFMリスク、金型レイアウト、収縮挙動、公差戦略、二次加工、検査基準が、見積もりやそれに基づいた製作を行うのに十分明確になった時点です。このレビューを使用して、設計を金型投資に進めるか、形状調整が必要か、あるいは別の製造方法と比較検討すべきかを決定してください。より広範な設計フレームワークについては、こちらを参照してください。 MIM設計ガイド. 金型リリース前の図面ベースのフィードバックについては、こちらを参照してください。 MIMエンジニアリングレビュー.
MIM金型製作前の設計レビューが不可欠な理由
MIM金型は、設計上の仮定を物理的な金型形状、収縮補償、パーティングライン、コアピン、ゲート、および検査結果に反映させます。金型製作前であれば、壁厚の遷移を調整したり、側面のフィーチャーを再検討したり、外観面を保護したり、重要度の低い公差を緩和したりできます。金型製作後では、同じ問題が金型修正、追加加工、プロセス妥協、または図面変更を必要とする場合があります。.
だからこそ、金型製作準備は、金型のみのチェックとしてではなく、MIM製造プロセス全体にわたってレビューされるべきです。部品は、射出成形、グリーン部品の取り扱い、脱脂、焼結、寸法管理、二次加工、最終検査を通過する必要があります。充填が良好な形状でも、焼結中に反りが発生する可能性があります。焼結を乗り越えたフィーチャーでも、検査が困難であったり、厳密な寸法管理が経済的でなかったりする場合があります。.
設計上の選択肢がまだ柔軟なうちにレビューしてください。.
穴の方向、壁厚の遷移、外観面、公差戦略は、インサート、スライド、コアピン、ゲート位置が固定される前に変更する方が容易です。.
製造プロセス全体をレビューしてください。.
金型投資の前に、金型、収縮、焼結サポート、機械加工代、検査、および受け入れ基準をまとめて検討する必要があります。.
金型製作準備が完了しても、リスクがゼロになるわけではありません。. それは、重要なリスクが可視化され、重要な設計およびプロセス上の決定が合意され、残りのリスクが金型投資を進めるのに十分理解されていることを意味します。.
金型製作後にMIM設計レビューを開始した場合のリスク
金型製作後にレビューを開始すると、プロジェクトチームは柔軟性を失います。サプライヤーはプロセス設定の改善、焼結サポートの調整、または選択された金型詳細の修正を行うことはできますが、多くの設計上の決定はすでに金型に固定されています。その結果、単一の問題ではなく、金型の修正、試作の遅延、二次加工、不明瞭な受入に関する議論が連鎖することがよくあります。.
| 後から判明した問題 | 金型製作後の問題がなぜ重要か | 考えられる結果 |
|---|---|---|
| 不適切な肉厚遷移 | 金型は既に元の形状に合わせて製作されているため。. | 収縮ムラ、歪み、割れ、または局所的な寸法不安定性。. |
| 不適切なゲート位置 | ゲート跡が外観または機能面に出る可能性があります。. | 外観不良、局所加工、研磨、または金型修正。. |
| 支持されない長いスパン | 設計時に焼結サポートが考慮されていなかった。. | 垂れ下がり、反り、セッターコスト、または形状変更依頼。. |
| 過度に厳しい非クリティカル公差 | 検査および加工ルートが早期に計画されていませんでした。. | コスト増加、リードタイムの長期化、または寸法に関する異議。. |
| サイド穴またはアンダーカットのレビュー漏れ | スライド、コアピン、またはパーティングラインの戦略が予想以上に複雑になる可能性があります。. | 金型再設計、フラッシュのリスク、工具摩耗、またはメンテナンスのリスク。. |
| 重要基準点が定義されていません | 検査方法と収縮補償が不明確です。. | 初品遅延、測定の一貫性の欠如、またはサプライヤー/顧客間の不一致。. |
| 薄いリブまたは鋭いコーナー | グリーン部品の強度と脱脂挙動が弱い可能性があります。. | 亀裂、グリーン部品の破損、または局所的な設計変更。. |
| 表面仕上げ要件の未達 | ゲート、エジェクターピン、またはパーティングラインのマークが許容できない領域に配置される可能性があります。. | 二次加工、図面修正、または外観上の問題による却下。. |
これは、金型製作後に発見されたすべての問題がプロジェクトの失敗を意味するわけではありません。最初の試作品開発中には、いくつかの修正は正常です。問題は、レビューが遅れると、設計上の問題が金型上の問題に変わり、利用可能な実用的な解決策の数が減少することです。.
代表例:ゲート位置のレビュー遅延
- 問題
- 小型MIM部品は初期CADレビューを通過しましたが、外観が重要(cosmetic-critical)な面であることは、金型製作前に指定されていませんでした。試作サンプリング中に、ゲート跡が最終組立時に見える面に出現しました。.
- 原因
- レビューパッケージでは、外観面、隠蔽面、機能接触領域、または許容できないゲート/エジェクタ領域が区別されていなかったため、金型レイアウトは最終組立の外観要件なしに進められました。.
- エンジニアリング対応
- チームは組立方向をレビューし、見える面と隠蔽面を再分類し、ゲートを移動させるべきか、または管理された仕上げ加工がより現実的かを評価しました。予防的な教訓として、金型リリース前に外観面、機能面、組立基準面、および許容できないゲート/エジェクタ領域を指定することが重要です。.
MIM金型準備チェックリスト
MIMの設計レビューは構造化されるべきです。サプライヤーが「作れます」と言うか、顧客が「図面は最終です」と言うかにのみ依存するべきではありません。レビューでは、部品の機能、形状、金型、材料、焼結、公差、および検査を結びつける必要があります。.
印刷可能なステップバイステップのレビューツールについては、以下をご利用ください。 MIM DFM設計チェックリスト 金型リリース前。.
| レビューエリア | 金型製作前に確認すべき質問 |
|---|---|
| 形状 | 壁厚の遷移、穴、スロット、リブ、アンダーカット、薄肉部、鋭角はMIMに適していますか? |
| 材料 | 選択した合金は、強度、耐食性、硬度、耐摩耗性、磁性、または耐熱性の要件を満たしていますか? |
| 公差 | どの寸法が機能的に重要で、どの寸法が焼結そのままの状態を維持できますか? |
| 表面 | 外観面、ゲート依存領域、パーティングライン依存領域は定義されていますか? |
| 焼結 | 部品にサポート面、治具計画、またはオリエンテーションレビューが必要ですか? |
| 二次加工 | 機械加工、熱処理、研磨、コーティング、不動態化、またはねじ切りが必要ですか? |
| 数量 | 推定年間生産量はMIM金型投資を正当化しますか? |
| 検査 | 重要寸法、基準(データム)戦略、および許容基準は明確ですか? |
| 用途 | 部品はどのような負荷、温度、腐食、摩耗、運動、または組み立て条件にさらされますか? |
| 図面の明確さ | 注記、公差、材料指定、表面要件はレビューに十分具体的ですか? |
金型リリース前のレビュー順序
部品機能から開始します。.
アセンブリ内での部品の動作と、どの機能が性能に影響するかを特定します。.
アセンブリ内での部品の動作と、どの機能が性能に影響するかを特定します。.
MIM製造の実現可能性について形状を確認します。.
肉厚、穴、アンダーカット、リブ、薄肉、シャープコーナー、およびグリーン部品の強度を確認します。.
肉厚、穴、アンダーカット、リブ、薄肉、シャープコーナー、およびグリーン部品の強度を確認します。.
材料方向を確認します。.
選択したMIM合金が強度、耐食性、硬度、磁気特性、または耐摩耗性の要求を満たすか確認します。.
選択したMIM合金が強度、耐食性、硬度、磁気特性、または耐摩耗性の要求を満たすか確認します。.
重要な寸法と非重要な寸法を分離してください。.
すべての寸法が同等に重要であるとみなさないでください。.
すべての寸法が同等に重要であるとみなさないでください。.
ゲート、パーティングライン、およびエジェクターピンの影響を受けやすい表面を確認します。.
金型設計前に、外観および機能面を定義します。.
金型設計前に、外観および機能面を定義します。.
焼結サポートおよび収縮リスクを確認します。.
長尺部、平面度要求の高い領域、片持ち形状、およびサポート面を確認します。.
長尺部、平面度要求の高い領域、片持ち形状、およびサポート面を確認します。.
二次加工を計画します。.
焼結後の穴、ねじ、シール面、または精密基準面に対して機械加工が必要かどうかを判断します。.
焼結後の穴、ねじ、シール面、または精密基準面に対して機械加工が必要かどうかを判断します。.
検査要件を確認します。.
重要寸法がどのように測定され、受け入れられるかを定義します。.
重要寸法がどのように測定され、受け入れられるかを定義します。.
生産量とRFQの前提条件を確認します。.
機械加工、鋳造、粉末冶金(PM)、またはその他の製造方法と比較して、MIM金型への投資が正当化されるかを確認します。.
機械加工、鋳造、粉末冶金(PM)、またはその他の製造方法と比較して、MIM金型への投資が正当化されるかを確認します。.
リスク項目が文書化された後にのみ金型をリリースします。.
目標はすべてのリスクを排除することではなく、金型投資の前に既知のリスクを可視化することです。.
目標はすべてのリスクを排除することではなく、金型投資の前に既知のリスクを可視化することです。.
MIM金型製作前に確認すべきこと
金型製作が開始されると、製品のフィーチャーは金型アクション、コアピン、ゲート位置、収縮補償領域、グリーン部品の取り扱いリスク、焼結サポート要件、および検査フィーチャーとなります。したがって、レビューは各項目を個別にチェックするのではなく、ジオメトリを金型および下流工程の結果に結びつけるべきです。.
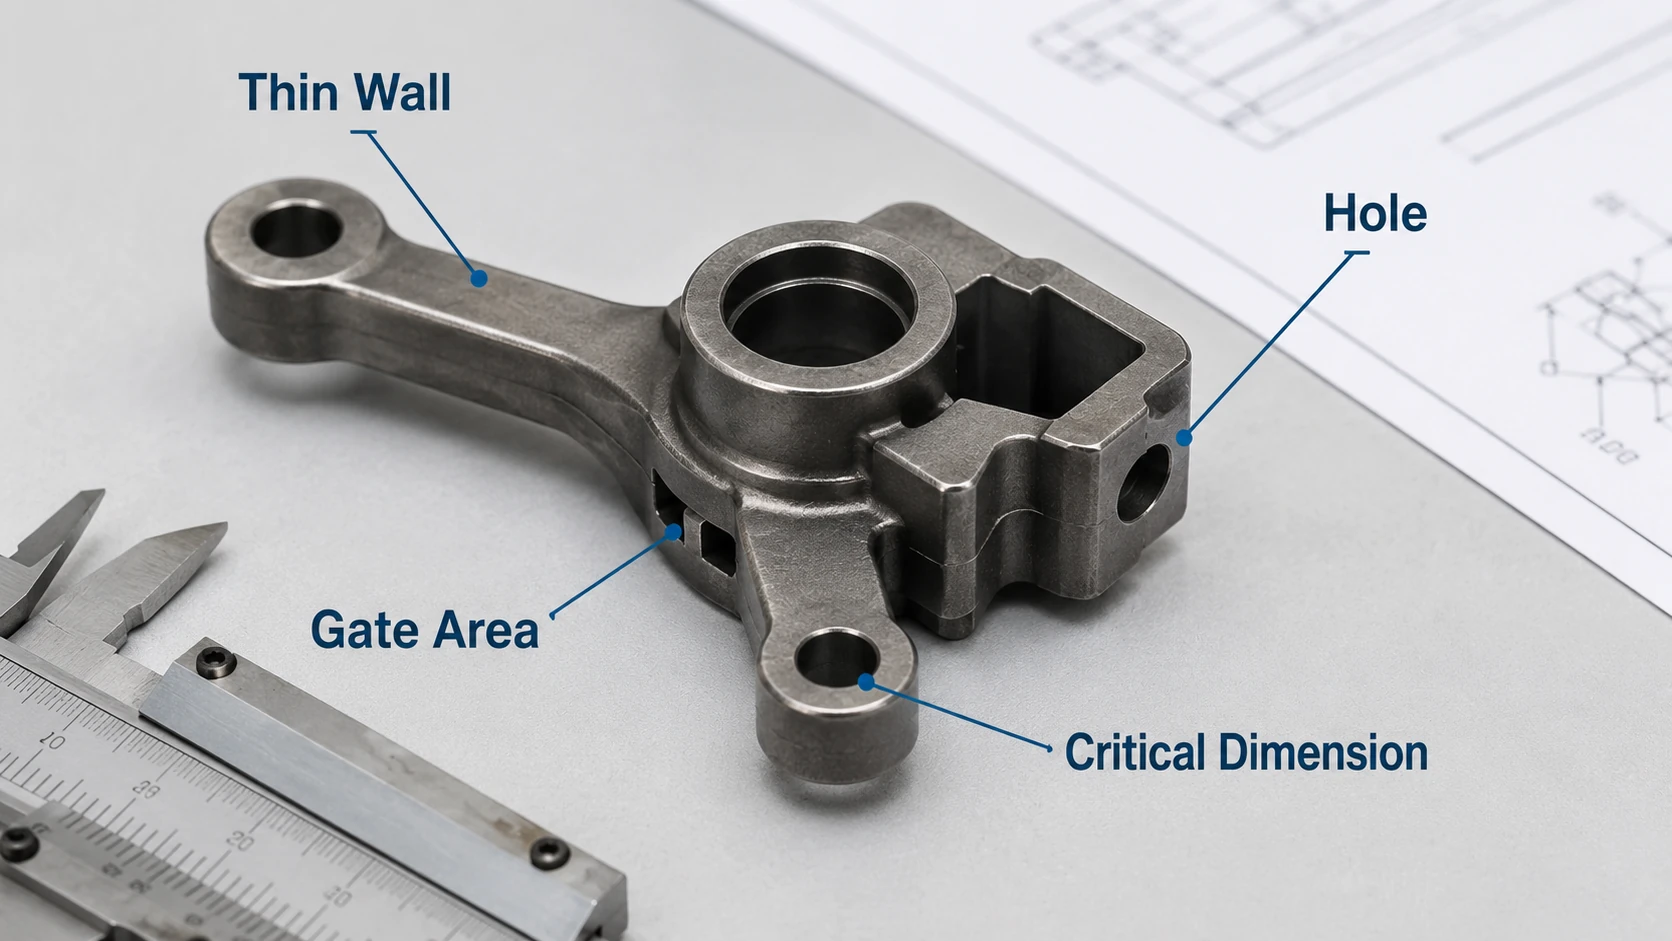
壁厚の遷移、穴、アンダーカット、ゲートの影響を受けやすい面、および重要な基準面は、金型投資前にレビューされるべきです。これらは金型レイアウト、収縮挙動、二次加工、および検査計画に影響を与えるためです。.
壁厚と質量分布
壁厚は、フィードストックの流れ、冷却挙動、脱脂安定性、および焼結収縮に影響します。薄い壁の隣にある重いボスや、急激な厚みから薄みへの遷移は、プロセス全体で質量が均等に分布しないため、歪みや割れのリスクを高める可能性があります。.
金型製作前に、重い部分を中空にできるか、遷移部に大きなRが必要か、質量を削減できるか、そして厚い領域が機能的に必要かを確認してください。目標は単に部品を薄くすることではなく、成形、脱脂、焼結を通じてジオメトリをより安定させることです。有用な質問は、その厚みが機能によって要求されているのか、それとも機械加工設計から引き継がれたものなのか、ということです。より詳細なガイダンスについては、こちらをご覧ください。 MIM肉厚設計.
穴、スロット、アンダーカット、およびコアピン
穴の方向とフィーチャーの深さは、金型のルートを変更する可能性があります。金型開き方向に沿った穴は、コアで成形するのが容易かもしれませんが、横方向の穴はスライドまたは二次加工が必要になる場合があります。小さくて深い穴やブラインドホールは、脆弱またはサポートの不十分なコアピンを作成する可能性があり、アンダーカットはスライド、分割金型、ジオメトリ変更、または二次加工を必要とする場合があります。.
MIMでその形状を成形できるかではなく、成形することが技術的・経済的に最適な方法であるかが重要な問いです。金型製作前に、直接成形と、焼結後の穴あけ、リーマ加工、ねじ切り、または機械加工を比較検討し、形状の複雑さが機能、組立部品点数の削減、または生産量によって正当化されるかを確認してください。詳細な形状ガイダンスについては、以下を参照してください。 MIMの穴、スロット、アンダーカット.
リブ、薄肉形状、および急峻な遷移部
MIM部品は、最終的な金属強度に達する前に、成形、エジェクション、グリーン状態での取り扱い、脱脂、焼結を乗り越えなければなりません。薄いリブ、長いフィンガー、急峻な遷移部、壊れやすい先端部は、最終的な金属形状では許容できるように見えても、グリーン状態またはブラウン状態では脆弱になる可能性があります。.
グリーン部品の強度、取り扱い方向、局所的なサポート、および形状が弱い遷移部またはサポートされていない領域を作成しないかを確認してください。産業用ブラケットのプロジェクトでは、リブ、ボス、取り付け基準面、および焼結サポートは、1つの接続されたシステムとして検討する必要があります。以下を参照してください。 ブラケット固有の設計レビュー.
機能面、外観面、および金型制約のある表面
ゲートマーク、パーティングライン、エジェクターマーク、およびフラッシュが発生しやすいエッジは、部品の機能を中心に計画する必要があります。組立基準面、シール面、摺動面または軸受面、圧入形状、目に見える外観面、および研磨、コーティング、不動態化、またはめっきが必要な表面は、金型レイアウト前に特定する必要があります。.
パーティングラインとゲートの決定は、金型の都合だけで行うべきではありません。隠れた表面で許容できる位置が、シール面、摺動面、外観面、または精密基準面では許容できない場合があります。これらの表面を早期に定義することは、スライド、コアピン、エジェクター、および機械加工代の適切な配置を選択するのに、金型チームを助けます。.
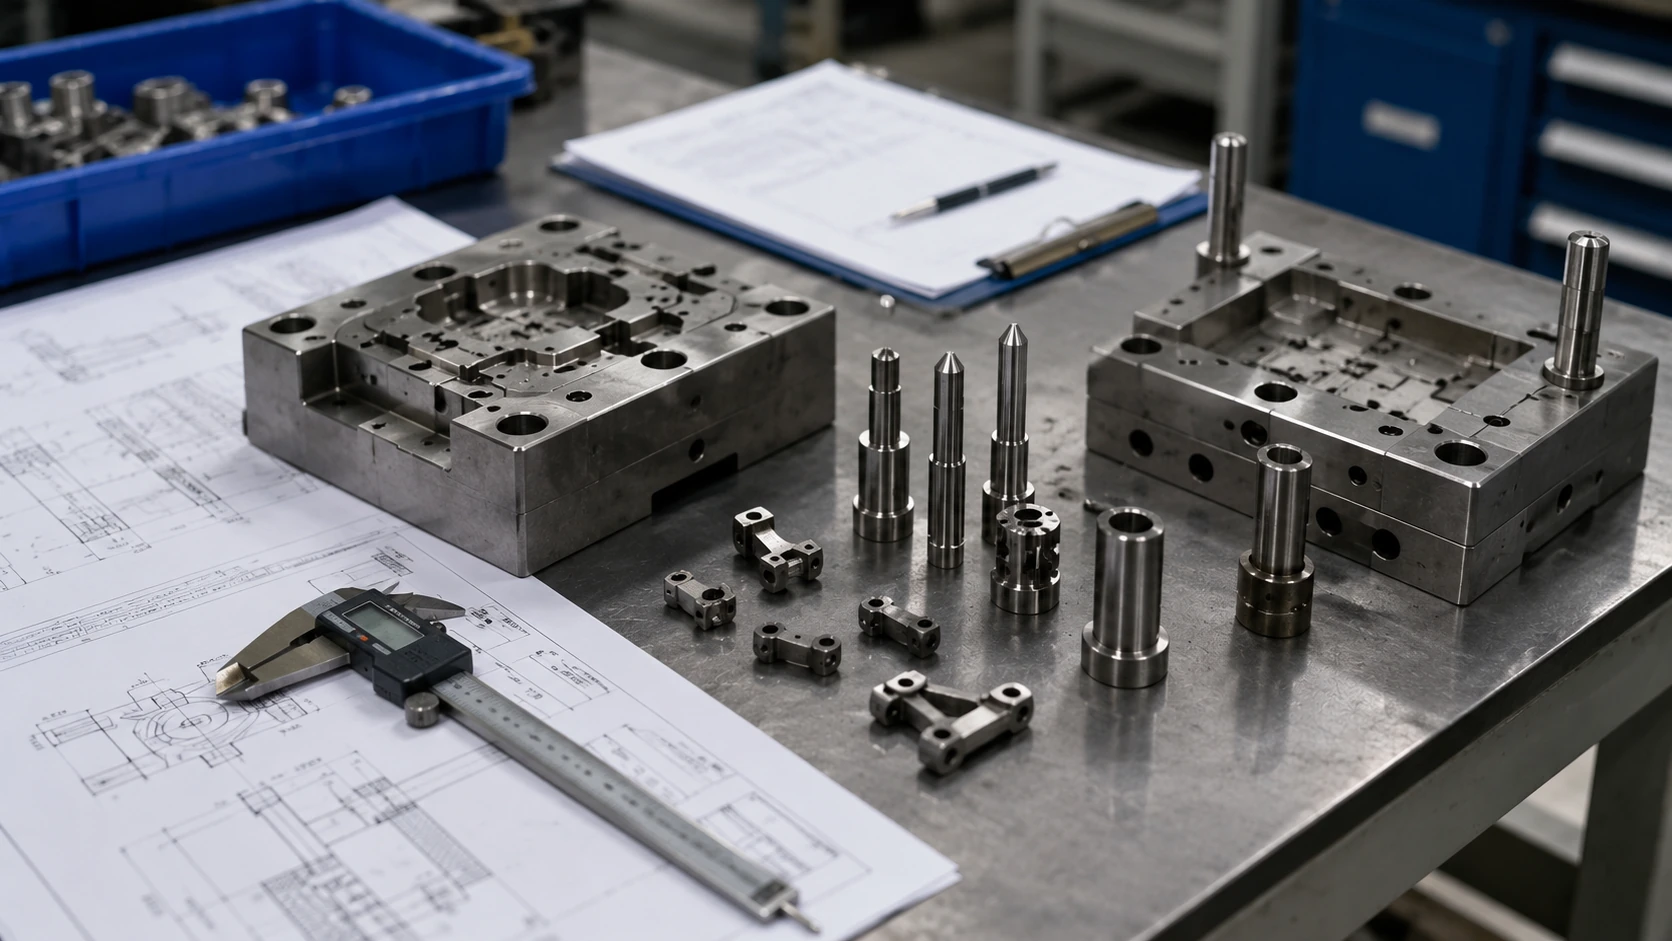
製品設計の選択は、金型製作が開始されると金型設計の決定となります。スライド、コアピン、ゲート、パーティングライン、基準面、およびサポート要件は、金型リリース前に正当化される必要があります。.
金型製作決定マトリクス
| 設計特徴 | 金型またはプロセスへの影響 | 金型製作前の決定 |
|---|---|---|
| 側面穴の方向 | スライド、コアピン、または二次機械加工が必要になる場合があります. | 直接成形と機械加工のどちらがリスクとコストのバランスが良いか確認してください。. |
| 外観または機能面 | ゲート、エジェクター、パーティングラインの位置を制限します。. | 図面上で許容できない工具接触領域と目に見える表面にマークを付けてください。. |
| 薄肉または脆弱な特徴部 | 充填、グリーン強度、エジェクション、取り扱いに影響します。. | ツーリング修正に依存する前に、形状、サポート、取り扱いが十分に堅牢であることを確認してください。. |
| 重要基準 (Critical datum) | 収縮補正、機械加工代、治具、検査に影響します。. | 金型リリース前に機能と測定方法を定義してください。. |
| 深い止まり穴 | 長尺または弱く支持されたコアピンが必要になる場合があります。. | ピン強度、工具寿命、および焼結後機械加工の方が安全かどうかを確認してください。. |
| アンダーカット | スライド、分割金型、再設計、または二次加工が必要になる場合があります。. | 機能または生産経済性が正当化する場合にのみ、成形された複雑さを維持してください。. |
| 長いサポートされていないセクション | 焼結セッターまたは専用サポート面が必要になる場合があります。. | ジオメトリと平面度要件と合わせて、サポート戦略をレビューします。. |
製品レベルのDFMに加え、金型固有の詳細については、 MIM金型設計. を参照してください。設計レビューは金型エンジニアリングに取って代わるものではありません。鋼材が切断される前に、金型チームが明確な機能要件およびプロセス要件を受け取ることを保証します。.
金型製作前の収縮と焼結サポートのレビュー
収縮は、金型製作前にMIM設計をレビューする最も重要な理由の1つです。焼結中、部品は高密度化し、成形サイズから最終的な金属部品に向かって収縮します。金型は予想される収縮を補償する必要がありますが、収縮はすべての部品フィーチャーに均等に適用される単純なスケールファクターではありません。.
最終的な寸法安定性は、材料、粉末バインダーシステム、形状、肉厚分布、脱脂挙動、焼結サポート、部品の向き、および検査戦略に依存します。設計によって質量分布の非対称性、長い未サポートのスパン、薄い片持ちフィーチャー、またはサポートが難しい表面が作成された場合、金型補正だけでは問題が解決しない可能性があります。.
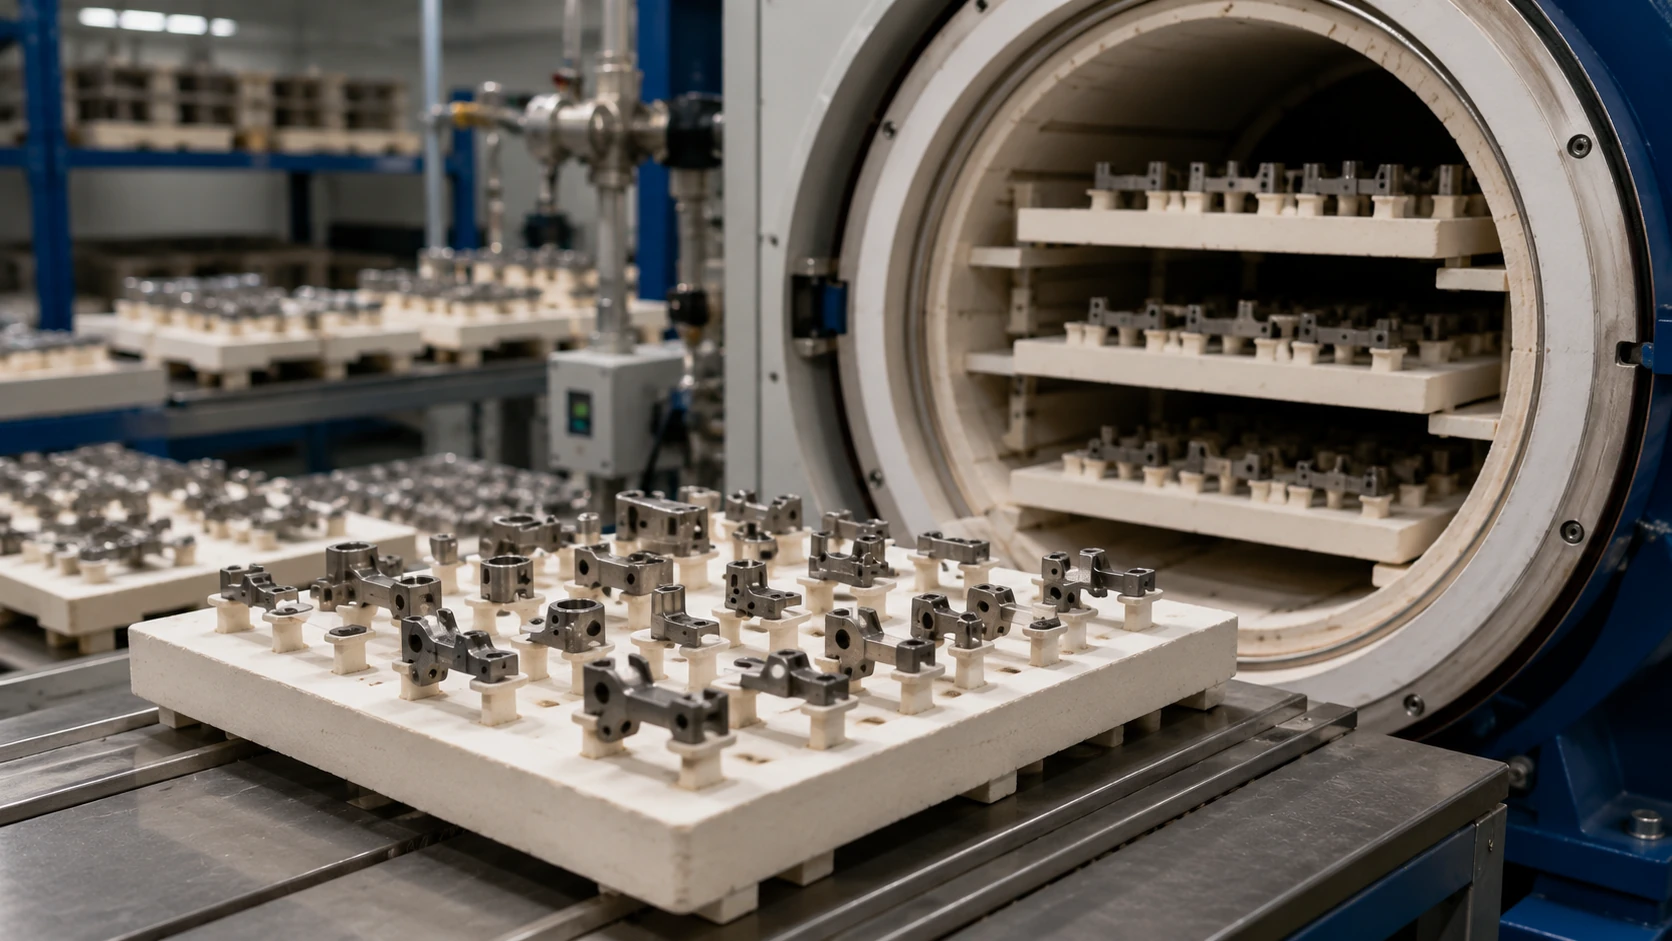
長いスパン、薄いフィーチャー、または平面度が重要な表面が歪む可能性がある場合、金型製作前に焼結サポートを考慮する必要があります。.
収縮補正は、金型のスケールファクターだけではありません
MIMの収縮は、金型キャビティを拡大するだけで対応できると考えるのはよくある間違いです。実際のプロジェクトでは、収縮補償は形状を考慮する必要があります。肉厚のボス、細いアーム、孤立したリブ、長いスロット、または非対称な断面は、周囲の本体と同じように収縮しない場合があります。.
設計レビューでは、肉厚が均一か、肉厚の厚い領域を中空にできるか、クリティカル寸法が歪みやすい形状に配置されているか、部品に安定したサポート面があるか、予想される収縮方向が機能的な基準と競合しないか、精密領域に二次加工代が必要かなどを評価する必要があります。.
これはMIMが寸法を制御できないという意味ではありません。寸法管理は、炉の設定だけでなく、設計レビューから始まるということです。.
焼結サポートは設計優先順位を変更する可能性があります
一部の部品は、脱脂または焼結中にサポートが必要です。長いスパン、片持ちアーム、薄い先端、非対称な形状、平面度に敏感なフィーチャーには、特殊なセッター、セラミックサポート、またはサポート面の計画が必要になる場合があります。.
サポートの必要性が金型製作後に判明した場合、プロジェクトチームは限られた選択肢に直面する可能性があります。部品には特殊な治具、局所的な設計変更、または高い歪みリスクの許容が必要になる場合があります。サポートが金型製作前にレビューされた場合、設計者は安定したサポート面を追加すること、向きに敏感なフィーチャーを調整すること、またはサポートを改善するために機能的でない表面を変更することを検討できます。.
設計レビューの質問: この部品は、機能面または外観面を損傷することなく、焼結中にサポートできますか?答えが不明確な場合、その設計は金型リリースには準備ができていません。.
代表例:サポートされていない形状と焼結時の歪み
- 問題
- 薄い橋状のMIM部品が焼結後に反りを示しました。CAD形状は成形には適していましたが、長い非支持部は熱処理中の垂下の影響を受けやすいものでした。.
- 原因
- 初期レビューでは、焼結時の向き、サポート接触領域、または機能的に重要な平面度要件を定義することなく、金型充填と外形寸法に焦点が当てられていました。.
- エンジニアリング対応
- チームは、部品の向き、サポート面、機能的な平面度を共にレビューし、その後、機能しない形状を可能な限り調整し、より安定したサポート経路を計画しました。長いスパン、キャンチレバー領域、薄い先端、平面度に敏感な面は、後で炉の問題として扱うのではなく、金型製作前にレビューする必要があります。.
金型製作前の公差および検査戦略
公差レビューは、MIM金型準備において最も重要な部分の1つです。多くの厳しい公差を持つ図面は精密に見えるかもしれませんが、それが最良の製造戦略であるとは限りません。MIMでは、一部の寸法は焼結後そのまま制御できますが、他の寸法は、部品のジオメトリと機能に応じて、焼結後の機械加工、サイジング、リーミング、タッピング、研削、または検査治具が必要になる場合があります。.
設計レビューでは、機能寸法と一般的な寸法を分離する必要があります。すべての寸法が同じ公差レベルに値するわけではありません。より詳細なガイダンスについては、以下を参照してください。 MIM公差.
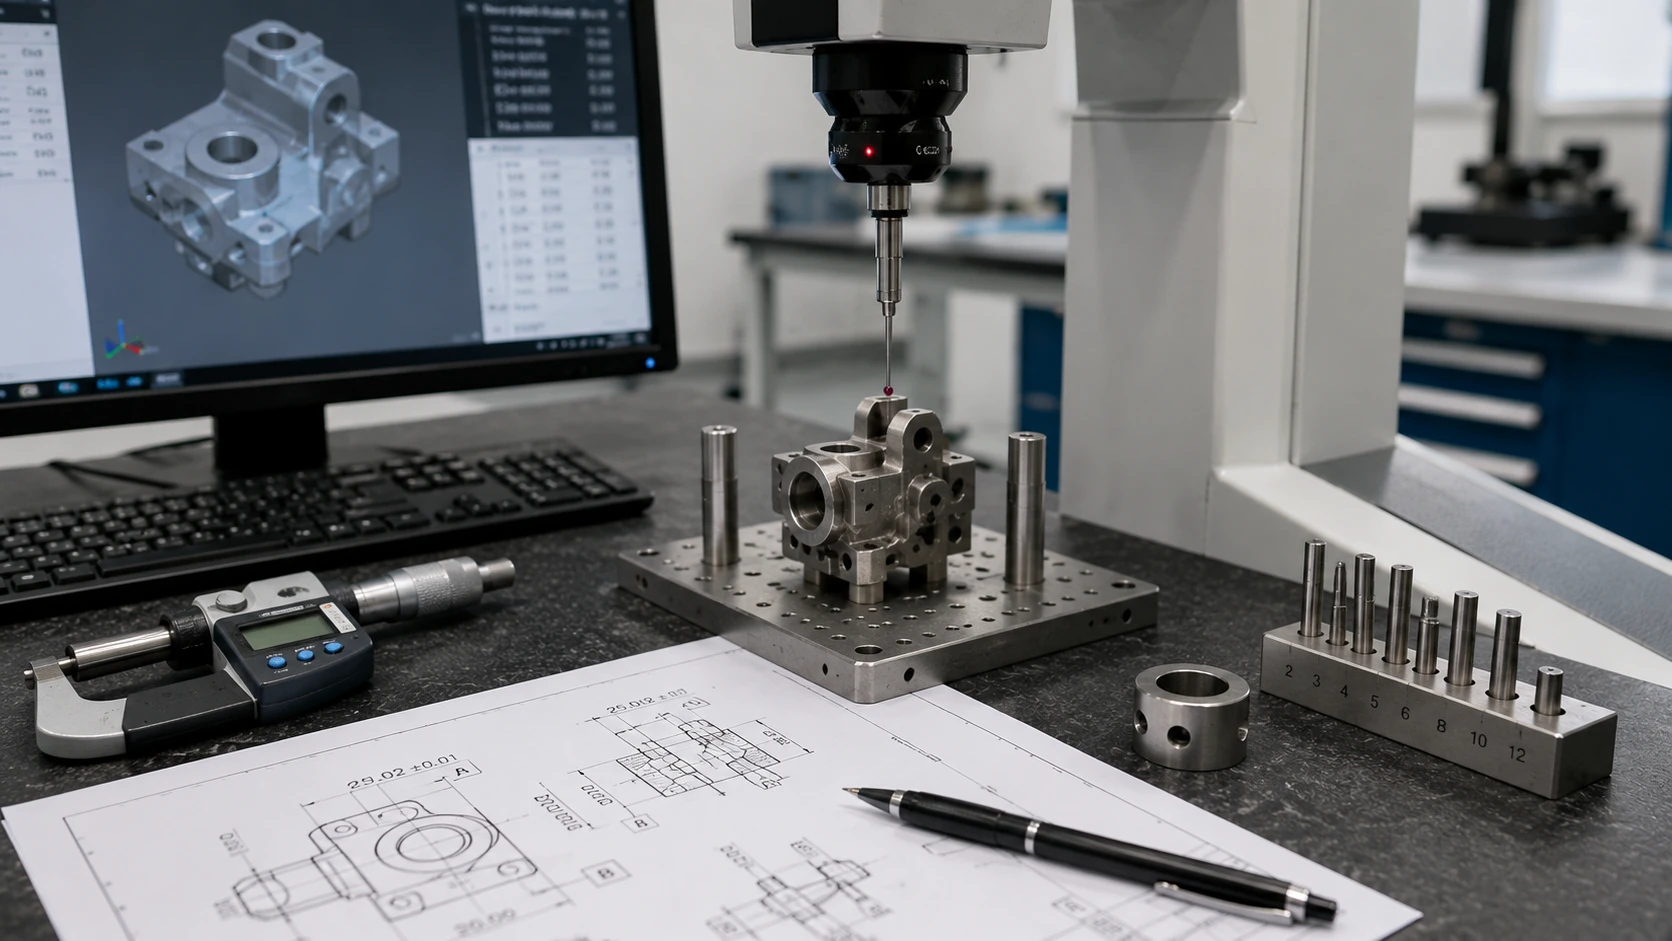
金型製作前には、特に二次加工や専用ゲージが必要になる可能性がある場合、重要な寸法、基準(データム)、および検査方法を特定する必要があります。.
| 寸法タイプ | 金型製作前のレビュー焦点 | 典型的な決定 |
|---|---|---|
| 組立基準面 | 機能、検査方法、焼結収縮制御。. | 金型製作前に明確に定義します。. |
| 精密穴 | 焼結後、機械加工、リーマ加工、またはねじ切り加工。. | 必要に応じて機械加工代を計画してください。. |
| 外観面 | ゲート、エジェクターピン、パーティングラインの感度。. | 金型設計において、目に見える面を保護してください。. |
| 非重要外径寸法 | 不必要な厳しい公差は避けてください。. | 機能が許容する範囲で公差を緩和してください。. |
| ねじ部または圧入部 | 成形、機械加工、ねじ切り、またはインサート。. | プロセスルートを早期に確認してください。. |
| 平面度が重要な領域 | 焼結サポートおよび検査方法。. | 金型製作前のサポート検討. |
| シール面または摺動面 | 表面仕上げ、バリ、パーティングライン、および摩耗リスク. | 設計と工程計画による保護. |
焼結後そのまま、二次加工、または検査治具か?
金型リリース前に、各重要フィーチャーが焼結後そのままの状態を維持するのか、二次加工を受けるのか、または専用の検査方法が必要となるのかを定義するために、公差レビューを実施する必要があります。これにより、アセンブリ性能を左右する一部の寸法しかない場合に、プロジェクトチームがすべての寸法を同等に扱うことを防ぎます。.
| レビュー結果 | 一般的なルート | 金型製作前の重要性 |
|---|---|---|
| 通常のクリアランスを持つ一般的な外形寸法 | 通常、焼結後そのままの寸法としてレビューされます。. | 非クリティカルなフィーチャーに対する不要な加工コストと検査コストを回避します。. |
| 機能基準面または組立参照面 | 焼結そのまま、または管理された焼結後工程が必要な場合があります。. | 基準面戦略は、収縮補正、治具、初回品検査に影響します。. |
| 精密ボア、摺動穴、または位置決め穴 | 穴あけ、リーマ加工、サイジング、または機械加工代が必要な場合があります。. | 金型およびRFQでは、加工代、工具アクセス、検査方法を考慮する必要があります。. |
| ねじ、圧入、またはシール機能 | 成形品または機械加工品のいずれを選択するか、プロセス固有のレビューが必要になることがよくあります。. | 早期の決定は、嵌合、表面状態、機能的許容に関する後々の紛争を減らします。. |
| 平面度または平行度に関係する領域 | 焼結サポートの検討、治具計画、または管理された測定セットアップが必要な場合があります。. | サポート戦略と検査方法は、金型投資前に知っておくべきです。. |
機能によってクリティカル寸法を定義する必要があります
クリティカル寸法とは、単に小さな公差のことではありません。機能、組立、シール、動き、摩耗、または検査合格に影響を与える寸法のことです。図面にクリティカル寸法が明記されていない場合、サプライヤーはどのフィーチャーが特別なレビューに値するかを知らない可能性があります。.
金型製作前に、顧客は機能的ダータム、組立インターフェース、プレスフィットまたはスライド領域、位置決め穴、シール面、平面度または平行度に関係する領域、および後工程の組立に影響を与える寸法を特定する必要があります。.
厳しすぎる公差は不必要なコストを生む可能性があります
一般的な間違いは、図面全体に厳しい公差を適用することです。MIMでは、これにより不必要な検査負荷、二次加工、または歩留まりリスクが生じる可能性があります。寸法が機能的にクリティカルでない場合、製品性能を低下させることなく、公差を緩和することでコストを削減できる場合があります。.
設計レビューでは、次のことを確認する必要があります。 どの寸法を厳密に管理する必要があり、どの寸法がフィット、クリアランス、または外観のために合理的な範囲であればよいのか? この議論は、公差戦略が金型設計、機械加工代、治具計画、および初品検査に影響を与える可能性があるため、金型製作前に行われるべきです。.
MIMが最適な製造方法ではない場合
早期のMIM設計レビューでは、部品がMIMに適していることが確認される場合があります。他のケースでは、別のプロセスを検討すべきであることが示されます。これはレビューの失敗ではなく、金型投資前に行うことの価値です。.
MIMは通常、部品が小型、複雑な形状、大量生産、材料性能、および機械加工や組立工程の削減を組み合わせた場合に最も強みを発揮します。部品が単純、大型、少量生産、または厳しい機械加工公差が支配的な場合は、別の製造ルートの方が適している可能性があります。.
| レビュー結果 | 可能な決定 |
|---|---|
| シンプルな形状と低年間生産量 | CNC加工の方が実用的かもしれません。. |
| シンプルな形状の大物部品 | 鋳造または機械加工を検討してください。. |
| 軸方向の圧縮に適した形状 | 粉末冶金(PM)を別途検討してください。. |
| セラミック性能が必要 | MIMの代わりにCIM(セラミック射出成形)を検討してください。. |
| 多数の超精密表面 | MIMと機械加工の併用、または機械加工が主体となる可能性があります。. |
| ボリューム要求のある複雑な小型金属形状 | MIMは引き続き有力な候補です。. |
MIM、PM、CIMは同じプロセスとして扱われるべきではありません。MIMは金属粉末とバインダーのフィードストック、射出成形、脱脂、焼結を使用します。PMは一般的に、より規則的な形状のために粉末圧縮と焼結を使用します。CIMはセラミック粉末とバインダーを使用してセラミック部品を製造します。設計レビューでは、これらの製造ルートを別々に扱う必要があります。.
例: 精密な内径を持つシンプルな円筒形金属部品で、年間生産量が少ない場合、MIMで技術的に製造可能かもしれませんが、形状が金型投資に見合わず、主なコスト要因が精密加工のままである場合、CNC加工の方が適している可能性があります。そのため、金型リリース前に年間生産量、形状の複雑さ、公差要件をレビューする必要があります。.
金型製作前のMIM設計レビューのために送付するもの
有用なMIM設計レビューには、3Dモデル以上の情報が必要です。サプライヤーは、機能、形状、公差、材料要件、表面仕上げの期待、および生産上の仮定を理解するために十分な情報を必要とします。この情報がないと、レビューは実際のDFM評価ではなく、一般的な実現可能性のコメントになる可能性があります。.
| ファイルまたは情報 | その重要性 |
|---|---|
| 2D図面 | 寸法、公差、データム、注記、表面仕上げ要件、および受け入れ基準を確認します。. |
| 3D CADファイル | 形状、パーティング方向、肉厚、アンダーカット、リブ、および成形されたフィーチャーのレビューに役立ちます。. |
| 材料要件 | 強度、耐食性、硬度、耐摩耗性、磁性、または耐熱性の要件を定義します。. |
| 適用背景 | 負荷、環境、動作、組み立て、および故障リスクの判断に役立ちます。. |
| 推定年間数量 | MIM金型投資の妥当性を判断するのに役立ちます。. |
| 表面仕上げ要件 | ゲートマークの管理、研磨、タンブリング、コーティング、不動態化、または外観レビューに影響します。. |
| 重要寸法 | 機能寸法と一般寸法を区別するのに役立ちます。. |
| 現在のプロセスまたは課題 | MIMとCNC、PM、鋳造、プレス、またはその他の製造ルートを比較するのに役立ちます。. |
| 熱処理またはコーティングの要件 | 材料選択、変形リスク、表面状態、および検査に影響する可能性があります。. |
| 組み立て情報 | 基準面、機能面、摺動面、シール面、または表示領域の定義に役立ちます。. |
サプライヤーがレビューすべき事項
専門的なMIMサプライヤーは、図面の見積もりを行うだけでなく、金型製作前に、部品形状のMIM適性、肉厚と質量分布、穴/スロット/アンダーカットのリスク、ゲートとパーティングラインに敏感な表面、材料の適合性、収縮補償、焼結サポート、重要な公差戦略、二次加工、生産量、および不足しているRFQ情報などを通常カバーするレビューを行うべきです。.
このレビューでは、価格だけでなく、技術的な質問を引き出すべきです。サプライヤーが重要な寸法、材料の挙動、表面要件、または生産量について質問せずにすぐに価格を提示した場合、バイヤーはその見積もりを最終的なものではなく、予備的なものとして扱うべきです。.
例: STEPファイルは形状の実現可能性を示すことはできますが、それだけでは重要な公差、材料性能、外観面、年間生産量、または受け入れ基準を定義することはできません。2D図面、材料ターゲット、用途背景、推定年間生産量、および重要機能に関する注記は、一般的な実現可能性コメントを、金型準備のための有用なレビューに転換します。以下の情報を使用して、 MIM RFQ準備ガイド サプライヤーパッケージ全体を組み立ててください。.
MIM設計レビュー後に受け取るべきもの
図面ベースのMIM設計レビューは、価格だけでなく、有用なエンジニアリングフィードバックを返す必要があります。目標は、製造性のリスク、金型に関する懸念、公差戦略、不足しているRFQ入力、および金型投資を行う前に、プロジェクトをMIMとして続行すべきか、他の方法と比較すべきかを明確にすることです。.
| レビュー出力 | 確認に役立つこと |
|---|---|
| DFMリスクに関する注記 | 射出成形、グリーン部品の取り扱い、脱脂、焼結収縮、または検査に影響を与える可能性のある機能はどれですか。. |
| 金型に関する懸念事項リスト | 鋼材加工前に議論すべきゲート、パーティングライン、コアピン、スライド、エジェクター、外観面、または金型アクションのリスク。. |
| 公差の明確化 | どの寸法が焼結そのままの状態を維持でき、どの寸法に機械加工代、サイジング、リーミング、タッピング、または専用検査が必要になる可能性があるか。. |
| RFQ確認 | 見積精度の精度に影響を与える可能性のある、材質、体積、表面仕上げ、熱処理、用途、図面、または検査入力の不足。. |
| プロセスルートの提案 | 金型リリース前に、MIM、二次加工付きMIM、CNC加工、PM、CIM、鋳造、またはその他のルートを比較検討すべきか。. |
金型製作開始前のMIM設計レビュー
MIM金型製作開始前に、2D図面、3D CADファイル、材質要件、重要公差、表面仕上げのニーズ、年間推定生産量、および用途背景をXTMIMエンジニアリングチームにお送りください。部品形状がMIMに適しているか、金型製作や焼結にリスクをもたらす可能性のある機能は何か、二次加工が必要になる可能性のある寸法は何か、金型投資前に明確にすべきことは何かをレビューできます。.
図面レビューを提出 XTMIMに問い合わせるFAQ:金型製作前のMIM設計レビュー
MIMの設計レビューは金型製作の前に行うべきですか、それとも後に行うべきですか?
MIM設計レビューは金型製作前に行うべきです。金型が完成すると、ゲート位置、パーティングライン、コアピン、エジェクタマーク、収縮補正、一部の公差戦略に関する決定を変更することが難しくなります。金型製作後の修正も可能な場合がありますが、早期のレビューによりプロジェクトチームはより多くの技術的選択肢を得ることができます。.
MIM金型製作前にレビューすべき設計上の特徴は?
肉厚の変化、穴、スロット、アンダーカット、薄肉、リブ、鋭いコーナー、外観面、機能基準面、厳しい公差、焼結支持面は、金型製作前にレビューする必要があります。これらの形状は、成形、グリーンパートの取り扱い、脱脂、収縮、変形、二次加工、検査に影響を与える可能性があります。.
MIM金型で後から設計上の問題をすべて修正できますか?
いいえ。金型の修正で一部の問題は解決できますが、厚みバランスの不良、サポートされていない形状、不明確な公差戦略、誤った外観面の計画、または工程ルートの不一致を常に解決できるわけではありません。一部の問題は設計変更、加工代、サポート計画、または受入基準の見直しを必要とします。.
MIMの焼結ままですべての厳しい公差を達成できますか?
必ずしもそうとは限りません。最終的な公差能力は、材料、形状、収縮挙動、支持戦略、部品サイズ、重要寸法の位置、および検査方法に依存します。一部の形状は焼結ままでも問題ありませんが、精密穴、基準面、ねじ部、シール面などは二次加工が必要な場合があります。.
MIMのDFMレビューにはどのようなファイルを送ればよいですか?
2D図面、3D CADファイル、材料要件、重要公差、表面仕上げ要件、用途背景、推定年間数量、現在の製造上の問題点をお送りください。外観面や機能面が重要な場合は、金型レビュー前に明確にマークしてください。.
MIMの代わりに他のプロセスを検討すべきなのはどのような場合ですか?
部品が単純形状、低ロット、大型、機械加工公差が支配的、またはPM圧粉、鋳造、CNC加工、CIMに適している場合は、別のプロセスが検討される可能性があります。MIMは、その形状、材料、生産量の利点が部品に適合するために選択されるべきであり、単に部品が小さく金属であるからではありません。.
規格と技術参考資料
MIM設計レビューは、プロジェクト固有のDFM評価、サプライヤーのプロセス能力、材料挙動、金型設計、収縮挙動、焼結サポート、二次加工、および検査要件に基づいて行う必要があります。業界の参考資料として MIMA Designing with MIM および MIMによる複雑設計 MIM候補部品の選定、複雑な形状、コア穴、ゲート、パーティングライン、およびMIM固有の設計原則に関する一般的な議論をサポートできます。.
MPIF Standard 35 金属射出成形部品 は、MIM部品の材料規格、材料分類、または特性伝達について議論する必要がある場合に主に参照されます。プロジェクトレベルのDFMレビューの代替として、またはあらゆる形状、公差、ゲート位置、または焼結サポートの決定に対する普遍的なルールブックとして扱うべきではありません。.