MIM-Konstruktion & Werkzeugbereitschaft Die MIM-Konstruktionsprüfung sollte vor dem Werkzeugbau erfolgen, da die Form Entscheidungen festlegt, die später schwer zu ändern sind, einschließlich Anschnittposition, Trennlinie, Kernstiftstrategie, Schwindungskompensation, Schutz kosmetischer Oberflächen und Bearbeitungszugaben. Die Prüfung sollte nicht nur fragen, ob das Teil geformt werden kann. Sie sollte bestätigen...
MIM-Konstruktion & Werkzeugbereitschaft
Die MIM-Konstruktionsprüfung sollte vor dem Werkzeugbau erfolgen, da die Form Entscheidungen festlegt, die später schwer zu ändern sind, einschließlich Anschnittposition, Trennlinie, Kernstiftstrategie, Schwindungskompensation, Schutz kosmetischer Oberflächen und Bearbeitungszugaben. Die Prüfung sollte nicht nur fragen, ob das Teil geformt werden kann. Sie sollte bestätigen, ob die Geometrie den Spritzgussprozess, die Handhabung des Grünlings, das Entbindern, das Sintern, die Maßkontrolle, die Sekundärbearbeitungen und die Endkontrolle ohne vermeidbare Werkzeugänderungen durchlaufen kann. Vor der Werkzeuginvestition sollten Ingenieure Wandstärke, Bohrungen, Hinterschneidungen, kosmetische Flächen, kritische Toleranzen, Sinterstützen, Materialanforderungen und RFQ-Eingaben prüfen.
Geometrie und Wandstärke
Anschnitt, Trennlinie und Werkzeugrisiko
Schwindung und Sinterstützen
Kritische Toleranzen und Inspektion
Kurze Antwort: Ein MIM-Teil ist erst dann für den Werkzeugbau bereit, wenn DFM-Risiken, Werkzeuglayout, Schwindungsverhalten, Toleranzstrategie, Sekundärbearbeitungen und Prüfkriterien ausreichend klar sind, um ein Angebot zu erstellen und darauf aufzubauen. Nutzen Sie diese Prüfung, um zu entscheiden, ob das Design mit der Werkzeuginvestition fortfahren kann, eine geometrische Anpassung benötigt oder mit einem anderen Herstellungsverfahren verglichen werden sollte. Für den breiteren Konstruktionsrahmen nutzen Sie die MIM-Konstruktionsleitfaden. Für zeichnungsbasierte Rückmeldungen vor der Werkzeugfreigabe siehe MIM-Konstruktionsprüfung.
Warum die Designprüfung vor dem MIM-Werkzeugbau erfolgen muss
Der MIM-Werkzeugbau setzt Designannahmen in physische Formmerkmale, Schwindungskompensation, Trennlinien, Kernstifte, Anschnitte und Inspektionskonsequenzen um. Bevor das Werkzeug gebaut wird, kann ein Wandübergang angepasst, ein seitliches Merkmal überdacht, eine kosmetische Fläche geschützt und eine nicht kritische Toleranz gelockert werden. Nach dem Werkzeugbau kann dasselbe Problem eine Werkzeugmodifikation, zusätzliche Bearbeitung, Kompromisse im Prozess oder eine Zeichnungsänderung erfordern.
Deshalb sollte die Werkzeugbereitschaft über die gesamte MIM-Route hinweg geprüft werden und nicht nur als reine Werkzeugprüfung. Das Teil muss den Spritzguss, die Handhabung des Grünlings, das Entbindern, das Sintern, die Maßkontrolle, die Nachbearbeitung und die Endkontrolle durchlaufen. Eine Geometrie, die sich gut füllen lässt, kann sich während des Sinterprozesses immer noch verziehen; ein Merkmal, das das Sintern übersteht, kann immer noch schwer zu inspizieren oder unwirtschaftlich eng zu halten sein.
Überprüfen Sie Designentscheidungen, solange sie noch flexibel sind.
Lochrichtung, Wandübergänge, kosmetische Oberflächen und die Toleranzstrategie sind einfacher zu ändern, bevor Einsätze, Schieber, Kernstifte und Anschnittpositionen festgelegt sind.
Überprüfen Sie die vollständige Fertigungsroute.
Werkzeugbau, Schwindung, Sinterstützen, Bearbeitungszugaben, Inspektion und Abnahmekriterien sollten vor der Werkzeuginvestition gemeinsam betrachtet werden.
Werkzeugbereitschaft bedeutet nicht Risikofreiheit. Es bedeutet, dass die wichtigen Risiken sichtbar sind, die kritischen Design- und Prozessentscheidungen vereinbart sind und die verbleibenden Risiken gut genug verstanden werden, um mit der Werkzeuginvestition fortzufahren.
Risiken, wenn die MIM-Konstruktionsprüfung nach dem Werkzeugbau beginnt
Wenn die Prüfung nach dem Werkzeugbau beginnt, verliert das Projektteam an Flexibilität. Der Lieferant kann zwar noch Prozesseinstellungen verbessern, Stützkonstruktionen beim Sintern anpassen oder ausgewählte Werkzeugdetails modifizieren, aber viele Konstruktionsentscheidungen sind bereits im Werkzeug fixiert. Das Ergebnis ist oft nicht ein isoliertes Problem, sondern eine Kette von Werkzeugrevisionen, Verzögerungen bei Versuchen, Nachbearbeitungen und unklaren Abnahmediskussionen.
| Spät entdecktes Problem | Warum es nach dem Werkzeugbau relevant ist | Mögliches Ergebnis |
|---|---|---|
| Falscher Übergang der Wandstärke | Das Werkzeug wurde bereits um die ursprüngliche Geometrie herum gebaut. | Ungleichmäßige Schwindung, Verzug, Rissbildung oder instabile lokale Abmessungen. |
| Ungünstige Angusslage | Die Angussmarke kann auf einer kosmetischen oder funktionalen Oberfläche erscheinen. | Visuelle Abweisung, lokale Bearbeitung, Polieren oder Werkzeugüberarbeitung. |
| Nicht unterstützte lange Spannweite | Stützstrukturen für das Sintern wurden beim Design nicht berücksichtigt. | Durchhängen, Verzug, Kosten für Stützstrukturen oder Änderungsantrag der Geometrie. |
| Zu enge nicht-kritische Toleranzen | Inspektions- und Bearbeitungswege wurden nicht frühzeitig geplant. | Höhere Kosten, längere Lieferzeiten oder Dimensionsstreitigkeiten. |
| Seitenlöcher oder Hinterschneidungen nicht geprüft | Schieber-, Kernstift- oder Trennlinienstrategie kann komplexer sein als erwartet. | Werkzeugneukonstruktion, Gratbildung, Werkzeugverschleiß oder Wartungsrisiko. |
| Kritischer Bezugspunkt nicht definiert | Inspektionsmethode und Schwindungskompensation sind unklar. | Verzögerung des Erstteils, inkonsistente Messung oder Uneinigkeit zwischen Lieferant und Kunde. |
| Dünne Rippen oder scharfe Ecken | Grünteilfestigkeit und Entbinderungsverhalten können schwach sein. | Risse, gebrochene Grünteile oder lokale Designänderung. |
| Anforderung an die Oberflächengüte verfehlt | Markierungen für Anschnitt, Auswerfer oder Trennlinie können in nicht akzeptablen Bereichen platziert werden. | Nachbearbeitung, Überarbeitung der Zeichnung oder kosmetische Ablehnung. |
Das bedeutet nicht, dass jedes nach der Werkzeugerstellung entdeckte Problem zu einem fehlgeschlagenen Projekt wird. Einige Korrekturen sind während der Entwicklung des Erstbemusterungsteils normal. Das Problem ist, dass eine späte Überprüfung Designfragen in Werkzeugfragen verwandelt und die Anzahl der praktikablen Lösungen reduziert.
Beispiel: Angussort zu spät geprüft
- Problem
- Ein kleines MIM-Bauteil bestand die anfängliche CAD-Prüfung, aber die sichtbare Außenfläche wurde vor der Werkzeugerstellung nicht als kosmetisch kritisch gekennzeichnet. Während der Mustererprobung erschien der Angussrest auf einer Oberfläche, die später als im Endprodukt sichtbar identifiziert wurde.
- Ursache
- Das Prüfpaket unterschied nicht zwischen kosmetischen Oberflächen, verdeckten Oberflächen, funktionalen Kontaktzonen oder inakzeptablen Anguss-/Auswerferbereichen, sodass die Werkzeugkonstruktion ohne die Anforderung des Erscheinungsbilds der Endmontage fortgesetzt wurde.
- Technische Maßnahme
- Das Team überprüfte die Montageausrichtung, stufte sichtbare und nicht sichtbare Oberflächen neu ein und bewertete, ob der Anguss versetzt werden sollte oder ob eine kontrollierte Oberflächenbearbeitung praktikabler war. Die präventive Lektion besteht darin, kosmetische Oberflächen, funktionale Flächen, Montagebezugspunkte und inakzeptable Anguss-/Auswerferzonen vor der Freigabe des Werkzeugs zu kennzeichnen.
Checkliste für die MIM-Werkzeugbereitschaft
Eine MIM-Designprüfung sollte strukturiert sein. Sie sollte nicht nur davon abhängen, dass ein Lieferant sagt “wir können es herstellen” oder ein Kunde sagt “die Zeichnung ist endgültig”. Die Prüfung sollte die Teilefunktion, Geometrie, das Werkzeug, das Material, das Sintern, die Toleranz und die Prüfung miteinander verbinden.
Für ein druckbares Schritt-für-Schritt-Prüfwerkzeug verwenden Sie das MIM-DFM-Konstruktionscheckliste vor der Werkzeugfreigabe.
| Prüfbereich | Fragen zur Bestätigung vor dem Werkzeugbau |
|---|---|
| Geometrie | Sind Wanddickenübergänge, Bohrungen, Schlitze, Rippen, Hinterschneidungen, dünne Merkmale und scharfe Ecken für MIM geeignet? |
| Material | Entspricht die ausgewählte Legierung den Anforderungen an Festigkeit, Korrosion, Härte, Verschleiß, magnetische Eigenschaften oder Hitzebeständigkeit? |
| Toleranz | Welche Abmessungen sind funktionskritisch und welche können nach dem Sintern belassen werden? |
| Oberfläche | Sind kosmetische Oberflächen, torsempfindliche Bereiche und Trenlinien-empfindliche Bereiche definiert? |
| Sintern | Benötigt das Teil Stützflächen, eine Vorrichtungskonstruktion oder eine Orientierungsprüfung? |
| Sekundäre Bearbeitungen | Sind Bearbeitung, Wärmebehandlung, Polieren, Beschichten, Passivieren oder Gewindeschneiden erforderlich? |
| Volumen | Rechtfertigt das geschätzte Jahresvolumen die Investition in MIM-Werkzeuge? |
| Prüfung | Sind kritische Abmessungen, die Bezugsstrategie und die Abnahmekriterien klar? |
| Anwendung | Welchen Belastungen, Temperaturen, Korrosions-, Verschleiß-, Bewegungs- oder Montagebedingungen wird das Teil ausgesetzt sein? |
| Zeichnungsklarheit | Sind Anmerkungen, Toleranzen, Materialangaben und Oberflächenanforderungen spezifisch genug für die Prüfung? |
Prüfablauf vor Werkzeugfreigabe
Beginnen Sie mit der Teilfunktion.
Ermitteln Sie die Funktion des Teils in der Baugruppe und welche Merkmale die Leistung beeinflussen.
Ermitteln Sie die Funktion des Teils in der Baugruppe und welche Merkmale die Leistung beeinflussen.
Prüfen Sie die Geometrie auf MIM-Fertigbarkeit.
Überprüfen Sie Wandstärke, Bohrungen, Hinterschneidungen, Rippen, dünne Wände, scharfe Ecken und die Festigkeit des Grünlings.
Überprüfen Sie Wandstärke, Bohrungen, Hinterschneidungen, Rippen, dünne Wände, scharfe Ecken und die Festigkeit des Grünlings.
Bestätigen Sie die Materialausrichtung.
Prüfen Sie, ob die gewählte MIM-Legierung die Anforderungen an Festigkeit, Korrosionsbeständigkeit, Härte, magnetisches Verhalten oder Verschleiß erfüllt.
Prüfen Sie, ob die gewählte MIM-Legierung die Anforderungen an Festigkeit, Korrosionsbeständigkeit, Härte, magnetisches Verhalten oder Verschleiß erfüllt.
Kritische und unkritische Maße trennen.
Vermeiden Sie es, alle Maße als gleich wichtig zu behandeln.
Vermeiden Sie es, alle Maße als gleich wichtig zu behandeln.
Überprüfen Sie Anschnitt, Trennlinie und auswerferempfindliche Oberflächen.
Definieren Sie kosmetische und funktionale Flächen vor dem Werkzeugbau.
Definieren Sie kosmetische und funktionale Flächen vor dem Werkzeugbau.
Prüfen Sie Sinterhilfen und Schwindungsrisiken.
Überprüfen Sie lange Spannweiten, flachheitsempfindliche Bereiche, freitragende Geometrien und Stützflächen.
Überprüfen Sie lange Spannweiten, flachheitsempfindliche Bereiche, freitragende Geometrien und Stützflächen.
Planen Sie Nachbearbeitungen.
Entscheiden Sie, ob Bohrungen, Gewinde, Dichtflächen oder Präzisionsbezugspunkte nach dem Sintern bearbeitet werden müssen.
Entscheiden Sie, ob Bohrungen, Gewinde, Dichtflächen oder Präzisionsbezugspunkte nach dem Sintern bearbeitet werden müssen.
Inspektionsanforderungen bestätigen.
Definieren Sie, wie kritische Abmessungen gemessen und akzeptiert werden.
Definieren Sie, wie kritische Abmessungen gemessen und akzeptiert werden.
Produktionsvolumen und RFQ-Annahmen überprüfen.
Bestätigen Sie, ob die Investition in MIM-Werkzeuge im Vergleich zu Bearbeitung, Guss, PM oder anderen Verfahren gerechtfertigt ist.
Bestätigen Sie, ob die Investition in MIM-Werkzeuge im Vergleich zu Bearbeitung, Guss, PM oder anderen Verfahren gerechtfertigt ist.
Werkzeuge erst nach Dokumentation der Risikopunkte freigeben.
Das Ziel ist nicht, jedes Risiko zu eliminieren, sondern bekannte Risiken vor der Werkzeuginvestition sichtbar zu machen.
Das Ziel ist nicht, jedes Risiko zu eliminieren, sondern bekannte Risiken vor der Werkzeuginvestition sichtbar zu machen.
Was vor der MIM-Werkzeugerstellung zu prüfen ist
Sobald die Werkzeugerstellung beginnt, werden Produktmerkmale zu Werkzeugaktionen, Kernstiften, Angussorten, Schwindungskompensationszonen, Risiken bei der Handhabung von Grünteilen, Anforderungen an Sinterstützen und Prüfmerkmalen. Die Prüfung sollte daher die Geometrie mit ihren werkzeug- und nachgelagerten Prozesskonsequenzen verbinden, anstatt jeden Punkt isoliert zu prüfen.
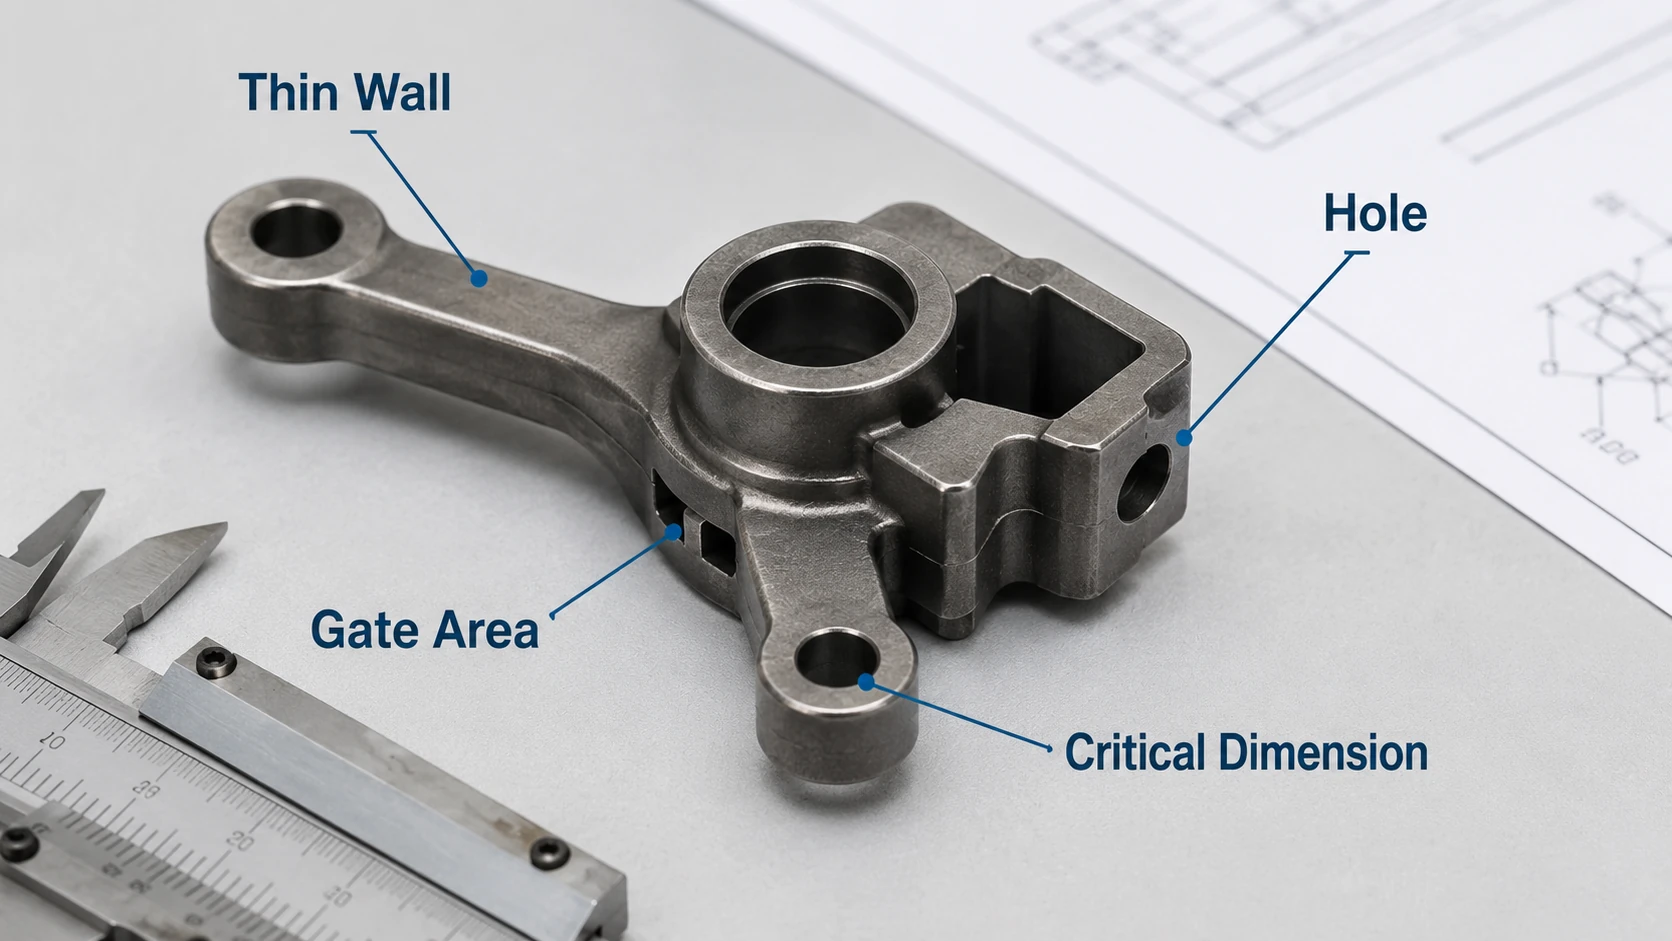
Wandstärkenübergänge, Bohrungen, Hinterschneidungen, angusskritische Oberflächen und kritische Bezugspunkte sollten vor der Werkzeuginvestition geprüft werden, da sie die Werkzeugkonstruktion, das Schwindungsverhalten, Nacharbeiten und die Prüfplanung beeinflussen.
Wandstärke und Massenverteilung
Die Wandstärke beeinflusst den Feedstock-Fluss, das Kühlverhalten, die Entbinderungsstabilität und die Sinterschwindung. Eine schwere Rippe neben einer dünnen Wand oder ein plötzlicher Übergang von dick nach dünn kann das Risiko von Verzug oder Rissbildung erhöhen, da die Masse nicht gleichmäßig durch den Prozess verteilt wird.
Überprüfen Sie vor der Werkzeugerstellung, ob schwere Abschnitte ausgebohrt werden können, ob Übergänge größere Radien benötigen, ob die Masse reduziert werden kann und ob die dicke Region funktional notwendig ist. Das Ziel ist nicht einfach, das Teil dünner zu machen; es geht darum, die Geometrie während des Spritzgießens, Entbinderns und Sinterns stabiler zu machen. Eine nützliche Frage ist, ob die Dicke für die Funktion erforderlich ist oder aus einem bearbeiteten Design übernommen wurde. Für tiefere Einblicke siehe MIM-Wanddickendesign.
Bohrungen, Schlitze, Hinterschneidungen und Kernstifte
Die Bohrungsrichtung und die Merkmals tiefe können den Werkzeugweg ändern. Eine mit der Werkzeugöffnung ausgerichtete Bohrung kann unkompliziert zu kernen sein, während eine seitliche Bohrung einen Schieber oder eine Nachbearbeitung erfordern kann. Kleine tiefe oder Sacklöcher können fragile oder schlecht gestützte Kernstifte erzeugen, und Hinterschneidungen können Schieber, geteilte Werkzeuge, eine Geometrieänderung oder eine Nachbearbeitung erfordern.
Die richtige Frage ist nicht, ob MIM das Merkmal ausbilden kann, sondern ob dessen Formgebung der beste technische und wirtschaftliche Weg ist. Vergleichen Sie vor der Werkzeugerstellung die direkte Formgebung mit Bohren, Reiben, Gewindeschneiden oder der Bearbeitung nach dem Sintern und prüfen Sie, ob die Komplexität des Merkmals durch Funktion, Reduzierung der Baugruppe oder Produktionsvolumen gerechtfertigt ist. Detaillierte Hinweise zu Merkmalen finden Sie unter MIM-Löcher, -Schlitze und -Hinterschneidungen.
Stege, dünne Merkmale und scharfe Übergänge
Ein MIM-Teil muss Formgebung, Entnahme, Handhabung des Grünteils, Entbindern und Sintern überstehen, bevor es seine endgültige metallische Festigkeit erreicht. Dünne Stege, lange Finger, scharfe Übergänge und fragile Spitzen mögen in der endgültigen Metallform akzeptabel aussehen, können aber im Grün- oder Braunzustand anfällig sein.
Überprüfen Sie die Grünteilfestigkeit, die Handhabungsrichtung, die lokale Unterstützung und ob die Geometrie einen schwachen Übergang oder einen nicht unterstützten Bereich erzeugt. Bei industriellen Halterungsprojekten sollten Stege, Ansätze, Montagebezugspunkte und Sinterunterstützungen als ein zusammenhängendes System betrachtet werden; siehe konstruktionsspezifische Überprüfung von Halterungen.
Funktionale, kosmetische und werkzeugempfindliche Oberflächen
Angussmarken, Trennlinien, Auswerfermarken und gratempfindliche Kanten sollten unter Berücksichtigung der Teilefunktion geplant werden. Montagebezugspunkte, Dichtflächen, Gleit- oder Lagerflächen, Presspassungsmerkmale, sichtbare kosmetische Flächen und Oberflächen, die Polieren, Beschichten, Passivieren oder Galvanisieren erfordern, sollten vor dem Werkzeuglayout identifiziert werden.
Entscheidungen über Trennlinien und Angüsse sollten nicht allein auf der Bequemlichkeit des Werkzeugs basieren. Eine Position, die auf einer verdeckten Oberfläche akzeptabel ist, kann auf einer Dicht-, Gleit-, kosmetischen oder präzisen Referenzfläche inakzeptabel sein. Die Definition dieser Oberflächen hilft auch dem Werkzeugteam frühzeitig bei der Wahl, wo Schieber, Kerne, Auswerfer und Bearbeitungszugaben akzeptabel sind.
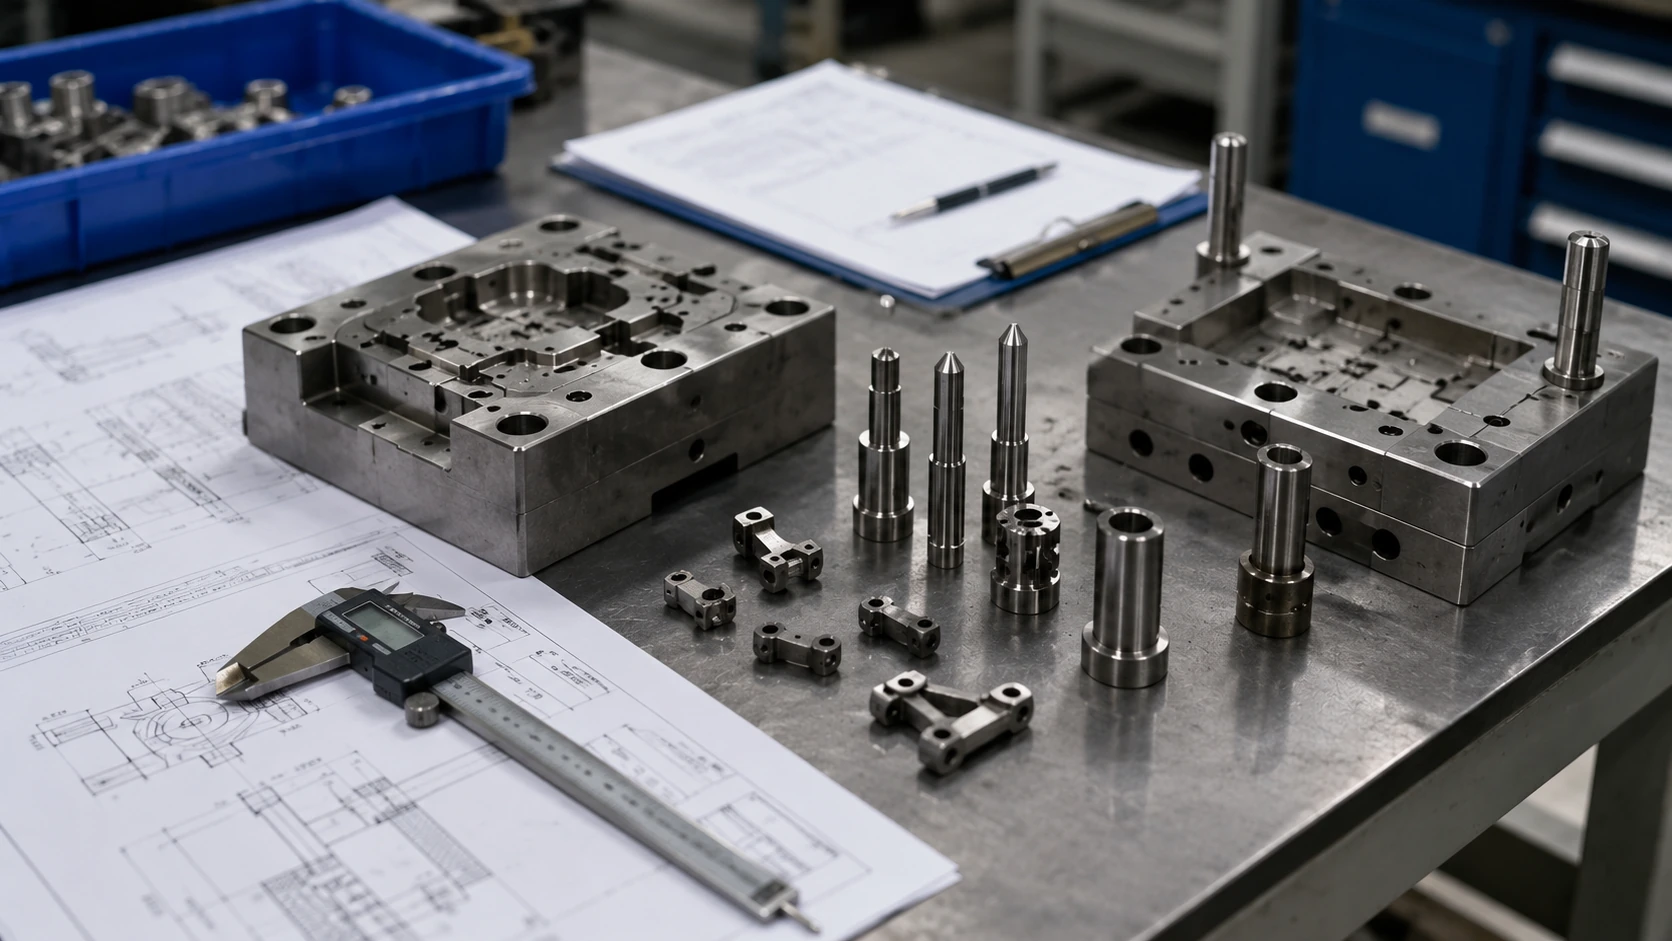
Konstruktionsentscheidungen werden zu Werkzeugentscheidungen, sobald der Werkzeugbau beginnt. Schieber, Kerne, Angüsse, Trennlinien, Bezugspunkte und Unterstützungsanforderungen sollten vor der Freigabe des Werkzeugs begründet werden.
Entscheidungsmatrix Konstruktion zu Werkzeugbau
| Konstruktionsmerkmal | Werkzeug- oder Prozesseinfluss | Entscheidung vor Werkzeugbau |
|---|---|---|
| Richtung von seitlichen Bohrungen | Erfordert möglicherweise einen Schieber, Kern oder eine sekundäre Bearbeitung. | Bestätigen Sie, ob Direktformen oder Bearbeitung das bessere Risiko-/Kostenverhältnis bietet. |
| Kosmetische oder funktionale Oberfläche | Beschränkt die Positionen von Anspritzpunkt, Auswerfer und Trennebene. | Kennzeichnen Sie auf der Zeichnung inakzeptable Werkzeugkontaktbereiche und sichtbare Oberflächen. |
| Dünne Wand oder empfindliches Merkmal | Beeinflusst Füllung, Grünfestigkeit, Auswerfen und Handhabung. | Bestätigen Sie, dass Geometrie, Stütze und Handhabung robust genug sind, bevor Sie sich auf Werkzeugkorrekturen verlassen. |
| Kritisches Bezugselement | Beeinflusst Schwindungskompensation, Bearbeitungszugabe, Vorrichtungen und Inspektion. | Definieren Sie Funktion und Messmethode vor der Werkzeugfreigabe. |
| Tiefes Sackloch | Kann einen langen oder schwach gestützten Kernstift erfordern. | Überprüfen Sie Stiftfestigkeit, Werkzeuglebensdauer und ob eine Nachbearbeitung nach dem Sintern sicherer ist. |
| Formunterbrechung | Kann einen Schieber, geteilte Werkzeuge, eine Neukonstruktion oder eine Sekundärbearbeitung erfordern. | Behalten Sie die Formkomplexität nur bei, wenn Funktion oder Produktionsökonomie dies rechtfertigen. |
| Langer, nicht unterstützter Abschnitt | Benötigt möglicherweise Sinterhilfsmittel oder spezielle Auflageflächen. | Überprüfen Sie die Stützstrategie zusammen mit den Geometrie- und Ebenheitsanforderungen. |
Für werkzeugspezifische Details über die DFM auf Produktebene hinaus siehe MIM-Werkzeugkonstruktion. Die Designprüfung ersetzt nicht das Werkzeug-Engineering; sie stellt sicher, dass das Werkzeugteam klare funktionale und prozessbezogene Anforderungen erhält, bevor Stahl geschnitten wird.
Schwindung und Sinterstützen vor dem Werkzeugbau prüfen
Die Schwindung ist einer der wichtigsten Gründe für die Überprüfung des MIM-Designs vor dem Werkzeugbau. Während des Sintervorgangs verdichtet sich das Teil und schrumpft von der gespritzten Größe zum fertigen Metallteil. Das Werkzeug muss die erwartete Schwindung kompensieren, aber die Schwindung ist kein einfacher Skalierungsfaktor, der auf jedes Teilmerkmal gleichermaßen angewendet wird.
Die endgültige Dimensionsstabilität hängt vom Material, dem Pulver-Binder-System, der Geometrie, der Wanddickenverteilung, dem Entbinderungsverhalten, der Sinterstützung, der Teileausrichtung und der Inspektionsstrategie ab. Wenn das Design eine asymmetrische Masse, lange ungestützte Spannweiten, dünne freitragende Merkmale oder schwierige Auflageflächen erzeugt, kann die Werkzeugkompensation allein das Problem nicht lösen.
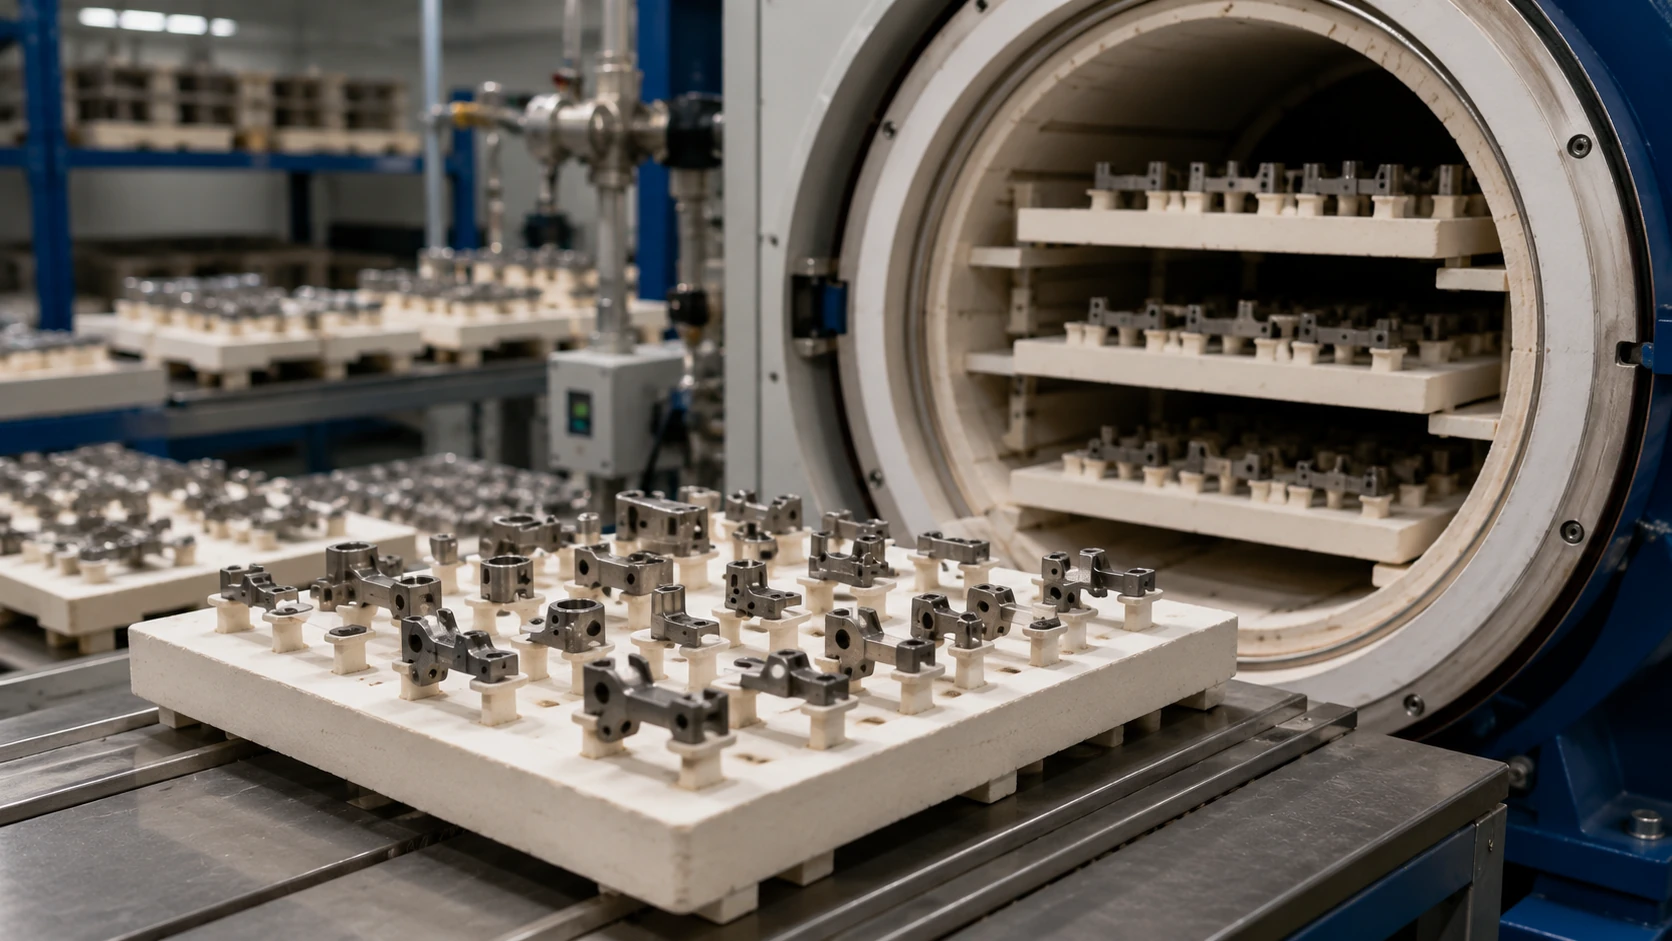
Die Sinterstützung sollte vor dem Werkzeugbau berücksichtigt werden, wenn lange Spannweiten, dünne Merkmale oder flachheitsempfindliche Oberflächen sich verziehen können.
Schwindungskompensation ist nicht nur ein Werkzeug-Skalierungsfaktor
Ein häufiger Fehler ist die Annahme, dass die MIM-Schwindung nur durch Vergrößerung des Werkzeug Hohlraums gehandhabt werden kann. In realen Projekten muss die Schwindungskompensation die Geometrie berücksichtigen. Ein dicker Bolzen, ein dünner Arm, eine isolierte Rippe, ein langer Schlitz oder ein asymmetrischer Abschnitt schrumpfen möglicherweise nicht auf die gleiche Weise wie der umgebende Körper.
Die Design-Prüfung sollte bewerten, ob die Wandstärke ausgewogen ist, ob schwere Bereiche ausgehöhlt werden können, ob kritische Abmessungen über verzugsgefährdete Geometrien liegen, ob das Teil stabile Auflageflächen hat, ob die erwartete Schwindungsrichtung funktionale Bezugspunkte beeinträchtigt und ob für Präzisionsbereiche eine Nachbearbeitungszugabe erforderlich ist.
Das bedeutet nicht, dass MIM keine Abmessungen kontrollieren kann. Es bedeutet, dass die Maßkontrolle mit der Design-Prüfung beginnt, nicht nur mit den Ofeneinstellungen.
Sinterstützen können Designprioritäten ändern
Einige Teile benötigen während des Entbinderns oder Sinterns eine Stütze. Lange Spannweiten, freitragende Arme, dünne Spitzen, asymmetrische Geometrien und flachheitsempfindliche Merkmale erfordern möglicherweise spezielle Halterungen, Keramikstützen oder eine Planung von Auflageflächen.
Wenn Sinterstützungsbedarf nach der Werkzeugerstellung festgestellt wird, steht das Projektteam möglicherweise vor eingeschränkten Optionen. Das Teil benötigt möglicherweise spezielle Vorrichtungen, lokale Designänderungen oder die Akzeptanz eines höheren Verzugsrisikos. Wenn die Stütznotwendigkeit vor der Werkzeugerstellung geprüft wird, kann der Konstrukteur erwägen, stabile Auflageflächen hinzuzufügen, orientierungsempfindliche Merkmale anzupassen oder nicht-funktionale Oberflächen zu ändern, um die Unterstützung zu verbessern.
Frage zur Design-Prüfung: Kann dieses Teil während des Sinterns gestützt werden, ohne funktionale oder kosmetische Oberflächen zu beschädigen? Wenn die Antwort unklar ist, ist das Design nicht für die Werkzeugfreigabe bereit.
Beispiel: Nicht unterstützte Geometrie und Sinterschwindung
- Problem
- Ein dünnes, brückenartiges MIM-Bauteil zeigte nach dem Sintern Verzug. Die CAD-Geometrie war für den Guss akzeptabel, aber ein langer, nicht unterstützter Bereich war empfindlich gegenüber Durchhängen während der thermischen Verarbeitung.
- Ursache
- Die frühe Prüfung konzentrierte sich auf die Werkzeugfüllung und äußere Abmessungen, ohne die Sinterausrichtung, Kontaktzonen der Stützen oder welche Ebenheitsanforderung funktionskritisch war, zu definieren.
- Technische Maßnahme
- Das Team überprüfte gemeinsam die Teileausrichtung, die Stützflächen und die funktionale Ebenheit, passte dann nicht-funktionale Geometrie an, wo möglich, und plante eine stabilere Stützroute. Lange Spannweiten, freitragende Bereiche, dünne Spitzen und ebenheitsempfindliche Flächen sollten vor der Werkzeugerstellung überprüft werden, anstatt später als reine Ofenprobleme behandelt zu werden.
Toleranz- und Inspektionsstrategie vor der Werkzeugerstellung
Die Toleranzprüfung ist einer der wichtigsten Schritte zur Vorbereitung des MIM-Werkzeugbaus. Eine Zeichnung mit vielen engen Toleranzen mag präzise erscheinen, ist aber möglicherweise nicht die beste Fertigungsstrategie. Beim MIM können einige Maße im gesinterten Zustand kontrolliert werden, während andere Nachbearbeitungen nach dem Sintern, Kalibrieren, Reiben, Gewindeschneiden, Schleifen oder Prüfvorrichtungen erfordern können, abhängig von der Teilegeometrie und -funktion.
Die Konstruktionsprüfung sollte funktionale Maße von allgemeinen Maßen trennen. Nicht jedes Maß verdient das gleiche Toleranzniveau. Für detailliertere Anleitungen siehe MIM-Toleranzen.
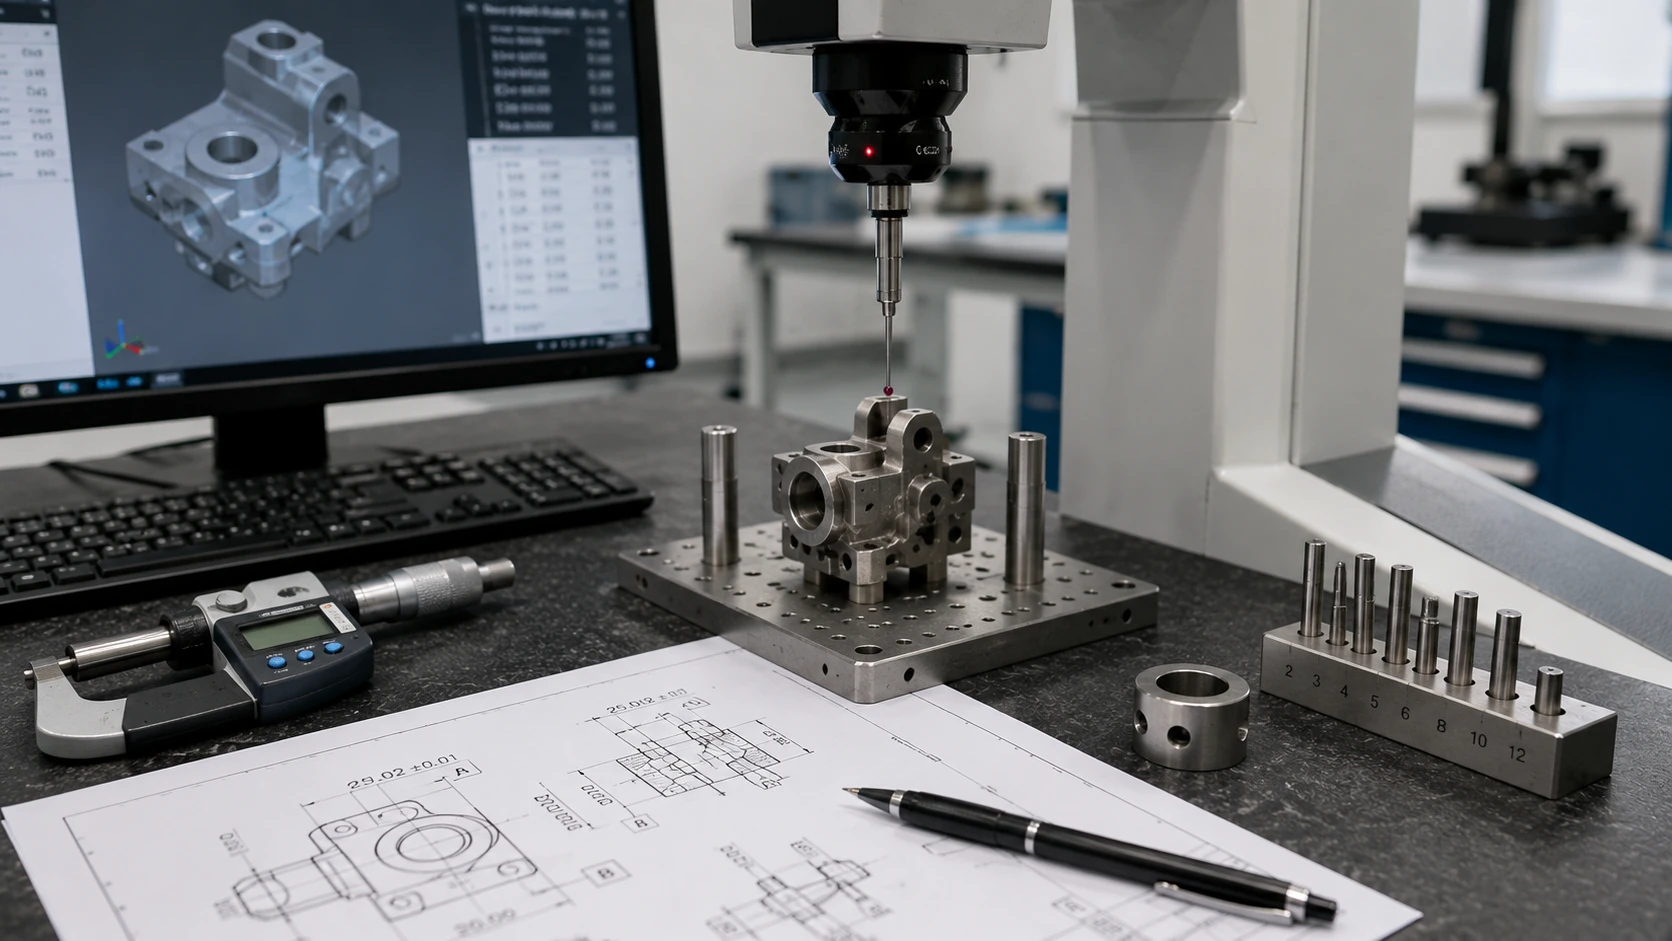
Kritische Maße, Bezugselemente und Prüfmethoden sollten vor dem Werkzeugbau identifiziert werden, insbesondere wenn eine sekundäre Bearbeitung oder spezielle Messwerkzeuge erforderlich sein könnten.
| Maßart | Prüfungsschwerpunkt vor Werkzeugbau | Typische Entscheidung |
|---|---|---|
| Montagebezugspunkt | Funktion, Prüfverfahren, Schwindungssteuerung. | Vor dem Werkzeugbau klar definieren. |
| Präzisionsbohrung | Als gesintert, bearbeitet, gerieben oder Gewinde geschnitten. | Bearbeitungszugabe nach Bedarf einplanen. |
| Sichtfläche | Anguss-, Auswerfer- und Trennlinien-Empfindlichkeit. | Sichtbare Oberfläche im Werkzeuglayout schützen. |
| Nicht kritische Außenabmessung | Unnötig enge Toleranzen vermeiden. | Lockern, falls die Funktion es zulässt. |
| Bereich für Gewinde oder Presspassung | Geformt, bearbeitet, Gewinde geschnitten oder eingesetzt. | Prozessroute frühzeitig bestätigen. |
| Flächenempfindlicher Bereich | Sinterstütz- und Inspektionsmethode. | Stützstruktur vor Werkzeugbau prüfen. |
| Dichtungs- oder Gleitfläche | Oberflächenbeschaffenheit, Grat, Gratbildung und Verschleißrisiko. | Schutz durch Konstruktion und Prozessplanung. |
Als-gesintert, Nachbearbeitung oder Prüflehre?
Vor Werkzeugfreigabe sollte die Toleranzprüfung definieren, ob jedes wichtige Merkmal als-gesintert verbleibt, nachbearbeitet wird oder eine spezielle Prüfmethode erfordert. Dies verhindert, dass das Projektteam alle Maße gleich behandelt, wenn nur wenige Maße die Montageleistung beeinflussen.
| Prüfergebnis | Typischer Weg | Warum es vor der Werkzeugerstellung wichtig ist |
|---|---|---|
| Allgemeine Außenmaße mit normalem Spiel | Wird normalerweise als als-gesinterte Maße geprüft. | Vermeidet unnötige Bearbeitungs- und Prüfkosten für nicht kritische Merkmale. |
| Funktionale Bezugsfläche oder Montagebezugsfläche | Kann im gesinterten Zustand verbleiben oder erfordert eine kontrollierte Nachbearbeitung nach dem Sintern. | Die Schwindungsstrategie beeinflusst die Schwindungskompensation, Spannvorrichtungen und die Erstteilprüfung. |
| Präzisionsbohrung, Gleitloch oder Zentrierbohrung | Kann Bohr-, Reib-, Kalibrier- oder Bearbeitungszugabe erfordern. | Das Werkzeug und die Anfrage sollten die Zugabe, den Werkzeugzugang und die Prüfmethode berücksichtigen. |
| Gewinde, Presspassung oder Dichtungsmerkmal | Erfordert oft eine prozessspezifische Prüfung, bevor die gespritzte oder maschinell bearbeitete Form gewählt wird. | Frühe Entscheidungen reduzieren spätere Streitigkeiten über Passung, Oberflächenbeschaffenheit und funktionale Abnahme. |
| Bereich mit Ebenheits- oder Parallelitätsempfindlichkeit | Kann eine Überprüfung der Sinterstützen, eine Spannvorrichtungsplanung oder eine kontrollierte Messtechnik erfordern. | Die Stützstrategie und die Prüfmethode sollten vor der Werkzeuginvestition bekannt sein. |
Kritische Abmessungen sollten funktionsbedingt definiert werden
Eine kritische Maßkette ist nicht einfach nur eine kleine Toleranz. Es ist ein Maß, das Funktion, Montage, Abdichtung, Bewegung, Verschleiß oder die Akzeptanz bei der Prüfung beeinflusst. Wenn die Zeichnung keine kritischen Maßketten identifiziert, weiß der Lieferant möglicherweise nicht, welche Merkmale eine besondere Prüfung verdienen.
Vor dem Werkzeugbau sollte der Kunde funktionale Bezugselemente, Schnittstellen für die Montage, Press- oder Gleitsitzbereiche, Zentrierbohrungen, Dichtflächen, Ebenheits- oder Parallelitäts-empfindliche Bereiche sowie Maße identifizieren, die die nachgelagerte Montage beeinflussen.
Zu enge Toleranzen können unnötige Kosten verursachen.
Ein häufiger Fehler ist die Anwendung enger Toleranzen auf die gesamte Zeichnung. Im MIM-Verfahren kann dies zu unnötigem Prüfaufwand, Nachbearbeitung oder Ertragsrisiken führen. Wenn ein Maß nicht funktionskritisch ist, kann dessen Lockerung die Kosten senken, ohne die Produktleistung zu beeinträchtigen.
Die Designprüfung sollte folgende Fragen stellen: Welche Maße müssen eng kontrolliert werden und welche Maße müssen nur angemessen für Passung, Spiel oder Aussehen sein? Diese Diskussion sollte vor dem Werkzeugbau stattfinden, da die Toleranzstrategie das Werkzeugdesign, die Bearbeitungszugabe, die Vorrichtungsebene und die Erststückprüfung beeinflussen kann.
Wann MIM möglicherweise nicht die beste Fertigungsroute ist
Eine frühe MIM-Designprüfung bestätigt manchmal, dass das Teil für MIM geeignet ist. In anderen Fällen zeigt sie, dass ein anderes Verfahren in Betracht gezogen werden sollte. Dies ist kein Versagen der Prüfung. Es ist der Wert der Durchführung vor der Werkzeugherstellung.
MIM ist in der Regel am stärksten, wenn ein Teil geringe Größe, komplexe Geometrie, hohes Produktionsvolumen, Materialleistung und reduzierte Bearbeitungs- oder Montageanforderungen kombiniert. Wenn das Teil einfach, groß, geringes Volumen oder von engen Bearbeitungstoleranzen dominiert ist, kann ein anderer Weg besser sein.
| Prüfungsergebnis | Mögliche Entscheidung |
|---|---|
| Einfache Geometrie und geringes Jahresvolumen | Die CNC-Bearbeitung ist möglicherweise praktikabler. |
| Großes Teil mit einfacher Form | Guss oder Bearbeitung kann geprüft werden. |
| Geometrie geeignet für axiale Verdichtung | PM kann separat betrachtet werden. |
| Keramik-Leistung erforderlich | CIM kann anstelle von MIM in Betracht gezogen werden. |
| Viele extrem enge Oberflächen | MIM plus Bearbeitung kann geprüft werden, oder die Bearbeitung kann dominieren. |
| Komplexe kleine Metallgeometrie mit Volumenbedarf | MIM bleibt ein starker Kandidat. |
MIM, PM und CIM sollten nicht als derselbe Prozess behandelt werden. MIM verwendet Metallpulver und Binder-Feedstock, Spritzgießen, Entbindern und Sintern. PM verwendet im Allgemeinen Pulverpressen und Sintern für regelmäßigere Geometrien. CIM verwendet Keramikpulver und Binder für Keramikkomponenten. Eine Designprüfung sollte diese Herstellungsrouten getrennt betrachten.
Beispiel: Ein einfaches zylindrisches Metallteil mit einer Präzisionsbohrung und geringem Jahresvolumen kann technisch durch MIM herstellbar sein, aber das Projekt kann dennoch besser für die CNC-Bearbeitung geeignet sein, wenn die Geometrie die Werkzeuginvestition nicht aufwiegt und der Hauptkostentreiber die Präzisionsbearbeitung bleibt. Deshalb sollten Jahresvolumen, geometrische Komplexität und Toleranzanforderungen vor der Freigabe des Werkzeugs überprüft werden.
Was für eine MIM-Designprüfung vor dem Werkzeugbau einzureichen ist
Eine nützliche MIM-Designprüfung erfordert mehr als ein 3D-Modell. Der Lieferant benötigt genügend Informationen, um Funktion, Geometrie, Toleranzen, Materialanforderungen, Oberflächenerwartungen und Produktionsannahmen zu verstehen. Ohne diese Informationen kann die Prüfung eher zu einer allgemeinen Machbarkeitsbewertung werden als zu einer echten DFM-Bewertung.
| Datei oder Information | Warum es wichtig ist |
|---|---|
| 2D-Zeichnung | Bestätigt Abmessungen, Toleranzen, Bezugsflächen, Notizen, Oberflächenanforderungen und Abnahmekriterien. |
| 3D-CAD-Datei | Hilft bei der Überprüfung von Geometrie, Trennebene, Wandstärke, Hinterschneidungen, Rippen und Formteilen. |
| Materialanforderung | Definiert Anforderungen an Festigkeit, Korrosion, Härte, Verschleiß, magnetische oder Hitzebeständigkeit. |
| Anwendungshintergrund | Hilft bei der Beurteilung von Belastungs-, Umgebungs-, Bewegungs-, Montage- und Ausfallrisiken. |
| Geschätzte Jahresstückzahl | Hilft bei der Bewertung, ob sich die Investition in MIM-Werkzeuge lohnt. |
| Oberflächengüteanforderung | Beeinflusst Anschnittmarken-Kontrolle, Polieren, Trowalisieren, Beschichten, Passivieren oder kosmetische Prüfungen. |
| Kritische Maße | Hilft, funktionale Maße von allgemeinen Maßen zu trennen. |
| Aktueller Prozess oder Schmerzpunkt | Hilft beim Vergleich von MIM mit CNC, PM, Guss, Stanzen oder anderen Fertigungsverfahren. |
| Wärmebehandlungs- oder Beschichtungsbedarf | Kann Materialwahl, Verzugsrisiko, Oberflächenbeschaffenheit und Inspektion beeinflussen. |
| Montageinformationen | Hilft bei der Definition von Bezugspunkten, Funktionsflächen, Gleitflächen, Dichtungsbereichen oder sichtbaren Zonen. |
Was der Lieferant prüfen sollte
Ein professioneller MIM-Lieferant sollte nicht nur die Zeichnung zitieren. Vor dem Werkzeugbau sollte die Prüfung normalerweise die Eignung der Teilegeometrie für MIM, Wanddicken- und Massenverteilung, Risiken bei Bohrungen/Schlitzen/Unterschneidungen, anschnitt- und teilungsempfindliche Oberflächen, Materialeignung, Schwindungskompensation, Sinterstützen, kritische Toleranzstrategie, Nachbearbeitung, Produktionsvolumen und fehlende RFQ-Informationen abdecken.
Diese Prüfung sollte technische Fragen und nicht nur einen Preis ergeben. Wenn ein Lieferant sofort ein Angebot abgibt, ohne nach kritischen Abmessungen, Materialverhalten, Oberflächenanforderungen oder Produktionsvolumen zu fragen, sollte der Käufer das Angebot als vorläufig und nicht als werkzeugbereit behandeln.
Beispiel: Eine STEP-Datei kann die Formmachbarkeit zeigen, aber sie kann allein keine kritischen Toleranzen, Materialleistung, kosmetische Oberflächen, Jahresvolumen oder Akzeptanzkriterien definieren. Eine 2D-Zeichnung, das Materialziel, der Anwendungsbackground, das geschätzte Jahresvolumen und Hinweise zu kritischen Merkmalen verwandeln eine allgemeine Machbarkeitsbemerkung in eine nützliche Prüfung der Werkzeugbereitschaft. Verwenden Sie die Leitfaden zur Vorbereitung von MIM-Anfragen bei der Zusammenstellung des vollständigen Lieferantenpakets.
Was Sie nach einer MIM-Designprüfung erhalten sollten
Eine MIM-Designprüfung auf Basis einer Zeichnung sollte nützliches technisches Feedback liefern, nicht nur einen Preis. Ziel ist es, das Risiko der Herstellbarkeit, Werkzeugbedenken, die Toleranzstrategie, fehlende RFQ-Eingaben zu klären und zu entscheiden, ob das Projekt als MIM fortgesetzt oder vor der Werkzeuginvestition mit einer anderen Methode verglichen werden soll.
| Prüfungsergebnis | Was es hilft zu bestätigen |
|---|---|
| DFM-Risikohinweise | Welche Merkmale Spritzguss, Handhabung des Grünteils, Entbindern, Sinterschwindung oder Inspektion beeinträchtigen können. |
| Werkzeugbau-Checkliste | Risiken bezüglich Anschnitt, Trennlinie, Kernstift, Schieber, Auswerfer, kosmetischer Oberfläche oder Werkzeugbewegungen, die vor dem Stahlschnitt besprochen werden sollten. |
| Toleranzklärung | Welche Maße nach dem Sintern unverändert bleiben können und welche Bearbeitungszugaben, Kalibrierung, Reibung, Gewindeschneiden oder spezielle Prüfungen erfordern. |
| Angebotsanfrage-Klärung | Fehlende Angaben zu Material, Volumen, Oberflächenbeschaffenheit, Wärmebehandlung, Anwendung, Zeichnung oder Prüfung, die die Genauigkeit des Angebots beeinflussen können. |
| Vorschlag für den Prozessweg | Ob MIM, MIM mit nachfolgender Bearbeitung, CNC-Bearbeitung, PM, CIM, Guss oder ein anderer Weg vor der Werkzeugfreigabe verglichen werden sollte. |
Überprüfen Sie Ihr MIM-Design vor Werkzeugbeginn
Bevor Sie mit dem MIM-Werkzeugbau beginnen, senden Sie Ihre 2D-Zeichnung, 3D-CAD-Datei, Materialanforderungen, kritischen Toleranzen, Anforderungen an die Oberflächenbeschaffenheit, geschätztes Jahresvolumen und den Anwendungsbackground an das XTMIM-Ingenieurteam. Wir können prüfen, ob Ihre Teilegeometrie für MIM geeignet ist, welche Merkmale Risiken für Werkzeugbau oder Sintern darstellen könnten, welche Maße eine Nachbearbeitung erfordern könnten und was vor der Werkzeuginvestition geklärt werden sollte.
Zeichnung zur Prüfung einreichen XTMIM kontaktierenFAQ: MIM-Designprüfung vor Werkzeugbeginn
Sollte die MIM-Designprüfung vor oder nach dem Werkzeugbau erfolgen?
Die MIM-Konstruktionsprüfung sollte vor dem Werkzeugbau erfolgen. Ist die Form erst einmal gebaut, lassen sich Entscheidungen zu Anspritzposition, Trennlinie, Kernstiften, Auswerfermarkierungen, Schwindungsausgleich und einigen Toleranzstrategien nur schwer ändern. Nachträgliche Korrekturen am Werkzeug sind zwar noch möglich, doch eine frühzeitige Prüfung bietet dem Projektteam in der Regel mehr technische Optionen.
Welche Konstruktionsmerkmale sollten vor dem MIM-Werkzeugbau überprüft werden?
Wanddickenübergänge, Löcher, Schlitze, Hinterschneidungen, dünne Wände, Rippen, scharfe Kanten, kosmetische Oberflächen, funktionale Bezugspunkte, enge Toleranzen und Sinterauflageflächen sollten vor dem Werkzeugbau überprüft werden. Diese Merkmale können das Spritzgießen, die Handhabung des Grünlings, das Entbindern, die Sinterschwindung, Verzug, Nachbearbeitung und Prüfung beeinflussen.
Kann das MIM-Werkzeug später alle Konstruktionsprobleme beheben?
Nein. Werkzeugmodifikationen können einige Probleme beheben, aber sie können nicht immer eine schlechte Wanddickenbalance, ungestützte Geometrie, unklare Toleranzstrategie, falsche Planung der kosmetischen Oberfläche oder Prozesswegkonflikte lösen. Manche Probleme erfordern eine Konstruktionsänderung, Bearbeitungszugabe, Stützplanung oder überarbeitete Akzeptanzkriterien.
Können alle engen Toleranzen beim MIM bereits im Sinterzustand erreicht werden?
Nicht immer. Die endgültige Toleranzfähigkeit hängt vom Werkstoff, der Geometrie, dem Schwindungsverhalten, der Stützstrategie, der Bauteilgröße, der Lage kritischer Maße und der Prüfmethode ab. Einige Merkmale können im gesinterten Zustand verbleiben, während Präzisionsbohrungen, Bezugspunkte, Gewinde oder Dichtflächen möglicherweise eine spanende Nachbearbeitung erfordern.
Welche Dateien sollte ich für eine MIM-DFM-Prüfung senden?
Senden Sie eine 2D-Zeichnung, eine 3D-CAD-Datei, Materialanforderungen, kritische Toleranzen, Anforderungen an die Oberflächengüte, den Anwendungshintergrund, die geschätzte Jahresmenge und eventuelle aktuelle Fertigungsprobleme. Wenn kosmetische oder funktionale Oberflächen wichtig sind, kennzeichnen Sie diese vor der Werkzeugprüfung deutlich.
Wann sollte ein alternatives Verfahren anstelle von MIM in Betracht gezogen werden?
Ein anderes Verfahren kann in Betracht gezogen werden, wenn das Teil einfach ist, geringe Stückzahlen aufweist, groß ist, von Bearbeitungstoleranzen dominiert wird oder besser für PM-Pressen, Gießen, CNC-Bearbeitung oder CIM geeignet ist. MIM sollte gewählt werden, weil seine Vorteile in Bezug auf Geometrie, Werkstoff und Produktionsstückzahl zum Teil passen, nicht nur, weil das Teil klein und aus Metall ist.
Normen und technische Referenzen
Die MIM-Konstruktionsprüfung sollte sich an einer projektspezifischen DFM-Bewertung, der Prozessfähigkeit des Lieferanten, dem Materialverhalten, dem Werkzeugdesign, dem Schwindungsverhalten, der Sinterunterstützung, den Nachbearbeitungen und den Inspektionsanforderungen orientieren. Branchenreferenzen wie MIMA Designing with MIM und MIM-Komplexe Konstruktionen mit MIM können die allgemeine Diskussion über die Auswahl von MIM-geeigneten Bauteilen, komplexe Geometrien, Kernbohrungen, Anschnitte, Trennlinien und MIM-spezifische Konstruktionsprinzipien unterstützen.
MPIF Standard 35 für Metallpulverspritzguss-Teile ist hauptsächlich relevant, wenn Materialstandards, Materialklassifizierung oder die Kommunikation von Eigenschaften für MIM-Teile besprochen werden müssen. Er sollte nicht als Ersatz für eine projektspezifische DFM-Prüfung oder als universelle Regel für jede Geometrie-, Toleranz-, Anschnitt- oder Sinterunterstützungsentscheidung behandelt werden.