
MIM図面・DFMに関する質問:簡単な回答。全てのMIM製シャフトやピンに二次加工としての研削が必要なわけではありません。その判断は、各円筒面の機能、要求される真円度、直角度、振れ、そして焼結および熱処理後に安定する幾何形状によって決まります。2点間の直径測定では、全ての幾何学的要件を確認することはできません。クリアランスボディは…
クイックアンサー
全てのMIM製シャフトやピンに二次加工としての研削が必要なわけではありません。その判断は、 各円筒面の機能, 、要求される真円度、直角度、振れ、そして焼結および熱処理後に安定する幾何形状によって決まります。2点間の直径測定では、全ての幾何学的要件を確認することはできません。クリアランスボディは焼結後そのままの状態(as-sintered)で良い場合もありますが、短い摺動面や軸受面には選択的な研削が必要になる場合があります。しかし、ピン全体が曲がっている場合、一方のジャーナルを研削しても問題が必ずしも解決するとは限りません。金型製作前に、機能面を特定し、焼結サポートや非対称形状を評価し、研削代と基準(データム)を確認し、完成品の検査方法について合意してください。精密仕上げは、実際に嵌合や動きを決定する表面に限定すべきです。.
関連ページ: 一般的なシャフトやピンの形状、材質、製造に関するお問い合わせについては、 MIMシャフトとピン. をご覧ください。焼結後そのままの状態(as-sintered)と研削加工面の選択は、実際の嵌合機能と最終検査要件に従うべきです。.
01 / 要件の特定
異なるMIMシャフトおよびピン表面において、どの幾何学的要件が重要か?
段付きMIMピンは、成形されたヘッド、クロス穴、非接触ボディ、および短い摺動ジャーナルを備えています。測定された直径は図面を満たしていますが、ピンがガイド内でバインドします。研削ストックを指定する前に、エンジニアは次のように尋ねる必要があります。 “「どのフィーチャーがアセンブリを制御し、そのフィーチャーのどの特性が失敗しているのか?」” 答えは、ピンの断面形状、その真直度、嵌合するボア、またはアセンブリが2つの部品をどのように位置決めするかにかかっている可能性があります。.
シャフトの図面は、直径、円筒度、真直度、円筒度、ランアウト、および表面テクスチャを制御する場合があります。これらの要件は、フィット感と動きに関するさまざまな質問に答えます。それらすべてをすべての表面に指定すると、機能が必ずしも向上しないまま、検査作業が増加します。それらの解釈は、管轄する図面規格にも依存します。一般的なMIMサイズ計画については、 MIM公差ガイド; で説明されています。ここでは、アセンブリを制御する円筒フィーチャーに焦点を当てます。.
機能的および非クリティカルな円筒ゾーンの特定
円筒面を、アセンブリ内で何をするかに従ってマッピングします。位置決め、回転、摺動、シール、または荷重伝達を行う領域を特定し、クリアランスを提供するだけ、またはフィーチャーを接続するだけのボディセクションと区別します。焼結そのままの表面でも、定義された受け入れ条件が必要ですが、ベアリングジャーナルと同じ形状または仕上げ要件が必要ない場合があります。.
A一般的なボディクリアランス / 外装
B位置決め機能ショルダー/位置決め
C重要ジャーナル摺動/回転
機能図(参考)。実際の機能領域、寸法基準、公差指示は、お客様の部品図および嵌合アセンブリに従う必要があります。.
| 表面/機能 | アセンブリに必要なもの | 確認が必要な典型的な要件 | 最初の技術的質問 |
|---|---|---|---|
| クリアランスボディ、非接触径 | スペースまたは外形エンベロープ | 定義された位置でのサイズ;クリアランスまたはエンベロープ | 焼結後の状態で必要なクリアランスを確保できますか? |
| 短い位置決めまたは圧入ゾーン | 繰り返し可能な位置決めまたは嵌合 | サイズばらつき、相手部品公差、局所的な形状 | 組み立て時に機能的に許容できる嵌合範囲は? |
| 摺動軸受 | 安定した摺動、摩擦、および摩耗挙動 | サイズ、真円度/円筒度(必要に応じて)、表面テクスチャ | 局所的な盛り上がりや粗さがバインディングを引き起こす可能性はありますか? |
| 回転ジャーナル | 機能軸周りの信頼性の高い回転 | サイズと形状;必要に応じて指定された基準に対する振れ | ベアリングまたは治具はどの軸を確立しますか? |
| 長いガイドセクション | 係合長全体にわたる整合性 | 指定された要素または軸の真直度;嵌合 | 全長的な弓なりまたは局所的な嵌合のどちらが問題ですか? |
| ショルダー、シールまたは基準面インターフェース | 軸方向の位置または制御された接触 | 適切な幾何学的関係と表面状態 | アセンブリを実際に位置決めまたはシールするのはどのインターフェースですか? |
機能に合わせて寸法、真円度、真直度、ランアウトを合わせる
直径 フィーチャーサイズを記述します。. 真円度 断面の円形形状に対応します。. 真直度 図面定義によっては、フィーチャーライン要素または派生軸を参照できます。. 円筒度 指定された範囲にわたる円筒面形状に対応します。; ランアウト 指定された基準軸に対する表面のばらつきを評価します。. 表面テクスチャ 再び分離しますが、耐摩耗性やシール性に大きく影響する可能性があります。.
2点式マイクロメータまたはノギスでは、局所的な寸法情報は得られますが、円形形状や振れ(ランアウト)の完全な記述はできません。だからといって、寸法公差が形状に影響しないわけではありません。ASMEおよびISOの図面システムでは、デフォルトの規則が異なり、図面注記によって解釈が変更される場合があります。顧客の図面に適用されている規格を適用し、実際の機能特性を検証する測定方法を選択してください。.
例1:ピンは直径検査に合格したが、ガイドに引っかかる。. いくつかの2点式直径測定では、明らかな寸法問題は見られませんが、ピンは特定の回転位置で引っかかります。考えられる原因としては、ピンの断面形状が偏心している、嵌合する穴の形状が規格外である、バリがある、表面損傷がある、または組み立て時の位置ずれなどが挙げられます。これらのうち、少数の直径測定だけで確実に特定できるものはありません。.
検査手順: まず、嵌合する穴と接触痕を検査します。次に、適切な形状測定方法で、嵌合部におけるピンの円形断面形状を測定し、指定された組み立て条件での嵌合テストを繰り返します。ピンの断面形状が原因である場合は、成形または焼結の調整を評価し、正当な場合は、局所的なジャーナル仕上げを行います。穴または組み立て時の位置ずれが原因である場合は、ピンを研削しても問題は解決しない可能性があります。.
ミツトヨ社の真円度評価方法に関する解説 では、特定の直径およびVブロック配置が、特定の断面形状誤差を見逃す可能性がある理由を説明しています。適切に評価された半径方向の断面形状は、2点式チェックでは検出できない偏差を明らかにすることができます。したがって、タイトなジャーナルでは、 測定方法 は、指定された形状特性とその意図された機能に一致する必要があります。.
図面要求事項: 図面上の機能的な円筒面を特定し、その嵌合役割、管理長、幾何学的要件、および該当する場合は基準参照を記載してください。この情報は、仕上げ加工の選択や研削代の割り当ての前に必要です。.
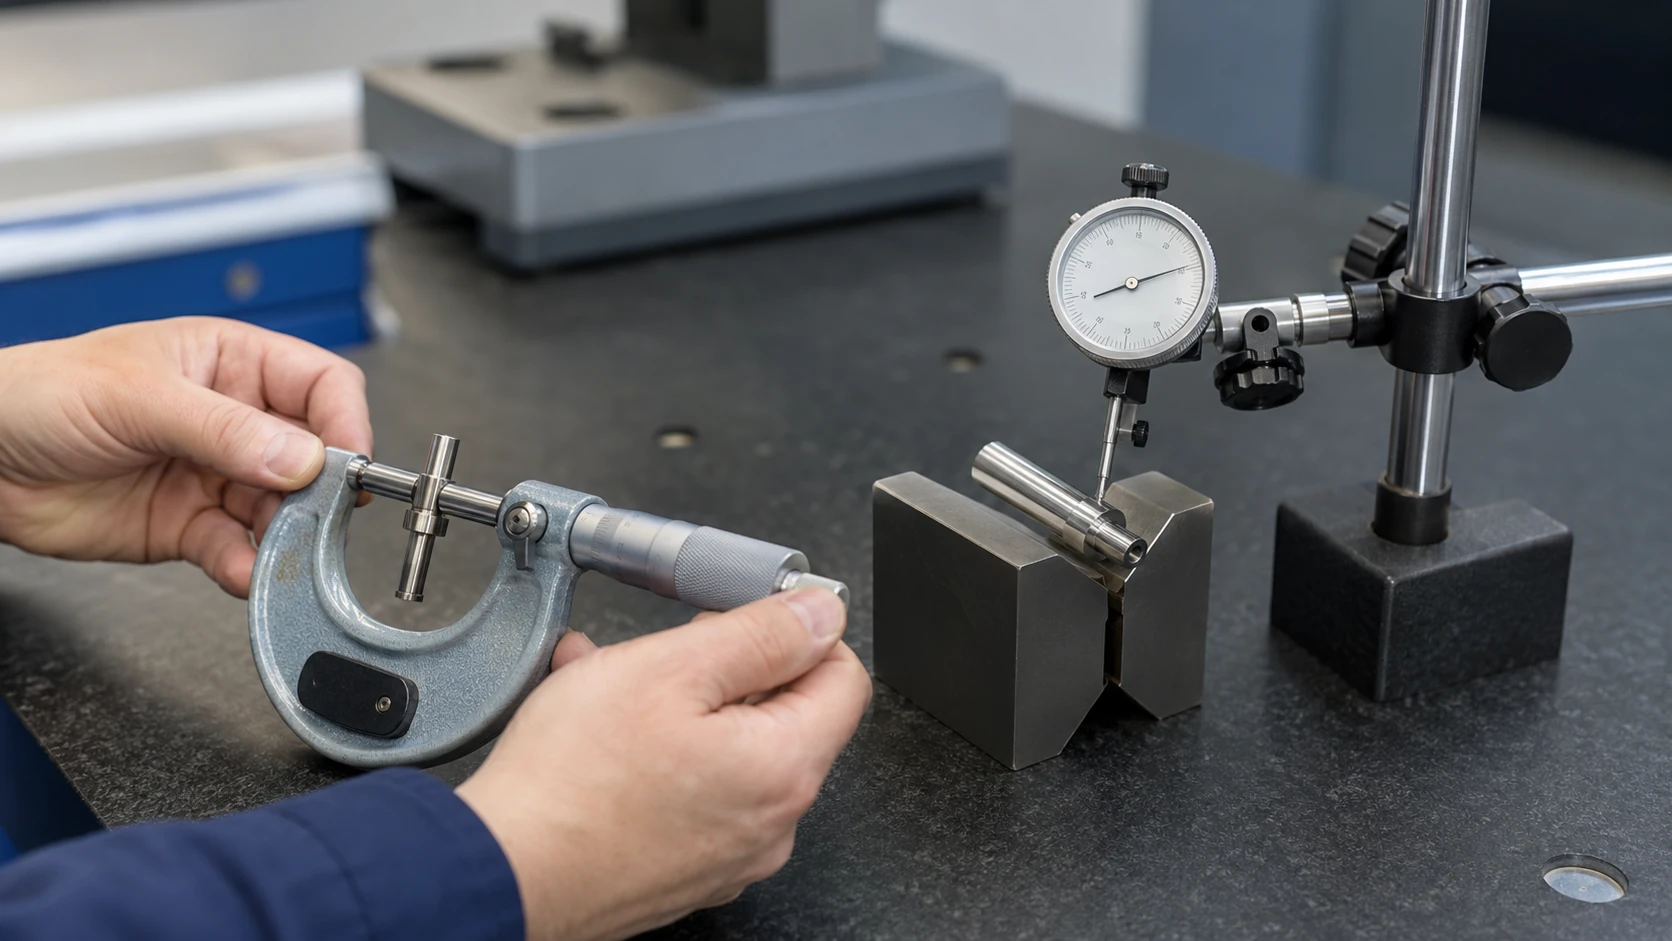
検査許容値: 合格した直径チェックでは、すべての形状または基準関連の要件が確立されるわけではありません。検査は、図面に示された特性に従う必要があります。.
02 / ばらつきの原因を特定する
MIMシャフトおよびピンにおける真円度・直角度のばらつきの原因は何ですか?
真円度と直角度は、成形、脱脂、焼結、およびその後の熱処理中に変化する可能性があります。金型補正は、予測可能で再現性のある寸法変化に対応できますが、変動する曲がりや局所的な形状誤差を確実に除去することはできません。シャフトまたはピンの場合、形状が変化する場所、部品がどのように支持されるか、および影響を受ける領域が組み立てに必要かどうかという重要な問題があります。.
細長い形状と支持されていないスパン
長くて細長いグリーン部品は、短くてコンパクトな部品よりも取り扱いや支持に対して敏感です。脱脂および高温焼結中、長い支持されていないスパンは、特に質量や接触条件が不均一な場合に、意図した形状を失う可能性があります。したがって、 焼結サポート戦略 はDFM中に検討されるべきですが、成形方向と接触面はまだ調整可能です。.
長径比は、普遍的な許容限界ではなく、有用な警告サインです。同じ長径比を持つ2つの部品でも、重いヘッド、横穴、段付き壁、または異なるセッター接触のために異なる挙動を示す可能性があります。組み立てに直接関係する直角度の長さを指定し、利用可能なサポートポイントを確認し、代表的な部品で結果を検証してください。.
測定する 同じ制御された直線度フィーチャー プロセス内の定義されたポイントで。焼結後に既に部品が湾曲している場合は、グリーン成形、サポート、成形ジオメトリ、および炉の状態を調査してください。熱処理後に主に直線性が変化する場合は、金型を変更する前にその操作と治具を調査してください。各測定中に同じフィーチャー定義と適切なサポートを使用してください。それ以外の場合、プロセス変更のように見えるものは検査設定に起因する可能性があります。.
The 金属射出成形協会の設計ガイドライン 長いスパン、カンチレバー、およびデリケートな形状について説明しており、これらは部品固有の焼結サポートを必要とする場合があります。細いピンの場合、これは固定された最大長径比を仮定するのではなく、実際のセッター接触と支持されていない長さを確認することを意味します。.
段差形状、交差穴、および非対称形状
一体成形されたヘッド、ショルダー、フラット部、溝、またはクロス穴は、別個の機械加工や組立工程を省略できますが、これらの形状は局所的な断面形状も変化させます。段付きシャフトでは、太いヘッドと細いステムで加工への応答が異なる場合があり、クロス穴やショルダーは焼結サポートや仕上げに利用できる表面を妨げる可能性があります。結果として生じる形状と基準の関係は、完成品として確認する必要があります。.
同じ形状でも、その位置によって異なるリスクが生じる可能性があります。例えば、細いステムの近くにあるクロス穴は、サポートを複雑にしたり、研削中に掴むための連続した長さを減らしたりする可能性があります。どちらの効果が重要かは、図面と選択された加工ルートによって異なります。詳細については、 部品寸法がMIM部品の品質に与える影響 を参照してください。これは、部品形状とMIMの寸法安定性の間のより広範な関係を示しています。.
例2:熱処理後に直線性が低下する。. この例では、ガイド付きセクションは焼結後には直線性の要件を満たしますが、その後の熱処理サイクル後には満たせなくなります。変化したプロセス状態は、金型キャビティを責める前に、熱サポート、拘束、および材料の応答を検討する必要があることを示唆しています。.
検証: 焼結直後と熱処理後の同じ直線度特性を、一貫したサポートと検査方法を用いて比較します。後工程で繰り返し変化が見られる場合は、そのサポートと提案されたプロセスシーケンスを見直してください。合金の状態、部品形状、およびその後の検証によってその方法が可能である場合にのみ、矯正を検討してください。曲がりを研削して除去することは、この評価の代わりにはなりません。.
成形、焼結、および後処理の繰り返し精度
ゲート位置、パーティングライン、エジェクターピンの機能も、位置決め径や将来の研削ジャーナルと一致する場合は重要です。軸受面上の痕跡は、ゲートの移動、機能領域の変更、または仕上げ代を残すことを必要とする場合があります。収縮の繰り返しには金型補正が有効ですが、変動する歪みにはまず、より安定した成形および焼結プロセスが必要です。.
The 欧州粉末冶金協会のMIM概要 MIMにおける大きな収縮と、肉厚のばらつきによって生じる難しさについて説明しています。したがって、ステップシャフトには公称の全体収縮率以上のものが必要です。径間の遷移を確認し、 重要なフィーチャーの関係 が焼結後に再現可能であることを確認してください。.
熱処理可能な材料については、仕上げシーケンスを確定する前に必要な最終状態を指定してください。焼結後にサイズと形状の検査に合格したジャーナルは、後続の熱サイクル中に変化する可能性があります。リスクテーブルは、観察された偏差をその可能な原因と、責任のある工程を特定するために必要な測定値と区別します。.
| 観察された、または予測される懸念事項 | 最初の可能性のある寄与因子 | DFMアクション | 必要な証拠 |
|---|---|---|---|
| 部品全体の弓なり変形または直線度のばらつき | 細長いスパン、取り扱い、焼結方向/サポート、熱処理 | サポート連絡先のレビュー、管理された長さと後工程 | 指定された工程状態での直角度測定 |
| 局所的な円形形状のばらつき | 局所的な形状、成形/焼結の影響、表面の不連続性 | 重要断面および表面状態のレビュー | 機能断面での形状測定 |
| ジャーナルと他のフィーチャー間の振れ | デナム解釈、形状変化、仕上げセットアップ | 機能デナムと製造デナムの関係確立 | 仕上げ後のデナム基準検査 |
| 熱処理後の嵌合不良 | 部品状態の変化または熱歪み | 最終的なジャーナルが確立されたら再検討してください | 重要な機能におけるプロセス前後の比較 |
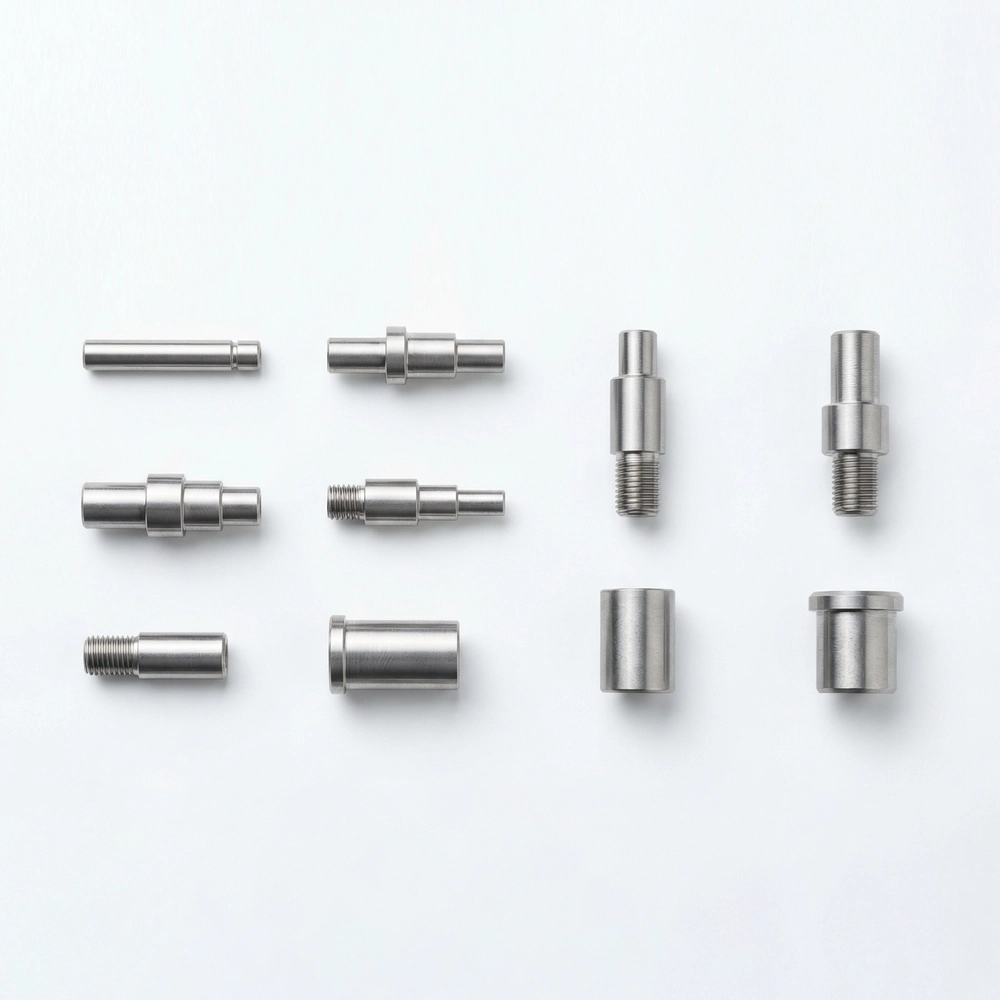
設計への影響: 公称直径だけでなく、長さ、質量分布、サポートによって、どの形状リスクが試行検査に値するかを決定します。.
03 / 製造ルートを選択
MIMシャフトおよびピンは、いつアズシンタリングのままにするか、または二次研削を受けるべきか?
研削は、定義された機能要件に対する選択的なソリューションであり、すべてのMIMシャフトのデフォルトの最終工程ではありません。. まず、どの表面がアズシンタリングのままで機能を満たせるか、そしてどの表面がサイズ、形状、またはテクスチャの追加制御を必要とするかを特定することから始めます。局所的な形状誤差、全長的な曲がり、基準に関連する振れは異なる問題です。それぞれが実際の原因に対処する仕上げまたは修正方法を必要とします。.
適切な非重要表面はアズシンタリングのままにする
クリアランスにのみ使用されるボディ径は、サンプルが必要なフィット感と繰り返し精度を実証した場合、アズシンタリングのままにすることができます。いくつかの短い位置決め領域も、仕上げなしで要件を満たすことができます。許容基準は、依然として必要なサイズ、エンベロープ、または幾何学的関係を記述する必要があります。非重要と呼ばれるという理由だけで、領域がチェックされないままになるべきではありません。.
ステップピンの例では、ヘッドと摺動ジャーナルの間のボディは、相手部品をガイド、位置決め、または干渉しない場合、アズシンタリングのままにすることができます。短い摺動ジャーナルは、クリアランス、形状、表面テクスチャについて個別に評価する必要があります。これにより、すべての成形表面が精密な接触に適していると仮定することなく、ニアネットシェイプの利点を有用な場合に維持します。.
選択的研削で修正できること・できないこと
円筒研削により、材料、サポート、および機械セットアップが許容する場合、最終的なジャーナル径を確立し、アクセス可能な円形形状を改善し、制御された表面テクスチャを生成できます。セットアップが正しいフィーチャーを参照している場合、指定された基準関係を達成するのに役立つ場合もあります。. ジャーナルのみを研削しても、すでに曲がったシャフトがまっすぐになることは保証されません, また、未処理のショルダー、クロス穴、または反対側の直径を新しく研削された表面に合わせることもできません。.
研削盤は、ワークピースの保持方法と移動方法に対して、仕上げ面を生成します。そのセットアップは、アセンブリの基準軸と異なる場合があります。細いピンがクランプ下で曲がる場合、拘束された状態で正確に研削してから、取り外した後に元に戻ることができます。同様に、丸いジャーナルでも、別の円筒基準に対するランアウトに失敗する可能性があります。研削後のワーク保持のたわみ、基準シミュレーション、およびフリー状態の部品を、治具で測定された直径だけでなく確認してください。.
研削しろは、ジャーナル全体の クリーンアップ範囲 をカバーする必要があります。研削セットアップに対する偏心または局所的な歪みにより、円周全体で不均一な除去が必要になる場合があります。したがって、公称直径のオーバーサイズでは不十分な場合があります。工具設計でクリアランスを確定する前に、実際の焼結または熱処理されたサンプルでしろを確認してください。.
中央部分が湾曲したピンでも、湾曲した領域がクリアランス機能のみを持つ場合、短い研削ジャーナルは許容できる場合があります。ただし、アセンブリがシャフト全体の長さをガイドする場合、ジャーナルが丸くても、その湾曲は失敗のまま残る可能性があります。同様に、間違った基準面から研削されたジャーナルは、サイズと形状の制限を満たしても、指定されたランアウトに失敗する可能性があります。.
研削により改善される可能性のある項目:
- 局所的な最終ジャーナルサイズ
- 真円度/局所的な円筒形状(セットアップがそれをサポートする場合)
- アクセス可能な機能ゾーンの表面テクスチャ
- 意図的に確立され、検証されたデータ関連の関係性
研削では自動的に修正されません
- 接地領域外の全長の弓または軸の直角度
- 不安定な焼結または熱処理のばらつき
- 未処理のフィーチャーのずれ
- 不十分な治具、不足したストック、または不正確な検査基準
実際のジャーナル形状の周りの研削方法を選択してください。センターレス研削は特定の連続円筒に適していますが、段付きまたはヘッド付きピン、不連続面、または短いジャーナルには、異なる治具または研削プロセスが必要になる場合があります。セットアップは、アセンブリ基準軸との指定された関係を維持する必要もあります。.
例3:研削されたジャーナルの真円度は向上しますが、振れは依然として基準を満たしません。. ジャーナルは外側本体の外径を保持基準として仕上げられますが、図面は別の位置決めシリンダーから回転基準を定義しています。研削されたジャーナルは真円度が向上しますが、指定された基準軸に対して位置ずれしたままなので、振れは依然として基準を満たしません。.
再研削前の確認: 図面の基準フィーチャーと振れ検査セットアップを確認し、支持された状態と支持されていない状態の部品を比較してください。必要に応じて、治具基準またはプロセスアライメントを修正してください。ジャーナルからより多くの材料を除去しても、それだけでは基準の不一致を解決する可能性は低いです。.
サイジング、矯正、または局所機械加工がより適切な場合
主なニーズが細かいジャーナル仕上げではなく、繰り返し可能な局所的なサイズ調整である場合は、サイジングまたは適切な形状修正方法をテストする価値があるかもしれません。全体の弓は、材料の状態と形状が許容する場合、制御された矯正を必要とする場合があります。局所的な旋削または研削は、指定された直径またはショルダーに対応できます。操作は、 エラーの種類 およびその許容される最終状態。.
各ルートには限界があります。サイジングは、タイトな真円度や完全な軸直角度の証明にはなりません。矯正には独自のプロセス検証が必要であり、他のフィーチャーに影響を与える可能性があります。旋削は、適切なセットアップなしでは要求される形状や仕上げが得られない場合があります。研削には十分な局所アローワンス、アクセス性、および互換性のある基準が必要です。複数のオプションが実行可能であるように見える場合は、生産能力を主張する前に、代表的なサンプルで提案されたシーケンスを検証してください。.
The EPMA は、MIMの表面仕上げを改善できる方法として、研削、ラップ加工、およびバーニッシングを特定しています。ジャーナルの摺動、シール、または摩耗機能から方法を選択してください。より細かい仕上げだけでは、不適切な形状、材料、または表面処理を補うことはできません。要求されるテクスチャと測定方法について合意してください。.
広範な仕上げがMIMルートを再検討する価値がある場合
MIMは、ヘッド、クロスホール、フラット、またはグルーブなどの形状を統合するシャフトに最も役立ちます。これらは、そうでなければ機械加工や組み立てのステップを追加することになります。その利点は、ほぼ全長にわたって精密仕上げまたは複数の別々のジャーナルセットアップを必要とする単純なピンにはそれほど確実ではありません。ツーリング、成形、焼結、処理、仕上げ、検査、および予想されるボリュームを、旋削または他の実行可能なルートと比較してください。 MIM部品の焼結後機械加工 ページでは、二次プロセス選択についてさらに詳しく説明しています。.
公開された業界事例: The MIMステンレス鋼シャフトアセンブリのケーススタディ は、統合MIMルートで製造され、追加の接合および精密加工が施された17-4 PHコンポーネントについて説明しています。ニアネットシェイプ成形と仕上げは、機能がそれらを必要とする場合に組み合わせることができることを示しています。公開されたケースは独立した業界の証拠であり、, しない XTMIMの生産結果の声明、またはMIMシャフトを研削するという一般的な要件です。.
| ルート | 検討すべき時期 | 対処するもの | 証明されないこと | 金型製作前のエビデンス |
|---|---|---|---|---|
| A. 焼結後 | 表面は機能的に適切なサイズまたはクリアランスのみが必要 | ニアネットシェイプ領域の不要な仕上げを回避 | 測定されていない真円度、直角度、または振れ | プロセス能力サンプルと嵌合クリアランスチェック |
| B. 管理された修正/機械加工 | 局所的なサイズまたは修正可能な幾何学的課題 | 特定のプロセス能力内の選択された寸法または幾何学的誤差 | 別途検証されていないその他のすべての幾何学的要件 | トライアルルート、材料状態、治具、および後工程検査 |
| C. 選択研削 | 重要なアクセス可能なジャーナルまたは嵌合部には、管理された最終表面が必要です | 適切なセットアップによる局所的なサイズ、形状、またはテクスチャ | 部品全体または未処理機能の自動矯正 | ストック、基準、アクセス、シーケンス、および最終形状/振れ測定 |
| D. 代替プロセスレビュー | シンプルな全長精密ピンまたは過度の仕上げ負荷 | 潜在的にシンプルな全工程生産 | ボリュームとプロセスの比較なしの低コスト | 完全な代替見積もり、リスク、およびバッチ/年間ボリュームの仮定 |
プロセス選択: 全長的な弓、基準関連の振れ、テクスチャ要件、および生産コストから、局所的なサイズまたは円形度誤差を分離します。選択されたプロセスは、特定された問題を修正できる能力があり、その結果は最終状態で測定可能でなければなりません。追加の仕上げ操作のコスト結果については、以下を参照してください 後工程がMIM見積もりコストに与える影響.

仕上げルール: アズシンタリング状態と加工済み表面の両方を含む段付きシャフトの場合、図面と機能検査によって、どちらの表面に機械加工が必要かが決まります。
04 / 金型設計前にプロセスを計画する
金型設計前に、研削代、データム、および加工順序をどのように計画すべきか?
選択された仕上げルートは、金型リリース前に実用的である必要があります。短いジャーナルには追加のストックが必要な場合がありますが、部品が曲がらずに掴めない、研削砥石が表面に届かない、または仕上げ治具が要求されるデータム関係を維持できない場合、そのストックは無用です。これらの制約を、焼結サポートおよび意図された最終材料状態と合わせてレビューしてください。
機能データム、仕上げデータム、および検査データムを整合させる
機能データム 指定されたアセンブリ関係に必要な基準を確立します。 製造または仕上げデータム 材料除去中に部品を位置決めするために使用される表面またはフィーチャーの組み合わせです。 検査データム 図面への適合性を証明するために使用される基準です。これらは同一の物理的接触面である必要はありませんが、それらの間の転送は定義され、チェックされる必要があります。
A 円筒形ロケータフィーチャー アセンブリの回転軸を確立する可能性があり、 肩面 その軸方向の着座位置を確立します。完成したジャーナルが円筒基準に対して振れ要件を持つ場合、その直径制限を満たすだけでは不十分です。研削セットアップはその基準関係を再現する必要があるか、またはその転送は検査によって検証される必要があります。肩面だけでは回転軸を確立しません。その軸方向の位置と面方向は、指定されている場合の別個の要件です。
確認する 基準シミュレータと接触条件 実際の治具内で。細長いシャフトに沿って支持点を移動させると、そのたわみと研削中に生成される軸が変わる可能性があります。図面の基準に直接接触できない場合は、完成した部品を指定された基準システムに対して測定することによって、代替セットアップを適格化してください。治具の繰り返し精度は、その公称設計と同じくらい重要です。
組立機能どのフィーチャーが部品を位置決めしますか?
仕上げセットアップ機械は何を確実に保持できますか?
最終検査どの基準が図面を検証しますか?
矢印は、3つの操作すべてに同じ物理的接触点を使用する指示ではなく、必要な関係を表しています。
局所仕上げ代と治具アクセスを定義する
仕上げが必要な表面には、研削代を残してください。代が少なすぎると、歪んだ、または偏心した焼結済みジャーナルの一部が残る可能性があります。代が多すぎると、サイクルタイム、研削熱、または薄肉部分を損傷するリスクが増加する可能性があります。代は、材料の状態、焼結時のばらつき、部品の支持、および意図された研削方法に依存するため、普遍的な値として指定することはできません。
許容値が ラジアルストック または 直径オーバーサイズ、仕上がりジャーナルが開始および終了する位置、およびストック寸法が測定される時期を示します。偏心、形状ばらつき、および後続の熱移動を考慮した後の、円周全体で利用可能な最小材料を評価します。2つの直径の公称差は、表面が完全にクリーニングアップできることを示していません。
初回試作時に、仕上げ前にジャーナルのサイズと形状を測定し、実際の治具参照を記録してから、仕上がりプロファイルとショルダーまたは薄肉近傍の残存材料を確認します。ホイールが隣接するフィーチャーに切り込まずにジャーナル全体をクリーニングできない場合は、金型承認前にストック、リリーフジオメトリ、または治具を修正します。
ショルダー、溝、およびクロスホールの研削アクセスを確認します。特にホイールが短いジャーナルに出入りする必要がある場合。クランプまたはサポートが部品を変形させないことも確認します。ヘッド付きピンと均一なロッドは公称直径を共有できますが、異なる研削セットアップが必要になる場合があります。両方とも、予想される焼結ばりのばらつきに対する試作が必要です。
熱処理、研削、および最終寸法状態の計画
仕上げシーケンスは、要求される最終材料状態によって異なります。研削後の熱処理は形状を変更する可能性があります。熱処理後の研削は、異なるホイール、除去率、またはセットアップが必要になる場合があります。めっき、コーティング、およびその他の表面処理もフィットを変更する可能性があります。1つの順序をすべての合金に適用するのではなく、制御されたフィーチャーを変更できる最後の操作を中心にシーケンスを設定します。
プロセス状態測定を使用して、仕上げの問題と熱プロセス問題を区別します。たとえば、焼結後の制御された長さとジャーナル関係を測定し、重要な熱処理後に再度測定してから、仕上げ後および後続の形状変更表面処理後に再度検証します。後続の操作後に形状が変更された場合、研削直後の研削済み部品のみを検査しても、誤解を招くリリース結果が得られます。シーケンスは、固定レシピとして適用されるのではなく、実際の合金と要求される最終状態に対して承認される必要があります。
中間測定により、ばらつきがプロセスにどこから入るかを特定する必要があります。ただし、最終的な受け入れは、制御されたフィーチャーを実質的に変更できる最後の操作の後に行われます。後続の熱処理または表面処理が以前の修正を元に戻す可能性がある場合は、部品をリリースする前にその効果を確認してください。
金型リリース前: 機能面マップ、図面公称基準、研削許容値、アクセスおよび治具計画、および最終操作シーケンスを確認します。一般的な研削指示がそれらをカバーしていると仮定するのではなく、初回試作のために未解決の条件を特定します。
- 重要な機能ゾーンおよび焼結済み候補領域は、2D図面に特定されます。
- 図面の基準は、実際の仕上げおよび検査参照フィーチャーに関連しています。
- 正確な軸受ジャーナル長、遷移部、および許容される最小残存断面を確認します。
- 成形、焼結サポート、熱処理、修正、および仕上げのシーケンスは、原則として合意されます。
- 最終寸法を確定する工程と最終検査状態は、明確です。
有用な図面レビューは、金型製作前に開始されます。
図面と共に、嵌合機能、重要ジャーナル、基準要件、および計画された仕上げ条件をお送りください。早期の 図面レビュー 提案されたジャーナルが、部品設計を変更することなくサポート、アクセス、および検査できるかどうかを特定できます。
05 / 最終状態を証明する
真円度、直角度、および振れはどのように測定・承認されるべきか?
The 最終測定状態は、適用される図面要件を満たさなければなりません 指定された最終状態において。局部的な寸法、円形度、直角度、および基準関連の振れは、異なる形態の証拠を必要とします。研削工程をパスしても、仕上げ面が適切な要件とセットアップを使用して測定されない限り、適合性は確立されません。
各要件を適切な測定方法に一致させる
マイクロメータは局所的な直径を検証できますが、全体の真円度プロファイルや、ジャーナルと他の基準フィーチャとの関係を検証することはできません。軸に沿った直径測定は、テーパや寸法のばらつきを示す可能性がありますが、それだけでは円筒度を証明するものではありません。関連する円形または円筒形状には形状測定を、適切なフィーチャ関係には認定されたCMM戦略を、指定された振れには基準参照の回転セットアップを使用してください。各方法には、必要な限界に対する十分な解像度と不確かさが必要です。
重要な真円度については、断面がサンプリングされる場所とそのプロファイルがどのように評価されるかを指定してください。 NIST エンジニアリング統計ハンドブック は、360度全周トレースを使用した真円度測定について説明し、スピンドル誤差の影響の可能性に言及しています。測定セットアップ、フィルタリング、校正、評価手順は、図面の要件に適している必要があります。高密度トレースだけでは測定精度は確立されません。
Vブロックとダイヤルゲージは、 合意された機能的評価, を提供できますが、その読み取り値は接触角度、スパン、および断面のロービングパターンに依存します。トレースベースの真円度結果と自動的に交換可能ではありません。同様に、疎なCMMポイントパターンは短波長形状誤差を見逃す可能性があるため、サンプリング戦略はフィーチャーと公差に一致させる必要があります。
直角度については、図面が表面線要素または派生軸を制御しているかを特定し、指定された長さを測定します。長くて細いピンは、自重でたわんだり、クランプ時に形状が変わったりする可能性があります。サポートポイント、向き、評価方法を記録しておけば、2つの検査セットアップで、部品の拘束方法が異なるだけで異なる値が報告されることはありません。
円周振れと全振れは交換可能ではありません。 円筒ジャーナルにおいて、 円周振れ は、図面で定義された基準軸に対して、指定された円形要素を各断面で独立して制御します。 全振れ は、その基準軸に対して、制御された長さにわたる指定された円筒面全体に適用され、累積的な断面および長手方向の変動に対処します。円周振れを数箇所の軸方向ステーションでチェックするだけでは、指定された全振れ要件への準拠を確立するには不十分です。どちらも適切な基準参照と評価戦略を必要とし、個別の直径サイズチェックを置き換えるものではありません。呼び出しは、実際の図面規格および版に基づいて解釈してください。
円周振れは合格したが、全周振れは不合格となった例。 ジャーナルは、個別に検査されたセクションでは円周振れ要件を満たす場合があるが、長手方向の変動により全周振れ要件を満たせないことがある。円周振れは指定された円形要素で評価されるのに対し、全周振れは必要な共通基準設定で制御された表面全体を網羅する必要がある。検査計画は、図面の指示に従い、 円周振れと全周振れ測定の区別 これら2つのチェックを同等とみなすのではなく、
| 図面特性 | 検証アプローチ例 | この方法では自動的に確立されないこと | 重要な設定合意事項 |
|---|---|---|---|
| 直径 / 局部寸法 | 校正済みマイクロメータ、適切な内径/外径ゲージ、定義された位置 | 円周形状または振れ全体 | セクション位置、接触、温度、および寸法定義 |
| ジャーナル部の真円度 | 関連セクションにおける円形形状測定の検証 | 全長ストレートネスまたは他のフィーチャーとの基準関係 | 断面位置、フィルタリング、センタリング、および評価方法 |
| 軸または表面の真直度 | 指定された要素に適した形状/CMMまたはその他の方法による認定 | 全ての直径および振れ(ランアウト)要件 | 制御された長さ、抽出戦略、およびサポート条件 |
| 円筒度 | 指定された長さにおける形状の認定表面 | 別途評価されない限り、外部基準に対する振れ(ランアウト) | サンプリング範囲、該当する場合の基準処理、および不確かさ |
| 円形振れ(個々の円形要素) | 指定された円形断面の基準軸参照評価、または検証済みの同等物 | 円筒全周振れまたは独立した寸法適合性 | デーチャムフィーチャーシミュレーション、断面カバレッジ、サポートおよび評価方法 |
| 全周振れ(指定面全体) | 制御された軸方向範囲にわたるデーチャム軸参照評価、または検証済みの同等物 | 適切なサイズチェックなしの個別の直径寸法適合性 | デーチャムフィーチャーシミュレーション、長さ方向カバレッジ、測定戦略および不確かさ |
| アセンブリ嵌合または動作 | 関連する機能ゲージまたは嵌合部品テスト | 故障の根本原因またはすべての独立したGD&T要件 | 嵌合部品、負荷、オリエンテーションおよび受け入れ基準 |
測定条件と最終受け入れルールに合意する
承認前に、図面呼び出し、参照デーチャム、測定長さと位置、材料状態、部品サポート、測定方法および受け入れルールに合意してください。プローブ密度、フィルタリング、治具力または異なるデーチャムシミュレーションは、報告される値を変更する可能性があります。限界に近い結果は、測定不確かさの合意された処理を必要とする場合もあります。
The 真直度測定時の支持条件 報告される結果に大きく影響する可能性があります。重力によるたわみ、Vブロック間の距離、クランプ力、および取り付け方法は、細長いピンではすべて重要です。支持位置、部品の向き、測定範囲、および該当する場合は指定された無負荷または機能的に拘束された条件を記録してください。特に顧客とサプライヤーが異なる機器を使用している場合は重要です。
初回サンプルでは、プロセス実現可能性の確立とばらつきの特定に必要な十分な詳細測定が必要です。その後、管理計画の要求に応じて、インプロセスチェック、定期的な形状測定、および機能ゲージを組み合わせた生産検査を実施できます。検査頻度は、フィーチャーの重要度とプロセスの証拠を反映する必要があります。承認前に、顧客とサプライヤーのセットアップが重要なフィーチャーについて一致していることを確認し、両方の方法で同じ特性を測定できるようにします。
最終検査: The 図面指示、最終プロセス状態、測定方法、および受け入れルール 同じ制御対象フィーチャーと互換性のある参照条件を記述する必要があります。後続の熱処理、コーティング、または研削がそのフィーチャーを変更する可能性がある場合、早期の合格結果は最終的な受け入れとはみなされません。

リリース条件: 図面の基準参照と指定された評価方法を使用して、合意された条件下で完成部品を検査します。
XTMIMの一般的な測定リソースについては、こちらを参照してください。 検査と試験. 特定の真円度、直角度、または振れ限度を測定する能力は、そのフィーチャーと検査セットアップに対して引き続き確認する必要があります。
06 / 完全な意思決定チェーンを適用する
エンジニアリングレビュー実施済み:重要なジャーナルを持つステップドMIMピン
代表的なエンジニアリングシナリオ・図解のみ
ここで説明するステップドピンは仮説上のものです。プロセス選択と受け入れ基準は条件付きであり、XTMIMの実際の生産結果ではありません。
初期図面: 小型ピンは、一体化されたヘッド、ショルダー、クロス穴、一般的なボディ、および1つの短い摺動ジャーナルを備えています。予備図面では、外側の全長にわたってタイトな直径と研削仕上げが要求されていますが、短いジャーナルのみが摺動運動をガイドし、ショルダーが軸方向の位置を設定します。ボディの残りの部分は、同じ仕上げ要件を必要としない場合があります。
機能ゾーンと真直度リスクの特定
ジャーナルは摺動フィットと横方向のガイダンスを制御し、ショルダー面は軸方向の着座を確立します。残りのボディは主にクリアランスと構造的接続を提供します。ジャーナルの最終直径、関連する形状、および表面テクスチャを指定してください。図面は、必要な 軸方向距離または面配向 ジャーナルとショルダーの間。ランアウトが重要であれば、 参照円筒基準フィーチャー(複数可)が基準軸を確立します。; ショルダー面だけでは回転軸を確立できません。真直度は、実際にガイダンスまたはアセンブリに影響する長さに適用する必要があります。
ヘッド、クロス穴、および断面の変化は、焼結サポートと仕上げアクセスに影響を与える可能性があります。意図されたサポートの向き、取り扱い状態、ジャーナルとショルダー間の距離、および可能な保持領域を確認してください。試行証拠なしに、一定量のたわみや、それを修正する研削能力を想定しないでください。
仕上げルートの選択と検査計画の確認
A 提案された プロセスルートでは、ヘッド、クロス穴、ショルダーをニアネット形状で成形し、その後脱脂、焼結、および必要な材料処理を完了します。摺動ジャーナルは研削されます のみの場合 焼結後の状態では機能要件を満たせないことを示す代表的な部品があり、提案された治具は適切なアクセスと余裕を持っています。本体は、それ自体のクリアランスとジオメトリチェックが合格すれば、焼結後そのままの状態を維持できます。
金型承認前に、ピンが許容できない曲がりなしに仕上げ加工のために保持できること、およびジャーナルが全周にわたって十分な加工代を持っていることを確認してください。図面で指定されている場合は、 ショルダーの軸方向位置または面オリエンテーション を確認してください。ジャーナルに振れ要件がある場合は、 指定された円筒基準軸, に対して検査し、ショルダー面から推測される軸に対してではありません。計画された各加工は、要求される最終ジオメトリに対して検証する必要があります。
設定 4段階検証計画:(1) 焼結・熱処理後の真直度と仕上げ加工前のジャーナルストックを測定する。(2) 固定具が部品を歪ませることなく図面上の基準を再現することを確認する。(3) 仕上げ加工されたジャーナルの寸法、円形度、肌、および指定された基準関係を検査する。(4) 代表的な部品の重要な測定を繰り返し、ばらつきを調査する。サンプリング計画と合格基準は、一般的なMIM能力推定ではなく、図面とプロジェクトのリスクに従うべきである。
| レビュー段階 | 暫定決定 | 検証すべきこと |
|---|---|---|
| 機能 | 短いスライド式ジャーナル1点を重要部品に分類し、本体は別途扱う | 嵌合クリアランス、ジャーナル形状・テクスチャ、ショルダー軸方向座面、および指定された基準軸 |
| MIM形状リスク | ヘッド、クロス穴、長さ、焼結サポートをまとめてレビュー | 焼結/処理後の実際の真直度と繰り返し精度 |
| 製造ルート | ニアネットシェイプボディと選択的ジャーナル研削の評価 | アクセス性、国内在庫、安全サポート、材料状態、および仕上げの実現可能性 |
| 基準面(データム)計画 | ショルダー面からの軸方向位置決めと、指定された円筒基準フィーチャーからの基準軸の計画 | 軸方向/面関係、基準シミュレーション、および仕上げから検査への相関 |
| 最終承認 | 完成したジャーナルと指定された組立重要関係の検査 | 最終状態ジャーナルサイズ/形状、ショルダー軸方向/面制御、および呼び出しがあれば基準ベースの振れ |
トライアル結果がルートを決定. 焼結そのままの状態(as-sintered)でジャーナルを使用できるか、あるいは後加工が必要かは、測定された最終状態、利用可能な在庫、および要求される基準関係を制御する実現可能性によって異なります。結果が異なれば、取るべき処置も異なります。
| 図面およびトライアルからの証拠 | エンジニアリング判断 | 承認前の確認が必要です |
|---|---|---|
| ジャーナルは、焼結後の最終条件サイズ、形状、表面、および適用可能な嵌合要件を満たしています。 | ジャーナルは焼結後のままにしてください。 シャフトであるという理由だけで研削を追加しないでください。 | 代表的なサンプル間の繰り返し性と定義された生産管理計画。 |
| ローカルジャーナルのみが、必要なサイズ、円形形状、またはテクスチャに失敗し、使用可能な在庫と安定したワーククランプが実証されている場合。 | 試行的な選択的ジャーナル研削。 本体の残りは、それ自体の要件を満たす場合にのみ焼結後のままにしてください。 | ジャーナルの仕上げ測定、在庫のクリーンアップ、治具の繰り返し性、および最終的な材料状態。 |
| ジャーナル径は合格したが、円筒基準軸に対する指定された振れ関係が失敗した場合。 | 基準の転写と仕上げの整合性をレビューしてください さらなるサイズ縮小で解決できると仮定する前に. | 正しい図面基準と検証済みの修正セットアップに対する測定。 |
| 制御されたシャフト長さに許容できない曲がりまたは直線度ばらつきが見られます。 | 上流サポート、熱歪み、および検証済み修正を調査してください。; 安定性が達成できない場合は、ルートを再検討してください。 | 指定された長さに対する最終状態の直線度と、トライアル全体での一貫した結果。 |
| 幾何学的に単純なピンは、そのほぼ全長の精密仕上げを必要とします。 | 完全なMIMと旋盤加工材のルートを比較する を参照してから金型に着手してください。. | 材料、数量、金型、機械加工、検査、リードタイム、品質リスクの比較。 |
金型リリース基準: 代表的なトライアルが最終状態のサイズ、形状、基準関係、および合意された生産管理計画をサポートする場合にのみ、選択された製造ルートをリリースしてください。サポートしない場合は、焼結サポート、仕上げ、または治具設計を改訂し、適切な修正を検証するか、別の製造プロセスを比較してください。合格した中間測定ではリリースできません。
決定を記録する: 承認されたルート、選択を推進した機能、使用された図面と検査方法、未解決の在庫または治具のリスク、および金型リリース前の責任者承認者を記載してください。この記録により、設計、生産、品質チームは、ジャーナルを研削するという一般的な指示ではなく、同じ決定に基づいて作業できます。
MIMが最適ではない場合: 一体化された機能がなく、全長にわたって厳格な直径と真直度要件を持つ単純な円筒ピンの場合、MIMの必要性はほとんどないかもしれません。完全なMIMプロセスと、棒材加工またはその他のプロセスを比較検討してください。これには、予想される生産量、材料、仕上げ、検査、および品質リスクを含めます。
金型製作前:最終図面とRFQチェックリスト
3Dモデルだけでは、どの表面を研削する必要があるか、または完成したシャフトがどのように受け入れられるかを確立することはできません。これらの決定を下すために必要な図面、アセンブリ機能、およびプロセス情報を提供してください:
- 形状: 3D STEPモデル、寸法付き2D図面、重要なジャーナル位置と管理された長さ。
- 機能: 嵌合部品の寸法、クリアランス/プレスフィット/スライド/回転/シール要件、および既知のアセンブリの問題。
- GD&T: 指定されたサイズ、真円度、真直度、円筒度/振れ(必要な場合)、および適用される図面規格。
- データム: 機能的なデータムスキーム、および提案される仕上げまたは検査データム条件。
- 材料状態: 材料グレード、熱処理、目標状態、および特別な表面/テクスチャ要件。
- 仕上げ: 現在のまたは提案されている研削/旋削/矯正作業、コーティング、および重要なアクセス制限。
- 需要: 年間予想数量、バッチサイズ、および既存のプロセスを置き換える場合の既存の生産ルート。
- 受入: 意図された測定方法、初回サンプル証拠、および生産検査の期待値。
指定されていない機能的なジャーナルは、過剰または過小に仕上げられる可能性があります。基準定義の欠落は、矛盾した振れ結果を引き起こす可能性があります。最終的な熱処理条件が不明な場合、早期の検査が無関係になる可能性があります。生産量が不明な場合、工具と研削の経済性を確実に比較することはできません。
MIMシャフトおよびピン研削に関するよくある質問
MIMのシャフトやピンはすべて研削が必要ですか?
はい。まず各表面の機能と、焼結後の検証済み状態から始めます。クリアランスボディは研削を必要としない場合があります。重要なジャーナルは局所的な仕上げを必要とする場合があります。正しい選択は、コンポーネント名ではなく、図面、嵌合、およびプロセス証拠に従います。
円周振れは合格するが、全振れが不合格となることはありますか?
はい。円周振れは、指定された基準軸に対して個々の円形要素を評価しますが、全振れは制御された表面全体をその全範囲で評価します。したがって、個々の断面チェックが合格した場合でも、ジャーナルに沿った変化が重要になる可能性があります。図面の実際の指示と合意された検査設定を適用してください。
短いジャーナルを研削することで、曲がったMIMピン全体をまっすぐにできますか?
自動ではありません。選択的研削により、セットアップに対する仕上げ面が確立されます。未処理のシャフト部分は、曲がりや軸のずれを保持する可能性があります。指定された直線度長を測定し、焼結サポート、処理、および治具の挙動を調査してから、修正を選択してください。.
MIMのシャフトジャーナルは、熱処理前と熱処理後のどちらに研削すべきですか?
合金、最終硬度、熱膨張、仕上げアクセス、および要求される許容状態によって異なります。変更される可能性のある最終工程後の制御された形状を確認してください。MIM材料すべてに普遍的に正しい順序はありません。.
MIMピンの標準的な加工はセンタレス研削ですか?
いいえ。特定の連続円筒形状には適しているかもしれませんが、短いジャーナル、ヘッド、ショルダー、溝、または特定の基準関係には、異なる研削セットアップや別の仕上げ操作が必要になる場合があります。ワーク保持、クリーンアップストック、最終検査方法を確認してください。.
MIMシャフトの真直度または振れに関するRFQには、どのような証拠を添付すべきですか?
制御されたフィーチャーと長さ、支配的なGD&Tシステム、基準参照、嵌合、材料/熱処理、年間およびバッチ数量、予想される最終仕上げ、および提案された測定/受け入れ方法を示す3D STEPモデルと寸法付き2D図面を提供してください。観察された組み立ての問題は、疑われる原因とは別に特定してください。
図面規格と証拠に関する注記
顧客の図面に指定されているGD&TまたはGPSシステムと版を使用してください。ASME Y14.5およびISO 1101は、幾何学的要件に対する確立されたアプローチを提供しますが、それらのデフォルトルールを混同しないでください。以下の業界参照は、一般的なMIM処理と検査の概念を説明しています。特定のXTMIMプロセス能力を確立するものではありません。関連する規格テキストを確認した後にのみ、詳細な条項を適用してください。
技術参考文献
- ASME Y14.5 — 寸法および公差図面を規定する版を使用してください。GD&T(幾何公差)の公式概要.
- ISO 1101:2017 — 寸法公差と幾何公差幾何公差の仕様と解釈に関するISO公式概要.
- MIMA — MIMによる複雑な設計焼結サポート、長スパン、厚み遷移に関する設計上の考慮事項。
- MPIF — 金属射出成形プロセス概要成形、脱脂、焼結に関する業界団体の背景。
- MIMA ケーススタディ — ステンレス鋼シャフトアセンブリ統合MIMシャフト工程でも矯正や仕上げが必要となる場合があることを示す独立した業界事例(XTMIMの製造事例ではありません)。
シャフトまたはピンの図面を提出して、エンジニアリングレビューを受ける
2D図面と3Dモデル、および重要な円筒部、嵌合/フィット要件、材料状態、年間生産量、要求される表面テクスチャ、基準系、最終受入方法を送信してください。
レビューでは、焼結そのままの状態を維持できる表面、研削が必要となる可能性のあるジャーナル、焼結および熱処理工程が形状にどのように影響するか、最終的なフィーチャーがどのように測定されるかを特定する必要があります。ツーリング前に、未解決のストック、基準、または治具の制約を特定する必要があります。







