
MIM材料特性
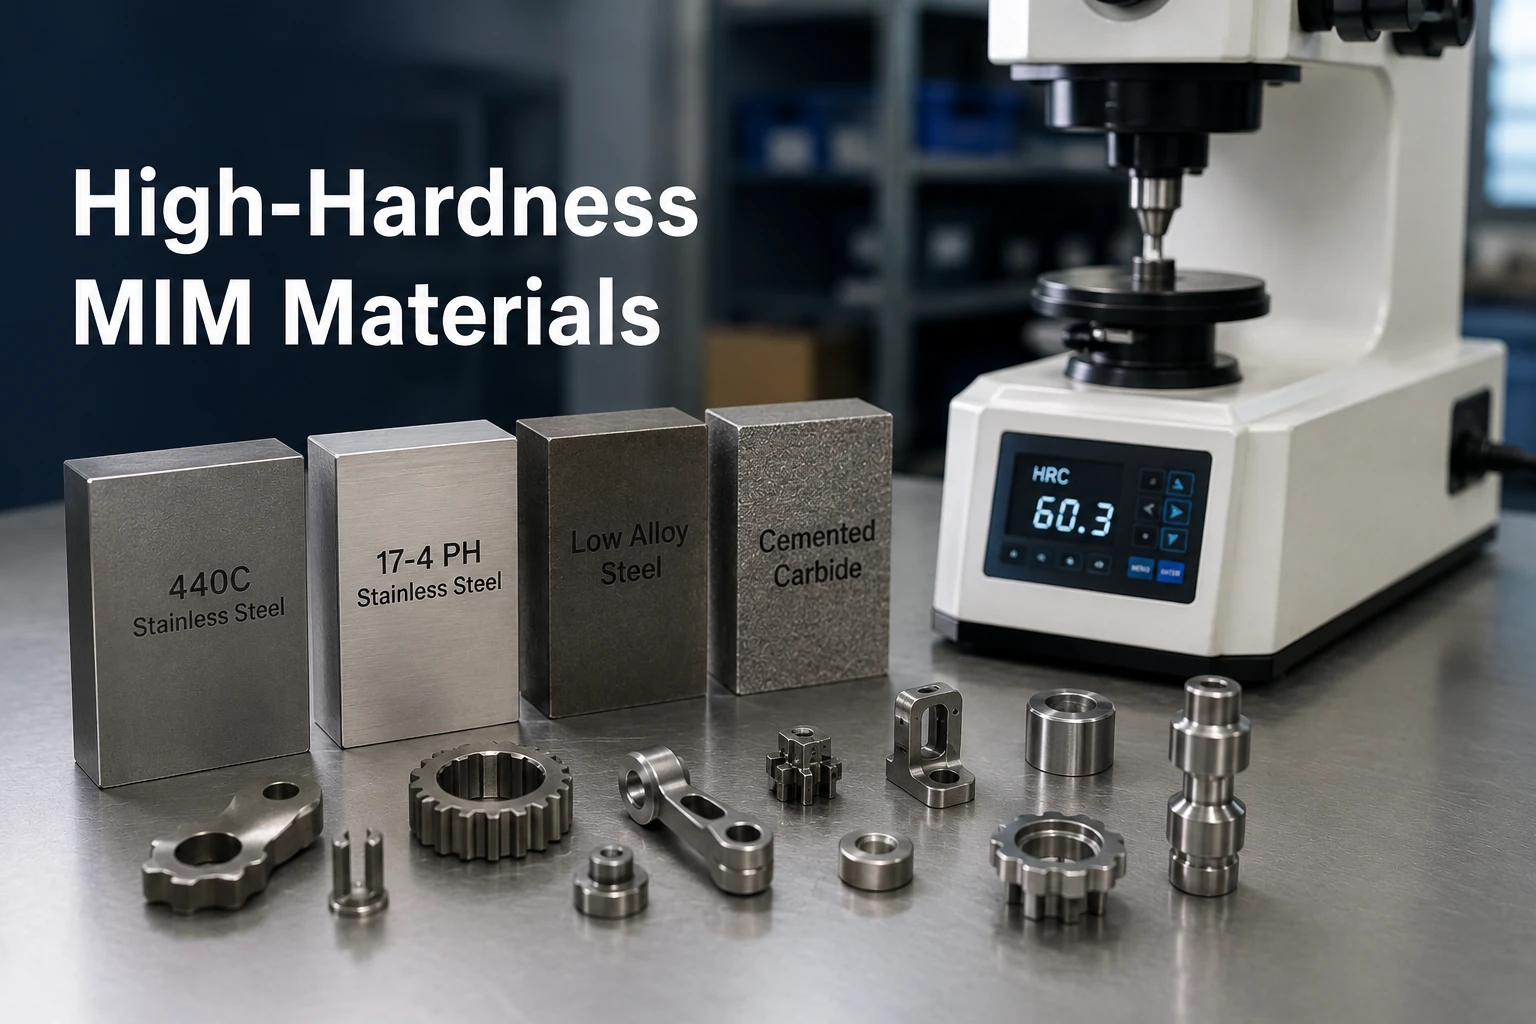
高硬度MIM材料は、小型で複雑な金属部品が、圧痕、エッジ変形、硬質接触、摺動損傷、または局所的な表面摩耗に耐える必要がある場合に使用されます。単純に最も高い硬度値を持つ材料を選択するだけでは不十分です。必要な靭性、腐食環境、熱処理条件、寸法安定性、表面仕上げ、および検査方法とも一致させる必要があります。一般的なMIM材料の方向性としては、420ステンレス鋼、440Cステンレス鋼、17-4 PHステンレス鋼、特定の熱処理可能な低合金鋼、および過酷な摩耗用途向けの炭化タングステン系材料候補が挙げられます。エンジニアや調達チームは、これらの要因を使用して、高硬度MIM材料が適切かどうか、他の材料経路がより安全な場合、およびツーリングまたはRFQ提出前に確認すべき事項を決定できます。.
実際の質問は「どのMIM材料が最も硬いか」ではありません。より良い質問は、選択した材料が、許容できない割れ、熱処理歪み、検査困難、コスト増加、または生産リスクを生じさせることなく、機能的な硬度要件を満たせるかどうかです。.
小型の硬質接触部品、エッジ保持機能、精密摩耗面、小型ギア、ラッチ機構、バルブ部品、ポンプ部品、およびコンパクトな機構。材料選択は、MIM形状、焼結収縮、および最終硬度検査と併せて確認する必要があります。.
高硬度MIM材料が必要な場合
高硬度MIM材料は、部品の機能に接触応力、表面変形、エッジ保持、摺動運動、または局所的な摩耗が関与する場合に通常検討されます。実際には、この要件は、小型機械機構、ロック機構、マイクロギア、精密金物、規制対象機器部品、ポンプ部品、バルブ部品、および複雑な形状を焼入れ材から機械加工することが非効率となるコンパクトなアセンブリに現れます。.
重要な区別: 硬い材料が、すべての用途において自動的に最も強度が高く、または最も耐摩耗性に優れているわけではありません。正しい材料選定の方向性は、故障モード(局所的な圧痕、摺動摩耗、アブレシブ接触、構造荷重、腐食環境、エッジ欠け、または熱処理後の寸法不安定性)から始めるべきです。.
圧痕やエッジ変形に対する耐性が必要な部品
高硬度MIM材料は、部品に機能的なエッジがあり丸まりを防ぐ必要がある場合、別の金属部品に繰り返し押し付けられる接触面、小さな歯車の歯、ラチェット機構、ラッチ機構、ロック面、摺動接触部、または硬化後の機械加工が高コストになるコンパクトな精密形状がある場合に適しています。.
これらの部品でも、フィードストックの流れ、射出成形性、グリーン部品の取り扱い、脱脂安定性、焼結収縮、金型補正、および最終検査のための標準的なMIM設計レビューが必要です。高硬度であっても、ジオメトリレビューの必要性が減るわけではありません。薄肉、小径穴、シャープな遷移部、硬質接触面は、亀裂、変形、仕上げリスクに対してより敏感になる可能性があります。.
高硬度材料が適切でない場合
高硬度材料が最適な第一選択肢でないのは、実際の要求が耐食性、弾性負荷容量、耐衝撃性、外観、低コスト量産、または広い許容範囲である場合です。例えば、, 316Lステンレス鋼 耐食性が支配的な場合は、こちらがより良い出発点となります。, 17-4 PHステンレス鋼 部品に強度とステンレス性能が必要な場合は、こちらがより良い方向性であり、部品が保護された機構内で動作し腐食環境が限定的な場合は、低合金鋼の方が実用的です。.
高硬度が過剰指定される場合
高硬度は、材料、熱処理、仕上げ、検査の複雑さを増大させる可能性があります。部品が圧痕、エッジ変形、または硬質接触によって故障していない場合、高硬度は過剰指定となる可能性があります。最も硬い材料を選択する前に、実際の要求が耐食性、構造負荷容量、疲労挙動、スムーズな組み立て、美観仕上げ、低摩擦、または低コスト生産であるかを確認してください。.
- 腐食が主要な問題である場合は、最大硬度ではなく、耐食性ステンレスまたは特殊合金のレビューから始めてください。.
- 衝撃やショック荷重が支配的な場合は、硬度を上げる前に靭性と形状をレビューしてください。.
- 部品が主に耐荷重用途である場合は、硬質接触材料よりも先に高強度材料を検討してください。.
- 部品に薄い支持されていないエッジ、鋭いコーナー、または厳しい後処理寸法がある場合は、早期に熱処理による歪みや割れのリスクを確認してください。.
- 部品に中程度の表面耐久性のみが必要な場合、バランスの取れた材料の方が極端な硬度のオプションよりも安全で経済的である可能性があります。.
モバイルでは、水平方向にスワイプして表全体を表示してください。.
| ユーザー要件 | より適した材料の方向性 | 金型製作前に確認すべきリスク |
|---|---|---|
| エッジ保持性 | 420ステンレス鋼、440Cステンレス鋼、または工具鋼タイプの候補 | 脆性、エッジ欠け、応力集中、熱処理歪み |
| 耐摩耗面 | 440Cステンレス鋼、超硬合金、またはその他の耐摩耗性材料の方向性 | 接触圧力、潤滑、表面粗さ、および相手材 |
| 強度と耐食性のバランス | 17-4 PHステンレス鋼 | 有用な工学的バランスだが、最高硬度のステンレス鋼ルートではない |
| コスト重視の構造用硬度 | 4140、4340、4605タイプの低合金鋼 | 防食、熱処理応答性、および寸法管理 |
| 極度の硬質接触または摩耗摩耗 | 超硬合金候補 | コスト、脆性、形状制限、耐衝撃性 |
高硬度MIM材料の選択肢
最適な高硬度MIM材料は、部品がステンレス鋼の耐食性、より高い耐摩耗性、構造強度、耐衝撃性、または極度の硬度を必要とするかどうかに依存します。以下の材料グループを、相互交換可能な代替品ではなく、出発点として使用してください。.

硬化可能な耐食部品向け420ステンレス鋼
硬化可能なMIM部品向け420ステンレス鋼 は、部品に硬化性、適度な耐食性、および304や316Lなどのオーステナイト系ステンレス鋼よりも高い硬度が求められる場合に検討されます。腐食環境にさらされるが、極度の耐食性が唯一の優先事項ではない小型機械部品、ラッチ部品、精密金具、機能面に有用です。.
高硬度・高耐摩耗性向け440Cステンレス鋼
高硬度MIM部品向け440Cステンレス鋼 は、設計において高硬度ステンレス材料の方向性が求められる場合に一般的に評価されます。小型の摩耗部品、ベアリング様の表面、バルブ関連部品、接触ピン、および主な要求がより硬い機能表面である精密部品に検討されることがあります。.
17-4 PHステンレス鋼は、強度と耐食性のバランスが重要な場合に適しています
MIM用17-4 PHステンレス鋼 は、最高硬度のステンレスオプションではなく、強度と耐食性のバランスを重視した材料方向として理解されるべきです。部品に析出硬化による強度、ステンレス性能、および寸法信頼性が必要な場合に適しています。.
超硬材料による極限の硬度と耐摩耗性
MIM用超硬材料 は、アプリケーションで極限の耐摩耗性、硬質接触性能、または一般的な鋼ベースのMIM材料を超える使用条件が要求される場合にのみ検討されるべきです。これらは420や440Cステンレス鋼の単純な代替品ではありません。形状、衝撃荷重、脆性、エッジ設計、コスト、焼結挙動、および仕上げ要件を含むレビューが必要です。.
モバイルでは、水平方向にスワイプして表全体を表示してください。.
| 材料グループ | 最適なニーズ | 主な利点 | 主な制限 | 詳細材料ガイド |
|---|---|---|---|---|
| 420ステンレス鋼 | 硬化性ステンレスMIM部品 | 硬度と適度な耐食性のバランス | 440Cより耐摩耗性が低い;最終結果は熱処理と形状に依存 | 420ステンレス鋼 |
| 440Cステンレス鋼 | 高硬度ステンレス部品 | 硬度と耐摩耗性を重視した方向性 | 靭性、変形、耐食性のトレードオフ | 440Cステンレス鋼 |
| 17-4 PHステンレス鋼 | 強度と耐食性のバランス | 構造部品に適した工学的バランス | 最高硬度を追求しない場合 | 17-4 PHステンレス鋼 |
| 4140/4340低合金鋼 | 熱処理を施す耐荷重部品 | 構造強度と焼入れ性を重視 | 通常は防食処理が必要 | 低合金鋼材料 |
| 4605低合金鋼 | コスト重視の構造用MIM部品 | 成熟した構造用材料の方向性 | 高硬度を必要としない材料 | 4605低合金鋼 |
| 超硬合金 | 極度の摩耗または硬質接触 | 非常に高い硬度と耐摩耗性の方向性 | コスト、脆性、形状の制約 | 超硬合金 |
相対的な硬度の期待値と検査方法
この表は、データシートまたは受入仕様書ではなく、最初の比較として使用してください。最終的な硬度は、選択された材料の状態、MIMプロセス経路、熱処理経路、図面要件、および検査方法に対して検証する必要があります。.
モバイルでは、水平方向にスワイプして表全体を表示してください。.
| 材料方向性 | 相対的な硬度の期待値 | 代表的な検査方向 | 最適な使用条件 | 注意事項の確認 |
|---|---|---|---|---|
| 420ステンレス鋼 | 中〜高硬化性ステンレス方向 | 試験領域が許せばロックウェルが適切;小さい特徴部にはマイクロ硬さが必要 | 部品には中程度のステンレス性能を伴う硬化性が必要 | 熱処理条件、腐食環境、エッジ感度を確認 |
| 440Cステンレス鋼 | 高硬度ステンレス方向 | 部品サイズ、断面厚さ、試験面に応じてロックウェルまたはマイクロ硬さ | 部品にはより硬いステンレスの摩耗面または接触面が必要 | 靭性、変形、表面仕上げ、耐食性のトレードオフを確認 |
| 17-4 PHステンレス鋼 | 適切な時効処理後のバランスの取れた強度と硬度方向 | ロックウェル硬さは適切な表面で実用的です。状態と位置を明確にしてください。 | 部品には強度、ステンレス特性、および制御された熱処理応答が必要です。 | 最高硬度のステンレス選択肢として扱わないでください。 |
| 4140 / 4340 / 選定された低合金鋼 | 熱処理に依存する構造的硬さの方向性 | ロックウェル硬さまたはマイクロ硬さは、形状と最終状態に応じて選択します。 | 部品には保護された構造性能と焼入れ性が必要です。 | 耐食性と処理後の寸法管理が必要な場合があります。 |
| 4605タイプ低合金鋼 | 実用的な構造材料の方向性であり、プレミアム高硬度ルートではありません。 | 図面要求に従って硬度スケールと状態を定義する | 部品にはコスト重視の構造用MIM材料方向が必要 | 重度の摩耗や極度の硬度に対するデフォルトの回答として使用しない |
| 超硬合金候補 | 極度の硬度と耐摩耗性の方向 | 検査方法は材料系、形状、顧客要件によって確認すべき | 部品は一般的な鋼系MIM材料を超える重度のアブレシブ摩耗または硬質接触に直面する | 選択前に脆性、衝撃荷重、エッジ設計、仕上げ、コストをレビューする |
条件別公開硬度参考値
以下の値には、公開されているMIMAプロジェクトデータと、以前のMIMおよび熱処理作業からのXTMIMの4340の観測が含まれています。これらは条件固有の参考値であり、普遍的な材料保証または図面受入限界ではありません。最終的な硬度は、正確なグレード、密度、熱処理条件、ジオメトリ、断面厚さ、および検査方法によって異なります。図面に生産要件を定義し、合意された検査条件下で検証してください。.
モバイルでは、水平方向にスワイプして表全体を表示してください。.
| 材料 / 試験根拠 | 状態 | 硬さ | 試験スケール | 出典 | 制限事項 / 使用方法 |
|---|---|---|---|---|---|
| MIM-420 ステンレス鋼 | HIP処理後、二次加工用に焼鈍し、その後真空熱処理および焼き戻しを実施 | 最小40 HRC | HRC | MIMA公表の420部品事例 | 条件固有の生産例。全ての420 MIMプロジェクトでデフォルト目標として40 HRCを使用しないでください。. |
| MIM-440Cステンレス鋼 | 公表された最終MIMサポートタブ部品。詳細な熱処理パラメータは事例ページに記載されていません | >50 HRC | HRC | MIMA発表の440C部品事例 | この事例は50 HRC超の440C MIM用途を確認するものですが、熱処理仕様を定義するにはプロセス詳細が不十分です。. |
| MIM用17-4 PHステンレス鋼 | H900熱処理 | 36–42 HRC | HRC | MIMA発表の17-4 PH H900部品事例 | これは強度と硬度のバランスに関するH900条件の参考として使用してください。17-4 PHを最高硬度のステンレス鋼オプションとして扱う根拠にはしないでください。. |
| MIM-4605低合金鋼 | 熱処理済み | 37–45 HRC | HRC | MIMA発表の4605部品事例 | 公開されているプロジェクト範囲の一つです。他の4605部品では、異なる熱処理条件や硬度範囲を使用できます。. |
| 4340低合金鋼 — XTMIMエンジニアリング経験 | 熱処理前/プロジェクト固有の熱処理後の4340 MIMプロジェクト経験:約35 HRC | 処理前約35 HRC、処理後50 HRC以上 | HRC | XTMIMのMIMおよび熱処理に関する実務経験。お客様の部品詳細は機密情報です。 | 経験に基づくプロジェクト観察であり、4340の普遍的な保証ではありません。お客様の正確な形状や熱処理パラメータは開示されていません。. |
これらの値の使用方法: データシート値の代替ではなく、条件固有の参照として扱ってください。. MPIF Standard 35-MIM — 2025年版 現在のMIM材料規格の参照を提供します。図面には、要求されるグレード、状態、最小特性、および適用される検査要件を定義する必要があります。.
硬度、耐摩耗性、強度は同じではない
硬度、耐摩耗性、および強度は個別に評価する必要があります。硬度は圧痕抵抗の制御に役立ちますが、硬い材料でも亀裂、疲労、腐食、ガリング、接着摩耗、摩耗、潤滑不良、表面仕上げ不良、または寸法不安定性によって破損する可能性があります。.

硬度は押し込みに対する抵抗を測定するものであり、すべての破壊モードを表すわけではありません。
硬度試験は、規定された方法、荷重、圧子、試験条件における押し込み抵抗を測定します。材料比較や品質管理には有用ですが、完全な設計検証の代わりにはなりません。単一の硬度値が靭性、耐食性、疲労挙動、表面仕上げ、または耐摩耗寿命を自動的に示すわけではありません。.
MIMでは、最終的な硬度は合金名以上のものに依存します。フィードストックの準備、射出成形、脱脂、焼結、最終密度、微細構造、炭素制御、熱処理条件、および検査方法がすべて結果に影響を与える可能性があります。.
耐摩耗性は硬度だけではなく接触条件に依存する
耐摩耗性能は実際の摩耗メカニズムに依存します。高硬度材料がある接触条件では良好に機能しても、別の条件では不十分な場合があります。重要な検討項目には、すべり接触または転がり接触、研磨粒子、乾式または潤滑条件、相手材の硬度、表面粗さ、接触圧力、エッジ形状、温度、腐食環境が含まれます。.
主な懸念が摩擦、摩耗、相手面の挙動、または繰り返しすべり接触下での寿命である場合、プロジェクトは以下も併せて検討する必要があります。 すべり摩耗およびアブレシブ摩耗向け耐摩耗性MIM材料.
高強度は別の材料課題である
強度は耐荷重能力、引張挙動、耐降伏性、構造的信頼性に関係します。硬度は局所的な押し込みや表面変形に対する抵抗に密接に関係します。部品によっては、最高硬度を必要とせずに高強度が必要な場合があります。別の部品では、高い構造荷重を支えずに硬い接触面が必要な場合があります。.
構造的な耐荷重性を評価するには 高強度MIM材料を耐荷重部品に使用します. 硬質接触や表面摩耗に対しては、420、440C、特定の低合金鋼、または超硬合金の候補が環境に応じてより適切な場合があります。.
熱処理が高硬度MIM部品に与える影響
多くの高硬度MIMプロジェクトは熱処理に依存していますが、熱処理は設計決定が確定した後の最終的なショートカットとして扱うべきではありません。硬度、強度、靭性、変形リスク、表面状態、検査計画に影響を与えます。.
硬度は合金、焼結密度、熱処理条件に依存します
同じ材料ファミリーでも、加工と最終状態によって異なる結果が得られる可能性があります。「硬質材料」とだけ記載された図面では不十分です。材料の方向性、熱処理条件、硬度スケール、目標または許容範囲、および試験される機能面を定義してください。.
最終硬度に影響を与える変数
- 合金組成と粉末/フィードストックの経路
- 脱脂および焼結条件
- 最終密度と微細組織
- 該当する場合の炭素制御
- 熱処理状態
- 部品形状と断面厚さ
- 処理後の表面仕上げ
- 検査位置と硬さスケール
早期に確認すべき項目
- 硬さ目標が機能要件か過剰指定か
- 部品が処理後の変形に耐えられるか
- 重要な表面に最終加工や研磨が必要か
- 選択した硬さ試験が部品形状に適しているか
- 材料をレビューすべきかどうか 熱処理可能なMIM材料と焼結後処理 パス
熱処理は硬度を向上させることができますが、寸法に影響を与える可能性があります
熱処理は、特に非対称部品、薄肉部、長い無支持形状、急峻な遷移部、および質量分布が不均一な部品において、変形を引き起こす可能性があります。MIM部品の場合、このリスクは通常の焼結収縮や金型補正と組み合わさります。設計チームは、データム戦略、重要寸法、熱処理の順序、および最終的なサイジング、研削、研磨、機械加工が必要かどうかを検討する必要があります。.
エンジニアリング経験 — 4340: 過去の4340 MIMプロジェクトおよび熱処理経験において、熱処理前の硬度は約35 HRC、熱処理後は50 HRC以上が観察されました。これらの値は経験に基づくプロジェクトの観察結果であり、全ての4340 MIM部品に適用される普遍的な保証特性ではありません。最終的な硬度は、指定された熱処理ルート、断面厚、形状、プロセス条件、および検査方法によって異なります。そのため、図面には要求される最終状態と許容範囲を定義する必要があります。.
金型製作前に: 高硬度と精密寸法が同時に要求されるプロジェクトでは、合金が硬化可能であるだけでなく、プロセス全体で硬度、寸法、表面、コストの要求を満たせるか確認してください。.
高硬度MIM部品の材料選定表
部品の機能から材料選定を開始してください。スクリーニングガイドとして表を使用しますが、最終的な材料と状態は図面固有のレビューが必要です。.
モバイルでは、水平方向にスワイプして表全体を表示してください。.
| 部品要件 | 候補材料の方向性 | 金型製作前に確認すべきこと |
|---|---|---|
| 滑り接触を伴う小型ギア | 420、440C、または低合金鋼 | 摩耗形態、熱処理、歯の歪み、潤滑 |
| ロック用ラッチまたは機械的キャッチ | 420、17-4 PH、または4140 | エッジ摩耗、衝撃荷重、腐食環境 |
| 硬質接触ピンまたはプランジャー | 440C、4340、または超硬合金 | 接触圧力、相手材、脆性 |
| 規制対象精密機器部品 | 該当する場合、420、440C、またはCo-Cr | 洗浄要件、不動態化、硬度試験方法、材料コンプライアンス要件 |
| ポンプまたはバルブの摩耗部品 | 440C、超硬合金、または耐食合金 | 流体接触、摩耗粒子、シール面状態 |
| 電子機器または民生機構 | 420、17-4 PH、または低合金鋼 | 表面仕上げ、腐食状態、組立摩擦 |
| 小型カムまたは回転機構 | 440C、4140、または4340 | 疲労、表面粗さ、熱処理による変形 |
| 高摩耗性の接触部品 | 超硬合金候補 | 衝撃荷重、エッジ設計、コスト、仕上げ要件 |
金型設計前に材料レビューを完了してください。金型設計後、材料の変更は収縮挙動、寸法補正、熱処理ルート、試作スケジュールに影響を与える可能性があります。より広範な材料比較については、 MIM材料選定ガイド または 420 vs 440C ステンレス鋼 比較。.
高硬度MIM部品における設計とプロセスのリスク
高硬度材料は表面性能を向上させることができますが、設計上の弱点を顕在化させることもあります。小型MIM部品は多くの場合、薄肉、穴、スロット、リブ、アンダーカット、小さな機能エッジを有します。これらの形状は、材料と熱処理条件とともに総合的に検討する必要があります。.

薄いエッジや鋭い角は破損の起点となる可能性があります
硬質材料は、急峻な形状変化、支持されていない薄いエッジ、局所的な応力集中に対して許容度が低くなることがあります。製造において、CAD上では問題なく見える鋭い角でも、焼結後、熱処理後、組立後、または使用荷重下で割れや欠けのリスクとなる可能性があります。.
焼結収縮や熱処理により重要な寸法が変化する可能性があります
MIMでは焼結収縮を考慮した金型補正が必要です。高硬度材料のプロジェクトでは、焼結後に熱処理が必要となる場合があり、これにより寸法変化や変形のリスクが加わることがあります。最終公差が厳しいほど、データム構造、焼結支持、部品の向き、および後処理検査のレビューが重要になります。.
表面仕上げは耐摩耗性に影響します
表面仕上げが悪い硬質材料は、摺動接触において依然として故障する可能性があります。表面粗さ、仕上げ方向、バリ取り、研磨、不動態化、コーティング、または研削は性能に影響を与える可能性があります。2つの硬質表面が互いに摺動する場合、表面仕上げが悪いと摩擦、騒音、摩耗粉、または焼付きのリスクが増加する可能性があります。.
硬化後の後加工はより困難になります
加工戦略は早期に検討すべきです。一部の形状は硬化前に加工する方が容易な場合があり、一方で機能面は熱処理後に仕上げ加工が必要な場合があります。硬質材料は、工具コスト、研削要件、放電加工の検討、または研磨の複雑さを増加させる可能性があります。.
モバイルでは、水平方向にスワイプして表全体を表示してください。.
| リスク | 一般的な原因 | DFMレビューアクション |
|---|---|---|
| 割れ | 急峻な遷移部、薄肉部、局所的な応力 | Rを追加、肉厚を確認、荷重経路を検証 |
| 変形 | 非対称形状、熱処理、焼結支持 | 基準点、支持戦略、熱処理順序の見直し |
| 硬度結果が不安定 | 材料状態または試験位置が未定義 | 硬度スケール、試験位置、処理条件を指定 |
| 摩耗不良 | 誤った摩耗モードの想定 | 相手材、潤滑、表面仕上げ、接触圧力を見直す |
| 高コスト | 過剰に指定された最大硬さ | 最も硬い材料をデフォルトで選ぶのではなく、機能要件を確認する |
| 組み立て時の嵌合不良 | 処理後の寸法変化 | 公差の累積と最終検査計画を見直す |
摩耗モードの検討なしに硬さが指定されている
小さな摺動機構に耐摩耗寿命向上のため高硬度目標が設定されましたが、図面には相手材、潤滑条件、表面粗さ、実際の摩耗モードが定義されていませんでした。これにより、硬度要求は明確に見えたにもかかわらず、接触システムは仕様不足となりました。.
根本的なリスクは圧痕だけではありませんでした。接触圧力、相手面、潤滑、表面仕上げ、摩耗粉塵がすべてサービス寿命を制御する可能性があるため、硬度を上げるだけでは摩耗問題は解決できませんでした。.
エンジニアリングの対応は、最終的な材料選定前に摩耗メカニズムを定義することです。相手材、接触条件、潤滑、表面仕上げ、硬度試験方法を共に合意する必要があります。摩耗が主要な故障モードである場合、材料選定は耐摩耗性MIM材料パスに対しても確認する必要があります。.
薄肉硬質部品における熱処理ひずみ
薄いアームとロッキングエッジを持つ硬化可能な小型MIM部品が、熱処理後に意図した硬度方向に達しましたが、重要な機能寸法が不安定になりました。材料選択はその問題の一部に過ぎませんでした。.
形状の非対称性、支持されていない薄いフィーチャー、焼結収縮、熱処理応答、およびデータム制御がすべて寸法リスクに寄与しました。硬度のみに焦点を当てたため、プロセスが遅すぎるまで寸法に関する議論が遅れました。.
エンジニアリングの対応は、金型設計前に形状とプロセスシーケンスを連携させることです。硬度目標と共に、R、データム戦略、重要な機能領域、焼結補正、サポート戦略、および後処理検査要件を一緒にレビューしてください。.
硬さ試験と受入検査
硬度要件は、一貫して検査できる方法で記載する必要があります。「高硬度」や「硬い材料」とだけ記載された図面では、生産やサプライヤーとのコミュニケーションには不十分です。試験方法、試験位置、材料状態は、金型製作前、または少なくとも初回品検査計画が確定する前に定義する必要があります。.

金属MIM部品のロックウェル硬度
ロックウェル硬さは、部品の形状と試験領域が信頼性の高い試験を可能にする場合、金属部品に一般的に使用されます。. ASTM E18-25 金属材料のロックウェル硬さ試験を対象としており、試験方法、装置、試験片の厚さおよび位置に関する要件が含まれています。特定箇所のロックウェル結果は、部品全体を代表するものとして自動的に扱われるべきではありません。MIM部品の場合、局所的な形状や断面厚さが結果に影響を与える可能性がある場合は、図面で許容される箇所を特定する必要があります。.
小径部や薄肉部のビッカースまたはヌープマイクロ硬度
小型MIM部品、薄肉部、表面処理領域、局所的な硬化領域、または非常に小さな試験領域の場合、ビッカース硬さまたはヌープ硬さのマイクロインデント試験方法がより適切である場合があります。. ASTM E384-22 マイクロインデント硬さ試験を対象としており、試験力、試験片の準備、局所的な硬さのばらつきの重要性を強調しています。これは、バルク部品ではなく、小さな特徴部や局所的な領域が許容される場合に重要です。.
小型MIM部品にロックウェルが適さない場合
利用可能な試験面が小さすぎる、曲面である、薄い、粗い、端に近い、または局所的な形状の影響を受けている場合、ロックウェル試験は困難な場合があります。小型MIM部品の場合、一般的なロックウェル値の代わりに、局所的な機能領域でビッカース硬さまたはヌープ硬さのマイクロ硬さ試験が必要になる場合があります。. NIST硬さ標準物質 ロックウェルCスケールおよびヌープ、ビッカースのマイクロ硬さスケールの校正と検証をサポートしており、スケール、装置の状態、試験方法を一貫して指定する必要がある理由を裏付けています。.
図面で定義すべき項目は?
最終受け入れ計画の前に以下の項目を定義することで、サプライヤーと顧客が同じ材料状態と検査場所を評価できるようになります。有用な硬さの指示は、単なる記述ではなく、検査可能なものであるべきです。.
モバイルでは、水平方向にスワイプして表全体を表示してください。.
| 図面項目 | 定義すべき項目 | その重要性 |
|---|---|---|
| 材質と最終状態 | アロイグレード、および焼結後、焼入れ、焼戻し、時効処理、またはその他の最終状態 | アロイ名だけでは最終的な硬さは定義されません。. |
| 硬度要件 | 最小値、目標値、または許容範囲を、HRC、HV、HKなどのスケールと共に | 曖昧な受け入れ基準を防ぎます。. |
| 熱処理条件 | 熱処理がプロセスの一部である場合、必要な熱処理状態または承認された熱処理仕様 | 同じアロイでも、条件が異なれば異なる硬度や寸法結果が得られる可能性があります。. |
| 試験方法とスケール | ロックウェル、ビッカース、ヌープ、または部品形状に適したその他の合意された方法 | 異なる方法は、合意された基準なしでは互換性がありません。. |
| 試験位置 | 機能面、定義ゾーン、または準備されたサンプル領域 | 局所的な結果は、コンポーネント全体を代表しない場合があります。. |
| 表面/サンプル状態 | 受け入れ時、準備済み、研磨済み、断面、コーティング済み、または試験前のその他の関連状態 | 表面状態と準備は、測定品質と解釈に影響を与える可能性があります。. |
| サンプリングと受け入れ基準 | 生産部品、クーポン、準備されたサンプル、検査頻度、および必要に応じたサンプリング計画 | サプライヤーの検査と顧客の受け入れ方法を一致させます。. |
| 関連する機能要件 | 硬度と相互作用する、耐摩耗性、強度、耐食性、表面仕上げ、寸法または嵌合面の要件 | 実際の故障モードが未解決のまま、硬度のみが最適化されるのを防ぎます。. |
どの材料特性を選択の基準とすべきか?
高硬度は、耐摩耗性、強度、熱処理応答性、耐食性と重複することがよくあります。最も直接的に支配的な破壊モードに関連する特性から始めてください。圧痕耐性、硬質接触、またはエッジ保持のために高硬度材料パスを選択してください。摩耗、構造荷重、熱処理応答性、または腐食が主な要件である場合は、以下の関連ガイドを使用してください。.
モバイルでは、水平方向にスワイプして表全体を表示してください。.
| ガイド | 主要なエンジニアリング注力分野 | 使用するケース |
|---|---|---|
| 高硬度MIM材料 | 表面の耐圧痕性、硬質接触、エッジ保持 | 硬質材料の候補が必要な場合 |
| 耐摩耗性MIM材料 | 摩耗メカニズムと相手材との接触挙動 | 摩擦、摩耗、または摺動摩耗を解決する必要がある場合 |
| 高強度MIM材料 | 引張強さ、降伏強さ、構造荷重支持性能 | 構造的な耐荷重が必要な場合 |
| 熱処理可能なMIM材料 | 熱処理応答と寸法リスク | 硬化、時効、または焼結後処理のレビューが必要な場合 |
| 耐食性MIM材料 | 化学的および環境的耐性 | 腐食環境のレビューが必要な場合 |
材料およびDFMレビューに送付するもの
プロジェクトに高硬度MIM材料が必要な場合、最も有効な次のステップは、図面ベースの材料およびDFMレビューです。これにより、金型製作前に硬度目標、材料方向、形状、公差、プロセスルートが整合しているかを確認できます。.
高硬度材料レビューに必要な情報
- 2D図面と3D CADファイル
- 対象材料または候補材料
- 目標硬さと硬さスケール
- 必要な熱処理条件(既に定義されている場合)
- 機能的な摩耗面または硬質接触領域
- 相手材
- 動作荷重または接触圧力(既知の場合)
- 滑り、転がり、衝撃、または摩耗条件
- 腐食、流体、洗浄、または温度曝露
- 表面仕上げ要件
- 重要寸法と公差要件
- 想定年間数量
- 試作、トライアル、または量産段階
- 適用背景
金型製作前にXTMIMエンジニアが確認すべき事項
- 材料適合性と利用可能なフィードストック経路
- 硬度目標の現実性
- 熱処理と変形リスク
- 焼結収縮と金型補正
- エッジ、コーナー、リブ、スロット、穴のリスク
- 表面仕上げと後処理の必要性
- 機械加工、研削、研磨、またはコーティングの要件
- 検査方法と硬度試験位置
- 生産可能性、コスト要因、予想数量適合性
高硬度MIM材料レビューの依頼
MIM部品に高硬度、耐摩耗性、硬質接触性能、またはエッジ保持性が必要な場合、金型製作前に図面を送付して材料およびDFMレビューを依頼してください。2D図面、3D CADファイル、目標硬度、硬度スケール、候補材料、相手材、摩耗条件、表面仕上げ要件、重要寸法、予想年間数量、およびアプリケーション背景を含めてください。.
XTMIMは、420ステンレス鋼、440Cステンレス鋼、17-4 PH、選定された低合金鋼、超硬合金材料、または他のMIM材料の方向性がより適切かをレビューできます。また、プロジェクトが金型製作や生産計画に移行する前に、熱処理による変形、薄いエッジ、鋭いコーナー、焼結収縮、表面仕上げ、後加工、硬さ検査に関連するリスクを特定することもできます。.
FAQ:高硬度MIM材料
MIM部品に最適な高硬度材料は何ですか?
一般的な高硬度MIM材料の方向性としては、420ステンレス鋼、440Cステンレス鋼、選択可能な熱処理可能な低合金鋼、工具鋼タイプの候補、および極度の摩耗に対応する超硬合金材料が挙げられます。最適な選択は、硬度目標、摩耗形態、腐食環境、靭性要件、熱処理条件、形状、および検査方法に依存します。.
最も硬度の高いMIM材料はどれですか?
超硬合金は、プロジェクトで最高硬度の方向性と厳しい耐摩耗性が要求される場合に検討されることが多く、440Cステンレス鋼は高硬度のステンレスMIM部品で一般的に検討されます。最適な選択は、形状、衝撃荷重、エッジ設計、腐食環境、仕上げ方法、検査要件に依存します。硬度のみで材料を選択しないでください。.
MIM用途において、440Cは420ステンレス鋼よりも硬いですか?
440Cは、ステンレスMIM部品に420よりも高い硬度と耐摩耗性が求められる場合に検討されることが多いです。ただし、最終的な結果は材料状態、焼結プロセス、熱処理、形状、および受入方法に依存します。420は、コスト、耐食性、靭性、または製造性のバランスが異なる硬化性ステンレスオプションが必要なプロジェクトにおいて、依然としてより良い選択肢となる場合があります。.
硬度が高ければ必ず耐摩耗性が向上するのですか?
いいえ。硬度が高いと、くぼみや一部の表面変形に対する耐性は向上しますが、耐摩耗性は接触圧力、相手材、潤滑、表面粗さ、研磨粒子、腐食環境、運動形態にも依存します。主な懸念が摩擦や摩耗である場合、プロジェクトは硬度要件だけでなく、摩耗システムとして評価されるべきです。.
17-4 PHは高硬度MIM材料として使用できますか?
17-4 PHは、強度、ステンレスの耐食性、析出硬化特性のバランスが求められるプロジェクトに適しています。ただし、最高硬度のステンレス鋼として扱うべきではありません。表面硬度や耐摩耗性が主要な要件である場合は、420、440C、またはその他の硬質材料の方向性を検討する必要があります。.
MIM部品は焼結後に熱処理できますか?
一部のMIM材料は、合金系やプロジェクト要件に応じて焼結後に熱処理が可能です。熱処理により硬度や強度が向上する場合がありますが、寸法、変形、表面状態、コスト、検査計画にも影響を与える可能性があります。熱処理は、特に薄肉、非対称、または厳しい公差の部品については、金型製作前に検討する必要があります。.
MIM部品にはどの硬度試験が使用されますか?
硬度試験方法は、材料、部品サイズ、断面厚さ、試験面、図面要求に依存します。ロックウェル硬度は、適切な金属部品とアクセス可能な試験領域に使用できます。ビッカースまたはヌープ微小硬度は、小さな断面、局所領域、または薄肉形状に適しています。硬度スケール、試験位置、および状態は、図面に明確に定義されるべきです。.
小型MIM部品の硬さ試験にはHRC、HV、HKのどれを使用すべきですか?
硬度スケールは、材質、断面厚さ、試験面、機能領域、図面または顧客要件に適合させる必要があります。HRCは、十分なアクセス可能な試験領域がある適切な金属部品に実用的です。HVまたはHKは、小さな特徴部、薄肉部、局所硬化領域、または準備されたサンプル領域に適している場合があります。試験方法と位置は、最終検査計画の前に確認する必要があります。.
高硬度MIM材料を選定する前に、どのような情報を送るべきですか?
2D図面、3D CADファイル、目標硬さ、硬さスケール、候補材料、機能的な摩耗面、相手材、使用条件、表面仕上げ要件、重要寸法、腐食環境、熱処理要件、推定年間数量、およびアプリケーションの背景をお送りください。これらの詳細は、エンジニアリングチームが金型製作前に材料適合性とDFMリスクをレビューするのに役立ちます。.
規格と技術参考資料
高硬度MIM材料の選定は、認知された材料および硬さ試験の参考文献に基づいて行うべきですが、規格がプロジェクト固有のエンジニアリングレビューに代わるものではありません。特定の材料特性値、硬さ目標、受入方法は、最新の該当する正式規格、材料データシート、図面要件、顧客仕様書、実際の試験結果に対して確認されるべきです。.
- MPIF Standard 35-MIM — 2025年版: 現在のMIM材料規格参照。MIMAは2025年版が以前の版に取って代わることを示しています。.
- MPIF規格: 粉末冶金およびMIM材料仕様のサポート規格および試験方法リソース。.
- ASTM E18-25: 金属材料の現在の有効なロックウェル硬さ試験方法。試験方法、装置、厚さ、および試験箇所に関する要件を含みます。.
- ASTM E384-22: 小規模または局所的な領域に対するクヌープおよびビッカース硬さ試験を対象とした、現在の有効な微小硬さ試験方法。.
- NIST硬さ標準参照物質: ロックウェルC、クヌープ、ビッカース硬さスケールの校正および検証用参照物質。.