
MIM-Werkstoffeigenschaften
Hochharte MIM-Werkstoffe werden eingesetzt, wenn ein kleines, komplexes Metallteil Eindrückungen, Kantenverformungen, harten Kontakt, Gleitverschleiß oder lokalen Oberflächenverschleiß widerstehen muss. Die richtige Wahl ist nicht einfach das Material mit dem höchsten Härtewert. Es muss auch die erforderliche Zähigkeit, Korrosionsbelastung, Wärmebehandlungszustand, Dimensionsstabilität, Oberflächenbeschaffenheit und Prüfmethode berücksichtigen. Gängige MIM-Materialrichtungen umfassen 420er Edelstahl, 440C Edelstahl, 17-4 PH Edelstahl, ausgewählte wärmebehandelbare niedriglegierte Stähle und Kandidaten für Hartmetall bei starkem Verschleiß. Ingenieure und Einkaufsteams können diese Faktoren nutzen, um zu entscheiden, ob ein hochhartes MIM-Material geeignet ist, wann ein anderer Materialweg sicherer ist und was vor der Werkzeugerstellung oder RFQ-Einreichung bestätigt werden sollte.
Die praktische Frage ist nicht “Welcher MIM-Werkstoff ist am härtesten?” Die bessere Frage ist, ob der ausgewählte Werkstoff die funktionale Härteanforderung erfüllen kann, ohne inakzeptable Rissbildung, Verzug durch Wärmebehandlung, Prüfschwierigkeiten, Kostensteigerung oder Produktionsrisiken zu verursachen.
Kleine Bauteile mit hartem Kontakt, Kantenhaltungsmerkmale, Präzisionsverschleißflächen, Miniaturzahnräder, Riegelmerkmale, Ventilteile, Pumpenkomponenten und kompakte Mechanismen, bei denen die Materialauswahl zusammen mit der MIM-Geometrie, der Sinterschwindung und der Endhärteprüfung geprüft werden muss.
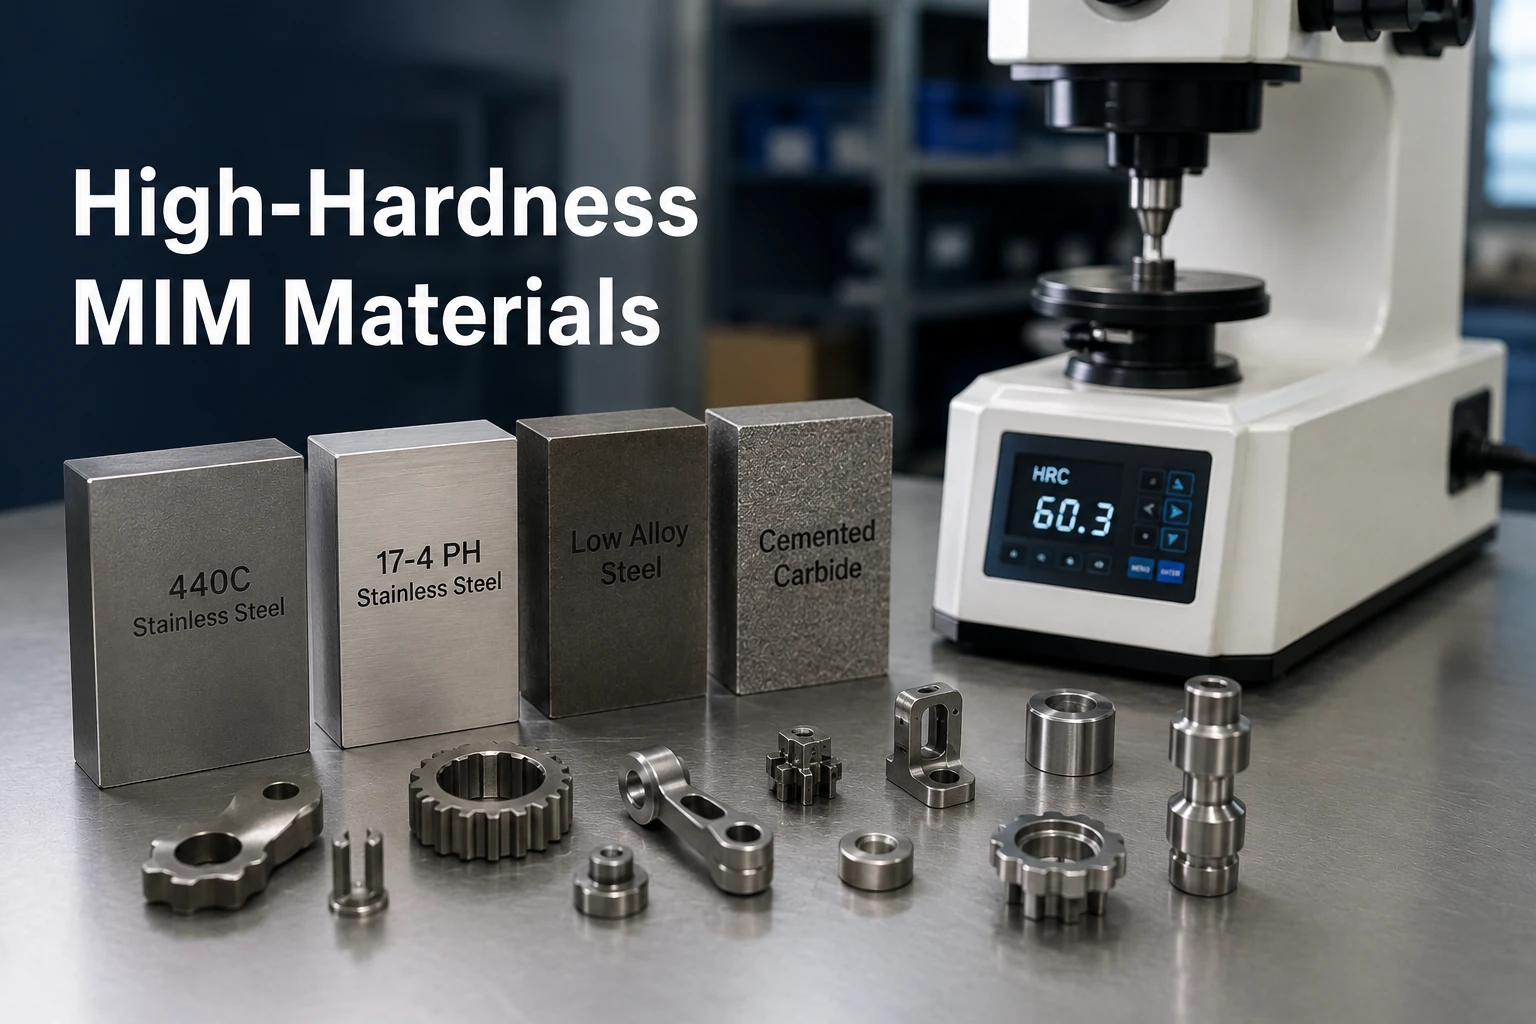
Wann MIM-Werkstoffe mit hoher Härte benötigt werden
MIM-Werkstoffe mit hoher Härte werden in der Regel dann in Betracht gezogen, wenn die Teilefunktion Druckbelastung, Oberflächenverformung, Kantenerhalt, Gleitbewegung oder lokalen Verschleiß beinhaltet. In der Praxis tritt diese Anforderung bei kleinen mechanischen Mechanismen, Verriegelungsfunktionen, Miniaturzahnrädern, Präzisionshardware, Komponenten für regulierte Geräte, Pumpenkomponenten, Ventilkomponenten und kompakten Baugruppen auf, bei denen die Bearbeitung einer komplexen Geometrie aus gehärtetem Material ineffizient sein kann.
Wichtige Unterscheidung: Ein harter Werkstoff ist nicht automatisch der stärkste oder verschleißfesteste Werkstoff für jede Anwendung. Die richtige Materialauswahl sollte vom Versagensmodus ausgehen: lokale Eindrückung, Gleitverschleiß, abrasiver Kontakt, strukturelle Last, Korrosionsbelastung, Kantenbruch oder Dimensionsinstabilität nach Wärmebehandlung.
Teile, die Beständigkeit gegen Eindrückung oder Kantenverformung erfordern
MIM-Werkstoffe mit hoher Härte können geeignet sein, wenn das Teil funktionale Kanten hat, die Rundung widerstehen müssen, Kontaktflächen, die wiederholt gegen ein anderes Metallteil drücken, kleine Zahnräder, Sperrklinkenfunktionen, Verriegelungsflächen, Gleitkontaktbereiche oder kompakte Präzisionsgeometrien, deren Bearbeitung nach dem Härten teuer wäre.
Diese Teile erfordern dennoch eine Standard-MIM-Konstruktionsprüfung hinsichtlich Feedstock-Fluss, Spritzgießbarkeit, Handhabung des Grünteils, Entbinderungsstabilität, Sinterschwindung, Werkzeugkompensation und Endkontrolle. Hohe Härte reduziert nicht die Notwendigkeit einer Geometrieüberprüfung; dünne Wände, kleine Löcher, scharfe Übergänge und Hartkontaktflächen können empfindlicher auf Rissbildung, Verzug und Oberflächenbearbeitungsrisiken reagieren.
Wann ein Werkstoff mit hoher Härte möglicherweise nicht der richtige Ausgangspunkt ist
Ein Werkstoff mit hoher Härte ist möglicherweise nicht die beste erste Wahl, wenn die eigentliche Anforderung Korrosionsbeständigkeit, elastische Tragfähigkeit, Schlagzähigkeit, Aussehen, kostengünstige Volumenproduktion oder ein breites Toleranzfenster ist. Zum Beispiel, 316L-Edelstahl kann ein besserer Ausgangspunkt sein, wenn Korrosionsbeständigkeit im Vordergrund steht, 17-4 PH Edelstahl kann eine bessere Richtung sein, wenn das Teil Festigkeit und Edelstahl-Leistung benötigt, und ein niedriglegierter Stahl praktischer sein kann, wenn das Teil in einem geschützten Mechanismus arbeitet und die Korrosionsbelastung begrenzt ist.
Wenn hohe Härte überdimensioniert sein könnte
Hohe Härte kann die Komplexität von Material, Wärmebehandlung, Oberflächenbearbeitung und Prüfung erhöhen. Sie kann überdimensioniert sein, wenn das Teil nicht durch Eindrücken, Kantenverformung oder harten Kontakt versagt. Bevor das härteste verfügbare Material ausgewählt wird, prüfen Sie, ob die tatsächliche Anforderung Korrosionsbeständigkeit, strukturelle Tragfähigkeit, Ermüdungsverhalten, reibungslose Montage, kosmetisches Finish, geringe Reibung oder kostengünstigere Produktion ist.
- Wenn Korrosion das dominierende Problem ist, beginnen Sie mit der Prüfung korrosionsbeständiger Edelstähle oder Speziallegierungen anstelle maximaler Härte.
- Wenn Stoß- oder Schlagbelastung vorherrscht, prüfen Sie Zähigkeit und Geometrie, bevor Sie die Härte erhöhen.
- Wenn das Teil hauptsächlich tragend ist, prüfen Sie zuerst hochfeste Werkstoffe anstelle von Werkstoffen für harten Kontakt.
- Wenn das Teil dünne, ungestützte Kanten, scharfe Ecken oder enge Nachbehandlungsmaße aufweist, prüfen Sie frühzeitig das Risiko von Verzug und Rissbildung bei der Wärmebehandlung.
- Wenn das Teil nur moderate Oberflächenhaltbarkeit benötigt, kann ein ausgewogener Werkstoff sicherer und wirtschaftlicher sein als eine Option mit extremer Härte.
Auf Mobilgeräten wischen Sie horizontal, um die vollständige Tabelle anzuzeigen.
| Benutzeranforderung | Bessere Materialrichtung | Risiko vor der Werkzeugerstellung prüfen |
|---|---|---|
| Scharferhaltung / Standzeit | Edelstahl 420, Edelstahl 440C oder Werkzeugstahl-Typ | Sprödigkeit, Kantenbruch, Spannungskonzentration und Verzug durch Wärmebehandlung |
| Verschleißfläche | Edelstahl 440C, Hartmetall oder andere verschleißfeste Materialrichtung | Kontaktpressung, Schmierung, Oberflächenrauheit und Gegenmaterial |
| Festigkeits- und Korrosionsschutz-Gleichgewicht | 17-4 PH Edelstahl | Nützliches technisches Gleichgewicht, aber nicht die härteste Edelstahl-Option |
| Kostensensitive strukturelle Härte | Niedriglegierter Stahl Typ 4140, 4340, 4605 | Korrosionsschutz, Ansprechverhalten der Wärmebehandlung und Dimensionskontrolle |
| Extremer Kontakt oder abrasiver Verschleiß | Hartmetall-Kandidat | Kosten, Sprödigkeit, Geometriegrenzen und Stoßempfindlichkeit |
Hochharte MIM-Materialoptionen
Das beste hochharte MIM-Material hängt davon ab, ob das Teil Edelstahlkorrosionsbeständigkeit, höhere Verschleißfestigkeit, strukturelle Festigkeit, Schlagzähigkeit oder extreme Härte benötigt. Verwenden Sie die unten stehenden Materialgruppen als Ausgangspunkte und nicht als austauschbare Ersatzstoffe.

420 Edelstahl für härtbare korrosionsbeständige Teile
420 Edelstahl für härtbare MIM-Teile wird oft geprüft, wenn ein Teil Härtbarkeit, moderate Korrosionsbeständigkeit und ein besseres Härtepotenzial als austenitische Edelstähle wie 304 oder 316L benötigt. Es kann nützlich sein für kleine mechanische Komponenten, Riegelteile, Präzisionsbeschläge und funktionale Oberflächen, bei denen Korrosionsbelastung besteht, aber extreme Korrosionsbeständigkeit nicht die einzige Priorität ist.
440C Edelstahl für höhere Härte und Verschleißfestigkeit
440C Edelstahl für MIM-Teile mit höherer Härte wird häufig bewertet, wenn das Design eine Edelstahllegierung mit höherer Härte erfordert. Es kann für kleine Verschleißteile, lagerähnliche Oberflächen, ventilbezogene Komponenten, Kontaktstifte und Präzisionsteile in Betracht gezogen werden, bei denen die Hauptanforderung eine härtere funktionale Oberfläche ist.
17-4 PH Edelstahl, wenn Festigkeit und Korrosionsbeständigkeit wichtig sind
17-4 PH Edelstahl für MIM wird besser als ein Material für das Gleichgewicht von Festigkeit und Korrosion verstanden, nicht als die härteste Edelstahloption. Es kann geeignet sein, wenn das Teil eine ausscheidungshärtende Festigkeit, Edelstahl-Leistung und Dimensionsstabilität benötigt.
Niedriglegierte Stähle für wärmebehandelte strukturelle Härte
MIM-Werkstoffe aus niedriglegierten Stählen wie z.B. 4140, 4340 und 4605 können geprüft werden, wenn das Projekt wärmebehandelte strukturelle Leistung anstelle von Edelstahl-Korrosionsbeständigkeit erfordert.
Hartmetallwerkstoffe für extreme Härte und Verschleißfestigkeit
Hartmetallwerkstoffe für MIM sollten nur dann in Betracht gezogen werden, wenn die Anwendung extreme Verschleißfestigkeit, harte Kontaktleistung oder Einsatzbedingungen erfordert, die über typische MIM-Werkstoffe auf Stahlbasis hinausgehen. Sie sind kein einfacher Ersatz für 17-4 PH oder 420 Edelstahl. Die Prüfung muss Geometrie, Stoßbelastung, Sprödigkeit, Kantendesign, Kosten, Sinterverhalten und Nachbearbeitungsanforderungen umfassen.
Auf Mobilgeräten wischen Sie horizontal, um die vollständige Tabelle anzuzeigen.
| Materialgruppe | Bester Anwendungsfall | Hauptvorteil | Hauptbeschränkung | Detaillierter Materialleitfaden |
|---|---|---|---|---|
| 420 Edelstahl | Härtbare Edelstahl-MIM-Teile | Härte plus moderater Korrosionsschutz | Geringeres Verschleißpotenzial als 440C; Endergebnis hängt von Wärmebehandlung und Geometrie ab | 420 Edelstahl |
| 440C Edelstahl | Edelstahlteile mit höherer Härte | Starke Ausrichtung auf Härte und Verschleißfestigkeit | Kompromisse bei Zähigkeit, Verzug und Korrosion | 440C Edelstahl |
| 17-4 PH Edelstahl | Festigkeit plus Korrosionsschutz | Gute technische Balance für Strukturteile | Nicht der Weg zu höchster Härte | 17-4 PH Edelstahl |
| 4140 / 4340 niedriglegierte Stähle | Wärmebehandelte tragende Teile | Richtung für strukturelle Festigkeit und Härtbarkeit | Korrosionsschutz in der Regel erforderlich | Niedriglegierte Stahlwerkstoffe |
| 4605 niedriglegierter Stahl | Kostensensitive strukturelle MIM-Teile | Rechtliche Richtung für strukturelle Werkstoffe | Kein Premium-Werkstoff für hohe Härte | 4605 niedriglegierter Stahl |
| Hartmetall | Extremer Verschleiß oder harter Kontakt | Richtung für sehr hohe Härte und Verschleißfestigkeit | Grenzen bei Kosten, Sprödigkeit und Geometrie | Hartmetalle (Cemented Carbides) |
Erwartete relative Härte und Prüfmethode
Verwenden Sie diese Tabelle als ersten Vergleich und nicht als Datenblatt oder Abnahmespezifikation. Die endgültige Härte sollte anhand des ausgewählten Materialzustands, des MIM-Prozesspfads, des Wärmebehandlungspfads, der Zeichnungsanforderung und der Prüfmethode verifiziert werden.
Auf Mobilgeräten wischen Sie horizontal, um die vollständige Tabelle anzuzeigen.
| Materialrichtung | Erwartete relative Härte | Typische Prüfrichtung | Am besten geeignet, wenn | Hinweis zur Prüfung |
|---|---|---|---|---|
| 420 Edelstahl | Richtung für mittel bis hoch gehärteten Edelstahl | Rockwell kann geeignet sein, wenn der Prüfbereich dies zulässt; für kleine Merkmale kann eine Mikrohärte erforderlich sein | Das Teil benötigt Härtbarkeit mit moderater Edelstahl-Leistung | Wärmebehandlungszustand, Korrosionsbelastung und Kantenempfindlichkeit bestätigen |
| 440C Edelstahl | Richtung für hochhärteren Edelstahl | Rockwell oder Mikrohärte je nach Teilgröße, Querschnittsdicke und Prüffläche | Das Teil benötigt eine härtere Edelstahl-Verschleiß- oder Kontaktfläche | Abwägungen bezüglich Zähigkeit, Verzug, Oberflächengüte und Korrosion prüfen |
| 17-4 PH Edelstahl | Ausgewogene Richtung von Festigkeit und Härte nach geeigneter Alterungsbedingung | Rockwell kann auf geeigneten Oberflächen praktikabel sein; definieren Sie die Bedingung und den Ort | Das Teil benötigt Festigkeit, Edelstahlverhalten und eine kontrollierte Wärmebehandlungsreaktion | Nicht als Edelstahl-Option mit höchster Härte betrachten |
| 4140 / 4340 / ausgewählte niedriglegierte Stähle | Wärmebehandlungsabhängige strukturelle Härterichtung | Rockwell oder Mikrohärte je nach Geometrie und Endzustand | Das Teil benötigt geschützten strukturellen Leistung und Härtbarkeit | Korrosionsschutz und Dimensionskontrolle nach der Nachbehandlung können erforderlich sein |
| Niedriglegierter Stahl vom Typ 4605 | Praktische strukturelle Materialrichtung, kein vorrangiger Weg für hohe Härte | Definieren Sie die Härteskala und den Zustand gemäß den Zeichnungsanforderungen | Das Teil benötigt eine kostensensitive Materialausrichtung für MIM-Strukturbauteile | Nicht als Standardantwort für starken Verschleiß oder extreme Härte verwenden |
| Hartmetall-Kandidat | Ausrichtung auf extreme Härte und Verschleißfestigkeit | Die Prüfmethode sollte durch das Materialsystem, die Geometrie und die Kundenanforderung bestätigt werden | Das Teil ist starkem abrasiven Verschleiß oder harten Kontakten ausgesetzt, die über typische MIM-Materialien auf Stahlbasis hinausgehen | Sprödigkeit, Stoßbelastung, Kantenkonstruktion, Oberflächenbearbeitung und Kosten vor der Auswahl prüfen |
Veröffentlichte zustandsspezifische Härte-Referenzen
Die folgenden Werte umfassen veröffentlichte MIMA-Projektdaten und eine XTMIM 4340-Beobachtung aus früheren MIM- und Wärmebehandlungsarbeiten. Es handelt sich um zustandsspezifische Referenzen, nicht um universelle Materialgarantien oder Zeichnungsabnahmegrenzen. Die endgültige Härte hängt vom genauen Grad, der Dichte, dem Wärmebehandlungszustand, der Geometrie, der Wandstärke und der Prüfmethode ab. Definieren Sie die Produktionsanforderung auf der Zeichnung und verifizieren Sie sie unter der vereinbarten Prüfbedingung.
Auf Mobilgeräten wischen Sie horizontal, um die vollständige Tabelle anzuzeigen.
| Material / Nachweisgrundlage | Bedingung | Härte | Prüfskala | Quelle | Einschränkung / Anwendungshinweise |
|---|---|---|---|---|---|
| MIM-420 Edelstahl | HIP-behandelt; angelassen für Sekundärbearbeitungen; anschließend vakuumwärmebehandelt und angelassen | Mindestens 40 HRC | HRC | Veröffentlichter Anwendungsfall für MIM-420-Komponente | Produktionsbeispiel, spezifisch für die Bedingung. Verwenden Sie nicht 40 HRC als Standardziel für jedes 420 MIM-Projekt. |
| MIM-440C Edelstahl | Veröffentlichte finale MIM-Stützlaschen-Komponente; detaillierte Wärmebehandlungsparameter sind auf der Fallseite nicht angegeben | >50 HRC | HRC | MIMA veröffentlichte Fallstudie für 440C-Komponente | Der Fall bestätigt eine 440C MIM-Anwendung mit >50 HRC, enthält jedoch nicht genügend Prozessdetails, um eine Wärmebehandlungsspezifikation zu definieren. |
| MIM-Edelstahl 17-4 PH | H900 Wärmebehandlung | 36–42 HRC | HRC | MIMA veröffentlichte Fallstudie für 17-4 PH H900-Komponente | Verwenden Sie dies als Referenz für den H900-Zustand für die Balance zwischen Festigkeit und Härte, nicht als Grundlage dafür, 17-4 PH als Edelstahloption mit der höchsten Härte zu betrachten. |
| MIM-4605 niedriglegierter Stahl | Wärmebehandelt | 37–45 HRC | HRC | MIMA veröffentlichte Fallstudie für 4605-Komponente | Ein veröffentlichter Projektbereich. Andere 4605-Teile können unterschiedliche Wärmebehandlungszustände und Härtebereiche aufweisen. |
| 4340 niedriglegierter Stahl — XTMIM Ingenieurserfahrung | Erfahrung mit MIM-Projekten für 4340: vor Wärmebehandlung / nach projektspezifischer Wärmebehandlung | Ca. 35 HRC vor Behandlung; über 50 HRC nach Behandlung | HRC | XTMIM-Erfahrung aus erster Hand mit MIM und Wärmebehandlung; Kundenteiledetails sind vertraulich | Erfahrungsbasierte Projektbeobachtung, keine universelle 4340-Garantie. Genaue Kunden-Geometrie und projektspezifische Wärmebehandlungsparameter werden nicht offengelegt. |
Verwendung dieser Werte: Betrachten Sie diese als zustandsspezifische Referenzen und nicht als Ersatz für Datenblattwerte. MPIF Standard 35-MIM — Ausgabe 2025 bietet die aktuelle Referenz für MIM-Materialstandards; die Zeichnung sollte dennoch die erforderliche Güte, den Zustand, die Mindesteigenschaften und die anwendbaren Prüfanforderungen definieren.
Härte, Verschleißfestigkeit und Festigkeit sind nicht dasselbe
Härte, Verschleißfestigkeit und Festigkeit müssen separat bewertet werden. Härte ist nützlich zur Kontrolle des Eindringwiderstands, aber ein hartes Material kann dennoch durch Rissbildung, Ermüdung, Korrosion, Fressen, adhäsiven Verschleiß, abrasiven Verschleiß, schlechte Schmierung, schlechte Oberflächengüte oder Dimensionsinstabilität versagen.

Härte misst den Widerstand gegen Eindringen, nicht jeden Ausfallmodus
Härteprüfungen messen den Widerstand gegen Eindringen unter einer definierten Methode, Last, Eindringkörper und Testbedingung. Sie sind nützlich für den Materialvergleich und die Qualitätskontrolle, ersetzen jedoch keine vollständige Designvalidierung. Ein einzelner Härtewert beschreibt nicht automatisch Zähigkeit, Korrosionsbeständigkeit, Ermüdungsverhalten, Oberflächengüte oder Verschleißlebensdauer.
Bei MIM hängt die endgültige Härte von mehr als nur dem Legierungsnamen ab. Die Vorbereitung des Feedstocks, der Spritzguss, das Entbindern, das Sintern, die Enddichte, die Mikrostruktur, die Kohlenstoffkontrolle, der Wärmebehandlungszustand und die Prüfmethode können das Ergebnis beeinflussen.
Verschleiß hängt vom Kontaktzustand ab, nicht nur von der Härte
Die Verschleißleistung hängt vom tatsächlichen Verschleißmechanismus ab. Ein Material mit hoher Härte kann unter einer Kontaktbedingung gut und unter einer anderen schlecht abschneiden. Wichtige Prüfpunkte sind Gleit- oder Rollkontakt, abrasive Partikel, trockene oder geschmierte Bedingungen, Härte des Gegenmaterials, Oberflächenrauheit, Kontaktdruck, Kantenform, Temperatur und Korrosionsbelastung.
Wenn die Hauptsorge Reibung, Abrieb, Verhalten der Kontaktfläche oder Lebensdauer unter wiederholtem Gleitkontakt ist, sollte das Projekt auch überprüft werden durch verschleißfeste MIM-Werkstoffe für Gleit- und abrasiven Verschleiß.
Hohe Festigkeit ist eine andere Werkstofffrage
Festigkeit bezieht sich auf die Tragfähigkeit, das Zugverhalten, die Streckgrenze und die strukturelle Zuverlässigkeit. Härte bezieht sich stärker auf den Widerstand gegen lokale Eindrücke oder Oberflächenverformung. Ein Teil kann hohe Festigkeit benötigen, ohne die höchste Härte zu erfordern. Ein anderes Teil kann eine harte Kontaktfläche benötigen, ohne eine hohe strukturelle Last zu tragen.
Für die strukturelle Tragfähigkeit, prüfen Sie hochfeste MIM-Werkstoffe für tragende Teile. Für harte Kontaktflächen oder Oberflächenverschleiß sind 420, 440C, ausgewählte niedriglegierte Stähle oder Hartmetallkandidaten je nach Umgebung relevanter.
Wie Wärmebehandlung hochharte MIM-Teile beeinflusst
Viele MIM-Projekte mit hoher Härte hängen von der Wärmebehandlung ab, aber die Wärmebehandlung sollte nicht als endgültige Abkürzung behandelt werden, nachdem Designentscheidungen bereits getroffen wurden. Sie beeinflusst Härte, Festigkeit, Zähigkeit, Verzugsrisiko, Oberflächenzustand und Inspektionsplanung.
Die Härte hängt von der Legierung, der Sinterdichte und dem Wärmebehandlungszustand ab
Die gleiche Materialfamilie kann je nach Verarbeitung und Endzustand unterschiedliche Ergebnisse liefern. Eine Zeichnung, auf der nur “hartes Material” steht, reicht nicht aus; definieren Sie die Materialrichtung, den Wärmebehandlungszustand, die Härteskala, den Ziel- oder Akzeptanzbereich und die funktionale Oberfläche, die geprüft werden muss.
Variablen, die die Endhärte beeinflussen
- Legierungszusammensetzung und Pulver-/Feedstock-Route
- Entbinderungs- und Sinterbedingungen
- Enddichte und Mikrostruktur
- Kohlenstoffkontrolle, wo relevant
- Wärmebehandlungszustand
- Teilgeometrie und Wandstärke
- Oberflächenbearbeitung nach der Behandlung
- Prüfstelle und Härteskala
Was sollte frühzeitig geprüft werden
- Ob das Härte-Sollwert funktional oder überdefiniert ist
- Ob das Teil Verzug nach der Nachbehandlung tolerieren kann
- Ob eine kritische Oberfläche eine Endbearbeitung oder Politur benötigt
- Ob die gewählte Härteprüfung zur Teilegeometrie passt
- Ob das Material unter einem wärmebehandelbare MIM-Werkstoffe und Nachsintern-Behandlung Pfad
Wärmebehandlung kann die Härte verbessern, aber Abmessungen beeinflussen
Wärmebehandlung kann zu Verzug führen, insbesondere bei asymmetrischen Teilen, dünnen Abschnitten, langen, ungestützten Merkmalen, scharfen Übergängen und Teilen mit ungleichmäßiger Massenverteilung. Bei MIM-Teilen kombiniert sich dieses Risiko mit der normalen Sinterschwindung und Werkzeugkompensation. Das Konstruktionsteam sollte die Bezugsstrategie, kritische Abmessungen, die Wärmebehandlungssequenz und die Notwendigkeit einer abschließenden Kalibrierung, Schleifen, Polieren oder Bearbeitung prüfen.
Erfahrung im Ingenieurwesen — 4340: In früheren 4340 MIM-Projekten und Wärmebehandlungserfahrungen wurde eine Härte von etwa 35 HRC vor der Wärmebehandlung und über 50 HRC nach der Wärmebehandlung beobachtet. Diese Werte sind erfahrungsbasierte Projektbeobachtungen und keine universell garantierten Eigenschaften für jedes 4340 MIM-Teil. Die endgültige Härte hängt von der spezifizierten Wärmebehandlungsroute, der Wanddicke, der Geometrie, den Prozessbedingungen und der Prüfmethode ab. Daher sollte die Zeichnung den erforderlichen Endzustand und den Akzeptanzbereich definieren.
Vor dem Werkzeugbau: Wenn ein Projekt sowohl hohe Härte als auch enge Abmessungen erfordert, stellen Sie sicher, dass der gesamte Prozessweg die Anforderungen an Härte, Abmessungen, Oberfläche und Kosten erfüllt – nicht nur, dass die Legierung gehärtet werden kann.
Materialauswahltabelle für MIM-Komponenten mit hoher Härte
Beginnen Sie die Materialauswahl mit der Teilefunktion. Verwenden Sie die Tabelle als Leitfaden zur Vorauswahl; das endgültige Material und der Zustand erfordern dennoch eine zeichnungsspezifische Prüfung.
Auf Mobilgeräten wischen Sie horizontal, um die vollständige Tabelle anzuzeigen.
| Teileanforderung | Materialauswahl | Was vor der Werkzeugerstellung zu bestätigen ist |
|---|---|---|
| Kleines Zahnrad mit Gleitkontakt | Stahl 420, 440C oder niedriglegierter Stahl | Verschleißart, Wärmebehandlung, Zahnverzug und Schmierung |
| Verriegelungsriegel oder mechanischer Fanghaken | 420, 17-4 PH oder 4140 | Kantenverschleiß, Stoßbelastung und Korrosionsbelastung |
| Hartkontaktstift oder -stößel | 440C, 4340 oder Hartmetall | Kontaktdruck, Gegenmaterial und Sprödigkeit |
| Regelkomponente für Präzisionsgeräte | 420, 440C oder Co-Cr, falls zutreffend | Reinheitsanforderung, Passivierung, Härteprüfverfahren und Materialkonformitätsanforderung |
| Verschleißteil für Pumpen oder Ventile | 440C, Hartmetall oder korrosionsbeständige Legierung | Flüssigkeitsbelastung, Verschleißpartikel und Zustand der Dichtfläche |
| Elektronik oder Konsumgütermechanismus | 420, 17-4 PH oder niedriglegierter Stahl | Oberflächengüte, Korrosionszustand und Montagereibung |
| Miniatur-Nocken oder rotierende Funktion | 440C, 4140 oder 4340 | Ermüdung, Oberflächenrauheit und Verzug durch Wärmebehandlung |
| Hochbeanspruchtes abrasives Kontaktteil | Hartmetall-Kandidat | Stoßbelastung, Kantendesign, Kosten und Oberflächenanforderungen |
Schließen Sie die Materialprüfung vor der Werkzeugerstellung ab. Sobald das Werkzeug konstruiert ist, können späte Materialänderungen das Schwindungsverhalten, die Maßkompensation, den Wärmebehandlungsablauf und den Versuchstermin beeinflussen. Für einen breiteren Materialvergleich verwenden Sie die MIM-Materialauswahl-Leitfaden oder die 420 vs 440C Edelstahl Vergleich.
Konstruktions- und Prozessrisiken bei MIM-Teilen mit hoher Härte
Materialien mit hoher Härte können die Oberflächenleistung verbessern, aber auch Konstruktionsschwächen sichtbarer machen. Kleine MIM-Teile haben oft dünne Wände, Bohrungen, Schlitze, Rippen, Hinterschneidungen und kleine funktionale Kanten. Diese Merkmale müssen zusammen mit dem Material und dem Wärmebehandlungszustand geprüft werden.

Dünne Kanten und scharfe Ecken können Bruchstellen werden
Ein hartes Material kann scharfe Übergänge, dünne, ungestützte Kanten und lokale Spannungskonzentrationen weniger tolerieren. In der Produktion kann eine scharfe Ecke in CAD akzeptabel aussehen, aber nach dem Sintern, der Wärmebehandlung, der Montage oder unter Betriebsbelastung ein Risiko für Rissbildung oder Abplatzungen darstellen.
Sinterschwindung und Wärmebehandlung können kritische Abmessungen verändern
MIM erfordert eine Werkzeugkompensation für die Sinterschwindung. Projekte mit Materialien hoher Härte können nach dem Sintern auch eine Wärmebehandlung erfordern, die zusätzliche Maßänderungen oder Verzugsrisiken mit sich bringen kann. Je enger die Endtoleranz ist, desto wichtiger ist die Überprüfung der Bezugsstruktur, der Sinterunterstützung, der Teileausrichtung und der Nachbehandlungsinspektion.
Oberflächengüte beeinflusst Verschleißverhalten
Ein hartes Material mit schlechter Oberflächengüte kann im Gleitkontakt dennoch versagen. Oberflächenrauheit, Bearbeitungsrichtung, Gratfreiheit, Polieren, Passivieren, Beschichten oder Schleifen können die Leistung beeinflussen. Wenn zwei harte Oberflächen aufeinander laufen, kann eine schlechte Oberflächengüte Reibung, Geräusche, Verschleißpartikel oder das Risiko von Fressern erhöhen.
Nachbearbeitung wird nach dem Härten schwieriger
Die Bearbeitungsstrategie sollte frühzeitig berücksichtigt werden. Einige Merkmale lassen sich möglicherweise leichter vor dem Härten bearbeiten, während andere funktionale Oberflächen eine Endbearbeitung nach der Wärmebehandlung erfordern können. Härtere Materialien können Werkzeugkosten, Schleifanforderungen, EDM-Überlegungen oder Polierkomplexität erhöhen.
Auf Mobilgeräten wischen Sie horizontal, um die vollständige Tabelle anzuzeigen.
| Risiko | Häufige Ursache | DFM-Prüfungsmaßnahme |
|---|---|---|
| Rissbildung | Scharfe Übergänge, dünne Abschnitte und lokale Spannungen | Radien hinzufügen, Wandstärke prüfen und Lastpfad kontrollieren |
| Verzug | Asymmetrische Geometrie, Wärmebehandlung und Sinterstützen | Bezugspunkte, Stützstrategie und Wärmebehandlungssequenz prüfen |
| Instabiles Härteergebnis | Materialzustand oder Prüfort nicht definiert | Härteskalen-, Prüfstellen- und Behandlungszustand spezifizieren |
| Verschleißversagen | Falsche Verschleißmodus-Annahme | Paarungsmaterial, Schmierung, Oberflächengüte und Anpressdruck prüfen |
| Hohe Kosten | Übermäßig spezifizierte maximale Härte | Funktionale Anforderung bestätigen, anstatt standardmäßig das härteste Material auszuwählen |
| Schlechte Montagepassung | Maßänderung nach Behandlung | Toleranzstapel und Endinspektionsplan prüfen |
Härte spezifiziert ohne Verschleißmodusprüfung
Ein kleiner Gleitmechanismus erhielt ein hohes Härteziel zur Verbesserung der Verschleißfestigkeit, aber die Zeichnung definierte nicht das Gegenmaterial, die Schmierbedingung, die Oberflächenrauheit oder den tatsächlichen Verschleißmodus. Dadurch war das Kontaktsystem unterdefiniert, obwohl die Härteanforderung klar erschien.
Das zugrunde liegende Risiko war nicht nur die Eindrückung. Kontaktdruck, die Gegenfläche, Schmierung, Oberflächenbeschaffenheit und Verschleißpartikel konnten alle die Lebensdauer bestimmen, sodass eine Erhöhung der Härte allein das Verschleißproblem nicht lösen konnte.
Die technische Antwort ist, den Verschleißmechanismus vor der endgültigen Materialauswahl zu definieren: Gegenmaterial, Kontaktbedingung, Schmierung, Oberflächenbeschaffenheit und Härteprüfverfahren sollten gemeinsam vereinbart werden. Wenn Verschleiß der Hauptversagensmodus ist, sollte die Materialauswahl auch anhand des verschleißfesten MIM-Materialpfads überprüft werden.
Verzug durch Wärmebehandlung bei einem dünnen, harten Bauteil
Eine kleine härtbare MIM-Komponente mit dünnen Armen und einer Verriegelungskante erreichte nach der Wärmebehandlung die beabsichtigte Härtungsrichtung, aber eine kritische funktionale Abmessung wurde instabil. Die Materialwahl war nur ein Teil des Problems.
Geometrische Asymmetrie, nicht unterstützte dünne Merkmale, Sinterschwindung, Ansprechen auf Wärmebehandlung und Bezugskontrolle trugen alle zum Dimensionsrisiko bei. Die Konzentration allein auf die Härte verzögerte die Dimensionsdiskussion bis zu spät im Prozess.
Die technische Antwort ist, Geometrie und Prozesssequenz vor der Werkzeugerstellung zu verbinden: Radien, Bezugsstrategie, kritische Funktionsbereiche, Schwindungskompensation beim Sintern, Stützstrategie und Anforderungen an die Nachbehandlungsinspektion sollten zusammen mit dem Härteziel überprüft werden.
Härteprüfung und Abnahmekontrollen
Härteanforderungen sollten so formuliert werden, dass sie konsistent geprüft werden können. Eine Zeichnung, auf der nur “hohe Härte” oder “hartes Material” steht, ist für die Produktion oder die Kommunikation mit Lieferanten nicht ausreichend. Die Prüfmethode, der Ort und der Materialzustand sollten vor dem Werkzeugbau oder zumindest vor der Finalisierung des Erstmusterprüfberichts definiert werden.

Rockwell-Härte für metallische MIM-Teile
Die Rockwell-Härteprüfung wird häufig für metallische Komponenten verwendet, wenn die Teilegeometrie und der Prüfbereich eine zuverlässige Prüfung ermöglichen. ASTM E18-25 bezieht sich auf die Rockwell-Härteprüfung von metallischen Werkstoffen und enthält Anforderungen an Prüfverfahren, Ausrüstung, Prüfstückdicke und -ort. Ein ortsspezifisches Rockwell-Ergebnis sollte nicht automatisch als repräsentativ für das gesamte Teil behandelt werden. Bei MIM-Komponenten sollte die Zeichnung den Abnahmeort angeben, wenn lokale Geometrie oder Wanddicke das Ergebnis beeinflussen könnten.
Vickers- oder Knoop-Mikrohärte für kleine Merkmale oder dünne Querschnitte
Bei kleinen MIM-Teilen, dünnen Querschnitten, oberflächenbehandelten Zonen, lokal gehärteten Bereichen oder sehr kleinen Prüfflächen können Vickers- oder Knoop-Mikrohärteprüfverfahren relevanter sein. ASTM E384-22 bezieht sich auf die Mikrohärteprüfung und hebt die Bedeutung von Prüfkraft, Probenvorbereitung und lokalen Härtevariationen hervor. Dies ist wichtig, wenn ein kleines Merkmal oder ein lokaler Bereich anstelle des gesamten Teils abgenommen wird.
Wann Rockwell für kleine MIM-Teile ungeeignet sein kann
Die Rockwell-Prüfung kann schwierig sein, wenn die verfügbare Prüffläche zu klein, gekrümmt, dünn, rau, nah an einer Kante oder von lokaler Geometrie beeinflusst ist. Bei Miniatur-MIM-Teilen können lokale Funktionsbereiche eine Vickers- oder Knoop-Mikrohärteprüfung anstelle eines allgemeinen Rockwell-Wertes erfordern. NIST-Härte-Standardreferenzmaterialien unterstützen die Kalibrierung und Verifizierung für Rockwell-C- sowie Knoop- und Vickers-Mikrohärte-Skalen und unterstreichen, warum die Skala, der Gerätezustand und die Prüfmethode konsistent spezifiziert werden müssen.
Was sollte auf der Zeichnung definiert werden?
Eine sinnvolle Härteangabe sollte prüfbar und nicht nur beschreibend sein. Definieren Sie die unten aufgeführten Punkte vor der endgültigen Abnahmeplanung, damit Lieferant und Kunde denselben Materialzustand und denselben Prüfort bewerten.
Auf Mobilgeräten wischen Sie horizontal, um die vollständige Tabelle anzuzeigen.
| Zeichnungsposition | Was sollte definiert werden | Warum es wichtig ist |
|---|---|---|
| Werkstoff und Endzustand | Legierungsgrad plus der erforderliche Zustand nach dem Sintern, Härten, Anlassen, Altern oder ein anderer Endzustand | Allein der Legierungsname definiert nicht die Endhärte. |
| Härteanforderung | Minimum, Zielwert oder akzeptabler Bereich zusammen mit der Skala, z. B. HRC, HV oder HK | Verhindert mehrdeutige Abnahmekriterien. |
| Wärmebehandlungszustand | Erforderlicher Behandlungszustand oder genehmigte Behandlungsspezifikation, wenn eine Wärmebehandlung Teil des Prozesses ist | Dieselbe Legierung kann unter verschiedenen Bedingungen unterschiedliche Härte- und Ergebnismessungen ergeben. |
| Prüfverfahren und Skala | Rockwell, Vickers, Knoop oder eine andere vereinbarte Methode, die zur Teilegeometrie passt | Unterschiedliche Methoden sind ohne eine vereinbarte Grundlage nicht austauschbar. |
| Prüfort | Funktionale Oberfläche, definierte Zone oder vorbereitete Probenfläche | Ein lokales Ergebnis repräsentiert möglicherweise nicht die gesamte Komponente. |
| Oberflächen- / Probenbeschaffenheit | Wie erhalten, vorbereitet, poliert, geschliffen, beschichtet oder anderer relevanter Zustand vor der Prüfung | Oberflächenbeschaffenheit und -vorbereitung können die Messqualität und -interpretation beeinflussen. |
| Stichproben- und Abnahmegrundlage | Produktionsteil, Prüfkörper, vorbereitete Probe, Prüffrequenz und Stichprobenplan, falls erforderlich | Gleicht die Lieferantenprüfung mit der Abnahmemethode des Kunden ab. |
| Zugehörige funktionale Anforderungen | Verschleiß-, Festigkeits-, Korrosions-, Oberflächengüte-, Maß- oder Passflächenanforderungen, die mit der Härte interagieren | Verhindert, dass die Härte optimiert wird, während der tatsächliche Fehlerfall ungelöst bleibt. |
Welche Materialeigenschaft sollte die Auswahl bestimmen?
Hohe Härte überschneidet sich oft mit Verschleißfestigkeit, Festigkeit, Anlassverhalten und Korrosionsbeständigkeit. Beginnen Sie mit der Eigenschaft, die am direktesten mit dem vorherrschenden Ausfallmodus zusammenhängt. Wählen Sie einen Werkstoffpfad mit hoher Härte für Eindringwiderstand, harten Kontakt oder Kantenerhalt; nutzen Sie die zugehörigen Leitfäden unten, wenn Verschleiß, strukturelle Last, Anlassverhalten oder Korrosion die primäre Anforderung sind.
Auf Mobilgeräten wischen Sie horizontal, um die vollständige Tabelle anzuzeigen.
| Leitfaden | Primärer technischer Fokus | Verwenden Sie es, wenn |
|---|---|---|
| Hochharte MIM-Werkstoffe | Oberflächeneindringwiderstand, harter Kontakt und Kantenerhalt | Sie benötigen einen Kandidaten für ein hartes Material |
| Verschleißfeste MIM-Werkstoffe | Verschleißmechanismen und Verhalten von Gleitflächen | Sie müssen Reibungs-, Abrieb- oder Gleitverschleiß lösen |
| Hochfeste MIM-Werkstoffe | Zug-, Streckgrenzen- und strukturelle Tragfähigkeitsleistung | Sie benötigen strukturelle Tragfähigkeit |
| Wärmebehandelbare MIM-Werkstoffe | Ansprechen auf Wärmebehandlung und Dimensionsrisiko | Sie benötigen eine Überprüfung von Härtung, Alterung oder Nachsintern-Behandlung |
| Korrosionsbeständige MIM-Werkstoffe | Chemische und Umgebungsbeständigkeit | Sie benötigen eine Überprüfung der Korrosionsbelastung |
Was für die Material- und DFM-Prüfung einzureichen ist
Wenn Ihr Projekt ein MIM-Material mit hoher Härte erfordert, ist der nützlichste nächste Schritt eine zeichnungsbasierte Material- und DFM-Prüfung. Dies hilft zu bestätigen, ob das Härteziel, die Materialausrichtung, die Geometrie, die Toleranz und der Prozessweg vor der Werkzeugerstellung abgestimmt sind.
Benötigte Informationen für die Prüfung von Hochhärtematerialien
- 2D-Zeichnung und 3D-CAD-Datei
- Zielwerkstoff oder Kandidatenwerkstoff
- Zielhärte und Härteskala
- Erforderlicher Wärmebehandlungszustand, falls bereits definiert
- Funktionale Verschleißfläche oder Hartkontaktfläche
- Gegenmaterial
- Betriebslast oder Kontaktdruck, falls bekannt
- Gleit-, Roll-, Stoß- oder abrasiver Zustand
- Korrosions-, Flüssigkeits-, Reinigungs- oder Temperatureinwirkung
- Oberflächengüteanforderung
- Kritische Abmessungen und Toleranzanforderungen
- Erwartete Jahresstückzahl
- Prototyp-, Test- oder Produktionsphase
- Anwendungshintergrund
Was XTMIM-Ingenieure vor der Werkzeugerstellung prüfen sollten
- Materialeignung und verfügbare Feedstock-Optionen
- Realismus der Härteanforderung
- Wärmebehandlung und Verzugsrisiko
- Sinterschwindung und Werkzeugkompensation
- Risiken bei Kanten, Ecken, Rippen, Schlitzen und Bohrungen
- Oberflächenbeschaffenheit und Nachbearbeitungsbedarf
- Anforderung an Bearbeitung, Schleifen, Polieren oder Beschichten
- Prüfmethode und Härteprüfstelle
- Produktionsmachbarkeit, Kostentreiber und Eignung für erwartetes Volumen
Anforderung einer DFM-Prüfung für MIM-Werkstoffe mit hoher Härte
Wenn Ihr MIM-Teil hohe Härte, Verschleißfestigkeit, Leistung bei harten Kontakten oder Kantenerhalt erfordert, senden Sie Ihre Zeichnung zur Material- und DFM-Prüfung vor dem Werkzeugbau. Bitte fügen Sie 2D-Zeichnungen, 3D-CAD-Dateien, Zielhärte, Härteskala, Kandidatenwerkstoff, Gegenwerkstoff, Verschleißbedingungen, Anforderungen an die Oberflächenbeschaffenheit, kritische Abmessungen, erwartetes Jahresvolumen und Anwendungsbeschreibung bei.
XTMIM kann prüfen, ob Edelstahl 420, Edelstahl 440C, 17-4 PH, ausgewählte niedriglegierte Stähle, Hartmetallwerkstoffe oder eine andere MIM-Werkstoffrichtung besser geeignet ist. Die Prüfung kann auch Risiken im Zusammenhang mit Verzug durch Wärmebehandlung, dünnen Kanten, scharfen Ecken, Sinterschwindung, Oberflächenbeschaffenheit, Nachbearbeitung und Härteprüfung identifizieren, bevor das Projekt in die Werkzeugbau- oder Produktionsplanung übergeht.
FAQ: MIM-Werkstoffe mit hoher Härte
Welche hochharten Werkstoffe eignen sich am besten für MIM-Teile?
Zu den gängigen hochharten MIM-Werkstoffrichtungen gehören 420er Edelstahl, 440C-Edelstahl, ausgewählte vergütbare niedriglegierte Stähle, werkzeugstahlartige Kandidaten und Hartmetallwerkstoffe für extremen Verschleiß. Die beste Wahl hängt vom Härteziel, der Verschleißart, der Korrosionsbelastung, der Zähigkeitsanforderung, dem Wärmebehandlungszustand, der Geometrie und der Prüfmethode ab.
Welches MIM-Material hat die höchste Härte?
Hartmetall-Kandidaten werden häufig geprüft, wenn das Projekt höchste Härte und extreme Verschleißfestigkeit erfordert, während 440C-Edelstahl üblicherweise für MIM-Teile aus Edelstahl mit höherer Härte in Betracht gezogen wird. Die beste Wahl hängt dennoch von Geometrie, Schlagbelastung, Kantendesign, Korrosionseinwirkung, Endbearbeitungsmethode und Prüfanforderungen ab. Wählen Sie ein Material nicht allein aufgrund der maximalen Härte aus.
Ist 440C in MIM-Anwendungen härter als 420er Edelstahl?
440C wird in der Regel geprüft, wenn ein MIM-Edelstahlteil eine höhere Härte und Verschleißfestigkeit als 420 erfordert. Das Endergebnis hängt jedoch vom Werkstoffzustand, Sinterprozess, der Wärmebehandlung, der Geometrie und der Prüfmethode ab. 420 kann dennoch die bessere Wahl sein, wenn das Projekt eine härtbare Edelstahloption mit einem anderen Gleichgewicht aus Kosten, Korrosionsverhalten, Zähigkeit oder Fertigbarkeit erfordert.
Bedeutet eine höhere Härte immer einen besseren Verschleißwiderstand?
Nein. Eine höhere Härte kann helfen, Eindrückungen und einige Formen von Oberflächenverformungen zu widerstehen, aber die Verschleißfestigkeit hängt auch vom Anpressdruck, Gegenwerkstoff, Schmierung, Oberflächenrauheit, abrasiven Partikeln, Korrosionseinwirkung und Bewegungsart ab. Wenn das Hauptproblem Reibung oder Abrasion ist, sollte das Projekt als Verschleißsystem betrachtet werden, nicht nur als Härteanforderung.
Kann 17-4 PH als MIM-Werkstoff mit hoher Härte verwendet werden?
17-4 PH kann eingesetzt werden, wenn das Projekt eine Balance aus Festigkeit, rostfreiem Korrosionsverhalten und Ausscheidungshärtung erfordert. Es sollte nicht als die härteste Edelstahloption betrachtet werden. Wenn Oberflächenhärte oder Verschleißfestigkeit die dominierende Anforderung sind, sollten 420, 440C oder andere Richtungen für harte Werkstoffe geprüft werden.
Können MIM-Teile nach dem Sintern wärmebehandelt werden?
Einige MIM-Werkstoffe können nach dem Sintern wärmebehandelt werden, abhängig vom Legierungssystem und den Projektanforderungen. Eine Wärmebehandlung kann die Härte oder Festigkeit verbessern, aber auch Abmessungen, Verzug, Oberflächenbeschaffenheit, Kosten und Prüfplanung beeinflussen. Die Wärmebehandlung sollte vor dem Werkzeugbau geprüft werden, insbesondere bei dünnen, asymmetrischen oder engen Toleranzen aufweisenden Teilen.
Welcher Härtetest wird für MIM-Teile verwendet?
Die Härteprüfmethode hängt vom Werkstoff, der Bauteilgröße, der Wanddicke, der Prüffläche und der Zeichnungsanforderung ab. Rockwell-Härte kann für geeignete Metallteile und zugängliche Prüfbereiche verwendet werden. Vickers- oder Knoop-Mikrohärte kann für kleine Querschnitte, lokale Bereiche oder dünne Merkmale besser geeignet sein. Die Härteskala, der Prüfort und der Zustand sollten eindeutig auf der Zeichnung festgelegt werden.
Sollten kleine MIM-Teile mit HRC-, HV- oder HK-Härteprüfung getestet werden?
Die Härteskala sollte auf das Material, die Wanddicke, die Prüffläche, den Funktionsbereich sowie die Zeichnungs- oder Kundenanforderung abgestimmt sein. HRC ist für geeignete metallische Teile mit ausreichend zugänglicher Prüffläche praktikabel. HV oder HK können für kleine Merkmale, dünne Querschnitte, lokale gehärtete Bereiche oder vorbereitete Probenflächen besser geeignet sein. Die Prüfmethode und der Prüfort sollten vor der endgültigen Prüfplanung festgelegt werden.
Welche Informationen sollte ich vor der Auswahl eines hochharten MIM-Werkstoffs übermitteln?
Senden Sie die 2D-Zeichnung, die 3D-CAD-Datei, die Zielhärte, die Härteskala, den Kandidatenwerkstoff, die funktionelle Verschleißfläche, den Gegenwerkstoff, die Betriebsbedingungen, die Anforderungen an die Oberflächengüte, die kritischen Maße, die Korrosionsbelastung, die Wärmebehandlungsanforderung, die geschätzte Jahresmenge und den Anwendungshintergrund. Diese Angaben helfen dem Entwicklungsteam, die Werkstoffeignung und das DFM-Risiko vor dem Werkzeugbau zu prüfen.
Normen und technische Referenzen
Die Auswahl von MIM-Werkstoffen mit hoher Härte sollte sich an anerkannten Material- und Härteprüfungsreferenzen orientieren, aber Normen sollten keine projektspezifische technische Überprüfung ersetzen. Spezifische Werkstoffkennwerte, Härteziele und Abnahmemethoden sollten anhand der neuesten geltenden formalen Norm, des Datenblatts, der Zeichnungsanforderung, der Kundenspezifikation und der tatsächlichen Testergebnisse bestätigt werden.
- MPIF Standard 35-MIM — Ausgabe 2025: der aktuelle Referenzstandard für MIM-Materialien; MIMA gibt an, dass die Ausgabe 2025 frühere Ausgaben ersetzt.
- MPIF-Normen: unterstützende Standards und Ressourcen für Prüfmethoden für Pulvermetallurgie und MIM-Materialspezifikationen.
- ASTM E18-25: aktuelle aktive Rockwell-Härteprüfverfahren für metallische Werkstoffe, einschließlich Anforderungen an Prüfverfahren, Geräte, Dicke und Prüfort.
- ASTM E384-22: aktuelles aktives Mikrohärteprüfverfahren, das Knoop- und Vickers-Prüfungen für kleine oder lokalisierte Bereiche abdeckt.
- NIST Härte-Referenzmaterialien: Kalibrierungs- und Verifizierungsreferenzmaterialien für die Rockwell-C-, Knoop- und Vickers-Härteskala.