
Engenharia de Processo MIM / Feedstock
Sistema Ligante MIM em Engenharia de Feedstock
Um sistema ligante MIM é o transportador temporário multicomponente que torna o pó metálico fino moldável, suporta a peça verde e cria um caminho de remoção controlado antes da sinterização. Faz parte feedstock MIM, não parte da liga final. A questão de engenharia não é qual receita proprietária é “melhor”, mas sim se os materiais ligantes, a carga sólida, o comportamento de moldagem, a geometria da peça e a rota de remoção do ligante são compatíveis. Portanto, nervuras finas, caminhos de fluxo longos, seções espessas, recursos cegos, superfícies cosméticas e materiais sensíveis a resíduos devem ser revisados antes do ferramental.
Materiais Ligantes MIM e Funções dos Componentes
O feedstock MIM combina pó metálico fino com um sistema ligante temporário multicomponente. O pó metálico define a base da liga final, enquanto os materiais ligantes fornecem moldabilidade, resistência da peça verde, dispersão do pó e uma sequência de remoção controlada. Portanto, os materiais ligantes são componentes do processo, em vez de materiais da peça final. O equilíbrio entre pó e ligante é revisado separadamente como carga sólida MIM.
As formulações comerciais de ligantes variam por fornecedor e são frequentemente proprietárias. O que importa na fabricação é a função de cada fase do ligante, quando ela é removida e se a sequência de remoção é adequada para o pó metálico e a geometria da peça — não a posse da receita completa do fornecedor.
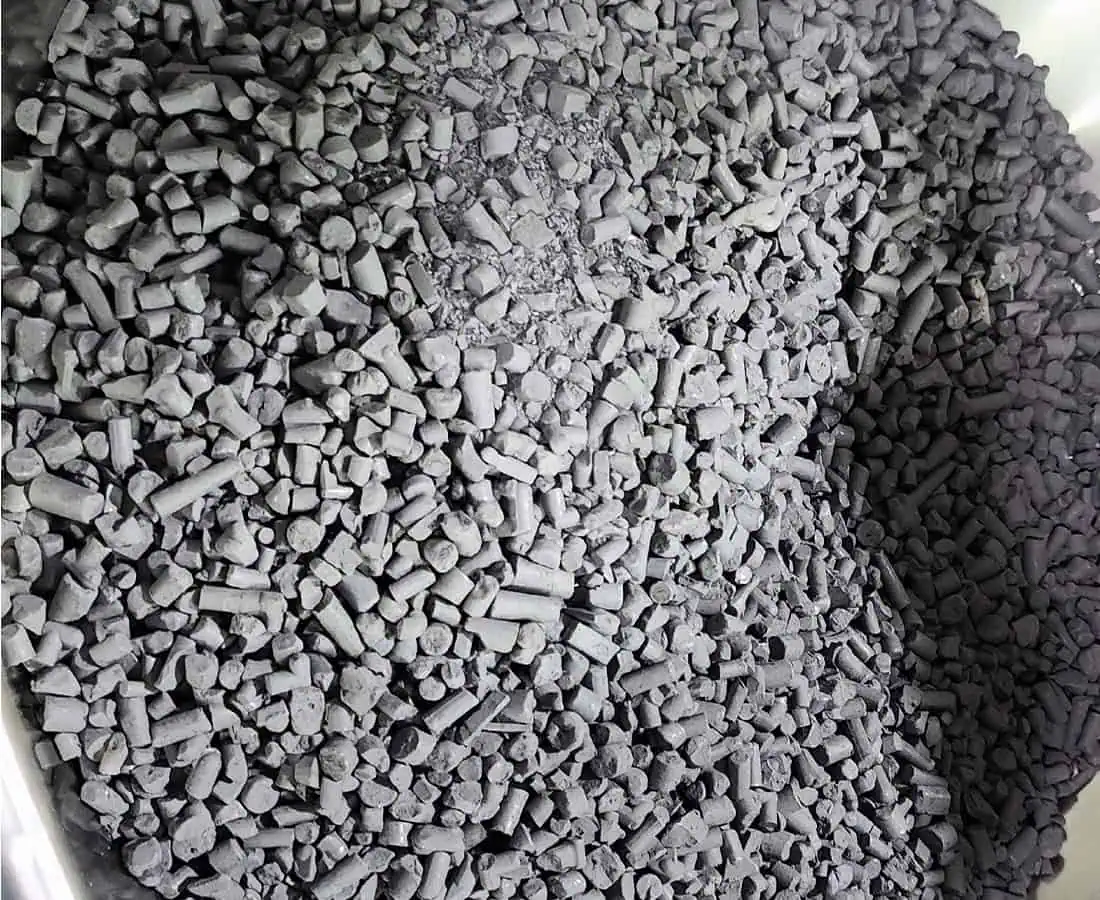
| Função do Componente Ligante | Família de Materiais Comum ou Exemplo | Função Primária | Preocupação de Remoção ou Controle |
|---|---|---|---|
| Fase de remoção inicial | Ceras, PEG ou outros componentes solúveis / de baixo peso molecular | Suporta o fluxo e ajuda a criar canais abertos durante a remoção da primeira etapa | Deve sair uniformemente sem inchaço, rachaduras, pressão retida ou danos superficiais |
| Polímero de base | Polietileno, polipropileno ou outro polímero estrutural específico da formulação | Mantém a integridade estrutural durante a moldagem e a remoção parcial do ligante após a primeira fase removível começar a sair. | Deve suportar a peça durante a remoção parcial do ligante, e então ser removido antes da sinterização sem resíduos inaceitáveis. |
| Ligante primário catalítico | Sistemas à base de POM | Proporciona moldabilidade e permite uma rota de remoção catalítica de primeira etapa | Requer feedstock compatível, equipamento, controle de exaustão, revisão de material e validação de geometria |
| Lubrificante ou dispersante | Auxiliares de processamento do tipo ácido esteárico ou de outra formulação específica | Suporta a molhabilidade do pó, dispersão, estabilidade da mistura e resposta da moldagem | Excesso, má compatibilidade ou distribuição irregular podem afetar a separação, resíduos e estabilidade da retração |
Como a Escolha do Ligante Afeta a Moldagem por Injeção e o Manuseio da Peça Verde
Durante a moldagem por injeção, o feedstock deve se comportar como um material moldável, mesmo contendo uma alta porcentagem de pó metálico. O design do sistema ligante afeta a viscosidade, a resposta ao cisalhamento, o comportamento de preenchimento do molde, a estabilidade pó-ligante e a resistência na desmoldagem. Se o ligante não puder suportar um fluxo estável, o problema pode aparecer como um defeito de moldagem por injeção antes mesmo do início da remoção do ligante.
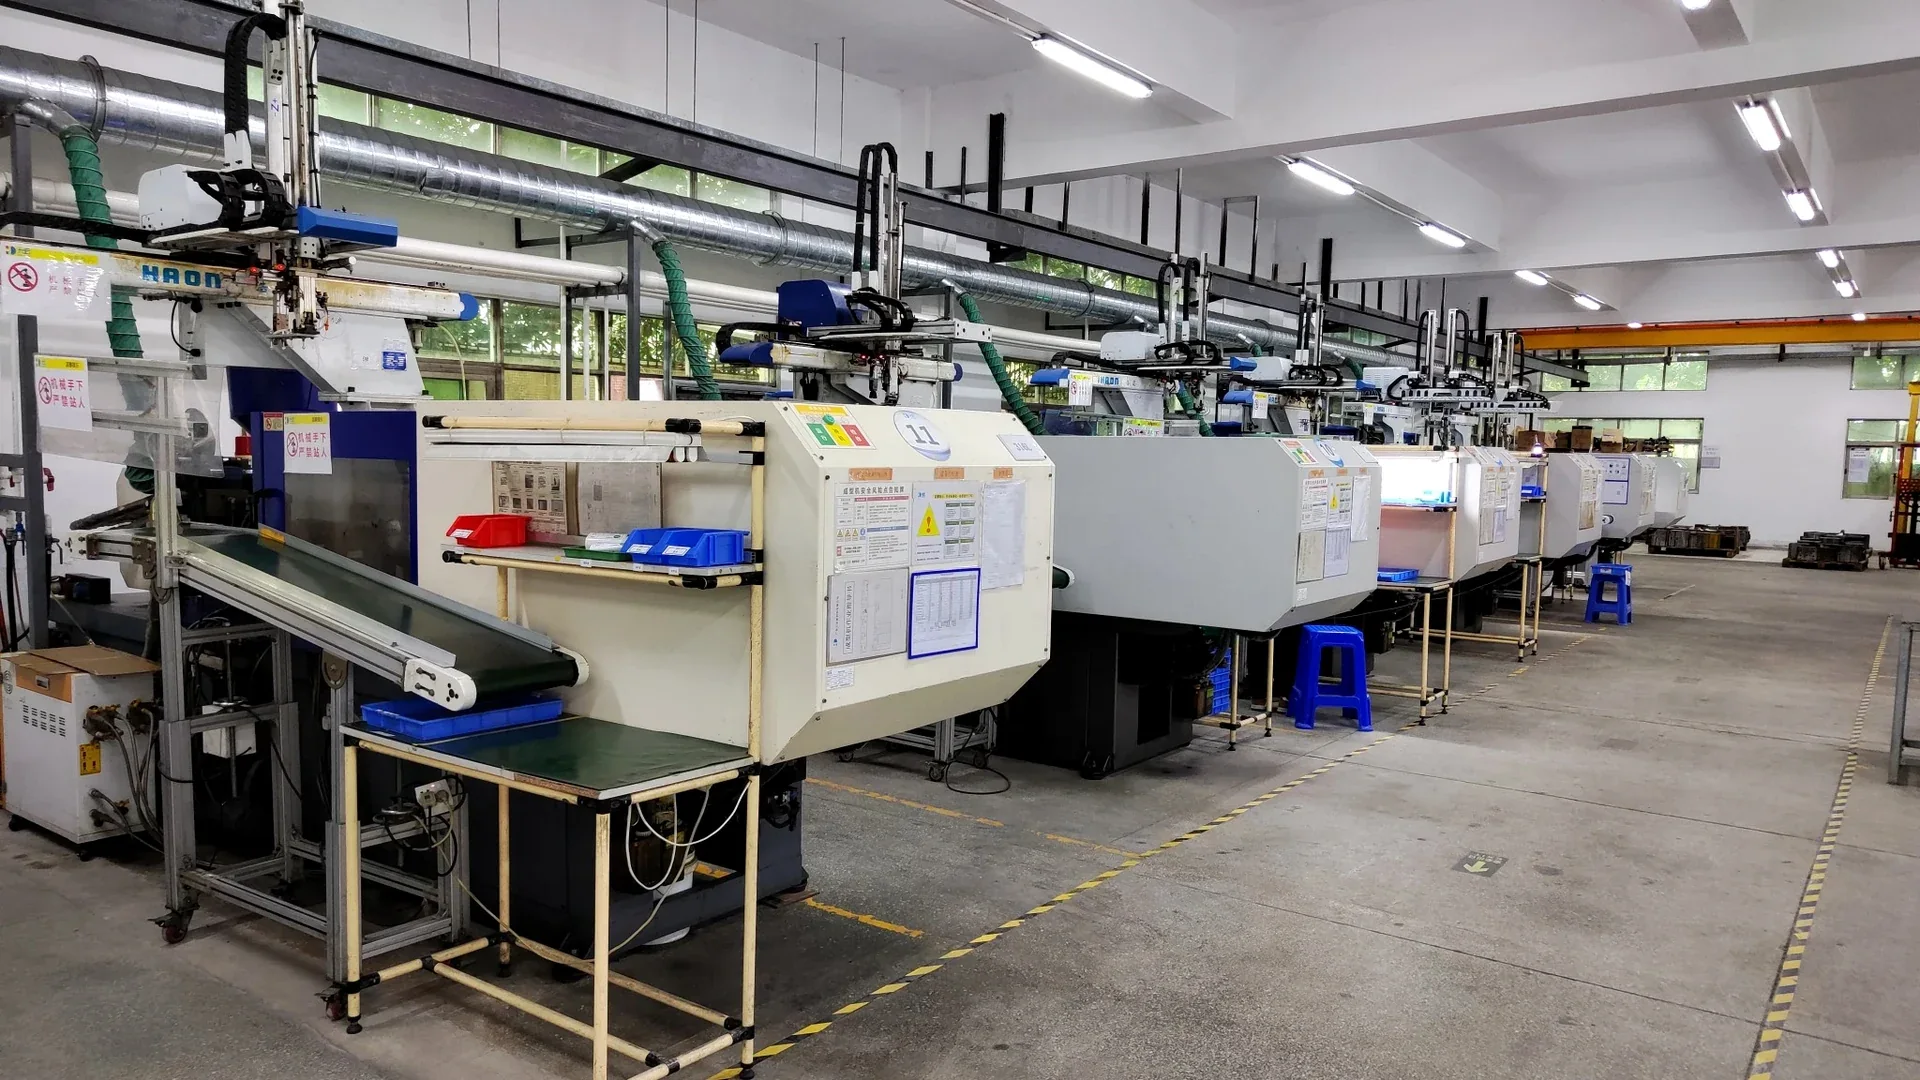
| Condição da Peça ou do Processo | Preocupação Relacionada ao Ligante | Resultado Possível |
|---|---|---|
| Parede fina | Maior resistência ao fluxo e resfriamento mais rápido | Preenchimento incompleto (short shot), preenchimento fraco, seção verde frágil |
| Caminho de fluxo longo | Viscosidade e estabilidade ao cisalhamento tornam-se mais críticas | Preenchimento incompleto, marca de fluxo, risco de separação |
| Pequena porta de injeção | Cisalhamento e pressão local podem afetar o comportamento do feedstock | Marcas relacionadas à porta de injeção, fraqueza local, defeito superficial |
| Borda frágil ou microcaracterística | A resistência do corpo verde deve suportar o manuseio | Lascas, trincas, deformação após ejeção |
| Superfície cosmética | Uniformidade de fluxo e estabilidade do pó-ligante são importantes | Riscos superficiais, marcas de fluxo, defeitos visíveis |
Primeiro, distinga um sinal de lote de material de uma limitação de preenchimento repetível. Se o preenchimento incompleto aparecer após uma mudança de lote de feedstock, compare a identidade do lote e o histórico de manuseio juntamente com as condições de moldagem registradas antes de alterar a ferramenta. Se a mesma característica permanecer incompleta entre os lotes, revise o comprimento do caminho de fluxo, a geometria do canal de injeção, o resfriamento e a perda de pressão também. Nenhum padrão isoladamente prova que a química do ligante é a causa raiz.
Exemplo: Preenchimento Incompleto nas Pontas de Nervuras Finas
Se o corpo principal de uma pequena peça MIM encher, mas as pontas de suas longas e finas nervuras permanecerem incompletas, o preenchimento incompleto (short shot) pode resultar do ferramental, das condições de moldagem ou do comportamento do feedstock. Sua aparência isolada não revela qual fator é o responsável.
A pressão pode cair ao longo de um longo caminho de fluxo à medida que as seções de nervuras finas resfriam rapidamente. Restrições de canal de injeção, alterações no comportamento de fluxo do feedstock ou separação do pó-ligante também podem contribuir. O engenheiro, portanto, precisa examinar o comportamento do feedstock juntamente com a geometria do canal de injeção e as condições de moldagem registradas.
Antes de alterar a ferramenta, um engenheiro revisaria a espessura e o comprimento das nervuras, a posição do canal de injeção, o histórico de temperatura e pressão de moldagem e a consistência do feedstock. Evidências de testes podem então mostrar se as configurações do processo são suficientes ou se uma alteração na geometria, canal de injeção ou rota do feedstock requer validação.
Para uma revisão mais aprofundada específica de defeitos, consulte Defeitos de moldagem MIM. Para a própria etapa do processo, consulte processo de moldagem por injeção MIM.
Como as Famílias de Ligantes MIM se Conectam às Rotas de Remoção do Ligante
A química do ligante e o método de remoção do ligante estão relacionados, mas não são a mesma classificação. Sistemas ricos em POM, à base de cera-polímero e solúveis em PEG/água descrevem famílias de formulação; remoção catalítica, por solvente, aquosa e térmica descrevem etapas de processamento. Uma sequência adequada depende do feedstock real, da geometria da peça, do equipamento de produção e dos requisitos de aceitação.
| Família de Ligante | Remoção Comum de Primeira Etapa | Primeira Verificação de Engenharia |
|---|---|---|
| À base de POM / rico em poliacetal | Remoção catalítica do ligante primário designado; orgânicos residuais ainda podem exigir uma etapa térmica posterior | Confirmar equipamento catalítico compatível e controles de exaustão, especificação do feedstock, geometria da seção e remoção subsequente de resíduos |
| Misturas de cera-polímero | Extração por solvente de uma fração removível, ou aquecimento controlado onde a formulação é projetada para essa rota | Verificar compatibilidade da extração, resistência do esqueleto retido, secagem onde aplicável e posterior remoção do polímero |
| Misturas PEG / solúveis em água | Extração aquosa da fração solúvel em água, geralmente seguida pela remoção de orgânicos remanescentes | Verificar compatibilidade com água, inchaço potencial, secagem, resistência da peça parcialmente desaglutinada e burnout subsequente |
A desaglutinação térmica é uma etapa de processamento, não uma família de química de ligante separada. Ela pode remover um esqueleto remanescente após a remoção de primeira etapa catalítica, por solvente ou aquosa. Algumas formulações, em vez disso, dependem principalmente de desaglutinação térmica controlada. Nenhuma abordagem é universalmente melhor: taxas de remoção, transporte de gás, suporte da peça e química residual devem ser validados em conjunto.
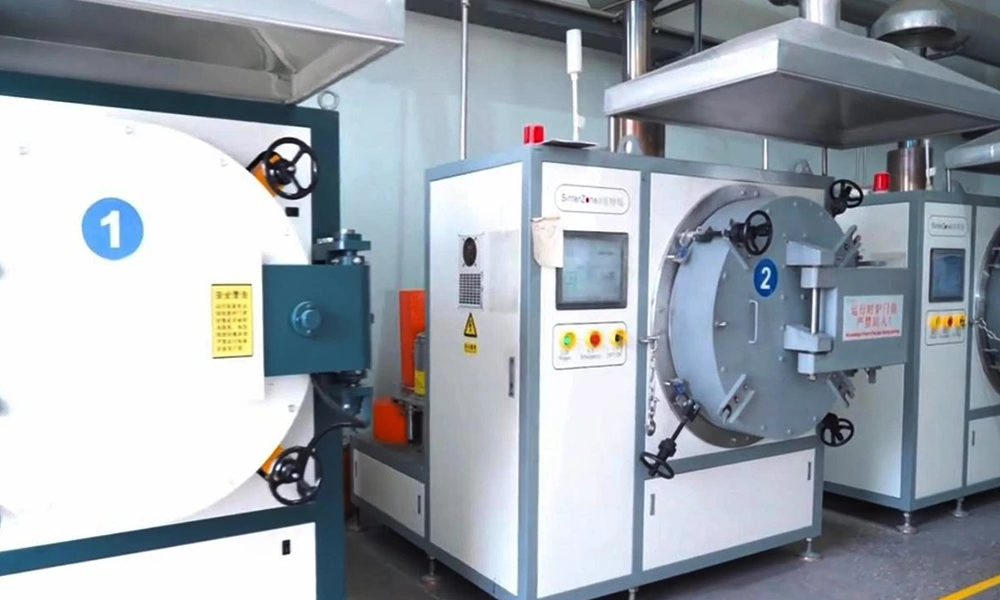
Antes do ferramental, o fornecedor deve verificar se a química do ligante proposta corresponde ao equipamento de remoção disponível, se a peça oferece um caminho de transporte seguro durante a remoção do ligante e se o ligante restante pode ser removido sem distorção ou contaminação inaceitáveis. Seções localmente espessas e mudanças abruptas de massa merecem uma revisão cuidadosa; um furo cego por si só não prova a fuga restrita do ligante. Ciclos exatos e limites de aceitação permanecem específicos do feedstock e do projeto.
Para a sequência detalhada de remoção, suporte, controles de processo e verificações de conclusão, consulte o Processo de remoção do ligante MIM.
Quais Problemas Relacionados ao Ligante Podem Aparecer Após a Remoção do Ligante e a Sinterização?
O ligante não deve permanecer como um material funcional na peça MIM acabada, mas problemas relacionados ao ligante ainda podem aparecer mais tarde se as fases anteriores não foram estáveis. Remoção incompleta, caminhos de transporte restritos, separação pó-ligante, suporte inadequado durante a remoção do ligante ou sensibilidade a resíduos podem afetar o comportamento da sinterização e os resultados da inspeção final.
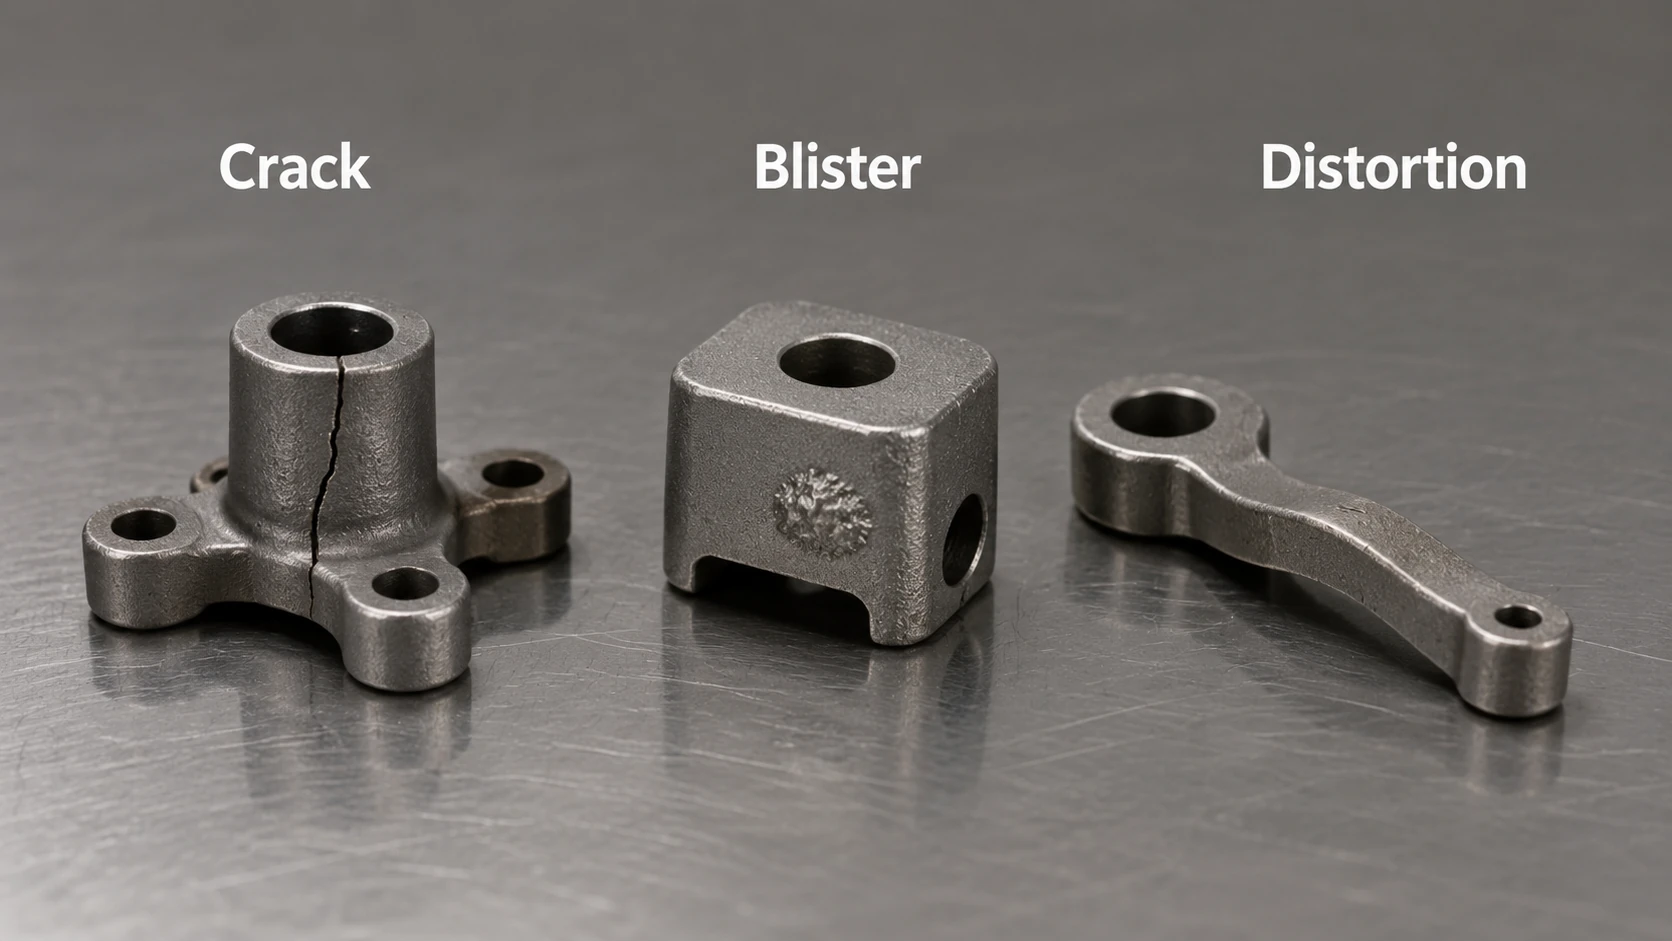
| Problema Observado | Mecanismo Possível Relacionado ao Ligante | Primeira Verificação de Engenharia |
|---|---|---|
| Bolhas | A geração de gás excede a capacidade do caminho de remoção durante a queima do ligante | Compare a espessura local da seção, a conclusão da remoção da primeira etapa e o perfil de aquecimento antes de atribuir o defeito à química do ligante |
| Trincas internas | Extração desigual, acúmulo de pressão de gás local ou resistência insuficiente da peça parcialmente desaglutinada | Revise os gradientes de remoção, caminhos de poros acessíveis, transições de geometria e condições de manuseio ou suporte |
| Afundamento ou distorção | Perda de suporte estrutural antes que o ligante restante tenha sido removido com segurança | Verifique a sequência de remoção do backbone, a orientação da peça, o suporte de carga e se a distorção aparece primeiro durante a remoção do ligante ou a sinterização |
| Contaminação por carbono | Resíduos orgânicos ou produtos de decomposição podem contribuir para a captação indesejada de carbono | Verifique o ponto final de remoção do ligante validado, a atmosfera do forno e os critérios de aceitação de carbono específicos do material; não presuma que o ligante seja a única fonte |
| Desvio dimensional | Feedstock não uniforme, separação pó-ligante ou variação na densidade bruta | Compare a consistência do feedstock e a carga sólida entre as peças, em seguida, examine retração na sinterização e condições de suporte |
| Defeitos superficiais | Resíduo de ligante local, separação pó-ligante ou fluxo de moldagem instável | Rastreie quando o defeito aparece pela primeira vez (como moldado, sem ligante ou sinterizado) e compare-o com os requisitos de inspeção de superfície e acabamento |
Uma trinca, bolha ou mudança dimensional não identifica por si só o ligante como a causa raiz. Propriedades mecânicas, comportamento de corrosão, resposta magnética, densidade e capacidade dimensional também dependem da seleção da liga, qualidade do pó, preparação do feedstock, moldagem, remoção do ligante, Sinterização MIM, operações secundárias e inspeção. Revise as evidências em todas essas etapas antes de alterar o sistema ligante.
Quando a Geometria da Peça Requer uma Revisão Mais Detalhada do Sistema Ligante
A escolha do ligante não pode ser separada da carga sólida, comprimento de fluxo, geometria e da sequência de remoção selecionada. Um feedstock comprovado ainda pode precisar de uma nova revisão quando a espessura local da seção, superfícies críticas, requisitos dimensionais ou operações secundárias mudam. A geometria deve ser avaliada tanto para o preenchimento do molde quanto para a remoção do ligante, em vez de ser tratada como uma única restrição de remoção do ligante.
Quais Peças Precisam de Revisão Extra do Sistema Ligante?
Nem todo comprador de MIM precisa discutir a química do ligante em detalhes. O nível de revisão deve corresponder à geometria, sensibilidade do material, expectativas de tolerância e risco de produção.
| Geralmente Controlado pelo Fornecedor | Revisão antes do ferramental |
|---|---|
| Materiais maduros, peças pequenas simples e seções de parede normais processadas com uma rota de feedstock estabelecida | Seções espessas, transições abruptas de massa ou projetos com longos caminhos de remoção do ligante; revise recursos cegos quando eles aumentam a massa local da seção ou limitam o transporte |
| Requisitos de superfície padrão sem sensibilidade cosmética incomum ou contaminação | Superfícies cosméticas, ligas sensíveis à corrosão, requisitos magnéticos ou aplicações sensíveis a resíduos |
| Requisitos dimensionais soltos a moderados onde a variação de retração não é o principal risco do projeto | Dimensões críticas apertadas, nervuras finas, micro características, longos caminhos de fluxo ou requisitos de alta repetibilidade |
| Produção repetida já validada com o mesmo fornecedor, família de materiais e faixa de geometria | Novo ferramental, nova rota de feedstock, mudança de material, conversão de peça ou histórico inexplicável de trincas/bolhas |
Antes do ferramental, a revisão de engenharia deve estabelecer se caminhos de fluxo longos ou finos podem preencher consistentemente, se regiões espessas permitem a remoção controlada do ligante, se a liga possui propriedades sensíveis a resíduos e se a consistência de carregamento sólido do feedstock e a retração na sinterização podem suportar as dimensões críticas especificadas. Onde a usinagem pós-sinterização, tratamento térmico ou acabamento for crítico, inclua esses requisitos de aceitação na revisão.
Exemplo: Risco de Bolhas em um Boss Espesso
Se um componente MIM tiver um boss central espesso cercado por paredes mais finas e desenvolver marcas semelhantes a bolhas durante o processamento térmico, a remoção irregular do ligante dentro do boss é uma explicação possível — não um diagnóstico confirmado.
Um mecanismo possível é que os produtos de decomposição se desenvolvam mais rápido do que podem escapar através da rede de poros parcialmente aberta. O sintoma também pode envolver condições de aquecimento, variação anterior do feedstock ou efeitos de sinterização, portanto, não deve ser atribuído à química do ligante apenas pela aparência.
As primeiras verificações comparariam a espessura da seção, evidências de perda de massa ou conclusão da remoção do ligante onde disponíveis, caminhos de transporte de gás remanescentes, histórico de aquecimento e suporte da peça. Dependendo dos resultados do teste, a equipe pode avaliar uma mudança na geometria ou um ajuste validado na remoção do ligante antes de se comprometer com o ferramental ou uma mudança no feedstock.
Se um desenho mostrar esses riscos, envie-o para uma revisão coordenada de geometria, desempenho do material, tolerâncias e rota validada de remoção do ligante, em vez de especificar uma receita de ligante não verificada.
O que os Compradores Devem Especificar — e o que o Fornecedor MIM Deve Controlar
Normalmente, os compradores não precisam da receita exata e proprietária do ligante. A RFQ deve definir os requisitos funcionais e de aceitação da peça, enquanto o fornecedor MIM confirma um feedstock compatível, arquitetura do ligante, janela de moldagem, rota de remoção do ligante e plano de validação.
| O Comprador Deve Fornecer ou Confirmar | O Fornecedor Deve Controlar ou Validar | Por Que É Importante |
|---|---|---|
| Desenho 2D, CAD 3D, dimensões críticas, seções de parede, características cegas ou fechadas | Fluxo do feedstock, resposta de injeção e preenchimento, caminho de remoção do ligante, suporte durante a remoção do ligante | Conecta geometria com risco de moldagem e remoção do ligante antes do ferramental |
| Direção do grau do material ou desempenho de corrosão, magnético, resistência, desgaste ou calor necessário | Compatibilidade do pó-ligante, sensibilidade a resíduos, atmosfera de remoção do ligante e rota de sinterização | Impede que o nome da liga seja tratado como uma especificação completa do processo |
| Acabamento superficial, zonas cosméticas, superfícies de montagem e requisitos de inspeção | Risco de marcas de fluxo, controle de resíduos, método de manuseio, tolerância de acabamento e plano de verificação | Vincula o comportamento inicial do feedstock à aceitação final |
| Volume anual estimado, estágio do projeto e rota de fabricação atual | Rota de feedstock apropriada, escopo do teste, validação do processo e nível de controle de produção | Ajuda a determinar se a rota proposta é prática para o projeto |
O que Enviar para Revisão do Sistema Ligante
- Desenho 2D com dimensões críticas, tolerâncias e características de inspeção
- Arquivo CAD 3D para revisão de espessura de parede, caminho de fluxo, recurso cego e escape de ligante
- Direção da classe de material alvo ou desempenho exigido
- Requisitos de superfície, cosméticos, corrosão, magnéticos, desgaste ou resistência ao calor
- Volume anual estimado, estágio do projeto e rota de produção atual
- Histórico conhecido de moldagem, trincas, bolhas, distorção, resíduos ou estabilidade dimensional
Use o Guia de preparação de RFQ MIM quando as entradas do projeto estiverem incompletas. Quando a geometria ou a adequação do processo ainda precisarem de julgamento, envie o desenho para revisão MIM antes de especificar detalhes do ligante controlados pelo fornecedor.
Solicitar Revisão de Risco de Ligante e Remoção de Ligante Antes do Ferramental
Para paredes finas, seções espessas, recursos cegos, caminhos de fluxo longos, superfícies cosméticas, tolerâncias apertadas, materiais sensíveis a resíduos ou risco inexplicável de trincas e bolhas, envie o desenho e os requisitos do projeto antes do ferramental. A revisão se concentrará em se o comportamento do feedstock, a compatibilidade da rota do ligante, a geometria, o risco de remoção do ligante, a estabilidade da sinterização e os requisitos de inspeção estão alinhados.
FAQ sobre Sistemas Ligantes MIM
O que é um sistema ligante na moldagem por injeção de metal (MIM)?
Um sistema ligante é o transportador orgânico temporário usado no feedstock MIM. Ele ajuda o pó metálico fino a fluir durante a moldagem por injeção, suporta a peça verde após a moldagem e permite a remoção controlada do ligante durante a desaglomeração (debinding). Ele não deve permanecer como material funcional na peça metálica acabada.
Por que o ligante é importante se ele é removido posteriormente?
O ligante é importante porque afeta o processo antes de ser removido. Um mau comportamento do ligante-feedstock pode causar instabilidade na moldagem, peças verdes frágeis, separação pó-ligante, trincas, bolhas, deformação, resíduos ou variação dimensional após a sinterização.
O sistema ligante determina o método de remoção do ligante?
Sim, o sistema ligante influencia fortemente a rota de remoção do ligante. Alguns sistemas são projetados para remoção por solvente, outros para remoção catalítica ou quimicamente assistida, e alguns para remoção térmica controlada. A rota de remoção do ligante deve corresponder ao sistema ligante, geometria, material e equipamento de produção.
O ligante à base de POM é melhor que o ligante à base de cera?
Não automaticamente. Sistemas à base de POM, cera-polímero e solúveis em PEG/água usam formulação e sequências de remoção diferentes. A remoção térmica do ligante é uma etapa de processamento usada em vários sistemas ligantes, não uma família de polímeros concorrente. A seleção depende do pó, geometria, equipamento de remoção, limites de resíduos e controles de qualidade exigidos.
O ligante pode causar trincas ou bolhas em peças MIM?
Problemas relacionados ao ligante podem contribuir para trincas ou bolhas se a remoção do ligante for irregular, muito rápida, aprisionada em seções espessas ou incompatível com a geometria. No entanto, trincas e bolhas devem ser revisadas como problemas do sistema envolvendo o feedstock, o projeto da peça, a remoção do ligante, a sinterização e o manuseio.
Seções espessas ou furos cegos aumentam o risco de remoção do ligante?
Sim. Seções espessas, furos cegos, geometrias internas complexas e transições abruptas de espessura podem dificultar a uniformidade na remoção do ligante. Isso não torna automaticamente uma peça inadequada para MIM, mas deve ser revisado antes da fabricação do ferramental, pois pode aumentar os riscos de trincas, bolhas, deformação (slumping), resíduos ou instabilidade dimensional.
Os compradores devem especificar a formulação exata do ligante em uma cotação (RFQ)?
Geralmente não. Os compradores devem fornecer os requisitos de material, desenhos, tolerâncias, requisitos de superfície, volume anual e condições de aplicação. O fornecedor deve confirmar o feedstock e a rota de ligante adequados com base na revisão do projeto. As receitas exatas de ligante são frequentemente proprietárias e não são a melhor maneira de avaliar a manufaturabilidade.
O que devo enviar para a revisão de riscos de ligante e remoção do ligante?
Envie um desenho 2D, arquivo CAD 3D, requisito de material, dimensões críticas, expectativas de acabamento superficial, volume anual e contexto de aplicação. Se a peça possuir seções espessas, furos cegos, nervuras finas, superfícies cosméticas ou tolerâncias apertadas, essas áreas devem ser destacadas para revisão.
Referências Técnicas e da Indústria
- MPIF — Visão geral do processo de Moldagem por Injeção de Metal: visão geral da indústria sobre preparação de feedstock MIM, moldagem, remoção de ligante e sinterização.
- MIMA — Visão Geral do Processo: MIM: visão geral do processo conectando preparação de feedstock, moldagem, desaglomeração, manuseio de peça marrom e sinterização.
- ASM International — Introdução à Moldagem por Injeção de Metal em Pó: capítulo do manual sobre feedstock de pó-ligante, ferramental, moldagem, desaglomeração e sinterização.
- Sistemas ligantes para moldagem por injeção de pó: Uma revisão: revisão técnica da composição do ligante, comportamento de fluxo, suporte de estrutura e considerações sobre a rota de remoção.
Utilize as especificações de material, tolerâncias dimensionais, métodos de teste e limites de aceitação acordados para o projeto. Referências gerais do processo MIM não substituem os requisitos do cliente ou os padrões MPIF, ASTM, ISO e específicos do material aplicáveis.