
Wenn komplexe Geometrie wiederkehrende Fertigungskosten verursacht
Diese Seite konzentriert sich auf kompakte Metallteile, deren Geometrie technisch realisierbar, aber durch wiederholte Bearbeitung, mehrteilige Montage oder instabile Skalierung ineffizient zu reproduzieren ist. MIM wird zur Überlegung, wenn mehrere funktionale Merkmale in ein formbares Teil integriert werden können und die Produktionsnachfrage Werkzeug- und Prozessvalidierung unterstützt.
Feature-basierte Bearbeitung ist zu teuer
Seitliche Bohrungen, Hinterschneidungen, schmale Schlitze, Ansätze, Stufen, gekrümmte Oberflächen und mehrere Bezugsaufbauten können ein kleines Teil teuer machen, wenn es einzeln bearbeitet wird.
Mehrere kleine Teile müssen konsolidiert werden
Ein Produkt kann auf separaten bearbeiteten oder gestanzten Teilen basieren, da eine integrierte Komponente schwer herzustellen ist. MIM kann die Stückzahl reduzieren, wenn die kombinierte Geometrie formbar und dimensionsstabil bleibt.
Prototyperfolg lässt sich nicht zuverlässig skalieren
Ein bearbeitetes Musterteil mag funktionieren, während die wiederholte Produktion Kosten für Vorrichtungen, Inspektionsaufwand, Entgratungsschwankungen und Probleme bei der Teile-zu-Teile-Konsistenz aufdeckt.
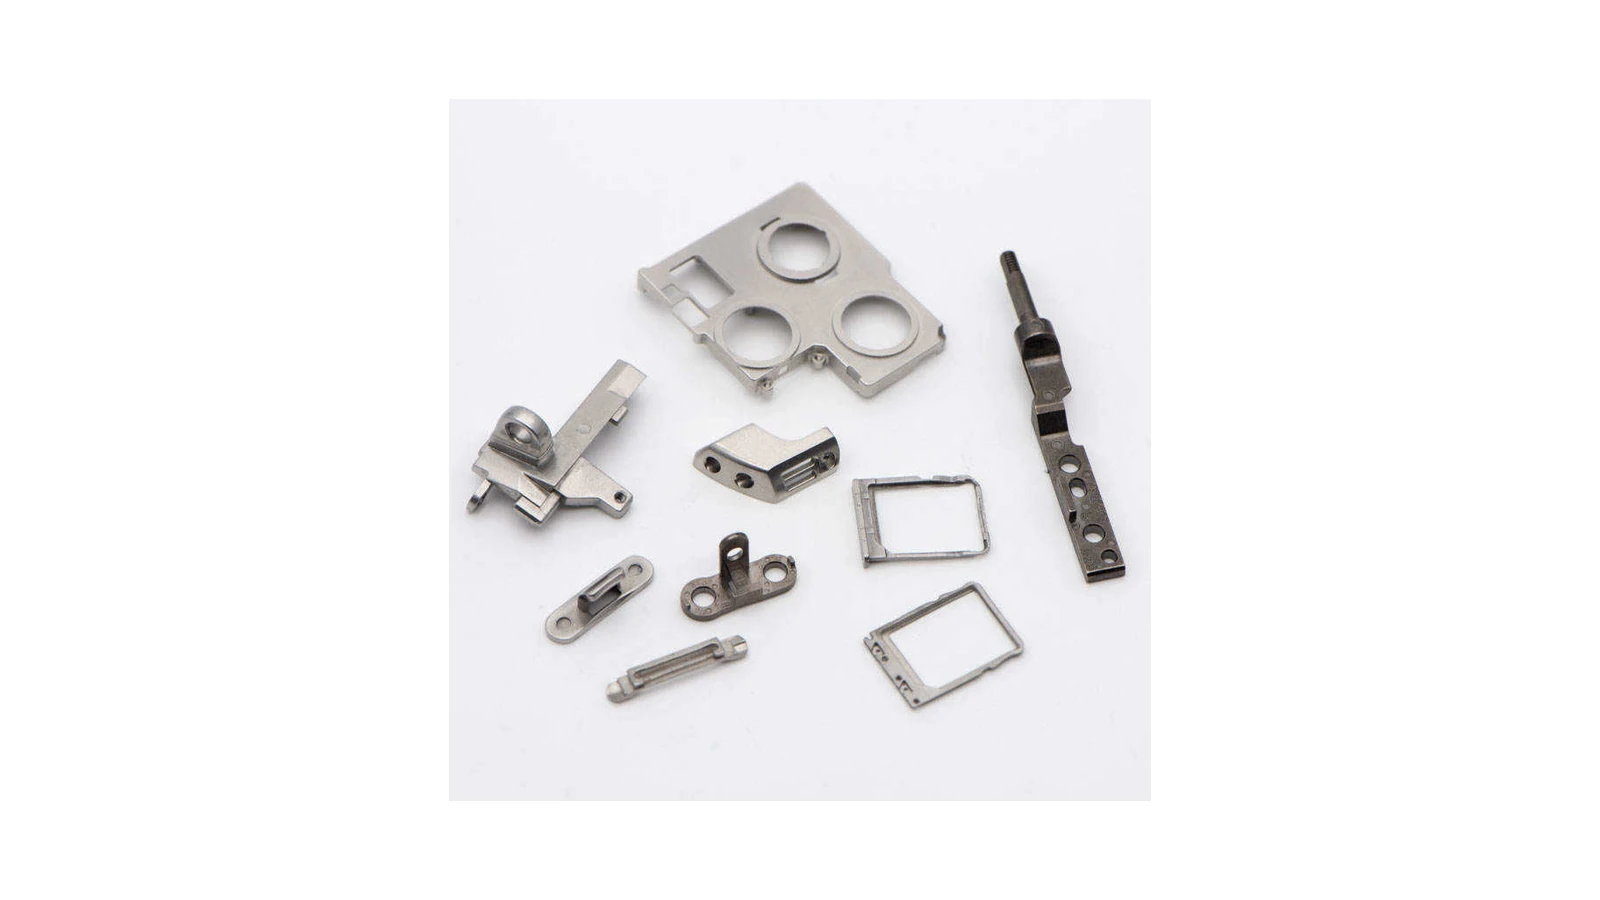
Beispiel für ein repräsentatives kleines komplexes Teil prüfen
Siehe das Beispiel für die Machbarkeit von kleinen komplexen Metallteilen im MIM-Verfahren für eine strukturierte Prüfung von Geometrie, Jahresbedarf, Bearbeitungsvorgängen, Toleranzaufteilung, Werkzeugrevision, Schwindungsvalidierung und Inspektionsplanung.
Das Bild auf der linken Seite zeigt echte MIM-Teile und keine konzeptionelle Illustration. Es unterstützt die Seite, indem es die Art von kompakten, detailreichen Metallkomponenten zeigt, die oft auf ihre MIM-Machbarkeit geprüft werden.
Prüfen Sie, ob ein komplexes Metallteil ein guter Kandidat für MIM ist
Komplexität allein macht ein Teil nicht für den Metallpulverspritzguss geeignet. Ein stärkerer Kandidat kombiniert kompakte Geometrie, stabilen Wiederholungsbedarf, Anforderungen an reale Metallperformance und ein Design, das die Prüfung von Formgebung, Entbinderung, Sintern, Inspektion und Oberflächenbearbeitung besteht.
Starke MIM-Signale für komplexe Geometrien
MIM lohnt sich in der Regel, wenn ein kleines oder mittleres Teil mehrere funktionale Details mit wiederholtem Produktionsbedarf kombiniert und andernfalls mehrere Bearbeitungs- oder Montagevorgänge erfordern würde.
Signal zur Geometrie
Seitenbohrungen, Nuten, Rippen, Ansätze, gekrümmte Merkmale, Hinterschneidungen, mehrstufige Oberflächen oder integrierte Details sind schwierig, mit dem aktuellen Verfahren effizient zu reproduzieren.
Produktionssignal
Das Design ist stabil, die Materialanforderungen sind definiert und nur ausgewählte Schnittstellen erfordern eine strenge Sekundärkontrolle.
Geometrie, die eine MIM-DFM-Neukonstruktion erfordert
Einige Teile bleiben nur praktikabel, nachdem dicke/dünne Übergänge ausgeglichen, Entformungsschrägen verbessert, Entbinderungspfade geöffnet oder kritische Merkmale von instabilen Massenzonen wegbewegt wurden.
Risiko durch Abschnittsunterschiede
Dünne Rippen neben schweren Ansätzen, abrupte Abschnittsänderungen oder isolierte lokale Massen können die Schwindungsvariation und Verformung erhöhen.
Risiko durch Werkzeug und Zugang
Tiefe Hinterschneidungen, negative Entformungsschrägen, scharfe Innenkanten oder geschlossene Merkmale können Werkzeugaktionen, Neukonstruktionen oder selektive Bearbeitung erfordern.
Komplexe Teile, die möglicherweise nicht in den MIM-Prozess gehören
Ein anderer Weg kann praktikabler sein, wenn das Teil groß, einfach, in extrem geringen Stückzahlen gefertigt wird, von breiten flachen Geometrien dominiert wird oder eine Bearbeitungsgenauigkeit über die meisten Oberflächen erfordert.
Normalerweise schlecht geeignet
Große einfache Körper, lange Wellen, schwere Blöcke, breite Platten oder häufig wechselnde Prototypen ohne stabilen Produktionspfad.
Hohes Umstellungsrisiko
Große, ungestützte dünne Abschnitte, abgedichtete Hohlräume im Inneren oder Zeichnungen, die fast jede Abmessung als kritisches bearbeitetes Merkmal behandeln.
Informationen für eine sinnvolle Geometrieprüfung
Dasselbe geometrische Merkmal kann akzeptabel sein, wenn es kosmetisch ist, birgt aber ein hohes Risiko, wenn es Dichtung, Bewegung, Ausrichtung, Verschleiß oder Belastung steuert. Der funktionale Kontext ist daher ebenso wichtig wie das 3D-Modell.
Technische Daten
2D-Zeichnung, 3D-Modell, Werkstoffgüte, Jahresbedarf, kritische Abmessungen, Oberflächenanforderungen, aktuelle Fertigungsroute und erwartete Produktlebensdauer.
Funktionskontext
Lastpfade, Passungsteile, Dichtbereiche, Verschleißzonen, kosmetische Oberflächen, Montageablauf, Nachbearbeitungsbedarf und bekannte Fehlerursachen.
Wie gängige komplexe Features für MIM geprüft werden
Die folgende Matrix ist eine vorläufige technische Prüfung, keine universelle Bestanden/Nicht bestanden-Regel. Die endgültige Machbarkeit hängt von Feature-Größe, Werkstoff, Werkzeugausrichtung, Wanddickenbalance, Entbinderungspfad, Sinterstützen, Toleranzfunktion und Prüfzugang ab.
| Geometriemerkmal | Vorläufiger MIM-Status | Hauptfertigungsrisiko | Wahrscheinliche technische Behandlung | Erforderliche Nachweise für RFQ |
|---|---|---|---|---|
| Seitenloch | Normalerweise prüfbar | Kernzug-Komplexität, Werkzeugfestigkeit, Gratbildung oder Kosten für sekundäres Bohren. | Prüfen Sie die Lochrichtung, Schieberfunktion, Kernunterstützung oder lassen Sie Bearbeitungszugaben. | Bohrdurchmesser, -tiefe, -richtung, Positionstoleranz und Funktionszweck. |
| Formunterbrechung | Bedingt | Werkzeugfreigabe, Auswurfschäden, zusätzliche Werkzeugbewegungen und Wartungsaufwand. | Verwenden Sie einen Schieber oder ein geteiltes Werkzeug nur, wenn der Wert dies rechtfertigt; andernfalls überarbeiten Sie das Merkmal. | Rücksprungrichtung, -tiefe, -zugang, Kopplungsfunktion und zulässiger Neugestaltungsbereich. |
| Tiefes Sackloch | Risikoreiche Prüfung | Unvollständige Füllung, eingeschlossener Entbinderungspfad, Kernschwäche und Inspektionsschwierigkeit. | Tiefe reduzieren, Merkmal öffnen, Werkzeugrichtung ändern oder nach dem Sintern bearbeiten. | Tiefen-zu-Durchmesser-Anforderung, Bodenform, Toleranz und Reinigungsanforderung. |
| Dünne Rippe neben einem dicken Boss | Überarbeitung oft erforderlich | Ungleichmäßige Füllung, lokale Dichteschwankung, Schwindungsfehlanpassung und Verzug. | Übergänge im Gleichgewichtsbereich, Kernentnahme des Ansatzes, Hinzufügen von Radien oder Verschieben der kritischen Schnittstelle. | Rippenfunktion, Ansatzlast, Wandstärkenziele, Bezugsstruktur und zulässige Geometrieänderungen. |
| Dichtungs- oder Positionierungsfläche in der Nähe lokaler Masse | Hohes Dimensionsrisiko | Lokale Schwindungsdrift kann die funktionale Oberfläche bewegen oder verzerren. | Trennen Sie die CTQ-Oberfläche von der Massezone oder reservieren Sie selektives Kalibrieren oder Bearbeiten. | Bezugsschema, Ebenheit, Position, Dichtungsanforderung und Informationen zum Gegenstück. |
| Große ungestützte ebene Fläche | Oft schlechte Passform | Sinterschwindung, Verzug, Vorrichtungsabhängigkeit und schwierige Ebenheitskontrolle. | Steifigkeit erhöhen, Spannweite reduzieren, Querschnitt überarbeiten oder eine andere Fertigungsroute wählen. | Ebenheitsanforderung, Auflageflächen, kosmetische Anforderung und Montagebeschränkung. |
| Geschlossener interner Hohlraum | In der Regel ungeeignet | Binderentfernung, Reinigung, Sinterunterstützung und Inspektionszugang sind möglicherweise unzureichend. | Öffnen Sie das Werkzeug, teilen Sie die Komponente, überarbeiten Sie den Strömungspfad oder erwägen Sie die additive Fertigung. | Interner Zugang, Reinheitsanforderungen, Leckpfad, Inspektionsmethode und Montageoptionen. |
Wie XTMIM komplexe MIM-Teile vor dem Werkzeugbau prüft
XTMIM prüft die Komponente als eine zusammenhängende Fertigungsroute und nicht als eine Sammlung isolierter Merkmale. Die Funktion wird zuerst abgebildet, gefolgt von Werkzeugfähigkeit, Entbindern, Sintern, Toleranzzuweisung, Sekundärbearbeitungen und Inspektionsplanung vor der Werkzeugfreigabe.
Zeichnungsprüfung beginnt vor Werkzeugfreigabe
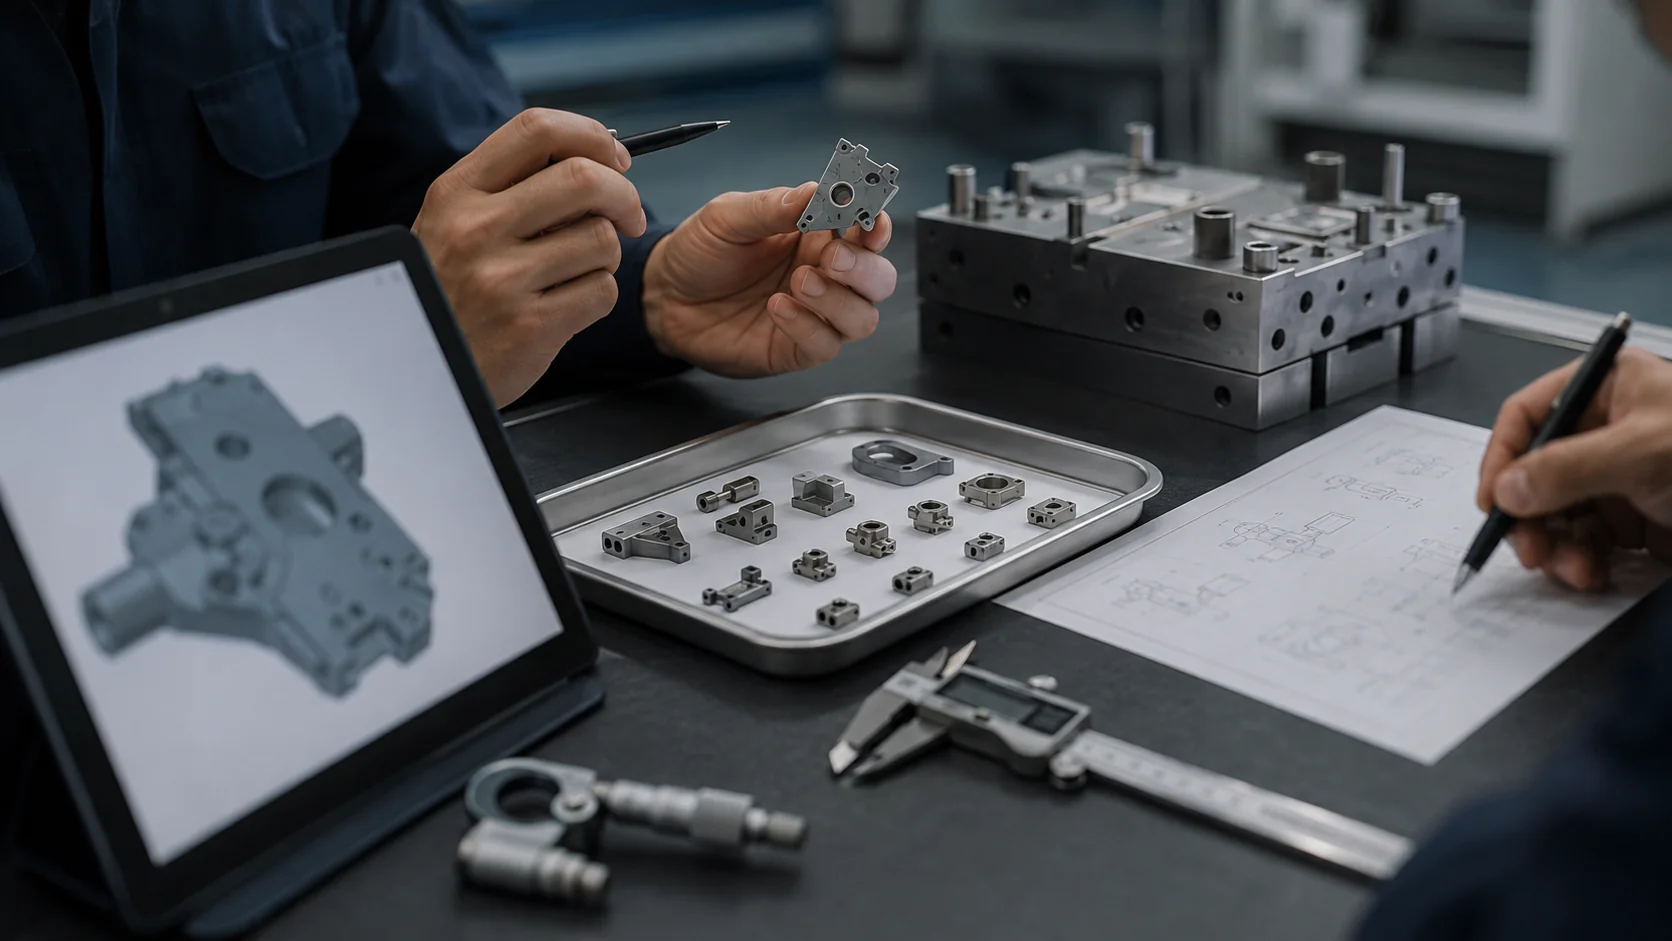
Eine nützliche MIM-Prüfung beginnt mit dem Lesen des Teils als funktionale Geometrie, nicht nur als Form. Zeichnungen und 3D-Modelle helfen bei der Identifizierung von CTQ-Oberflächen, Werkzeugrichtung, Teilungslinienoptionen, Hinterschneidungen, lokalen Massenkonzentrationen und den Oberflächen, die nahezu endkonturnah bleiben oder für die Nachbearbeitung vorgesehen werden sollen.
Das Bild rechts dient als repräsentative technische Illustration für Werkzeug- und Zeichnungsprüfung. Es unterstützt die auf dieser Seite beschriebene Prüflogik und wird nicht als offengelegtes Kundenzeichnungspaket präsentiert.
Funktionszuordnung
Identifizieren Sie Lastpfade, passende Oberflächen, bewegliche Teile, Dichtungsbereiche, kosmetische Bereiche, Bezugslogik und wirklich kritische Abmessungen.
Formbarkeitsprüfung
Prüfen Sie Feedstock-Fluss, Anguss-Position, Teilungslinie, Entformungsschräge, Hinterschneidungen, Schieber, Kernfestigkeit, Auswerfen und Handhabung des Grünteils.
Entbinderungsprüfung
Bewerten Sie lokale Masse, Entbinderungswege, Sacklöcher, Riss- oder Blasenrisse und Geometrien, die Defekte einschließen können.
Sinterprüfung
Überprüfen Sie die Schwindungsrichtung, Stützflächen, Verzugsrisiko, Massenverteilung und Stabilität der endgültigen Bezugsstruktur.
Toleranz- und Freigabeplan
Trennen Sie die gesinterte Geometrie von CTQ-Schnittstellen und planen Sie dann Kalibrierung, Bearbeitung, Oberflächenbearbeitung, Wärmebehandlung, Inspektion und Musterfreigabe.
Erwartetes Prüfungsergebnis
Die Prüfung sollte eine klare Passungsentscheidung, erforderliche Geometrieänderungen, kritische Qualitätsabmessungen, vorläufige Werkzeugmaßnahmen, Nachbearbeitungsbedarf, Inspektionsprioritäten und ungelöste Risiken ergeben, die während der Bemusterung validiert werden müssen.
Fehlerkombinationen, die vor dem MIM-Werkzeugbau behoben werden müssen
Risikosignale, die in Kombination ernster werden
- Hohe lokale Masse neben einem dünnen Merkmal. Dies kann eine unausgeglichene Füllung mit Schwindungs- und Verzugsrisiko kombinieren.
- Tiefe Sacklochgeometrie in der Nähe eines Hinterschnitts. Werkzeugbau-, Entbinderungs-, Reinigungs- und Inspektionsbeschränkungen können sich in einem Bereich ansammeln.
- Eine CTQ-Oberfläche in einer instabilen Zone. Dichtungs-, Aufnahme-, Gewinde- oder Ausrichtungsmerkmale sollten sich nicht auf unkontrollierte lokale Schwindung verlassen.
- Eine breite, ungestützte Oberfläche mit strenger Ebenheit. Sinterstützen und nachträgliche Korrekturen können teurer werden als eine andere Prozessroute.
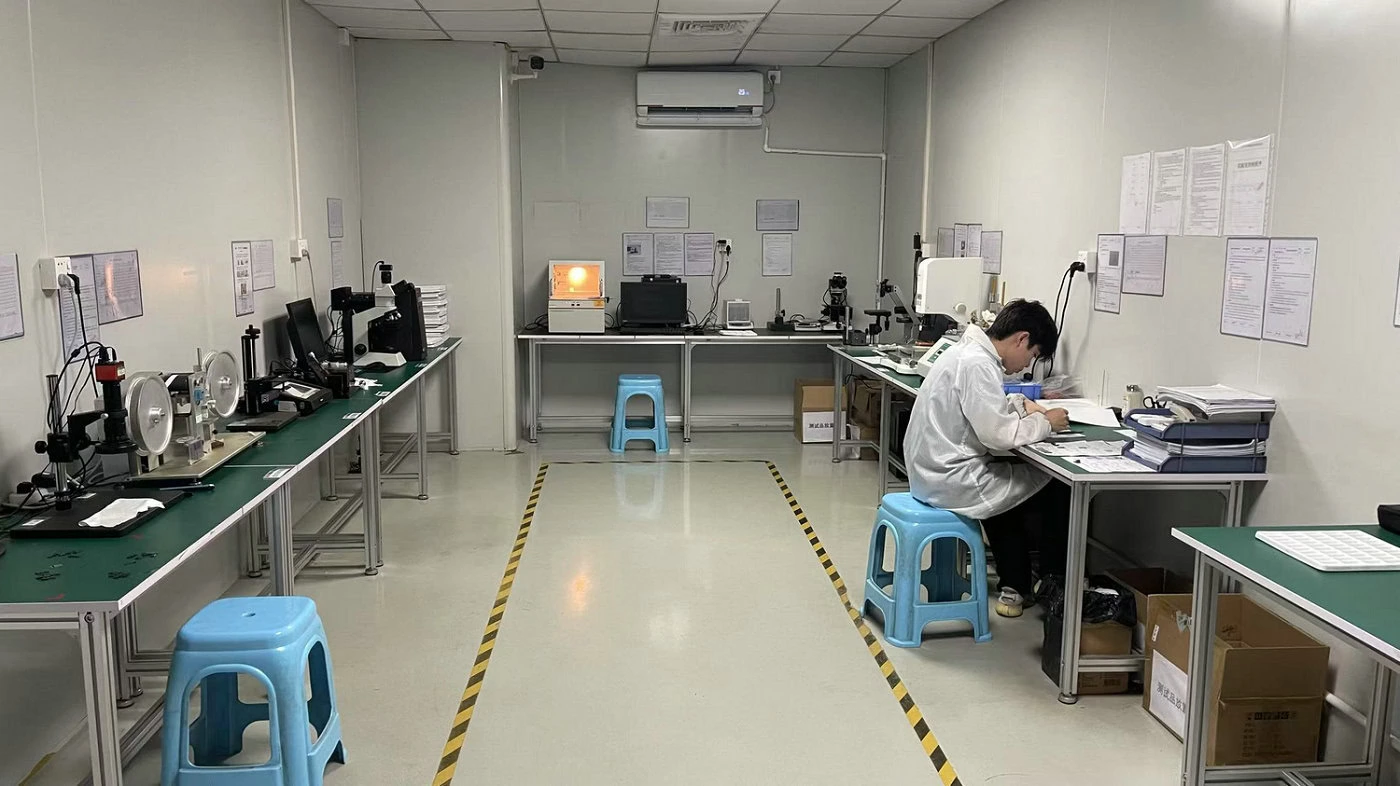
Die Inspektionsplanung muss der Geometrieüberprüfung folgen
Die Überprüfung komplexer Geometrien ist unvollständig, es sei denn, das Team entscheidet auch, wie die kritischen Merkmale während der Stichproben und der Produktion überprüft werden. Seitenlöcher, Aufnahmeflächen, Dichtflächen, Gewinde und nachbearbeitete Schnittstellen sollten vor der Freigabe des Werkzeugs mit einer praktischen Inspektionsmethode verknüpft werden.
Deshalb behandelt diese Seite die Werkzeugüberprüfung, das Schwindungsrisiko, die CTQ-Definition und die Inspektionsplanung als einen verbundenen Entscheidungspfad und nicht als getrennte Themen.
Wann MIM besser ist als Bearbeitung, Guss oder Montage
| Entscheidungsbereich | Typisches Problem | Wie MIM helfen kann | Was geprüft werden muss |
|---|---|---|---|
| Kleine 3D-Merkmale | CNC erfordert wiederholte Rüstvorgänge, Werkzeugzugang, Bohrungen, Entgraten und Inspektion. | MIM kann mehrere Merkmale durch einen einzigen Werkzeugweg ausbilden. | Angussort, Auswerferposition, Hinterschneidungen, Wanddickenbalance, Werkzeugbewegung und Toleranzaufteilung. |
| Bauteilkonsolidierung | Montage verwendet mehrere kleine bearbeitete oder gestanzte Teile. | MIM kann kompatible Funktionen in eine kompakte Metallkomponente integrieren. | Lastpfad, Fügeannahmen, Sinterschwindung, Oberflächenzugang und Inspektionsmethode. |
| Materialeigenschaften | Kunststoff- oder einige Gussverfahren erfüllen nicht die erforderlichen Festigkeits-, Verschleiß-, Korrosions- oder Verhaltenseigenschaften bei bestimmten Temperaturen. | MIM unterstützt technische Werkstoffe für kompakte funktionale Geometrien. | Werkstoffgüte, Dichteziel, Wärmebehandlung, Korrosionsverhalten und Oberflächenbearbeitung. |
| Toleranzstrategie | Die Zeichnung behandelt jedes Merkmal als gleich kritisch. | MIM kann eine allgemeine nahezu-endkonturnahe Geometrie beibehalten, während ausgewählte Schnittstellen einer sekundären Bearbeitung unterzogen werden. | CTQ-Abmessungen, Bezugslogik, Verbindungsoberflächen, Prüffähigkeit und Kosten für Nachbearbeitung. |
| Produktionsbedarf | Bearbeitung ist machbar, wird aber bei stabilen Wiederholmengen langsam oder kostspielig. | MIM kann die Wiederholgenauigkeit und die Stückkosten nach Werkzeug- und Prozessvalidierung verbessern. | Jährliche Nachfrage, Designreife, Produktlebensdauer, Werkzeugkosten, Bemusterung und Hochlaufplan. |