MIM-Uhrenteile für Präzisions-Uhrenhardware
MIM-Uhrenteile für kleine, komplexe und oberflächenkritische Metallhardware
MIM-Uhrenteile eignen sich, wenn ein kleines Metallbauteil eine komplexe Geometrie, eine wiederholbare Produktionsnachfrage, ein kontrolliertes Oberflächenbild und Montageanforderungen kombiniert, die sich durch einfaches Bearbeiten oder Stanzen nur schwer effizient realisieren lassen. Für uhrenbezogene Projekte können dies Schnallen, Schließen, Armbandglieder, Knöpfe, Bandadapter, Verbinder, kleine interne Beschläge und ausgewählte Gehäuseteile umfassen. Die Teilegröße allein rechtfertigt MIM nicht. Der gesamte Herstellungsprozess sollte gemeinsam geprüft werden: feines Metallpulver und Binder-Feedstock, Spritzgießen, Handhabung des Grünteils, Entbindern, Sinterschwindung, Werkzeugkompensation, Nachbearbeitung und Endkontrolle. Wenn sichtbare Oberflächen, Beschichtungsaufbau, Angussposition, Trennlinien, Materialauswahl, Toleranzstapel und das jährliche Volumen nicht vor dem Werkzeugbau geprüft werden, kann ein Teil herstellbar erscheinen, aber später die kosmetische oder Montagevalidierung nicht bestehen.
Uhrengehäuse, Gehäuse, Rahmen, Lünetten und Hörner erfordern in der Regel eine eingehendere Prüfung, da sichtbare Oberflächen, Materialauswahl, Oberflächenbearbeitungszugaben, Montageflächen und Schwindungskompensation stärker interagieren als bei vielen kleineren Uhrenkomponenten. Für gehäusespezifische technische Details siehe das Technische Prüfung von MIM-Uhrengehäuseteilen.
Wichtige technische Fragen
- Rechtfertigen Geometrie und Produktionsnachfrage MIM-Werkzeuge?
- Welche Material- und Oberflächenbearbeitungsroute passt zur Teilefunktion?
- Wie könnten Schwindung, Beschichtung, Angüsse oder Trennlinien Passform und Aussehen beeinflussen?
- Welche Zeichnungen, Toleranzen, kosmetischen Zonen und Volumendaten werden vor der RFQ-Prüfung benötigt?
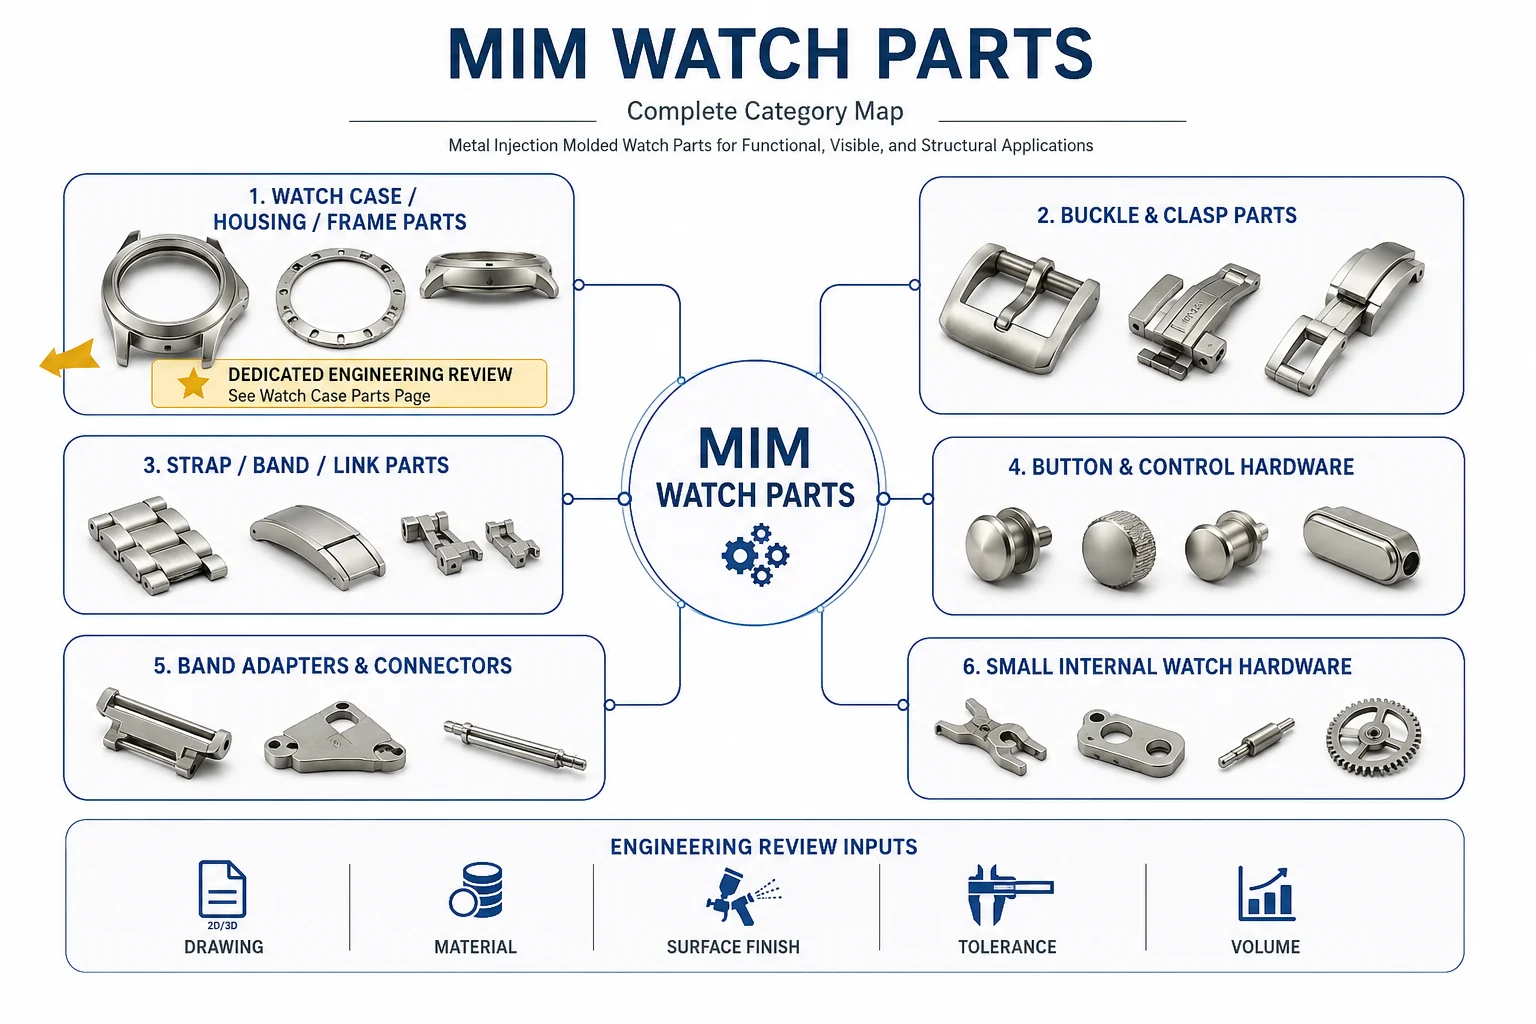
Welche Uhrenteile sind für MIM geeignet?
Aus Sicht der Konstruktionsprüfung ist ein Uhrenteil dann ein besonders guter MIM-Kandidat, wenn es kompakte Abmessungen, eine dreidimensionale Geometrie, wiederholten Produktionsbedarf und Materialanforderungen kombiniert, die den Werkzeugbau rechtfertigen. MIM ist besonders dann vorteilhaft, wenn die Zerspanung mehrere Aufspannungen erfordern würde, wenn das Stanzen die erforderliche Geometrie nicht erzeugen kann oder wenn das Gießen nicht die gewünschte Kontrolle über kleine Merkmale bietet.
Die stärksten Kandidaten sind nicht immer die sichtbarsten Teile. In der Praxis kann ein verdecktes Verriegelungselement oder ein Verbinder ein besserer MIM-Kandidat sein als eine einfache sichtbare Abdeckung, da es Lastrichtung, kleine Geometrie und Montagefunktion kombiniert. Ein häufiger Fehler ist es, MIM nur aufgrund der Bauteilgröße auszuwählen, ohne zu prüfen, ob Polieren, Beschichten, Sinterschwindung oder Toleranzketten die endgültige Passung beeinträchtigen.

| Uhrenteil-Anforderung | Gut geeignet für MIM | Erfordert sorgfältige Prüfung |
|---|---|---|
| Kleine komplexe Geometrie | Schließen, Schließarm, Drücker, Adapter, ausgewählte gehäusebezogene Merkmale | Sehr einfache flache Stanzteile |
| Wiederholungsproduktion | Kundenspezifische Uhrenhardware mit stabiler Jahresnachfrage | Einmalige Luxusreparatur- oder Ersatzteile |
| Sichtbare kosmetische Oberfläche | Polierte, gebürstete, plattierte oder PVD-beschichtete Teile mit definierten kosmetischen Zonen | Oberflächen, an denen Anschnitt- oder Trennlinienplanung nicht akzeptiert werden kann |
| Montagefunktion | Verbindungselemente, Verschlüsse, Knöpfe, Verriegelungsteile | Enge Bewegung oder Passung nach Beschichtungsaufbau |
| Materialanforderung | Projekte aus Edelstahl, ausgewählter Titanlegierung, ausgewählter Wolframlegierung | Werkstoffe ohne stabilen Feedstock-, Sinter- oder Endbearbeitungsweg |
| Sekundäre Bearbeitungen | Teile mit begrenzter Bearbeitungs- oder kontrollierter Polierzugabe | Teile, die umfangreiche CNC-Bearbeitung nach dem Sintern erfordern |
Wann MIM für Uhrenteile nicht die beste Wahl ist
Die gleiche Eignungsprüfung sollte identifizieren, wann eine andere Herstellungsroute praktikabler ist. Dies hilft Käufern, Werkzeugentscheidungen zu vermeiden, die auf den ersten Blick attraktiv erscheinen, sich aber während der Nachbearbeitung, Inspektion oder Montage als ineffizient erweisen.
Kleinserien, kundenspezifische oder Reparatur-Ersatzteile
MIM ist in der Regel nicht die erste Wahl für einmalige Uhrenreparaturteile, Ersatzkomponenten oder Kleinstserien im Luxusbereich. Werkzeugbau, Feedstock-Kontrolle, Entbindern, Sintern und Validierung erfordern Projektinvestitionen.
Zu einfache Geometrie für MIM
Wenn ein Armbandteil eine flache Platte, eine einfache Stanzform oder ein einfaches bearbeitetes Profil ist, bietet MIM möglicherweise nicht genug Mehrwert. MIM wird nützlicher, wenn es Komplexität integriert oder die Montage reduziert.
Übermäßige Nachbearbeitung nach MIM
MIM ist am attraktivsten, wenn es ein endkonturnahes Teil produziert. Wenn das Teil nach dem Sintern umfangreiche Bearbeitungen an den meisten wichtigen Merkmalen erfordert, kann der Kostenvorteil verschwinden.
Unkontrollierte kosmetische Erwartungen
Wenn die Konstruktion keinen verdeckten Angussbereich, eine akzeptable Trennlinienposition oder einen praktischen Nachbearbeitungsweg zulässt, kann MIM eine Konstruktionsänderung erfordern oder ist möglicherweise nicht die beste Wahl.
Typische MIM-Uhrenteile, die wir prüfen
Gängige MIM-Uhrenbauteile umfassen die folgenden Familien. Die endgültige Herstellbarkeit hängt von den Zeichnungsdetails, dem Material, der Toleranz, der Oberflächenbearbeitung, dem Jahresvolumen, den Inspektionsanforderungen und davon ab, ob das Teil nach dem Sintern nahezu endkonturnahe Form behalten kann.
Uhrengehäuse-, -gehäuseteile und Rahmenteile
Uhrengehäuse, Smartwatch-Gehäuse, elektronische Uhrenrahmen, Lünetten, Seitenrahmen, Bandanstöße und Gehäuseadapter sind oft die technisch anspruchsvollsten Uhrenkomponenten. Sie kombinieren sichtbare Oberflächen, Montageschnittstellen, Werkstoffauswahl, Sinterschwindungskompensation und Anforderungen an die Nachbearbeitung.
Da Gehäusekomponenten Geometrie, Schnittstellen für Lünette und Rückseite, sichtbare Oberflächen, Anstöße, Materialauswahl und Oberflächenbearbeitungszugaben kombinieren, werden sie detaillierter in den folgenden Abschnitten behandelt: Technische Prüfung von MIM-Uhrengehäuseteilen.
Gehäusespezifische Prüfung Fallbezogene Teile Gehäuse / RahmenUhrenschließen- und Verschlussteile
MIM kann für Stiftschnallen, Klappschließenteile, Faltschließkomponenten, Schließenrahmen, Schließenarme, verriegelungsbezogene Merkmale und Armbandverschluss-Hardware in Betracht gezogen werden, wenn die Geometrie schwierig effizient zu bearbeiten oder zu stanzen ist.
Diese Teile kombinieren oft sichtbare Oberflächen mit wiederholter Bewegung, daher sollte die Prüfung Festigkeit, Verschleißflächen, Polierzugabe, Beschichtungsaufbau, Trennlinien-Sichtbarkeit und Montagespielraum umfassen.
Schließenrahmen Schließenarm VerriegelungsmerkmalUhrenarmband-, Band- und Gliederteile
Metallbandglieder, Endglieder, dekorative Beschlagteile, Seitenglieder, Bandverbinder und PVD-beschichtete Bandkomponenten können MIM-Kandidaten sein, wenn sie komplexe Formen, integrierte dekorative Merkmale oder wiederholte Montageschnittstellen aufweisen.
Bei Band- und Armbandteilen sollte die Prüfung auf Kantenverrundung, Glied-zu-Glied-Passung, Oberflächengleichmäßigkeit, Polierzugabe, Beschichtungsdicke und Prüfung nach der Endbearbeitung fokussieren.
Bandglied Endglied Dekorative BeschlagteileUhrendrücker und Bedienungshardware
Seitendrücker, Smartwatch-Drücker, metallische Drucktastenteile, Tastenkappen, Tastenhalterungen und kronennahe Metallteile können für MIM geeignet sein, wenn das Teil kleine Merkmale, kompakte Geometrie und wiederholbare Produktionsanforderungen aufweist.
Die Krone selbst erfordert möglicherweise Zerspanung, Rändelung, Abdichtung oder eine andere Fertigungslogik, sodass nicht jedes Kronenelement automatisch als MIM-Kandidat behandelt werden sollte.
Seitendrücker Tastenkappe SteuerungshardwareArmbandadapter und -verbinder
Armbandadapter, Bandadapter, Schnellverschluss-Verbindungsteile, Gehäuse-Band-Verbinder, Smartwatch-Verbinderrahmen und kleine Verriegelungsverbinder können gute Kandidaten sein, wenn sie Lastrichtung, kompakte Geometrie und sichtbare oder halbsichtbare Oberflächen kombinieren.
Die Hauptprüffragen sind Lastübertragung, Maßhaltigkeit nach der Beschichtung, versteckte Anspritzposition und Trennung zwischen kosmetischen und funktionalen Oberflächen.
Armbandadapter Schnellverschluss-Verbinder VerriegelungsgeometrieKleine interne Uhrenhardware
Miniaturhalterungen, Stützplatten, kompakte Einsätze, kleine interne Metallrahmen, dichte kleine Komponenten und zahnradnahe Stützteile können für MIM in Betracht gezogen werden, wenn sie zu komplex für einfache Bearbeitung oder Stanzen sind.
Wenn die primäre Designherausforderung besser durch ein Zahnrad, eine Halterung, eine Welle oder einen Stift oder ein hochpräzises Merkmal als durch die Uhrenanwendung selbst definiert ist, prüfen Sie die entsprechenden Anleitungen für MIM-Zahnräder, MIM-Halterungen, MIM-Wellen und -Stifte, oder hochpräzise MIM-Teile.
Stützrahmen Kompakteinsatz Interne HardwareÜblicherweise für MIM-Uhrenteile in Betracht gezogene Werkstoffe
Die Werkstoffauswahl für MIM-Uhrenteile sollte gleichzeitig mit der Geometrie und der Endbearbeitung geprüft werden. Ein Werkstoff kann aufgrund seiner Korrosionsbeständigkeit, Dichte, seines Gewichts oder seines Aussehens attraktiv sein, aber die eigentliche Frage ist, ob der Werkstoff konsistent durch Feedstock-Vorbereitung, Spritzgießen, Entbindern, Sintern, Endbearbeitung und Endprüfung verarbeitet werden kann.
Edelstahl für Uhrenbeschläge
Edelstahl wird häufig für sichtbare Uhrenbeschläge in Betracht gezogen, da er je nach Güte und Endbearbeitungsweg Korrosionsbeständigkeit, Polieren, Bürsten, Beschichten oder PVD-bezogene Anforderungen unterstützen kann.
Für eine tiefere Werkstofffamilienauswahl lesen Sie MIM-Edelstahlwerkstoffen.
Titanlegierung für leichte oder hochwertige Beschläge
Titanlegierung kann für leichte oder hochwertige Uhrenhardware in Betracht gezogen werden, sollte jedoch sorgfältig hinsichtlich Feedstock-Route, Sinterkontrolle, Kontaminationsempfindlichkeit, Finishverhalten und Kosten geprüft werden.
Wolframlegierung für dichte oder gewichtsempfindliche Teile
Wolframlegierung kann für dichte oder gewichtsempfindliche Uhrenkomponenten, ausgewählte Premium-Hardware oder kleine Teile mit Gewichtsanforderungen in Betracht gezogen werden. Sie ist nicht automatisch für jedes sichtbare Teil geeignet.
| Werkstoffrichtung | Warum es in Betracht gezogen werden könnte | Prüfung vor dem Werkzeugbau | Fokus auf Uhrenteile |
|---|---|---|---|
| Edelstahl | Korrosionsbeständigkeit und Kompatibilität mit polierten, gebürsteten, plattierten oder PVD-beschichteten Beschlägen, je nach Güte | Güte, Feedstock-Route, Schwindungsverhalten, Oberflächenbearbeitungssequenz und alle Anforderungen an den Hautkontakt | Sichtbare Beschläge, Glieder, Schließen, Verbinder und ausgewählte Gehäuse-bezogene Teile |
| Titanlegierung | Leichtbau oder Premium-Beschläge | Feedstock-Route, Sinterkontrolle, Empfindlichkeit gegenüber Verunreinigungen, Oberflächenbearbeitungsreaktion und Kosten | Teile, bei denen geringes Gewicht und Premium-Materialpositionierung die zusätzliche Prozessprüfung rechtfertigen |
| Wolframlegierung | Bauteilrichtung für hohe Dichte oder gewichtssensitive Komponenten | Geometrie, Feedstock- und Sinterroute, Oberflächenanforderungen und ob hohe Dichte funktional nützlich ist | Dichte Kleinteile, ausgewählte Premium-Hardware oder gewichtsbezogene Komponenten |
Die Materialauswahl beeinflusst das Feedstock-Verhalten, die Schwindung, die Sinterunterstützung, die Enddichte, das Finishverhalten, die Maßhaltigkeit und die Prüfplanung. Ein Materialwechsel nach der Werkzeugherstellung kann die Schwindungskompensation und die Teilequalität beeinträchtigen, daher sollte die Materialroute nach Möglichkeit vor dem Werkzeugbau festgelegt werden.
Für eine breitere Materialübersicht besuchen Sie die MIM-Werkstoffen Hub.
Wenn ein Uhrenarmbandglied, eine Schließe, ein Bandverbinder, ein Gehäuseboden oder eine andere polierte, hautnahe Komponente speziell eine nickelfreie Edelstahlrichtung erfordert, PANACEA Edelstahl für MIM kann in die Materialauswahl aufgenommen werden. Die Materialwahl allein beweist keine Konformität; der tatsächliche Pulver- oder Feedstock-Weg, die Sinterbedingung, das Polieren oder Beschichten, die Verschleißbelastung und die Nickelabgabe des Fertigteils sollten vor der Werkzeugerstellung immer noch bestätigt werden.
Oberflächenveredelung und kosmetische Anforderungen für Uhrenteile
Uhrenkomponenten werden oft nicht nur nach Maßen bewertet, sondern auch danach, wie sie nach der Endbearbeitung aussehen und sich anfühlen. MIM kann eine endkonturnahe Geometrie liefern, aber viele Uhrenteile erfordern dennoch Polieren, Bürsten, Schleifen, Beschichten, Plattieren, PVD oder lokale Bearbeitung. Diese Endbearbeitungsschritte sollten als Teil des Fertigungsplans betrachtet werden, nicht als späte Dekorationswahl.

Polieren, Bürsten und Kantenverrunden
Polieren und Bürsten können Material abtragen und Kanten abrunden. Dies ist wichtig für Bandglieder, Schließen, Verschlussarme, Knöpfe und Adapter, da das fertige Teil nach der kosmetischen Bearbeitung noch korrekt montierbar sein muss.
PVD, Beschichten und Plattieren
PVD, Beschichten und andere Beschichtungen können die Teiledicke verändern und bewegliche oder passende Bereiche beeinträchtigen. Dies ist besonders wichtig für Schließen, Knöpfe, Steckverbinder und Schnellverschlussadapter.
Funktionsflächen sind keine kosmetischen Flächen
Eine sichtbare Schließenfläche muss möglicherweise poliert oder PVD-beschichtet werden, während eine verdeckte Verriegelungsfläche eher Dimensionsstabilität als Glanz benötigt. Jeder Oberflächenbereich sollte vor dem Werkzeugbau kartiert werden.
DFM-Risiken, die vor dem Werkzeugbau geprüft werden sollten
MIM-Uhrenteile erfordern eine DFM-Prüfung vor dem Werkzeugbau, da kleine visuelle oder dimensionale Fehler nach dem Spritzgießen, Entbindern, Sintern und der Endbearbeitung teuer werden können. Das häufigste Problem ist nicht ein einzelner Fehler, sondern eine Diskrepanz zwischen Designerwartung und Prozessplanung.

| DFM-Risiko | Betroffene Uhrenteile | Warum das wichtig ist | Prüfungsrichtung |
|---|---|---|---|
| Angussmarkierung auf sichtbarer Oberfläche | Gehäusebezogene Teile, Verschlüsse, Knöpfe | Risiko kosmetischer Ablehnung | Verdeckten Angussbereich vor dem Werkzeugbau festlegen |
| Sichtbare Trennebene | Schließenrahmen, Adapter, gehäusebezogene Teile | Kann nach Polieren oder Beschichten sichtbar werden | Position der Trennebene bestätigen |
| Schichtaufbau | Verschlüsse, Knöpfe, Adapter | Kann Bewegung oder Montagepassung beeinträchtigen | Beschichtungsdicke, maskierte Bereiche und Endprüfzustand festlegen |
| Sinterverzug | Dünne Armbandbeschläge, Verbinder, Knopfteile | Kann Maßabweichungen verursachen | Wandstärkenausgleich, Stützstrategie und kritische Maße prüfen |
| Verlust der Polierzugabe | Glieder, Schlösser, Knöpfe | Kann Kanten und Passung verändern | Fertigungszugabe vorsehen und Funktionsflächen schützen |
| Kritische Lochschwindung | Knöpfe, Adapter, Steckverbinder | Kann Montage oder Stiftpassung beeinträchtigen | Prüfmaße und Endzustand nach der Endbearbeitung festlegen |
| Handhabungsschäden vor dem Sintern | Grünteile mit dünnen Armen oder kleinen Merkmalen | Grünteile sind vor der Verdichtung spröde | Handhabung von Grünteilen, Auflageunterstützung und Merkmalschutz prüfen |
Prüfschwerpunkt nach Sintern und Endbearbeitung
Bei Uhrenkomponenten sollte die Prüfung auf den endgültigen Verwendungszustand ausgelegt sein, nicht nur auf das gesinterte Teil. Ein Bauteil kann die grundlegende Sinterprüfung bestehen, aber nach dem Polieren, PVD-Beschichten, Plattieren oder der Endmontage versagen, wenn die kritischen Oberflächen nicht korrekt definiert wurden.
| Prüfstufe | Was zu prüfen ist | Bedeutung für Uhrenteile |
|---|---|---|
| Nach dem Sintern | Schwindungsergebnis, Verzug, Lochposition, Stabilität dünner Merkmale, sichtbare Verformung | Bestätigt, ob der MIM-Prozess und die Werkzeugkompensation vor der Endbearbeitung stabil sind. |
| Nach dem Polieren oder Bürsten | Kantenverlust, Oberflächenwelligkeit, kosmetische Konsistenz, Schutz funktionaler Oberflächen | Polieren kann das Erscheinungsbild verbessern, aber auch Abmessungen verändern oder Montagekanten abschwächen. |
| Nach PVD-Beschichtung, Plattieren oder Beschichtung | Beschichtungsaufbau, bewegliche Passungen, maskierte Bereiche, Farbkonsistenz, Kontaktflächen | Die Beschichtungsdicke kann Verschlüsse, Knöpfe, Adapter und andere zusammenpassende Merkmale beeinflussen. |
| Endmontagezustand | Stiftpassung, Tastenweg, Verschlussbewegung, Bandverbindung, optische Akzeptanzflächen | Das Endteil muss sowohl die optische Prüfung als auch die Montagefunktion erfüllen, nicht nur die Maßprüfung. |
Welche Informationen sollten Käufer für eine Watch-Teile-Anfrage bereitstellen?
Eine nützliche Anfrage sollte dem Entwicklungsteam helfen, die Herstellbarkeit zu bewerten, nicht nur den Preis. Für MIM-Uhrenteile sollte das Zeichnungspaket die Teilefunktion, Materialerwartung, kosmetische Anforderungen, Toleranzen, Jahresstückzahl und Projektphase zeigen.
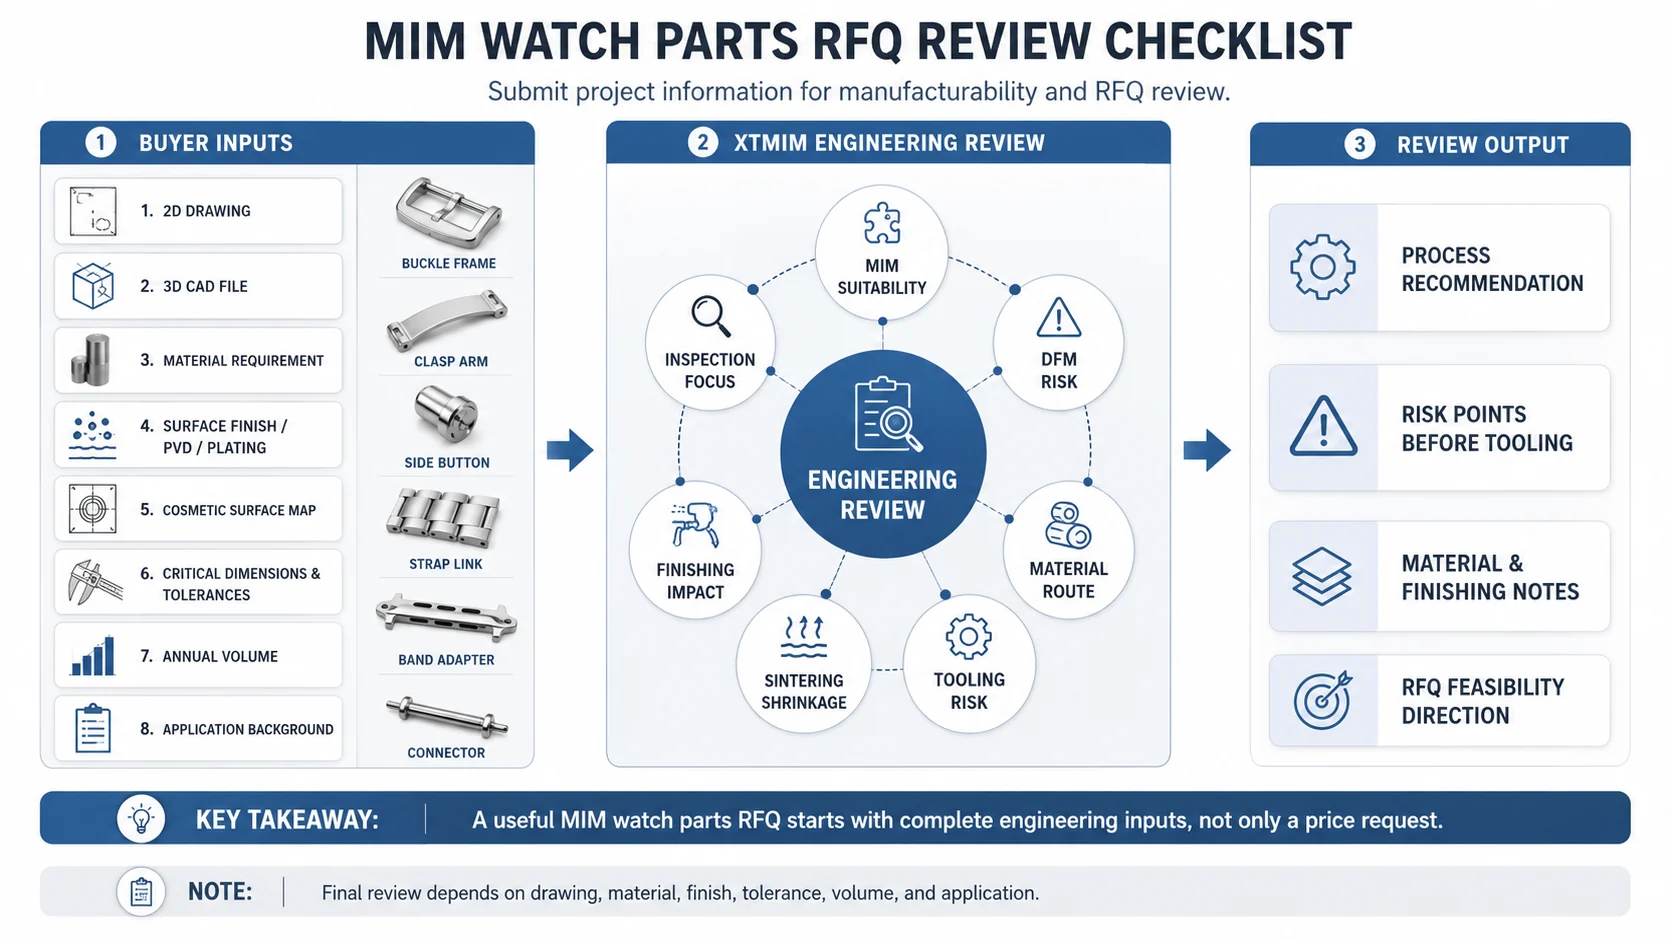
Zeichnungen, 3D-Dateien und kritische Maße
- 2D-Zeichnung
- 3D-CAD-Modell
- Kritische Maße
- Montagebereiche
- Loch, Nut, Stift oder Verriegelungsmerkmale
- Toleranz- und Prüfanforderungen
Material-, Oberflächen- und kosmetische Anforderungen
- Zielmaterial oder Materialfamilie
- Polieren, Bürsten, Schleifen, Beschichten, PVD oder Coating
- Sichtbare kosmetische Oberflächenkarte
- Funktionelle Kontaktflächen
- Maskierte oder geschützte Bereiche
- Farb- oder Glanzerwartungen, falls relevant
Anwendung, Stückzahl und Projektphase
- Teiltyp und Anwendungshintergrund
- Mechanische Uhr, elektronische Uhr, Smartwatch, Armbandbeschläge oder Steckverbinderbaugruppe
- Geschätzte Jahresstückzahl
- Prototypen-, Vorserien- oder Serienphase
- Zielmontagefunktion
- Musterfotos oder vorhandene Teile-Referenzen
Senden Sie Ihre Uhrenteil-Zeichnungen zur MIM-Prüfung
Für kundenspezifische Uhrenschließen, Verschlussteile, Armbandglieder, Seitentasten, Bandadapter, Steckverbinder, kleine innere Beschläge oder gehäusebezogene MIM-Teile senden Sie Ihre 2D-Zeichnungen, 3D-CAD-Dateien, Zielmaterial, Anforderungen an die Oberflächenoptik, Finish-Erwartungen, kritische Maße, Toleranzanforderungen, Jahresstückzahl und Anwendungshintergrund.
XTMIM kann vor der Werkzeugherstellung oder Vorserienfertigung die Prozesseignung, DFM-Risiken, Materialroute, Werkzeugkompensation, Sinterschwindung, Einfluss der Nachbearbeitung, Montagepassung und Prüfschwerpunkte prüfen.
Technische Referenzen für MIM-Uhrteile
Konstruktions- und Materialentscheidungen beim Metallpulverspritzguss sollten sich an anerkannten technischen Referenzen orientieren, jedoch ersetzen Verbandsmaterialien und Normen nicht die projektspezifische DFM-Prüfung. Für Uhrenteile sind die relevantesten Referenzen jene, die die MIM-Prozessfähigkeit, das Materialverhalten, die Prozesswirtschaftlichkeit, die Bewertung von Hautkontaktmaterialien und die Eignung für komplexe Kleinteile erläutern.
MIMA: Was ist MIM?
Die Metal Injection Molding Association erklärt MIM als ein Verfahren für komplexe Metallteile, die sonst bearbeitet oder montiert werden müssten, einschließlich der Bedeutung von Geometriekomplexität und Produktionswiederholbarkeit bei der Prozessauswahl.
EPMA: Metal Injection Moulding
Die EPMA beschreibt MIM als einen Weg für komplex geformte Teile in größeren Stückzahlen und erklärt auch, wann einfachere Herstellungsverfahren wirtschaftlicher sein können.
PIM International: Uhrenanwendungen
PIM International dokumentiert den Einsatz von MIM in uhrenbezogenen Anwendungen, einschließlich Gehäusegeometrie, Aussehen, Material und Produktionsüberlegungen. Die endgültige Eignung erfordert weiterhin eine projektspezifische DFM-Bewertung.
Beschichtungsforschung: Edelstahl-Uhrenglieder
Forschung zu MIM-Edelstahl-Uhrenarmbändern liefert Korrosions- und Nickelabgabedaten, die für die Bewertung von hautnahen Materialien relevant sind. Sie begründet keine Eignung für jedes Uhrenteile-Design oder jede Oberflächenbearbeitungsroute.
FAQs zu MIM-Uhrenteilen
Welche Uhrenteile können durch MIM hergestellt werden?
MIM kann für Uhrenschließen, Verschlussteile, Bandglieder, Seitendrücker, Bandadapter, Verbinder, kleine interne Metallteile und ausgewählte gehäusebezogene Teile in Betracht gezogen werden. Die endgültige Eignung hängt von der Teilegeometrie, dem Material, den sichtbaren Oberflächen, den Toleranzanforderungen, dem Endbearbeitungsweg und der jährlichen Produktionsmenge ab.
Werden MIM-Uhrenteile nur für Uhrengehäuse verwendet?
Nein, Uhrengehäuse sind nur eine Gruppe von MIM-Uhrenkomponenten. Schnallen, Schließen, Armbandbeschläge, Knöpfe, Adapter, Steckverbinder und kleine funktionale Komponenten können ebenfalls geeignet sein, wenn ihre Geometrie, Materialauswahl, Oberflächenbearbeitung, Stückzahl und Montageanforderungen zum MIM-Prozess passen.
Warum erfordern Gehäuseteile für Uhren eine tiefere technische Prüfung?
Uhrengehäuseteile kombinieren Gehäusegeometrie, sichtbare Oberflächen, Materialauswahl, Polieren, PVD oder Beschichtung, Anstöße, Knopföffnungen, Lünetten- und Bodendeckel-Schnittstellen sowie manchmal unterschiedliche Anforderungen für mechanische, elektronische oder Smartwatch-Designs. Diese Wechselwirkungen machen Gehäusekomponenten empfindlicher gegenüber Werkzeugkompensation, Nachbearbeitungszugaben, kosmetischen Zonen und der Passform bei der Endmontage.
Können Edelstahl, Titanlegierung oder Wolframlegierung für MIM-Uhrenteile verwendet werden?
Diese Materialien können für MIM-Uhrenteile in Betracht gezogen werden, aber die Eignung hängt von der Teilekonstruktion, der Feedstock-Verfügbarkeit, dem Sinterverhalten, dem Nachbearbeitungsprozess, dem Kostenrahmen und den Prüfanforderungen ab. Edelstahl wird oft für korrosionsbeständige sichtbare Beschläge in Betracht gezogen; Titanlegierung kann für leichte Premiumteile geprüft werden; Wolframlegierung kann für dichte oder gewichtsempfindliche Komponenten geprüft werden.
Müssen MIM-Uhrenteile auf Korrosion oder Nickelabgabe bei Hautkontaktanwendungen geprüft werden?
Ja. Uhrenglieder, Schließen, Armbandverbinder, Gehäuseböden und ausgewählte gehäusebezogene Teile können über längere Zeiträume mit Haut oder Schweiß in Kontakt kommen. Daher sollten Korrosionsverhalten, Beschichtungsbeständigkeit, Nickelabgaberisiko (wo relevant), Reinigungseinflüsse und die Anforderungen des Endmarktes vor der Produktion geprüft werden. Die Materialauswahl sollte durch die spezifische Teilekonstruktion, den Oberflächenzustand, die Nachbearbeitungsroute und die Anwendungsumgebung bestätigt werden.
Sind MIM-Uhrenteile nach dem Sintern gebrauchsfertig?
Nicht immer. Viele Uhrenteile erfordern nach dem Sintern Polieren, Bürsten, Schleifen, Beschichten, Plattieren, PVD, lokale Bearbeitung oder Endprüfung. Diese Sekundäroperationen sollten bereits bei der DFM-Prüfung berücksichtigt werden, da sie Abmessungen, Kantenzustand, Oberflächenerscheinung und Montagepassung verändern können.
Wann ist MIM für Uhrteile ungeeignet?
MIM ist möglicherweise nicht geeignet für Einzelersatzteile, einfache Stanzgeometrien, kundenspezifische Kleinserien, Teile mit umfangreicher Nachbearbeitung nach dem Sintern oder kosmetische Designs, die keine praktische Anguss-, Trennlinien-, Polier- oder Beschichtungsplanung zulassen.
Welche Informationen werden für ein MIM-Uhrteile-Angebot benötigt?
Eine aussagekräftige RFQ sollte 2D-Zeichnungen, 3D-CAD-Dateien, Zielmaterial, Oberflächenanforderungen, kosmetische Oberflächenkarte, kritische Maße, Toleranzanforderungen, Jahresstückzahl, Projektphase und Anwendungshintergrund enthalten. Musterfotos oder Referenzteile können ebenfalls helfen, kosmetische und Montageerwartungen zu klären.