
金属射出成形の利点と限界
金属射出成形(MIM)の長所と短所は、一般的なプロセス上の主張としてではなく、図面レベルで判断する必要があります。MIMは、複雑な形状、適切な材料、安定した生産需要、現実的な寸法要件を組み合わせた小型金属部品の場合に強力な選択肢となります。主な利点は、ニアネットシェイプ成形、機械加工の無駄の削減、再現性の高い生産、小型機能部品の一体化能力です。主な欠点または制限は、金型コスト、焼結収縮、部品サイズ、肉厚の感度、材料の入手性、公差戦略、金型製作後の設計変更リスクです。実際には、MIMは、部品がプロジェクトのボリュームに見合うコストで成形、脱脂、焼結、検査、製造できる場合にのみ選択されるべきです。.
For a specific drawing, MIM is appropriate only when its geometry and production benefits outweigh the tooling, shrinkage, tolerance, and material risks. This balance should be reviewed before tooling or RFQ approval.
簡易判断表:MIMは貴部品に適していますか?
実用的なMIMの決定は、まず長所と短所を比較することから始まります。MIMは、CNC加工、鋳造、プレス加工、従来の粉末冶金の万能な代替品ではありません。金型コスト、焼結収縮、公差制御、材料の実現可能性、設計変更リスクを上回って、最終形状に近い複雑な小型形状を成形する利点がある場合にのみ有用になります。部品の形状、材料、公差レベル、生産量はすべて、金型ベースの射出成形および焼結ルートをサポートする必要があります。.
| プロジェクト要素 | MIMが適しているケース | MIMが適さない可能性があるケース |
|---|---|---|
| 部品サイズ | 小型でコンパクトな金属部品 | 大型、重量、厚肉の部品 |
| 形状 | 複雑な3次元形状、薄肉、小穴、スロット、リブ、アンダーカット、微細な形状 | 単純なプレート、シャフト、ブロック、スペーサー、または基本的な旋盤加工部品 |
| 生産数量 | 中〜高リピート生産 | 超低ロットの試作品や単発プロジェクト |
| 材料 | 安定したフィードストックと焼結挙動を有する認定MIM合金 | MIMに利用不可または未検証の材料 |
| 公差 | 金型補正、プロセス制御、または局所的な二次加工で制御可能な機能公差 | 二次加工なしで多くの寸法に極めて厳しい公差 |
| 設計の成熟度 | 金型製作前に図面が安定している | 頻繁な設計変更が見込まれる |
| コストロジック | 金型コストを生産数量で償却可能 | 金型コストが注文数量で正当化できない |
| プロセスリスク | 成形、脱脂、焼結に適した形状 | 厚肉部、不均一な肉厚、支持されていない形状、または焼結が困難な挙動はリスクを高めます。 |
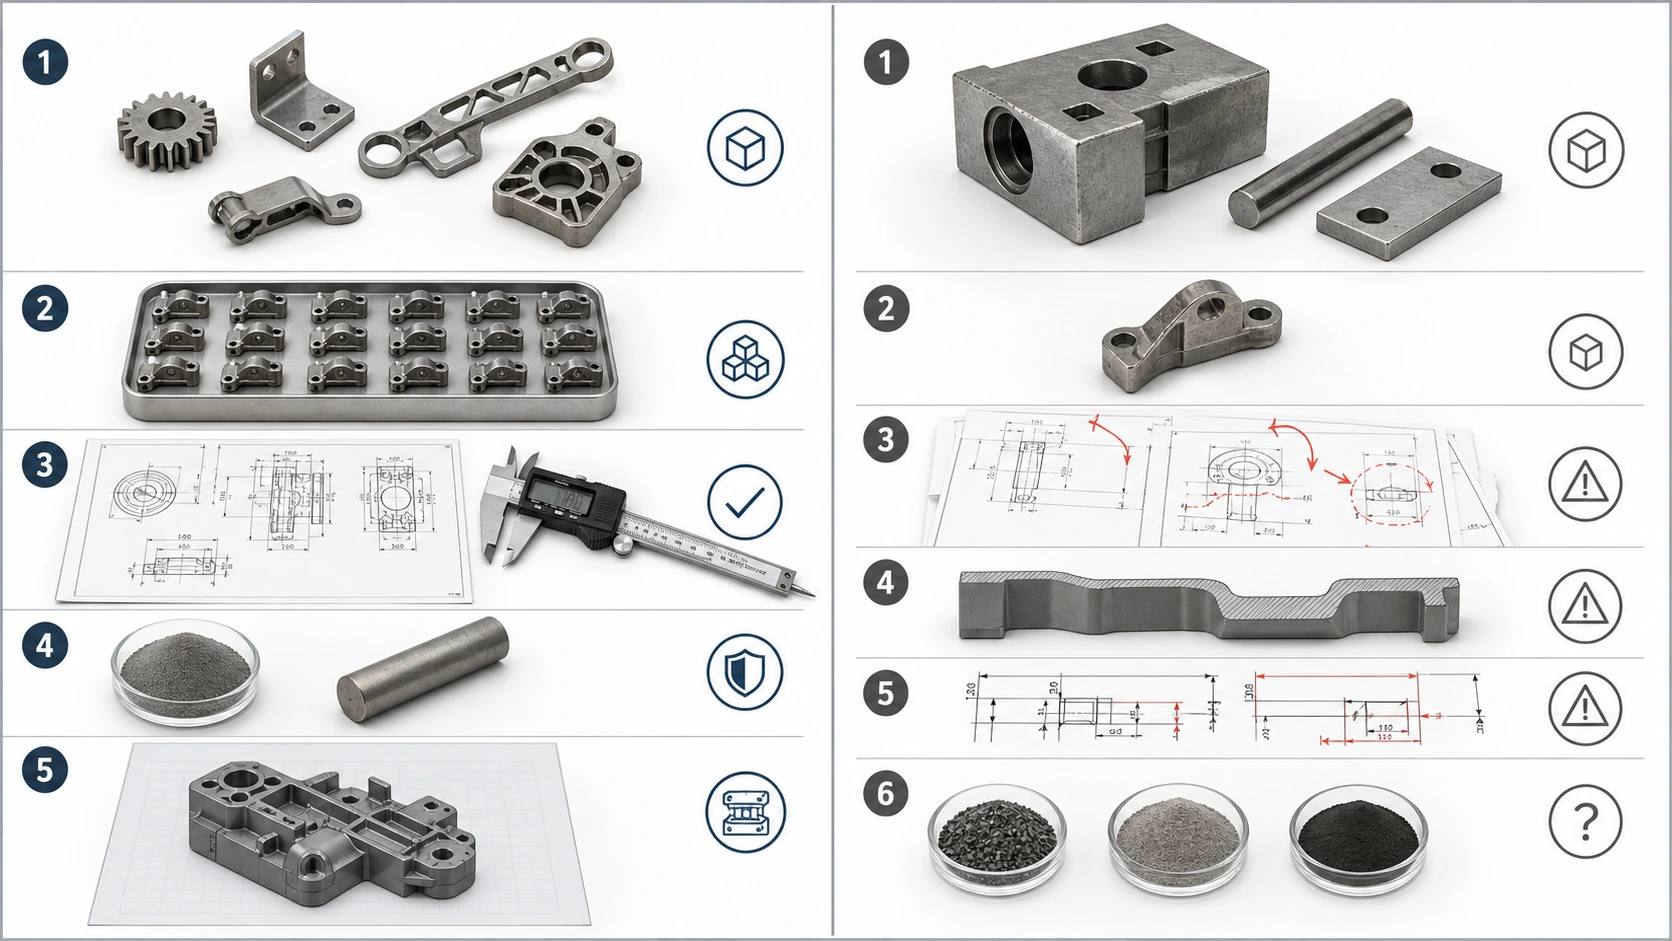
MIMは複雑さだけで判断すべきではありません。適切な候補は通常、小型サイズ、複雑な形状、安定した数量、適切な材料、現実的な公差、そして金型製作前の成熟した図面を兼ね備えています。.
金属射出成形の主な利点
金属射出成形(MIM)の利点は、微細金属粉末、バインダーベースのフィードストック、射出成形、脱脂、焼結、寸法補正の組み合わせから生まれます。適切な小型複雑部品の場合、これらの利点は機械加工の負担、材料の無駄、組み立ての複雑さを軽減できます。成形された形状が機能形状の大部分を担い、収縮、金型、公差、検査のリスクが管理可能である場合に最も価値があります。.

MIMは単に「安価な金属製造」ではありません。その価値は、機械加工の削減、組立の削減、そして金型が正当化できる場合に小型で複雑な部品を繰り返し生産できることにあります。.
複雑な金属形状をニアネットシェイプで成形可能
金属射出成形の最大の利点は、小型で複雑な金属部品を最終形状に近い状態で製造できることです。薄肉、小穴、リブ、溝、アンダーカット、ボス、スプライン、多軸形状などの特徴を、多くの場合1つの成形部品に統合できます。.
これは、多くの小型金属部品が複数のCNCセットアップ、EDM、溶接、組立、手作業による仕上げを必要とする場合に高コストになるため重要です。MIMは形状の大部分を金型内で直接成形し、その後焼結によって高密度の金属部品を実現できます。.
しかし、複雑な形状であっても、製造可能な形状である必要があります。肉厚の変化、パーティングライン、ゲート位置、グリーンパート強度、バインダー除去経路、焼結支持について、金型製作前にレビューする必要があります。より広範な技術背景については、以下を参照してください。 金属射出成形の概要.
MIMは小型複雑部品の機械加工廃棄物を削減できる
MIMは、CNC加工で材料除去量が多すぎる、または小型部品のサイクルタイムが長すぎる場合に検討されることがよくあります。MIMはニアネットシェイプで部品を成形するため、原材料の廃棄物を削減し、直接成形できるフィーチャーへの過度な機械加工を最小限に抑えることができます。.
この利点は、部品が高価値の合金を使用している場合、多くの小さなフィーチャーを含む場合、または意味のある数量で再現性のある生産が必要な場合に最も顕著です。すべてのスロット、穴、リブ、プロファイルを棒材から機械加工する代わりに、金型で形状の大部分を最初から作ることができます。.
コスト面での利点は自動的には得られません。部品が単純、低数量、非常に大きい、または依然として広範な後加工が必要な場合、CNCの方が実用的な選択肢である可能性があります。.
MIMは部品統合と組立削減をサポート
MIMにより、設計エンジニアは複数の小さなフィーチャー、または場合によっては複数の組み立て部品を、1つの成形金属部品に統合するオプションを得られます。小型精密機構では、わずかな組立削減でも一貫性が向上し、サプライヤー管理が簡素化されます。.
よくある間違いは、部品点数を減らすためだけに部品を統合することです。統合された部品が厚くなりすぎたり、脱脂が困難になったり、焼結中の支持が難しくなったり、検査が困難になったりすると、統合によって生産リスクがメリットを上回る可能性があります。.
MIMは安定した生産において良好な再現性を提供できる
金型、フィードストック、射出条件、脱脂サイクル、焼結プロファイル、検査計画が安定すれば、MIMは小型複雑部品の再現性のある生産をサポートできます。.
再現性は成形だけでは得られません。原料の一貫性、金型の状態、射出成形の安定性、グリーンパートの取り扱い、脱脂の制御、焼結雰囲気、焼結支持、最終検査といった全工程に依存します。.
購入者にとって、これはサプライヤーが完成部品だけを示すのではなく、部品がどのように制御されているかを説明できる必要があることを意味します。 MIMフィードストック 焼結と検査に至るまで。.
MIMはエンジニアリング用途に有用な材料オプションを提供
MIMは、ステンレス鋼、低合金鋼、軟磁性合金、チタン合金など、多くのエンジニアリング金属材料に対応可能です。また、原料の入手可能性とプロセス能力に応じて、他の認定MIM材料システムも使用できます。.
利点は単に「多くの材料」というだけではありません。本当の利点は、適切な材料と、機械加工や組み立てにコストがかかる小型で複雑な形状を組み合わせられることです。.
材料選定では、公称合金グレードだけでなく、原料の入手可能性、焼結反応、熱処理の必要性、耐食性や耐摩耗性の要件、最終検査方法も考慮する必要があります。.
MIMは、後加工を最小限に抑えながら機能的な詳細を実現可能
多くの小さな特徴は、グリーンパートに直接成形し、脱脂と焼結を経て維持できます。これにより、焼結後にすべての詳細な特徴を機械加工する必要性を減らせます。.
量産では、適切なバランスを選択的に取ることが重要です。ほとんどの形状を成形し、機能上本当に厳しい管理が必要な箇所にのみ二次加工を適用します。このアプローチは、図面全体に非常に厳しい公差を維持しようとするよりも、通常は現実的です。.
金属射出成形(MIM)の主な制限事項
金属射出成形(MIM)の欠点は、金型製作前にレビューする必要があるプロジェクトのリスク要因として理解するのが最も良いです。最も一般的な制限は、金型コスト、収縮制御、部品サイズ、肉厚、公差の期待値、材料の入手性、設計変更に関連します。これらの要因を無視すると、CADではMIMに適しているように見える部品が、高価になったり、検査が困難になったり、生産中に不安定になったりする可能性があります。.
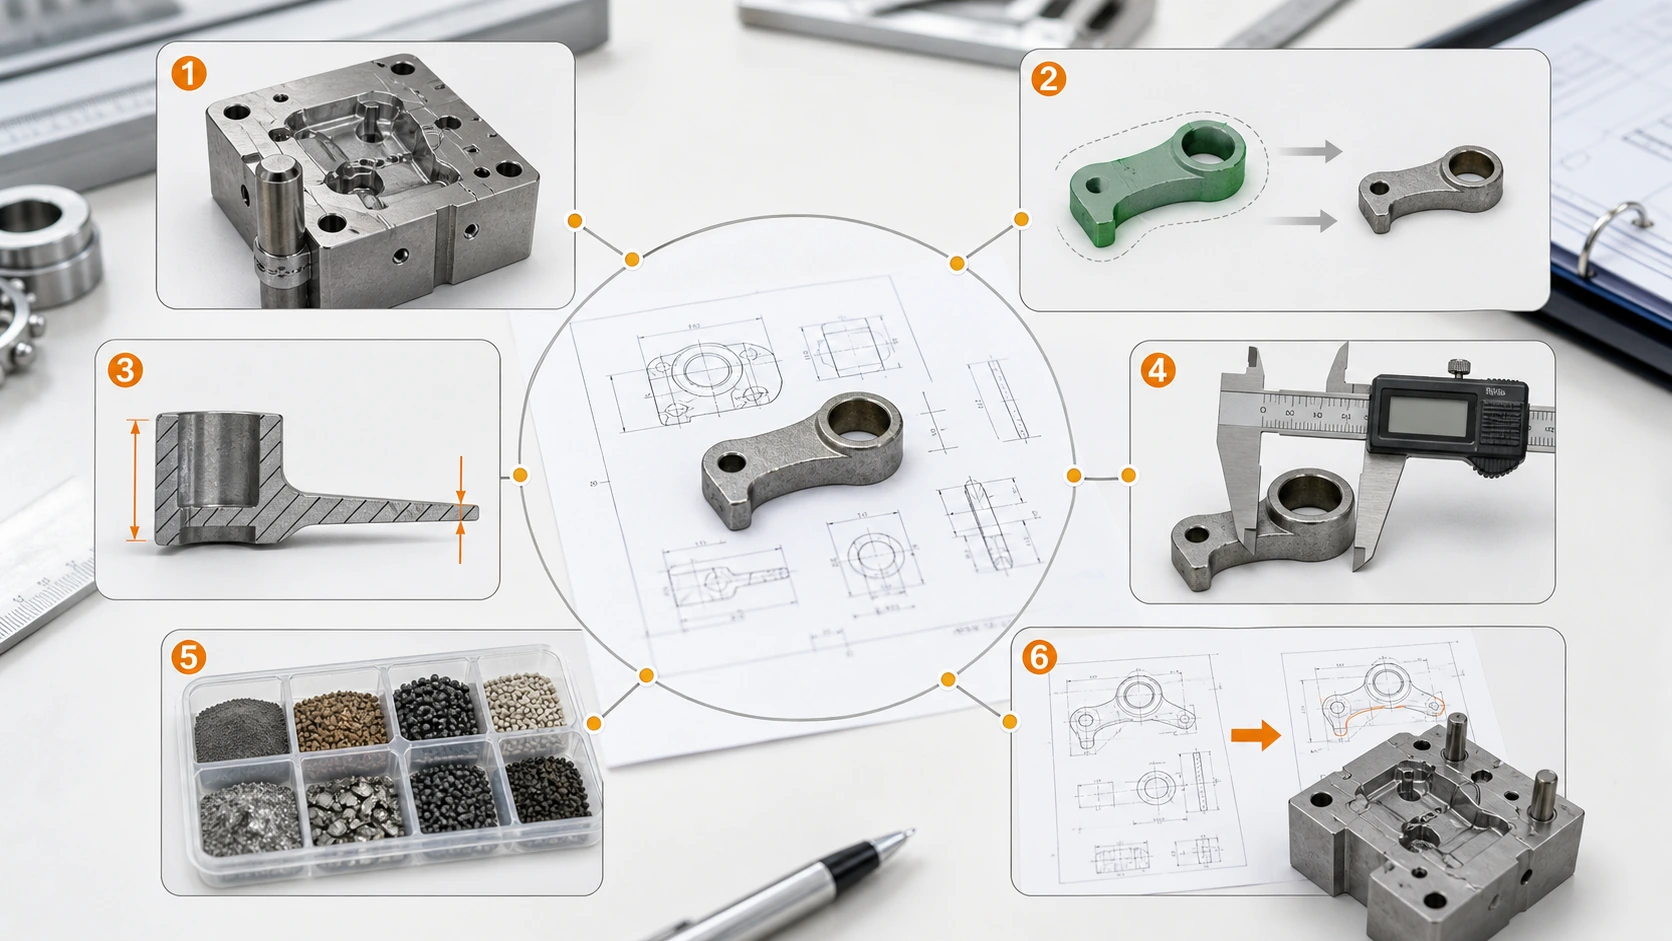
MIMの問題のほとんどは、プロセス名自体に起因するものではありません。それらは、不適切な部品、不適切な数量、不適切な公差戦略、未成熟な設計、または未検証の材料ルートにMIMを選択したことに起因します。.
金型コストは生産数量によって正当化されなければならない
MIMには金型が必要です。これは、調達マネージャーやプロジェクトチームにとって最も重要な制限の一つです。プロジェクトの数量が少なすぎる場合、金型コストと開発期間が正当化されない可能性があります。.
MIMは通常、単品の試作品、非常に初期のコンセプト、またはリリース前に何度も変更される可能性のある設計には最適な選択肢ではありません。初期設計段階では、CNC加工、積層造形、またはその他の試作方法の方が適している場合があります。.
MIM金型は、ゲート位置、パーティングライン、突き出し、収縮補正、および試作調整を考慮する必要があります。十分な繰り返し生産がなければ、これらの固定費を十分な数の部品に分散できません。.
焼結収縮による寸法管理リスク
MIM部品は焼結中に収縮します。この収縮は予想されるものであり、金型とプロセス開発で補償する必要があります。エンジニアリング上の課題は、単に部品が収縮することではなく、収縮が予測可能で均一であり、要求される公差に適合するかどうかです。.
不均一な肉厚、厚肉部、支持されていないスパン、非対称な形状、不十分な焼結支持は、変形リスクを高める可能性があります。重要な寸法は金型製作前に特定し、金型設計、拡大率、治具戦略、二次加工を適切に計画できるようにする必要があります。詳細については、 MIM焼結ガイド.
Shrinkage is influenced by feedstock behavior, powder loading, debinding stability, sintering atmosphere, support method, and wall-section balance. Critical dimensions should be separated from non-critical dimensions before the mold is built.
部品サイズと肉厚は実用的な制約条件です
MIMは通常、小型でコンパクトで複雑な部品に最も適しています。大型、重量、または厚肉の部品は、MIMの経済的・技術的優位性を低下させることがよくあります。.
厚肉部は、バインダー除去がより困難で不均一になるため、脱脂の課題を生み出す可能性があります。大きな断面は、焼結挙動、変形、密度の均一性、サイクルタイムにも影響を与える可能性があります。肉厚やバインダー除去のリスクが懸念される場合は、 MIM脱脂 を確認してください。.
厚肉部はバインダー除去経路を延長し、内部応力のリスクを高めます。大型部品はまた、粉末消費量、炉の装填感度、焼結後の寸法ばらつきを増加させます。.
厳しい公差には、依然として二次加工が必要な場合があります
MIMは優れた再現性を提供できますが、すべての寸法において精密加工の代替として扱うべきではありません。特定の形状では、二次加工、サイジング、コイニング、研削、タップ加工、リーマ加工、または表面仕上げが必要になる場合があります。.
A common buyer mistake is to apply tight tolerances to all dimensions. This increases cost and risk without improving function. A better approach is to separate critical dimensions from non-critical dimensions and define the inspection method before tooling. Functional surfaces, assembly datums, critical holes, positioning features, sealing surfaces, and cosmetic requirements should be identified explicitly so tight control is applied only where it affects performance.
MIMの寸法は、成形ばらつき、グリーンパートの取り扱い、脱脂時の支持、焼結収縮、炉内装填の影響を受けます。重要な機能面は早期に特定し、必要な形状のみに二次管理を適用する必要があります。.
すべての金属合金がMIMに適しているわけではない
材料の入手性も制限の一つです。選択された合金は、MIMフィードストックの製造、射出成形、脱脂、焼結、および最終特性要件に適している必要があります。.
A material that works well as bar stock, casting, or wrought material is not automatically suitable for MIM. The alloy must be available as stable feedstock, respond properly during debinding and sintering, and meet the part’s functional requirements after any necessary heat treatment or secondary operation. Corrosion resistance, wear, hardness, magnetic response, and other performance targets should therefore be reviewed together with sintering behavior and the final inspection route.
A workable MIM route requires a processable powder-and-binder system, stable sintering response, and achievable final properties. Material selection should therefore be checked against feedstock availability and the supplier’s validated process route.
金型製作後の設計変更は高額になる可能性がある
MIM金型は、部品形状、収縮補正、ゲート位置、パーティングライン、突き出し、および予想される焼結挙動に基づいて設計されます。金型が製作された後、大きな設計変更はコストと時間がかかる可能性があります。.
Early review should identify design risks before tooling, especially around parting line, ejection, gate location, wall thickness, holes, slots, sharp transitions, undercut strategy, green-part handling, sintering support, and secondary machining allowance. A shape that looks complex and feasible in CAD still has to be moldable and stable through the full MIM process. Injection-stage risks can also be reviewed through the MIM射出成形 ルート。.
Once tool steel is cut, changing a molded feature may require insert modification, new shrinkage compensation, gate adjustment, or even a new cavity. Design freeze is therefore more important in MIM than in early-stage CNC prototyping.
When MIM Makes Sense — and When It Does Not
After the initial screening, the next question is whether geometry, repeat production, material feasibility, and realistic dimensional control all support the same process route. If several warning conditions apply, another manufacturing method may be more practical.
MIM Is a Strong Candidate When
- The part is small and complex enough that CNC would require multiple setups, long cycle time, or significant material removal.
- Annual demand is stable enough to justify tooling and development cost.
- The design is frozen or close to release, and the required alloy has a qualified MIM route.
- Near-net-shape forming can reduce machining, joining, or assembly steps.
- Critical tolerances are limited to functional features that can be controlled by process planning or local secondary machining.
- DFM review confirms that the part can be molded, debound, supported during sintering, and inspected reliably.
Consider Another Process When
- The project is a one-off prototype, the design is still changing, or rapid iteration is more important than production tooling.
- Volume is too low to amortize tooling and process development.
- The part is large, heavy, simple, or easily made by machining, stamping, casting, or press-and-sinter PM.
- The required material has no validated MIM feedstock or process route.
- Many dimensions require very tight tolerances without allowing secondary machining or sizing.
- Thick sections, difficult debinding, severe sintering distortion risk, or heavy post-machining would remove the main MIM advantage.
MIMプロセス適合性マトリックス
MIM適合性マトリックスは、リスクの低いプロジェクトと、金型製作前にエンジニアリングレビューが必要な部品を区別するのに役立ちます。一部のプロジェクトは即座に却下されませんが、肉厚、収縮、二次加工、検査、材料ルートに関してより詳細なレビューが必要です。.

MIMの適合性は単純な可否判断ではありません。部品は形状、肉厚、公差、材料、数量、設計の成熟度に応じて、低リスク、レビュー要、高リスクに分類されます。.
| 要素 | 低リスク | 設計レビューが必要 | 高リスク |
|---|---|---|---|
| 形状 | 成形可能な形状を持つ小型複雑部品 | 薄肉部と厚肉部が混在 | 大きなソリッド部や支持されていない形状 |
| 肉厚 | 比較的均一な肉厚設計 | 局所的な厚肉部や急激な断面変化 | 脱脂・焼結に影響を与える厚肉部 |
| 公差 | 明確な重要寸法を持つ機能公差 | 複数の重要な寸法に工程計画が必要 | 複数面に多数の超精密寸法がある |
| 材料 | 既知の工程ルートを持つ一般的なMIM合金 | 特別な性能または処理要件 | 未検証の合金または不明確な仕様 |
| 数量 | 安定した量産 | 不確実な予測を持つ中量 | 単発または極小ロットプロジェクト |
| 設計状況 | 確定済みまたはほぼ確定した図面 | 軽微な修正が発生する可能性あり | 頻繁な設計変更が予想される |
| 二次加工 | 局所的な機械加工や仕上げが限定的 | 重要な面に機械加工が必要 | 大量の後加工によりMIMのコスト優位性が失われる |
| 検査計画 | 主要寸法が明確に特定されている | 検査方法の調整がまだ必要 | 明確な基準、公差、受入基準がない |
MIMとCNC、粉末冶金、ダイカスト、インベストメント鋳造、金属AMの比較
For first-pass process selection, compare geometry, material, tolerance, volume, surface requirements, and project timing rather than choosing a process by name alone.
| 製造プロセス | 適している場合 | MIMが適しているケース |
|---|---|---|
| CNC加工 | 低数量、単純形状、非常に厳しい公差、頻繁な設計変更 | 小型で複雑な形状により、加工時間と材料廃棄が多くなる場合 |
| 粉末冶金 | 形状が比較的単純でプレス可能、コスト感度が高い場合 | 複雑な3次元形状、側面形状、薄肉、微細なディテールが必要な場合 |
| ダイカスト | 大型の非鉄部品と非常に大量生産 | 小型の鋼または高性能合金部品が必要 |
| インベストメント鋳造 | 大型または寸法要求が低い複雑部品 | 小型精密部品には、より高い再現性と微細な形状が必要 |
| 金属積層造形 | 低量試作、内部流路、迅速な設計反復 | 高い量産再現性には安定した単価と再現性が必要 |
What to Prepare for a MIM Suitability Review
A useful MIM review connects the drawing with material behavior, tolerance control, tooling economics, and production conditions. Providing the information below allows the supplier and project team to judge not only whether the part can be molded, but whether it can be debound, sintered, inspected, and produced at a cost that fits the program.

The review should identify moldability, material feasibility, shrinkage and distortion risk, critical dimensions, inspection requirements, secondary operations, and whether production volume justifies tooling.
| 提供する情報 | MIMレビューで重要な理由 | 一般的なエンジニアリングチェック項目 |
|---|---|---|
| 2D図面と3D CADファイル | 形状、肉厚、アンダーカット、穴、基準面、重要寸法を定義します。. | 成形性、ゲート位置、パーティングライン、突き出し、収縮補正、焼結サポート。. |
| Material and performance requirement | Shows whether a qualified MIM feedstock and process route can meet the functional target. | Alloy feasibility, density target, heat treatment, corrosion, wear, magnetic, strength, or thermal requirements. |
| 年間数量とプロジェクト期間 | Determines whether tooling and development cost can be amortized over repeat production. | Tooling cost logic, production planning, cavity strategy, and unit-cost suitability. |
| Critical tolerances and datum strategy | Separates dimensions that need strict functional control from dimensions that can follow normal MIM variation. | 焼結収縮リスク、検査方法、局所加工、サイジング、コイニング、研削、タッピング、またはリーミングの必要性。. |
| Surface, cosmetic, and secondary-operation requirements | Affects gate-mark location, parting-line acceptance, machining allowance, finishing route, and inspection criteria. | Surface finish, polishing, coating, passivation, plating, heat treatment, cosmetic protection, and machining sequence. |
| 用途と負荷条件 | Clarifies the functional environment the part must survive. | Material selection, density requirement, failure risk, post-treatment route, and final quality-control plan. |
| Current process and design status | Shows whether the project is ready for tooling and where MIM is expected to improve the existing route. | Design freeze, CNC or assembly cost drivers, likely geometry revisions, and whether tooling changes are still probable. |
Example: When a Machined Part Becomes a Good MIM Candidate
Consider a small stainless steel mechanism part with several small holes, a thin side wall, a stepped internal profile, and a compact locking feature. CNC machining can produce the geometry, but repeat production requires multiple setups and local finishing. If demand is stable, the project becomes a reasonable candidate for a MIM review rather than treating every feature as a machining operation.
How XTMIM Reviews MIM Suitability
エンジニアリングレビューのための規格と技術リファレンス
MPIF, MIMA, and EPMA provide industry reference material on MIM process principles and design. Their guidance is most useful when combined with the actual drawing, material data, tolerance requirements, production volume, and supplier capability review.
金属射出成形の利点と限界に関するFAQ
金属射出成形の主な利点は何ですか?
金属射出成形の主な利点は、複雑形状の成形が可能、ニアネットシェイプ成形、機械加工廃材の削減、安定生産における良好な再現性、有用な材料オプション、小さな機能部品を1つの金属部品に統合できることです。これらの利点は、部品が小型で複雑であり、金型投資を正当化できる十分な数量で生産される場合に最も顕著です。.
金属射出成形の主な限界は何ですか?
MIMの主な限界は、金型コスト、設計変更コスト、焼結収縮、部品サイズの制約、肉厚の感度、材料の入手性、および公差の限界です。MIMは、非常に少量の部品、大型の単純部品、または頻繁な変更が必要な設計には必ずしも費用対効果が高くありません。.
MIMは少量生産に適していますか?
MIMは通常、非常に少量の生産には理想的ではありません。金型、プロセス開発、試作コストを十分な部品数で償却する必要があるためです。初期試作品、単品部品、または頻繁に変更される可能性のある設計には、MIMに移行する前にCNC加工や金属積層造形の方が実用的であることが多いです。.
どのような部品サイズがMIMに適していますか?
MIMは通常、小型でコンパクトな複雑形状の金属部品に最も適しています。大型、重量のある部品や厚肉部品は、粉末コストの増加、脱脂時間の長期化、焼結時の変形リスク、寸法管理の難しさなどから、技術的・経済的優位性が低下する可能性があります。.
なぜMIMには金型投資が必要なのですか?
MIMでは、部品形状、ゲート位置、パーティングライン、離型方法、焼結収縮補償に合わせて設計された射出成形金型を使用します。この金型投資は、再現性のある成形と量産に不可欠ですが、安定した部品需要と十分な生産量によって正当化される必要があります。.
MIMではなくCNC加工を選ぶべきなのはどのような場合ですか?
CNC加工は通常、部品が単純、数量が少ない、多くの面で非常に厳しい公差が必要、または設計がまだ変更中の場合に適しています。MIMは、CNC加工で過剰な材料除去、多くの段取り、または小型複雑部品の高い繰り返し加工コストがかかる場合に有利になります。.
MIMがコスト効率的でないのはどのような場合ですか?
MIMは通常、生産量が少なすぎて金型を償却できない場合、部品が大きく単純な場合、設計が安定していない場合、または部品に依然として大規模な後加工が必要な場合にコスト効率的ではありません。このような場合、CNC加工、積層造形、鋳造、プレス加工、または従来の粉末冶金の方が適していることがあります。.
MIMで厳しい公差を達成できますか?
MIMは良好な寸法再現性を達成できますが、厳しい公差は慎重にレビューする必要があります。一部の重要な特徴には、二次加工(機械加工、サイジング、コイニング、研削、タップ加工、リーマ加工)が必要な場合があります。最善のアプローチは、どの寸法が本当に重要かを定義し、すべての特徴に厳しい公差を適用しないことです。.
部品がMIMに適しているかどうかを評価するために必要な情報は何ですか?
適切なMIM適合性レビューには通常、2D図面、3D CADファイル、材料要件、重要寸法、公差要件、年間数量見積もり、使用環境、表面仕上げ要件、熱処理要件、および二次加工の必要性が必要です。.
金型製作前にMIM適合性レビューを依頼する
部品に複雑な形状、小さな機能部品、高い機械加工コスト、または安定した繰り返し需要がある場合、XTMIMは金型開発前にMIMが技術的に適切で経済的に正当化されるかをレビューできます。.
2D図面、3D CADファイル、材料要件、重要公差、年間数量見積もり、表面要件、二次加工の必要性、および使用環境をお送りください。レビューでは、成形性、材料適合性、焼結収縮リスク、肉厚、公差戦略、金型コストのロジック、および生産可能性に焦点を当てます。.
- 図面とCADの成形性と機能リスクのレビュー
- 材料とフィードストックの適合性レビュー
- 肉厚、脱脂、焼結収縮リスクのレビュー
- 重要公差と二次加工計画
- 金型投資と生産数量の適合性チェック