Peças de Suporte MIM para Montagens Metálicas Compactas
Peças de suporte MIM são componentes metálicos compactos usados para montar, localizar, suportar, reter ou posicionar outra peça dentro de uma montagem mecânica. Candidatos típicos incluem suportes compactos de estrutura, montagem, sensor, câmera, ópticos, para laptop e de suporte com recursos tridimensionais integrados.
Comece confirmando a forma do suporte, a função de montagem, a faixa de tamanho e a geometria. Em seguida, revise o material, as tolerâncias, os furos, as ranhuras, os pinos, as nervuras, as operações secundárias e os riscos de DFM.
Formas representativas de suportes: Os exemplos reais de suportes MIM abaixo mostram geometrias compactas de estrutura, montagem e suporte antes de passar para a revisão de DFM, material, tolerância e processo.
- Prioridade um: identificar a forma real da peça do suporte, a função de montagem e as características geométricas.
- Em seguida, revisar: características personalizadas, material, tolerâncias, furos, rasgos, ressaltos, nervuras e riscos de DFM.
- Melhor adequados para outros processos: suportes simples de chapa metálica, suportes estruturais muito grandes e protótipos de baixo volume podem se adequar melhor a outros processos.
Exemplos Reais de Suportes Fabricados por MIM
As peças reais abaixo mostram formas representativas de suportes MIM usadas para avaliar a geometria, a função de montagem, o risco de DFM, a escolha do material e a estratégia de tolerância.
Juntas, elas cobrem suportes de dispositivos compactos, formas de pinos de suporte, suportes de sensor e um exemplo estrutural maior que requer revisão adicional de tamanho, carga, planicidade e adequação do processo.
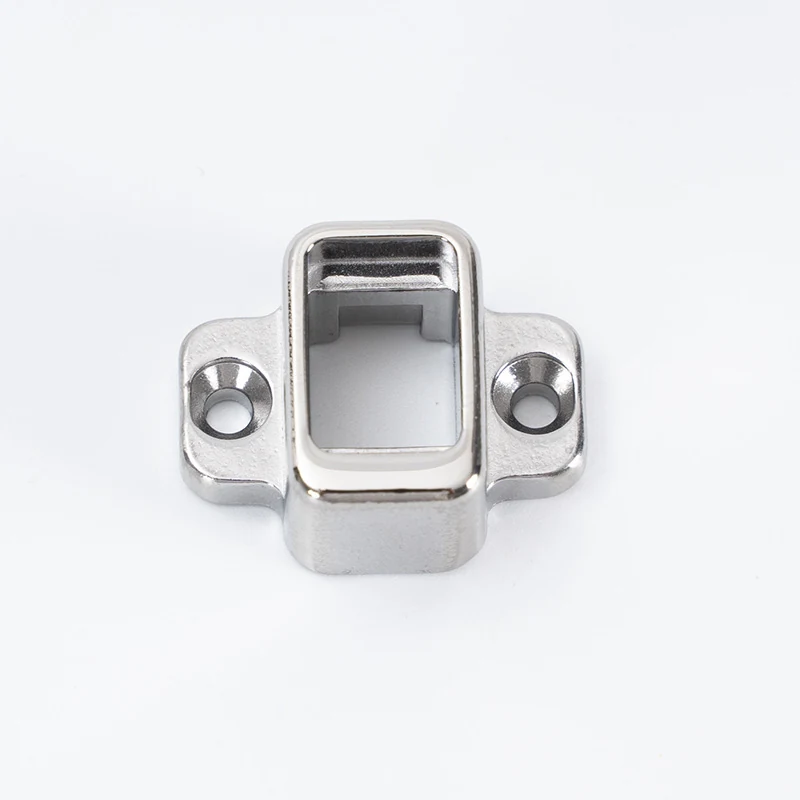
Suporte para Celular em Aço Inoxidável 304
Suporte MIM compacto representativo com geometria de estrutura, furos de montagem lateral e recursos de suporte integrados.
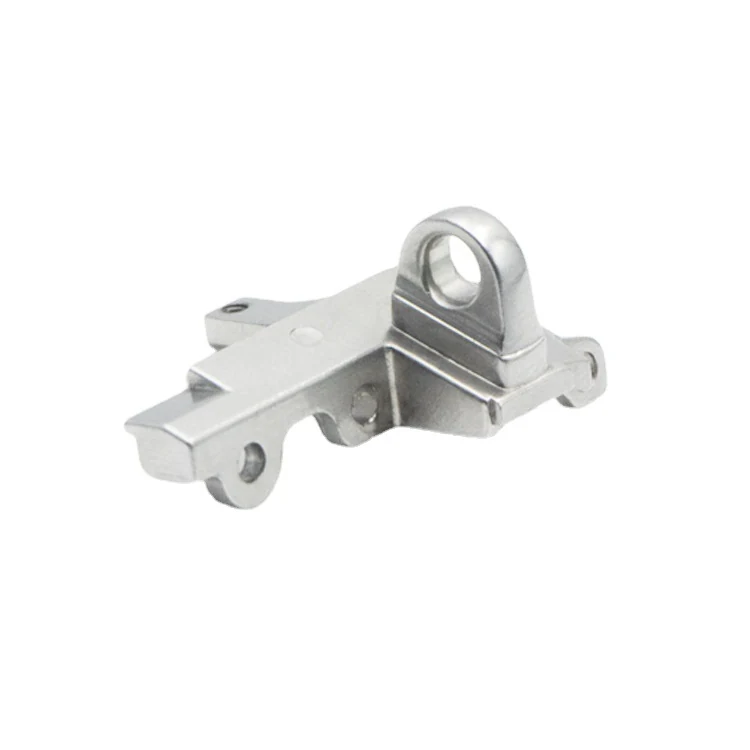
Suporte para Notebook
Mostra a geometria do suporte com furos, recursos de montagem elevados, degraus, braços e áreas de suporte local que podem precisar de revisão DFM para MIM.
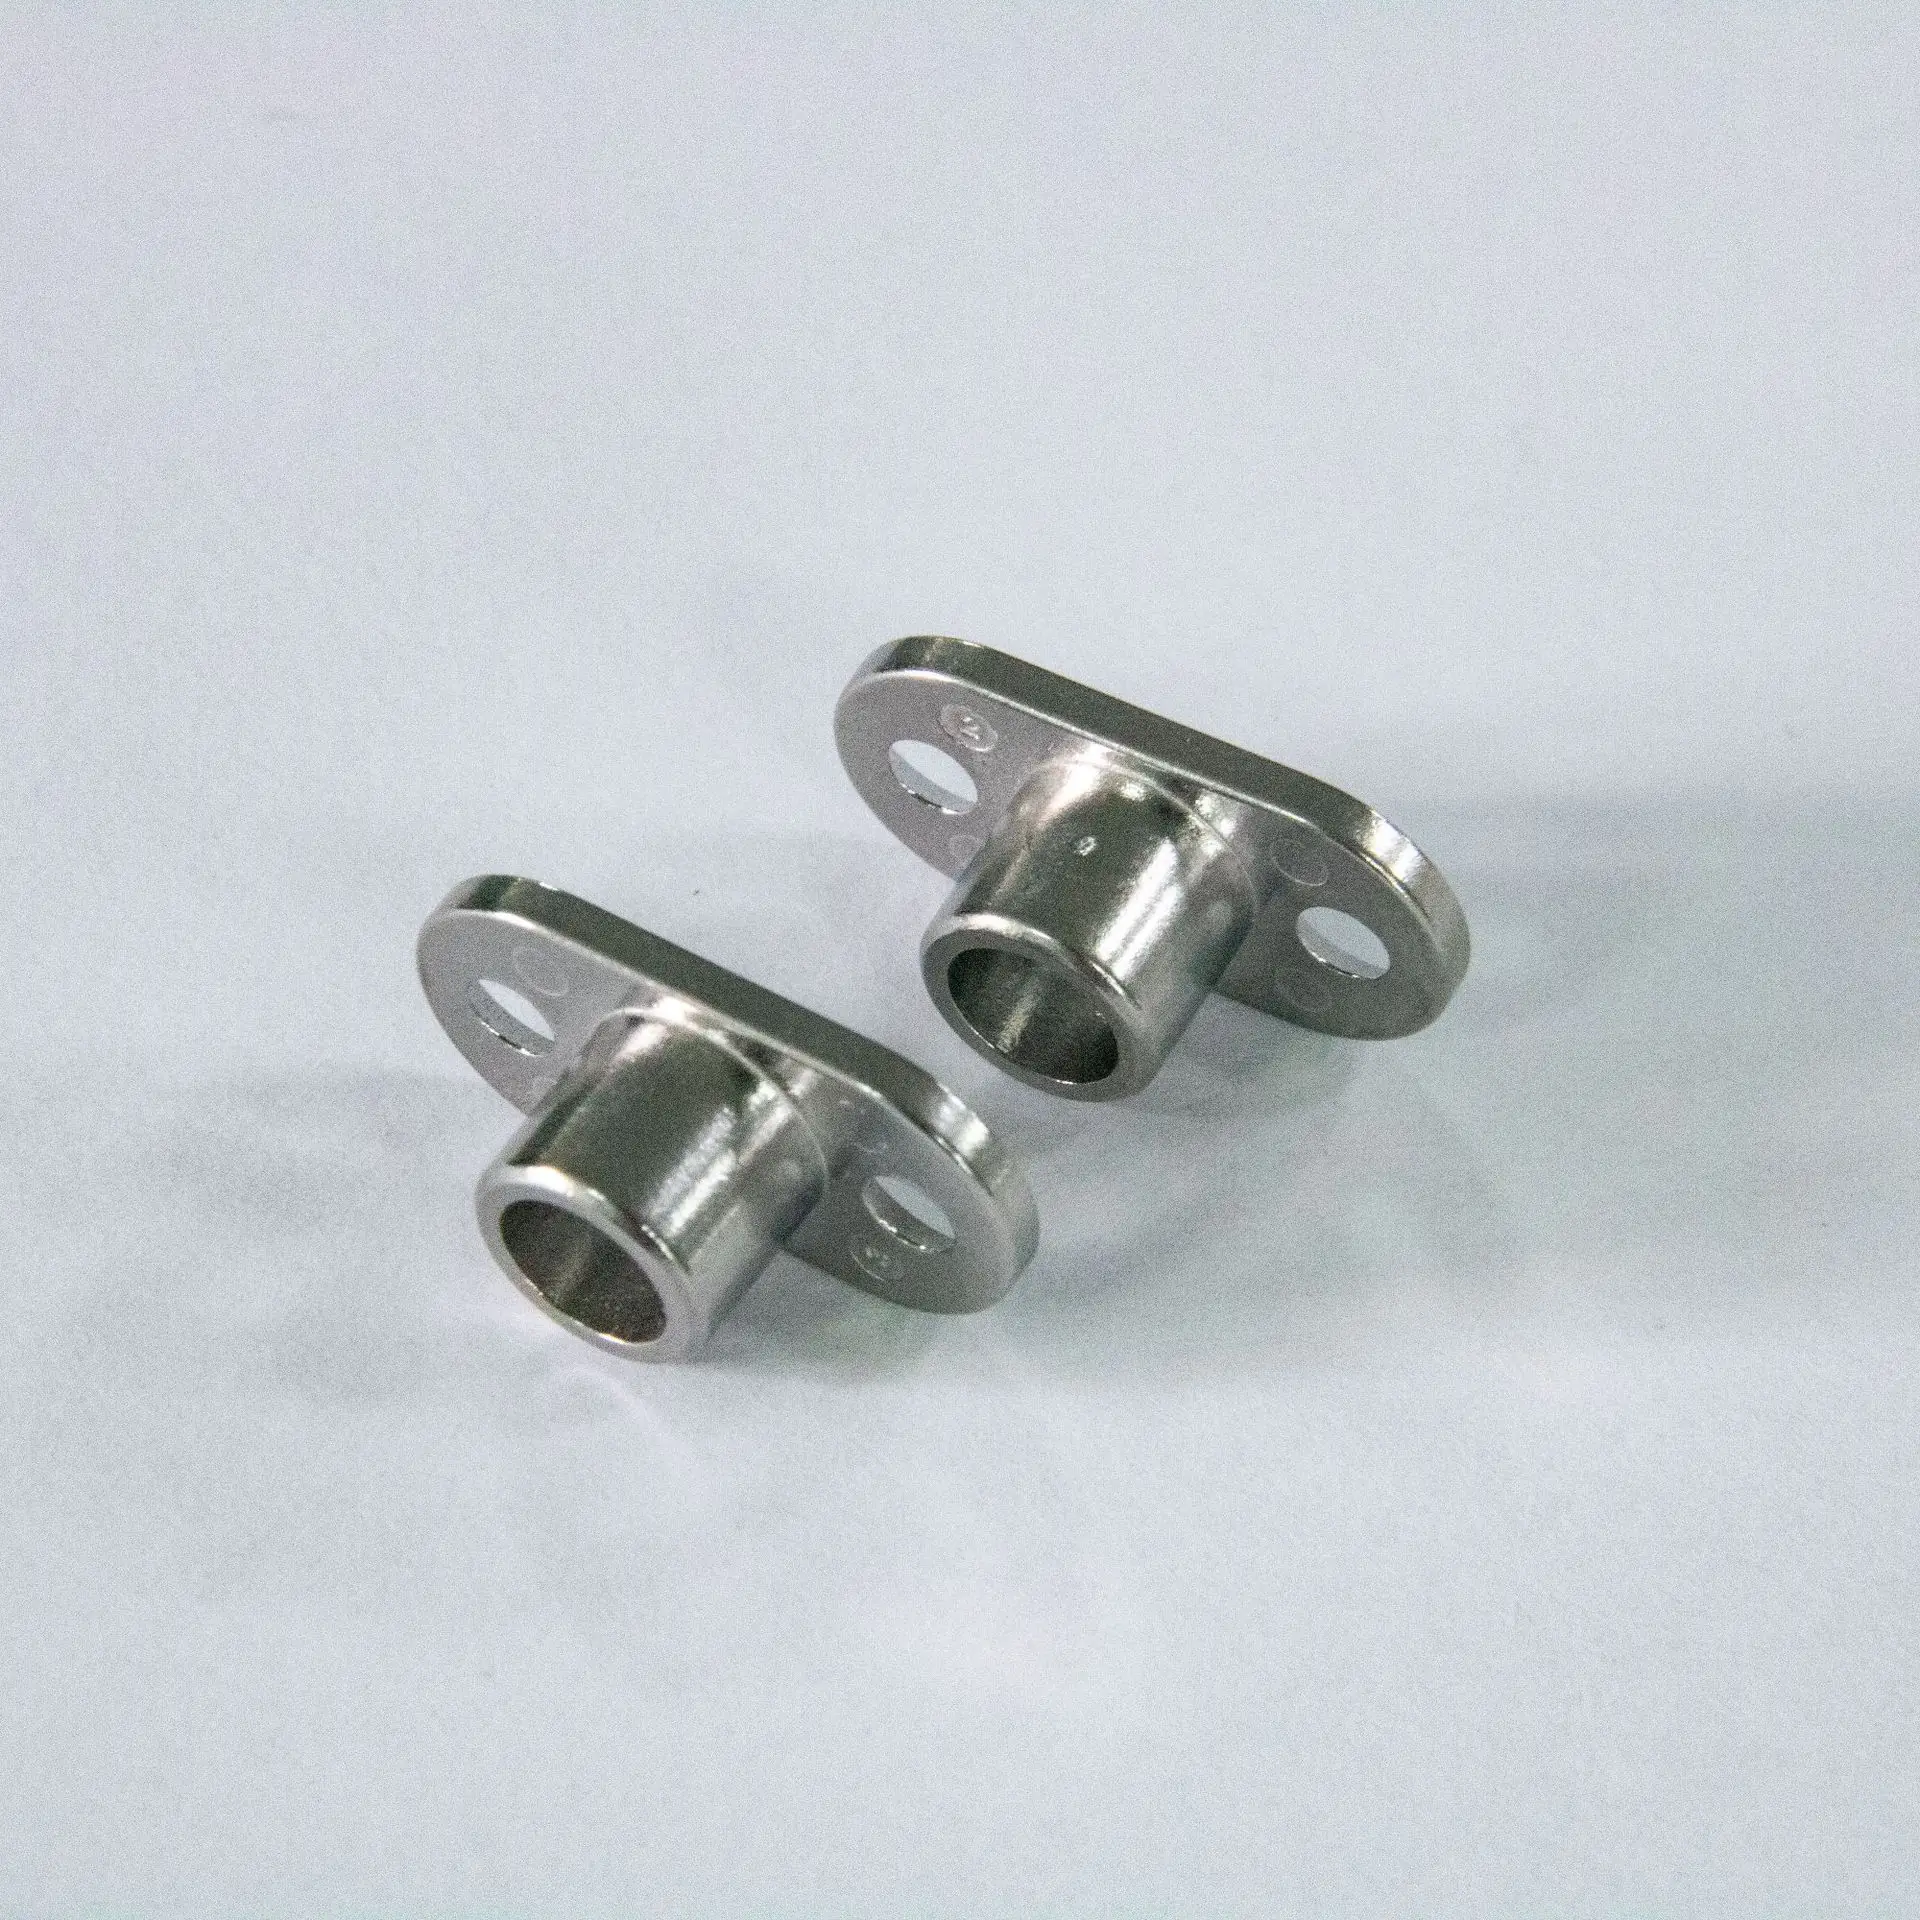
Acessório de Suporte para Celular em Aço Inoxidável 304
Mostra um acessório de suporte de dispositivo compacto com pinos de suporte e recursos de montagem integrados.
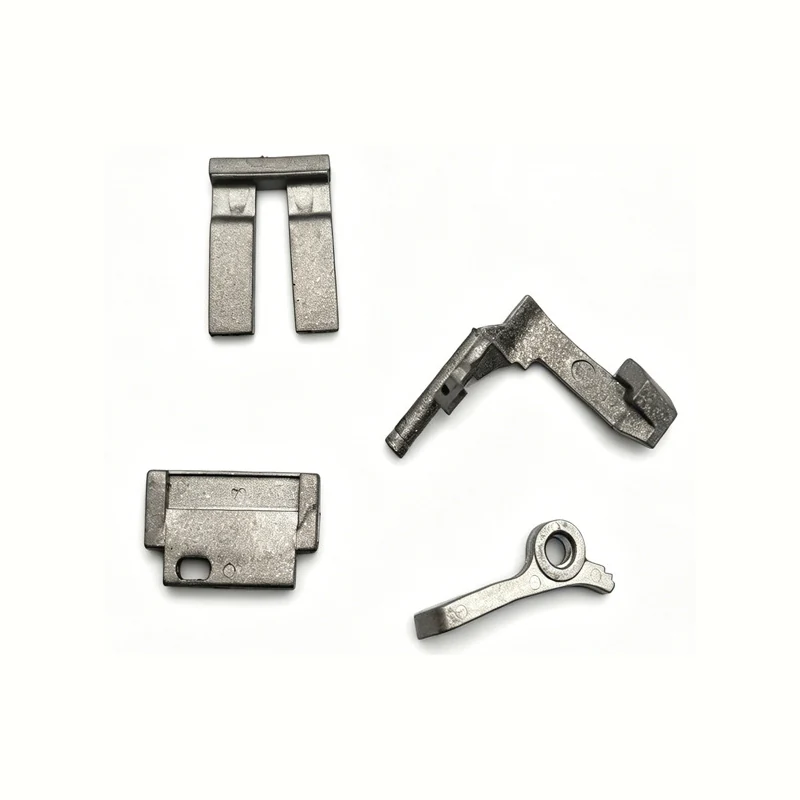
Suporte para Sensor de Veículo de Nova Energia em Titânio
Suporte de sensor representativo onde recursos compactos de suporte, montagem e localização definem a função do suporte.
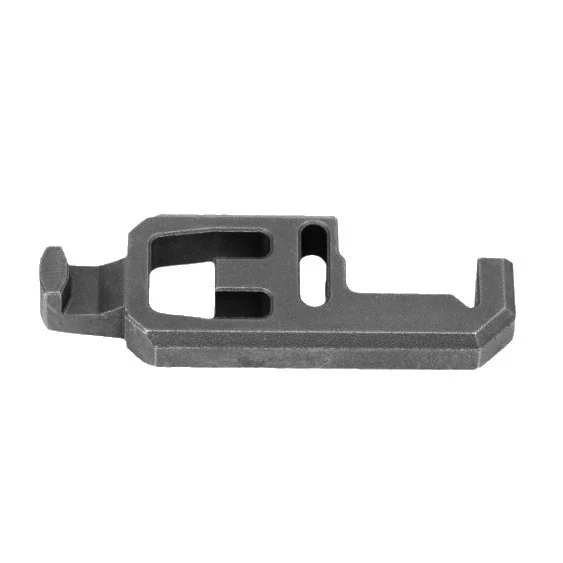
Peça de Suporte Estrutural Automotivo
Peças de suporte estrutural requerem revisão adicional de tamanho, carga, planicidade e adequação do processo antes que o MIM seja selecionado.
Resposta Rápida: Quais Peças de Suporte São Adequadas para MIM?
Uma peça de suporte é uma forte candidata para MIM quando é pequena, compacta, funcionalmente integrada e necessária em volume de produção. Candidatos ideais frequentemente combinam furos de montagem, abas de localização, braços de suporte, pinos, nervuras, ranhuras, recursos laterais ou geometria de quadro compacta em uma única peça metálica. O MIM é menos adequado para suportes simples de chapa metálica dobrada, placas planas grandes, protótipos de volume muito baixo ou suportes estruturais grandes onde estampagem, usinagem, fabricação, fundição ou outro processo é mais prático.
Geometria de Peça Pequena de Suporte
Use MIM quando a peça de suporte tiver geometria 3D compacta que, de outra forma, necessitaria de múltiplas operações CNC, detalhes soldados, fixadores separados ou montagem complexa.
Necessidades de Revisão das Características do Suporte
Direção do furo, comprimento da ranhura, braços de suporte, geometria do pino, superfícies de referência, transições de parede e suporte de sinterização devem ser revisados após a confirmação do formato da peça de suporte.
Suportes Simples de Chapa
Se o projeto for apenas um suporte de chapa metálica plana ou dobrada com complexidade 3D limitada, a estampagem ou fabricação de chapas metálicas geralmente é mais prática.
O Que São Peças de Suporte MIM?
Peças de suporte MIM são pequenos componentes metálicos usados para montar, suportar, localizar, reter ou posicionar outra peça dentro de uma montagem mecânica.
Eles diferem de suportes simples de chapa metálica quando o projeto depende de características tridimensionais como pinos, nervuras, furos laterais, abas de localização, rebaixos, perfis curvos, paredes finas, áreas roscadas ou interfaces de montagem integradas.
Do ponto de vista da fabricação, o MIM utiliza pó metálico fino misturado com ligante para formar o feedstock, molda a peça verde por injeção, remove o ligante por meio de remoção do ligante e sinteriza a peça para obter um componente metálico denso. Como a retração na sinterização faz parte do processo, o DFM do suporte deve considerar a compensação do ferramental, o manuseio da peça verde, o suporte na sinterização, a seleção de referências, as necessidades de usinagem secundária e a inspeção final antes da liberação do molde.
Tipos de Suportes Industriais
Suportes de montagem em miniatura, suportes para sensores, suportes para câmeras ou ópticos, suportes de posicionamento, suportes com nervuras, suportes retentores, suportes de travamento, suportes em forma de U, suportes tipo estrutura, suportes com bossas integradas e placas de suporte com fendas.
Braquetes Ortodônticos
Os brackets ortodônticos dentais devem ser revisados na categoria de peças MIM odontológicas ou médicas, pois seus requisitos de material, inspeção, regulamentação e funcionais são diferentes.
Suportes Simples de Chapa Metálica
Se o suporte for apenas uma peça de chapa metálica dobrada com um ou dois furos, a estampagem ou conformação de chapa metálica geralmente é mais prática do que a MIM.
Para categorias de componentes mais amplas além da geometria do suporte, visite página de peças MIM. A orientação para suportes aqui foca na geometria específica do suporte, adequação do processo e revisão DFM.
Quando as Peças de Suporte São Adequadas para MIM?
As peças de suporte são boas candidatas para MIM quando a complexidade está concentrada em uma pequena peça metálica e o volume de produção pode justificar o ferramental. Na prática, a MIM se torna mais atraente quando o suporte tem geometria que exigiria múltiplas configurações de CNC, fixadores separados, pequenos recursos soldados ou conformação de chapa metálica difícil.
| Recurso do Suporte | Adequação ao MIM | Razão Técnica |
|---|---|---|
| Suporte pequeno com geometria complexa | Alto | A MIM pode formar recursos 3D compactos que seriam caros por usinagem CNC ou montagem de múltiplas peças. |
| Múltiplos furos, rasgos ou recursos laterais | Alto | Esses recursos podem ser integrados à geometria moldada, mas sua direção e viabilidade do núcleo ainda precisam ser revisadas. |
| Boss integrado, espaçador ou pino de localização | Alto | A MIM pode reduzir soldagem, rebitagem, insertos ou detalhes fixados separadamente quando o design do boss é controlado. |
| Suporte de parede fina com nervuras ou almas | Médio a alto | Útil quando as nervuras proporcionam rigidez sem criar seções espessas, rechupes locais ou distorção na sinterização. |
| Superfícies de referência apertadas ou posições críticas de furos | Requer revisão | Recursos críticos podem exigir usinagem secundária, inspeção controlada ou estratégia de referência revisada. |
| Braço longo sem suporte ou cantilever | Arriscado | O manuseio da peça verde, o suporte para remoção do ligante e a distorção na sinterização devem ser avaliados antes do ferramental. |
| Suporte de placa plana grande | Baixo | Planeza, marcas de apoio, tamanho e economia podem tornar a MIM menos adequada que fabricação, fundição ou usinagem. |
| Suporte L simples de chapa metálica dobrada | Baixo | Estampagem ou conformação de chapa metálica geralmente é mais econômica quando não há complexidade 3D necessária. |
Para seleção inicial de processo, projetos de suporte também podem ser comparados com MIM vs usinagem CNC quando o design ainda está em transição entre validação de protótipo e ferramental de produção.
Tipos Comuns de Peças de Suporte MIM
Os tipos de suportes abaixo são agrupados por forma estrutural e geometria integrada. Use-os para identificar como características como pinos, nervuras, ranhuras, quadros, furos laterais e braços de suporte afetam a adequação MIM e a DFM.
Suportes de Montagem em Miniatura
Adequado quando: o suporte é compacto, possui múltiplos pequenos detalhes e exigiria várias operações CNC ou montagem secundária complexa.
Valor do MIM: O MIM pode formar o suporte próximo à forma final e reduzir a necessidade de recursos separados soldados, rebitados ou usinados.
Ponto de revisão DFM: direção do furo, transição de espessura de parede, localização do ponto de injeção, área de extração e suporte para sinterização devem ser verificados antes do ferramental.
Não é ideal quando: o suporte é uma peça metálica dobrada simples com um ou dois furos e sem complexidade tridimensional.
Suportes para Sensores, Câmeras e Ópticos
Adequado quando: o suporte deve segurar um sensor compacto, módulo de câmera, recurso óptico ou pequeno elemento de dispositivo em uma posição repetível e a geometria é muito complexa para estampagem simples.
Valor do MIM: A MIM pode integrar localização do sensor, montagem e suporte estrutural em uma única peça metálica pequena.
Ponto de revisão DFM: superfícies de alinhamento, faces de referência, posições críticas de furos, áreas de acabamento superficial e necessidades de usinagem posterior devem ser claramente identificadas no desenho.
Classificação da peça: se o componente suporta ou localiza principalmente um sensor, câmera ou módulo óptico, ele se encaixa nesta categoria de suporte. Se o hardware do sensor em si define a função principal do componente, ele deve ser avaliado como uma família de peças MIM diferente.
Suportes de Posicionamento
Adequado quando: o suporte tem geometria compacta e combina recursos de montagem e posicionamento em uma única peça.
Valor do MIM: A MIM pode formar pequenos detalhes de posicionamento próximos ao formato final, reduzindo blocos usinados separados ou peças de posicionamento montadas.
Ponto de revisão DFM: superfícies de referência críticas devem ser separadas das superfícies não críticas no desenho para que a inspeção e a usinagem secundária possam ser avaliadas corretamente.
Não é ideal quando: a função de posicionamento requer planicidade ou paralelismo extremamente rigorosos em uma superfície grande, sem usinagem secundária.
Suportes com Nervuras ou Almas
Adequado quando: as nervuras suportam o caminho de carga sem criar áreas de massa espessa ou zonas de retração desbalanceadas.
Valor do MIM: A MIM pode integrar reforço com nervuras em geometrias complexas de suporte mais facilmente do que a usinagem ou estampagem.
Ponto de revisão DFM: a espessura da nervura, altura da nervura, raio de transição, seção de parede próxima e orientação esperada do suporte devem ser revisados em conjunto.
Não é ideal quando: nervuras muito espessas, distribuídas de forma irregular ou que criam seções pesadas podem aumentar o risco de distorção.
Suportes de Retenção
Adequado quando: a função de retenção requer uma peça metálica pequena com múltiplas superfícies de interação ou geometria tridimensional compacta.
Valor do MIM: A MIM pode formar recursos de retenção que seriam difíceis de usinar economicamente em grandes volumes.
Ponto de revisão DFM: abas de retenção e braços finos devem ser revisados quanto ao manuseio da peça verde, remoção do ligante, distorção na sinterização e tensão de montagem.
Não é ideal quando: o retentor requer deflexão tipo mola além do que o material MIM e a geometria selecionados podem suportar com segurança sem validação.
Suportes de Travamento
Adequado quando: o recurso de travamento é pequeno, integrado e faz parte de um conjunto mecânico compacto.
Valor do MIM: A MIM pode integrar abas de travamento, batentes, pequenas faces de engate e geometria de suporte em uma única peça.
Ponto de revisão DFM: direção da carga, superfícies de contato, áreas de desgaste e requisitos de validação devem ser revisados antes do ferramental.
Não é ideal quando: a peça é crítica para segurança, de alto impacto ou suporta carga sem um plano de teste e validação definido.
Suportes com Bosses ou Espaçadores Integrados
Adequado quando: o suporte inclui bosses para parafusos, espaçadores, pinos de posicionamento, bases de montagem elevadas ou recursos cilíndricos compactos.
Valor do MIM: A MIM pode reduzir a contagem de peças e melhorar a repetibilidade formando esses recursos como parte do suporte base.
Ponto de revisão DFM: espessura do boss, resistência do pino do macho, estratégia de rosca, raio de transição e risco de retração local devem ser revisados.
Não é ideal quando: o boss é muito espesso, isolado das paredes circundantes, ou requer uma tolerância de rosca que deve ser pós-usinada, mas o projeto não permite acesso para usinagem.
Suportes com Furos, Rasgos e Características Laterais
Adequado quando: furos e rasgos são posicionados em direções favoráveis ao molde e suportam a função do suporte.
Valor do MIM: A MIM pode integrar geometria de furos e rasgos sem múltiplas operações de usinagem quando a direção do ferramental é razoável.
Ponto de revisão DFM: direção do furo, resistência do pino de núcleo, comprimento do rasgo, distância da borda e relação com os datums de referência devem ser verificados antes do ferramental.
Não é ideal quando: rasgos longos e estreitos ou furos laterais criam condições de ferramental frágeis, alto risco de distorção ou direções de desmoldagem impossíveis.
Placas de Suporte em Forma de U, Tipo Estrutura e Integradas
Adequado quando: o suporte inclui geometria 3D funcional, um caminho de suporte tipo estrutura, geometria de posicionamento em forma de U ou uma base de placa que substitui múltiplas peças montadas ou usinadas.
Valor do MIM: A MIM pode combinar uma base fina, estrutura de montagem, nervuras de suporte, características laterais e características de localização em uma única peça compacta.
Ponto de revisão DFM: expectativa de planeza, suporte de sinterização, uniformidade de parede, risco de distorção em lados longos, marcas de suporte e zonas de superfície crítica devem ser revisados.
Não é ideal quando: a peça é apenas uma placa plana grande, uma placa simples com dois furos ou uma placa de montagem de chapa metálica.
Peças de Suporte em Aço Inoxidável por MIM
Adequado quando: o ambiente, a aparência, a resistência e os requisitos de corrosão justificam o uso de aço inoxidável ou outra família de materiais MIM.
Valor do MIM: O MIM pode combinar a seleção de material de aço inoxidável com geometria complexa do suporte.
Ponto de revisão DFM: a seleção do material deve ser revisada em conjunto com carga, acabamento superficial, tratamento térmico, exposição à corrosão, tolerância e metas de custo.
Seleção de material: para escolhas de ligas além do aço inoxidável, continue para a seção de materiais abaixo e revise os requisitos de corrosão, resistência, tratamento térmico, acabamento, tolerância e custo em conjunto.
Aplicações Típicas para Peças de Suporte MIM
Estas aplicações são agrupadas por função, em vez de geometria. Elas mostram onde um suporte pode ser usado e quais verificações DFM específicas da aplicação são mais importantes.
Suportes de Conector
Suportes de conectores fixam, alinham, retêm ou dão suporte a um conjunto de conector compacto. Eles são mais relevantes quando recursos de alinhamento, montagem, blindagem ou retenção precisam ser integrados em uma pequena peça de metal.
- Formas típicas: suportes de fixação de conector, suportes de apoio de terminal, suportes de blindagem, quadros de retenção compactos.
- Valor do MIM: costelas integradas, pinos, pequenos furos, recursos laterais e geometria de suporte compacta.
- Foco DFM: posição do furo, transição de parede fina, folga de montagem, zoneamento da superfície de contato e necessidades de pós-usinagem.
Suportes de Dobradiça e Suportes na Área de Pivô
Suportes de dobradiça carregam ou localizam recursos relacionados a pivôs dentro de uma montagem compacta, especialmente quando a geometria circundante inclui pinos, furos, nervuras ou reforços integrados.
- Formas típicas: suportes de montagem de dobradiça, placas de suporte de pivô, suportes de montagem rotativa, suportes do lado da dobradiça para laptops ou dispositivos vestíveis.
- Valor do MIM: geometria metálica compacta ao redor das áreas de pivô, pinos integrados, furos e nervuras reforçadas.
- Foco DFM: precisão do furo de pivô, direção da carga, superfícies de desgaste, estabilidade de referência e possível usinagem secundária.
Suportes de Montagem de Sensores, Câmeras e Óptica
Exemplos de montagem de sensores e ópticos são apropriados quando a principal função do suporte é localizar, apoiar ou reter um módulo compacto em uma posição estável.
- Formas típicas: suportes de retenção de sensores, suportes de apoio de câmera, suportes de módulos ópticos, quadros de localização.
- Valor do MIM: geometria de posicionamento estável, pequenos furos, superfícies de referência, nervuras e recursos de suporte integrados.
- Foco DFM: superfícies de referência, furos de alinhamento, zonas cosméticas, rota de acabamento e método de inspeção.
Suportes Compactos com Zonas de Características Complexas
Alguns suportes compactos combinam paredes finas, nervuras, ranhuras, pinos e recursos de localização de precisão em uma área pequena. Esses projetos podem ser adequados para MIM quando a geometria próxima à forma final é combinada com operações secundárias selecionadas para recursos críticos.
- Formas típicas: suportes de parede fina, suportes nervurados, suportes ranhurados, suportes com pinos integrados, suportes de localização de precisão.
- Valor do MIM: produção de forma quase líquida (near-net-shape) de geometria de suporte compacta com operações secundárias selecionadas, quando necessário.
- Foco DFM: zoneamento de tolerância, relação furo a furo, expectativa de planicidade, suporte de sinterização e planejamento de inspeção.
O ajuste da aplicação deve ser revisado em conjunto com a geometria do suporte, caminho de carga, zonas de tolerância, material, operações secundárias e requisitos de inspeção.
Peças de Suporte MIM vs CNC, Estampagem, Fundição sob Pressão e Metalurgia do Pó
A verdadeira decisão não é “MIM ou não MIM.” A melhor pergunta é qual processo corresponde à geometria do suporte, volume, material, tolerância e requisito de validação. O MIM é um forte candidato quando um suporte pequeno precisa de geometria 3D integrada. O CNC pode ser melhor para validação de protótipos, a estampagem para formas simples de chapa, a fundição sob pressão para peças maiores de liga e a prensagem de pó para formas regulares que podem ser compactadas verticalmente.
| Rota de Fabricação | Melhor Para | Não Ideal Para | Decisão sobre suportes |
|---|---|---|---|
| MIM | Suportes metálicos pequenos, complexos e de alto volume com furos, nervuras, bossas, ranhuras, recursos laterais e geometria de suporte integrada. | Suportes grandes, protótipos de baixo volume, peças planas ou dobradas simples. | Melhor quando a complexidade e o volume justificam o ferramental e a retração na sinterização pode ser controlada. |
| Usinagem CNC | Protótipos, peças de baixo volume, recursos locais apertados, validação inicial de projeto. | Suportes pequenos e complexos de alto volume com remoção significativa de material. | Útil antes do ferramental MIM ou para recursos críticos pós-usinados. |
| Estampagem / chapa metálica | Suportes L simples, placas dobradas, suportes metálicos planos, projetos de chapa fina de baixo custo. | Bosses espessos, formas 3D, furos multieixos, geometrias complexas e compactas. | Geralmente melhor para formas simples de suportes. |
| Fundição sob pressão | Peças metálicas complexas maiores com faixa adequada de liga e tamanho. | Características muito pequenas e finas, peças de aço de alta densidade, detalhes locais apertados. | Considere quando o tamanho e a liga se adequam melhor à fundição sob pressão. |
| Prensagem PM | Formas regulares que podem ser compactadas verticalmente. | Características laterais, rebaixos, geometria complexa de suportes, furos multidirecionais. | Melhor para geometrias prensáveis mais simples, não para detalhes compactos de suportes 3D. |
| MIM + usinagem secundária | Geometria base MIM mais furos, faces ou roscas de precisão locais. | Projetos que exigem que todas as superfícies sejam usinadas com precisão. | Boa rota híbrida para suportes complexos com características críticas selecionadas. |
Em produção, projetos de suportes MIM frequentemente falham não porque a forma geral do suporte é impossível, mas porque uma ou duas características críticas não foram revisadas corretamente: um slot longo próximo a um braço fino, um boss espesso sem estratégia de coração, uma face de referência colocada em uma superfície de contato de sinterização, ou um requisito de rosca assumido como moldado sem confirmar a necessidade de tolerância.
Riscos de DFM em Peças de Suporte MIM
A revisão DFM do suporte deve focar nas características que controlam montagem, transferência de carga, moldagem, manuseio da peça verde, remoção do ligante, sinterização e inspeção. Um suporte geralmente não é uma forma decorativa; é um portador de função de montagem.
Para uma revisão mais aprofundada pré-ferramental de nervuras, pinos, datum de montagem e estabilidade de sinterização, consulte a Revisão de projeto de suportes MIM.
| Risco DFM | Por que isso acontece | O que Revisar Antes do Ferramental |
|---|---|---|
| Deformação de furos | O design do pino do núcleo, a retração, a direção do furo e a espessura da parede próxima influenciam a geometria final do furo. | Tamanho do furo, direção do furo, espaçamento entre furos, relação com a referência e se o furo é moldado ou usinado após a sinterização. |
| Empenamento de ranhura | Ranhuras longas reduzem a rigidez local e podem causar retração irregular ou suporte fraco durante a sinterização. | Comprimento da ranhura, largura da ranhura, espessura da parede circundante, layout de nervuras e orientação do suporte. |
| Distorção relacionada a nervuras | Nervuras muito espessas, desiguais ou mal conectadas podem criar desequilíbrio de massa e distorção local. | Espessura da nervura, layout de nervuras, raio de transição, relação de parede e caminho de carga. |
| Rebaixo ou distorção de bossa | A concentração de massa local cria retração irregular, especialmente perto de bossas para parafusos e suportes. | Espessura da parede da bossa, estratégia de alívio, plano de rosca, projeto de filete e seção de parede adjacente. |
| Transição de espessura de parede | Mudanças abruptas de espessura grossa para fina afetam o preenchimento do feedstock, a remoção do ligante e a retração na sinterização. | Uniformidade, raio de transição, caminho de fluxo, equilíbrio de massa local e localização do ponto de injeção. |
| Distorção na sinterização | Braços longos, vãos sem suporte, seções desbalanceadas ou orientação de suporte inadequada podem se mover durante o processamento térmico. | Face de suporte na sinterização, orientação da peça, centro de gravidade e se as marcas de suporte afetam superfícies críticas. |
| Instabilidade de referencial | Referências críticas podem ser afetadas pela retração, marcas de suporte, localização do ponto de injeção ou operações secundárias. | Zoneamento de referencial, método de inspeção, necessidade de usinagem posterior e relação com peças de encaixe. |
| Incerteza de rosca | Rosca moldada, rosca rosqueada, rosca usinada ou estratégia de inserto podem não ser confirmadas cedo o suficiente. | Tipo de rosca, tolerância, torque, espessura de parede, operação secundária e método de inspeção. |
| Problema estético de superfície | Marcas de ponto de injeção, linhas de partição, marcas de extrator ou contato de suporte podem cair em superfícies visíveis ou funcionais. | Zoneamento de superfície funcional vs. estética, marcas aceitáveis e requisito de acabamento. |
| Lacuna de validação de carga | A função do suporte inclui comportamento de apoio, retenção ou travamento sem um plano de teste definido. | Direção da carga, tensão de contato, vibração, desgaste, método de montagem e validação em nível de aplicação. |
Os seguintes cenários de engenharia representativos ilustram riscos comuns de DFM em suportes. São exemplos para revisão de projeto, não estudos de caso de clientes.
Cenário de Engenharia Representativo: Risco de Pino e Furo de Montagem
Qual problema ocorreu: Um suporte de montagem compacto tinha um boss para parafuso integrado próximo ao centro da peça. Durante a revisão do projeto, a geometria apresentou risco de trinca ou instabilidade dimensional ao redor do boss e do furo adjacente.
Por que isso aconteceu: O boss era muito mais espesso que as paredes próximas, e a transição para a base do suporte era abrupta. O furo foi tratado como um recurso moldado simples, mas também controlava a posição de montagem.
Causa raiz: O problema não era apenas a resistência do pino. O risco vinha da combinação de concentração de massa local, estratégia de rosca pouco clara, raio de transição insuficiente e definição de datum ausente.
Resposta de engenharia recomendada: Controlar a seção da parede do pino, melhorar a geometria de transição e revisar o furo crítico para acabamento pós-sinterização quando a tolerância ou a função de montagem o exigir.
Como evitar recorrência: Revise os chefes integrados juntamente com a espessura da parede, função do furo, requisito de rosca, viabilidade do pino de núcleo e método de inspeção antes da liberação do ferramental.
Cenário de Engenharia Representativo: Empenamento de Fenda Longa em um Suporte Fino
Qual problema ocorreu: Um suporte fino incluía uma ranhura longa próxima a uma borda. A ranhura criou alto risco de distorção e baixa rigidez local durante a sinterização.
Por que isso aconteceu: A ranhura removeu material de uma seção já fina e criou rigidez desigual no suporte. O layout das nervuras ao redor não suportava o caminho de carga.
Causa raiz: O problema não é simplesmente o comprimento da fenda. O risco vem da combinação de parede fina, uma abertura longa sem suporte, posicionamento irregular de nervuras e orientação de suporte pouco clara.
Resposta de engenharia recomendada: Revise se o rasgo pode ser encurtado ou redistribuído, reposicione nervuras onde necessário e verifique o suporte de sinterização e a estabilidade do datum antes do ferramental.
Como evitar recorrência: Ranhuras longas devem ser revisadas com a espessura da parede ao redor, projeto das nervuras, caminho de carga e suporte de sinterização antes do início do projeto do molde.
Opções de Materiais para Peças de Suporte em MIM
A seleção de materiais para peças de suporte em MIM deve começar pela função, não pelo nome do material. A mesma geometria de suporte pode precisar de diferentes escolhas de material dependendo da carga, exposição à corrosão, desgaste, comportamento magnético, condição superficial, tratamento térmico e custo-alvo.
| Direção de Material | Uso Adequado de Suportes | Ponto de Revisão |
|---|---|---|
| Aço inoxidável | Resistência à corrosão, superfície limpa, suportes visíveis ou expostos. | Confirme o ambiente de corrosão, acabamento superficial, requisito de resistência e se passivação ou polimento são necessários. |
| Aço de baixa liga | Suporte estrutural, função de carga, potencial de tratamento térmico. | Revise resistência, tratamento térmico, estabilidade dimensional e necessidades de inspeção pós-sinterização. |
| Material resistente ao desgaste | Áreas de contato ou deslizamento em suportes compactos. | Confirme a tensão de contato, superfície de desgaste, rota de acabamento e se o suporte atua como mancal ou guia. |
| Material magnético macio | Suportes que também desempenham função magnética. | Utilize apenas quando o desempenho magnético fizer parte do requisito funcional, não como material genérico para suportes. |
| Liga especial | Ambiente especial de temperatura, corrosão ou mecânico. | Revise custo, disponibilidade de material, comportamento de sinterização, requisito de validação e viabilidade do fornecedor antes de congelar o projeto. |
Para projetos orientados por material, a geometria do suporte é apenas o ponto de partida. Continue a seleção detalhada da liga através de materiais MIM, Peças MIM de aço inoxidável, ou Peças MIM de aço de baixa liga, dependendo da direção do material necessária.
Revisão de Tolerância, Furos e Referências para Suportes MIM
A revisão de tolerância para peças de suporte MIM deve ser baseada nas características funcionais do suporte. Um desenho com todas as dimensões marcadas como apertadas pode aumentar o custo e criar risco de produção evitável.
Furos Críticos
Furos críticos devem ser separados de furos de passagem. Se um furo controla alinhamento, rotação ou posição de montagem, pode exigir inspeção mais rigorosa ou acabamento secundário após a sinterização.
Posições de Montagem
Os furos de montagem devem ser revisados em conjunto com a peça de encaixe, direção do parafuso, folga de montagem e caminho de carga. A relação entre furos pode ser mais importante que o tamanho individual de cada furo.
Superfícies de Referência
As superfícies de referência devem ser selecionadas com base na função real de montagem. Se uma superfície de referência também for uma superfície de suporte de sinterização ou superfície cosmética, a equipe de projeto deve revisar se isso cria conflito.
Planeza e Paralelismo
Os requisitos de planeza e paralelismo devem ser usados com cuidado em peças MIM do tipo suporte, especialmente para superfícies tipo placa, braços longos ou seções finas.
Características Moldadas vs. Usinadas
A estratégia correta pode ser um suporte MIM de formato quase final com furos, roscas ou faces de referência selecionados para usinagem posterior. Isso mantém a geometria principal econômica enquanto controla as características que afetam a montagem.
Planejamento de Inspeção
O desenho deve definir quais dimensões são críticas para a função, quais são dimensões de referência, quais superfícies são cosméticas e quais características devem ser inspecionadas durante a aprovação da produção.
Se o seu suporte exigir características de precisão localizadas, revise se a peça deve usar geometria base MIM com usinagem secundária para furos críticos, roscas ou superfícies de referência. Para decisões de tolerância orientadas pela geometria, consulte peças MIM de alta precisão.
Quando o MIM Não é Adequado para Peças de Suporte
O MIM não deve ser selecionado simplesmente porque uma peça é pequena ou de metal. Ele é mais útil quando a complexidade compacta, o desempenho do material e o volume de produção justificam o ferramental. Os seguintes tipos de suporte geralmente necessitam de outro processo ou validação adicional antes que o MIM seja considerado.
Uma regra prática: se o suporte puder ser fabricado como um simples componente de chapa metálica estampada ou dobrada sem perder a função, o MIM pode não ser a rota mais econômica. Se o suporte exigir geometria integrada, recursos metálicos compactos e produção repetível, o MIM se torna mais viável.
O que fornecer para uma revisão DFM de suporte MIM
Uma revisão baseada em desenho ajuda a confirmar se o suporte é adequado para MIM antes do investimento em ferramental. Para peças de suporte, a consulta mais útil não é apenas um RFQ geral, mas um pacote de revisão de fabricação.
| Informações a Fornecer | Por Que É Importante |
|---|---|
| Desenho 2D com tolerâncias | Identifica dimensões críticas, furos, datums, zonas de superfície e necessidades de inspeção. |
| Arquivo CAD 3D | Permite revisão de geometria, espessura de parede, ângulo de saída, direção de linha de partição e viabilidade de ferramental. |
| Requisito de material | Suporta discussão sobre família de materiais, tratamento térmico, corrosão, resistência e rota de sinterização. |
| Volume anual estimado | Ajuda a determinar se o ferramental MIM é economicamente viável em comparação com CNC ou estampagem. |
| Ambiente de aplicação | Suporta revisão de corrosão, desgaste, calor, acabamento superficial e validação. |
| Direção de carga ou função de suporte | Ajuda a avaliar resistência do suporte, comportamento de retenção, tensão de contato e necessidades de validação. |
| Furos críticos e superfícies de referência | Controla montagem, planejamento de inspeção e decisões de usinagem secundária. |
| Requisito de rosca ou inserto | Determina estratégia moldada, rosqueada, usinada ou com inserto. |
| Requisito de acabamento superficial | Separa superfícies cosméticas, superfícies de contato funcional, áreas de porta de injeção e marcas de suporte. |
| Alvo de protótipo ou produção | Ajuda a decidir protótipo CNC, ferramental MIM, produção piloto ou desenvolvimento em fases. |
Envie seu Desenho de Suporte para Revisão de Adequação ao MIM
Se sua peça de suporte inclui geometria compacta, furos de montagem, recursos de localização, nervuras, bossas, rasgos, recursos laterais, furos roscados ou estruturas de suporte integradas, envie seu desenho 2D, arquivo CAD 3D, requisito de material, tolerâncias críticas, requisito de acabamento superficial, volume anual estimado e contexto de aplicação para revisão.
- Avalie se a geometria do suporte é adequada para MIM.
- Revise furos, rasgos, bossas, nervuras, superfícies de referência e estratégia de roscas.
- Verifique se as características principais devem ser moldadas ou usinadas posteriormente.
- Compare MIM com CNC, estampagem, fundição sob pressão ou metalurgia do pó, se necessário.
- Identifique riscos de DFM que devem ser resolvidos antes do ferramental ou produção experimental.
Perguntas Frequentes sobre Peças de Suporte MIM
As peças de suporte MIM são adequadas para produção em alto volume?
Sim. As peças de suporte MIM são adequadas quando o suporte é pequeno, complexo e necessário em volume suficiente para justificar o ferramental. Se o suporte tiver múltiplos furos, bossas, nervuras, ranhuras ou recursos de localização integrados, a MIM pode reduzir o trabalho de usinagem e montagem. Para protótipos de baixo volume, a usinagem CNC geralmente é mais prática antes do ferramental MIM.
Quais características do suporte são mais adequadas para MIM?
A MIM é mais adequada para características compactas de suporte, como bossas integradas, espaçadores, nervuras, estruturas de alma, abas de posicionamento, recursos de retenção, furos, ranhuras, recursos laterais e perfis tridimensionais complexos.
A MIM pode produzir furos, ranhuras e bossas em peças de suporte?
Sim. A MIM pode produzir furos, ranhuras e bossas em muitas peças de suporte, mas o projeto deve ser revisado quanto à direção do ferramental, resistência do pino de núcleo, espessura de parede, retração na sinterização e distorção.
Os suportes MIM podem ter furos roscados?
Os suportes MIM podem incluir roscas, mas a estratégia de rosca deve ser confirmada antes do ferramental. Dependendo do tamanho da rosca, tolerância, torque, espessura da parede e necessidades de produção, a rosca pode ser moldada, rosqueada após a sinterização, usinada ou suportada por uma estratégia de inserto.
Quando um suporte deve ser fabricado por CNC em vez de MIM?
A usinagem CNC geralmente é melhor para protótipos, produção de baixo volume, validação inicial de design ou suportes com características locais muito apertadas que ainda não são estáveis o suficiente para o ferramental.
Quando a estampagem de chapa metálica é melhor que a MIM para suportes?
A estampagem de chapa metálica geralmente é melhor para suportes simples dobrados, placas de montagem planas, suportes em L e estruturas de chapa fina com baixa complexidade tridimensional.
Esses suportes MIM são os mesmos que os braquetes ortodônticos dentários?
Não. Os suportes aqui cobertos são peças MIM industriais usadas para aplicações de montagem, localização, retenção, suporte e posicionamento. Suportes ortodônticos dentários requerem um caminho de revisão diferente porque seu projeto, material, inspeção e requisitos regulatórios são distintos.
Quais informações são necessárias para um orçamento de suporte MIM personalizado?
Um RFQ útil deve incluir um desenho 2D, arquivo CAD 3D, requisito de material, volume anual estimado, tolerâncias críticas, ambiente de aplicação, direção da carga, requisitos de rosca, requisitos de acabamento superficial e estágio de produção alvo.
Nota sobre Normas e Referências Técnicas
A avaliação de suportes MIM deve combinar a revisão DFM específica do fornecedor com referências relevantes ao processo MIM e aos materiais. Essas referências apoiam a discussão técnica, mas não substituem a revisão do desenho do projeto, a confirmação dos dados do material ou as especificações formais do cliente.
- Visão geral da Moldagem por Injeção de Metal (MIM) da EPMA: útil para posicionamento do processo, incluindo o papel do MIM para peças de geometria complexa em volumes de produção.
- Informações da MPIF Standard 35-MIM via MIMA: útil como referência de normas de materiais para peças moldadas por injeção de metal. A seleção de materiais específica do projeto ainda deve considerar geometria, tratamento térmico, acabamento superficial, tolerância e ambiente de aplicação.
- MPIF: útil como referência de associação industrial para metalurgia do pó e tecnologias relacionadas de processamento de pós metálicos.