
Prontidão de Projeto e Ferramental MIM Seu modelo CAD está completo e a peça parece adequada para moldagem por injeção de metal (MIM), mas o molde ainda pode precisar de decisões de projeto que o desenho não resolve. Uma característica que preenche a cavidade ainda pode ser difícil de ejetar, manusear no estado verde, remover o ligante, suportar durante a sinterização, usinar ou inspecionar em relação aos seus requisitos funcionais. Uma
Prontidão de Projeto e Ferramental MIM
Seu modelo CAD está completo e a peça parece adequada para moldagem por injeção de metal (MIM), mas o molde ainda pode precisar de decisões de projeto que o desenho não resolve. Uma característica que preenche a cavidade ainda pode ser difícil de ejetar, manusear no estado verde, remover o ligante, suportar durante a sinterização, usinar ou inspecionar em relação aos seus requisitos funcionais. Uma revisão de projeto MIM antes do ferramental identifica esses riscos enquanto a geometria e o layout do molde ainda podem ser alterados. A liberação do molde deve seguir o acordo sobre os requisitos dependentes da ferramenta e um plano de validação para os resultados que só podem ser medidos em amostras T0.
Geometria do molde e faces protegidas
Riscos de peça verde e sinterização
Dimensões críticas e usinagem
Critérios de liberação e verificações T0
Resposta rápida: Uma peça MIM está pronta para ferramental quando seus requisitos críticos são definidos, decisões de geometria e superfície dependentes do molde foram acordadas, a viabilidade do material e do feedstock foram revisadas, e riscos significativos de peça verde, remoção do ligante, sinterização, dimensionais e de inspeção têm um plano de tratamento aceito. A aprovação do ferramental não significa garante a aceitação do primeiro artigo ou da produção; resultados que não podem ser estabelecidos antes do ferramental devem ter um plano explícito de validação e correção T0 (ensaio inicial do ferramental). Se um requisito fundamental ou risco de alteração do molde permanecer sem solução, suspenda a liberação. Para a metodologia completa de projeto em vez desta decisão de aprovação, consulte DFM para MIM: revisão de desenho para ferramental.
Por que um modelo CAD finalizado não significa que uma peça MIM está pronta para o ferramental
Um modelo CAD finalizado define a geometria metálica final pretendida. A prontidão do ferramental também requer um esquema de abertura de molde e ejeção funcional, manuseio da peça verde, provisões para remoção do ligante e sinterização, quaisquer operações pós-sinterização e uma maneira de inspecionar recursos críticos. Um desenho pode ser geometricamente completo, mas ainda assim carecer de uma localização de canal de injeção aprovada, um datum de medição ou uma rota de fabricação para um furo de precisão. Essas omissões afetam se a ferramenta pode ser fabricada de acordo com um projeto que o cliente aceitará.
Uma vez que insertos, núcleos, gavetas, canais de injeção e superfícies de partição são fabricados, algumas escolhas se tornam caras para mudar. Por exemplo, a direção de um furo transversal pode determinar se o molde precisa de uma gaveta; o lado visível de uma carcaça pode descartar uma localização conveniente de canal de injeção; um furo de precisão pode precisar de usinagem de ajuste; e uma face ampla sem suporte pode exigir uma superfície de contato de sinterização definida. A orientação da Metal Injection Molding Association (MIMA) sobre projetos complexos explica a influência de cavidades de molde, núcleos e gavetas na capacidade dimensional e complexidade do ferramental.
Alguns ajustes de processo após o T0 são normais. O custo evitável surge quando um requisito identificado após a fabricação do molde altera um recurso da cavidade, ação do molde, superfície protegida ou usinagem de ajuste. As configurações do forno não podem compensar um datum de usinagem inacessível ou um canal de injeção cortado em uma face de vedação proibida. Portanto, os requisitos dependentes da ferramenta precisam de acordo antes da liberação do molde; a retração real, distorção e ajuste são verificados em relação ao plano T0.
| Problema descoberto tardiamente | Por que isso importa após o ferramental | Consequência possível |
|---|---|---|
| Ponto de injeção em face cosmética ou de vedação protegida | Ponto de injeção e caminho de fluxo foram definidos sem a restrição de superfície. | Rejeição de acabamento ou cosmética, acabamento adicionado, ou revisão do ponto de injeção/ferramental. |
| Furo lateral ou rebaixo sem ação de ferramenta acordada | A cavidade existente pode não acomodar o arranjo de gaveta ou núcleo necessário. | Retrabalho de ferramenta, mudança de rota de usinagem, ou atraso no T0. |
| Boss pesado ao lado de uma seção fina frágil | A geometria da cavidade corrige a distribuição de massa local. | Retrabalho de geometria se os testes de remoção de ligante ou sinterização revelarem variação inaceitável. |
| Vão sem suporte ou face plana crítica | Nenhuma face de contato de suporte aceitável foi reservada no projeto. | Fixações de suporte, conflito de marca de contato ou geometria revisada. |
| Referência de precisão ou requisito de furo pouco claros | A ferramenta foi fabricada sem uma estratégia de estoque e referência acordada. | Trabalho adicional de fixação, disputas dimensionais ou retrabalho do molde. |
| Costela ou ponta frágil durante o manuseio da peça verde | Nenhuma rota robusta de ejeção ou manuseio foi acordada. | Perda de manuseio, custo especial de manuseio ou redesenho de recurso. |
Posição do ponto de injeção descoberta tarde demais — exemplo ilustrativo de conector
Em um projeto ilustrativo de conector MIM, uma superfície voltada para fora não é marcada como crítica cosmética no desenho. O ponto de injeção é colocado nessa face porque o molde pode preencher a partir dali. No T0, o vestígio restante do ponto de injeção é encontrado visível na montagem final, e o cliente não pode aceitá-lo. O processo de injeção em si pode estar funcionando conforme o pretendido; a restrição da superfície estava ausente quando a posição do ponto de injeção foi aprovada. As opções viáveis agora dependem se o ponto de injeção pode ser movido, a marca pode ser acabada sem afetar a função, ou a ferramenta precisa ser modificada.
Antes da liberação do molde, o desenho controlado deve marcar faces visíveis, áreas de vedação ou contato, e quaisquer superfícies que não possam aceitar marcas de ponto de injeção ou de ejetor. O layout proposto do ponto de injeção e do ejetor deve ser verificado em relação à orientação da montagem e aos critérios de aceitação visuais ou funcionais acordados. Se nem o layout proposto nem um método de acabamento aceitável protegerem essas superfícies, o trabalho de ferramental afetado deve permanecer em espera até que o projeto seja revisado.
O exemplo do ponto de injeção também se aplica a núcleos laterais, suporte de peça verde, faces de contato de sinterização e referências de usinagem. Uma vez que uma decisão é incorporada na cavidade ou no movimento da ferramenta, a correção de um requisito omitido se torna uma alteração de ferramental em vez de uma discussão de desenho.
Quais Questões Podem Bloquear a Aprovação do Ferramental MIM?
A prontidão do ferramental começa com duas verificações. Primeiro, confirme que o material especificado e a rota de feedstock, o volume de produção esperado, a complexidade da peça e o custo total de processamento tornam o MIM uma escolha de fabricação credível. Em seguida, acompanhe a peça através da moldagem e manuseio da peça verde, remoção do ligante, sinterização, controle dimensional e inspeção. Uma preocupação bloqueia a liberação do molde quando ela pode alterar a cavidade, a ação da ferramenta, a rota do material, a função crítica ou o método de aceitação, e nenhum tratamento viável foi acordado.
A peça pode ser moldada, ejetada e manuseada sem conflitos funcionais?
Furos, rasgos, rebaixos, características de cavidade cega profunda, nervuras finas e transições acentuadas devem ser avaliados em relação à direção de abertura do molde e à resistência da peça verde. Um furo axial pode ser formado com um núcleo relativamente direto, enquanto um furo lateral pode precisar de um mecanismo de extração ou usinagem pós-sinterização. O suporte do pino do núcleo é importante: um furo passante pode permitir que um pino seja suportado em ambas as extremidades, enquanto um pino de furo cego profundo pode funcionar como um cantilever e ficar vulnerável à deflexão ou quebra. A escolha de engenharia é se a característica moldada pode ser produzida com confiabilidade e custo de ferramenta aceitáveis, ou se um corte secundário acessível é preferível. Orientações específicas por característica estão disponíveis no guia de projeto de furos, rasgos e rebaixos.
As posições do ponto de injeção, linha de partição e pinos extratores devem ser revisadas em relação às condições reais de montagem e serviço. Um vestígio do ponto de injeção em uma face oculta e sem contato pode ser aceitável, enquanto a mesma marca em um assento de vedação, interface deslizante, referência ou face visível pode afetar vazamentos, desgaste, medição ou aparência. Determine quais superfícies podem aceitar marcas de testemunho e quais devem permanecer livres delas, e então verifique essas restrições em relação ao layout proposto do molde. Isso evita que uma escolha de ponto de injeção favorável ao preenchimento se torne silenciosamente um problema de aceitação do cliente.
A peça verde moldada ainda é um corpo de pó e ligante, não um componente metálico totalmente sinterizado. Ela deve sobreviver à extração, remoção da canaleta, transferência e carregamento em gabaritos ou bandejas sem rachar ou dobrar seções finas críticas. Uma nervura pode ser forte em serviço após a sinterização, mas vulnerável quando um extrator, operador ou garra aplica uma carga localizada antes da densificação. Revise os pontos de contato de extração, a direção em que o componente verde será suportado, a distância entre braços finos e o método de manuseio proposto. Se o suporte não puder ser tornado credível, modifique a geometria ou o plano de moldagem antes de aprovar o molde; especificar uma tolerância final mais rigorosa não resolve o mecanismo de manuseio.
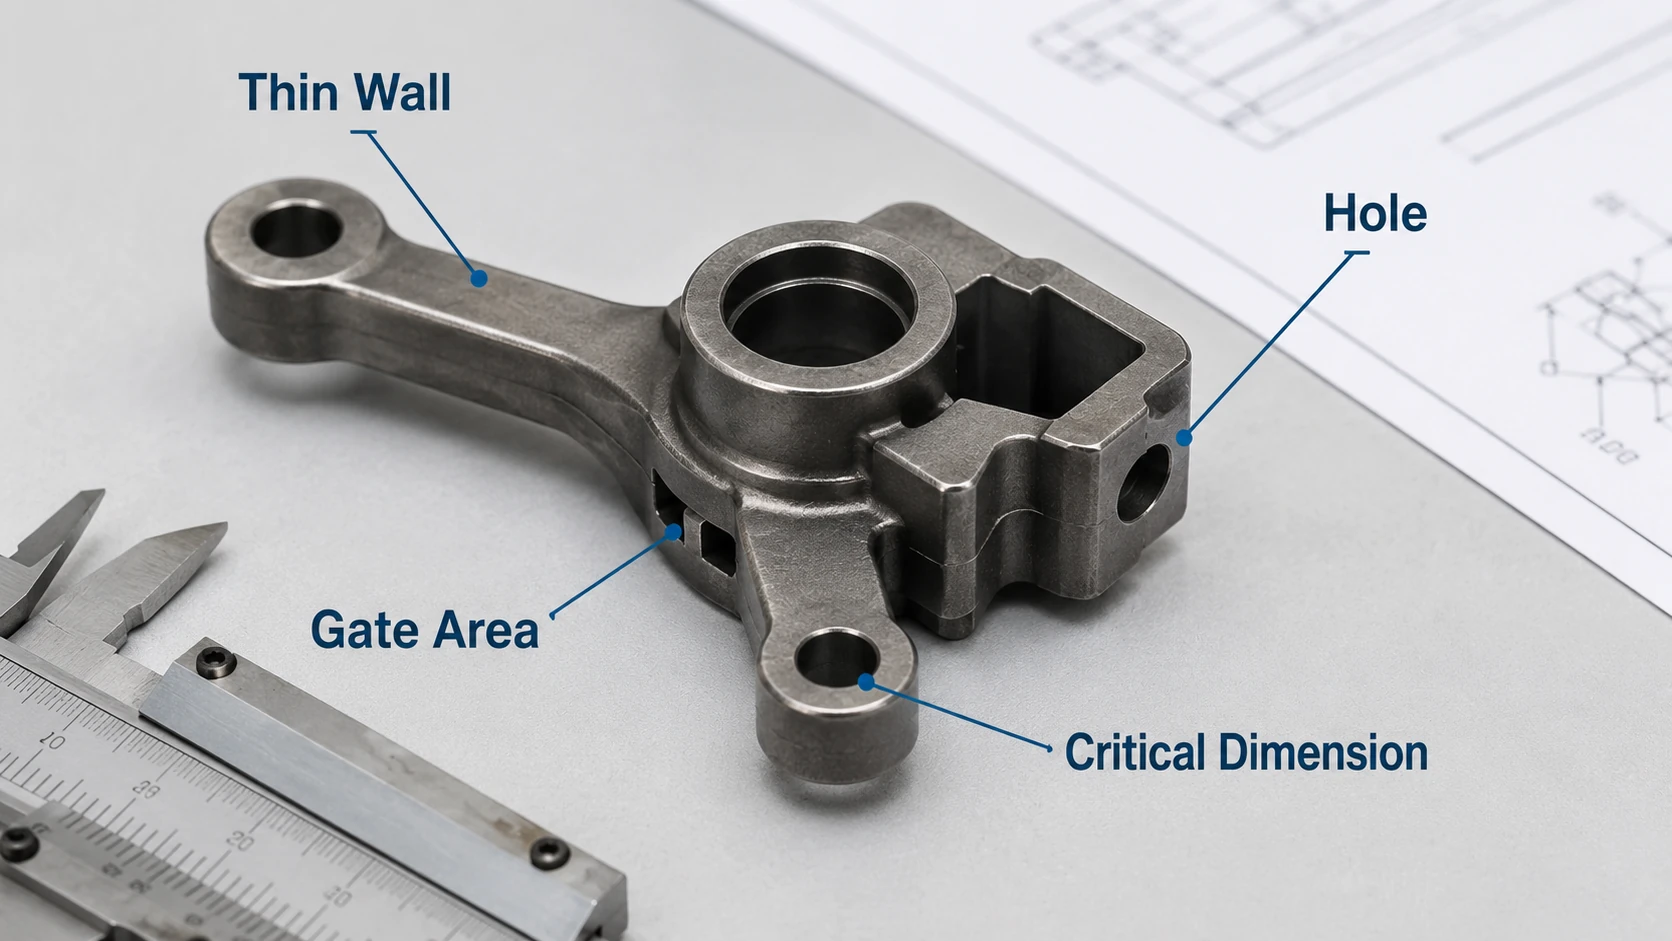
A direção de extração e os pontos de ejeção propostos precisam funcionar com características finas, furos e o manuseio da peça verde. As faces e referências protegidas devem ser marcadas antes que os pontos de injeção sejam selecionados. A imagem é ilustrativa, não um desenho de produção liberado.
A remoção do ligante, a retração e a sinterização distorcem a peça?
O molde produz um corpo de pó e ligante superdimensionado. A remoção do ligante remove o ligante em um ou mais estágios; a sinterização densifica o esqueleto de pó e produz a maior parte da retração dimensional planejada. Um fator de escala de cavidade nominal compensa a retração geral esperada, mas não pode fazer com que um ressalto espesso, um braço fino e uma extensão sem suporte respondam de forma idêntica. A carga de sólidos do feedstock, as condições de remoção do ligante, a geometria da seção, a orientação da sinterização, a gravidade e o contato de suporte influenciam a mudança dimensional. Antes da liberação da ferramenta, o fornecedor e o cliente devem estabelecer se a geometria proposta e o plano de suporte protegem as referências funcionais e as superfícies que não podem ser retrabalhadas posteriormente.
Um ressalto espesso adjacente a uma parede fina, uma ponte longa sem suporte ou um braço em cantilever pode introduzir diferentes respostas térmicas e mecânicas locais. A revisão do projeto deve considerar se seções pesadas podem ser esvaziadas, transições tornadas mais graduais e características sensíveis à planicidade suportadas sem danificar superfícies funcionais ou cosméticas. Para os detalhes de engenharia de suportes, faces de contato e risco de distorção, consulte Projeto de suporte para sinterização MIM. Durante a sinterização em alta temperatura, um braço longo ou uma face larga podem distorcer sob seu próprio peso se a geometria de contato e suporte for inadequada; o suporte que cura um problema de planicidade pode criar uma marca em uma face inaceitável. A superfície de suporte deve, portanto, ser avaliada com o desenho funcional, não escolhida após a conclusão do layout da ferramenta.
O comportamento da remoção do ligante depende do feedstock e do método de remoção do ligante estabelecido pelo fornecedor: rotas por solvente, catalítica e térmica não removem o ligante da mesma forma. Grandes concentrações de massa local podem criar caminhos de remoção mais longos e diferentes condições de processamento local, aumentando a importância do projeto da seção e de um cronograma de remoção de ligante compatível. Um defeito que aparece após a remoção do ligante não pode ser atribuído apenas à geometria sem revisar o feedstock e as evidências de processamento. Antes da liberação da ferramenta, o fornecedor deve identificar qualquer preocupação relacionada à geometria e o método de validação proposto. O visão geral do processo MIMA documenta a sequência verde-para-marrom-para-sinterizado e sua dependência do sistema ligante.
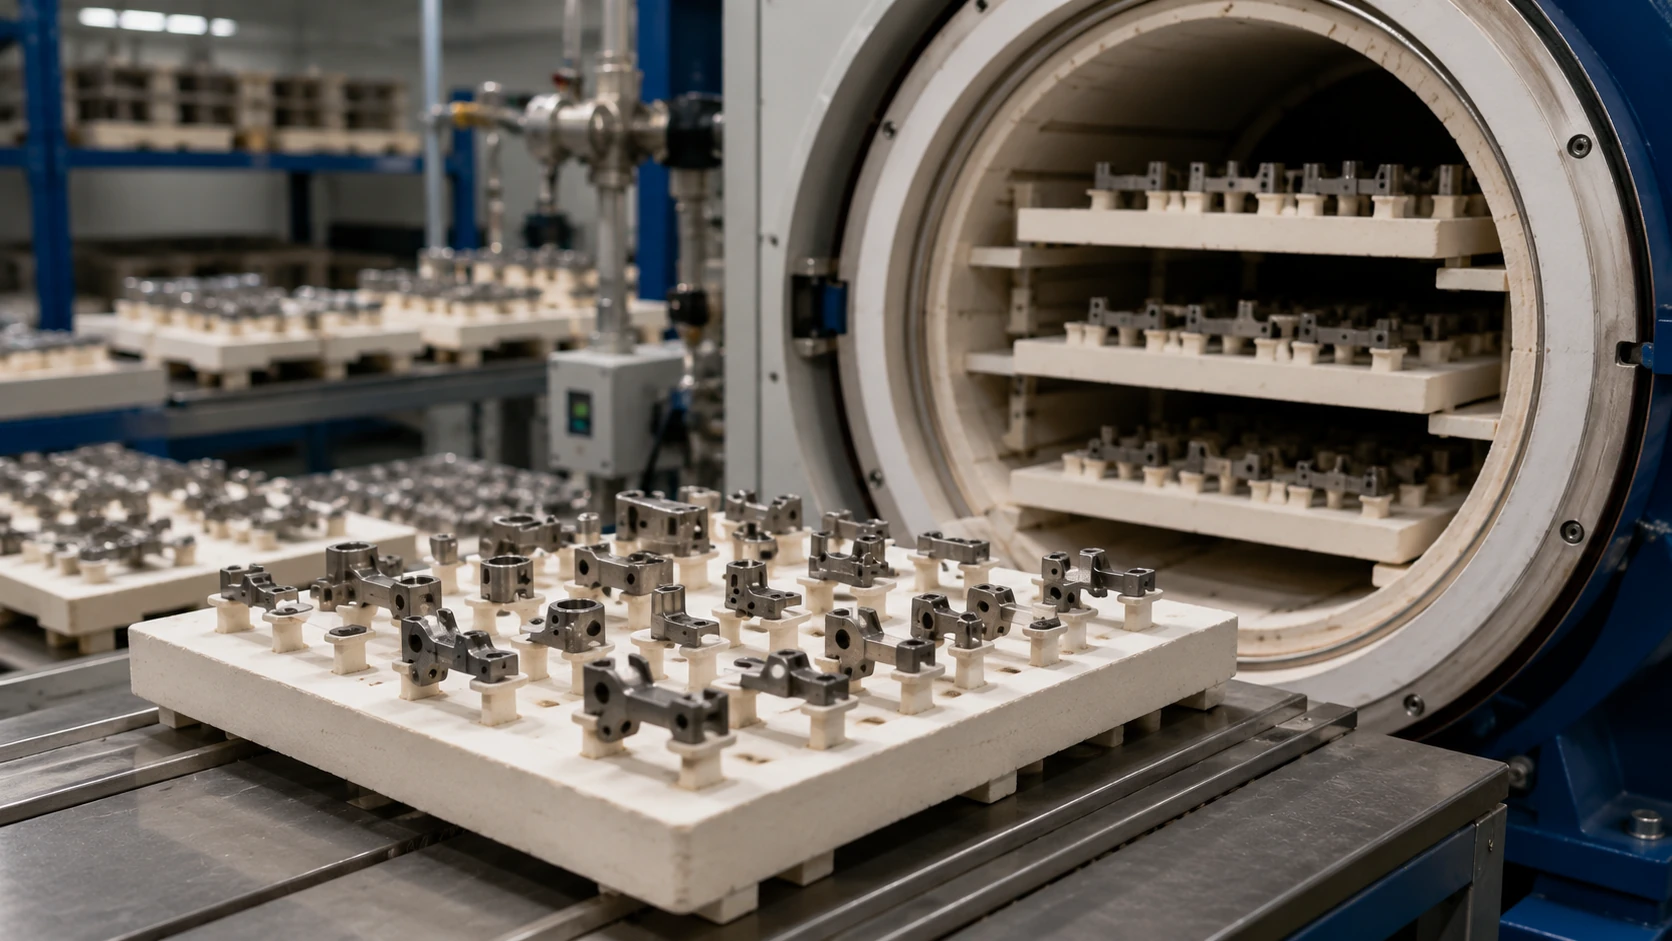
A orientação e os locais de contato do pino guia devem suportar a peça sem deixar marcas inaceitáveis nas faces de acoplamento ou cosméticas. Esta imagem ilustra um arranjo de suporte, não uma planicidade ou resultado de rendimento alcançado.
Dimensões Críticas Podem Ser Fabricadas e Verificadas?
Uma tolerância é importante por causa do que uma característica deve fazer, não simplesmente porque sua faixa numérica é pequena. Identifique datum de montagem, furos de acoplamento, regiões de ajuste por interferência, superfícies de deslizamento ou vedação, características roscadas, requisitos de planicidade e dimensões de folga geral. Uma tolerância apertada genérica em todas as dimensões pode exigir usinagem e inspeção secundárias desnecessárias. Inversamente, um único furo crítico com um datum mal definido pode tornar a aceitação ambígua, mesmo quando as dimensões restantes são fáceis de produzir.
Para cada dimensão crítica, determine se o fornecedor espera controlá-la no estado como sinterizado, se uma operação de usinagem ou dimensionamento é necessária, e qual datum e método de medição serão usados. Furos de precisão podem ser formados em forma próxima à rede e, em seguida, reamados; roscas podem ser moldadas ou usinadas dependendo do caso; uma face de referência funcional pode precisar de uma tolerância para usinagem. A MIMA confirma que usinagem e dimensionamento secundários podem ser usados onde um controle mais rigoroso é necessário, enquanto aumentam o custo do componente. Um furo reamado planejado também precisa de uma referência de usinagem viável e acesso: se o próprio datum mudar após a sinterização, o furo pode atender à sua própria tolerância de diâmetro, mas perder a relação de montagem. Defina como a característica será localizada e inspecionada antes de confiar na usinagem pós-sinterização como solução.
Um valor de tolerância geral de um guia da indústria não significa constitui uma garantia de capacidade para este desenho. Uma decisão de aprovação defensável precisa do material real, dimensões, geometria, datums estáveis, plano de operação secundária e método de inspeção. Veja Estratégia de tolerância MIM para a discussão técnica mais ampla. Por exemplo, uma verificação de planicidade deve especificar o datum ou a condição de suporte sob a qual a planicidade é medida. Caso contrário, dois inspetores podem relatar resultados diferentes para a mesma peça flexível ou instável sem identificar o erro de fabricação subjacente.
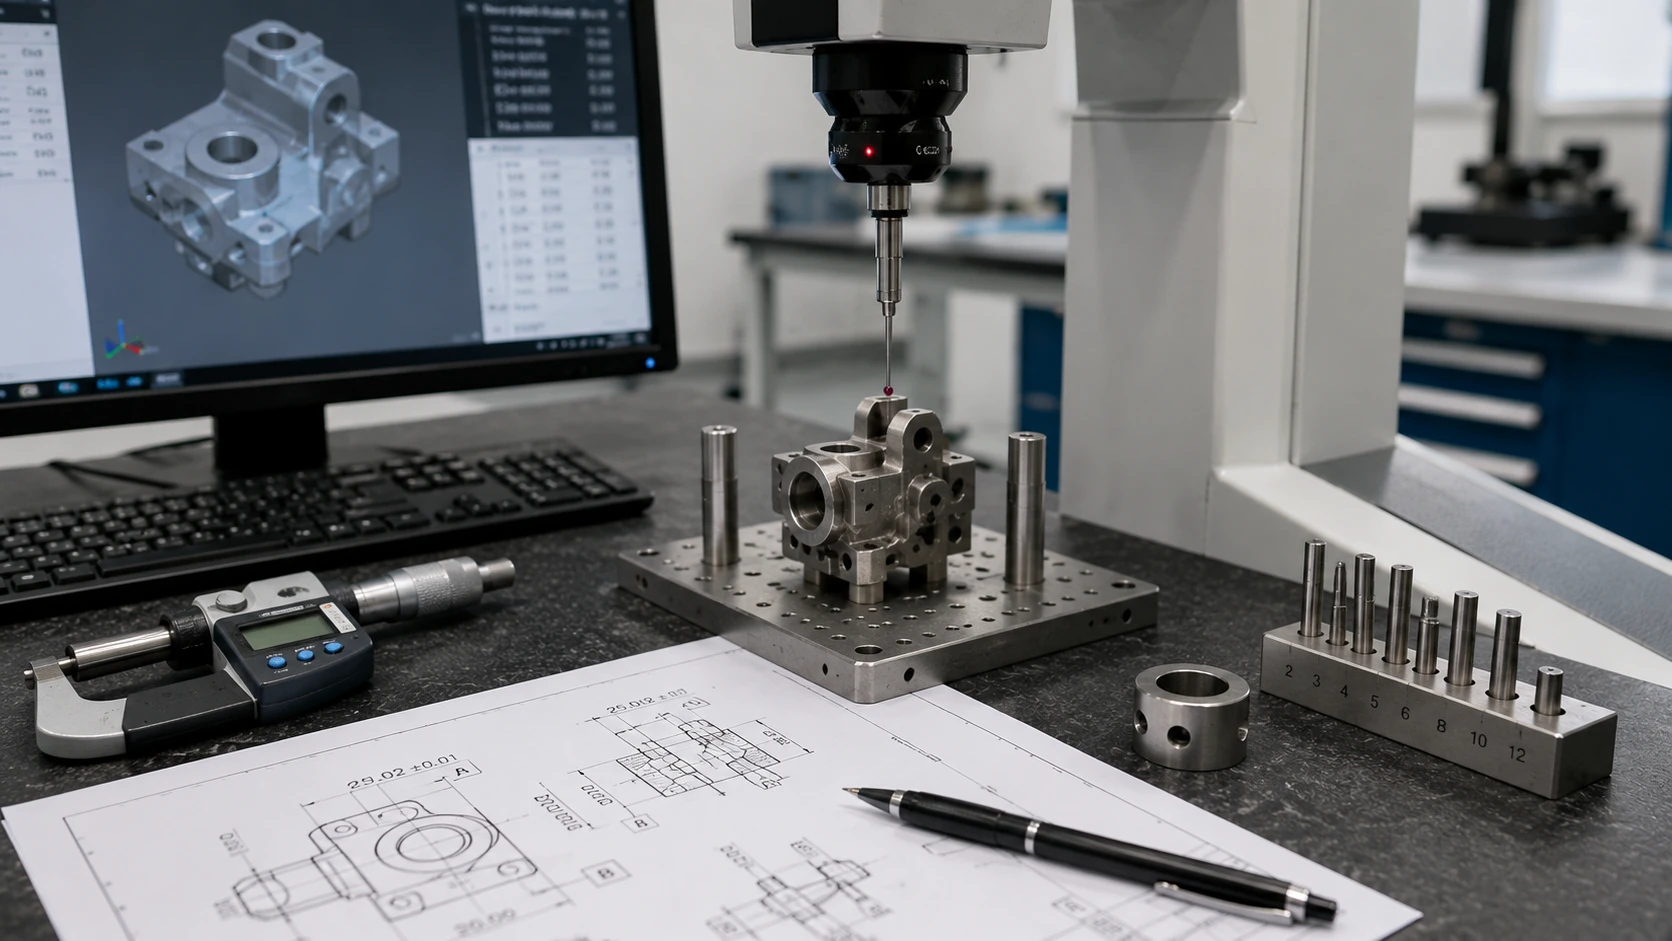
Um plano de medição precisa de um datum estável, acesso à característica inspecionada e critérios de aceitação acordados. A imagem ilustra a atividade de inspeção; ela não estabelece a capacidade específica do projeto.
A Rota de Material, o Volume e o Custo Total de Processamento São Justificados?
Uma peça que pode ser moldada ainda pode ser inadequada para o material MIM selecionado e a rota de suprimento. Confirme se a liga solicitada está disponível como pó/feedstock adequado e se o fornecedor proposto possui uma rota credível de moldagem, remoção de ligante e sinterização para esse material. Uma designação no desenho, ou a existência de uma folha de dados do pó, não estabelece que um fornecedor específico possa atender à resistência à corrosão, dureza, resistência, resposta magnética ou condição de tratamento térmico exigidas após a sinterização. Solicite a especificação do material pretendido, as suposições de processamento e a rota de validação de propriedades antes de se comprometer com o ferramental.
Em um caso ilustrativo de qualificação de material, um componente resistente à corrosão é especificado em uma liga incomum para a qual o fornecedor não confirmou um feedstock MIM compatível e uma rota de processamento térmico estabelecida. O ambiente de serviço exigido deve primeiro ser definido, seguido por evidências do fornecedor para a condição pretendida da liga, rota de remoção de ligante/sinterização e verificações de propriedades. Uma listagem de pó sozinha não estabelece a capacidade de produção MIM. Até que a rota de processamento seja suportada, o ferramental permanece em espera ou o cliente deve aprovar um material alternativo qualificado ou processo de fabricação.
Revise a quantidade anual esperada e o custo das ações do molde, gabaritos de montagem, usinagem, inspeção e acabamento em conjunto. Um simples cilindro de metal de baixo volume com um furo de precisão, por exemplo, pode ser tecnicamente viável em MIM, mas ainda assim ser mais prático de usinar. Inversamente, um componente complexo pequeno produzido repetidamente pode compensar seu investimento em ferramental ao eliminar a montagem e grande parte da usinagem. A MIMA O guia de projeto MIM identifica complexidade, desempenho do material, quantidade e custo do componente como considerações conjuntas de adequação. Uma comparação deve levar em conta o volume total previsto ao longo da vida útil da ferramenta, lotes esperados, suposições de sucata ou rendimento que requerem validação e o custo de manutenção de travas ou gabaritos secundários. Uma estimativa de baixo preço unitário que exclui usinagem ou inspeção não é uma base completa para aprovação do molde.
Não há um limite de volume de produção que prove que MIM é econômico para todos os projetos. Uma peça simples que requer usinagem extensiva pode permanecer cara mesmo em volume moderado, enquanto o ferramental para um componente complexo repetido pode ser justificado pela redução da usinagem e montagem. Se nem a rota do material nem o custo total do processo forem credíveis, resolva essa questão antes de autorizar o molde.
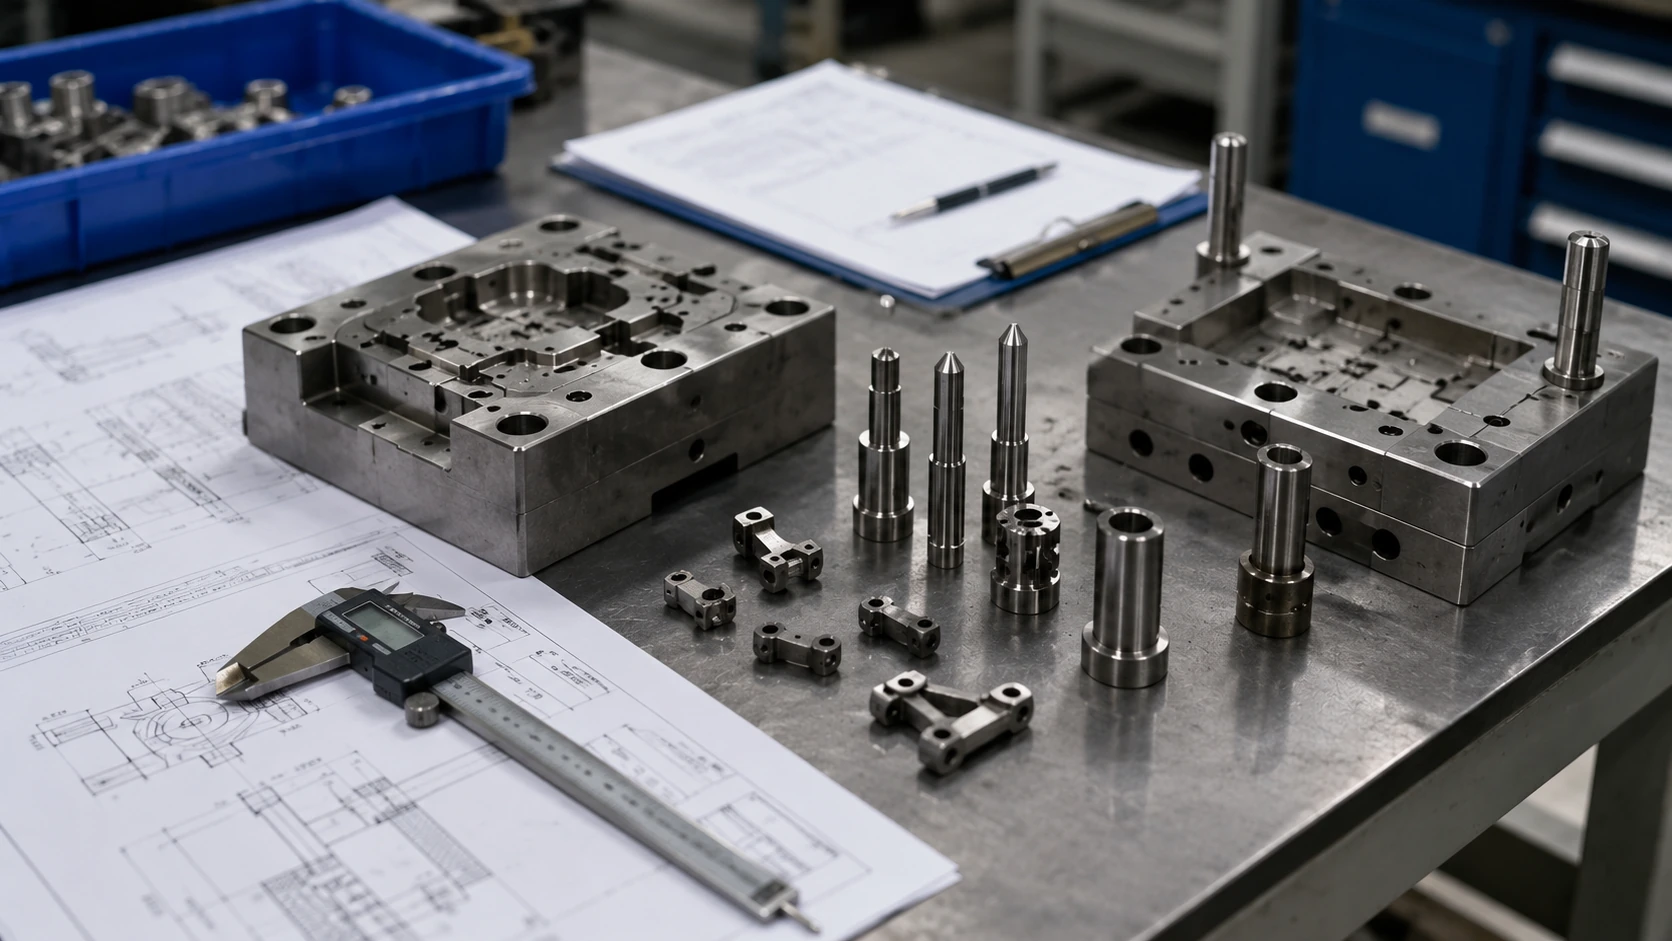
As ações do molde, núcleos, canais de injeção e superfícies protegidas devem corresponder ao desenho controlado. A imagem ilustra a revisão do ferramental em vez de um molde de cliente aprovado.
| Sinal da peça ou projeto | Possível falha ou fator de custo | O que deve ser decidido antes do ferramental |
|---|---|---|
| Furo lateral, rebaixo ou furo cego profundo | Mecanismos deslizantes, núcleos sem suporte, risco de ejeção, manutenção de ferramentas | Aprovar o conceito de núcleo/mecanismo deslizante ou a rota documentada de acesso e usinagem pós-sinterização. |
| Face cosmética, de vedação ou deslizante | Marca de canal de injeção, pino ejetor, rebarba ou suporte em zona protegida | Marcar faces protegidas; assinar zonas permitidas de testemunho/contato antes do layout da ferramenta. |
| Parede fina, aba ou ponta frágil | Danos durante a ejeção, remoção do canal de injeção ou transferência da peça verde | Confirmar o conceito de ejeção/manuseio; redesenhar se a proteção confiável não estiver disponível. |
| Resalto espesso ao lado de parede fina | Caminho de remoção de ligante mais longo e resposta de sinterização não uniforme | Verificar opções de coroamento/transição e registrar a validação do fornecedor necessária. |
| Região de grande vão ou sensível à planicidade | Flecha, empenamento ou marca de suporte inaceitável | Concordar com as faces de contato, orientação de suporte e verificação de planicidade T0. |
| Furo crítico, datum ou rosca | Variabilidade pós-sinterização, estoque insuficiente, incompatibilidade na inspeção | Especificar rota como sinterizado ou usinado, datum estável e plano de medição. |
| Liga desconhecida ou feedstock não especificado | Rota de material/térmica sem confirmação do fornecedor | Obter viabilidade de material/processo ou manter o liberação do ferramental em espera. |
| Baixo volume com usinagem pós-processamento extensiva | Amortização fraca e operações adicionadas custosas | Comparar a economia do processo MIM completo contra processos alternativos. |
Um furo lateral, braço fino, liga desconhecida ou requisito de baixo volume é um motivo para revisão de engenharia, não um motivo automático para rejeitar MIM. A questão pode ser resolvida apenas quando a rota de fabricação escolhida e seus riscos remanescentes tiverem um tratamento responsável e tecnicamente credível.
Como os Engenheiros Devem Resolver os Riscos Antes do Ferramental?
Cada risco significativo precisa de uma decisão de engenharia rastreável: o mecanismo que o cria, o requisito que ele ameaça, a correção proposta e a evidência que confirmará a correção. “Mover o ponto de injeção”, “adicionar usinagem” e “ajustar o forno” descrevem ações possíveis, não soluções concluídas. O movimento do ponto de injeção pode alterar o preenchimento e as marcas de testemunha; a usinagem pós-sinterização requer material de sobremetal, acesso e uma referência estável; ajustes no forno não podem corrigir um recurso fundamentalmente sem suporte. O tratamento só deve ser aceito após o impacto funcional, a viabilidade do fornecedor, o custo e o requisito de liberação ou validação T0 estarem claros.
Quando a Geometria da Peça Precisa Mudar?
Uma mudança de geometria é justificada quando o recurso existente não pode ser moldado e ejetado de forma confiável, manuseado sem danos inaceitáveis na peça verde, removido o ligante por uma rota credível, ou suportado durante a sinterização sem violar um requisito funcional crítico. Um pino espesso unido abruptamente a um braço fino pode ser candidato a coroamento ou a uma transição mais gradual; um dedo frágil autoportante pode precisar de uma geometria diferente ou folga de manuseio. A mudança de projeto deve visar o mecanismo de risco real, não simplificar indiscriminadamente cada recurso ou aumentar a espessura.
Por exemplo, coroar um pino pesado pode melhorar o balanço de massa local, mas também alterar o comportamento de suporte de carga; mover uma nervura pode melhorar a ejeção, mas afetar a rigidez. Qualquer correção proposta, portanto, precisa ser verificada em relação ao desenho funcional e aos requisitos de montagem, em vez de ser aceita como uma mudança de fabricação isoladamente. As regras detalhadas de espessura de parede são cobertas pelo Guia de espessura de parede em MIM. O cliente deve aprovar o caminho de carga revisado, a distribuição de parede, o envelope de montagem e as superfícies protegidas, enquanto o fornecedor verifica o acesso à ferramenta e as implicações de processamento. Sem essa revisão pareada, uma modificação que ajuda na sinterização pode enfraquecer não intencionalmente um recurso de montagem ou introduzir uma face de usinagem inacessível.
Quando o Ferramental, Controle de Processo ou Usinagem Secundária Podem Gerenciar o Risco?
Alguns riscos podem ser gerenciados sem alterar a geometria funcional, desde que o tratamento faça parte da rota de fabricação aprovada. Um recurso lateral pode justificar um controle deslizante (slide) quando o volume compensa a complexidade da ferramenta; um furo de precisão pode ser produzido com material de sobremetal reservado e uma operação de alargamento documentada; um braço longo pode precisar de uma superfície de contato de suporte aprovada; um resíduo de ponto de injeção pode ser movido para uma face oculta. Essas escolhas exigem confirmação de espaço, suporte, acesso ao processo, marcas aceitáveis e custo. Elas não devem ser tratadas como correções intercambiáveis: mover o ponto de injeção pode alterar o balanço de preenchimento, enquanto adicionar uma superfície de suporte pode conflitar com uma referência crítica.
Cada solução acarreta uma dependência. Controles deslizantes adicionam mecanismos ao molde e manutenção; suportes criam requisitos de contato e alinhamento; a usinagem adiciona material de sobremetal, referências acessíveis, gabaritos e uma nova etapa de inspeção. Compare os tratamentos candidatos com quatro perguntas práticas: a peça ainda atende à sua função pretendida; o fornecedor pode executar a rota com o ferramental e o feedstock disponíveis; o custo combinado de ferramental mais peça é aceitável no volume esperado; e existe uma aprovação específica ou um teste que possa verificar a incerteza restante? Se uma resposta necessária estiver faltando, registre o risco como aberto em vez de declará-lo resolvido.
| Risco identificado | Rota de manuseio potencial | Evidência ou acordo necessário antes da liberação do molde |
|---|---|---|
| Espessura de seção não uniforme | Massa não funcional do núcleo ou transições suaves, mantendo os caminhos de carga | Revisão de geometria assinada; revisão de carregamento, fluxo e preocupações de debinding/sinterização revisados. |
| Recurso lateral ou rebaixo | Aprovar ação de ferramenta adequada, reorientação de recurso ou corte secundário acessível | Conceito de molde aprovado ou plano de acesso/fixação pós-sinterização; custo da ferramenta compreendido. |
| Canal de injeção em face protegida | Relocar canal de injeção ou concordar com remoção/acabamento funcionalmente aceitável | Mapa de face protegida anotado e limites de testemunho/acabamento aprovados pelo cliente. |
| Seção fina sem suporte | Revisar recurso ou definir suporte de setter e local de contato | Conceito de suporte viável; faces de contato proibidas e método de aceitação de planicidade T0. |
| Furo funcional ou datum de precisão | Usar como sinterizado onde demonstrado ou planejar dimensionamento/escareamento/usinagem | Estoque explícito, datum, acesso a fixação, aceitação dimensional e plano de amostragem. |
| Incerteza de material ou processo | Confirmar rota de material viável e estabelecida; caso contrário, reconsiderar material/processo | Evidência de feedstock e rota suportada pelo fornecedor ou resultado documentado de Retenção/Reconsideração. |
Suporte de montagem ilustrativo: três decisões antes da liberação do molde
Um suporte de montagem ilustrativo em aço inoxidável possui um ressalto espesso, um braço longo e fino e um furo de precisão que localiza uma montagem acoplada. A transição do ressalto para o braço cria uma massa de seção local desigual; o braço pode ser vulnerável durante o manuseio na forma verde ou distorcer se o suporte de sinterização for inadequado; e o furo deve atender a um requisito posicional em relação ao seu datum de montagem. Uma avaliação bem-sucedida do enchimento do molde não resolveria, por si só, essas três questões separadas.
- Decisão de geometria
- Revisar se o ressalto pode ser vazado ou sua transição de parede alterada sem reduzir a rigidez necessária. O cliente verifica o caminho de carga e ajuste revisados; o fornecedor verifica as implicações de moldagem e remoção do ligante. Se a geometria necessária para abordar o risco permanecer não aprovada, a questão dependente da cavidade permanece em Retenção.
- Decisão do processo
- Escolher uma possível orientação de sinterização e identificar zonas de contato do suporte que não se sobreponham à superfície de acoplamento necessária do braço. Verificar se o braço verde pode ser ejetado e carregado sem danos. Se um esquema de suporte viável for definido, os efeitos reais de planicidade e contato ainda exigirão inspeção T0; se não houver contato de suporte aceitável, retornar à revisão de geometria antes da liberação da ferramenta.
- Decisão dimensional
- Identifique o datum funcional do furo e compare o controle como sinterizado com uma folga de usinagem mais um percurso de alargamento. Se a usinagem for escolhida, confirme a folga usinável, o registro da fixação e o método de aceitação posicional do desenho antes que o molde seja fabricado. Um diâmetro de furo verificado isoladamente não provaria o alinhamento com a característica de acoplamento.
O suporte permanece em espera se a revisão do boss, a área permissível de contato do ajustador ou o datum de usinagem não forem resolvidos e puderem alterar o molde. Uma vez que essas questões definidoras do molde sejam aprovadas, a ferramenta poderá prosseguir com verificações específicas de T0 para planicidade do braço, posição do furo e marcas de contato aceitáveis. Se as correções necessárias tornarem o projeto antieconômico, a rota de fabricação precisará ser reconsiderada antes do investimento na ferramenta. Estas são condições de decisão para a geometria ilustrativa, não resultados de medição de teste.
A escolha de uma orientação de pino ou processo de alargamento não estabelece a planicidade ou a localização do furo alcançáveis. Esses resultados devem ser medidos em amostras feitas a partir do projeto acordado e configuração de ferramental; a repetibilidade da produção requer validação posterior.
Se uma peça metálica simples e de baixo volume exigiria gavetas, gabaritos caros e usinagem extensiva para usar MIM, a usinagem CNC pode ser mais prática. Geometrias regulares compatíveis com a compactação uniaxial de pó podem justificar uma avaliação separada de PM; fundição pode atender a diferentes condições de tamanho e geometria. A moldagem por injeção de cerâmica (CIM) produz componentes cerâmicos e não é uma alternativa quando uma liga metálica especificada é necessária. A escolha do processo deve seguir os requisitos da peça e o custo total de fabricação, não a rota usada para a primeira cotação.
Uma solução está pronta para aprovação quando o requisito afetado, a implementação do fornecedor, o custo e o método de verificação são todos acordados. Uma correção não verificada permanece um risco em aberto para a decisão de liberação do molde.
Quando Aprovar, Segurar ou Reconsiderar o Ferramental MIM?
Uma revisão concluída deve produzir uma decisão de liberação do molde com um responsável nomeado e uma revisão de desenho acordada, não meramente uma lista de alterações sugeridas. A questão principal é se a questão aberta mais séria poderia invalidar a cavidade, o movimento do molde, a rota do material, a função essencial ou a aceitação da inspeção. Um fornecedor pode carregar incertezas mensuráveis do estágio de amostra para o T0, mas não deve iniciar a fabricação irreversível da cavidade com a suposição de que um requisito funcional ou de geometria não resolvido possa ser corrigido posteriormente.
| Disposição | Condição de engenharia | Próxima ação permitida |
|---|---|---|
| Prosseguir | Requisitos críticos, viabilidade de material/processo, decisões dependentes do molde e tratamentos principais são aprovados; as verificações de amostra restantes têm um plano de aceitação e resposta. | Autorizar a fabricação do conceito de molde especificado e controlado por revisão. |
| Proceder Condicionalmente | Itens em aberto estão claramente atribuídos; trabalho irreversível afetado por eles ainda não foi liberado. | Continue apenas com etapas de planejamento, orçamentação ou projeto de ferramenta reversíveis; feche as condições antes que o trabalho de aço afetado comece. |
| Segurar | Uma decisão de material, geometria, ferramental, datum, suporte ou funcional não negociável está pendente. | Não cometa fabricação irreversível de ferramentas; obtenha uma solução acordada e revise novamente. |
| Reconsiderar Processo | Soluções credíveis não resultam em um caminho técnico ou econômico geral aceitável para o projeto. | Compare usinagem CNC, metalurgia do pó (PM), fundição ou outra rota apropriada antes do investimento em ferramentas. |
Proceder, Proceder Condicionalmente, Aguardar e Reconsiderar Processo são disposições úteis para o projeto; elas não são uma classificação prescrita pela MIMA, MPIF ou ISO.. O registro de liberação deve indicar quem aprovou a decisão, qual desenho e revisão de molde ela cobre e quais evidências a suportam.
Quais Questões Devem Ser Fechadas Antes do Ferramental e Quais Precisam de Validação T0?
Um teste de primeira ferramenta é necessário para medir o resultado real do projeto aprovado: tamanhos sinterizados, distorção, contato de suporte, marca do canal de injeção e ajuste funcional não podem ser garantidos apenas pelo CAD. O que deve ser decidido antes do trabalho irreversível na ferramenta é como esses recursos serão suportados, usinados, se necessário, medidos e aceitos, e qual resultado possível exigiria uma alteração no molde. T0 é uma amostra de validação de canal de injeção, não uma evidência de capacidade de processo a longo prazo; a validação posterior da produção deve estabelecer a repetibilidade sob condições de produção representativas.
Fechar antes de liberar o trabalho irreversível no molde
- Revisão do desenho aprovado, direção do material e requisitos funcionais.
- Canal de injeção, linha de partição, ação lateral, ejeção e restrições de superfície protegida.
- Dimensões críticas, usinagem de sobremetal, datums de inspeção e intenção de aceitação.
- Principais preocupações de manuseio e viabilidade de suporte de sinterização.
- Riscos não resolvidos que podem forçar um redesenho fundamental do molde.
Validar usando evidências de amostra T0 e subsequentes
- Retração medida e desvios dimensionais chave.
- Distorção real, planicidade e efeitos de contato de suporte.
- Qualidade da marca do canal/linha de partição e aparência da superfície funcional.
- Resultados de usinagem e repetibilidade de medição acordada.
- Necessidade de ciclos de correção permitidos antes da aprovação da produção.
O 'Proceed Condicional' é limitado a trabalhos que não dependem de uma decisão não resolvida. Se uma questão em aberto de material, geometria, funcionalidade ou ferramental puder alterar a cavidade ou o mecanismo do molde, o trabalho irreversível afetado permanecerá em espera. Discussões preliminares de layout, orçamentação e trabalho de projeto reversível podem continuar enquanto essa questão estiver sendo resolvida.
O exemplo do suporte ilustra a distinção. O redesenho de seu ressalto, a face de contato do ajustador permitida e o datum de usinagem devem ser definidos antes que a cavidade afetada seja usinada. Após a aprovação de um conceito credível, o T0 pode testar se a planicidade do braço prevista e a posição do furo atendem ao desenho e plano de inspeção acordados. Se não atenderem, a equipe deve comparar a correção do processo, o ajuste da usinagem ou a revisão do ferramental com os limites pré-acordados; não pode assumir automaticamente que uma configuração de forno reparará um erro dependente do molde.
O registro de liberação deve identificar a revisão controlada do desenho, a característica afetada, a consequência da falha, o remédio acordado, o proprietário da decisão, a análise ou confirmação do fornecedor e as evidências necessárias para o encerramento. Cada questão deve ser marcada como 'Fechada Antes da Liberação do Molde', 'Condicional Com Gate Nomeado' ou 'Validação T0', com um resultado definido que acionaria uma nova revisão. Um datum de usinagem ou inspeção ausente não pode ser adiado para T0 se afetar o layout da cavidade ou o material de usinagem. O lista de verificação de projeto DFM MIM pode ser usado para a revisão completa item a item.
A liberação do molde autoriza um projeto de ferramenta específico e revisado e seu plano de verificação restante. Ele não aprova amostras T0 nem demonstra capacidade de produção em massa repetível.
O que deve ser confirmado antes da liberação do molde?
Antes que a ordem de trabalho do molde seja liberada, a equipe de ferramental precisa da mesma definição de engenharia aprovada que o cliente. Um modelo STEP sozinho não pode indicar qual furo controla a montagem, qual face deve permanecer livre de marcas de gate, ou se um datum será usinado após a sinterização. O desenho 2D controlado, o modelo 3D correspondente, as superfícies funcionais marcadas e o registro atual de questões em aberto devem descrever a mesma revisão. Caso contrário, o molde pode ser fabricado corretamente de acordo com requisitos que nunca foram aprovados.
| Entrada do cliente | Por que é necessário antes da liberação do ferramental |
|---|---|
| Desenho 2D com revisão e modelo CAD/STEP 3D | Conecte a geometria pretendida a dimensões, datum, notas gerais e revisões controladas. |
| Requisitos de desempenho de material e funcionalidade | Confirme os requisitos de liga, resistência, desgaste, corrosão, magnéticos ou térmicos e a viabilidade do feedstock. |
| Dimensões críticas, tolerâncias e expectativas de inspeção | Identifique o que deve permanecer como sinterizado, o que precisa de usinagem e como a aceitação será medida. |
| Informações de montagem e superfície protegida | Defina faces visíveis, interfaces de suporte de carga, zonas de vedação/contato e áreas inaceitáveis para canais de injeção ou pinos ejetores. |
| Requisitos de acabamento, tratamento térmico, revestimento e rosca | Considere o pós-processamento de sinterização e seu possível efeito na geometria, aparência e custo. |
| Quantidade anual e por lote estimada | Avalie a economia do ferramental e o equilíbrio entre a complexidade moldada e as operações secundárias. |
| Ambiente de aplicação ou problema de processo existente | Esclareça o modo de falha real, o problema de ajuste ou a meta de custo que impulsiona o projeto. |
Não transforme uma tolerância ausente, limite de superfície, verificação de material ou suposição de produção em um padrão silencioso. Atribua a pergunta a um responsável e a um marco de conclusão: antes da aprovação do layout da ferramenta, antes do trabalho irreversível na cavidade ou em T0, onde um resultado de amostra é genuinamente necessário. Para uma lista completa de entrada de cotação além deste portão de liberação, use o Guia de Preparação para RFQ de MIM.
O pacote de liberação do molde deve conter a revisão 2D/3D aprovada e a direção do material; arranjos acordados de face protegida e núcleo/deslizante; dimensões críticas com sua rota como sinterizada ou usinada; zonas de contato de suporte de sinterização necessárias; responsáveis pelas emissões e evidências de fechamento; e um plano T0 especificando medições, limites e gatilhos para correção ou reavaliação. Uma cotação preliminar ou uma declaração geral de moldabilidade não substitui este acordo.
A equipe do projeto pode então aprovar a revisão específica, manter questões bloqueadoras em espera ou comparar uma rota de fabricação diferente. Para o escopo de revisão voltado para o fornecedor e o feedback de engenharia esperado, consulte A capacidade de revisão de engenharia da XTMIM. Antes de transferir a ordem de trabalho do molde, confirme que a equipe de ferramental recebeu a mesma revisão e exceções que o cliente aprovou. Uma revisão não controlada ou uma face protegida não comunicada pode recriar o próprio risco que a revisão de projeto pretendia eliminar.
Liberação de Ferramental: Perguntas Frequentes
Um arquivo STEP por si só pode estabelecer a prontidão do ferramental MIM?
Nº. Um arquivo STEP estabelece a geometria, mas normalmente não comunica a prioridade de tolerância, o ajuste de montagem, as superfícies protegidas, as suposições de processo ou a demanda anual. Emparelhe-o com um desenho 2D controlado por revisão e uma lista marcada de datum críticos e zonas inaceitáveis de ponto de injeção/suporte. Se o fornecedor tiver que adivinhar esses requisitos, a aprovação do ferramental estará incompleta.
É possível atingir todas as tolerâncias apertadas como sinterizadas?
Nº Solicite um plano específico para as dimensões: expectativa após a sinterização, estoque de usinagem possível, uma referência estável para usinagem/inspeção e o método de medição do primeiro artigo. Uma alegação sobre uma faixa geral de tolerância MIM não pode estabelecer a capacidade de um furo individual, posição ou face plana em um material e geometria específicos.
A aprovação do ferramental MIM significa que a peça está aprovada para produção?
A liberação do ferramental (T0) aprova um conceito específico de molde e o tratamento de seus riscos conhecidos. O T0 verifica se as amostras iniciais satisfazem os testes de inspeção e funcionais definidos. Ensaios de produção representativos e controle contínuo ainda são necessários antes que a capacidade de produção seja estabelecida; um critério T0 falho pode reabrir a decisão de projeto ou ferramental.
Revise seu projeto MIM antes de iniciar o ferramental
Para uma peça próxima da liberação do ferramental, envie à XTMIM o desenho 2D atual e o arquivo CAD 3D, os requisitos de material, as dimensões críticas, as superfícies protegidas, o volume esperado e quaisquer preocupações de fabricação conhecidas. A revisão de engenharia pode identificar problemas dependentes do molde que precisam de acordo antes do investimento e definir quais questões de desempenho restantes pertencem à validação T0. A revisão inicial não é um substituto para a inspeção bem-sucedida da amostra.
Enviar Desenho para Revisão Contatar XTMIM






