
MIM設計における一般的なミスは、通常、図面段階で発生しますが、そのコストは後工程の金型、成形、脱脂、焼結、検査、または二次加工で現れます。製品設計者にとって重要なのは、形状が成形可能かどうかだけではありません。部品は、グリーン部品の取り扱い、残留バインダーのリスクなしでの脱脂、焼結中の予測可能な収縮、重要寸法の維持、および不要な焼結後加工の回避も必要です。金属射出成形は、微細金属粉末とバインダーのフィードストック、射出成形、脱脂、高温焼結、および金型補正を使用するため、CNCプロトタイプの図面やプラスチック射出成形コンセプトでもMIM固有のDFMレビューが必要になる場合があります。金型リリース前に、肉厚のばらつき、支持されていないフィーチャー、アンダーカット、ゲートマーク、パーティングライン、収縮の仮定、公差戦略、材料確認、およびRFQの完全性を確認してください。これらはすべて、金型の実現可能性、焼結安定性、寸法管理、または二次加工コストに影響を与える可能性があります。.
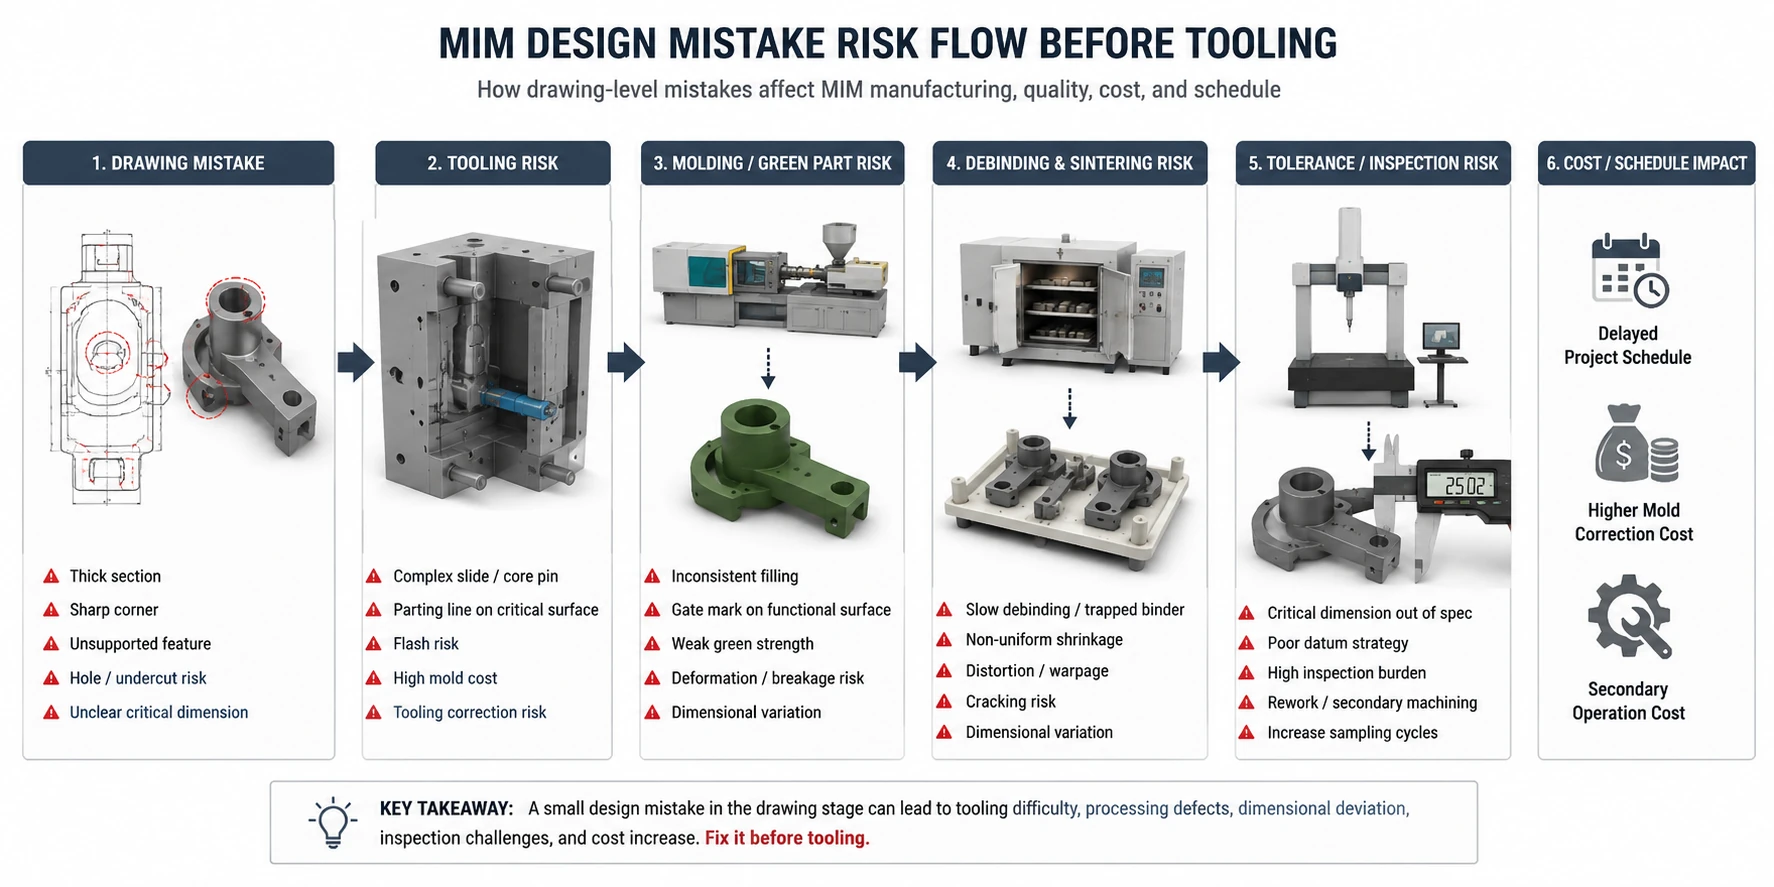
最もリスクの高いMIM設計ミスから始める
金型リリース前に、金型の実現可能性、焼結安定性、または重要寸法管理を変更する可能性のあるミスを優先してください。これらの問題は、金型が製造された後では修正が困難でコストがかかることが多いため、リスクの低い図面の詳細に焦点を当てる前にレビューしてください。.
部品は過度な金型複雑性なしに充填、離型、突き出し、制御が可能ですか?
部品は焼結中に収縮し、許容できない変形や平面度の損失なしに支持されますか?
厳しい公差は、機能上必要な箇所にのみ適用されていますか?
完全な金型設計前レビューのシーケンスについては、以下に従ってください。 MIM DFMレビュープロセス および MIM DFM設計チェックリスト.
ミス優先度マップ:設計ミスから生産リスクへ
これらのリスクは、潜在的な製造への影響度別にレビューしてください。まず、金型実現可能性、焼結安定性、または重要寸法管理を変更する可能性のある問題から着手してください。プロジェクト固有のDFM(製造性設計)の決定は、実際の形状、材料、公差、および用途要件に基づいて行う必要があります。.
| 優先度 | 設計ミスの種類 | 主な生産リスク | 金型着手前のレビュー |
|---|---|---|---|
| 高 | 内部アンダーカット、金型方向の妨げ、サポートされていないコアピン | 複雑なスライド、バリ、金型コスト、離型リスク | 金型開き方向、パーティングライン、コアピンサポート |
| 高 | 厚肉部や急激な肉厚変化 | 不均一な収縮、変形、割れ、ヒケ | 肉厚、中子、リブ設計、遷移半径 |
| 高 | 長スパンや片持ち部の焼結支持面なし | 反り、平面度不良、寸法変動 | セッター接触面、方向、支持戦略 |
| 高 | 全寸法への厳しい公差適用 | 高い検査コスト、機械加工需要、サンプル修正 | 重要寸法、データム戦略、焼結ままvs機械加工面 |
| 中 | ゲート跡が機能面や外観面に配置 | 表面欠陥、シール不良、組立干渉 | ゲート位置、流動経路、保護面マップ |
| 中 | 材料、熱処理、または表面仕上げの確認が遅れた | 特性不一致、コスト変更、プロセス変更 | 材料グレード、硬度、耐食性、磁性または耐摩耗性要件 |
| 中 | RFQ図面にデータム、用途、年間数量、または検査ノートが欠落している | 不完全な見積もり、不明瞭な製造性レビュー | 2D/3Dファイル、重要寸法、用途背景 |

MIM設計におけるよくあるミスと実践的な修正方法
金型設計前のレビュー中に、繰り返し発生する設計上の問題それぞれについて、その原因、製造上の結果、および修正パスを評価し、形状変更、金型調整、プロセス管理、検査計画、または二次加工のいずれが必要かを判断してください。.
ミス1:CNC加工やプラスチック射出成形の図面をそのままMIM対応とみなす
よくあるミスは、CNC試作図面やプラスチック射出成形部品の設計をそのままMIMの見積もりに送ることです。CNC設計では、鋭い内側コーナー、深い機械加工ポケット、および材料をソリッドブロックから除去することを前提とした形状が許容されることがよくあります。また、プラスチック射出成形では、MIMのグリーン強度、脱脂経路、焼結収縮、または金属粉末フィードストックの挙動を完全には反映しない設計前提が使用される場合があります。.
修正策は、部品を単なる形状としてではなく、MIM部品としてレビューすることです。フィードストックで充填できるか、金型から離型できるか、グリーン状態(成形後未脱脂状態)で取り扱えるか、閉じ込められたバインダーのリスクなしに脱脂できるか、焼結中にサポートできるか、実際の重要寸法に対して検査できるかを確認してください。MIM固有の形状とDFM(製造性設計)の制限については、以下を参照してください。 MIM部品設計の原則 および 複雑な精密部品のための金属射出成形設計.
誤り2:厚肉または不均一な肉厚部の設計
肉厚のばらつきは、MIMにおける最も一般的なリスク要因の一つです。厚肉部は脱脂を遅らせ、材料使用量を増やし、不均一な収縮を引き起こす可能性があります。厚肉部と薄肉部の急激な変化は、応力集中、ヒケ、変形、割れのリスクを生じさせることもあります。.
修正策は、必ずしもすべての領域を薄くすることではありません。真の目標は、可能な限り肉厚を均一にし、必要に応じてコアリングやリブ設計を使用し、急激な断面変化を避けることです。重要部品の場合、厚肉部はゲート位置、脱脂パス、焼結方向、および公差要件と合わせてレビューする必要があります。肉厚の制限と寸法結果については、以下を参照してください。 MIM肉厚設計ガイド および 部品寸法が最終的なMIM部品品質に与える影響.
間違い3:急激な遷移、鋭い角、応力集中形状の使用」
鋭い内部コーナーや急激な断面遷移はCAD上では問題なく見えても、MIMでは製造リスクを生じることがよくあります。射出成形中、流動が急峻な形状で滞留する可能性があります。また、取出しやグリーンパーハンドリング時に、脆弱な形状が割れたり変形したりする恐れがあります。焼結中には、応力集中と不均一な収縮により、変形リスクが高まります。.
修正方法は、金型製作前にR形状、遷移形状、形状位置をレビューすることです。内部コーナーは、機能上許容される範囲で丸みを付けるべきです。薄肉から厚肉への遷移は緩やかにします。機能上鋭いエッジが必要な場合は、それを重要形状として特定し、サプライヤーが成形、コイニング、機械加工、または焼結後のその他の方法で対応すべきか判断できるようにします。.
間違い4:金型方向のレビューなしでの穴、スロット、アンダーカットの追加
MIMでは複雑な穴、スロット、側面形状、アンダーカットを製作できますが、それらには金型方向のレビューが依然として必要です。適切に支持されない穴はコアピンを曲げる可能性があります。薄肉近くのスロットは充填や取出しのリスクを生じます。内部アンダーカットにはスライド、コラプシブルコア、成形後の機械加工、または設計変更が必要になる場合があります。.
修正策は、金型の開き方向、コアピンのサポート、パーティングラインの実現可能性、シールオフ領域、およびフラッシュのリスクに従って、各穴、スロット、アンダーカットをレビューすることです。内部アンダーカットは「無料の複雑さ」として扱わないでください。機能的な価値のために正当化されることもありますが、金型設計が確定する前にレビューする必要があります。金型方向とコアサポートの制限については、以下を参照してください。 MIMの穴、スロット、アンダーカット および MIM金型設計.
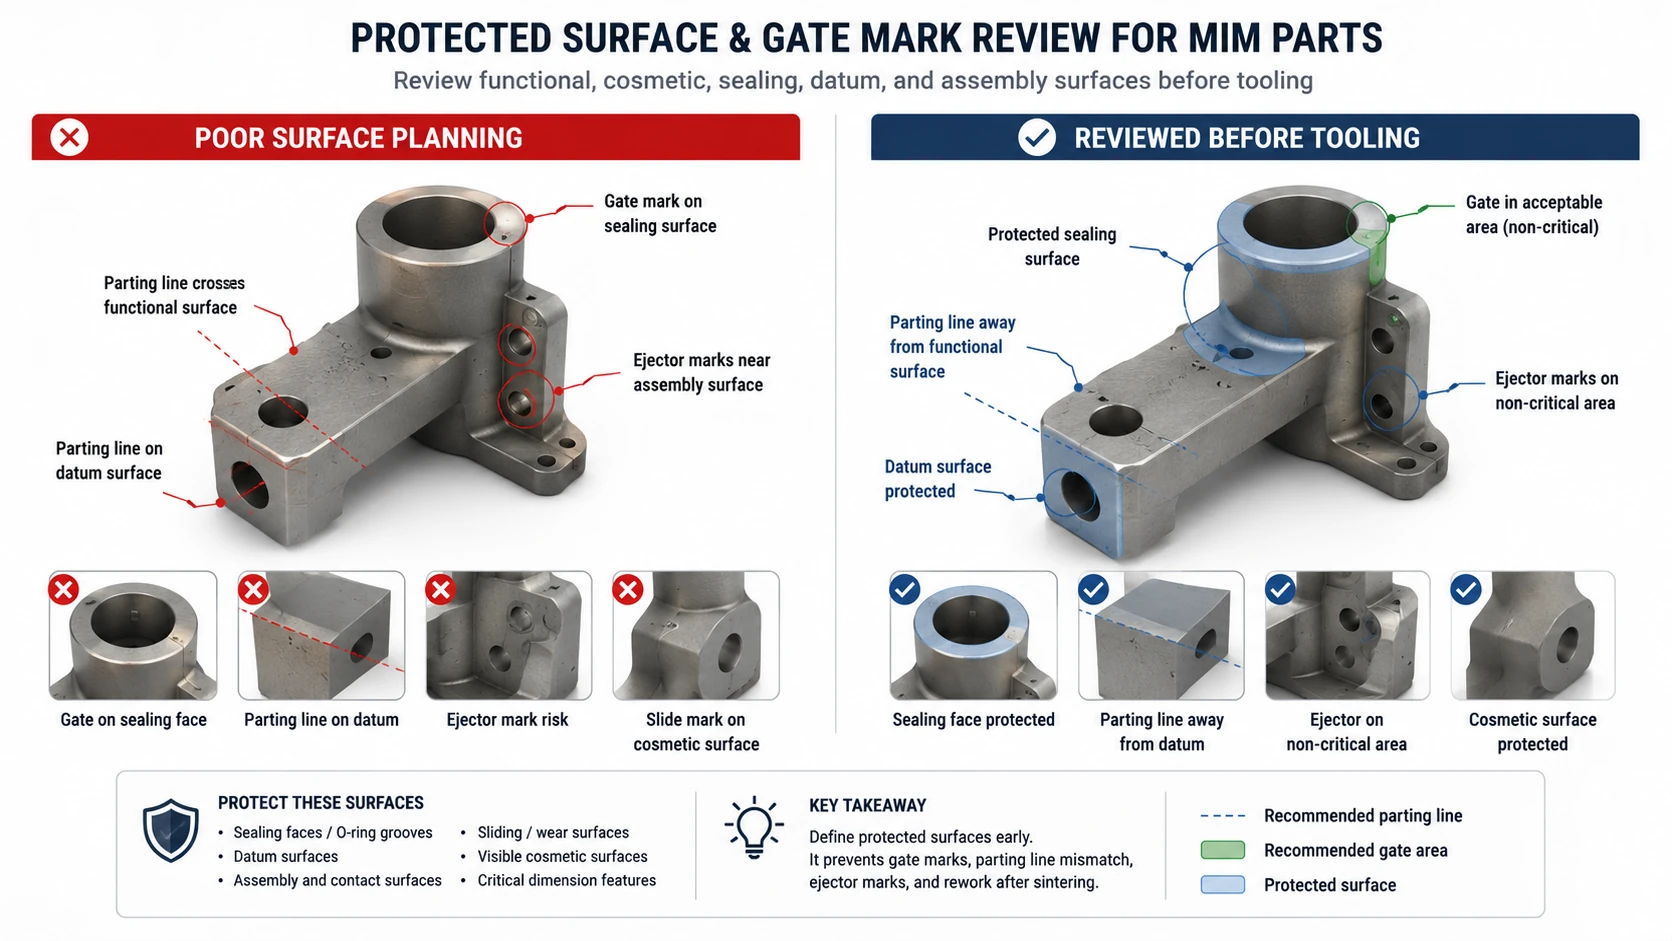
間違い5:ゲート、パーティングライン、またはエジェクターマークを重要面に配置する
ゲートマーク、パーティングラインの跡、エジェクターマーク、スライドのウェルドマークは、単なる外観上の問題ではありません。これらがシール面、基準面、摺動接触面、組立インターフェース、または外観重要領域に配置されると、機能、検査、または顧客受入に影響を与える可能性があります。.
修正方法は、金型製作前に保護面を定義することです。適切なMIM図面では、機能面、外観領域、基準面、組立接触面、およびゲート跡やパーティングラインの不一致を受け入れられない面を特定する必要があります。サプライヤーはその後、ゲート位置、流動経路、パーティングライン位置、エジェクション戦略、および二次仕上げオプションを検討できます。詳細はこちら MIMゲート設計, 金型設計, ,および MIMにおける金型設計の品質リスク.
間違い6:焼結支持面とサポートされていない形状を無視する
MIM部品は焼結中に収縮し、部品は形状、平面度、および重要寸法を保護する方法で支持される必要があります。長いスパン、薄いアーム、片持ち梁、繊細なポイント、および非対称な質量分布は、設計が安定した支持領域を提供しない場合、変形を引き起こす可能性があります。.
修正策は、部品の焼結方向を早期にレビューすることです。セッターやサポートと接触する可能性のある表面を、機能的または外観上の要件を損なわないように特定してください。許容できるサポート面が存在しない場合は、設計に小さな形状変更、サポートパッド、犠牲面、または異なる方向戦略が必要になる場合があります。これが、焼結時の反り制御が、炉の設定だけでなく、形状とサポート計画から始まる理由です。セッター接触、方向、および反り制御については、以下を参照してください。 MIM焼結サポート および 脱脂および焼結の品質リスク.
誤解7:すべてのフィーチャーで収縮が均一であると仮定する
危険な仮定は、MIMの収縮をすべてのフィーチャーに均等に適用される単純なスケールファクターとして扱うことです。実際には、収縮制御は材料、フィードストック、金型設計、部品形状、肉厚、焼結サポート、炉の条件、および寸法の測定方法に依存します。.
修正策は、金型設計前に重要寸法を特定し、収縮補正について議論することです。一部の寸法は、焼結後のまま安定する場合があります。他の寸法は、初回サンプル後に金型調整が必要になる場合があります。非常に重要な機能の一部は、二次加工が必要になる場合があります。鍵となるのは、すべての場所に同じ公差期待を適用するのではなく、機能寸法と非重要寸法を分離することです。収縮計画と寸法能力については、以下を参照してください。 MIM焼結収縮補正 および MIM公差.
誤解8:すべての寸法に厳しい公差を適用する
過剰な公差設定は、MIMプロジェクトのリスクを高める最も簡単な方法の一つです。すべての寸法が重要とマークされると、サプライヤーは成形フィーチャー、焼結ままのフィーチャー、機械加工フィーチャー、検査基準フィーチャーを簡単に区別できなくなります。これにより、サンプリング工数、検査コスト、金型修正サイクル、不要な二次加工が増加する可能性があります。.
修正策は、寸法を機能グループに分類することです:機能重要、組立関連、外観、参照のみ、および非重要。厳しい公差は、実際に機能に影響を与える寸法に予約する必要があります。焼結後の通常の能力よりも厳しいフィーチャーが必要な場合は、二次加工、サイジング、コイニング、または研削を検討する必要があるかもしれません。公差配分と検査計画については、以下を使用してください。 MIM公差ガイド および MIM公差と収縮チェックリスト.
誤解9:材料、熱処理、または表面仕上げの確認が遅すぎる
材料選択は最終的な装飾ステップではありません。MIMでは、材料グレード、熱処理、表面仕上げ、耐食性要件、磁気特性、硬度、摩耗挙動、生体適合性要件が、収縮挙動、焼結サイクル、二次加工、検査、コストに影響を与える可能性があります。.
修正方法は、RFQ前、または少なくとも金型製作前に材料と性能要件を確認することです。材料が未確定の場合、図面には適用条件(荷重、摩耗、腐食、温度、磁気応答、接触面、外観要件)を定義すべきです。サプライヤーは、標準MIM材料が適切か、または代替材料ファミリーを検討すべきかを評価できます。レビューする MIM材料ガイド および 材料に関連するMIM品質リスク.
誤り10:重要な寸法、データム、年間数量が記載されていないRFQ図面を送付する
MIMのRFQは単なる価格要求ではありません。製造性のレビューでもあります。図面に重要な寸法、データム、保護面、材料要件、表面仕上げ、用途、年間数量、検査要件が明記されていない場合、サプライヤーは仮定に基づいて見積もりを行い、後に技術的または商業的な問題に発展する可能性があります。.
修正方法は、可能な限り2D図面と3D CADファイルの両方を送付することです。重要な寸法を明確にマークします。焼結状態と後加工の要件を分けて記載します。保護面と許容マーク領域を特定します。年間数量を提供します。なぜなら、金型戦略、キャビティ計画、サンプリングロジック、コストレビューは生産数量に依存するからです。 MIM DFM設計チェックリスト, 見積もり依頼, 、または 図面レビューのためにXTMIMに問い合わせる.
各MIM設計問題のレビュー箇所
設計上のリスクが特定されたら、以下の対応するガイドを使用して、関連する形状、金型、収縮、公差、またはプロセス制御の要件を確認してください。.
| この問題を見つけましたか | 次のレビュー | 理由 |
|---|---|---|
| MIM固有のレビューなしで使用されたCNCまたはプラスチック射出成形図面 | MIM部品設計 | MIMの機能として、壁の遷移、グリーンパーツの取り扱い、焼結挙動、および重要な表面を再確認してください。. |
| 厚いまたは不均一な壁断面 | 肉厚設計 | 金型製作前に、壁の均一性、コアリング、リブ、および段階的な遷移を確認してください。. |
| 穴、スロット、またはアンダーカットが金型方向と競合する | 穴、スロット、アンダーカット | 金型開口方向、コアサポート、パーティングライン、スライド、およびフラッシュリスクを確認してください。. |
| ゲートマークまたはパーティングラインが保護された表面と競合する | ゲート設計 | フローパス、許容されるマークゾーン、機能面、および外観要件を確認してください。. |
| 長いスパン、細いアーム、または非対称なフィーチャーに焼結サポートがない | 焼結サポート | セッターの接触、オリエンテーション、サポート面、および歪みリスクを確認してください。. |
| 収縮は均一なスケールファクターとして扱われています | 収縮補正 | 重要な寸法を分離し、金型スケーリング、サポート条件、およびサンプル補正戦略をレビューします。. |
| ほとんどまたはすべての寸法に厳しい公差が適用されます | MIM公差 | 焼結後寸法、機械加工後寸法、基準寸法、および真に重要な寸法を分離します。. |
| 設計の複雑さにより、金型または二次加工のコストが上昇しています | コスト設計 | ジオメトリ、金型複雑性、機械加工、仕上げ、検査、および年間生産量をまとめてレビューします。. |
| 図面には、製造性に関する未解決の質問が複数残っています | MIMのDFM | サンプリング後に各問題を解決するのではなく、金型リリース前に構造化されたDFMレビューを使用してください。. |
設計ミスが再設計、機械加工、またはプロセスレビューを必要とする場合
すべてのMIM設計ミスに同じ解決策があるわけではありません。CADの再設計が必要な問題もあれば、金型戦略で解決できるもの、二次加工で制御すべきもの、あるいはMIMがその部品に最適な製造方法ではないことを示すものもあります。.

| 状況 | 推奨対応 | 工学的理由 |
|---|---|---|
| 厚肉部は脱脂と収縮のリスクを生じます | 再設計、中子化、または肉厚遷移部の見直し | 形状が根本原因であり、後加工で内部プロセスリスクを除去することはできません。. |
| 重要なボアは焼結後の精度よりも厳しい公差が必要です | 二次加工を検討 | 部品全体に厳しい公差を強いるよりも、機械加工の方が安定する場合があります。. |
| 内部アンダーカットには複雑なスライドが必要です | 再設計または金型の可行性を検討 | 金型の複雑化により、コスト増加、バリリスク、金型メンテナンスの増加が生じる可能性があります。. |
| 長い無支持スパンは焼結中に変形する | 支持面を追加するか、方向戦略を見直す | 焼結変形は設計と支持計画によって制御する必要があります。. |
| 大型単純部品は複雑性が低く、材料使用量が多い | MIMの適合性を再検討する | PM、CNC、鋳造、プレス加工、または他の工法がMIMよりも経済的である可能性があります。. |
| 外観面にゲートやパーティングラインの跡を許容できない | ゲート/パーティングライン計画を見直すか、仕上げを追加する | 表面要件は金型設計前に把握しておく必要があります。. |
プロセス適合性注記: MIMは通常、小型で複雑な高密度金属部品に最も適しており、形状の統合、微細な特徴、生産量が金型投資を正当化します。大型で単純な部品で複雑性が低く、材料使用量が多い、または年間需要が非常に少ない場合は、MIM金型に着手する前にプロセス比較が必要になる場合があります。.
コスト重視の判断には、 コストを考慮したMIM設計. を確認してください。部品がMIMに適さない可能性がある場合は、 MIM適合性チェックリスト を参照してから金型に着手してください。.
MIM金型着手前の図面レビューチェックリスト
MIM金型をリリースする前に、以下のチェックリストを使用して図面をレビューしてください。これは金型着手前に行うべきであり、初回サンプル後ではありません。後での確認不足は、金型の仮定、サンプル修正、検査の不一致、または不要な二次加工コストにつながる可能性があります。.

- 重要寸法は明確にマークされていますか?
- データム参照は定義されていますか?
- 保護面は特定されていますか?
- 許容可能なゲートマーク、パーティングライン、エジェクターマークの領域は定義されていますか?
- 肉厚の変化はレビューされていますか?
- 穴、スロット、アンダーカットは金型方向に対してレビューされていますか?
- 焼結時に支持されない領域は特定されていますか?
- 公差は焼結状態と機械加工後の要件に分けられていますか?
- 材料、熱処理、表面仕上げの要件は確認されていますか?
- 推定年間数量は提供されていますか?
- アプリケーション環境は既知ですか?
- 主要な特徴に対して検査方法や受入基準は定義されていますか?
- 二次加工の要件は見積もり前に明示されていますか?
使用する MIM DFM設計チェックリスト, 、 公差と焼結収縮のチェックリスト, 、または 図面を提出してレビューを受けてください。 金型リリース前。.
代表的なMIM設計シナリオ
これらのシナリオは、金型製作前のレビュー中に遭遇する一般的な条件を組み合わせて、複数の設計上の決定が金型製作、焼結、公差制御、および表面受入中にどのように相互作用するかを示しています。.
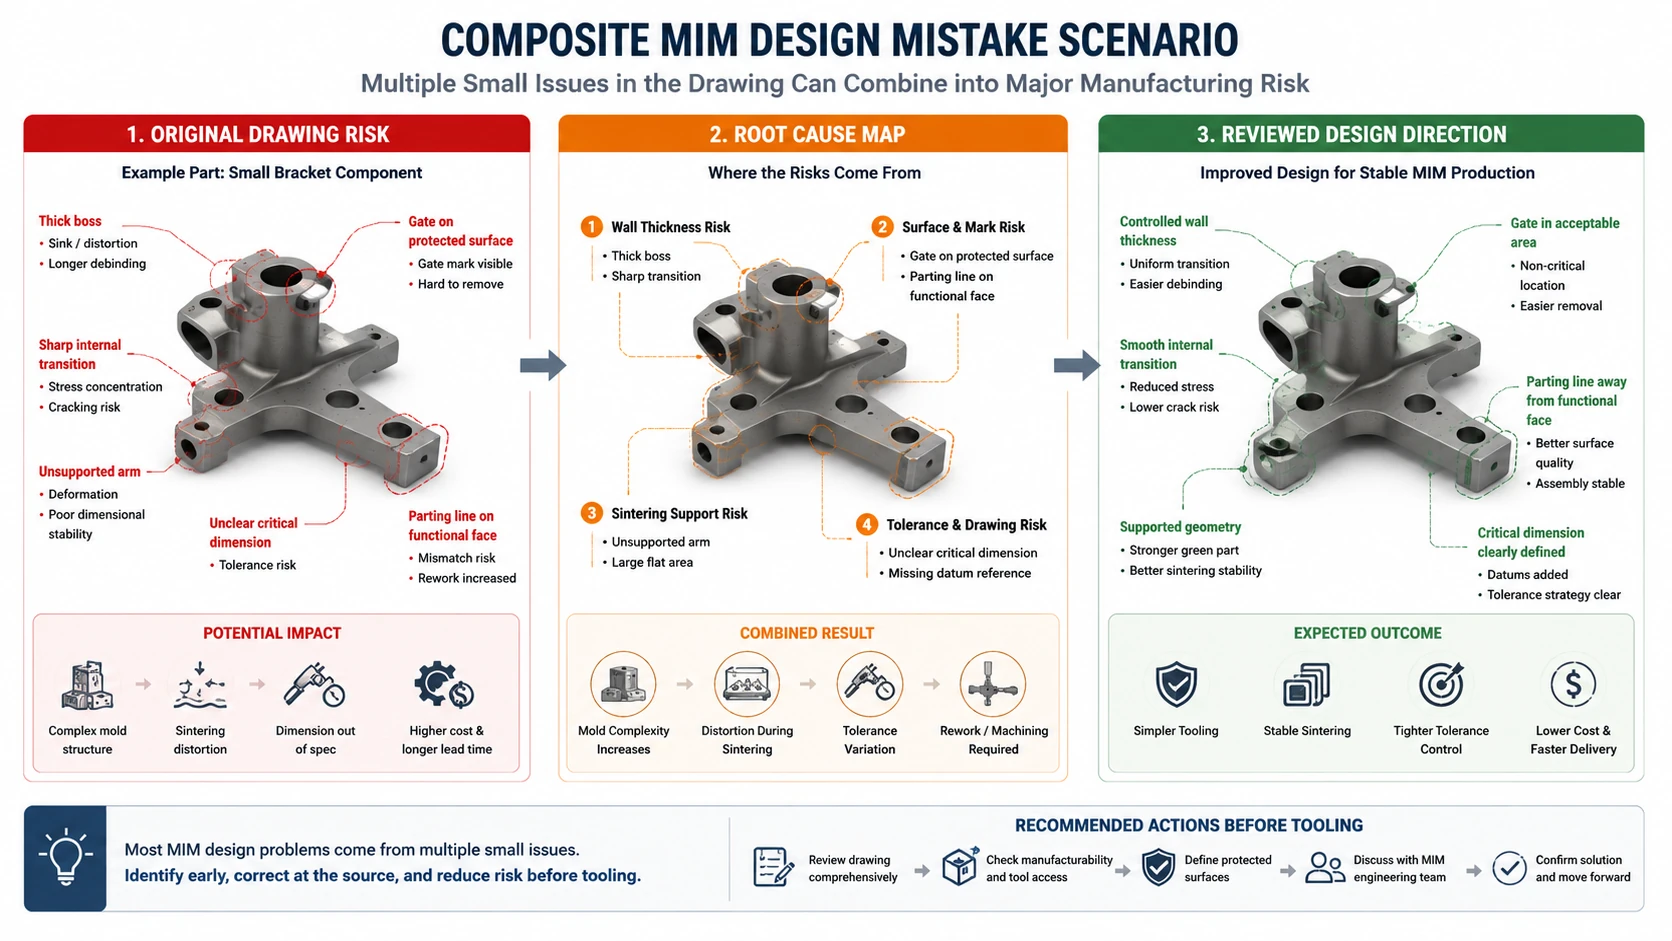
シナリオ1:厚いボスと支持されていないアームを持つ小型ブラケット
発生した問題: 小型精密ブラケットがCNC試作品から設計されました。これには、2つの厚いボス、薄いアーム、鋭い内部遷移、および支持されていないスパンにわたる平面度要件が含まれていました。.
発生理由: 元の図面は、固体素材からの機械加工に最適化されており、MIMフィードストックの流動、脱脂、焼結収縮、または焼成中の支持には最適化されていませんでした。.
根本原因: 厚肉ボス部が焼結収縮に影響し、急峻な断面変化部に応力集中が生じ、薄肉アーム部は焼結時の支持が不十分でした。平坦度要求が設定されましたが、セッター接触面の検討が行われていませんでした。.
修正内容: 設計を見直し、より均一な肉厚変化、改善されたアール形状、局所的な質量の低減、および合意された支持面を設定しました。重要寸法と一般寸法を分離しました。.
防止策: 金型製作前に、肉厚、支持面、重要寸法、機能面を総合的にレビューしてください。.
シナリオ2:機能面にゲート跡が残る小型ハウジング
発生した問題: 小型金属ハウジングには、シール面、内部側面形状、外観面がありました。初期のゲートおよびパーティングライン構想では、機能接触面付近に目視可能な跡が残る配置でした。.
発生理由: RFQ図面には、保護面、許容マーク領域、組立接触面が指定されていませんでした。そのため、サプライヤーは初期金型レビューにおいて、外観面と機能面を明確に区別できませんでした。.
根本原因: 本部品はMIM製造が可能でしたが、図面からは金型設計者がどの面を保護すべきか判断できませんでした。.
修正内容: 図面を更新し、保護面領域、許容ゲート跡領域、データム基準、検査優先順位を明記しました。.
防止策: すべてのMIM RFQには、表面機能情報を含める必要があります。特に、シール面、摺動面、外観面、基準面、組立接触面については必須です。.
よくあるMIM設計ミスに関するFAQ
CNC図面をそのままMIM生産に使用できますか?
CNC図面は出発点として使用できますが、自動的にMIM対応と見なすべきではありません。CNC設計には、機械加工では容易でも、成形、脱脂、焼結、検査にはリスクが高くコストがかかる特徴が含まれることがよくあります。MIMのDFMレビューでは、肉厚、収縮、保護面、金型方向、公差、二次加工の必要性を確認する必要があります。.
厳しい公差は常にMIMのミスですか?
いいえ。厳しい公差は、機能的に必要であり、早期にレビューされる場合にはミスではありません。ミスは、重要な特徴と重要でない特徴を区別せずに、すべての寸法に厳しい公差を適用することです。一部の寸法は焼結ままの状態で適している場合がありますが、他の寸法は機械加工、サイジング、コイニング、または検査計画が必要になる場合があります。.
MIM設計のミスは金型製作後に修正できますか?
一部の設計ミスは、金型調整、プロセス調整、または二次加工によって金型製作後に修正可能ですが、金型リリース後の修正は通常、金型製作前のDFM変更よりも制限が多く、コストも高くなります。厚肉から薄肉への急激な変化、焼結時の支持されないスパン、非現実的な公差の積み上げ、金型方向の妨げとなる形状など、形状に起因するリスクは金型製作前にレビューすべきです。.
どのMIM設計ミスが金型コストを最も増加させますか?
金型コストは通常、複雑なスライド、脆弱または長いコアピン、困難なパーティングライン、内部アンダーカット、タイトなシール部、またはサンプリング後の繰り返し金型修正が必要な場合に増加します。金型設計が確定する前に、金型開き方向、穴やスロット、保護面、重要寸法を事前レビューで確認すべきです。.
MIM設計レビューにはどのような情報を送ればよいですか?
2D図面、3D CADファイル、材料要件、熱処理要件、表面仕上げの期待値、重要寸法、基準点、保護面、検査要件、年間数量、および用途背景を送付してください。これらの情報により、サプライヤーは製造性、公差戦略、金型リスク、生産実現性をレビューできます。.
MIM DFMレビューのため図面を提出
薄肉、厚肉部、アンダーカット、小径穴、外観面、シール面、厳しい公差、または不明確な材料要件がある部品については、金型製作前に図面を送付し、MIM DFMレビューを依頼してください。.
以下の情報をご提供いただける場合はご入力ください:
- 2D図面および3D CADファイル;;
- 材料グレードまたは性能要件;;
- 重要寸法、データム基準、および公差要件;;
- 表面仕上げの期待値、保護すべき外観面または機能面;;
- 推定年間数量およびアプリケーションの背景。.
XTMIMのエンジニアリングチームは、設計がMIMに適しているか、どのフィーチャーに再設計が必要か、金型リスクが発生する可能性がある箇所、焼結収縮と焼結支持の考慮方法、および金型製作、サンプル製作、生産承認前に二次加工や特別な検査が必要となる公差についてレビューできます。.
規格と技術参考資料
プロジェクト固有のDFMは、関連する業界の参照資料と併せて確認する必要があります。. MIMによる複雑設計 MIM部品のゲート位置、穴、スロット、パーティングライン、金型の複雑さ、および金型コストに関する考慮事項について説明します。.
MPIF規格35-MIM 一般的なMIM材料仕様、説明ノート、および定義をカバーしています。材料および性能に関する議論に役立ちますが、プロジェクト固有の設計、金型、または公差の決定をすべて定義するものではありません。.
The EPMAによる金属射出成形入門 有用なプロセス境界のコンテキストを提供します。MIMは主に複雑な形状の部品を大量生産するのに適しており、従来のプレス・焼結でより効率的に部品を製造できる場合は経済的ではない可能性があります。したがって、MIM金型にコミットする前に、プロセスの適合性を確認する必要があります。.