ツーリングの前提条件を確定する前に、初期のMIMまたはPMプロセスの選定を見直す必要があります。新しい金属部品の場合、実用的な問題は通常、MIMがPMより「優れている」かどうかではありません。実際の質問は、ツーリングの前提条件を確定する前に、部品を金属粉末バインダーフィードストック射出成形を中心に設計すべきか、あるいは従来のプレス&焼結粉末圧縮を中心に設計すべきか、ということです。
新しい金属部品の場合、実用的な質問は通常、MIMがPMよりも「優れている」かどうかではありません。本当の質問は、ツーリングの前提条件が確定する前に、部品を金属粉末バインダーフィードストック射出成形用に設計するか、従来のプレス&焼結粉末圧縮用に設計するかということです。ジオメトリがプレス可能で、抜き取り可能で、比較的規則的で、コストに敏感で、制御された気孔率または油保持機能の恩恵を受けることができる場合、PMが最初のレビュー経路として適している可能性があります。部品が小さく、複雑で、圧縮が困難な場合、または成形されたサイドフィーチャー、薄肉、アンダーカット、高密度、または二次加工の削減が必要な場合は、MIMを最初に検討すべきです。.
この早期の決定は重要です。なぜなら、間違った経路はツーリング設計、公差戦略、二次加工、検査計画、リードタイム、および機能部品の総コストに影響を与える可能性があるからです。プロセス能力と限界のより広範な比較については、 MIM vs PMの比較. を参照してください。新規部品のレビューでは、RFQまたはツーリングの前に、形状、機能、公差の優先順位、気孔率要件、生産量、および二次加工に焦点を当ててください。.
迅速な回答:金型設計の前提が確定する前にMIMかPMかを選択
実際には、MIMとPMは、部品設計、金型コンセプト、公差計画、RFQの前提条件が固定される前に比較検討されるべきです。どちらのプロセスも金属粉末と焼結を使用しますが、成形ロジックが異なります。従来のPMは、リジッドダイ内で粉末をプレスしてグリーンコンパクトを成形するのに対し、MIMは金属粉末・バインダーフィードストックを金型に射出し、その後脱脂と焼結を行います。.
有用な早期レビューは、通常、次の3つの決定に分類されます。
| 早期決定 | 通常は粉末冶金(PM)が有利 | 通常は金属射出成形(MIM)が有利 | エンジニアリングレビューが必要な場合 |
|---|---|---|---|
| 形状 | 部品は軸対称で規則的、かつ抜き取りが容易です。. | 部品は小型で複雑、かつ三次元形状です。. | 側面形状、アンダーカット、基準面、または薄肉部が不明確です。. |
| 機能 | 制御された気孔率、オイル保持性、またはコスト重視の構造機能が許容されます。. | より高い密度、微細形状、または統合機能が必要です。. | 密度または気孔率の要件が明確に定義されていません。. |
| コストロジック | PMブランクは、限定的な仕上げでほとんどの機能要件を満たすことができます。. | MIMは、機械加工、組立、または個別の加工工程を削減できます。. | 二次加工がコスト比較を支配します。. |
| プロジェクト段階 | 設計は既に粉末成形(PM)の圧縮ロジックに従っています。. | 設計は、MIM成形および焼結のためにさらに最適化できます。. | 図面はロックされておらず、両方のルートが可能です。. |
重要なのは、部品名や材料グレードだけでプロセスを選択しないことです。小さなギア、ヒンジ、ブラケット、磁性部品、スリーブ、または小型構造部品は、その形状、機能、公差の優先度、気孔率要件、および生産計画に応じて、PMに適している場合もMIMに適している場合もあります。.
合金名からではなく、成形ルートから始める
一般的なRFQの誤りは、合金名から始めて「この材料はMIMまたはPMで製造できますか?」と尋ねることです。材料は重要ですが、最初の選択フィルターではありません。最初のフィルターは成形ルートです。.
MIMは、バインダーと混合された微細金属粉末から始まり、フィードストックを形成します。そのフィードストックは、金型キャビティに流れ込み、微細な形状を充填し、グリーン部品に冷却され、取り扱いを耐え、脱脂工程を通過し、制御された方法で焼結中に収縮する必要があります。設計レビューの観点からは、MIMの評価は、成形された形状、肉厚のバランス、ゲート位置、脱脂経路、焼結サポート、収縮補償、変形リスク、および最終検査に焦点を当てます。これらのステップに関する詳細については、こちらをご覧ください。 MIMプロセスルート.
PMは、プレス可能な粉末、ダイ充填、圧縮、グリーンコンパクト強度、エジェクション、および焼結から始まります。PMレビューは、プレス方向、投影面積、パンチおよびコアロッドの安定性、エジェクションパス、密度分布、サイジングまたはコイニングの必要性、気孔率、オイル含浸、および二次加工に焦点を当てます。.
同じ合金ファミリーが両方のプロセスに登場する場合がありますが、それは同じ図面が両方に等しく適していることを意味するわけではありません。単純な軸方向形状のステンレス鋼部品は、側孔、深いスロット、薄い壁、および複数の機能基準を持つステンレス鋼部品とは異なる評価になる場合があります。.
金属粉末工業連盟(MPIF)の金属射出成形協会(MIMA)は、合金名だけでなく、材料性能、形状の複雑さ、生産数量、および部品コストの組み合わせを通じてMIMの適合性を評価しています。その MIM設計ガイド では、これらの要因についてさらに詳しく説明しています。.
形状が最優先:部品は確実に成形・抜き取り可能か?
形状は通常、初期段階で最も重要な決定要因となります。部品が従来の粉末冶金(PM)で効率的に圧縮、サポート、抜き取り、焼結、仕上げできる場合、PMがより良い方法である可能性があります。形状が圧縮方向に対して不利であったり、過剰な二次加工が必要になる場合は、MIMの早期検討に値するかもしれません。.
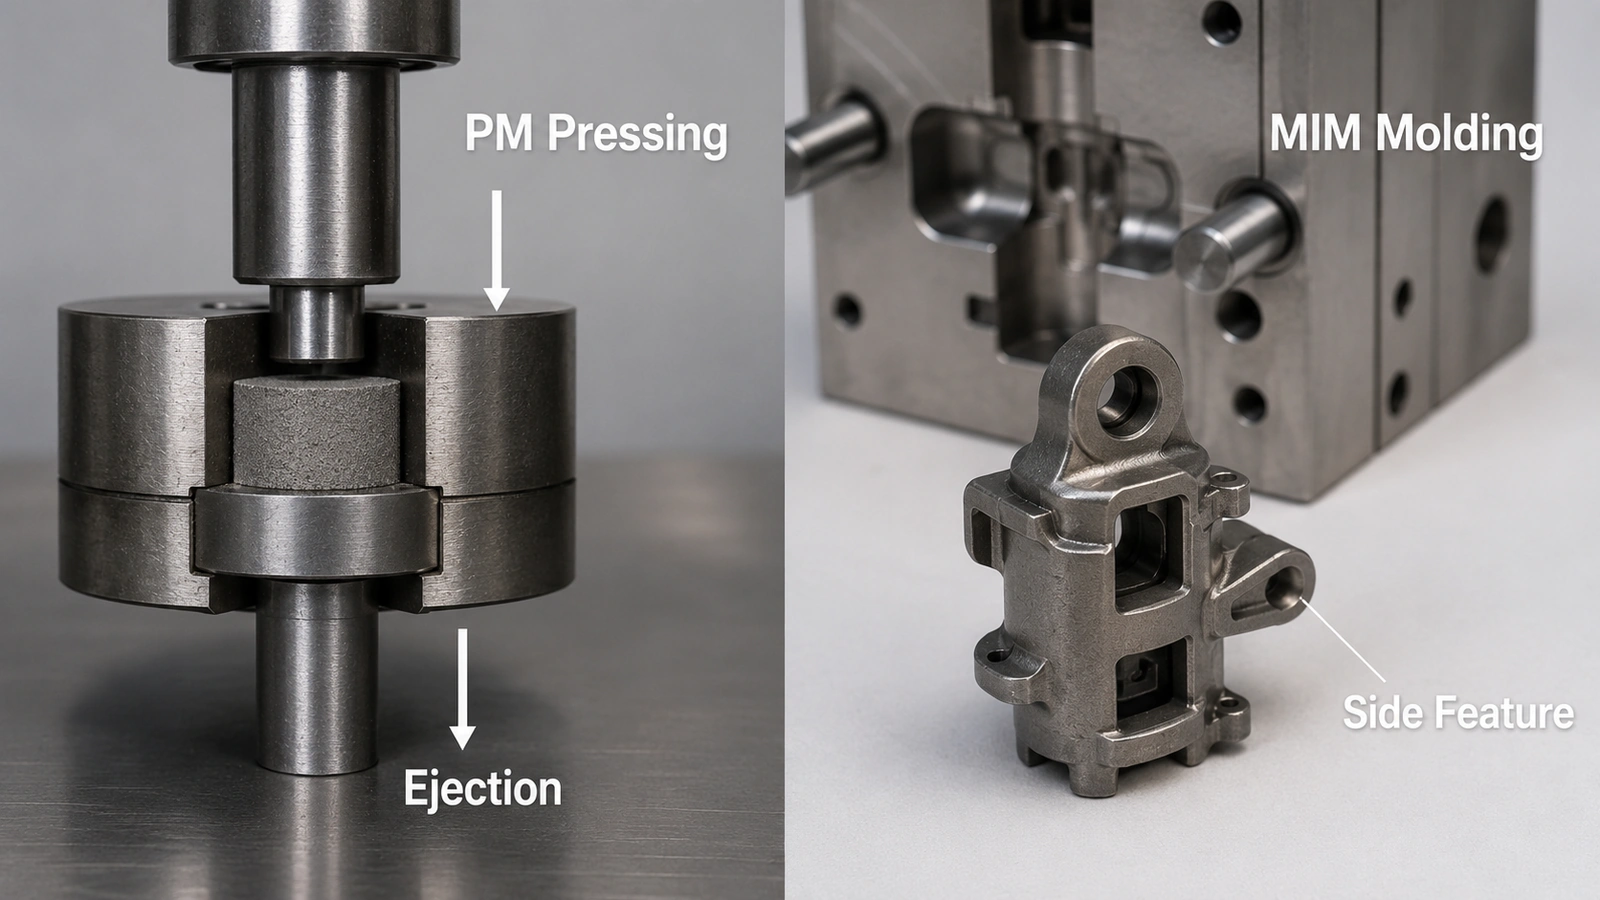
エンジニアリング上の要点:
PMの場合は、軸方向の圧縮とクリーンな抜き取りから始めます。MIMの場合は、成形フィーチャーの実現可能性、ゲート戦略、脱脂アクセス、および焼結時の歪みリスクから始めます。.
PMの場合、プレス方向が直接成形できるものを定義します。プレス方向の穴はコアロッドで形成できることが多いですが、横穴、交差穴、横方向のスロット、外部アンダーカット、および抜き取りを妨げるフィーチャーは、通常、機械加工、再設計、またはより複雑な金型が必要です。PickPMは、プレス方向の穴に使用されるコアロッドは、寸法問題を引き起こさないように、圧縮および抜き取り中に安定している必要があると指摘しています。 設計上の考慮事項 追加の粉末冶金(PM)設計ガイドを提供します。.
MIMでは、形状の自由度は高いですが、無制限ではありません。複雑な三次元形状であっても、金型離型、ゲート設計、均一充填、脱脂アクセス、収縮制御、焼結サポートが必要です。MIMAは、スライドやコアなどの金型要素が設計の複雑さを増す可能性がある一方で、金型や立ち上げのエンジニアリングコストが増加する可能性もあると指摘しています。詳細はMIMAの「 複雑なMIM設計ガイド.
形状レビューチェックリスト
| 形状に関する質問 | 重要性 | PMレビューポイント | MIMレビューポイント |
|---|---|---|---|
| 主な形状は軸方向で、突き出しは可能ですか? | 粉末成形(PM)は、圧縮と突き出しに大きく依存します。. | シンプルで安定している場合は、強力なPM候補となります。. | 他の機能が正当化しない限り、MIMは不要な場合があります。. |
| 側孔や交差孔はありますか? | これらはPMの後加工が必要になる場合があります。. | 機械加工はコストと基準点のばらつきを増加させる可能性があります。. | 金型のアクションにより、成形された形状が可能になる場合があります。. |
| アンダーカットやサイド溝はありますか? | これらは突き出しを妨げたり、複雑な金型が必要になったりする可能性があります。. | 基本的なプレス&焼結PMでは困難な場合が多いです。. | 金型の複雑さとコストを検討することで、MIMで可能になる場合があります。. |
| 薄肉または背の高いセクションはありますか? | これらは充填、強度、取り扱い、および反りに影響します。. | 密度またはグリーン強度リスクを生じる可能性があります。. | 充填、脱脂、または焼結の反りリスクを生じる可能性があります。. |
| 複数の機能が1つの部品に組み合わされていますか? | 機能統合はプロセス経済性に影響を与える可能性があります。. | 粉末冶金(PM)では、焼結後に複数の後加工が必要になる場合があります。. | 金型費用が正当化されれば、MIMでは機能を統合できます。. |
| 重要な寸法基準は、成形が困難な機能に関連していますか? | 検査および機械加工の参照点が不安定になる可能性があります。. | 二次機械加工が必要になる場合があります。. | 金型補正と検査計画を見直す必要があります。. |
」を参照してください。PMプロセス自体については、 プレス・焼結粉末冶金ガイド. MIMまたはPMの早期選定においては、最も関連性の高いPMの要因は、圧縮方向、抜き勾配、密度と気孔率、二次加工、および完成品コストです。.
新しい部品を最初にPMで検討すべき場合
部品の形状が比較的規則的で、主な特徴がプレス方向に従い、制御された密度、制御された気孔率、サイジング、コイニング、含浸、または限定的な二次加工で機能要件を満たせる場合、PMを最初に検討すべきです。PMは低グレードのルートではありません。ブッシュ、ベアリング、単純なギア、スリーブ、多孔質部品、オイル含浸部品においては、妥協ではなく、正しいエンジニアリングルートとなる可能性があります。.
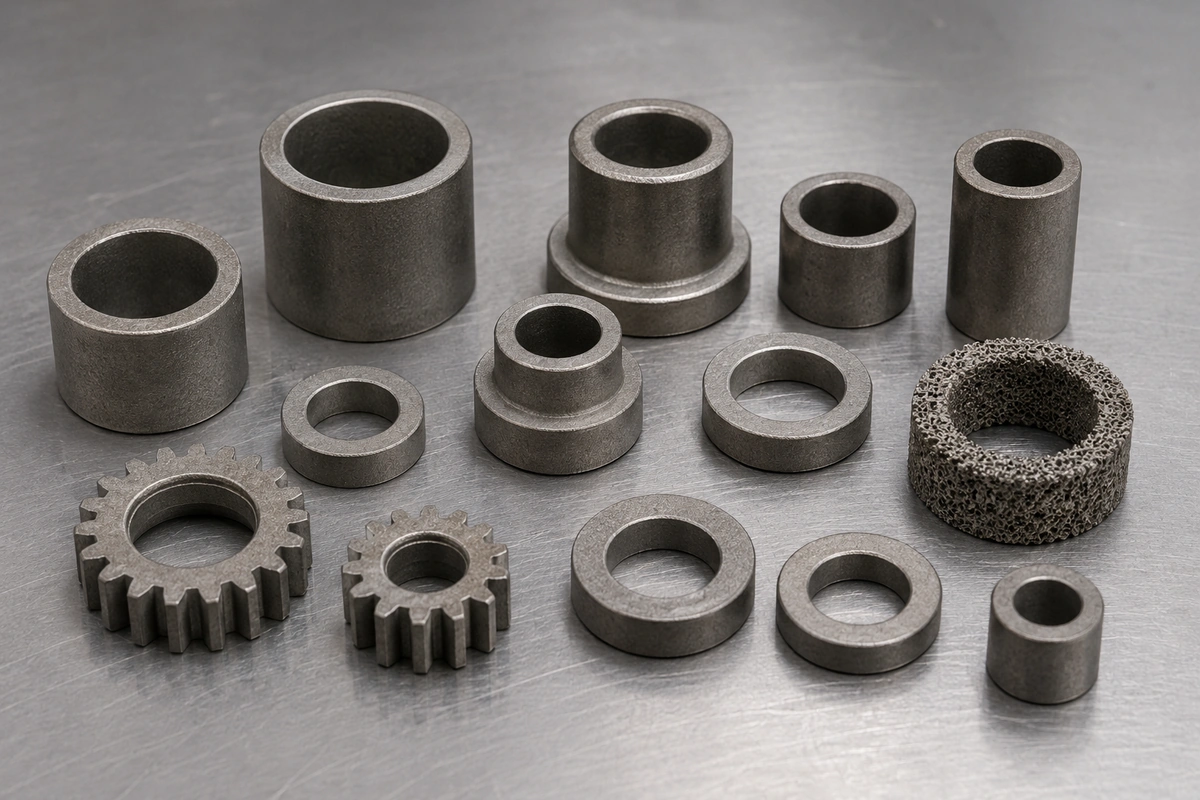
PMの主なポイント:
通常の軸方向形状、制御された気孔率、およびコスト重視の大量生産は、従来のPMをより直接的なルートにする可能性があります。これらの条件が部品機能に合致する場合、PMは低グレードの選択肢ではありません。.
多くの部品において、PMはより直接的なエンジニアリングルートです。ブッシュ、ベアリング、単純なギア、スリーブ、スペーサー、多孔質部品、特定の軟磁性部品、およびコスト重視の大量生産構造部品に効率的です。MPIFは、従来のプレス&焼結PMを、粉末に潤滑剤または添加剤を混合し、混合物を金型で圧縮し、圧縮物を焼結するプロセスとして説明しており、添加剤は機械加工性、耐摩耗性、または潤滑性を向上させるために使用されます。その 従来のPM概要 でプロセスをさらに詳しく説明しています。.
PMを最初に検討することが通常合理的である場合:
- 部品が明確な垂直軸に沿ってプレスできる場合.
- 側面穴、側溝、アンダーカットがなく、機能的にも重要でない。.
- 薄肉、フランジ、パンチを損傷することなく、部品をエジェクトできる。.
- 要求される密度と気孔率が粉末冶金(PM)材料設計に適合する。.
- 油保持性、自己潤滑性、または多孔質機能が有用である。.
- 生産量が安定しており、設計がコスト重視である。.
- サイジング、コイニング、または限定的な機械加工で主要寸法を制御できる。.
粉末冶金(PM)の代表的な初期用途
| 部品タイプ | 粉末冶金(PM)が適している理由 | MIMレビューが依然として必要な場合 |
|---|---|---|
| ブッシュとベアリング | 制御された気孔率と含油により、自己潤滑機能をサポートできます。. | 非常に小さな複雑な形状、高密度要求、または困難な側面形状。. |
| 単純なギア | 軸方向の形状と繰り返し可能な大量生産は、粉末冶金(PM)に適している。. | 複雑なハブ、側面穴、微細な成形ディテール、またはタイトな基準関係。. |
| スペーサーおよびスリーブ | 規則的な形状で、抜き勾配が容易な場合。. | 薄い側面形状、複雑なスロット、または高密度化の要求がある場合。. |
| 多孔質部品 | 気孔が機能の一部となる場合。. | 気孔が許容されない場合、または形状が複雑になりすぎる場合。. |
| 軟磁性部品 | PM(粉末冶金)が特定の形状や密度戦略に適している場合。. | 非常に小型で複雑な形状、または特殊な公差要求がある場合。. |
重要なのは、MIMが高密度化やより複雑な形状を実現できるからといって、PMを却下すべきではないということです。もしPMが、より低いプロセスリスクと不要な工程の削減で機能要件を満たすのであれば、PMの方が良い選択肢となる可能性があります。.
新規部品を最初にMIMで検討すべき場合
部品が小型で複雑であり、軸方向の粉末圧縮では効率的に製造するのが難しい場合に、最初にMIMを検討すべきです。MIMの最も有力な候補となるのは、形状、機能統合、または二次加工の削減が、成形、脱脂、焼結、および収縮制御といった追加工程を正当化する部品であることが多いです。.
最初にMIMを検討するのが妥当なのは、通常次のような場合です:
- 部品に側面形状、アンダーカット、スロット、細かい歯、小型ボス、または内部ディテールが含まれる場合。.
- その設計では、複数の粉末冶金(PM)後加工機械加工工程が必要になります。.
- この部品は、複数の機械加工部品、プレス部品、または組み立て部品を1つの成形金属部品に統合できます。.
- 高密度または低気孔率は、強度、靭性、シール性、または機能的負荷にとって重要です。.
- 部品が小さいため、MIMの経済性が実用的です。.
- 年間生産量が、金型およびプロセス開発をサポートできます。.
- 設計は、ゲート位置、肉厚、R、および焼結サポートを最適化するのに十分な柔軟性があります。.
MIMAのMIM設計ガイドでは、MIMは金属部品を製造しながらプラスチック射出成形と同様の部品設計の自由度を可能にし、複雑性によって複数の部品の統合や機能的特徴の初期成形をサポートできると説明しています。このPM比較を超えるMIMの適合性については、以下を参照してください。 MIMアプリケーション選定ガイド.
MIM-First 設計指標
| 設計指標 | MIMを有利にする理由 | 確認が必要な事項 |
|---|---|---|
| 小さく複雑な3D形状 | 射出成形により、一般的な圧縮成形では不向きな形状を形成できます。. | 離型、パーティングライン、ゲートマーク、収縮。. |
| 薄肉または微細形状 | フィードストックの流れと取り扱いが安定していれば、MIMは微細なディテールを成形できます。. | 充填バランス、グリーン強度、脱脂パス。. |
| 横穴またはアンダーカット | MIM金型は、粉末冶金(PM)では後加工が必要な形状を形成できる場合があります。. | 金型構造の複雑性とコスト。. |
| 統合された機能的ディテール | MIMは、組立や機械加工工程を削減できる可能性があります。. | 追加金型コストが正当化されるかどうか。. |
| 高密度要件 | MIMは、高密度の小型部品をターゲットとすることがよくあります。. | 材料、焼結サイクル、および検査方法。. |
| 粉末冶金(PM)における複数の二次加工 | MIMはプロセスステップ全体を削減できる可能性があります。. | 総コスト比較と公差戦略。. |
MIMが最初の選択肢となるべきでない場合
MIMは、複雑な金属部品を成形できるという理由だけで選択されるべきではありません。部品が大きくて単純な場合、年間の生産量が金型製作を正当化するには低すぎる場合、形状がすでにPMに適している場合、機能として制御された気孔率または含油性が要求される場合、または従来のPMでサイジング、コイニング、または限定的な機械加工によってより直接的に製造できる図面の場合、MIMは最初の選択肢とならない可能性があります。.
部品が依然としてMIMに適しているように見える場合は、早期のDFMレビューを実施してください MIM肉厚設計, MIMゲート設計, ,および 焼結収縮補正 金型製作の方向性が確定する前に。.
早期選定マトリクス:PM優先、MIM優先、またはエンジニアリングレビュー必要
このマトリックスを初期スクリーニングツールとして使用してください。図面レベルの製造レビューに取って代わるものではありませんが、どのルートを最初に評価すべきか、また金型製作やRFQの前に解決すべき質問を特定するのに役立ちます。.
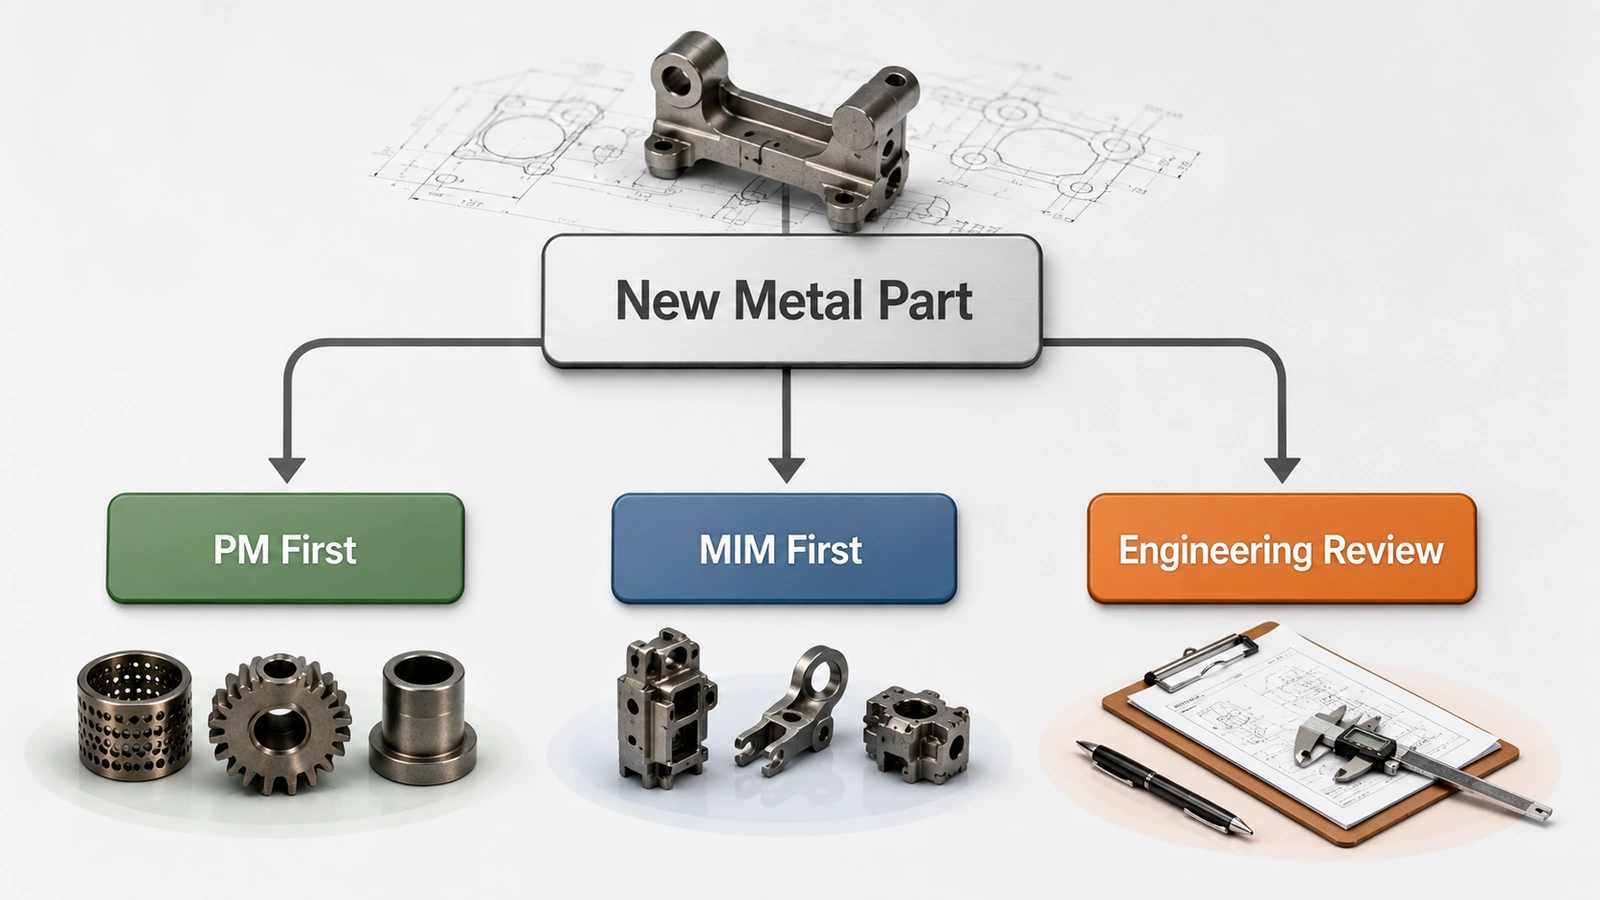
マトリックスの使用方法:
部品に複合形状、不明瞭な気孔率要件、タイトな寸法基準、または不確かな年間生産量がある場合は、結果を予備的なものとみなし、プロセスを選択する前に図面レベルのエンジニアリングレビューに進んでください。.
| レビュー要素 | PM優先 | MIM優先 | エンジニアリングレビュー必要 |
|---|---|---|---|
| 形状 | 通常、軸方向、抜き勾配容易。. | 小型、複雑、三次元。. | 複合形状または抜き勾配経路が不明確。. |
| 側面形状 | サイド形状が少ない、または機械加工で対応可能。. | サイド穴、スロット、アンダーカット、微細成形ディテール。. | 複数のサイド形状が重要基準に連動。. |
| 密度/気孔率 | 気孔率が許容されるか、または有用。. | 高密度または低気孔率が必要。. | 機能が密度要件を明確に定義していない。. |
| コストロジック | PMブランクで、限定的な仕上げで機能を満たす。. | 複雑形状は機械加工または組立を低減させる可能性がある。. | 二次加工が比較の大部分を占めます。. |
| 数量 | 安定した大量生産の単純部品。. | 安定した中~大量生産の複雑部品。. | 低需要、不安定需要、または試作品のみの需要。. |
| 公差 | サイジング、コイニング、または限定的な機械加工で主要寸法を制御可能。. | 収縮補償と金型制御が可能です。. | 超重要寸法基準チェーンまたは不明確な検査計画。. |
| 材料 | プレス可能な粉末ルートが材料と機能に適合します。. | MIMフィードストックルートが材料と微細形状に適合します。. | 材料物性目標が不明確。. |
| 最適な次のステップ | 粉末冶金(PM)サプライヤー/プロセスレビュー。. | MIM DFMレビュー。. | プロセス選定レビューのために図面を提出. |
エンジニアリングレビューのトリガー:
「エンジニアリングレビューが必要」に該当する行が2つ以上ある場合、PM金型またはMIM金型の選定前に図面を提出してください。これは、部品にサイド穴、アンダーカット、不明確な密度または気孔率要件、複数の重要な寸法基準、または生産量が未確定の場合に特に重要です。.
密度と気孔率:気孔率はリスクか、機能の一部か?
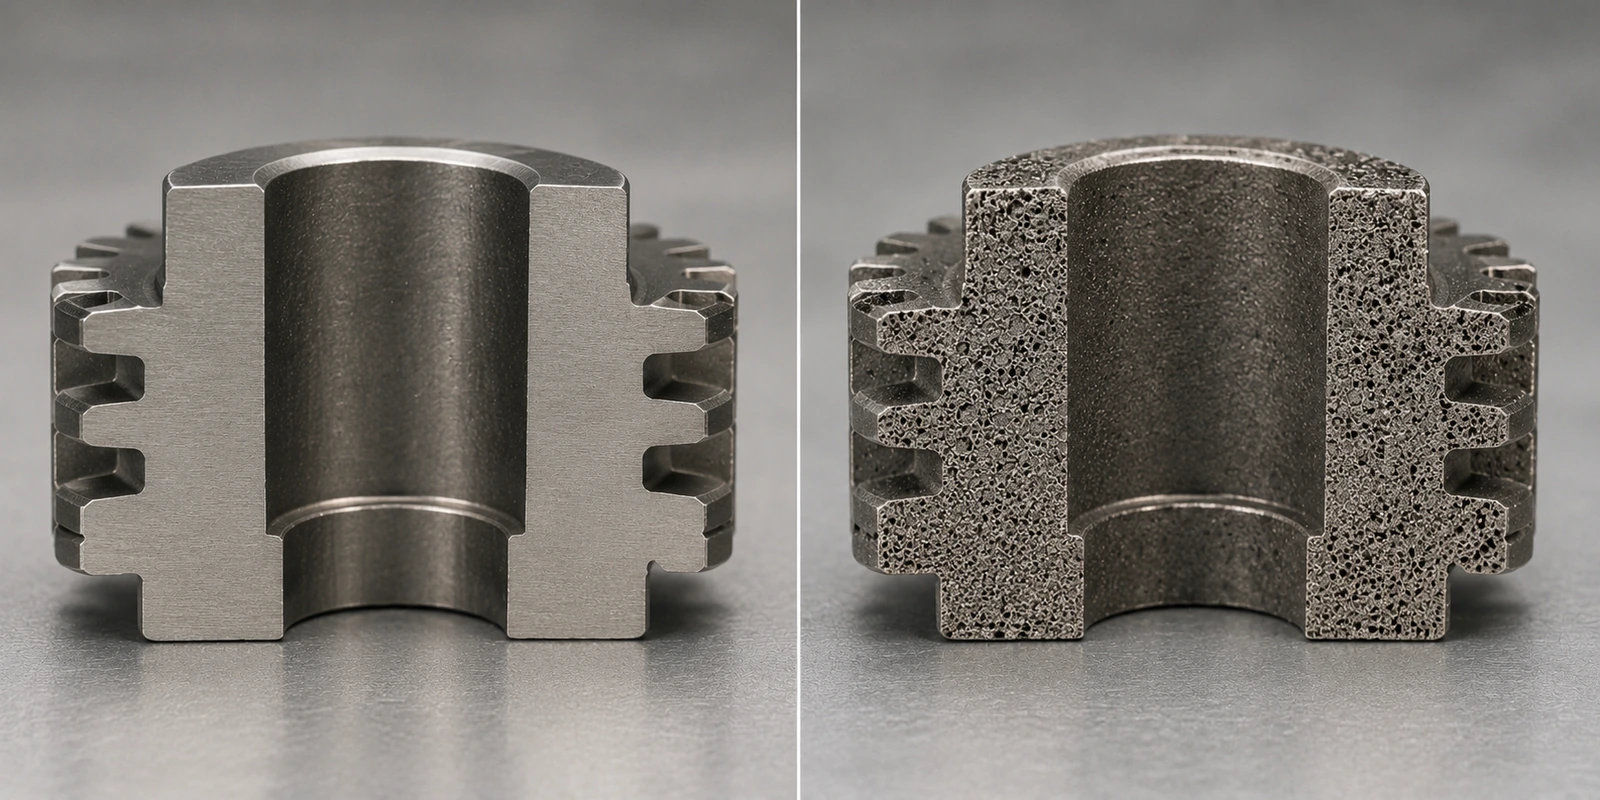
密度は、単純な「高いほど常に良い」という比較として扱われるべきではありません。一部のプロジェクトでは、高密度と低気孔率が不可欠です。他のプロジェクトでは、制御された気孔率が機能の一部です。.
密度/気孔率に関する注記:
密度は機能要件であり、普遍的な品質ランクではありません。一方の部品は高密度を必要とするかもしれませんが、もう一方の部品は潤滑、透過性、または密度制御のために制御された粉末冶金(PM)の気孔率から利益を得る可能性があります。.
MIMは、強度、靭性、耐食性、シール性、磁気特性、または微細な機能的特徴が重要な、高密度小型部品をターゲットにすることがよくあります。EPMAは、MIMは微細粉末を使用し、高い焼結密度に達することができると指摘していますが、このプロセスは主に複雑な形状を大量生産するのに適しているとも強調しています。従来のプレス・焼結で効率的に形状を製造できる場合、MIMは経済的ではない可能性があります。詳細は EPMA 金属射出成形の概要 追加のプロセス背景についてはこちらをご覧ください。.
粉末冶金(PM)は、油保持、自己潤滑、ろ過、吸音、または制御された密度を目的として、意図的に気孔率を利用することがあります。ブッシュ、ベアリング、多孔質部品、および一部の摩擦または潤滑関連部品では、気孔率が欠陥ではなく工学的特徴となる場合があります。.
密度/気孔率 決定表
| 要件 | 粉末冶金(PM)が適している場合 | MIMが適しているケース |
|---|---|---|
| 油保持機能 | 制御された相互接続された気孔率が潤滑をサポートします。. | 油保持が主要機能ではない場合。. |
| 小型複雑部品における高強度 | PMの形状または密度が制限となる場合。. | より高い密度と成形された複雑性が求められる場合。. |
| シール性または低リーク性 | 気孔率が懸念事項となる場合があります。. | 低気孔率が重要です。. |
| 多孔質またはフィルター機能 | 気孔率は意図的に設計されています。. | MIMは適切でない場合があります。. |
| 磁気特性 | PMは選択された軟磁性体形状に適している場合があります。. | 小型で複雑な磁性部品についてはMIMが検討される場合があります。. |
| 構造荷重 | 密度と形状が適切な場合はPMが機能する可能性があります。. | 密度と複雑な形状が同時に重要な場合はMIMが検討される場合があります。. |
寸法公差戦略:収縮制御 vs サイジングおよびコイニング
MIMとPMの寸法公差比較は、「どちらのプロセスがより精密か」という単純な問題ではありません。真の問題は、寸法リスクがどこから生じ、プロセスがそれをどのように制御するかということです。.
MIMでは、寸法管理はフィードストックの挙動、金型設計、ゲート位置、脱脂安定性、焼結収縮、部品サポート、検査計画に依存します。成形されたグリーン部品にはバインダーが含まれており、焼結中に収縮するため、金型補償と焼結制御が寸法戦略の中心となります。EPMAはまた、グリーンコンパクトにバインダーが含まれ、焼結中に大きな収縮が発生するため、収縮制御が主要な要件となる点で、MIMは従来のPMとは異なると指摘しています。.
PMでは、寸法管理は粉末充填、圧縮均一性、グリーン強度、抜き取り、焼結変化、ダイ摩耗、およびサイジング、コイニング、再プレス、機械加工などの二次加工に依存します。主要寸法がプロセスウィンドウに合致する場合、PMは効率的ですが、複雑な基準関係は追加の検査および仕上げリスクを生む可能性があります。.
MIM固有の寸法計画については、以下を参照してください。 MIM公差 ページ.
プロセス選定前の公差レビューに関する質問
| 質問 | 重要性 |
|---|---|
| 真に機能上重要な寸法はどれですか? | すべての寸法に同じ公差戦略が必要なわけではありません。. |
| 重要な基準点は、成形面、プレス面、または機械加工面上のどこに配置されますか? | 基準点の選択は、検査の安定性に影響します。. |
| PM焼結後のサイド機械加工に依存する機能はありますか? | 二次加工は、コストと精度を変更する可能性があります。. |
| MIMの収縮は、金型とサポートによって補償できますか? | 複雑な形状は、金型製作前にDFMの変更が必要になる場合があります。. |
| 平面度、同心度、または位置公差がプロセス選択の決め手となりますか? | これらは、基本的な寸法公差よりも重要になることがよくあります。. |
| 部品機能に基づいた検査ですか、それとも図面デフォルトのみに基づいた検査ですか? | 過度に厳しい図面デフォルトは、不必要なコストを生み出す可能性があります。. |
コストロジック:単価だけでなく、機能部品のコストを比較する
新しい金属部品の場合、コスト比較は、成形されたブランクだけでなく、完成した機能部品に基づいて行う必要があります。.
PMは、圧縮・焼結された部品が、限定的な二次加工でほとんどの機能をすでに満たしている場合に、より経済的になる可能性があります。金型と生産ロジックは、比較的規則的で、大量生産向けで、コストに敏感な部品に対して効率的です。.
MIMは、機械加工、組立、溶接、または複数の機能固有の工程を削減できるほど複雑な形状の場合に正当化される可能性があります。MIMAの複雑設計ガイドでは、MIMでの機能追加は二次工程や組立工程を排除することで経済的なメリットをもたらす可能性があると指摘していますが、通常は金型と立ち上げエンジニアリングコストが増加します。.
より広範なコストの内訳については、 金属射出成形コストガイド. を参照してください。初期のMIMまたはPMレビューでは、金型、二次加工、サイジングまたはコイニング、組み立て、検査、および予想される生産量を含めた完成部品レベルでコストを比較する必要があります。.
機能部品コストレビュー表
| コスト要因 | PMコストに関する質問 | MIMコストに関する質問 |
|---|---|---|
| 金型 | 金型、パンチ、コアロッドは部品を確実に成形できますか? | 金型にはスライド、コア、複雑なゲート、または特別なサポートが必要ですか? |
| 粉末 / フィードストック | 粉末システムは、圧縮および目標密度に適していますか? | フィードストックは、フロー、脱脂、焼結の要件をサポートしますか? |
| 二次加工 | 機械加工、サイジング、コインニング、またはオイル含浸は期待され、管理されていますか? | 成形されたフィーチャーは、機械加工や組み立てを削減できますか? |
| 公差 | PMは重要な寸法を効率的に保持または仕上げることができますか? | 収縮補償と検査は、重要な寸法を制御できますか? |
| 数量 | PM金型の効率のために、ボリュームは十分に安定していますか? | MIM金型と開発の償却のために、ボリュームは十分に高いですか? |
| 品質リスク | 密度、抜き勾配、または気孔率のリスクは管理されていますか? | 成形、脱脂、ひずみ、またはゲートマークのリスクは管理されていますか? |
| 総機能 | 完成品は、最小限の追加作業で用途を満たしますか? | MIMは製造の総複雑性を低減しますか? |
MIMとPMを比較する際の初期段階での一般的な間違い
間違い1:形状を確認する前に材料名で選択する
材料選定は重要ですが、形状が成形ルートを決定します。ステンレス鋼、低合金鋼、または軟磁性材料で作られた部品でも、その形状が圧縮、抜き取り、成形、脱脂、または焼結で信頼性がない場合、一方のルートには不向きな場合があります。.
間違い2:MIMはPMのアップグレードであると仮定する
MIMは万能のアップグレードではありません。部品がプレス可能で、コスト重視で、大量生産向けであり、制御された気孔率または簡単な後加工の恩恵を受けることができる場合、PMの方が優れたプロセスとなる可能性があります。.
間違い3:PMは常に安いと仮定する
PMは、単純なプレス可能な部品には経済的であることが多いですが、部品に複数のサイド穴、タイトな機械加工された寸法基準、複雑な後加工、または繰り返しの設計妥協が必要な場合、コスト上の利点を失う可能性があります。コストは完成部品レベルでレビューする必要があります。.
間違い4:機能的な気孔率を無視する
気孔率は、ある部品ではリスクとなり、別の部品では機能的な特徴となり得ます。気密性の高い高強度部品はMIMレビューを優先するかもしれませんが、オイル含浸ベアリングはPMを優先するかもしれません。.
間違い5:金型固定後のプロセス選定の見直し
金型の方向性が確定した後では、設計変更は遅く、より高価になります。パーティングライン、プレス方向、ゲート位置、基準系、および重要な公差の仮定を最終決定する前に、早期のプロセス選定を行う必要があります。.
代表的なシナリオ:当初PMとして検討されたサイド穴コンポーネント
前面からは単純に見えた小さな金属部品は、当初PMルートが妥当であると考えられていました。しかし、図面レビューにより、複数のサイド穴とアセンブリの基準(datum)に関連する機能的なスロットがあることが判明しました。初期の議論は主に材料と年間予測生産量に焦点を当てていたため、成形方向が加工、検査、および基準制御に与える影響は十分に考慮されていませんでした。.
PM自体が問題ではなく、ジオメトリが直接的なプレス&焼結成形には不向きでした。コストドライバーはPMブランクから二次加工と基準制御へと移行しました。そのため、PMブランクコストとサイド加工のコスト、およびMIMの金型、成形フィーチャーの実現可能性、ゲート位置、肉厚バランス、焼結サポート、最終検査を比較して、MIM候補としての検討が行われました。.
同様の部品については、PMが最も低い完成部品コストを提供すると仮定する前に、プレス方向、サイドフィーチャー、基準関係、および二次加工の負荷をレビューしてください。.
代表的なシナリオ:PMを優先すべきブッシュのデザイン
金属粉末を使用し、繰り返し生産が必要なため、小さなスリーブ状の部品がMIMで検討されました。当初の仮定は、より高い密度が自動的にコンポーネントを改善するというものでした。.
この場合、部品の機能は制御された気孔率と油保持特性に依存していましたが、ジオメトリは規則的で軸方向であり、圧縮とエジェクションに非常に適していました。プロジェクトをPM優先とすることで、粉末選択、密度目標、気孔率制御、油含浸、サイジング要件、および機能寸法検査に焦点を当てたレビューが可能になりました。.
実用的な決定は、一般的に高密度の方が良いかどうかではありません。まず、気孔率が欠陥なのか、中立的な特性なのか、あるいは意図された機能の一部なのかを判断してください。.
初期MIMまたはPMプロセスレビューのために送付するもの
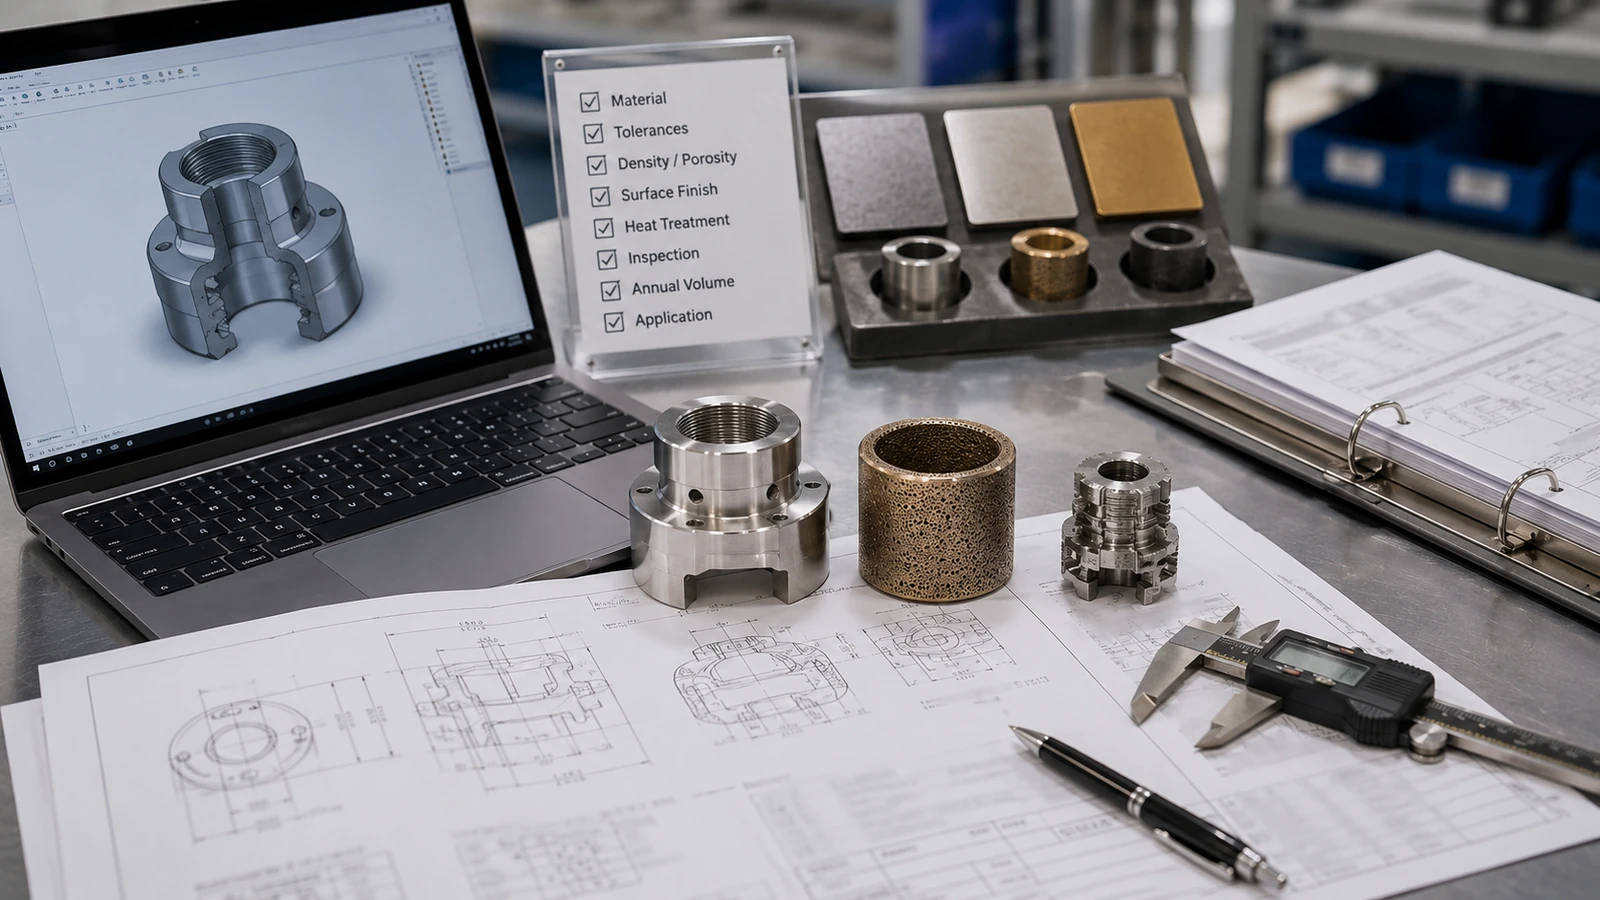
有用なプロセス推奨には、部品名以上の情報が必要です。レビューは、図面の形状、機能、公差の優先順位、材料要件、密度または気孔率の期待値、生産量、および二次加工に基づいて行われるべきです。.
レビューに必要なもの:
部品名や合金グレードだけではプロセス選定は不十分です。形状、公差、寸法基準、密度や気孔率の要求、生産量、および予定されている二次加工についても検討が必要です。.
プロセスレビュー入力チェックリスト
| 提供する情報 | 重要性 |
|---|---|
| 寸法と公差を含む2D図面 | 重要フィーチャー、基準面、公差の優先順位、および検査要件を示します。. |
| 3D CADファイル | パーティング方向、アンダーカット、肉厚、スロット、ボス、および成形または圧縮された形状のレビューに役立ちます。. |
| 材料グレードまたは目標特性 | MIMフィードストックまたはPMパウダー経路の材料適合性レビューをサポートします。. |
| 年間数量とプロジェクト段階 | 金型およびプロセス開発が正当化できるかどうかを判断します。. |
| 重要寸法および機能基準面 | プロセスリスクと検査計画を推進する機能を特定します。. |
| 密度、気孔率、または油保持要件 | PMの気孔率が有用か、MIMの密度が必要かを判断するのに役立ちます。. |
| 表面仕上げと外観の要件 | ゲートマーク、パーティングライン、機械加工、研磨、または仕上げのレビューに影響します。. |
| 熱処理または磁気要件 | 材料選定と最終特性検証に影響する可能性があります。. |
| 現在の製造上の懸念事項 | 関連する場合、MIM、PM、CNC、鋳造、プレス、またはその他のルートと比較するのに役立ちます。. |
| 想定される二次加工 | 機械加工、サイジング、コイニング、メッキ、研磨、または組み立てがプロセス経済性に影響するかどうかを示します。. |
見積もりに近いプロジェクトの場合、 RFQ作成ガイド サプライヤーへの連絡前に、図面、材料、公差、表面仕上げ、数量、検査、および用途に関する情報を整理するお手伝いをします。.
早期MIMまたはPMプロセスレビューをリクエストする
新しい金属部品にサイド穴、アンダーカット、薄肉、複雑な三次元形状、密度または気孔率の要件、厳密な基準関係、または不確かな生産量がある場合は、ツーリングの仮定が確定する前に、早期プロセスレビューのために図面を提出してください。.
2D図面、利用可能な場合は3D CADファイル、材料要件、年間生産量、重要寸法、密度または気孔率のニーズ、表面仕上げ要件、熱処理要件、および現在の製造上の懸念事項を提供してください。XTMIMは、RFQの詳細が最終決定される前に、部品をPM優先、MIM優先、またはエンジニアリングレビューが必要として評価すべきかどうかをレビューできます。.
XTMIMエンジニアリングチームによるレビュー済み
初期のMIMと粉末冶金(PM)の比較検討では、プロセスの適合性、部品形状、PMの圧縮・突き出し限界、MIM成形の実現可能性、脱脂・焼結時の収縮リスク、材料選定、密度・気孔率の要求、公差戦略、二次加工、検査要求、およびRFQ(見積依頼)の入力品質についてカバーする必要があります。.
最終的なプロセス選定は、図面レベルでのレビュー、材料要求、公差の優先順位、用途条件、年間生産量、金型製作の実現可能性、およびサプライヤー固有の製造評価を通じて確認されるべきです。.
技術参考資料と規格
技術参考資料や業界団体の資料は、MIMおよびPMに関する初期の議論をサポートできますが、図面レベルでのDFMレビューに代わるものではありません。このトピックに関する有用な背景参考資料には、EPMAの金属射出成形に関する資料、MIMAのMIM設計ガイド、PickPMの粉末冶金(PM)設計に関する考慮事項、およびMPIFの従来の粉末冶金に関する情報が含まれます。.
最終的な材料受入、機械的特性、密度目標、気孔率制限、公差、および検査方法は、該当する顧客図面、購入仕様書、材料規格、関連するMPIF / ASTM / ISO要件、およびプロジェクト固有の品質計画に対して確認する必要があります。.
FAQ:新規金属部品におけるMIMまたはPMの選択
新しい金属部品は、まずMIMまたは粉末冶金(PM)のどちらで設計すべきですか?
形状と機能から始めます。部品が軸対称、定型、プレス成形可能、突き出し可能、コスト重視、または制御された気孔率を利用できる場合は、まずPM(粉末冶金)の検討がより良い場合があります。部品が小型、複雑、三次元、圧縮が困難、または成形された微細形状でより高い密度が必要な場合は、まずMIM(金属射出成形)を検討すべきです。.
複雑な金属部品には、MIMはPM(粉末冶金)よりも優れていますか?
MIMは、サイドフィーチャー、アンダーカット、薄肉、微細形状、または一体化された機能を持つ小型で複雑な金属部品にしばしば適しています。しかし、MIMがすべての粉末冶金部品にとって自動的に優れているわけではありません。形状が従来のプレス・焼結で効率的に製造できる場合、PMの方が実用的である可能性があります。.
粉末冶金(PM)はどのような場合に金属射出成形(MIM)よりも適していますか?
粉末冶金(PM)は、部品が規則的なプレス成形可能な形状、明確な抜き勾配、安定した大量需要、コスト重視の要件、および制御された気孔率や含油性を必要とする機能的な用途に適しています。一般的な例としては、ブッシュ、ベアリング、スリーブ、シンプルなギア、スペーサー、および特定の多孔質または構造部品が挙げられます。.
粉末冶金(PM)ではなくMIMを使用すべきでないのはどのような場合ですか?
MIMは金属部品が作れるという理由だけで使用すべきではありません。部品が大きくて単純な場合、金型製作には生産量が少なすぎる場合、設計が既に粉末成形(PM)に適している場合、または機能的に制御された気孔率や含油が必要な場合には、MIMが第一選択とならない可能性があります。そのような場合は、まず粉末成形(PM)の検討を続けるべきです。.
より高い密度は常にMIMがより優れたプロセスであることを意味しますか?
より高い密度は、強度、靭性、シール性、または特定の精密機能にとって重要になる場合がありますが、一部の粉末冶金(PM)部品では、潤滑性、透過性、または密度制御のために意図的に気孔率が使用されます。正しい選択は、密度だけでなく、部品の機能に依存します。.
粉末冶金(PM)は常にMIMより安価ですか?
粉末冶金(PM)は、単純でプレス成形可能、かつ大量生産の部品においては、しばしばより経済的です。MIMは、複雑な形状が機械加工、組立、溶接、または複数の後工程を削減する場合に、より費用対効果が高くなる可能性があります。成形されたブランクの価格だけでなく、完成した機能部品のコストを比較してください。.
MIMまたはPMプロセスレビューにはどのような情報が必要ですか?
2D図面、利用可能な場合は3D CADファイル、材質要件、年間生産量、重要寸法、公差注記、密度または気孔率要件、表面仕上げ、熱処理の必要性、使用環境、および期待される二次加工をお送りください。.
1つの図面でMIMとPMの両方のレビューは可能ですか?
はい。成形性、プレス方向、抜き勾配、成形フィーチャーのリスク、密度または気孔率の要求、公差戦略、二次加工、材料適合性、および生産量を比較検討し、MIM、PM、または他の製造ルートを推奨する前に、早期の有用なレビューを実施することが推奨されます。.