
Adequação MIM | Geometria, produção e ferramental Um componente metálico pequeno e complexo ainda pode ser um candidato inadequado para moldagem por injeção de metal (MIM) se seus requisitos de ferramental, comportamento de retração ou quantidade de produção esperada tornarem o processo impraticável. A avaliação inicial é se o MIM pode remover usinagem ou trabalho de montagem significativos, se a peça pode ser...
Adequação MIM | Geometria, produção e ferramental
Um componente metálico pequeno e complexo ainda pode ser um candidato inadequado para moldagem por injeção de metal (MIM) se seus requisitos de ferramental, comportamento de retração ou quantidade de produção esperada tornarem o processo impraticável. A avaliação inicial é se o MIM pode remover usinagem ou trabalho de montagem significativos, se a peça pode ser moldada, desaglutinada e sinterizada de forma confiável, e se a produção repetida pode justificar o ferramental.
Resposta rápida: Uma peça metálica pode valer a pena uma revisão MIM quando vários sinais aparecem juntos: geometria 3D complexa; potencial para consolidar componentes; custos recorrentes de usinagem ou montagem; uma rota de material MIM adequada; geometria viável de moldagem, desaglutinação e sinterização; tolerâncias críticas gerenciáveis; e demanda repetida que pode justificar o ferramental. Esses sinais indicam potencial, não aprovação de produção. Uma restrição séria de material, distorção, tolerância ou custo pode superá-los. O próximo passo pode ser a revisão do desenho, validação direcionada ou uma comparação com outro processo.
Como Julgar se uma Peça Metálica é Adequada para Revisão MIM?
Comece pela função da peça e sua rota de fabricação atual. O MIM injeta feedstock de pó metálico em um componente 'green', seguido pela remoção do ligante e sinterização. Pode substituir usinagem ou montagem repetidas, mas também requer ferramental, controle de retração e validação de processo. Portanto, o valor de fabricação, a viabilidade técnica e a economia do projeto devem ser considerados em conjunto.
Compare as rotas de fabricação com a mesma função da peça, condição do material, requisitos de inspeção e critérios de aceitação. Eliminar uma operação de fresamento tem pouco valor se a alternativa não puder manter um encaixe ou adicionar uma etapa de acabamento cara. Uma primeira avaliação sólida identifica o benefício de fabricação e a restrição técnica não resolvida mais significativa.
01 / VALOR DE FABRICAÇÃOO que o MIM poderia melhorar?
Procure geometrias caras, usinagem repetida, variação de montagem ou problemas de qualidade que a conformação 'near-net' poderia reduzir.
02 / VIABILIDADE TÉCNICAA peça pode ser fabricada de forma confiável?
Verifique a disponibilidade de material, moldabilidade, manuseio da peça 'green', remoção do ligante, sinterização, dimensões críticas e inspeção.
03 / ECONOMIA DO PROJETOO ferramental seria justificado?
Considere a estabilidade do projeto, volume anual e vitalício, desenvolvimento do processo, pós-processamento e custo recorrente total.
Sequência de decisão de engenharia: Geometria, consolidação e problemas de processo existente estabelecem o benefício de fabricação. Material, viabilidade do processo e tolerâncias determinam se esse benefício é alcançável. A demanda repetida determina se os custos adicionais de ferramental e validação podem ser justificados. Vários sinais favoráveis não podem compensar uma limitação crítica de material ou sinterização.
Quais são os 7 sinais de que uma peça metálica pode ser adequada para MIM?
Use o desenho da peça, rota de fabricação atual e quantidade de produção estimada para identificar a característica que poderia se beneficiar do MIM e a restrição que ainda requer evidência de engenharia. Os dois podem surgir da mesma característica: um furo lateral difícil pode tornar a usinagem cara, ao mesmo tempo que requer um molde mais complexo.
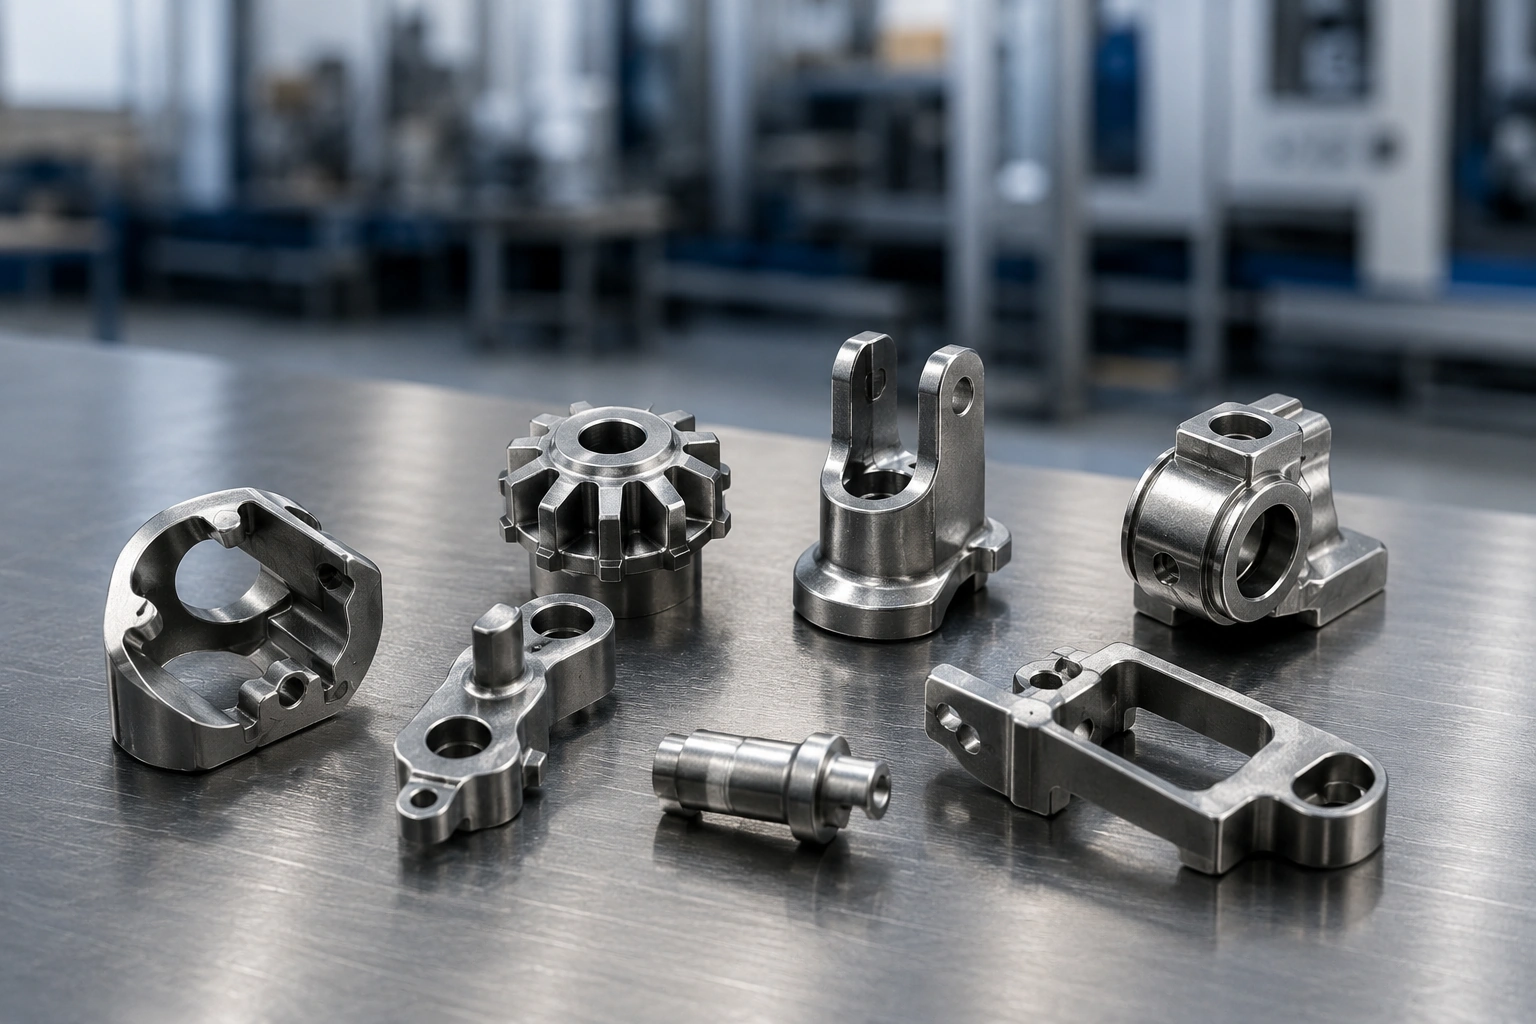
A Peça Possui Geometria 3D Compacta e Complexa
Furos transversais, canais angulados, ranhuras, contornos curvos, formas semelhantes a engrenagens e outras características abordadas de diferentes direções podem tornar uma peça metálica compacta cara para usinar repetidamente. Uma forma moldada pode substituir vários caminhos de corte ou fixações. A orientação de projeto da MIMA identifica a complexidade da forma como uma razão central para considerar o MIM.
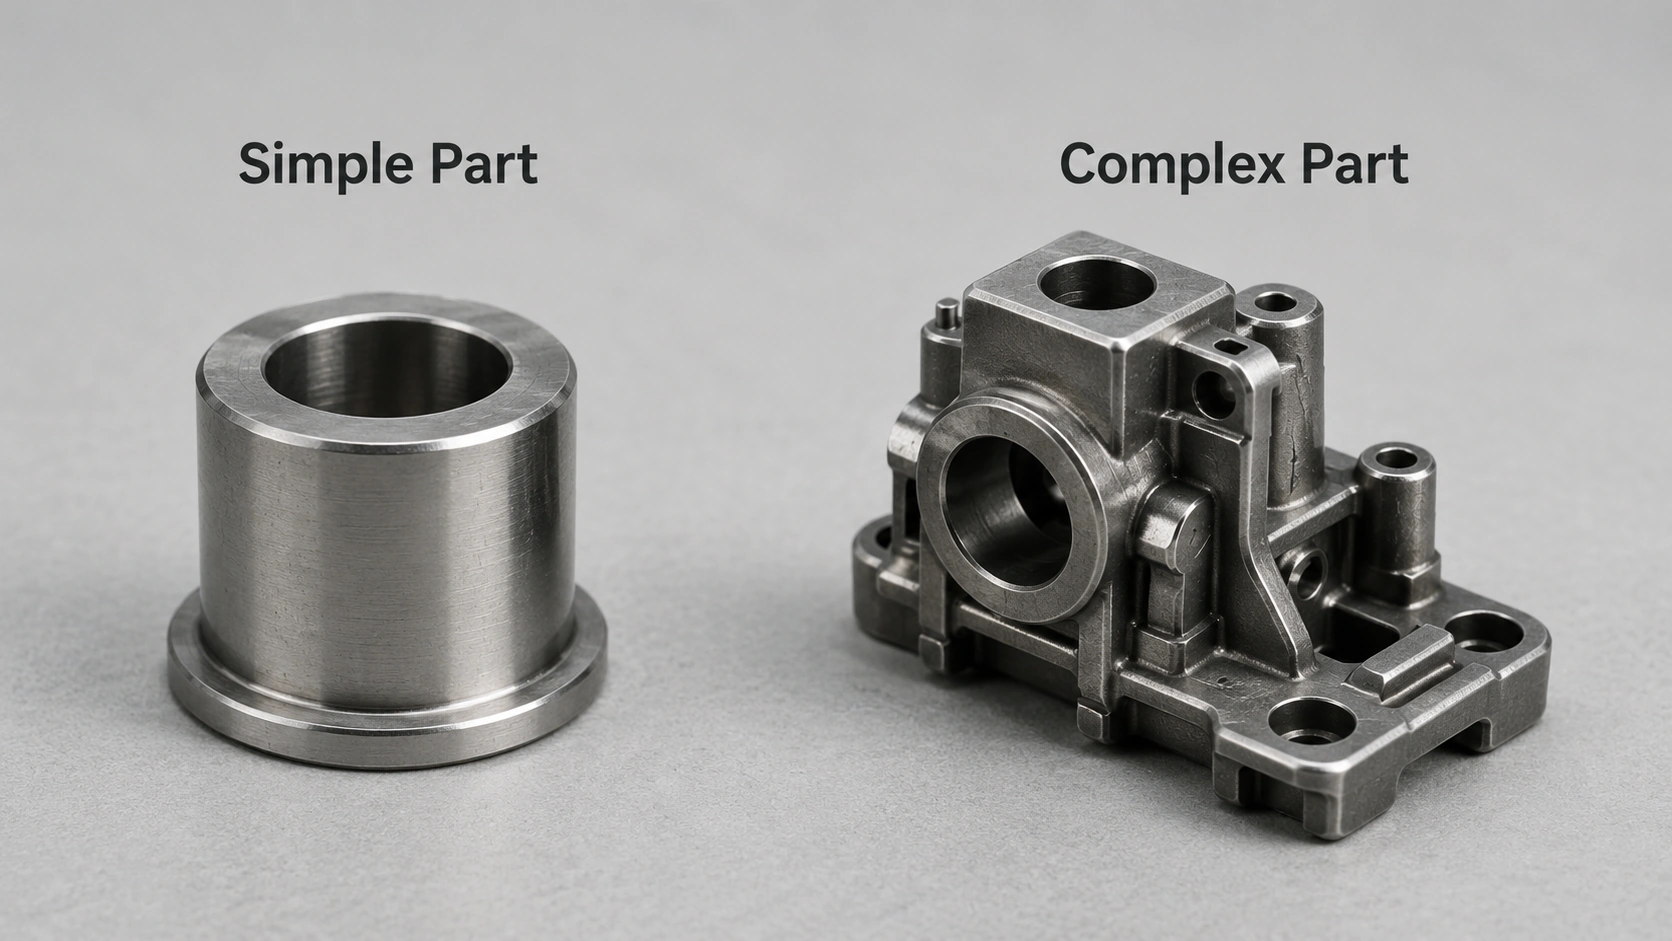
O tamanho por si só não é o sinal. Um espaçador curto e redondo pode ser feito eficientemente em um torno, mesmo quando sua quantidade anual é alta. Inversamente, um componente pequeno com múltiplas características pode ter um valor de forma quase líquida muito maior. Mesmo um furo transversal não favorece automaticamente o MIM se perfurá-lo for mais simples do que adicionar uma ação lateral ao molde. A geometria complexa ainda deve permitir o ferramental, ejeção, remoção do ligante e sinterização práticos; ela não se torna adequada meramente porque é difícil de usinar.
No desenho, identifique cada furo, canal, contorno ou ressalto que requer uma configuração extra ou acesso difícil de ferramenta. Em seguida, verifique como cada característica seria criada e liberada de um molde. Um furo lateral que requer um controle deslizante pode trocar tempo de usinagem por complexidade de ferramental; uma característica alinhada com a direção principal de abertura do molde pode ser muito mais simples de formar. O número de características por si só não prevê se o MIM será vantajoso.
O ganho potencial depende de quantas configurações recorrentes, caminhos de corte ou etapas de acabamento o molde proposto eliminaria na quantidade de produção pretendida. A complexidade visual no modelo CAD não é, por si só, uma economia de fabricação.
Verificação de geometria: Quais recursos exigem configurações extras, acesso restrito à ferramenta ou acabamento separado no processo atual? Esses recursos podem ser moldados e liberados sem introduzir uma ferramenta mais cara?
Múltiplos Recursos ou Componentes Podem Ser Consolidados
Várias peças usinadas em miniatura, pinos prensados ou componentes unidos podem, às vezes, ser consolidados em uma única peça MIM. A remoção de operações de união pode reduzir o trabalho de montagem e a variação na posição relativa de recursos fixos. O benefício potencial reside na montagem completa: usinagem, alinhamento, união e inspeção podem mudar, mesmo que cada componente original seja relativamente simples.
Compare as etapas de usinagem, união, alinhamento e inspeção da montagem original com a geometria proposta de peça única. A consolidação é mais fraca quando as peças devem permanecer destacáveis ou se mover independentemente, ou quando combiná-las cria rebaixos difíceis, transições de espessura fina para espessa ou recursos de inspeção inacessíveis. Algumas superfícies de rolamento, vedação ou deslizamento ainda podem exigir acabamento após a sinterização.
Revise o desenho de montagem e sua cadeia de dimensão funcional antes de mesclar qualquer coisa. Quando duas peças separadas são posicionadas por um ajuste de pressão ou gabarito de soldagem, a localização final depende das dimensões de cada componente e da operação de união. Um projeto consolidado pode remover essa variação de montagem, mas transfere o problema de controle para a geometria moldada, a retração na sinterização e o datum de inspeção. Essas novas relações devem permanecer mensuráveis e alcançáveis.
Compare as listas de materiais e rotas de processo originais e propostas. Identifique as peças, gabaritos, etapas de união e inspeções que desaparecem, juntamente com quaisquer ações de corrediça adicionadas, requisitos de suporte de sinterização ou operações de acabamento. Os componentes devem permanecer separados quando precisam se mover independentemente, ser substituídos individualmente ou usar materiais incompatíveis.
Verificação de montagem: A integração de recursos fixos reduziria o trabalho de união e alinhamento, preservando o movimento, a manutenibilidade, os datums funcionais e o acesso à inspeção?
O Processo Atual Apresenta Problemas Recorrentes de Fabricação
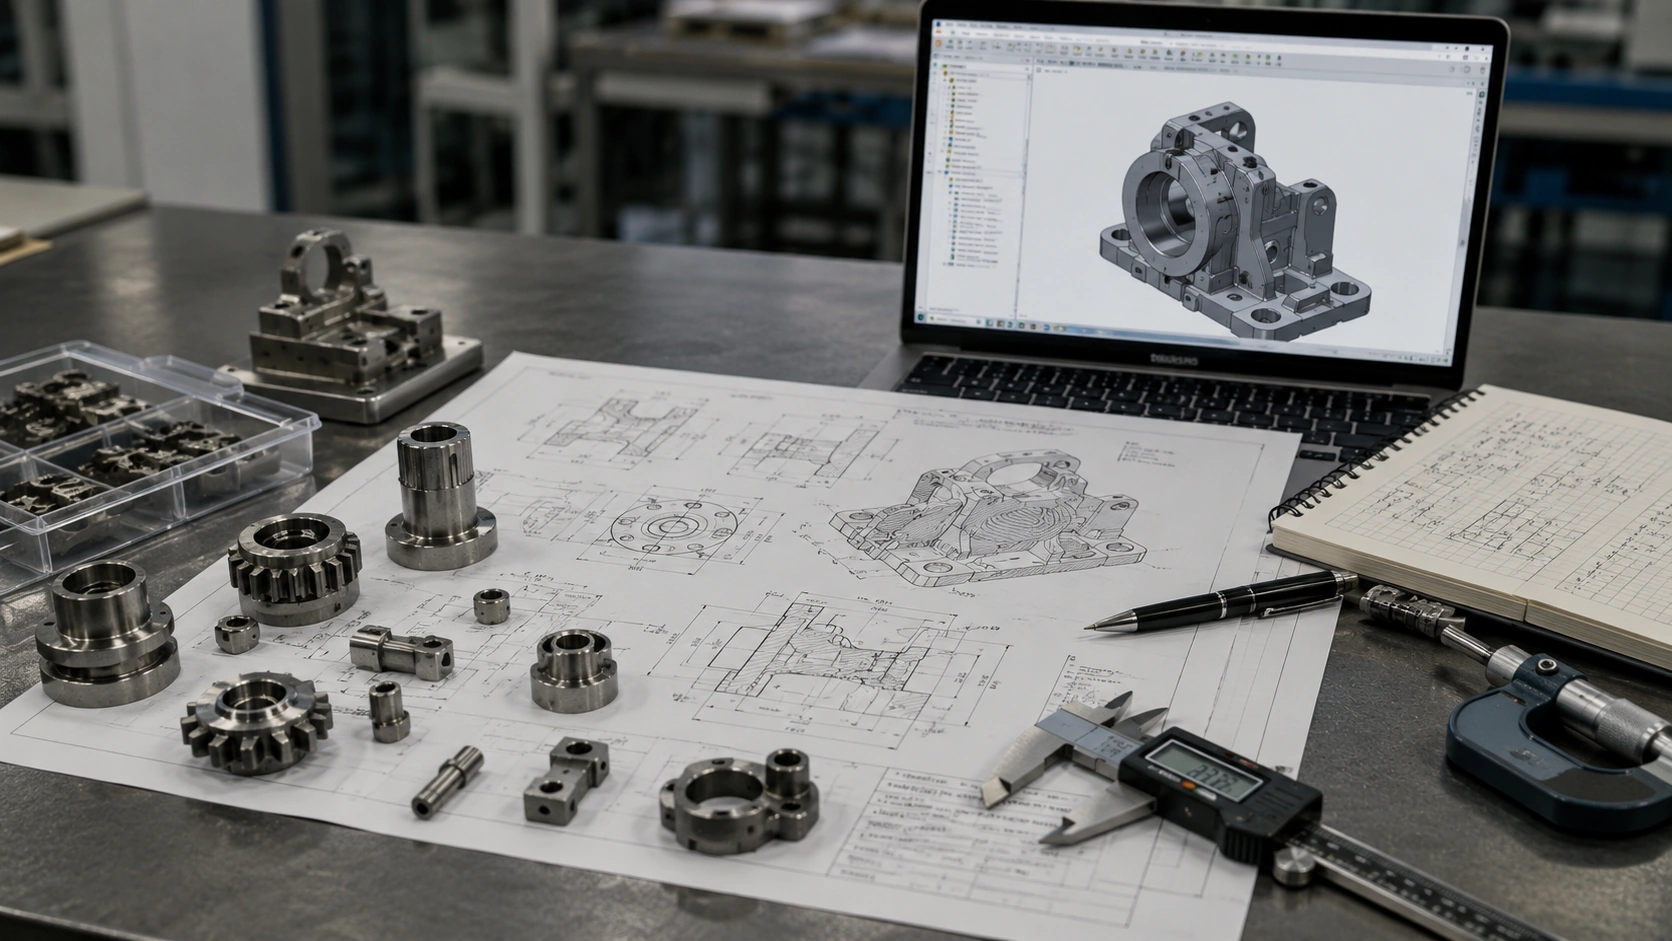
Problemas recorrentes de produção podem justificar a investigação do MIM, especialmente quando a usinagem requer múltiplas configurações, pequenas ferramentas se desgastam rapidamente, a remoção de rebarbas leva tempo, peças fundidas requerem correção ou a montagem gera perdas de alinhamento e inspeção. Registre a operação ou defeito responsável pelo custo e determine se uma rota MIM viável o eliminaria.
Carga de usinagemRegistre a contagem de configurações, tempo de ciclo, dificuldades de acesso à ferramenta e rebarbação recorrente. Identifique quais etapas a moldagem poderia eliminar.
Carga de montagemRegistre operações de junção, verificações de alinhamento e rejeitos de montagem. Verifique se recursos fixos podem realmente ser consolidados.
Carga de retrabalho e inspeçãoIdentifique o que é repetidamente corrigido ou medido, e se o MIM necessitaria de acabamento ou inspeção comparáveis.
Por exemplo, substituir três configurações de fresamento por uma operação de moldagem não é uma economia automática se a nova peça necessitar de usinagem pós-sinterização extensiva ou inspeção complexa. Compare a rota completa de produção recorrente, não apenas o preço unitário cotado da peça existente. Se a rota atual já for simples e estável, um molde pode introduzir custos sem resolver um problema significativo.
Construa um mapa simples de processo atual versus proposto e calcule seu custo por montagem ou peça funcional aceita. Inclua tempo de configuração e ciclo, ferramental e consumíveis, manuseio, rebarbação, junção, inspeção, retrabalho e rejeitos. Para a rota MIM, inclua moldagem, remoção do ligante, sinterização, qualquer usinagem pós-sinterização necessária, tratamento de superfície e inspeção final. Uma descrição de processo mais curta não é necessariamente um processo de menor custo.
Mantenha a causa suspeita separada das evidências: uma alta taxa de rejeição observada após a montagem pode ser causada por variação da peça, alinhamento do gabarito ou etapa de união. Antes de creditar à MIM a redução dessas rejeições, identifique qual causa a nova geometria realmente removeria e quais testes de aceitação a comprovariam.
Verificação de custo do processo: Qual operação repetida, defeito ou encargo de inspeção tem um custo mensurável hoje? Ela desapareceria ou simplesmente reapareceria como usinagem secundária, triagem ou inspeção MIM?
Um Material MIM Estabelecido Pode Atender aos Requisitos Funcionais
Uma peça complexa que também deve atender a requisitos mecânicos, de corrosão, desgaste, magnéticos ou térmicos especificados necessita de um material MIM comprovado e uma rota de processamento. Chamar um componente de "metal" ou "aço inoxidável" não define a liga, a condição de tratamento térmico ou as propriedades necessárias para o serviço.
Comece com o ambiente operacional e as propriedades exigidas, em seguida, verifique se um feedstock maduro e uma rota de fabricação validada estão disponíveis. Por exemplo, ligas de aço inoxidável MIM familiares podem servir a diferentes funções, mas sua adequação depende da liga especificada, condição sinterizada ou tratada termicamente, tratamento de superfície e inspeção necessária. O Padrão MPIF 35-MIM é uma referência apropriada de especificação de material; propriedades de metal forjado ou folhas de dados genéricas de fornecedores não devem ser tratadas como garantias automáticas para uma peça MIM acabada.
A decisão do material requer três confirmações separadas: disponibilidade de liga e feedstock, propriedades alcançáveis na condição sinterizada ou tratada termicamente proposta, e verificação em relação ao ambiente de serviço real. Por exemplo, um requisito de dureza pode depender do tratamento térmico e da inspeção, enquanto o desempenho de corrosão pode depender da escolha da liga, condição da superfície e exposição. Combinar um nome de liga não é um substituto para essas verificações.
A Referência de materiais MIM da Norma MPIF 35 identifica especificações padronizadas de materiais MIM; a edição de 2025 é a edição atual relevante no anúncio publicado pela MPIF. Seu escopo não estabelece que um fornecedor específico pode processar todos os materiais listados ou garantir todas as propriedades em todas as geometrias. Na fase de RFQ, pergunte qual grau, condição, método de teste e certificado de material seriam usados para aceitar as peças de produção.
Verificação de material: O grau e a condição de entrega necessários estão especificados? Se não, os requisitos de carga, desgaste, exposição à corrosão, temperatura de operação, comportamento magnético e superfície podem ser definidos para a seleção do material?
Para opções de ligas disponíveis, consulte Materiais MIM XTMIM. O grau e a condição finais devem ser confirmados em relação aos requisitos funcionais da peça durante a revisão de engenharia.
A Geometria Parece Viável para Moldar, Remover o Ligante e Sinterizar
Geometrias complexas podem reduzir o trabalho de usinagem e ainda assim ser difíceis de fabricar por MIM. Um projeto viável precisa de um caminho prático de desmoldagem, distribuição de espessura e massa gerenciável, resistência suficiente da peça verde, uma rota alcançável de remoção do ligante e uma orientação ou arranjo de suporte de sinterização adequado.
Observe transições abruptas de espessura fina para grossa, ressaltos pesados ao lado de paredes finas, recursos cegos profundos, braços longos sem suporte, núcleos frágeis, reentrâncias presas ou áreas que podem deformar durante a retração. Ações laterais, pinos de núcleo, posicionamento de canal de injeção e linhas de partição também podem afetar a complexidade do ferramental e as superfícies funcionais críticas. Esses detalhes são Gatilhos de revisão DFM, não razões automáticas para rejeitar uma peça: redesenho local ou suporte controlado podem tornar uma geometria valiosa viável.
Diferentes recursos de projeto se tornam arriscados em diferentes estágios. Durante a injeção, um caminho de fluxo estreito e uma região adjacente espessa podem criar desafios de preenchimento e compactação; durante a ejeção, nervuras finas ou núcleos pequenos podem ser vulneráveis enquanto a peça ainda é um corpo verde relativamente fraco. A remoção do ligante também precisa de um caminho adequado através da peça, portanto, seções pesadas e transições abruptas merecem uma avaliação mais detalhada. Durante a sinterização em alta temperatura, a geometria não uniforme, a gravidade e a maneira como o componente entra em contato com seu suporte podem contribuir para a flexão, o empenamento ou a mudança dimensional irregular. Estes são possíveis mecanismos a serem investigados, não defeitos que podem ser atribuídos a uma única causa apenas a partir de um desenho.
Antes do ferramental, solicite uma revisão de espessura e distribuição de massa, um conceito inicial de partição/ejeção e uma orientação pretendida de remoção do ligante e sinterização. O guia de projeto de complexidade MIMA discute especificamente a uniformidade da espessura da parede, transições graduais de espessura e suporte para vãos longos ou características delicadas. Se o risco permanecer material, peças de teste devem ser medidas e inspecionadas após as etapas relevantes do processo, com os resultados usados para refinar a geometria, o conceito de suporte ou a tolerância do ferramental.
Verificação DFM: Identifique a característica mais provável de afetar o preenchimento, ejeção, remoção do ligante, suporte de sinterização ou estabilidade dimensional. Sua geometria ou suporte pode ser revisado antes do ferramental?
Para orientação detalhada sobre transições de parede, rebaixos e suporte de sinterização, consulte diretrizes de projeto de peças MIM.
Tolerâncias Críticas Podem Ser Gerenciadas com Usinagem Secundária Limitada
O MIM envolve retração significativa e planejada na sinterização. As dimensões da ferramenta podem compensar a retração esperada, mas a variação final ainda depende da consistência do feedstock, forma da peça, equilíbrio da parede, condições do forno e suporte de sinterização. Um forte sinal de adequação é um desenho que identifica quais dimensões realmente controlam a função, em vez de colocar a tolerância mais apertada em todas as superfícies.
Marque as dimensões funcionais e os datum no desenho, em seguida, agrupe as características pelo tipo de controle que podem exigir. As categorias abaixo são hipóteses iniciais para DFM, não capacidades de tolerância garantidas:
Candidatos como sinterizadosContornos não críticos ou características de folga, sujeitos aos requisitos do desenho e validação de produção.
Controle de processo mais precisoLocalizações de recursos, espaçamento, planicidade ou relações de datum que exigem medição focada e revisão de capacidade.
Acabamento secundário seletivoAjustes de rolamento, superfícies de vedação, furos críticos ou roscas quando a moldagem e a sinterização sozinhas não podem atender à função.
Usinagem, dimensionamento, retificação e rosqueamento podem ser apropriados para locais selecionados, mas não substituem uma geometria sinterizada básica viável. Se quase todas as superfícies precisarem de usinagem, a vantagem da forma quase líquida pode desaparecer.
A compensação uniforme da escala de ferramental aborda a retração geral esperada; ela não pode, por si só, corrigir a flexão local ou uma mudança na posição relativa de dois recursos. Para um furo de acoplamento, o requisito crítico pode ser seu diâmetro e sua posição em relação a um datum de montagem. Usinar apenas o diâmetro não corrigirá um relacionamento de datum instável. Defina cada relacionamento crítico para a função (CTQ) e decida como a peça será localizada durante o acabamento e medida na aceitação.
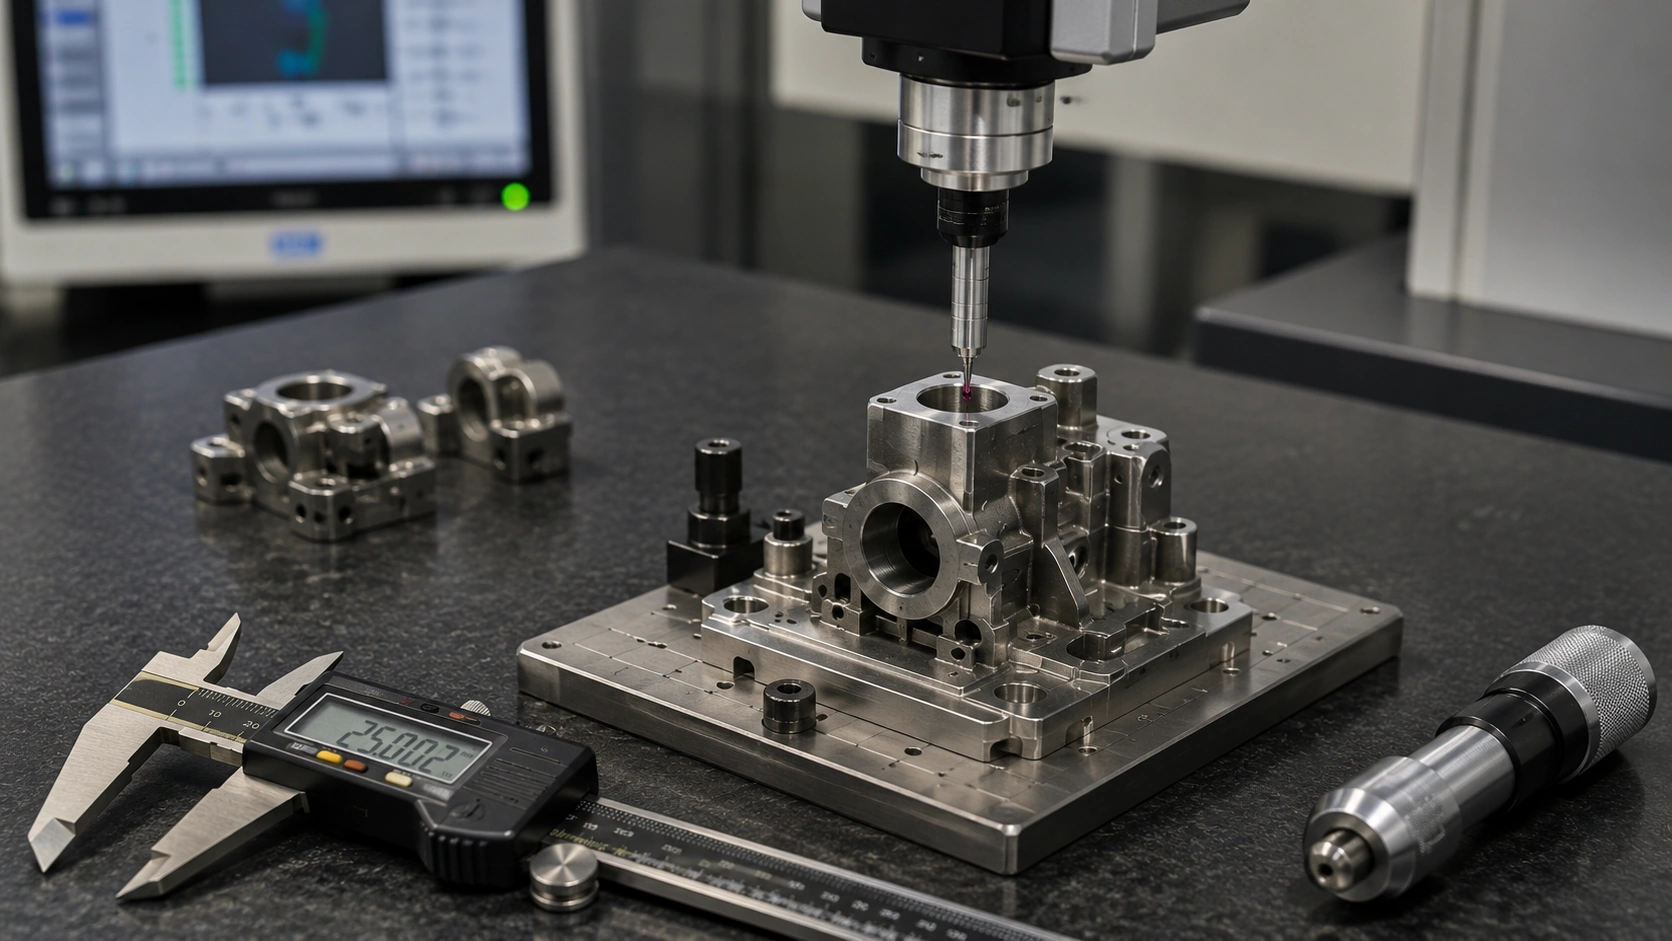
A guia da MIMA sobre operações secundárias descreve usinagem, rosqueamento, retificação e dimensionamento para recursos MIM selecionados. Essas operações permanecem práticas apenas quando a peça sinterizada oferece superfícies de localização estáveis e folga de usinagem suficiente. Verifique datums funcionais, acesso a ferramentas, sequência de acabamento e medições de peças de teste antes de aceitar uma tolerância crítica.
Verificação de tolerância: Quais dimensões e relacionamentos de datum controlam a função? Eles podem ser medidos como sinterizados, ou requerem superfícies de localização estáveis e acabamento seletivo?
Para planejamento dimensional em nível de recurso e requisitos de operação secundária, consulte o Guia de tolerâncias MIM.
Produção repetível estável pode justificar o investimento em ferramental
A Moldagem por Injeção de Metal (MIM) requer um molde, desenvolvimento de processo, compensação de retração, produção de teste e verificação dimensional. Esses custos iniciais são mais fáceis de justificar quando o mesmo projeto será produzido repetidamente. Um projeto que muda com frequência, ou um projeto que requer apenas algumas amostras conceituais, geralmente merece primeiro uma rota de prototipagem de menor comprometimento.
Não existe uma quantidade mínima de pedido econômica única que se aplique a todas as geometrias e fornecedores. Uma peça torneada simples de alto volume ainda pode favorecer o torneamento CNC ou a Metalurgia do Pó (PM) convencional, enquanto uma peça mais complexa com um volume menor, mas estável, pode justificar uma investigação. Compare o custo ao longo do ciclo de vida do projeto, não apenas o preço cotado por componente moldado.
Um teste prático de custo inicial: Estime os custos únicos de ferramental e qualificação, em seguida, adicione a quantidade esperada ao longo da vida útil multiplicada pelo custo recorrente de MIM por peça aceita (incluindo acabamento secundário, inspeção e tolerâncias de rendimento razoáveis). Compare esse resultado com a rota existente ao longo da mesma quantidade de vida útil, requisitos funcionais e critérios de aceitação. Se economias recorrentes credíveis não puderem recuperar o investimento inicial, o alto volume de produção por si só não é um motivo para mudar.
Use pelo menos dois cenários de demanda — conservador e esperado — se a previsão for incerta. O custo relativo depende da quantidade de aceito peças, não apenas do número moldado: sucata, perdas de acabamento e inspeção devem ser tratadas de forma consistente para ambas as rotas. Pergunte se a economia recorrente projetada é positiva e credível. Somente então faz sentido estimar quantos pedidos repetidos são necessários para recuperar o investimento em ferramental e qualificação. Revisões de projeto após a construção do molde podem alterar drasticamente esse cálculo.
A quantidade anual por si só não pode estabelecer a economia da MIM. O visão geral do processo EPMA descreve o processo em relação à metalurgia do pó convencional (prensa e sinterização). Um componente simples que pode ser compactado eficientemente em uma direção de prensagem pode favorecer a metalurgia do pó convencional mesmo em volumes substanciais, pois a rota de conformação MIM mais flexível adiciona operações e custo.
Verificação de volume e custo: A demanda anual, a vida útil esperada do projeto e a maturidade do projeto são estáveis o suficiente para justificar o molde? As economias projetadas por peça aceita recuperam os custos de ferramental e qualificação sob uma previsão de demanda conservadora?
Quais Sinais de Alerta Podem Anular Estes 7 Sinais de Adequação para MIM?
Várias características favoráveis não podem compensar uma rota de material inviável, distorção inaceitável ou uma ferramenta que nunca recuperaria seu custo de desenvolvimento. Uma mudança de projeto ou um teste focado pode resolver alguns problemas; uma rota de fabricação existente eficiente pode tornar outros projetos comercialmente desinteressantes para MIM.
| Sinal de alerta | Por que isso é importante | Resposta prática |
|---|---|---|
| Geometria simples com um processo existente eficiente | O MIM pode adicionar ferramental, remoção do ligante e sinterização sem benefício suficiente de forma ou montagem. | Ajuste fraco provável: compare torneamento, estampagem ou metalurgia do pó convencional antes de solicitar um molde MIM. |
| Características não suportadas ou desequilíbrio severo de parede | Danos na peça verde, problemas na remoção do ligante ou distorção podem comprometer a vantagem geométrica. | Precisa de validação: solicitar revisão focada em DFM e suportes de sinterização; redesenhar onde justificado. |
| Tolerâncias de usinagem em quase todas as características | Acabamento extensivo pode apagar a vantagem de forma quase líquida (near-net-shape). | Validar a economia: distinguir dimensões funcionais e comparar o custo realista de operações secundárias. |
| Nenhuma rota de material/feedstock confirmada | Um nome nominal de liga por si só não estabelece propriedades e processamento alcançáveis. | Precisa de validação: confirmar o desempenho exigido e a disponibilidade de material maduro antes de estimar a adequação. |
| Demanda apenas para protótipo ou design frequentemente alterado | Ferramental e validação de repetição podem ser comercialmente prematuros. | Adiar o ferramental: use um processo de prototipagem apropriado e revise o MIM quando o projeto estiver estável. |
Uma tolerância ausente é uma lacuna na especificação e necessita de esclarecimento no desenho. Um braço longo sem suporte é um risco de processo que requer revisão DFM e de suporte de sinterização. Uma peça torneada simples e de baixo custo apresenta uma questão diferente: alguma economia justifica um molde? Somente após essas perguntas serem respondidas o projeto poderá ser classificado de forma responsável.
Disposição recomendada: Marque informações ausentes como "esclarecer", comportamento de moldabilidade ou sinterização incerto como "validar" e economia de processo fraca como "comparar alternativas". Um desenho incompleto ou estimativa de demanda não é evidência de que a peça seja tecnicamente impossível de fabricar por MIM.
Como esses sinais se aplicam a diferentes peças metálicas?
Os três exemplos abaixo são cenários hipotéticos de engenharia, não projetos documentados de clientes XTMIM ou resultados de produção medidos. Eles mostram por que peças metálicas de aparência semelhante podem levar a diferentes decisões de MIM.
Uma Peça Complexa com Operações CNC Repetidas
Considere um componente de mecanismo compacto que necessita de recursos laterais, uma ranhura estreita e várias configurações de usinagem. Uma pequena submontagem fixa também requer alinhamento durante a junção. O fardo recorrente não é simplesmente o desperdício de matéria-prima; é o acesso da ferramenta, a transferência de datum, o posicionamento da montagem e a inspeção. Um conceito MIM de peça única poderia potencialmente moldar a maioria dos recursos não críticos, mantendo uma superfície de rolamento ou contato usinada.
Aqui, a geometria complexa e a possível consolidação de peças fornecem uma razão concreta para considerar MIM. A superfície de contato crítica é limitada e pode ser identificada no desenho. A compatibilidade do material, a liberação do molde, o comportamento de sinterização e o volume de produção repetida ainda determinam se o conceito deve prosseguir.
Coloque a rota CNC atual e as etapas de montagem ao lado de uma rota MIM proposta. Marque os recursos destinados a serem moldados e a superfície de rolamento ou contato que permanecerá usinada. Confirme um datum estável para acabamento após a sinterização e, em seguida, compare os custos na quantidade de vida útil pretendida. Uma revisão de viabilidade baseada em desenho deve preceder qualquer compromisso de molde.
Decisão inicial: Vale uma revisão MIM baseada em desenho; o ferramental ainda não é justificado sem as verificações de viabilidade e custo.
Uma Peça Compacta com Riscos Críticos de Distorção ou Tolerância
Imagine uma peça pequena com um braço fino e estendido preso a um corpo (boss) muito mais pesado. O projeto é complexo o suficiente para sugerir o valor do MIM, mas a extensão desassistida do braço e a transição de espessura podem complicar o manuseio e a sinterização. Um requisito de planicidade rigoroso em uma face de acoplamento adiciona outra incerteza. Nenhum checklist de triagem simples pode estabelecer que essa geometria permanecerá estável após a retração. O MIM pode ser uma opção, mas requer validação de engenharia.
A primeira revisão DFM deve examinar a transição de espessura braço-corpo, a provável orientação de suporte, as alterações de projeto permitidas e se a face crítica de acoplamento pode ser acabada localmente. Cada opção afeta o desenho, o ferramental e o plano de inspeção, portanto, deve ser resolvida antes de tratar a peça como pronta para moldagem.
O braço e o corpo podem se comportar de maneira diferente durante o manuseio, a remoção do ligante e a sinterização devido aos seus tamanhos de seção desiguais e condições de suporte. Defina a planicidade e a relação braço-corpo no desenho, em seguida, inspecione as peças de teste usando os datums pretendidos. Uma transição gradual, suporte ajustado ou acabamento localizado podem ajudar, mas a variação medida é necessária para confirmar a viabilidade.
Decisão inicial: Ajuste MIM potencial, sujeito à revisão DFM e validação dimensional da característica crítica.
Uma Peça Simples Torneada com Pouca Vantagem de Fabricação MIM
Um pequeno espaçador cilíndrico pode ter uma demanda anual estável e uma especificação de material direta. No entanto, se ele puder ser torneado rapidamente e inspecionado com um método simples, ele tem pouca complexidade tridimensional, redução de montagem ou dor de processo recorrente para o MIM resolver. Uma alta quantidade de pedido por si só não muda essa geometria.
O processo de torneamento atual já cria a geometria necessária com poucas operações. O MIM introduziria um molde, desenvolvimento de processo e controle de retração sem reduzir claramente o trabalho de fabricação recorrente. A Metalurgia do Pó convencional também pode valer a pena verificar se a compactação uniaxial pode atender aos requisitos de material, densidade e dimensionais da peça.
Confirme o tempo de ciclo atual, taxa de rejeição, condição de material necessária e carga de trabalho de inspeção. Se o torneamento já atende ao desenho a um custo competitivo de peça aceita, o MIM provavelmente não melhorará a economia. Se a Metalurgia do Pó convencional for considerada, confirme a direção de compactação, propriedades alcançáveis e tolerâncias antes de tratá-la como uma opção equivalente.
Decisão inicial: Continue com o torneamento ou avalie uma rota adequada mais simples antes de considerar o ferramental MIM.
O que Decidir Após Verificar os 7 Sinais?
Os sete sinais não formam uma pontuação numérica. Uma incompatibilidade séria de material, uma característica crítica instável ou um molde antieconômico podem superar vários indicadores positivos. Registre uma das três decisões preliminares:
Registre o benefício de fabricação esperado ao lado da restrição não resolvida. Por exemplo: "A MIM pode eliminar duas características laterais de usinagem difíceis, mas a estabilidade de sinterização do braço longo não é verificada." Isso dá à equipe de engenharia um problema definido para investigar antes de estimar o custo de ferramental ou unitário.
| Resultado da triagem | O que você estabeleceu | Próxima ação |
|---|---|---|
| Vale Revisão MIM | Um benefício de fabricação claro, rota de material e geometria credível, características críticas gerenciáveis e economia de repetição plausível. | Envie o desenho para uma revisão inicial de engenharia e viabilidade de custo. |
| Necessita de Validação Adicional | Pode haver valor real na MIM, mas uma questão específica de material, moldagem, remoção de ligante, sinterização, tolerância ou custo permanece em aberto. | Identifique e teste a questão bloqueadora antes de fazer suposições sobre o ferramental. |
| A MIM Pode Não Ser a Melhor Opção | O processo atual já é eficiente, a peça oferece pouco benefício geométrico ou a economia de produção não suporta o ferramental. | Continue com a rota existente ou compare outro processo de fabricação adequado. |
Essas decisões iniciais não autorizam o ferramental nem estabelecem a capacidade do fornecedor. Revisão DFM baseada em desenho, especificações de material, capacidade dimensional, validação de amostras e qualificação do fornecedor ainda são necessários. Use o lista de verificação de adequação ao MIM para registrar itens não resolvidos e preparar uma revisão focada.
O que preparar para uma Revisão Inicial de Adequação MIM?
Para uma peça promissora, a revisão de engenharia deve determinar se a sequência proposta de moldagem, remoção do ligante, sinterização, acabamento seletivo e inspeção pode satisfazer os requisitos funcionais. Desenho claro e informações de volume permitem ao fornecedor identificar restrições de ferramental e riscos não resolvidos antes de emitir uma cotação de produção significativa.
| Informações a fornecer | O que o revisor pode determinar |
|---|---|
| Modelo 3D STEP e desenho 2D | Direção de recursos, transições de parede, tamanho da peça, dimensões críticas, datum e prováveis questões de ferramental. |
| Grau do material ou requisitos funcionais | Rota de feedstock MIM disponível; resistência necessária, dureza, corrosão, desgaste, desempenho magnético ou de temperatura. |
| Tolerâncias críticas, recursos de acoplamento e superfícies | Metas como sinterizado versus usinagem seletiva, dimensionamento, acabamento e necessidades de inspeção. |
| Volume anual esperado, tamanho do lote e vida útil do projeto | Se o ferramental, os testes e os custos unitários de longo prazo possuem uma base econômica credível. |
| Processo atual, pontos problemáticos e contexto da aplicação | O benefício da conversão, restrições de montagem ou qualidade, ambiente de uso e riscos que devem ser priorizados. |
Priorize as dimensões que controlam a função: marque faces de acoplamento, locais de furos, batimento ou planicidade onde relevante, em seguida, declare a condição real de montagem ou serviço. Se você ainda não tem um desenho 2D liberado, um modelo STEP, amostra ou esboço anotado pode apoiar uma discussão inicial – mas não pode estabelecer a capacidade de tolerância final, dimensões do molde ou uma cotação de produção confiável.
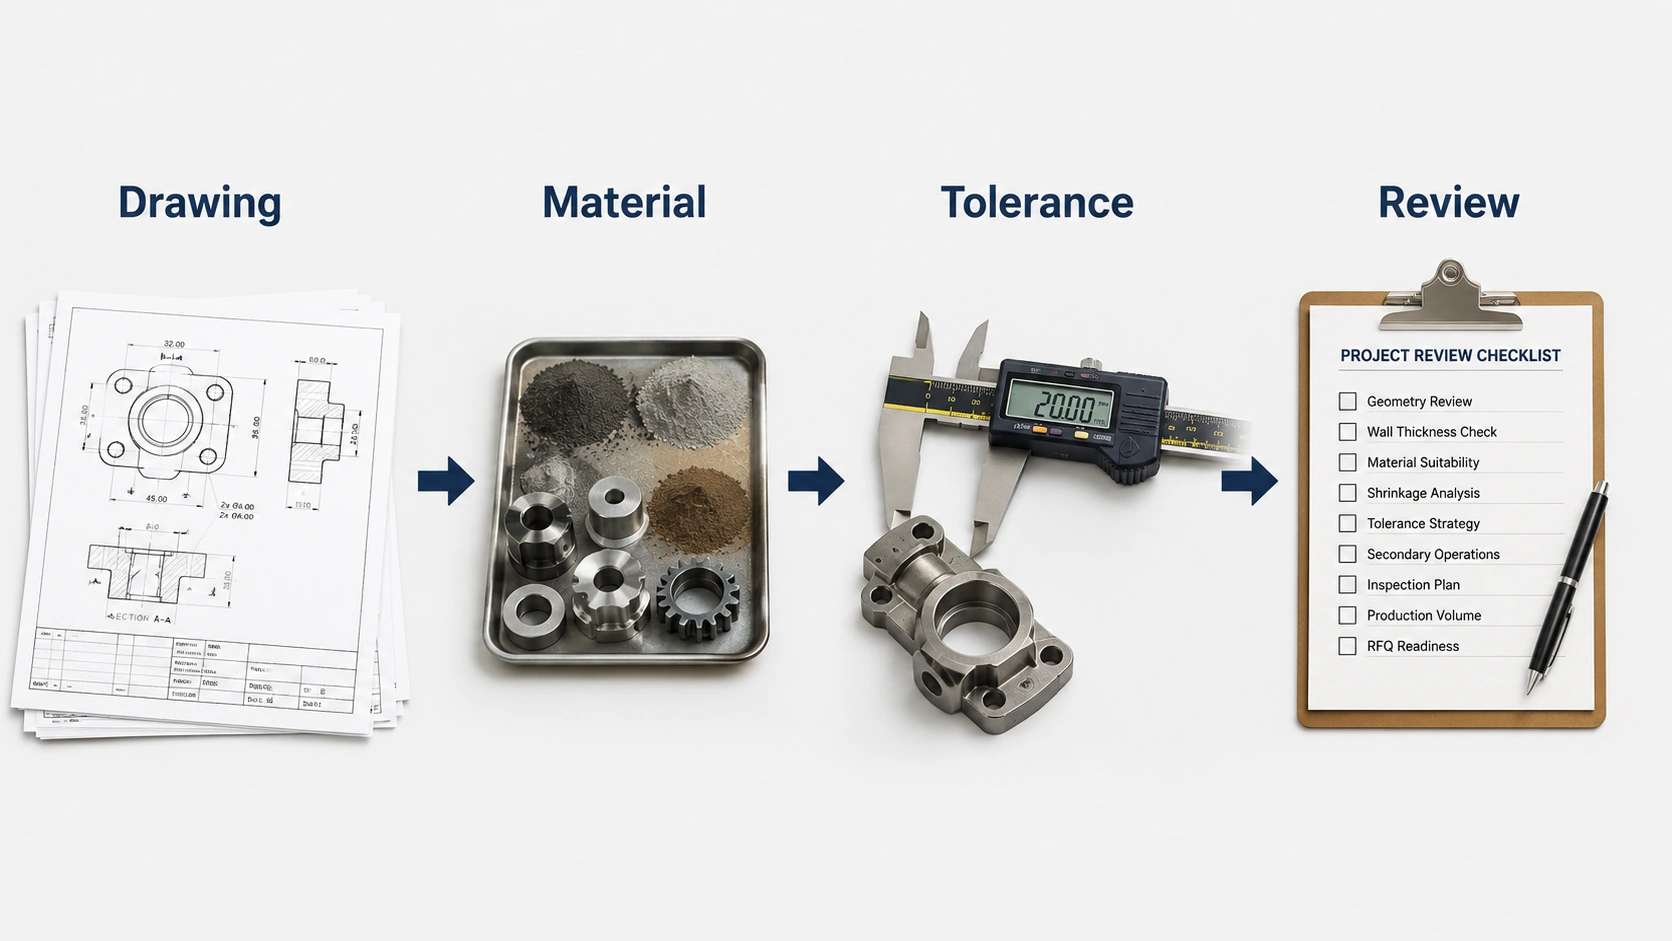
Um projeto pode valer a pena discutir antes que todos os documentos estejam finalizados. No entanto, decisões confiáveis de ferramental, tolerância e custo exigem informações suficientes do desenho e da produção para resolver os pontos críticos desconhecidos.
Tem uma peça metálica que apresenta vários desses sinais?
Para configurações comuns de peças, consulte aplicações de moldagem por injeção de metal. Se o seu desenho identificar os requisitos funcionais e a quantidade de produção esperada, envie esses detalhes para uma avaliação inicial da geometria, material, tolerância e viabilidade do ferramental.
Retiradas (undercuts), um furo crítico usinado, recursos finos sem suporte, demanda incerta e desenhos incompletos não descartam automaticamente o MIM. Cada um requer uma verificação técnica ou comercial diferente.
Uma única retirada (undercut) descarta o MIM?
Nem necessariamente. Algumas retiradas podem ser formadas na linha de partição ou com uma ação lateral apropriada, enquanto outras podem exigir um mecanismo de núcleo custoso ou uma mudança de projeto. A verificação inicial é se o recurso funcional pode ser liberado da ferramenta sem tornar a ejeção, o controle de rebarbas ou o molde antieconômico.
Um componente ainda pode ser um candidato MIM se um furo precisar ser usinado?
Sim. Um furo rebaixado ou usinado seletivamente pode ser razoável se a maior parte da peça for produzida próxima à forma final (near net shape). Marque o tamanho do furo, seu datum posicional e a usinagem de sobremetal, e verifique se uma superfície sinterizada estável pode localizar a operação secundária. A viabilidade econômica diminui se a maioria das características exigir usinagem.
Devo redesenhar um braço fino antes de solicitar uma revisão MIM?
Não altere um braço funcional apenas porque ele parece fino. Primeiro, defina suas restrições de carga, folga e geometria. Um engenheiro poderá então examinar o manuseio da peça verde, a remoção do ligante, o suporte de sinterização e a relação dimensional necessária. Um raio, transição de espessura, estratégia de suporte ou acabamento seletivo podem ajudar, mas a viabilidade precisa ser avaliada especificamente para o projeto.
E se o volume anual ainda for incerto?
Estime uma quantidade conservadora e uma esperada para o ciclo de vida, e indique se o projeto provavelmente mudará. Compare o custo total por peça aceita para a rota existente e uma rota MIM viável em ambos os cenários, incluindo ferramental, qualificação, operações secundárias e inspeção. Uma previsão não substitui uma cotação real do fornecedor.
Um modelo STEP sem um desenho cotado pode suportar uma revisão inicial?
Ele pode suportar uma discussão preliminar de geometria, incluindo tamanho, mudanças de espessura e possíveis preocupações com a desmoldagem. Ele não pode definir tolerâncias críticas, datums de inspeção ou critérios de aceitação de forma confiável. Antes do ferramental e de uma cotação RFQ de produção significativa, adicione um desenho 2D ou requisitos funcionais claramente anotados.







