
Idoneidad MIM | Geometría, producción y herramental Un componente metálico pequeño y complejo aún puede ser un mal candidato para el moldeo por inyección de metal (MIM) si sus requisitos de herramental, comportamiento de contracción o cantidad de producción esperada hacen que el proceso no sea práctico. La evaluación inicial es si el MIM puede eliminar trabajo de mecanizado o ensamblaje significativo, si la pieza puede ser…
Idoneidad MIM | Geometría, producción y herramental
Un componente metálico pequeño y complejo aún puede ser un mal candidato para el moldeo por inyección de metal (MIM) si sus requisitos de herramental, comportamiento de contracción o cantidad de producción esperada hacen que el proceso no sea práctico. La evaluación inicial es si el MIM puede eliminar trabajo de mecanizado o ensamblaje significativo, si la pieza puede ser moldeada, desaglutinada y sinterizada de manera confiable, y si la producción repetida puede justificar el herramental.
Respuesta rápida: Una pieza metálica puede valer la pena revisarla con MIM cuando varios indicios aparecen juntos: geometría 3D compleja; potencial para consolidar componentes; costos recurrentes de mecanizado o ensamblaje; una ruta de material MIM adecuada; geometría factible de moldeo, desaglutinado y sinterizado; tolerancias críticas manejables; y demanda repetida que pueda justificar el herramental. Estos indicios indican potencial, no aprobación de producción. Una restricción seria de material, distorsión, tolerancia o costo puede anularlos. El siguiente paso puede ser la revisión del dibujo, validación específica o una comparación con otro proceso.
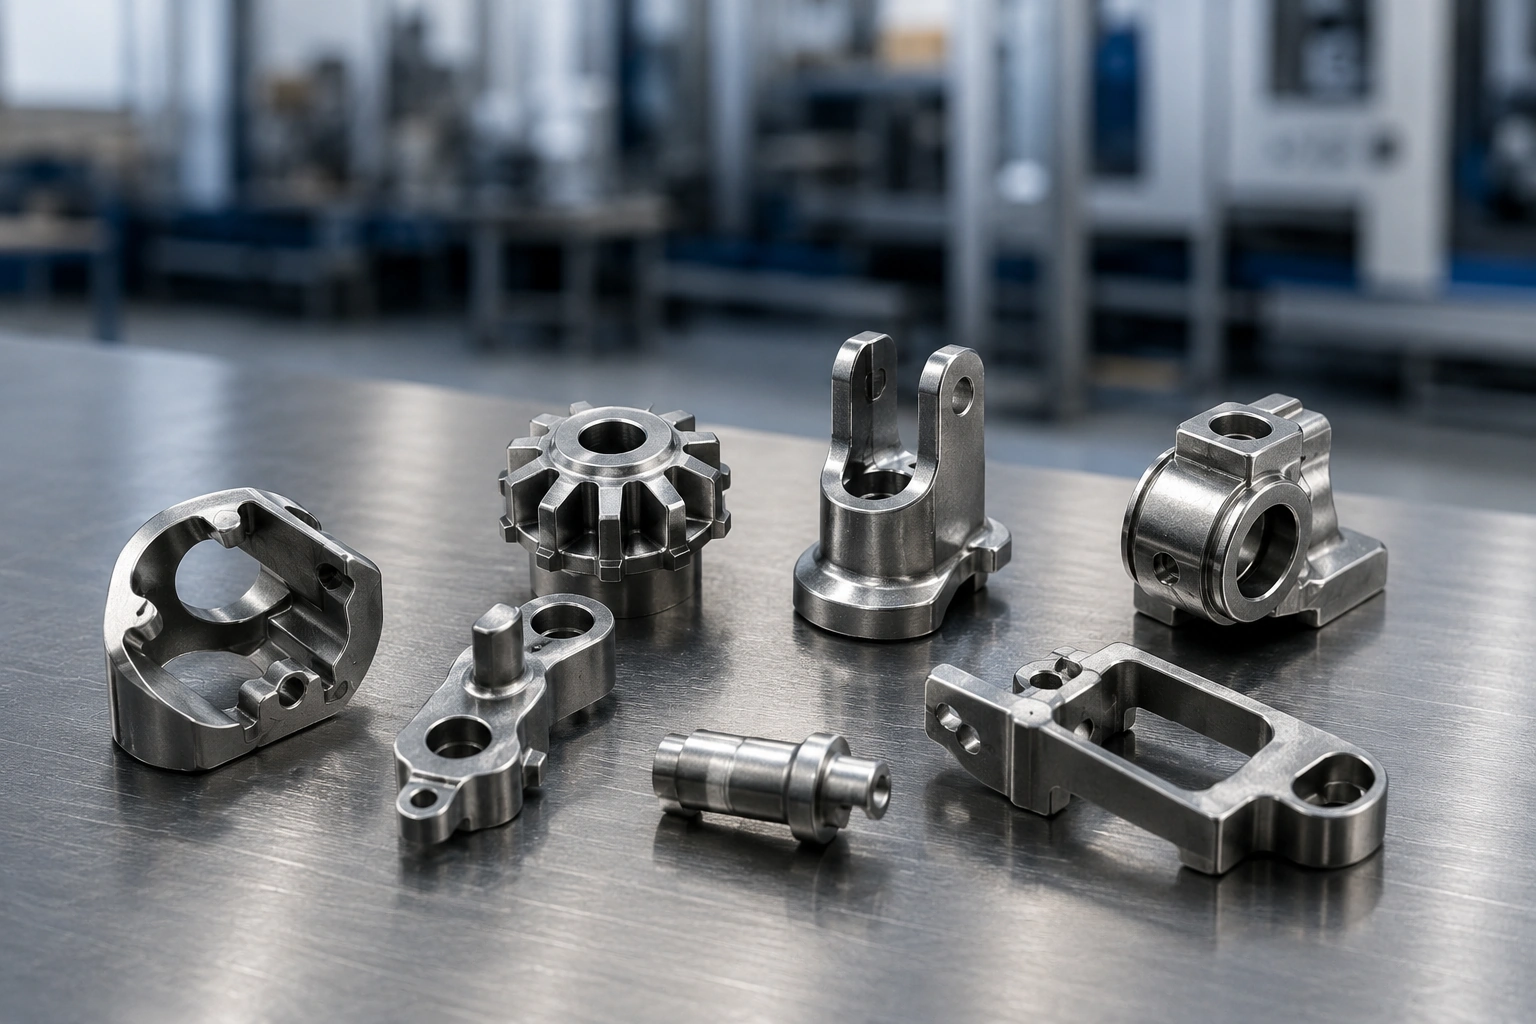
¿Cómo juzgar si una pieza metálica es apta para revisión MIM?
Comience con la función de la pieza y su ruta de fabricación actual. El Moldeo por Inyección de Metal (MIM) moldea feedstock de polvo metálico en un componente verde, seguido de la eliminación del aglutinante y el sinterizado. Puede reemplazar mecanizados o ensamblajes repetidos, pero también requiere herramental, control de contracción y validación del proceso. Por lo tanto, el valor de fabricación, la factibilidad técnica y la economía del proyecto deben considerarse conjuntamente.
Compare las rutas de fabricación con la misma función de pieza, condición del material, requisitos de inspección y criterios de aceptación. Eliminar una operación de fresado tiene poco valor si la alternativa no puede mantener un ajuste de acoplamiento o agrega un paso de acabado costoso. Una primera evaluación sólida identifica el beneficio de fabricación y la restricción técnica no resuelta más significativa.
01 / VALOR DE FABRICACIÓN¿Qué podría mejorar el MIM?
Busque geometrías costosas, mecanizados repetidos, variaciones de ensamblaje o problemas de calidad que la conformación casi neta podría reducir.
02 / FACTIBILIDAD TÉCNICA¿Se puede fabricar la pieza de manera confiable?
Verifique la disponibilidad de material, la moldeabilidad, el manejo de la pieza verde, el desaglutinado, el sinterizado, las dimensiones críticas y la inspección.
03 / ECONOMÍA DEL PROYECTO¿Se justificaría el herramental?
Considere la estabilidad del diseño, el volumen anual y de por vida, el desarrollo del proceso, el post-procesamiento y el costo recurrente total.
Secuencia de decisión de ingeniería: La geometría, la consolidación y los problemas del proceso existente establecen el beneficio de fabricación. El material, la factibilidad del proceso y las tolerancias determinan si ese beneficio es alcanzable. La demanda repetida determina si los costos adicionales de herramental y validación pueden justificarse. Varias señales favorables no pueden compensar una limitación crítica de material o sinterizado.
¿Cuáles son las 7 señales de que una pieza metálica podría ser adecuada para MIM?
Utilice el plano de la pieza, la ruta de fabricación actual y la cantidad de producción estimada para identificar la característica que podría beneficiarse de MIM y la restricción que aún requiere evidencia de ingeniería. Ambas pueden surgir de la misma característica: un orificio lateral difícil puede encarecer el mecanizado y, al mismo tiempo, requerir un molde más complejo.
La Pieza Tiene una Geometría 3D Compacta y Compleja
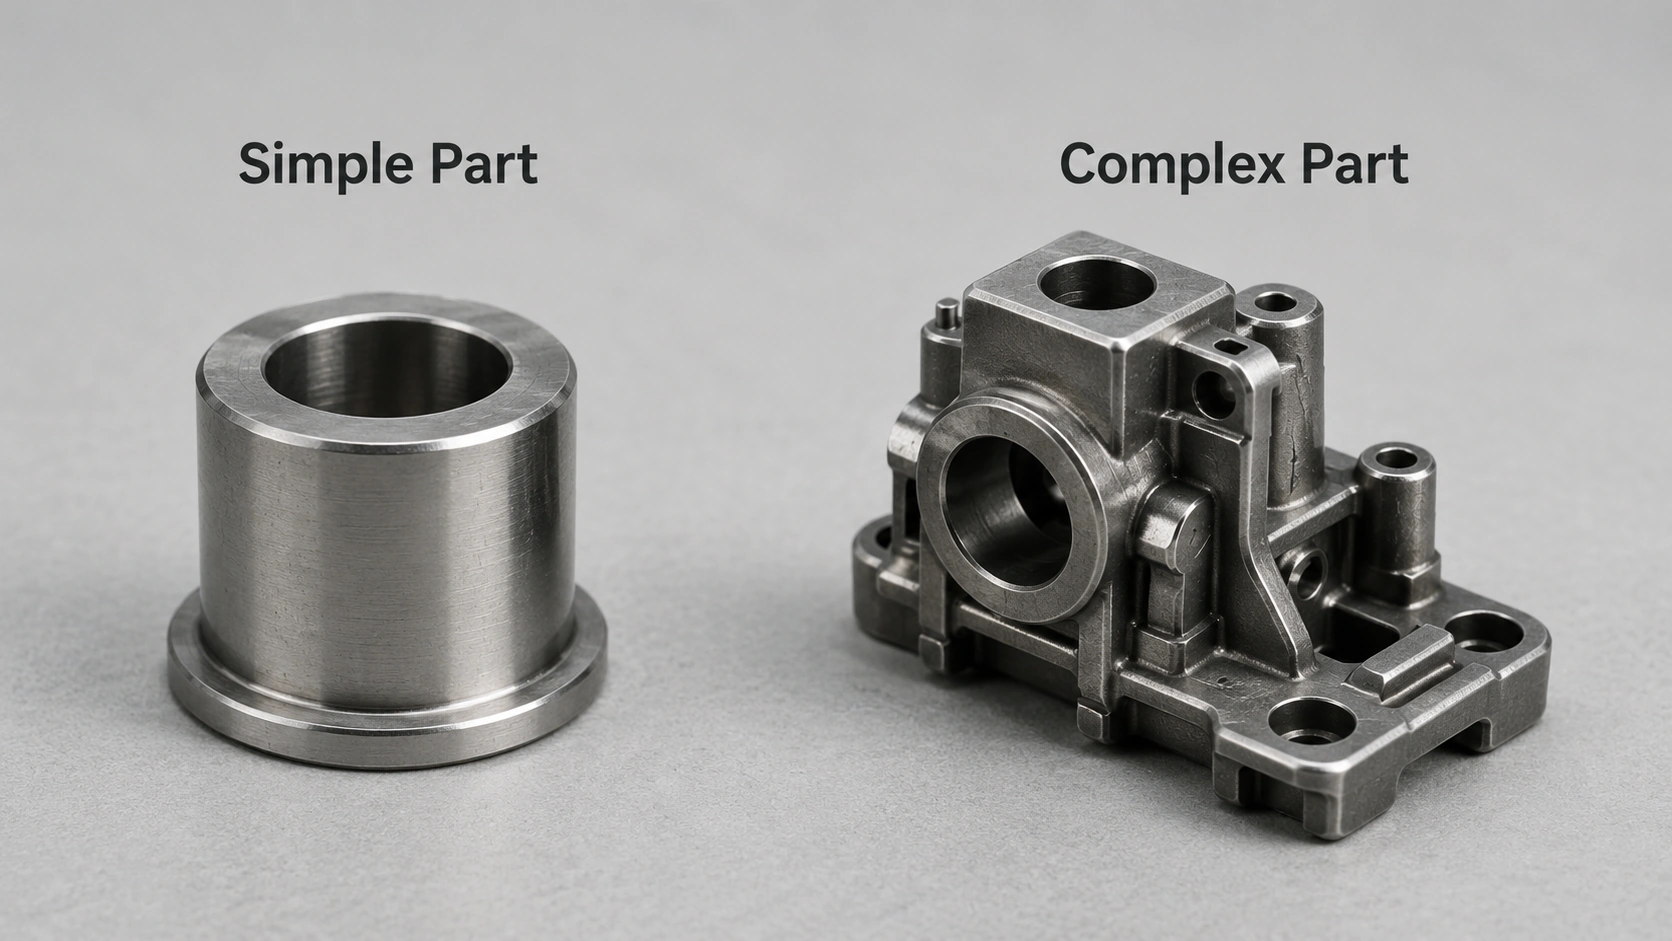
Orificios transversales, ranuras anguladas, rebajes, contornos curvos, formas similares a engranajes y otras características abordadas desde diferentes direcciones pueden hacer que una pieza metálica compacta sea costosa de mecanizar repetidamente. Una forma moldeada puede reemplazar varias trayectorias de corte o fijaciones. La guía de diseño de MIMA identifica la complejidad de la forma como una razón central para considerar MIM.
El tamaño por sí solo no es la señal. Un espaciador corto y redondo se puede fabricar de manera eficiente en un torno, incluso cuando su cantidad anual es alta. Por el contrario, un componente pequeño con múltiples características puede tener un valor de forma casi neta mucho mayor. Incluso un orificio transversal no favorece automáticamente a MIM si perforarlo es más simple que agregar una acción lateral al molde. La geometría compleja aún debe permitir un herramental, eyección, desaglutinado y sinterizado prácticos; no se vuelve adecuada simplemente porque es difícil de mecanizar.
En el plano, identifique cada barrenación, ranura, contorno o saliente que requiera una preparación adicional o un acceso difícil para la herramienta de corte. Luego, verifique cómo se crearía y liberaría cada característica de un molde. Una barrenación lateral que requiera un corredera puede intercambiar tiempo de maquinado por complejidad del herramental; una característica alineada con la dirección principal de apertura del molde puede ser mucho más simple de formar. El número de características por sí solo no predice si el MIM será ventajoso.
La ganancia potencial depende de cuántas preparaciones recurrentes, trayectorias de corte o pasos de acabado eliminaría el molde propuesto en la cantidad de producción prevista. La complejidad visual en el modelo CAD no es, por sí sola, un ahorro de manufactura.
Verificación de geometría: ¿Qué características requieren preparaciones adicionales, acceso restringido a la herramienta o acabado separado en el proceso actual? ¿Se pueden moldear y liberar esas características sin introducir un molde más costoso?
Múltiples características o componentes podrían consolidarse
Varias piezas pequeñas maquinadas, pines insertados o componentes unidos a veces pueden consolidarse en una sola pieza MIM. Eliminar operaciones de unión puede reducir la mano de obra de ensamblaje y la variación en la posición relativa de las características fijas. El beneficio potencial radica en el ensamblaje completo: el maquinado, la alineación, la unión y la inspección pueden cambiar, incluso si cada componente original es relativamente simple.
Compare los pasos de maquinado, unión, alineación e inspección del ensamblaje original con la geometría propuesta de una sola pieza. La consolidación es menos efectiva cuando las piezas deben permanecer desmontables o moverse independientemente, o cuando su combinación crea socavados difíciles, transiciones de grueso a delgado o características de inspección inaccesibles. Algunas superficies de rodamiento, sellado o deslizamiento aún pueden requerir acabado después del sinterizado.
Revise el plano de ensamblaje y su cadena de dimensiones funcionales antes de fusionar nada. Cuando dos piezas separadas se posicionan mediante un ajuste a presión o un accesorio de soldadura, la ubicación final depende de las dimensiones de cada componente y de la operación de unión. Un diseño consolidado puede eliminar esa variación de ensamblaje, pero traslada el problema de control a la geometría moldeada, la contracción del sinterizado y el datum de inspección. Esas nuevas relaciones deben seguir siendo medibles y alcanzables.
Compare las listas de materiales y las rutas de proceso originales y propuestas. Identifique las piezas, accesorios, pasos de unión e inspecciones que desaparecen, junto con cualquier acción de corredera añadida, requisitos de soporte de sinterizado u operaciones de acabado. Los componentes deben permanecer separados cuando deban moverse independientemente, ser reemplazados individualmente o usar materiales incompatibles.
Verificación de ensamblaje: ¿La integración de características fijas reduciría el trabajo de unión y alineación, al tiempo que preservaría el movimiento, la facilidad de servicio, los planos funcionales y el acceso para inspección?
El Proceso Actual Tiene Problemas Recurrentes de Manufactura
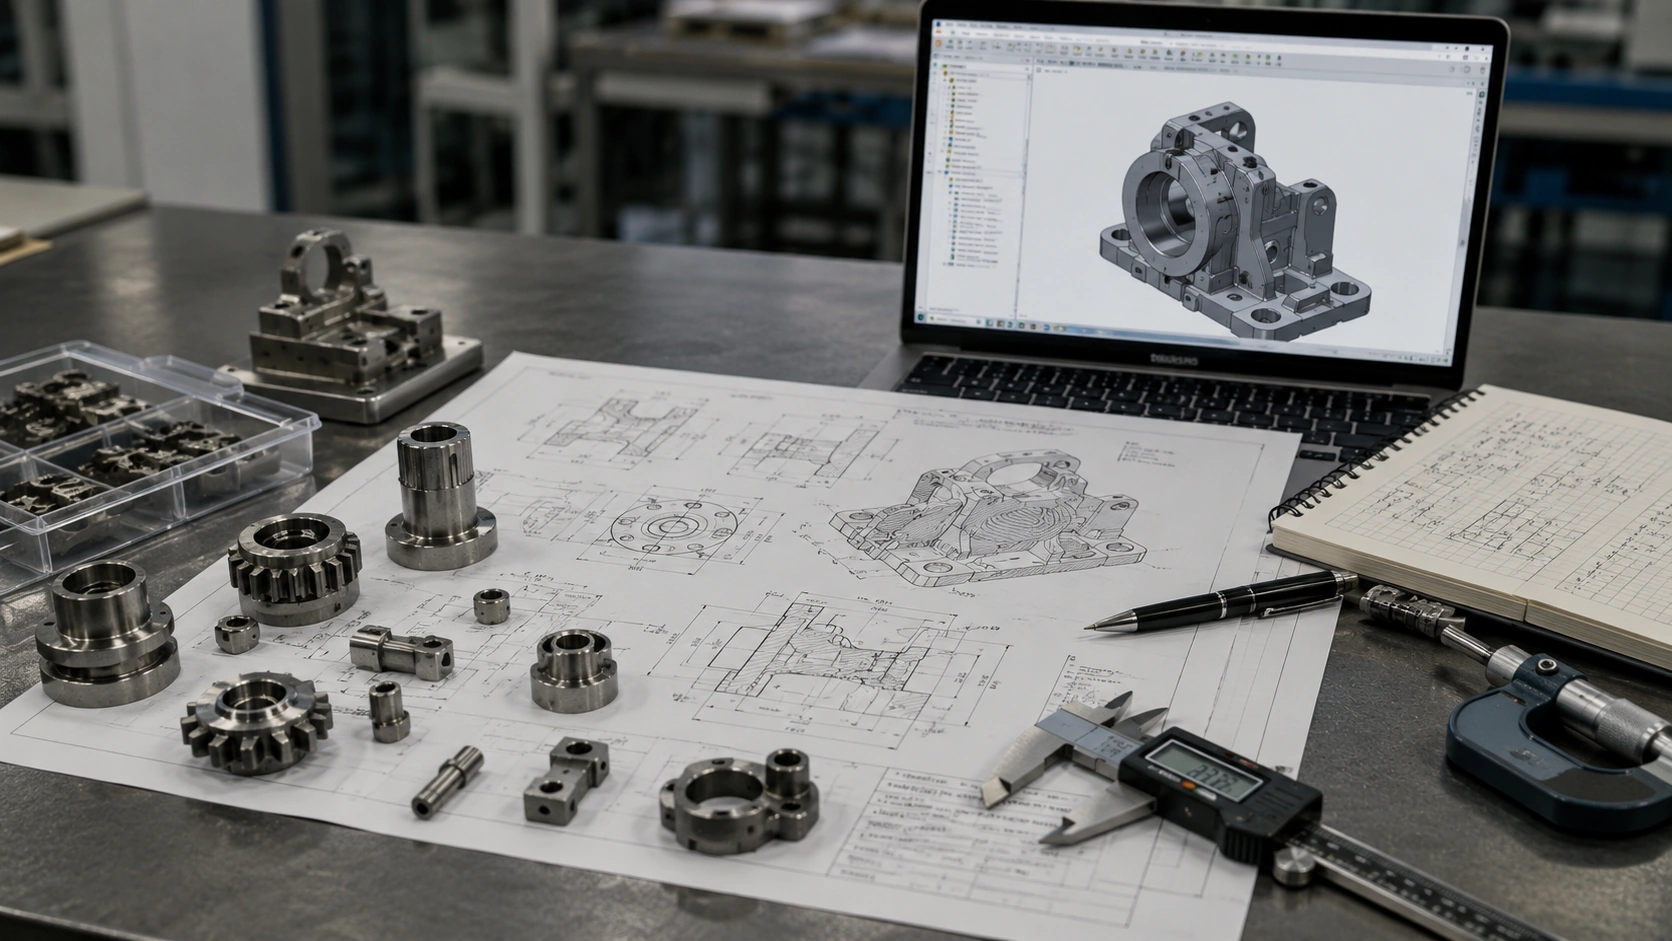
Los problemas recurrentes de producción pueden justificar la investigación de MIM, particularmente cuando el mecanizado requiere múltiples configuraciones, las herramientas pequeñas se desgastan rápidamente, la eliminación de rebabas lleva tiempo, las piezas fundidas requieren corrección o el ensamblaje genera pérdidas de alineación e inspección. Registre la operación o el defecto responsable del costo y determine si una ruta MIM factible lo eliminaría.
Carga de mecanizadoRegistre el número de configuraciones, el tiempo de ciclo, las dificultades de acceso a la herramienta y la eliminación recurrente de rebabas. Identifique qué pasos podría eliminar el moldeo.
Carga de ensamblajeRegistre las operaciones de unión, las verificaciones de alineación y los rechazos de ensamblaje. Verifique si las características fijas realmente se pueden consolidar.
Carga de retrabajo e inspecciónIdentifique qué se corrige o mide repetidamente, y si MIM necesitaría un acabado o inspección comparables.
Por ejemplo, reemplazar tres configuraciones de fresado con una operación de moldeo no es un ahorro automático si la nueva pieza requiere un mecanizado post-sinterizado extenso o una inspección compleja. Compare la ruta completa de producción repetida, no solo el precio unitario cotizado de la pieza existente. Si la ruta actual ya es simple y estable, un molde puede introducir costos sin resolver un problema significativo.
Cree un mapa de proceso simple actual versus propuesto y calcule su costo por ensamblaje o pieza funcional aceptada. Incluya tiempo de configuración y ciclo, herramental y consumibles, manejo, desbarbado, unión, inspección, retrabajo y rechazos. Para la ruta MIM, incluya moldeo, desaglutinado, sinterizado, cualquier post-maquinado requerido, tratamiento superficial e inspección final. Una descripción de proceso más corta no es necesariamente un proceso de menor costo.
Mantenga la causa sospechosa separada de la evidencia: una alta tasa de rechazo observada después del ensamblaje podría ser causada por variación de la pieza, alineación del fixture o el paso de unión. Antes de atribuir a MIM la reducción de esos rechazos, identifique qué causa la nueva geometría realmente eliminaría y qué pruebas de aceptación lo demostrarían.
Verificación de costos de proceso: ¿Qué operación repetida, defecto o carga de inspección tiene un costo medible hoy? ¿Desaparecería, o simplemente reaparecería como maquinado secundario MIM, clasificación o inspección?
Un Material MIM Establecido Puede Cumplir los Requisitos Funcionales
Una pieza compleja que también debe cumplir requisitos mecánicos, de corrosión, desgaste, magnéticos o térmicos especificados necesita un material MIM y una ruta de procesamiento probados. Llamar a un componente "metal" o "acero inoxidable" no define el grado, la condición de tratamiento térmico o las propiedades necesarias para el servicio.
Comience con el entorno operativo y las propiedades requeridas, luego verifique si hay disponible un feedstock maduro y una ruta de fabricación validada. Por ejemplo, los grados MIM de acero inoxidable familiares pueden servir para diferentes funciones, pero su idoneidad depende del grado especificado, la condición sinterizada o tratada térmicamente, el tratamiento superficial y la inspección requerida. MPIF Standard 35-MIM es una referencia de especificación de material apropiada; las propiedades de metal forjado u hojas de datos genéricas del proveedor no deben tratarse como garantías automáticas para una pieza MIM terminada.
La decisión del material necesita tres confirmaciones separadas: disponibilidad de grado y feedstock, propiedades alcanzables en la condición sinterizada o tratada térmicamente propuesta, y verificación contra el entorno de servicio real. Por ejemplo, un requisito de dureza puede depender del tratamiento térmico y la inspección, mientras que el rendimiento de corrosión puede depender de la elección de la aleación, la condición de la superficie y la exposición. La coincidencia de un nombre de aleación no sustituye estas verificaciones.
La Referencia de materiales MIM de la Norma MPIF 35 identifica especificaciones estandarizadas de materiales MIM; la edición de 2025 es la edición actual relevante en el anuncio publicado por MPIF. Su alcance no establece que un proveedor en particular pueda procesar cada material listado o garantizar cada propiedad en cada geometría. En la etapa de RFQ, pregunte qué grado, condición, método de prueba y certificado de material se utilizarían para aceptar las piezas de producción.
Verificación de material: ¿Se especifican el grado y la condición de entrega requeridos? Si no, ¿se pueden definir la carga, el desgaste, la exposición a la corrosión, la temperatura de operación, el comportamiento magnético y los requisitos de superficie para la selección del material?
Para opciones de aleación disponibles, consulte Materiales MIM de XTMIM. El grado y la condición finales deben confirmarse con los requisitos funcionales de la pieza durante la revisión de ingeniería.
La geometría parece factible de moldear, desaglutinar y sinterizar
Una geometría compleja puede reducir el trabajo de mecanizado y aun así ser difícil de fabricar por MIM. Un diseño viable necesita una ruta práctica de desmoldeo, una distribución de espesor y masa manejable, suficiente resistencia de la pieza en verde, una ruta de eliminación de aglutinante alcanzable y una orientación o disposición de soportes de sinterizado adecuadas.
Tenga cuidado con las transiciones abruptas de grueso a delgado, los nervios gruesos junto a paredes delgadas, las características ciegas profundas, los brazos largos sin soporte, los núcleos frágiles, las inclusiones atrapadas o las áreas que pueden deformarse durante la contracción. Las acciones laterales, los machos, la ubicación de la compuerta y las líneas de partición también pueden afectar la complejidad del herramental y las superficies funcionales críticas. Estos detalles son Desencadenantes de la revisión DFM, no son razones automáticas para rechazar una pieza: un rediseño local o un soporte controlado pueden hacer factible una geometría que de otro modo sería valiosa.
Diferentes características de diseño se vuelven riesgosas en diferentes etapas. Durante la inyección, un camino de flujo estrecho y una región adyacente gruesa pueden crear desafíos de llenado y compactación; durante la expulsión, las nervaduras delgadas o los núcleos pequeños pueden ser vulnerables mientras la pieza aún es un cuerpo verde relativamente débil. La eliminación del aglutinante también necesita una ruta adecuada a través de la pieza, por lo que las secciones gruesas y las transiciones abruptas merecen una evaluación más detallada. Durante el sinterizado a alta temperatura, la geometría no uniforme, la gravedad y la forma en que el componente entra en contacto con su soporte pueden contribuir a la flexión, el pandeo o un cambio dimensional desigual. Estos son posibles mecanismos a investigar, no defectos que se puedan atribuir a una sola causa basándose únicamente en un dibujo.
Antes de la fabricación de herramentales, solicite una revisión de la distribución de espesor y masa, un concepto inicial de línea de partición/expulsión y una orientación prevista para el desaglutinado y sinterizado. El Guía de diseño complejo MIM discute específicamente la uniformidad del espesor de pared, las transiciones graduales de espesor y el soporte para luces largas o características delicadas. Si el riesgo sigue siendo material, las piezas de prueba deben medirse e inspeccionarse después de las etapas relevantes del proceso, y los resultados deben usarse para refinar la geometría, el concepto de soporte o la tolerancia del herramental.
Revisión DFM: Identifique la característica con mayor probabilidad de afectar el llenado, la expulsión, el desaglutinado, el soporte de sinterizado o la estabilidad dimensional. ¿Se puede revisar su geometría o soporte antes de la fabricación del herramental?
Para obtener una guía detallada sobre transiciones de pared, socavados y soporte de sinterizado, consulte pautas de diseño de piezas MIM.
Las tolerancias críticas se pueden gestionar con mecanizado secundario limitado
El MIM implica una contracción de sinterizado significativa y planificada. Las dimensiones de las herramientas pueden compensar la contracción esperada, pero la variación final aún depende de la consistencia del feedstock, la forma de la pieza, el balance de paredes, las condiciones del horno y el soporte de sinterizado. Una señal fuerte de idoneidad es un dibujo que identifica qué dimensiones controlan realmente la función en lugar de aplicar la tolerancia más estricta a cada superficie.
Marque las dimensiones funcionales y los puntos de referencia en el dibujo, luego agrupe las características por el tipo de control que pueden requerir. Las categorías a continuación son hipótesis iniciales para DFM, no capacidades de tolerancia garantizadas:
Candidatos como sinterizadosContornos no críticos o características de holgura, sujetos a los requisitos del dibujo y validación de producción.
Control de proceso más precisoUbicaciones de características, espaciado, planitud o relaciones de referencia que requieren una medición enfocada y una revisión de capacidad.
Acabado secundario selectivoAjustes de rodamientos, superficies de sellado, barrenos o roscas críticas cuando el moldeo y el sinterizado por sí solos no cumplen la función.
El mecanizado, dimensionamiento, rectificado y roscado pueden ser apropiados para ubicaciones seleccionadas, pero no sustituyen una geometría sinterizada básica viable. Si casi todas las superficies necesitan un re-mecanizado, la ventaja de la forma casi neta puede desaparecer.
La compensación uniforme de escala de herramental aborda la contracción general esperada; no puede corregir por sí sola la flexión local o un cambio en la posición relativa de dos características. Para un barreno de acoplamiento, el requisito crítico puede ser su diámetro y su posición relativa a una referencia de ensamblaje. Mecanizar solo el diámetro no solucionará una relación de referencia inestable. Defina cada relación crítica para la función (CTQ) y decida cómo se ubicará la pieza durante el acabado y se medirá en la aceptación.
La Guía MIMA sobre operaciones secundarias describe el mecanizado, roscado, rectificado y dimensionamiento para características MIM seleccionadas. Estas operaciones siguen siendo prácticas solo cuando la pieza sinterizada ofrece superficies de localización estables y una tolerancia de mecanizado suficiente. Verifique las referencias funcionales, el acceso a herramientas, la secuencia de acabado y las mediciones de piezas de prueba antes de aceptar una tolerancia crítica.
Verificación de tolerancias: ¿Qué dimensiones y relaciones de referencia controlan la función? ¿Se pueden medir tal como se sinterizaron, o requieren superficies de localización estables y acabado selectivo?
Para la planificación dimensional a nivel de característica y los requisitos de operaciones secundarias, consulte la Guía de tolerancias MIM.
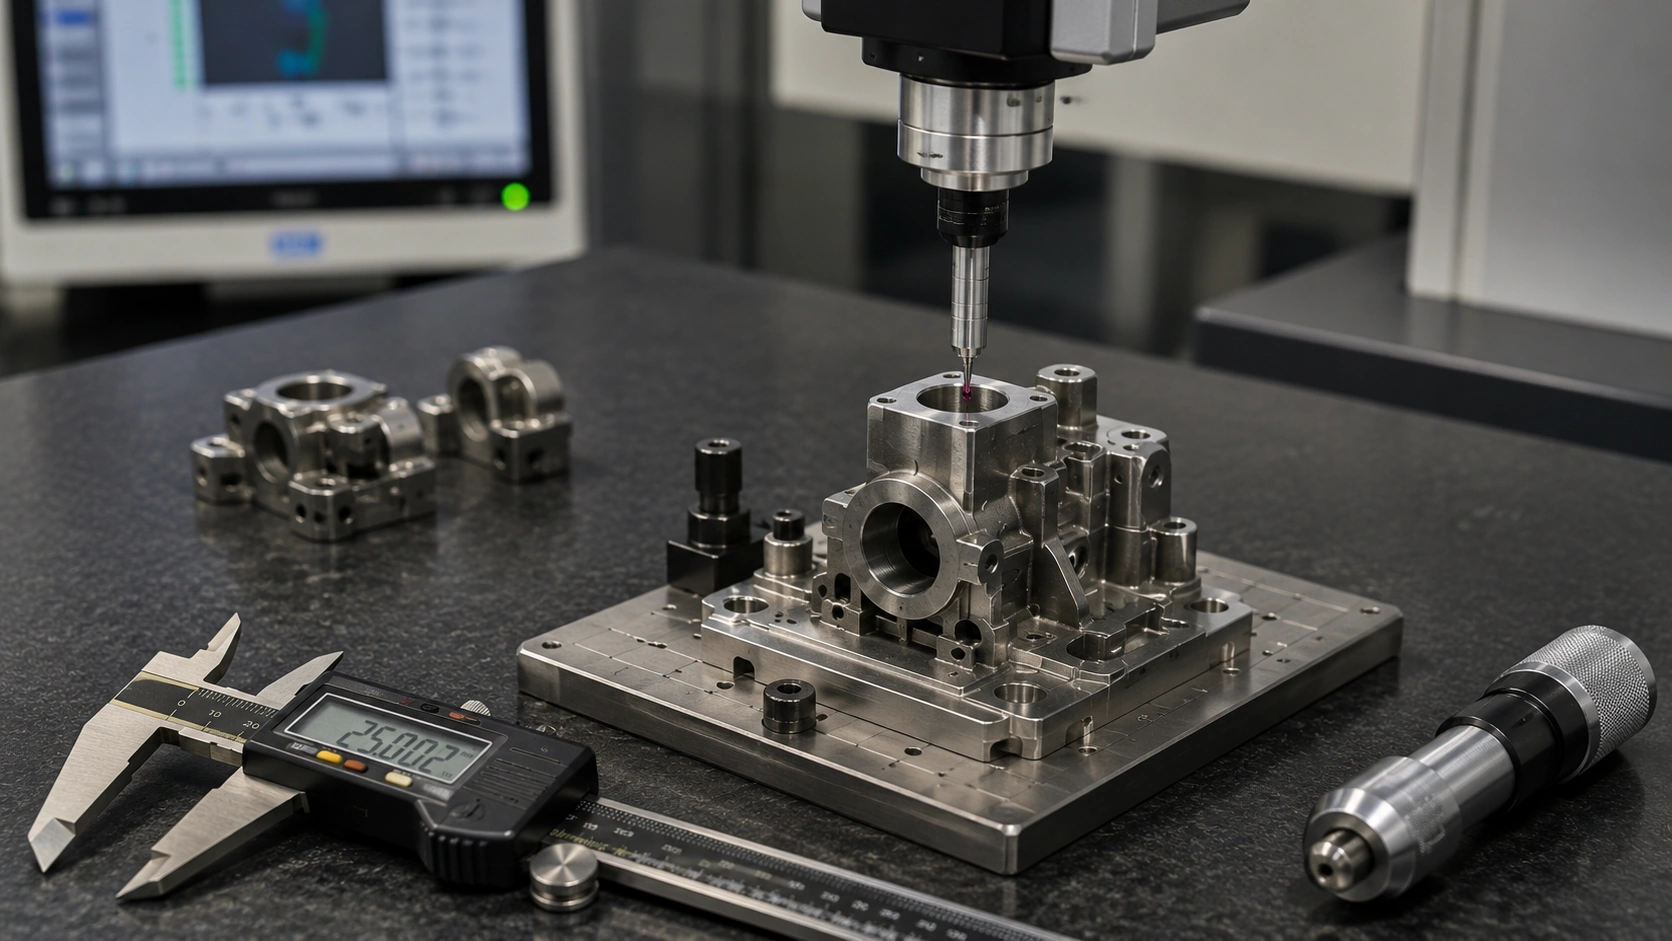
La producción repetible y estable puede justificar la inversión en herramental
El MIM requiere un molde, desarrollo de proceso, compensación de contracción, producción de prueba y verificación dimensional. Esos costos iniciales son más fáciles de justificar cuando el mismo diseño se producirá repetidamente. Un diseño que cambia a menudo, o un proyecto que requiere solo unas pocas muestras conceptuales, generalmente merece primero una ruta de prototipo de menor compromiso.
No existe una cantidad mínima de pedido económica única que se aplique a cada geometría y proveedor. Una pieza torneada simple de alto volumen aún puede favorecer el torneado CNC o la metalurgia de polvos convencional, mientras que una pieza más compleja con un volumen menor pero estable puede justificar una investigación. Compare el costo de por vida del proyecto, no solo el precio cotizado por componente moldeado.
Una prueba de costo práctica inicial: Estime los costos únicos de herramental y calificación, luego agregue la cantidad esperada de por vida multiplicada por el costo recurrente de MIM por pieza aceptada (incluyendo acabado secundario, inspección y tolerancias razonables de rendimiento). Compare ese resultado con la ruta existente durante la misma cantidad de por vida, requisitos funcionales y criterios de aceptación. Si los ahorros recurrentes creíbles no pueden recuperar la inversión inicial, el alto volumen de producción por sí solo no es una razón para cambiar.
Utilice al menos dos casos de demanda —conservador y esperado— si el pronóstico es incierto. El costo relativo depende de la cantidad de aceptado partes, no solo el número moldeado: los desperdicios, las pérdidas de acabado y la inspección deben tratarse de manera consistente para ambas rutas. Pregunte si el ahorro recurrente proyectado es positivo y creíble. Solo entonces tiene sentido estimar cuántos pedidos repetidos se necesitan para recuperar la inversión en herramental y calificación. Las revisiones de diseño después de que se construye el molde pueden cambiar drásticamente ese cálculo.
La cantidad anual por sí sola no puede establecer la economía del MIM. El resumen del proceso EPMA describe el proceso en relación con el P&S (Prensado y Sinterizado) convencional. Un componente simple que se puede compactar eficientemente en una dirección de prensado puede favorecer al P&S convencional incluso a volúmenes sustanciales, porque la ruta de conformado MIM más flexible agrega operaciones y costo.
Verificación de volumen y costo: ¿La demanda anual, la vida útil esperada del proyecto y la madurez del diseño son lo suficientemente estables como para justificar el molde? ¿Los ahorros proyectados por pieza aceptada recuperan los costos de herramental y calificación bajo un pronóstico de demanda conservador?
¿Qué señales de alerta pueden anular estas 7 señales de idoneidad del MIM?
Varias características favorables no pueden compensar una ruta de material inviable, una distorsión inaceptable o una herramienta que nunca recuperaría su costo de desarrollo. Un cambio de diseño o una prueba enfocada pueden resolver algunos problemas; una ruta de fabricación existente eficiente puede hacer que otros proyectos no sean comercialmente atractivos para el MIM.
| Señal de alerta | Por qué es importante | Respuesta práctica |
|---|---|---|
| Geometría simple con un proceso existente eficiente | El MIM puede agregar herramental, desaglutinado y sinterizado sin suficiente beneficio de forma o ensamblaje. | Probablemente ajuste deficiente: Compare el torneado, estampado o PM convencional antes de solicitar una herramienta MIM. |
| Características no soportadas o desbalance severo de pared | El daño en la pieza verde, problemas en la eliminación del aglutinante o distorsión pueden socavar la ventaja geométrica. | Requiere validación: solicitar revisión enfocada de DFM y soportes de sinterizado; rediseñar donde esté justificado. |
| Tolerancias a nivel de maquinado en casi todas las características | Un acabado extenso puede borrar la ventaja de la forma casi neta. | Validar la economía: distinguir dimensiones funcionales y comparar el costo realista de operaciones secundarias. |
| No hay ruta confirmada de material/feedstock | Un nombre nominal de aleación por sí solo no establece las propiedades y el procesamiento alcanzables. | Requiere validación: confirmar el rendimiento requerido y la disponibilidad de material maduro antes de estimar la idoneidad. |
| Demanda solo para prototipos o diseño que cambia frecuentemente | El herramental y la validación repetida pueden ser comercialmente prematuros. | Posponer herramental: use un proceso de prototipado apropiado y revise MIM cuando el diseño se estabilice. |
Una tolerancia faltante es una brecha en la especificación y necesita aclaración en el dibujo. Un brazo largo y sin soporte es un riesgo de proceso que requiere revisión DFM y de soportes de sinterizado. Una pieza torneada simple y de bajo costo presenta una pregunta diferente: ¿algún ahorro justifica un molde? Solo después de responder estas preguntas se puede clasificar el proyecto de manera responsable.
Disposición recomendada: Marque la información faltante como "aclarar", la moldabilidad o el comportamiento de sinterizado inciertos como "validar", y la economía de proceso débil como "comparar alternativas". Un dibujo incompleto o una estimación de demanda no son evidencia de que la pieza sea técnicamente imposible de fabricar por MIM.
¿Cómo se aplican estas señales a diferentes piezas metálicas?
Los tres ejemplos a continuación son escenarios de ingeniería hipotéticos, no proyectos de clientes de XTMIM documentados ni resultados de producción medidos. Muestran por qué piezas metálicas de apariencia similar pueden llevar a diferentes decisiones de MIM.
Una pieza compleja con operaciones CNC repetidas
Considere un componente de mecanismo compacto que necesita características laterales, una ranura estrecha y varias configuraciones de mecanizado. Un pequeño subensamblaje fijo también requiere alineación durante la unión. La carga recurrente no es simplemente el desperdicio de materia prima; es el acceso de la herramienta, la transferencia de datos, el posicionamiento del ensamblaje y la inspección. Un concepto MIM de una sola pieza podría moldear potencialmente la mayoría de las características no críticas mientras retiene un cojinete o superficie de contacto mecanizado.
Aquí, la geometría compleja y la posible consolidación de piezas proporcionan una razón concreta para considerar MIM. La superficie de contacto crítica es limitada y puede identificarse en el dibujo. La compatibilidad del material, la liberación del molde, el comportamiento de sinterizado y el volumen de producción repetida aún determinan si el concepto debe proceder.
Coloque los pasos actuales de enrutamiento y ensamblaje CNC junto a una ruta MIM propuesta. Marque las características destinadas a ser moldeadas y la superficie de cojinete o contacto que permanecería mecanizada. Confirme un dato estable para el acabado después del sinterizado, luego compare los costos en la cantidad de vida útil prevista. Una revisión de factibilidad basada en el dibujo debe preceder a cualquier compromiso de molde.
Decisión inicial: Vale la pena una revisión MIM basada en planos; el herramental aún no se justifica sin las verificaciones de viabilidad y costo.
Una Pieza Compacta con Riesgos Críticos de Distorsión o Tolerancia
Imagine una pieza pequeña con un brazo delgado extendido unido a una base mucho más pesada. El diseño es lo suficientemente complejo como para sugerir el valor del MIM, pero la extensión del brazo sin soporte y la transición de espesor podrían complicar el manejo y el sinterizado. Un requisito de planitud estricta en una cara de acoplamiento agrega otra incertidumbre. Ninguna lista de verificación simple puede establecer que esta geometría permanecerá estable después de la contracción.
La primera revisión DFM debe examinar la transición de espesor brazo-base, la orientación probable del soporte, los cambios de diseño permitidos y si la cara de acoplamiento crítica podría acabarse localmente. Cada opción afecta el plano, el herramental y el plan de inspección, por lo que debe resolverse antes de tratar la pieza como lista para moldear.
El brazo y la base pueden comportarse de manera diferente durante el manejo, la eliminación del aglutinante y el sinterizado debido a sus tamaños de sección desiguales y condiciones de soporte. Defina la planitud y la relación brazo-base en el plano, luego inspeccione las piezas de prueba utilizando los datums previstos. Una transición gradual, un soporte ajustado o un acabado localizado pueden ayudar, pero se necesita una variación medida para confirmar la viabilidad.
Decisión inicial: Ajuste MIM potencial, sujeto a revisión DFM y validación dimensional de la característica crítica.
Una Pieza Sencilla Torneada con Poca Ventaja de Fabricación MIM
Un espaciador cilíndrico pequeño puede tener una demanda anual estable y una especificación de material sencilla. Sin embargo, si se puede tornear rápidamente e inspeccionar con un método simple, tiene poca complejidad tridimensional, reducción de ensamblaje o problemas recurrentes de proceso que el MIM pueda resolver. Una alta cantidad de pedido por sí sola no cambia esa geometría.
El proceso de torneado actual ya crea la geometría requerida con pocas operaciones. El MIM introduciría un molde, desarrollo de proceso y control de contracción sin reducir claramente el trabajo de fabricación recurrente. La metalurgia de polvos convencional también podría valer la pena verificar si la compactación uniaxial puede cumplir con los requisitos de material, densidad y dimensiones de la pieza.
Confirme el tiempo de ciclo actual, la tasa de rechazo, la condición de material requerida y la carga de trabajo de inspección. Si el torneado ya cumple con el plano a un costo competitivo de pieza aceptada, es poco probable que el MIM mejore la economía. Si se considera el PM convencional, confirme la dirección de compactación, las propiedades y tolerancias alcanzables antes de tratarlo como una opción equivalente.
Decisión inicial: Continúe con el torneado o evalúe una ruta adecuada más simple antes de considerar el herramental MIM.
¿Qué debe decidir después de revisar las 7 señales?
Las siete señales no forman una puntuación numérica. Una grave discrepancia de material, una característica crítica inestable o un molde antieconómico pueden contrarrestar varios indicadores positivos. Registre una de las tres decisiones preliminares:
Registre el beneficio de fabricación esperado junto con la restricción no resuelta. Por ejemplo: "El MIM puede eliminar dos características laterales difíciles de mecanizar, pero la estabilidad del sinterizado del brazo largo no está verificada". Esto le da al equipo de ingeniería un problema definido para investigar antes de estimar el costo del herramental o la unidad.
| Resultado del cribado | Lo que ha establecido | Próxima acción |
|---|---|---|
| Vale la pena la revisión MIM | Un claro beneficio de fabricación, una ruta de material y geometría creíble, características críticas manejables y una economía de repetición plausible. | Envíe el plano para una revisión inicial de ingeniería y viabilidad de costos. |
| Necesita más validación | Puede haber un valor real en MIM, pero una pregunta específica sobre material, moldeo, desaglutinado, sinterizado, tolerancia o costo permanece abierta. | Identifique y pruebe la pregunta bloqueante antes de hacer suposiciones sobre el herramental. |
| MIM podría no ser la mejor opción | El proceso actual ya es eficiente, la pieza ofrece poco beneficio geométrico o la economía de producción no justifica el herramental. | Continuar con la ruta existente o comparar otro proceso de manufactura adecuado. |
Estas decisiones iniciales no autorizan el herramental ni establecen la capacidad del proveedor. Todavía se requieren revisión DFM basada en planos, especificaciones de materiales, capacidad dimensional, validación de muestras y calificación del proveedor. Utilice el lista de verificación de idoneidad para MIM para registrar los elementos no resueltos y preparar una revisión enfocada.
¿Qué debe preparar para una revisión inicial de viabilidad MIM?
Para una pieza prometedora, la revisión de ingeniería debe determinar si la secuencia propuesta de moldeo, desaglutinado, sinterizado, acabado selectivo e inspección puede satisfacer los requisitos funcionales. Un plano claro y la información de volumen permiten al proveedor identificar las limitaciones del herramental y los riesgos no resueltos antes de emitir una cotización de producción significativa.
| Información a proporcionar | Lo que el revisor puede determinar |
|---|---|
| Modelo 3D STEP y plano 2D | Dirección de características, transiciones de pared, tamaño de pieza, dimensiones críticas, datums y posibles preguntas sobre el herramental. |
| Grado del material o requisitos funcionales | Ruta de feedstock MIM disponible; resistencia requerida, dureza, rendimiento contra corrosión, desgaste, magnético o térmico. |
| Tolerancias críticas, características de acoplamiento y superficies | Objetivos como sinterizado frente a las necesidades de mecanizado selectivo, dimensionamiento, acabado e inspección. |
| Volumen anual esperado, tamaño de lote y vida útil del proyecto | Si el herramental, las pruebas y los costos unitarios a largo plazo tienen una base económica creíble. |
| Proceso actual, puntos débiles y contexto de la aplicación | El beneficio de conversión, las restricciones de ensamblaje o calidad, el entorno de uso y los riesgos que deben priorizarse. |
Priorice las dimensiones que controlan la función: marque las caras de acoplamiento, las ubicaciones de los barrenos, la excentricidad o la planitud donde sea relevante, luego indique la condición real de ensamblaje o servicio. Si aún no tiene un dibujo 2D liberado, un modelo STEP, una muestra o un boceto anotado pueden respaldar una discusión inicial, pero no pueden establecer la capacidad de tolerancia final, las dimensiones del molde o una cotización de producción confiable.
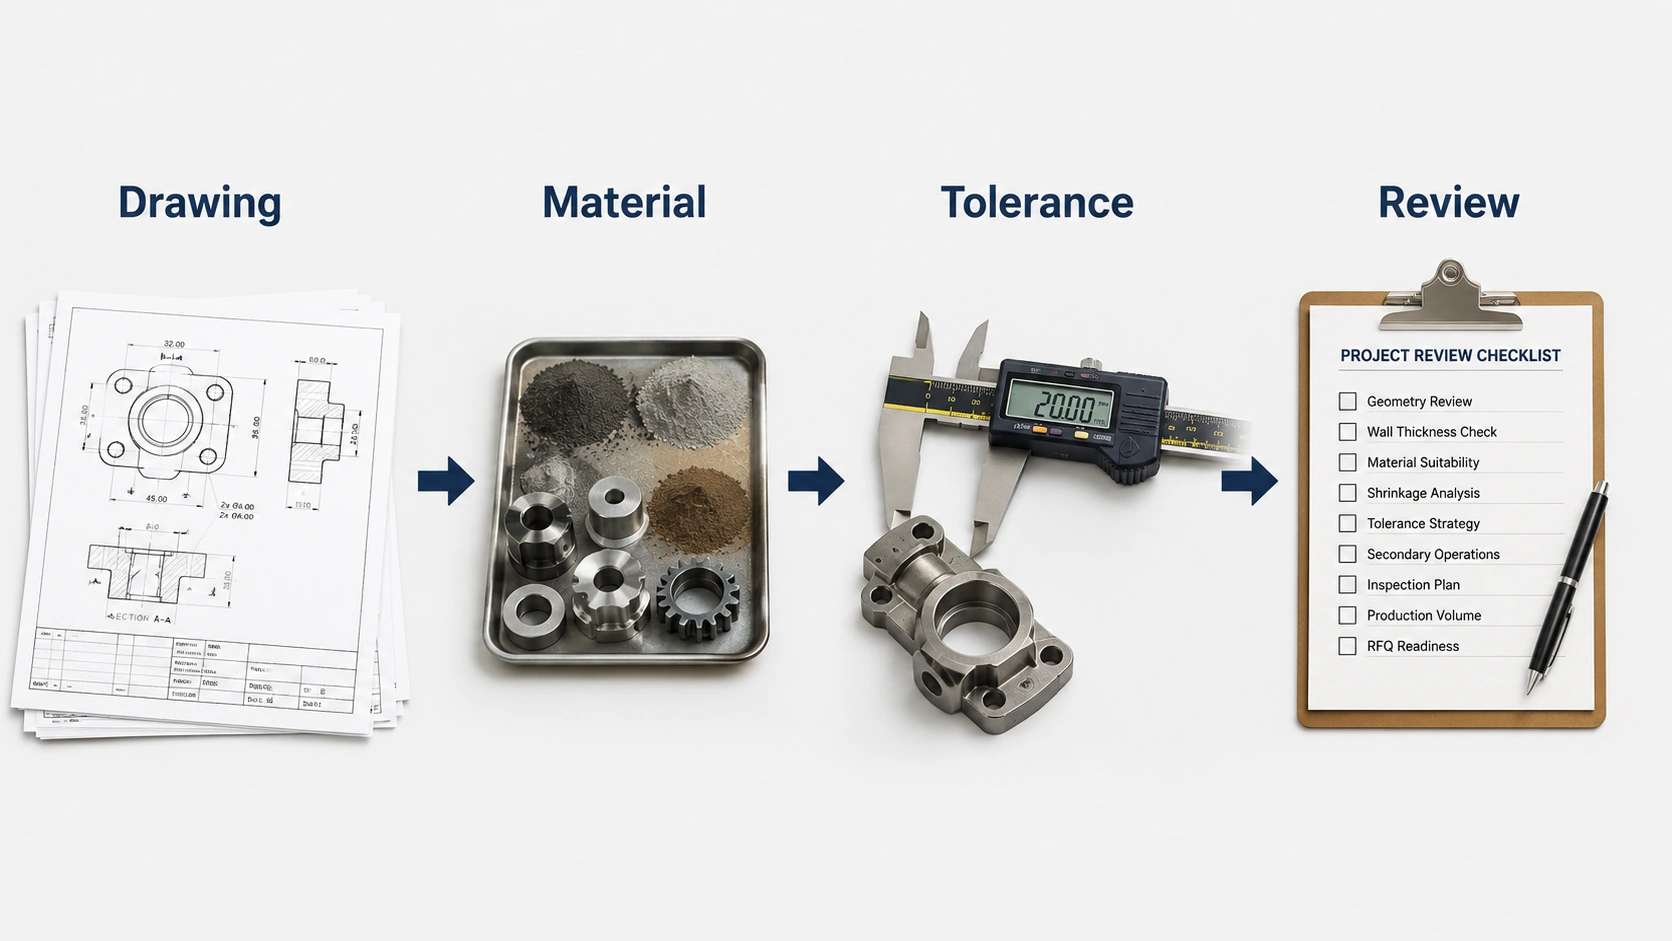
Un proyecto puede valer la pena discutirlo antes de que cada documento esté finalizado. Sin embargo, las decisiones confiables sobre herramental, tolerancias y costos requieren suficiente información del dibujo y la producción para resolver las incógnitas críticas.
¿Tiene una pieza metálica que muestre varias de estas señales?
Para configuraciones de piezas comunes, consulte aplicaciones de moldeo por inyección de metal. Si su dibujo identifica los requisitos funcionales y la cantidad de producción esperada, envíe esos detalles para una evaluación inicial de la geometría, el material, la tolerancia y la viabilidad del herramental.
Los socavados (undercuts), un barreno crítico mecanizado, características delgadas sin soporte, demanda incierta y dibujos incompletos no descartan automáticamente el MIM. Cada uno requiere una verificación técnica o comercial diferente.
¿Un solo socavado descarta el MIM?
No necesariamente. Algunos socavados se pueden formar en la línea de partición o con una acción lateral adecuada, mientras que otros pueden requerir un mecanismo de núcleo costoso o un cambio de diseño. La verificación temprana es si la característica funcional se puede liberar de la herramienta sin hacer que la expulsión, el control de rebabas o el molde sean antieconómicos.
¿Puede un componente seguir siendo candidato para MIM si se debe mecanizar un agujero?
Sí. Un agujero escariado o mecanizado selectivamente puede ser razonable si la mayor parte de la pieza se produce casi neta. Marque el tamaño del agujero, su datum posicional y la tolerancia de mecanizado, luego verifique si una superficie sinterizada estable puede ubicar la operación secundaria. La economía se debilita si la mayoría de las características requieren mecanizado.
¿Debo rediseñar un brazo delgado antes de solicitar una revisión MIM?
No cambie un brazo funcional solo porque parece delgado. Primero defina sus restricciones de carga, espacio libre y geometría. Un ingeniero puede examinar el manejo de la pieza en verde, la eliminación del aglutinante, el soporte de sinterizado y la relación dimensional requerida. Un radio, una transición de espesor, una estrategia de soporte o un acabado selectivo pueden ayudar, pero la viabilidad necesita una evaluación específica del proyecto.
¿Qué pasa si el volumen anual aún es incierto?
Estime una cantidad conservadora y una esperada de por vida, y especifique si es probable que el diseño cambie. Compare el costo total por pieza aceptada para la ruta existente y una ruta MIM factible en ambos escenarios, incluyendo herramental, calificación, operaciones secundarias e inspección. Un pronóstico no reemplaza una cotización real del proveedor.
¿Puede un modelo STEP sin un plano acotado soportar una revisión inicial?
Puede respaldar una discusión preliminar de geometría, incluyendo tamaño, cambios de pared y posibles problemas de liberación del molde. No puede definir tolerancias críticas, datums de inspección o criterios de aceptación de manera confiable. Antes del herramental y una RFQ de producción significativa, agregue un plano 2D o requisitos funcionales claramente anotados.







