
MIM uygunluğu | Geometri, üretim ve kalıpçılık Küçük, karmaşık bir metal parça, kalıpçılık gereksinimleri, sinterleme büzülmesi davranışı veya beklenen üretim miktarı süreci pratik olmaktan çıkarırsa, metal enjeksiyon kalıplama (MIM) için hala kötü bir aday olabilir. İlk değerlendirme, MIM'in anlamlı talaşlı imalat veya montaj işini kaldırıp kaldıramayacağı, parçanın kalıplanıp, bağlayıcısı alınıp ve güvenilir bir şekilde sinterlenebileceği ve tekrarlanan üretimin kalıpçılığı haklı çıkarıp çıkaramayacağıdır.
MIM uygunluğu | Geometri, üretim ve kalıpçılık
Küçük, karmaşık bir metal parça, kalıpçılık gereksinimleri, sinterleme büzülmesi davranışı veya beklenen üretim miktarı süreci pratik olmaktan çıkarırsa, metal enjeksiyon kalıplama (MIM) için hala kötü bir aday olabilir. İlk değerlendirme, MIM'in anlamlı talaşlı imalat veya montaj işini kaldırıp kaldıramayacağı, parçanın kalıplanıp, bağlayıcısı alınıp ve güvenilir bir şekilde sinterlenebileceği ve tekrarlanan üretimin kalıpçılığı haklı çıkarıp çıkaramayacağıdır.
Hızlı cevap: Bir metal parça, birkaç işaret birlikte göründüğünde MIM incelemesine değer olabilir: karmaşık 3D geometri; bileşenleri birleştirme potansiyeli; tekrarlayan talaşlı imalat veya montaj maliyetleri; uygun bir MIM malzeme yolu; uygulanabilir kalıplama, bağlayıcı giderme ve sinterleme geometrisi; yönetilebilir kritik toleranslar; ve kalıpçılığı haklı çıkarabilecek tekrarlanan talep. Bu işaretler üretim onayı değil, potansiyel gösterir. Ciddi bir malzeme, distorsiyon, tolerans veya maliyet kısıtlaması bunları geçersiz kılabilir. Bir sonraki adım çizim incelemesi, hedeflenmiş doğrulama veya başka bir süreçle karşılaştırma olabilir.
Bir Metal Parçanın MIM İncelemesine Değer Olup Olmadığına Nasıl Karar Verilmeli?
Parçanın işlevi ve mevcut üretim rotası ile başlayın. MIM, metal tozu besleme stoğunu yeşil bir bileşen haline enjekte eder, ardından bağlayıcı giderme ve sinterleme işlemleri yapılır. Tekrarlanan talaşlı imalatı veya montajı değiştirebilir, ancak aynı zamanda takım maliyeti, büzülme kontrolü ve proses doğrulaması gerektirir. Bu nedenle üretim değeri, teknik fizibilite ve proje ekonomisi birlikte değerlendirilmelidir.
Üretim rotalarını aynı parça işlevi, malzeme durumu, muayene gereksinimleri ve kabul kriterlerine karşı karşılaştırın. Frezeleme işlemini ortadan kaldırmak, alternatifin eşleşen bir uyumu tutamaması veya pahalı bir son işlem adımı eklemesi durumunda çok az değer taşır. Sağlam bir ilk değerlendirme, üretim faydasını ve en önemli çözülmemiş teknik kısıtlamayı belirler.
01 / ÜRETİM DEĞERİMIM neyi iyileştirebilir?
Yakın net şekillendirmenin azaltabileceği maliyetli geometrileri, tekrarlanan talaşlı imalatı, montaj varyasyonlarını veya kalite sorunlarını arayın.
02 / TEKNİK FİZİBİLİTEParça güvenilir bir şekilde üretilebilir mi?
Malzeme bulunabilirliğini, kalıplanabilirliği, yeşil parça elleçlemesini, bağlayıcı gidermeyi, sinterlemeyi, kritik boyutları ve muayeneyi kontrol edin.
03 / PROJE EKONOMİSİTakım maliyeti haklı çıkar mı?
Tasarım kararlılığı, yıllık ve ömür boyu hacim, proses geliştirme, son işlem ve toplam tekrarlayan maliyeti göz önünde bulundurun.
Mühendislik karar dizisi: Geometri, konsolidasyon ve mevcut proses sorunları, üretim faydasını belirler. Malzeme, proses fizibilitesi ve toleranslar, bu faydanın elde edilip edilemeyeceğini belirler. Tekrarlayan talep, ek kalıp ve doğrulama maliyetlerinin haklı çıkarılıp çıkarılamayacağını belirler. Birkaç olumlu işaret, kritik bir malzeme veya sinterleme sınırlamasının yerini tutamaz.
Bir Metal Parçanın MIM İçin Uygun Olabileceğinin 7 İşareti Nedir?
Parça çizimini, mevcut üretim rotasını ve tahmini üretim miktarını kullanarak, MIM'den fayda sağlayabilecek özelliği ve hala mühendislik kanıtı gerektiren kısıtlamayı belirleyin. İkisi aynı özellikten kaynaklanabilir: zor bir yan delik, işlenmesini pahalı hale getirebilirken aynı zamanda daha karmaşık bir kalıp gerektirebilir.
Parça Kompakt, Karmaşık 3D Geometriye Sahiptir
Çapraz delikler, açılı yuvalar, oluklar, kavisli konturlar, dişli benzeri formlar ve farklı yönlerden yaklaşılan diğer özellikler, kompakt bir metal parçanın tekrarlı işlenmesini pahalı hale getirebilir. Kalıplanmış bir şekil, birkaç kesme yolu veya fikstürün yerini alabilir. MIMA'nın tasarım rehberliği MIM'i değerlendirmek için merkezi bir neden olarak şekil karmaşıklığını tanımlar.
Boyut tek başına sinyal değildir. Kısa, yuvarlak bir ara parça, yıllık miktarı yüksek olsa bile bir torna tezgahında verimli bir şekilde yapılabilir. Tersine, küçük çok özellikli bir bileşen, daha büyük bir yakın-net şekil değerine sahip olabilir. Bir çapraz delik bile, delmenin kalıba yan bir hareket eklemekten daha basit olması durumunda otomatik olarak MIM'i desteklemez. Karmaşık geometri, pratik kalıplama, çıkarma, bağlayıcı giderme ve sinterlemeye izin vermelidir; sadece işlenmesi zor olduğu için uygun hale gelmez.
Çizimde, ek bir kurulum veya zorlu kesici erişimi gerektiren her deliği, yuvası, konturu veya pimi belirleyin. Ardından, her bir özelliğin bir kalıptan nasıl oluşturulup çıkarılacağını kontrol edin. Bir kaydırma gerektiren yan bir delik, işleme süresini kalıp karmaşıklığı ile değiştirebilir; ana kalıp açılma yönüyle hizalanmış bir özellik oluşturmak çok daha basit olabilir. Özelliklerin sayısı tek başına MIM'in avantajlı olup olmayacağını tahmin etmez.
Potansiyel kazanç, amaçlanan üretim miktarında önerilen kalıbın ortadan kaldıracağı tekrarlanan kurulum, kesme yolu veya bitirme adımlarının sayısına bağlıdır. CAD modelindeki görsel karmaşıklık, tek başına bir üretim tasarrufu değildir.
Geometri kontrolü: Mevcut süreçte hangi özellikler ek kurulumlar, kısıtlı takım erişimi veya ayrı bitirme gerektiriyor? Bu özellikler daha pahalı bir takım tanıtmadan kalıplanıp çıkarılabilir mi?
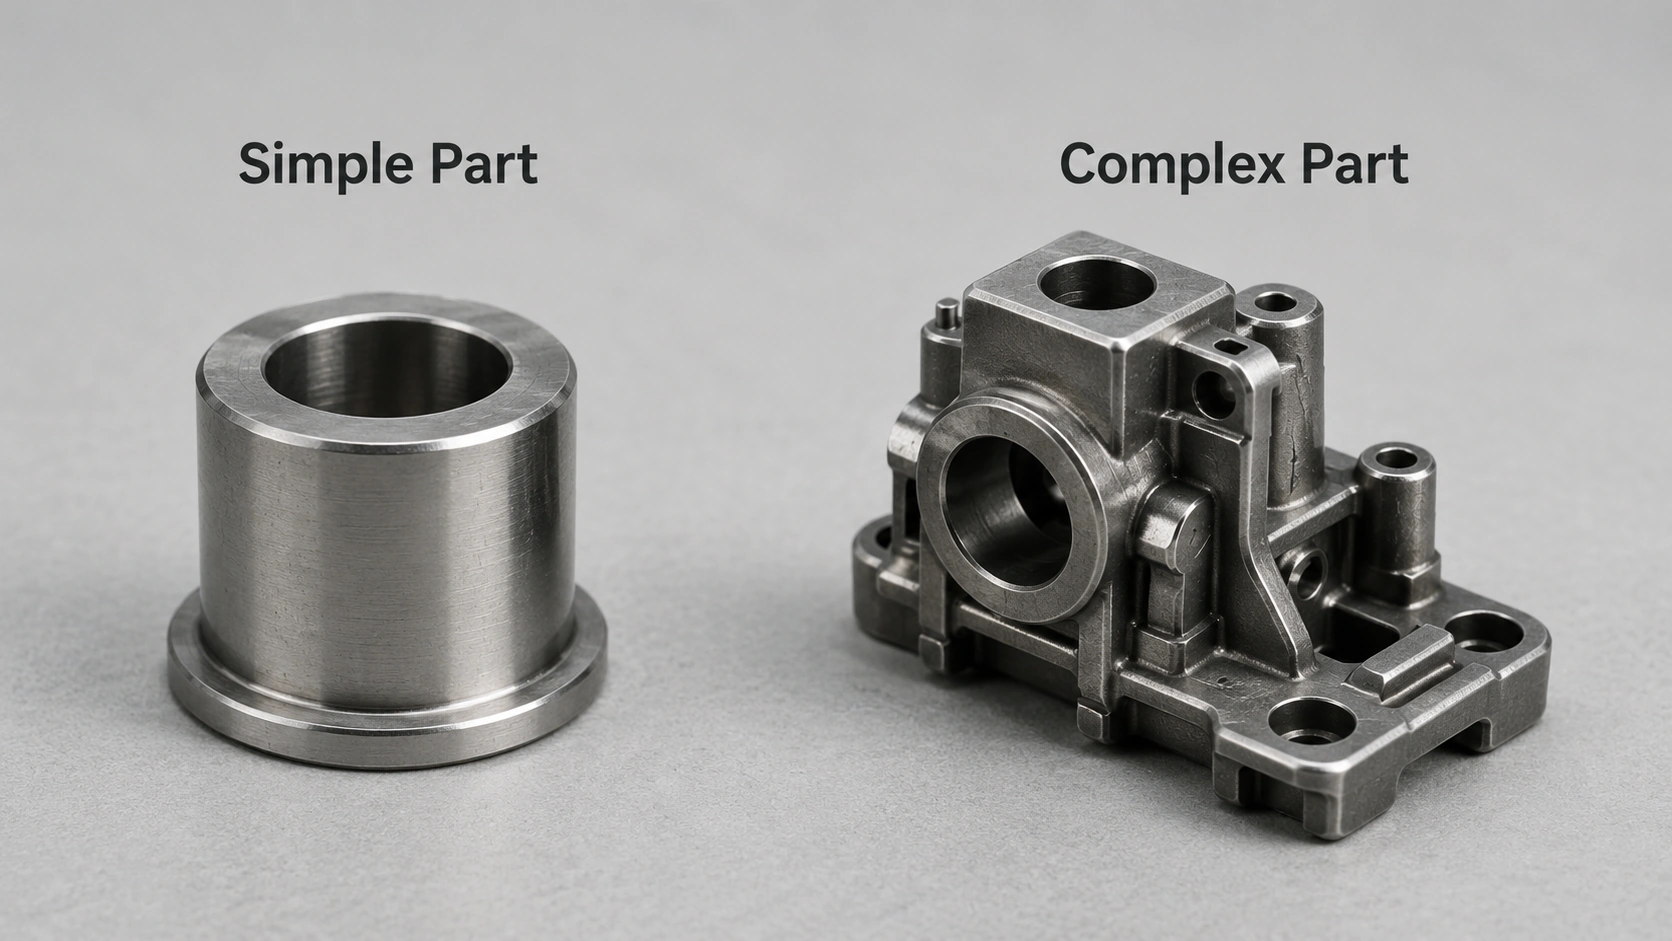
Birden Fazla Özellik veya Bileşen Birleştirilebilir
Birkaç minyatür işlenmiş parça, preslenmiş pim veya birleştirilmiş bileşen bazen tek bir MIM parçasına birleştirilebilir. Birleştirme işlemlerini kaldırmak, montaj işçiliğini ve sabit özelliklerin göreceli konumundaki değişkenliği azaltabilir. Potansiyel fayda, tam montajdadır: her bir orijinal bileşen nispeten basit olsa bile işleme, hizalama, birleştirme ve inceleme hepsi değişebilir.
Orijinal montajın işleme, birleştirme, hizalama ve inceleme adımlarını önerilen tek parça geometri ile karşılaştırın. Parçaların ayrılabilir kalması veya bağımsız hareket etmesi gerektiğinde veya bunları birleştirmek zor alt kesimler, kalın-ince geçişler veya erişilemeyen inceleme özellikleri oluşturduğunda konsolidasyon daha zayıftır. Bazı yatak, sızdırmazlık veya kayan yüzeyler sinterleme sonrası bitirme gerektirebilir.
Herhangi bir şeyi birleştirmeden önce montaj çizimini ve fonksiyonel boyut zincirini gözden geçirin. Bir pres bağlantısı veya kaynak fikstürü ile konumlandırılan iki ayrı parça, son konum her bir bileşenin boyutlarına ve birleştirme işlemine bağlıdır. Birleştirilmiş bir tasarım bu montaj değişkenliğini ortadan kaldırabilir, ancak kontrol sorununu kalıplanmış geometriye, sinterleme büzülmesine ve inceleme datumu'na kaydırır. Bu yeni ilişkiler ölçülebilir ve başarılabilir kalmalıdır.
Orijinal ve önerilen malzeme listelerini ve işlem rotalarını karşılaştırın. Kaybolan parçaları, fikstürleri, birleştirme adımlarını ve incelemeleri, eklenen herhangi bir kaydırma hareketi, sinterleme desteği gereksinimleri veya bitirme işlemleriyle birlikte belirleyin. Bileşenler bağımsız hareket etmeleri, ayrı ayrı değiştirilmeleri veya uyumsuz malzemeler kullanmaları gerektiğinde ayrı kalmalıdır.
Montaj kontrolü: Sabit özelliklerin entegrasyonu, hareket, servis kolaylığı, fonksiyonel referans noktaları ve muayene erişimini korurken birleştirme ve hizalama işlerini azaltır mı?
Mevcut Süreçte Tekrarlayan Üretim Sorunları Var
Tekrarlayan üretim sorunları, özellikle talaşlı imalatın birden fazla kurulum gerektirmesi, küçük kesicilerin hızla aşınması, çapak gidermenin zaman alması, döküm parçaların düzeltme gerektirmesi veya montajın hizalama ve muayene kayıplarına yol açması durumunda MIM'i araştırmayı haklı çıkarabilir. Maliyete neden olan işlemi veya kusuru kaydedin ve uygulanabilir bir MIM rotasının bunu ortadan kaldırıp kaldıramayacağını belirleyin.
Talaşlı İmalat YüküKurulum sayısı, çevrim süresi, takım erişim zorlukları ve tekrarlayan çapak alma işlemlerini kaydedin. Hangi adımların kalıplama ile elimine edilebileceğini belirleyin.
Montaj YüküBirleştirme işlemleri, hizalama kontrolleri ve montaj reddetmelerini kaydedin. Sabit özelliklerin gerçekten birleştirilip birleştirilemeyeceğini kontrol edin.
Yeniden İşleme ve Muayene YüküTekrarlanan şekilde neyin düzeltildiğini veya ölçüldüğünü belirleyin ve MIM'in benzer bir son işlem veya muayene gerektirip gerektirmediğini kontrol edin.
Örneğin, üç frezeleme kurulumunu tek bir kalıplama işlemiyle değiştirmek, yeni parçanın kapsamlı sinterleme sonrası talaşlı imalat veya karmaşık muayene gerektirmesi durumunda otomatik bir tasarruf değildir. Yalnızca mevcut parçanın teklif edilen birim fiyatını değil, eksiksiz tekrar üretim rotasını karşılaştırın. Mevcut rota zaten basit ve kararlıysa, bir kalıp anlamlı bir sorunu çözmeden maliyet getirebilir.
Basit bir mevcut-karşı-önerilen süreç haritası oluşturun ve maliyetini çıkarın kabul edilen montaj veya fonksiyonel parça başına. Kurulum ve çevrim süresi, takım ve sarf malzemeleri, taşıma, çapak alma, birleştirme, muayene, yeniden işleme ve hurda oranlarını dahil edin. MIM rotası için kalıplama, bağlayıcı giderme, sinterleme, gerekli herhangi bir son işleme, yüzey işlemi ve son muayeneyi dahil edin. Daha kısa bir proses tanımı, zorunlu olarak daha düşük maliyetli bir proses anlamına gelmez.
Şüpheli nedeni kanıttan ayrı tutun: montaj sonrası gözlemlenen yüksek hurda oranı, parça varyasyonu, fikstür hizalaması veya birleştirme adımından kaynaklanabilir. Bu hurda oranlarını azaltmada MIM'i hesaba katmadan önce, yeni geometrinin aslında hangi nedeni ortadan kaldıracağını ve hangi kabul testlerinin bunu kanıtlayacağını belirleyin.
Proses maliyeti kontrolü: Hangi tekrarlanan operasyon, kusur veya muayene yükü bugün ölçülebilir bir maliyete sahip? Bu ortadan kalkacak mı, yoksa sadece MIM ikincil işleme, ayırma veya muayene olarak yeniden mi ortaya çıkacak?
Yerleşik Bir MIM Malzemesi Fonksiyonel Gereksinimleri Karşılayabilir
Mekanik, korozyon, aşınma, manyetik veya termal gereksinimleri de karşılaması gereken karmaşık bir parça, kanıtlanmış bir MIM malzemesi ve işleme rotası gerektirir. Bir bileşene "metal" veya "paslanmaz çelik" demek, hizmet için gereken kaliteyi, ısıl işlem durumunu veya özellikleri tanımlamaz.
Çalışma ortamı ve gerekli özelliklerle başlayın, ardından olgun bir besleme stoğu ve doğrulanmış bir üretim rotasının mevcut olup olmadığını kontrol edin. Örneğin, bilinen MIM paslanmaz çelik kaliteleri farklı işlevlere hizmet edebilir, ancak uygunlukları belirtilen kaliteye, sinterlenmiş veya ısıl işlem görmüş duruma, yüzey işlemine ve gerekli muayeneye bağlıdır. MPIF Standard 35-MIM uygun bir malzeme spesifikasyonu referansıdır; dövme metal özellikleri veya genel tedarikçi veri sayfaları, bitmiş bir MIM parçası için otomatik garantiler olarak kabul edilmemelidir.
Malzeme kararı üç ayrı onay gerektirir: kalite ve besleme stoğu mevcudiyeti, önerilen sinterlenmiş veya ısıl işlem görmüş durumda elde edilebilir özellikler, ve gerçek hizmet ortamına karşı doğrulama. Sertlik gereksinimi ısıl işlem ve muayeneye bağlı olabilirken, korozyon performansı alaşım seçimine, yüzey durumuna ve maruz kalmaya bağlı olabilir. Bir alaşım adını eşleştirmek, bu kontrollerin yerine geçmez.
The MPIF Standard 35-MIM malzemeleri referansı standartlaştırılmış MIM malzeme spesifikasyonlarını tanımlar; 2025 baskısı, MPIF'in yayınlanan duyurusundaki ilgili güncel baskıdır. Kapsamı, belirli bir tedarikçinin listelenen her malzemeyi işleyebileceğini veya her geometride her özelliği garanti edebileceğini belirtmez. RFQ aşamasında, üretim parçalarını kabul etmek için hangi kalitenin, durumun, test yönteminin ve malzeme sertifikasının kullanılacağını sorun.
Malzeme kontrolü: Gerekli kalite ve teslimat durumu belirtilmiş mi? Belirtilmemişse, malzeme seçimi için yük, aşınma, korozyon maruziyeti, çalışma sıcaklığı, manyetik davranış ve yüzey gereksinimleri tanımlanabilir mi?
Mevcut alaşım seçenekleri için bkz. XTMIM MIM Malzemeleri. Nihai kalite ve durum, mühendislik incelemesi sırasında parçanın işlevsel gereksinimlerine göre onaylanmalıdır.
Geometri Kalıplama, Bağlayıcı Giderme ve Sinterleme İçin Uygun Görünüyor
Karmaşık geometri, talaşlı imalat işini azaltabilir ve yine de MIM ile üretilmesi zor olabilir. Uygulanabilir bir tasarım, pratik bir kalıp çıkarma yolu, yönetilebilir duvar ve kütle dağılımı, yeterli yeşil parça mukavemeti, başarılabilir bir bağlayıcı giderme rotası ve uygun bir sinterleme yönü veya destek düzenlemesi gerektirir.
Ani kalın-ince geçişlere, ince duvarların yanında ağır boss'lara, derin kör özelliklere, uzun desteksiz kollara, kırılgan çekirdeklere, kapana kısılmış alt kesimlere veya büzülme sırasında deforme olabilecek alanlara dikkat edin. Yan hareketler, çekirdek pimleri, yolluk yerleşimi ve ayırma hatları da kalıp karmaşıklığını ve kritik işlevsel yüzeyleri etkileyebilir. Bu ayrıntılar DFM incelemesi tetikleyicileri, otomatik olarak reddedilme nedenleri değildir: yerel yeniden tasarım veya kontrollü destek, aksi takdirde değerli bir geometriyi uygulanabilir hale getirebilir.
Farklı tasarım özellikleri farklı aşamalarda riskli hale gelir. Enjeksiyon sırasında dar bir akış yolu ve kalın bir bitişik bölge dolum ve paketleme zorlukları yaratabilir; kalıptan çıkarma sırasında, parça hala nispeten zayıf bir yeşil gövdeyken ince nervürler veya küçük çekirdekler hassas olabilir. Bağlayıcı giderme işlemi için de parça içinden uygun bir yola ihtiyaç vardır, bu nedenle kalın kesitler ve ani geçişler daha yakından değerlendirilmelidir. Yüksek sıcaklıktaki sinterleme sırasında, düzensiz geometri, yerçekimi ve bileşenin desteğiyle temas şekli eğilme, sarkma veya düzensiz boyutsal değişime katkıda bulunabilir. Bunlar, yalnızca bir çizimden tek bir nedene atfedilebilecek kusurlar değil, araştırılacak olası mekanizmalardır.
Kalıplama öncesinde, et kalınlığı ve kütle dağılımı incelemesi, ilk ayırma/kalıptan çıkarma konsepti ve amaçlanan bağlayıcı giderme ve sinterleme yönlendirmesi talep edin. MIM karmaşık tasarım kılavuzu duvar kalınlığı tekdüzeliği, kademeli kalınlık geçişleri ve uzun açıklıklar veya hassas özellikler için destek konularını özel olarak ele alır. Risk hala önemliyse, deneme parçaları ilgili işlem aşamalarından sonra ölçülmeli ve incelenmeli, sonuçlar geometriyi, destek konseptini veya kalıp toleransını iyileştirmek için kullanılmalıdır.
DFM kontrolü: Dolumu, kalıptan çıkarmayı, bağlayıcı gidermeyi, sinterleme desteğini veya boyutsal kararlılığı etkilemesi en muhtemel özelliği belirleyin. Kalıplama öncesinde geometrisi veya desteği incelenebilir mi?
Duvar geçişleri, alt kesimler ve sinterleme desteği hakkında ayrıntılı bilgi için bkz. MIM parça tasarım kılavuzları.
Kritik Toleranslar Sınırlı İkincil İşleme ile Yönetilebilir
MIM, önemli ve planlanmış sinterleme büzülmesini içerir. Kalıp boyutları beklenen büzülmeyi telafi edebilir, ancak nihai varyasyon hala besleme stoğu tutarlılığına, parça şekline, duvar dengesine, fırın koşullarına ve sinterleme desteğine bağlıdır. Güçlü bir uygunluk sinyali, her yüzeye en sıkı toleransı koymak yerine hangi boyutların gerçekten işlevi kontrol ettiğini belirten bir çizimdir.
Fonksiyonel boyutları ve referans noktalarını çizimde işaretleyin, ardından özellikleri gerektirebilecekleri kontrol türüne göre gruplandırın. Aşağıdaki kategoriler, DFM için başlangıç hipotezleridir, garanti edilmiş tolerans yetenekleri değildir:
Sinterlenmiş AdaylarÇizim gereksinimlerine ve üretim doğrulamasına tabi, kritik olmayan dış hatlar veya boşluk özellikleri.
Daha yakın proses kontrolüOdaklanmış ölçüm ve yetenek incelemesi gerektiren özellik konumları, aralıkları, düzlüğü veya referans ilişkileri.
Seçici ikincil yüzey işlemleriKalıplama ve sinterlemenin tek başına işlevi karşılayamadığı durumlarda yataklama toleransları, sızdırmazlık yüzeyleri, kritik delikler veya dişliler.
İşleme, boyutlandırma, taşlama ve kılavuz çekme seçilmiş konumlarda uygun olabilir, ancak geçerli bir temel sinterlenmiş geometri yerine geçmez. Neredeyse tüm yüzeylerin yeniden işlenmesi gerekiyorsa, net şekle yakın avantaj kaybolabilir.
Tekdüze kalıp ölçek telafisi, beklenen genel büzülmeyi ele alır; yerel eğilmeyi veya iki özellik arasındaki göreceli konum değişikliğini tek başına düzeltemez. Bir eşleşen delik için kritik gereksinim çapı olabilir ve bir montaj referansına göre konumu. Sadece çapın işlenmesi kararsız bir referans ilişkisini düzeltmeyecektir. Fonksiyon için kritik olan her (CTQ) ilişkiyi tanımlayın ve parçanın bitirme sırasında nasıl konumlandırılacağına ve kabulde nasıl ölçüleceğine karar verin.
The İkincil operasyonlar hakkında MIMA rehberliği seçilmiş MIM özelliklerinin işlenmesini, kılavuz çekilmesini, taşlanmasını ve boyutlandırılmasını açıklar. Bu işlemler, yalnızca sinterlenmiş parçanın kararlı konumlandırma yüzeyleri ve yeterli işleme payı sunması durumunda pratik kalır. Kritik bir toleransı kabul etmeden önce fonksiyonel referansları, takım erişimini, bitirme sırasını ve deneme parçası ölçümlerini kontrol edin.
Tolerans kontrolü: Hangi boyutlar ve referans ilişkileri işlevi kontrol eder? Sinterlenmiş haliyle ölçülebilirler mi, yoksa kararlı konumlandırma yüzeyleri ve seçici bitirme mi gerektirirler?
Özellik düzeyinde boyut planlaması ve ikincil operasyon gereksinimleri için şuraya bakın: MIM tolerans kılavuzu.
Kararlı Tekrarlayan Üretim Kalıplama Yatırımını Haklı Çıkarabilir
MIM, bir kalıp, proses geliştirme, büzülme telafisi, deneme üretimi ve boyutsal doğrulama gerektirir. Bu başlangıç maliyetleri, aynı tasarımın tekrar tekrar üretileceği durumlarda daha kolay haklı çıkarılabilir. Sık değişen bir tasarım veya yalnızca birkaç konsept numunesi gerektiren bir proje, genellikle önce daha düşük taahhütlü bir prototip rotasını hak eder.
Her geometri ve tedarikçi için geçerli tek bir ekonomik sipariş miktarı yoktur. Yüksek hacimli basit bir tornalanmış parça hala CNC tornalamayı veya geleneksel PM'yi tercih edebilirken, daha düşük ancak kararlı bir hacme sahip daha karmaşık bir parça araştırma yapmayı haklı çıkarabilir. " proje ömrü maliyetini, sadece parça başına teklif edilen fiyatı değil, ".
Pratik bir ilk geçiş maliyet testi: Tek seferlik kalıp ve yeterlilik maliyetlerini tahmin edin, ardından beklenen ömür boyu miktarı, kabul edilen parça başına tekrarlayan MIM maliyeti (ikincil işleme, muayene ve makul verim payları dahil) ile çarpın. Bu sonucu, aynı ömür boyu miktar, fonksiyonel gereksinimler ve kabul kriterleri " üzerinden mevcut rota ile karşılaştırın. ". Makul tekrarlayan tasarruflar başlangıç yatırımını geri kazandırmıyorsa, yalnızca yüksek üretim hacmi geçiş yapmak için bir neden değildir.
Tahmin belirsizse, en az iki talep durumu kullanın - muhafazakar ve beklenen. Nispi maliyet, miktarına bağlıdır kabul edildi parçalar, sadece kalıplanan sayı değil: hurda, bitirme kayıpları ve muayene her iki rota için de tutarlı bir şekilde ele alınmalıdır. Projeksiyonlu tekrarlayan tasarrufun pozitif ve güvenilir olup olmadığını sorun. Ancak o zaman kalıp ve yeterlilik yatırımını geri kazanmak için kaç tekrar siparişi gerektiği tahmin edilebilir. Kalıp yapıldıktan sonra tasarım revizyonları bu hesaplamayı keskin bir şekilde değiştirebilir.
Yıllık miktar tek başına MIM ekonomisini belirleyemez. EPMA işlemine genel bakış süreci geleneksel pres-ve-sinter PM ile ilişkilendirerek açıklar. Tek bir presleme yönünde verimli bir şekilde kompaktlanabilen basit bir bileşen, daha esnek MIM şekillendirme rotası operasyon ve maliyet eklediği için, önemli hacimde bile geleneksel PM'yi tercih edebilir.
Hacim ve maliyet kontrolü: Yıllık talep, beklenen proje ömrü ve tasarım olgunluğu kalıbı haklı çıkaracak kadar stabil mi? Kabul edilen parça başına projeksiyonlu tasarruflar, muhafazakar bir talep tahmini altında kalıp ve yeterlilik maliyetlerini geri kazanıyor mu?
Bu 7 MIM Uygunluk İşaretini Hangi Kırmızı Bayraklar Geçersiz Kılabilir?
Birkaç olumlu özellik, işlenemeyen bir malzeme rotasını, kabul edilemez bozulmayı veya geliştirme maliyetini asla geri kazandırmayacak bir aracı dengeleyemez. Bir tasarım değişikliği veya odaklanmış bir deneme bazı sorunları çözebilir; verimli bir mevcut üretim rotası, diğer projeleri MIM için ticari olarak cazip hale getirebilir.
| Kırmızı bayrak | Neden önemli | Pratik yanıt |
|---|---|---|
| Verimli bir mevcut işleme sahip basit geometri | MIM, yeterli şekil veya montaj faydası olmadan kalıp, bağlayıcı giderme ve sinterleme ekleyebilir. | Olası zayıf uyum: MIM kalıbı talep etmeden önce tornalama, damgalama veya geleneksel PM ile karşılaştırın. |
| Desteklenmeyen özellikler veya ciddi duvar dengesizliği | Yeşil parça hasarı, bağlayıcı giderme sorunları veya deformasyon, geometri avantajını zayıflatabilir. | Doğrulama gerektirir: odaklanmış DFM ve sinterleme desteği incelemesi talep edin; gerekçelendirildiğinde yeniden tasarlayın. |
| Hemen hemen her özellikte işleme seviyesinde toleranslar | Kapsamlı son işlemler, net şekle yakın avantajı ortadan kaldırabilir. | Ekonomiyi doğrulayın: işlevsel boyutları ayırt edin ve gerçekçi ikincil işlem maliyetini karşılaştırın. |
| Onaylanmış malzeme/besleme stoğu rotası yok | Sadece nominal bir alaşım adı, elde edilebilir özellikleri ve işlemeyi belirlemez. | Doğrulama gerektirir: Uygunluğu tahmin etmeden önce gerekli performansı ve olgun malzeme bulunurluğunu doğrulayın. |
| Sadece prototip talebi veya sık değişen tasarım | Kalıplama ve tekrar doğrulama ticari olarak erken olabilir. | Kalıplamayı ertele: uygun bir prototip süreci kullanın ve tasarım stabilize olduğunda MIM'e geri dönün. |
Eksik bir tolerans, bir spesifikasyon boşluğudur ve çizim netleştirmesi gerektirir. Uzun, desteksiz bir kol, DFM ve sinterleme desteği incelemesi gerektiren bir süreç riskidir. Basit, düşük maliyetli tornalanmış bir parça farklı bir soru ortaya çıkarır: herhangi bir tasarruf bir kalıbı haklı çıkarır mı? Bu sorular cevaplandıktan sonra proje sorumlu bir şekilde sınıflandırılabilir.
Önerilen işlem: Eksik bilgiler "netleştirin", belirsiz kalıplanabilirlik veya sinterleme davranışı "doğrulayın" ve zayıf süreç ekonomisi "alternatifleri karşılaştırın" olarak işaretlenir. Eksik bir çizim veya talep tahmini, parçanın MIM ile teknik olarak üretilemez olduğunun kanıtı değildir.
Bu İşaretler Farklı Metal Parçalara Nasıl Uygulanır?
Aşağıdaki üç örnek, belgelenmiş XTMIM müşteri projeleri veya ölçülmüş üretim sonuçları değil, varsayımsal mühendislik senaryolarıdır. Benzer görünümlü metal parçaların neden farklı MIM kararlarına yol açabileceğini göstermektedir.
Tekrarlanan CNC Operasyonlarına Sahip Karmaşık Bir Parça
Yan özellikler, dar bir yuva ve birkaç işleme kurulumu gerektiren kompakt bir mekanizma bileşenini düşünün. Küçük sabit bir alt montaj, birleştirme sırasında hizalama da gerektirir. Tekrarlanan yük sadece ham madde israfı değildir; kesici erişimi, referans noktası transferi, montaj konumlandırması ve denetimdir. Tek parça bir MIM konsepti, kritik olmayan özelliklerin çoğunu kalıplayabilirken, işlenmiş bir yatak veya temas yüzeyini koruyabilir.
Burada, karmaşık geometri ve olası parça konsolidasyonu, MIM'i düşünmek için somut bir neden sağlar. Kritik temas yüzeyi sınırlıdır ve çizimde belirlenebilir. Malzeme uyumluluğu, kalıp salımı, sinterleme davranışı ve tekrar üretim hacmi hala konseptin ilerleyip ilerlemeyeceğini belirler.
Mevcut CNC yönlendirme ve montaj adımlarını önerilen bir MIM rotasıyla yan yana koyun. Kalıplanacak özellikleri ve işlenmiş olarak kalacak yatak veya temas yüzeyini işaretleyin. Sinterleme sonrası bitirme için kararlı bir referans noktası (datum) onaylayın, ardından hedeflenen kullanım ömrü miktarına göre maliyetleri karşılaştırın. Bir çizim tabanlı fizibilite incelemesi, herhangi bir kalıp taahhüdünden önce yapılmalıdır.
İlk karar: Çizim tabanlı bir MIM incelemesine değer; fizibilite ve maliyet kontrolleri olmadan henüz kalıp maliyeti haklı çıkarılamaz.
Kritik Bozulma veya Tolerans Riskleri Olan Kompakt Bir Parça
Daha ağır bir gövdeye bağlı uzatılmış ince bir kola sahip küçük bir parçayı hayal edin. Tasarım, MIM değerini düşündürecek kadar karmaşıktır, ancak kolun desteksiz açıklığı ve kalınlık geçişi, elleçleme ve sinterlemeyi karmaşıklaştırabilir. Birleştirme yüzeyindeki sıkı bir düzlük gereksinimi başka bir belirsizlik katıyor. Basit bir tarama kontrol listesi, bu geometrinin büzülme sonrası stabil kalacağını belirleyemez.
İlk DFM incelemesi, kol-gövde kalınlık geçişini, olası destek yönünü, izin verilen tasarım değişikliklerini ve kritik birleştirme yüzeyinin yerel olarak bitirilip bitirilemeyeceğini incelemelidir. Her seçenek çizimi, kalıbı ve muayene planını etkiler, bu nedenle parça kalıba hazır olarak kabul edilmeden önce çözülmelidir.
Kol ve gövde, eşit olmayan kesit boyutları ve destek koşulları nedeniyle elleçleme, bağlayıcı giderme ve sinterleme sırasında farklı davranabilir. Çizimde düzlüğü ve kol-gövde ilişkisini tanımlayın, ardından deneme parçalarını amaçlanan referans noktalarını kullanarak inceleyin. Kademeli bir geçiş, ayarlanmış destek veya yerel bitirme yardımcı olabilir, ancak fizibiliteyi doğrulamak için ölçülen varyasyon gereklidir.
İlk karar: KDF incelemesine ve kritik özelliğin boyutsal doğrulamasına tabi olarak potansiyel MIM uyumu.
Az MIM Üretim Avantajı Olan Basit Bir Tornalanmış Parça
Küçük silindirik bir ara parça, kararlı bir yıllık talebe ve basit bir malzeme spesifikasyonuna sahip olabilir. Ancak, hızlı bir şekilde tornalanabilir ve basit bir yöntemle incelenebilirse, MIM'in çözeceği üç boyutlu karmaşıklık, montaj azaltma veya tekrarlayan süreç acısı açısından çok az avantaja sahiptir. Yüksek sipariş miktarı tek başına bunun geometrisini değiştirmez.
Mevcut tornalama işlemi, az sayıda operasyonla gerekli geometrileri zaten oluşturmaktadır. MIM, tekrarlayan üretim işini açıkça azaltmadan bir kalıp, proses geliştirme ve büzülme kontrolü getirecektir. Tek yönlü sıkıştırmanın parçanın malzeme, yoğunluk ve boyutsal gereksinimlerini karşılayıp karşılayamayacağı kontrol ediliyorsa, geleneksel PM de kontrol edilmeye değer olabilir.
Mevcut çevrim süresini, hurda oranını, gerekli malzeme durumunu ve muayene iş yükünü onaylayın. Tornalama zaten rekabetçi bir kabul görmüş parça maliyetinde çizimi karşılıyorsa, MIM'in ekonomiyi iyileştirmesi olası değildir. Geleneksel PM düşünülüyorsa, eşdeğer bir seçenek olarak kabul edilmeden önce sıkıştırma yönünü, elde edilebilir özellikleri ve toleransları onaylayın.
İlk karar: Tornalama ile devam edin veya MIM kalıplamasını düşünmeden önce daha basit, uygun bir yol değerlendirin.
7 İşareti Kontrol Ettikten Sonra Ne Karar Vermelisiniz?
Yedi işaret sayısal bir puan oluşturmaz. Ciddi bir malzeme uyumsuzluğu, kararsız kritik özellik veya ekonomik olmayan bir kalıp, birkaç olumlu göstergenin yerini alabilir. Üç ön karardan birini kaydedin:
Çözülmemiş kısıtlamanın yanı sıra beklenen üretim faydasını kaydedin. Örneğin: "MIM iki zorlu işlenmiş yan özelliği ortadan kaldırabilir, ancak uzun kolun sinterleme kararlılığı doğrulanmamıştır." Bu, mühendislik ekibine kalıp veya birim maliyetini tahmin etmeden önce araştırılacak tanımlanmış bir sorun verir.
| Tarama sonucu | Neler Belirlediniz | Sonraki adım |
|---|---|---|
| MIM İncelemesine Değer | Açık bir üretim faydası, güvenilir malzeme ve geometri yolu, yönetilebilir kritik özellikler ve makul tekrarlayan ekonomi. | İlk mühendislik ve maliyet fizibilite incelemesi için çizimi gönderin. |
| Daha Fazla Doğrulama Gerektirir | Gerçek MIM değeri olabilir, ancak belirli bir malzeme, kalıplama, bağlayıcı giderme, sinterleme, tolerans veya maliyet sorusu açık kalır. | Kalıplama varsayımları yapmadan önce engelleme sorusunu belirleyin ve test edin. |
| MIM En Uygun Seçenek Olmayabilir | Mevcut süreç zaten verimli, parça çok az geometrik fayda sağlıyor veya üretim ekonomisi kalıplamayı desteklemiyor. | Mevcut rotaya devam edin veya başka uygun bir üretim sürecini karşılaştırın. |
Bu ilk kararlar kalıplama veya tedarikçi yeteneği oluşturma yetkisi vermez. Çizim tabanlı DFM, malzeme spesifikasyonları, boyutsal yetenek, numune doğrulama ve tedarikçi yeterlilik değerlendirmesi hala gereklidir. Çözülmemiş öğeleri kaydetmek ve odaklanmış bir inceleme hazırlamak için MIM uygunluk kontrol listesi kullanın.
İlk MIM Uygunluk İncelemesi İçin Neler Hazırlanmalı?
Umut vadeden bir parça için mühendislik incelemesi, önerilen kalıplama, bağlayıcı giderme, sinterleme, seçici yüzey işleme ve muayene dizisinin fonksiyonel gereksinimleri karşılayıp karşılayamayacağını belirlemelidir. Net çizim ve hacim bilgisi, tedarikçinin anlamlı bir üretim teklifi vermeden önce kalıplama kısıtlamalarını ve çözülmemiş riskleri belirlemesine olanak tanır.
| Sağlanacak bilgiler | İncelemeci neyi belirleyebilir |
|---|---|
| 3B STEP modeli ve 2B çizim | Özellik yönü, duvar geçişleri, parça boyutu, kritik boyutlar, datumlar ve olası kalıplama soruları. |
| Malzeme kalitesi veya fonksiyonel gereksinimler | Mevcut MIM besleme stoğu rotası; gerekli mukavemet, sertlik, korozyon, aşınma, manyetik veya sıcaklık performansı. |
| Kritik toleranslar, birleşen özellikler ve yüzeyler | Sinterlenmiş parçalar ile seçici işleme, boyutlandırma, yüzey bitirme ve muayene ihtiyaçları. |
| Beklenen yıllık hacim, parti büyüklüğü ve proje ömrü | Kalıplama takımı, deneme üretimleri ve uzun vadeli birim maliyetlerin güvenilir bir ekonomik temele sahip olup olmadığı. |
| Mevcut süreç, zorluklar ve uygulama bağlamı | Dönüşüm faydası, montaj veya kalite kısıtlamaları, kullanım ortamı ve önceliklendirilmesi gereken riskler. |
Fonksiyonu kontrol eden boyutları önceliklendirin: eşleşen yüzeyleri, delik konumlarını, salgıyı veya düzlüğü ilgili yerlerde işaretleyin, ardından gerçek montaj veya servis koşulunu belirtin. Henüz onaylanmış bir 2B teknik resminiz yoksa, bir STEP modeli, numune veya açıklamalı taslak ilk görüşmeyi destekleyebilir, ancak nihai tolerans kabiliyetini, kalıp boyutlarını veya güvenilir bir üretim teklifini belirleyemez.
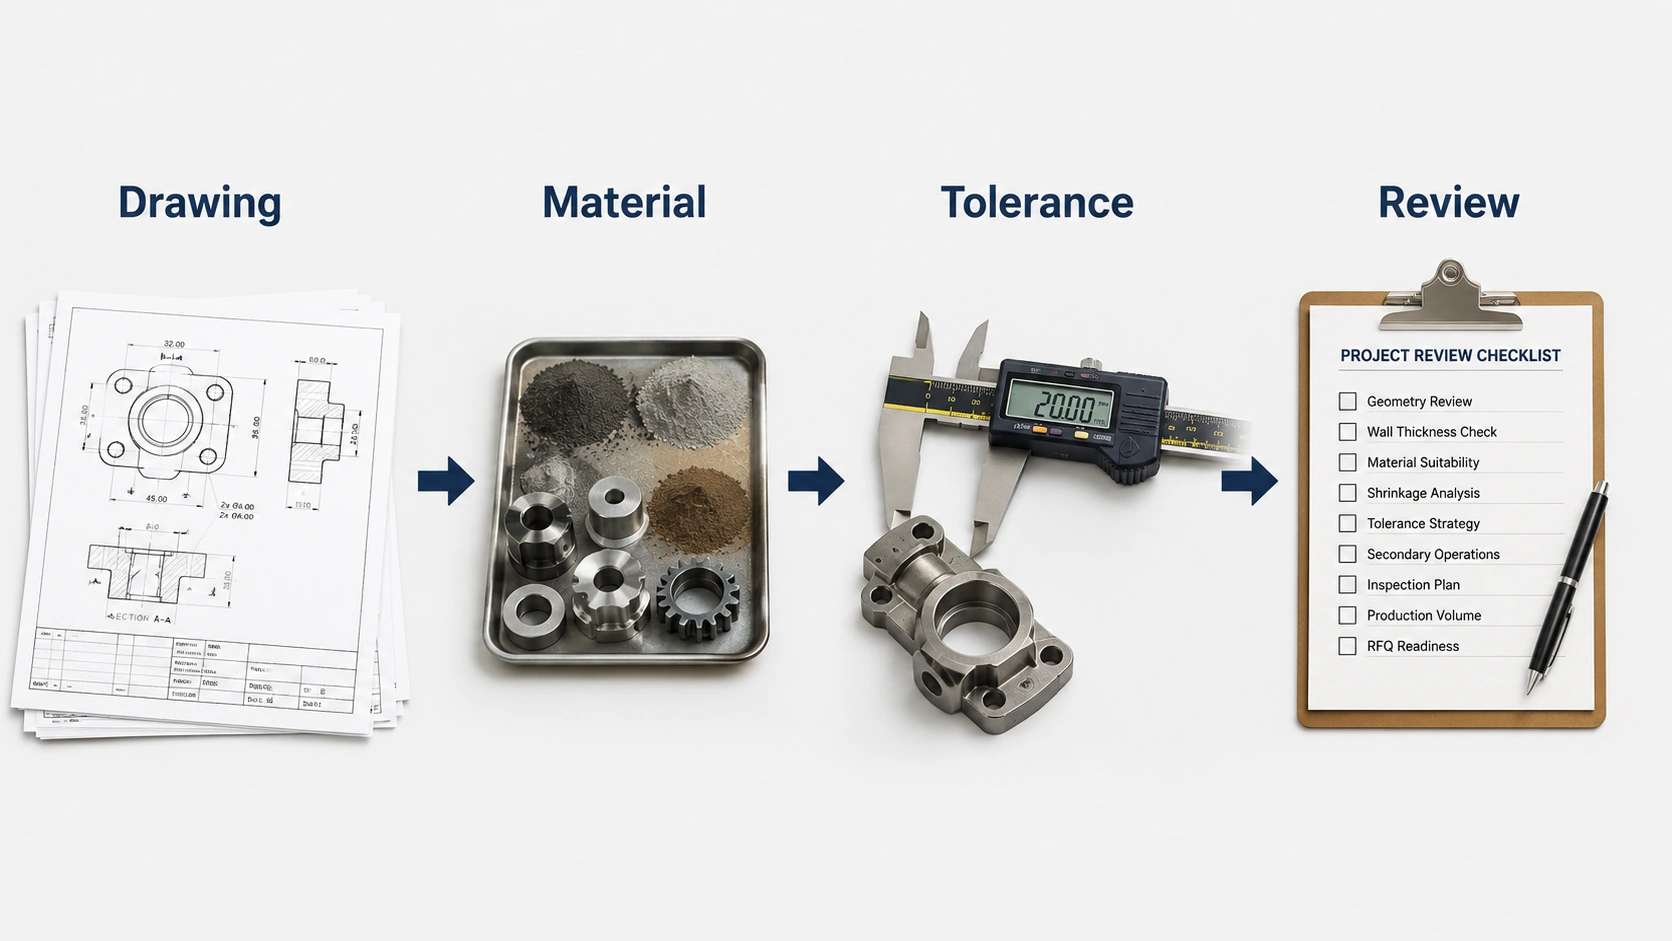
Her belge nihai hale gelmeden önce bir proje görüşülmeye değer olabilir. Ancak, güvenilir kalıplama takımı, tolerans ve maliyet kararları, kritik bilinmeyenleri çözmek için yeterli teknik resim ve üretim bilgisi gerektirir.
Bu belirtilerden birkaçını gösteren metal bir parçanız mı var?
Yaygın parça konfigürasyonları için bkz. metal enjeksiyon kalıplama uygulamaları. Teknik resminiz fonksiyonel gereksinimleri ve beklenen üretim miktarını belirtiyorsa, geometri, malzeme, tolerans ve kalıplama takımı fizibilitesi hakkında ilk değerlendirme için bu ayrıntıları gönderin.
Kalıp ayırma hattı, işlenmiş kritik bir delik, desteklenmeyen ince özellikler, belirsiz talep ve eksik çizimler MIM'i otomatik olarak dışlamaz. Her biri farklı bir teknik veya ticari kontrol gerektirir.
Tek bir undercut MIM'i dışlar mı?
Zorunlu değil. Bazı undercut'lar kalıp ayırma hattında veya uygun bir yan hareketle oluşturulabilirken, diğerleri maliyetli bir çekirdek mekanizması veya tasarım değişikliği gerektirebilir. Erken kontrol, fonksiyonel özelliğin kalıptan fırlatma, flaş kontrolü veya kalıbı ekonomiksiz hale getirmeden çıkarılıp çıkarılamayacağıdır.
Bir bileşen hala MIM adayı olabilir mi, eğer bir delik işlenmesi gerekiyorsa?
Evet. Seçici olarak reamed veya işlenmiş bir delik, parçanın çoğunluğu net şekle yakın üretiliyorsa makul olabilir. Delik boyutunu, konumsal referansını ve işleme payını işaretleyin, ardından stabil bir sinterlenmiş yüzeyin ikincil işlemi yerleştirip yerleştiremeyeceğini kontrol edin. Özelliklerin çoğu işleme gerektiriyorsa ekonomi zayıflar.
MIM incelemesi istemeden önce ince bir kolu yeniden tasarlamalı mıyım?
Sadece ince göründüğü için fonksiyonel bir kolu değiştirmeyin. Önce yükünü, boşluğunu ve geometrik kısıtlamalarını tanımlayın. Bir mühendis daha sonra yeşil parça elleçleme, bağlayıcı giderme, sinterleme desteği ve gerekli boyutsal ilişkiyi inceleyebilir. Bir radyus, kalınlık geçişi, destek stratejisi veya seçici kaplama yardımcı olabilir, ancak fizibilite proje bazında değerlendirme gerektirir.
Yıllık hacim hala belirsizse ne olur?
Muhafazakar ve beklenen bir ömür boyu miktarı tahmin edin ve tasarımın değişme olasılığının olup olmadığını belirtin. Her iki senaryoda da, kalıp, kalifikasyon, ikincil işlemler ve muayene dahil olmak üzere mevcut rota ve uygulanabilir bir MIM rotası için kabul edilen parça başına toplam maliyeti karşılaştırın. Bir tahmin, gerçek bir tedarikçi teklifinin yerini tutmaz.
Boyutlandırılmış bir çizim olmadan bir STEP modeli ilk incelemeyi destekleyebilir mi?
Boyut, duvar değişiklikleri ve olası kalıp salım endişeleri dahil olmak üzere öncelikli bir geometri tartışmasını destekleyebilir. Kritik toleransları, muayene referanslarını veya kabul kriterlerini güvenilir bir şekilde tanımlayamaz. Kalıplama ve anlamlı bir üretim RFQ'sundan önce, 2D bir çizim veya açıkça etiketlenmiş fonksiyonel gereksinimler ekleyin.







