
MIM-Präzisionsscharnierteile sind kleine, komplexe Metallkomponenten, die in kompakten Scharniermechanismen verwendet werden, nicht vollständige Scharnierbaugruppen. Der Metallpulverspritzguss (MIM) ist am nützlichsten, wenn eine Scharnierkomponente eine kompakte Geometrie, mehrere Bohrungen oder Schlitze, gekrümmte funktionale Oberflächen, integrierte Positionierungsmerkmale oder wiederkehrende Produktionsanforderungen aufweist, die CNC-Bearbeitung, Stanzen oder einfaches Drehen ineffizient machen.
Typische Kandidaten sind Scharniernocken, Verbindungsarme, Miniaturträger, Verriegelungselemente, Anschlagblöcke, komplexe Scharnierplatten und ausgewählte Teile im Zusammenhang mit kurzen Wellen mit nicht-runden Merkmalen. Die technische Entscheidung ist nicht, ob ein Produkt “ein MIM-Scharnier verwendet”, sondern welche einzelnen Scharnierkomponenten feines Metallpulver-Feedstock, Spritzgießen, Entbindern, Sinterschwindungssteuerung und Werkzeugkompensation rechtfertigen.
Bei Scharnierteilen mit kritischen Bohrungen, Reibflächen, kosmetischen Zonen, drehmomentbezogenen Kontaktbereichen oder engen Montageausrichtungen prüfen Sie die MIM-Eignung, Materialauswahl, Toleranzstrategie, Anschnittposition, Anforderungen an Sekundärbearbeitungen und das Risiko von Sinterverzug vor der Werkzeugerstellung.
MIM Präzisionsscharnierteile – Übersicht
Diese scharnierbezogenen Metallteile zeigen die kompakte Geometrie, kleinen Montageelemente, sichtbaren Oberflächen und funktionalen Details, die üblicherweise bei der Bewertung einer Komponente für den Metallpulverspritzguss in elektronischen und tragbaren Gerätebaugruppen berücksichtigt werden.
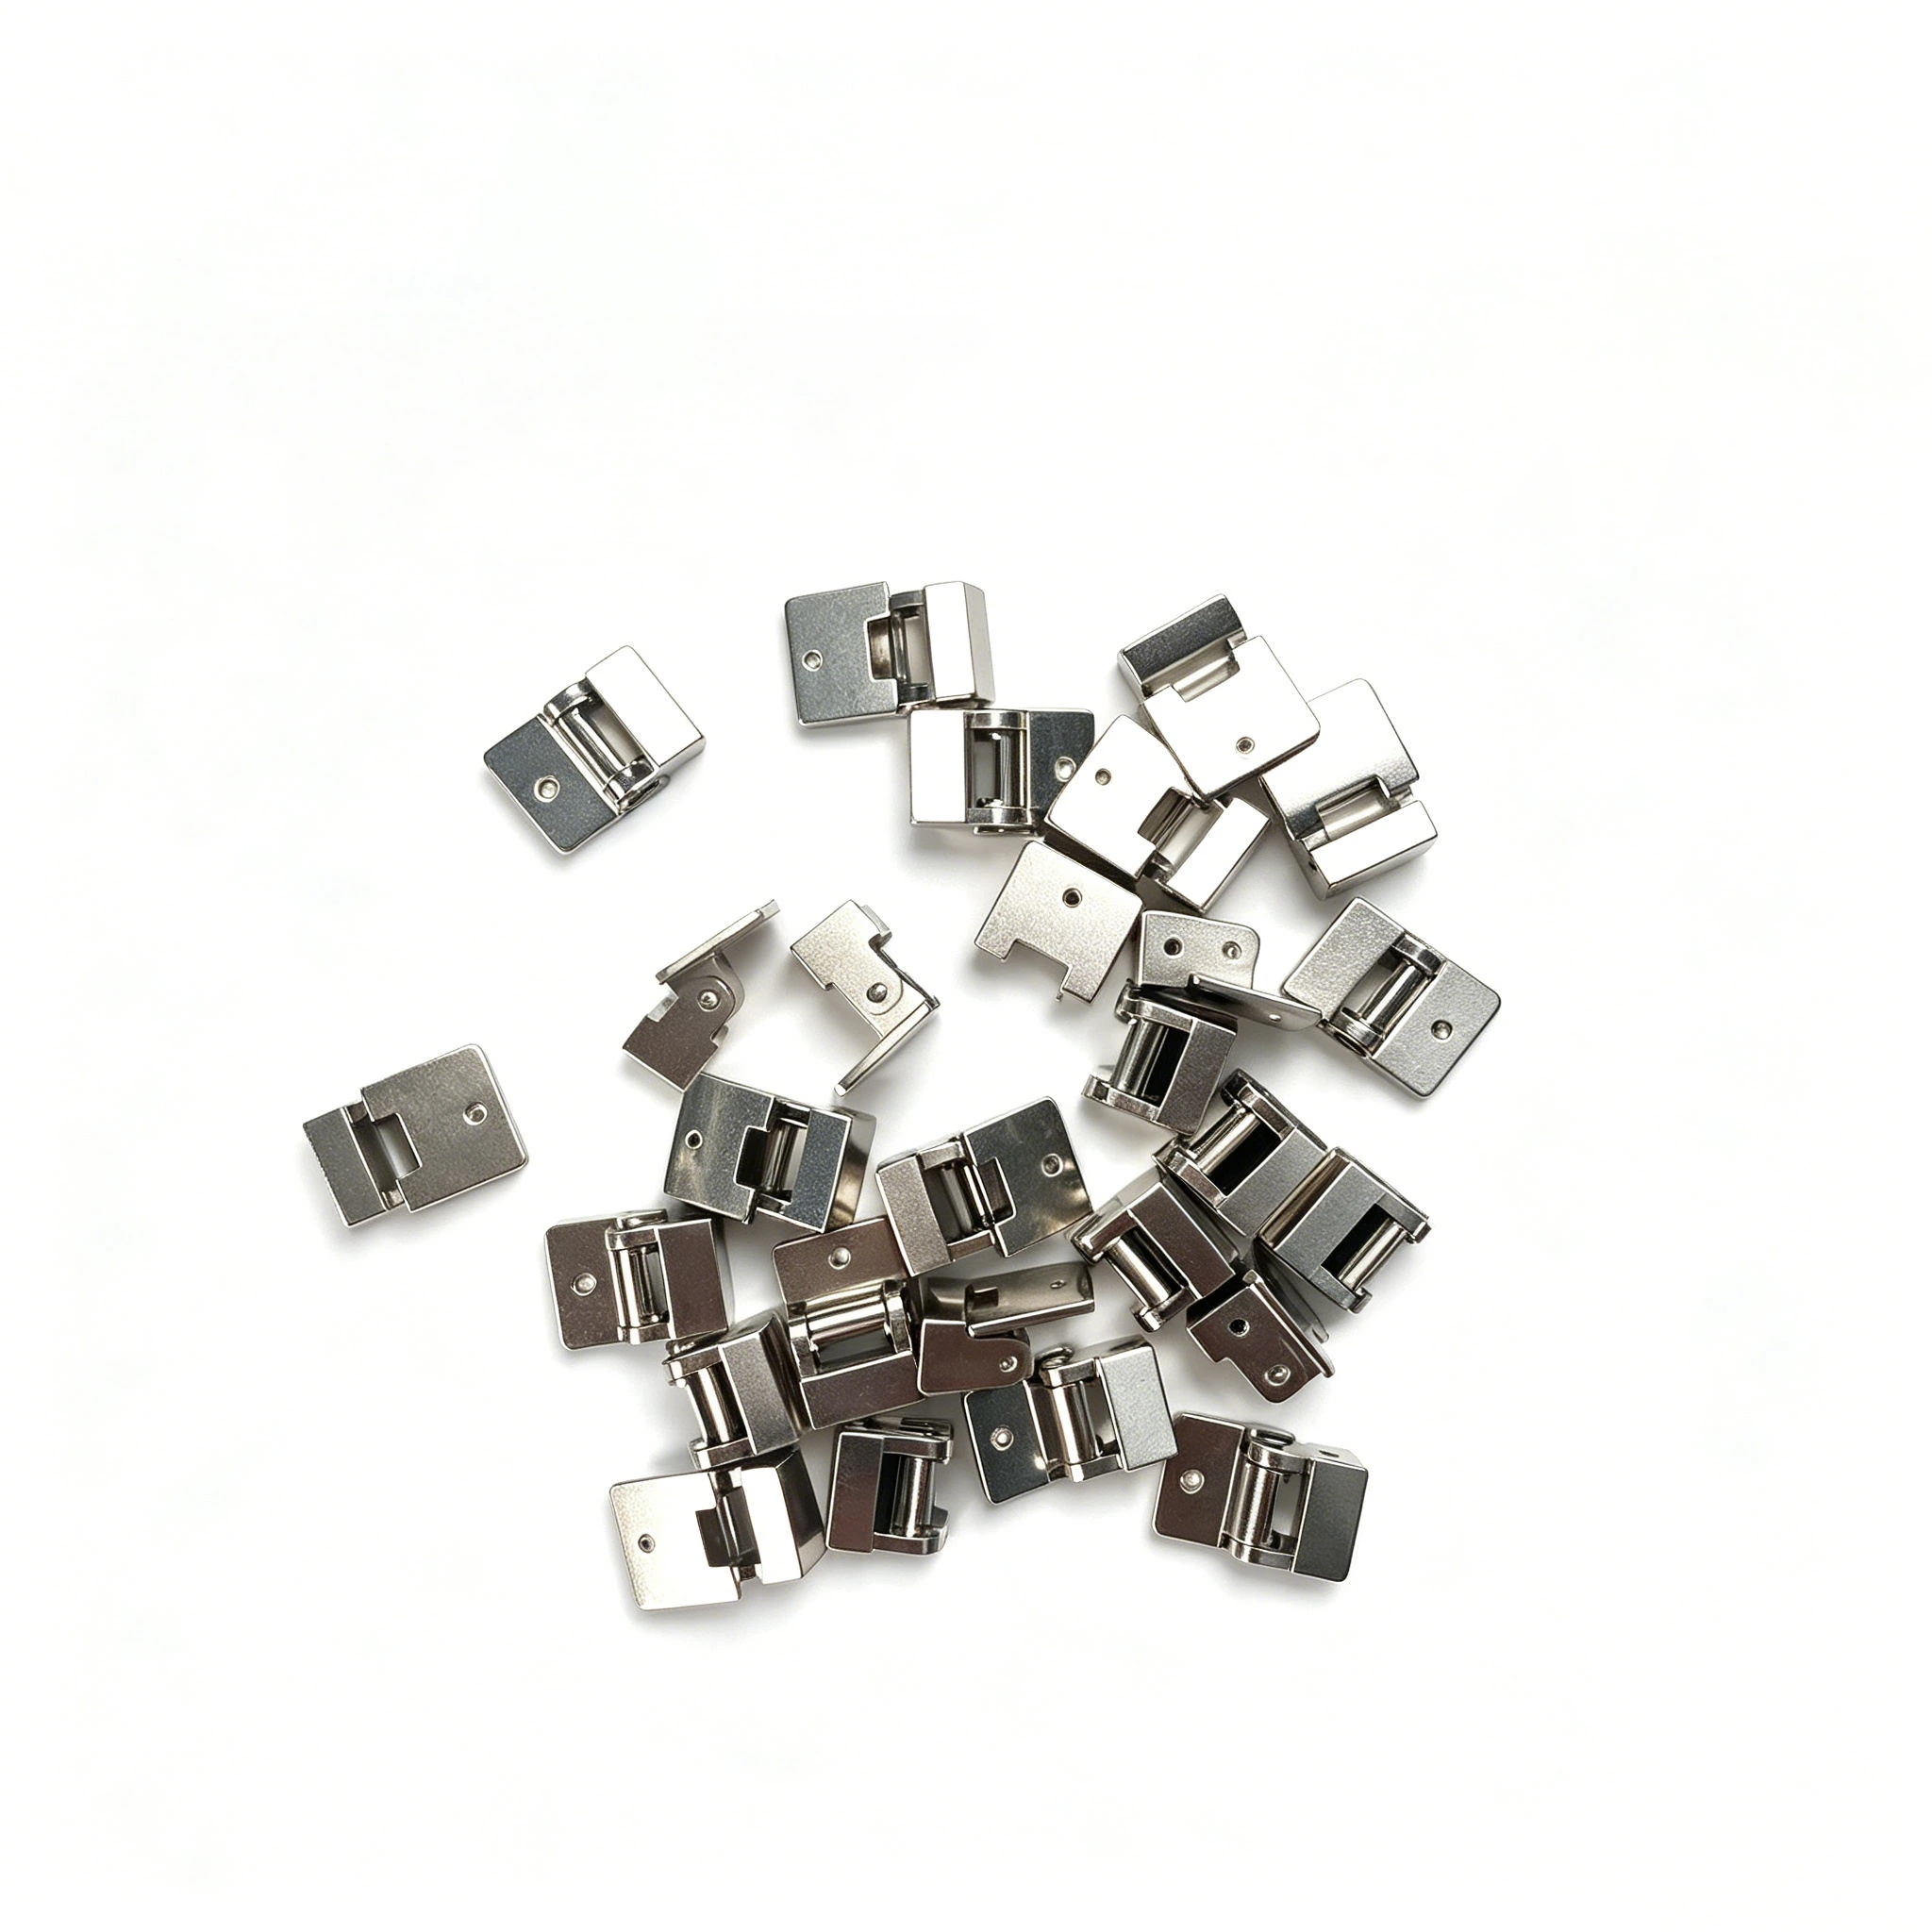
Gruppierte Präzisionsscharnierteile
Gruppierte Scharnierkomponenten erleichtern den Vergleich von wiederholbarer Geometrie, kleinen Montageelementen und oberflächenempfindlichen Oberflächen, bevor Eignung, DFM, Material, Inspektion und RFQ-Anforderungen bewertet werden.
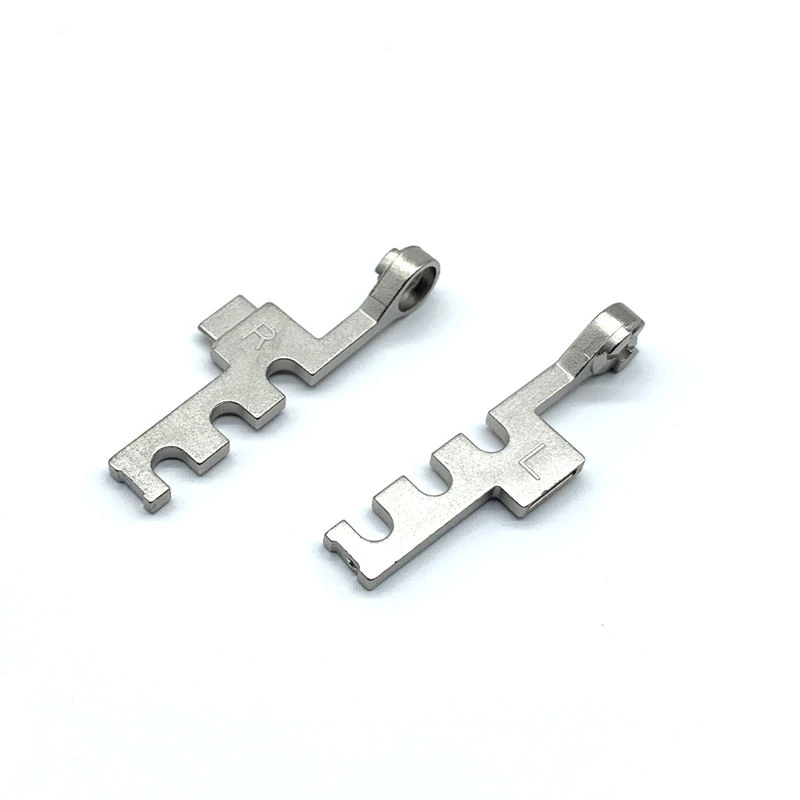
Display-Scharnierkomponente für Smartphones
Kompakte Display-Scharniergeometrie kombiniert Montageelemente, sichtbare Oberflächen und Montagepassungs-Schnittstellen, die möglicherweise eine frühe DFM-Prüfung erfordern.
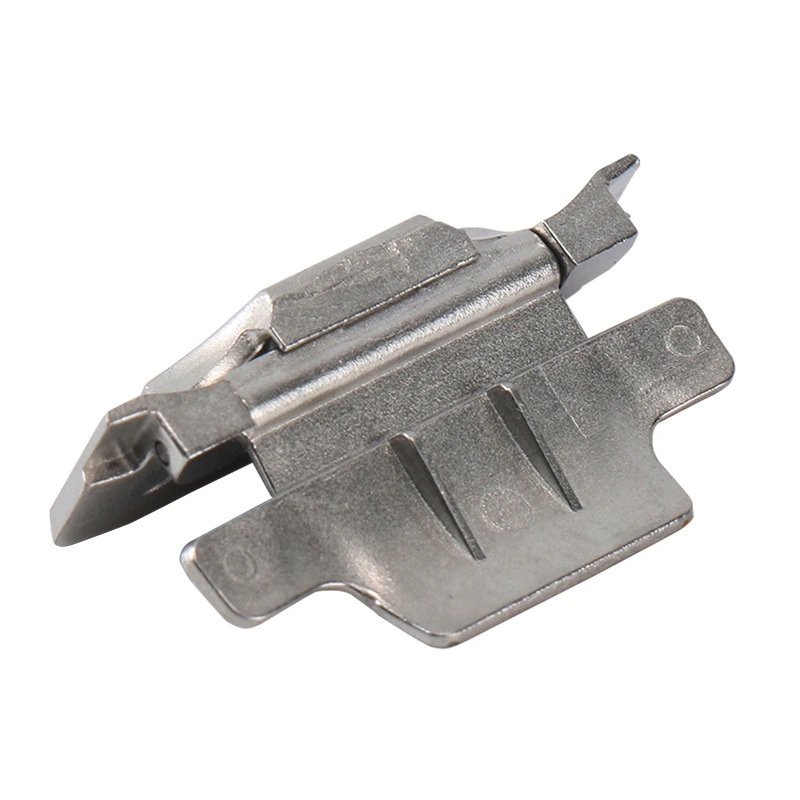
Scharnier für Bluetooth-Kopfhörerbox
Paarweise kompakte Gehäuse-Scharnierteile legen mehr Wert auf Links-Rechts-Geometrie, Position kleiner Bohrungen und Montageausrichtung.
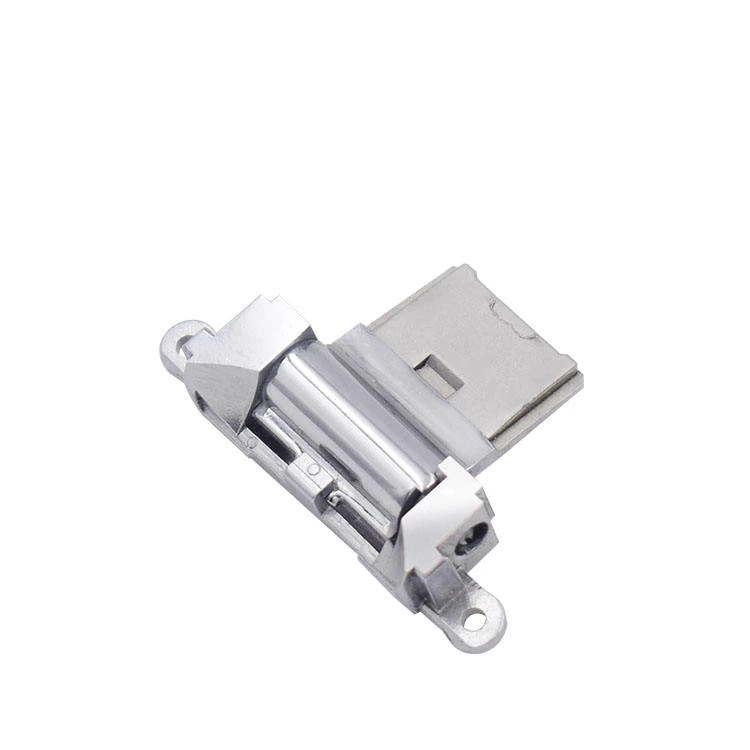
Kopfhörer-Scharnierkomponente
Kompakte Scharniergeometrien für tragbare Geräte erfordern oft eine frühe Prüfung von Drehpunkten, Oberflächenbeschaffenheit und Montagepassung.
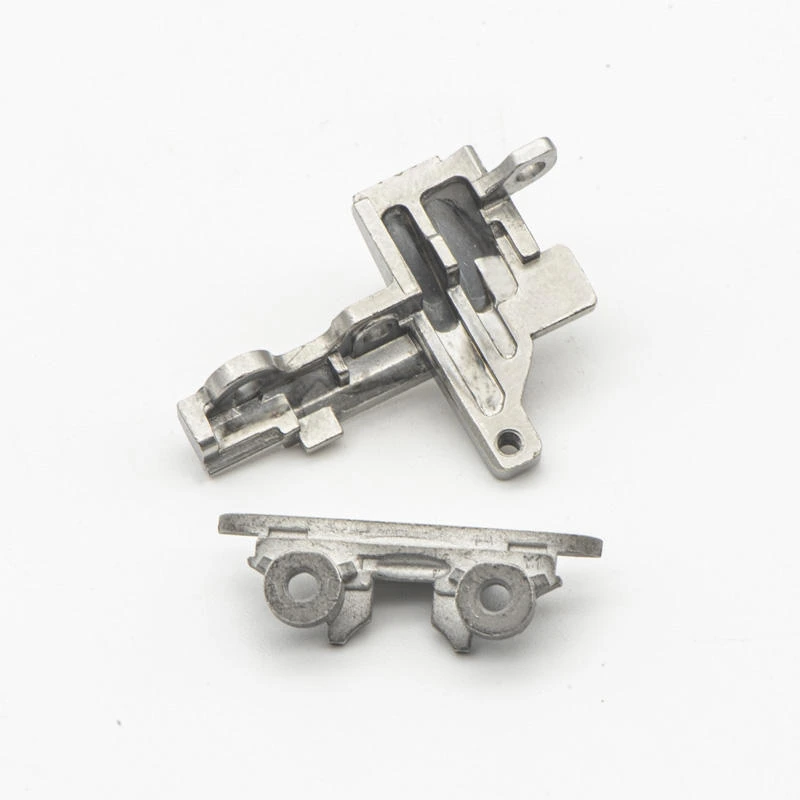
Ohrhörer-Box Scharnier Detailteile
Lokale Bohrungen, kompakte Geometrie und kleine Montageelemente veranschaulichen die Bereiche, die am wahrscheinlichsten das Spritzgießen, Sintern und die Endpassung beeinflussen.
MIM-relevante Merkmale in Präzisionsscharnierteilen
Diese Beispiele zeigen kompakte Geometrien, kleine Löcher, gekrümmte oder sichtbare Oberflächen und montageorientierte Merkmale, die eine Prüfung der MIM-Herstellbarkeit rechtfertigen können.
Umfang der MIM-Scharnierkomponentenbewertung
Die MIM-Bewertung gilt für einzelne Präzisionsscharnierkomponenten und nicht für vollständige Scharnierbaugruppen, Reparatur-Scharniere, Standard-Hardware-Scharniere oder fertige Scharniermodule.
Nächste Prüfschritte vor der Werkzeugerstellung
Nach Bestätigung der Teilefamilie sollten Ingenieure die MIM-Eignung, Anschnittposition, Wandstärke, kritische Bohrungen, Materialauswahl, Oberflächenanforderungen, Prüfbezugspunkte und RFQ-Eingaben prüfen.
Eignungsmatrix für MIM-Präzisionsscharnierteile
Die erste Entscheidung ist, ob die Teilegeometrie tatsächlich von MIM profitiert. Ein Scharnierteil ist nicht allein deshalb ein guter MIM-Kandidat, weil es klein oder präzise ist. MIM wird dann wertvoll, wenn Komplexität, Materialeigenschaften, Produktionsvolumen und funktionale Integration den Werkzeugbau, die Schwindungskompensation, die Entwicklung von Entbindern und Sintern sowie die Prüfplanung rechtfertigen.
| Scharnierteiltyp | MIM-Eignung | Warum MIM geeignet sein kann | Wichtiger Prüfpunkt |
|---|---|---|---|
| Scharniernocken / Drehmomentnocken | Hoch | Kompaktes gekrümmtes Profil, lokale Kontaktflächen, wiederholbare Geometrie | Verschleißfläche, Angusslage, Sinterschwindungsverzug |
| Lenkarme / Dreharme | Mittel–Hoch | Kleine lasttragende Geometrie mit Löchern und kompakten Merkmalen | Ebenheit, Lochverformung, Sinterunterstützung |
| Scharnierplatten mit Löchern, Schlitzen oder Ansätzen | Mittel–Hoch | Integrierte Löcher, Schlitze, Ansätze und Positionierungsmerkmale | Plattenverzug, Lochtoleranz, Bezugsstrategie |
| Miniatur-Scharnierträger | Hoch | Mehrere Montagemerkmale in einer kompakten Komponente integriert | Wandstärke, Entformungsrichtung, Funktionsflächen |
| Verriegelungs-/Positionierungselemente | Hoch | Kleine, komplexe, wiederholbare Eingriffsmerkmale | Kontaktflächenfestigkeit, Kantenzustand, Gratkontrolle |
| Kurze, merkmalsreiche Stifte/wellenartige Teile | Bedingt | Nur sinnvoll bei Flächen, Nuten, Schultern oder nicht-runden Merkmalen | Ersetzen Sie einfache Drehteile nicht ohne Kosten- oder Konstruktionsgrund |
| Einfache flache Platten | Niedrig | Meist besser geeignet für Stanzen oder Zerspanen | Kostengrenze und Produktionswegprüfung |
| Lange gerade Wellen oder Stifte | Niedrig | Meist besser geeignet für Drehen, Kaltumformen oder Schleifen | Geradheit, Rundheit, Kosten und Prozesseignung |
Was sind MIM-Präzisionsscharnierteile?
MIM-Präzisionsscharnierteile sind Metallkomponenten in kompakten Scharniermechanismen, die kleine Abmessungen, komplexe Geometrien, mechanische Festigkeit, Maßhaltigkeit und zuverlässige Montagepassung erfordern. Sie werden in faltbaren Geräten, Laptops, Wearables, kabellosen Ohrhörer-Cases, tragbaren Elektronikgeräten, kompakten Kameramechanismen, Robotergelenken, kompakten Industrieanlagen und anderen kleinen Drehbaugruppen eingesetzt.
Sie sind nicht identisch mit kompletten Scharnierbaugruppen. In der Praxis kann eine Scharnierbaugruppe MIM-Teile mit Stanzteilen, gefrästen Stiften, gedrehten Wellen, Schrauben, Federn, Unterlegscheiben, Druckgussteilen, Kunststoffteilen oder anderen Präzisionskomponenten kombinieren. MIM sollte teilweise bewertet werden, da verschiedene Komponenten im selben Scharnier unterschiedlichen Fertigungswegen zugeordnet sein können.
Aus Sicht der Konstruktionsprüfung weist ein MIM-Scharnierteil in der Regel mindestens eine der folgenden Eigenschaften auf: komplexe dreidimensionale Geometrie, kleine Bohrungen oder Schlitze, kompakte tragende Struktur, gekrümmte Nocken- oder Kontaktflächen, integrierte Positionierungsmerkmale oder Oberflächen, die Drehmoment, Verschleiß, Drehung oder Montageausrichtung beeinflussen.
Ein häufiger Fehler ist, den gesamten Mechanismus als “MIM-Scharnier” zu bezeichnen. Für RFQ und DFM-Prüfung ist die nützlichere Frage, welches Bauteil gespritzt, welches bearbeitet und welches gestanzt oder gedreht werden soll.
Wann ist MIM für Präzisionsscharnierkomponenten geeignet?
MIM sollte in Betracht gezogen werden, wenn die Scharnierkomponente klein, geometrisch komplex ist und nach der Designvalidierung in eine mittlere bis hohe Stückzahlproduktion übergehen soll. Das Verfahren ist weniger attraktiv für einfache, kleine Stückzahlen oder große Teile, bei denen konventionelle Bearbeitung, Stanzen, Druckguss oder Drehen das Teil wirtschaftlicher herstellen können.
Kleine komplexe Geometrie
MIM kann kompakte Profile, gekrümmte Oberflächen, Löcher, Ansätze, Rippen und integrierte Merkmale formen, ohne jede Oberfläche separat zu bearbeiten.
Stabiles Produktionsdesign
MIM wird praktikabler, nachdem die Scharniergeometrie validiert ist und das Projekt auf eine wiederholte Produktion zusteuert.
Funktionale Integration
Die stärksten Kandidaten reduzieren Bearbeitungsschritte, verringern die Anzahl der Montageteile oder verbessern die wiederholbare Geometrie in einem kompakten Mechanismus.
Vor dem Werkzeugbau ist die entscheidende Frage, ob die Komplexität einen echten fertigungstechnischen Mehrwert bietet. Sinnvolle Komplexität kann CNC-Operationen reduzieren, mehrere Funktionen in einem einzigen Spritzgussteil vereinen, die Wiederholbarkeit von Charge zu Charge verbessern oder eine kompakte Geometrie ermöglichen, die sich nur schwer stanzen oder drehen lässt. Komplexität, die lediglich zusätzliche Werkzeugschieber, enge Toleranzen oder kosmetische Risiken mit sich bringt, ohne Kosten oder Montageaufwand zu reduzieren, rechtfertigt möglicherweise nicht den Einsatz von MIM.
Wann MIM nicht die beste Wahl für Scharnierteile ist
MIM ist kein universeller Ersatz für CNC-Bearbeitung, Stanzen, Druckguss oder Drehen. Eine zuverlässige MIM-Prüfung sollte auch Teile identifizieren, die besser außerhalb des MIM-Prozesses gefertigt werden sollten.
- Große, einfache Scharnierplatten, die kostengünstiger gestanzt werden können.
- Lange, gerade Stifte oder Wellen, die sich mit besserer Geradheitskontrolle drehen, kaltumformen oder schleifen lassen.
- Einfache flache Halterungen ohne integrierte Geometrie oder funktionale Oberflächenvorteile.
- Kleinserien-Prototypen, bei denen die CNC-Bearbeitung bei Konstruktionsänderungen schneller und flexibler ist.
- Große kosmetische Scharnierabdeckungen, bei denen Oberflächenoptik, Verzug und Nachbearbeitungsrisiko die Entscheidung dominieren können.
- Allgemeine Beschlagteile aus Metall für Möbel, Türen oder einfache Gehäuse.
- Teile mit häufigen Designänderungen, bevor die Geometrie, das Bezugssystem und die kritischen Oberflächen festgelegt sind.
Diese Abgrenzung ist wichtig, da MIM eine Investition in Werkzeuge, Kompensation der Sinterschwindung, Entbinderungs- und Sinterkontrolle sowie Dimensionsvalidierung erfordert. Bei einfachen Teilen kann der zusätzliche Prozessweg Kosten verursachen, ohne die Funktion zu verbessern.
Typische MIM-Teile für Präzisionsscharnier-Mechanismen
Die endgültige Machbarkeit hängt von der Zeichnungsgeometrie, dem Material, den kritischen Maßen, den kosmetischen Anforderungen, der Produktionsmenge und der Montagefunktion ab. Der Teilename allein reicht für eine zuverlässige MIM-Entscheidung nicht aus.
Scharniernocken / Drehmomentnocken
Scharniernocken und drehmomentbezogene Nockenteile sind gute MIM-Kandidaten, wenn sie kompakte gekrümmte Profile, Positionierungsmerkmale, lokale Kontaktzonen und wiederholte Produktionsanforderungen aufweisen. Die wichtigsten Prüfpunkte sind die Nockenflächendefinition, die Verschleißzone, die Angussrestposition, das Risiko von Sinterverzug, die Oberflächengüte und die Frage, ob nach dem Sintern ein Kalibrieren oder Bearbeiten des Funktionsprofils erforderlich ist.
Lenkerarme / Dreharme
Kleine Lenkerarme können geeignet sein, wenn sie kompakte lasttragende Geometrien, mehrere Löcher, Naben, Rippen oder nicht-flache Merkmale aufweisen. Lange und schlanke Arme erfordern eine sorgfältige Prüfung, da dünne Abschnitte empfindlich auf die Handhabung des Grünlings, die Entbinderungsunterstützung, den Sinterverzug und die Lochausrichtung reagieren können.
Scharnierplatten mit Löchern und Schlitzen
Eine einfache flache Platte ist normalerweise kein starker MIM-Kandidat. Eine Scharnierplatte wird geeigneter, wenn sie Löcher, Schlitze, Ansätze, lokale Dickenänderungen, eingespritzte Positionierungsmerkmale oder mehrflächige Geometrie aufweist. Die technische Prüfung sollte sich auf Ebenheit, Lochposition, Wandausgleich und Bezugsauswahl konzentrieren.
Miniatur-Scharnierträger
Miniaturträger sind starke Kandidaten, wenn sie Wände, Rippen, Taschen, Löcher, Ansätze und Positionierungsmerkmale in einem kompakten Teil vereinen. Die DFM-Prüfung sollte minimale Wandstärke, Entformungsrichtung, Feedstock-Fließweg, Entbinderungsunterstützung, Sinterunterstützung und Prüfzugänglichkeit abdecken.
Verriegelungs-/Positionierungselemente
Verriegelungsblöcke, Rastteile und Positionierungselemente beeinflussen oft das Gefühl, die Position oder die mechanische Stabilität des Scharniers. Kontaktflächenzustand, Kantenqualität, lokale Festigkeit und Materialwahl sollten vor dem Werkzeugbau geprüft werden. Ein kleiner Grat, Blitz oder Angussmarkierung auf der falschen Oberfläche kann die Bewegung oder das Montagegefühl beeinträchtigen.
Kurze, funktionsreiche Stifte / wellenähnliche Teile
Kurze Scharnierstifte werden nur dann auf MIM geprüft, wenn sie Flächen, Nuten, Schultern, Verriegelungsmerkmale oder nicht-runde Geometrie aufweisen. Einfache lange zylindrische Stifte sind normalerweise besser für Drehen, Kaltumformen oder Schleifen geeignet. Für weiterführende wellenbezogene Hinweise siehe MIM-Wellen und -Stifte.
Wo MIM-Präzisionsscharnierteile verwendet werden
MIM-Präzisionsscharnierteile sind am relevantesten in kompakten Produkten, bei denen das Scharnier mechanische Bewegung, Festigkeit, Platzersparnis und wiederholbare Montage kombinieren muss. Anwendungsbeispiele zeigen, wo MIM-Scharnierkomponenten häufig eingesetzt werden, aber die Fertigungseignung muss immer noch auf Ebene des Einzelteils bewertet werden, da eine vollständige Scharnieranordnung MIM, Bearbeitung, Stanzen, Drehen, Federn, Befestigungselemente und andere Prozesse kombinieren kann.
Teile für Klapphandy-Scharniere
Scharniere für Klapphandys können kompakte mechanische Bauteile mit kleinen Merkmalen, gekrümmten Oberflächen, lasttragenden Bereichen und Ausrichtungsanforderungen umfassen. MIM kann für ausgewählte Nocken, Träger, Verbindungselemente, Positionierungsteile oder miniaturisierte Strukturkomponenten in Betracht gezogen werden.
Laptop-Scharnierteile
Laptop-Scharnier mechanisms may use selected small metal components that require strength, compact geometry, or stable assembly fit. MIM becomes more relevant when the part includes complex geometry, multi-feature integration, or high-volume consistency requirements. This guidance applies to custom-manufactured precision hinge components, not replacement or repair hinges for finished laptops.
Scharnierteile für Wearables
Wearables können kleine Scharnier- oder Drehkomponenten verwenden, bei denen kompakte Größe, Korrosionsbeständigkeit, Oberflächenbeschaffenheit und Benutzerkomfort wichtig sind. Verwandte Inhalte: MIM-Teile für Wearables.
Scharnierteile für Ohrhörer und Ladecases
Kleine Scharniere in Ohrhörern, Ladecases oder kompakten Unterhaltungselektronikgeräten können miniaturisierte Halterungen, Anschläge, Verriegelungsdetails oder Drehelemente umfassen. MIM kann bewertet werden, wenn Geometrie, Festigkeit und Stückzahl das Verfahren rechtfertigen, aber viele einfache Teile bleiben möglicherweise besser für Stanzen oder Zerspanen geeignet.
MIM vs. CNC, Stanzen, Druckguss und Drehen für Scharnierteile
Das beste Verfahren hängt von der Teilegeometrie, der Produktionsmenge, den Toleranzanforderungen, den Oberflächenanforderungen und davon ab, ob das Design stabil ist. Eine praktische Überprüfung sollte mit der Scharnierzeichnung beginnen, nicht mit einer generischen Verfahrenspräferenz.
| Verfahren | Beste Eignung für Scharnierkomponenten | Schwache Eignung |
|---|---|---|
| MIM | Kleine, komplexe Metallteile mit integrierten Merkmalen, stabiler Geometrie und höherem Produktionsvolumen | Große einfache Teile, instabile Konstruktionen, einfache Teile mit geringem Volumen |
| CNC-Bearbeitung | Prototypen, Kleinserienteile, enge lokale Merkmale, häufige Konstruktionsänderungen | Komplexe Kleinteile in hohen Stückzahlen mit vielen bearbeiteten Merkmalen |
| Stanzen | Flache Platten, dünne Blechteile, einfache Halterungen, Blechteile in hohen Stückzahlen | Komplexe 3D-Geometrie, dicke kompakte Teile, gekrümmte Funktionsflächen |
| Druckguss | Größere Strukturteile, Gehäuse, einige kompakte Metallformen | Sehr kleine hochfeste Präzisionsmerkmale oder dünne detaillierte Komponenten |
| Drehen / Kaltumformen | Stifte, Wellen, Buchsen, einfache runde Teile | Nicht-runde komplexe Geometrien, integrierte Mehrflächengeometrie |
Für die Teilegeometrie, Schwindung, Wandstärke und Toleranzstrategie siehe DFM für MIM. Wenn ein Scharnierbauteil kompakte Zahnradsektor- oder Synchronisationsmerkmale aufweist, bewerten Sie diese Merkmale separat anhand der Kriterien in MIM-Mikrozahnräder.
DFM-Risiken für MIM-Präzisionsscharnierteile
MIM-Scharnierteile sollten vor dem Werkzeugbau überprüft werden, da kleine Geometrieänderungen das Spritzgießen, die Handhabung des Grünlings, das Entbindern, die Sinterschwindung und die endgültige Montagepassung beeinflussen können. Das eigentliche Problem ist nicht nur, ob das Teil geformt werden kann, sondern ob die Funktionsflächen nach Schwindung und Nachbearbeitung stabil bleiben.
| DFM-Risiko | Warum es für Scharnierteile wichtig ist | Prüfung vor dem Werkzeugbau |
|---|---|---|
| Angussrest auf Kontakt- oder Kosmetikflächen | Kann Rotation, Verschleiß, Aussehen oder Montage beeinträchtigen | Angussfreie Flächen frühzeitig definieren |
| Sinterverzug in dünnen Armen oder Platten | Kann Ebenheit, Lochposition und Montageausrichtung beeinträchtigen | Wandübergänge, Stützstrategie und Bezugsschema prüfen |
| Lochverformung | Kann die Passung von Drehpunkten, Stiften, Schrauben oder das Drehspiel beeinflussen | Bestätigen Sie Lochgröße, Position, Toleranz und Nachbearbeitungsanforderungen |
| Verschleiß der Kontaktfläche | Kann Drehmoment, Bewegungsgefühl oder Lebensdauer beeinflussen | Prüfen Sie Material, Wärmebehandlung, Oberflächenbearbeitung und Oberflächenzustand |
| Mehrdeutigkeit der kritischen Oberfläche | Lieferant und Kunde können unterschiedliche Oberflächen optimieren | Markieren Sie funktionale, kosmetische, Montage- und nicht-kritische Oberflächen deutlich |
Repräsentatives technisches Szenario: Angussrest auf einer Kontaktfläche
Eine kompakte MIM-Scharniernocke erfüllte ihre Maßanforderungen, aber montierte Einheiten zeigten ein inkonsistentes Rotationsgefühl. Das Problem wurde auf einen kleinen Angussrest auf einer funktionellen Nocken-Kontaktfläche zurückgeführt. Die Zeichnung kontrollierte die Teilegeometrie, identifizierte jedoch nicht diesen Kontaktbereich als eine Oberfläche ohne Anguss oder ohne Trennlinie.
Die Korrekturmaßnahme bestand darin, den Anguss von der Kontaktfläche wegzubewegen, den kritischen Funktionsbereich klar zu identifizieren und die Inspektion von Angussresten auf dem Nockenprofil einzubeziehen.
Für ähnliche Scharnierteile sollte DFM funktionale, kosmetische, Montage- und nicht-kritische Oberflächen vor dem Werkzeugbau unterscheiden. Angussposition, Trennlinienposition und Oberflächenanforderungen können dann anhand der tatsächlichen Funktion jeder Oberfläche überprüft werden.
Material- und Oberflächenprüfung für MIM-Scharnierteile
Die Materialauswahl für MIM-Scharnierteile sollte auf Last, Kontaktverhalten, Korrosionsumgebung, Erscheinungsbild, Oberflächenanforderungen und Wärmebehandlungskompatibilität basieren. Scharnierkomponenten können wiederholtem Kontakt, Rotation, Reibung, Handhabung und Exposition gegenüber Schweiß oder Feuchtigkeit ausgesetzt sein, daher müssen Material und Oberflächenbehandlung den tatsächlichen Einsatzbedingungen entsprechen.
| Typisches Scharniermerkmal | Anforderung | Prüfungsrichtung | Warum das wichtig ist |
|---|---|---|---|
| Lasttragender Verbindungsarm oder Träger | Festigkeit und Belastbarkeit | Prüfung von Edelstahl, ausscheidungshärtbarem Edelstahl oder niedriglegiertem Stahl | Ermöglicht kompakte lasttragende Strukturen bei kontrollierter Verformung und Passgenauigkeit der Baugruppe |
| Verschleiß- oder handgehaltenes Scharnierbauteil | Korrosionsbeständigkeit | Prüfung von Edelstahl oder Oberflächenschutz | Wichtig bei Schweißeinwirkung, Feuchtigkeit, wiederholter Handhabung und sichtbaren Geräteschnittstellen |
| Nocken, Anschlag oder Positionierelement | Verschleiß-/Kontaktverhalten | Prüfung von Materialhärte, Wärmebehandlung, Endbearbeitung oder Beschichtung | Wichtig bei wiederholtem Kontakt, Scharniergefühl, Drehmomentkonsistenz und lokalem Oberflächenschadensrisiko |
| Sichtbare Scharnierplatte oder freiliegendes Bauteil | Sichtfläche | Prüfung von Polieren, Strahlen, Beschichten, Plattieren oder kontrollierten sichtbaren Oberflächen | Wichtig, wenn Ansatzreste, Trennlinien, Polierrichtung oder Beschichtungsfehler nach der Montage sichtbar sein können |
Für eine breitere Materialauswahl siehe MIM-Werkstoffen. Für leistungsspezifische Anforderungen siehe verschleißfeste MIM-Teile und korrosionsbeständige MIM-Teile.
Prüfpunkte für Präzisionsscharnierkomponenten
Die Prüfplanung sollte widerspiegeln, wie das Bauteil im Scharniermechanismus funktioniert. Ein vollständiger Prüfplan umfasst nicht nur die Messung aller Abmessungen. Er sollte kritische Maße, Montagemaße, Kontaktflächen, kosmetische Oberflächen und prozessempfindliche Merkmale trennen.
Vor dem Werkzeugbau sollten Kunde und Lieferant CTQ-Merkmale definieren, anstatt jedes Maß als gleich wichtig zu behandeln. Bei Scharnierkomponenten umfassen typische CTQ-Punkte die Position der Drehachse, Bezugsflächen, Kontaktflächen, drehmomentbezogene Kurvenprofile, sichtbare kosmetische Zonen und alle Oberflächen, die nach dem Sintern eine spanende Nachbearbeitung oder Endbearbeitung erfordern.

| Prüfpunkt | CTQ-Level | Warum das wichtig ist |
|---|---|---|
| Kritischer Lochdurchmesser und -position | Hoch | Beeinflusst Stiftsitz, Rotation, Montagespiel und Ausrichtung |
| Ebenheit | Mittel–Hoch | Beeinflusst Passung, Spaltkontrolle und gleichmäßige Bewegung |
| Kontaktflächenzustand | Hoch | Beeinflusst Verschleiß, Drehmomentgefühl und Wiederholgenauigkeit |
| Angussrest und Trennlinie | Mittel–Hoch | Kann kosmetische Zonen, Reibflächen oder Montageflächen beeinträchtigen |
| Grat / Blitz / Kantenzustand | Mittel | Kann Montage, haptisches Gefühl oder Bewegung beeinträchtigen |
| Maßhaltigkeit | Hoch | Beeinflusst die Chargenmontage und Produktionsstabilität |
Repräsentatives technisches Szenario: Bohrungsflucht-Drift nach dem Sintern
Ein kompakter Scharnierlenker erfüllte den spezifizierten Bohrungsdurchmesser, aber die Montageflucht variierte nach dem Sintern. Das Problem war nicht die Bohrungsgröße selbst. Ungleichmäßige Wandstärken und ein dünner Steg um die Pivotbohrung machten das Merkmal empfindlicher gegenüber Sinterschwindung und Stützbedingungen.
Die Zeichnung kontrollierte den Bohrungsdurchmesser, definierte aber nicht klar seine Beziehung zur Gegenfläche, zur Ebenheit des Teils oder zum funktionalen Bezugspunkt, der während der Montage verwendet wurde.
Die Korrektur bestand darin, die funktionale Bezugsstruktur zu definieren, Bohrungsposition und Ebenheitskontrollen hinzuzufügen, wo erforderlich, und die Sinterstützung und Prüfmethode gemeinsam zu überprüfen. Für ähnliche Scharnierteile sollte die DFM-Prüfung Bohrungsposition, Bezugsbeziehungen, Wandbalance, Sinterstützung und die endgültige Montagebedingung als ein System bewerten, anstatt jede Abmessung unabhängig zu behandeln.
RFQ-Checkliste für MIM-Präzisionsscharnierteile
Eine aussagekräftige RFQ für MIM-Scharnierteile sollte ausreichend Informationen für die Fertigungs-, Werkzeug-, Material-, Toleranz-, Oberflächen- und Produktionsprüfung liefern. Eine Zeichnung allein reicht möglicherweise nicht aus, wenn das Teil versteckte Montage-, Drehmoment-, Verschleiß- oder Bewegungsanforderungen aufweist.
| RFQ-Eingabe | Warum dies erforderlich ist |
|---|---|
| 2D-Zeichnung | Definiert Maße, Toleranzen, Oberflächenangaben, Bezüge und kritische Merkmale |
| 3D-CAD-Datei | Hilft bei der Überprüfung von Geometrie, Werkzeugrichtung, Wandübergängen, Sinterschwindungsrisiko und Formbarkeit |
| Materialanforderung | Unterstützt die Prüfung von Festigkeit, Korrosion, Verschleiß, Wärmebehandlung oder magnetischen Eigenschaften |
| Toleranzhinweise | Hilft bei der Bewertung, ob die Sintertoleranz ausreicht oder Nachbearbeitungen erforderlich sind |
| Oberflächengüteanforderung | Definiert kosmetische, reibungs-, beschichtungs- oder montagebezogene Oberflächen |
| Einbauposition | Zeigt, welche Oberflächen funktional, sichtbar, kontaktbezogen oder unkritisch sind |
| Jahresvolumen | Hilft bei der Beurteilung, ob die MIM-Werkzeugkosten wirtschaftlich vertretbar sind |
| Last-/Drehmoment-/Zyklusanforderung | Hilft bei der Bewertung von Material, Kontaktfläche, Verschleiß und funktionalem Risiko |
Vorbereitung eines kundenspezifischen Scharnierteils für die MIM-Prüfung
Für ein kundenspezifisches Scharnierprojekt identifizieren Sie zunächst den tatsächlichen MIM-Kandidaten, kennzeichnen Sie Funktions- und kosmetische Oberflächen und bestätigen Sie, welche umgebenden Komponenten bearbeitet, gestanzt, gedreht oder durch andere Prozesse hergestellt werden sollen.
Identifizieren Sie den MIM-Kandidaten
Trennen Sie den MIM-Kandidaten vom vollständigen Scharnier. Identifizieren Sie, ob es sich bei dem Teil um einen Nocken, einen Träger, einen Verbindungsarm, ein Verriegelungselement, einen Anschlagblock, eine Halterung, eine Platte oder eine kurze, funktionsreiche schaftbezogene Komponente handelt.
Funktionale und kosmetische Oberflächen kennzeichnen
Kennzeichnen Sie deutlich Kontaktflächen, sichtbare Bereiche, Montagebezugspunkte, Bohrungen, Schlitze, drehmomentbezogene Oberflächen und alle Oberflächen, bei denen Angussreste, Trennlinien, Grate oder Polierrichtungen Funktion oder Aussehen beeinträchtigen können.
Definieren Sie die Prozessgrenzen
Zwingen Sie nicht jedes scharnierbezogene Teil in das MIM-Verfahren. Einfache flache Platten, lange gerade Stifte und Prototypen für geringe Stückzahlen eignen sich möglicherweise immer noch besser für Stanzen, Drehen, Bearbeiten oder andere Fertigungsverfahren.
Reichen Sie Ihre Scharnierteil-Zeichnung zur MIM-Prüfung ein
Kontaktieren Sie XTMIM, wenn Ihr Bauteil klein, komplex, aus Metall und durch CNC-Bearbeitung, Stanzen, Druckguss oder Drehen nur schwer effizient herstellbar ist. Bitte senden Sie die 2D-Zeichnung, die 3D-CAD-Datei, die Materialanforderung, die Toleranzangaben, die Oberflächengüteanforderung, die geschätzte Jahresmenge, die Einbauposition sowie alle Anforderungen an Last, Drehmoment, Verschleiß oder Zyklen mit.
Die technische Prüfung von XTMIM kann helfen, die MIM-Eignung, die Werkzeugausrichtung, die Angusslage, das Entbinderungs- und Sinterrisiko, die Materialwahl, die Oberflächenanforderungen, den Bedarf an Nachbearbeitung und die Prüfstrategie vor dem Werkzeugbau, der Versuchsproduktion oder der Serienplanung zu bewerten.
FAQ zu MIM-Präzisionsscharnierteilen
Werden komplette Scharnierbaugruppen im MIM-Verfahren hergestellt?
In der Regel nein. MIM wird häufiger für ausgewählte kleine Metallkomponenten in einer Scharnierbaugruppe verwendet, wie z. B. Nocken, Träger, Schwenkarme, Verriegelungselemente, Anschlagblöcke oder komplexe Halterungen. Ein komplettes Scharnier-Modul kann auch Stanzteile, bearbeitete Stifte, Schrauben, Federn, Unterlegscheiben, Wellen, Kunststoffteile oder Druckgussteile enthalten.
Welche Scharnierteile eignen sich am besten für den Metallpulverspritzguss?
Die besten MIM-Kandidaten sind kleine, komplexe Metallteile mit integrierten Funktionen, kompakter lasttragender Geometrie, mehreren Löchern oder Schlitzen, gekrümmten Kontaktflächen oder wiederholbaren Positionierungsmerkmalen. Beispiele sind Scharniernocken, Miniaturträger, Verriegelungselemente, Anschlagblöcke, komplexe Scharnierplatten, kleine Halterungen und ausgewählte kurze wellenartige Teile mit nicht-runden Merkmalen.
Wann ist die CNC-Bearbeitung besser als MIM für Scharnierteile?
Die CNC-Bearbeitung ist oft besser für Kleinserien-Prototypen, frühe Entwicklungsphasen, häufige Konstruktionsänderungen oder einfache Geometrien, die kein MIM-Werkzeug rechtfertigen. CNC kann auch für sehr enge lokale Merkmale oder Nachbearbeitung nach dem Sintern erforderlich sein.
Kann MIM für Scharnierteile von faltbaren Smartphones verwendet werden?
MIM kann für ausgewählte Scharnierkomponenten von faltbaren Smartphones eingesetzt werden, insbesondere für kleine Teile mit komplexer Geometrie, kompakten Lastpfaden, gekrümmten Oberflächen und hohen Wiederholgenauigkeitsanforderungen. Der gesamte Scharniermechanismus ist jedoch normalerweise kein einzelnes MIM-Teil.
Welche Informationen werden für ein Angebot von MIM-Scharnierteilen benötigt?
Eine aussagekräftige RFQ sollte 2D-Zeichnungen, 3D-CAD-Dateien, Materialanforderungen, Toleranzangaben, Oberflächengüteanforderungen, Jahresstückzahl, Einbauposition sowie Last-, Drehmoment-, Verschleiß- oder Zyklenanforderungen enthalten.
Was sind typische DFM-Risiken bei MIM-Scharnierteilen?
Typische Risiken sind Angussreste an Kontakt- oder Kosmetikflächen, Sinterverzug an dünnen Armen oder Platten, Lochverformungen an Drehpunkten, Grat oder Grate an Montagekanten, Verschleiß an Kontaktflächen, unklare Funktionsflächen und unrealistische Toleranzerwartungen.
Sind lange Scharnierstifte gute Kandidaten für MIM?
Einfache lange zylindrische Stifte sind in der Regel keine starken MIM-Kandidaten. Drehen, Kaltumformen oder Schleifen ist oft besser geeignet. MIM kommt nur in Betracht, wenn ein kurzer Stift oder ein wellenartiges Teil nichtrunde Geometrien, Abflachungen, Nuten, Schultern, Verriegelungsdetails oder integrierte Funktionsmerkmale aufweist.
Umfang der XTMIM-Ingenieurprüfung
XTMIM prüft präzise Scharnierkomponenten hinsichtlich Eignung für den MIM-Prozess, Teilegeometrie, Materialauswahl, Werkzeugrisiko, Handhabung des Grünteils, Entbinderung, Sinterschwindung, Maßkontrolle, Oberflächenanforderungen, Fertigungsfeasibility und Prüfplanung.
Für Präzisionsscharnierteile empfiehlt XTMIM eine zeichnungsbasierte Prüfung vor dem Werkzeugbau, da Scharnierkomponenten oft kritische Bohrungen, Kontaktflächen, Kosmetikzonen, dünne Abschnitte und Montagebeziehungen aufweisen, die nicht allein anhand des Teilenamens beurteilt werden können.
Technische Referenzen für die MIM-Scharnierbewertung
Die allgemeine Eignung für MIM hängt vom Design, Material, der Prozessfähigkeit, dem Produktionsvolumen und den Kosten des Bauteils ab und nicht allein vom Bauteilnamen. MIMA Designing with MIM deckt die Auswahl von Kandidaten hinsichtlich Materialleistung, Formkomplexität, Produktionsmenge und Kosten ab, während die MPIF-Normen und Ressourcen bietet MIM-Materialstandards, Erläuterungen und Definitionen.
Der EPMA MIM-Prozessüberblick ist für den grundlegenden MIM-Prozess relevant, einschließlich Pulver- und Bindersubstrat, Formgebung, Entbinderung und Sintern. Für Materialspezifikationen, ASTM B883-24 deckt spezifizierte Metal Injection Molded (MIM)-Materialien ab, während ISO 22068:2012 spezifiziert chemische, mechanische und physikalische Anforderungen für gesinterte MIM-Materialien.
Diese Referenzen unterstützen die allgemeine technische Prüfung, ersetzen jedoch nicht projektspezifische Zeichnungen, Materialdatenblätter, vereinbarte Prüfpläne oder Abnahmekriterien des Kunden. Bei Präzisionsscharnierteilen sollte die endgültige Abnahme auf der Kundenzeichnung, dem 3D-CAD-Modell, der Materialanforderung, den kritischen Abmessungen, den funktionalen Oberflächendefinitionen, den kosmetischen Anforderungen, den Montagebedingungen, dem Produktionsvolumen und der Prozessfähigkeit des Lieferanten basieren.