
MIM Anwendungsbeispiele | Technische Prüfungsbeispiele
Diese MIM-Fallstudienbibliothek hilft Ingenieuren und Einkaufsteams zu entscheiden, ob ein kleines, komplexes Metallteil vor der Werkzeugerstellung oder Angebotsanfrage für den Metallpulverspritzguss (MIM) in Betracht gezogen werden sollte. Beginnen Sie mit dem technischen Problem – nicht mit dem Branchennamen: Prozessumstellung, Geometrie, Materialleistung oder Maßhaltigkeit. Die Beispiele auf dieser Seite sind klar als lehrreiche Verbundszenarien gekennzeichnet, es sei denn, ein Fall wird ausdrücklich als veröffentlichte Produktionsreferenz identifiziert. Nutzen Sie sie, um Ihr Teil mit gängigen MIM-Entscheidungspunkten zu vergleichen, die zu prüfenden Risiken zu identifizieren und die für eine zeichnungsbasierte Fertigungsbewertung erforderlichen Informationen vorzubereiten.
MIM-Fall nach technischer Herausforderung finden
Der Branchenkontext kann nützlich sein, aber die Eignung von MIM wird normalerweise durch das Fertigungsproblem bestimmt. Ein medizinisches, Robotik-, Automobil- oder Elektronikteil kann dennoch besser für CNC-Bearbeitung, Stanzen, Druckguss, PM oder einen anderen Prozess geeignet sein. Wählen Sie die untenstehende Fallrichtung, die der zu treffenden Entscheidung entspricht.
Prozessumstellung
Geeignet für: Vergleiche mit CNC, PM, Druckguss, Stanzen oder 3D-Metalldruck.
Schlüsselfrage: Kann MIM die Prozesskomplexität reduzieren, ohne übermäßige Werkzeug- oder Nachbearbeitungskosten zu verursachen?
CNC zu MIMRoutenwahlKonstruktion & Geometrie
Geeignet für: Dünne Wände, Bohrungen, Schlitze, Hinterschneidungen, lange Ebenen und asymmetrische Teile.
Schlüsselfrage: Kann die Geometrie konsistent geformt, gehandhabt, entgratet, gesintert und gemessen werden?
DFMVerzugsrisikoMaterialeigenschaften
Geeignet für: Korrosions-, Festigkeits-, Härte-, Verschleiß-, Wärmebehandlungs- oder magnetische Anforderungen.
Schlüsselfrage: Passen das benötigte Material und der Nachbehandlungsprozess zur Anwendung und zum MIM-Verfahren?
316L17-4PHToleranz & Inspektion
Geeignet für: Kritische Abmessungen, funktionale Oberflächen, Bezugsstrategie, Kalibrierung und Bearbeitung.
Schlüsselfrage: Welche Merkmale können als gesintert belassen werden und welche benötigen eine sekundäre Kontrolle oder Inspektion?
ToleranzPrüfungAnwendungskontext
Geeignet für: Teams, die nach bekannten MIM-Anwendungen in Medizin, Robotik, Elektronik, Automobil und Industrieprodukten suchen.
Schlüsselfrage: Stellt die Anwendung besondere Anforderungen an Leistung, Oberfläche, Validierung oder Qualität?
AnwendungenBranchenkontextFallstudien sind ein Prüfinstrument, keine endgültige DFM-Entscheidung
Ein ähnlicher Fall kann Ihnen helfen, wahrscheinliche Risiken zu identifizieren, aber die endgültige MIM-Eignung hängt von der tatsächlichen Zeichnung, Teilegröße, Material, kritischen Abmessungen, Jahresvolumen, Sekundärbearbeitungen und Anwendungsanforderungen ab. Verwenden Sie die MIM-Konstruktionsleitfaden für technischen Hintergrund oder Anfrage zeichnungenbasierte technische Überprüfung für eine projektspezifische Entscheidung.
Pädagogische MIM-Engineering-Szenarien
Diese kombinierten Szenarien basieren auf wiederkehrenden MIM-Engineering-Entscheidungen und dienen der technischen Ausbildung. Sie werden nicht als benannte Kundenerfolgsgeschichten präsentiert. Beginnen Sie mit dem Szenario, das Ihrem aktuellen Fertigungsproblem am nächsten kommt, und fahren Sie dann mit der detaillierten Entscheidungstabelle im entsprechenden Abschnitt fort.
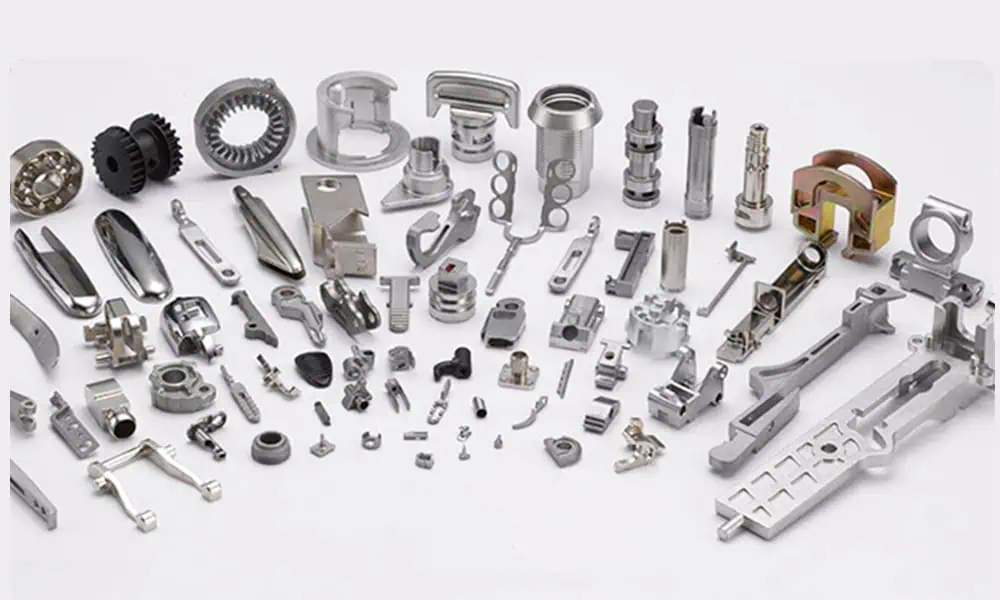
CNC-zu-MIM-Umstellung
Eine kleine Edelstahlhalterung weist steigende Bearbeitungszeiten und Vorrichtungskomplexität mit zunehmendem Produktionsvolumen auf.
Prüfungsschwerpunkte: Jahresvolumen, Werkzeuginvestition, Near-Net-Shape-Möglichkeit, Bezugsflächen und Nachbearbeitung nach dem Sintern.
Risiko von Dünnwand-Verzug
Ein kompaktes Teil enthält dünne, ungestützte oder unausgeglichene Merkmale, die sich während des Entbinderns und Sinterns verziehen können.
Prüfungsschwerpunkte: Wandübergänge, Massenbilanz, Anschnittstrategie, Sinterstützen und realistische Toleranzen.
Materialauswahl 316L
Ein korrosionsbeständliches Teil ist nur als “Edelstahl” spezifiziert, ohne ausreichende Angaben zu Anwendung oder Oberfläche.
Prüfungsschwerpunkte: Expositionsumgebung, Werkstoffgüte, Oberflächenbehandlung, funktionale Oberflächen und Prüfkriterien.
Kontrolle kritischer Abmessungen
Ein kompakter MIM-Halter enthält mehrere funktionale Oberflächen, aber die Zeichnung unterscheidet nicht zwischen kritischen und allgemeinen Abmessungen.
Prüfungsschwerpunkte: Datumsstrategie, Sintern-als-geliefert-Fähigkeit, Kalibrieren oder Bearbeiten und Prüfpriorität.
Prozessauswahl & Konvertierungsfälle
Eine Konvertierungsentscheidung ist nicht einfach nur “Ist MIM günstiger?”. Die sinnvolle Frage ist, ob MIM die erforderliche Geometrie und Materialleistung bei erwartetem Volumen produzieren kann und gleichzeitig die Bearbeitungs-, Montage- oder Prozesskomplexität ausreichend reduziert, um die Werkzeugkosten zu rechtfertigen.
| Ursprünglicher Weg | Wann eine Prüfung von MIM sinnvoll ist | Hauptkonvertierungsrisiko | Entscheidungsprüfung |
|---|---|---|---|
| CNC-Bearbeitung | Kleines komplexes Teil, wiederkehrender Bedarf, hoher Materialabtrag, schwierige Spannvorrichtungen. | Kritische Oberflächen müssen möglicherweise nach dem Sintern noch bearbeitet werden. | Vergleich von Werkzeugkosten, Jahresvolumen, entfallenen Bearbeitungsschritten und Nachbearbeitung. |
| Druckguss | Feine Merkmale, kleine Geometrien oder Materialanforderungen sind für das aktuelle Gussverfahren schwierig. | MIM passt möglicherweise nicht zu allen Gusswirtschaftlichkeits- oder Teilgrößen-Erwartungen. | Legierung, Teilegröße, Detailgenauigkeit und Produktionsvolumen prüfen. |
| Stanzen | Das Teil benötigt 3D-Geometrie, Stege, Bohrungen oder integrierte Merkmale, die sich nur schwer stanzen lassen. | Einfache, dünne, flache Teile sind möglicherweise weiterhin besser für das Stanzen geeignet. | Geometriekomplexität, Montageschritte und funktionale Anforderungen vergleichen. |
| PM-Kompaktierung | Das Teil benötigt höhere geometrische Freiheit, Dichte oder Merkmale, die nicht für axiales Pressen geeignet sind. | PM kann für einfache, hochvolumige Formen wirtschaftlicher bleiben. | Pressrichtung, Dichte, Geometrie und Kosten vergleichen. |
| Metall-3D-Druck | Ein erfolgreicher Prototyp bewegt sich in Richtung wiederholter Produktionsvolumen. | Werkzeug- und MIM-spezifische Designänderungen können erforderlich sein. | Volumen, Oberflächenanforderungen, Werkzeug-Amortisation und Nachbearbeitung vergleichen. |
Lehrbeispiel: Umwandlung von CNC zu MIM
- Szenario: Ein kleiner Edelstahlwinkel wird aus Stangenmaterial bearbeitet und umfasst mehrere Bohrungen, gekrümmte Oberflächen und verschiedene, von der Einrichtung abhängige Merkmale.
- Warum MIM in Betracht gezogen werden kann: Wiederholte Produktion erhöht Bearbeitungszeit, Materialabtrag und Vorrichtungskomplexität, während einige Geometrien nahezu endkonturnahe (near-net-shape) gefertigt werden können.
- Hauptrisiko für die Ingenieurtechnik: MIM eliminiert nicht automatisch die Bearbeitung. Kritische Bezugsflächen oder enge funktionale Abmessungen können weiterhin Nachbearbeitungen nach dem Sintern erfordern.
- Was zu prüfen ist: Jährliches Volumen, Werkzeugkosten, Feedstock, Schwindungskompensation, Bezugsstrategie und nachgelagerte Bearbeitung.
- Entscheidungs-Takeaway: MIM wird attraktiver, wenn die nahezu endkonturnahe Fertigung genügend Bearbeitungs- oder Montageaufwand einspart, um die Werkzeugkosten zu rechtfertigen, ohne übermäßige Kosten auf nachgelagerte Prozesse zu verlagern.
Für einen tiefergehenden Routenvergleich siehe MIM vs. CNC-Bearbeitung.
Herausfordernde Konstruktions- und Geometriefälle
Beim MIM ist eine Form nicht allein deshalb beweisbar herstellbar, weil sie gespritzt werden kann. Die Geometrie muss auch die Handhabung des Grünteils, das Entbindern, die Sinterschwindung, die Halterung, die Messung und die Montage überstehen.
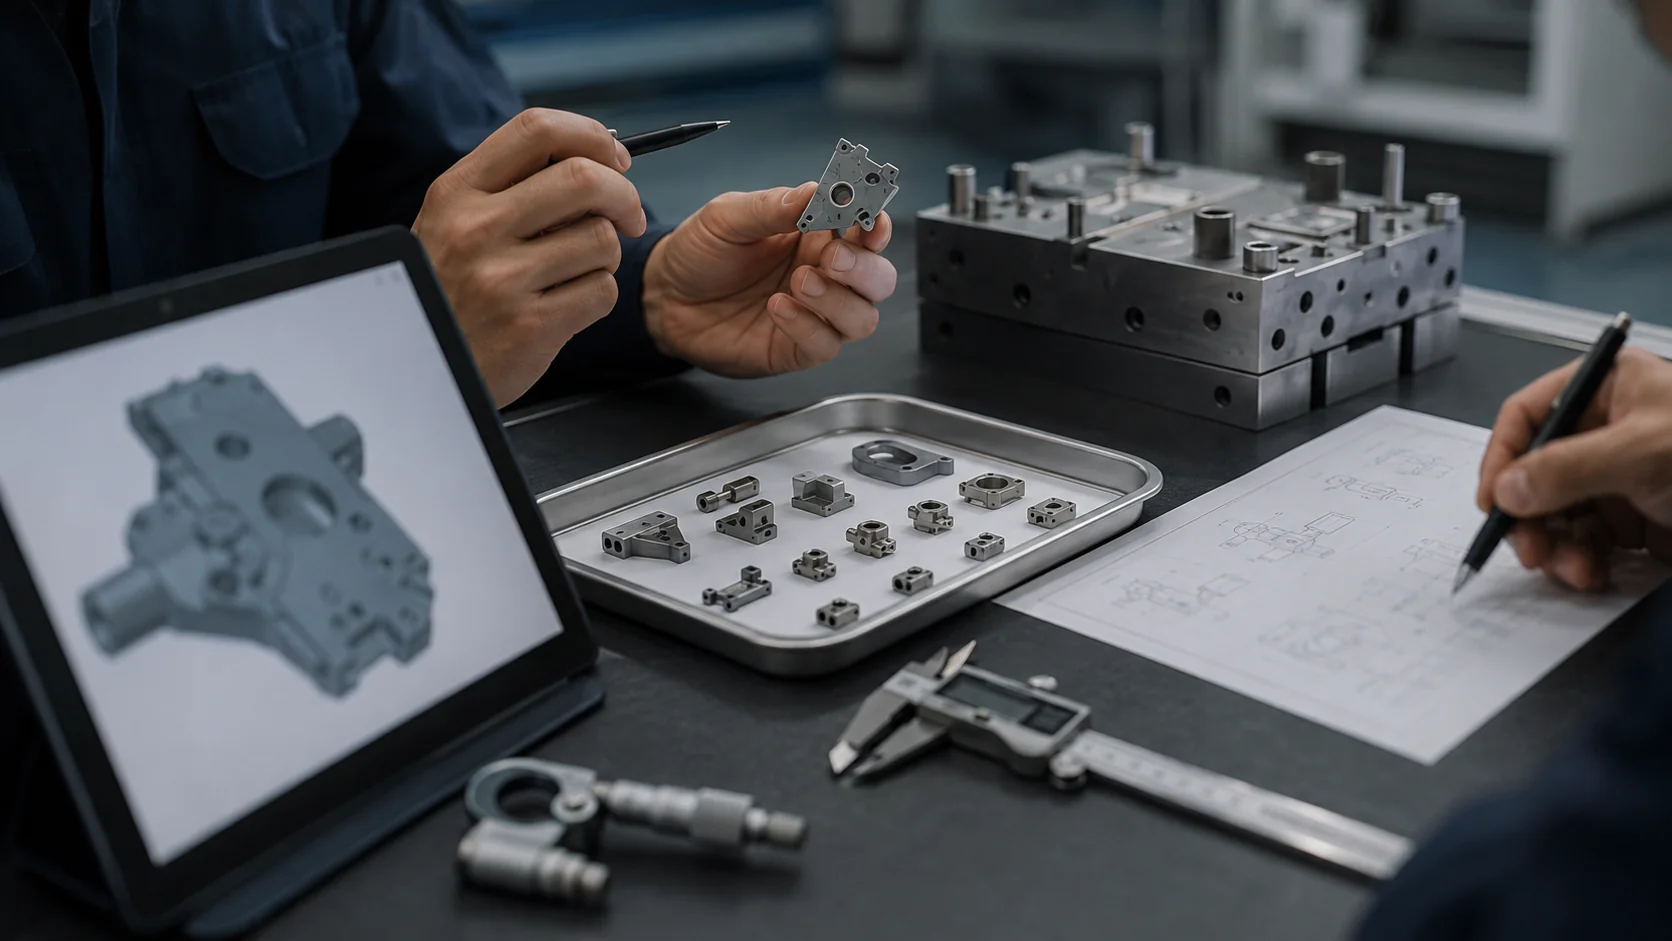
| Geometriemerkmal | Warum es im MIM wichtig ist | Prüffrage |
|---|---|---|
| Dünne Wände | Kann das Risiko für Füll-, Handhabungs- und Sinterschwindung erhöhen. | Ist die Wandstärke durchgängig und ausreichend unterstützt? |
| Kleine Löcher und Schlitze | Werkzeugbau, Schwindung, Fließverhalten und Prüfzugang können die Machbarkeit beeinflussen. | Welche Öffnungen sind funktionskritisch und welche Toleranz ist tatsächlich erforderlich? |
| Hinterschnitte | Kann Werkzeugaktionen, Auswerferrisiken und Werkzeugkomplexität hinzufügen. | Kann das Merkmal zuverlässig geformt, vereinfacht oder in eine Nachbearbeitung verlagert werden? |
| Lange flache Oberflächen | Kann empfindlich auf Verzug während des Sinterns reagieren. | Ist eine Sinterstütze oder eine Strategie zum Geometrieausgleich erforderlich? |
| Scharfe Übergänge | Kann lokale Fließ-, Spannungs- oder Schwindungsunterschiede erzeugen. | Können Übergänge verrundet oder die Massenverteilung verbessert werden? |
| Funktionsflächen | Benötigt möglicherweise eine engere Kontrolle als die umgebende Geometrie. | Können sie als gesintert bleiben oder benötigen sie Kalibrierung, Bearbeitung oder eine spezielle Prüfung? |
Szenario: Überprüfung von Dünnwand-Verzug
- Szenario: Ein kompaktes Bauteil enthält eine dünne, nicht unterstützte Region und eine ungleichmäßige Massenverteilung im gesamten Teil.
- Warum MIM in Betracht gezogen werden kann: Die Geometrie ist schwierig effizient zu bearbeiten und könnte von einer Near-Net-Shape-Formgebung profitieren.
- Hauptrisiko für die Ingenieurtechnik: Wandstärkenvariation, nicht unterstützte Merkmale, Anschnittposition und Sinterstützen können zu ungleichmäßiger Schwindung oder Verzug führen.
- Was zu prüfen ist: Wandübergänge, Massenausgleich, Merkmalsposition, Stützmethode, Anschnittstrategie und welche Abmessungen wirklich kritisch sind.
- Entscheidungs-Takeaway: Dünnwand-MIM ist ein systemweites DFM-Problem. Geometrie und Sinterstützen müssen gemeinsam bewertet werden, bevor das Werkzeugdesign festgelegt wird.
Verwandte Hinweise: MIM-Wanddickendesign, Löcher, Schlitze und Hinterschneidungen, und MIM-Sintern.
Material- & Anwendungsfälle
Die Materialauswahl beginnt mit der erforderlichen Funktion, nicht nur mit dem Legierungsnamen. Korrosion, Festigkeit, Härte, Verschleiß, Wärmebehandlung, magnetische Reaktion, Oberflächenbeschaffenheit und Dimensionsstabilität können alle das bevorzugte MIM-Material und die Nachbearbeitungsroute beeinflussen.
| Leistungsanforderung | Mögliche MIM-Materialrichtung | Was zu prüfen ist |
|---|---|---|
| Korrosionsbeständigkeit | 316L-Edelstahl oder eine andere korrosionsbeständige Güte. | Expositionsumgebung, Oberflächenbeschaffenheit, Passivierung und Oberflächenveredelung. |
| Festigkeit nach Wärmebehandlung | 17-4PH-Edelstahl oder ausgewählte niedriglegierte Stähle. | Wärmebehandlungsroute, Verzugsrisiko und kritische Abmessungen. |
| Verschleißfestigkeit oder Härte | 420, 440C, oder eine andere geeignete Güte. | Härteziel, Verschleißbedingungen und Risiko nach der Nachbehandlung. |
| Strukturelle Anwendung niedriglegierter Stähle | 4605 oder ein anderer niedriglegierter Stahl. | Dichte, Festigkeit, Wärmebehandlung und Maßkontrolle. |
| Magnetisches Verhalten | Weichmagnetische MIM-Werkstoffe. | Magnetisches Ziel, Geometrie, Sinterzustand und Validierungsmethode. |
| Anforderung an Leichtbau- oder Speziallegierungen | Titanlegierungen oder andere spezielle Legierungsfamilien, wo zutreffend. | Materialverfügbarkeit, Anwendungsrisiko, Kosten und Prozessfähigkeit. |
Lehrbeispiel: Materialauswahl 316L
- Szenario: Eine kleine korrosionsbeständige Komponente ist nur als “Edelstahl” spezifiziert, mit begrenzten Informationen über die Einsatzumgebung oder die Oberflächenanforderungen.
- Warum 316L in Betracht gezogen werden kann: Die Anwendung kann Korrosionsbeständigkeit gegenüber wärmebehandelbarer Härte oder maximaler Festigkeit priorisieren.
- Hauptrisiko für die Ingenieurtechnik: Eine generische Edelstahl-Spezifikation definiert weder die Exposition, die Oberflächenbehandlung, funktionale Oberflächen noch Inspektionsanforderungen.
- Was zu prüfen ist: Korrosionsumgebung, erforderliche Güte, Oberflächenbehandlung, kritische Abmessungen, Montagebedingungen und Inspektionskriterien.
- Entscheidungs-Takeaway: Die Werkstoffgüte sollte zusammen mit der Anwendung und den Nachbearbeitungsanforderungen bestätigt werden, nicht isoliert von der Zeichnung ausgewählt.
Qualität, Toleranz & Inspektionsfälle
Die Dimensionskontrolle bei MIM wird durch das Spritzgießen, die Handhabung des Grünlings, das Entbindern, die Sinterschwindung, die Stützkonstruktion, Nachbearbeitungen und das Messaufbau beeinflusst. Das praktische Ziel ist es, zu identifizieren, welche Abmessungen und Oberflächen die Funktion steuern, und ihnen dann die richtige Fertigungs- und Inspektionsstrategie zuzuweisen.

| Frage | Warum das wichtig ist | Prüfschwerpunkt |
|---|---|---|
| Welche Abmessungen sind funktionskritisch? | Nicht jede Abmessung benötigt das gleiche Maß an Kontrolle. | Bezugspunkte, Montageflächen, funktionale Schnittstellen und Toleranzpriorität. |
| Welche Merkmale können als gesintert belassen werden? | Die Near-Net-Shape-Produktion ist der Bereich, in dem MIM einen Großteil seines Prozesswerts schafft. | Formteilfähigkeit, Schwindungsverhalten und Inspektionsmethode. |
| Welche Merkmale erfordern eine Nachbearbeitung? | Sehr enge Toleranzen oder funktionale Oberflächen erfordern möglicherweise eine Kontrolle nach dem Sintern. | Bearbeitungszugabe, Übertragung von Bezugspunkten und Kosteneinfluss. |
| Ist Kalibrieren (Sizing) oder Härten (Coining) erforderlich? | Ausgewählte Abmessungen müssen möglicherweise nach dem Sintern korrigiert werden. | Geometrie-Eignung, Wiederholgenauigkeit und Verzugsrisiko. |
| Wie sollte die Oberflächenbeschaffenheit kontrolliert werden? | Funktionale und kosmetische Oberflächen können unterschiedliche Nachbearbeitungswege erfordern. | Polieren, Passivieren, PVD, Trommeln, Beschichten und Akzeptanzkriterien. |
| Was sollte zuerst inspiziert werden? | Prüfmittel sollten dem Produkt-Risiko folgen. | Kritische Maße, funktionale Oberflächen, Materialprüfungen und Validierungsanforderungen. |
Szenario: Kontrolle kritischer Maße
- Szenario: Ein kompakter Halter enthält mehrere funktionale Oberflächen, aber die Zeichnung legt ähnlichen Toleranzschwerpunkt auf kritische und nicht-kritische Maße.
- Warum MIM dennoch passen kann: Ein Großteil der Geometrie kann nahezu endkonturnahe (near-net-shape) gefertigt werden, während ausgewählte Schnittstellen eine engere sekundäre Kontrolle erhalten.
- Hauptrisiko für die Ingenieurtechnik: Ohne eine klare Bezugsgröße (Datum) und eine kritisch-zu-Funktion-Strategie werden Angebot, Werkzeugkompensation, Bearbeitung und Prüfprioritäten unklar.
- Was zu prüfen ist: Funktionale Bezugsgrößen, Maße im gesinterten Zustand, Kalibrierungs- oder Bearbeitungsbedarf, Messmethoden und Akzeptanzkriterien.
- Entscheidungs-Takeaway: Eine aussagekräftige MIM-Zeichnung unterscheidet die Maße, die die Funktion bestimmen, von Maßen, die realistische Prozessfähigkeiten nutzen können.
Verwandte Leistungsseiten: Qualitätskontrolle, Inspektion und Prüfung, und Nachbearbeitungsschritte.
Wie XTMIM ein ähnliches Teil prüft
Wenn eines der Szenarien Ihrem Projekt ähnelt, besteht der nächste Schritt darin, die tatsächliche Zeichnung anhand von sechs Entscheidungsbereichen zu testen.
1. Funktion
Was muss das Teil unter Belastung, Verschleiß, Korrosion, Bewegung, Abdichtung, magnetischen, kosmetischen oder Montagebedingungen leisten?
2. Material
Welche Eigenschaften sind erforderlich und unterstützen das Material, die Wärmebehandlung und die Nachbearbeitung diese?
3. Geometrie
Welche Wandstärken, Bohrungen, Hinterschneidungen, Ebenen, Übergänge oder Massenungleichgewichte stellen ein Spritzguss- oder Sinterrisiko dar?
4. Toleranz
Welche Abmessungen sind für die Funktion entscheidend und welche können den realistischen Sintern-Zustand berücksichtigen?
5. Nachbearbeitung
Welche Merkmale erfordern Kalibrierung, Bearbeitung, Polieren, Wärmebehandlung, Passivierung, PVD oder einen anderen Nachbearbeitungsprozess?
6. Validierung
Wie werden kritische Maße, Materialeigenschaften, Oberflächen und anwendungsspezifische Anforderungen verifiziert?
Für weitere Details siehe Konstruktionsprüfung und MIM-Werkzeugbau.
Vorbereitung für eine MIM-Konstruktionsprüfung
Eine nützliche Prüfung benötigt mehr als einen Zielstückpreis. Die nachfolgenden Informationen ermöglichen es dem Lieferanten, Herstellbarkeit, Werkzeugkosten, kritische Merkmale, Sekundärbearbeitungen und Validierungsanforderungen zu bewerten.
| Bereitzustellende Informationen | Warum das wichtig ist |
|---|---|
| 2D-Zeichnung + 3D-CAD | Definiert Geometrie, Maße, Toleranzen, Bezugselemente, Hinterschneidungen, Wandstärken und Werkzeugmerkmale. |
| Material + Wärmebehandlungsanforderung | Definiert Feedstock-Ausrichtung, Sinterroute, Ziel-Eigenschaften und Risiken der Nachbehandlung. |
| Kritische Maße + Prüfanforderung | Trennt funktionale Merkmale von allgemeinen Maßen und hilft bei der Definition von Sekundärkontrollen und Messungen. |
| Oberflächen- und Oberflächenveredelungsanforderung | Klärt Polier-, Passivierungs-, PVD-, Beschichtungs-, Trommel-, kosmetische oder funktionale Oberflächenanforderungen. |
| Geschätzte Jahresstückzahl | Bestimmt, ob Werkzeugkosten und die Wirtschaftlichkeit der MIM-Produktion angemessen sind. |
| Aktueller Fertigungsprozess | Zeigt auf, wo CNC-, PM-, Stanz-, Guss-, 3D-Druck- oder Montageschritte reduziert oder beibehalten werden können. |
| Anwendungs- und Betriebsbedingungen | Bietet Kontext für Anforderungen an Last, Korrosion, Verschleiß, Temperatur, Bewegung, Abdichtung, Magnetik oder Montage. |
Nutzen Sie die MIM-RFQ-Vorbereitungsleitfaden zur Organisation des Projektpakets, dann Zeichnungen zur Prüfung einreichen oder ein Angebot anfordern.
Häufig gestellte Fragen zu MIM-Fallstudien
Basieren diese MIM-Fallstudien auf realen Kundenprojekten?
Die Beispiele auf dieser Seite sind klar als lehrreiche Verbundszenarien gekennzeichnet, es sei denn, ein Fall wird ausdrücklich als veröffentlichter Produktionsbezug identifiziert. Vertrauliche Kundendetails werden bei Bedarf entfernt oder verallgemeinert.
Was bedeutet “educational composite scenario”?
Es ist ein realistisches technisches Beispiel, das aus wiederkehrenden Mustern von MIM-Prüfungen und Fertigungsproblemen aufgebaut ist. Es erklärt die Entscheidungslogik, ohne zu behaupten, ein spezifisches, namentlich genanntes Kundenprojekt zu beschreiben.
Wie wähle ich aus, welches Szenario ich zuerst lesen soll?
Beginnen Sie mit Ihrer zentralen technischen Fragestellung. Nutzen Sie Prozessumwandlung für Vergleiche mit CNC oder alternativen Verfahren, Geometrie für dünne Wände oder komplexe Merkmale, Materialleistung für die Legierungsauswahl und Toleranz und Inspektion für kritische Abmessungen oder funktionale Oberflächen.
Können mir diese Beispiele sagen, ob mein Teil für MIM geeignet ist?
Sie können eine erste Vorauswahl unterstützen, aber die endgültige Eignung hängt von der tatsächlichen Teilegröße, Geometrie, dem Material, den Toleranzen, dem Jahresvolumen, den Nachbearbeitungen und den Anwendungsbedingungen ab. Eine zeichnungsbasierte Prüfung ist weiterhin erforderlich.
Welche Informationen sollte ich für eine MIM-Prüfung senden?
Stellen Sie die 2D-Zeichnung und die 3D-CAD-Datei, Material- und Wärmebehandlungsanforderungen, kritische Abmessungen, Oberflächenanforderungen, geschätztes Jahresvolumen, aktuelle Fertigungsroute sowie Anwendungs- oder Inspektionsanforderungen bereit.
Kann XTMIM mein Teil mit einem dieser Szenarien vergleichen?
Ja. Wenn Ihr Teil eine ähnliche Fertigungsroute, Geometrie, Material, Toleranz oder Anwendungsherausforderung aufweist, kann XTMIM die Zeichnung prüfen und die wichtigsten Fragen zu DFM, Werkzeugbau, Sekundärbearbeitung und Inspektion für Ihr Projekt identifizieren.
Haben Sie ein ähnliches MIM-Teil zur Überprüfung?
Senden Sie die 2D-Zeichnung, die 3D-CAD-Datei, die Materialanforderung, kritische Abmessungen, Anforderungen an Oberflächen- oder Wärmebehandlung, das geschätzte Jahresvolumen, den aktuellen Herstellungsprozess und den Anwendungsbackground. XTMIM kann die MIM-Eignung, DFM-Risiken, Werkzeug- und Schwindungsanalysen, Sekundärbearbeitungen, Toleranzmachbarkeit und Inspektionsbedarf vor der Werkzeug- oder Produktionsplanung prüfen.