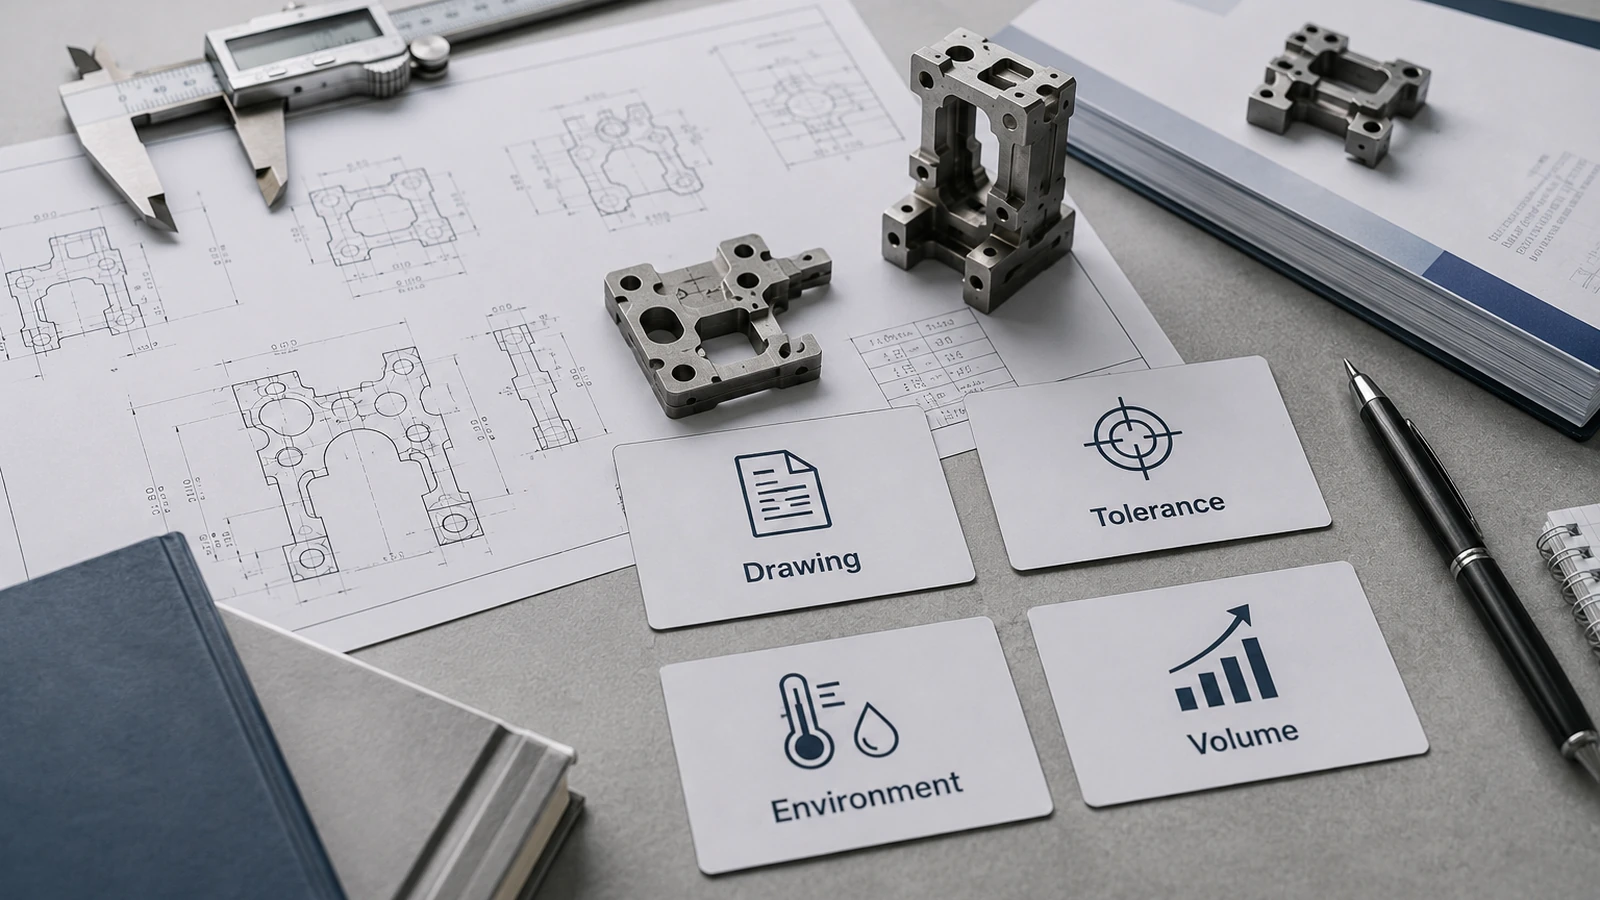
Teilen Sie Ihre Zeichnung, Materialanforderungen, Jahresmenge, Toleranzanforderungen oder Anwendungsdetails mit. Unser Ingenieurteam prüft Ihr MIM-Projekt und antwortet mit technischem Feedback oder einem Angebot.
Warum MIM-Materialdatenblätter für RFQ-Entscheidungen nicht ausreichen
Blogs / MIM-Materialauswahl-Hinweise / Warum MIM-Materialdatenblätter für RFQ-Entscheidungen nicht ausreichen MIM-Materialauswahl-Hinweise Ein Materialdatenblatt kann ausreichende Festigkeit, Härte oder Korrosionsbeständigkeit für eine MIM-Legierung zeigen, dennoch benötigt ein Lieferant immer noch die Teilezeichnung, kritische Toleranzen und Lieferanforderungen, um ein aussagekräftiges Angebot zu erstellen. …
Ein Materialdatenblatt kann ausreichende Festigkeit, Härte oder Korrosionsbeständigkeit für eine MIM-Legierung zeigen, dennoch benötigt ein Lieferant immer noch die Teilezeichnung, kritische Toleranzen und Lieferanforderungen, um ein aussagekräftiges Angebot zu erstellen. Das fehlende Glied ist, ob diese Materialwerte für das tatsächliche Teil in seinem spezifizierten Endzustand, gelten und welche Fertigungsoperationen und Inspektionen der Preis abdecken wird.
Kurze Antwort: Ein MIM-Materialdatenblatt ist nützlich für die anfängliche Legierungsauswahl, kann aber die Leistung des fertigen Teils oder den Angebotsumfang allein nicht festlegen. Überprüfen Sie die Güte, Quelle, Testgrundlage und den Materialzustand zusammen mit der Zeichnung, der Betriebsumgebung, den kritischen Abmessungen, dem Prozessweg, den Sekundärbearbeitungen, den Inspektionsanforderungen und dem erwarteten Volumen. Wo Details offen bleiben, kann eine bedingte Machbarkeitsprüfung oder ein Budgetangebot die Annahmen und die noch erforderliche Verifizierung identifizieren.
Materialwerte unterstützen die Vorauswahl. Die Teilezeichnung, der spezifizierte Lieferzustand und der Inspektionsumfang bestimmen, was eine RFQ abdecken muss.
01 / Lesen des Datenblatts
Was kann ein MIM-Materialdatenblatt vor einer RFQ aussagen?
Ein Datenblatt bietet Ingenieur- und Einkaufsteams eine gemeinsame Grundlage für die Eingrenzung von MIM-Materialkandidaten. Es kann Chemie, Dichte, Zugfestigkeit, Streckgrenze, Bruchdehnung, Härte, korrosionsbezogene Daten, magnetische Reaktion oder Wärmebehandlungsoptionen angeben. Diese Eigenschaften können ungeeignete Kandidaten eliminieren und Güten identifizieren, die eine Bewertung wert sind. Für einen nachvollziehbaren Vergleich überprüfen Sie die Quelle, den Materialzustand, die Einheiten und die Testgrundlage, bevor Sie eine Zahl als Projektanforderung behandeln.
Ein Datenblatt unterstützt Materialprüfung, aber die Anforderungen an das Fertigteil müssen separat geprüft werden. Sie kann nicht vorhersagen, wie sich eine asymmetrische Wandstärke schrumpft, ob ein passendes Loch bearbeitet werden muss, welche Eigenschaft an einem gelieferten Teil geprüft wird oder welche Operationen im Preis des Lieferanten enthalten sind. Material- und Teilefeasibility sind verwandte, aber getrennte Entscheidungen. Selbst ein richtig spezifiziertes MIM-Material kann eine Geometrieänderung oder zusätzliche Verifizierung erfordern, um die Zeichnung zu erfüllen.
Zur Prüfung verwenden
Kandidaten-Chemie, Eigenschaftsrichtung und explizit angegebene Materialzustände vergleichen.
Nicht als Beweis behandeln
Nur Referenznummern zertifizieren nicht die fertige Komponente, ihre Toleranzen oder die Projektökonomie.
Prüfen, was noch unbekannt ist
Definieren, was die Zeichnung, die endgültige Teilespezifikation und die Überprüfung des Lieferantenprozesses noch festlegen müssen.
Wie sind typische Werte, Spezifikationen und Prüfbedingungen zu interpretieren?
Jede Eigenschaft zusammen mit ihrer Einheit, Materialzustand, Prüfmethode, Probenform und statistischer Bedeutung. typisch Der Wert ist repräsentativ für die angegebene Datenpopulation; er ist nicht automatisch ein garantiertes Minimum. Eine festgelegte Grenze ist nur nützlich, wenn Käufer und Hersteller sich auf die geltende Standardausgabe, den Materialzustand, die Stichprobenziehung und die Abnahmegrundlage einigen. Ebenso stellt ein Testergebnis von einem Standardprüfkörper nicht automatisch die gleiche Reaktion an einem dünnen lokalen Merkmal unter zyklischer Belastung oder nach einer anderen Oberflächenbearbeitung fest. Ressourcen für MPIF Standard 35-MIM platzieren explizit Materialspezifikationen innerhalb der Vereinbarung zwischen Käufer und Hersteller über Güte, Zusammensetzung, Festigkeit und relevante Prüf- oder Prozessbedingungen.
Überprüfen Sie den Herstellweg: ist die Referenz für MIM-Werkstoff, Schmiedematerial, Gussmetall oder eine wärmebehandelte Version der Legierung? Dieselbe nominale Legierungsbezeichnung macht die berichteten Eigenschaften nicht austauschbar. ASTM B883-24 spezifiziert metallpulverspritzgegossene Werkstoffe, einschließlich MIM-316L und MIM-17-4 PH. Solche MIM-spezifischen Referenzen sind angemessener als ein mechanischer Vergleich von Werten aus einem gewalzten Legierungsblech, aber der veröffentlichte Standardumfang legt nicht die Leistung, Geometrie oder Lebensdauer eines bestimmten fertigen Teils fest. Vergleichen Sie die genaue Anforderung mit dem referenzierten Standard und dem gegenseitig vereinbarten Fertigzustand.
Für zwei oder mehr ausgewählte Güten MIM-Materialvergleichsleitfaden bietet eine breitere Grundlage für den Vergleich ihrer Eigenschaften und Anwendungen. Eine Produktions-Anfrage (RFQ) erfordert immer noch, dass die ausgewählten Materialangaben gegen das jeweilige Teil geprüft werden.
Bevor Sie einen Wert in der RFQ verwenden: Erfassen Sie die Datenquelle und -ausgabe, Materialgüte und -zustand, Prüfkörper oder Prüfverfahren, ob der Wert typisch oder spezifiziert ist, und die Anforderung an das Fertigteil. Wenn die Nachweise noch keine anwendungsbezogenen Anforderungen unterstützen, behalten Sie den Wert für die Überprüfung bei und identifizieren Sie die noch ausstehende Verifizierung.
02 / Verarbeitung und Leistung
Warum reicht ein Datenblatt allein nicht aus, um die endgültige Leistung von MIM-Teilen zu überprüfen?
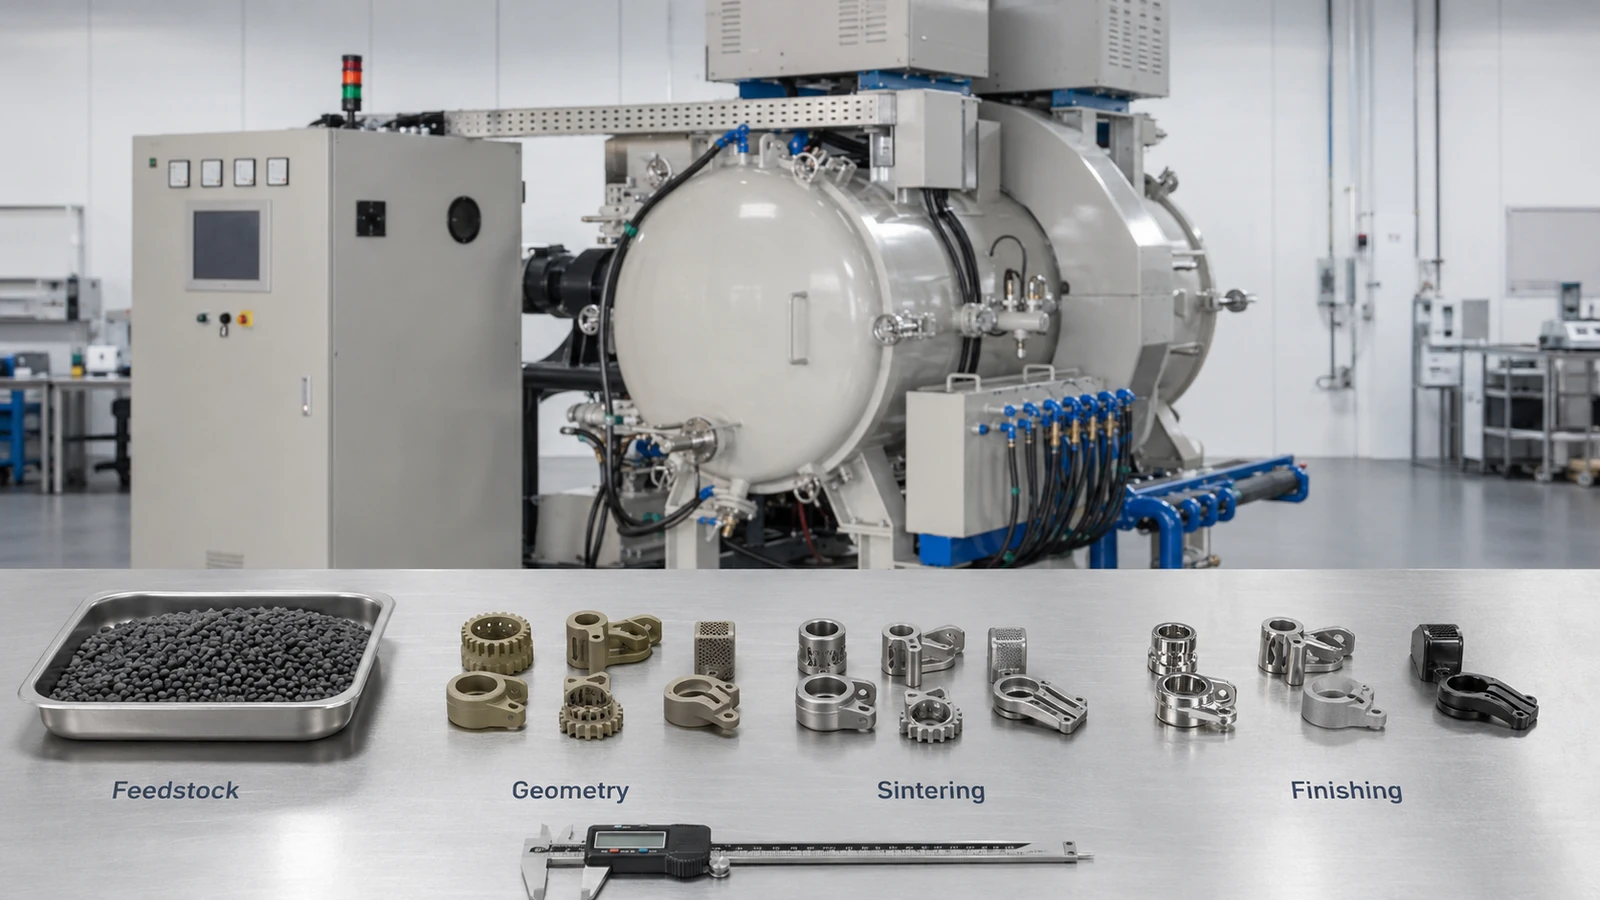
MIM erzeugt die endgültige Komponente durch mehrere abhängige Prozesse. Metallpulver und Bindemittel bilden ein formbares Feedstock; das gespritzte Grünteil wird entbindert und gesintert, dann weiterverarbeitet, falls die Spezifikation dies erfordert. Änderungen bei der Pulverpackung, der Entbinderung, der chemischen Kontrolle, der Verdichtung oder dem Endzustand können das Ergebnis beeinflussen. Die Ausschreibung muss den vorgeschlagenen Herstellungs- und Lieferzustand identifizieren und dann festlegen, wie jede geforderte Eigenschaft für das Teil oder ein vereinbartes repräsentatives Muster nachgewiesen wird.
Das Verhalten des Feedstocks, die Entbinderung, das Sintern und die Endbehandlung können den Zustand beeinflussen, in dem MIM-Materialeigenschaften bewertet werden.
Wie beeinflussen Feedstock, Entbinderung und Sintern die endgültigen Teileigenschaften?
Bevor man sich für eine Werkstoffgüte entscheidet, benötigt der Hersteller eine verfügbare und geeignete Feedstock-Route. Pulverbeladung und Partikeleigenschaften beeinflussen das Fließverhalten des Feedstocks; die Mischung muss Angüsse, dünne Wände und komplexe Kavitäten ohne inakzeptable Entmischung oder unvollständige Füllung füllen. Die Entbinderung muss das Bindemittel entfernen, ohne Schäden zu hinterlassen, die nachfolgende Prozesse beeinträchtigen. Während des Sintervorgangs verbinden sich die Pulverpartikel und Poren werden reduziert, während die Komponente schrumpft. Die EPMA MIM Technischer Überblick identifiziert das Fließverhalten des Feedstocks und die kontrollierte Sinterschwindung als wichtige Prozessüberlegungen. Eine in einer Datenbank aufgeführte Güte ist kein Beweis dafür, dass ein bestimmter Lieferant diese Route für die angeforderte Geometrie oder Menge qualifiziert hat.
Die gesinterte Dichte und verbleibende Poren können die Festigkeit, Ermüdungsempfindlichkeit oder andere Leistungen beeinflussen, abhängig von der Legierung, der Belastung und der Porenmorphologie; auch die Chemie- und Atmosphärenkontrolle kann wichtig sein, insbesondere für empfindliche Güten. Die Unterscheidung zwischen gemessener Dichte und verifizierter funktionaler Leistung ist unerlässlich. ASTM B962-23 beschreibt die Dichtebestimmung nach Archimedes für relevante pulvermetallurgische Produkte und hebt die Bedeutung der oberflächenverbundenen Porosität und des Probenzustands hervor. Ein Schüttdichteergebnis kann die Prozesskontrolle unterstützen, aber es bildet allein keine lokalen Poren ab, bestimmt nicht die Ermüdungslebensdauer und beweist keine Dichtheit. Wenn die Dichte eine vertragliche Anforderung ist, müssen Käufer und Lieferant die anwendbare Methode, die Proben oder Teile, die Stichprobenziehung und die Abnahmegrenze vereinbaren; wenn die Anforderung funktional ist, müssen sie auch eine geeignete funktionale Verifizierung definieren.
Beispiel: Eine dünne Rippe unter wiederholter Belastung (illustrativ). Ein veröffentlichtes Zugergebnis mag für eine kleine Komponente ausreichend erscheinen, aber eine dünne Rippe, die zyklische Lasten trägt, führt zu einer separaten Ermüdungsanforderung. Ein Standard-Zugprüfkörper berücksichtigt nicht die Rippengeometrie, die lokale Spannungskonzentration oder relevante Defekte im fertigen Teil. Definieren Sie die Lastrichtung, die erwarteten Zyklen und das Fehlerkriterium; vereinbaren Sie dann, ob die Prüfung repräsentativer Materialproben, der fertigen Komponente oder beider angemessen ist. Bis diese Nachweise definiert sind, unterstützt das Zugergebnis die Materialauswahl, nicht aber eine Garantie für die Ermüdungslebensdauer der Komponente.
Warum müssen Wärmebehandlung und endgültige Oberflächenbeschaffenheit bestätigt werden?
Gemeldete Eigenschaften müssen sich auf den Zustand beziehen, den der Kunde tatsächlich erhält. Ein Ergebnis im gesinterten Zustand kann nicht durch ein wärmebehandeltes Ergebnis ersetzt werden, und Wärmebehandlungspläne sind nicht austauschbar, nur weil der Legierungsname übereinstimmt. Beispielsweise wird ausscheidungshärtender 17-4 PH oft mit einem definierten endgültigen Behandlungszustand bewertet; diese Wahl kann das Verhältnis von Festigkeit und Härte verändern und nach der Behandlung eine Dimensionsprüfung erforderlich machen. Der Lieferant muss den vorgeschlagenen Zustand angeben, ob die Wärmebehandlung im Preis inbegriffen ist und welche Dimensions- oder Eigenschaftsnachweise geliefert werden. Nicht jede MIM-Güteklasse oder Anwendung erfordert einen separaten Wärmebehandlungsschritt.
Für Korrosion, Verschleiß, optische Erscheinung oder präzise Kontakte kann die gelieferte Oberfläche genauso wichtig sein wie die Grundlegierung. Die Sinterrauheit, eingeschlossene Verunreinigungen durch Handhabung, Bearbeitung, Reinigung, Passivierung oder Beschichtung können den relevanten Oberflächenzustand verändern. Eine allgemeine Aussage wie "korrosionsbeständig" spezifiziert nicht die Fluiddichte, Temperatur, Expositionszeit oder das Pass/Fail-Kriterium. Bestätigen Sie zuerst die tatsächliche Einsatzumgebung; entscheiden Sie dann, ob ein Nachbearbeitungsschritt und eine vereinbarte Verifizierungsmethode in die RFQ aufgenommen werden sollten. Passivierung oder Beschichtung sollten nicht als universeller Ersatz für die Wahl eines geeigneten Materials behandelt werden.
Auswahl der richtigen Nachweise: Veröffentlichte Materialdaten können die anfängliche Machbarkeit unterstützen, während die endgültige Teilefreigabe eine zertifizierte Chemie, vereinbarte Prüfkörper, Abmessungen des Erstteils oder Tests auf Komponentenebene erfordern kann. Wählen Sie die Nachweise entsprechend dem Merkmal und dem Service-Risiko aus: Ein Materialprüfkörper misst definierte Materialeigenschaften, ein Schüttdichtetest misst die Gesamtdichte und eine Inspektion des fertigen Teils prüft die für diese Komponente spezifizierten Abmessungen oder Funktionen.
03 / Geometrie und Toleranz
Welche Geometrie- und Toleranzrisiken fehlen in einem Materialdatenblatt?
Ein Material kann die Serviceanforderung erfüllen und dennoch schwierig innerhalb einer bestimmten Zeichnungstoleranz zu liefern sein. MIM-Teile erfahren während des Sinterprozesses eine erhebliche, geplante Schwindung; der Werkzeugbau ist mit dieser Schwindung im Hinterkopf konzipiert, aber Material und Geometrie müssen ausreichend konsistent schrumpfen, um die funktionalen Merkmale zu halten. Lokale Wanddickenübergänge, ungestützte Bereiche und die Teileplatzierung können die thermische Reaktion oder Verformung während der Verarbeitung beeinflussen. Ein Datenblatt enthält keine dimensionsbezogenen Nachweise für ein bestimmtes Werkzeug, eine Support-Strategie oder eine Produktionsroute.
Welche Teilemerkmale können das Risiko von Schwindung und Verzug erhöhen?
Abrupte Änderungen der Wandstärke oder Masse, dünne Rippen, lange, ungestützte Spannweiten, tiefe Schlitze und eng beieinander liegende kleine Löcher erfordern eine teilespezifische Beurteilung. Sie können die Formfüllung oder -verdichtung, die Wege für die Entbinderung und die Gleichmäßigkeit der Schwindung oder der Stützung während des Sinterprozesses beeinflussen. Das bedeutet beweist nicht, dass alle diese Merkmale fehlschlagen: das Ergebnis hängt von den Proportionen der Merkmale, dem Werkzeugbau, der Sinterstützung und der Prozesserfahrung des Lieferanten ab. Die EPMA-Prozessdiskussion erklärt, warum eine kontrollierte Schwindung im MIM grundlegend ist; die spezifische Ebenheit, Lochposition oder Rundlauf muss dennoch der Zeichnung entnommen und gegebenenfalls an Mustern überprüft werden.
Identifizieren kritisch für die Funktion Maße, Bezugsstellen und Passungsbeziehungen, anstatt anzunehmen, dass jedes Maß die gleiche Fähigkeit erfordert. Ein Loch, das eine Presspassung steuert, benötigt möglicherweise eine andere Toleranz und Prüfmethode als eine nicht funktionale Freimaßöffnung. Fragen Sie während der Zeichnungsprüfung, welche Merkmale als gesintert erwartet werden, welche eine Kalibrierung oder Bearbeitung benötigen und ob die vorgeschlagene Messmethode diese erreichen kann. Ein KMG, Funktionslehre oder eine andere geeignete Messung kann je nach Merkmal ausgewählt werden; die Prüfmethode ist eine Projektentscheidung und nichts, was aus dem Datenblatt des Materials abgeleitet wird. Für den allgemeinen Toleranzkontext siehe die MIM-Toleranzleitfaden.
Beispiel: Eine undefinierte Passung für eine Paarbohrung (illustrativ). Ein kompaktes MIM-Gehäuse wird als "as-sintered" (nach dem Sintern) angeboten, aber der Käufer erwartet, dass eine Bohrung eine Welle präzise aufnimmt. Ohne die erforderliche Bohrungstoleranz und Bezugsbeziehung kann der Lieferant nicht beurteilen, ob die Variation im "as-sintered"-Zustand akzeptabel ist. Kennzeichnen Sie die Passung und das Prüfdatum auf der Zeichnung, überprüfen Sie die "as-sintered"-Fähigkeit des Lieferanten und prüfen Sie, ob Nachbearbeitung oder Aufreiben bei Bedarf möglich ist. Das Angebot kann dann den Basisteil von jeglicher bedingten Nachbearbeitung oder zusätzlicher Prüfung unterscheiden; Bearbeitung sollte nicht als notwendig angenommen werden, bevor diese Bewertung erfolgt ist.
Material- und Maßhaltigkeitsfähigkeit getrennt halten: Bestätigen Sie sowohl die erforderlichen Materialeigenschaften im vorgeschlagenen Endzustand als auch die Fähigkeit, die funktionalen Toleranzen der Zeichnung mit dem vorgeschlagenen MIM-Verfahren zu erfüllen. Wenn eines von beiden unsicher bleibt, identifizieren Sie das betroffene Merkmal, die erforderliche DFM-Prüfung oder Musterprüfung und den Zustand, der vor der Genehmigung geklärt werden muss.
04 / Angebotsumfang und Risiko
Wie wirken sich unbecheckede Datenblattannahmen auf eine MIM-Anfrage aus?
Zwei Lieferanten können dieselbe MIM-Legierung anbieten und dennoch unterschiedliche Liefergegenstände kalkulieren. Einer geht möglicherweise von gesinterten Teilen im Zustand "as-sintered" und grundlegenden Maßprüfungen aus; ein anderer kann Wärmebehandlung, Bearbeitung oder zusätzliche Prüfungen einschließen. Sofern der Materialzustand, der Fertigungsumfang und die Abnahmeanforderungen nicht abgestimmt sind, sind die Preise nicht direkt vergleichbar.
RISIKO 01
Leistung und Abnahme
Eine Aussage wie "das Datenblatt listet ausreichende Festigkeit auf" ist unvollständig, bis die Zeichnung oder die Einkaufsanforderung angibt, welche Eigenschaft zwingend erforderlich ist, in welchem endgültigen Materialzustand, und wie und wo sie bewertet wird. Eine materialbezogene Anforderung auf Basis von Probekörpern und ein Funktionstest der fertigen Baugruppe sind nicht dasselbe Lieferergebnis. Erfassen Sie die vereinbarte Testgrundlage, die Musterphase und die Abnahmeanscheidung, bevor Sie behaupten, eines davon sei enthalten.
RISIKO 02
Fertigungs- und Oberflächenbearbeitungsumfang
Ein Angebot kann nur die Komponente im Zustand "as-sintered" enthalten, während ein anderes stillschweigend Präzisionsreibahlen, Wärmebehandlung oder Oberflächenbearbeitung hinzufügt. Diese Unterschiede können das Ertragsrisiko, die Lieferzeit und die Stückkosten verändern. Geben Sie an, welche Merkmale eine Nachbearbeitung erfordern und welche Operationen und Maßprüfungen enthalten, optional oder ausgeschlossen sind.
RISIKO 03
Kosten und Angebotsvergleichbarkeit
Werkzeugkostenamortisation, Jahresbedarf, erwartete Losgröße, Musterqualifizierung und Prüfaufwand beeinflussen die Bedeutung eines Stückpreises. Zwei Preise sollten erst verglichen werden, nachdem ihre Annahmen abgestimmt sind. Ein niedrigerer Angebotspreis ist kein Beweis für niedrigere Gesamtkosten, wenn ein Angebot Prüfberichte, Nachbearbeitung oder notwendige Werkzeugarbeiten ausschließt.
Fragen Sie jeden Lieferanten vor dem Vergleich von Angeboten nach Folgendem: Material und Lieferzustand; "as-sintered" und fertig bearbeitete Merkmale; enthaltene Prüfungen und Berichte; Werkzeug- und Mengengrundlage; und ungelöste DFM-Fragen. Diese Unterschiede gehören in die Angebotsnotizen, nicht in Annahmen, die erst nach der Bemusterung auftauchen.
Beispiel: Wiederholte Exposition gegenüber einer Reinigungslösung (illustrativ). Ein Datenblatt beschreibt die Legierung als korrosionsbeständig, aber das fertige Teil wird wiederholt gereinigt. Die veröffentlichte Beschreibung deckt möglicherweise nicht die Fluiddichte, Temperatur, Expositionszyklus oder die gelieferte Oberflächengüte ab. Erfassen Sie diese Bedingungen und das akzeptable Korrosionsergebnis und vereinbaren Sie dann eine relevante Verifizierungsmethode. Der Lieferant sollte angeben, ob Reinigung, Passivierung, Beschichtung oder Korrosionsprüfung enthalten sind oder bedingt bleiben. Eine allgemeine Beschreibung der Korrosionsbeständigkeit allein kann keine Eignung für diesen Einsatz feststellen.
Wenn eine Anforderung noch offen ist: A bedingtes Budgetangebot kann nützlich bleiben, wenn seine Annahmen explizit sind. Der Käufer kann Umfang und Kostentreiber vergleichen und gleichzeitig vereinbaren, welche Prüfungen vor der Werkzeugfreigabe oder Produktionsfreigabe erforderlich sind. Ein solches Angebot ist kein Beweis dafür, dass das Teil die Leistungs- oder Lebensdauerprüfung bestanden hat.
05 / Materialbeispiel basierend auf Zeichnung
Illustratives Beispiel: Wie eine Teilezeichnung eine datenblattbasierte RFQ verändert
Eine kompakte mechanische Komponente wird in MIM 316L und MIM 17-4 PH bewertet. Ihre Zeichnung enthält eine dünne Wand, mehrere kleine Löcher, eine Gegenfläche und eine Oberfläche, die zeitweise einer Reinigungsflüssigkeit ausgesetzt ist. Beide Legierungen können in Betracht gezogen werden, aber der endgültige Materialzustand, die Expositionsanforderungen und die kritischen Inspektionsmerkmale wurden noch nicht vereinbart. Dies ist ein illustratives technisches Szenario, kein dokumentiertes XTMIM-Kundenprojekt. Die Materialentscheidung bleibt bedingt, bis diese teilespezifischen Anforderungen definiert sind.
1
Erste Materialauswahl. Prüfen Sie, ob beide Datenquellen MIM-Güten beschreiben und identifizieren Sie den angegebenen Zustand jedes Materials sowie ob die Werte typisch oder spezifiziert sind. MIM 316L kann in Betracht gezogen werden, wenn die definierte Korrosionsbelastung Priorität hat; ein geeigneter Zustand von MIM 17-4 PH kann eine Überprüfung rechtfertigen, wenn höhere Festigkeit oder Härte erforderlich ist. Erfassen Sie die gütespezifischen Referenzen und welche funktionale Anforderung die Wahl bestimmt. Zu diesem Zeitpunkt bleiben beide Kandidaten und keine genehmigten Materialien.
2
Überprüfung der tatsächlichen Zeichnung. Das kleine Lochmuster kann die Montageausrichtung steuern, während die dünne Wand und die Kontaktfläche die Form und Ebenheit nach dem Sintern beeinflussen können. Die Exposition gegenüber Reinigungsflüssigkeiten erfordert auch eine spezifischere Korrosionsbewertung als eine allgemeine Angabe im Datenblatt. Geben Sie das Bezugssystem, kritische Toleranzen, Informationen zur Kontaktfläche, Konzentration und Temperatur der Flüssigkeit sowie ein vereinbartes Akzeptanzkriterium an.
3
Überprüfung des Herstellungsverfahrens. Für jede Legierung prüft der Lieferant den verfügbaren Feedstock-Weg, Risiken beim Formfüllen und Sintern, den erforderlichen Endzustand des Materials, mögliche Wärmebehandlungen und jegliche Bohrungs- oder Oberflächenbearbeitung. Materialprüfkörper können spezifizierte Materialeigenschaften ermitteln, während Dimensions- oder Serviceanforderungen die Inspektion tatsächlicher Bauteile erfordern können. Dokumentieren Sie die DFM-Annahmen, die enthaltenen Operationen und die vorgeschlagene Verifizierung, bevor Sie Angebote vergleichen.
4
Angebote auf gleicher Basis vergleichen. Fordern Sie für jeden vorgeschlagenen Materialzustand ein Angebot gegen dieselbe Zeichnungsrevision, das erwartete Jahresvolumen und die Inspektionsanforderungen an. Jedes Angebot sollte die enthaltene Wärmebehandlung, die sekundäre Oberflächenbearbeitung, Werkzeugkosten und Tests sowie noch zu bestätigende Punkte identifizieren. Der resultierende Vergleich kann zeigen, welche Materialroute besser geeignet ist, sobald die funktionalen Prioritäten festgelegt sind, ohne eine unbestätigte Annahme mit einem genehmigten Ergebnis zu verwechseln.
Beispielformulierung für die Angebotsanfrage (RFQ): "Please review MIM 316L and MIM 17-4 PH against drawing revision [to be supplied], including the critical hole pattern and mating face. We will confirm the cleaning medium, expected exposure and final property acceptance criteria. For each proposed material condition, indicate the feedstock/process route, whether heat treatment or secondary machining is included, the assumed annual-volume basis, and the dimensional/material tests included in the offer. List unconfirmed requirements as conditional rather than as accepted guarantees."
Vergleichen Sie Kandidatenwerkstoffe anhand derselben Zeichnungsrevision, funktionaler Anforderungen, des endgültigen Materialzustands und der Inspektionsgrundlage.
Keine Legierung sollte allein auf Basis eines höheren Datenblattwertes ausgewählt werden; der bevorzugte Weg hängt von der spezifizierten Funktion des Teils, dem Lieferzustand und dem realisierbaren Fertigungsumfang ab. Die MIM 316L vs 17-4 PH Vergleich liefert die umfassenderen Materialkompromisse für Ingenieure, die diese Kandidaten bewerten.
06 / RFQ-Anforderungen definieren
Wie können Ingenieure Datenblattwerte in prüfbare MIM-Angebotsanforderungen umwandeln?
Verbinden Sie für jede Materialeigenschaft, die sich auf das Angebot auswirken könnte, den Datenblattwert mit der Anforderung für das Fertigteil, unterstützenden Nachweisen, dem zuständigen Prüfer und der Angebotsannahme. Eine gut dokumentierte Materialeigenschaft kann dennoch kritische Fertigungs- und Abnahmefragen offen lassen. Die Erfassung dieser Lücken ermöglicht es, ein bedingtes Angebot anzufordern, ohne nicht verifizierte Leistung als Garantie für das Fertigteil zu präsentieren.
Welche teilspezifischen Anforderungen muss der Käufer definieren?
Beginnen Sie mit dem funktionale Anforderung: Muss das Teil einer bestimmten Last standhalten, eine Gegenpassung aufnehmen, einer definierten Flüssigkeit widerstehen oder ein spezifiziertes magnetisches Verhalten beibehalten? Geben Sie die Kandidatenlegierung an, falls festgelegt, oder das messbare Eigenschaftsziel und zulässige Alternativen, falls dies nicht der Fall ist. Identifizieren Sie gegebenenfalls Lasttyp und -richtung, Temperatur, Konzentration/Dauer der Exposition, gewünschten Materialzustand und alle vorgeschriebenen Oberflächenbearbeitungen. Trennen Sie, was zwingend erforderlich ist, von dem, was eine Designpräferenz ist; andernfalls kann der Lieferant nicht erkennen, welcher Kompromiss akzeptabel ist.
Teilen Sie für die Maßprüfung die aktuelle 2D-Zeichnung mit Revisionsstand, Bezügen und kritischen Toleranzen sowie das entsprechende 3D-Modell, falls verfügbar. Kennzeichnen Sie passungskritische Bohrungen, Kontaktflächen, Sonderbohrungen, Gewinde und Merkmale, deren Verzug die Montage beeinträchtigen würde. Geben Sie das erwartete Jahresvolumen oder eine Spanne, die aktuelle Projektphase und etwaige bekannte Inspektions-, Dokumentations- oder Validierungspflichten an. Diese Details ermöglichen es dem Lieferanten, die materialbezogenen Risiken des aktuellen Designs zu bewerten. Für eine umfassendere Checkliste verwenden Sie die MIM-RFQ-Vorbereitungsleitfaden.
Was muss der MIM-Lieferant vor der Angebotserstellung bestätigen?
Bitten Sie den MIM-Lieferanten, die bekannte Prozesserfahrung, technische Bewertung und noch nicht validierte Leistung. Wurde die Kandidatenlegierung mit einer geeigneten Feedstock-Route verarbeitet? Zeigt die Zeichnung Bedenken hinsichtlich Füllung, Entbinderung, Sintern oder Stützstrukturen? Welche Merkmale erfordern möglicherweise Bearbeitung oder Kalibrierung? Welche beanspruchte Materialeigenschaft stammt aus einer veröffentlichten Referenz oder einem Prüfkörper, und was müsste am gelieferten Bauteil überprüft werden? Fordern Sie den vorgeschlagenen Endzustand des Materials, Inspektionsorte, Prüfgrundlagen sowie die Einbeziehung/den Ausschluss von Sekundärbearbeitungen an.
Wenn eine Antwort noch unbekannt ist, erfassen Sie deren Verantwortlichen, den vorgeschlagenen Verifizierungsschritt und den Zeitpunkt, zu dem sie gelöst werden muss. Beispielsweise kann ein Lieferant eine grundlegende, gesinterte Komponente anbieten, sich aber eine kritische Bohrungstoleranz für die DFM-Prüfung vorbehalten oder eine Wärmebehandlung als optionalen Posten aufführen, bis der Zielzustand definiert ist. Diese Bedingungen sollten mit dem Angebot weitergegeben werden, damit Änderungen bei der Bemusterung oder Freigabe der Produktion auf eine vereinbarte Annahme zurückgeführt werden können. Die RFQ sollte das Vertrauen des Lieferanten oder seine Erfahrung nicht als Ersatz für Beweise für dieses Teil behandeln.
Fügen Sie die kontrollierte Zeichnung, den Materialzustand, kritische Abmessungen und Abnahmeanforderungen bei, wenn Sie Lieferanten bitten, eine Materialwahl zu überprüfen.
Die veröffentlichte Zugfestigkeit erscheint geeignet.
Welcher Endzustand und welche Mindesteigenschaft sind erforderlich? Repräsentiert ein Prüfkörperergebnis das belastete Merkmal oder nur eine Materialreferenz?
Käufer gibt Last, Abnahmemenge und erforderlichen Nachweis an; Lieferant identifiziert die anwendbare MIM-Güteklasse und die Prüfgrundlage für Proben/Teile.
Als Referenz für die Eignungsprüfung einstufen, bis die spezifizierte Anforderung und die Verantwortlichkeit für die Validierung vereinbart sind.
Die Güteklasse wird als korrosionsbeständig beschrieben.
Tatsächliches Medium, Konzentration, Temperatur, Zeit, Oberflächenbeschaffenheit und akzeptables Korrosionsergebnis im Einsatz oder bei der Reinigung.
Käufer definiert die Exposition; die beteiligten Ingenieure einigen sich auf den gelieferten Oberflächenzustand und die relevante Beurteilung im Einsatz/bei der Qualifizierung.
Die definierten Oberflächenbehandlungen und erforderlichen Prüfungen anbieten; Korrosionsbeständigkeit nicht als Nachweis für die Lebensdauer angeben.
Die Härteanforderung ist nach der Behandlung erreichbar.
Erforderlicher Lieferzustand der Wärmebehandlung, Messort, kritische Maße nach der Behandlung und zulässige Abweichung.
Lieferant schlägt eine geeignete qualifizierte Route vor; Käufer genehmigt das Härtungskriterium und die Prüfgrundlage.
Geben Sie an, ob die Behandlung, die Nachbehandlung (Kalibrierung) oder die Prüfung im Lieferumfang enthalten, optional oder von Versuchen abhängig ist.
Die Legierung wird für die MIM-Herstellung angeboten.
Feedstock-Route, Wandstärken, kleine Merkmale, Jahresvolumen, Risiko von Schwindung/Verzug und spezielle Werkzeugauswirkungen.
Lieferant prüft aktuelle Zeichnungsrevision und etablierte Fertigungskapazität; ungelöste Merkmale werden für DFM/Musterprüfung identifiziert.
Prozessfähigkeit als bestätigt, bedingt oder noch nicht bewertet auflisten; nicht davon ausgehen, dass eine Notierung die Herstellbarkeit des Teils beweist.
Das Datenblatt gibt einen Dichtewert an.
Ob die Dichte eine funktionale Anforderung ist, ob die Gesamt- oder lokale Festigkeit entscheidend ist und welche Probenahme/welcher Ort akzeptabel sind.
Wählen Sie eine anwendbare Prüfmethode für das Material und den Porenzustand (z. B. ASTM B962-23, wo zutreffend); fügen Sie Bauteilprüfungen hinzu, falls die Funktion dies erfordert.
Definieren Sie das Dichtekriterium und den Inspektionsumfang getrennt von Ermüdungs-, Leckage- oder anderen nicht nachgewiesenen funktionalen Leistungen.
Verwenden Sie die Matrix als Arbeitsblatt für RFQs und passen Sie jede erforderliche Prüfung an den spezifizierten Materialzustand, das Service-Risiko und die Abnahmekriterien an. Eine zitierte ASTM-Prüfmethode beschreibt, wie eine Messung gegebenenfalls durchgeführt werden kann; sie bedeutet nicht, dass die vorgeschlagene Komponente diese Prüfung bestanden hat.
Behalten Sie für jede Zeile die Quelle und den Zustand der Eigenschaft bei, geben Sie die Anforderung für das fertige Teil an, weisen Sie den Nachweis und die verantwortliche Partei zu und vermerken Sie den RFQ-Status. Kennzeichnen Sie einen nicht verifizierten Referenzwert als Referenzwert; verwenden Sie bedingte Annahme wenn der Preis von einer zukünftigen Bestätigung abhängt; und verwenden Sie vereinbarte Anforderung wenn Käufer und Lieferant eine Abnahmebedingung definiert haben. Kennzeichnen verifiziertes Ergebnis erst nachdem der erforderliche Test oder die Inspektion abgeschlossen wurde. Die Zustimmung zu einem Grenzwert zeigt nicht an, dass das Teil diesen erfüllt.
Ein Datenblatteintrag ist keine Garantie für ein fertiges Teil. Der vorgeschlagene Endzustand, die messbare Abnahmeanforderung und der Verifizierungsweg müssen festgelegt werden, bevor eine Eigenschaft als verbindliche Lieferbedingung behandelt werden kann. Ein bedingtes Angebot kann dennoch fortgesetzt werden, wenn unterstützende Behauptungen und ungelöste Anforderungen klar unterschieden werden.
07 / Projektentscheidungsphase
Was kann jetzt entschieden werden und was muss noch validiert werden?
Eine erste RFQ muss nicht auf jedes Testergebnis warten. Sie muss jedoch identifizieren, welche Angaben nur Prüfreferenzen sind, welche Fertigungsannahmen bedingt sind und welche Abnahmekriterien vereinbart wurden. Das Projekt kann fortschreiten, ohne diese Zustände mit verifizierter Konformität zu verwechseln.
Phase A · Materialprüfung
Verfügbar: Eine Auswahlliste von Güten, Datenblätter und vorläufige Serviceanforderungen.
Kann entscheiden: Welche Kandidaten eignen sich für eine Material- und Zeichnungsdiskussion.
Noch nicht etabliert: Teilebezogene Fähigkeit, kontrollierter endgültiger Materialzustand oder ein zuverlässiges vollständiges Produktionsangebot.
Phase B · Bedingte technische RFQ
Verfügbar: Aktuelle Zeichnung, kritische Merkmale und Serviceanforderungen, mit ausgewählten offenen Punkten.
Kann entscheiden: DFM-Feedback und ein klar qualifiziertes Budgetangebot mit einem Annahmeregister anfordern.
Noch nicht etabliert: Jede Dimension, Wärmebehandlungseffekt, Testergebnis oder Prozessfähigkeit, die zur Validierung markiert ist.
Phase C · Definierter RFQ-Umfang
Verfügbar: Genehmigte Designbasis, spezifiziertes Material/Oberfläche, Zielvolumen und wichtige Akzeptanzkriterien.
Kann entscheiden: Vergleichbare Produktionsangebote anfordern und Verantwortlichkeiten für Musterung und Abnahme vereinbaren.
Noch nicht etabliert: Testergebnisse, qualifizierte Werkzeugleistung oder Produktionslosabnahme bis zur Verifizierung.
Ein Materialdatenblatt kann die Auswahl von MIM-Legierungen eingrenzen, aber es kann nicht die Herstellbarkeit oder Akzeptanz eines bestimmten Teils feststellen. Übernehmen Sie die kontrollierte Zeichnung, den erforderlichen Materialzustand, die angebotenen Operationen und ungelöste Verifizierungsfragen in die RFQ. Weitere Hinweise zu geeigneten Werkstoffen finden Sie unter MIM-Materialauswahl-Leitfaden. Wo eine technische Prüfung zur Klärung der verbleibenden Wahl erforderlich ist, wird die Entscheidung im Artikel „Lieferantenbewertung“ detaillierter behandelt. Artikel zur Lieferantenbewertung deckt diese Entscheidung detaillierter ab.