
Beim konventionellen Press-und-Sinter-PM muss die Merkmalsorientierung im Hinblick auf Pulverbefüllung, Stößelbewegung, Kernunterstützung und Auswerfen des Grünlings bewertet werden. Die Verdichtungsrichtung in der Pulvermetallurgie schränkt das Teil-Design ein, da beim konventionellen Press-und-Sinter-PM Metallpulver entlang einer Werkzeugachse verdichtet wird und das ungesinterte Teil intakt ausgeworfen werden muss. Betrachten Sie einen gestuften Metallverbinder: seine axiale Bohrung kann gebildet werden …

Die Verdichtungsrichtung in der Pulvermetallurgie schränkt das Teil-Design ein, da beim konventionellen Press-und-Sinter-PM Metallpulver entlang einer Werkzeugachse verdichtet wird und das ungesinterte Teil intakt ausgeworfen werden muss. Betrachten Sie einen gestuften Metallverbinder: seine axiale Bohrung kann um einen geraden Kernstift gebildet werden, aber das Hinzufügen einer quer verlaufenden Positionierbohrung wirft eine andere Fertigungsfrage auf. Diese Bohrung muss möglicherweise nach dem Sintern gebohrt werden, obwohl der Rest des Körpers ein guter PM-Kandidat bleibt. Auswerferblockierende Hinterschneidungen, schlanke Kerne, dünne Wände und mehrstufige Abschnitte bergen separate Risiken für Werkzeugbau oder Dichtekontrolle. Die Aufgabe des Ingenieurs besteht darin, Merkmale zu unterscheiden, die direkt gepresst werden können, von denen, die spezielle Werkzeuge, Designänderungen oder Nacharbeiten erfordern – und festzustellen, welche Route wiederholt die fertige Zeichnung erfüllen kann.
Der Vorschlag Die PM-Verdichtungsrichtung kann ändern, welche Nuten zugänglich sind, welche Kerne unterstützt werden können und wie viel Kraft die Presse aufwenden muss.. Die Ausrichtung desselben Teils kann ein Merkmal vereinfachen, während ein anderes schwieriger auszuwerfen oder zu inspizieren ist. Diese Kompromisse sollten anhand der fertigen Zeichnung bewertet werden, bevor PM mit nachfolgender Bearbeitung gewählt oder eine MIM-Route verglichen wird.
Kurze Antwort: Markieren Sie auf dem CAD-Modell eine Kandidaten-Press- und Auswerferachse. Fragen Sie für jede Bohrung, jeden Schlitz, jede Nut, jede Stufe und jede Hinterschneidung, ob geradlinig bewegte Stößel oder unterstützte Kernstifte sie bilden können und ob der Grünling die Matrize verlassen kann. Überprüfen Sie dann die Pulverbefüllung, die Werkzeugsteifigkeit, die Grünfestigkeit und die Maßanforderungen über verschiedene gepresste Ebenen hinweg. Kennzeichnen Sie Merkmale als als gepresst, werkzeugabhängig, nach dem Sintern bearbeitet oder Neugestaltung erforderlich. Dies ist eine anfängliche PM-Designprüfung; der Werkzeuglieferant muss die tatsächliche Pressbewegung und Prozessfähigkeit verifizieren.
Warum schränkt die Pressrichtung das Design konventioneller PM-Teile ein?
Bei der konventionellen Pulvermetallurgie (PM) füllt eine abgemessene Menge Metallpulver eine starre Matrizenkavität. Obere und untere Pressstempel verdichten die Ladung; Kernstangen und speziell geformte Stempeloberflächen können bestimmte interne und externe Merkmale erzeugen. Der Pressling wird dann als ungesintertes Teil Grünteil entnommen und in einen Ofen überführt. Dieser Grünling muss eine ausreichende Kohäsion aufweisen, um Auswerfen und Handhabung zu überstehen, ist aber noch keine vollständig gesinterte Metallkomponente.
Ein CAD-Modell zeigt nicht die Bewegung, die zum Herstellen und Freigeben des Teils erforderlich ist. Bei der konventionellen PM müssen Stempel und Kerne mechanisch gangbaren Wegen folgen.. Eine Querbohrung kann ein Werkzeug erfordern, das von der Seite einfährt, während Standardstempel entlang der Hauptpressachse bewegt werden. Eine Rückwärtsverjüngung kann den Grünling in der Matrize gefangen halten. Diese Einschränkungen gelten für den geplanten Presswerkzeugbau; sie verhindern nicht, dass das fertige PM-Teil durch anschließende Bearbeitung hergestellt werden kann.
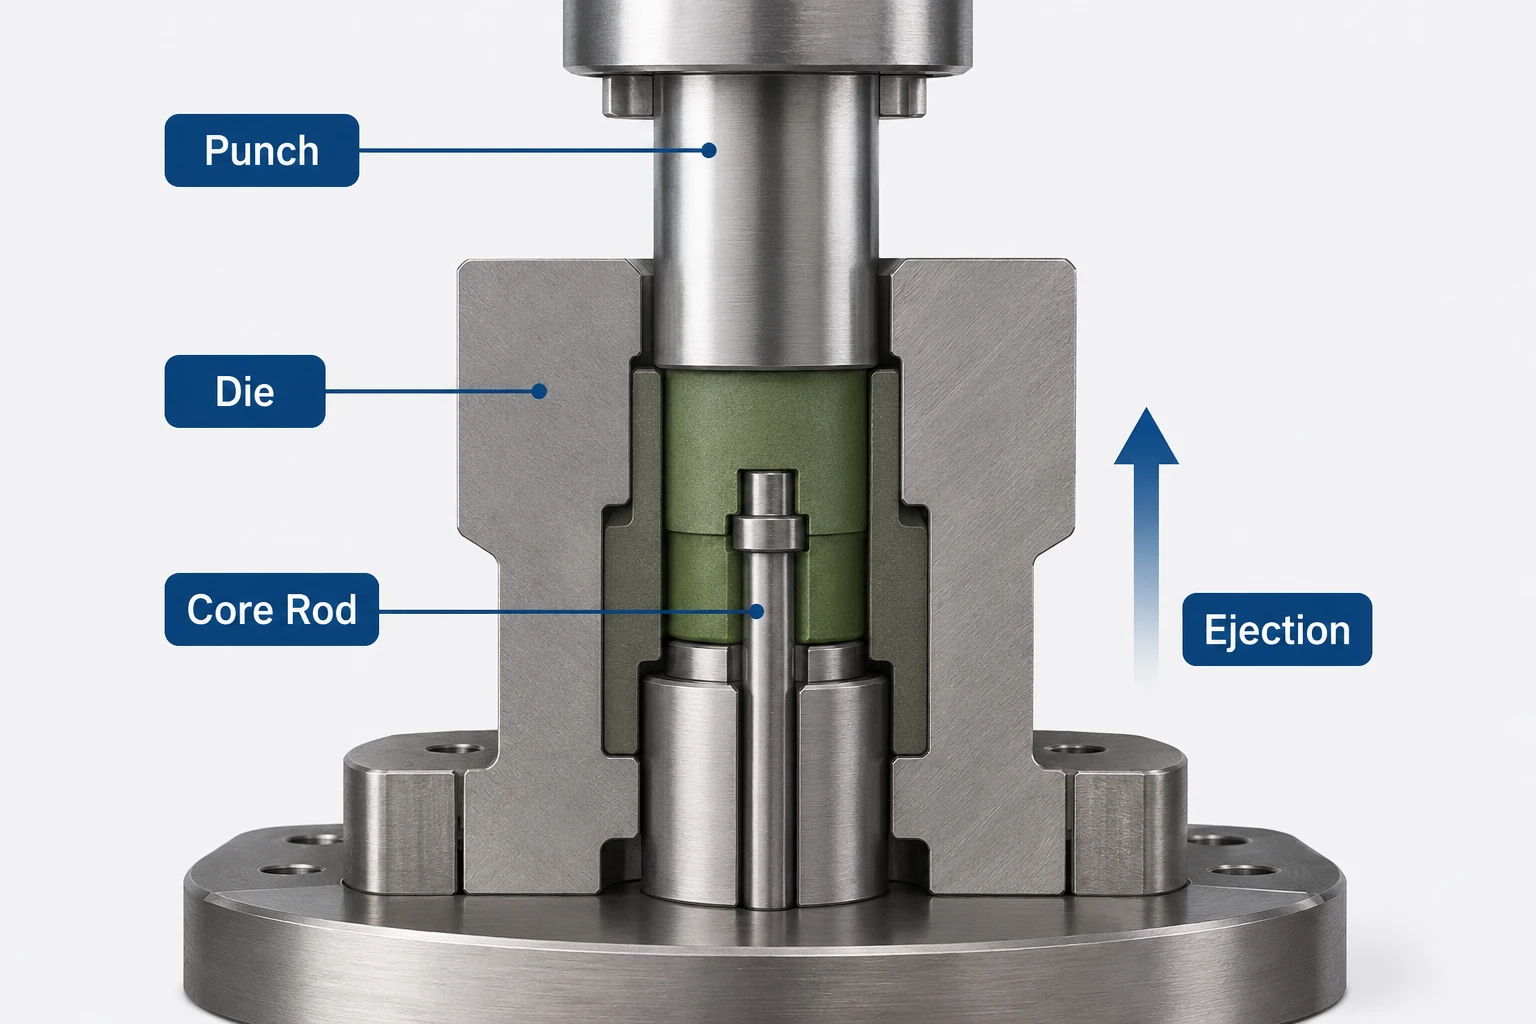
Funktionsweise von axialem Pressen und Auswerfen des Grünlings
Betrachten Sie ein ringförmiges Bauteil. Ein gerader Kerndorn, der auf der Pressachse sitzt, kann die zentrale Öffnung freihalten, während sich das Pulver darum verdichtet. Wenn die Stempel und die Matrize den Verdichtungszyklus abschließen, muss die Werkzeuganordnung es ermöglichen, dass das Teil aus dem Hohlraum austritt, ohne empfindliche Kanten abzureißen oder den Verdichtungsling zu verfangen. Die Tatsache, dass ein Loch axial ist, macht es zu einem besseren Ausgangskandidaten für die direkte Formgebung; es garantiert jedoch nicht, dass sein Durchmesser, seine Tiefe, die umgebende Wand oder seine Toleranz praktikabel sind.
Markieren Sie auf der Zeichnung eine Kandidaten-Pressachse die Zugang zu den Hauptflächen und kritischen Merkmalen bietet. Betrachten Sie das Teil von beiden Enden und prüfen Sie, wo Stempelgesichter und Kerndorne passen würden, ob die projizierte Fläche eine übermäßige Presskraft erfordert und ob der Verdichtungsling einen freien Auswurfweg hat. Wenn die Geometrie es zulässt, vergleichen Sie verschiedene Orientierungen. Der PM-Werkzeugmacher muss die Pressenkonfiguration, die einzelnen Stempelbewegungen und die unterstützten Kernpositionen bestätigen, bevor die Achse als genehmigte Werkzeugrichtung betrachtet werden kann.
Die Änderung der vorgeschlagenen Pressorientierung kann die Presskapazität sowie die Zugänglichkeit von Merkmalen beeinflussen. Bei vergleichbarem Zieldruck steigt die erforderliche Axialkraft mit der projizierten Stempelfläche (Kraft = Druck × projizierte Fläche). Eine Orientierung, die eine Nut leichter freigibt, erfordert möglicherweise eine größere Presse oder einen weniger stabilen Kern. Dieser Zusammenhang ist während der Konzeptprüfung nützlich, aber keine angebotsfertige Tonnagenberechnung: Pulverkompressibilität, Matrizenreibung, Werkzeugquerschnitte und tatsächliche Ausrüstungsgrenzen müssen ebenfalls bewertet werden.
Warum Pulverfluss und Grünfestigkeit wichtig sind
Metallpulver fließt während der Verdichtung nicht seitlich wie eine Flüssigkeit oder MIM-Feedstock, der in einen Spritzguss Hohlraum eintritt. Reibung zwischen den Partikeln und an der Matrizenwand schränkt die seitliche Bewegung ein und bewirkt, dass der Verdichtungsdruck entlang eines hohen oder gestuften Abschnitts unterschiedlich übertragen wird. Das Ergebnis können Variationen der Gründichte vor dem Sintern sein, selbst wenn die Matrizenkontur gefüllt ist. Schmierung, Pulvereigenschaften und die Wahl des Einzel- oder Doppelwirkungs-Pressens beeinflussen die Druckübertragung, aber eliminieren nicht die Notwendigkeit, lokale Abschnitte zu überprüfen.
Ein praktikables PM-Design muss drei zusammenhängende Bedingungen erfüllen: Pulver füllt den vorgesehenen Bereich; Matrizen und Kerne verdichten und stützen es; und der Grünling verlässt die Matrize unbeschädigt. Sintern und anschließende Nachbearbeitung können einen mechanisch eingeklemmten Grünling oder Risse, die beim Auswerfen entstehen, nicht zuverlässig ausgleichen. Das Press-and-Sinter Pulvermetallurgie-Übersicht beschreibt die vollständige Sequenz über diese Geometrie- und Werkzeugprüfungen hinaus.
Nachdem die Formgebungsbelastung entfernt wurde, kann der Grünling elastisch zurückfedern (Rückfederung) während seine Oberflächen in Kontakt mit der Matrize oder dem Kern bleiben. Rückzug und Auswerferreibung können dann Spannungen in der Nähe von engen Stegen, scharfen Übergängen und ungestützten Vorsprüngen konzentrieren. Die EPMA-Richtlinien für konventionelles Pressen identifizieren Druckübertragung, Matrizenreibung und Grünfestigkeit als relevante Prozessfaktoren. Ein Schnittbild mit Stempelweg und Auswerferpfeilen hilft zu zeigen, wo diese Spannungen auftreten können.
Prozessumfang: Hier bedeutet PM konventionelle, durch Pressen und Sintern verdichtete Pulvermetallurgie. Andere Pulvermetallurgie-Technologien, einschließlich MIM, verwenden andere Formgebungs- und Werkzeuganordnungen und sollten nicht nach derselben Regel der axialen Verdichtung beurteilt werden.
Welche Merkmale stehen im Konflikt mit der Press- und Auswerferrichtung beim PM-Verfahren?
Ein Merkmal wird zu einem direkten Formgebungsproblem, wenn es eine Werkzeugbewegung quer zur gewählten Verdichtungsachse erfordert oder die Entformung aus dem starren Gesenk verhindert. Kennzeichnen Sie diese Stellen, bevor das PM-Werkzeugkonzept finalisiert ist. Einige können durch sekundäre Bearbeitung oder eine genehmigte Sonderwerkzeuganordnung hergestellt werden; andere erfordern Geometrieänderungen. Die relevante Einschränkung ist die Fähigkeit der vorgeschlagenen Form- und Auswerfersequenz, keine pauschale Ablehnung komplexer PM-Teile.
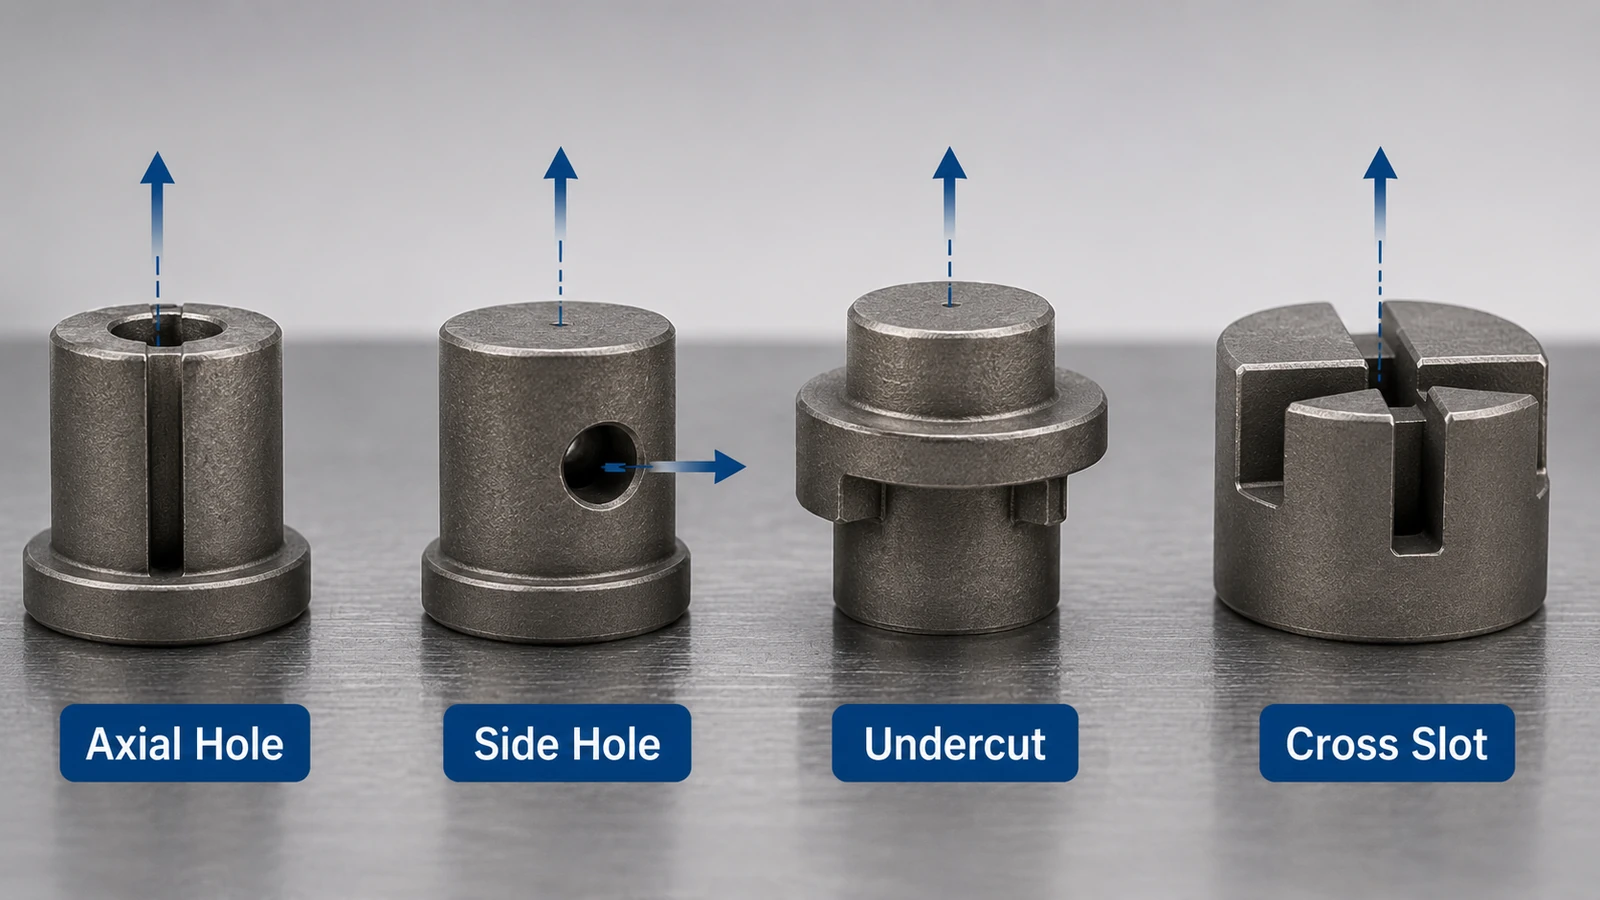
Seitliche Löcher und Querbohrungen: Warum die Richtung wichtig ist
Ein Loch, das sich in Pressrichtung durch das Teil erstreckt, kann um einen axialen Kernstift geformt werden. Ein Loch, das das Teil von einer Seite zur anderen durchquert, kann im Allgemeinen nicht mit denselben grundlegenden geradlinig bewegten Stempeln und Kernstiften geformt werden. Konventionelle PM-Zeichnungen sehen daher oft vor: Nachsinterschleifen von seitlichen Bohrungen. Kreuzschlitzschrauben, schräge Bohrungen und sich kreuzende Kanäle können ähnliche Fragen bezüglich des Fräserzugangs, der Werkstückspannung, der Gratkontrolle und der Positions Toleranzen aufwerfen.
Der MPIF / PickPM Designrichtlinien macht eine praktische Unterscheidung: Öffnungen entlang der Pressachse können mit Kernen geformt werden, während seitliche Bohrungen üblicherweise nach dem Sintern hinzugefügt werden. Eine Querbohrung sollte daher mit ihrem Bearbeitungszugang, ihrem Bezugspunkt und ihrer Entgratungsanforderung versehen sein. Eine Bohrung, die einen axialen Kanal kreuzt, kann auch einen inneren Grat hinterlassen, der allein durch Betrachtung der Außenfläche nicht verifiziert werden kann; die Zeichnung sollte angeben, ob die Kreuzung Teil eines Strömungswegs, einer Lagerpassung oder lediglich eines Positionierungsdetails ist.
Nicht alle Nuten sind gleich. Eine Nut, die sich zur oberen oder unteren Fläche öffnet, kann durch eine geeignete Stempelprojektion geformt werden, während eine seitlich eintretende Nut oder ein rückspringender Kanal eine andere Werkzeug- oder Bearbeitungstechnik erfordern kann. Ihre genaue Ausrichtung, Tiefe, Querschnitt und Öffnung bestimmen, welche Kategorie zutrifft. Der Begriff “Schlitz” allein ist keine ausreichende DFM-Bewertung.
Rücksprünge und umgekehrte Verjüngungen: Warum Auswerfen wichtig ist
Ein Rücksprung ist am problematischsten, wenn er beim Herausbewegen des Grünlings aus der Matrize eine mechanische Verriegelung erzeugt. Umgekehrte Verjüngungen, seitlich umschlossene Vertiefungen und einige ringförmige Nuten können die gerade Auswerfung verhindern. Da der Grünling vergleichsweise zerbrechlich ist, ist das Erzwingen des Ausstoßens über eine blockierende Kante keine zuverlässige Produktionsmethode. Ein kleiner Rücksprung kann das entscheidende Problem darstellen, selbst wenn jedes andere Merkmal unkompliziert ist.
Eine Schnittansicht mit dem vorgeschlagenen Auswerferpfeil zeigt, ob ein Hinterschnitt die tatsächliche Teilefreigabe behindert.. Eine durch eine Stempelvorsprung geformte Nut unterscheidet sich von einer ringförmigen Vertiefung, die hinter einer breiteren Gesenk- (Werkzeug-)wand gefangen ist. Ebenso ist eine Außenkontur, die das Gesenk beim Auswerfen freigibt, nicht gleichbedeutend mit einer Rückwärtsschräge, die sich unter einer Gesenk- (Werkzeug-)schulter verhakt. Der Freigabeweg, nicht der Name des Merkmals, bestimmt den Werkzeugkonflikt.
Werkzeuganordnungen mit zusätzlichen Bewegungen oder abnehmbaren Elementen können für einige Designs geprüft werden, sind jedoch nicht gleichwertig mit der üblichen axialen PM-Kompaktierung und können erhebliche Komplexität hinzufügen. Für viele Teile ist es praktikabler, das Merkmal zu entfernen, das Montage-Design zu ändern oder die Aussparung nach dem Sintern zu bearmeiden. Innengewinde und Außengewinde erfordern ebenfalls oft einen separaten Gewindeschneidprozess; die genaue Lösung hängt von der Position und dem verfügbaren Werkzeugzugang ab.
| Merkmal auf der Zeichnung | Warum eine Prüfung erforderlich ist | Mögliche PM-Antwort | Schlüsselfrage für den Ingenieur |
|---|---|---|---|
| Axialer Durchgangsbohrung | Der Kernstift muss gestützt werden und den Presszyklus überstehen | Wie gepresst, vorbehaltlich der Werkzeugprüfung | Kann der Stift und der umliegende Bereich stabil bleiben? |
| Seitenloch oder Querkanal | Öffnung ist senkrecht zum axialen Werkzeugweg | Nach dem Sintern bohren oder bearbeiten; das Design überdenken | Kann seine Position und der Grat kontrolliert werden? |
| Quernut oder seitlicher Einstiegsnut | Kann seitlichen Werkzeugzugang erfordern oder die Auswerferfunktion beeinträchtigen | Nutorientierung ändern, Spezialwerkzeug verwenden oder bearbeiten | Ist die Nut zu einer Stempelfläche offen oder an einer Seitenwand gefangen? |
| Rücksprung / Hinterschnitt | Potenzieller mechanischer Formschluss im Werkzeug | Entfernen, verlagern, das Design aufteilen oder später bearbeiten | Kann der Grünling die Form verlassen? |
| Interne Ringnut | Kann den Auszug des Umformwerkzeugs behindern | Sekundärbearbeitung oder alternative Geometrie | Ist die Nut funktional und zugänglich? |
| Innen- oder Außengewinde | Eine helikale Geometrie wird normalerweise nicht allein durch gerade axiale Verdichtung erzeugt | Gewindeschneiden, Gewindeformen, Rollen oder andere Fertigungswege | Welcher Gewindestandard und welche Prüfung sind erforderlich? |
If the completed geometry makes PM plus machining unattractive, the MIM-Leitfaden für Bohrungen, Schlitze und Hinterschneidungen behandelt die verschiedenen Kernzug-, Entformungs- und Sinterprobleme, die für dieselben Merkmale zu prüfen wären.
Zeichnungsanmerkung: Weisen Sie jedem transversalen Merkmal eine provisorische Route zu—Form mit zugänglicher Stempeloberfläche, Nachbearbeitung nach dem Sintern, Überarbeitung der Geometrie oder Bewertung spezialisierter Werkzeuge. Kennzeichnen Sie mechanische Auswerfersperren unabhängig von Bearbeitungsanforderungen. Dies unterscheidet ein Merkmal, das mit der vorgeschlagenen Werkzeugbewegung unvereinbar ist, von einem, das dennoch wirtschaftlich als Teil einer fertigen PM-Komponente hergestellt werden kann.
Wann werden axiale Bohrungen, dünne Wände und mehrstufige Geometrien zu PM-Kompaktierungsrisiken?
Ein Teil kann in der gewählten Richtung aus dem Werkzeug auswerfen und dennoch inkonsistent verdichten. Lange Kerne können sich verbiegen, enge Hohlräume können ungleichmäßig gefüllt werden, schmale Vorsprünge können beim Entnehmen beschädigt werden, und mehrstufige Stempel können unterschiedliche lokale Verdichtungsbedingungen erzeugen. Die nächste Machbarkeitsfrage ist, ob diese Merkmale wiederholt als stabile Grünteile geformt werden können, anstatt ob ihre Umrisse in das Werkzeug passen.
Kernstangenunterstützung bei kleinen und tiefen axialen Bohrungen
Kernstangen müssen unter Verdichtungs- und Auswerferlasten gerade bleiben. Eine Stange mit kleinem Durchmesser, die sich durch ein langes Merkmal erstreckt, kann sich verbiegen oder knicken, was den Verschleiß beschleunigt und die Bohrungsposition oder Geradheit verändert. Benachbarte Bohrungen können auch wenig Platz für robuste Werkzeuge oder ausreichende Wände lassen. Die Richtung einer Bohrung ist daher nur die erste Prüfung; Stangendurchmesser, ungestützte Länge, Führung, Abstand, umgebende Geometrie und erwartete Produktionsmenge müssen ebenfalls geprüft werden.
Für einen runden Kerndorn können kleine Durchmesseränderungen große Änderungen der Biegesteifigkeit bewirken: Das Flächenträgheitsmoment eines gleichmäßigen Kreisquerschnitts variiert mit der vierten Potenz des Durchmessers. Die Knickfestigkeit hängt auch von der freien Länge und den Lagerungsbedingungen ab. Diese Beziehungen deuten auf eine Empfindlichkeit hin, beweist eine feste zulässige PM-Lochgröße; der Werkzeugmacher muss Lasten berechnen und geeignete Anleitungen geben. Ein tiefes Sackloch erfordert daher möglicherweise eine andere Kernstützstrategie als ein durchgehendes Loch mit ähnlichem Durchmesser.
Ein axialer Sackloch, eine abgestufte Bohrung oder ein konischer Hohlraum können direkt gepresst werden, wenn der erforderliche Stempel oder Kern gestützt und unter Beibehaltung einer ausreichenden Pulverfüllung zurückgezogen werden kann. Tiefe, umgebende Wandstärke, Ausfahrweg und Maßtoleranz bestimmen, wie anspruchsvoll die Werkzeugkonstruktion sein wird. Solche Löcher sollten individuell bewertet werden, anstatt sie als reine Bearbeitungsmerkmale zu klassifizieren.
Dünne Wände und schmale Abschnitte während der Verdichtung
Lange, dünne Wände erfordern eine gute Werkzeugbefüllung und sorgfältige Werkzeugkonstruktion. Schmale Kavitäten können inkonsistente Pulverladungen erhalten; zerbrechliche Wände können beim Auswerfen abplatzen; und lokale Unterschiede bei der Verdichtung können die Grünfestigkeit und die Endabmessungen beeinflussen. Abrupte Wandübergänge sind ein weiterer Grund, Spannungskonzentrationen und Werkzeugunterstützung zu prüfen. Eine Erhöhung der Dicke oder die Erleichterung abrupter Übergänge kann die Herstellbarkeit verbessern, aber jede Änderung muss die funktionale Passform und den Lastpfad des Teils beibehalten.
Veröffentlichte PM-Konstruktionsleitfäden bieten allgemeine Abmessungen und Wanddickenverhältnis-Richtlinien für bestimmte Konstruktionssituationen; diese Beispiele sollten nicht in allgemeine Bestanden/Nicht bestanden-Grenzwerte umgewandelt werden. Pulvermaterial, Teilhöhe, Pressenkapazität, Kernstangendesign und Leistungsanforderungen beeinflussen alle, was ein einzelner Lieferant herstellen kann.
Der MPIF / PickPM Designrichtlinien zitiert ungefähr 1,52 mm (0,060 Zoll) als allgemeine Empfehlung zur Vermeidung sehr dünner Wände bei herkömmlichen gepressten PM-Teilen. Dies ist eine Richtlinie, kein universelles Minimum: die Höhe einer Wand, die angrenzende Kernunterstützung, die Pulvereigenschaften, die Pressenkonfiguration und die Betriebslasten können eine dickere Wand schwierig oder eine dünnere Wand machbar machen. Lange, schlanke Abschnitte müssen ebenfalls auf Füllkonsistenz und Grünfestigkeit geprüft werden.
Mehrstufige Stufen und ungleichmäßige Verdichtung
Mehrstufige Formen liegen nicht automatisch außerhalb der konventionellen PM-Fähigkeit. Hochentwickelte PM-Werkzeuge können mehrere unabhängig gesteuerte Stömpel und sorgfältig sequenzierte Bewegungen verwenden, um Naben, Flansche, Stufen und komplexere Konturen zu formen. Die technische Herausforderung besteht darin, sicherzustellen, dass jede Region eine geeignete Pulverladung und Verdichtungshistorie erhält, anstatt anzunehmen, dass sich alle Abschnitte auf die gleiche Weise verdichten.
Industrielle PM-Pressen können mehrere Stömpelbewegungen koordinieren, um gestufte und mehrstufige Geometrien zu erzeugen. Beispiele für typische PM-Teile nach MPIF zeigen den praktischen Einsatz solcher Werkzeuge. Jede Stufe kann eine andere Füllhöhe und Stömpelhub erfordern; Reibung und Wandstärke können immer noch lokale Dichteunterschiede erzeugen. Die Zeichnung sollte die als Montagebezugspunkte verwendeten Stufen und Oberflächen identifizieren, die Ebenheits-, Parallelitäts- oder Höhenanforderungen erfüllen müssen, damit der Lieferant die Prozessfähigkeit an diesen Stellen festlegen kann.
Untersuchen Sie bei gestuften Komponenten die Tiefe und Breite der Stufen, die Unterstützung kleiner Vorsprünge, die Position der Funktionsflächen und ob kritische Abmessungen Bereiche kreuzen, die unter unterschiedlichen Bedingungen verdichtet wurden. Im obigen repräsentativen Verbinder führt das Hinzufügen eines seitlichen Lochs zu einem Richtungs-Konflikt; die Änderung des Körpers zur Aufnahme einer hohen, schmalen Schulter schafft ein anderes Problem, das die Befüllung und die Robustheit des Grünteils betrifft. Beide müssen aus unterschiedlichen Gründen geprüft werden.
Konstruktionsauswirkung: Ein axialer Merkmal kann immer noch einen fragilen Kern erfordern, während ein mehrstufiges Teil mit unabhängig gesteuerten Stömpeln machbar sein kann. Allein die Merkmalsausrichtung und die Stufenzahl können die PM-Fähigkeit nicht bestimmen; die vorgeschlagene Werkzeugsequenz und die wiederholbare Qualität des Grünteils müssen verifiziert werden.
Wie beeinflussen Verdichtungsrisiken die Qualität und Dimensionsstabilität von PM-Teilen?
Eine Geometrie kann verdichtet werden und dennoch Produktionsprobleme verursachen. Ungleichmäßige Matrizenbefüllung, Reibung, ungestützte Merkmale oder lokale Unterschiede in der Grün-Dichte können sich vor dem Sintern als Beschädigung, als variable Sinterabmessungen oder als Inspektionsprobleme im fertigen Bauteil zeigen. Deshalb sollte ein anfängliches Werkzeugkonzept zusammen mit den funktionalen Toleranzen des Teils und den Produktionsabnahmekriterien bewertet werden.
Beschädigung des Grünteils während des Pressens und Auswerfens
Vor dem Sintern ist der Pressling anfällig für Rissbildung, Kantenabsplitterung oder Verlust eines dünnen Vorsprungs. Ein scharfer Übergang kann Spannungen konzentrieren; ein tiefer Hohlraum kann unvollständig gefüllt sein; und ein ungünstiger Auswerferpfad kann an fragilen Abschnitten ziehen oder daran reiben. Diese Beobachtungen begründen keine Fehlerrate ohne Tests, aber sie zeigen einem Ingenieur, wo der Werkzeugkonstrukteur zuerst suchen sollte.
Die Fertigungsstufe, in der ein Defekt zuerst auftritt, hilft, seine möglichen Ursachen einzugrenzen. Risse oder abgeplatzte Kanten vor dem Sintern erfordern eine Überprüfung von Füllung, Auswerferhub, Rückfederung, Auswerferkräften und Handhabung. Wenn der Grünling intakt ist, sich aber eine Schulterhöhe oder Ebenheit nach dem Sintern ändert, vergleichen Sie die lokale Dichteverteilung, die Ofenbedingungen, die Teileunterstützung und die nachfolgende Bearbeitung. Jedes Symptom kann mehr als eine Ursache haben. EPMA Pressrichtlinien beschreibt Rückfederungs- und Rissrisiken bei abrupten Querschnittsübergängen.
Für das Szenario eines gestuften Steckverbinders mag die ursprüngliche axiale Bohrung unkompliziert sein, während eine neue hohe Schulter einen dünnen Grünabschnitt einführen könnte. Ein Lieferant muss möglicherweise bestätigen, wie diese Schulter gefüllt wird, wie sie gestützt wird und ob das Kompaktteil den vollen Hub und den Auswurfzyklus übersteht. Das nachträgliche einfache Bearbeiten des seitlichen Lochs würde kein separates Problem der Grünfestigkeit in der Schulter lösen.
Dichtevariation, Sintern und Maßkontrolle
Unterschiedliche lokale Grün-Dichten können während des Sinterns und der Nachbearbeitung unterschiedliche Reaktionen hervorrufen. Konventionelle Press-und-Sinter-PM kann Wachstum, Schwindung oder relativ geringe Nettomaßänderungen zeigen, abhängig von der Pulvermischung, der Grün-Dichte, dem Legierungssystem, der Ofenatmosphäre und dem Sinterzyklus. Maßtoleranzen, die für MIM-Feedstock entwickelt wurden, sollten nicht auf ein gestanztes PM-Teil übertragen werden; der Lieferant benötigt material- und prozessspezifische Nachweise für die erforderlichen Toleranzen.
Lokale Dichte- und Prozessschwankungen können Ebenheit, Parallelität, Höhenverhältnisse zwischen Ebenen und die Streuung wichtiger Abmessungen beeinflussen. Sie können auch die mechanische Leistung beeinflussen. Ein Konstrukteur sollte nicht einfach eine gesamte Komponente als “risikoreich” einstufen, nur weil sie Stufen aufweist; die entscheidende Frage ist, welche Abschnitte Last tragen oder Montagebezugspunkte bilden und wie der Lieferant diese kontrollieren und inspizieren wird.
Wenn Maßhaltigkeit wichtig ist, bitten Sie um einen kontrollierten Vergleich von als gepresst, als gesintert und, falls verwendet, als kalibriert Messungen an denselben funktionalen Stellen. Eine globale Dichtezahl aus Masse und Volumen beweist allein noch keine gleichmäßige Dichte in einem gestuften Teil. Der Lieferant benötigt möglicherweise eine repräsentative Schnittuntersuchung, lokale Eigenschaftsprüfungen, eine Werkzeugfüllungsprüfung oder andere validierte Methoden, die für das Teil geeignet sind. Halten Sie die Messbezugspunkte der Zeichnung konsistent, damit keine Vorrichtungsfehler mit der Sinterbewegung verwechselt werden.
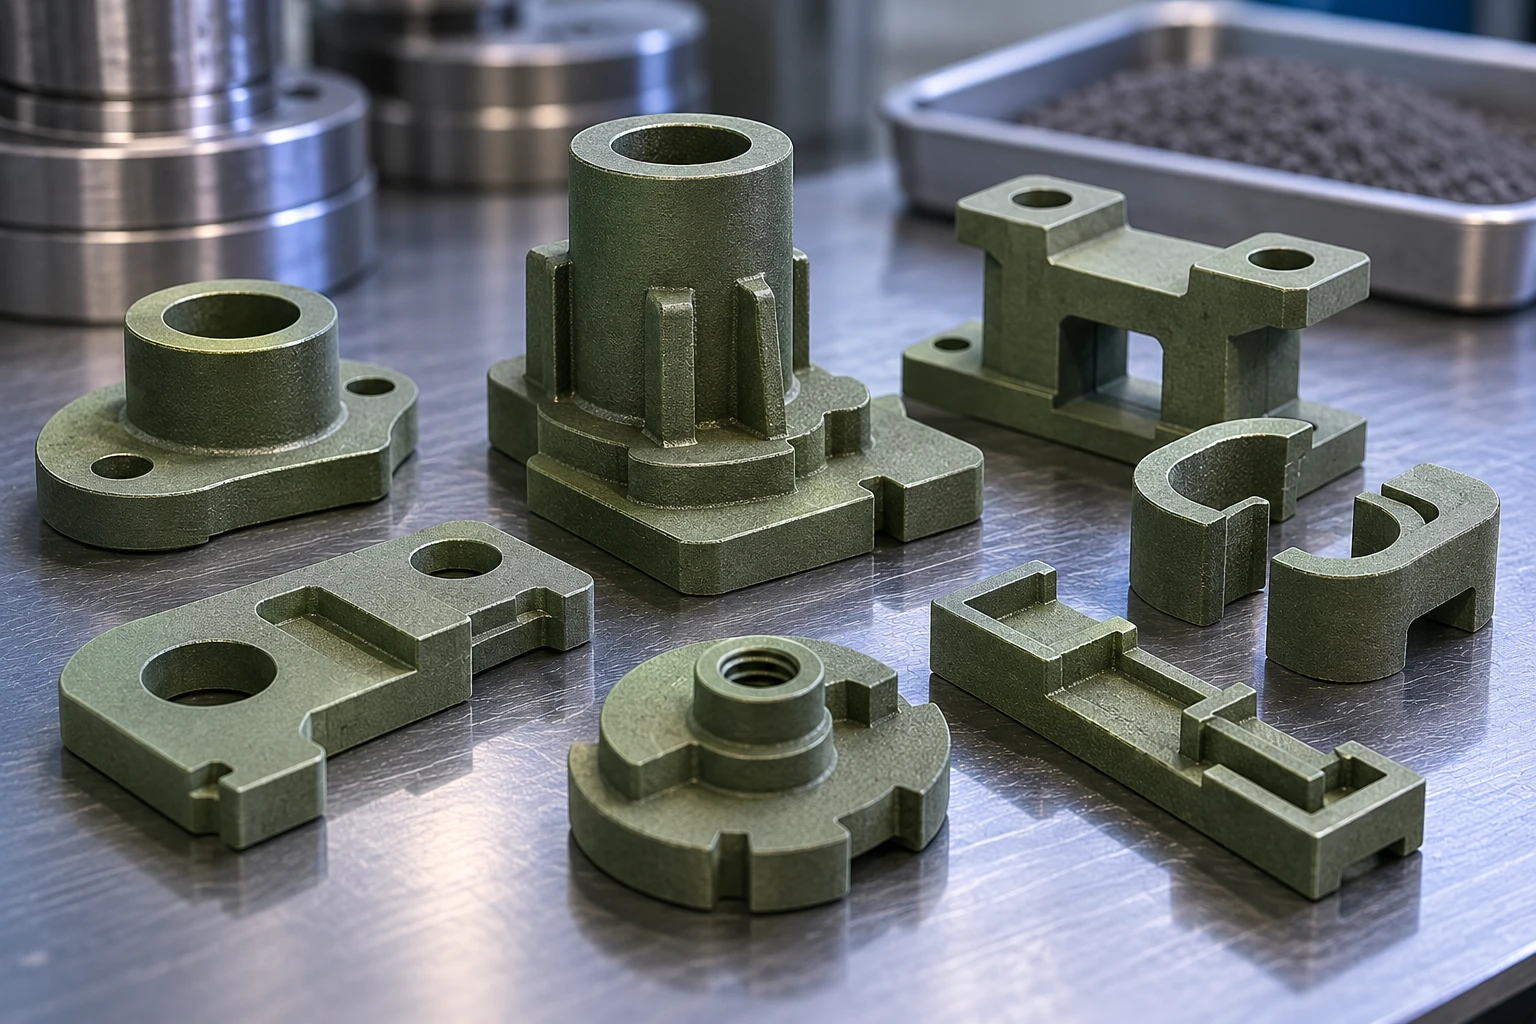
Die dargestellten gestuften und schmalen Querschnitte zeigen, wo lokale Verdichtungs- und Maßprüfungen erforderlich sein können; es sind keine gemessenen Dichte-, Schwindungs- oder Produktionsergebnisdaten dargestellt.
| Konstruktionsbedenken | Mögliche Fertigungsfolgeerscheinung | Zu anzufordernde oder zu prüfende Nachweise |
|---|---|---|
| Dünne Auskragung oder scharfer Übergang | Grünbruch, Abplatzungen, Handhabungsschäden | Werkzeugbewertung, Prüfteilinspektion, Kantenbeschaffenheit |
| Tiefe schmale Kavität | Ungleichmäßige Pulverfüllung, schwache lokale Sektion | Die-Fill und Grünkompakt-Prüfung für diesen Bereich |
| Mehrere gepresste Ebenen | Lokale Dichtevariation, Streuung bei Höhe oder Ebenheit | Strategie für Grün-Dichte, Sintermaße, Fähigkeit bei kritischen Ebenen |
| Langer schlanker axialer Kern | Werkzeugdurchbiegung, Bohrungsposition oder Geradheitstoleranz | Kernführung und Steifigkeitsprüfung, Bohrungsinspektionsplan |
| Post-Sinter-Seitenloch nahe Bezugspunkt | Zusätzliche Spannmittel und Positionsvariation | Spannvorrichtungs-Bezugsplan und Inspektionsmethode für Fertigteile |
Kalibrieren und Prägen können ausgewählte Abmessungen oder Oberflächenmerkmale nach dem Sintern verbessern, wenn geeignete Werkzeuge und Materialbedingungen verfügbar sind. Keine der beiden Operationen beseitigt einen Auswurf blockierenden Hinterschnitt oder repariert zuverlässig einen während der Verdichtung entstandenen Riss. Porosität kann auch beabsichtigt sein – zum Beispiel bei einem ölgetränkten Lager – und sollte anhand der spezifizierten Eigenschaften beurteilt werden, anstatt als automatischer Defekt behandelt zu werden.
Wie können Ingenieure PM-Konstruktionsgrenzen durch Neukonstruktion, Werkzeugbau oder Bearbeitung adressieren?
Sobald ein Zeichnungsrisiko identifiziert wurde, besteht die erste Aufgabe darin, festzustellen, ob die erforderliche Funktion auf einem praktikablen PM-Weg erzielt werden kann. Eine erfolgreiche Lösung muss nicht jede Sekundäroperation eliminieren. Sie sollte die wichtigen Merkmale beibehalten und eine wiederholbare, prüfbare fertige Komponente zu akzeptablen Kosten erzeugen.
Die konventionelle PM eignet sich weiterhin gut für viele Buchsen, Lager, Abstandshalter, Zahnräder, Naben, poröse oder ölimprägnierte Komponenten und hochvolumige Strukturteile. Mehrstufige Merkmale und konstruierte Konturen können ebenfalls mit geeigneten Werkzeugen geformt werden. Ihr Vorteil hängt davon ab, ob die erforderliche Geometrie, Eigenschaften und Abmessungen konsistent ohne unverhältnismäßige Sekundäroperationen erzielt werden können – nicht davon, ob das Teil perfekt symmetrisch ist.
Konstruktion von Merkmalen um die Pressrichtung herum
Beginnen Sie mit den Funktionen, nicht mit dem Werkzeug. Kann ein transversales Positionierloch durch ein axiales Merkmal ersetzt werden, ohne die Montage zu beeinträchtigen? Kann eine konkave Nut zu einer zugänglichen Flächennut werden? Kann ein abrupter Wanddickenübergang geglättet oder eine fragile Wand verstärkt werden? Gilt eine enge Positionsanforderung für das gesamte Teil oder nur für ein fertiges Bezugselement? Solche Fragen unterscheiden wesentliche Kundenanforderungen von Formen, die in CAD praktisch sind, aber für die Produktleistung unnötig sind.
Für das Beispiel des gestuften Verbinders ist die Verlagerung des Positionierungsmerkmals von einer Seitenwand auf eine axiale Fläche nur dann eine Option, wenn die Positionierungsfunktion und der Montagezugang erhalten bleiben. Ein anderes Design könnte eine gefangene Ringnut durch eine entfernbare Haltekomponente ersetzen oder sie auf einer zugänglichen Fläche positionieren. Solche Neukonstruktionsentscheidungen erfordern die Zustimmung der Mechanik und Montage; eine Geometrie, die sich leichter pressen lässt, aber die Verbindung schwächt oder ihre Bezugsstrategie ändert, ist keine erfolgreiche DFM-Verbesserung.
Eine Merkmaländerung ist nur dann nützlich, wenn sie kein Risiko auf andere Bereiche überträgt. Das Verschieben eines Lochs in Pressrichtung kann die direkte Formbarkeit verbessern, aber einen weniger robusten Kernstift erzeugen, einen strukturellen Abschnitt schwächen oder die Montage erschweren. Überarbeitungsentscheidungen sollten anhand der mechanischen Funktion, der Toleranz, der Inspektion und der Werkzeugzugänglichkeit dokumentiert werden.
Erfassen Sie für jede vorgeschlagene Designänderung das damit verbundene Fertigungsrisiko, das eliminiert wird und die funktionale oder Inspektionsanforderung, die dadurch beeinflusst wird. Eine Verlagerung eines Merkmals in Pressrichtung hat wenig Wert, wenn sie eine Verbindung schwächt, das Montagebezugssystem ändert oder woanders eine schwierige Bearbeitungseinrichtung hinzufügt. Vergleichen Sie die vollständigen Routen, wenn eine Überarbeitung ein Problem gegen ein anderes tauscht.
Werkzeugänderungen und sekundäre Bearbeitungsoptionen
Wenn die funktionale Geometrie nicht neu gestaltet werden kann, kann ein PM-Lieferant mehrstufige Stempel, gestützte Kernstangen, Stempeloberflächenmerkmale, alternative Teileausrichtung oder spezialisiertere Werkzeuge prüfen. Diese Routen können gangbar sein, aber ihre Kosten und Komplexität sollten bewertet und nicht als gegeben hingenommen werden. Das tatsächliche Pressendesign muss mit dem Werkzeugmacher bestätigt werden.
Ein anderer Weg ist, den Hauptkörper zu pressen und zu sintern und dann Merkmale durch Bohren, Gewindeschneiden, Fräsen, Schleifen oder andere Sekundärbearbeitungen hinzuzufügen. Kalibrieren kann dort eingesetzt werden, wo Nachpressen spezifizierte Dimensionsmerkmale verbessern kann; Nachpressen (Coining) kann ausgewählte lokale Merkmale oder Oberflächen unter kontrolliertem sekundärem Pressen verändern. Keiner der Schritte ersetzt einen geeigneten Verdichtungsplan, und beide erfordern möglicherweise teilespezifische Gesenke und Prozesskontrolle.
Sekundärbearbeitungen sollten als Route, nicht nur als Posten namens “Bearbeitung” spezifiziert werden. Fragen Sie bei einem seitlichen Loch, welche gesinterten Oberflächen das Spannungsbezugssystem festlegen, ob das Bohren einen Grat in einer kreuzenden Bohrung erzeugt, ob das Teil gereinigt werden muss und welche Messungen die endgültige Lochposition bestätigen. Bestätigen Sie bei einem Innengewinde den Gewindestandard, die Klasse oder Passung, die nutzbare Gewindetiefe und den Zugang. Als PickPMs Anleitung für Sekundärbearbeitungen erklärt, dass konventionelle PM bei Bedarf gebohrt, Gewinde geschnitten, gefräst, geschliffen und kalibriert werden kann; jeder Schritt muss immer noch der Fertigungszeichnung entsprechen.
Prozessplanung auf Feature-Ebene: Erfassen Sie den vorgesehenen Weg für jedes umstrittene Detail –als Rohling beibehalten, neu gestalten, Spezialwerkzeuge verwenden, nach dem Sintern bearbeiten oder nach der Fertigstellung prüfen. Eine zugängliche Bohrung kann auch dann akzeptabel sein, wenn direktes Pressen nicht möglich ist. Mehrere Aufspannungen, versteckte Grate oder eine schwierige Positionskontrolle können die Wirtschaftlichkeit des Fertigteils verändern.
Für den gestuften Verbinder kann PM plus ein kontrollierter Bohrprozess ein praktikabler Weg sein, wenn das Querloch erforderlich ist. Zusätzliche präzise positionierte seitliche Löcher oder interne Nuten können mehr Aufspannungen, komplexe Entgratungen und zusätzliche Prüfungen erfordern. Das Teil kann immer noch durch PM hergestellt werden; die Entscheidung ändert sich, wenn diese Operationen in die Kosten des Fertigteils einbezogen werden.
Wann sollten Ingenieure PM plus Bearbeitung mit MIM vergleichen?
Der aussagekräftige kommerzielle Vergleich ist zwischen fertigen Komponenten, die der gleichen Zeichnung entsprechen, nicht zwischen einem kostengünstigen PM-Rohling und einem fertigen MIM-Teil. Ein konventioneller PM-Rohling kann kostengünstig und für seinen Hauptkörper geeignet sein, aber seitliches Bohren, Gewindeschneiden, Entgraten, Kalibrieren, Vorrichtungen, wiederholtes Handling und zusätzliche Prüfungen können die endgültigen Herstellungskosten verändern. Umgekehrt kann MIM eigene Werkzeuginvestitionen, Anforderungen an Feedstock und Spritzguss, Kontrollen für Entbinderung und Sintern sowie Nachbearbeitungsschritte einführen.
Ein prozessübergreifender Vergleich ist gerechtfertigt, wenn wesentliche Merkmale wiederholte PM-Bearbeitung oder Spezialwerkzeuge erfordern oder wenn die spezifizierte Dichte, Abmessungen oder mechanischen Eigenschaften mit dem vorgeschlagenen PM-Prozess nicht nachgewiesen werden können. MIM sollte anhand der gleichen Zeichnung und Produktionsanforderungen bewertet werden, ohne anzunehmen, dass eine andere Formgebungsmethode automatisch billiger oder zuverlässiger ist.
| Teilesituation | Sinnvoller nächster Schritt | Was bestimmt die Entscheidung |
|---|---|---|
| Regelmäßige Geometrie mit axialen Bohrungen und handhabbaren Stufen | Prüfung der Machbarkeit mit konventioneller PM | Pressbarkeit, erforderliche Eigenschaften, Dichte, Volumen und Maßhaltigkeit |
| Eine zugängliche Seitenbohrung oder Gewinde | PM plus ein definierter Bearbeitungsschritt | Zugänglichkeit der Spannvorrichtung, zusätzliche Kosten, Toleranz und Entgratung |
| Viele Quermerkmale oder schwer zu bearbeitende Aussparungen | Vergleich von PM plus Bearbeitung und MIM DFM | Anzahl der Operationen, MIM-Werkzeugaktion, Sintern und Endkosten |
| Funktionale Hinterschneidung, die nicht entformt werden kann | Prüfung der Machbarkeit von PM-Bearbeitung oder Spezialwerkzeugen, dann MIM-Werkzeugbau | Ob einer der Prozesse das Teil ohne inakzeptable Werkzeugkomplexität freigeben kann |
| Dünne Wandstärken, mehrstufige kritische Abmessungen und anspruchsvolle Eigenschaften | Lieferantenspezifische Machbarkeitsprüfung für PM und MIM | Material, Verdichtungs-/Dichtungsplan, Toleranzen, Nachbearbeitung |
| Geometrie, die zuvor getrennte Teile kombiniert | Prüfung der Teilekonsolidierung und der gesamten Montagekosten | Machbarkeit, Montageeinsparungen, Werkzeugkosten, Produktionsvolumen |
Für die Kalkulation alle notwendigen Operationen bis zur Abnahme vergleichen: PM-Route = Verdichtung und Sintern + anwendbare Werkzeugamortisation + Bearbeitung + Kalibrierung/Oberflächenbearbeitung + Inspektion und Handling; MIM-Route = Feedstock und Spritzgießen + Werkzeugamortisation + Entbindern und Sintern + jegliche sekundäre Bearbeitung/Oberflächenbearbeitung + Inspektion und Handling. Materialwahl, Jahresmenge, Geometrie, Ausschuss, Ausrüstung und Toleranzanforderungen bestimmen das Ergebnis. Allein aus der Anzahl der Merkmale kann kein universeller Kosten- oder Volumen-Crossover abgeleitet werden.
Ein Angebot muss auch identifizieren, was noch nicht verifiziert: Press- und Formoperationen, Werkzeugzähler, zugängliche Bearbeitungsrichtungen, Werkzeuglebensdauer, Inspektionsaufwand, erwartete Ausbeute und jährliches Chargenmuster. Eine Bohrvorrichtung auf einem einfachen PM-Rohling kann wirtschaftlich sein; sich kreuzende Kanäle, die separate Vorrichtungen und eine interne Entgratung erfordern, können einen breiteren Prozessvergleich rechtfertigen. Eine reine Merkmalzählung kann nicht das Volumen oder die Kosten definieren, bei denen MIM vorzuziehen ist.
MIM kann nicht davon ausgegangen werden, dass jede Seitenbohrung oder Hinterschneidung ohne zusätzliche Werkzeugkomplexität gebildet wird. Es verwendet ein anderes Feedstock und eine andere Entformungsanordnung als axiales PM, aber eine seitliche Öffnung kann einen Schieber oder Kernzug erfordern und eine umschlossene interne Hinterschneidung kann schwer zu entformen bleiben. Die MIMA-Richtlinien für komplexe Designs behandelt die Werkzeugoperationen und anfänglichen Werkzeugkosten, die mit solchen Merkmalen verbunden sind. Entbindern, Sinterschwindung, Verzug und jegliche Präzisionsnachbearbeitung müssen ebenfalls bewertet werden. Die MIM vs. PM Prozessvergleich deckt die breitere Fertigungsentscheidung ab; die Leitfaden zur MIM-Konstruktionsprüfung vor der Werkzeugerstellung untersucht die detaillierten MIM-DFM-Anforderungen.
Eine vollständige Route muss identifizieren, wie die spezifizierte Geometrie gebildet wird, welche Oberflächen anschließend bearbeitet werden und wie die Endabmessungen verifiziert werden. Ein Stückpreisvergleich bleibt unvollständig, wenn einer der Prozesse von einer unbestätigten Werkzeugaktion, einer undefinierten Bearbeitungsanordnung oder einer nicht verifizierten Inspektionsmethode abhängt.
Jeder Angebotsvergleich sollte das gleiche anerkannte Material, kritische Toleranzen, Inspektionsplan und jährliche Volumenannahmen verwenden. Werkzeugamortisation und akzeptable Bearbeitungszugaben sind projektspezifisch – keine veröffentlichte feste Schwelle, die automatisch PM oder MIM auswählt.
Was sollten Ingenieure bei einer PM-Teichzeichnung prüfen?
Markieren Sie auf der Zeichnung die vorgesehene Press- und Ausstoßachse, trennen Sie mechanische Entformungskonflikte von Risiken der Pressqualität und identifizieren Sie die kritischen Bezugspunkte und Funktionsabmessungen. Eine einzelne Hinterschneidung, die das Teil im Werkzeug blockiert, kann eine Neukonstruktion erfordern, während mehrere geringfügige Probleme mit praktischen Werkzeugen beherrschbar sein können. Die Machbarkeit hängt von jedem Risiko und seiner vorgeschlagenen Lösung ab, nicht von der Anzahl der Checklistenpunkte. Platzieren Sie den Ausstoßpfeil auf der Schnittansicht mit den kritischen Merkmalen, damit der Werkzeugmacher deren Ausrichtung eindeutig beurteilen kann.
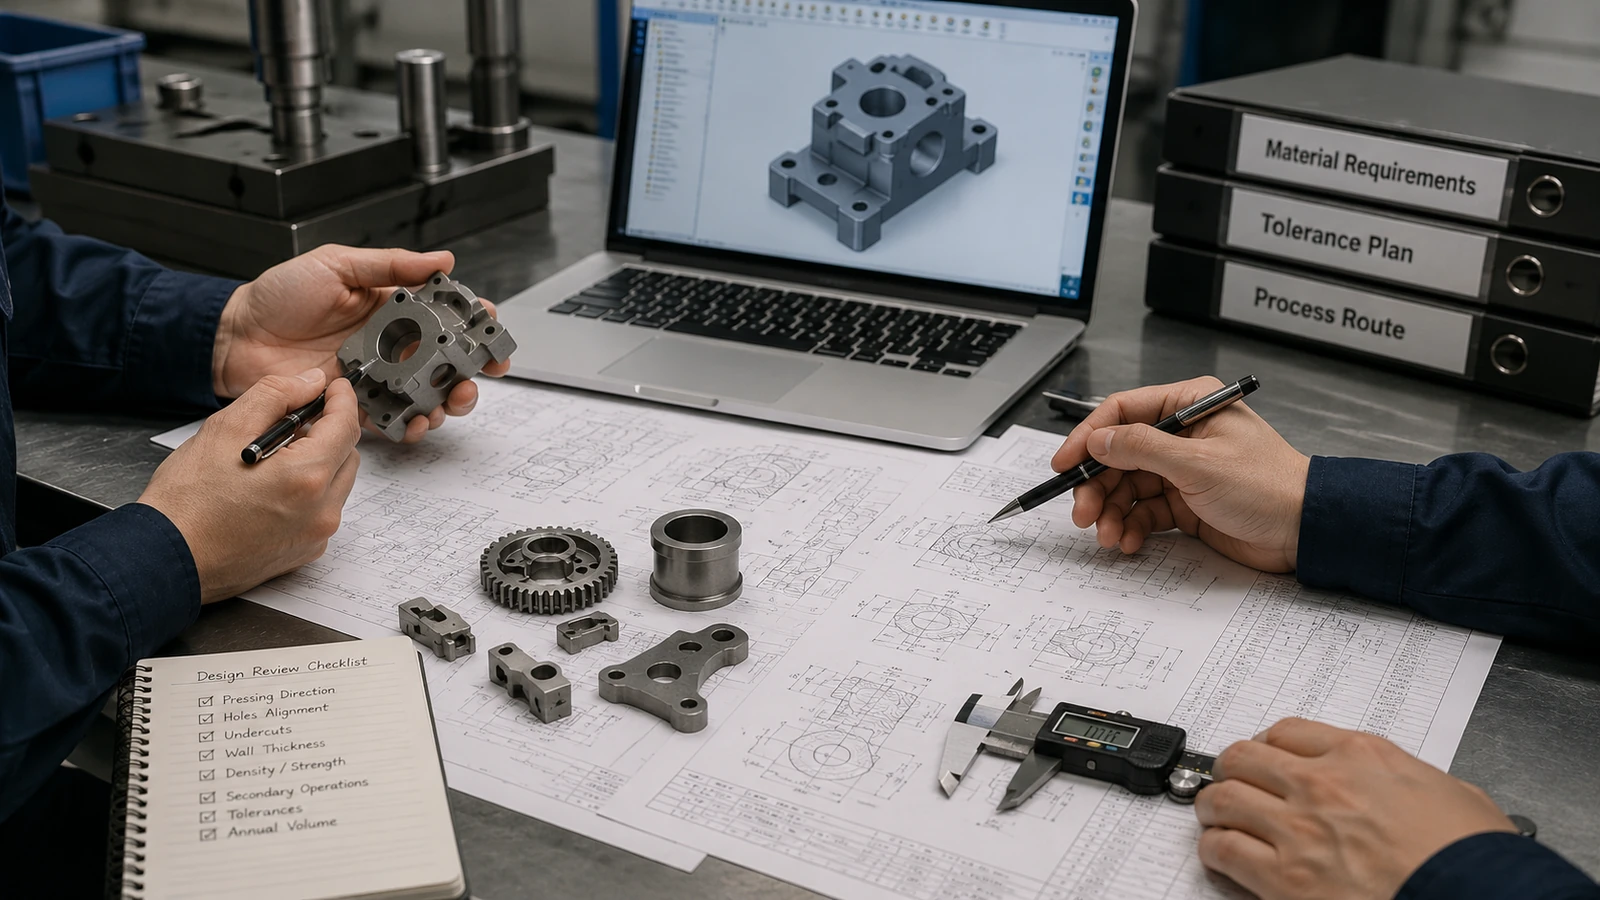
Checkliste für die Zeichnungsprüfung der Verdichtungsrichtung
Kennzeichnen Sie die Zeichnung oder das CAD-Modell mit folgenden Prüfpunkten:
- Kandidatenachse: Zeichnen Sie die wahrscheinliche Verdichtungs-/Auswerferrichtung und markieren Sie Flächen, die mit axialen Werkzeugen nicht zugänglich sind.
- Lochorientierung: Trennen Sie durchgehende Sacklöcher, Sacklöcher, quer verlaufende Löcher und sich kreuzende Kanäle; notieren Sie Durchmesser, Tiefe und Toleranzen.
- Auswerferbarrieren: Heben Sie Hinterschnitte, gefangene Nuten, konkave Kanten und andere potenzielle mechanische Sperren hervor.
- Kernunterstützung: Markieren Sie kleine, tiefe, eng beieinander liegende Löcher und ihre umliegenden Wandabschnitte zur Werkzeugprüfung.
- Wand- und Ebenengeometrie: Identifizieren Sie hohe dünne Wände, schmale Vorsprünge, abrupte Übergänge, tiefe Taschen und mehrere gepresste Ebenen.
- Funktionale Anforderungen: Unterscheiden Sie kritische Maße, Bezugselemente, lasttragende Merkmale und Inspektionsorte von nichtkritischer kosmetischer Geometrie.
- Wahrscheinliche Sekundärbearbeitungen: Beschriften Sie jedes potenzielle gebohrte, Gewinde geschnittene, gefräste, kalibrierte oder anderweitig bearbeitete Merkmal.
- Anforderungsprofile: Geben Sie Werkstoffgüte, Dichte-/Porositätsziel (falls relevant), Festigkeit, Verschleiß-, Korrosions- oder andere spezifizierte Eigenschaften an.
- Ökonomie: Erfassen Sie das geschätzte Jahresvolumen, die Losgröße und ob das Kostenziel für einen PM-Rohling oder eine vollständig bearbeitete Komponente gilt.
Weisen Sie jedem signifikanten Merkmal eine vorläufige Klassifizierung zu: pressachsenkompatibel, benötigt Werkzeugvalidierung, erfordert Nachbearbeitung nach dem Sintern, oder benötigt Neukonstruktion/Prozessvergleich. Die Klassifizierung wird erst nach Bestätigung der Stößelbewegungen, Kernunterstützung, Material- und Inspektionsfähigkeit durch den Lieferanten zu einer Produktionsentscheidung.
Die Antwort des PM-Lieferanten sollte Folgendes beinhalten: ein kommentiertes Werkzeugbewegungskonzept oder einen gleichwertigen Fertigungsplan, die den transversalen Merkmalen zugewiesenen Operationen, die Bezugs- und Inspektionsstrategie für kritische Abmessungen und die Bedingungen, die eine Versuchsverdichtung erfordern. Jeder ungelöste Punkt sollte eine Verifizierungsmethode haben, wie z. B. Werkzeugprüfung, Untersuchung von Grünlingen oder gemessene Versuchsabmessungen, bevor der Fertigungsweg genehmigt wird.
Was für eine PM- oder MIM-Machbarkeitsprüfung bereitzustellen ist
Ein effektives RFQ-Paket ermöglicht es dem Lieferanten, Routen anhand derselben technischen Anforderungen zu vergleichen. Stellen Sie folgende Informationen bereit, sofern verfügbar:
Geben Sie an, welche Merkmale funktionsfest sind und welche zulässige Konstruktionsalternativen darstellen. Ein PM-Hersteller benötigt die Freiheit, eine axiale Ausrichtung oder Werkzeugstrategie vorzuschlagen, ohne heimlich eine kritische Passung zu ändern. Die PickPM / MPIF-Spezifikations-Checkliste betont ebenfalls die Teilefunktion, die realen Arbeitsbedingungen, Montagezeichnungen und Volumeninformationen – nicht nur eine nominale 3D-Form.
| Information | Warum es wichtig ist |
|---|---|
| 2D-Zeichnung mit Bezugselementen und Maßtoleranzen | Identifiziert kritische Oberflächen, Positionsanforderungen und Prüfbedingungen |
| 3D-STEP-Modell | Zeigt interne Kanäle, Wandstärkenänderungen, Hinterschneidungen und Merkmalsorientierung |
| Material, funktionale Eigenschaften und anwendbare Normen | Bestimmt, ob der vorgeschlagene PM/MIM-Prozess mit den Leistungsanforderungen kompatibel ist |
| Jährliches Volumen und vorgesehene Losgröße | Unterstützt den Vergleich von Werkzeugkosten, Produktion und Nachbearbeitung |
| Gewindespezifikationen und Anforderungen an die Oberflächenbeschaffenheit | Klärt, welche Details eine Nachbearbeitung erfordern und welche Abnahmekriterien gelten |
| Aktueller Produktionsprozess, falls vorhanden | Zeigt bestehende Bearbeitungs-, Montage-, Ausbeute- oder Inspektionsarbeiten auf |
| Mögliche Pressrichtung und geometrische Merkmale, die geändert werden dürfen | Zeigt dem Lieferanten, welche Geometrie fest vorgegeben ist und welche Designkompromisse akzeptabel sind |
Der PM-Prozess ist praktikabel, wenn Pulverfüllung, Verdichtung, Kernunterstützung, Auswerfen des Grünteils, Sintern und Nachbearbeitung alle die Anforderungen der Fertigungszeichnung erfüllen bei dem erforderlichen Produktionsvolumen. Wenn mehrere Merkmale spezielle Werkzeuge oder Bearbeitungen erfordern, vergleichen Sie die vollständigen PM- und MIM-Prozesse mit identischen Abnahmekriterien, bevor Sie sich für ein Spritzguss- oder Presswerkzeug entscheiden.







