
إجابة سريعة على أسئلة الرسم ومراجعة DFM من CNC إلى MIM: حدد الأبعاد الوظيفية، والميزات المرجعية، والضوابط الهندسية على الرسم الحالي لـ CNC. لكل خاصية، سجل الغرض منها، والتفاوت المعتمد، ومخاطر انكماش MIM المحتملة أو خطر التشوه، والمسار المقترح بعد التلبيد أو العمليات الثانوية، وطريقة الفحص النهائية. التفاوت الضيق لـ CNC ليس حرجًا وظيفيًا تلقائيًا، ولكنه يظل ...
أسئلة الرسم ومراجعة DFM من CNC إلى MIM
إجابة سريعة: حدد الأبعاد الوظيفية، والميزات المرجعية، والضوابط الهندسية على الرسم الحالي لـ CNC. لكل خاصية، سجل الغرض منها، والتفاوت المعتمد، ومخاطر انكماش MIM المحتملة أو خطر التشوه، والمسار المقترح بعد التلبيد أو العمليات الثانوية، وطريقة الفحص النهائية. التفاوت الضيق لـ CNC ليس حرجًا وظيفيًا تلقائيًا، ولكنه يظل مطلبًا للرسم حتى يوافق مالك التصميم على أي تغيير. احتفظ بالأبعاد التي لا يوجد لها دليل تصنيع موثوق أو طريقة قبول متفق عليها مفتوحة للتحقق قبل التصنيع بالقالب.
المرحلة 1 · فهم المشكلة
لماذا تحتاج سماحيات رسومات CNC إلى مراجعة قبل تصنيع قوالب MIM
تعتبر رسومات CNC الحالية بياناً صالحاً لمتطلبات المنتج الحالية، ولكنها قد تعكس أيضاً طريقة تشغيل الجزء وفحصه. قد يكون البعد الضيق ضرورياً لآلية مجمعة؛ وقد يكون من السهل بدلاً من ذلك الاحتفاظ به ضمن إعداد التشغيل الأصلي. الرسم وحده لا يخبر دائماً المورد الجديد للتصنيع أي موقف ينطبق.
تقوم آلات CNC بإزالة المواد ويمكنها إنهاء ميزات محددة في عمليات متتالية باستخدام تجهيزات ومسارات أدوات محددة. تبدأ تقنية MIM بجزء أخضر مصبوب، يليه إزالة المادة الرابطة والتلبيد. يتغير حجم الجزء النهائي أثناء التلبيد؛ وتعتمد نتيجة الأبعاد على مادة التغذية والمادة، وهندسة المقطع، وتعويض القالب، والدعم، والتحكم في العملية، وأي عمليات تشطيب. قد لا يكون سطح مرجعي تم إنشاؤه عن طريق التشغيل موجوداً بنفس الشكل في جزء تم تلبيده.
يجب أن تميز مراجعة الرسم ثلاثة قرارات: أي الأبعاد تحمي وظيفة المنتج، وأيها حساسة لعملية MIM المقترحة، وكيف سيتم تصنيع كل متطلب والتحقق منه. السماحيات الحالية لا تصبح أوسع لمجرد أن العملية تتغير. ولا تتطلب كل ميزة ذات سماحية دقيقة بالضرورة تشغيلاً بعد التلبيد.
A متطلب التصميم و التصنيع هما قراران مختلفان. يمكن أن تظل سماحية موضع الفتحة المعتمدة من العميل دون تغيير عند انتقال الجزء إلى MIM؛ ويحتاج المورد بعد ذلك إلى مسار تصنيع وفحص يمكنه تلبيته. قد يستحق البعد المرتبط بإعداد CNC الأصلي مراجعة التصميم، ولكن لا يمكن تغييره دون موافقة مالك التصميم. احتفظ بتغييرات التصنيع المقترحة منفصلة عن مراجعات الرسم المعتمدة.
مخاطر وظيفية
قد يفشل ثقب الدبوس، أو وجه التحديد، أو واجهة الانزلاق في التجميع حتى عندما تبدو بقية القطعة مقبولة.
مخاطر القالب
إذا كان الغرض من الميزة غير واضح، فقد يتم تحديد تعويض الانكماش ومخصصات العمليات الثانوية بناءً على افتراضات خاطئة.
مخاطر القبول
قد يتم قياس نموذج أولي CNC وجزء إنتاج MIM مقابل مراجع إعداد مختلفة ما لم يتم الاتفاق على خط الأساس وخطة الفحص.
إذا لم يتم اختيار عملية التصنيع بعد، فإن مقارنة بين MIM والتصنيع باستخدام CNC يتناول المقايضات الأوسع للعملية. ينطبق الاستعراض البعدي أدناه بمجرد تقييم مسار من CNC إلى MIM.
خط الأساس للرسم: قم بتأكيد مراجعة الرسم وتحديد الأبعاد التي تتحكم في التجميع أو الحركة أو المحاذاة أو الختم أو القبول قبل تقييم قدرة MIM.
المرحلة 2 · تحديد وتصنيف
ما هي الأبعاد في رسم CNC الحاسمة للوظيفة؟
البعد الحرج هو البعد الذي يتحكم في نتيجة مطلوبة، وليس ببساطة البعد ذي أصغر قيمة للتفاوت. ابدأ بكيفية ملاءمة المكون لتجميعه. اسأل عما سيحدث إذا كانت ميزة عند الحد الأعلى أو الأدنى، أو إذا تغير موضعها أو اتجاهها. يمكن أن يحكم البعد الوظيفي الخلوص، أو التداخل، أو المحاذاة، أو نقل الحمل، أو الختم، أو حركة الانزلاق، أو فحص القبول المطلوب من قبل العميل.
عندما لا يكون القصد الوظيفي واضحًا، تتبع سلسلة بسيطة من السبب والنتيجة: ميزة → حالة الاقتران → سلوك محتمل خارج الحدود → معيار القبول المطلوب. على سبيل المثال، يمكن لفتحة التوصيل تحمل بعض التباين في القطر ومع ذلك لا تزال تتطلب تحكمًا موضعيًا دقيقًا لأن الدبوس المقترن يجب أن يدخل دون تحميل جانبي. على العكس من ذلك، فإن الحافة الدقيقة بصريًا ليست حرجة وظيفيًا تلقائيًا ما لم تحدد متطلبات الغلاف أو التلامس أو المناولة أو المظهر حدًا. سجل السبب بدلاً من مجرد تسليط الضوء على كل تفاوت صغير في ملف PDF.
ضع في اعتبارك مكون تحديد موضعي صناعي صغير افتراضي مكون تحديد موضعي صناعي صغير يجري تحويله من التصنيع باستخدام الحاسب الآلي (CNC) إلى القولبة بالحقن المعدني (MIM). سيتم فحص فتحة الدبوس الخاصة به (F1)، وسطح التحديد (F2)، وسطح التلامس المنزلق (F3)، والمحيط غير المتصل (G1) من خلال نفس خطوات مراجعة الرسم. الهندسة ومعرفات الميزات تخطيطية؛ فهي لا تمثل رسمًا معتمدًا للعميل أو نتائج إنتاج XTMIM المقاسة.
تطابقات التجميع والأبعاد المتزايدة
تحديد الثقوب، مقاعد الدبابيس، الفتحات، واجهات الأعمدة، خلوص البراغي، والميزات الأخرى التي تتزاوج فعليًا مع جزء آخر. سجل المكون المتزاوج والسلوك المقصود: خلوص حر، تحديد متحكم فيه، تداخل، دوران، أو نقل حمل. يمكن أن يكون قطر الثقب وموقعه لهما عواقب وظيفية مختلفة؛ مراجعة أحدهما فقط يمكن أن تفوت فشل التجميع.
عند F1، ثقب الدبوس, تحقق من التطابق المحدد مع الدبوس وموقع الثقب بالنسبة للتجميع المتزاوج. معرفة القطر الاسمي وحده لن تحدد ما إذا كان الدبوس يتوافق بشكل صحيح بمجرد جلوس المكون.
علاقات الإسناد والموقع
افصل ميزات الإسناد المحددة في الرسم عن الأسطح المستخدمة فقط لتثبيت الجزء أثناء تشغيل CNC. تحدد الإسنادات الوظيفية كيفية تحديد موقع المكون في التجميع الفعلي. يجب تفسير الضوابط الهندسية مثل الموضع، والتعامد، والتسطيح، أو المظهر الجانبي بالنسبة لمخطط الإسناد المطبق عندما يحدده الرسم.
F2 هو وجه التحديد. إذا كان التجميع يجلس مقابل F2، فإن تسطيحه وتوجيهه بالنسبة لـ F1 يمكن أن يحدد ما إذا كان الدبوس يتوافق، حتى عندما يكون عرض الجزء الإجمالي ضمن التفاوت. أكد هذه العلاقة الوظيفية قبل اختيار مخطط الإسناد والفحص.
أسطح الحركة والاتصال الوظيفية
راجع واجهات الانزلاق، الختم، الدوران، والتآكل كسطوح وظيفية حتى عندما تبدو التفاوتات البعدية الرقمية عادية. في هذه المناطق، يمكن أن يكون ملمس السطح، هندسة التلامس، حالة المادة، أو التشطيب مهمًا بقدر بعد خطي واحد. تحتاج ميزات الخيط أيضًا إلى مراجعة وظيفية للتشابك والتثبيت، ولكن ليس كل ثقب مصبوب أو فتحة خلوص يجب تصنيفها تلقائيًا على أنها حرجة الدقة.
F3 هو سطح التلامس المنزلق. قد يحتاج إلى متطلب لحالة السطح وفحص للحركة الوظيفية، وليس مجرد قياس للعرض. على النقيض من ذلك، G1 هو المحيط غير المتصل، وهو مرشح للمراجعة كهندسة عامة فقط إذا كانت الخلوص، السلامة، المظهر، أو متطلبات المنتج الأخرى لا تجعله حرجًا.
| ميزة مثال | ما الذي يتحكم فيه | سؤال يجب طرحه | تصنيف أولي |
|---|---|---|---|
| F1 · ثقب دبوس | ملاءمة الدبوس ومحاذاة التجميع | ما الذي يتزاوج مع الثقب، وأي علاقة موضعية مهمة؟ | حرج وظيفيًا؛ قم بتقييم القطر والموقع بشكل منفصل |
| F2 · وجه التحديد | علاقات الجلوس والتوجيه والإسناد | هل يتمركز التجميع أو يتحدد موضعه على هذا السطح؟ | مرشح إسناد حرج وظيفياً |
| F3 · وجه الانزلاق | سلوك الحركة والتلامس | ما هي الحركة والملمس وسلوك التآكل الذي يجب الحفاظ عليه؟ | سطح حرج وظيفياً |
| G1 · المحيط الخارجي | ربما المظهر أو الغلاف العام | هل يؤثر على الخلوص أو التجميع أو المناولة أو متطلبات أخرى؟ | مراجعة قبل التصنيف كغير حرج |

سجل الميزات الوظيفية: سجل كل معرف ميزة، والغرض منه الاقتران أو الغرض الوظيفي, وأي علاقة حجم أو هندسية مهمة. استخدم هذا السجل لفحص تفاوتات CNC الأصلية.
المرحلة 2 · مراجعة متطلبات الرسم الحالية
أي تفاوتات CNC يجب الحفاظ عليها أو إعادة تقييمها؟
لا يسمح التصنيف القائم على الوظيفة للمورد بتغيير رسم العميل. إنه يحدد السبب الهندسي وراء كل متطلب ويشير إلى المكان الذي قد يكون فيه التوضيح مفيدًا. يظل مالك التصميم مسؤولاً عن الموافقة على أي تفاوت معدل أو مخطط مرجعي أو متطلب سطح أو ملاحظة رسم.
المتطلبات التي يجب أن تحمي وظيفة الجزء
حافظ على القيود المعتمدة التي تحدد تفاوت التجميع الضروري، أو الموضع، أو المحاذاة، أو الحركة، أو الختم، أو التحميل، أو التبادلية. احتفظ بعناصر التحكم الهندسية ذات الصلة، وظروف المواد والسطح، وملاحظات القبول مع الميزة التي تحكمها. إذا كان الرسم يحتوي على متطلب موضع على F1 بالنسبة للوجه المحدد F2، فإن معاملة قطر الفتحة وحدها كمتطلب سيكون نقلًا غير مكتمل.
قد يلزم الاحتفاظ بالتفاوت حتى عندما يكون تصنيعه مكلفًا. ينتمي سؤال التكلفة هذا إلى مراجعة مسار التحكم في MIM، وليس إلى قرار غير رسمي لإضعاف متطلب وظيفة المنتج.
تفاوتات موروثة من CNC تحتاج إلى مراجعة التصميم
ابحث عن كتل التفاوت الافتراضية الضيقة بشكل عام، والأبعاد المرتبطة براحة إعدادات CNC، أو المقاطع غير المتصلة التي لم يتم تسجيل سبب وظيفي لها بعد. هذه الميزات هي مرشحة للتوضيح، وليست أبعادًا آمنة تلقائيًا للتخفيف. تحقق من تأثيرات التراكم المخفية، وخلوص التجميع، والمواصفات الجمالية، وواجهات الأدوات، والعمليات اللاحقة قبل اقتراح تغيير.
بالنسبة لـ G1، قد يكون المحيط غير المتصل مناسبًا للهندسة العادية التي يتم التحكم فيها بالعملية. ومع ذلك، يجب على مالك التصميم أولاً التأكد من أنه لا يتحكم في خلوص الغلاف أو متطلب مخفي آخر. بالنسبة لميزة ملولبة، قم بتوضيح متطلبات المشاركة والقوة؛ لا تفترض أنه يمكن قولبة أو تنصت اللولب أو ثقبه التجريبي دون مراجعة.
مثال G1 · قد لا يزال الحافة غير المتصلة تتحكم في الخلوص
يحدد رسم CNC محيطًا يتم التحكم فيه بإحكام، على الرغم من أن G1 لا يبدو أن له اتصالًا مباشرًا بالتزاوج. قد يظل الكفاف يحدد خلوص غلاف التجميع أو ما إذا كان الجزء النهائي يناسب تجهيزة لاحقة. تحقق من أقرب هندسة محيطة والحد الأدنى للخلوص في الحالة المعالجة النهائية مع مالك التصميم. إذا لم يكن للتفاوت الأصلي دور وظيفي ضروري، فاطلب مراجعة تصميم موثقة؛ وإلا احتفظ به وقم بتقييم مسار MIM المقترح مقابل هذا المتطلب.
| حالة المراجعة | استخدم عندما | الإجراء الهندسي | من يؤكد؟ |
|---|---|---|---|
| الحفاظ على | المتطلب يحمي وظيفة أو واجهة معتمدة | نقل المتطلب المحدد إلى مراجعة قدرة MIM والتحقق منها | يؤكد مالك التصميم المتطلب؛ يقوم المورد بتقييم المسار |
| إعادة التقييم | يبدو أن التفاوت موروث من CNC، بدون وظيفة موثقة | اسأل عما إذا كان التفاوت البديل أو نهج التصميم مقبولاً | مالك التصميم يوافق على أي مراجعة أو يرفضها |
| توضيح | سياق الاقتران المفقود، أو قصد نقطة الإسناد، أو الحالة النهائية، أو معايير الاختبار | الحصول على الرسومات، أو معلومات التجميع، أو توضيح القبول | الهندسة والجودة لدى العميل، مع مدخلات من المورد |
تظل متطلبات الرسم الأصلية سارية المفعول
تظل التفاوتات العامة سارية حتى يوافق العميل على مواصفات معدلة. قد يشير المورد إلى تفاوت مقيد بشكل غير ضروري أو يقترح حدودًا مختلفة للميزات الوظيفية وغير الوظيفية، ولكنه لا يستطيع اعتبار رسم CNC الحالي مستبدلاً دون موافقة.
عندما يحدد التقييم البعدي أيضًا مشكلات في المواد أو الهندسة أو تصميم القالب، تحقق منها مقابل مراجعة تصميم MIM قبل تصنيع القالب.
تصرف التفاوت: وضع علامة على المتطلبات كـ محفوظة، في انتظار موافقة التصميم، أو تتطلب توضيحًا. يجب إدخال المتطلبات المعتمدة فقط والعناصر المفتوحة المحددة صراحةً فقط في مقارنة القدرة التصنيعية.
المرحلة 3 · تقييم المخاطر والقدرات
هل يمكن لتقنية MIM تلبية متطلبات الأبعاد الحرجة؟
إن كون الميزة حاسمة وظيفيًا لا يعني تلقائيًا أنها ستكون صعبة التصنيع بتقنية MIM. وبالمثل، فإن ميزة تبدو غير حرجة يمكن أن تجعل الأبعاد الوظيفية المجاورة غير مستقرة إذا أدت هندستها إلى انكماش غير متساوٍ أو تشوه. قارن بين الخاصية المطلوبة و مسار التصنيع المقترح بدلاً من مقارنة CNC و MIM كما لو كان لكل منهما رقم تفاوت عالمي واحد.
مخاطر الانكماش والهندسة والتشوه
تم تصميم قوالب MIM حول التغير المتوقع في الأبعاد أثناء إزالة المادة الرابطة والتلبيد، ولكن الهندسة المحلية وظروف العملية تؤثر على مدى ثبات وصول الجزء إلى شكله النهائي. يمكن أن تؤدي الانتقالات من الأقسام السميكة إلى الرقيقة إلى انكماش غير متساوٍ وانحناء؛ كما يمكن للأقسام المحلية الثقيلة والمناطق الطويلة غير المدعومة أن تؤثر على مواضع الميزات المجاورة. راجع هذه الميزات أثناء مراجعة DFM لأن السماح بانكماش إجمالي صحيح اسميًا قد يترك ثقبًا وظيفيًا أو سطح تحديد خارج التفاوت.
يمكن أن يبدأ التباين في الأبعاد قبل التلبيد. يحدد الملء والتعبئة هندسة الجزء الأخضر؛ تزيل عملية إزالة المادة الرابطة المادة الرابطة بينما يجب أن يحتفظ المدمج المسحوق بشكله؛ يدفع التلبيد عملية التكثيف ومعظم الانكماش. يمكن أن يؤدي تعديل بُعد القالب إلى تعويض تحول متوسط ثابت، ولكنه لن يلغي التشوه أو الانحناء المتغير. الـ إرشادات التصميم الخاصة بجمعية القولبة بالحقن المعدني (MIM) يربط اختلافات سمك الجدار بالانكماش غير المنتظم ومشاكل التحكم في الأبعاد. إذا تحول ثقب، افحص ظروف القولبة، والأدوات، والدعم، والتلبيد قبل تحديد سبب واحد.
إن دليل MIM الخاص بالجمعية الأوروبية لمتالورجيا المساحيق يحدد أيضًا تباين سمك الجدار كمصدر قلق للتحكم في الأبعاد. في رسم CNC إلى MIM، تحقق مما إذا كانت هذه الانتقالات تقع بالقرب من ثقب محمي، أو نقطة مرجعية، أو سطح تلامس. يشير دليل تصميم الصناعة إلى خطر يجب التحقيق فيه؛ دليل المورد الخاص بالخصائص فقط يمكن أن تحدد ما إذا كانت السماحية المطلوبة قابلة للتحقيق في الجزء المقترح.
تُدخل هندسة الثقب المصبوب مصدرًا آخر لخطأ الموضع المحتمل. الـ إرشادات تصميم EPMA تشير إلى أنه يمكن دعم دبابيس النواة ذات الثقب الكامل من كلا الطرفين، بينما يكون دبوس الثقب الأعمى المدعوم من طرف واحد أكثر عرضة للانحراف تحت تدفق المادة الخام. إذا كان تتطلب هندسة F1 المقترحة نواة نحيفة أو أحادية الطرف، تحقق من دعم النواة، وعمق الثقب، والاتجاه، وظروف التشكيل، بالإضافة إلى تشوه التلبيد اللاحق. يجب أن يحدد الرسم الهندسي الهندسة الفعلية قبل تعيين هذا الخطر لـ F1.
في المكون الافتراضي، يمكن أن يؤدي قسم سميك بالقرب من F1 إلى تغيير موضع الثقب النهائي على الرغم من أن هذا القسم ليس له وظيفة تجميع مباشرة. قد يستجيب F2 للانحناء أو تلامس الدعم، بينما يحتاج F3 إلى تقييم لهندسة التلامس النهائية وحالة السطح. يتطلب كل آلية ممكنة دليل فحص أو تجربة قبل أن يمكن اعتبارها سببًا لخاصية فاشلة.
مثال F1 · قطر التجويف يمر، لكن الدبوس يعلق
افترض أن قطر F1 في مكون تجريبي ضمن حدوده المعتمدة، لكن الدبوس المقابل لا يدخل بحرية عندما يكون المكون مثبتًا على F2. قد يأتي الفشل من موضع الثقب أو اتجاهه، أو افتراض خاطئ لمرجع التجميع، أو مشكلة في الجزء المقابل؛ حجم التجويف المقبول لا يعزل السبب. افحص أولاً مراجع مرجع التجميع المعتمدة، ثم قم بقياس قطر F1 وموضعه الهندسي كخصائص منفصلة في نفس حالة الجزء النهائي. إذا تم تأكيد خطأ الموضع، قارن الملاحظات عبر التجاويف المتاحة وظروف التجربة وراجع خطة دبوس النواة/الأدوات ودعم التلبيد. احتفظ بالسبب والطريق التصحيحي غير مؤكد حتى تكتمل تلك الفحوصات.
مقارنة متطلبات CNC مع قدرة MIM المقترحة
سجل البعد الحالي، والتفاوت، وعلاقة المرجع، والحالة السطحية، ومتطلب القبول لكل ميزة حرجة. ثم اطلب من المورد الإشارة إلى المقترح بمسار التلبيد النهائي أو المسار المتحكم فيه بعد التلبيد، والدليل المتاح لدعمه. يمكن أن يشمل هذا الدليل هندسة معتمدة قابلة للمقارنة، وبيانات تطوير العملية، وقياسات تجريبية تمثيلية، أو نتائج فحص على أجزاء تجريبية فعلية.
مراجعة كل خاصية في أربع مراحل: (1) كتابة متطلبات الرسم المعتمد الدقيقة ومرجعيات البيانات الأساسية؛ (2) تحديد المسار المقترح لـ MIM وحالة الفحص النهائية؛ (3) تسجيل أقوى دليل متاح؛ (4) تعيين سؤال غير محلول، مالكه، وإجراء تحقق. بالنسبة لـ F1، يتطلب قطر الفتحة وموضعها بالنسبة لـ F2 مقارنات منفصلة. المسار المدعوم للقطر وحده لا يثبت أن الفتحة تلبي أيضًا تفاوت موضعها.
اطلب حزمة أدلة تسمي المادة ومسار التغذية، ومراجعة الرسم، وتحديد الأداة أو التجويف عند الاقتضاء، وحالة القياس، والخاصية المقاسة فعليًا، وإعداد الفحص. القيمة المتوسطة وحدها غير كافية للحكم على التكرارية: افحص الانتشار المتاح، وتوزيع العينة، وما إذا كانت طريقة القياس يمكنها حل التفاوت المحدد. يجب أن يكشف سجل E1 المستند إلى جزء مشابه عن الاختلافات الهامة مثل توزيع سمك الجدار أو الوصول إلى البيانات الأساسية. يمكن لنتائج تجربة E2 دعم القرارات الخاصة بالجزء؛ فهي لا تثبت تلقائيًا استقرار E3 للإنتاج المعتمد.
أدلة المورد لكل خاصية بعدية
- E0 · فرضية هندسية
يُقترح مسار من مراجعة الرسم أو مبادئ MIM العامة، ولكن لا تتوفر قياسات قدرة ذات صلة. سجل الاقتراح كـ غير متحقق منه.
- E1 · خبرة معتمدة قابلة للمقارنة
توجد بيانات لميزات مماثلة في ظل ظروف مادة وهندسة وعملية وبيانات أساسية/فحص قابلة للمقارنة. مفيدة للفحص، ولكن يجب الكشف عن الاختلافات؛ إنها ليست تأهيلًا خاصًا بالجزء.
- E2 · قياسات تجريبية خاصة بالجزء
الأجزاء الفعلية من المسار المقترح لها قيم مقاسة للخصائص المطلوبة، باستخدام مخطط المرجع المتفق عليه وحالة الجزء النهائية. يدعم هذا التحقق من صحة مرحلة العينة، وليس وعدًا بتكرار الإنتاج.
- E3 · دليل تكرار الإنتاج
القياس المتكرر ضمن خطة إنتاج محكمة يدعم الميزات المحددة عبر الدورات ذات الصلة، أو تجاويف القالب، أو الدفعات، حسب الاقتضاء. هذا دليل أقوى ضمن نطاق عمليته الموثق، وليس ضمانًا عالميًا لتفاوتات MIM.
قاعدة الإثبات: سجل E0–E3 بشكل منفصل لكل خاصية مطلوبة. إذا كان تفاوت الرسم، أو المرجع، أو شرط القياس، أو دليل القدرة ذي الصلة مفقودًا، فضع علامة على الخاصية مفتوح / مطلوب التحقق. E0 و E1 لا يثبتان أن العملية المقترحة تلبي الجزء الفعلي. تسميات E0–E3 هي اصطلاح تتبع عملي محدد لهذا التقييم؛ وهي لا درجات القدرة التي وضعتها ISO أو MPIF أو معيار صناعي آخر.
لا تستبدل نطاق تفاوت MIM منشور عام ببيان جدوى خاص بالميزة. الحجم الاسمي، والمادة، وتوزيع الجدران، وموضع الميزة، واستراتيجية القالب، والدعم، والتشطيب الثانوي يمكن أن يغير ما هو عملي. الصفحة المرجعية الأوسع حول تفاوتات MIM مفيدة للخلفية، ولكنها ليست بديلاً عن التأكيد الخاص بالجزء.
| الميزة | متطلب الرسم للمقارنة | قلق محتمل في MIM | الدليل لا يزال مطلوبًا | التقييم الحالي |
|---|---|---|---|---|
| F1 · ثقب دبوس | القطر والموقع بالنسبة لـ F2 | إزاحة الموقع، الانكماش المحلي، أو التشوه | اقتراح القالب والعينات المقاسة لكلا الخاصيتين | E0 / مفتوح: لم يتم تقديم دليل تجريبي خاص بالجزء |
| F2 · وجه التحديد | التسطيح والعلاقة بـ F1 | تغير الشكل المعتمد على الدعم | استراتيجية المرجع وقياسات التسطيح التجريبية | E0 / مفتوح: المرجع النهائي ونتائج التجربة غير مؤكدة |
| F3 · وجه الانزلاق | الشرط المطلوب للاتصال والسطح | ملمس السطح بعد التلبيد أو تغير السطح الوظيفي | متطلبات التشطيب المعتمدة والفحص الوظيفي | مفتوح: متطلبات السطح المعتمدة وغير المقدمة |
| G1 · المحيط | الحدود العامة للملف والمحيط | تغيير محتمل في الأبعاد ولكن قد تكون الوظيفة أقل حساسية | تأكيد المالك للتصميم للمساحة اللازمة | مفتوح: لم يتم تأكيد متطلبات المساحة من مالك التصميم |
هذا سجل فحص ما قبل التجربة؛ لا يُدّعى وجود تفاوت مقاس، أو قدرة مورد تم التحقق منها، أو موافقة عميل. يتم تغطية اعتبارات إضافية متعلقة بالهندسة في كيف تؤثر أبعاد الجزء على جودة أجزاء MIM.
كيفية تفسير نتيجة القدرة
ملاءمة محتملة: يوجد مسار موثوق، يخضع للتحقق. يتطلب التحقق: المسار معقول ولكنه لم يثبت بعد للجزء. فجوة تم تحديدها: يتعارض المتطلب مع المسار أو الدليل المتاح. لا ينبغي أبدًا تحويل بيان ثقة غير مدعوم إلى موافقة.
سجل دليل القدرة: سجل كل قلق يتعلق بقدرة الخاصية، مع الدعم مستوى الدليل, وفجوة غير محلولة. يجب أن تعالج طريقة التحكم المتطلبات البعدية الفعلية - وليس مجرد الشكل العام للجزء.
المرحلة 4 · اختيار طريقة التحكم
كيف يجب التحكم في كل بُعد حرج في القولبة بالحقن المعدني (MIM)؟
قم بتعيين مسار تصنيع مرشح لكل خاصية مطلوبة باستخدام تقييم القدرة. قد تلبي ميزة مصقولة بالفعل التفاوت الوظيفي الخاص بها؛ قد تتطلب ميزة أخرى تغييرات في الأدوات، أو التحجيم، أو التشغيل الآلي الانتقائي، أو إعادة التصميم. حدد التحقق المطلوب لكل مسار. قد يؤدي تشغيل كل سطح يبدو دقيقًا إلى محو الفائدة الاقتصادية لتقنية MIM دون تحسين متطلب غير حرج.
الأبعاد التي قد تظل كما بعد التلبيد
تعتبر الميزة مرشحة للتحكم المباشر بتقنية MIM عندما يمكن للقالب المقترح وعملية التلبيد من المورد تلبية متطلبها النهائي بشكل موثوق مع تكرار مقبول. قد تندرج الملامح الخارجية العامة في هذه الفئة عندما يؤكد مالك التصميم حدود وظيفتها ومحيطها. قد تكون الميزة الوظيفية مناسبة أيضًا كما بعد التلبيد عندما تم التحقق من تفاوتها وهندستها؛ الأهمية الوظيفية وحدها لا تستلزم التشغيل الآلي باستخدام الحاسب الآلي (CNC).
قد تظل G1 كما بعد التلبيد بعد يؤكد مالك التصميم متطلبات محيطها، وخلوصها، ومظهرها. لا يسمح اختيار هذا المسار بتغيير التفاوت الأصلي للرسم.
خيارات التحكم في الأدوات، والتصميم من أجل قابلية التصنيع (DFM)، والتلبيد
يتم معالجة بعض المخاطر البعدية قبل دخول الأجزاء إلى الفرن. يجب النظر في تصميم القالب، واستراتيجية البوابة وخط الفصل، وانتقالات سمك الجدار، وتعويض الانكماش، ودعم التلبيد معًا مع الميزة الوظيفية. إذا كان انتقال سمك الجدار يهدد موضع F1 أو تسطيح F2، فقد تتطلب المراجعة تغييرًا في الهندسة، أو استراتيجية تعويض مختلفة للقالب، أو دعمًا معدلاً، أو تطويرًا للعملية.
تعويض القالب ليس ضمانًا مستقلاً للتفاوت: يجب التحقق منه على الأجزاء الفعلية، وقد يؤثر تغيير في ميزة واحدة على ميزة أخرى. يجب أن يظل الرسم، والقالب، والعينات التجريبية، وطريقة القياس متوافقة عبر التكرارات.
فصل إزاحة بعدية قابلة للتكرار عن اتساق ضعيف للعملية. إذا أظهرت العينات المتتالية تحولًا مشابهًا بالنسبة لنقطة مرجعية معتمدة، فقد يكون تصحيح القالب أو العملية الذي تمت مراجعته مرشحًا. إذا كان التحول الملاحظ يختلف مع اتجاه الدعم، أو التجويف، أو التشغيل، فإن مجرد تحريك ميزة في القالب يمكن أن يحول المتوسط دون حل الانتشار. تحقق من مصدر التباين وتحقق من المسار المتغير قبل الاعتماد على التصحيح؛ قد يؤدي تغيير تجريبي في F2 أيضًا إلى تغيير العلاقة المقاسة مع F1.
مثال F2 · وجه التحديد يتمايل على مقعد التجميع الخاص به
افترض أن نسخة MIM من قوس صغير تتمايل على مقعد التجميع الخاص بها على الرغم من أن الارتفاع الإجمالي الاسمي مقبول. قد ينشأ وجه تحديد غير متساوٍ من هندسة المقطع المحلي، أو تلامس الدعم، أو حالة قولبة سابقة، لكن العرض وحده لا يحدد أي منها. تحقق من التسطيح ونمط الجلوس/التلامس على العينات النهائية، وربط النتيجة باتجاه التلبيد وترتيب الدعم الفعلي، وراجع كيفية الإشارة إلى F2 في التجميع. إذا كان التباين منهجيًا، ففكر في تغيير معتمد للقالب أو الدعم؛ إذا سمح التصميم والوصول بذلك، فقم بتقييم التشغيل الانتقائي للوجه. بعد أي تصحيح، أعد التحقق من F1 بالنسبة للنظام المرجعي المعتمد. يظل المسار المناسب خاصًا بالمشروع.
عند الحاجة إلى التحجيم أو التشغيل الانتقائي أو إعادة التصميم
عندما تكون النتائج كما بعد التلبيد غير مرجحة لتلبية خاصية مطلوبة بشكل موثوق، قم بتقييم محليًا ضبط حجم أجزاء MIM, التشغيل بعد التلبيد، أو مراجعة التصميم. يمكن أن يكون التحجيم مفيدًا لبعض الميزات التي يمكن الوصول إليها والمناسبة؛ لا ينبغي افتراض قدرته على تصحيح كل علاقة هندسية. قد يكون الحفر الانتقائي، أو توسيع الثقوب، أو اللولبة، أو التجليخ، أو التشطيب مناسبًا للثقوب المحددة، أو الخيوط، أو الأوجه المرجعية، أو أسطح التلامس عندما يبررها الوظيفة والتكلفة الإجمالية للعملية.
لـ F1، فصل قطر الفتحة عن موقع الفتحة. يمكن توسيع ثقب موجود لتحسين القطر والتشطيب عندما يكون الثقب الأولي مناسبًا، ولكنه عادةً ما يتبع المحور الحالي للثقب و لا يجب التعامل معه كتصحيح لثقب خارج الموضع. يتم وصف هذا القيد في إرشادات Guhring لاستكشاف أخطاء توسيع الثقوب وإصلاحها. إذا كان موضع F1 بالنسبة لـ F2 حرجًا وخارج نطاق التفاوت المعتمد، فقم بتقييم ما إذا كانت طريقة التشغيل الآلي المرجعية بالبيانات مثل عملية التجويف المناسبة، ممكنة مع وجود مخزون كافٍ وتثبيت مستقر ومخطط بيانات نهائي متفق عليه. بدلاً من ذلك، قد يلزم معالجة السبب الجذري من خلال ضوابط DFM أو الأدوات أو التلبيد. تحقق من القطر و الموضع بشكل مستقل على الجزء النهائي؛ لا يمكن لتصحيح الحجم وحده سد فجوة الموقع.
. بالنسبة لـ F2، يمكن النظر في خطوة تصحيح فقط إذا كان يمكن الحفاظ على وظيفة مرجع السطح المحدد المطلوبة وكانت طريقة التشغيل الآلي أو التحجيم ممكنة. بالنسبة لـ F3، قد تكون هناك حاجة إلى التشطيب بسبب متطلبات التلامس أو الحركة حتى عند اجتياز الأبعاد الخطية. المقالة المنفصلة حول ميزات CNC التي يجب أن تظل مشغلة آليًا بعد MIM تغطي الخيارات الخاصة بالعمليات بتفصيل أكبر.
. مثال F3 · الحجم الخطي يمر، لكن الانزلاق لا يزال مقيدًا
إذا كان الجزء F3 يلبي تفاوت الأبعاد الخطية ولكنه يتسبب في إعاقة الآلية بعد التشطيب النهائي، فتحقق من ملمس سطح التلامس، والهندسة المحلية، وتراكم التشطيب، وخلوص التزاوج، واختبر الحمل قبل اختيار عملية تصحيحية. افحص منطقة التلامس الفعلية وقيم الحركة في ظل ظروف التجميع المتفق عليها. قد يؤدي التشطيب الانتقائي إلى حل مشكلة مؤكدة في حالة السطح، بينما قد يتطلب الخلوص غير الكافي أو علاقة مرجعية غير صحيحة تغييرًا في التصميم أو العملية. اقبل الميزة فقط عندما يلبي فحص الجزء النهائي والاختبار الوظيفي المحدد كلاهما المتطلبات المعتمدة.
إن إرشادات العمليات الثانوية من جمعية القولبة بالحقن المعدني (MIM) يصف التشغيل الآلي، والضبط، وخيارات ما بعد التلبيد الأخرى للميزات المحددة. هذا يدعم النظر في تلك العمليات عند الحاجة، وليس افتراض أنها قابلة للتبديل أو متاحة تلقائيًا لهندسة أو مادة أو تفاوت معين. اجعل الخاصية المطلوبة - والقياس النهائي بعد العملية - في مركز القرار.
| المسار المرشح | متى يستحق التقييم | ما يجب تأكيده | خطأ شائع في اتخاذ القرار |
|---|---|---|---|
| بعد التلبيد | يمكن التحكم في المتطلبات النهائية للأبعاد والسطح ضمن نافذة عملية MIM مثبتة | نتائج خاصة بالميزة وقابليتها للتكرار | افتراض أن جميع الميزات تشترك في تفاوت MIM عالمي |
| تصحيح DFM / الأدوات / العملية | الهندسة المحلية أو سلوك التلبيد يهدد علاقة حرجة | تأثير التغيير، نهج الأدوات، دليل التجربة | تعويض بُعد واحد مع إغفال الميزات المتصلة |
| المعايرة | قد تستفيد ميزة مناسبة يمكن الوصول إليها من تصحيح الأبعاد المحلي | إمكانية الوصول، هندسة الميزة، التصحيح الممكن تحقيقه، الفحص | بافتراض أن التقييس قابل للتبديل مع التشغيل الآلي الدقيق |
| التشغيل / التشطيب الانتقائي | تتطلب الثقوب المحددة، أو الأسطح المرجعية، أو الخيوط، أو أسطح التلامس تحكمًا إضافيًا | هامش المخزون، التثبيت المرجعي الوظيفي، القطر الممكن تحقيقه و الموضع، التكلفة، الفحص النهائي | تشطيب كل ميزة بغض النظر عن وظيفتها |
| إعادة التصميم أو عملية بديلة | لا يمكن تحقيق الميزة المطلوبة بشكل موثوق أو اقتصادي عبر المسار المقترح | موافقة مالك التصميم وجدوى التحويل الكاملة | المضي قدمًا في التصنيع قبل حل عدم التطابق |
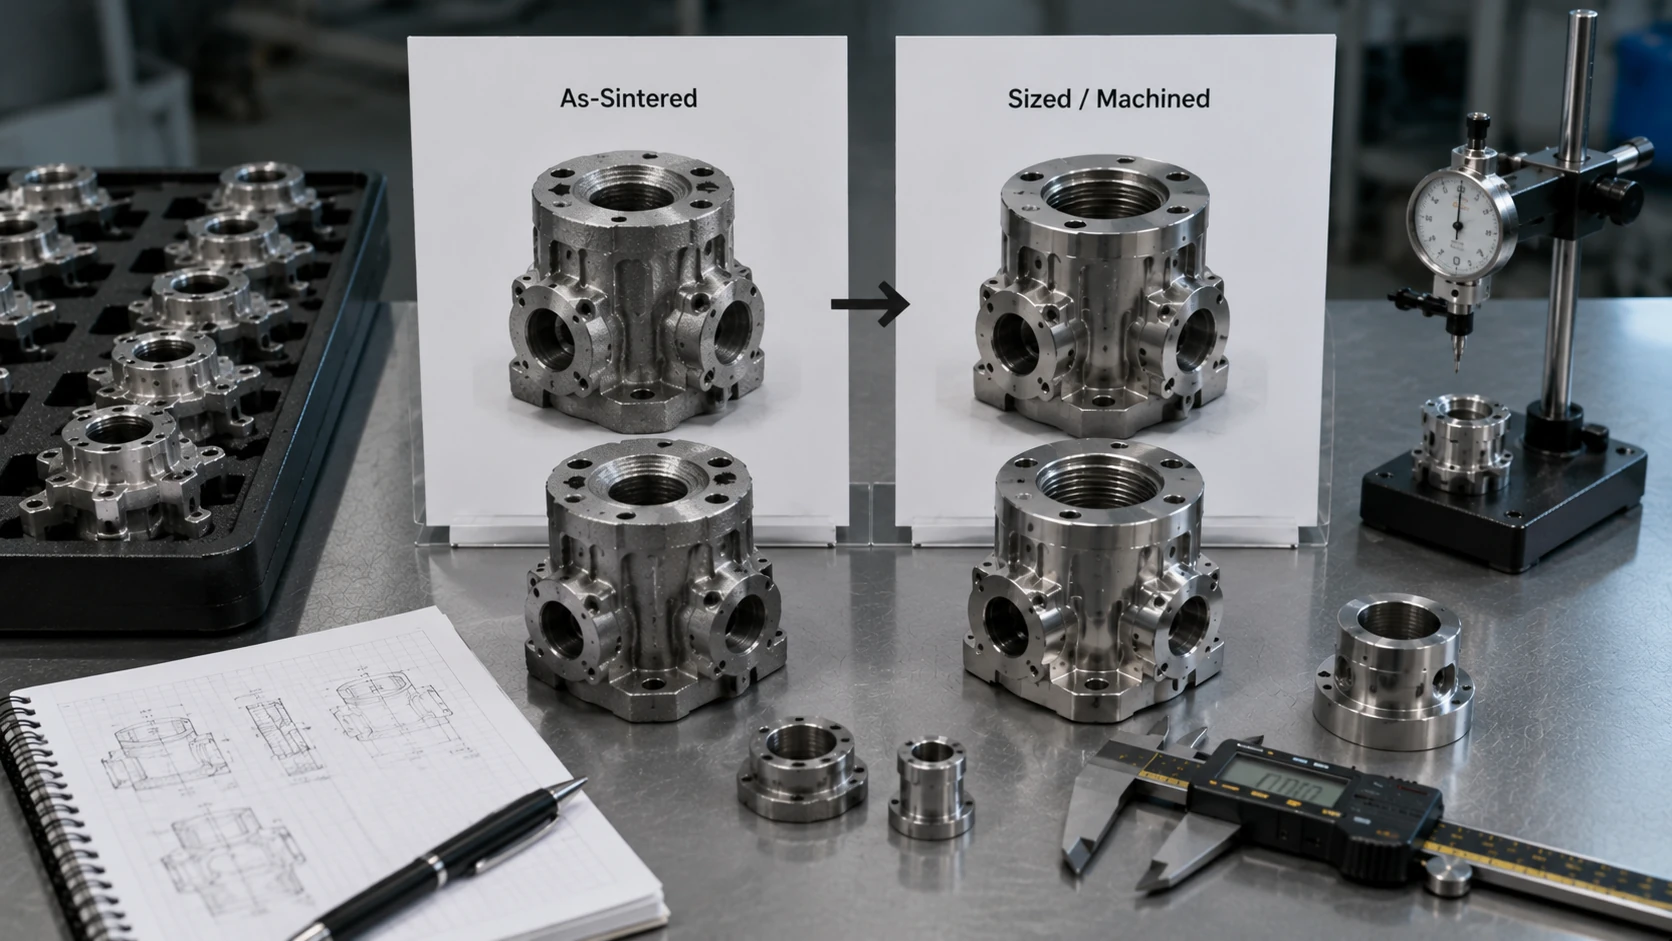
سجل مسار التحكم: تسجيل المحدد مسار مرشح لكل خاصية حرجة، جنبًا إلى جنب مع المخزون المطلوب، أو أدوات التصنيع، أو الإجراءات العملية اللازمة، والأدلة المطلوبة لتأكيدها.
المرحلة 5 · تحديد القبول والفحص
كيف يجب قياس الأبعاد الحرجة وقبولها؟
يصبح التفاوت المطلوب متطلبًا قابلاً للتصنيع فقط عندما يتفق الفريق على تعريف الميزة، والمراجع الأساسية المطبقة، وحالة الفحص النهائية، وطريقة القبول. لا يمكن للقياس الدقيق أن يعوض عن عملية تصنيع تفوت المتطلب؛ وبالمثل، لا يمكن تقييم عملية مرضية باستمرار دون خطة قياس محددة.
المراجع الأساسية الوظيفية ومراجع الفحص
تحقق مما إذا كانت المراجع الأساسية في الرسم الحالي تتوافق مع مراجع التجميع الفعلية للمنتج. قد لا يكون السطح المستخدم لمجرد تثبيت قطعة خام CNC موجودًا أو مناسبًا كمرجع قياس لجزء MIM. لا تقم بتغيير إطار المرجع الأساسي للتصميم بصمت ليناسب مثبتات المورد: وضح النية الأصلية واحصل على موافقة التصميم لأي مواصفات معدلة.
في رسم ISO GPS، ISO 5459:2024 يتناول تحديد النظام الأساسي والمراجع الأساسية، بينما ISO 1101:2017 يتناول تدوين وتفسير التفاوتات الهندسية. لا تعامل وسادة تثبيت، أو اسم سطح CAD، أو مثبت CMM مناسب كبديل معتمد للمرجع الأساسي المحدد. إذا كان سطح مرجع CNC سابقًا غائبًا أو غير موثوق به بعد التلبيد، قم بإثارة عدم التطابق مع مالك التصميم ووثق حلاً معتمدًا للقياس أو الرسم.
بالنسبة لـ F1، قد يحتاج الفحص إلى تقييم موضع الفتحة بالنسبة لـ F2 أو إطار مرجع أساسي معتمد آخر. بالنسبة لـ F2، يجب على الفريق تحديد حالة السطح المقبولة للجلوس والتوجيه. يجب أن يتبع تفسير الضوابط الهندسية المعيار المحدد في رسم العميل، مثل ASME Y14.5-2018 (R2024) أو متطلب نظام تحديد المواقع العالمي (GPS) قابل للتطبيق. ISO 1101تحدد هذه المعايير لغة المواصفات، وليس ضمانًا شاملاً لقدرة MIM.
طرق الفحص ومراحل القبول
عرّف الطريقة وفقًا للميزة: قد تكون آلة القياس الإحداثي (CMM) أو طريقة أبعاد مؤهلة أخرى مناسبة للموقع أو الشكل أو التسطيح؛ يمكن للمقاييس المعايرة دعم فحوصات الإنتاج المتكررة؛ قد تكون هناك حاجة لاختبارات التجميع الوظيفي للحركة أو الملاءمة؛ قد يتطلب نسيج السطح طريقة قياس متفق عليها. بالنسبة للأسطح المانعة للتسرب أو الأسطح الحرجة للتآكل، يجب أن يتحقق التحقق من الحالة الوظيفية ذات الصلة بدلاً من الاعتماد فقط على بعد خطي مقاس واحد.
بالنسبة للتفاوت الضيق، فإن ملاءمة القياس هي بحد ذاتها قرار فني. قم بتأكيد حالة معايرة الأداة وعدم اليقين في القياس ذي الصلة، وإمكانية الوصول إلى الميزة ونظافتها، والمحاذاة مع نظام المرجع المطلوب، واستقرار التركيب، وتكرار المشغل أو البرنامج. بحث NIST في تخطيط الفحص البعدي يحدد عدم اليقين في اختيار معدات القياس كمصدر مهم لمخاطر فحص التصنيع. إذا لم تتمكن طريقة القياس من التمييز بشكل موثوق بين ميزة مقبولة وأخرى غير مقبولة، فقم بحل خطة الفحص قبل استدعاء العملية بأنها قادرة.
بالنسبة لـ F1، يجب أن يُظهر التقرير النهائي نتيجة حجم التجويف و موقعه/اتجاهه تحت مخطط المرجع المعتمد حيث تم تحديده. بالنسبة لـ F3، قد يلزم إجراء اختبار متعلق بالحركة أو التآكل بالإضافة إلى قياس السطح، ولكن الاختبار الوظيفي لا يحل محل متطلب قبول الأبعاد بصمت. احتفظ بفحوصات المرحلة التطويرية منفصلة عن حالة قبول الجزء النهائي النهائي للعميل، خاصة عندما يمكن أن يغير التشطيب اللاحق الخاصية المقاسة.
حدد وقت حدوث القبول: تجارب القولبة أو التلبيد الأولية، بعد أي تحجيم أو تشغيل آلي، بعد معالجة حرارية محددة أو تشطيب سطحي عند الاقتضاء، وفي الإنتاج المُصدر. يجب أن يتفق العميل والمورد على الخصائص التي تحتاج إلى التحقق من صحة العينة والتي تحتاج إلى فحوصات إنتاج روتينية. ملاءمة الطريقة، والوصول، وتكرار التركيب، وتكرار الفحص هي أمور خاصة بالمشروع.
| الميزة | ما يجب التحقق منه | الطريقة المرشحة | متى يتم الفحص |
|---|---|---|---|
| F1 · ثقب دبوس | القطر والعلاقة الموضعية الحقيقية حسب المواصفات | قياس التجويف المناسب والفحص الموضعي المؤهل | الحالة التجريبية والنهائية؛ خطة الإنتاج بالاتفاق |
| F2 · وجه التحديد | التجليخ، الاستواء، والعلاقة المرجعية (Datum) | فحص السطح المؤهل أو باستخدام جهاز قياس الإحداثيات (CMM)، مع تجهيزة وظيفية اختيارية | بعد أي عملية تصحيحية وفي مرحلة القبول المتفق عليها |
| F3 · وجه الانزلاق | هندسة التلامس، التشطيب، والحركة حسب الحاجة | تقييم السطح بالإضافة إلى اختبار وظيفي مناسب | التحقق من صحة الجزء النهائي وفحوصات الإنتاج المتفق عليها |

الاتفاق على حالة القبول النهائية
تحديد ما إذا كانت الخاصية مقبولة في حالة ما بعد التلبيد، أو بعد التشكيل (sizing)، أو بعد التشغيل الآلي، أو بعد التشطيب النهائي. سجل مخطط المرجع المرجعي (Datum) المعتمد، وطريقة القياس، وحدود القبول قبل فحص العينة. قد يحتاج البعد الذي تم اجتيازه قبل التشطيب إلى إعادة فحصه إذا كانت العملية اللاحقة يمكن أن تغيره.
سجل الفحص: ربط كل خاصية حرجة بالمرجع المعتمد لها وطريقة القياس، شرط القبول, ومرحلة التحقق. قم بتحويل هذه العناصر إلى سجل مراجعة الرسم النهائي.
المرحلة 6 · توثيق القرار
ما الذي يجب توثيقه قبل مراجعة أدوات التصنيع من CNC إلى MIM؟
من CNC إلى MIM ورقة مراجعة نقل الأبعاد الحرجة تسجل متطلبات الرسم المعتمدة، والغرض الوظيفي منها، ومخاطر التصنيع ذات الصلة بتقنية MIM، وطريقة التحكم المقترحة، وخطة الفحص، والموافقة المعلقة لكل خاصية. يمكن بعد ذلك لمهندسي العملاء، والتصنيع لدى المورد، والجودة حل نفس أسئلة الأبعاد المحددة قبل اعتبار عروض الأسعار وقرارات الأدوات مستقرة تقنيًا.
ورقة مراجعة نقل الأبعاد الحرجة
استخدم الرسم ثنائي الأبعاد المعتمد الحالي، ونموذج STEP ثلاثي الأبعاد، ومعلومات التجميع المتاحة. قم بتعيين معرفات ميزات متسقة وانسخ التفاوتات المحددة وضوابط GD&T دون استبدال. إذا كان هناك متطلب أو موافقة عليه مفقودًا، فقم بتمييزه على أنه غير محلول؛ سجل من يملك التوضيح وما هو الدليل المطلوب لمسار التصنيع المقترح.
لا تقم بدمج المتطلبات المستقلة في إدخال واحد للنجاح/الفشل. بالنسبة لـ F1، يحتاج كل من تفاوت القطر المعتمد والعلاقة الموضعية المحددة بشكل منفصل (إن وجدت) إلى نتيجة خاصة به، ومسار تحكم، ومرجع دليل، وإجراء مفتوح. تحتفظ الطاولة بهوية الميزة الأصلية F1 ولكنها تفصل سجلات مستوى الخاصية هذه على أنها F1-D و F1-P. احتفظ بقيم رسم العميل حرفيًا؛ إذا كان الإدخال غير متاح، أدخل غير مزود بدلاً من اختيار رقم توضيحي قد يُخلط بينه وبين متطلب معتمد.
| المعرف / الميزة | متطلبات CNC الأصلية | الغرض الوظيفي | مخاطر MIM التي يجب تقييمها | المسار المقترح | الفحص / الدليل | الحالة / المالك |
|---|---|---|---|---|---|---|
| F1-D · حجم الثقب الدقيق | أدخل القطر المعتمد وتفاوت الحجم؛ مراجعة الرسم | تحديد ملاءمة الدبوس أو الخلوص | حجم التجويف النهائي بعد التلبيد وأي تغيير أثناء التشطيب | تقييم التحكم بعد التلبيد؛ إذا لزم الأمر، ضع في اعتبارك التحجيم الخاص بالقطر أو إعادة الثقب حسب المخزون والهندسة | قياس القطر في الحالة النهائية المتفق عليها؛ سجل قيم وتجربة فعلية؛ حاليًا E0 | مفتوح · مالك التصميم: المتطلبات؛ المورد: مسار الحجم والدليل |
| F1-P · موضع ثقب الدبوس | أدخل موضع/اتجاه التحكم المعتمد ومرجعيات البيانات إذا تم تحديدها | محاذاة الدبوس بالنسبة لمرجع التجميع المعتمد | انحراف/تشوه الدبوس الأساسي/الأداة، أو علاقة البيانات بعد التلبيد | تقييم الأدوات والدعم؛ تصحيح الموقع المرجعي للبيانات فقط إذا سمحت ظروف المواد والتثبيت | قياس الموضع المؤهل للبيانات المعتمدة على الجزء النهائي؛ حاليًا E0 بانتظار نتائج الرسم والتجربة | مفتوح · مالك التصميم: قصد البيانات؛ المورد + الجودة: المسار والقياس |
| F2 · وجه التحديد | أدخل الاستواء المعتمد / العلاقة بالميزات المتزايدة | جلوس وتوجيه التجميع | تشوه واستقرار البيانات | تقييم الأدوات/الدعم والتصحيح المحلي المحتمل | فحص الحالة النهائية والمستوى (Flatness) | مفتوح · هندسة + جودة |
| F3 · وجه الانزلاق | أدخل الأبعاد، والتشطيب، وأي متطلبات اختبار وظيفي | التلامس والحركة | حالة السطح بعد التلبيد وسلوك التآكل والتلامس | تقييم الحالة النهائية والتشطيب الانتقائي | قياس السطح / اختبار حركة التجميع | مفتوح · هندسة + جودة |
| G1 · المحيط الخارجي | أدخل متطلبات المظهر العام والخلوص (Clearance) | المحيط / المظهر، بانتظار التأكيد | الاتساق الهندسي وأي حالة خلوص مخفية | مسار محتمل بعد التلبيد، يخضع لموافقة التصميم | فحص المحيط المعتمد إذا كان ذلك منطبقاً | توضيح · مالك التصميم |
مثال فقط: لا يتم تأكيد الأبعاد أو التفاوتات أو موافقات العملاء أو نتائج العينات أو قدرات إنتاج XTMIM. استبدل الخلايا التوضيحية بقيم الرسم الفعلية وأدلة المشروع قبل استخدامها في قرار التصنيع.
F1 pin-hole review: separate size and location decisions
لهذا hypothetical F1/F2 assembly, the pin must fit the bore and align while the component seats on F2. The drawing's approved hole-size limit, position control, and datum references determine the two separate acceptance decisions. Actual drawing values and measurements are not available for this example.
- 1 · Record two distinct requirements
Copy F1's approved hole diameter and tolerance, then record its position requirement and datum reference to F2 if specified. Without those exact drawing values, both entries remain open.
- 2 · Test the candidate route against each
If hole size is the only issue and location already passes, suitable reaming might be assessed for diameter. If location fails, reaming alone is not the answer; investigate datum-referenced correction with available stock or upstream tooling/DFM changes.
- 3 · Ask for characteristic-specific evidence
Mark the starting record E0 (engineering hypothesis) unless supporting data exist. Request a supplier plan showing how the proposed final part will be measured for both diameter and true position using the approved datum scheme; update to E2 only after actual feature-level trial measurements are reviewed.
- 4 · Assign the gate and owner
Keep F1 Open — validation required. The design owner confirms the requirement, the supplier proposes and demonstrates the process route, and quality agrees on acceptance. Do not approve a size-only fix as proof that the location requirement is met.
F1 closure condition: keep F1-D and F1-P open until their approved requirements, final-condition measurement results, and process evidence have been reviewed separately. Identify the missing drawing callout or test result, the requested verification, and the person responsible for each open item.
A completed record should show the drawing revision, the drawing-characteristic identifier, approved acceptance criteria, proposed manufacturing stage, available measurement evidence, proposed next trial or inspection, responsible owner and closure decision. A status such as E2 / trial passed only describes the particular tested samples and conditions; it must not be written as proof of stable production performance without the corresponding repeatability evidence.
Assign decision authority on the record: the design owner confirms functional requirements and approves specification changes; the MIM supplier proposes the tooling and process route and supplies capability evidence; quality and customer engineering agree on the applicable inspection and acceptance requirements. Unverified control routes and disputed measurement methods remain open actions, not completed approvals.
Proceed, Revise, or Pause: The Review Decision
Use the completed sheet to decide whether the dimension review is ready to enter the broader feasibility and tooling-planning process. This is a review-gate decision—not approval to cut a mold.
Proceed to further evaluation
Functional requirements and datums are defined; a credible candidate route exists; unresolved capability questions have owners and a validation plan.
Revise and reassess
Some tolerances need design-owner review, an inspection definition is missing, or a geometry / process adjustment may close an identified gap.
Pause before tooling
A critical requirement has no viable or verifiable control route, a datum or acceptance condition remains disputed, or the proposed solution would undermine the conversion rationale.
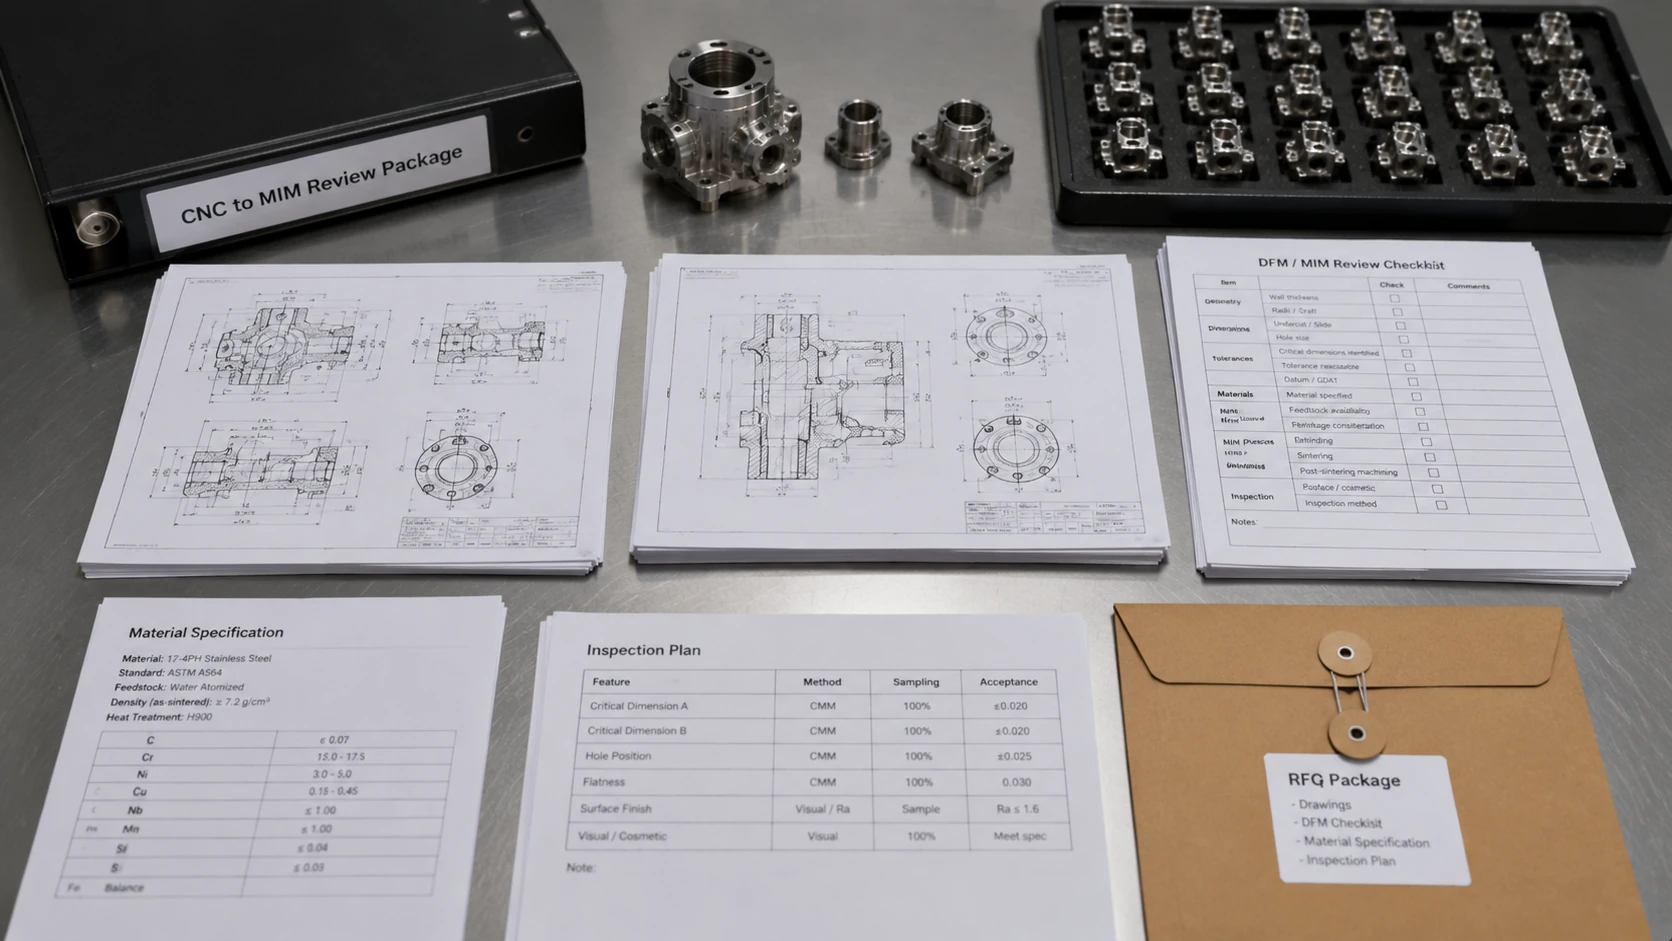
What to send for an engineering review
Provide the current 2D drawing with drawing revision, a STEP 3D model, material expectation, annual demand, critical feature IDs, mating or assembly information, required final surface condition, and inspection notes. Mark unapproved tolerance-change requests as open questions. The existing قائمة تفاوتات MIM وانكماش التلبيد و دليل إعداد طلب عرض الأسعار can help organize wider project inputs without replacing this feature-by-feature dimension review.
FAQ: CNC-to-MIM Dimensional Review Decisions
Several decisions depend on drawing details, the finished-part condition, or evidence that may not be available at the first supplier review.
إذا كان الثقب المصبوب يفي بتفاوت القطر الخاص به، فهل يمكن أن يفشل في الرسم؟
نعم. يمكن لثقب أن يحقق تفاوت الأبعاد الخاص به بينما يفشل موضعه أو اتجاهه بالنسبة لنقطة مرجعية معتمدة. راجع التحكم الهندسي الدقيق في الرسم وافحص الحجم والموقع بشكل منفصل. عادةً لا يقوم إعادة الثقب بتصحيح محاذاة الثقب الأصلية.
هل يمكن لوجه إعداد تشغيل CNC أن يصبح مرجعًا مختلفًا في فحص MIM؟
ليس تلقائيًا. سطح تثبيت الشغل ليس بالضرورة نقطة مرجعية للتصميم. إذا لم يكن بالإمكان استخدام نقطة المرجع الأصلية لـ CNC على جزء MIM النهائي، فيجب على مالك تصميم العميل الموافقة على أي تغيير في مخطط نقطة المرجع المحدد أو تعريف القبول. سجل أسلوب التثبيت والقياس المتفق عليه.
هل تثبت عينات الدفعة الأولى المصنعة بتقنية MIM قدرتها الإنتاجية على الأبعاد؟
لا تُظهر العينات الخاصة بالجزء نتائج للمسار والظروف المختبرة فقط. تتطلب مطالبات الإنتاج المستقر خطة تكرار متفق عليها تغطي الخصائص ذات الصلة، وعند الاقتضاء، الدورات، أو التجاويف، أو الدُفعات. سجّل دليل العينات بشكل منفصل عن دليل الإنتاج.
هل يجب فحص الأبعاد قبل أو بعد عمليات التشكيل، أو التشغيل الآلي، أو التشطيب السطحي؟
استخدم القياسات الوسيطة عندما تساعد في تشخيص العملية أو التحكم فيها، ولكن حدد القبول النهائي عند حالة الجزء المحددة في الرسم. إذا كانت عملية ثانوية قد تغير الملاءمة أو الموضع أو وظيفة السطح، فأعد التحقق من الخصائص المتأثرة بعد تلك العملية ووثق الطريقة المتفق عليها.
هل يمكن تخفيف محيط CNC غير المتصل لتقنية MIM؟
إنها مرشحة للمراجعة، وليست استرخاءً تلقائيًا. قم بتأكيد حدود التجميع، وواجهات التثبيت، والخلوص، والتعامل، والمظهر، وأي متطلبات لاحقة أولاً. يمكن لمالك التصميم فقط الموافقة على متطلبات رسم معدلة للتفاوت أو المقطع العرضي.







