
CNC'den MIM'e Çizim ve DFM Soruları Hızlı Cevap: Mevcut CNC çiziminde fonksiyonel boyutları, datum özelliklerini ve geometrik kontrolleri işaretleyin. Her özellik için amacını, onaylanmış toleransını, olası MIM büzülme veya distorsiyon riskini, önerilen sinterlenmiş veya ikincil işlem rotasını ve son muayene yöntemini kaydedin. Sıkı bir CNC toleransı otomatik olarak fonksiyonel kritik değildir, ancak tasarım sahibi herhangi bir değişikliği onaylayana kadar çizim gerekliliği olarak kalır…
CNC'den MIM'e Çizim ve DFM Soruları
Hızlı cevap: Fonksiyonel boyutları, datum özelliklerini ve geometrik kontrolleri mevcut CNC çiziminde işaretleyin. Her özellik için amacını, onaylanmış toleransını, olası MIM büzülme veya distorsiyon riskini, önerilen sinterlenmiş veya ikincil işlem rotasını ve son muayene yöntemini kaydedin. Sıkı bir CNC toleransı otomatik olarak fonksiyonel kritik değildir, ancak tasarım sahibi herhangi bir değişikliği onaylayana kadar çizim gerekliliği olarak kalır. Güvenilir üretim kanıtı veya üzerinde anlaşılmış bir kabul yöntemi olmayan boyutları, kalıplama öncesi doğrulama için açık bırakın.
Aşama 1 · Sorunu anlama
Neden CNC Çizim Toleranslarının MIM Kalıplamasından Önce İncelenmesi Gerekir
Mevcut bir CNC çizimi, ürünün mevcut gereksinimlerinin geçerli bir ifadesidir, ancak aynı zamanda parçanın nasıl işlendiğini ve denetlendiğini de yansıtabilir. Sıkı bir boyut, monte edilmiş bir mekanizma için önemli olabilir; bunun yerine orijinal işleme kurulumu dahilinde tutulması kolay olmuş olabilir. Çizim tek başına, yeni bir üretim tedarikçisine hangi durumun geçerli olduğunu her zaman söylemez.
CNC işleme, malzeme kaldırır ve tanımlanmış fikstürler ve takım yolları kullanarak ardışık işlemlerde seçilen özellikleri tamamlayabilir. MIM, bağlayıcı giderme ve sinterleme işlemlerini takiben kalıplanmış yeşil bir parça ile başlar. Son parça sinterleme sırasında boyut değiştirir; boyutsal sonucu besleme stoğu ve malzeme, kesit geometrisi, kalıp telafisi, destek, proses kontrolü ve herhangi bir son işlem operasyonuna bağlıdır. İşleme ile oluşturulan bir referans yüzeyi, sinterlenmiş bir parçada aynı biçimde bulunmayabilir.
Çizim incelemesi ayırt etmelidir üç karar: hangi boyutlar ürünün işlevini korur, hangileri önerilen MIM işlemine duyarlıdır ve her gereksinim nasıl üretilecek ve doğrulanacaktır. Süreç değiştiği için mevcut toleranslar sadece gevşemez. Ayrıca, her sıkı toleranslı özellik sinterlemeden sonra işleme gerektirmez.
A tasarım gereksinimi ve üretim rotası farklı kararlardır. Müşteri tarafından onaylanmış bir delik konumu toleransı, parça MIM'e taşındığında değişmeden kalabilir; tedarikçi daha sonra buna uyabilecek bir üretim ve denetim rotasına ihtiyaç duyar. Orijinal CNC kurulumuyla ilişkili bir boyut, bir tasarım incelemesini haklı çıkarabilir, ancak tasarım sahibinin onayı olmadan değiştirilemez. Önerilen üretim değişikliklerini yetkili çizim revizyonlarından ayrı tutun.
Fonksiyonel risk
Bir pim deliği, konumlandırma yüzeyi veya kayar arayüz, parçanın geri kalanı kabul edilebilir görünse bile montajda başarısız olabilir.
Kalıp riski
Özelliğin amacı belirsizse, sinterleme büzülmesi telafisi ve ikincil işlem toleransları yanlış varsayımlar üzerinden tanımlanabilir.
Kabul riski
Bir CNC prototipi ve bir MIM üretim parçası, datum ve muayene planı üzerinde anlaşılmadığı sürece farklı referanslara göre ölçülebilir.
Üretim sürecine henüz karar verilmemişse, MIM vs CNC işleme karşılaştırması daha geniş süreç ödünleşimlerini ele alır. Aşağıdaki boyutsal inceleme, bir CNC'den MIM'e geçiş rotası değerlendirildiğinde geçerlidir.
Çizim referansı: MIM yeteneğini değerlendirmeden önce çizim revizyonunu onaylayın ve montajı, hareketi, hizalamayı, sızdırmazlığı veya kabulü kontrol eden boyutları belirleyin.
Aşama 2 · Tanımla ve sınıflandır
CNC Çizimindeki Hangi Boyutlar Fonksiyon İçin Kritik?
Kritik bir boyut, yalnızca en küçük tolerans değerine sahip olan değil, aynı zamanda gerekli bir sonucu kontrol eden boyuttur. Bileşenin montajına nasıl uyduğundan başlayın. Bir özelliğin üst veya alt sınırda olması veya konumu veya yönü değişirse ne olacağını sorun. Fonksiyonel bir boyut, boşluk, girişim, hizalama, yük aktarımı, sızdırmazlık, kayar hareket veya müşteri tarafından gerekli bir kabul kontrolünü yönetebilir.
Fonksiyonel niyet belirgin olmadığında, basit bir neden-sonuç zincirini izleyin: özellik → eşleşme durumu → makul sınır dışı davranış → gerekli kabul kriteri. Örneğin, bir boşluk deliği çap varyasyonunu tolere edebilir ancak yine de sıkı konum kontrolü gerektirebilir çünkü eşleşen pim yan yükleme olmadan girebilmelidir. Tersine, görsel olarak hassas bir kenar, zarfı, teması, elleçlenmesi veya görünüm gereksinimi bir sınır oluşturmadıkça otomatik olarak işlevsel olarak kritik değildir. Sadece PDF'deki her küçük toleransı vurgulamak yerine nedenini kaydedin.
Varsayımsal bir küçük endüstriyel konumlandırma bileşeni düşünülmelidir. Bu bileşen, CNC işleme işleminden MIM'e dönüştürülmektedir. Pim deliği (F1), konumlandırma yüzeyi (F2), kayar temas yüzeyi (F3) ve temas etmeyen çevre (G1) aynı çizim inceleme adımları ile incelenecektir. Geometri ve özellik kimlikleri şematiktir; bir müşterinin onaylanmış çizimini veya XTMIM üretim sonuçlarını temsil etmezler.
Montaj Uyumları ve Eşleşen Boyutlar
Bir delik, pim yuvası, yuva, şaft arayüzleri, vida boşlukları ve fiziksel olarak başka bir parçayla eşleşen diğer özellikleri tanımlayın. Eşleşen bileşeni ve amaçlanan davranışı kaydedin: serbest boşluk, kontrollü konumlandırma, girişim, dönüş veya yük aktarımı. Bir deliğin çapı ve konumu farklı işlevsel sonuçlara sahip olabilir; yalnızca birini incelemek bir montaj hatasını gözden kaçırabilir.
Açık F1'deki pim deliği, pim ile belirtilen uyumu ve deliğin eşleşen montaja göre konumunu kontrol edin. Yalnızca nominal çapı bilmek, bileşen yerine oturduğunda pimin doğru şekilde hizalanıp hizalanmayacağını belirlemeyecektir.
Datum ve Konum İlişkileri
Bir çizimin belirlenmiş datum özelliklerini, CNC işleme sırasında parçayı tutmak için kullanılan yüzeylerden ayırın. Fonksiyonel datumlar, bileşenin gerçek montajdaki konumunu belirler. Çizim bir tane belirttiğinde, konum, diklik, düzlük veya profil gibi geometrik kontroller, geçerli datum şemasına göre yorumlanmalıdır.
F2, konumlandırma yüzeyidir. Montaj F2'ye oturduğunda, F1'e göre düzlüğü ve yönelimi, genel parça genişliği tolerans dahilinde olsa bile pimin hizalanıp hizalanmayacağını belirleyebilir. Datum ve inceleme şemasını seçerken bu fonksiyonel ilişkiyi doğrulayın.
Fonksiyonel Hareket ve Temas Yüzeyleri
Sayısal boyutsal tolerans sıradan görünse bile, kayan, sızdırmazlık yapan, dönen ve aşınma teması olan arayüzleri fonksiyonel yüzeyler olarak inceleyin. Bu alanlarda yüzey dokusu, temas geometrisi, malzeme durumu veya yüzey işlemesi, doğrusal bir boyut kadar önemli olabilir. Dişli özellikler de kavrama ve sabitleme için fonksiyonel bir inceleme gerektirir, ancak her kalıplanmış delik veya boşluk yuvası otomatik olarak hassas kritik olarak etiketlenmemelidir.
F3, kayan temas yüzeyidir. Genişlik ölçümünden daha fazlası olarak, bir yüzey durumu gereksinimi ve fonksiyonel bir hareket kontrolü gerekebilir. Buna karşılık, G1, temas etmeyen çevredir, temizleme, güvenlik, görünüm veya başka bir ürün gereksinimi onu kritik hale getirmediği takdirde yalnızca genel geometri olarak incelenmeye adaydır.
| Örnek özellik | Neleri Kontrol Eder | Sorulacak soru | İlk sınıflandırma |
|---|---|---|---|
| F1 · Pim deliği | Pim uyumu ve montaj hizalaması | Deliğe ne takılıyor ve hangi konum ilişkisi önemli? | Fonksiyonel kritik; çapı ve konumu ayrı ayrı değerlendirin |
| F2 · Konumlandırma yüzeyi | Oturma, yönlendirme ve datum ilişkileri | Montaj bu yüzeye oturuyor veya bu yüzey tarafından konumlandırılıyor mu? | Fonksiyonel kritik datum adayı |
| F3 · Kayar yüzey | Hareket ve temas davranışı | Hangi hareket, doku ve aşınma davranışının korunması gerekiyor? | Fonksiyonel kritik yüzey |
| G1 · Dış kontur | Potansiyel olarak görünüm veya genel zarf | Boşluk, montaj, taşıma veya diğer gereksinimleri etkiliyor mu? | Kritik olmayan olarak sınıflandırmadan önce gözden geçirin |

İşlevsel özellik kaydı: Her özellik kimliğini, eşleşen veya işlevsel amacını kaydedin, ve herhangi bir önemli boyut veya geometrik ilişkiyi. O kaydı kullanarak orijinal CNC toleranslarını inceleyin.
Aşama 2 · Mevcut çizim gereksinimlerini gözden geçirin
Hangi CNC Toleransları Korunmalı veya Yeniden Değerlendirilmeli?
Fonksiyon bazlı sınıflandırma, bir tedarikçinin müşterinin teknik resmini değiştirmesine izin vermez. Her bir gereksinimin arkasındaki mühendislik nedenini belirler ve açıklama gerektirebilecek yerleri işaretler. Tasarım sahibi, revize edilmiş tolerans, datum şeması, yüzey gereksinimi veya teknik resim notunun onaylanmasından sorumludur.
Parça Fonksiyonunu Koruması Gereken Gereksinimler
Gerekli montaj uyumu, konumu, hizalaması, hareketi, sızdırmazlığı, yüklenmesini veya değiştirilebilirliği tanımlayan onaylanmış kısıtlamaları koruyun. İlgili geometrik kontrolleri, malzeme ve yüzey koşullarını ve kabul notlarını yönettiği özellikle birlikte tutun. Teknik resimde, konumlandırıcı yüz F2'ye göre F1 üzerinde bir konum gereksinimi içeriyorsa, yalnızca delik çapını gereksinim olarak ele almak eksik bir aktarım olacaktır.
Bir tolerans, üretimi pahalı olsa bile korunması gerekebilir. Bu maliyet sorunu, ürünün fonksiyonel gereksinimini zayıflatmaya yönelik gayri resmi bir kararda değil, MIM kontrol-rota incelemesinde ele alınmalıdır.
Tasarım İncelemesi Gerektiren CNC'den Devralınan Toleranslar
Henüz kaydedilmiş fonksiyonel bir nedenin bulunmadığı geniş çaplı sıkı varsayılan tolerans blokları, CNC kurulum kolaylıklarına bağlı boyutlar veya temas olmayan profiller arayın. Bu tür özellikler açıklama için adaylar, otomatik olarak gevşetilebilecek güvenli boyutlar değildir. Bir değişiklik önermeden önce gizli yığılma etkilerini, montaj boşluğunu, kozmetik spesifikasyonları, kalıp arayüzlerini ve sonraki işlemleri kontrol edin.
G1 için, temassız bir çevre ölçümü, sıradan süreç kontrollü geometriler için uygun olabilir. Ancak tasarım sahibi, bunun zarf boşluğunu veya başka bir gizli gereksinimi kontrol etmediğini öncelikle doğrulamalıdır. Dişli bir özellik için, kavrama ve mukavemet gereksinimlerini netleştirin; dişlinin veya pilot deliğinin inceleme yapılmadan kalıplanabileceğini veya kılavuz çekilebileceğini varsaymayın.
G1 örneği · Temassız bir kenar hala boşluğu kontrol edebilir
Bir CNC çizimi, sıkı bir şekilde kontrol edilen bir çevre belirtir, ancak G1'in doğrudan bir eşleşme teması yok gibi görünür. Kontur hala montaj zarfı boşluğunu veya bitmiş parçanın sonraki bir fikstüre uyup uymadığını belirleyebilir. Nihai işlem görmüş durumda en yakın çevreleyen geometriyi ve minimum boşluğu tasarım sahibi ile kontrol edin. Orijinal toleransın gerekli bir fonksiyonel rolü yoksa, belgelenmiş bir tasarım revizyonu talep edin; aksi takdirde onu koruyun ve önerilen MIM rotasını bu gereksinime karşı değerlendirin.
| İnceleme Durumu | Ne zaman kullanılır | Mühendislik Aksiyonu | Kim onaylar? |
|---|---|---|---|
| Koru | Gereksinim, onaylanmış bir fonksiyonu veya arayüzü korur | Belirtilen gereksinimi MIM yeteneği ve doğrulama incelemesine aktarın | Tasarım sahibi gereksinimi onaylar; tedarikçi rotayı değerlendirir |
| Yeniden değerlendir | Tolerans, belgelenmiş bir fonksiyonu olmadan CNC'den miras alınmış gibi görünüyor | Alternatif bir toleransın veya tasarım yaklaşımının kabul edilebilir olup olmadığını sorun | Tasarım sahibi herhangi bir revizyonu onaylar veya reddeder |
| Netleştir | Eksik eşleşme bağlamı, datum amacı, son durum veya test kriterleri | Çizimleri, montaj bilgilerini veya kabul netliğini alın | Müşteri mühendisliği ve kalitesi, tedarikçi girdisiyle |
Orijinal çizim gereksinimleri yürürlükte kalır
Müşteri revize edilmiş bir spesifikasyonu onaylayana kadar genel toleranslar geçerlidir. Tedarikçi gereksiz yere kısıtlayıcı bir toleransı işaretleyebilir veya fonksiyonel ve fonksiyonel olmayan özellikler için farklı limitler önerebilir, ancak mevcut CNC çizimini onay olmadan devredilmiş olarak kabul edemez.
Boyutsal değerlendirme aynı zamanda malzeme, geometri veya kalıp tasarımı sorunlarını da tespit ederse, bunları şunlarla karşılaştırın: Kalıplama Öncesi MIM Tasarım İncelemesi.
Tolerans durumu: Gereksinimleri olarak işaretle korunmuş, tasarım onayı bekleniyor veya netlik gerektiriyor. Yalnızca onaylanmış gereksinimler ve açıkça belirlenmiş açık maddeler üretim yeteneği karşılaştırmasına girmelidir.
Aşama 3 · Riski ve yeteneği değerlendirin
MIM Kritik Boyutsal Gereksinimleri Karşılayabilir mi?
Bir özelliğin işlevsel olarak kritik olması, onun MIM ile üretilmesinin otomatik olarak zor olacağı anlamına gelmez. Eşit derecede, kritik görünmeyen bir özellik, düzensiz büzülme veya deformasyon yaratan geometrisi nedeniyle yakındaki işlevsel boyutları kararsız hale getirebilir. Karşılaştırın gereken özellik ile önerilen üretim rotası arasında, CNC ve MIM'i sanki her birinin evrensel bir tolerans numarası varmış gibi karşılaştırmak yerine.
Büzülme, Geometri ve Deformasyon Riskleri
MIM kalıbı, bağlayıcı giderme ve sinterleme sırasındaki beklenen boyutsal değişiklik etrafında tasarlanır, ancak yerel geometri ve proses koşulları parçanın son şekline ne kadar tutarlı ulaştığını etkiler. Kalın-ince kesit geçişleri, eşit olmayan büzülme ve eğilme yaratabilir; ağır yerel kesitler ve uzun desteksiz alanlar da yakındaki özellik konumlarını etkileyebilir. Nominal olarak doğru bir genel büzülme payı bile işlevsel bir deliği veya konumlandırma yüzeyini tolerans dışı bırakabileceğinden, bu özellikleri DFM sırasında inceleyin.
Boyutsal varyasyon sinterlemeden önce başlayabilir. Dolum ve paketleme, yeşil parça geometrisini belirler; bağlayıcı giderme, toz kompaktının şeklini koruması gerekirken bağlayıcıyı giderir; sinterleme, yoğunlaşmayı ve büzülmenin çoğunu sağlar. Bir kalıp boyutunu ayarlamak, tutarlı bir ortalama kaymayı telafi edebilir, ancak değişken deformasyonu veya eğilmeyi ortadan kaldırmaz. " Metal Enjeksiyon Kalıplama Derneği'nin tasarım kılavuzu bağlantı duvar-kalınlık farklılıklarını düzensiz büzülme ve boyutsal kontrol sorunlarıyla ilişkilendirir. Bir delik kayarsa, tek bir neden atamadan önce kalıplama, takım, destek ve sinterleme koşullarını inceleyin.
The Avrupa Toz Metalurjisi Birliği'nin MIM kılavuzu da duvar-kalınlık varyasyonunu bir boyutsal kontrol endişesi olarak tanımlar. Bir CNC'den MIM'e çizimde, bu tür geçişlerin korumalı bir delik, datum veya temas yüzeyine yakın olup olmadığını kontrol edin. Endüstri tasarım kılavuzu, araştırılacak bir risk tanımlar; yalnızca karaktere özgü tedarikçi kanıtı önerilen parçada gerekli toleransın elde edilip edilemeyeceğini belirleyebilir.
Kalıplanmış delik geometrisi, olası konum hatası için başka bir kaynak sunar. EPMA tasarım kılavuzu tam delikli çekirdek pimlerinin her iki uçtan desteklenebileceğini, tek uçtan desteklenen kör delik piminin ise besleme stoğu akışı altında sapmaya daha yatkın olduğunu belirtmektedir. Eğer önerilen F1 geometrisi ince veya tek uçlu bir çekirdek gerektiriyorsa, çekirdek desteğini, delik derinliğini, yönlendirmesini ve kalıplama koşullarını ve ayrıca sonraki sinterleme deformasyonunu kontrol edin. Bu risk F1'e atanmadan önce çizim, gerçek geometriyi belirlemelidir.
Varsayımsal bileşende, F1 yakınındaki kalın bir kesit, kesitin doğrudan bir montaj işlevi olmamasına rağmen deliğin nihai konumunu kaydırabilir. F2 bükülmeye veya destek temasına yanıt verebilirken, F3'ün nihai temas geometrisi ve yüzey koşulunun değerlendirilmesi gerekir. Her olası mekanizma, başarısız bir karakteristiğin nedeni olarak ele alınmadan önce denetim veya deneme kanıtı gerektirir.
F1 örneği · Delik çapı geçiyor, ancak pim takılıyor
Bir deneme parçasının F1 çapının onaylanmış sınırlar dahilinde olduğunu, ancak parça F2 üzerine oturduğunda eşleşen pimin serbestçe girmediğini varsayalım. Arıza, delik konumu veya yönlendirmesinden, yanlış bir montaj referans noktası varsayımından veya eşleşen parça sorunundan kaynaklanabilir; kabul edilebilir bir delik boyutu nedeni izole etmez. Önce onaylanmış montaj referans noktalarını inceleyin, ardından F1 çapını ve geometrik konumunu aynı bitmiş parça koşulunda ayrı özellikler olarak ölçün. Konumsal hata doğrulanırsa, mevcut boşluklar ve deneme koşulları arasındaki gözlemleri karşılaştırın ve çekirdek pim/kalıp ve sinterleme destek planını gözden geçirin. Nedeni ve düzeltici rotayı bunlar kontrol edilene kadar bu kontroller tamamlanana kadar.
CNC Gereksinimlerini Önerilen MIM Yeteneği ile Karşılaştırma
Her kritik özellik için mevcut boyutu, toleransı, datum ilişkisini, yüzey durumunu ve kabul gereksinimini kaydedin. Ardından tedarikçiden şunları belirtmesini isteyin: önerilen sinterlenmiş veya ikincil kontrollü rota ve bunu destekleyen mevcut kanıtlar. Bu kanıtlar karşılaştırılabilir doğrulanmış geometri, süreç geliştirme verileri, temsili deneme ölçümleri veya gerçek deneme parçaları üzerindeki inceleme sonuçlarını içerebilir.
Her bir özelliği dört geçişte inceleyin: (1) tam onaylanmış çizim gereksinimini ve datum referanslarını yazın; (2) önerilen MIM rotasını ve son inceleme koşulunu belirleyin; (3) mevcut en güçlü kanıtı kaydedin; (4) çözülmemiş bir soruyu, sahibini ve bir doğrulama eylemini atayın. F1 için, F2'ye göre delik çapı ve konumu ayrı karşılaştırmalar gerektirir. Yalnızca çap için desteklenen bir süreç rotası, deliğin konum toleransını da karşıladığını göstermez.
Malzemeyi ve besleme stoğu rotasını, çizim revizyonunu, ilgili olduğu yerlerde takım veya boşluk kimliğini, ölçüm koşulunu, gerçek ölçülen özelliği ve inceleme kurulumunu belirten bir kanıt paketi isteyin. Tek başına bir ortalama değer tekrarlanabilirliği yargılamak için yetersizdir: mevcut yayılımı, numune dağılımını ve ölçüm yönteminin belirtilen toleransı çözüp çözemeyeceğini inceleyin. Benzer bir parçaya dayanan bir E1 kaydı, duvar kalınlığı dağılımı veya datum erişimi gibi önemli farklılıkları ortaya koymalıdır. E2 deneme sonuçları parça özelinde kararları destekleyebilir; yayınlanmış üretim için E3 stabilitesini otomatik olarak oluşturmazlar.
Her bir boyutsal özellik için tedarikçi kanıtı
- E0 · Mühendislik hipotezi
Çizim incelemesinden veya genel MIM prensiplerinden bir rota önerilir, ancak ilgili yetenek ölçümleri mevcut değildir. Teklifi şu şekilde kaydedin: doğrulanmamış.
- E1 · Karşılaştırılabilir doğrulanmış deneyim
Karşılaştırılabilir malzeme, geometri, süreç ve datum/inceleme koşulları altında benzer özellikler için veriler mevcuttur. Tarama için kullanışlıdır, ancak farklılıklar açıklanmalıdır; parça özelinde bir yeterlilik değildir.
- E2 · Parça özelinde deneme ölçümleri
Önerilen rotadan elde edilen gerçek parçaların, üzerinde anlaşılan referans şeması ve nihai parça durumu kullanılarak gerekli özellikler için ölçülmüş değerleri bulunmaktadır. Bu, numune aşaması doğrulamayı destekler, üretim tekrarlanabilirliği taahhüdü vermez.
- E3 · Üretim tekrarlanabilirliği kanıtı
Kontrollü bir üretim planı altında tekrarlanan ölçüm, ilgili üretim serileri, kalıp boşlukları veya partiler (uygun olduğu şekilde) boyunca belirtilen özellikleri destekler. Bu, belgelenmiş süreç kapsamı dahilinde daha güçlü bir kanıttır, evrensel bir MIM tolerans garantisi değildir.
Kanıt kuralı: Çizim toleransı, referans noktası, ölçüm koşulu veya ilgili yeterlilik kanıtı eksikse, özelliği işaretleyin. Gerekli her özellik için E0–E3'ü ayrı ayrı kaydedin. Açık / Doğrulama gerekli. E0 ve E1, önerilen sürecin gerçek parçayı karşıladığını göstermez. E0–E3 etiketleri, bu değerlendirme için tanımlanmış pratik bir takip kuralıdır; bunlar değil ISO, MPIF veya başka bir endüstri standardı tarafından belirlenen yeterlilik sınıflarıdır.
Bir özellik için genel yayınlanmış MIM tolerans bandını, özelliğe özel fizibilite beyanı yerine kullanmayın. Nominal boyut, malzeme, duvar dağılımı, özellik konumu, kalıp stratejisi, destek ve ikincil yüzey işlemesi pratik olanı değiştirebilir. İlgili referans sayfasındaki daha geniş bilgi MIM toleransları arka plan için faydalıdır, ancak parça özelinde onay yerine geçmez.
| Özellik | Karşılaştırma için çizim gereksinimi | Potansiyel MIM endişesi | Kanıt hala gerekli | Mevcut değerlendirme |
|---|---|---|---|---|
| F1 · Pim deliği | F2'ye göre çap ve konum | Konum kayması, yerel büzülme veya deformasyon | Her iki özellik için kalıp önerisi ve ölçülen numuneler | E0 / açık: parçaya özel deneme kanıtı sunulmamış |
| F2 · Konumlandırma yüzeyi | Düzlük ve F1 ile ilişkisi | Destek bağımlı şekil değişimi | Referans noktası stratejisi ve deneme düzlük ölçümleri | E0 / açık: nihai referans noktası ve deneme sonuçları doğrulanmamış |
| F3 · Kayar yüzey | Gerekli temas ve yüzey durumu | Sinterlenmiş yüzey dokusu veya fonksiyonel yüzey değişimi | Onaylanmış yüzey gereksinimi ve fonksiyonel kontrol | Açık: onaylanmış yüzey gereksinimi ve kanıtı sağlanmadı |
| G1 · Çevre | Genel profil ve dış sınırları | Olası boyutsal değişiklik ancak fonksiyon daha az hassas olabilir | Tasarım sahibinin gerekli boşluk onayı | Açık: tasarım sahibi boşluk gereksinimi doğrulanmadı |
Bu bir ön deneme tarama kaydıdır; ölçülmüş tolerans, doğrulanmış tedarikçi yeteneği veya müşteri onayı iddia edilmemektedir. Geometri ile ilgili ek hususlar şunlarda ele alınmaktadır: parça boyutlarının MIM parça kalitesini nasıl etkilediği.
Yetenek sonucu nasıl yorumlanır
Potansiyel uyum: doğrulama şartıyla güvenilir bir yol mevcuttur. Doğrulama gerekli: yol makul ancak parça için henüz gösterilmemiştir. Boşluk tespit edildi: Gereksinim, mevcut rota veya kanıtla çelişmektedir. Desteklenmeyen bir güven beyanı asla onaya dönüştürülmemelidir.
Yetenek kanıt kaydı: Her bir özelliğin yetenek endişesini, destekleyici kanıt seviyesini kaydedin, ve çözülmemiş boşluk. Bir kontrol rotası, yalnızca genel parça şeklini değil, gerçek boyutsal gereksinimi ele almalıdır.
Aşama 4 · Kontrol rotasını seçin
Kritik Boyutlar MIM'de Nasıl Kontrol Edilmeli?
Gerekli her bir özellik için yetenek değerlendirmesini kullanarak bir aday üretim rotası atayın. Sinterlenmiş bir özellik zaten fonksiyonel toleransını karşılayabilir; başka bir özellik kalıp değişiklikleri, boyutlandırma, seçici işleme veya yeniden tasarım gerektirebilir. Her bir rota için gereken doğrulamayı belirtin. Hassas görünen her yüzeyi işlemek, kritik olmayan bir gereksinimi iyileştirmeden MIM'in ekonomik faydasını ortadan kaldırabilir.
Sinterlenmiş Olarak Kalabilecek Boyutlar
Bir özellik, tedarikçinin önerdiği kalıp ve sinterleme işlemi son gereksinimini kabul edilebilir tekrarlanabilirlikle güvenilir bir şekilde karşılayabiliyorsa, doğrudan MIM kontrolü için bir adaydır. Tasarım sahibi, genel dış profillerin fonksiyonlarını ve sınırlarını onayladığında bu kategoriye girebilir. Fonksiyonel bir özellik, toleransı ve geometrisi doğrulanmışsa, sinterlenmiş olarak da uygun olabilir; yalnızca fonksiyonel önem CNC işlemeyi gerektirmez.
G1 sinterlenmiş olarak kalabilir birleştirmeden tasarım sahibi, sınırlarını, boşluğunu ve görünüm gereksinimlerini onaylar. Bu rotayı seçmek, orijinal çizim toleransında bir değişikliğe izin vermez.
Kalıplama, DFM ve Sinterleme Kontrol Seçenekleri
Bazı boyutsal riskler, parçalar fırına girmeden önce ele alınır. Kalıp tasarımı, yolluk ve ayırma çizgisi stratejisi, et kalınlığı geçişleri, büzülme telafisi ve sinterleme desteği, fonksiyonel özellik ile birlikte değerlendirilmelidir. Et kalınlığı geçişi F1 konumunu veya F2 düzlüğünü tehdit ediyorsa, inceleme geometri değişikliği, farklı kalıp telafisi stratejisi, revize edilmiş destek veya proses geliştirme gerektirebilir.
Kalıp telafisi, tolerans için bağımsız bir garanti değildir: gerçek parçalar üzerinde kontrol edilmeli ve bir özelliğe yapılan değişiklik diğerini etkileyebilir. Çizim, kalıp, deneme numuneleri ve ölçüm yöntemi, yinelemeler boyunca uyumlu kalmalıdır.
Ayrı tekrarlanabilir boyutsal ofset bundan kötü proses tutarlılığı. Ardışık numuneler aynı onaylanmış referansa göre benzer bir kayma gösteriyorsa, incelenen bir kalıp veya proses düzeltmesi aday olabilir. Gözlemlenen kayma destek yönüne, boşluğa veya çevrime göre değişiyorsa, basitçe bir kalıp özelliğini hareket ettirmek, yayınlanmayı çözmeden ortalamayı kaydırabilir. Değişkenliğin kaynağını araştırın ve düzeltmeye güvenmeden önce değişen rotayı doğrulayın; F2'deki bir deneme değişikliği aynı zamanda F1'e göre ölçülen ilişkiyi de değiştirebilir.
F2 örneği · Konumlandırma yüzeyi montaj yuvasında sallanıyor
Küçük bir braketin MIM versiyonunun, nominal genel yükseklik kabul edilebilir görünse de, montaj yuvasında sallandığını varsayalım. Düzensiz bir konumlandırma yüzeyi, yerel kesit geometrisi, destek teması veya önceki bir kalıplama koşulundan kaynaklanabilir, ancak belirti tek başına hangisi olduğunu belirlemez. Bitmiş numunelerdeki düzlüğü ve oturma/temas desenini kontrol edin, sonucu sinterleme yönü ve gerçek destek düzenlemesiyle ilişkilendirin ve F2'nin montajda nasıl referans verildiğini gözden geçirin. Değişkenlik sistematik ise, doğrulanmış bir kalıp veya destek değişikliğini düşünün; tasarım ve erişim izin veriyorsa, seçici yüzey işleme değerlendirin. Herhangi bir düzeltmeden sonra, F1'i onaylanmış referans sistemine göre yeniden kontrol edin. Uygun rota projeye özel kalır.
Sıkıştırma, Seçici İşleme veya Yeniden Tasarım Gerektiğinde
Sinterlenmiş sonuçların gerekli bir özelliği güvenilir bir şekilde karşılaması olası olmadığında, yerel MIM boyutlandırma, sinterleme sonrası işleme, veya tasarım revizyonunu değerlendirin. Sıkıştırma, bazı erişilebilir, uygun özellikler için faydalı olabilir; her geometrik ilişkiyi düzeltme yeteneğine sahip olduğu varsayılmamalıdır. Belirli delikler, dişler, referans yüzeyleri veya temas yüzeyleri için işlev ve toplam proses maliyeti gerekçelendirildiğinde seçici delme, raybalama, kılavuz çekme, taşlama veya finisaj uygun olabilir.
İçin F1, delik çapını delik konumundan ayırın. Mevcut bir deliği raybalamak, ilk delik uygunsa çapı ve yüzeyi iyileştirebilir, ancak normalde deliğin mevcut eksenini takip eder ve konumu hatalı bir delik için düzeltme olarak kabul edilmemelidir. Bu sınırlama Guhring'in raybalama sorun giderme kılavuzunda. açıklanmaktadır. F1'in F2'ye göre konumu kritikse ve onaylanmış toleransının dışındaysa, datum referanslı yeterli stok, stabil fikstürleme ve üzerinde anlaşılmış nihai referans (datum) şeması ile delme gibi bir işleme yöntemi uygulanabilir. Alternatif olarak, kök neden DFM, kalıpçılık veya sinterleme kontrolleri yoluyla ele alınmalıdır. Çapı doğrula ve konumunu bitmiş parçada bağımsız olarak; yalnızca boyut düzeltmesi bir konum boşluğunu kapatamaz.
F2 için, yalnızca referans yüzeyinin gerekli referans (datum) işlevi korunabiliyor ve işleme veya boyutlandırma yöntemi uygulanabilirse bir düzeltme adımı düşünülebilir. F3 için, doğrusal boyutlar geçse bile temas veya hareket gereksinimleri nedeniyle son işlem gerekebilir. Ayrı makale hangi CNC özelliklerinin MIM'den sonra işlenmiş olarak kalması gerektiği konusunda daha ayrıntılı olarak ele alınmaktadır.
F3 örneği · Doğrusal boyut geçer, ancak kaydırma hala sıkışıyor
Eğer F3 doğrusal boyut toleransını karşılıyor ancak son yüzey işleminden sonra mekanizma sıkışıyorsa, düzeltici bir işlem seçmeden önce temas yüzeyi dokusunu, yerel geometriyi, yüzey kaplama birikimini, eşleşme boşluğunu ve test yükünü kontrol edin. Gerçek temas bölgesini inceleyin ve anlaşılan montaj koşulları altında hareketi değerlendirin. Seçici yüzey işlemi, doğrulanmış bir yüzey durumu sorununu çözebilirken, yetersiz boşluk veya yanlış bir referans ilişkisi tasarım veya işlem değişikliği gerektirebilir. Özellik yalnızca bitmiş parça denetimi ve belirtilen fonksiyonel test her ikisi de onaylanmış gereksinimleri karşıladığında kabul edilmelidir.
The Metal Enjeksiyon Kalıplama Derneği'nin ikincil işlemler rehberi seçili özellikler için işleme, boyutlandırma ve diğer sinterleme sonrası seçenekleri açıklar. Bu, bu işlemlerin gerekli olduğu durumlarda dikkate alınmasını destekler, belirli bir geometri, malzeme veya tolerans için birbirinin yerine geçebilir veya otomatik olarak mevcut olduklarını varsaymak yerine. Karar verme sürecinin merkezinde gerekli özelliği ve işlem sonrası son ölçümü bulundurun.
| Aday yol | Değerlendirmeye değdiğinde | Ne teyit edilmeli | Yaygın karar hatası |
|---|---|---|---|
| Sinterlenmiş | Nihai boyutsal ve yüzey gereksinimleri, kanıtlanmış bir MIM işlem penceresi dahilinde kontrol edilebilir | Özelliğe özgü sonuçlar ve tekrarlanabilirlik | Tüm özelliklerin evrensel bir MIM toleransını paylaştığını varsaymak |
| DFM / kalıp / işlem düzeltmesi | Yerel geometri veya sinterleme davranışı kritik bir ilişkiyi tehdit ediyor | Değişiklik etkisi, kalıp yaklaşımı, deneme kanıtı | Bağlantılı özellikleri göz ardı ederken bir boyutu telafi etmek |
| Boyutlandırma | Yerel boyut düzeltmesinden faydalanabilecek uygun bir erişilebilir özellik | Erişilebilirlik, özellik geometrisi, elde edilebilir düzeltme, inceleme | Hassas talaşlı imalat ile boyutlandırmanın (sizing) değiştirilebilir olduğunu varsayarak |
| Seçici talaşlı imalat / yüzey işlemleri | Belirli delikler, referans yüzeyler, dişler veya temas yüzeyleri ek kontrol gerektirir | Stok payı, fonksiyonel referans noktası bazlı fikstürleme, elde edilebilir çap ve konum, maliyet, son durum denetimi | Fonksiyonundan bağımsız olarak her özelliğin yüzey işlemleri |
| Yeniden tasarım veya alternatif işlem | Gerekli özellik, önerilen rotayla güvenilir veya ekonomik olarak elde edilemiyor | Tasarım sahibi onayı ve tam dönüşüm fizibilitesi | Uyuşmazlık giderilmeden kalıplamaya devam edilmesi |
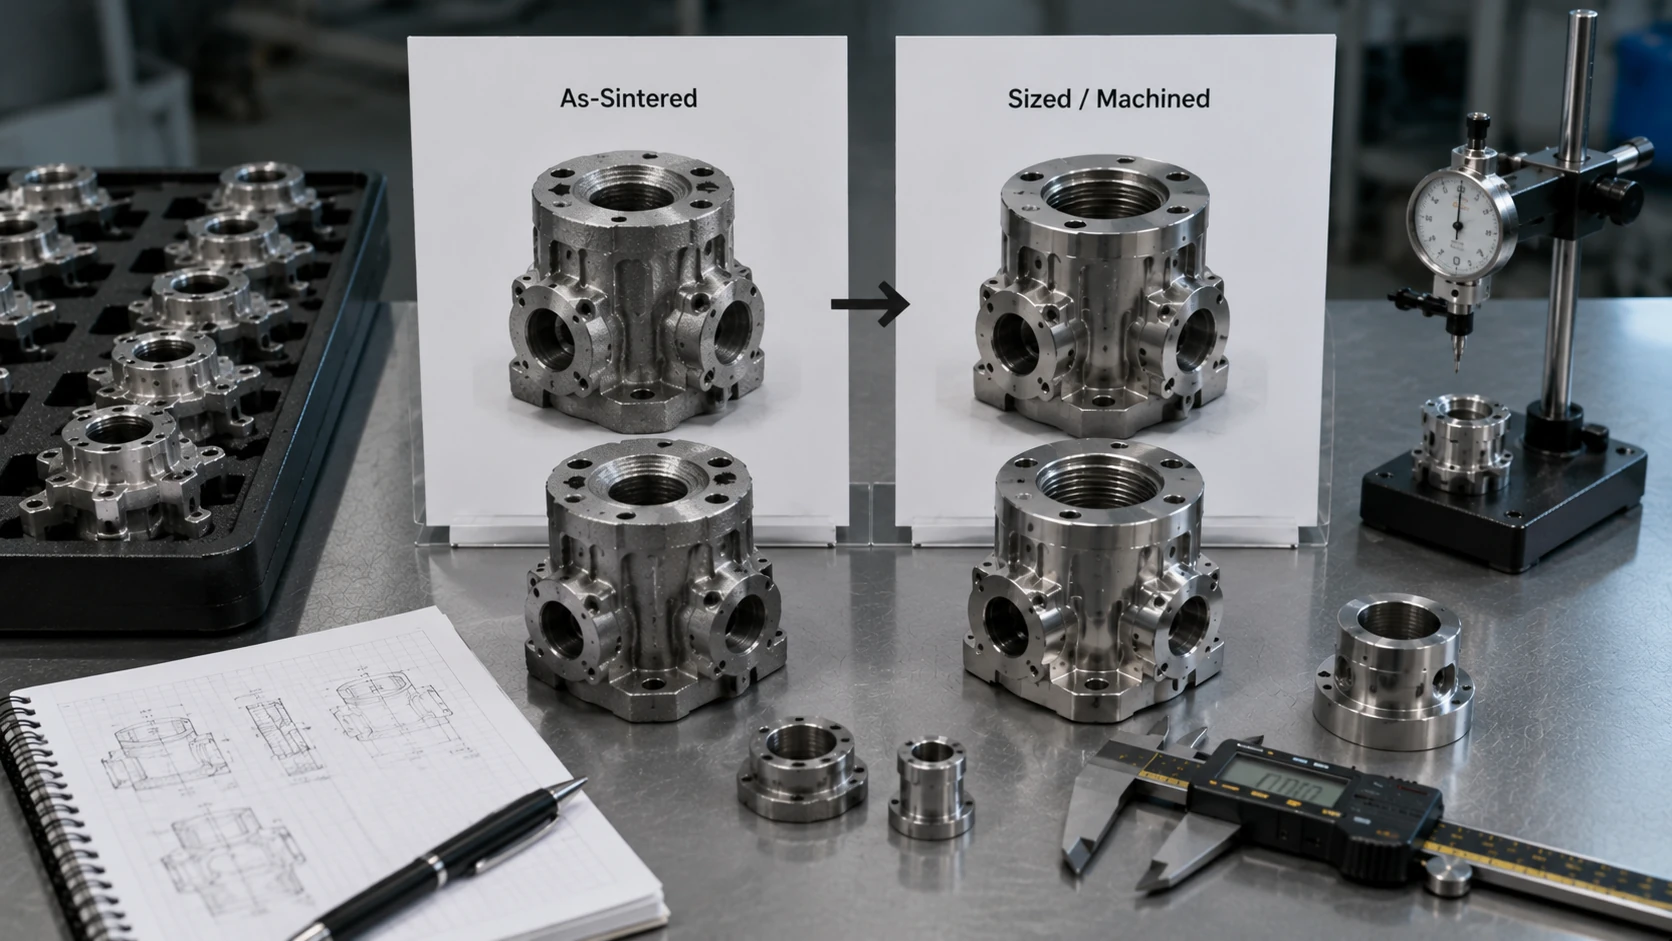
Kontrol rotası kaydı: Seçilen aday rotayı her kritik özellik için, gerekli stok, kalıp veya proses hazırlıkları ve bunu doğrulamak için gereken kanıtlarla birlikte kaydedin.
Aşama 5 · Kabul ve Muayene Tanımlama
Kritik Boyutlar Nasıl Ölçülmeli ve Kabul Edilmelidir?
Bir tolerans, ancak ekip özellik tanımı, uygulanabilir datum referansları, son muayene koşulu ve kabul yöntemi üzerinde anlaştığında kullanılabilir bir üretim gereksinimi haline gelir. Doğru bir ölçüm, bir gereksinimi karşılayamayan bir üretim sürecini telafi edemez; aynı şekilde, tanımlanmış bir ölçüm planı olmadan tatmin edici bir süreç tutarlı bir şekilde değerlendirilemez.
Fonksiyonel Datumlari ve Muayene Referansları
Mevcut teknik resimdeki datumlari, ürünün gerçek montaj referanslarıyla eşleşip eşleşmediğini kontrol edin. Sadece bir CNC kütüğünü tutmak için kullanılan bir yüzey, bir MIM parçasında ölçüm datumu olarak mevcut olmayabilir veya uygun olmayabilir. Tedarikçinin fikstürüne uyacak şekilde tasarım datum çerçevesini sessizce değiştirmeyin: orijinal niyeti netleştirin ve herhangi bir revize edilmiş spesifikasyon için tasarım onayını alın.
Bir ISO GPS teknik resminde, ISO 5459:2024 özellikle datum ve datum-sistemi spesifikasyonunu ele alırken, ISO 1101:2017 geometrik toleransların notasyonunu ve yorumlanmasını ele alır. Bir kelepçeleme pedi, bir CAD yüzey adı veya uygun bir CMM fikstürünü, belirtilen datum referansı için onaylanmış bir yedek olarak kabul etmeyin. Eski bir CNC referans yüzeyi sinterlemeden sonra mevcut değilse veya güvenilmezse, uyumsuzluğu tasarım sahibine bildirin ve onaylanmış bir ölçüm veya teknik resim çözümü belgeleyin.
F1 için muayene, deliğin F2'ye veya başka bir onaylanmış datum referans çerçevesine göre konumunu değerlendirmeyi gerektirebilir. F2 için, oturma ve oryantasyon için hangi yüzey koşulunun kabul edilebilir olduğunu ekibin belirlemesi gerekir. Geometrik kontrollerin yorumlanması, müşterinin teknik resminde belirtilen standarda uygun olmalıdır, örneğin ASME Y14.5-2018 (R2024) veya geçerli bir GPS gereksinimi. ISO 1101Bu standartlar, MIM yeteneği için genel bir garanti değil, spesifikasyon dilini tanımlar.
Muayene Yöntemleri ve Kabul Aşamaları
Özelliğe göre yöntemi tanımlayın: Konum, profil veya düzlük için CMM veya başka bir nitelikli boyutsal yöntem uygun olabilir; tekrarlayan üretim kontrollerini kalibre edilmiş mastarlar destekleyebilir; hareket veya uyum için fonksiyonel montaj testleri gerekebilir; yüzey dokusu üzerinde anlaşılmış bir ölçüm yöntemi gerektirebilir. Sızdırmazlık veya aşınmaya kritik arayüzler için doğrulama, yalnızca ölçülen tek bir doğrusal boyuta dayanmak yerine ilgili fonksiyonel koşulu ele almalıdır.
Dar bir tolerans için ölçüm uygunluğu başlı başına teknik bir karardır. Cihazın kalibrasyon durumunu ve ilgili ölçüm belirsizliğini, özelliğin erişilebilirliğini ve temizliğini, gerekli datum sistemine hizalamayı, fikstür stabilitesini ve operatör veya program tekrarlanabilirliğini doğrulayın. NIST'in boyutsal muayene planlama araştırması üretim muayene riskinin önemli bir kaynağı olarak ölçüm ekipmanı seçimindeki belirsizliği tanımlar. Ölçüm yöntemi kabul edilebilir bir özelliği kabul edilemez olandan güvenilir bir şekilde ayırt edemiyorsa, işlem yetenekli olarak adlandırmadan önce muayene planını çözün.
F1 için nihai rapor, delik boyutu sonucunu göstermelidir ve onaylanmış datum şeması altında belirtildiği yerde konumu/oryantasyonu. F3 için, yüzey ölçümüne ek olarak hareket veya aşınma ile ilgili bir test gerekebilir, ancak fonksiyonel bir test, boyutsal bir kabul gereksinimini sessizce yerine koymaz. Geliştirme aşaması kontrollerini, özellikle aşağı akış son işlemenin ölçülen özelliği değiştirebileceği durumlarda, müşterinin nihai bitmiş parça kabul koşulundan ayrı tutun.
Kabulün ne zaman gerçekleştiğini belirtin: ilk kalıplama veya sinterleme denemeleri, herhangi bir boyutlandırma veya işleme sonrası, belirtilen ısıl işlem veya yüzey kaplamadan sonra (uygun olduğu durumlarda) ve salınan üretimde. Hangi özelliklerin numune doğrulaması gerektirdiğini ve hangilerinin rutin üretim kontrolleri gerektirdiğini müşteri ve tedarikçi kabul etmelidir. Yöntem uygunluğu, erişim, fikstür tekrarlanabilirliği ve muayene sıklığı projeye özeldir.
| Özellik | Doğrulanacaklar | Aday yöntem | Ne Zaman Kontrol Edilmeli |
|---|---|---|---|
| F1 · Pim deliği | Çap ve gerçek pozisyonel ilişki belirtildiği gibi | Uygun delik ölçümü ve nitelikli pozisyonel muayene | Deneme ve son durum; anlaşmaya göre üretim planı |
| F2 · Konumlandırma yüzeyi | Oturma, düzlük ve datum ilişkisi | Nitelikli yüzey veya CMM muayenesi, isteğe bağlı fonksiyonel fikstür | Herhangi bir düzeltici işlemden sonra ve anlaşılan kabul aşamasında |
| F3 · Kayar yüzey | Gerektiğinde temas geometrisi, yüzey kalitesi ve hareket | Yüzey değerlendirmesi artı uygun fonksiyonel test | Bitmiş parça doğrulaması ve anlaşılan üretim kontrolleri |

Son kabul koşulu üzerinde anlaşmaya varın
Parçanın sinterlenmiş, kalibre edilmiş, işlenmiş veya son bitmiş haliyle kabul edilip edilmediğini belirtin. Numune denetiminden önce onaylanmış referans noktası şemasını, ölçüm yöntemini ve kabul sınırlarını kaydedin. Bitirme işleminden önce geçen bir boyut, sonraki işlem onu değiştirebilecekse tekrar kontrol edilmesi gerekebilir.
Denetim kaydı: Her kritik özelliği onaylanmış referans noktasına, ölçüm yöntemine, kabul koşuluna ve doğrulama aşamasına bağlayın. Bu öğeleri nihai teknik resim inceleme kaydına aktarın., Kabul koşulu, ve doğrulama aşamasına. Bu öğeleri nihai teknik resim inceleme kaydına aktarın.
Aşama 6 · Kararı belgeleyin
CNC'den MIM Kalıplama İncelemesinden Önce Neler Belgelenmelidir?
CNC'den MIM'e Kritik Boyut Aktarım İnceleme Formu onaylanmış teknik resim gereksinimini, işlevsel amacını, ilgili MIM üretim riskini, önerilen kontrol yöntemini, inceleme planını ve her özellik için bekleyen onayı kaydeder. Müşteri mühendisliği, tedarikçi üretimi ve kalite departmanları, teklifler ve kalıp kararları teknik olarak kesinleşmeden önce aynı spesifik boyut sorularını çözebilir.
Kritik Boyut Aktarım İnceleme Formu
Mevcut onaylanmış 2B teknik resmi, STEP 3B modeli ve mevcut montaj bilgilerini kullanın. Tutarlı özellik kimlikleri atayın ve belirtilen toleransları ve GD&T kontrollerini değişiklik yapmadan kopyalayın. Bir gereksinim veya onayı eksikse, çözülmemiş olarak işaretleyin; netleştirmenin kime ait olduğunu ve önerilen üretim rotası için ne tür kanıt gerektiğini kaydedin.
Bağımsız gereksinimleri tek bir geçme/kalma girdisine daraltmayın. F1 için, onaylanmış çap toleransı ve ayrı olarak belirtilen konum ilişkisi (varsa) kendi sonuç, kontrol rotası, kanıt referansı ve açık eylemine ihtiyaç duyar. Tablo, orijinal F1 özellik kimliğini korur ancak bu özellik düzeyindeki kayıtları F1-D ve F1-P olarak ayırır. Müşteri teknik resim değerlerini kelimesi kelimesine saklayın; bir girdi mevcut değilse, onaylanmış bir gereksinim olarak yanlış anlaşılabilecek örnek bir sayı seçmek yerine tedarik edilmedi yerine örnek bir sayı seçmek yerine 'tedarik edilmedi' girin.
| Kimlik / özellik | Orijinal CNC gereksinimi | İşlevsel amaç | Değerlendirilecek MIM riski | Önerilen rota | Muayene / kanıt | Durum / sorumlu |
|---|---|---|---|---|---|---|
| F1-D · İğne deliği boyutu | Onaylanmış çapı ve boyut toleransını girin; çizim revizyonu | Belirtilen pim uyumu veya boşluğu | Son sinterlenmiş delik boyutu ve bitirme sırasındaki herhangi bir değişiklik | Sinterleme sonrası kontrolü değerlendirin; gerekirse, stoğa ve geometriye bağlı olarak çap özelinde boyutlandırma veya kılavuz çekme işlemini düşünün | Nihai kabul edilmiş durumda çapı ölçün; fiili deneme değerlerini ve yöntemi kaydedin; mevcut E0 | Açık · Tasarım sahibi: gereksinim; tedarikçi: boyut rotası ve kanıt |
| F1-P · Pim deliği konumu | Belirtilmişse onaylanmış konum/oryantasyon kontrolünü ve datum referanslarını girin | Onaylanmış montaj referansına göre pim hizalaması | Sinterleme sonrası çekirdek pim/kalıp kayması, deformasyonu veya datum ilişkisi | Kalıbı ve desteği değerlendirin; datum referanslı konum düzeltmesi yalnızca malzeme ve fikstür koşulları izin veriyorsa | Nihai parçada onaylanmış datumlara göre nitelikli konum ölçümü; mevcut E0, çizim ve deneme sonuçları bekleniyor | Açık · Tasarım sahibi: datum amacı; tedarikçi + kalite: rota ve ölçüm |
| F2 · Konumlandırma yüzeyi | Onaylanmış düzlük / eşleşen özelliklere ilişkiyi girin | Montaj oturması ve yönlendirmesi | Deformasyon ve datum stabilitesi | Kalıp/destek ve olası yerel düzeltmeyi değerlendirin | Son durum referansı ve düzlemsellik muayenesi | Açık · Mühendislik + kalite |
| F3 · Kayar yüzey | Boyut, yüzey kalitesi ve herhangi bir fonksiyonel test gereksinimini girin | Temas ve hareket | Sinterlenmiş yüzey durumu ve aşınma-temas davranışı | Bitmiş durumu ve seçici yüzey işlemesini değerlendirin | Yüzey ölçümü / montaj hareketi testi | Açık · Mühendislik + kalite |
| G1 · Dış kontur | Genel profil ve boşluk gereksinimlerini girin | Zarf / görünüm, onay bekliyor | Geometrik tutarlılık ve herhangi bir gizli boşluk durumu | Tasarım onayına tabi olası sinterlenmiş yol | Varsa onaylanmış zarf denetimi | Açıkla · Tasarım sahibi |
Example only: no dimensions, tolerances, customer approvals, sampling results, or XTMIM production capability are asserted. Replace the explanatory cells with the actual drawing values and project evidence before use in a tooling decision.
F1 pin-hole review: separate size and location decisions
Bu hypothetical F1/F2 assembly, the pin must fit the bore and align while the component seats on F2. The drawing's approved hole-size limit, position control, and datum references determine the two separate acceptance decisions. Actual drawing values and measurements are not available for this example.
- 1 · Record two distinct requirements
Copy F1's approved hole diameter and tolerance, then record its position requirement and datum reference to F2 if specified. Without those exact drawing values, both entries remain open.
- 2 · Test the candidate route against each
If hole size is the only issue and location already passes, suitable reaming might be assessed for diameter. If location fails, reaming alone is not the answer; investigate datum-referenced correction with available stock or upstream tooling/DFM changes.
- 3 · Ask for characteristic-specific evidence
Mark the starting record E0 (engineering hypothesis) unless supporting data exist. Request a supplier plan showing how the proposed final part will be measured for both diameter and true position using the approved datum scheme; update to E2 only after actual feature-level trial measurements are reviewed.
- 4 · Assign the gate and owner
Keep F1 Open — validation required. The design owner confirms the requirement, the supplier proposes and demonstrates the process route, and quality agrees on acceptance. Do not approve a size-only fix as proof that the location requirement is met.
F1 closure condition: keep F1-D and F1-P open until their approved requirements, final-condition measurement results, and process evidence have been reviewed separately. Identify the missing drawing callout or test result, the requested verification, and the person responsible for each open item.
A completed record should show the drawing revision, the drawing-characteristic identifier, approved acceptance criteria, proposed manufacturing stage, available measurement evidence, proposed next trial or inspection, responsible owner and closure decision. A status such as E2 / trial passed only describes the particular tested samples and conditions; it must not be written as proof of stable production performance without the corresponding repeatability evidence.
Assign decision authority on the record: the design owner confirms functional requirements and approves specification changes; the MIM supplier proposes the tooling and process route and supplies capability evidence; quality and customer engineering agree on the applicable inspection and acceptance requirements. Unverified control routes and disputed measurement methods remain open actions, not completed approvals.
Proceed, Revise, or Pause: The Review Decision
Use the completed sheet to decide whether the dimension review is ready to enter the broader feasibility and tooling-planning process. This is a review-gate decision—not approval to cut a mold.
Proceed to further evaluation
Functional requirements and datums are defined; a credible candidate route exists; unresolved capability questions have owners and a validation plan.
Revise and reassess
Some tolerances need design-owner review, an inspection definition is missing, or a geometry / process adjustment may close an identified gap.
Pause before tooling
A critical requirement has no viable or verifiable control route, a datum or acceptance condition remains disputed, or the proposed solution would undermine the conversion rationale.
What to send for an engineering review
Provide the current 2D drawing with drawing revision, a STEP 3D model, material expectation, annual demand, critical feature IDs, mating or assembly information, required final surface condition, and inspection notes. Mark unapproved tolerance-change requests as open questions. The existing MIM tolerans ve büzülme kontrol listesi ve RFQ hazırlık kılavuzunu inceleyin can help organize wider project inputs without replacing this feature-by-feature dimension review.
FAQ: CNC-to-MIM Dimensional Review Decisions
Several decisions depend on drawing details, the finished-part condition, or evidence that may not be available at the first supplier review.
Kalıplanmış bir delik çap toleransını karşılarsa, çizimi yine de geçemeyebilir mi?
Evet. Bir delik, onaylanmış bir datum'a göre konumu veya oryantasyonu başarısız olurken boyut toleransını karşılayabilir. Çizimdeki kesin geometrik kontrolü inceleyin ve boyutu ve konumu ayrı ayrı denetleyin. Kılavuz çekme normalde orijinal delik hizalamasını düzeltmez.
CNC işleme yüzü, MIM denetiminde farklı bir datum olarak kullanılabilir mi?
Otomatik olarak değil. Bir iş tutma yüzeyi, tasarım referans noktası olmak zorunda değildir. Orijinal CNC referansı bitmiş MIM parçada kullanılamazsa, müşteri tasarım sahibi, belirtilen referans noktası şemasındaki veya kabul tanımındaki herhangi bir değişikliği onaylamalıdır. Anlaşılan fikstür ve ölçüm yaklaşımını kaydedin.
İlk parça MIM numunelerinin geçmesi, üretim boyutsal yeteneğini kanıtlar mı?
Hayır. Parçaya özgü numuneler yalnızca test edilen rotanın ve koşulun sonuçlarını gösterir. Kararlı üretim iddiaları, ilgili özellikleri ve geçerliyse, çalıştırmaları, boşlukları veya partileri kapsayan üzerinde anlaşılmış bir tekrarlanabilirlik planı gerektirir. Numune kanıtlarını üretim kanıtlarından ayrı olarak kaydedin.
Boyutlar, boyutlandırma, işleme veya yüzey kaplamadan önce mi yoksa sonra mı kontrol edilmelidir?
İşlemi teşhis etmeye veya kontrol etmeye yardımcı olduklarında ara ölçümleri kullanın, ancak nihai kabulü çizimde belirtilen parça koşulunda tanımlayın. İkincil bir işlem, uyumu, konumu veya yüzey işlevini değiştirebiliyorsa, bu işlemden sonra etkilenen özellikleri yeniden kontrol edin ve üzerinde anlaşmaya varılan yöntemi belgeleyin.
CNC kontur temassızlığı MIM için gevşetilebilir mi?
Bu, otomatik bir gevşetme değil, inceleme için bir adaydır. Öncelikle montaj zarfını, fikstür arayüzlerini, boşluğu, kullanımı, görünümü ve sonraki gereksinimleri onaylayın. Yalnızca tasarım sahibi revize edilmiş bir çizim toleransını veya profil gereksinimini onaylayabilir.







