
Schnelle Antworten zu CNC-zu-MIM-Zeichnungen und DFM-Fragen: Kennzeichnen Sie die funktionalen Maße, Bezugsmerkmale und geometrischen Toleranzen auf der vorhandenen CNC-Zeichnung. Erfassen Sie für jedes Merkmal seinen Zweck, die genehmigte Toleranz, das mögliche Risiko von Sinterschwindung oder Verzug bei MIM, den vorgeschlagenen Prozess (als gesintert oder mit Nachbearbeitung) und die Endinspektionsmethode. Eine enge CNC-Toleranz ist nicht automatisch funktionskritisch, aber sie bleibt eine Anforderung der Zeichnung, bis der Designverantwortliche eine Änderung genehmigt.
CNC-zu-MIM-Zeichnungen und DFM-Fragen
Kurze Antwort: Kennzeichnen Sie die funktionalen Maße, Bezugsmerkmale und geometrischen Toleranzen auf der vorhandenen CNC-Zeichnung. Erfassen Sie für jedes Merkmal seinen Zweck, die genehmigte Toleranz, das mögliche Risiko von Sinterschwindung oder Verzug bei MIM, den vorgeschlagenen Prozess (als gesintert oder mit Nachbearbeitung) und die Endinspektionsmethode. Eine enge CNC-Toleranz ist nicht automatisch funktionskritisch, aber sie bleibt eine Anforderung der Zeichnung, bis der Designverantwortliche eine Änderung genehmigt. Maße ohne glaubwürdige Fertigungsnachweise oder eine vereinbarte Abnahmemethode sollten vor der Werkzeugerstellung zur Validierung offen bleiben.
Phase 1 · Problem verstehen
Warum CNC-Zeichnungstoleranzen vor dem MIM-Werkzeugbau geprüft werden müssen
Eine bestehende CNC-Zeichnung ist eine gültige Darstellung der aktuellen Produktanforderungen, kann aber auch die Art und Weise widerspiegeln, wie das Teil bearbeitet und inspiziert wurde. Eine enge Maßhaltigkeit könnte für einen montierten Mechanismus unerlässlich sein; sie könnte stattdessen auch einfach im ursprünglichen Bearbeitungsaufbau einzuhalten gewesen sein. Die Zeichnung allein sagt einem neuen Fertigungszulieferer nicht immer, welche Situation zutrifft.
Die CNC-Bearbeitung entfernt Material und kann ausgewählte Merkmale in aufeinanderfolgenden Schritten unter Verwendung definierter Vorrichtungen und Werkzeugwege fertigstellen. MIM beginnt mit einem gespritzten Grünteil, gefolgt von Entbindern und Sintern. Das Endteil ändert während des Sinterprozesses seine Größe; sein Maßergebnis hängt vom Feedstock und Material, der Schnittgeometrie, der Werkzeugkompensation, der Unterstützung, der Prozesskontrolle und allen Nachbearbeitungsschritten ab. Eine durch Bearbeitung erzeugte Referenzfläche ist auf einem gesinterten Teil möglicherweise nicht in gleicher Form vorhanden.
Die Zeichnungsprüfung muss unterscheiden drei Entscheidungen: welche Maße die Produktfunktion schützen, welche empfindlich auf den vorgeschlagenen MIM-Prozess reagieren und wie jede Anforderung gefertigt und verifiziert wird. Bestehende Toleranzen werden nicht einfach lockerer, nur weil sich der Prozess ändert. Ebenso muss nicht jedes Merkmal mit engen Toleranzen nach dem Sintern bearbeitet werden.
A Konstruktionsanforderung und eine Herstellungsroute sind unterschiedliche Entscheidungen. Eine vom Kunden genehmigte Lochpositionstoleranz kann unverändert bleiben, wenn das Teil auf MIM umgestellt wird; der Lieferant benötigt dann einen Fertigungs- und Inspektionsweg, der diese erfüllen kann. Ein Maß, das mit dem ursprünglichen CNC-Aufbau verbunden ist, kann eine Designprüfung rechtfertigen, darf aber ohne Genehmigung des Designverantwortlichen nicht geändert werden. Vorgeschlagene Fertigungsänderungen sind von autorisierten Zeichnungsrevisionen getrennt zu halten.
Funktionsrisiko
Ein Stiftloch, eine Zentrierfläche oder eine Gleitfläche kann bei der Montage versagen, auch wenn der Rest des Teils akzeptabel aussieht.
Werkzeugrisiko
Wenn der Zweck des Merkmals unklar ist, können die Schwindungskompensation und die Aufmaße für Sekundärprozesse auf falschen Annahmen beruhen.
Akzeptanzrisiko
Ein CNC-Prototyp und ein MIM-Serienteil können anhand unterschiedlicher Referenzpunkte gemessen werden, es sei denn, das Bezugssystem und der Prüfplan sind vereinbart.
Wenn der Herstellungsprozess noch nicht ausgewählt wurde, wird der MIM vs. CNC-Bearbeitungsvergleich berücksichtigt die breiteren Prozesskompromisse. Die nachfolgende Maßprüfung gilt, sobald eine Umstellung von CNC auf MIM bewertet wird.
Zeichnungsbasis: Bestätigen Sie die Zeichnungsrevision und identifizieren Sie die Maße, die Montage, Bewegung, Ausrichtung, Abdichtung oder Akzeptanz steuern, bevor Sie die MIM-Fähigkeit bewerten.
Phase 2 · Identifizieren und klassifizieren
Welche Maße auf der CNC-Zeichnung sind funktionskritisch?
Ein kritisches Maß ist eines, das ein erforderliches Ergebnis steuert, nicht einfach eines mit dem kleinsten Toleranzwert. Beginnen Sie damit, wie die Komponente in ihre Baugruppe passt. Fragen Sie, was passieren würde, wenn ein Merkmal am oberen oder unteren Grenzwert läge oder wenn sich seine Position oder Ausrichtung ändern würde. Ein funktionales Maß kann Spiel, Übermaß, Ausrichtung, Lastübertragung, Abdichtung, Gleitbewegung oder eine vom Kunden geforderte Abnahmekontrolle bestimmen.
Wenn die funktionale Absicht nicht offensichtlich ist, verfolgen Sie eine einfache Ursache-Wirkungs-Kette: Merkmal → Passbedingung → plausibles Verhalten außerhalb der Toleranz → erforderliches Akzeptanzkriterium. Beispielsweise kann eine Durchgangsbohrung einige Durchmesserabweichungen tolerieren und dennoch eine präzise Positionskontrolle erfordern, da der passende Stift ohne Seitenbelastung eingeführt werden muss. Umgekehrt ist eine visuell präzise Kante nicht automatisch funktionskritisch, es sei denn, ihre Anforderung an Umriss, Kontakt, Handhabung oder Aussehen legt eine Grenze fest. Vermerken Sie den Grund, anstatt lediglich jede kleine Toleranz auf dem PDF hervorzuheben.
Betrachten Sie eine hypothetische kleine industrielle Positionierungskomponente die von CNC-Bearbeitung auf MIM umgestellt wird. Ihr Stiftloch (F1), ihre Positionierungsfläche (F2), ihre Gleitkontaktfläche (F3) und ihr nicht-kontaktierender Umfang (G1) werden anhand derselben Zeichnungsprüfschritte untersucht. Die Geometrie und die Merkmals-IDs sind schematisch; sie stellen keine vom Kunden genehmigte Zeichnung oder gemessene XTMIM-Produktionsergebnisse dar.
Passungen und Verbindungsmaße
Identifizieren Sie Bohrungen, Stiftsitze, Schlitze, Wellenschnittstellen, Schraubenspiel und andere Merkmale, die physisch mit einem anderen Teil verbunden sind. Erfassen Sie die Verbindungskomponente und das beabsichtigte Verhalten: freies Spiel, kontrollierte Position, Eingriff, Drehung oder Lastübertragung. Der Durchmesser einer Bohrung und ihre Position können unterschiedliche funktionale Konsequenzen haben; die Überprüfung nur eines davon kann ein Montageversagen übersehen.
Bei F1, die Stiftbohrung, überprüfen Sie die spezifizierte Passung mit dem Stift und die Position der Bohrung relativ zur verbundenen Baugruppe. Allein der Nenndurchmesser reicht nicht aus, um festzustellen, ob der Stift richtig sitzt, sobald die Komponente montiert ist.
Bezugsbezugspunkte und Positionsbeziehungen
Trennen Sie die in der Zeichnung ausgewiesenen Bezugsmerkmale von Oberflächen, die nur zur Aufnahme des Teils während der CNC-Bearbeitung dienen. Funktionale Bezugspunkte legen fest, wie die Komponente in der realen Baugruppe positioniert wird. Geometrische Kontrollen wie Position, Rechtwinkligkeit, Ebenheit oder Profil müssen relativ zum geltenden Bezugssystem interpretiert werden, wenn die Zeichnung eines vorsieht.
F2 ist die Positionierungsfläche. Wenn die Baugruppe auf F2 sitzt, können dessen Ebenheit und Ausrichtung relativ zu F1 bestimmen, ob der Stift ausgerichtet ist, auch wenn die Gesamtbreite des Teils innerhalb der Toleranz liegt. Bestätigen Sie diese funktionale Beziehung, bevor Sie das Bezugs- und Inspektionsschema wählen.
Funktionale Bewegungs- und Kontaktflächen
Bewerten Sie Gleit-, Dicht-, Dreh- und verschleißbeanspruchte Kontaktflächen als funktionale Oberflächen, auch wenn die numerische Maßtoleranz gewöhnlich erscheint. In diesen Bereichen können Oberflächenbeschaffenheit, Kontaktgeometrie, Materialzustand oder Oberflächenbearbeitung genauso wichtig sein wie eine lineare Abmessung. Gewindefunktionen erfordern ebenfalls eine funktionale Überprüfung auf Eingriff und Befestigung, aber nicht jede gespritzte Bohrung oder jeder Freiraumschlitz sollte automatisch als präzisionskritisch eingestuft werden.
F3 ist die Gleitkontaktfläche. Sie benötigt möglicherweise eine Anforderung an die Oberflächenbeschaffenheit und eine funktionale Bewegungsprüfung, nicht nur eine Breitenmessung. Im Gegensatz dazu, G1 ist die nicht-kontaktierende Außenkontur, ein Kandidat für die Prüfung als allgemeine Geometrie, es sei denn, sein Spiel, seine Sicherheit, sein Aussehen oder andere Produktanforderungen machen ihn kritisch.
| Beispielmerkmal | Was es steuert | Frage zur Klärung | Erste Klassifizierung |
|---|---|---|---|
| F1 · Stiftloch | Passung des Stifts und Montageausrichtung | Was passt in das Loch und welche Positionsbeziehung ist wichtig? | Funktionskritisch; Durchmesser und Position separat bewerten |
| F2 · Positionierfläche | Sitz-, Orientierungs- und Bezugsbeziehungen | Sitzt oder lokalisiert die Baugruppe auf dieser Oberfläche? | Funktionskritischer Bezugskandidat |
| F3 · Gleitfläche | Bewegungs- und Kontaktverhalten | Welche Bewegungs-, Textur- und Verschleißanforderungen müssen eingehalten werden? | Funktionskritische Oberfläche |
| G1 · Außenkontur | Potenziell Aussehen oder allgemeine Abmessungen | Beeinflusst dies Freigänge, Montage, Handhabung oder andere Anforderungen? | Prüfung vor Klassifizierung als nichtkritisch |

Funktionsmerkmalsregister: Erfassen Sie jede Merkmal-ID, ihren passenden oder funktionalen Zweck, und jede wichtige Größen- oder geometrische Beziehung. Verwenden Sie dieses Register, um die ursprünglichen CNC-Toleranzen zu prüfen.
Phase 2 · Überprüfung der bestehenden Zeichnungsanforderungen
Welche CNC-Toleranzen müssen beibehalten oder neu bewertet werden?
Die funktionsbasierte Klassifizierung berechtigt einen Lieferanten nicht, die Zeichnung des Kunden zu ändern. Sie identifiziert den technischen Grund für jede Anforderung und kennzeichnet, wo eine Klärung nützlich sein kann. Der Designverantwortliche bleibt für die Genehmigung jeder überarbeiteten Toleranz, jedes Bezugssystem, jeder Oberflächenanforderung oder jeder Zeichnungsnotiz verantwortlich.
Anforderungen, die die Teilefunktion schützen müssen
Behalten Sie genehmigte Einschränkungen bei, die notwendige Montagepassungen, Positionen, Ausrichtungen, Bewegungen, Abdichtungen, Belastungen oder Austauschbarkeit definieren. Bewahren Sie die relevanten geometrischen Kontrollen, Material- und Oberflächenbedingungen sowie Abnahmeanmerkungen zusammen mit dem Merkmal, das sie steuern. Wenn die Zeichnung eine Positionsanforderung für F1 relativ zur Auflagefläche F2 enthält, wäre die alleinige Behandlung des Lochdurchmessers als Anforderung eine unvollständige Übertragung.
Eine Toleranz muss möglicherweise beibehalten werden, auch wenn ihre Herstellung teuer ist. Diese Kostenfrage gehört in die MIM-Kontrollroutenprüfung, nicht in eine informelle Entscheidung, die funktionale Anforderung des Produkts abzuschwächen.
Von CNC geerbte Toleranzen, die eine Designüberprüfung erfordern
Achten Sie auf allgemein enge Standardtoleranzblöcke, Abmessungen, die an CNC-Einrichtungsbequemlichkeiten gebunden sind, oder berührungslose Profile, für die noch kein funktionaler Grund erfasst wurde. Solche Merkmale sind Kandidaten für Klärung, keine automatisch sicheren Maße zum Entspannen. Prüfen Sie versteckte Stapelmaße, Montageabstände, kosmetische Spezifikationen, Werkzeugschnittstellen und nachgelagerte Operationen, bevor Sie eine Änderung vorschlagen.
Für G1 könnte ein berührungsloser Umfang für eine gewöhnliche prozessgesteuerte Geometrie geeignet sein. Dennoch sollte der Designverantwortliche zuerst bestätigen, dass dies nicht den Umgrenzungsabstand oder eine andere versteckte Anforderung steuert. Klären Sie für ein Gewindeprofil die Anforderungen an Eingriff und Festigkeit; gehen Sie nicht davon aus, dass das Gewinde oder sein Pilotloch ohne Prüfung geformt oder geschnitten werden kann.
G1-Beispiel · Eine berührungslose Kante kann immer noch den Abstand steuern
Eine CNC-Zeichnung spezifiziert einen eng kontrollierten Umfang, obwohl G1 keinen direkten Kontakt hat. Die Kontur kann immer noch den Montageumfang oder die Passform des fertigen Teils in einer nachgeschalteten Vorrichtung bestimmen. Überprüfen Sie die nächstgelegene umliegende Geometrie und den Mindestabstand im endgültigen behandelten Zustand mit dem Designverantwortlichen. Wenn die ursprüngliche Toleranz keine notwendige funktionale Rolle hat, fordern Sie eine dokumentierte Designrevision an; andernfalls behalten Sie sie bei und bewerten Sie die vorgeschlagene MIM-Route anhand dieser Anforderung.
| Prüfstatus | Anwendung bei | Technische Maßnahme | Wer bestätigt? |
|---|---|---|---|
| Beibehalten | Anforderung schützt eine genehmigte Funktion oder Schnittstelle | Übertragen Sie die spezifizierte Anforderung in die MIM-Fähigkeits- und Verifizierungsprüfung | Designverantwortlicher bestätigt Anforderung; Lieferant bewertet Route |
| Neu bewerten | Eine Toleranz scheint von CNC übernommen worden zu sein, ohne dokumentierte Funktion | Fragen Sie, ob eine alternative Toleranz oder ein alternativer Designansatz akzeptabel ist | Designverantwortlicher genehmigt oder lehnt jede Revision ab |
| Klären | Fehlender Abgleichkontext, Bezugspunkt-Absicht, Endzustand oder Prüfkriterien | Zeichnungen, Montageinformationen oder Klärung der Abnahme einholen | Kunden-Engineering und -Qualität, mit Lieferanteneinbindung |
Ursprüngliche Zeichnungsanforderungen bleiben in Kraft
Allgemeine Toleranzen gelten weiterhin, bis der Kunde eine überarbeitete Spezifikation genehmigt. Ein Lieferant kann eine unnötig restriktive Toleranz kennzeichnen oder andere Grenzwerte für funktionale und nicht-funktionale Merkmale vorschlagen, darf jedoch die bestehende CNC-Zeichnung nicht ohne Genehmigung als ersetzt behandeln.
Wo die Maßhaltigkeitsprüfung auch Material-, Geometrie- oder Werkzeugkonstruktionsprobleme aufzeigt, prüfen Sie diese gegen die MIM-Konstruktionsprüfung vor der Werkzeugerstellung.
Toleranzentscheidung: Anforderungen markieren als beibehalten, awaiting design approval, or requiring clarification. Only approved requirements and explicitly identified open items should enter the manufacturing-capability comparison.
Phase 3 · Risiko und Machbarkeit bewerten
Kann MIM die kritischen Maßanforderungen erfüllen?
Ein Merkmal, das funktionskritisch ist, bedeutet nicht automatisch, dass es mit MIM schwer herzustellen ist. Ebenso kann ein Merkmal, das nicht kritisch erscheint, nahegelegene funktionale Abmessungen instabil machen, wenn seine Geometrie zu ungleichmäßiger Schwindung oder Verzug führt. Vergleichen Sie das erforderliche Merkmal mit der vorgeschlagenen Fertigungsroute anstatt CNC und MIM zu vergleichen, als ob jede eine universelle Toleranzzahl hätte.
Schwindung, Geometrie und Verzugsrisiken
MIM-Werkzeuge werden um die erwartete Dimensionsänderung während des Entbinderns und Sinterns herum konstruiert, aber die lokale Geometrie und die Prozessbedingungen beeinflussen, wie konsistent das Teil seine endgültige Form erreicht. Übergänge von dicken zu dünnen Abschnitten können zu ungleicher Schwindung und Biegung führen; starke lokale Abschnitte und lange, ungestützte Bereiche können auch die Positionen nahegelegener Merkmale beeinflussen. Überprüfen Sie diese Merkmale während der DFM-Prüfung, da eine nominell korrekte Gesamtschwindungszugabe immer noch dazu führen kann, dass ein funktionales Loch oder eine Auflagefläche außerhalb der Toleranz liegt.
Dimensionsschwankungen können vor dem Sintern beginnen. Füllen und Packen legen die Geometrie des Grünteils fest; Entbindern entfernt das Bindersystem, während der Pulverkompakt seine Form behalten muss; Sintern treibt die Verdichtung und den Großteil der Kontraktion voran. Das Anpassen einer Werkzeugabmessung kann eine konsistente Mittelwertverschiebung kompensieren, aber keinen variablen Verzug oder Biegung beseitigen. Das Designrichtlinie der Metal Injection Molding Association verknüpft Wanddickenunterschiede mit nicht-uniformer Schwindung und Problemen bei der Maßkontrolle. Wenn sich ein Loch verschiebt, untersuchen Sie die Formgebungs-, Werkzeug-, Stütz- und Sinterbedingungen, bevor Sie eine einzelne Ursache zuweisen.
Der Die "European Powder Metallurgy Association's MIM guidance" identifiziert auch Wanddickenvariationen als ein Problem der Maßkontrolle. Überprüfen Sie auf einer CNC-zu-MIM-Zeichnung, ob solche Übergänge in der Nähe eines geschützten Lochs, einer Bezugsfläche oder einer Kontaktfläche liegen. Branchenrichtlinien für das Design identifizieren ein zu untersuchendes Risiko; nur Merkmals-spezifische Lieferantenbeweise kann feststellen, ob die geforderte Toleranz am vorgeschlagenen Teil erreichbar ist.
Die Form eines gespritzten Lochs führt eine weitere mögliche Positionsabweichung ein. Das EPMA-Konstruktionsrichtlinien stellen fest, dass durchgehende Kernstifte an beiden Enden gestützt werden können, während ein einseitig gestützter Sacklochstift anfälliger für Durchbiegung unter dem Feedstock-Fluss ist. Wenn Die vorgeschlagene F1-Geometrie erfordert einen schlanken oder einseitigen Kern. Prüfen Sie die Kernunterstützung, Lochtiefe, Ausrichtung und Formgebungsbedingungen sowie die anschließende Sinterschwindung. Die Zeichnung muss die tatsächliche Geometrie festlegen, bevor dieses Risiko F1 zugewiesen wird.
Im hypothetischen Bauteil kann ein dicker Abschnitt in der Nähe von F1 die endgültige Position des Lochs verschieben, auch wenn dieser Abschnitt keine direkte Montagefunktion hat. F2 kann auf Biegung oder Kontakt mit der Unterstützung reagieren, während F3 eine Bewertung der endgültigen Kontaktgeometrie und Oberflächenbeschaffenheit erfordert. Jeder mögliche Mechanismus erfordert Inspektions- oder Versuchsnachweise, bevor er als Ursache eines fehlerhaften Merkmals behandelt werden kann.
F1-Beispiel · Bohrungsdurchmesser passt, aber der Stift klemmt
Angenommen, der F1-Durchmesser eines Versuchsteils liegt innerhalb seines genehmigten Grenzwerts, aber der passende Stift lässt sich nicht frei einführen, wenn das Teil auf F2 sitzt. Der Fehler kann von der Lochposition oder -ausrichtung, einer falschen Annahme des Montagebezugs oder einem Problem mit dem Gegenstück herrühren; eine akzeptable Bohrungsgröße isoliert die Ursache nicht. Überprüfen Sie zuerst die genehmigten Montagebezugsreferenzen, messen Sie dann den F1-Durchmesser und die geometrische Position als separate Merkmale unter denselben Fertigteilbedingungen. Wenn die Positionsabweichung bestätigt wird, vergleichen Sie die Beobachtungen über verfügbare Kavitäten und Versuchsbedingungen hinweg und überprüfen Sie den Kernstift-/Werkzeugbau- und Sintersupport-Plan. Behalten Sie die Ursache und den Korrekturweg bei unbestätigt bis diese Prüfungen abgeschlossen sind.
Vergleich von CNC-Anforderungen mit der vorgeschlagenen MIM-Fähigkeit
Erfassen Sie die vorhandene Abmessung, Toleranz, Bezugsbeziehung, Oberflächenbeschaffenheit und Abnahmeanforderung für jedes kritische Merkmal. Fragen Sie dann den Lieferanten nach der Angabe Der vorgeschlagene als gesintert oder sekundär gesteuerte Route und die verfügbaren Belege dafür. Solche Belege können vergleichbare validierte Geometrien, Prozessentwicklungsdaten, repräsentative Versuchsmessungen oder Inspektionsergebnisse an tatsächlichen Versuchsteilen umfassen.
Überprüfen Sie jedes Merkmal in vier Durchgängen: (1) write down the exact approved drawing requirement and datum references; (2) identify the proposed MIM route and final inspection condition; (3) record the strongest available evidence; (4) assign an unresolved question, its owner, and a validation action. For F1, hole diameter and position relative to F2 require separate comparisons. A process route supported for diameter alone does not establish that the hole also meets its positional tolerance.
Ask for an evidence package that names the material and feedstock route, drawing revision, tool or cavity identification where relevant, measurement condition, actual measured characteristic and inspection setup. A mean value alone is insufficient to judge repeatability: inspect the available spread, sample distribution and whether the measurement method can resolve the specified tolerance. An E1 record based on a similar part should disclose important differences such as wall-thickness distribution or datum access. E2 trial results can support part-specific decisions; they do not automatically establish E3 stability for released production.
Supplier evidence for each dimensional characteristic
- E0 · Engineering hypothesis
A route is proposed from drawing review or general MIM principles, but no relevant capability measurements are available. Record the proposal as unverified.
- E1 · Comparable validated experience
Data exist for similar features under comparable material, geometry, process and datum/inspection conditions. Useful for screening, but differences must be disclosed; it is not part-specific qualification.
- E2 · Part-specific trial measurements
Actual parts from the proposed route have measured values for the required characteristics, using the agreed datum scheme and final part condition. This supports sample-stage validation, not a promise of production repeatability.
- E3 · Production repeatability evidence
Repeated measurement under a controlled production plan supports the specified features across relevant runs, tooling cavities or lots, as applicable. This is stronger evidence within its documented process scope, not a universal MIM tolerance guarantee.
Beweisregel: record E0–E3 separately for each required characteristic. If the drawing tolerance, datum, measurement condition, or relevant capability evidence is missing, mark the characteristic Open / Validation required. E0 and E1 do not demonstrate that the proposed process meets the actual part. The E0–E3 labels are a practical tracking convention defined for this assessment; they are beweist capability grades established by ISO, MPIF, or another industry standard.
Do not substitute a generic published MIM tolerance band for a feature-specific feasibility statement. Nominal size, material, wall distribution, feature position, tooling strategy, support, and secondary finishing can change what is practical. The broader reference page on MIM-Toleranzen is useful for background, but it is not a substitute for part-specific confirmation.
| Merkmal | Drawing requirement to compare | Potential MIM concern | Evidence still needed | Current assessment |
|---|---|---|---|---|
| F1 · Stiftloch | Diameter and location relative to F2 | Location shift, local shrinkage, or distortion | Tooling proposal and measured samples for both characteristics | E0 / open: no part-specific trial evidence provided |
| F2 · Positionierfläche | Flatness and relation to F1 | Support-dependent shape variation | Datum strategy and trial flatness measurements | E0 / open: final datum and trial results unverified |
| F3 · Gleitfläche | Required contact and surface condition | As-sintered texture or functional surface variation | Approved finish requirement and functional check | Open: approved surface requirement and evidence not provided |
| G1 · Perimeter | General profile and envelope limits | Possible dimensional change but function may be less sensitive | Design-owner confirmation of necessary clearance | Open: design-owner clearance requirement not confirmed |
This is a pre-trial screening record; no measured tolerance, verified supplier capability, or customer approval is claimed. Additional geometry-related considerations are covered in wie sich Bauteilabmessungen auf die MIM-Teilequalität auswirken.
How to interpret the capability result
Potential fit: a credible route exists, subject to validation. Validation required: the route is plausible but not yet demonstrated for the part. Gap identified: the requirement conflicts with the available route or evidence. An unsupported confidence statement should never be converted into an approval.
Capability evidence record: Record each characteristic's capability concern, supporting evidence level, and unresolved gap. A control route must address the actual dimensional requirement—not simply the overall part shape.
Stage 4 · Select the control route
How Should Each Critical Dimension Be Controlled in MIM?
Assign a candidate manufacturing route to each required characteristic using the capability assessment. An as-sintered feature may already meet its functional tolerance; another feature may require tooling changes, sizing, selective machining, or redesign. Specify the verification needed for each route. Machining every precision-looking surface can erase the economic benefit of MIM without improving a noncritical requirement.
Dimensions That May Remain As-Sintered
A feature is a candidate for direct MIM control when the supplier's proposed mold and sintering process can credibly meet its final requirement with acceptable repeatability. General outer profiles may fall in this category when the design owner confirms their function and envelope limits. A functional feature may also be suitable as-sintered when its tolerance and geometry have been validated; functional importance alone does not mandate CNC machining.
G1 may remain as-sintered nach the design owner confirms its envelope, clearance, and appearance requirements. Selecting that route does not authorize a change to the original drawing tolerance.
Tooling, DFM, and Sintering Control Options
Some dimensional risks are addressed before parts enter the furnace. Tooling design, gate and parting-line strategy, wall-thickness transitions, shrinkage compensation, and sintering support should be considered together with the functional feature. If a wall-thickness transition threatens F1 position or F2 flatness, the review may require a geometry change, different tool-compensation strategy, revised support, or process development.
Tooling compensation is not an independent guarantee of tolerance: it must be checked on actual parts, and a change to one feature may influence another. The drawing, mold, trial samples, and measurement method must remain aligned through iterations.
Separate a repeatable dimensional offset und poor process consistency. If successive samples show a similar shift relative to the same approved datum, a reviewed tool or process correction may be a candidate. If the observed shift varies with support orientation, cavity or run, simply moving a mold feature can shift the average without solving the spread. Investigate the source of variation and verify the changed route before relying on the correction; a trial change to F2 may also alter the measured relationship to F1.
F2 example · The locating face rocks on its assembly seat
Suppose the MIM version of a small bracket rocks on its assembly seat although the nominal overall height appears acceptable. An uneven locating face may arise from local section geometry, support contact or an earlier molding condition, but the symptom alone does not identify which. Check flatness and the seating/contact pattern on finished samples, correlate the result with sintering orientation and the actual support arrangement, and review how F2 is referenced in the assembly. If the variation is systematic, consider a validated tooling or support change; if the design and access permit, evaluate selective face machining. After any correction, recheck F1 relative to the approved datum system. The appropriate route remains project-specific.
When Sizing, Selective Machining, or Redesign Is Needed
Where as-sintered results are unlikely to meet a required characteristic reliably, evaluate local MIM-Kalibrierung, Nachbearbeitung nach dem Sintern, or design revision. Sizing can be useful for some accessible, suitable features; it should not be assumed capable of correcting every geometric relation. Selective drilling, reaming, tapping, grinding, or finishing may be appropriate for specific bores, threads, datum faces, or contact surfaces when justified by function and total process cost.
Für F1, separate hole diameter from hole location. Reaming an existing hole can improve diameter and finish when the initial hole is suitable, but it normally follows the hole's existing axis and must not be treated as a correction for an out-of-position hole. This limitation is described in Guhring's reaming troubleshooting guidance. If F1's position relative to F2 is critical and outside its approved tolerance, assess whether a datum-referenced machining method, such as an appropriate boring operation, is feasible with sufficient stock, stable fixturing and an agreed final datum scheme. Alternatively, the root cause may need to be addressed through DFM, tooling or sintering controls. Verify diameter und position independently on the finished part; a size-only correction cannot close a location gap.
For F2, a correction step may be considered only if the locating face's required datum function can be maintained and the machining or sizing method is feasible. For F3, finishing may be needed because of contact or motion requirements even when linear dimensions pass. The separate article on which CNC features should stay machined after MIM covers operation-specific choices in more detail.
F3 example · Linear size passes, but sliding still binds
If F3 meets its linear size tolerance but the mechanism binds after final finishing, check contact-surface texture, local geometry, finish build-up, mating clearance, and test load before selecting a corrective operation. Inspect the actual contact region and assess movement under the agreed assembly conditions. Selective finishing may resolve a confirmed surface-condition problem, whereas insufficient clearance or an incorrect datum relationship could require a design or process change. Accept the feature only when the finished-part inspection and specified functional test both meet the approved requirements.
Der Richtlinien für Sekundärverfahren der Metal Injection Molding Association describes machining, sizing and other post-sintering options for selected features. That supports considering those processes where needed, not assuming they are interchangeable or automatically available for a particular geometry, material or tolerance. Keep the required characteristic—and the final measurement after the operation—at the center of the decision.
| Kandidatenroute | When it is worth evaluating | Was bestätigt werden muss | Common decision error |
|---|---|---|---|
| Wie gesintert | Final dimensional and surface requirements may be controlled within a proven MIM process window | Feature-specific results and repeatability | Assuming all features share a universal MIM tolerance |
| DFM / tooling / process correction | Local geometry or sintering behavior threatens a critical relation | Change impact, tooling approach, trial evidence | Compensating one dimension while overlooking connected features |
| Kalibrieren | A suitable accessible feature may benefit from local dimensional correction | Accessibility, feature geometry, achievable correction, inspection | Assuming sizing is interchangeable with precision machining |
| Selective machining / finishing | Specific bores, datum faces, threads, or contact surfaces require added control | Stock allowance, functional datum-referenced fixturing, achievable diameter und position, cost, final-state inspection | Finishing every feature regardless of function |
| Redesign or alternative process | The required feature cannot be achieved reliably or economically by the proposed route | Design-owner agreement and full conversion feasibility | Proceeding to tooling before resolving the mismatch |
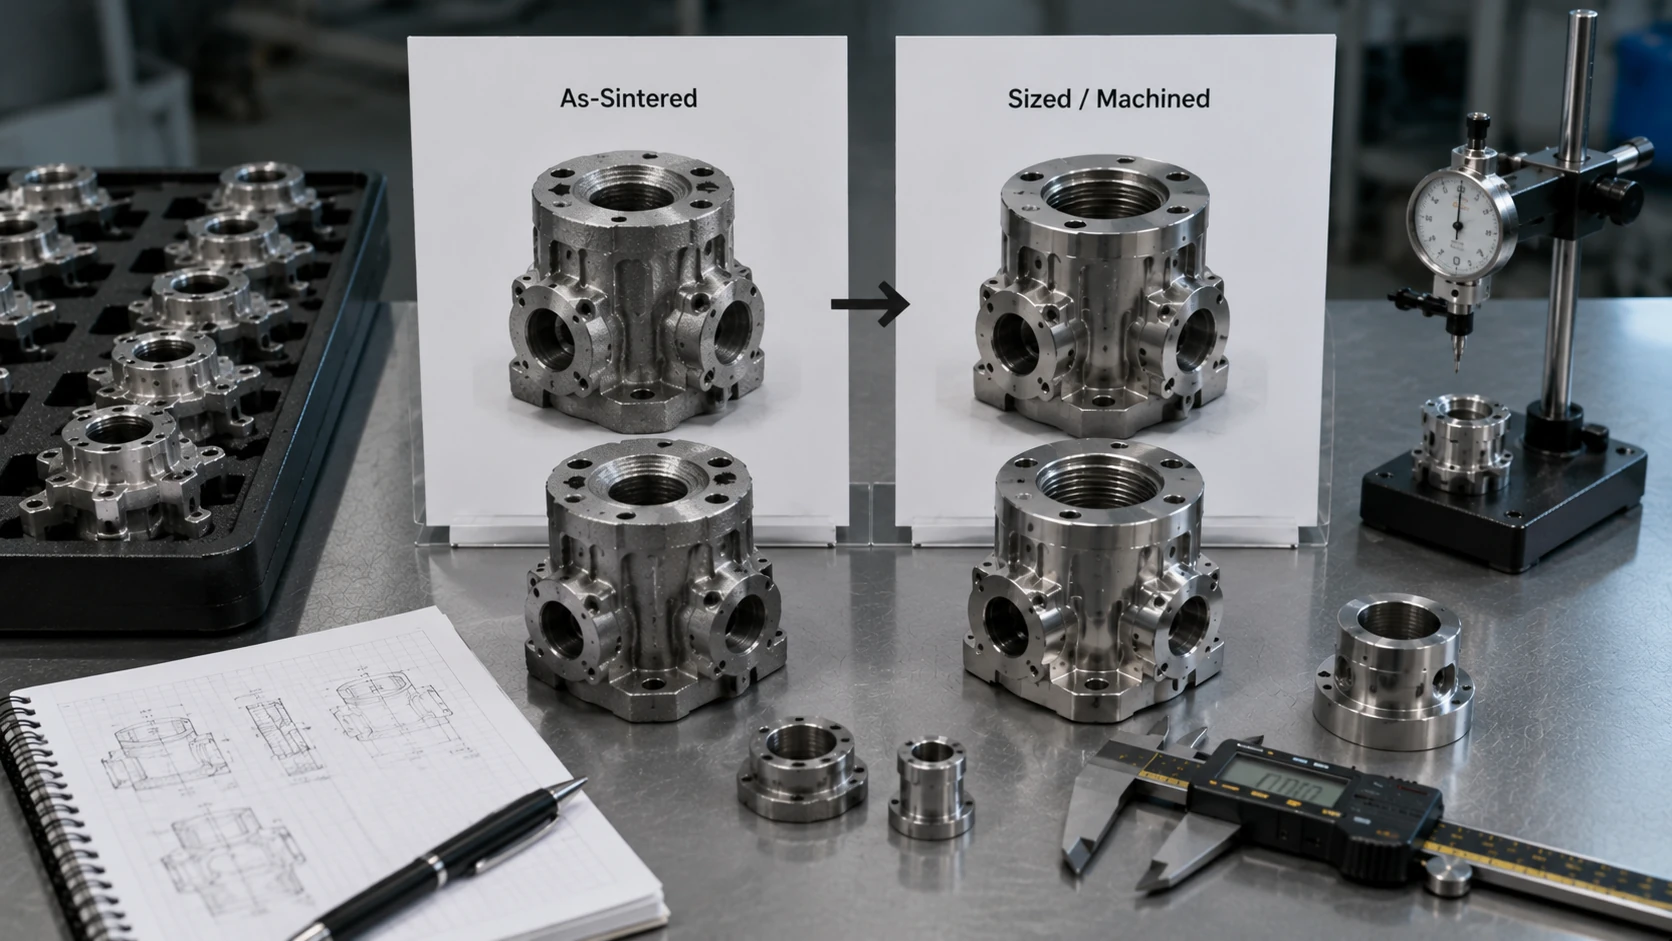
Control-route record: Record the selected candidate route for every critical characteristic, together with the required stock, tooling or process provisions and the evidence needed to confirm it.
Stage 5 · Define acceptance and inspection
How Should Critical Dimensions Be Measured and Accepted?
A tolerance becomes a usable manufacturing requirement only when the team agrees on the feature definition, applicable datum references, final inspection condition, and acceptance method. An accurate measurement cannot compensate for a manufacturing process that misses a requirement; equally, a satisfactory process cannot be assessed consistently without a defined measurement plan.
Functional Datums and Inspection References
Check whether the current drawing's datums correspond to the product's real assembly references. A surface used merely for holding a CNC blank may not exist or be suitable as a measurement datum on an MIM part. Do not silently change the design datum frame to suit the supplier's fixture: clarify the original intent and obtain design approval for any revised specification.
In an ISO GPS drawing, ISO 5459:2024 specifically addresses datum and datum-system specification, while ISO 1101:2017 addresses the notation and interpretation of geometrical tolerances. Do not treat a clamping pad, a CAD face name or a convenient CMM fixture as an approved replacement for the specified datum reference. If a former CNC reference surface is absent or unreliable after sintering, raise the mismatch to the design owner and document an approved measurement or drawing solution.
For F1, inspection may need to evaluate the hole's position relative to F2 or another approved datum reference frame. For F2, the team must establish which surface condition is acceptable for seating and orientation. Interpretation of geometric controls should follow the standard specified on the customer's drawing, such as ASME Y14.5-2018 (R2024) or an applicable ISO 1101-based GPS requirement. Those standards define specification language, not a blanket guarantee of MIM capability.
Inspection Methods and Acceptance Stages
Define the method according to the feature: CMM or another qualified dimensional method may be suitable for location, profile, or flatness; calibrated gauges can support repeat production checks; functional assembly tests may be needed for motion or fit; surface texture may require an agreed measurement method. For sealing or wear-critical interfaces, verification should address the relevant functional condition rather than relying only on one measured linear dimension.
For a narrow tolerance, measurement suitability is itself a technical decision. Confirm the instrument's calibration status and relevant measurement uncertainty, the accessibility and cleanliness of the feature, alignment to the required datum system, fixture stability and operator or program repeatability. NIST's dimensional-inspection planning research identifies uncertainty in measurement-equipment selection as an important source of manufacturing inspection risk. If the measurement method cannot reliably distinguish an acceptable feature from an unacceptable one, resolve the inspection plan before calling the process capable.
For F1, the final report should show the bore-size result und its location/orientation result under the approved datum scheme where specified. For F3, a motion or wear-related test may be required in addition to surface measurement, but a functional test does not silently replace a dimensional acceptance requirement. Keep developmental stage checks separate from the customer's final-finished-part acceptance condition, especially when downstream finishing can change the measured characteristic.
Specify when acceptance takes place: initial molding or sintering trials, after any sizing or machining, after specified heat treatment or surface finishing where applicable, and in released production. The customer and supplier should agree which characteristics need sample validation and which need routine production checks. Method suitability, access, fixture repeatability, and inspection frequency are project-specific.
| Merkmal | Was zu verifizieren ist | Candidate method | When to check |
|---|---|---|---|
| F1 · Stiftloch | Diameter and true positional relationship as specified | Appropriate bore measurement and qualified positional inspection | Trial and final condition; production plan by agreement |
| F2 · Positionierfläche | Seating, flatness, and datum relationship | Qualified surface or CMM inspection, optionally functional fixture | After any corrective operation and at agreed acceptance stage |
| F3 · Gleitfläche | Contact geometry, finish, and movement where required | Surface evaluation plus appropriate functional test | Finished-part validation and agreed production checks |

Agree on the final acceptance condition
Specify whether a characteristic is accepted on an as-sintered, sized, machined, or final-finished part. Record the approved datum scheme, measurement method, and acceptance limits before sample inspection. A dimension that passed before finishing may need to be checked again if the later operation can alter it.
Inspection record: Link every critical characteristic to its approved datum, measurement method, acceptance condition, and validation stage. Transfer these items into the final drawing-review record.
Stage 6 · Document the decision
What Must Be Documented Before a CNC-to-MIM Tooling Review?
A CNC-to-MIM Critical Dimension Transfer Review Sheet records the approved drawing requirement, its functional purpose, the relevant MIM manufacturing risk, proposed control method, inspection plan, and outstanding approval for each characteristic. Customer engineering, supplier manufacturing, and quality can then resolve the same specific dimensional questions before quotations and tooling decisions are treated as technically settled.
Critical Dimension Transfer Review Sheet
Use the current approved 2D drawing, STEP 3D model, and available assembly information. Assign consistent feature IDs and copy the stated tolerances and GD&T controls without substitution. If a requirement or its approval is missing, mark it as unresolved; record who owns the clarification and what evidence is needed for the proposed manufacturing route.
Do not collapse independent requirements into a single pass/fail entry. For F1, the approved diameter tolerance and the separately specified positional relationship (if any) each need their own result, control route, evidence reference and open action. The table keeps the original F1 feature identity but separates those characteristic-level records as F1-D and F1-P. Retain customer drawing values verbatim; if an input is unavailable, enter not supplied rather than selecting an illustrative number that could be mistaken for an approved requirement.
| ID / feature | Original CNC requirement | Functional purpose | MIM risk to evaluate | Proposed route | Inspection / evidence | Status / owner |
|---|---|---|---|---|---|---|
| F1-D · Pin-hole size | Enter approved diameter and size tolerance; drawing revision | Specified pin fit or clearance | Final as-sintered bore size and any change during finishing | Evaluate as-sintered control; if needed, consider diameter-specific sizing or reaming subject to stock and geometry | Measure diameter in the agreed final condition; record actual trial values and method; currently E0 | Open · Design owner: requirement; supplier: size route and evidence |
| F1-P · Pin-hole position | Enter approved position/orientation control and datum references if specified | Pin alignment relative to approved assembly reference | Core-pin/tooling shift, distortion, or datum relationship after sintering | Evaluate tooling and support; datum-referenced location correction only if material and fixture conditions permit | Qualified position measurement to approved datums on final part; currently E0 pending drawing and trial results | Open · Design owner: datum intent; supplier + quality: route and measurement |
| F2 · Positionierfläche | Enter approved flatness / relation to mating features | Assembly seating and orientation | Distortion and datum stability | Evaluate tooling/support and possible local correction | Final-condition datum and flatness inspection | Open · Engineering + quality |
| F3 · Gleitfläche | Enter dimension, finish, and any functional test requirement | Contact and motion | As-sintered surface condition and wear-contact behavior | Evaluate finished state and selective finishing | Surface measurement / assembly movement test | Open · Engineering + quality |
| G1 · Außenkontur | Enter general profile and clearance requirements | Envelope / appearance, pending confirmation | Geometric consistency and any hidden clearance condition | Possible as-sintered route, subject to design approval | Approved envelope inspection if applicable | Clarify · Design owner |
Example only: no dimensions, tolerances, customer approvals, sampling results, or XTMIM production capability are asserted. Replace the explanatory cells with the actual drawing values and project evidence before use in a tooling decision.
F1 pin-hole review: separate size and location decisions
Für dieses hypothetical F1/F2 assembly, the pin must fit the bore and align while the component seats on F2. The drawing's approved hole-size limit, position control, and datum references determine the two separate acceptance decisions. Actual drawing values and measurements are not available for this example.
- 1 · Record two distinct requirements
Copy F1's approved hole diameter and tolerance, then record its position requirement and datum reference to F2 if specified. Without those exact drawing values, both entries remain open.
- 2 · Test the candidate route against each
If hole size is the only issue and location already passes, suitable reaming might be assessed for diameter. If location fails, reaming alone is not the answer; investigate datum-referenced correction with available stock or upstream tooling/DFM changes.
- 3 · Ask for characteristic-specific evidence
Mark the starting record E0 (engineering hypothesis) unless supporting data exist. Request a supplier plan showing how the proposed final part will be measured for both diameter and true position using the approved datum scheme; update to E2 only after actual feature-level trial measurements are reviewed.
- 4 · Assign the gate and owner
Keep F1 Open — validation required. The design owner confirms the requirement, the supplier proposes and demonstrates the process route, and quality agrees on acceptance. Do not approve a size-only fix as proof that the location requirement is met.
F1 closure condition: keep F1-D and F1-P open until their approved requirements, final-condition measurement results, and process evidence have been reviewed separately. Identify the missing drawing callout or test result, the requested verification, and the person responsible for each open item.
A completed record should show the drawing revision, the drawing-characteristic identifier, approved acceptance criteria, proposed manufacturing stage, available measurement evidence, proposed next trial or inspection, responsible owner and closure decision. A status such as E2 / trial passed only describes the particular tested samples and conditions; it must not be written as proof of stable production performance without the corresponding repeatability evidence.
Assign decision authority on the record: the design owner confirms functional requirements and approves specification changes; the MIM supplier proposes the tooling and process route and supplies capability evidence; quality and customer engineering agree on the applicable inspection and acceptance requirements. Unverified control routes and disputed measurement methods remain open actions, not completed approvals.
Proceed, Revise, or Pause: The Review Decision
Use the completed sheet to decide whether the dimension review is ready to enter the broader feasibility and tooling-planning process. This is a review-gate decision—not approval to cut a mold.
Proceed to further evaluation
Functional requirements and datums are defined; a credible candidate route exists; unresolved capability questions have owners and a validation plan.
Revise and reassess
Some tolerances need design-owner review, an inspection definition is missing, or a geometry / process adjustment may close an identified gap.
Pause before tooling
A critical requirement has no viable or verifiable control route, a datum or acceptance condition remains disputed, or the proposed solution would undermine the conversion rationale.
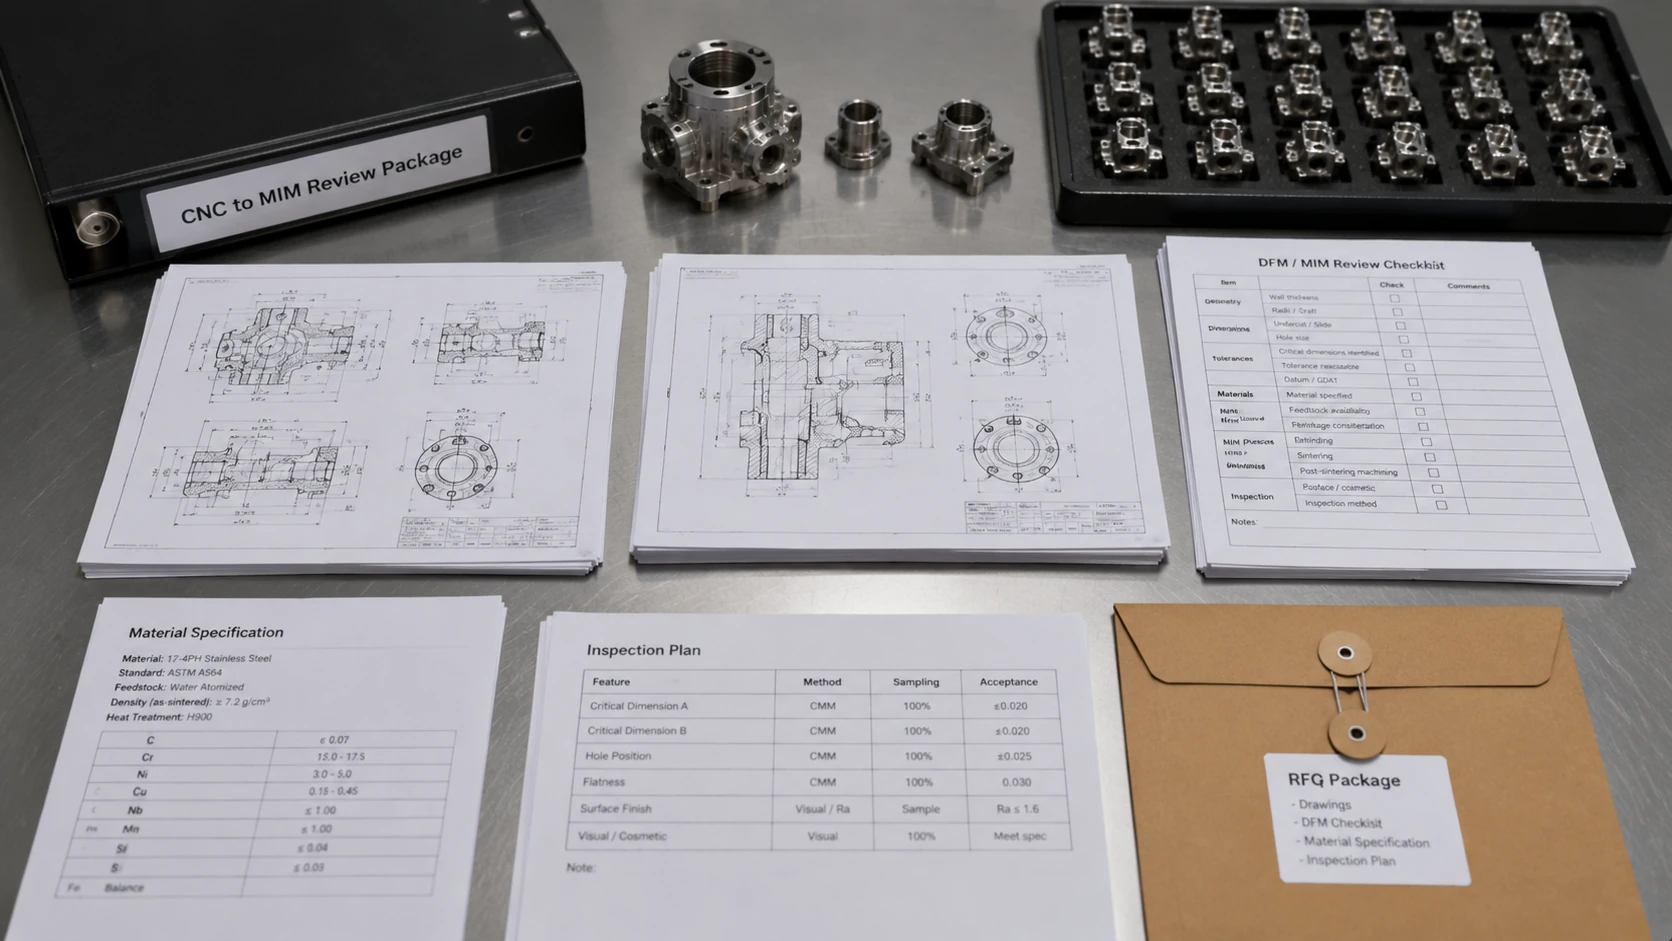
What to send for an engineering review
Provide the current 2D drawing with drawing revision, a STEP 3D model, material expectation, annual demand, critical feature IDs, mating or assembly information, required final surface condition, and inspection notes. Mark unapproved tolerance-change requests as open questions. The existing MIM-Toleranz- und Schwindungs-Checkliste und RFQ-Vorbereitungsleitfaden can help organize wider project inputs without replacing this feature-by-feature dimension review.
FAQ: CNC-to-MIM Dimensional Review Decisions
Several decisions depend on drawing details, the finished-part condition, or evidence that may not be available at the first supplier review.
Wenn ein gespritzter Hohlraum seine Toleranz für den Durchmesser einhält, kann er dann trotzdem die Zeichnungsvorgaben verfehlen?
Ja. Eine Bohrung kann ihre Größentoleranz einhalten, während ihre Position oder Ausrichtung relativ zu einem genehmigten Bezugspunkt fehlschlägt. Überprüfen Sie die genaue geometrische Kontrolle auf der Zeichnung und inspizieren Sie Größe und Lage separat. Reiben korrigiert normalerweise nicht die ursprüngliche Bohrungsflucht.
Kann eine CNC-bearbeitete Fläche bei der MIM-Inspektion zu einem anderen Bezugspunkt werden?
Nicht automatisch. Eine Spannfläche ist nicht zwangsläufig das Konstruktionsbezugsmaß. Wenn der ursprüngliche CNC-Referenzpunkt nicht am fertigen MIM-Teil verwendet werden kann, muss der für das Design verantwortliche Kunde einer Änderung des spezifizierten Bezugsmaßsystems oder der Abnahmedefinition zustimmen. Erfassen Sie die vereinbarte Spannvorrichtung und den Messansatz.
Beweisen erste gefertigte MIM-Muster die Produktionsfähigkeit hinsichtlich der Maße?
Nr. Teilespezifische Muster zeigen Ergebnisse nur für die getestete Route und Bedingung. Aussagen zur stabilen Produktion erfordern einen vereinbarten Wiederholbarkeitsplan, der relevante Merkmale und gegebenenfalls Läufe, Kavitäten oder Chargen abdeckt. Musterbelege separat von Produktionsnachweisen aufzeichnen.
Sollten die Maße vor oder nach dem Kalibrieren, Bearbeiten oder Oberflächenveredeln geprüft werden?
Verwenden Sie Zwischenmessungen, wenn diese zur Prozessdiagnose oder -steuerung beitragen, aber die endgültige Abnahme muss dem im Zeichnungsstandard spezifizierten Bauteilzustand entsprechen. Wenn ein Sekundärprozess Passform, Position oder Oberflächenfunktion verändern kann, überprüfen Sie die betroffenen Merkmale nach diesem Vorgang erneut und dokumentieren Sie die vereinbarte Methode.
Kann eine berührungslose CNC-Kontur für MIM entspannt werden?
Es ist ein Kandidat für eine Überprüfung, keine automatische Freigabe. Bestätigen Sie zuerst die Montagegrenzen, Vorrichtungsschnittstellen, Freiräume, Handhabung, das Erscheinungsbild und alle nachgelagerten Anforderungen. Nur der Designverantwortliche kann eine überarbeitete Zeichnungstoleranz oder Profilanforderung genehmigen.







