
Kurze Antwort: Wann ist MIM kosteneffizient?
Die Kosten für den Metallpulverspritzguss (MIM) setzen sich aus einmaligen Werkzeugkosten und laufenden Kosten für Material, Spritzguss, Entbindern, Sintern, Nachbearbeitung, Inspektion und Ausschuss zusammen. MIM reduziert die gesamten Herstellungskosten am ehesten bei kleinen, komplexen Metallteilen mit stabilem Design, wiederkehrender Jahresnachfrage und vermeidbaren Kosten für CNC-Bearbeitung, Materialabtrag, Montage oder Oberflächenbearbeitung. Es ist in der Regel eine ungünstige Kostenoption für Prototypen, sich ändernde Zeichnungen, sehr geringe Stückzahlen, große einfache Teile oder Komponenten, die noch umfangreiche Nachbearbeitung nach dem Sintern erfordern. Das Produktionsvolumen spielt eine Rolle, da die Werkzeugkosten amortisiert werden müssen, aber das Volumen allein macht ein Teil nicht geeignet. Wenn die konventionelle Pulvermetallurgie (PM) die geometrischen, Dichte-, Toleranz-, Material- und Leistungsanforderungen bereits erfüllt, ist PM normalerweise der wirtschaftlichere Weg.
So schätzen Sie die MIM-Kosten vor der Angebotsanfrage
Eine praktische MIM-Kostenschätzung sollte zuerst die einmaligen Werkzeuginvestitionen von den laufenden Teilekosten trennen. Bevor ein fester Stückpreis angefordert wird, sollten Einkäufer prüfen, ob das erwartete Produktionsvolumen, die Designstabilität und die Anforderungen an Nachbearbeitungen die Werkzeuginvestition rechtfertigen.
| Kostenelement | Bedeutung | Was Käufer prüfen sollten |
|---|---|---|
| Werkzeugamortisation | Werkzeugkosten verteilt auf die erwartete Produktionsmenge. | Jahresstückzahl, Erstbestellmenge und erwartete Projektlaufzeit. |
| Feedstock-Kosten | Materialgewicht, Pulverqualität, Bindersystem und Ausbeutefaktor. | Materialqualität, Teilegewicht, Dichteanforderung sowie Korrosions- oder Festigkeitsanforderungen. |
| Verarbeitungskosten | Spritzgießen, Entbindern, Sintern, Chargenbeladung und Prozessstabilität. | Teilegröße, Wandstärke, Zyklusstabilität, Ofenbeladung und Chargengröße. |
| Sekundäre Bearbeitungen | Zerspanen, Gewindeschneiden, Polieren, Wärmebehandlung, Beschichten, Passivieren oder Montieren. | Welche Oberflächen tatsächlich nachbearbeitet werden müssen und welche im gesinterten Zustand bleiben können. |
| Prüfkosten | Maßprüfung, Materialverifizierung, Funktionstests und Berichterstellung. | Kritische Maße, Prüfhäufigkeit, Stichprobengröße und Annahmekriterien. |
| Ausbeutezugabe | Zugabe für Ausschuss, Verzugsrisiko, Maßkorrektur und Prozessentwicklung. | Wandstärke, Sinterunterstützung, Toleranzrisiko und kosmetische Anforderungen. |
Die Kosten für Feedstock oder Pulver sind nur ein Teil der MIM-Kosten. Ein nützliches Angebot einer Fabrik prüft auch MIM-Werkzeugbau Amortisation, Teilegewicht, MIM-Materialauswahl, Entbinderungs- und Sinterstabilität, Nachbearbeitungsschritte, Inspektionsanforderungen, das Ausschussrisiko und das jährliche Produktionsvolumen. Vor Beginn des Werkzeugbaus sollte eine MIM-Design für Kostenoptimierung -Prüfung die funktionalen Anforderungen von nicht-funktionalen Spezifikationen trennen, die nur Kosten hinzufügen.
Technischer Hinweis: Ein MIM-Angebot, das Werkzeugamortisation, Nachbearbeitungen, Inspektion und Ausschussrisiko ignoriert, reicht für eine reale Kostenentscheidung nicht aus. Der niedrigste Stückpreis kann zu höheren Projektkosten führen, wenn die Nachbearbeitung nach dem Sintern, der Inspektionsaufwand oder die Prozessinstabilität nicht frühzeitig geprüft werden.
Wie viel kostet MIM? Nutzen Sie eine Angebotsstruktur, keinen Einheitspreis
Ein glaubwürdiges MIM-Angebot lässt sich nicht auf einen öffentlichen Werkzeugpreis oder eine einzelne Preisspanne pro Stück reduzieren. Zwei Teile mit ähnlichem Gewicht können unterschiedliche Werkzeugstrukturen, Kavitätsstrategien, Sinterkontrollen, Nachbearbeitungen, Inspektionspläne und Ausschusszuschläge erfordern. Die anonymisierte Struktur unten zeigt, wie XTMIM die Hauptangebotsrichtungen aufschlüsselt, ohne unverifizierte monetäre Spannen als universelle Marktpreise darzustellen.
| Projektprofil | Werkzeugkostenrichtung | Laufende Kostenrichtung | Nachweise vor der Preisgestaltung erforderlich |
|---|---|---|---|
| Kleines, komplexes, formstabiles Teil mit jährlichem Wiederholbedarf | Werkzeugkosten rechtfertigen sich erst nach Prüfung von Formbarkeit, Kavität, Auswurf, Anschnitt und Schwindung. | Die Stückkosten können sinken, wenn die Werkzeugkosten amortisiert sind und wiederholte Bearbeitung oder Montage reduziert wird. | 2D-Zeichnung, 3D-CAD, Material, jährliches und lebenslanges Volumen, kritische Toleranzen, Lieferzustand. |
| Prototyp, geänderte Zeichnung oder unsicherer Bedarf | Werkzeuginvestition dominiert das Projektrisiko. | Die scheinbaren Stückkosten werden normalerweise durch geringe Stückzahlen und unvollständige Designinformationen verzerrt. | Status des Design-Freeze, Validierungsplan, wahrscheinlicher zukünftiger Bedarf und ob zuerst CNC oder 3D-Metalldruck eingesetzt werden sollte. |
| Teil mit Schiebern, Einsätzen, dünnen Kernen, schwierigem Auswurf oder mehreren Kavitäten | Höher, da das Werkzeug die Entformung des Grünteils, Kompensation, Korrektur und Wiederholgenauigkeit steuern muss. | Abhängig von Zyklusstabilität, Wartung, Kavitätsbalance, Ausbeute und erwarteter Werkzeuglebensdauer. | Trennlinienstrategie, Hinterschneidungen, Anschnittposition, Auswerferflächen, Kavitätsplanung und Bemusterungsanforderungen. |
| Teil mit engen Toleranzen, Bearbeitung, Wärmebehandlung, Beschichtung oder umfassender Inspektion | Kann moderat oder hoch sein, abhängig von Kompensations- und Vorrichtungserfordernissen. | Wird oft durch Nachbearbeitungen nach dem Sintern und Akzeptanzanforderungen bestimmt, nicht allein durch das Feedstock. | Liste kritischer Abmessungen, Bezugspläne, Inspektionshäufigkeit, Umfang der Sekundärbearbeitungen, Oberflächenbeschaffenheit und Akzeptanzkriterien. |
Angebotsdarlegung: Dies ist eine anonymisierte Angebotsstruktur, keine feste XTMIM-Preisliste. Geldbeträge sollten nur veröffentlicht werden, wenn sie durch verifizierte Angebotsaufzeichnungen gestützt werden und von Material, Teilegröße und -gewicht, Werkzeugkonfiguration, Menge, Sekundärbearbeitungen, Inspektionsumfang und Lieferzustand begleitet werden.
Kann MIM meine aktuellen Fertigungskosten senken? Beginnen Sie mit diesen 7 Fragen
Für die meisten Einkäufer ist die sinnvolle Frage nicht “Was kostet MIM?”, sondern “Kann MIM die Gesamtkosten meines aktuellen Teils nach Abzug von Werkzeugkosten, Produktion, Nachbearbeitungen und Inspektion reduzieren?” Nutzen Sie diese schnelle Prüfung, bevor Sie eine Zeichnung zur Überprüfung senden.
| Prüfpunkt | Wenn Ihre Antwort Ja lautet | MIM-Kostenpotenzial |
|---|---|---|
| Jahresstückzahl liegt über etwa 5.000 Stück | Die Werkzeuginvestition kann auf wiederkehrende Produktionen verteilt werden. | Fester |
| Aktueller Prozess verwendet wiederholte CNC-Einrichtungen | MIM kann wiederholte Bearbeitungs-, Spann- und Rüstkosten reduzieren. Für dieses Szenario prüfen Sie die CNC-zu-MIM-Konvertierungskostenprüfung. | Fester |
| Das Teil ist klein und geometrisch komplex | Der geometrische Vorteil von MIM kann den Bearbeitungs- oder Montageaufwand reduzieren. | Fester |
| Hoher Materialabtrag bei der Zerspanung | Die Near-Net-Shape-Produktion kann Materialabtrag und Bearbeitungszeit reduzieren. | Möglich |
| Mehrere kleine Teile werden derzeit montiert | Teilekonsolidierung kann Montageschritte und Toleranzstapel reduzieren. | Möglich |
| Das Design ist bereits stabil | Die Werkzeugkosten sind weniger wahrscheinlich durch spätere Designänderungen verloren. | Erforderlich |
| Gepresstes PM kann Geometrie, Dichte, Toleranz oder Materialanforderungen nicht erfüllen | MIM kann aus technischen Gründen gerechtfertigt sein, auch wenn PM kostengünstiger wäre, wenn machbar. Siehe die MIM vs. PM Prozessgrenze. | Fester |
Bereiten Sie diese Unterlagen für eine Kostenprüfung vor
Für eine nützliche Kostenübersicht bereiten Sie eine 2D-Zeichnung, eine 3D-CAD-Datei, das Zielmaterial, das Jahresvolumen, die Erstbestellmenge, den aktuellen Fertigungsweg, das aktuelle Kostenproblem und die erforderlichen Sekundärbearbeitungen vor.
Wie sollten die Kosten für Metallpulverspritzguss bewertet werden?
Eine kundenspezifische MIM-Kostenprüfung sollte den gesamten Lieferweg des Teils vergleichen, nicht nur den Feedstock-Preis oder den Formteilpreis allein. Die Prüfung muss einmalige Werkzeugkosten von wiederkehrenden Produktionskosten trennen und dann Material, Spritzgießen, Entbindern, Sintern, Sekundärbearbeitungen, Inspektion, Verpackung und Ertragsrisiko berücksichtigen. Die tatsächliche Zeichnung und der Produktionsplan bestimmen, welche dieser Posten das Angebot steuern.
| Kostenentscheidung | Was eine zuverlässige Bewertung bestätigen muss |
|---|---|
| Gesamte Lieferkosten | Werkzeugkosten, wiederkehrende Teilekosten, Kosten für Sekundärbearbeitungen, Inspektion, Verpackung und realistische Ausbeuteannahmen. |
| Vergleich der Herstellungsrouten | Ob MIM vermeidbare Kosten für Bearbeitung, Materialabtrag, Montage, Nachbearbeitung oder wiederholte Rüstvorgänge aus dem aktuellen Prozess eliminiert. |
| Konstruktionsbereitschaft | Ob die Zeichnung stabil genug ist, um Werkzeugkonstruktion, Bemusterung, Korrektur und Validierung zu rechtfertigen. |
| Definition des gelieferten Teils | Welche Merkmale als gesintert belassen werden können und welche Bearbeitung, Wärmebehandlung, Beschichtung, Polieren, Montage oder spezielle Inspektion erfordern. |
Für einen breiteren technischen Kontext siehe XTMIMs Leitfaden zum Metallpulverspritzguss und MIM-Prozessübersicht.
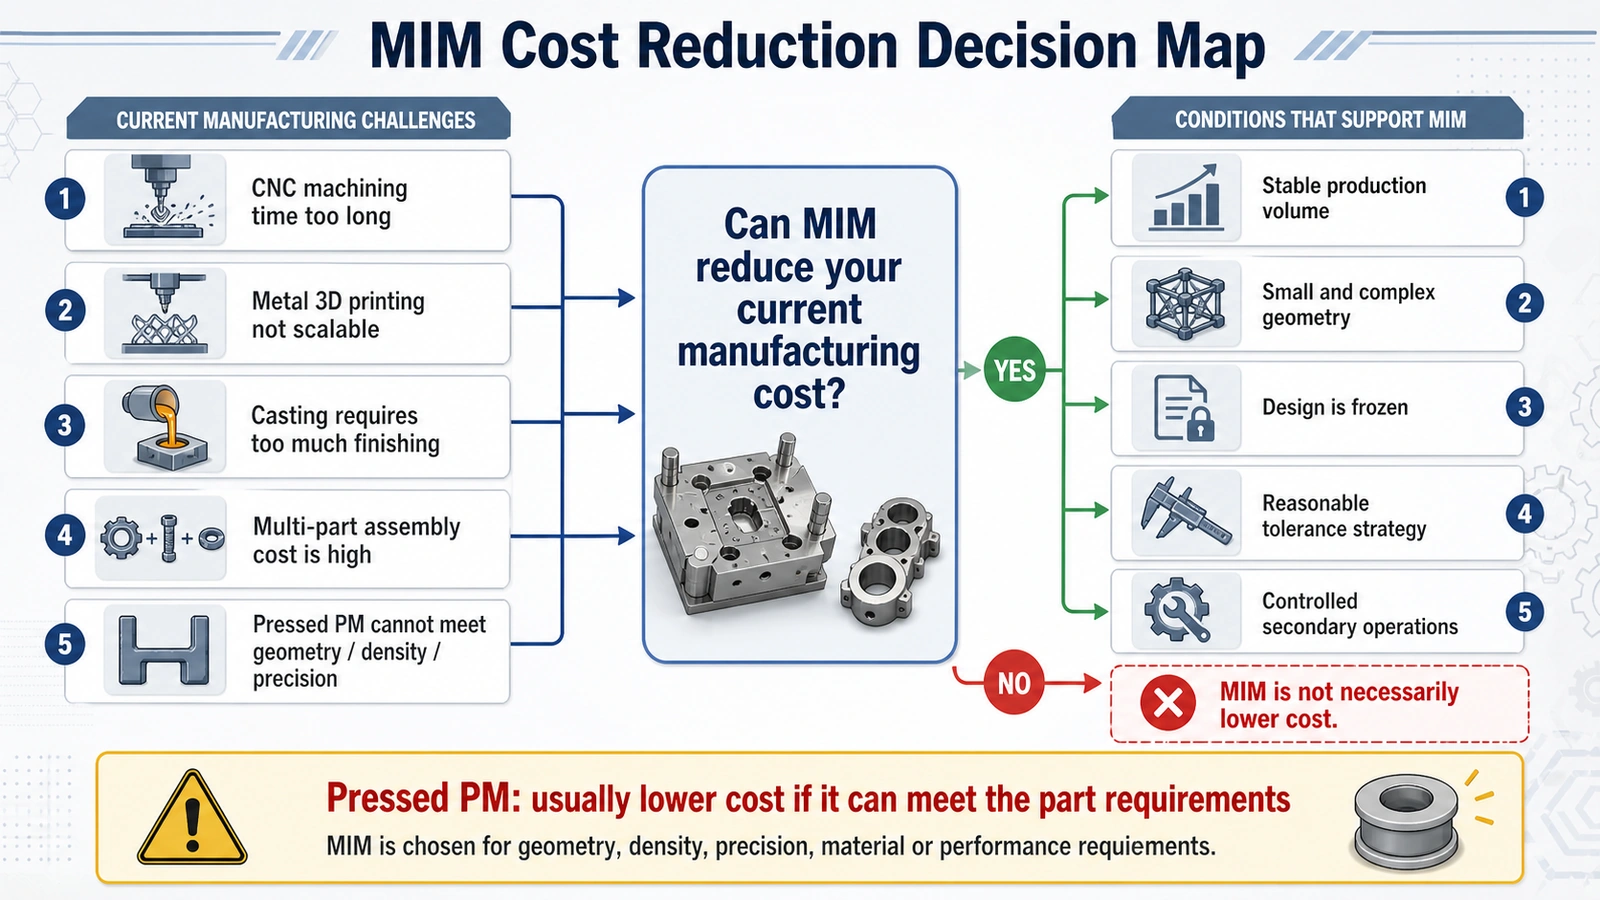
Eine nützliche Entscheidung identifiziert, welche aktuellen Kosten MIM entfernen kann, welche neuen Werkzeug- und Prozesskosten es einführt und welche funktionalen Anforderungen unverändert bleiben müssen.
Kann MIM Ihre aktuellen Fertigungskosten senken?
MIM kann die Gesamtfertigungskosten nur senken, wenn das aktuelle Kostenproblem von der richtigen Quelle stammt. Wenn das bestehende Verfahren aufgrund wiederholter CNC-Bearbeitung, hohem Materialabtrag, mehreren montierten Komponenten, schwierigen kleinen Merkmalen oder instabiler Effizienz bei hohen Stückzahlen teuer ist, kann MIM eine Bewertung wert sein. Wenn das Kostenproblem auf geringe Stückzahlen, instabiles Design, übergroße Geometrie, übermäßige Toleranzanforderungen oder zu viele erforderliche Sekundäroperationen zurückzuführen ist, kann MIM die Kosten möglicherweise nicht senken.
Technische Beurteilung: MIM senkt die Kosten nicht einfach, weil es MIM ist. Vor dem Werkzeugbau lautet die entscheidende Frage nicht “Kann dieses Teil gespritzt werden?”, sondern “Kann dieses Teil gespritzt, entbindert, gesintert, geprüft und wiederholt zu geringeren Gesamtherstellungskosten als der aktuelle Weg hergestellt werden?”
Zuerst die Produktionsmenge prüfen
Die Produktionsmenge ist das erste Kostentor für MIM. Ein MIM-Werkzeug erfordert eine Vorabinvestition, und diese Kosten müssen auf genügend Teile verteilt werden, um wirtschaftlich sinnvoll zu sein.
| Geschätzte Stückzahl | MIM-Kostenpositionierung | Technische Einordnung |
|---|---|---|
| Unter ca. 3.000 Stück | Meist nicht kostengetrieben | CNC-Bearbeitung, Metall-3D-Druck oder Gießen können wirtschaftlicher sein, da die MIM-Werkzeugkosten nicht amortisiert werden können. |
| Ca. 3.000–5.000 Stück | Grenzfällig / projektspezifisch | MIM kann in Betracht gezogen werden, wenn das Teil klein, komplex, konstruktionsstabil ist und ein langfristiges Produktionspotenzial aufweist. |
| Ab etwa 5.000 Stück | Kostenvergleich wird aussagekräftig | Die Vorteile der MIM-Serienfertigung können sich zeigen, wenn die Teilegeometrie und der Prozessablauf geeignet sind. |
| Stabile Jahresproduktion | Stärkeres MIM-Kostenpotenzial | Werkzeugabschreibung, Kavitätsstrategie, reduzierte Zerspanung und Wiederholgenauigkeit können die langfristigen Kosten verbessern. |
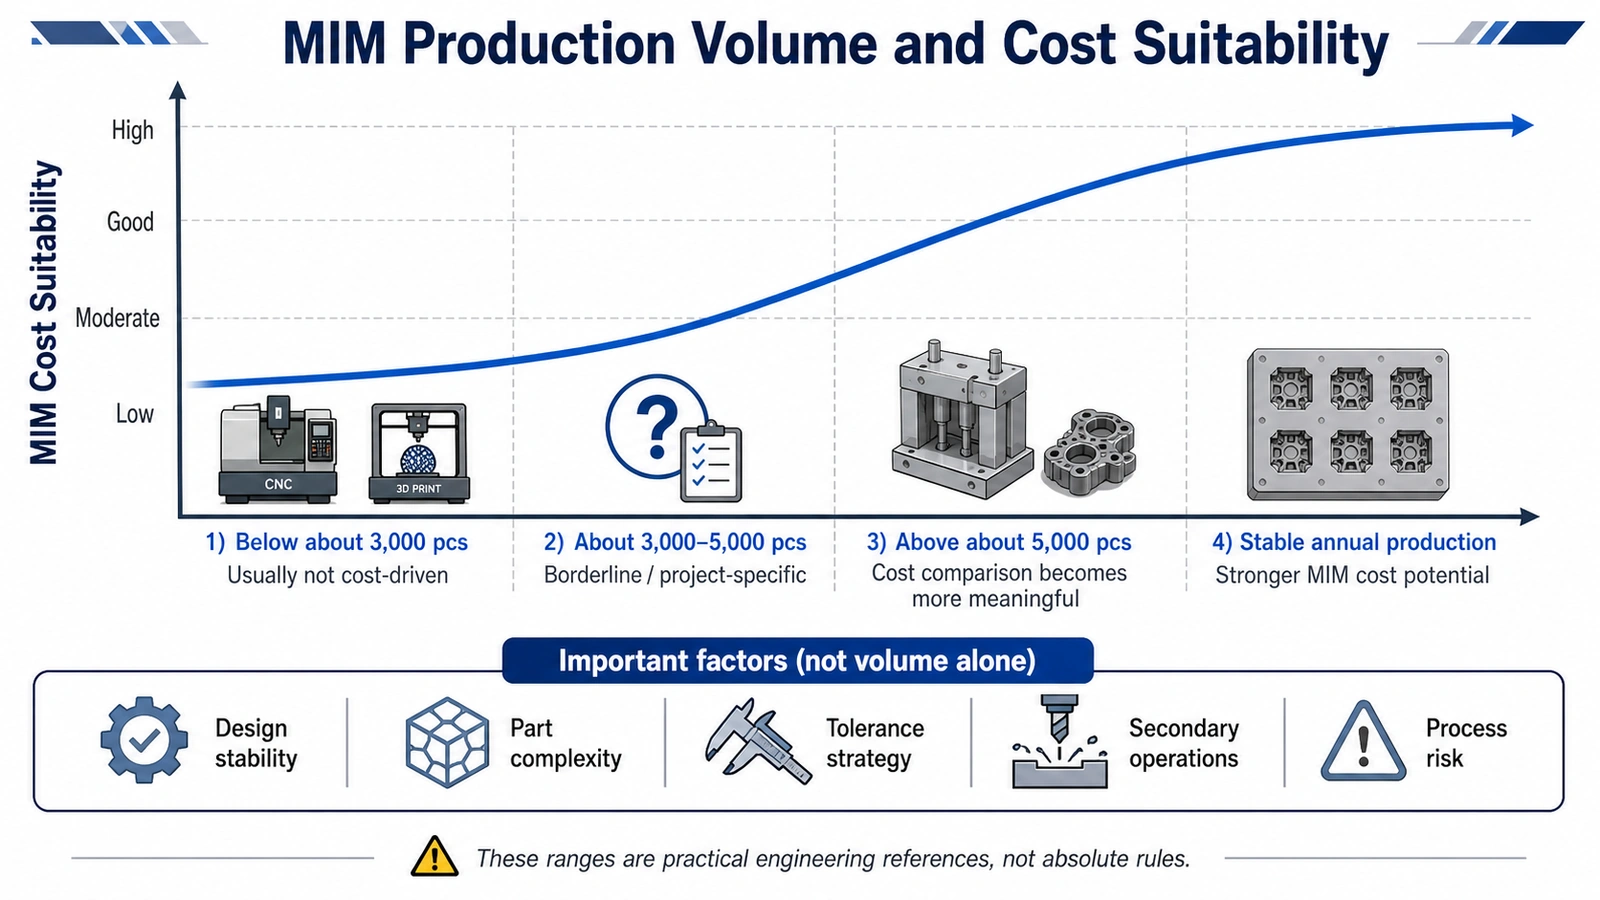
Der Schwellenwert ist keine absolute Regel, aber ein nützlicher technischer Anhaltspunkt. MIM wird relevanter, wenn das Design stabil ist, das Teil klein und komplex ist und die erwartete Produktionsmenge die Werkzeuginvestition teilen kann.
Nächste Entscheidung: Vergleichen Sie nach der Volumenprüfung MIM mit dem aktuellen Fertigungsverfahren. CNC-Bearbeitung, Gussverfahren, 3D-Metalldruck, Mehrkomponentenmontage und Presspulvermetallurgie (PM) haben unterschiedliche Kostengrenzen; der konsolidierte Vergleich ist im folgenden Abschnitt Prozessvergleich zu finden.
Wann MIM die Kosten nicht senkt
MIM senkt in der Regel nicht die Kosten, wenn das Projekt eine geringe Stückzahl, ein instabiles Design, eine große einfache Geometrie, übermäßige Nachbearbeitung oder unrealistische Toleranzanforderungen aufweist. Es kann auch als Kostensenkungsweg versagen, wenn der aktuelle Prozess bereits gut auf das Teil abgestimmt ist.
- Die Zeichnung ändert sich noch oder das Projekt ist nur ein Prototyp.
- Das erwartete Volumen kann die Produktionswerkzeuge und die Validierung nicht sinnvoll amortisieren.
- Das Teil ist groß, einfach oder im aktuellen Verfahren bereits wirtschaftlich.
- Die Presspulvermetallurgie (PM) erfüllt bereits die geforderte Form, Dichte, Toleranz, das Material und die Leistung.
- Viele Merkmale erfordern noch Bearbeitung, Schleifen, Polieren, Beschichten oder intensive Inspektion.
- Nicht-funktionale Toleranzen oder kosmetische Anforderungen schaffen vermeidbare Risiken bei Werkzeugbau, Ausschuss und Inspektion.
Wo MIM-Kosteneinsparungen normalerweise herkommen
MIM-Kosteneinsparungen ergeben sich in der Regel aus dem gesamten Fertigungsweg, nicht allein aus dem Rohmaterialpreis. Niedrigere langfristige Kosten können durch die Reduzierung wiederholter Bearbeitung, geringeren Materialabfall, vereinfachte Montage, verbesserte Fertigungswiederholbarkeit oder die Identifizierung von Kostenrisiken vor dem Werkzeugbau erzielt werden.
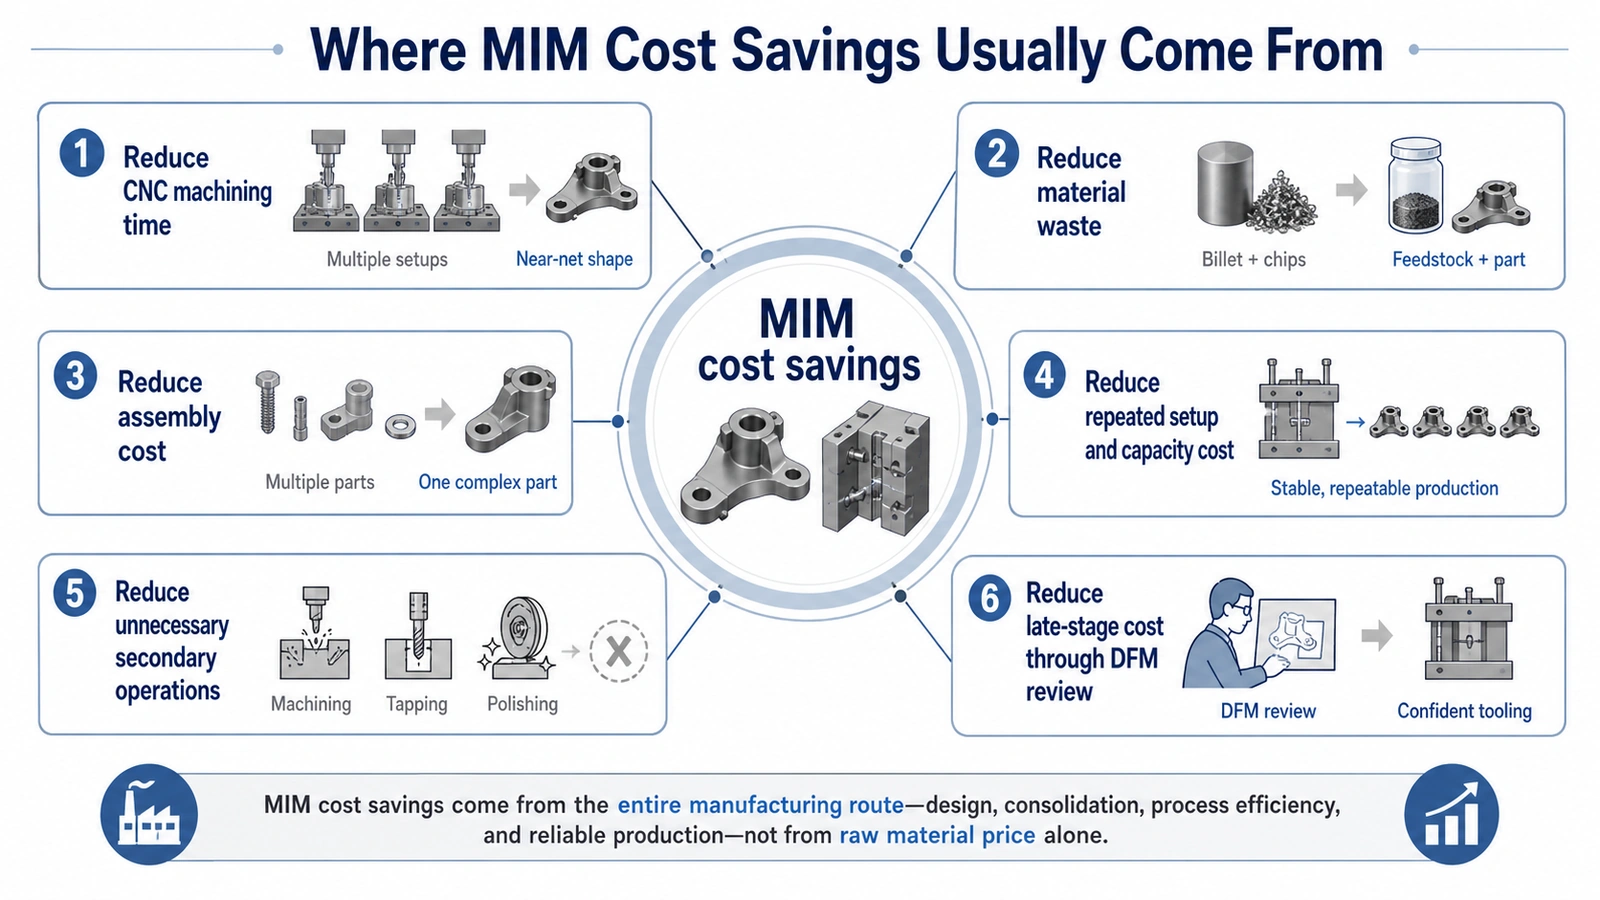
Typische Kosteneinsparungspfade umfassen die Reduzierung wiederholter CNC-Einrichtungen, geringeren Materialabfall, die Zusammenlegung mehrerer kleiner Teile, die Verringerung des Kapazitätsdrucks in der Serienfertigung, die Begrenzung unnötiger Sekundäroperationen und die Identifizierung von Kostenrisiken durch eine DFM-Prüfung vor dem Werkzeugbau.
Reduzierung wiederholter CNC-Bearbeitungszeit
Bei kleinen, komplexen Metallteilen entstehen die CNC-Kosten oft durch wiederholte Bearbeitungsschritte und nicht durch die Teilegröße selbst. Ein Teil kann mehrere Aufspannungen, zahlreiche Werkzeugwechsel, Seitenbearbeitung, kleine Fräser, Entgraten und häufige Prüfungen erfordern. MIM kann diese Kosten senken, indem ein Großteil der Geometrie nahezu endkonturnah geformt wird, sofern das Produktionsvolumen ausreichend ist und die Nachsinteroperationen kontrolliert bleiben.
Reduzierung von Materialabfall durch subtraktive Fertigung
CNC-Bearbeitung entfernt Material von Stangen, Platten, Knüppeln oder Schmiederohlingen. MIM verwendet Metallpulver und Binder Feedstock um das Teil nahe an seine Zielgeometrie zu bringen. Die Einsparung ergibt sich, wenn der aktuelle Prozess eine große Menge wertvollen Materials entfernt oder übermäßige Bearbeitungszeit für eine kleine komplexe Form benötigt.
Reduzierung der Montagekosten durch Teilekonsolidierung
MIM kann manchmal mehrere kleine Metallteile zu einem einzigen Spritzgussteil zusammenfassen. Dies kann Montageschritte, Toleranzketten, Fügeoperationen, Bestandsführung und Lieferantenkomplexität reduzieren. Ein kombiniertes MIM-Teil senkt die Kosten nur, wenn das neue Design spritzgießbar, entbinderbar, sinterbar und prüfbar bleibt.
Reduzierung der Spätphasenkosten durch frühzeitige DFM-Prüfung
Die größte Kosteneinsparungsmöglichkeit bei einem MIM-Projekt besteht in der Regel vor der Werkzeugerstellung. Sobald die Form gebaut ist, werden Designänderungen teuer. Eine MIM Design-for-Cost-Prüfung hilft, vermeidbare Kostenrisiken vor Beginn der Werkzeugerstellung zu identifizieren.
| DFM-Prüfpunkt | Kostenauswirkung |
|---|---|
| Unnötig enge Toleranzen | Kann zu Bearbeitung, Kalibrieren oder hohen Prüfkosten führen. |
| Ungleichmäßige Wandstärke | Kann das Risiko beim Entbindern und Sintern erhöhen. |
| Schwierige Auswurffunktionen | Kann die Werkzeugkomplexität erhöhen. |
| Tiefe Schlitze oder Sacklöcher | Kann die Schwierigkeit von Werkzeugbau und Prüfung erhöhen. |
| Überspezifizierte Oberflächengüte | Kann die Kosten für Polieren oder Beschichten erhöhen. |
| Materialüberspezifikation | Kann die Kosten für Feedstock, Wärmebehandlung oder Prüfung erhöhen. |
Kostenprüfungsprinzip: Das Ziel ist nicht, jeden Kostenpunkt zu eliminieren. Das Ziel ist, unnötige Fertigungskosten zu reduzieren, während die funktionalen, material- und prüftechnischen Anforderungen, die tatsächlich relevant sind, erhalten bleiben.
MIM-Kosten sind nicht eine einzelne Zahl: Werkzeugkosten und Teilekosten müssen getrennt werden
Ein MIM-Angebot umfasst normalerweise zwei verschiedene Kostengruppen: einmalige Werkzeugkosten und wiederkehrende Teilekosten. Diese sollten bei der Bewertung der Eignung von MIM nicht vermischt werden. Die Werkzeugkosten bestimmen, wie viel Investition amortisiert werden muss. Die wiederkehrenden Teilekosten entscheiden, ob das Verfahren über mehrere Produktionschargen hinweg wettbewerbsfähig bleibt.
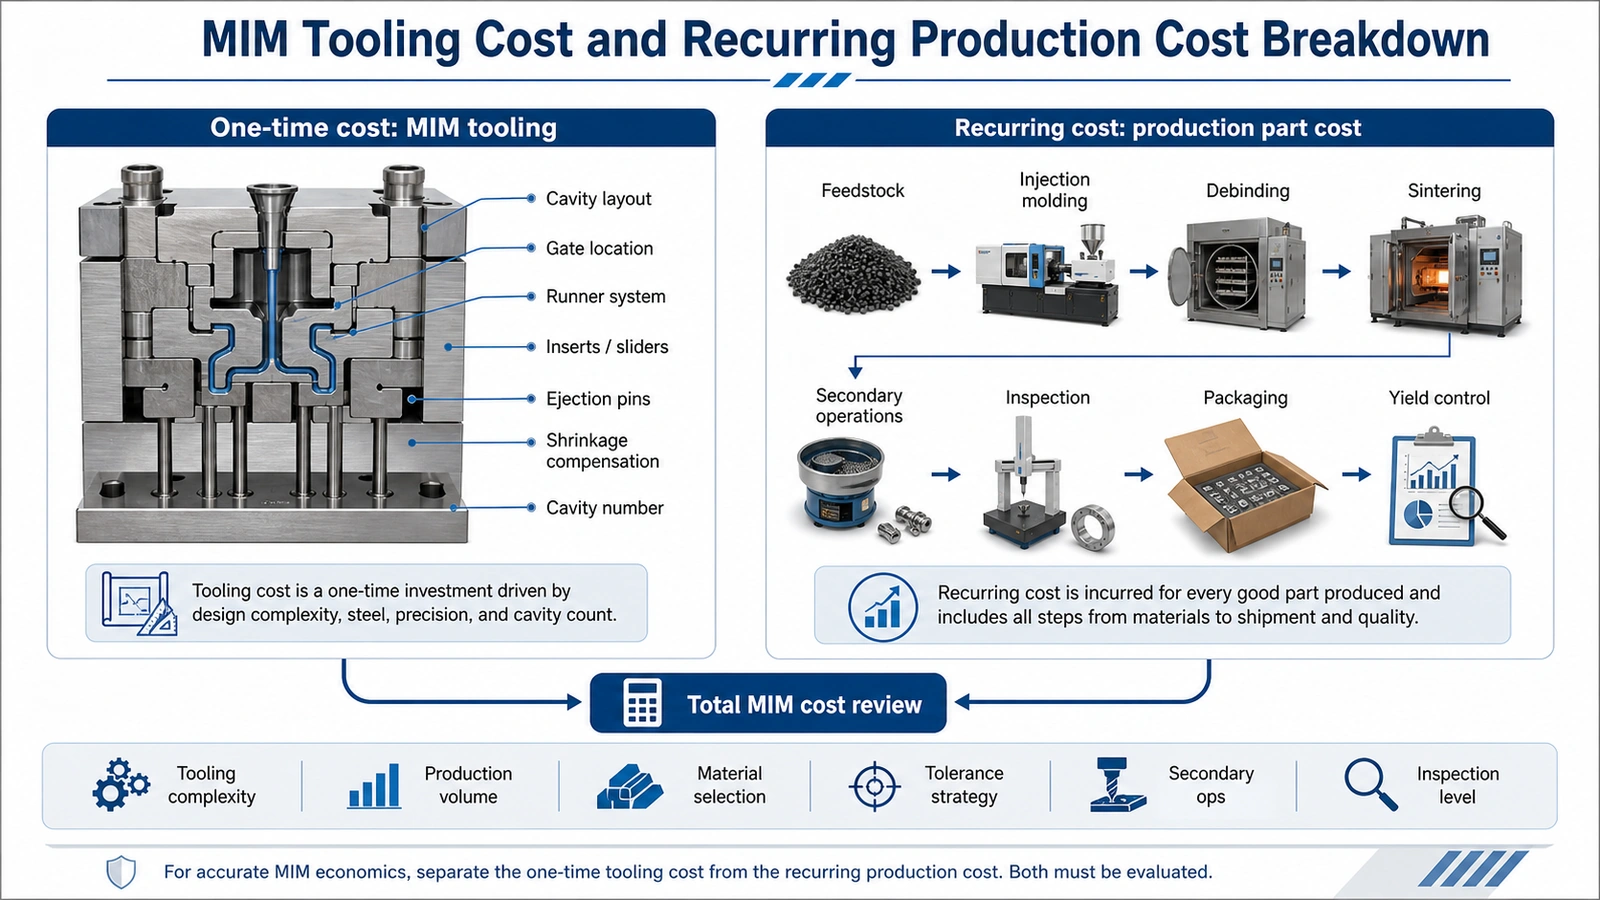
Die Werkzeugkosten werden vor der Produktion fällig und werden stark beeinflusst durch die Komplexität der Form, die Kavitätsstrategie, Einsätze, Schieber, Auswerfer und die Schwindungskompensation. Wiederkehrende Kosten fallen bei jeder Charge an und umfassen Material, Spritzgießen, Entbindern, Sintern, Nachbearbeitung, Prüfung, Verpackung und Ausbeutekontrolle.
Einmalige Kosten: MIM-Werkzeug
Die MIM-Werkzeugkosten umfassen Formdesign, Kavitätslayout, Angusslage, Angusssystem, Schwindungskompensation, Auswerferstrategie, Einsätze, Schieber, Kavitätsanzahl und Anpassungen beim Probieren. Die Form muss ein stabiles Spritzgießen der Grünlinge unterstützen und auch die Maßänderungen während des Entbinderns und Sinterns vorwegnehmen. MIM-Spritzgießen der Grünlinge und auch die Maßänderungen während des Entbinderns und Sinterns vorwegnehmen.
Wiederkehrende Kosten: MIM-Produktionsteilekosten
Die wiederkehrenden Kosten umfassen Material bzw. Feedstock, Spritzgießen, Entbindern, Sintern, Nachbearbeitung, Prüfung, Verpackung und Ausbeutekontrolle. Diese Kosten fallen bei jeder Produktionscharge erneut an.
| Kostenart | Fälligkeit | Hauptfaktoren | Kaufentscheidung |
|---|---|---|---|
| Werkzeugkosten | Vor der Produktion | Formkomplexität, Kavitätenanzahl, Schwindungsausgleich, Schieber, Einsätze | Ist das Design stabil genug für den Werkzeugbau? |
| Stückkosten pro Teil | Pro Produktionscharge | Material, Gewicht, Zyklus, Ausbeute, Nachbearbeitung, Prüfung | Reicht die Jahresmenge aus, um MIM zu rechtfertigen? |
| Kosten für Nachbearbeitung | Nach dem Sintern, falls erforderlich | Bearbeitung, Gewindeschneiden, Polieren, Beschichten, Wärmebehandlung | Welche Merkmale benötigen wirklich eine Nachbearbeitung? |
| Prüfkosten | Während der Produktion | Kritische Maße, Prüfhäufigkeit, Materialkontrollen | Welche Anforderungen sind funktional und welche sind überspezifiziert? |
Niedrige Werkzeugkosten bedeuten nicht immer die besten Projektkosten. Eine höhere Werkzeuginvestition kann gerechtfertigt sein, wenn sie die Produktionsstabilität verbessert und die wiederkehrenden Kosten bei hohen Stückzahlen senkt.
Welche Faktoren bestimmen die Kosten beim Metallpulverspritzguss?
Die MIM-Kosten werden bestimmt durch Bauteilgröße, Material, Werkzeugkomplexität, Toleranzanforderungen, Entbinderungs- und Sinterrisiko, Sekundäroperationen, Prüfanforderungen und Produktionsvolumen. Diese Faktoren sollten gemeinsam betrachtet werden, da eine Entscheidung oft mehrere Kostenbereiche beeinflusst.
Bauteilgröße und Gewicht
MIM eignet sich in der Regel besser für kleine Präzisionsmetallteile als für große, schwere Bauteile. Auch die Massenverteilung spielt eine Rolle, da dicke oder ungleichmäßige Querschnitte das Risiko beim Entbindern und Sintern erhöhen können.
Materialauswahl
Die Materialauswahl beeinflusst die Feedstock-Kosten, das Sinterverhalten, die Wärmebehandlung, die Korrosionsbeständigkeit, die Festigkeit, die Oberflächenbehandlung und die Prüfung. Der niedrigste Materialpreis ist nicht immer die kostengünstigste Lösung für das gesamte Projekt.
Werkzeugkomplexität
Die Werkzeugkomplexität steigt, wenn ein Teil Schieber, Einsätze, dünne Kerne, schwierige Auswerfung, komplexe Trennlinien oder mehrere Kavitäten erfordert. Das Werkzeug muss zudem das Schwindungsverhalten beim MIM berücksichtigen.
Toleranzanforderungen
Enge Toleranzen erfordern möglicherweise eine bessere Werkzeugkompensation, mehr Prüfaufwand, Kalibrieren, spanende Bearbeitung, Schleifen oder zusätzliche Prozesskontrollen. Ein besserer Ansatz ist die Trennung von funktionalen und nicht-funktionalen Maßen.
| Toleranzsituation | Kostenauswirkung |
|---|---|
| Jedes Maß als eng toleriert markiert | Hohes Kostenrisiko |
| Nur funktionale Maße eng toleriert | Wirtschaftlicher |
| As-Sintertoleranz akzeptabel | Geringere Kosten für Nachbearbeitung |
| Präzisionsbohrungen oder Dichtflächen erforderlich | Möglicherweise Bearbeitung oder Endbearbeitung erforderlich |
| Hohe Prüfhäufigkeit erforderlich | Höhere Prüfkosten |
Entbindern, Sintern und Nachbearbeitung
Entbindern und Sintern können zu Kostentreibern werden, wenn dicke Querschnitte, ungleichmäßige Wandstärken, ungestützte Oberflächen, scharfe Übergänge oder eine schlechte Auflagerungsstrategie Risse, Verzug, Maßabweichungen oder Ausschuss erhöhen. Nachbearbeitungen wie Gewinde, Präzisionsbohrungen, Dichtflächen, kosmetische Oberflächen, Wärmebehandlung, Beschichtung, Passivierung und Montage sollten vor der Angebotserstellung identifiziert werden.
| Merkmalanforderung | Voraussichtliche Kostenauswirkung |
|---|---|
| Allgemeine Außenform | Oft für nahezu endkonturnahes MIM geeignet |
| Funktionsloch | Hängt von Toleranz und Richtung ab |
| Gewinde | Erfordert oft Gewindeschneiden oder Konstruktionsprüfung |
| Dichtfläche | Möglicherweise Bearbeitung oder Endbearbeitung erforderlich |
| Sichtfläche | Kann Polieren oder Beschichten erfordern |
| Präzisionsbohrung | Kann Kalibrieren, Bearbeiten oder Schleifen erfordern |
MIM-Kosten im Vergleich zu CNC, Gießen, Metall-3D-Druck und gepresster Pulvermetallurgie
Der Kostenvergleich muss mit dem richtigen Basisverfahren erfolgen. Jeder Fertigungsweg hat seinen eigenen geeigneten Mengenbereich, Geometriegrenzen, Materialverhalten, Toleranzfähigkeit und Produktionswirtschaftlichkeit.
| Verfahren | Wann MIM kostengünstiger sein kann | Wann die Alternative besser sein kann |
|---|---|---|
| CNC-Bearbeitung | Kleines komplexes Teil, viele Bearbeitungsschritte, stabiles Volumen ab etwa 5.000 Stück | Prototyp, geringe Stückzahl, einfache Geometrie, Design noch in Änderung |
| Metall-3D-Druck | Design ist stabil und geht in die Serienfertigung über | Prototyp, Kleinserie, Validierung komplexer Designs |
| Gießen | Kleines, detailreiches Teil mit hohen Wiederholgenauigkeitsanforderungen; Gießen erfordert zu viel Nachbearbeitung | Größeres Teil, einfachere Geometrie, akzeptable Gießtoleranz |
| Mehrteilige Baugruppe | MIM kann Teile ohne Prozessrisiko zusammenfassen | Die Zusammenfassung verursacht Probleme beim Spritzgießen, Entbindern, Sintern oder bei der Prüfung |
| Gepresstes Pulvermetall (PM) | MIM wird aufgrund von Geometrie, Dichte, Präzision oder Material-/Leistungsanforderungen gewählt | Wenn PM die Anforderungen erfüllen kann, ist PM in der Regel kostengünstiger |
Wichtige PM-Grenze: Wenn die konventionelle Press-und-Sinter-Pulvermetallurgie (PM) die Geometrie-, Dichte-, Toleranz-, Material- und Leistungsanforderungen erfüllen kann, ist PM normalerweise der kostengünstigere Weg. MIM sollte ausgewählt werden, wenn die Zeichnung die praktischen PM-Grenzen überschreitet, nicht einfach nur um einen niedrigeren nominalen Stückpreis anzustreben. Siehe den MIM vs. PM Prozessgrenze und EPMA-Leitfaden zum MIM-Prozess.
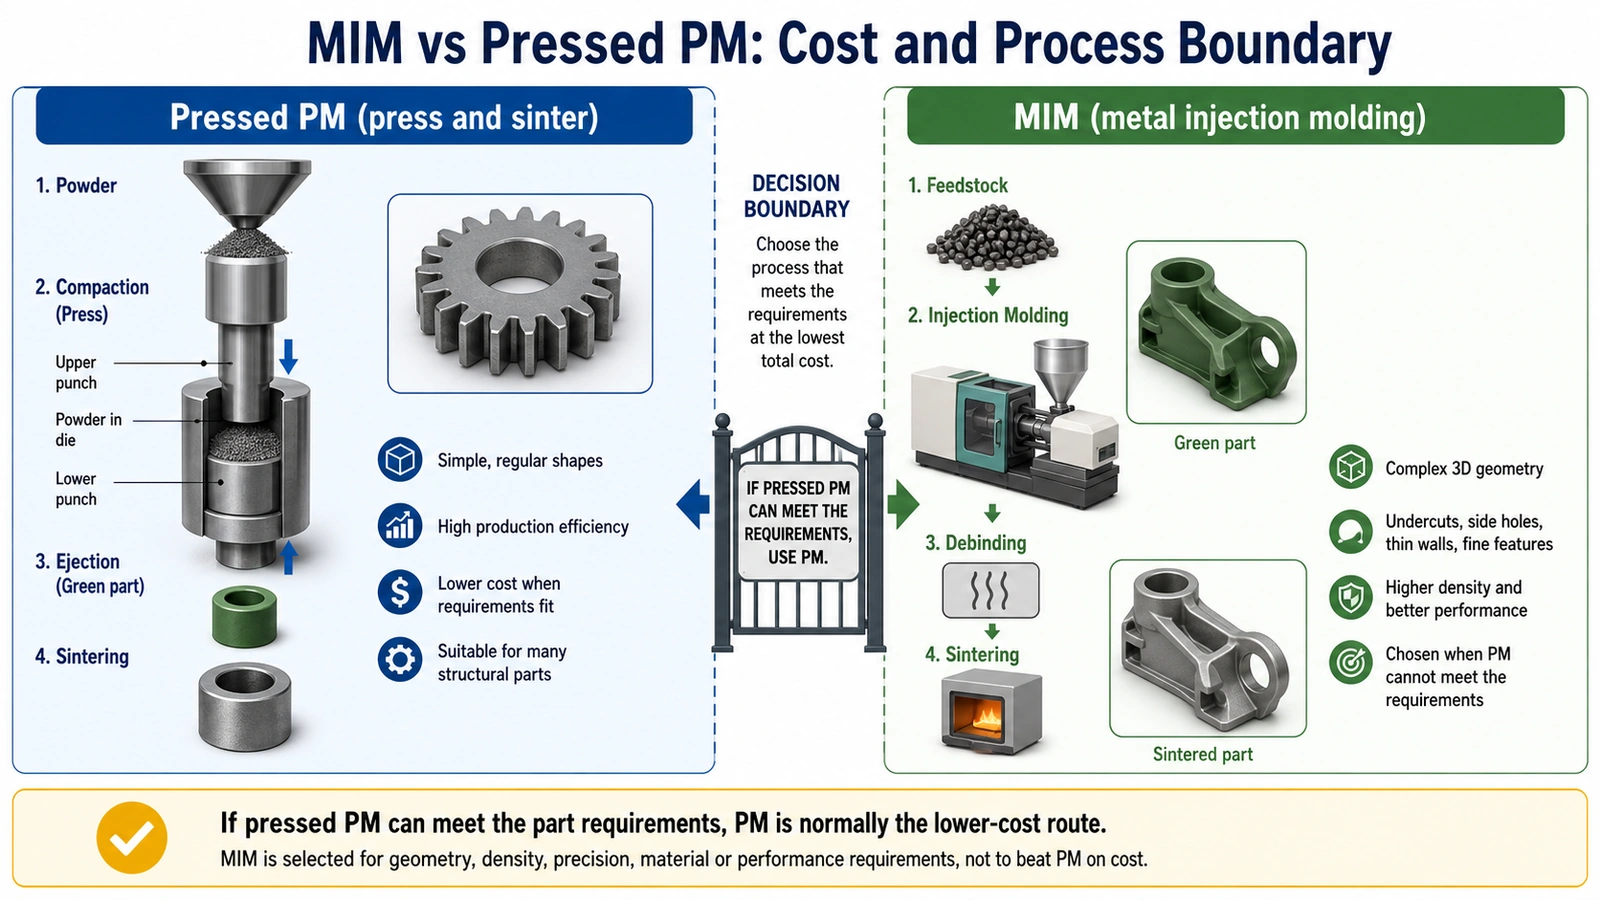
Der Kostenvergleich sollte bestätigen, ob das Teil pressbar ist, ob Seitenmerkmale und dreidimensionale Geometrien die Verdichtungsgrenzen überschreiten und ob Dichte-, Leistungs-, Toleranz- oder Materialanforderungen den MIM-Weg rechtfertigen.
Wie Sie MIM-Kosten vor dem Werkzeugbau senken
Der beste Zeitpunkt zur Kostensenkung bei MIM ist vor der Werkzeugerstellung. Nach dem Bau der Form können Designänderungen Kosten für Werkzeugmodifikationen, Verzögerungen bei Mustern, Prozessneubewertungen und zusätzliche Inspektionen verursachen. Nutzen Sie eine Design for Cost Prüfung, um vermeidbare Kosten zu reduzieren, ohne funktionale Anforderungen zu entfernen.
| Kostensenkungsmaßnahme | Warum es hilft |
|---|---|
| Produktionsvolumen frühzeitig bestätigen | Hilft zu entscheiden, ob ein MIM-Kostenvergleich sinnvoll ist. |
| Funktionales Design vor dem Werkzeugbau einfrieren | Reduziert das Risiko von Werkzeugänderungen. |
| Trennen Sie kritische und unkritische Maße. | Vermeidet unnötige Bearbeitung und Prüfung. |
| Halten Sie die Wanddicke gleichmäßiger. | Reduziert das Risiko beim Entbindern und Sintern. |
| Vermeiden Sie unnötige kosmetische Anforderungen. | Reduziert Kosten für Polieren oder Beschichten. |
| Überprüfen Sie die Materialauswahl. | Vermeidet Überspezifikation. |
| Identifizieren Sie Sekundäroperationen frühzeitig. | Verhindert versteckte Nachbearbeitungskosten. |
| Prüfen Sie die Teilekonsolidierung sorgfältig. | Reduziert Montagekosten nur, wenn das MIM-Prozessrisiko kontrolliert bleibt. |
Eine kostenorientierte MIM-Prüfung sollte keine funktionalen Anforderungen entfernen. Sie sollte identifizieren, welche Anforderungen notwendig, welche überspezifiziert und welche durch konstruktive Anpassungen effizienter erreichbar sind.
Welche Informationen werden für eine genaue MIM-Kostenprüfung benötigt?
Eine zuverlässige MIM-Kostenprüfung erfordert mehr als nur einen Teachenamen oder ein Bild. Der Lieferant benötigt genügend Informationen, um Werkzeugkosten, Material, Toleranzen, Prozessrisiken und Produktionsökonomie zu bewerten. Bevor Dateien gesendet werden, können Käufer die Leitfaden zur Angebotsvorbereitung verwenden, um ein klareres Angebotspaket vorzubereiten.
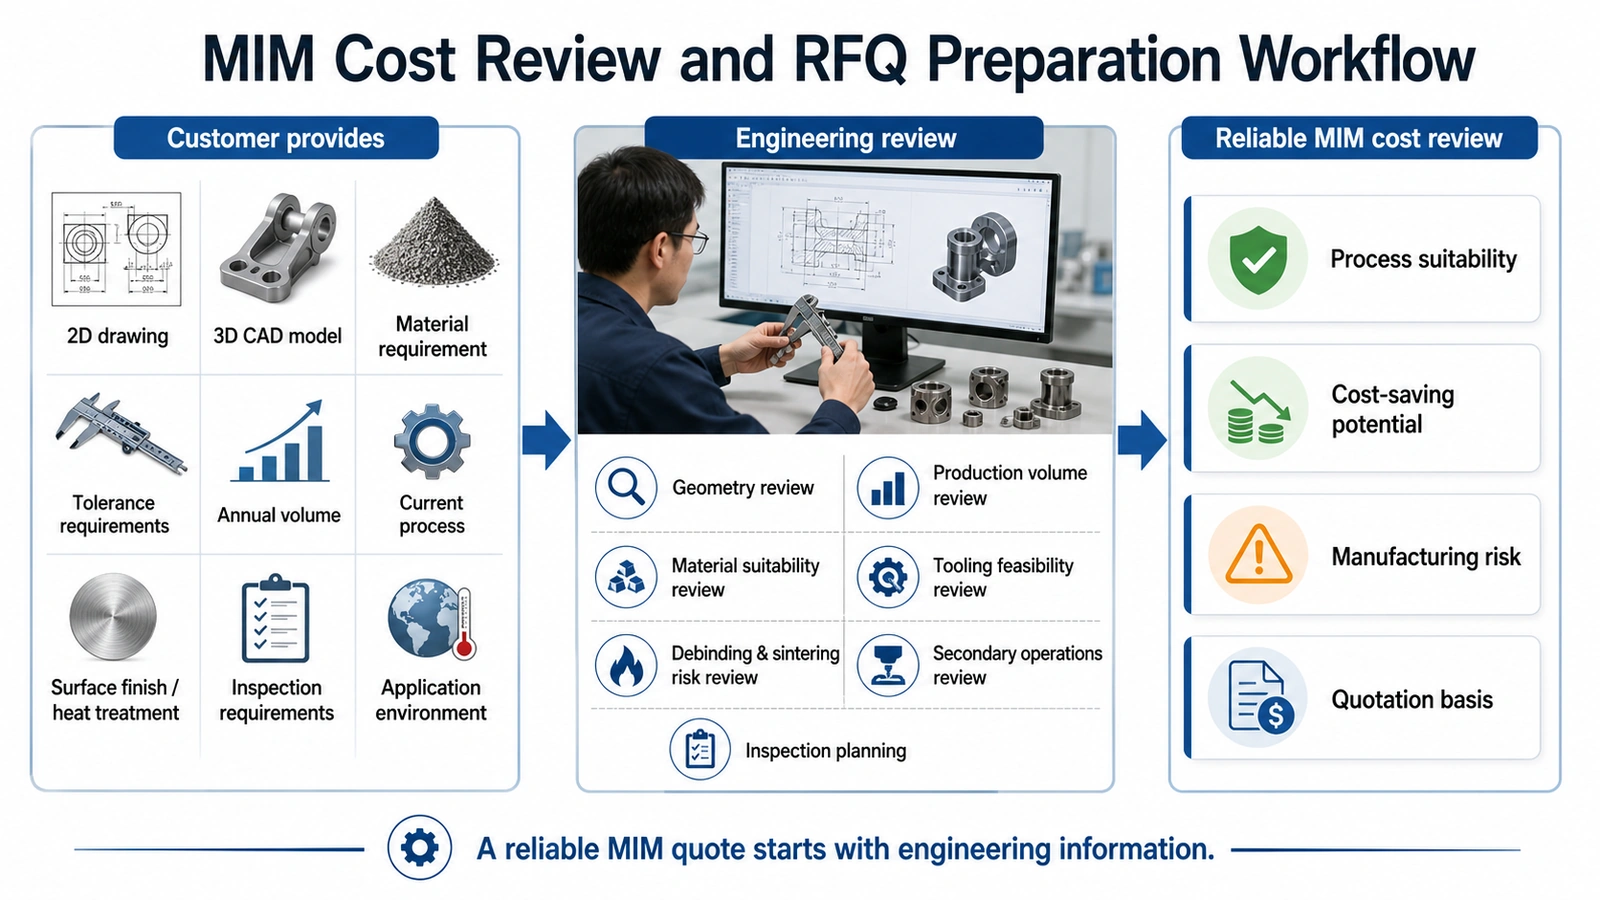
Um zu bewerten, ob MIM Kosten senken kann, muss der Lieferant die Zeichnung, das CAD-Modell, das Material, die Toleranzanforderungen, den aktuellen Fertigungsweg, die Jahresstückzahl, die Oberflächenbehandlung, die Wärmebehandlung und die Prüfanforderungen prüfen.
| Informationen vom Kunden | Warum es für die Kostenprüfung wichtig ist |
|---|---|
| 2D-Zeichnung | Toleranz, kritische Maße, Bezugsstrategie |
| 3D-CAD-Datei | Formbarkeit, Auswerfen, Wandstärke, Hinterschneidungen |
| Materialanforderung | Feedstock-Eignung, Sintern, Wärmebehandlung |
| Jahresvolumen | Werkzeugabschreibung und Kavitätsstrategie |
| Erwartete Losgröße | Produktionsplanung und Stückkostenlogik |
| Oberflächengüteanforderung | Kosten für Polieren, Beschichten, Passivieren |
| Wärmebehandlungsanforderung | Festigkeit, Härte, Verzug, Zusatzkosten für weitere Prozesse |
| Aktueller Fertigungsprozess | Hilft zu beurteilen, ob MIM die Gesamtkosten senken kann |
| Aktuelle Stückkosten, falls verfügbar | Hilft, das tatsächliche Kosteneinsparpotenzial zu bewerten |
| Prüfanforderungen | Beeinflusst Messmethode und Kosten |
| Anwendungsumgebung | Legt fest, welche Anforderungen nicht reduziert werden können |
Kostenüberprüfung auf Zeichnungsbasis – Nachweis von XTMIM
Eine echte Kostenüberprüfung sollte eine nachvollziehbare Verbindung zwischen Kundeneingaben, technischen Erkenntnissen, Angebotsparametern und der definierten Endteilgeometrie hinterlassen. XTMIM verwendet die folgenden Nachweiskategorien, bevor ein Angebot als entscheidungsreif gilt.
Grenze der Evidenz: Dieser Abschnitt dokumentiert die für ein echtes Angebot erforderlichen Überprüfungsaufzeichnungen. Er stellt kein benanntes Kundenprojekt, kein vertrauliches Angebot, keinen festen Stückpreis oder keine garantierte Einsparung dar. Ein öffentliches monetäres Beispiel sollte erst hinzugefügt werden, nachdem die zugrunde liegenden Angebotsdaten anonymisiert und verifiziert wurden.
Wie XTMIM Kosten und Fertigbarkeit vor der Angebotserstellung prüft
Ein nützliches MIM-Angebot sollte mit einer Fertigbarkeitsprüfung beginnen, nicht nur mit der Preisberechnung. XTMIM prüft die Zeichnung, das Produktionsvolumen, das Material, die Toleranz, den aktuellen Prozess und die Anforderungen an Sekundäroperationen, bevor bewertet wird, ob MIM geeignet ist.
| Schritt | Prüfpunkt | Zweck |
|---|---|---|
| 1 | Prüfung der Zeichnung und 3D-Datei | Identifizierung von Geometrie-, Toleranz- und Werkzeugrisiken |
| 2 | Prüfung des Produktionsvolumens | Beurteilung, ob ein MIM-Kostenvergleich sinnvoll ist |
| 3 | Prüfung des aktuellen Prozesses | Verstehen, ob das Kostenproblem von CNC, Guss, 3D-Druck, PM oder Montage herrührt |
| 4 | Prüfung der Materialeignung | Überprüfung, ob das Material geeignet oder überspezifiziert ist |
| 5 | Prüfung der Werkzeugdurchführbarkeit | Überprüfung von Anguss, Auswurf, Kavität, Einsätzen, Schiebern und Schwindungskompensation |
| 6 | Prüfung der Entbinderungs- und Sinterrisiken | Prüfung von Wandstärke, Stützung, Verzug und Streckgrenzenrisiken |
| 7 | Überprüfung der Sekundäroperationen | Trennung von gesinterten Merkmalen und bearbeiteten oder endbearbeiteten Merkmalen |
| 8 | Angebotsanfrage-Klärung | Bestätigung von Volumen, Prüfung, Verpackung, Endbearbeitung und Liefererwartungen |
Fordern Sie eine MIM-Kosten- und Fertigbarkeitsprüfung an
Senden Sie Ihre Zeichnung, 3D-Datei, Materialanforderung, Toleranzanforderungen, aktuellen Prozess und geschätzte Jahresmenge. XTMIM kann vor der Angebotserstellung prüfen, ob MIM sowohl aus Kosten- als auch aus Fertigungsperspektive geeignet ist.
Repräsentative Kostenüberprüfung: CNC-bearbeiteter Edelstahlwinkel, umgewandelt für MIM
Dieses repräsentative technische Beispiel zeigt, wie ein CNC-zu-MIM-Kostensenkungsmöglichkeit prüfen würde, ohne zu versprechen, dass MIM immer günstiger ist.
| Prüfpunkt | Technische Feststellung | Kostenrichtung |
|---|---|---|
| Aktueller Prozess | CNC-Bearbeitung aus Edelstahlstangenmaterial. | Hohe wiederholte Rüst- und Materialabtragskosten. |
| Aktuelles Problem | Fünf Bearbeitungsaufspannungen, Entgraten, zwei kleine montierte Bauteile und wiederholte Prüfung. | Mögliche Kostensenkungschance, wenn die Geometrie spritzgegossen werden kann. |
| Jahresvolumen | Ca. 12.000 Stück pro Jahr. | Werkzeugamortisation wird wirtschaftlicher. |
| MIM-Prüfung | Die meisten Geometrien sind spritzgießbar; zwei Funktionsmaße erfordern möglicherweise noch eine Nachbearbeitung nach dem Sintern. | MIM kann wiederholte CNC-Zeiten reduzieren, aber nicht alle Bearbeitungen eliminieren. |
| Konstruktionsanpassung | Unkritische Toleranzen wurden gelockert; eine Anforderung an die kosmetische Oberfläche wurde herabgestuft. | Geringeres Prüf- und Nachbearbeitungsrisiko. |
| Endgültige Entscheidungslogik | MIM ist eine Angebotserstellung wert, da Stückzahl, Komplexität und das aktuelle CNC-Kostenproblem übereinstimmen. | Das Kosteneinsparpotenzial ist realistisch, muss jedoch durch Werkzeugbau, Bemusterung und Produktionsvalidierung bestätigt werden. |
Wichtig: Diese Art von Fall sollte als Kostenrichtungsprüfung behandelt werden, nicht als Festpreisversprechen. Die tatsächlichen Kosten hängen von der tatsächlichen Zeichnung, dem Werkstoffgrad, dem Toleranzschema, der Werkzeugkonstruktion, den Sekundäroperationen, den Prüfanforderungen und der Produktionsausbeute ab.
Repräsentatives technisches Szenario: Warum ähnliche Metallteile unterschiedliche MIM-Kosten haben können
Das folgende repräsentative Szenario veranschaulicht, wie Geometrie, Toleranzstrategie, Nachbearbeitungen und Prozessrisiken eine MIM-Kalkulation verändern können. Es wird nicht als benanntes Kundenprojekt oder Festpreisaufzeichnung dargestellt. Zwei Teile können in Größe und Gewicht ähnlich aussehen, aber dennoch unterschiedliche Werkzeuge, Prozesssteuerungen, Inspektionspläne und Kostenansätze erfordern.
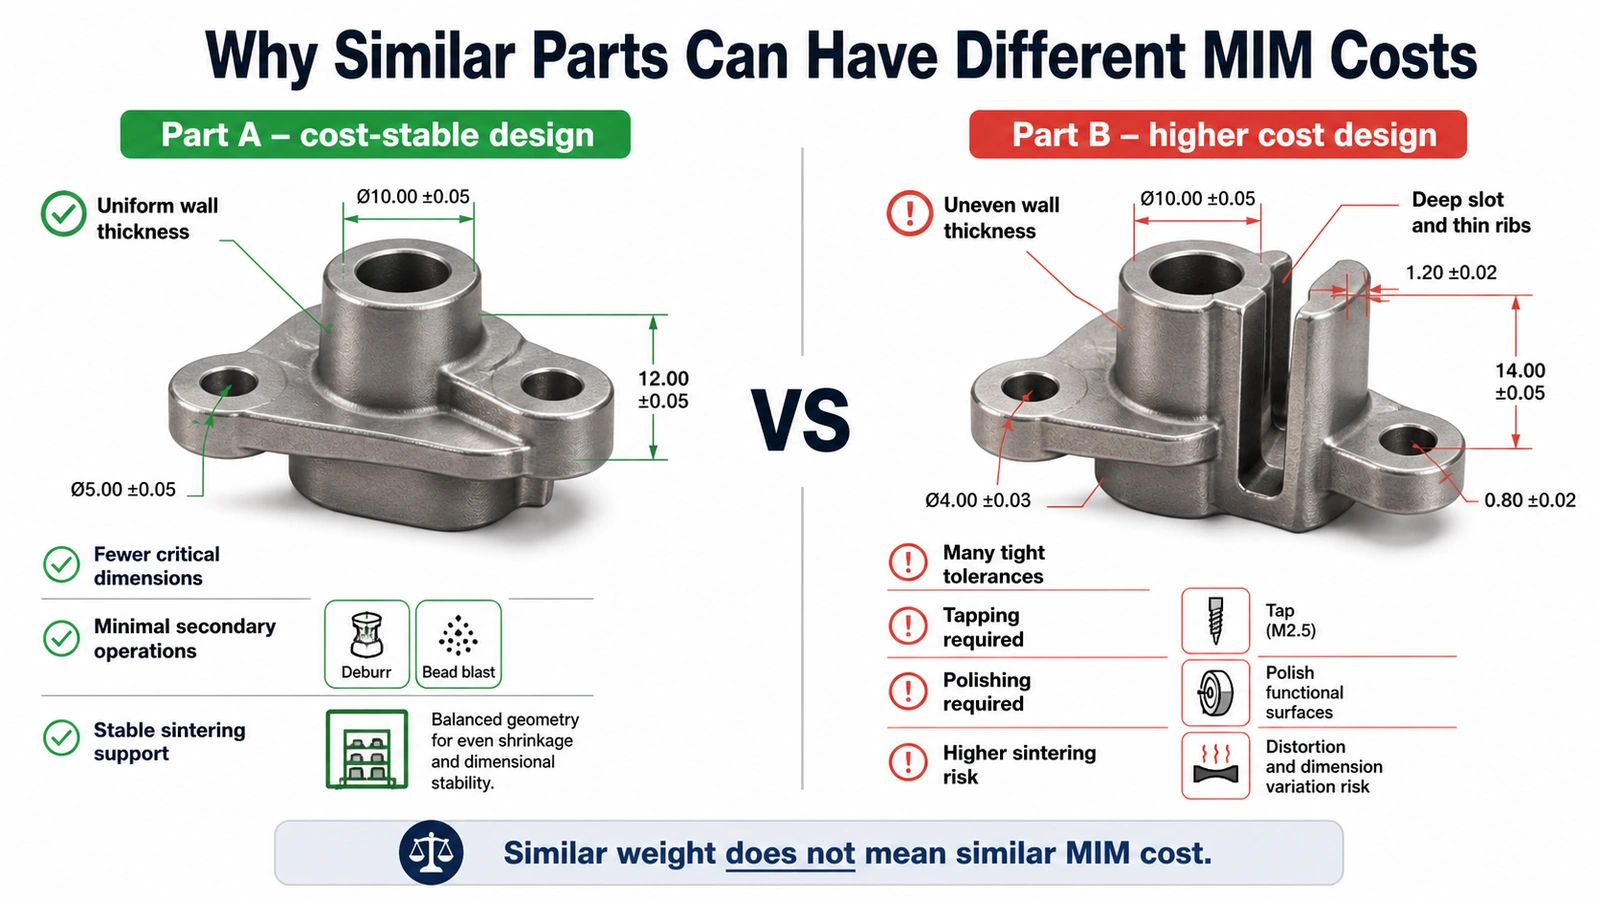
Ein Teil mit gleichmäßiger Wandstärke, wenigen kritischen Maßen und minimaler Nachbearbeitung ist in der Regel kostenstabiler. Ein Teil mit ähnlichem Gewicht, aber ungleichmäßigen Wänden, engen Toleranzen an allen Merkmalen, tiefen Nuten, Gewindeschneiden, Polieren oder hohem Sinterrisiko kann deutlich teurer sein.
| Artikel | Teil A | Teil B |
|---|---|---|
| Menge | 8.000 Stück | 8.000 Stück |
| Material | Gleicher Edelstahl | Gleicher Edelstahl |
| Gewicht | Ähnlich | Ähnlich |
| Geometrie | Gleichmäßige Wandstärke | Ungleichmäßige Wandstärke und tiefe Nut |
| Toleranz | Nur funktionale Maße eng toleriert | Die meisten Merkmale eng toleriert |
| Sekundäre Bearbeitungen | Minimal | Gewindeschneiden, Zerspanen, Polieren |
| Prozessrisiko | Stabil | Höheres Sinter- und Prüfrisiko |
| Kostenergebnis | Besser geeignet für MIM | Höhere MIM-Kosten trotz ähnlichem Gewicht |
Was die Kostenprüfung veränderte
Welches Problem ist aufgetreten: Zwei Edelstahlteile mit ähnlicher Größe und ähnlichem Gewicht sollten zunächst ähnliche MIM-Kosten verursachen. Bei der Prüfung erforderte ein Teil einen viel höheren Angebotszuschlag, da es einen tiefen schmalen Schlitz, mehrere enge nicht-funktionale Maße und mehrere Nachbearbeitungsanforderungen nach dem Sintern aufwies.
Warum es passiert ist: Der Kostenunterschied ergab sich nicht aus dem Materialgewicht. Er ergab sich aus der Kombination von Werkzeugschwierigkeiten, Handhabungsrisiko des Grünlings, Verzugsrisiko beim Entbindern und Sintern sowie zusätzlichen Nachbearbeitungsschritten.
Was die eigentliche Systemursache war: Die Zeichnung behandelte die meisten Maße als gleich kritisch und trennte nicht die funktionalen Schnittstellen von der nicht-kritischen Geometrie. Dies zwang die Kostenprüfung, eine strengere Prozesskontrolle, mehr Prüfungen und mögliche Bearbeitung nach dem Sintern anzunehmen.
Wie wurde es korrigiert: Die Überprüfung trennte kritische Montagemaße von nicht-kritischen Merkmalen, passte mehrere Toleranzanforderungen an, bestätigte, welche Oberflächen tatsächlich eine Nachbearbeitung benötigen, und prüfte, ob die tiefe Nut ohne Funktionsbeeinträchtigung geändert werden kann.
Wie kann ein erneutes Auftreten verhindert werden: Vor dem Werkzeugbau sollte der Käufer funktionale Maße, Bezugselemente, kosmetische Anforderungen und Prüfprioritäten klar kennzeichnen. Die MIM-Kosten werden besser kalkulierbar, wenn die Zeichnung zeigt, welche Anforderungen notwendig sind und welche der normalen Sintergenauigkeit folgen können.
Grenzen der Kostenprüfung und technische Verantwortung
Diese Seite wurde vom XTMIM Engineering-Team aus fertigungstechnischer Sicht erstellt. Die Kostenlogik ist gegliedert nach MIM-Prozesseignung, Materialauswahl, DFM-Prüfung, Werkzeugrisiko, Entbinderungs- und Sinterstabilität, Toleranzkontrolle, Sekundäroperationen, Prüfanforderungen und Produktionsfähigkeit.
Kostenschlussfolgerungen sollten stets anhand der tatsächlichen Zeichnung, der Materialgüte, der funktionalen Anforderungen, der Jahresstückzahl, des aktuellen Prozesswegs und der Abnahmekriterien überprüft werden. XTMIM empfiehlt nicht, MIM nur deshalb einzusetzen, weil das Teil aus Metall oder komplex ist. Das Teil muss für Spritzguss, Bindemittelentfernung, Sinter-Schwindungskontrolle und wiederholbare Produktion geeignet sein, bevor eine Investition in das Werkzeug gerechtfertigt ist.
Normen und technische Referenzen für die MIM-Kostenbewertung
Die MIM-Kosten sollten zusammen mit der Prozesseignung, Materialauswahl, Toleranzstrategie und Produktionsmenge betrachtet werden. Die folgenden Referenzen sind für den technischen Kontext nützlich, aber die Projektanforderungen sollten stets anhand von Zeichnungen, Materialdatenblättern, Kundenspezifikationen und formalen Normdokumenten bestätigt werden.
- MIM-Konstruktionsrichtlinien sind relevant, wenn MIM als Verfahren für hohe Stückzahlen bewertet und mit der Zerspanung hinsichtlich Materialausnutzung, Wiederverwendung von Anguss und Angusskanal sowie reduziertem Rüstaufwand verglichen wird.
- EPMA-Leitfaden zum MIM-Prozess sind nützlich, um die Abgrenzung zwischen MIM und konventionellem Pressen und Sintern (PM) zu definieren.
- MPIF Standard 35-MIM sind für die Werkstoffspezifikation relevant, da sie gängige Werkstoffe des Metallpulverspritzgießens mit Erläuterungen und Definitionen abdecken.
Normenhinweis: Normen und Verbandsrichtlinien helfen, Erwartungen an Werkstoffe und Prozesse zu definieren, ersetzen jedoch keine bauteilspezifische Kostenprüfung. Die endgültige Fertigbarkeit, Toleranzstrategie, Prüfmethode und Kosteneignung sollten anhand der tatsächlichen 2D-Zeichnung, der 3D-CAD-Datei, der Produktionsmenge und der Anwendungsbedingungen bestätigt werden.
FAQ zu den Kosten des Metallpulverspritzgießens
Kann MIM meine aktuellen Fertigungskosten senken?
Ja, aber nur unter den richtigen Bedingungen. MIM kann die Gesamtfertigungskosten senken, wenn das aktuelle Verfahren aufgrund wiederholter CNC-Bearbeitung, hohem Materialabfall, mehrteiliger Montage, schwierigen kleinen Merkmalen oder stabiler Massenproduktion teuer ist. In der Regel senkt es die Kosten nicht für reine Prototypen, Kleinserien, große einfache oder instabile Konstruktionen.
Welche Stückzahl ist für einen Kostenvergleich mit MIM geeignet?
Als praktische technische Referenz: Projekte unter etwa 3.000 Stück sind in der Regel keine kostengetriebenen MIM-Kandidaten, da sich die Werkzeugkosten nur schwer amortisieren lassen. Etwa 3.000–5.000 Stück ist ein projektspezifischer Bewertungsbereich. Oberhalb von etwa 5.000 Stück wird der Kostenvergleich der MIM-Serienproduktion aussagekräftiger, wenn das Bauteil für das Verfahren geeignet ist.
Was kostet Metallpulverspritzguss?
Es gibt keinen universellen MIM-Preis, da die Kosten von der Werkzeugkomplexität, dem Material, der Bauteilgröße, den Toleranzanforderungen, der Produktionsmenge, den Nachbearbeitungen, der Prüfung und dem Prozessrisiko abhängen. Eine zuverlässige Kostenprüfung erfordert eine 2D-Zeichnung, eine 3D-CAD-Datei, die Materialanforderung, die Toleranzanforderungen, die Jahresmenge, die Oberflächengüte, den aktuellen Prozess und den Anwendungshintergrund.
Ist MIM günstiger als CNC-Bearbeitung?
MIM kann bei kleinen komplexen Teilen mit stabiler Stückzahl kostengünstiger sein als die CNC-Bearbeitung, insbesondere wenn die CNC-Bearbeitung viele Aufspannungen, lange Bearbeitungszeiten oder hohen Materialabtrag erfordert. Die CNC-Bearbeitung kann für Prototypen, Kleinserien, einfache Teile oder Konstruktionen, die sich noch ändern, wirtschaftlicher bleiben.
Kann XTMIM helfen zu prüfen, ob mein CNC-Teil auf MIM umgestellt werden sollte?
Ja. XTMIM kann die Zeichnung, den aktuellen Fertigungsprozess, die Jahresmenge, die Toleranzanforderungen, das Material, die Nachbearbeitungen und das Kostenproblem prüfen, um zu beurteilen, ob MIM vor der Werkzeuginvestition ein realistisches Kostensenkungspotenzial bietet.
Ist MIM günstiger als metallischer 3D-Druck?
MIM kann kosteneffizienter werden, wenn ein Design vom Prototypen zur wiederholten Serienproduktion übergeht. Der metallische 3D-Druck ist oft besser für Prototypen, Kleinserienvalidierungen und Konstruktionen, die häufige Änderungen erfordern, da keine Produktionsform benötigt wird.
Ist MIM günstiger als Gießen?
Nicht immer. Guss kann bei größeren Teilen, einfacheren Geometrien oder wenn Gusstoleranzen und Oberflächenbeschaffenheit akzeptabel sind, wirtschaftlicher sein. MIM wird dann interessant, wenn das Teil klein, detailreich, nach dem Guss schwer zu bearbeiten ist oder eine stabile Wiederholproduktion feiner Merkmale erfordert.
Ist MIM günstiger als gepresstes PM?
In der Regel nein. Wenn das herkömmliche Press-und-Sinter-PM die geforderten Anforderungen an Form, Dichte, Toleranz, Material und Leistung erfüllen kann, ist PM normalerweise kostengünstiger. MIM wird PM vorgezogen, wenn das Teil eine komplexere Geometrie, feinere Merkmale, höhere Dichte, bessere mechanische Eigenschaften oder Materialbedingungen erfordert, die gepresstes PM nicht erfüllen kann.
Warum ist MIM-Werkzeug teuer?
MIM-Werkzeuge müssen Formaufbau, Kavitätenanordnung, Angusslage, Auswurf, Schwindungskompensation, Einsätze, Schieber und Grünlingsstabilität berücksichtigen. Das Werkzeug muss nicht nur den Spritzguss, sondern auch das dimensionsverhalten des Teils während Entbindern und Sintern unterstützen. Die Werkzeugkosten sind im Verhältnis zu Produktionsvolumen und Designstabilität zu bewerten.
Erhöhen enge Toleranzen die MIM-Kosten?
Ja. Enge Toleranzen können die Kosten durch Werkzeugkompensation, Kalibrieren, Bearbeiten, Schleifen, Prüfhäufigkeit und Ausbeutekontrolle erhöhen. Die beste Praxis ist, wirklich kritische Maße zu identifizieren und enge Toleranzen nicht ohne funktionalen Grund auf jedes Merkmal anzuwenden.
Was sollte ich für ein MIM-Angebot senden?
Senden Sie eine 2D-Zeichnung, 3D-CAD-Datei, Materialanforderung, Toleranzanforderungen, Jahresmenge, erwartete Losgröße, Oberflächengüte, Wärmebehandlungs- oder Beschichtungsanforderungen, aktuelles Fertigungsverfahren, Prüfanforderungen und Anwendungsumgebung. Diese Informationen ermöglichen es dem Lieferanten, vor der Angebotserstellung sowohl Kosten als auch Fertigbarkeit zu prüfen.
Benötigen Sie eine zeichnungsbasierte MIM-Kostenprüfung?
Teilen Sie Ihre Zeichnung, 3D-Datei, erwartete Stückzahl, Materialanforderung, Toleranzbedarf und aktuellen Fertigungsweg mit. XTMIM prüft vor der Angebotserstellung, ob MIM technisch und wirtschaftlich geeignet ist, einschließlich Werkzeugmachbarkeit, Entbinderungs- und Sinterrisiko, Sekundäroperationen, Prüfanforderungen und Einsparpotenzial.