
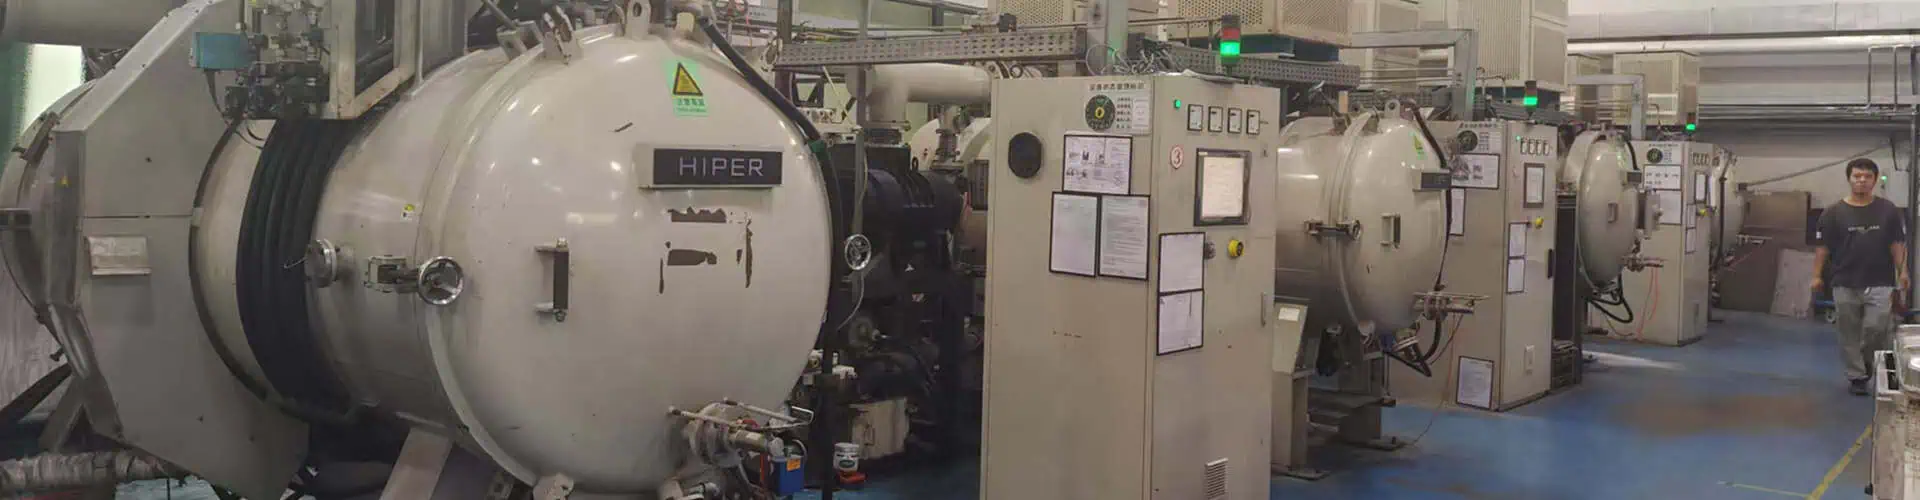
XTMIM Werksbesichtigung zur Bewertung kundenspezifischer MIM-Projekte
XTMIM ist ein Hersteller mit Sitz in Dongguan, gegründet 2016, mit rund 220 Mitarbeitern und MIM als Kernkompetenz für kleine, komplexe und präzise Metallteile. Die Werksbesichtigung zeigt die Produktionsumgebung für kundenspezifische Projekte, einschließlich MIM/CIM-Formanlagen, Handhabung von Grünteilen, interne Entbinderung, Sinterkapazitäten, Engineering- und Werkzeugprüfung, Qualitätskontrolle, Inspektion und Übergabe für den Versand. Die Fabrikbeweise helfen Käufern bei der Bewertung der Fertigungskapazität vor der Angebotsanfrage, während die endgültige Projektmachbarkeit weiterhin eine zeichnungsbasierte DFM-Prüfung erfordert.
Wenn Sie Lieferanten vergleichen, überprüfen Sie unsere umfassendere Leistungsüberblick zusammen mit dem zeichnungsbasierten technischen Überprüfungsprozess. Für ein spezifisches Projekt benötigt XTMIM weiterhin Zeichnungen, CAD-Dateien, Materialanforderungen, kritische Abmessungen, Oberflächenanforderungen, geschätztes Jahresvolumen und den Anwendungsbackground.
Schnelle Antwort: Welche Fertigungskapazitäten bietet XTMIM an?
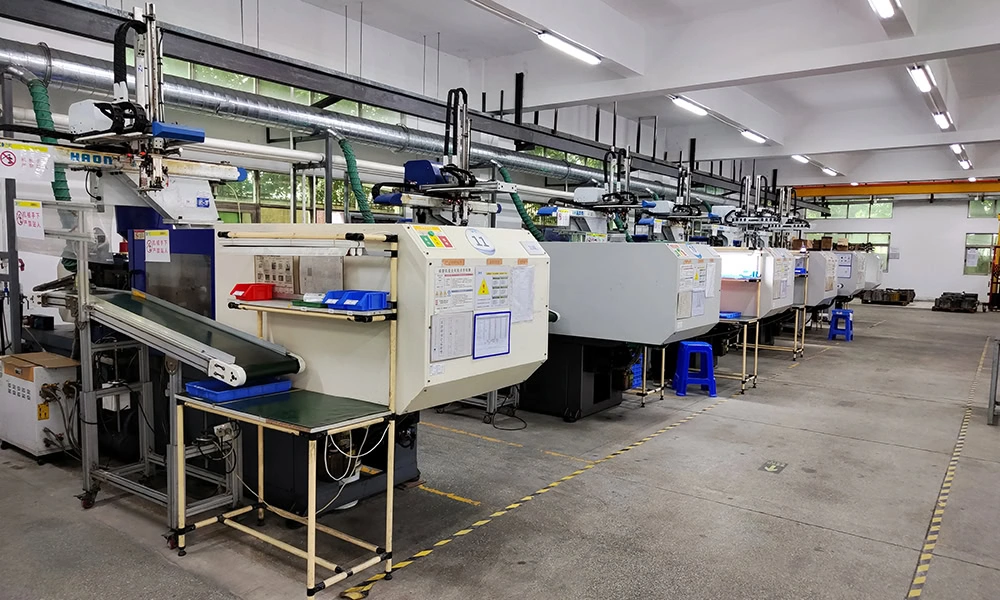
XTMIM unterstützt kundenspezifische MIM-Projekte von der Zeichnungsprüfung und Werkzeugkoordination über Spritzguss, Handhabung von Grünteilen, Entbinderung, Sintern, Inspektionsplanung, Endkontrolle, Verpackung bis hin zur Versandübergabe. Spritzguss und Entbinderung werden intern durchgeführt. Die Sinterkapazität umfasst Vakuum-Batch- und kontinuierliche / Bandofenverfahren. Das vorbereitete Feedstock wird als Pellets bezogen und nicht intern compoundiert, während die meisten Werkzeugfertigungen mit Werkzeugpartnern koordiniert werden; XTMIM unterstützt interne Probeformungen und Werkzeugkorrekturprüfungen. Dieselbe Fabrikumgebung umfasst auch gemeinsam genutzte MIM/CIM-Form- und thermische Prozessanlagen, bei denen die Prozessanforderungen kompatibel sind.
Werk-Schnappschuss: Was Käufer überprüfen können
Die Werk-Informationen sollten Käufern helfen, die Realität des Lieferanten zu überprüfen, ohne Kundenprojekte oder vertrauliche Prozessdetails preiszugeben. XTMIM liefert allgemeine Informationen zur Werkidentität, Produktionsumgebung und zu Kernfertigungsressourcen für MIM-fokussierte Präzisionskomponentenprojekte.
| Werksinformationen | Was es zeigt | Warum es für Käufer wichtig ist |
|---|---|---|
| Gegründet 2016 | Unternehmenshintergrund | Liefert Kontext zur Betriebshistorie für die Lieferantenbewertung. |
| Dongguan, Guangdong, China | Produktionsstandort | Hilft Beschaffungsteams, die Produktionsbasis und Diskussionspunkte für die Logistik zu verstehen. |
| Ca. 220 Mitarbeiter | Größe des Werksteams | Bietet Kontext für die Organisation in den Bereichen Engineering, Produktion, Inspektion und Projektunterstützung. |
| Spritzgießen und Entbindern werden intern durchgeführt | Kernprozesskontrolle | Verbindet wichtige MIM-Produktionsstufen direkt mit den Werksabläufen von XTMIM. |
| Chargen-Vakuum- und kontinuierliche / Band-Sinterrouten | Thermische Verarbeitungskapazität | Unterstützt die Routenauswahl entsprechend Material, Geometrie, Produktionsanforderungen und Prozessrisiko. |
| Gemeinsame Produktionsanlagen für MIM/CIM | Fertigungsplattform | Spiegelt die gemeinsamen Spritzgieß- und thermischen Verarbeitungsanlagen wider, die dort eingesetzt werden, wo MIM- und CIM-Projektanforderungen kompatibel sind. |
Was XTMIM intern abwickelt und was koordiniert wird
Kundenspezifische MIM-Projekte kombinieren Werksfertigung, Werkzeugbau, Materialversorgung, Engineering-Prüfung, Inspektion und externe Spezialistenunterstützung. XTMIM trennt diese Verantwortlichkeiten klar, damit Käufer verstehen können, welche Stufen direkt im Werk bearbeitet und welche Stufen mit qualifizierten Lieferanten oder Werkzeugpartnern koordiniert werden.
| Projektphase | Rolle von XTMIM | Wie es gehandhabt wird |
|---|---|---|
| Feedstock | Materialauswahl und Überprüfung der Projektanforderungen | Vorbereitetes Feedstock wird als Pellets bezogen; Feedstock-Compoundierung wird nicht als Inhouse-Prozess dargestellt. |
| Werkzeugbau | DFM-Input, Werkzeugüberprüfung, Probenspritzguss und Rückmeldung zur Werkzeugkorrektur | Der Großteil der Werkzeugfertigung wird mit Werkzeugbaupartnern koordiniert, während Probenspritzguss und Korrekturüberprüfung intern unterstützt werden können. |
| Spritzgießen | Produktionsspritzguss und Probenspritzguss | Wird intern mit der MIM/CIM-Spritzgusstechnik des Werks gehandhabt. |
| Handhabung des Grünlings | Teiletransfer, Einlegen in Trays und Vorbereitung für die Entbinderung | Wird als Teil des werkseitigen Produktionsflusses verwaltet, um Verformung, Transportschäden und Kontaminationsrisiken zu reduzieren. |
| Entbindern | Binderentfernung vor dem Sintern | Wird intern als Teil des kontrollierten Produktionsablaufs gehandhabt. |
| Sintern | Auswahl der thermischen Prozessroute und Produktionsdurchführung | Die Kapazität umfasst Vakuum-Batch-Sintern sowie kontinuierliche / Bandofen-Routen. |
| Inspektion und Übergabe | Zeichnungsbasierte Inspektionsplanung, Endprüfung, Verpackung und Versandvorbereitung | Integriert in die Projektübergabe; Inspektionsumfang und spezielle Prüfungen werden gemäß den Projektanforderungen bestätigt. |
Was Käufer bei XTMIM überprüfen können
Der Werksrundgang verbindet sichtbare Produktionsbereiche mit den Fertigungsfragen, die bei kundenspezifischen MIM-Projekten wichtig sind. Käufer können die Produktionsumgebung von XTMIM, MIM/CIM-Spritzgießmaschinen, interne Entbinderungs- und Sinterkapazitäten, Werkzeugbau und Engineering-Prüfung, Inspektionsbereiche, Vertraulichkeitspraktiken und Versandvorbereitung überprüfen, bevor sie zu projektspezifischen DFM- und RFQ-Diskussionen übergehen.
Reale Produktionsstätte
Der Rundgang zeigt Produktionsbereiche, Bereiche für die Teilehandhabung, Inspektionsbereiche und Bereiche für die Versandvorbereitung, damit Käufer überprüfen können, dass XTMIM mit der Fertigungsarbeit hinter kundenspezifischen MIM-Projekten verbunden ist.
Kern-MIM-Produktionsfluss
Der Produktionsfluss von XTMIM verbindet Spritzgießen, Handhabung von Grünteilen, Entbindern, Sintern und die Übergabe nach dem Sintern. Dies ist wichtig, da Variationen, die früh im Prozess entstehen, möglicherweise erst nach der thermischen Behandlung sichtbar werden.
Werkzeugbau und Versuchsbegleitung
XTMIM verbindet die Werkzeugprüfung mit Anschnittposition, Trennlinie, Auswerfen, Schwindungskompensation, Sinterstützen, Rückmeldung von Probeabgüssen und Maßkorrektur.
MIM-Werkzeugbau und Schwindungskompensationsunterstützung anzeigen
Umgebung für technische Überprüfung
Die technische Prüfung konzentriert sich darauf, ob das Teil gespritzt, entbindert, gesintert, inspiziert und wiederholt gefertigt werden kann, bevor Entscheidungen über Werkzeugbau und Produktion finalisiert werden.
Qualitäts- und Prüfbereiche
Der Rundgang zeigt, wo Teile geprüft, gemessen, überprüft und freigegeben werden. Die Endinspektion unterstützt die Versandfreigabe, während die Prozesskontrolle während des Spritzgießens, Entbinderns, Sinterens und der Nachbearbeitung wichtig bleibt.
Versand und Projektübergabe
Verpackung, Lagerhaltung, Versandvorbereitung und Aufzeichnungskontrolle zeigen, ob die Fabrik wiederholte Bestellungen und die Produktionsübergabe unterstützen kann.
Checkliste für MIM-Käufer zur Werksbesichtigung
Bei der Überprüfung einer MIM-Werksbesichtigung oder der Organisation eines Besuchs sollten Käufer prüfen, ob die sichtbaren Fabrikbereiche mit den Risiken des tatsächlichen Teils übereinstimmen. Ein sauberes Werkstattfoto ist nützlich, sollte aber mit der MIM-Prozesskontrolle und der Projektkommunikation verbunden sein.
- Zeigt die Fabrik tatsächliche Bereiche für das Spritzgießen, Entbindern, Sintern, die Inspektion und die Übergabe?
- Kann der Lieferant erklären, wie die Handhabung von Grünteilen Verzug, Risse, Kratzer und Sinterstabilität beeinflusst?
- Ist die Werkzeugprüfung mit Anschnittposition, Auswerferposition, Schwindungskompensation und Versuchsrückmeldungen verbunden?
- Werden Kontrollpunkte vor der Endinspektion gezeigt und nicht erst nach Abschluss der Produktion?
- Können die Inspektionsressourcen mit kritischen Abmessungen, Materialanforderungen und kundenspezifischen Akzeptanzkriterien verknüpft werden?
- Schützt der Lieferant Kundenzeichnungen, Teilenummern, Prozessparameter und Versandinformationen?
- Basiert der RFQ-Prozess auf Zeichnungen, CAD-Dateien, Materialanforderungen, Toleranzen und Jahresvolumen?
- Vermeidet der Lieferant absolute Aussagen wie garantierte Toleranz oder Null Fehler ohne Projektprüfung?
MIM-Produktionsbereiche: Spritzgießen, Entbindern und Sintern
Die MIM-Fertigungsbereiche von XTMIM unterstützen den Kernprozessfluss vom Spritzgießen über die Handhabung von Grünteilen, Entbindern, Sintern, die Handhabung nach dem Sintern bis zur Inspektionsübergabe. Spritzgießen und Entbindern erfolgen intern, während die Sinterkapazität Vakuum-Batch- und kontinuierliche Bandöfen umfasst. Dieselbe Fabrikumgebung umfasst auch gemeinsame MIM/CIM-Ausrüstung, wenn die Prozessanforderungen kompatibel sind. Die technische Machbarkeit und Produktionsplanung hängen weiterhin von Geometrie, Material, Werkzeugstatus, Inspektionsanforderungen, Lieferzeitplan und Prozessrisiko ab.
MIM/CIM-Spritzgießbereich
Der Spritzgießbereich unterstützt die Einspritzphase, in der Metallpulver und Binder-Feedstock zu Grünteilen geformt werden. In der Praxis beeinflusst die Qualität des Grünteils die spätere Prozessstabilität. Unvollständige Füllungen, Fließspuren, spannungsbedingte Kerben, ungleichmäßige Verdichtung, schwache Merkmale oder Transportschäden sind möglicherweise nicht immer sofort sichtbar, können aber die Entbinderungs- und Sinterergebnisse beeinflussen.
Bei der Lieferantenbewertung sollten Käufer nicht nur fragen, wie viele Spritzgießmaschinen ein Werk hat. Sie sollten fragen, wie der Lieferant Geometrie, Wandstärke, Anschnittposition, Auswerferrisiko und kritische Abmessungen vor der Werkzeugfertigung prüft.
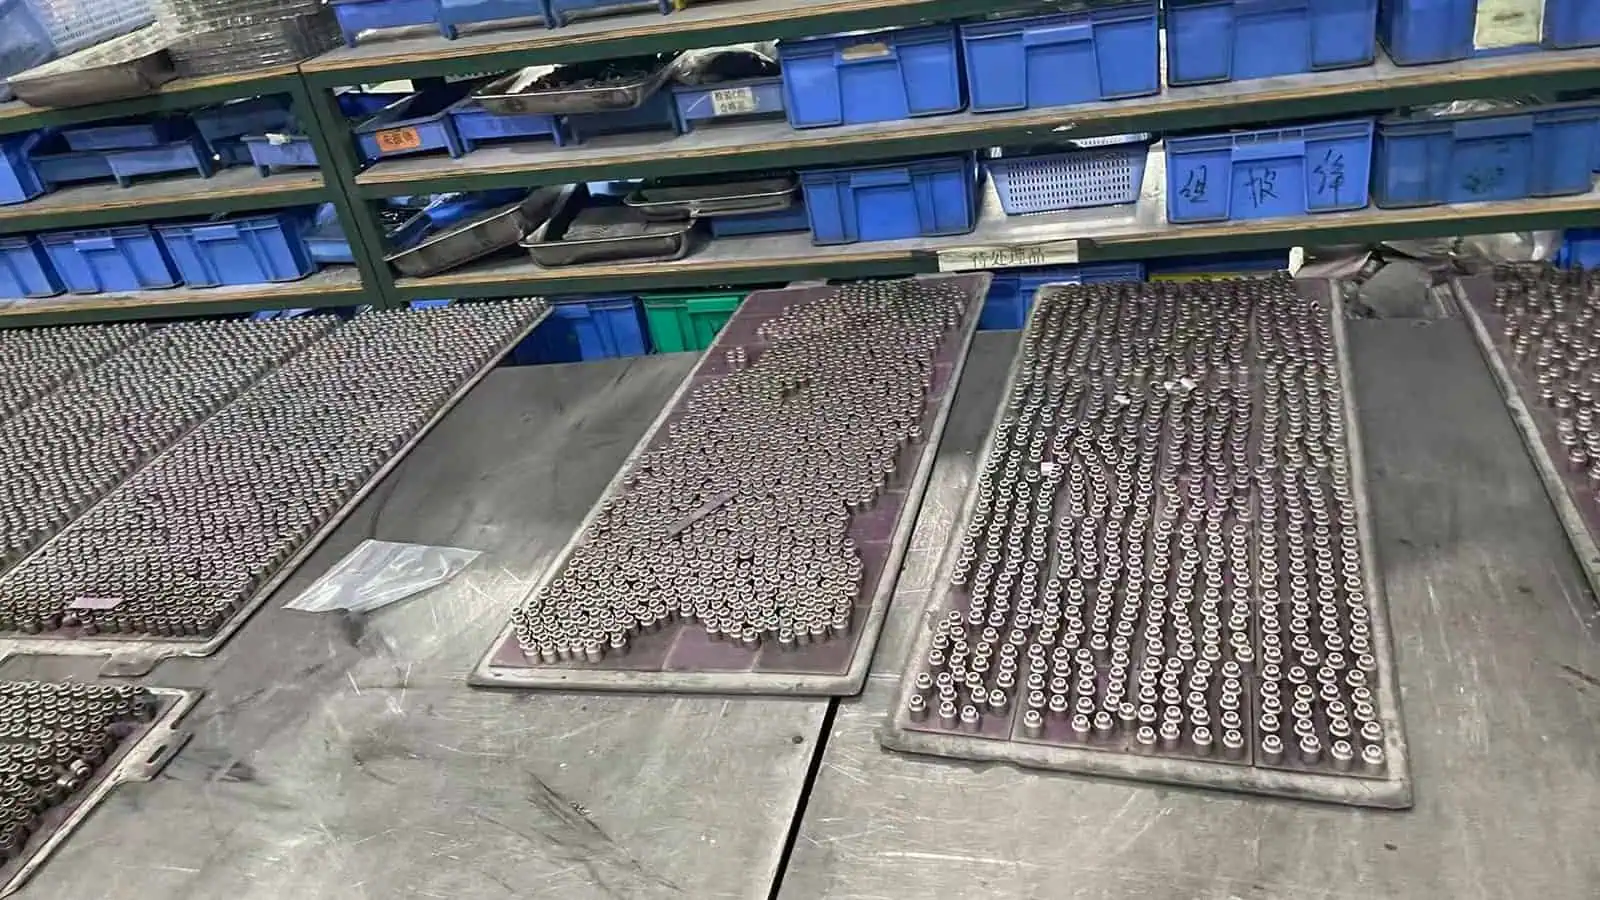
Grünteilhandling und Behälterplatzierung
Das Handling von Grünteilen wird bei der Lieferantenbewertung oft unterschätzt. Ein gespritztes Teil muss ohne Verformung, Kratzer, Kontamination oder ungestützte Belastung überführt, platziert und für spätere Stufen vorbereitet werden. Bei kleinen und komplexen MIM-Teilen kann die Qualität des Handlings Risse, Verzug, Oberflächenfehler und die endgültige Dimensionsstabilität beeinflussen.
- Kann die Geometrie konsistent gefüllt werden?
- Sind dünne Wände, Löcher, Schlitze oder Hinterschneidungen gefährdet?
- Kann das Grünteil ohne Verformung gehandhabt werden?
- Ist die Anguss-Position mit Aussehen und Abmessungen kompatibel?
- Sind kritische Abmessungen für die gesinterte Produktion realistisch?
- Erfordern ausgewählte Merkmale Kalibrierung oder Sekundärbearbeitungen?
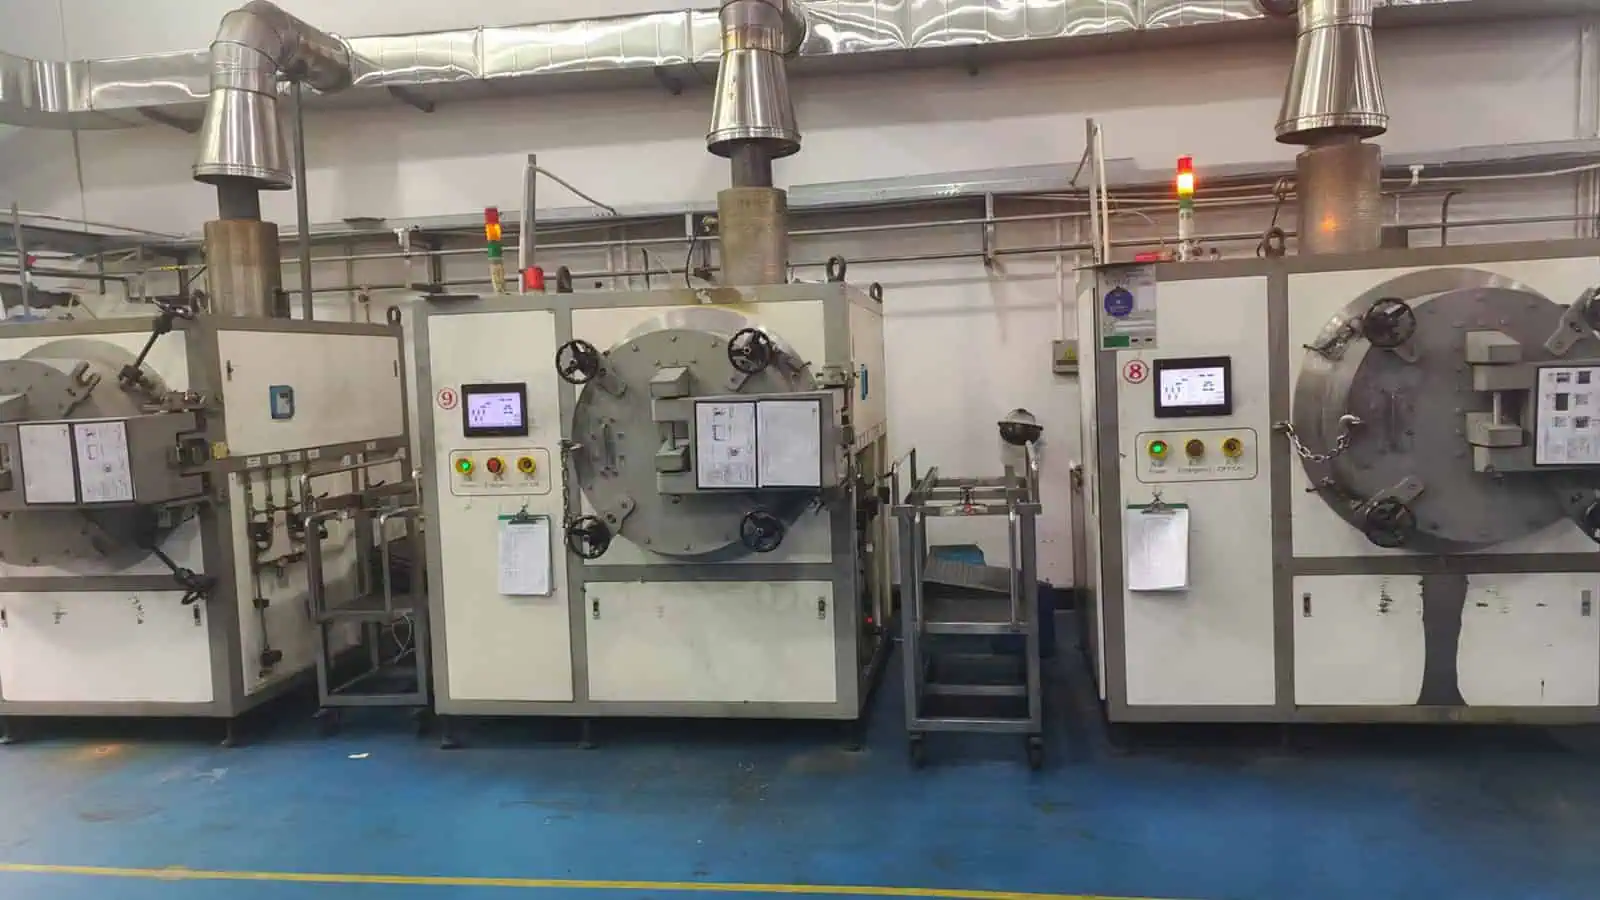
Entbinderbereich
Das Entbindern entfernt das Bindersystem aus dem gespritzten Teil vor dem Sintern. Die Entbinderungsstufe ist ein kritischer Übergang, da das Teil nicht mehr nur eine gespritzte Form ist; es muss strukturelle Integrität beibehalten, während das Bindemittel entfernt wird. Eine schlechte Entbinderungskontrolle kann zu Rissen, Verformungen, Kontaminationen oder Sinterinstabilität beitragen.
Der Entbinderungs-Ofenbereich von XTMIM ist in der Werksbesichtigung enthalten. Spezifische Entbinderungsmethoden, Prozessfenster und Parameter werden gemäß den Projektanforderungen bestätigt und als projektspezifische Prozessinformationen und nicht als allgemeine Betriebsdaten behandelt.
Sinterbereich
Beim Sintern erreicht das MIM-Teil seine Enddichte und erfährt eine signifikante Schwindung. Diese Stufe beeinflusst die Dimensionsstabilität, mechanischen Eigenschaften, Oberflächenbeschaffenheit und das Verzugsrisiko. Die Sinterkapazitäten von XTMIM umfassen Vakuum-Sinteröfen und kontinuierliche Sinterofenlinien, die unterschiedliche Produktions- und Prozessanforderungen unterstützen.
Aus Sicht der Konstruktionsprüfung sollte die Sinterfähigkeit zusammen mit der Teilegeometrie besprochen werden. Dünne Merkmale, nicht unterstützte flache Bereiche, asymmetrische Wandstärken, scharfe Ecken oder lange schlanke Abschnitte erfordern möglicherweise eine Stützstrategie, Werkzeugkompensation oder eine Planung für Korrekturen nach dem Sintern.

Bereiche für Werkzeugbau und technische Prüfung
Die MIM-Fertigungskapazität hängt stark von den Werkzeugentscheidungen ab. Eine Werksbesichtigung sollte daher technische und werkzeugbezogene Bereiche einschließen, nicht nur Produktionsmaschinen. Bei vielen kundenspezifischen Projekten können frühe Fehler in der Werkzeugstrategie wiederholte Musterkorrekturen, Dimensionsabweichungen, Oberflächenfehler, Anschnittspuren oder unnötige Nachbearbeitungen verursachen.
Werkzeugbau im Zusammenhang mit Schwindungskompensation
MIM-Werkzeuge müssen Schwindungsverhalten, Anschnittdesign, Auswerfen, Trennlinie, Stabilität von Merkmalen und Nachbearbeitungsmessungen berücksichtigen. Die meiste Werkzeugherstellung wird mit Werkzeugpartnern koordiniert, während XTMIM die technische Prüfung, Probeabformung, Rückmeldung zur Werkzeugkorrektur und Produktionsvalidierung rund um das Werkzeug unterstützt.
Für Einkäufer ist die entscheidende Frage nicht nur, wer das Werkzeug bearbeitet, sondern ob die Werkzeugentscheidungen mit der Sinterschwindung, dem Geometrischerisiko, den Versuchsergebnissen und der Korrektur der ersten Muster vor der Produktionsfreigabe verbunden sind.
Zeichnungsbasierte technische Überprüfung
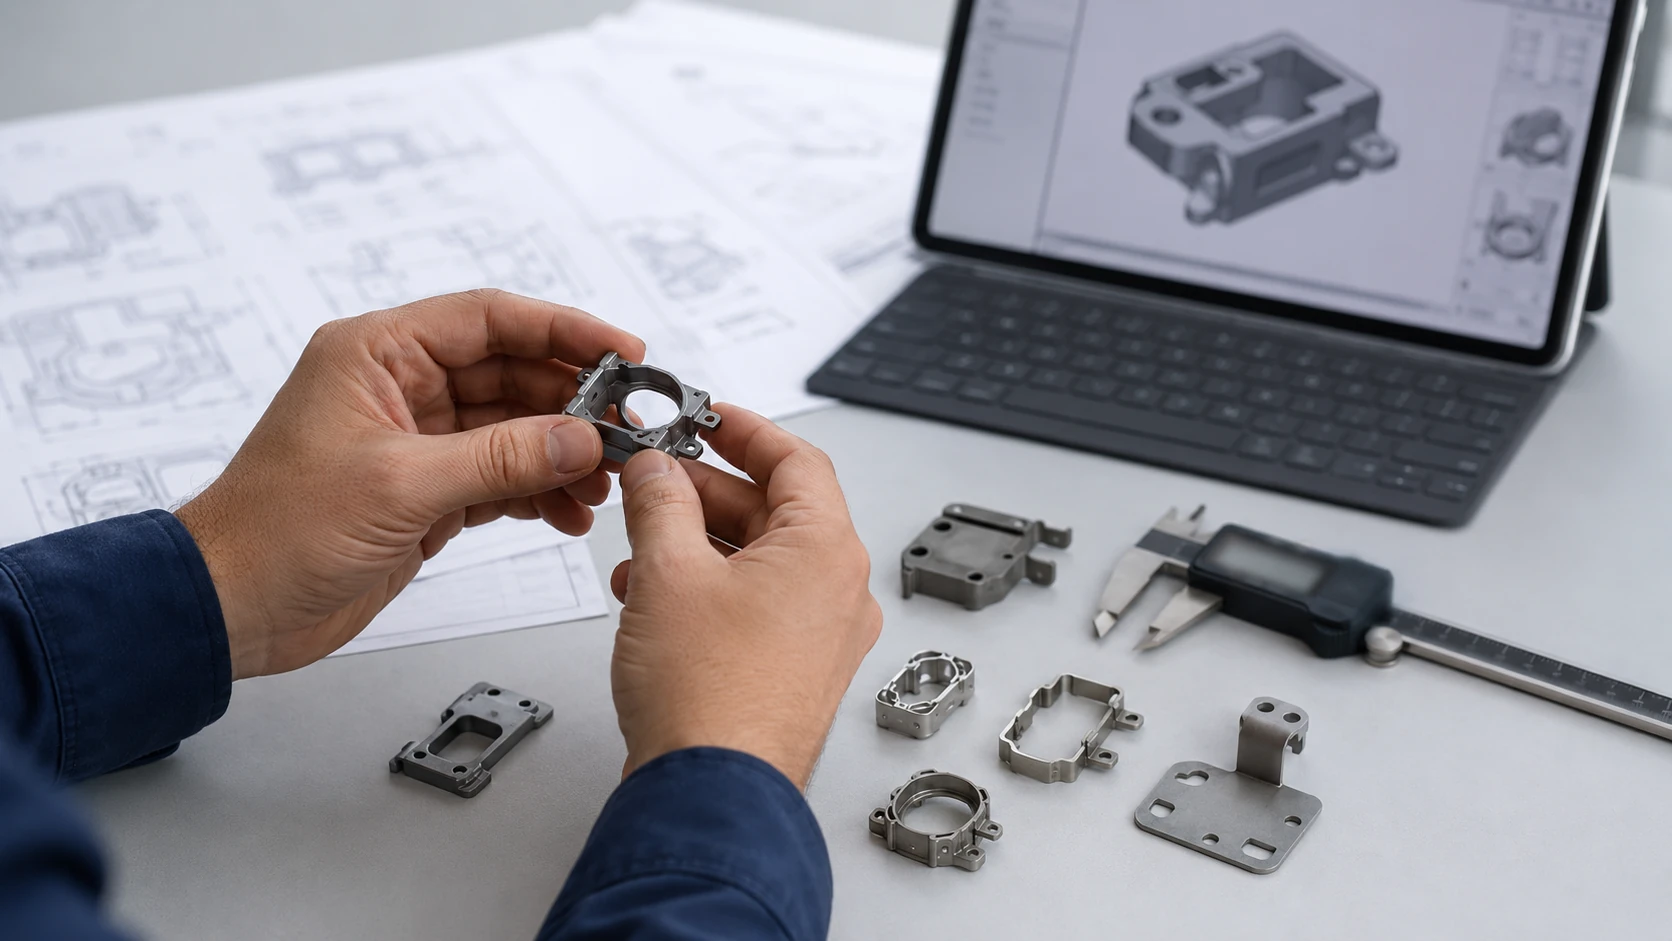
Vor dem Werkzeugbau sollte das Ingenieurteam die Zeichnung überprüfen und Risikobereiche identifizieren. Diese Überprüfung kann Materialeignung, Wandstärke, Bohrungen, Schlitze, Hinterschneidungen, Anschnittposition, Anforderungen an die Oberflächenbeschaffenheit, kritische Abmessungen und Prüfmethoden umfassen.
Für Beschaffungsteams ist dies wichtig, da ein niedriges Angebot ohne frühzeitige technische Überprüfung später zu höheren Kosten führen kann durch wiederholte Musterkorrekturen, Werkzeugmodifikationen, Nachbearbeitung oder verzögerte Produktionsfreigaben.
Feedback aus Erprobung vor Produktionsfreigabe
Erprobungsmuster sollten vor der Produktionsfreigabe überprüft werden. Die Überprüfung sollte die tatsächlichen Musterergebnisse mit den Zeichnungsanforderungen, Prüfpunkten, Materialerwartungen, Oberflächenzustand sowie Montage- oder Funktionsanforderungen vergleichen.
Bei MIM-Projekten ist eine Erprobung nicht nur ein visueller Freigabeschritt. Es ist eine Feedbackschleife zwischen Werkzeugbau, Spritzgießen, Entbindern, Sintern, Kalibrieren, Oberflächenbehandlung und Inspektion. Hier wird aus Fertigungsnachweisen projektspezifisches technisches Urteilsvermögen.
Qualitätskontroll- und Prüfumgebung
Fabrikationsnachweise sollten zeigen, wie die Qualität während der Produktion kontrolliert wird, nicht nur, wie die Teile am Ende geprüft werden. Bei MIM können Dimensions- und Erscheinungsprobleme aus Variationen beim Spritzgießen, der Handhabung von Grünlingen, Instabilität beim Entbindern, Verzug beim Sintern, Inkonsistenz beim Kalibrieren, Oberflächenbehandlung oder Abweichungen bei der Prüfmethode resultieren.

In-Prozess-Qualitätskontrollpunkte
Für Produktionsprojekte kann die Prozessflussdokumentation definierte Prozessmerkmale, Produktmerkmalprüfungen, SOPs, Parameterprüfaufzeichnungen, In-Prozess-Inspektionsaufzeichnungen und Versandaufzeichnungen umfassen. Der genaue Dokumentationsumfang sollte vom Projektrisiko, den Kundenanforderungen und der Produktionsphase abhängen.
| Prozessbereich | Was sollte kontrolliert werden | Warum das wichtig ist |
|---|---|---|
| Eingangsprüfung | Materialidentität, Chargenkontrolle, grundlegende Abnahmeprüfungen | Verhindert Materialverwechslung und frühe Prozessrisiken. |
| Spritzgießen | Grünteil-Aussehen, Größentendenz, Formteilstabilität | Beeinflusst Entbinderungs- und Sinterergebnisse. |
| Handhabung des Grünlings | Positionierung des Rosts, Verformung, Kratzer, Kontamination | Reduziert Rissbildung, Verzug und Oberflächenfehler. |
| Entbindern | Strukturelle Integrität, Aussehen, Prozessstabilität | Unterstützt den sicheren Übergang zum Sintern. |
| Sintern | Schwindungsverhalten, dichtebezogene Stabilität, Verzugsrisiko | Bestimmt den Endzustand des Teils und den Dimensionsverlauf. |
| Kalibrierung / Formgebung | Gezielte Dimensionskorrektur und Formstabilität | Hilft bei Bedarf, kritische Abmessungen zu stützen. |
| Endkontrolle | Zeichnungsbasierte Dimensions- und Sichtprüfungen | Bestätigt die Versandbereitschaft gemäß vereinbarten Kriterien. |
| Verpackung / Versand | Identifikation, Menge, Schutz, Aufzeichnungen | Unterstützt den Wareneingang und die Kontrolle von Wiederholbestellungen. |
Inspektionsraum und Messressourcen
Die Fertigungsübergabe wird durch Ressourcen für Dimensions-, mechanische, Material-, Oberflächen- und Zuverlässigkeitsprüfungen unterstützt. Dazu können Koordinatenmessgeräte (KMG), optische Messmaschinen, 3D-Scans, Härteprüfungen, Zugprüfungen, metallografische Geräte, Rauheitsprüfungen, Salzsprühnebelprüfungen und Umwelttestkammern gehören.
Der Inspektionsplan sollte nicht aus einer Maschinenliste abgeleitet werden. Er sollte gemäß den Zeichnungsanforderungen, kritischen Abmessungen, Werkstoffgüte, Oberflächenanforderungen, Anwendungsumgebung und Kundenakzeptanzkriterien bestätigt werden.
Inspektions- und Prüfressourcen anzeigen
Inspektion hängt von Zeichnungsanforderungen ab
Unterschiedliche MIM-Teile erfordern unterschiedliche Inspektionsstrategien. Ein dekoratives Bauteil kann Oberflächenaussehen, Rauheit, Farbkonstanz und verschleißbezogene Prüfungen erfordern. Ein strukturelles Bauteil kann Dimensionsstabilität, Härte, Zugfestigkeitseigenschaften oder Funktionslehrenprüfungen erfordern. Ein kleines Präzisionsteil kann KMG-, OMM-, Dornmess- oder Vorrichtungsmessungen erfordern.
Die Frage zur Lieferantenbewertung sollte lauten: Kann die Fabrik Inspektionsressourcen mit den tatsächlichen Zeichnungsanforderungen verbinden?
Handhabung nach dem Sintern, Oberflächenbearbeitung und Versandvorbereitung
Nachbearbeitungen nach dem Sintern sollten sorgfältig dargestellt werden. Einige Teile können Kalibrieren, Formen, Trommeln, Magnetpolitur, Sandstrahlen, Lasermarkierung, Passivierung, Wärmebehandlung oder andere Oberflächenbearbeitungen erfordern. Diese Vorgänge sind nicht für jedes Teil automatisch erforderlich. Sie sollten gemäß den Zeichnungsanforderungen, dem Oberflächenzustand, der Toleranzstrategie, dem Materialverhalten und den Kundenakzeptanzkriterien ausgewählt werden.
Unterstützung bei Kalibrierung und Formgebung nach dem Sintern
Kalibrierung oder Formgebung kann ausgewählte Maße, Ebenheit oder Formvorgaben nach dem Sintern unterstützen. Sie sollte jedoch nicht als Mittel zur Korrektur jedes Konstruktions- oder Toleranzproblems betrachtet werden. Wenn das Teil nach dem Sintern instabil ist, kann die Ursache in der Geometrie, der Werkzeugkompensation, der Stützstrategie oder der Auswahl des Prüfdatums liegen.
Unterstützung bei Oberflächenbearbeitung und Kennzeichnung
Trowalisieren, magnetisches Polieren, Sandstrahlen, Lasermarkierung und andere Oberflächenbearbeitungsprozesse können bei Bedarf eingesetzt werden. Die Oberflächenbearbeitung kann das Aussehen, den Kanten-Zustand, die Oberflächenrauheit und die Kundenakzeptanz beeinflussen. Daher sollte die erforderliche Oberflächenbeschaffenheit vor der Produktionsfreigabe definiert werden.
Verpackung, Lagerung und Versandvorbereitung
Verpackung und Versandvorbereitung sollten die Teile schützen und die Wareneingangsprüfung unterstützen. Die Verpackung muss möglicherweise die Teilegeometrie, Oberflächenempfindlichkeit, Menge, Kennzeichnung und die Anforderungen der Kundenhandhabung berücksichtigen.
Was wir aus Vertraulichkeitsgründen nicht öffentlich zeigen
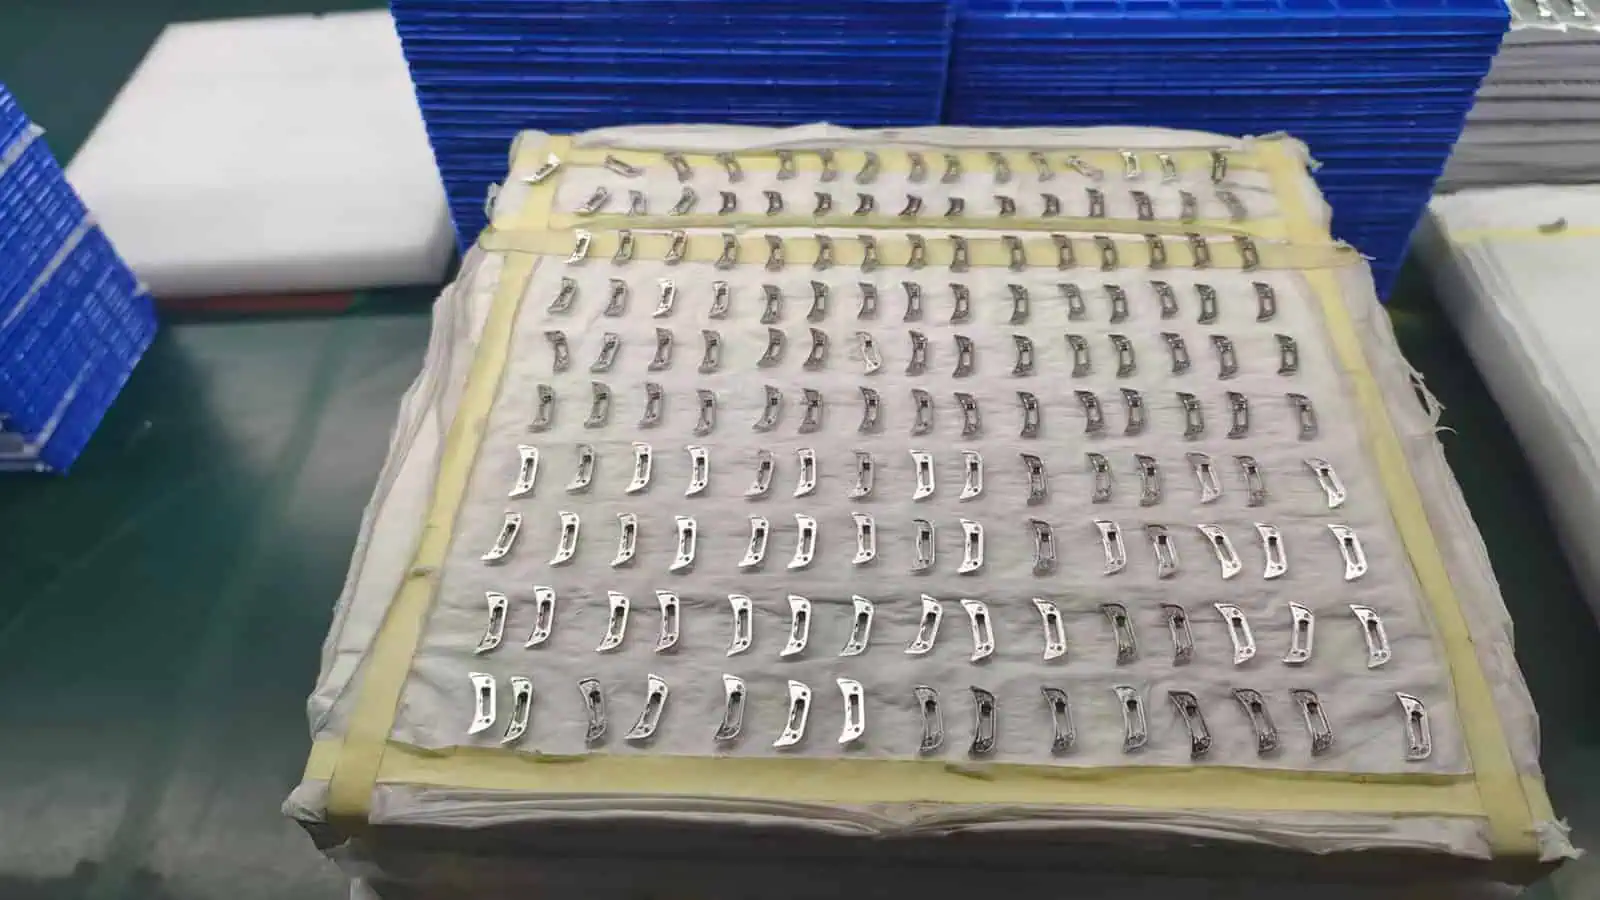
Die Vertraulichkeit des Kunden schränkt ein, was bei einer Werksbesichtigung gezeigt werden kann. XTMIM gibt bei der Präsentation der Fertigungskapazitäten keine Kundenzeichnungen, Kundenlogos, Projektnamen, Produktionsaufträge, Ofenrezepte, Prozessparameterbildschirme oder vertrauliche Teile preis.
Viele MIM-Projekte beinhalten proprietäre Geometrien, funktionale Baugruppen, kundenspezifische Materialien oder Zeitpläne für kommerzielle Markteinführungen. Die Offenlegung dieser Informationen kann ein Vertraulichkeitsrisiko für bestehende Kunden darstellen.
Diskussion über virtuellen oder Vor-Ort-Werksbesuch
Für qualifizierte Projekte kann ein virtueller oder Vor-Ort-Werksbesuch nach Vereinbarung besprochen werden. Bevor ein Besuch arrangiert wird, ist es in der Regel effizienter, Zeichnungen, CAD-Dateien, Materialanforderungen, Toleranzanforderungen und den Projektkontext auszutauschen, damit sich die Diskussion auf Herstellbarkeit, Werkzeugrisiken, Inspektionsplanung und Produktionsübergabe konzentrieren kann. Einige Produktionsbereiche, Projektunterlagen, Kundenbauteile und Prozessparameter können aus Vertraulichkeits- und Sicherheitsgründen eingeschränkt bleiben.
FAQ zur Werksbesichtigung
Kann eine Werksbesichtigung belegen, dass mein Bauteil für den MIM-Prozess geeignet ist?
Nein. Ein Werksbesuch kann Ihnen helfen, die Produktionsumgebung, die Bereiche für die technische Prüfung, die Prüfressourcen und die Qualitätskontrollausstattung des Lieferanten zu überprüfen. Die Eignung für den MIM-Prozess hängt jedoch von der Teilegeometrie, der Wandstärke, der Materialgüte, den Toleranzanforderungen, der Jahresstückzahl, den Oberflächenerwartungen und dem Anwendungsrisiko ab. Eine zeichnungsbasierte DFM-Prüfung ist dennoch vor dem Werkzeugbau oder der Produktionsplanung erforderlich.
Auf welche Fertigungsbereiche sollte ich bei der Bewertung eines MIM-Lieferanten achten?
Ein aussagekräftiger Rundgang durch eine MIM-Fabrik sollte die Bereiche Spritzgießen, Handhabung von Grünlingen, Entbindern, Sintern, Handhabung nach dem Sintern, Werkzeugbesprechung, technische Kommunikation, Qualitätskontrolle, Prüfung, Verpackung und Versandvorbereitung umfassen. Diese Bereiche sind aussagekräftiger als Bürofotos oder allgemeine Darstellungen fertiger Teile.
Warum werden manche Zeichnungen, Teiledetails oder Gerätebildschirme nicht klar dargestellt?
Kundenzeichnungen, Teilenummern, Prozessparameter, Ofenrezepte, Chargenaufzeichnungen und Prüfberichte können vertrauliche Informationen enthalten. Eine professionelle Werksbesichtigung sollte Kundendaten schützen, während gleichzeitig die tatsächliche Fertigungsumgebung und prozessbezogene Bereiche gezeigt werden.
Warum konzentriert sich diese Werksbesichtigung hauptsächlich auf MIM?
Diese Werksbesichtigung konzentriert sich hauptsächlich auf MIM, da MIM der aktuelle Kernprojektfokus von XTMIM ist. Die Spritzguss-, Handhabungs-, Entbinderungs- und Sinterumgebung der Fabrik umfasst auch Anlagen, die relevante CIM-Produktionsstufen unterstützen können. CIM erfordert weiterhin keramiks-spezifisches Feedstock, Materialkontrolle, Entbinderungs- und Sinterprüfung sowie anwendungsbasierte Ingenieurleistungen, daher werden CIM-Projekte gemäß ihren eigenen Prozessanforderungen bewertet.
Welche Informationen sollte ich vor der Anforderung einer werksseitigen Projektprüfung übermitteln?
Sie sollten 2D-Zeichnungen, 3D-CAD-Dateien, Materialanforderungen, Toleranzvorgaben, kritische Maße, Oberflächengüteerwartungen, geschätzte Jahresstückzahl und den Anwendungshintergrund senden. Wenn das Teil derzeit per CNC, Gießen, Stanzen oder einem anderen Verfahren hergestellt wird, kann die Angabe des aktuellen Fertigungsproblems ebenfalls bei der technischen Prüfung helfen.
Kann die Prüfausrüstung allein die Teilequalität garantieren?
Prüfgeräte unterstützen die Verifikation, aber die Qualität beim MIM hängt von der Prozesskontrolle über Formgebung, Grünling-Handhabung, Entbindern, Sintern, Kalibrieren, Nachbearbeitung und Endprüfung ab. Der Prüfplan sollte gemäß Zeichnung, Werkstoff, kritischen Maßen, Oberflächenanforderungen und Kundenabnahmekriterien festgelegt werden.
Können Kunden einen Werksbesuch vor Ort vereinbaren?
Werksbesichtigungen können je nach Projektphase, Vertraulichkeitsanforderungen und Besucherregelungen nach Vereinbarung besprochen werden. Vor einem Besuch ist es in der Regel effizienter, Zeichnungen, Materialanforderungen und Projekthintergrund zu teilen, damit sich die Diskussion auf die Fertigbarkeit, Werkzeugrisiken, Prüfanforderungen und Produktionsplanung konzentrieren kann.
Fordern Sie eine werksbasierte MIM-Projektprüfung an
Wenn Sie einen Lieferanten für kundenspezifische MIM-Teile bewerten, senden Sie Ihre Zeichnungen und Projektinformationen an XTMIM für eine technische Prüfung. Dies ist am nützlichsten für kleine, komplexe Präzisionsmetallkomponenten, bei denen Formbarkeit, Sinterschwindung, Materialauswahl, kritische Abmessungen, Oberflächenbeschaffenheit und Inspektionsplanung den Projekterfolg beeinflussen.
- 2D-Zeichnungen und 3D-CAD-Dateien
- Materialgüte oder Zielperformance
- Kritische Abmessungen und Toleranzanforderungen
- Anforderungen an Oberflächenbeschaffenheit oder Aussehen
- Geschätzte Jahresstückzahl
- Hintergrund der Anwendung und aktuelle Fertigungsprobleme, falls zutreffend
Das XTMIM-Ingenieurteam kann vor der Werkzeug- oder Produktionsplanung die Prozesseignung, das Werkzeugrisiko, den Bedarf an Schwindungskompensation, die Strategie für kritische Abmessungen, die Inspektionsmethode, die Produktionsdurchführbarkeit und Diskussionspunkte für Werksbesuche prüfen.