
MIM Parçaları / Tıbbi Parçalar / Cerrahi Alet Bileşenleri
MIM Üretimi İçin Cerrahi Alet Parçaları İncelemesi
Cerrahi alet parçaları, kesici olmayan mekanizmalarda, sap tertiplerinde, kilitleme yapılarında, menteşelerde, kollarında, kuplaj alanlarında veya dahili destek özelliklerinde kullanılan küçük, karmaşık metal bileşenler olduğunda metal enjeksiyon kalıplama (MIM) için düşünülebilir. Bu sayfa, bitmiş cerrahi aletler, bıçaklar, implantlar, steril paketlenmiş ürünler veya doğrudan dokuyla temas eden kesici parçalar yerine MIM'e uygun bileşenlere odaklanmaktadır.
Hızlı cevap: MIM, tekrarlanabilir metal geometrisi, entegre özellikler ve çizime dayalı üretilebilirlik incelemesi gerektiren küçük, karmaşık, kesici olmayan cerrahi alet mekanizma parçaları için en uygunudur. Parça bir bıçak, delme ucu, implant edilebilir bileşen, steril bitmiş alet veya doğrudan dokuyla temas eden kesici eleman ise, standart bir MIM parçaları sorgusu yerine ayrı bir yeterlilik incelemesi yolunu izlemelidir.
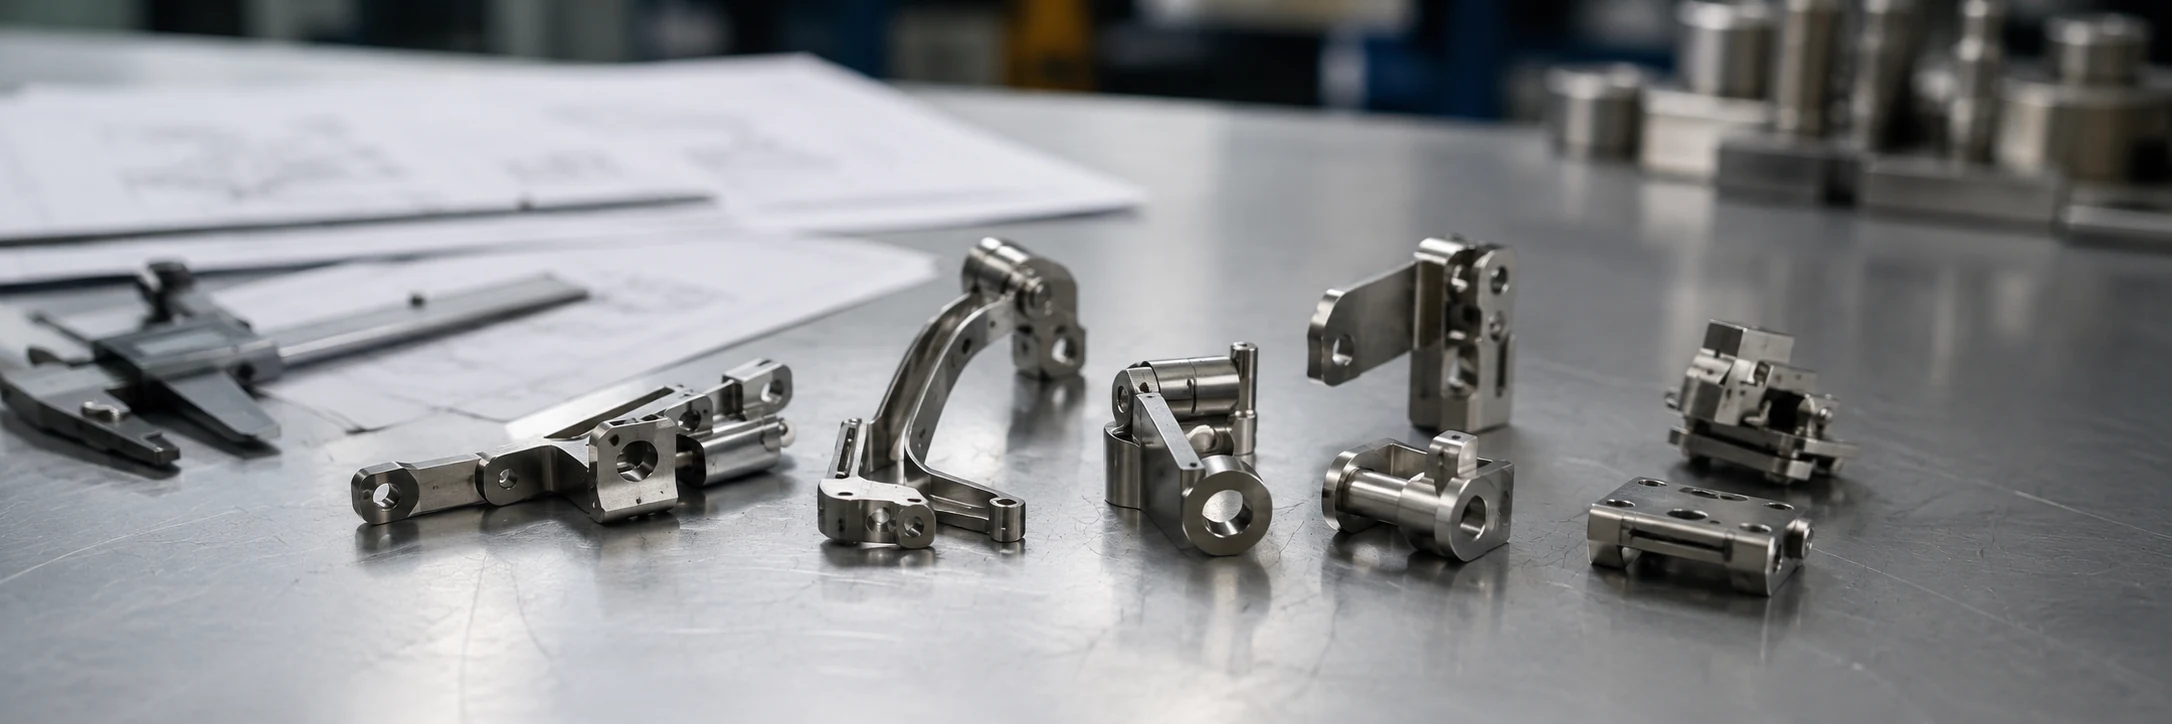
Temel sonuç: MIM, parça küçük, karmaşık, kesici olmayan ve çizime dayalı üretilebilirlik incelemesine uygun olduğunda en uygundur.
MIM Cerrahi Alet Parçaları XTMIM İnceleyebilir
MIM, bitmiş tıbbi cihazlardan çok kompakt mekanik bileşenler gibi davranan cerrahi alet parçaları için en kullanışlıdır. Bu parçalar genellikle ince duvarlara, küçük deliklere, kilitleme dişlerine, menteşe özelliklerine, dahili yuvalara, kavisli profillere veya yalnızca geleneksel işleme ile üretilmesi pahalı veya tutarsız olan montaj arayüzlerine sahiptir.
Dahili hareket ve tutma bileşenleri
Kesici olmayan mekanizma parçaları, cerrahi bir alet tertibatının içinde kullanılan küçük dahili bağlantıları, kayar elemanları, tutma parçalarını, hareket ettirme parçalarını veya hareket aktarma bileşenlerini içerebilir. Mühendislik odağı, bireysel bileşenin MIM sürecine uygun geometriye, hacme, malzemeye ve muayene gereksinimlerine sahip olup olmadığıdır.
Bu parçalar, bitmiş cerrahi cihazlar olarak değil, özel metal bileşenler olarak incelenmelidir. Bu, üretim tartışmasını geometri, malzeme yönü, muayene ve montaj riski üzerine odaklanmış tutar.
Kulp ekleri ve dahili metal çerçeveler
Kulp ekleri, takviye çerçeveleri, dahili destekler ve küçük yapısal elemanlar, parça mukavemet, kompakt geometri ve tekrarlanabilir montaj konumu gerektirdiğinde MIM için uygun olabilir. Bu parçalar polimer saplarla, mekanik kilitleme sistemleriyle veya çok parçalı alet tertibatlarıyla çalışabilir.
Kalıplama öncesinde, proje ekibi ekin hizalamayı kontrol edip etmediğini, yük taşıyıp taşımadığını, bir menteşeyi destekleyip desteklemediğini veya yalnızca dahili takviye sağlayıp sağlamadığını doğrulamalıdır. Bu, referans noktası seçimini, muayene planlamasını ve ikincil işlemlere gerek olup olmadığını etkiler.
Kilitleme, tetik, kol ve menteşe ile ilgili bileşenler
Kilitleme bileşenleri, küçük tetikler, kollar, mandal benzeri özellikler, menteşe bağlantıları ve pivot ile ilgili parçalar dişler, yuvalar, delikler, kavisli hareket yüzeyleri ve kompakt yük taşıyan alanlar içerebilir. Geometri basit damgalama için çok karmaşık ancak tam CNC üretimi için maliyet etkin olmayan durumlarda MIM çekici olabilir.
Ana inceleme noktası işlevsel uyumdur. Küçük bir diş, pivot deliği veya kayan yüzey, tertibatın hissini ve hareketini kontrol edebilir, bu nedenle bu özellikler teklif öncesinde çizimde belirtilmelidir.
Birleştirme, destek ve kompakt yapısal parçalar
Birleştirme manşonları, küçük braketler, destek çerçeveleri, bağlantı özellikleri ve kompakt yapısal parçalar, üç boyutlu karmaşıklık içerdiğinde MIM'e uyabilir. MIM, küçük boyut zorlu dahili geometri, birden fazla özellik, tekrarlanabilir hacim ve kalıplamayı haklı çıkaran malzeme gereksinimleriyle birleştiğinde daha ilgili hale gelir.
Parça yalnızca düz bir plaka, basit bir ara parça veya çok düşük hacimli bir prototip ise, talaşlı imalat veya sac şekillendirme daha pratik olabilir. MIM, yalnızca parça şeklinin değil, toplam üretim rotasının proje hedefini desteklediği durumlarda değerlendirilmelidir.

Temel sonuç: Sayfa, bitmiş cerrahi aletlerden ziyade, cihaz montajlarının içindeki küçük mekanik parçalara odaklanmalıdır.
| Parça Türü | MIM Uygunluk İncelemesi | Nedeni |
|---|---|---|
| Sap ara parçaları ve dahili destek yapıları | İyi uyum | Montaj özelliklerine, nervürlere, poyralara, deliklere veya kompakt destek geometrisine sahip küçük yapısal metal bileşenler. |
| Kilitleme kolları, tetik parçaları ve menteşe bağlantıları | İyi uyum | Delikler, dişler, yuvalar, pivot alanları veya kavisli yüzeylere sahip kompakt mekanizma geometrisi. |
| Kaplin kovanları ve küçük bağlantı parçaları | Potansiyel uygunluk | Uygunluk geometriye, kritik boyutlara, malzemeye ve beklenen üretim hacmine bağlıdır. |
| Cerrahi bıçaklar, neşter bıçakları ve delme uçları | Sayfa odağı değil | Kesme veya delme uygulamaları ayrı yeterlilik ve risk incelemesi gerektirir. |
| İmplante edilebilir parçalar | Sayfa odağı değil | Uzun süreli vücut teması uygulamaları ayrı malzeme, düzenleyici ve yeterlilik gereksinimlerini içerir. |
| Steril bitmiş aletler | Sayfa odağı değil | Bitmiş cihaz tedariki, steril paketleme ve pazar yetkilendirmesi, standart bir MIM bileşen incelemesinin dışındadır. |
Hangi Cerrahi Alet Parçaları Bu Sayfa İçin Uygun Değildir
Bu sayfa kasıtlı olarak tüm cerrahi alet parçalarına odaklanmamaktadır. Bazı parçalar, standart bir MIM bileşen incelemesinin ötesine geçen doğrudan doku teması, kesme performansı, delme davranışı, implant kullanımı, steril paketleme veya düzenleyici yeterlilik gereksinimlerini içerir.
Bıçaklar, kesici kenarlar ve delme uçları
Cerrahi bıçaklar, neşter bıçakları, trokar uçları, delme uçları ve keskin kesici kenar bileşenleri bu sayfanın tercih edilen odak noktası değildir. Bu parçalar, ayrı bir inceleme yolu gerektiren kenar geometrisi, keskinlik, doku etkileşimi, temizlik, doğrulama ve düzenleyici riskleri içerir.
İmplante edilebilir veya uzun süreli vücut teması bileşenleri
İmplante edilebilir bileşenler ve uzun süreli vücut teması parçaları, sıradan cerrahi alet parçaları olarak ele alınmamalıdır. Bu uygulamalar, malzeme biyouyumluluğu, uzun süreli performans, dokümantasyon, izlenebilirlik ve tedarikçi seçiminden önce tanımlanması gereken düzenleyici incelemeyi içerebilir.
Steril bitmiş cerrahi aletler ve düzenlemelere tabi ürünler
XTMIM, bu sayfayı steril bitmiş cerrahi alet üretim hizmeti olarak sunmamalıdır. Doğru sınır, bileşen üretimi incelemesidir, steril bitmiş ürün tedariği değil.

Temel sonuç: Bıçaklar, delme uçları, implantlar, steril bitmiş cerrahi aletler ve doğrudan dokuyla temas eden kesici parçalar ayrı bir yeterlilik yolu gerektirir.
Bu sayfanın XTMIM medikal parçalar içeriği içindeki yeri
Bu sayfa, yalnızca özel metal parçalar olarak incelenebilecek cerrahi alet mekanizma bileşenlerine odaklanarak daha geniş medikal MIM parçaları kategorisini desteklemektedir. Gibi daha spesifik medikal bileşen kategorileri endoskop parçaları, ayrı konular olarak kalmalıdır.
Neden MIM Küçük Cerrahi Alet Mekanizma Bileşenlerine Uygun Olabilir
MIM, parçanın karmaşık geometri, tekrarlanabilir üretim ve yalnızca işleme veya damgalama ile ekonomik olarak karşılanması zor malzeme gereksinimlerini birleştirdiği küçük cerrahi alet mekanizma bileşenleri için güçlü bir seçenek olabilir. Süreç, özellikle parçanın aksi takdirde birkaç işlem veya birden fazla montajlı bileşen gerektirecek entegre özelliklere sahip olduğu durumlarda geçerlidir.
Küçük karmaşık geometri ve net şekle yakın üretim
MIM, ince metal tozu ve bağlayıcıdan oluşan bir besleme stoğu kullanır, enjeksiyon kalıplama ile şekillendirilir ve ardından bağlayıcısı giderilir ve sinterlenir. Bu, küçük metal bileşenlerin nihai geometriye yakın bir şekilde oluşturulmasına olanak tanır; büzülme ve bozulma, kalıp telafisi ve proses kontrolü ile yönetilir.
Cerrahi alet mekanizma parçaları için, bir bileşen küçük deliklere, yuvalara, eğimli yüzeylere, alt kesimlere, nervürlere, pabuçlara veya çok yönlü özelliklere sahip olduğunda bu faydalı olabilir. Tasarım yine de incelenmelidir MIM için DFM kalıplama öncesinde.
Montaj yükünü azaltan entegre özellikler
Mühendislerin MIM'i tercih etmelerinden bir neden, birden fazla fonksiyonel özelliği tek bir parçada birleştirme yeteneğidir. Kompakt bir kol, bir pivot deliği, bir durdurma yüzeyi, küçük bir diş profili, eğimli bir temas yüzeyi ve bir tutma özelliği içerebilir.
MIM, parçayı çok kalın, çok bozuk veya denetlenmesi zor hale getirmeden özellikleri birleştirebilirse, üretim tutarlılığını artırabilir ve birden fazla monte edilmiş parçadan kaynaklanan tolerans yığınını azaltabilir.
Mekanizma bileşenleri için tekrarlanabilirlik
MIM, parça kararlı bir tasarımdan tekrarlı olarak üretilecek olduğunda daha cazip hale gelir. Kalıp maliyeti haklı çıkarılmalıdır, bu nedenle süreç genellikle tek seferlik prototiplerden çok tekrarlı üretim için daha uygundur.
Yıllık beklenen hacim, proje aşaması ve tasarımın sabit mi yoksa hala değişmekte mi olduğu RFQ'da belirtilmelidir. Değişen bir tasarım, MIM kalıplamadan önce prototip talaşlı imalat veya tasarım doğrulaması gerektirebilir.
CNC veya damgalama (stamping) ne zaman daha iyi olabilir
CNC, düşük hacimli, erken prototipler, basit blok benzeri şekiller, çok sıkı yerel talaşlı imalat gereksinimleri veya sık sık değişebilecek tasarımlar için daha iyi olabilir. Damgalama, düz sac metal parçalar, basit profiller, yay benzeri formlar veya çoğunlukla iki boyutlu geometriye sahip ince bileşenler için daha iyi olabilir.
Parçanın kalıplanıp kalıplanamayacağı sorusu kadar, kalıp imalatı, sinterleme, muayene, yüzey işlemleri ve herhangi bir ikincil operasyon dahil edildikten sonra MIM'in pratik kalıp kalmayacağı da önemlidir.
XTMIM'de Üretim İnceleme Kapsamı
XTMIM, MIM'e uygun bileşenlerin üretim rotasını inceleyebilir MIM enjeksiyon kalıplama, bağlayıcı giderme, sinterleme, ve seçilmiş ikincil işlemler gerektirip gerektirmediğine erken karar vermelidir. Enjeksiyon kalıplama ve bağlayıcı giderme şirket içinde yapılırken, sinterleme incelemesi malzeme ve proje gereksinimlerine bağlı olarak parti vakum veya sürekli bantlı fırın rotalarını dikkate alabilir.
Bu üretim kapsamı, müşteri cihaz yeterliliğinin yerini tutmaz. Kalıp yatırımından önce metal bileşenin makul bir MIM adayı olup olmadığına karar vermede proje ekibine yardımcı olur. Nihai malzeme, temizleme, sterilizasyon ve cihaz yeterlilik gereksinimleri, müşterinin proje belgeleri tarafından tanımlanmalıdır.
Kalıplama Öncesi Kontrol Edilecek Tasarım Özellikleri
Kalıplamadan önce, MIM cerrahi alet parçaları geometri, sinterleme büzülmesi davranışı, montaj arayüzleri ve fonksiyonel riskler açısından incelenmelidir. CAD'de kompakt ve hassas görünen bir çizim, güvenilir bir MIM bileşeni haline gelmeden önce hala tasarım değişiklikleri gerektirebilir.
Et Kalınlığı ve Yerel Kütle Dengesi
Et kalınlığı kalıplamayı, bağlayıcı gidermeyi, sinterlemeyi ve nihai boyutsal kararlılığı etkiler. Ani kalın-ince geçişler, çökme izleri, deformasyon, diferansiyel büzülme veya yerel zayıflıklar oluşturabilir.
Kalıplamadan önce mühendisler şunları gözden geçirmelidir et kalınlığı tasarımı, ağır kesitler, ince kollar, nervürler ve desteksiz özellikler sinterleme destek stratejisi ile birlikte.
Delikler, Yuvalar, Dişler ve Kilitleme Özellikleri
Delikler, yuvalar, dişler ve kilitleme profilleri, cerrahi alet mekanizma parçalarında yaygındır. Aynı zamanda inceleme riski için de yaygın kaynaklardır. Küçük delikler kayabilir, keskin köşeler stresi yoğunlaştırabilir, ince dişler deforme olabilir ve dar yuvalar kalıplama veya bağlayıcı giderme zorlukları yaratabilir.
Özellikler gibi delikler, oluklar ve alttan kesikler dönme hareketini, kilitleme hissini veya kayar hareketi kontrol ettiklerinde açıkça işaretlenmelidir.
Referans yüzeyleri ve kritik montaj arayüzleri
Bir parça bireysel boyutları karşılayabilir ancak referans stratejisi belirsizse montajda yine de başarısız olabilir. Cerrahi alet mekanizmaları genellikle delikler, yüzeyler, dişler ve temas yüzeyleri arasındaki ilişkiye bağlıdır.
Çizim, referans yüzeylerini, eşleşen parça ilişkilerini ve MIM toleransı teklif öncesi beklentileri belirtmelidir. Bu bilgi olmadan, tedarikçi son hareketi veya uyumu kontrol eden özelliklerin hangileri olduğunu bilemeyebilir.
Kalıp izi, ayırma hattı ve sinterleme destek incelemesi
Kalıp konumu, ayırma hattı konumu, itici izleri ve sinterleme destek stratejisi hem işlevi hem de görünümü etkileyebilir. Gizli, işlevsel olmayan bir yüzeydeki kalıp izi kabul edilebilirken, kayan veya temas yüzeyindeki bir iz sorunlara neden olabilir.
Kompakt mekanizma parçaları için proje ekibi, hangi yüzeylerin kozmetik, hangi yüzeylerin işlevsel ve hangi yüzeylerin normal MIM işlem izlerine tolerans gösterebileceğine karar vermelidir.

Temel sonuç: Kompakt bir parça CAD'de uygun görünebilir, ancak kalıplama riski geometriye, referans stratejisine ve sinterleme davranışına bağlıdır.
Kalıplama öncesi DFM inceleme kontrol listesi
- Et kalınlığını ve yerel kütle dengesini onaylayın.
- Kritik delikleri, yuvaları, dişleri ve kilitleme yüzeylerini işaretleyin.
- Referans (datum) yüzeyleri ve fonksiyonel arayüzleri tanımlayın.
- Yolluk izi ve ayırma hattı hassasiyetini gözden geçirin.
- İkincil işleme gerektirebilecek yüzeyleri belirleyin.
- Yüzey kalitesinin hareket veya montajı etkileyip etkilemediğini onaylayın.
- Mümkün olduğunda eşleşen parça veya montaj bağlamını sağlayın.
Malzeme ve Yüzey Kalitesi Hususları
Cerrahi alet parçaları için malzeme ve yüzey kalitesi seçimleri; fonksiyona, ortama, temizlik gereksinimine, aşınma durumuna ve uygulama riskine göre gözden geçirilmelidir. XTMIM, bir malzemeyi otomatik olarak tüm cerrahi kullanımlar için uygun olarak tanımlamamalıdır. Bunun yerine, proje ekibi malzeme gereksinimlerini teknik resimden, cihaz uygulamasından ve müşteri yeterlilik yolundan teyit etmelidir.
| İnceleme Alanı | Tipik Soru | Neden Önemlidir |
|---|---|---|
| Paslanmaz çelik yönlendirmesi | Teknik resimde 316L, 17-4PH, 420 veya müşteri tarafından tanımlanmış başka bir malzeme mi belirtilmiş? | Malzeme seçimi; korozyon incelemesini, mukavemet yönünü, sertlik planlamasını, bitirme rotasını ve yeterlilik mantığını etkiler. |
| Isıl işlem veya sertlik | Parça yük taşıma, aşınma veya kilitleme yüzeyi performansı gerektiriyor mu? | Isıl işlem, boyut incelemesini, muayene planlamasını ve son uyumu etkileyebilir. |
| Yüzey kalitesi | Cilalama, pasivasyon, PVD veya diğer yüzey işlemleri gereksinimleri tanımlanmış mı? | Derin yuvalar, küçük delikler, maskeleme, kaplama kalınlığı ve fonksiyonel yüzeyler, yüzey işleminin uygulanabilirliğini etkileyebilir. |
| Uygulama riski | Parça kesici olmayan, implant edilebilir olmayan ve bitmiş bir cihaz yerine bir bileşen olarak incelenen bir parça mı? | Aynı malzeme, temas, temizlik ve kalifikasyon gereksinimlerine bağlı olarak farklı inceleme mantığı gerektirebilir. |
Paslanmaz çelik malzeme yönelimi
Paslanmaz çelik malzemeler genellikle cerrahi alet mekanizma parçaları için incelenir çünkü proje korozyon incelemesi, mukavemet yönü, sertlik planlaması veya tanımlanmış yüzey işlemleri gerektirebilir. Parça fonksiyonuna bağlı olarak 316L, 17-4PH veya 420 paslanmaz çelik gibi malzemeler düşünülebilir. Son seçim, müşterinin çizimine, korozyon maruziyetine, mukavemet hedefine, sertlik gereksinimine, işlem sonrası ihtiyaçlara ve kalifikasyon yoluna bağlıdır.
Bu sayfa, bir paslanmaz çelik kalitesinin tüm tıbbi veya cerrahi uygulamalar için evrensel olarak uygun olduğunu iddia etmemektedir. Doğru malzeme, müşterinin çizimi, kalifikasyon yolu ve uygulama riski ile doğrulanmalıdır.
Yüzey kalitesi, pasivasyon, PVD ve temizlik gereksinimleri
Yüzey bitirme malzemeye, geometriye ve uygulama gereksinimlerine bağlı olarak parlatma, pasivasyon, PVD kaplama veya diğer işlemler içerebilir. Bu seçenekler, her cerrahi uygulama için evrensel garantiler olarak değil, proje bazlı gereksinimler olarak değerlendirilmelidir.
PVD, yalnızca parça geometrisi, malzeme, maskeleme, kaplama kalınlığı ve üretim gereksinimleri onaylanmış işlem rotasına uyduğunda şirket içi bir yetenek olarak değerlendirilebilir. Derin yuvalar, keskin iç geçişler ve sıkı maskeleme gereksinimleri teklif öncesinde incelenmelidir.

Temel sonuç: Malzeme ve yüzey işlemi, her cerrahi uygulama için evrensel garantiler değil, incelenecek öğelerdir.
MIM Cerrahi Alet Parçaları İçin Muayene ve Kalite İncelemesi
MIM cerrahi alet parçaları için muayene, montajı, işlevi, hareketi ve tedarikçi onayını etkileyen özelliklere odaklanmalıdır. Amaç, her boyutu eşit olarak muayene etmek değil, parçanın alet montajındaki rolü için hangi özelliklerin kritik olduğunu anlamaktır.
Kritik boyutlar ve fonksiyonel arayüzler
Kritik boyutlar, pivot delikleri, diş profilleri, kilitleme yüzeyleri, konumlandırma boss'ları, yuva genişlikleri ve datum ile ilgili yüzeyleri içerebilir. Bu özellikler çizimde açıkça belirtilmelidir.
Tüm boyutlar eşit derecede önemli kabul edilirse, teklif ve muayene planlaması daha az verimli hale gelir. Kritik işlevsel özellikler, tedarikçi incelemesinden önce genel boyutlardan ayrılmalıdır.
Görsel yüzey ve kenar durumu incelemesi
MIM bileşenleri için yüzey incelemesi, kalıp izlerini, ayırma hattı görünürlüğünü, parlatma fizibilitesini, ikincil işlemler sonrası çapak durumunu ve kesici olmayan özelliklerdeki kenar durumunu içerebilir.
Kenar durumu, elleçleme, montaj ve hareket için incelenmelidir. Bu sayfa, kesici kenarlar, delme kenarları veya doğrudan dokuyla temas eden kesme performansı için onay olarak yorumlanmamalıdır.
Uygunluk, hareket ve montaj riski
Bazı cerrahi alet mekanizma parçaları bir montaj içinde sorunsuz hareket etmelidir. Delik konumunda, diş şeklinde veya temas yüzeyinde küçük bir sapma, kötü uyum veya tutarsız hareket yaratabilir.
Müşteri eşleşen parça bilgilerini, fonksiyonel notları ve mevcut herhangi bir muayene yöntemini sağladığında, uyum incelemesi daha güvenilirdir. Montaj bağlamı olmadan, tedarikçi hangi boyutların nihai performansı kontrol ettiğini bilemeyebilir.
Tedarikçi değerlendirmesi için gereken belgeler
Faydalı belgeler arasında 2B çizimler, 3B modeller, malzeme gereksinimleri, yüzey işleme gereksinimleri, kritik boyutlar, yıllık hacim, proje aşaması ve montaj ortamı hakkında notlar bulunur.
Bu belgeler, üretim fizibilitesini nihai cihaz yeterliliğinden ayırmaya yardımcı olur. XTMIM, metal bileşen rotasını inceleyebilirken, müşteri uygulamaya özel onay gereksinimlerini tanımlar.
Üretim incelemesi nihai cihaz yeterliliği değildir
XTMIM, küçük metal bileşenler için MIM üretilebilirliği incelemesi, DFM tartışması, kalıp riski değerlendirmesi ve süreç rotası incelemesi desteği verebilir. Nihai cihaz yeterliliği, düzenleyici yol, sterilizasyon doğrulama, temizleme doğrulama, etiketleme ve uygulamaya özel onay gereksinimlerinden müşteri sorumludur. Bu sayfa, steril bitmiş alet tedariki, implant uygunluğu, evrensel tıbbi sınıf sertifikası veya tüm projeler için tam PPAP desteği iddia etmez.
Cerrahi Alet Parça İncelemesi İçin Gereken RFQ Bilgileri
İyi bir RFQ paketi, bir cerrahi alet bileşeninin MIM için uygun olup olmadığını, hangi risklerin incelenmesi gerektiğini ve parçanın MIM'de kalması mı yoksa başka bir işlem mi kullanması gerektiğini belirlemeye yardımcı olur. Fonksiyonel ve boyutsal gereksinimler ne kadar net tanımlanırsa, üretim incelemesi o kadar doğru olabilir.
2B çizim ve 3B model
3B model geometriyi anlamaya yardımcı olur, ancak toleranslar, kritik özellikler, yüzey notları ve malzeme gereksinimleri için 2B çizim hala önemlidir. Çizim, datum yüzeylerini, kritik boyutları ve ikincil işlemleri gerektiren herhangi bir yüzeyi belirtmelidir.
Malzeme, yüzey işleme ve fonksiyonel gereksinimler
RFQ, hedef malzemeyi, ısıl işlem veya sertlik gereksinimlerini, yüzey işleme beklentilerini, kaplama veya pasivasyon ihtiyaçlarını ve hareket, aşınma direnci, korozyon maruziyeti veya montaj uyumu gibi fonksiyonel gereksinimleri içermelidir.
Yıllık hacim ve proje aşaması
MIM kalıplama, üretim hacmi ve tasarım kararlılığı ile gerekçelendirilmelidir. Teklif talebinde (RFQ), projenin prototip, doğrulama, pilot veya seri üretim aşamasında olup olmadığı belirtilmelidir.
Kritik boyutlar ve montaj pozisyonu
Kritik boyutlar net bir şekilde işaretlenmelidir. Tedarikçi, hangi boyutların hareketi, kilitlemeyi, oturmayı ve montajı etkilediğini bilmelidir. Montaj pozisyonu da önemlidir çünkü görünür yüzeyler, fonksiyonel yüzeyler ve gizli yüzeyler farklı kalıp ve yüzey işlem kararları gerektirebilir.

Temel sonuç: Çizimler, 3B modeller, malzeme hedefleri, kritik boyutlar, hacim ve montaj notları, MIM incelemesinin doğruluğunu artırır.
RFQ giriş kontrol listesi
- Toleranslı 2B çizim.
- 3B CAD modeli.
- Hedef malzeme ve varsa müşteri spesifikasyonu.
- Yüzey kalitesi veya kaplama gereksinimi.
- Kritik boyutlar ve fonksiyonel yüzeyler.
- Beklenen yıllık hacim.
- Proje aşaması: prototip, doğrulama, pilot veya üretim.
- Montaj pozisyonu ve eşleşen parça bağlamı.
- Varsa temizlik, korozyon, aşınma veya hareket gereksinimleri.
RFQ İncelemesi İçin Kompozit Mühendislik Senaryosu
Bu temsili senaryo yalnızca mühendislik eğitimi amacıyla kullanılmıştır. Belirli bir müşteriyi, siparişi, doğrulama sonucunu veya üretim vakasını tanımlamamaktadır.
Yeniden kullanılabilir bir alet montajının içindeki küçük bir kilitleme kolu, kompakt gövdesi, pivot deliği, kavisli temas yüzeyi ve küçük bir kilitleme dişi nedeniyle MIM için uygun görünebilir. İnceleme sırasında ekip, diş profilinin radüs ayarı gerektirdiğini, pivot deliğinin daha net bir datum gerektirdiğini ve kolun sinterleme riskini azaltmak için daha iyi duvar dengesi gerektirdiğini hala bulabilir.
Bu örnek, bir MIM RFQ'nun hem geometriyi hem de işlevi neden içermesi gerektiğini göstermektedir. Aynı parça, DFM ayarlamasından sonra MIM için kabul edilebilir olabilir veya bir veya iki kritik yüzeyde CNC işlemesi gerektirebilir.
MIM Cerrahi Alet Parçaları Hakkında SSS
Bu yanıtlar, mühendislik ve tedarik ekiplerinin bir teknik resmin MIM üretilebilirliği incelemesi için hazır olup olmadığına karar vermesine yardımcı olur.
MIM cerrahi alet parçaları için kullanılabilir mi?
Evet, MIM, cerrahi alet montajlarında kullanılan küçük, karmaşık, kesici olmayan metal parçalar için incelenebilir. En uygun adaylar mekanizma parçaları, sap ekleri, kilitleme bileşenleri, kollar, menteşe ile ilgili parçalar, kuplaj parçaları ve küçük yapısal bileşenlerdir. Bıçaklar, delme uçları, implantlar, steril bitmiş aletler ve doğrudan dokuyla temas eden kesici parçalar ayrı bir yeterlilik incelemesi gerektirir ve bu sayfanın odak noktası değildir.
Bu sayfa için hangi cerrahi alet parçaları önerilmez?
Bu sayfa cerrahi bıçaklar, bistüri uçları, trokar uçları, implant edilebilir bileşenler, steril bitmiş aletler veya doğrudan dokuyla temas eden kesici aletler üzerine odaklanmamaktadır. Bu parçalar, standart bir MIM bileşen incelemesinin ötesine geçen uygulama riski, doğrulama ve düzenleyici gereksinimler içerir.
Bu parçalar için yaygın olarak hangi malzemeler incelenir?
316L, 17-4PH ve 420 gibi paslanmaz çelik malzemeler, korozyon maruziyeti, mukavemet, sertlik, aşınma durumu ve müşteri spesifikasyonlarına bağlı olarak incelenebilir. Nihai malzeme, teknik resim, uygulama riski, yüzey gereksinimleri ve yeterlilik yolu ile teyit edilmelidir.
XTMIM eksiksiz bir teknik resim olmadan fiyat teklifi verebilir mi?
XTMIM, 3B model veya temel bilgilerden ön bir yönlendirme incelemesi sağlayabilir, ancak resmi bir fiyat teklifi normalde 2B çizim, 3B model, malzeme hedefi, yüzey işlem gereksinimleri, kritik boyutlar, yıllık hacim ve proje aşaması gerektirir.
Cerrahi alet bileşenleri için CNC ne zaman MIM'den daha iyidir?
CNC, düşük hacimli prototipler, basit geometriler, sıkça değişen tasarımlar veya temel işleme ne olursa olsun işleme gerektiren çok hassas yerel özelliklere sahip parçalar için daha iyi olabilir. MIM, tasarım kararlı olduğunda, geometri karmaşık olduğunda ve tekrarlayan üretim kalıp maliyetini haklı çıkardığında daha uygundur.
MIM sonrası yüzey işlemleri dahil edilebilir mi?
Malzemeye, geometriye, yüzey fonksiyonuna ve proje gereksinimlerine bağlı olarak yüzey işlemleri incelenebilir. Seçenekler arasında parlatma, pasivasyon, PVD kaplama veya diğer işlemler yer alabilir, ancak fizibilite parça şekline, maskeleme ihtiyaçlarına, kaplama gereksinimlerine ve son kullanım koşullarına bağlıdır.
XTMIM bu parçalar için nihai medikal cihaz yeterlilik belgesi sağlar mı?
Hayır, XTMIM özel metal bileşenler için MIM üretilebilirliğini, DFM riskini, malzeme yönünü, kalıpçılık hususlarını, ikincil operasyon ihtiyaçlarını ve odaklanılacak muayene noktalarını inceleyebilir. Nihai cihaz yeterliliği, yasal onaylar, steril paketleme, implant uygunluğu ve uygulamaya özel doğrulama müşterinin sorumluluğundadır.
MIM Takımından Önce Cerrahi Alet Mekanizma Parçanızı İnceleyin
XTMIM'e 2D teknik resminizi, 3D modelinizi, malzeme hedefinizi, kritik boyutlarınızı, yüzey işlem gereksinimlerinizi, beklenen yıllık hacminizi ve montaj notlarınızı gönderin. Mühendislik ekibimiz, parçanın MIM için uygun olup olmadığını, hangi özelliklerin DFM ayarlaması gerektirebileceğini ve takım öncesinde ikincil operasyonların dikkate alınıp alınmayacağını inceleyebilir.