من مسح الباركود إلى تحديثات المخزون في الوقت الفعلي، تعرّف على كيف نساعد الشركات في تخزين وإدارة منتجاتها بكفاءة وأمان.

خلاصة سريعة: في القولبة بالحقن المعدني (MIM)، تؤثر عمليتا إزالة المادة الرابطة والتلبيد على جودة الجزء النهائي من خلال التحكم في إزالة المادة الرابطة، واستقرار الجزء البني (قبل التلبيد)، والكثافة، والانكماش، وميل التشوه، وملاحظات الفحص. غالباً ما تكشف مراحل الفرن هذه ما إذا كان الشكل الهندسي المصبوب يمكن أن يصبح مكونًا معدنيًا قابلاً للتكرار.
للحصول على أساسيات العملية خطوة بخطوة، راجع عملية إزالة المادة الرابطة في MIM و عملية تلبيد MIM. السؤال الهندسي هنا هو ما إذا كان الجزء المقولب يمكنه تحمل إزالة المادة الرابطة، والتكثيف بشكل يمكن التنبؤ به، والحفاظ على هندسة مقبولة خلال دورة الفرن الكاملة.
يعد تصميم الجزء واختيار المواد وجدوى القولبة أمورًا مهمة، لكنها لا تحدد بالكامل ما إذا كان مكون MIM سيصل إلى كثافة مستقرة، وانكماش يمكن التنبؤ به، وهندسة نهائية مقبولة. تظهر العديد من نتائج الجودة الحرجة لاحقًا، عندما تتفاعل إزالة المادة الرابطة، وتطور المسام، والتكثيف، والانكماش، وظروف الدعم، والهندسة الفعلية للجزء أثناء إزالة المادة الرابطة والتلبيد. للحصول على رؤية أوسع لكيفية عمل هذه المتغيرات معًا، راجع العوامل التي تؤثر على جودة أجزاء MIM.
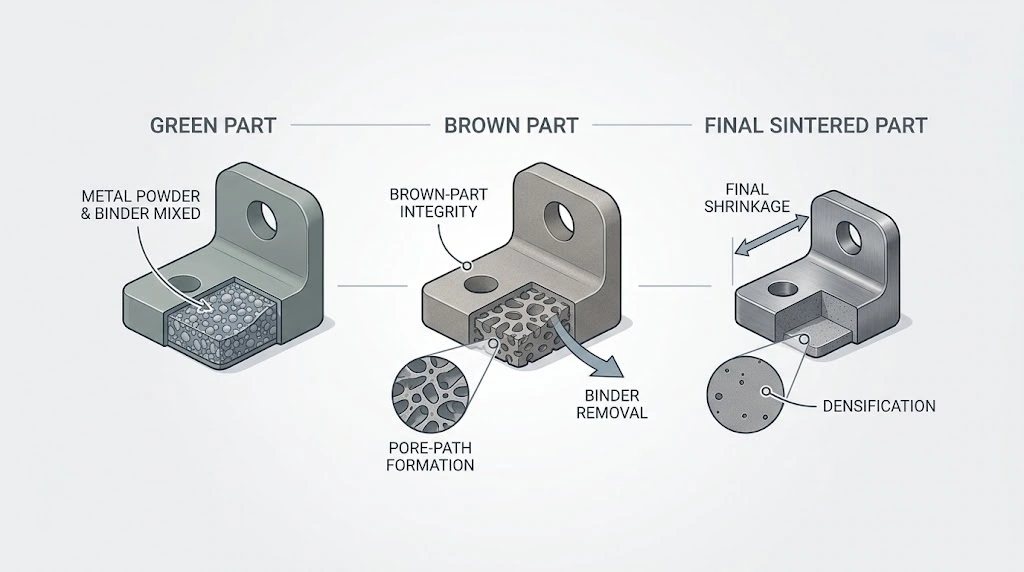
نقطة رئيسية: تُعد إزالة المادة الرابطة الجزء استعدادًا للتكثيف المستقر؛ ويحدد التلبيد كيفية تطور الكثافة والانكماش والهندسة النهائية. لذلك يعتمد التلبيد المستقر على إزالة المادة الرابطة المستقرة بالإضافة إلى هندسة الجزء المناسبة.
يمكن أن يبدو الجزء الأخضر المقولب صحيحًا ولكنه يفشل لاحقًا في الفرن. إزالة المادة الرابطة والتلبيد هما المرحلتان اللتان ينتقل فيهما المكون من شكل مادة التغذية المدعومة بالمادة الرابطة إلى جزء معدني كثيف، لذا غالبًا ما تحدد هاتان المرحلتان الكثافة النهائية، والاتساق البعدي، واستقرار الإنتاج.
تظهر العديد من مشاكل مرحلة الفرن فقط عندما تبدأ سماكة المقطع، وتوزيع الكتلة، وظروف الدعم، وسلوك إزالة المادة الرابطة، واستجابة التكثيف في العمل معًا. لهذا السبب يجب أن تشمل مراجعة مرحلة الفرن كلاً من ظروف العملية والهندسة: السؤال ليس فقط ما إذا كانت دورة الفرن مضبوطة، ولكن ما إذا كان الجزء مصممًا للمرور عبر هذه الدورة بشكل يمكن التنبؤ به.
تعمل عملية إزالة المادة الرابطة في MIM على إزالة معظم نظام المادة الرابطة بينما لا يزال الجزء ضعيفًا هيكليًا. تعمل مرحلة إزالة المادة الرابطة المستقرة على أكثر من مجرد إزالة المادة الرابطة: فهي تحافظ على سلامة الجزء البني، وتنشئ شبكة مسام قابلة للاستخدام، وتجهز المكون للتكثيف المتكرر. إذا كانت الإزالة غير مكتملة، أو غير موحدة، أو شديدة العدوانية بالنسبة للهندسة، يمكن أن تنتقل عدم الاستقرار المخفية مباشرة إلى التلبيد.
أثناء إزالة المادة الرابطة، يفقد الجزء الأخضر تدريجيًا المادة الرابطة التي وفرت تدفق القولبة ودعم الشكل في المراحل المبكرة. مع إزالة المادة الرابطة، يصبح الجزء أكثر هشاشة ويدخل حالة الجزء البني. قد لا تزال الهندسة تبدو دون تغيير، لكن هامشها الهيكلي أقل بكثير.
هنا تبدأ سماكة المقطع، وتصميم الانتقال، وتركيز الكتلة المحلي في الأهمية. يمكن أن يصبح الجزء الذي يبدو مقبولاً بعد القولبة عرضة للخطر بمجرد أن لا توفر المادة الرابطة نفس الدعم الداخلي، وهذا هو السبب في وجوب مراجعة إزالة المادة الرابطة كخطوة عملية وخطوة استقرار هيكلي.
تنشئ إزالة المادة الرابطة شبكة المسام التي تدعم لاحقًا نقل الغاز والتكثيف. عندما يتطور هذا المسار بشكل موحد، يدخل الجزء البني مرحلة التلبيد باتساق داخلي أفضل واستجابة أكثر قابلية للتنبؤ. عندما يتطور بشكل غير متساوٍ، يصبح تباين الكثافة اللاحق، والانحراف البعدي، والتشوه أكثر صعوبة في التحكم.
هذا هو أيضًا سبب عدم مناقشة الكثافة النهائية فقط من حيث اختيار المواد أو درجة حرارة التلبيد القصوى. يتأثر اتساق الكثافة بما حدث سابقًا أثناء إزالة المادة الرابطة وبما إذا كان الجزء البني قد وصل إلى مرحلة التلبيد في حالة مستقرة.
يعني عدم اكتمال إزالة المادة الرابطة أن الجزء يدخل مرحلة التلبيد مع عدم استقرار متبقٍ متعلق بالمادة الرابطة. حتى عندما يبدو الشكل المقولب مقبولاً، قد لا تكون الحالة الداخلية موحدة بما يكفي للتكثيف المتحكم فيه. لذلك، قد يصبح التشقق، والانتفاخ، والضعف الداخلي، والاستجابة غير المتساوية مرئية فقط بعد وصول الجزء إلى مراحل الفرن اللاحقة.
من الناحية العملية، يفسر هذا سبب اجتياز المكون لفحص القولبة ومع ذلك فشله أثناء التلبيد. قد لا يُظهر الجزء الأخضر المشكلة؛ يمكن للتلبيد ببساطة أن يضخم عدم الاستقرار الذي كان موجودًا بالفعل بعد إزالة المادة الرابطة.
من الصعب إزالة المادة الرابطة بشكل موحد في الأقسام السميكة لأن المسار الداخلي لإزالة المادة الرابطة أطول، وعادةً ما تكون الاستجابة الحرارية المحلية أقل توازناً. لذلك، تكون المناطق ذات الكتلة الكبيرة أو الثقيلة أكثر حساسية لعدم استقرار إزالة المادة الرابطة مقارنة بالأقسام ذات السماكة الموحدة للجدار.
لهذا السبب، فإن التجويف، وتصميم القسم المتحكم فيه، والهندسة المتوازنة يمكن أن تحسن أكثر من سلوك القولبة. في MIM، غالبًا ما يكون القسم السميك ميزة تنطوي على مخاطر إزالة المادة الرابطة، بالإضافة إلى كونه مصدر قلق بشأن الوزن أو الملء.

الاستنتاج التصميمي: الجزء الذي يملأ جيدًا في القولبة قد يخلق خطرًا في إزالة المادة الرابطة إذا كانت مسارات إزالة المادة الرابطة الداخلية طويلة جدًا أو كان تركيز الكتلة المحلية مرتفعًا جدًا.
تُقصر سماكة الجدار المتوازنة مسارات إزالة المادة الرابطة وتجعلها متساوية، بينما تجعل الكتلة المركزة النقل الداخلي أقل انتظامًا. هذا هو السبب في أن قابلية القولبة وحدها لا تكفي للحكم على مخاطر مرحلة الفرن.
التلبيد هو المرحلة التي يتكثف فيها الجزء بعد إزالة المادة الرابطة، وينكمش، ويطور بنيته المعدنية النهائية. يؤثر بشكل مباشر على الكثافة والاستجابة البعدية، لكن هدف الإنتاج ليس التكثيف وحده. يجب أن يحتفظ الجزء أيضًا بهندسة مقبولة وأن يكرر تلك النتيجة من دفعة إلى أخرى.
مع تسخين الجزء في ظروف متحكم فيها، تزداد قوة ترابط الجسيمات المعدنية، وتقل المسامية، وتصبح البنية أكثر تماسكًا. يؤثر هذا على الاستقرار الميكانيكي، والاستجابة البعدية، واتساق الجزء بشكل عام.
التكثيف ليس موحدًا بنفس القدر في كل هندسة. يمكن للأقسام السميكة، والانتقالات المفاجئة، وتوزيع الكتلة غير المتوازن أن تستجيب بشكل مختلف عن التخطيطات الأكثر استقرارًا، لذلك قد يصل الجزء إلى كثافة متوسطة مقبولة مع استمرار إظهار تشوه موضعي أو انحراف بعدي.
يؤثر معدل التسخين، واستراتيجية الثبات، والتحكم العام في درجة الحرارة على كيفية تطور البنية المعدنية وكيفية استجابة الجزء بشكل موحد. الهدف ليس ببساطة درجة حرارة أعلى أو فترة ثبات أطول، بل تكثيف متحكم فيه مع احتفاظ مقبول بالهندسة وسلوك إنتاج قابل للتكرار.
يؤدي التلبيد إلى معظم الانكماش النهائي في القولبة بالحقن المعدني (MIM). هذا الانكماش ضروري، ولكنه ليس موحدًا تلقائيًا. يجب أن ينكمش الجزء مع الحفاظ على هندسة مقبولة، وسلوك دعم، ومنطق الأبعاد. لمناقشة أعمق للعملية، انظر انكماش التلبيد في MIM.
لذلك، لا ينبغي التعامل مع الانكماش كرقم تعويض للقالب فقط. الأشكال المتوازنة عادة ما تنكمش بشكل أكثر قابلية للتنبؤ، بينما تجعل الامتدادات غير المدعومة، وتغيرات المقطع المفاجئة، وتوزيع الكتلة غير المتماثل الاستجابة النهائية أكثر صعوبة في التحكم بها.
يؤثر جو التلبيد على الاستقرار الكيميائي وحالة السطح والجودة الكلية للبنية النهائية. إذا لم يكن التحكم في الغلاف الجوي مناسبًا لنظام المواد، فقد يُظهر الجزء خصائص غير متناسقة أو تباينًا غير متوقع في الجودة.
لذلك، لا يتم تعريف جودة الجزء النهائي بالكثافة وحدها. يجب أن تظل كيمياء التحكم، والتوحيد الهيكلي، والنتيجة البعدية متوافقة لكي يعمل المكون كما هو مقصود.
تعد حالة الدعم واحدة من أهم العوامل المتعلقة بالهندسة أثناء التلبيد. الجزء الذي يحتوي على مستوى دعم مستقر لديه بشكل عام فرصة أفضل للحفاظ على شكله مقارنة بالجزء الذي يحتوي على اتصال محدود، أو امتدادات غير مدعومة طويلة، أو كتلة غير متماثلة بقوة.
لا ينبغي التعامل مع الدعم كمشكلة تثبيت فقط يتم حلها بعد ظهور التشوه. من منظور DFM (التصميم من أجل قابلية التصنيع)، ينتمي سلوك الدعم إلى مناقشات تصميم الجزء وتخطيط العملية قبل الانتهاء من قرارات الأدوات والإنتاج.

خلاصة العملية: مشاكل الانكماش غالبًا ما تكون مشاكل هندسية ودعم قبل أن تصبح مشاكل إعدادات الفرن.
يجعل تخطيط المقطع المتوازن ومستوى الدعم المستقر الانكماش أسهل في التحكم فيه، بينما تزيد الكتلة غير المتماثلة، والانتقالات المفاجئة، والدعم المحدود من احتمالية التشوه والانحراف البعدي أثناء التكثيف.
العديد من مشاكل الجودة في مرحلة الفرن ليست عشوائية. إنها عادة ما تعكس مزيجًا من حساسية الهندسة، سلوك إزالة المادة الرابطة، استجابة التكثيف، وحالة الدعم. لذلك يجب تحليل هذه العيوب كإشارات هندسية وليس كأعراض منعزلة.
التشخيص الأكثر فائدة هو ربط كل عيب مرئي بظروف إزالة المادة الرابطة، أو التلبيد، أو الهندسة، أو الدعم التي يمكن أن تنتج عنه.
غالبًا ما يرتبط التقرح والتشقق بعدم استقرار إزالة المادة الرابطة، اختلال الضغط الداخلي، أو هندسة لا تتحمل عملية إزالة المادة الرابطة جيدًا. قد تظهر هذه العيوب مبكرًا أو تصبح أكثر وضوحًا مع استمرار التعرض الحراري.
من منظور مراجعة المشروع، غالبًا ما تشير هذه المشكلات إلى أن ملاءمة إزالة المادة الرابطة لم تكن متوافقة تمامًا مع سمك المقطع أو توزيع الكتلة أو نافذة العملية. العيب المرئي هو فقط العرض النهائي. المشكلة الحقيقية عادة ما تكون في وقت مبكر من سلسلة الأسباب.
عادةً ما يرتبط الترهل والالتواء بضعف الاحتفاظ بالشكل أثناء مراحل الفرن. يمكن أن تزيد الامتدادات الطويلة غير المدعومة وضعف نقاط التلامس الداعمة والهندسة غير المتماثلة من احتمالية التشوه.
النقطة المهمة هي أن التشوه لا يتم حله دائمًا عن طريق ضبط الفرن وحده. في كثير من الحالات، تكون الهندسة نفسها هي التي تقود المخاطر. لهذا السبب يجب التعامل مع الالتواء على أنه مشكلة تفاعل بين التصميم والعملية بدلاً من مجرد مشكلة إعدادات الفرن. للحصول على سياق أعمق، راجع تشوه التلبيد في MIM.
غالبًا ما يشير تباين الكثافة والانحراف البعدي إلى أن الجزء لا يستجيب بشكل موحد أثناء إزالة المادة الرابطة أو التلبيد. قد تأتي المشكلة من بنية غير متجانسة أو سلوك فرن غير مستقر أو هندسة لا تتقلص بطريقة متوازنة.
لهذا السبب لا ينبغي معالجة تباين الجزء النهائي فقط كنتيجة فحص. غالبًا ما يكون النتيجة المرئية لعدم استقرار في مراحل العملية السابقة.
عندما يُظهر جزء MIM ظهور بثور، أو تشقق، أو التواء، أو تباين في الكثافة، أو انحراف في الأبعاد، فيجب تتبع المشكلة عبر سلسلة مرحلة الفرن بدلاً من التعامل معها فقط كفشل في الفحص النهائي. الجدول أدناه هو دليل مراجعة عملي لمناقشة DFM المبكرة وملاحظات العينات.
| إشارة جودة مرئية | سبب محتمل لمرحلة الفرن للمراجعة | ما يجب تأكيده قبل أخذ العينات أو إصدار الإنتاج |
|---|---|---|
| انتفاخ أو تشقق | إزالة غير متساوية للمادة الرابطة، ضغط داخلي، حساسية المقطع السميك، أو قوة غير مستقرة للجزء البني. | سمك الجدار، تركيز الكتلة، مسار إزالة المادة الرابطة، نافذة إزالة المادة الرابطة، وما إذا كان هناك حاجة للتجويف أو موازنة المقطع. |
| التواء أو هبوط | حالة دعم غير مستقرة، استجابة انكماش غير متماثلة، سطح تلامس ضعيف، أو امتداد طويل غير مدعوم. | مستوى الدعم، استراتيجية التثبيت، اتجاه الاستقرار، طول الامتداد، وما إذا كانت الميزات الحساسة للتشوه تحتاج إلى تحكم ثانوي. |
| تفاوت الكثافة | بنية مسامية غير منتظمة، اكتمال غير مستقر لإزالة المادة الرابطة، أو استجابة تكثيف غير متساوية أثناء التلبيد. | توحيد الجزء البني، ملف التلبيد، استجابة المادة، موازنة المقطع، ونقاط الفحص للتغير المرتبط بالكثافة. |
| الانحراف البعدي | تغير الانكماش الناتج عن الهندسة، حدود تعويض القالب، أو خطر الاحتفاظ بالشكل في مرحلة الفرن. | الأبعاد الحساسة للانكماش، تخصيص التفاوت، جدوى ما بعد التلبيد، وما إذا كان مطلوبًا التحجيم أو التشطيب الثانوي. |
ملاحظة ملاحظات الفحص: يجب أن تغذي العيوب التي تم اكتشافها بعد إزالة المادة الرابطة أو التلبيد مرة أخرى في مراجعة الهندسة، وتخطيط الدعم، والتحكم في الانكماش، واستراتيجية التحقق. راجع موقع XTMIM قدرات الفحص والاختبار في MIM للاطلاع على كيفية ربط الفحص بمراجعة الرسومات، والموافقة على العينات، والتحقق من الإنتاج، وإصدار الشحن.
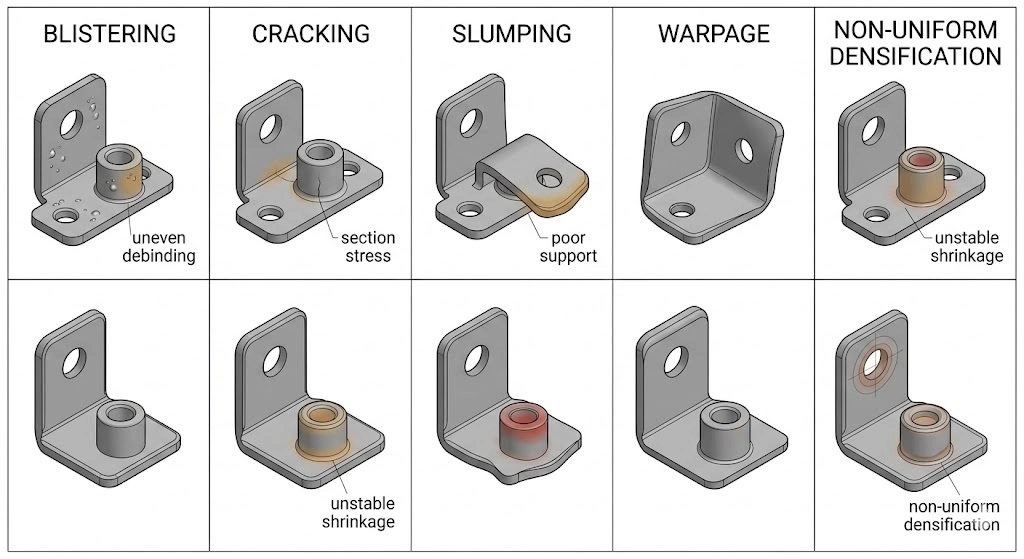
الاستنتاج التشخيصي: معظم عيوب إزالة المادة الرابطة والتلبيد ليست عشوائية. إنها تعكس عادةً عدم تطابق يمكن تتبعه بين الهندسة وسلوك إزالة المادة الرابطة واستجابة الانكماش ومنطق الدعم.
يربط مخطط العيوب مشاكل الجودة المرئية بالأسباب المحتملة في مرحلة الفرن. يصبح النفخ، والتشقق، والالتواء، وتفاوت الكثافة أسهل في التشخيص عندما يتم تتبعها إلى آلية إزالة المادة الرابطة أو التلبيد الكامنة وراءها بدلاً من التعامل معها كأعراض معزولة.
ليست كل هندسة MIM تحمل نفس المخاطر في مرحلة الفرن. بعض التصاميم تكون أكثر استقراراً بطبيعتها، بينما تكون أخرى أكثر حساسية لسلوك إزالة المادة الرابطة، وقوى الانكماش، وظروف الدعم. وهذا أحد الأسباب الرئيسية التي تجعل قطعتين مصنوعتين من نفس المادة تتصرفان بشكل مختلف تماماً في الإنتاج.
لتحقيق الاستقرار في مرحلة الفرن، فإن الميزات الهندسية التي تستحق أكبر قدر من الاهتمام هي المقاطع السميكة، والانتقالات المفاجئة، وتوزيع الكتلة غير المتماثل، وأسطح الدعم الضعيفة، والامتدادات غير المدعومة الطويلة.
يصعب إزالة المادة الرابطة من المقاطع السميكة، وغالباً ما تستجيب بشكل أقل انتظاماً أثناء التلبيد. كما أن الانتقالات المفاجئة بين المقاطع الثقيلة والخفيفة يمكن أن تزيد من الإجهاد الموضعي وترفع احتمالية التشوه أو عدم اتساق الأبعاد.
عملياً، غالباً ما تؤدي المقاطع الأكثر توازناً والانتقالات الأكثر سلاسة إلى تحسين قابلية التصنيع واستقرار مرحلة الفرن. ولهذا السبب يجب مراجعة الهندسة من حيث سلوك العملية، وليس فقط تعريف الشكل.
يجعل توزيع الكتلة غير المتماثل التحكم في سلوك الانكماش أكثر صعوبة لأن المناطق المختلفة من القطعة لا تستجيب بشكل متساوٍ تحت التحميل الحراري. قد ينكمش أحد الجوانب أو يستقر بشكل مختلف عن الآخر، خاصة عندما يكون الدعم محدوداً.
هذا مهم لأن افتراضات الانكماش المتوسط لا تفسر بالكامل ما يحدث في الهندسة غير المتوازنة. غالباً ما تكون الاستجابة الموضعية هي المشكلة الحقيقية، خاصة بالنسبة للأجزاء الدقيقة ذات الحساسية الاتجاهية أو منطق الدعم الضعيف.
الأجزاء ذات نقاط التلامس الضيقة أو الامتدادات الطويلة غير المدعومة تكون أكثر عرضة للترهل أو الالتواء أو عدم استقرار الشكل. لذلك فإن حالة الدعم أثناء مراحل الفرن ليست مجرد تفصيل إعداد بسيط، بل هي جزء من منطق قابلية التصنيع للجزء نفسه.
من منظور مراجعة التصميم، يمكن للهندسة الداعمة الجيدة أن تقلل المخاطر بشكل أكثر فعالية من محاولة تصحيح التشوه بعد ظهوره. غالبًا ما تكون حالة الاستقرار أثناء التحميل واحدة من أبسط وأكثر الطرق قيمة لتحسين اتساق التلبيد.
قبل الموافقة على النموذج الأولي أو إصدار الإنتاج، يجب مراجعة مخاطر إزالة المادة الرابطة والتلبيد بشكل صريح. يجب أن تتجاوز هذه المراجعة قابلية القولبة وأن تسأل عما إذا كان الجزء مستقرًا حقًا خلال مراحل الفرن. غالبًا ما يكمن الاختلاف بين جزء ينجح في أخذ العينات مرة واحدة وجزء يعمل باستمرار في الإنتاج بكميات كبيرة. إذا كنت بحاجة إلى مراجعة خاصة بالمشروع، يمكنك تقديم الرسومات لمراجعة عملية MIM.
ستحدد مراجعة DFM القوية عادةً ما إذا كانت الهندسة، واستراتيجية الدعم، وحساسية الانكماش، وتخصيص التفاوتات، وتخطيط الفحص متوافقة مع سلوك الفرن الفعلي. الرسومات التي تتضمن درجة المادة، والأبعاد الرئيسية، ومتطلبات التسطيح أو المحورية، وسمك المقطع، ومتطلبات تشطيب السطح، والمناطق الوظيفية الهامة يسهل مراجعتها لمخاطر جودة إزالة المادة الرابطة والتلبيد.
قبل إطلاق القالب، يجب على الفريق مراجعة توازن المقاطع وأسطح الدعم والمناطق الحساسة للانكماش والميزات التي قد تكون عرضة للخطر أثناء إزالة المادة الرابطة أو التلبيد. الهدف هو تقليل مخاطر الجودة قبل أن تصبح مشكلة تتطلب إجراءً تصحيحيًا.
هذا مهم لأن عدم الاستقرار في مرحلة الفرن يسهل منعه من خلال التصميم والتخطيط المبكر بدلاً من حله بعد بدء القولبة وأخذ العينات.
لا ينبغي أن تظل كل ميزة حرجة معتمدة كليًا على استقرار ما بعد التلبيد. بعض الأبعاد، خاصة تلك المرتبطة بالتسطيح أو المحاذاة أو الهندسة الحساسة للتشوه، قد تحتاج إلى استراتيجية ثانوية بدلاً من الاعتماد فقط على التحكم في مرحلة الفرن.
هذا ليس ضعفًا في العملية. غالبًا ما يكون القرار الهندسي الصحيح للإنتاج الضخم المستقر. من منظور OEM، الهدف ليس إجبار كل ميزة على حالة ما بعد التلبيد، بل تخصيص متطلبات الجودة بطريقة قابلة للتصنيع.
يجب مناقشة استراتيجية الدعم مبكرًا عندما يكون للجزء مساحة استناد محدودة، أو امتدادات طويلة، أو هندسة واضحة الحساسية للانحناء. الانتظار حتى يظهر الجزء اعوجاجًا أثناء العينات غالبًا ما يؤدي إلى تكلفة أعلى وتعقيد تصحيحي أكبر.
عمليًا، مراجعة الدعم المبكرة هي واحدة من أكثر الطرق فعالية لتقليل المفاجآت في مرحلة الفرن.
إزالة المادة الرابطة والتلبيد هما المرحلتان اللتان يتحول فيهما شكل MIM المقولب إلى مكون معدني نهائي حقيقي. تؤثران على الكثافة، الانكماش، ميل الانحناء، الاستقرار البعدي، وثباتية الإنتاج بطرق لا يمكن فهمها بالنظر إلى القولبة فقط.
لهذا السبب، يجب مراجعة جودة مرحلة الفرن كموضوع هندسي أساسي. الجزء ليس مناسبًا حقًا لتقنية MIM فقط لأنه يمكن قولبته. بل يجب أيضًا أن يكون قادرًا على المرور عبر إزالة المادة الرابطة والتلبيد بهندسة مضبوطة، وتكثيف مستقر، وجودة نهائية قابلة للتكرار.
ملاحظة هندسية: يجب تأكيد قدرة الكثافة النهائية، وسلوك الانكماش، والاستقرار البعدي، وملاحظات العيوب من خلال مراجعة DFM الخاصة بالمشروع، وأخذ العينات، وتخطيط الفحص، والتحقق من صحة العملية. كمرجع لخصائص المواد، يشير المصنعون عادةً إلى مصادر الصناعة مثل معيار MPIF 35-MIM حيثما ينطبق ذلك.
الخطوة التالية لمراجعة طلب عرض الأسعار (RFQ): إذا كان جزءك يتضمن مقاطع سميكة، أو امتدادات غير مدعومة، أو متطلبات تسطيح، أو ميزات محاذاة، أو أبعاد حساسة للانكماش،, أرسل الرسم الخاص بك للمراجعة قبل الأدوات أو أخذ العينات. تساعد المراجعة المبكرة في ربط الهندسة، ومخاطر إزالة المادة الرابطة، واستجابة التلبيد، ونقاط الفحص، وتخطيط العمليات الثانوية.
ليس بالضرورة. قد تؤدي درجة الحرارة الأعلى إلى تحسين التكثيف في بعض الحالات، ولكنها قد تزيد أيضًا من الانحناء أو عدم الاستقرار إذا لم تكن الهندسة ونطاق العملية متطابقين جيدًا. الهدف الحقيقي هو التكثيف المستقر مع الاحتفاظ بالهندسة المقبولة.
لأن إزالة المادة الرابطة عادة ما تكون أقل انتظامًا في المقاطع السميكة، مما يزيد من احتمالية عدم الاستقرار قبل وصول الجزء إلى مرحلة التلبيد. غالبًا ما يكون من الصعب إزالة المادة الرابطة من المناطق السميكة بشكل متسق مقارنة بالمقاطع المتوازنة.
يمكن تقديره والتخطيط له، لكن سلوك الإنتاج الفعلي لا يزال يعتمد على الهندسة وظروف الدعم واتساق مراحل الفرن. عمليًا، يجب التحقق من الانكماش من خلال أخذ عينات فعلية ومراجعة قائمة على DFM.
لأن نجاح القولبة لا يضمن استقرار مرحلة الفرن. قد تكشف إزالة المادة الرابطة والتلبيد عن حساسية خفية في الهيكل أو توازن المقطع أو تصميم الدعم أو الانتظام الداخلي لم تكن واضحة في الجزء الأخضر.
عندما يتأثر البعد بشدة بتغير الانكماش أو ميل التشوه أو حدود الاحتفاظ بالشكل في الحالة بعد التلبيد. غالبًا ما تكون هذه هي الاستراتيجية الصحيحة للإنتاج المستقر بدلاً من كونها مؤشرًا على ضعف التحكم في العملية.
لا. لكن الأجزاء ذات ظروف الدعم الضعيفة أو الامتدادات الطويلة غير المدعومة أو الهندسة الحساسة للتشوه غالبًا ما تحتاج إلى تخطيط دعم مبكر. يجب التعامل مع استراتيجية الدعم كجزء من مراجعة قابلية التصنيع، وليس فقط كخطوة تصحيحية بعد ظهور العيوب.
تشمل المعلومات المفيدة درجة المادة، الحجم الكلي، سمك الجدار، المقاطع السميكة، أسطح الدعم، الأبعاد الحرجة، متطلبات التسطيح أو المحاذاة، توقعات تشطيب السطح، وأي ميزات لا يمكن تصحيحها بعد التلبيد. تساعد هذه التفاصيل المهندسين في مراجعة مسارات إزالة المادة الرابطة، والمناطق الحساسة للانكماش، واستراتيجية الدعم، ونقاط الفحص، وما إذا كان ينبغي التخطيط لعمليات التحجيم أو التشطيب الثانوي.