Von Barcode-Scanning bis hin zu Echtzeit-Inventaraktualisierungen – erfahren Sie, wie wir Unternehmen dabei helfen, ihre Produkte effizient und sicher zu lagern und zu verwalten.

Kurz gesagt: Beim MIM beeinflussen Entbindern und Sintern die endgültige Teilequalität durch Steuerung der Binderentfernung, der Stabilität des Braunteils, der Verdichtung, der Schwindung, der Verzugsneigung und des Inspektionsfeedbacks. Diese Ofenphasen zeigen oft, ob eine gespritzte Geometrie zu einer wiederholbaren Metallkomponente werden kann.
Für schrittweise Prozessgrundlagen siehe MIM-Entbinderungsprozess und den MIM-Sinterprozess. Die technische Frage hier ist, ob ein gespritztes Teil die Entbinderung überstehen, sich vorhersagbar verdichten und eine akzeptable Geometrie während des gesamten Ofenzyklus beibehalten kann.
Teiledesign, Materialauswahl und Formbarkeit sind wichtig, aber sie bestimmen nicht vollständig, ob eine MIM-Komponente eine stabile Dichte, eine vorhersagbare Schwindung und eine akzeptable Endgeometrie erreicht. Viele kritische Qualitätsmerkmale treten später auf, wenn Entbinderung, Porenentwicklung, Verdichtung, Schwindung, Stützbedingungen und die tatsächliche Teilgeometrie während der Entbinderung und des Sinterns zu interagieren beginnen. Für eine breitere Sichtweise, wie diese Variablen zusammenwirken, siehe Faktoren, die die MIM-Teilequalität beeinflussen.
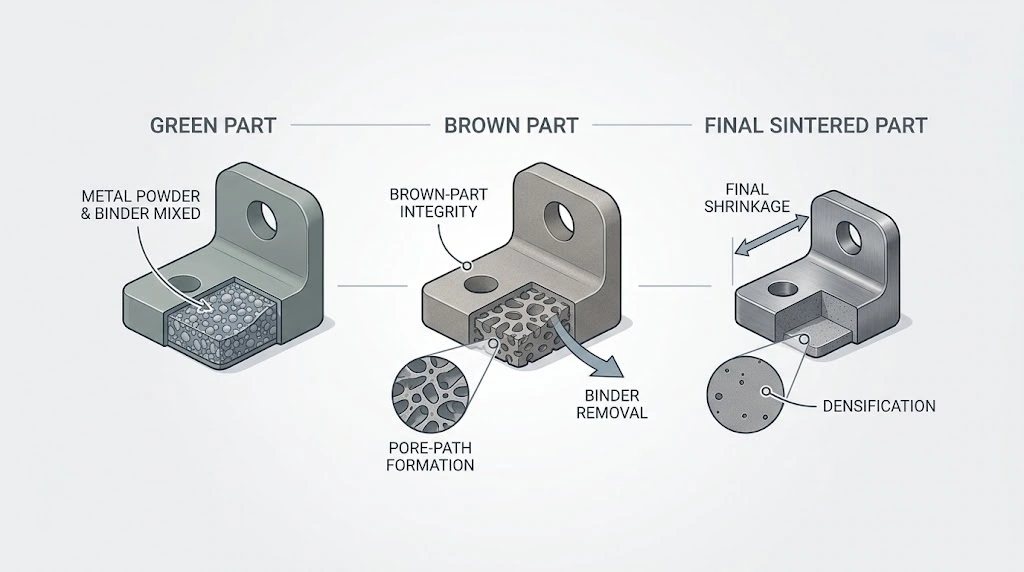
Kernpunkt: Die Entbinderung bereitet das Teil auf eine stabile Verdichtung vor; das Sintern bestimmt, wie sich Dichte, Schwindung und Endgeometrie entwickeln. Stabiles Sintern hängt daher von einer stabilen Entbinderung sowie einer geeigneten Teilgeometrie ab.
Ein gespritztes Grünteil kann korrekt aussehen und später im Ofen versagen. Entbinderung und Sintern sind die Stufen, in denen die Komponente von einer bindergestützten Feedstock-Form zu einem dichten Metallteil übergeht. Daher bestimmen diese Stufen oft die Enddichte, die Maßhaltigkeit und die Produktionsstabilität.
Viele Probleme in der Ofenphase treten erst auf, wenn Wandstärke, Massenverteilung, Stützbedingungen, das Verhalten bei der Entbinderung und die Verdichtungsreaktion zu wirken beginnen. Deshalb sollte die Überprüfung der Ofenphase sowohl Prozessbedingungen als auch Geometrie umfassen: Die Frage ist nicht nur, ob der Ofenzyklus kontrolliert wird, sondern ob das Teil so konstruiert ist, dass es diesen Zyklus vorhersagbar durchläuft.
Der MIM-Entbinderungsprozess entfernt den größten Teil des Bindersystems, während das Teil noch strukturell schwach ist. Eine stabile Entbinderungsstufe entfernt mehr als nur den Binder: Sie erhält die Integrität des Braunteils, schafft ein nutzbares Porennetzwerk und bereitet die Komponente auf eine wiederholbare Verdichtung vor. Wenn die Entfernung unvollständig, ungleichmäßig oder zu aggressiv für die Geometrie ist, kann eine versteckte Instabilität direkt in das Sintern übergehen.
Während der Entbinderung verliert das Grünteil allmählich den Binder, der für den Formfluss und die frühe Formunterstützung sorgte. Mit der Entfernung des Binders wird das Teil zerbrechlicher und geht in den Zustand des Braunteils über. Die Geometrie mag immer noch unverändert aussehen, aber ihre strukturelle Reserve ist viel geringer.
Hier werden Wandstärke, Übergangsdesign und lokale Massenkonzentrationen wichtiger. Ein Teil, das nach dem Spritzgießen akzeptabel erscheint, kann anfällig werden, sobald der Binder nicht mehr die gleiche innere Unterstützung bietet. Deshalb muss die Entbinderung sowohl als Prozessschritt als auch als Schritt zur strukturellen Stabilität betrachtet werden.
Die Entbinderung erzeugt das Porennetzwerk, das später den Gastransport und die Verdichtung unterstützt. Wenn sich dieser Weg gleichmäßig entwickelt, tritt der braune Teil mit besserer interner Konsistenz und einem vorhersagbareren Verhalten in das Sintern ein. Wenn er sich ungleichmäßig entwickelt, werden spätere Dichteschwankungen, Dimensionsabweichungen und Verzug schwieriger zu kontrollieren.
Dies ist auch der Grund, warum die Enddichte nicht nur in Bezug auf die Materialwahl oder die maximale Sintertemperatur diskutiert werden sollte. Die Dichtekonsistenz wird durch das beeinflusst, was zuvor während der Binderentfernung geschah und ob der braune Teil in einem stabilen Zustand gesintert wurde.
Unvollständige Entbinderung bedeutet, dass der Teil mit verbleibender binderbedingter Instabilität in das Sintern eingeht. Selbst wenn die gespritzte Form akzeptabel aussieht, ist der interne Zustand möglicherweise nicht mehr gleichmäßig genug für eine kontrollierte Verdichtung. Rissbildung, Blasenbildung, innere Schwäche und ungleichmäßige Reaktion können daher erst sichtbar werden, nachdem der Teil spätere Ofenstufen erreicht hat.
In der Praxis erklärt dies, warum eine Komponente die Forminspektion bestehen und dennoch während des Sintervorgangs versagen kann. Der grüne Teil zeigt möglicherweise nicht das Problem; das Sintern kann einfach Instabilitäten verstärken, die nach der Entbinderung bereits vorhanden waren.
Dicke Abschnitte sind schwieriger gleichmäßig zu entbindern, da der interne Pfad für die Binderentfernung länger ist und die lokale thermische Reaktion normalerweise weniger ausgewogen ist. Blockartige oder schwere Massenbereiche sind daher empfindlicher gegenüber Binderentfernungsinstabilitäten als Abschnitte mit gleichmäßiger Wandstärke.
Deshalb kann das Kernen, die kontrollierte Abschnittsgestaltung und eine ausgewogene Geometrie mehr als nur das Formverhalten verbessern. Im MIM ist ein dicker Abschnitt oft ein Merkmal mit Entbinderungsrisiko sowie ein Anliegen hinsichtlich Gewicht oder Füllung.

Konstruktionshinweis: Ein Teil, das sich im Spritzguss gut füllen lässt, kann dennoch ein Entbinderungsrisiko darstellen, wenn die internen Binderentfernungswege zu lang sind oder die lokale Massenkonzentration zu hoch ist.
Eine ausgewogene Wandstärke verkürzt und gleicht die Binderentfernungspfade aus, während konzentrierte Masse den internen Transport weniger gleichmäßig macht. Deshalb reicht die Formbarkeit allein nicht aus, um das Risiko in den Ofenstufen zu beurteilen.
Das Sintern ist die Stufe, in der der entbundene Teil verdichtet, schrumpft und seine endgültige metallische Struktur entwickelt. Es beeinflusst direkt die Dichte und das Dimensionsverhalten, aber das Produktionsziel ist nicht nur die Verdichtung allein. Der Teil muss auch eine akzeptable Geometrie beibehalten und dieses Ergebnis von Charge zu Charge wiederholen.
Wenn der Teil unter kontrollierten Bedingungen erhitzt wird, binden sich Metallpartikel stärker, die Porosität nimmt ab und die Struktur wird konsolidierter. Dies beeinflusst die mechanische Stabilität, das Dimensionsverhalten und die allgemeine Teilekonsistenz.
Die Verdichtung ist nicht in jeder Geometrie gleichmäßig. Dicke Abschnitte, abrupte Übergänge und eine unausgewogene Massenverteilung können anders reagieren als stabilere Layouts, sodass ein Teil eine akzeptable Durchschnittsdichte erreichen kann, während er dennoch lokale Verformungen oder Dimensionsabweichungen aufweist.
Aufheizrate, Haltezeitstrategie und die gesamte Temperaturregelung beeinflussen, wie sich die Metallstruktur entwickelt und wie gleichmäßig sich das Teil verhält. Das Ziel ist nicht einfach eine höhere Temperatur oder ein längeres Halten, sondern eine kontrollierte Verdichtung mit akzeptabler Geometrieerhaltung und reproduzierbarem Produktionsverhalten.
Das Sintern verursacht den größten Teil der Endschwindung bei MIM. Diese Schwindung ist notwendig, aber nicht automatisch gleichmäßig. Das Teil muss schrumpfen, während eine akzeptable Geometrie, ein stabiles Stützverhalten und eine logische Dimensionskontrolle beibehalten werden. Für eine tiefere Prozessdiskussion siehe MIM-Sinterschwindung.
Die Schwindung sollte daher nicht nur als Werkzeugkompensationszahl behandelt werden. Ausgeglichene Formen schrumpfen normalerweise vorhersagbarer, während ungestützte Spannweiten, abrupte Querschnittsänderungen und asymmetrische Massenverteilung die endgültige Reaktion schwerer kontrollierbar machen.
Die Sinteratmosphäre beeinflusst die chemische Stabilität, die Oberflächenbeschaffenheit und die Gesamtqualität der endgültigen Struktur. Wenn die Atmosphärenkontrolle nicht für das Materialsystem geeignet ist, kann das Teil inkonsistente Eigenschaften oder unerwartete Qualitätsschwankungen aufweisen.
Die endgültige Teilequalität wird daher nicht allein durch die Dichte definiert. Chemiekontrolle, strukturelle Gleichmäßigkeit und das Dimensionsergebnis müssen aufeinander abgestimmt bleiben, damit die Komponente wie vorgesehen funktioniert.
Die Stützbedingung ist einer der wichtigsten geometriebezogenen Faktoren während des Sinterprozesses. Ein Teil mit einer stabilen Auflagefläche hat im Allgemeinen eine bessere Chance, seine Form zu erhalten, als eines mit begrenztem Kontakt, langen ungestützten Spannweiten oder stark asymmetrischer Masse.
Die Unterstützung sollte nicht nur als Befestigungsproblem behandelt werden, das nach Auftreten von Verzug gelöst wird. Aus DFM-Sicht gehört das Stützverhalten in die Diskussionen über Teilekonstruktion und Prozessplanung, bevor Entscheidungen über Werkzeuge und Produktion finalisiert werden.

Prozess-Erkenntnis: Schwindungsprobleme sind oft Geometrie- und Stützprobleme, bevor sie zu Ofeneinstellungsproblemen werden.
Eine ausgewogene Querschnittsgestaltung und eine stabile Auflagefläche erleichtern die Kontrolle der Schwindung, während asymmetrische Masse, abrupte Übergänge und begrenzte Unterstützung die Wahrscheinlichkeit von Verzug und Dimensionsdrift während der Verdichtung erhöhen.
Viele Qualitätsprobleme in der Ofenphase sind nicht zufällig. Sie spiegeln in der Regel eine Kombination aus Geometrieempfindlichkeit, Entbinderungsverhalten, Verdichtungsreaktion und Stützbedingung wider. Deshalb sollten diese Fehler als technische Signale und nicht als isolierte Symptome analysiert werden.
Die nützlichste Diagnose besteht darin, jeden sichtbaren Defekt mit den Entbinderungs-, Sinter-, Geometrie- oder Stützbedingungen zu verbinden, die ihn verursachen können.
Blasenbildung und Rissbildung sind oft auf instabile Binderentfernung, internes Druckungleichgewicht oder Geometrien zurückzuführen, die das Entbindern nicht gut vertragen. Diese Defekte können früh auftreten oder mit zunehmender thermischer Belastung deutlicher werden.
Aus Projektsicht deuten diese Probleme oft darauf hin, dass die Entbinderungseignung nicht vollständig auf die Wandstärke, die Massenverteilung oder das Prozessfenster abgestimmt war. Der sichtbare Defekt ist nur das letzte Symptom. Das eigentliche Problem liegt meist früher in der Ursachenkette.
Durchhängen und Verzug sind meist auf eine schlechte Formstabilität während der Ofenprozesse zurückzuführen. Lange ungestützte Spannweiten, schwacher Auflagekontakt und asymmetrische Geometrie können die Wahrscheinlichkeit von Verformungen erhöhen.
Der wichtige Punkt ist, dass Verzug nicht immer allein durch Anpassung des Ofens gelöst wird. In vielen Fällen treibt die Geometrie selbst das Risiko an. Deshalb sollte Verzug als ein Problem der Wechselwirkung zwischen Design und Prozess behandelt werden und nicht nur als ein Problem der Ofeneinstellung. Für tieferen Kontext siehe Sinterverzug bei MIM.
Dichteschwankungen und Maßabweichungen deuten oft darauf hin, dass das Bauteil während des Entbinderns oder Sinterns nicht gleichmäßig reagiert. Die Ursache kann in einer ungleichmäßigen Struktur, instabilem Ofenverhalten oder einer Geometrie liegen, die nicht gleichmäßig schwindet.
Daher sollte die endgültige Bauteilabweichung nicht nur als Prüfergebnis betrachtet werden. Sie ist oft das sichtbare Ergebnis einer vorherigen Prozessinstabilität.
Wenn ein MIM-Teil Blasenbildung, Rissbildung, Verzug, Dichtevariation oder Dimensionsdrift aufweist, sollte das Problem durch die Ofen-Kettenreaktion zurückverfolgt werden, anstatt nur als Fehler bei der Endkontrolle behandelt zu werden. Die folgende Tabelle ist ein praktischer Leitfaden für frühe DFM-Diskussionen und Feedback zur Musterung.
| Sichtbares Qualitätssignal | Wahrscheinliche Ursache im Ofenstadium zur Überprüfung | Was vor der Probenahme oder Freigabe der Produktion zu bestätigen ist |
|---|---|---|
| Blasenbildung oder Rissbildung | Ungleichmäßige Entbinderung, Innendruck, Empfindlichkeit bei dickwandigen Teilen oder instabile Festigkeit des Braunteils. | Wandstärke, Massenkonzentration, Entbinderungspfad, Entbinderungsfenster und ob Kernbildung oder Querschnittsausgleich erforderlich ist. |
| Verzug oder Einsinken | Instabiler Stützungszustand, asymmetrische Schwindungsreaktion, schwache Kontaktfläche oder langer ungestützter Bereich. | Stützebene, Setzerstrategie, Auflageorientierung, Spannweite und ob verzugs-empfindliche Merkmale eine sekundäre Kontrolle benötigen. |
| Dichteschwankung | Nicht-uniforme Porenstruktur, instabile Entbinderungs-Vollständigkeit oder ungleichmäßige Verdichtungsreaktion während des Sinterns. | Gleichmäßigkeit des Braunteils, Sinterprofil, Materialreaktion, Querschnittsausgleich und Inspektionspunkte für dichtebezogene Variationen. |
| Maßliche Drift | Geometrie-bedingte Schwindungsvariation, Grenzen der Werkzeugkompensation oder Risiko des Formverlusts im Ofenstadium. | Schwindungsempfindliche Abmessungen, Toleranzzuweisung, Machbarkeit im gesinterten Zustand und ob Kalibrierung oder sekundäre Nachbearbeitung erforderlich ist. |
Anmerkung zum Inspektionsfeedback: Defekte nach dem Entbindern oder Sintern sollten in die Geometrieüberprüfung, die Stützplanung, die Schwindungskontrolle und die Validierungsstrategie einfließen. Sehen Sie XTMIMs MIM-Prüf- und Testkapazität wie die Inspektion Zeichnungsprüfung, Musterfreigabe, Produktionsverifizierung und Versandfreigabe verbinden kann.
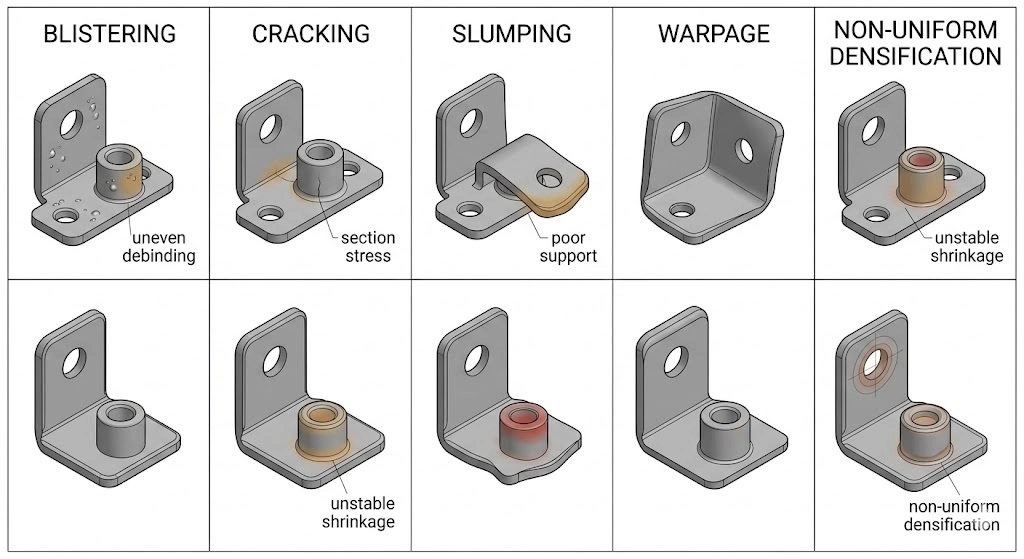
Diagnostische Erkenntnis: Die meisten Entbinderungs- und Sinterfehler sind nicht zufällig. Sie spiegeln in der Regel eine nachvollziehbare Diskrepanz zwischen Geometrie, Entbinderungsverhalten, Schwindungsreaktion und Auflagerlogik wider.
Die Defektkarte verbindet sichtbare Qualitätsprobleme mit wahrscheinlichen Ursachen im Ofenstadium. Blasenbildung, Rissbildung, Verzug und Dichteschwankungen sind leichter zu diagnostizieren, wenn sie auf den zugrunde liegenden Entbinderungs- oder Sintermechanismus zurückgeführt werden, anstatt als isolierte Symptome behandelt zu werden.
Nicht jede MIM-Geometrie birgt das gleiche Ofenstufenrisiko. Einige Konstruktionen sind von Natur aus stabiler, während andere wesentlich empfindlicher auf das Entbinderungsverhalten, Schwindungskräfte und Auflagerbedingungen reagieren. Dies ist einer der Hauptgründe, warum sich zwei Teile aus demselben Material in der Produktion sehr unterschiedlich verhalten können.
Für die Stabilität im Ofenstadium sind die Geometriefunktionen, die die meiste Aufmerksamkeit verdienen, dicke Querschnitte, abrupte Übergänge, asymmetrische Massenverteilung, schwache Auflageflächen und lange ungestützte Spannweiten.
Dicke Querschnitte sind schwieriger zu entbindern und reagieren beim Sintern oft weniger gleichmäßig. Abrupte Übergänge zwischen schweren und leichten Querschnitten können zudem lokale Spannungen erhöhen und die Wahrscheinlichkeit von Verzug oder Maßabweichungen steigern.
In der Praxis verbessern ausgewogenere Querschnitte und sanftere Übergänge oft nicht nur die Herstellbarkeit, sondern auch die Ofenstufenstabilität. Daher sollte die Geometrie im Hinblick auf das Prozessverhalten und nicht nur auf die Formdefinition überprüft werden.
Eine asymmetrische Massenverteilung erschwert die Kontrolle des Schwindungsverhaltens, da verschiedene Bereiche des Teils unter thermischer Belastung nicht gleich reagieren. Eine Seite kann sich anders zusammenziehen oder setzen als eine andere, insbesondere bei begrenzter Auflagerung.
Dies ist wichtig, weil durchschnittliche Schwindungsannahmen nicht vollständig erklären, was bei unausgeglichener Geometrie passiert. Die lokale Reaktion ist oft das eigentliche Problem, insbesondere bei Präzisionsteilen mit Richtungsempfindlichkeit oder schwacher Auflagerlogik.
Teile mit schmalen Kontaktpunkten oder langen ungestützten Spannweiten sind anfälliger für Durchhängen, Verzug oder instabile Formhaltung. Der Auflagezustand während der Ofenphasen ist daher kein nebensächliches Einrichtungsdetail. Er ist Teil der fertigungsgerechten Logik des Teils selbst.
Aus Sicht der Konstruktionsprüfung kann eine gute Auflagegeometrie das Risiko oft effektiver reduzieren als der Versuch, Verzug nachträglich zu korrigieren. Ein stabiler Auflagezustand ist häufig eine der einfachsten und wertvollsten Maßnahmen zur Verbesserung der Sinterkonsistenz.
Vor der Prototypenfreigabe oder Produktionsfreigabe sollte das Risiko beim Entbindern und Sintern explizit überprüft werden. Diese Überprüfung sollte über die Formbarkeit hinausgehen und fragen, ob das Teil wirklich stabil durch die Ofenstufen ist. Dort liegt oft der Unterschied zwischen einem Teil, das einmal erfolgreich bemustert wird, und einem Teil, das in der Volumenproduktion konstant läuft. Wenn Sie eine projektspezifische Überprüfung benötigen, können Sie Zeichnungen zur MIM-Prozessprüfung einreichen.
Eine starke DFM-Prüfung identifiziert in der Regel, ob Geometrie, Stützstrategie, Schwindungsempfindlichkeit, Toleranzzuweisung und Inspektionsplanung mit dem realen Ofenverhalten übereinstimmen. Zeichnungen, die Werkstoffgüte, Schlüsselabmessungen, Ebenheits- oder Koaxialitätsanforderungen, Schnittdicke, Oberflächenanforderungen und kritische Funktionsbereiche enthalten, lassen sich leichter auf Risiken für die Entbinderungs- und Sinterqualität prüfen.
Vor der Werkzeugfreigabe sollte das Team Querschnittsbalance, Auflageflächen, schwindungsempfindliche Bereiche und Merkmale prüfen, die während des Entbinderns oder Sinterns anfällig sein könnten. Ziel ist es, das Qualitätsrisiko zu reduzieren, bevor es zu einem Korrekturmaßnahmenproblem wird.
Dies ist wichtig, weil Instabilität in der Ofenphase durch Konstruktion und frühzeitige Planung viel einfacher zu verhindern ist, als nachdem Werkzeugbau und Bemusterung bereits im Gange sind.
Nicht jedes kritische Merkmal sollte vollständig von der gesinterten Stabilität abhängen. Einige Maße, insbesondere solche, die mit Ebenheit, Ausrichtung oder verzugsempfindlicher Geometrie verbunden sind, benötigen möglicherweise eine sekundäre Strategie, anstatt sich nur auf die Ofenphasenkontrolle zu verlassen.
Dies ist keine Prozessschwäche. Es ist oft die richtige konstruktive Entscheidung für eine stabile Massenproduktion. Aus OEM-Sicht geht es nicht darum, jedes Merkmal in den gesinterten Zustand zu zwingen, sondern die Qualitätsanforderungen fertigungsgerecht zu verteilen.
Die Auflagerstrategie sollte frühzeitig besprochen werden, wenn das Teil eine begrenzte Auflagefläche, lange Spannweiten oder eine Geometrie aufweist, die offensichtlich verzugsempfindlich ist. Bis zur Musterung zu warten, bis das Teil Verzug zeigt, führt oft zu höheren Kosten und mehr Korrekturaufwand.
In der Praxis ist die frühzeitige Überprüfung der Auflagerung eine der effektivsten Methoden, um Überraschungen in der Ofenphase zu reduzieren.
Entbindern und Sintern sind die Phasen, in denen eine gespritzte MIM-Form zu einem echten fertigen Metallbauteil wird. Sie beeinflussen Dichte, Schwindung, Verzugsneigung, Maßhaltigkeit und Produktionskonsistenz in einer Weise, die allein durch das Spritzgießen nicht verstanden werden kann.
Aus diesem Grund sollte die Ofenphasenqualität als zentrales technisches Thema betrachtet werden. Ein Teil ist nicht allein deshalb für MIM geeignet, weil es spritzgegossen werden kann. Es muss auch in der Lage sein, das Entbindern und Sintern mit kontrollierter Geometrie, stabiler Verdichtung und wiederholbarer Endqualität zu durchlaufen.
Technischer Hinweis: Enddichtefähigkeit, Schwindungsverhalten, Dimensionsstabilität und Fehlerfeedback sollten durch projektspezifische DFM-Prüfung, Bemusterung, Inspektionsplanung und Prozessvalidierung bestätigt werden. Als Referenz für Materialeigenschaften verweisen Hersteller, wo zutreffend, üblicherweise auf Branchenquellen wie den MPIF Standard 35-MIM.
Nächster Schritt für die RFQ-Prüfung: Wenn Ihr Teil dicke Abschnitte, ungestützte Spannweiten, Ebenheitsanforderungen, Ausrichtungsmerkmale oder schwindungsempfindliche Abmessungen enthält, Reichen Sie Ihre Zeichnung zur Prüfung ein vor der Werkzeugerstellung oder Bemusterung. Eine frühzeitige Überprüfung hilft, Geometrie, Entbinderungsrisiko, Sinterverhalten, Inspektionspunkte und die Planung von Sekundärbearbeitungen zu verbinden.
Nicht unbedingt. Eine höhere Temperatur kann in manchen Fällen die Verdichtung verbessern, aber auch den Verzug oder die Instabilität erhöhen, wenn Geometrie und Prozessfenster nicht gut aufeinander abgestimmt sind. Das eigentliche Ziel ist eine stabile Verdichtung mit akzeptabler Geometrieerhaltung.
Weil die Binderentfernung in schwereren Querschnitten meist weniger gleichmäßig ist, was die Wahrscheinlichkeit von Instabilität erhöht, bevor das Teil das Sintern erreicht. Dicke Zonen sind oft schwieriger konsistent zu entbindern als ausgewogene Wandquerschnitte.
Sie kann abgeschätzt und eingeplant werden, aber das tatsächliche Produktionsverhalten hängt dennoch von Geometrie, Auflagebedingungen und der Konsistenz der Ofenstufe ab. In der Praxis sollte die Schwindung durch tatsächliche Bemusterung und DFM-basierte Prüfung validiert werden.
Weil der Erfolg beim Spritzgießen keine Stabilität in der Ofenstufe garantiert. Entbindern und Sintern können versteckte Empfindlichkeiten in der Struktur, im Querschnittsausgleich, in der Auflageauslegung oder in der inneren Gleichmäßigkeit offenbaren, die im Grünling nicht offensichtlich waren.
Wenn das Maß stark von Schwindungsschwankungen, Verzugsneigung oder Formhaltigkeitsgrenzen im gesinterten Zustand beeinflusst wird. Dies ist oft die richtige Strategie für eine stabile Produktion und nicht ein Hinweis auf schwache Prozesskontrolle.
Nein. Aber Teile mit schwachen Auflagebedingungen, langen ungestützten Spannweiten oder verzugsempfindlicher Geometrie benötigen oft eine frühzeitige Auflageplanung. Die Auflagestrategie sollte als Teil der fertigungsgerechten Konstruktionsprüfung behandelt werden, nicht nur als korrigierender Schritt nach Auftreten von Fehlern.
Nützliche Informationen umfassen Werkstoffgüte, Gesamtgröße, Wandstärke, dicke Abschnitte, Auflageflächen, kritische Abmessungen, Ebenheits- oder Ausrichtungsanforderungen, Erwartungen an die Oberflächengüte und alle Merkmale, die nach dem Sintern nicht korrigiert werden können. Diese Details helfen Ingenieuren bei der Überprüfung von Entbinderungspfaden, schwindungsempfindlichen Bereichen, Stützstrategien, Inspektionspunkten und ob Kalibrierung oder Nachbearbeitung geplant werden sollte.