Barkod taramadan gerçek zamanlı envanter güncellemelerine kadar, işletmelerin ürünlerini verimli ve güvenli bir şekilde depolamasına ve yönetmesine nasıl yardımcı olduğumuzu öğrenin.

Hızlı özet: MIM'de bağlayıcı giderme ve sinterleme, bağlayıcı uzaklaştırma, kahverengi parça stabilitesi, yoğunlaştırma, büzülme, distorsiyon eğilimi ve muayene geri bildirimini kontrol ederek nihai parça kalitesini etkiler. Bu fırın aşamaları genellikle kalıplanmış bir geometrinin tekrarlanabilir bir metal bileşen haline gelip gelemeyeceğini ortaya çıkarır.
Adım adım süreç temelleri için şuraya bakın MIM bağlayıcı giderme prosesi ve MIM sinterleme prosesi. Buradaki mühendislik sorusu, kalıplanmış bir parçanın bağlayıcı gidermeye dayanıp dayanamayacağı, öngörülebilir şekilde yoğunlaşıp yoğunlaşamayacağı ve tam fırın döngüsü boyunca kabul edilebilir geometriyi koruyup koruyamayacağıdır.
Parça tasarımı, malzeme seçimi ve kalıplama fizibilitesi önemlidir, ancak bir MIM bileşeninin kararlı yoğunluğa, öngörülebilir büzülmeye ve kabul edilebilir nihai geometriye ulaşacağını tam olarak belirlemezler. Birçok kritik kalite sonucu daha sonra ortaya çıkar; bağlayıcı giderme, gözenek evrimi, yoğunlaşma, büzülme, destek koşulları ve gerçek parça geometrisi, bağlayıcı giderme ve sinterleme sırasında etkileşime girmeye başladığında. Bu değişkenlerin birlikte nasıl çalıştığına dair daha geniş bir bakış için şuraya bakın MIM parça kalitesini etkileyen faktörler.
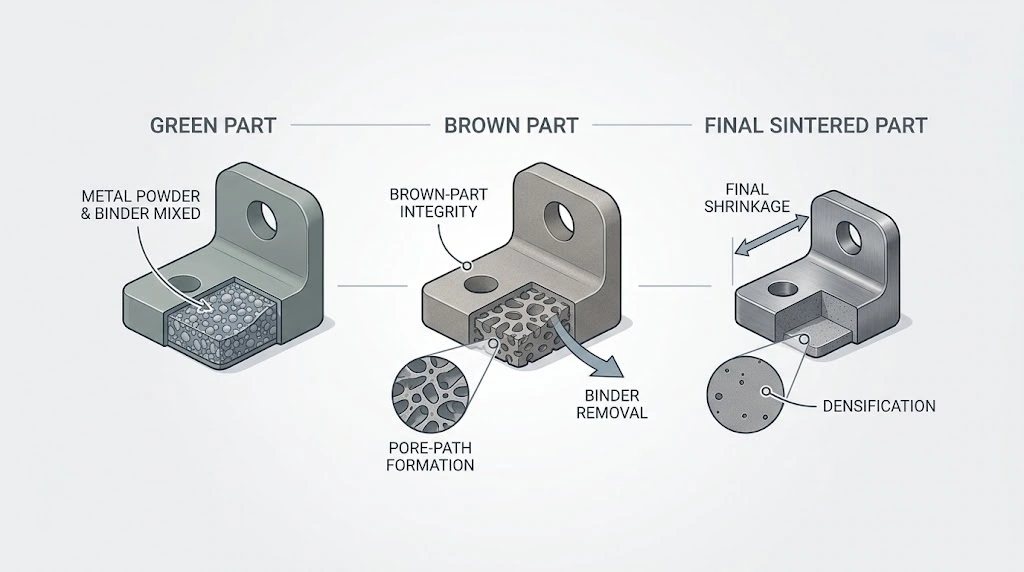
Önemli nokta: Bağlayıcı giderme, parçayı kararlı yoğunlaşma için hazırlar; sinterleme, yoğunluğun, büzülmenin ve nihai geometrinin nasıl geliştiğini belirler. Bu nedenle kararlı sinterleme, uygun parça geometrisi kadar kararlı bağlayıcı gidermeye de bağlıdır.
Kalıplanmış yeşil bir parça doğru görünebilir ve daha sonra fırında başarısız olabilir. Bağlayıcı giderme ve sinterleme, bileşenin bağlayıcı destekli bir besleme stoğu şeklinden yoğun bir metal parçaya geçtiği yerdir, bu nedenle bu aşamalar genellikle nihai yoğunluğu, boyutsal tutarlılığı ve üretim stabilitesini belirler.
Birçok fırın aşaması sorunu, yalnızca kesit kalınlığı, kütle dağılımı, destek koşulu, bağlayıcı giderme davranışı ve yoğunlaşma tepkisi birlikte hareket etmeye başladığında ortaya çıkar. Bu nedenle fırın aşaması incelemesi hem süreç koşullarını hem de geometriyi içermelidir: soru yalnızca fırın döngüsünün kontrol edilip edilmediği değil, parçanın bu döngüde öngörülebilir şekilde ilerleyecek şekilde tasarlanıp tasarlanmadığıdır.
MIM bağlayıcı giderme işlemi, parça hala yapısal olarak zayıfken bağlayıcı sisteminin çoğunu giderir. Kararlı bir bağlayıcı giderme aşaması, bağlayıcıyı gidermekten daha fazlasını yapar: kahverengi parça bütünlüğünü korur, kullanılabilir bir gözenek ağı oluşturur ve bileşeni tekrarlanabilir yoğunlaşma için hazırlar. Giderme eksik, düzensiz veya geometri için çok agresifse, gizli dengesizlik doğrudan sinterlemeye taşınabilir.
Bağlayıcı giderme sırasında, yeşil parça, kalıplama akışını ve erken aşama şekil desteğini sağlayan bağlayıcıyı kademeli olarak kaybeder. Bağlayıcı çıkarıldıkça, parça daha kırılgan hale gelir ve kahverengi parça durumuna girer. Geometri hala değişmemiş görünebilir, ancak yapısal marjı çok daha düşüktür.
Burası kesit kalınlığının, geçiş tasarımının ve yerel kütle konsantrasyonunun daha önemli olmaya başladığı yerdir. Kalıplamadan sonra kabul edilebilir görünen bir parça, bağlayıcı artık aynı iç desteği sağlamadığında savunmasız hale gelebilir, bu nedenle bağlayıcı giderme hem bir süreç adımı hem de bir yapısal stabilite adımı olarak gözden geçirilmelidir.
Bağlayıcı giderme, daha sonra gaz taşınması ve yoğunlaşmayı destekleyen gözenek ağını oluşturur. Bu yolak tekdüze geliştiğinde, kahverengi parça daha iyi iç tutarlılık ve daha öngörülebilir bir tepki ile sinterlemeye girer. Düzensiz geliştiğinde, sonraki yoğunluk değişimi, boyutsal sapma ve bozulma kontrol edilmesi daha zor hale gelir.
Nihai yoğunluğun yalnızca malzeme seçimi veya en yüksek sinterleme sıcaklığı açısından tartışılmaması da bu yüzdendir. Yoğunluk tutarlılığı, bağlayıcı giderme sırasında daha önce yaşananlardan ve kahverengi parçanın sinterlemeye kararlı bir durumda ulaşıp ulaşmadığından etkilenir.
Eksik bağlayıcı giderme, parçanın kalan bağlayıcıyla ilgili kararsızlıkla sinterlemeye girmesi anlamına gelir. Kalıplanmış şekil kabul edilebilir görünse bile, iç durum kontrollü yoğunlaşma için yeterince tekdüze olmayabilir. Bu nedenle çatlama, kabarma, iç zayıflık ve düzensiz tepki, parça daha sonraki fırın aşamalarına ulaştıktan sonra görünebilir.
Uygulamada bu, bir bileşenin kalıplama denetimini geçip hala sinterleme sırasında arızalanmasının nedenini açıklar. Yeşil parça sorunu göstermeyebilir; sinterleme, bağlayıcı giderme sonrası zaten mevcut olan kararsızlığı basitçe büyütebilir.
Kalın kesitlerin tekdüze bağlayıcı gidermesi daha zordur çünkü bağlayıcı giderme için iç yol daha uzundur ve yerel termal tepki genellikle daha az dengelidir. Bu nedenle, blok veya ağır kütleli alanlar, daha tekdüze duvar kalınlığına sahip kesitlere göre bağlayıcı giderme kararsızlığına daha duyarlıdır.
Bu nedenle, oyma (coring), kontrollü kesit tasarımı ve dengeli geometri, yalnızca kalıplama davranışından daha fazlasını iyileştirebilir. MIM'de kalın bir kesit, ağırlık veya dolum endişesinin yanı sıra bir bağlayıcı giderme riski özelliğidir.

Tasarım çıkarımı: Kalıplamada iyi dolduran bir parça, iç bağlayıcı giderme yolları çok uzunsa veya yerel kütle yoğunlaşması çok yüksekse yine de bağlayıcı giderme riski oluşturabilir.
Dengeli duvar kalınlığı bağlayıcı giderme yollarını kısaltır ve eşitlerken, konsantre kütle iç taşımayı daha az tekdüze hale getirir. Bu nedenle, yalnızca kalıplanabilirlik fırın aşaması riskini değerlendirmek için yeterli değildir.
Sinterleme, bağlayıcısı giderilmiş parçanın yoğunlaştığı, büzüldüğü ve nihai metalik yapısını geliştirdiği aşamadır. Yoğunluğu ve boyutsal tepkiyi doğrudan etkiler, ancak üretim hedefi yalnızca yoğunlaşma değildir. Parça ayrıca kabul edilebilir geometriyi korumalı ve bu sonucu partiden partiye tekrarlamalıdır.
Parça kontrollü koşullar altında ısıtıldıkça, metal parçacıklar daha güçlü bağlanır, gözeneklilik azalır ve yapı daha konsolide hale gelir. Bu, mekanik kararlılığı, boyutsal tepkiyi ve genel parça tutarlılığını etkiler.
Yoğunlaşma her geometride eşit derecede tekdüze değildir. Kalın kesitler, ani geçişler ve dengesiz kütle dağılımı, daha kararlı düzenlemelerden farklı yanıt verebilir, bu nedenle bir parça yerel bozulma veya boyutsal sapma gösterirken bile kabul edilebilir ortalama yoğunluğa ulaşabilir.
Isıtma hızı, bekleme stratejisi ve genel sıcaklık kontrolü, metal yapısının nasıl geliştiğini ve parçanın ne kadar homojen tepki verdiğini etkiler. Amaç sadece daha yüksek bir sıcaklık veya daha uzun bir bekleme süresi değil, kabul edilebilir geometri tutma ve tekrarlanabilir üretim davranışı ile kontrollü yoğunlaştırmadır.
Sinterleme, MIM'deki nihai büzülmenin çoğunu sağlar. Bu büzülme gereklidir, ancak otomatik olarak homojen değildir. Parça, kabul edilebilir geometriyi, destek davranışını ve boyutsal mantığı korurken kasılmalıdır. Daha derin bir proses tartışması için şuraya bakın: MIM sinterleme büzülmesi.
Büzülme bu nedenle yalnızca bir kalıp telafisi sayısı olarak ele alınmamalıdır. Dengeli şekiller genellikle daha öngörülebilir şekilde büzülürken, desteksiz açıklıklar, ani kesit değişiklikleri ve asimetrik kütle dağılımı nihai tepkinin kontrolünü zorlaştırır.
Sinterleme atmosferi, kimyasal kararlılığı, yüzey koşulunu ve nihai yapının genel kalitesini etkiler. Atmosfer kontrolü malzeme sistemi için uygun değilse, parça tutarsız özellikler veya beklenmeyen kalite değişkenliği gösterebilir.
Bu nedenle nihai parça kalitesi yalnızca yoğunluk ile tanımlanmaz. Bileşenin amaçlandığı gibi performans göstermesi için kimya kontrolü, yapısal homojenlik ve boyutsal sonuçların tümünün uyumlu kalması gerekir.
Destek koşulu, sinterleme sırasında geometriyle ilgili en önemli faktörlerden biridir. Kararlı bir destek yüzeyine sahip bir parça, sınırlı temasa, uzun desteksiz açıklıklara veya güçlü asimetrik kütleye sahip bir parçaya göre şeklini koruma konusunda genellikle daha iyi bir şansa sahiptir.
Çarpılma göründükten sonra çözülecek bir fikstür sorunu olarak değil, destek ele alınmalıdır. Bir DFM perspektifinden, destek davranışı, kalıp ve üretim kararları kesinleşmeden önce parça tasarımı ve proses planlama tartışmalarına aittir.

Süreç çıkarımı: Büzülme sorunları, fırın ayarı sorunları haline gelmeden önce genellikle geometri ve destek sorunlarıdır.
Dengeli kesit düzeni ve kararlı bir destek yüzeyi büzülmeyi kontrol etmeyi kolaylaştırırken, asimetrik kütle, ani geçişler ve sınırlı destek, yoğunlaştırma sırasında çarpılma ve boyutsal kayma olasılığını artırır.
Fırın aşamasındaki birçok kalite sorunu rastgele değildir. Genellikle geometri hassasiyeti, bağlayıcı giderme davranışı, yoğunlaşma tepkisi ve destek koşulunun bir kombinasyonunu yansıtırlar. Bu nedenle bu kusurlar izole semptomlar yerine mühendislik sinyalleri olarak analiz edilmelidir.
En faydalı teşhis, görünen her kusuru, onu üretebilecek bağlayıcı giderme, sinterleme, geometri veya destek koşullarıyla ilişkilirmektir.
Kabarcık ve çatlama genellikle kararsız bağlayıcı giderme, iç basınç dengesizliği veya bağlayıcı gidermeyi iyi tolere etmeyen geometri ile ilişkilidir. Bu kusurlar erken ortaya çıkabilir veya termal maruziyet devam ettikçe daha belirgin hale gelebilir.
Bir proje incelemesi açısından bakıldığında, bu sorunlar genellikle bağlayıcı giderme uygunluğunun kesit kalınlığı, kütle dağılımı veya proses penceresi ile tam olarak uyumlu olmadığını gösterir. Görünür kusur yalnızca son semptomdur. Asıl sorun genellikle neden zincirinde daha erken bir aşamadadır.
Sarkma ve eğrilme genellikle fırın aşamalarında zayıf şekil koruması ile bağlantılıdır. Uzun desteksiz açıklıklar, zayıf destek teması ve asimetrik geometri, distorsiyon olasılığını artırabilir.
Önemli nokta, deformasyonun yalnızca fırını ayarlayarak çözülmediğidir. Birçok durumda, geometrinin kendisi riski yönlendirir. Bu nedenle, çarpılma yalnızca bir fırın ayarı sorunu olarak değil, bir tasarım-işlem etkileşim sorunu olarak ele alınmalıdır. Daha derin bağlam için inceleyin MIM'de sinterleme deformasyonu.
Yoğunluk değişimi ve boyutsal sapma genellikle parçanın bağlayıcı giderme veya sinterleme sırasında düzgün tepki vermediğini gösterir. Sorun, dengesiz yapı, kararsız fırın davranışı veya dengeli bir şekilde büzülmeyen geometriden kaynaklanabilir.
Bu nedenle nihai parça varyasyonu yalnızca bir muayene sonucu olarak ele alınmamalıdır. Genellikle daha önceki proses aşaması kararsızlığının görünür sonucudur.
Bir MIM parçası kabarma, çatlama, çarpılma, yoğunluk değişimi veya boyutsal sapma gösterdiğinde, sorun yalnızca son muayene hatası olarak ele alınmak yerine fırın aşaması zinciri boyunca geriye doğru izlenmelidir. Aşağıdaki tablo, erken DFM tartışması ve numune geri bildirimi için pratik bir inceleme kılavuzudur.
| Görünür kalite sinyali | Muhtemel fırın aşaması inceleme nedeni | Numune alma veya üretim onayı öncesinde doğrulanacaklar |
|---|---|---|
| Kabarma veya çatlama | Düzensiz bağlayıcı giderme, iç basınç, kalın kesit hassasiyeti veya kararsız kahverengi parça mukavemeti. | Et kalınlığı, kütle yoğunlaşması, bağlayıcı giderme yolu, bağlayıcı giderme penceresi ve oyma veya kesit dengelemenin gerekip gerekmediği. |
| Çarpılma veya sarkma | Kararsız destek durumu, asimetrik büzülme tepkisi, zayıf temas yüzeyi veya uzun desteksiz açıklık. | Destek düzlemi, setter stratejisi, dinlenme yönü, açıklık uzunluğu ve deformasyona duyarlı özelliklerin ikincil kontrol gerektirip gerektirmediği. |
| Yoğunluk varyasyonu | Düzensiz gözenek yapısı, kararsız bağlayıcı giderme tamamlama veya sinterleme sırasında düzensiz yoğunlaşma tepkisi. | Kahverengi parça tekdüzeliği, sinterleme profili, malzeme tepkisi, kesit dengeleme ve yoğunlukla ilgili varyasyonlar için kontrol noktaları. |
| Boyutsal kayma | Geometri kaynaklı büzülme varyasyonu, kalıp telafisi sınırları veya fırın aşaması şekil tutma riski. | Büzülmeye duyarlı boyutlar, tolerans tahsisi, sinterlenmiş durum uygunluğu ve boyutlandırma veya ikincil son işlem gerekip gerekmediği. |
Muayene geri bildirim notu: Bağlayıcı giderme veya sinterleme sonrası bulunan kusurlar, geometri incelemesi, destek planlaması, büzülme kontrolü ve doğrulama stratejisine geri beslenmelidir. Muayenenin çizim incelemesini, numune onayını, üretim doğrulamasını ve sevkiyat serbest bırakmasını nasıl bağlayabileceğini görmek için XTMIM'in MIM muayene ve test kabiliyeti bağlantısını inceleyin.
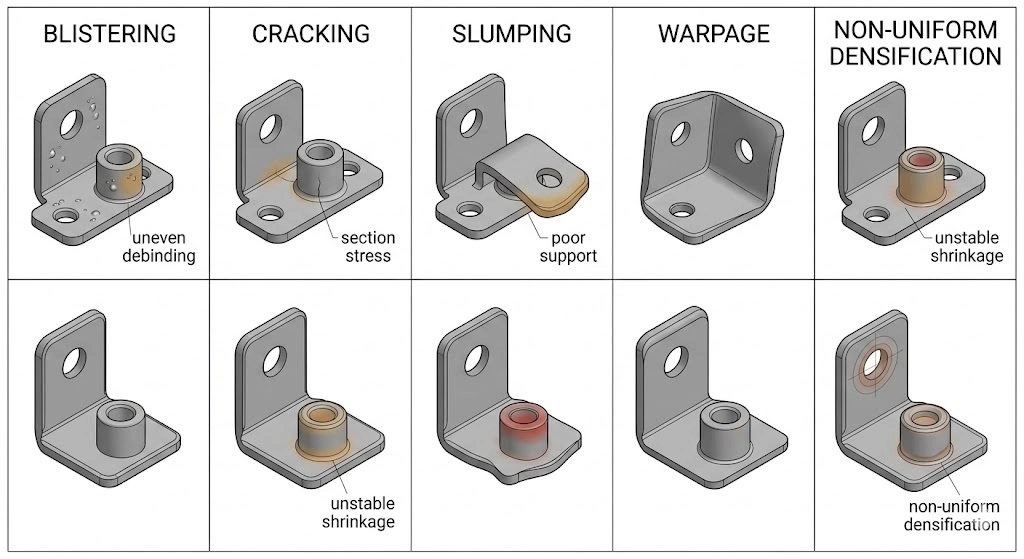
Teşhis çıkarımı: Çoğu bağlayıcı giderme ve sinterleme kusuru rastgele değildir. Genellikle geometri, bağlayıcı giderme davranışı, büzülme tepkisi ve destek mantığı arasında izlenebilir bir uyumsuzluğu yansıtırlar.
Kusur haritası, görünen kalite sorunlarını olası fırın aşaması nedenleriyle ilişkilendirir. Kabarma, çatlama, çarpılma ve yoğunluk varyasyonu, arkalarındaki bağlayıcı giderme veya sinterleme mekanizmasına izlendiğinde, izole semptomlar olarak ele alınmaktan daha kolay teşhis edilir.
Her MIM geometrisi aynı fırın aşaması riskini taşımaz. Bazı tasarımlar doğal olarak daha kararlıyken, diğerleri bağlayıcı giderme davranışına, sinterleme büzülme kuvvetlerine ve destek koşullarına karşı çok daha hassastır. Bu, aynı malzemeden yapılan iki parçanın üretimde neden çok farklı davranabileceğinin ana nedenlerinden biridir.
Fırın aşaması kararlılığı için en çok dikkat edilmesi gereken geometri özellikleri kalın kesitler, ani geçişler, asimetrik kütle dağılımı, zayıf destek yüzeyleri ve uzun desteksiz açıklıklardır.
Kalın kesitlerin bağlayıcısını gidermek daha zordur ve sinterleme sırasında genellikle daha az homojen tepki verir. Ağır ve hafif kesitler arasındaki ani geçişler ayrıca yerel gerilimi artırabilir ve distorsiyon veya boyutsal tutarsızlık olasılığını yükseltebilir.
Pratikte, daha dengeli kesitler ve daha yumuşak geçişler genellikle yalnızca üretilebilirliği değil, aynı zamanda fırın aşaması kararlılığını da iyileştirir. Bu nedenle geometri, yalnızca şekil tanımına göre değil, proses davranışı açısından da incelenmelidir.
Asimetrik kütle dağılımı, parçanın farklı alanları termal yükleme altında eşit tepki vermediğinden büzülme davranışını kontrol etmeyi zorlaştırır. Bir taraf, özellikle destek sınırlı olduğunda, diğerinden farklı şekilde büzülebilir veya oturabilir.
Bu önemlidir çünkü ortalama büzülme varsayımları, dengesiz geometride olanları tam olarak açıklamaz. Yerel tepki, özellikle yönsel hassasiyeti veya zayıf destek mantığı olan hassas parçalar için genellikle asıl sorundur.
Dar temas noktalarına veya uzun desteksiz açıklıklara sahip parçalar, sarkma, eğrilme veya kararsız şekil koruma açısından daha hassastır. Bu nedenle fırın aşamalarındaki destek koşulu, küçük bir kurulum detayı değildir. Parçanın üretilebilirlik mantığının bir parçasıdır.
Tasarım incelemesi açısından bakıldığında, iyi bir destek geometrisi, bozulma ortaya çıktıktan sonra düzeltmeye çalışmaktan genellikle daha etkili bir şekilde riski azaltabilir. Stabil bir durma koşulu, sinterleme tutarlılığını iyileştirmenin en basit ve en değerli yollarından biridir.
Prototip onayı veya üretim sürümünden önce, bağlayıcı giderme ve sinterleme riski açıkça gözden geçirilmelidir. Bu inceleme, kalıplanabilirlik ötesine geçmeli ve parçanın fırın aşamalarından gerçekten stabil olup olmadığını sorgulamalıdır. Tek seferlik başarılı numune veren bir parça ile seri üretimde tutarlı çalışan bir parça arasındaki fark genellikle buradadır. Projeye özel bir incelemeye ihtiyacınız varsa, MIM proses incelemesi için çizimleri gönderebilirsiniz.
Güçlü bir DFM incelemesi genellikle geometri, destek stratejisi, büzülme hassasiyeti, tolerans tahsisi ve muayene planlamasının gerçek fırın davranışı ile uyumlu olup olmadığını belirleyecektir. Malzeme sınıfı, ana boyutlar, düzlük veya koaksiyellik gereksinimleri, kesit kalınlığı, yüzey işleme gereksinimleri ve kritik fonksiyonel alanları içeren çizimlerin, bağlayıcı giderme ve sinterleme kalite riskleri açısından incelenmesi daha kolaydır.
Kalıp serbest bırakmadan önce ekip, kesit dengesi, destek yüzeyleri, sinterleme büzülmesine duyarlı alanlar ve bağlayıcı giderme veya sinterleme sırasında hassas olabilecek özellikleri incelemelidir. Amaç, düzeltici eylem sorunu haline gelmeden önce kalite riskini azaltmaktır.
Bu önemlidir çünkü fırın aşaması kararsızlığını, kalıplama ve numune alma süreci başladıktan sonra çözmektense, tasarım ve erken planlama yoluyla önlemek çok daha kolaydır.
Her kritik özellik, tamamen sinterlenmiş durum kararlılığına bağımlı olmamalıdır. Düzlük, hizalama veya bozulmaya duyarlı geometri ile ilgili bazı boyutlar, yalnızca fırın aşaması kontrolüne güvenmek yerine ikincil bir strateji gerektirebilir.
Bu bir proses zayıflığı değildir. Genellikle kararlı seri üretim için doğru mühendislik kararıdır. OEM perspektifinden bakıldığında amaç, her özelliği sinterlenmiş duruma zorlamak değil, kalite gereksinimlerini üretilebilir bir şekilde dağıtmaktır.
Parçanın sınırlı oturma alanı, uzun açıklıklar veya distorsiyona duyarlı olduğu açıkça belli olan geometriye sahip olduğu durumlarda destek stratejisi erken tartışılmalıdır. Numune aşamasında parçanın eğrilme gösterdiğini görene kadar beklemek, genellikle daha yüksek maliyete ve daha karmaşık düzeltmelere yol açar.
Uygulamada, erken destek incelemesi, fırın aşamasındaki sürprizleri azaltmanın en etkili yollarından biridir.
Bağlayıcı giderme ve sinterleme, kalıplanmış bir MIM şeklinin gerçek bir bitmiş metal bileşene dönüştüğü aşamalardır. Bu aşamalar, yoğunluk, sinterleme büzülmesi, distorsiyon eğilimi, boyutsal kararlılık ve üretim tutarlılığını, sadece kalıplamaya bakarak anlaşılamayacak şekillerde etkiler.
Bu nedenle, fırın aşaması kalitesi temel bir mühendislik konusu olarak ele alınmalıdır. Bir parça, sadece kalıplanabildiği için MIM'e uygun değildir. Aynı zamanda kontrollü geometri, kararlı yoğunlaşma ve tekrarlanabilir nihai kalite ile bağlayıcı giderme ve sinterleme aşamalarından geçebilmelidir.
Mühendislik Notu: Nihai yoğunluk kabiliyeti, büzülme davranışı, boyutsal stabilite ve kusur geri bildirimi, projeye özel DFM incelemesi, numune alma, muayene planlaması ve proses doğrulama yoluyla doğrulanmalıdır. Malzeme özellikleri referansı için üreticiler, uygulanabilir olduğu durumlarda yaygın olarak MPIF Standard 35-MIM gibi endüstri kaynaklarına başvururlar.
Teklif incelemesi için sonraki adım: Parçanız kalın kesitler, desteksiz açıklıklar, düzlük gereksinimleri, hizalama özellikleri veya büzülmeye duyarlı boyutlar içeriyorsa, çiziminizi incelemeye gönderin kalıplama veya numune almadan önce. Erken inceleme, geometriyi, bağlayıcı giderme riskini, sinterleme tepkisini, muayene noktalarını ve ikincil operasyon planlamasını birbirine bağlamaya yardımcı olur.
Her zaman değil. Daha yüksek sıcaklık bazı durumlarda yoğunlaşmayı iyileştirebilir, ancak geometri ve proses penceresi iyi eşleşmezse distorsiyonu veya kararsızlığı da artırabilir. Gerçek hedef, kabul edilebilir geometri koruması ile kararlı yoğunlaşmadır.
Çünkü bağlayıcı giderme kalın kesitlerde genellikle daha az homojendir ve bu da parçanın sinterlemeye ulaşmadan önce kararsızlık olasılığını artırır. Kalın bölgelerin tutarlı bir şekilde bağlayıcıdan arındırılması, dengeli duvar kesitlerine göre genellikle daha zordur.
Tahmin edilebilir ve planlanabilir, ancak gerçek üretim davranışı yine de geometriye, destek koşuluna ve fırın aşaması tutarlılığına bağlıdır. Pratikte büzülme, gerçek numune alma ve DFM tabanlı inceleme ile doğrulanmalıdır.
Çünkü kalıplama başarısı, fırın aşaması kararlılığını garanti etmez. Bağlayıcı giderme ve sinterleme, yapı, kesit dengesi, destek tasarımı veya iç homojenlikte ham parçada belirgin olmayan gizli hassasiyetleri ortaya çıkarabilir.
Boyut, sinterlenmiş durumda büzülme değişimi, distorsiyon eğilimi veya şekil koruma sınırlarından güçlü bir şekilde etkilendiğinde. Bu, zayıf proses kontrolünün bir göstergesi değil, genellikle istikrarlı üretim için doğru stratejidir.
Hayır. Ancak zayıf destek koşullarına, uzun desteksiz açıklıklara veya distorsiyona duyarlı geometriye sahip parçalar genellikle erken destek planlamasına ihtiyaç duyar. Destek stratejisi, yalnızca kusurlar ortaya çıktıktan sonra düzeltici bir adım olarak değil, üretilebilirlik incelemesinin bir parçası olarak ele alınmalıdır.
Faydalı bilgiler arasında malzeme kalitesi, genel boyut, et kalınlığı, kalın kesitler, destek yüzeyleri, kritik boyutlar, düzlük veya hizalama gereksinimleri, yüzey bitirme beklentileri ve sinterleme sonrası düzeltilemeyen herhangi bir özellik bulunur. Bu ayrıntılar, mühendislerin bağlayıcı giderme yollarını, büzülmeye duyarlı alanları, destek stratejisini, muayene noktalarını ve boyutlandırma veya ikincil bitirme işlemlerinin planlanıp planlanmaması gerektiğini gözden geçirmelerine yardımcı olur.