
Anwendungen des Metallpulverspritzgusses
Geeignete Teile, Werkstoffe, Branchen und technische Prüfkriterien
Metallpulverspritzguss (MIM) eignet sich am besten für kleine, komplexe Metallteile, die eine wiederholbare Fertigung, schwierige Geometrien und funktionale Metalleigenschaften wie Festigkeit, Verschleißfestigkeit, Korrosionsbeständigkeit oder magnetische Reaktion erfordern. Für Konstrukteure stellt sich die entscheidende Frage nicht nur, ob ein Teil geformt werden kann, sondern ob seine Geometrie, Materialanforderungen, Toleranzvorgaben, Jahresstückzahlen und Prüfmethoden zum MIM-Prozess passen. Dies ist vor dem Werkzeugbau wichtig, da ein Teil in CAD geeignet erscheinen mag, aber dennoch Risiken beim Handling des Grünlings, beim Entbindern, bei der Sinterschwindung, beim Stützendesign, bei der Nachbearbeitung oder bei der Endprüfung birgt. Nutzen Sie die folgenden Kriterien, um zu beurteilen, ob eine spezifische Metallkomponente ein guter MIM-Kandidat ist, bevor Sie die DFM-Prüfung, Bemusterung oder RFQ-Vorbereitung durchführen.
Metallpulverspritzguss (MIM) ist am stärksten für kleine, komplexe Metallteile, die schwierige Geometrien, wiederholte Fertigung, funktionale Materialanforderungen und einen realistischen Toleranzplan kombinieren. Typische Anwendungen umfassen Miniaturzahnräder, Scharniere, Halterungen, Wellen, Stifte, Verriegelungsteile, Steckverbinder-Hardware, Sensorbauteile, Teile für chirurgische oder zahnärztliche Instrumente und kompakte Strukturkomponenten. MIM ist eine Überprüfung wert, wenn Zerspanung, Stanzen, Gießen oder Mehrkomponentenmontage bei Produktionsvolumen ineffizient wird, aber die Eignung sollte vor dem Werkzeugbau hinsichtlich Geometrie, Materialweg, Jahresstückzahl, Sinterrisiko, Sekundärbearbeitungen und Prüfanforderungen geprüft werden.
Welche Anwendungen eignen sich am besten für den Metallpulverspritzguss?
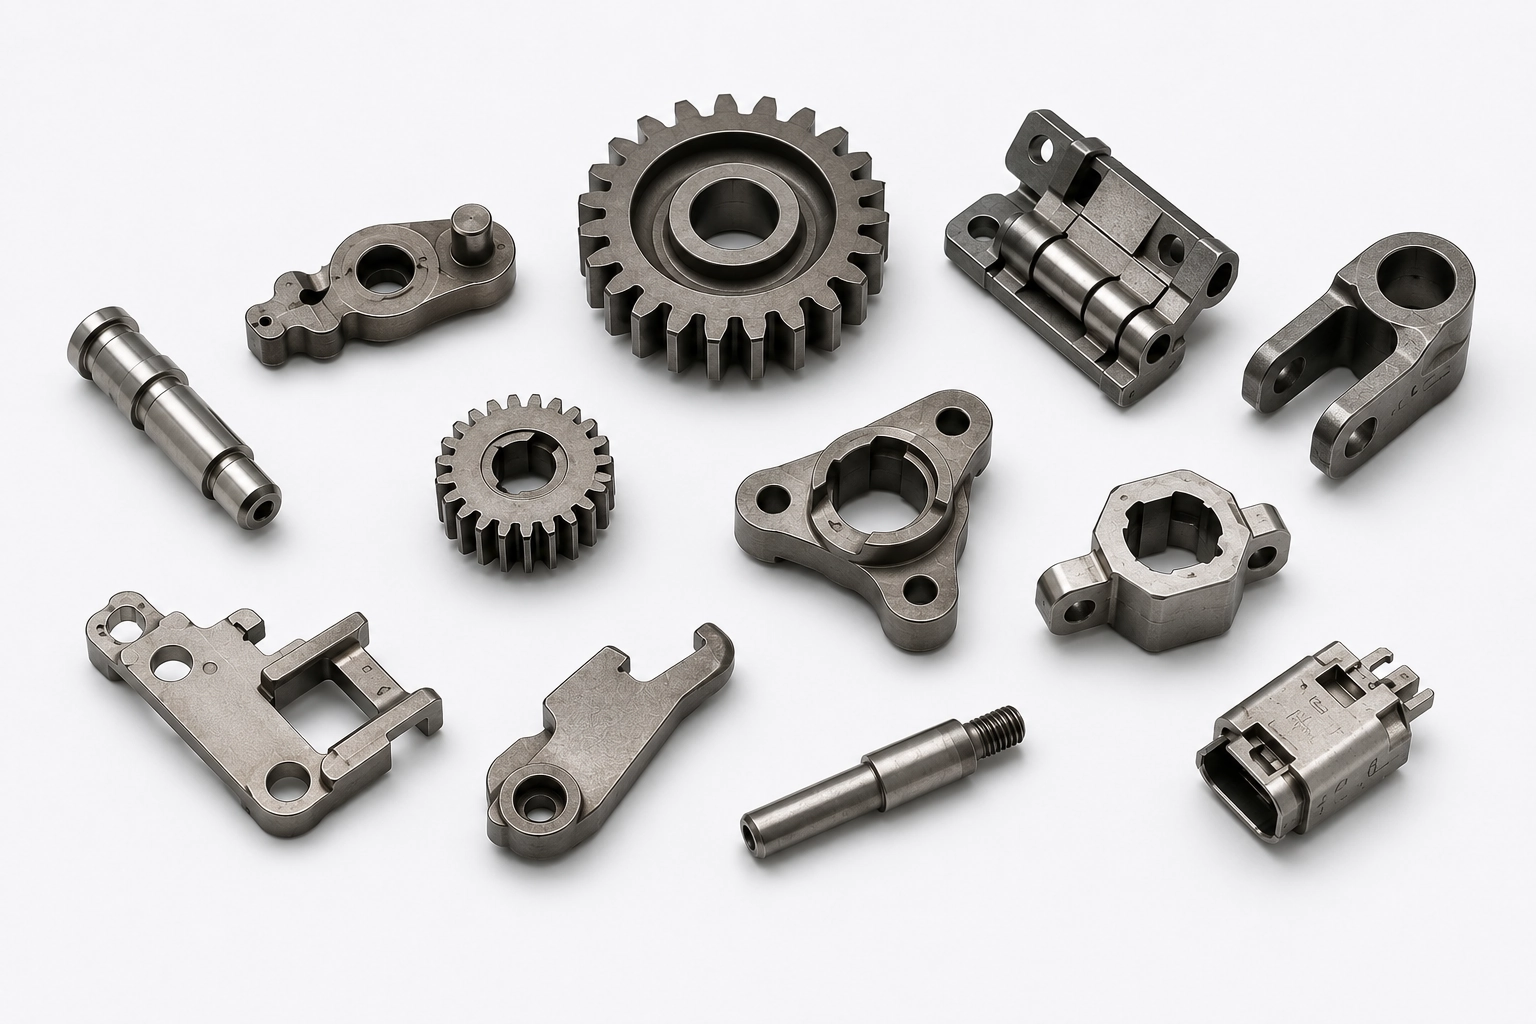
Metallpulverspritzguss (MIM)-Anwendungen sind am stärksten, wenn ein Projekt kleine, komplexe Metallteile umfasst, die eine wiederholbare Fertigung, funktionale Materialleistung und einen realistischen Toleranz- und Prüfplan erfordern. Gängige MIM-Anwendungen umfassen Miniaturzahnräder, Scharniere, Halterungen, Wellen, Stifte, Verriegelungsteile, Steckverbinder-Hardware, Sensorgehäuse, Komponenten für chirurgische oder zahnärztliche Instrumente und kompakte strukturelle Metallteile. Spezifische Anwendungsbeispiele finden Sie unter MIM-Teile nach Anwendung und Teiltyp. MIM ist in der Regel eine Überprüfung wert, wenn CNC-Bearbeitung, Stanzen, Gießen oder Mehrkomponentenmontage bei Produktionsvolumen ineffizient wird, aber das Teil muss dennoch die DFM-Prüfung für Wandstärke, Grünlingshandling, Entbindern, Sinterschwindung, Nachbearbeitung und Endprüfung bestehen. Die stärksten Anwendungen erfüllen normalerweise mehrere Bedingungen gleichzeitig:
- Kleine komplexe Metallteile mit dünnen Wänden, Löchern, Rippen, Ansätzen, Hinterschneidungen, feinen Verzahnungen oder integrierten Funktionsmerkmalen.
- Teile, die sich nur schwer oder kostspielig per CNC zerspanen, stanzen, gießen oder aus mehreren kleinen Komponenten montieren lassen.
- Anwendungen, die Metallfestigkeit, Verschleißfestigkeit, Korrosionsbeständigkeit, Ansprechbarkeit auf Wärmebehandlung oder magnetische Eigenschaften erfordern.
- Komponenten mit stabilem Design, realistischer Toleranzstrategie und Prüfanforderungen, die vor dem Werkzeugbau bestätigt werden können.
- Wiederholungsprojekte, bei denen Werkzeug- und Prozessentwicklungskosten durch die Jahresstückzahl gerechtfertigt werden können.
- Teile, bei denen MIM die Hauptgeometrie formen kann, während die spanende Nachbearbeitung nur für ausgewählte kritische Merkmale reserviert ist.
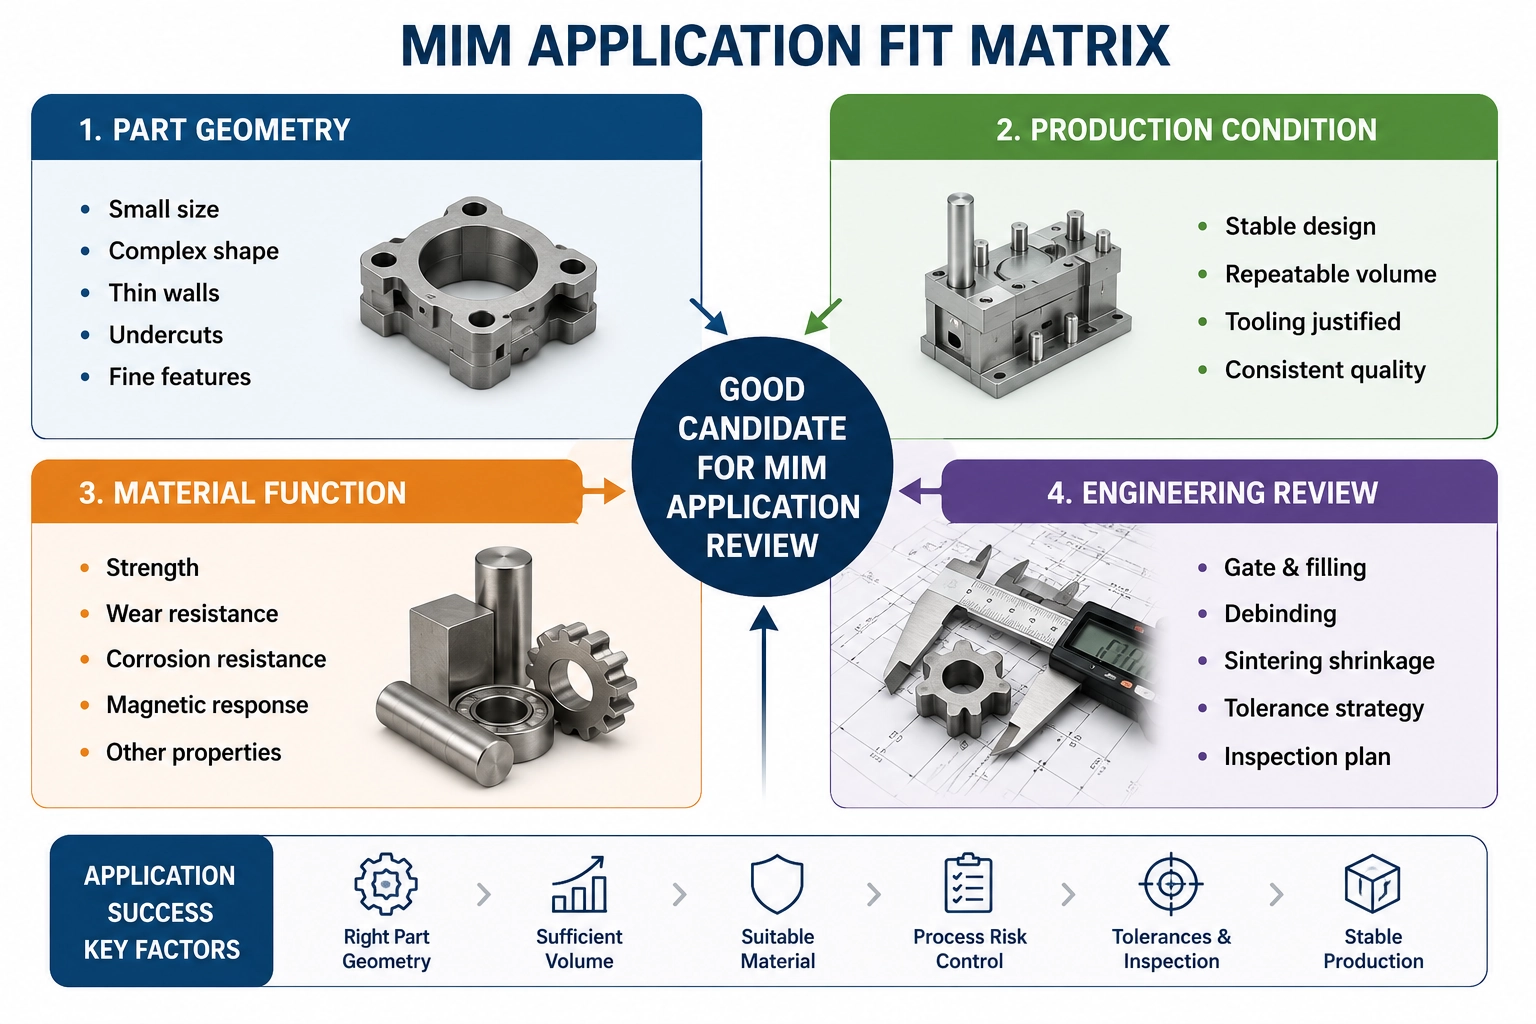
MIM-Anwendungseignungsmatrix
Ein starker MIM-Kandidat ist nicht nur ein kleines Teil. Er sollte Geometrie, Produktionswirtschaftlichkeit, Werkstoffeigenschaften und Qualitätskontrollanforderungen in Einklang bringen. Die folgende Matrix hilft Entwicklungs- und Beschaffungsteams, Anwendungen vor dem Werkzeugbau zu prüfen, und verhindert den häufigen Fehler, MIM nur zu wählen, weil ein Teil im CAD-Modell “komplex” aussieht.
| Anwendungsanforderung | Warum MIM geeignet ist | Technisches Risiko | Was vor dem Werkzeugbau zu prüfen ist |
|---|---|---|---|
| Kleine komplexe Geometrie | Der Spritzguss kann Details formen, die spanend teuer herzustellen sind. | Formfüllungsungleichgewicht, Angussmarken, Grat, Beschädigung von Merkmalen. | Angusslage, Trennlinie, Wandstärke, Auswurfstrategie. |
| Dünnwandige oder miniaturisierte Metallteile | Feinpulver-Feedstock kann kompakte Präzisionsgeometrien unterstützen. | Sprödigkeit des Grünlings, Entbinderungsspannung, Sinterverformung. | Handhabungsmethode, Auflagengestaltung, Wandübergänge. |
| Hochvolumige Wiederholproduktion | Das Werkzeug kann nach der Validierung eine reproduzierbare Produktion unterstützen. | Vorlaufkosten für Werkzeugbau und Prozessentwicklung. | Jahresstückzahl, Design-Freeze, Bemusterungsplan. |
| Verschleißfeste oder hochfeste Teile | MIM-Werkstoffe und Wärmebehandlung können die Funktionsleistung unterstützen. | Verzug nach Sintern oder Wärmebehandlung. | Werkstoffroute, Wärmebehandlung, kritische Maße. |
| Korrosionsbeständige Anwendungen | Edelstahl-MIM-Werkstoffe können korrosionsbezogene Anforderungen erfüllen. | Oberflächenzustand, Passivierung, Umgebungsinkompatibilität. | Anwendungsumgebung, Reinigungsmethode, Endbearbeitungsanforderung. |
| Kleine bewegliche Komponenten | Komplexe funktionale Formen können nahezu endkonturnah geformt werden. | Reibfläche, Toleranzkette, Verschleiß an Kontaktpunkten. | Bewegungsschnittstelle, Bezugssystem, Nachbearbeitungsbedarf. |
| Elektrische, Sensor- oder Magnetkomponenten | MIM kann kleine funktionale Metallteile unterstützen. | Unsicherheit bei Werkstoffeigenschaften, Beschichtung oder magnetischem Verhalten. | Werkstofffamilie, Beschichtung, Prüfverfahren. |
| Baugruppenkonsolidierung | Mehrere Teile können zu einem geformten Bauteil zusammengefasst werden. | Dicke Querschnitte, verstecktes Schwindungsrisiko, schwierige Prüfung. | Lastpfad, Wandstärkenausgleich, funktionale Oberflächen. |
Was macht eine Anwendung für den Metallpulverspritzguss geeignet?
MIM-Anwendungen werden nicht allein durch den Branchennamen definiert. Automobil, Medizin, Elektronik, Industrowerkzeuge, Robotik, Luft- und Raumfahrt, neue Energie und Wearables können alle MIM nutzen, aber die tatsächliche Eignung ergibt sich aus dem Teil selbst. Eine gute MIM-Anwendung kombiniert normalerweise geometrische Schwierigkeit, Produktionswiederholbarkeit, Materialleistung und eine realistische Toleranzstrategie. Für die Fertigungssequenz von der Formgebung über das Entbindern bis zum Sintern siehe die Metallpulverspritzgussprozess.
Kleine komplexe Metallteile
MIM ist am wertvollsten, wenn das Bauteil klein genug für effizientes Formen und Sintern ist, aber geometrisch zu komplex, um wirtschaftlich im Maßstab spanend bearbeitet zu werden. Beispiele sind Miniaturzahnräder, Verriegelungsteile, chirurgische Instrumentenkomponenten, Scharniere, Halterungen, Wellen, Verbindungsteile, Sensorhardware und kleine Strukturbauteile.
Die Komplexität sollte nützlich sein, nicht dekorativ. Merkmale wie kleine Löcher, Hinterschnitte, Rippen, Ansätze, feine Zähne, dünne Wände, gekrümmte Oberflächen, Innenformen und integrierte Funktionsformen können eine MIM-Entscheidung unterstützen, wenn sie Bearbeitung, Montage oder Materialabfall reduzieren.
Großserienteile mit stabilem Design
MIM erfordert Werkzeugbau, Prozessentwicklung, Entbinderungskontrolle und Sintervalidierung. Aus diesem Grund ist es in der Regel besser geeignet, wenn das Design stabil ist und das Produktionsvolumen hoch genug ist, um die Werkzeug- und Qualifizierungskosten auf viele Teile zu verteilen.
Ein häufiger Fehler ist der zu frühe Einsatz von MIM, wenn sich das Design noch alle paar Wochen ändert. Eine frühzeitige Machbarkeitsprüfung ist sinnvoll, aber mit dem Produktionswerkzeug sollte normalerweise gewartet werden, bis die Schnittstellen, Funktionsflächen, Materialrichtung und kritischen Toleranzen einigermaßen stabil sind.
Schwer zerspanbare Geometrie
MIM wird attraktiv, wenn die CNC-Bearbeitung viele Aufspannungen, kleine Werkzeuge, schwierige Innenkonturen, hohen Materialabtrag oder lange Zykluszeiten erfordern würde. Es kann auch helfen, wenn eine Baugruppe aus mehreren spanend oder umgeformt hergestellten Teilen zu einem einzigen gespritzten und gesinterten Bauteil umkonstruiert werden kann.
Das bedeutet nicht, dass MIM die Zerspanung vollständig überflüssig macht. Sekundäre Bearbeitung kann weiterhin für kritische Bohrungen, Gewinde, Bezugsflächen, Dichtflächen oder sehr enge Toleranzen erforderlich sein. Vor dem Werkzeugbau ist die entscheidende Frage, welche Flächen gespritzt werden können und welche für sekundäre Operationen reserviert werden sollten.
Anforderungen an die Werkstoffleistung
MIM wird in Betracht gezogen, wenn Kunststoff nicht fest genug ist und konventionelle metallische Umformverfahren für die erforderliche Geometrie nicht effizient sind. Zu den Anwendungsanforderungen können Korrosionsbeständigkeit, Verschleißfestigkeit, mechanische Festigkeit, Wärmebehandelbarkeit, magnetische Eigenschaften oder medizintechnische Werkstoffvorgaben gehören.
Die Werkstoffauswahl sollte nicht als reine Katalogentscheidung behandelt werden. Das Anwendungsumfeld, die Belastungsbedingungen, die Oberflächenanforderungen, der Wärmebehandlungsplan, die Korrosionsbelastung, die Reinigungsanforderungen und die Prüfmethode beeinflussen alle, ob ein Werkstoff für ein bestimmtes MIM-Projekt geeignet ist.
Typische Anwendungen für Metallpulverspritzguss (MIM)
Viele MIM-Anwendungen lassen sich leichter nach Komponententyp als nach Branchennamen bewerten. Spezifische Anwendungsbeispiele wie Zahnräder, Halterungen, Wellen, Scharniere und Verriegelungsteile finden Sie unter MIM-Teile und Teilefamilien.
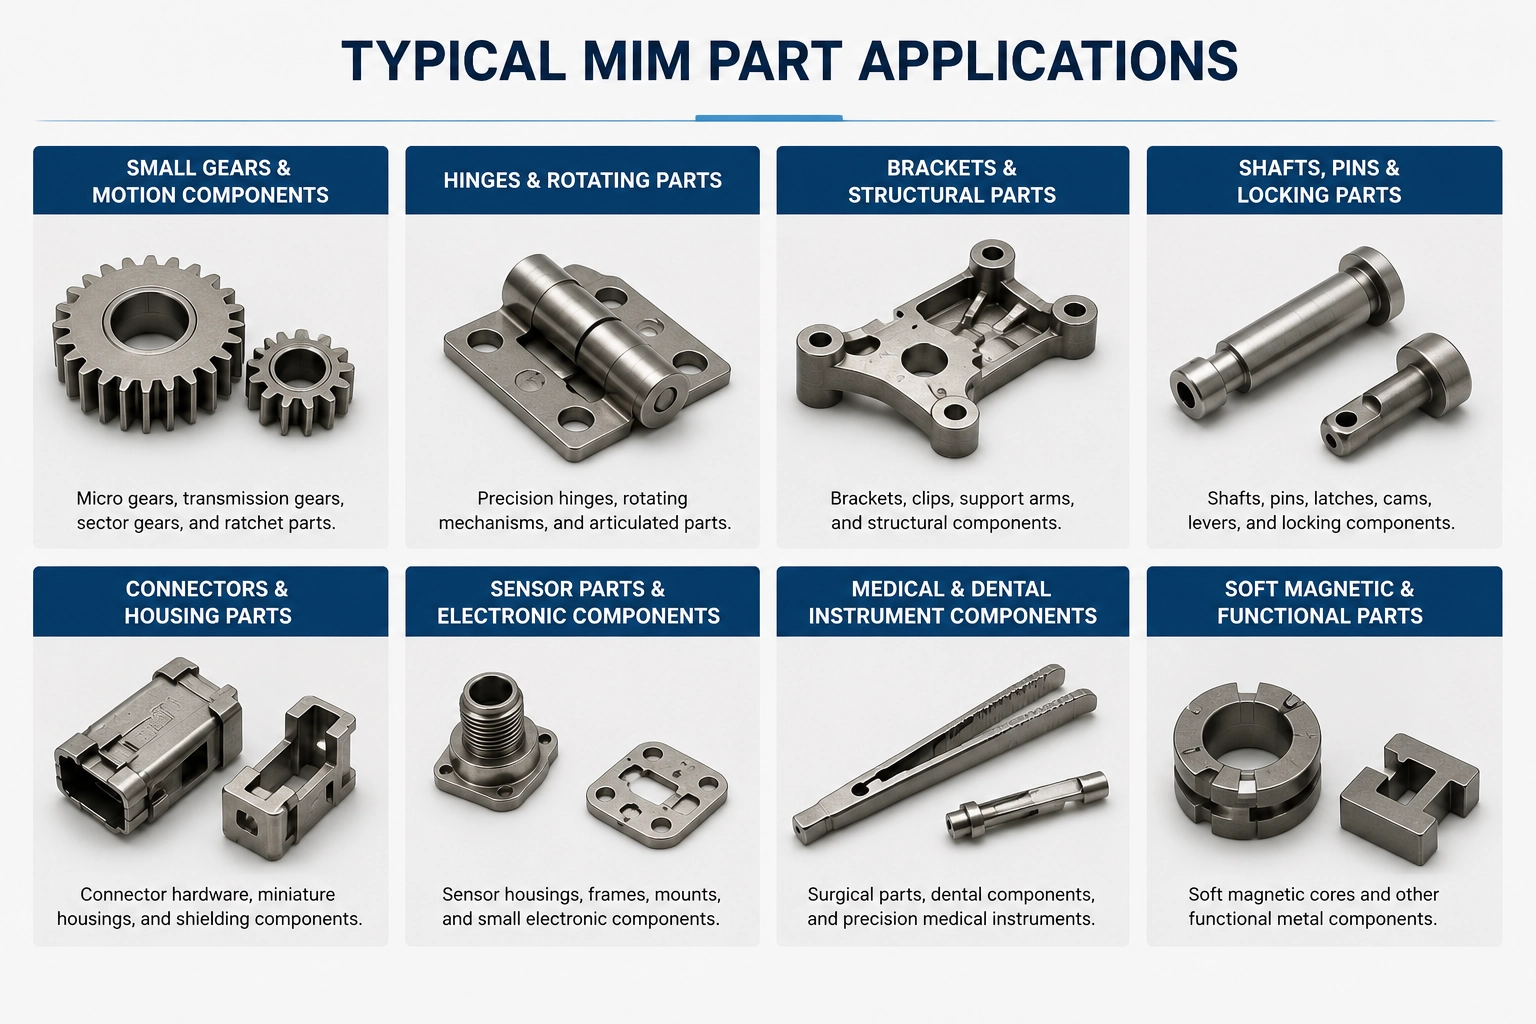
Kleine Zahnräder und Bewegungskomponenten
Kleine Zahnräder, Mikrozahnräder, Sektorzahnräder, Sperrklinken und Bewegungsübertragungskomponenten sind häufige Kandidaten, wenn die Geometrie kompakt ist und Zahnformen bei hohen Stückzahlen schwierig oder teuer zu bearbeiten sind. MIM kann komplexe zahnradähnliche Geometrien unterstützen, jedoch müssen Zahnflankengenauigkeit, Verschleißoberfläche, Wärmebehandlungsverhalten und Maßhaltigkeit nach dem Sintern geprüft werden.
Scharniere, Halterungen und Strukturteile
MIM kann für kompakte Scharniere, kleine Halterungen, Stützarme und Strukturteile nützlich sein, die Löcher, Ansätze, gekrümmte Oberflächen, Rippen und lasttragende Merkmale kombinieren. Diese Teile finden sich häufig in Unterhaltungselektronik, Wearables, Kfz-Hardware, Industriemechanismen und kompakten Baugruppen.
Wellen, Stifte und Verriegelungsteile
Kleine Wellen, Stifte, Riegel, Nocken, Hebel und Verriegelungskomponenten können für MIM geeignet sein, wenn sie komplexe Formen, Verschleißfestigkeit, Korrosionsbeständigkeit oder eine stabile Serienproduktion erfordern. Die Prüfung sollte sich auf Kontaktverschleiß, Festigkeit, Oberflächengüte, Maßbezüge und Anforderungen an Sekundäroperationen konzentrieren.
Steckverbinder, Sensorteile und Miniaturgehäuse
MIM kann kleine Steckverbinder, Sensorgehäuse, Abschirmkomponenten, miniaturisierte Metallrahmen und kompakte Strukturteile für elektronische oder industrielle Geräte unterstützen. Diese Anwendungen erfordern oft Miniaturisierung, stabile Geometrie, Korrosionsbeständigkeit, Plattierungskompatibilität oder magnetisches Ansprechverhalten.
Chirurgische, dentale und medizinische Instrumentenkomponenten
MIM kann für ausgewählte chirurgische, dentale und medizinische Instrumentenkomponenten in Betracht gezogen werden, wenn kleine Geometrie, Korrosionsbeständigkeit, Festigkeit oder funktionale Präzision erforderlich sind. Medizinische Anwendungen erfordern eine sorgfältige Materialauswahl, Reinigungsanforderungen, Oberflächenveredelung, Rückverfolgbarkeit und Validierungsplanung.
Weichmagnetische und funktionale Metallkomponenten
Einige MIM-Anwendungen erfordern funktionales Materialverhalten, wie weichmagnetisches Ansprechverhalten, kontrollierte Ausdehnung, Verschleißfestigkeit oder Korrosionsbeständigkeit. Dies sind materialleistungsorientierte Projekte, nicht nur formgetriebene Projekte. Sinteratmosphäre, Dichte, Kohlenstoffkontrolle, Wärmebehandlung und Prüfmethode können die endgültige Leistung beeinflussen.
Wenn MIM nicht die richtige Anwendungswahl ist
MIM ist kein universeller Ersatz für CNC-Bearbeitung, Druckguss, Stanzen, Feinguss oder Pulvermetallurgie. Es ist dann am stärksten, wenn die Anwendung sowohl zur Geometrie als auch zur Produktionswirtschaftlichkeit passt. Ein verantwortungsvoller MIM-Hersteller sollte in der Lage sein, “nicht geeignet” zu sagen, wenn das Teil nicht zum Verfahren passt.
- Das Teil ist zu groß für effizientes Spritzgießen und Sintern.
- Die Produktionsmenge ist zu gering, um den Werkzeugbau zu rechtfertigen.
- Die Geometrie ist einfach und kann wirtschaftlicher gestanzt, gedreht, gefräst oder gepresst werden.
- Das Design ist noch instabil und es werden größere Geometrieänderungen erwartet.
- Die Toleranzanforderung ist extrem eng, aber keine Nachbearbeitung ist erlaubt.
- Die Wanddickenvariation ist zu groß und birgt ein hohes Risiko für Sinterverzug.
- Die Materialanforderung entspricht keinem praktikablen MIM-Feedstock und Sinterweg.
- Die kosmetische Oberflächenanforderung kann ohne einen realistischen Nachbearbeitungsplan nicht erreicht werden.
- Die Anwendung erfordert Zertifizierung, Prüfung oder Rückverfolgbarkeit, die vom Käufer nicht definiert wurden.
- Das Bauteil eignet sich besser für PM, da die Geometrie pressbar und kostenempfindlich ist.
- Das Bauteil eignet sich besser für CIM, da die erforderlichen Materialeigenschaften keramisch und nicht metallisch sind.
- Das Hauptziel ist lediglich “CNC ersetzen”, ohne Begründung durch Geometrie, Stückzahl oder Kosten.
Wann MIM statt PM, CNC, Gießen, Stanzen oder CIM wählen
Wenn ein Bauteil nicht für MIM geeignet ist, besteht der nächste Schritt nicht darin, das Projekt in ein MIM-Werkzeug zu erzwingen. Die bessere Entscheidung ist, die Geometrie, das Material, die Stückzahl, die Toleranz und die Kostenstruktur mit anderen Fertigungswegen zu vergleichen.
| Fertigungsweg | Beste Eignung | Typischer Grund, es statt MIM zu wählen |
|---|---|---|
| MIM | Kleine komplexe Metallteile mit hohen Anforderungen an Wiederholgenauigkeit und funktionalen Materialeigenschaften. | Wählen Sie MIM, wenn komplexe Geometrie, hohe Stückzahlen und endkonturnahe Metallleistung das Werkzeug rechtfertigen. |
| PM | Relativ regelmäßige, pressbare, kostenempfindliche gesinterte Metallteile. | Wählen Sie PM, wenn die Geometrie vertikal verdichtet werden kann und Kosteneffizienz wichtiger ist als komplexe 3D-Merkmale. |
| CNC-Bearbeitung | Kleinserienteile, Prototypen, große Teile oder Merkmale, die sehr enge bearbeitete Toleranzen erfordern. | Wählen Sie CNC, wenn Konstruktionsänderungen häufig sind, Werkzeugbau nicht gerechtfertigt ist oder kritische Abmessungen eine direkte Bearbeitung erfordern. |
| Gießen | Größere Metallteile oder Formen, bei denen die Gießwirtschaftlichkeit stärker ist als MIM. | Wählen Sie Gießen, wenn Teilegröße, Wandstärke oder Produktionswirtschaftlichkeit nicht zu MIM-Formgebung und Sintern passen. |
| Stanzen | Dünne Blechteile mit flacher oder geformter Geometrie. | Wählen Sie Stanzen, wenn das Teil blechbasiert ist und keine MIM-typische komplexe 3D-Formgeometrie erfordert. |
| CIM | Kleine komplexe Keramikteile, die keramische Materialeigenschaften erfordern. | Wählen Sie CIM, wenn die erforderliche Funktion elektrische Isolierung, Keramikhärte, Hochtemperatur-Keramikverhalten oder andere keramikspezifische Leistungen ist. |
Branchen, in denen diese MIM-Anwendungen häufig vorkommen
MIM-Anwendungen finden sich häufig in Branchen, die kompakte Metallteile mit komplexer Geometrie und wiederholbarer Produktion benötigen. Der Branchenkontext kann Material-, Validierungs-, Oberflächen-, Inspektions- und Rückverfolgbarkeitsanforderungen ändern, daher sollten branchenspezifische Projekte auch gegen die relevanten Leitfaden für die MIM-Industrie.
Automobilindustrie
Automotive MIM-Anwendungen umfassen oft kleine Metallteile, die in Schlössern, Sensoren, Kraftstoffsystemen, Steuerungssystemen, Sicherheitskomponenten und kompakten mechanischen Baugruppen verwendet werden.
Hauptbewertung: Festigkeit, Verschleiß, Korrosionsbeständigkeit, Produktionsvolumen und Maßwiederholbarkeit.
Automotive MIM-Anwendungen →Medizintechnik
Medizintechnische MIM-Anwendungen können kleine chirurgische, dentale, orthopädische oder instrumentenbezogene Komponenten umfassen.
Hauptbewertung: Materialauswahl, Korrosionsbeständigkeit, Reinigung, Endbearbeitung, Validierungsanforderungen und Rückverfolgbarkeitserwartungen.
Medizintechnische MIM-Anwendungen →Unterhaltungselektronik
Anwendungen in der Unterhaltungselektronik konzentrieren sich oft auf miniaturisierte Strukturteile, Scharniere, Halterungen, Verbindungshardware, kleine Gehäuse und kosmetische Metallkomponenten.
Hauptbewertung: Dünnwandgeometrie, Oberflächengüte, Maßhaltigkeit und Wiederholbarkeit bei hohen Stückzahlen.
MIM-Anwendungen in der Unterhaltungselektronik →Industriewerkzeuge
Anwendungen in der Industrie können MIM für kleine verschleißfeste Teile, Werkzeugmechanismen, Verriegelungselemente, Halterungen und Präzisionsbeschläge nutzen.
Hauptbewertung: Härte, Verschleißfestigkeit, Wärmebehandlungsplanung und funktionale Oberflächenkontrolle.
MIM-Anwendungen in der Industrie →Robotik
Robotikanwendungen können kompakte Gelenke, Greiferteile, kleine Zahnräder, Sensorgehäuse, Halterungen und miniaturisierte mechanische Elemente umfassen.
Hauptbewertung: Lastpfad, Bewegungsgrenzfläche, Maßwiederholbarkeit und Montagepräzision.
MIM-Anwendungen in der Robotik →Luft- und Raumfahrt
MIM-Anwendungen in der Luft- und Raumfahrt sollten sorgfältig besprochen werden, da Validierung, Materialrückverfolgbarkeit und Kundenanforderungen in der Regel anspruchsvoller sind.
Hauptbewertung: Materialanforderung, Rückverfolgbarkeit, Prüfmethode und Erwartungen an die Kundenqualifikation.
MIM-Anwendungen in der Luft- und Raumfahrt →Neue Energie
Anwendungen im Bereich der neuen Energien können kleine Sensorteile, Verbindungselemente, ventilbezogene Teile, thermisch oder korrosionsbeständige Komponenten sowie kompakte Metallstrukturen umfassen.
Hauptbewertung: Anwendungsumgebung, Korrosionseinwirkung, Wärme, elektrische oder magnetische Funktion und Prüfanforderungen.
MIM-Anwendungen für neue Energien →Tragbare Geräte
Anwendungen für Wearables umfassen oft kleine Metallgehäuse, Scharniere, Uhrenkomponenten, Verbindungsteile, dekorativ-funktionale Metallkomponenten und kompakte Strukturteile.
Hauptbewertung: Oberflächengüte, Korrosionsbeständigkeit, Anforderungen an hautfreundliche Materialien und Maßhaltigkeit.
MIM-Anwendungen für Wearables →Wie Materialanforderungen MIM-Anwendungen beeinflussen
Die Materialauswahl verändert die gesamte Anwendungsprüfung. Zwei Teile können die gleiche Form haben, aber unterschiedliche MIM-Strategien erfordern, wenn eines Korrosionsbeständigkeit, ein anderes Verschleißfestigkeit und ein weiteres magnetische Reaktion benötigt. Für Legierungsfamilien und eigenschaftsbasierte Auswahl, überprüfen Sie MIM-Werkstoffe.
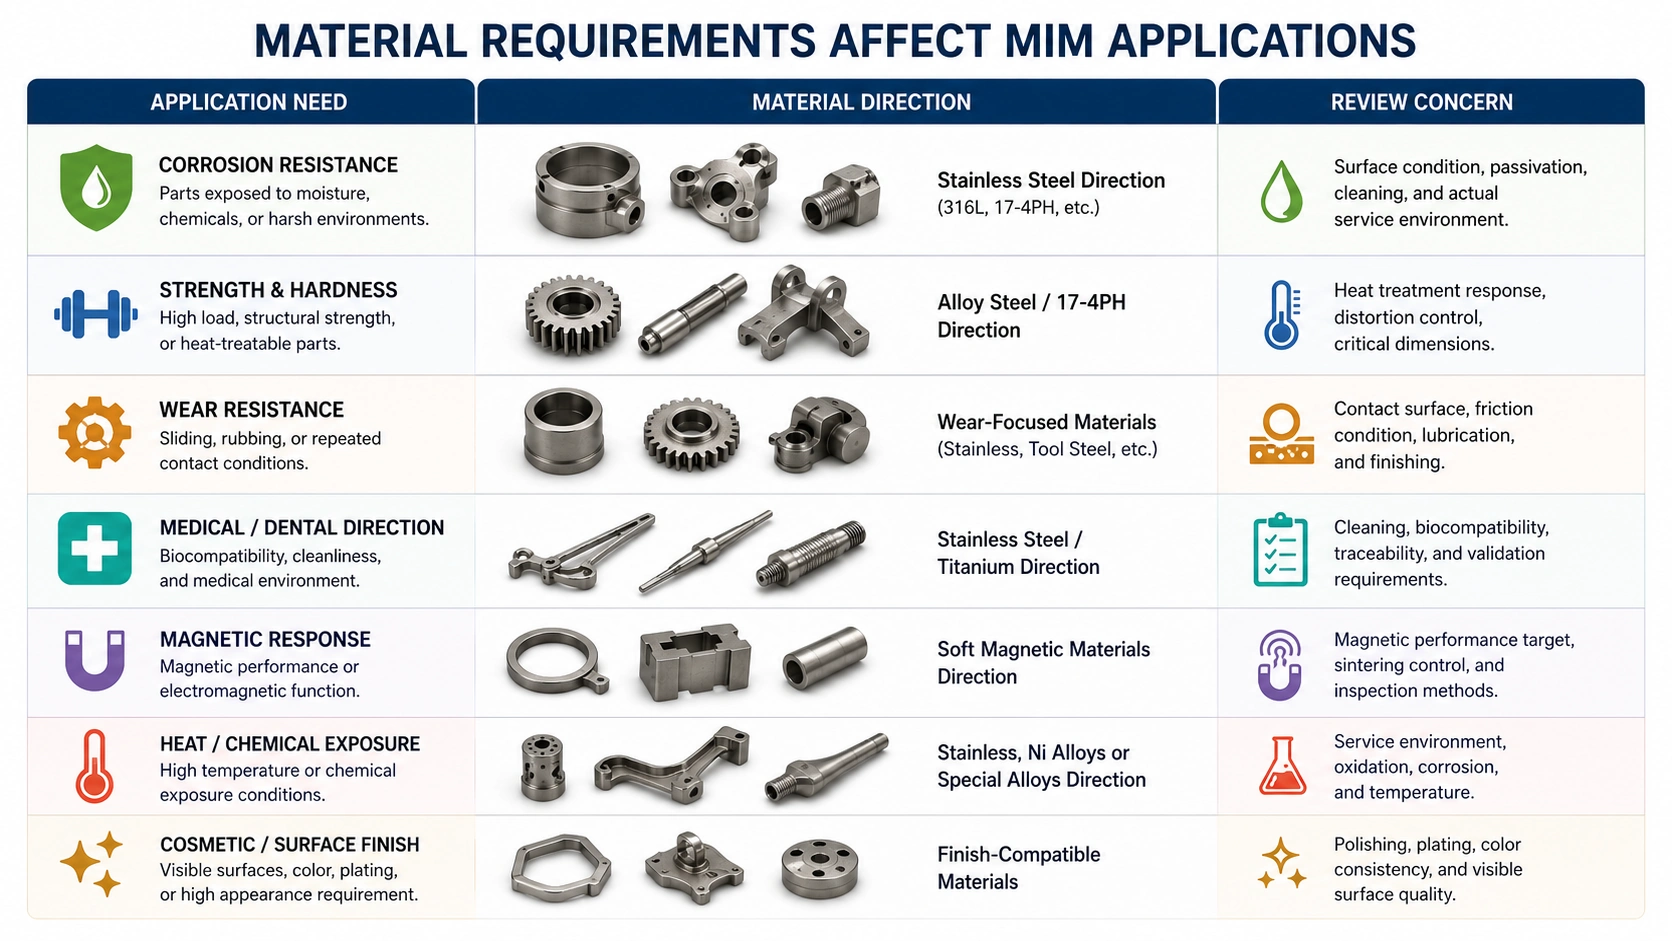
| Anwendungsanforderung | Mögliche MIM-Materialrichtung | Prüfbedenken |
|---|---|---|
| Korrosionsbeständigkeit | Edelstahlrichtung, z. B. 316L oder 17-4PH, abhängig von Festigkeit und Umgebung. | Korrosionsumgebung, Oberflächengüte, Passivierung, Reinigungsmethode. |
| Festigkeit und Härte | Niedriglegierter Stahl, ausscheidungshärtender Edelstahl oder wärmebehandelbarer Werkstoff. | Verzug durch Wärmebehandlung, kritische Maße, Härteanforderung. |
| Verschleißfestigkeit | Edelstahl, Werkzeugstahl oder andere verschleißfeste Materialrichtung. | Kontaktfläche, Reibungszustand, Schmierung, Endbearbeitung. |
| Medizinische oder dentale Richtung | Medizinischer Edelstahl oder Titanrichtung, sofern zutreffend. | Kundenspezifikation, behördliche Anforderungen, Reinigung, Rückverfolgbarkeit. |
| Magnetisches Verhalten | Weichmagnetische Werkstoffausrichtung. | Magnetisches Leistungsziel, Sinteratmosphäre, Prüfmethode. |
| Wärme- oder Chemikalieneinwirkung. | Edelstahl, Nickellegierung oder Sonderlegierung, soweit möglich. | Tatsächliche Einsatzumgebung, Oxidation, Korrosion, Temperatureinwirkung. |
| Dekoratives Metallteil | Edelstahl oder anderer oberflächenverträglicher Werkstoff. | Polieren, Beschichten, Farbkonsistenz, sichtbare Oberflächenfehler. |
Risikoprüfung der Anwendung vor MIM-Werkzeugbau
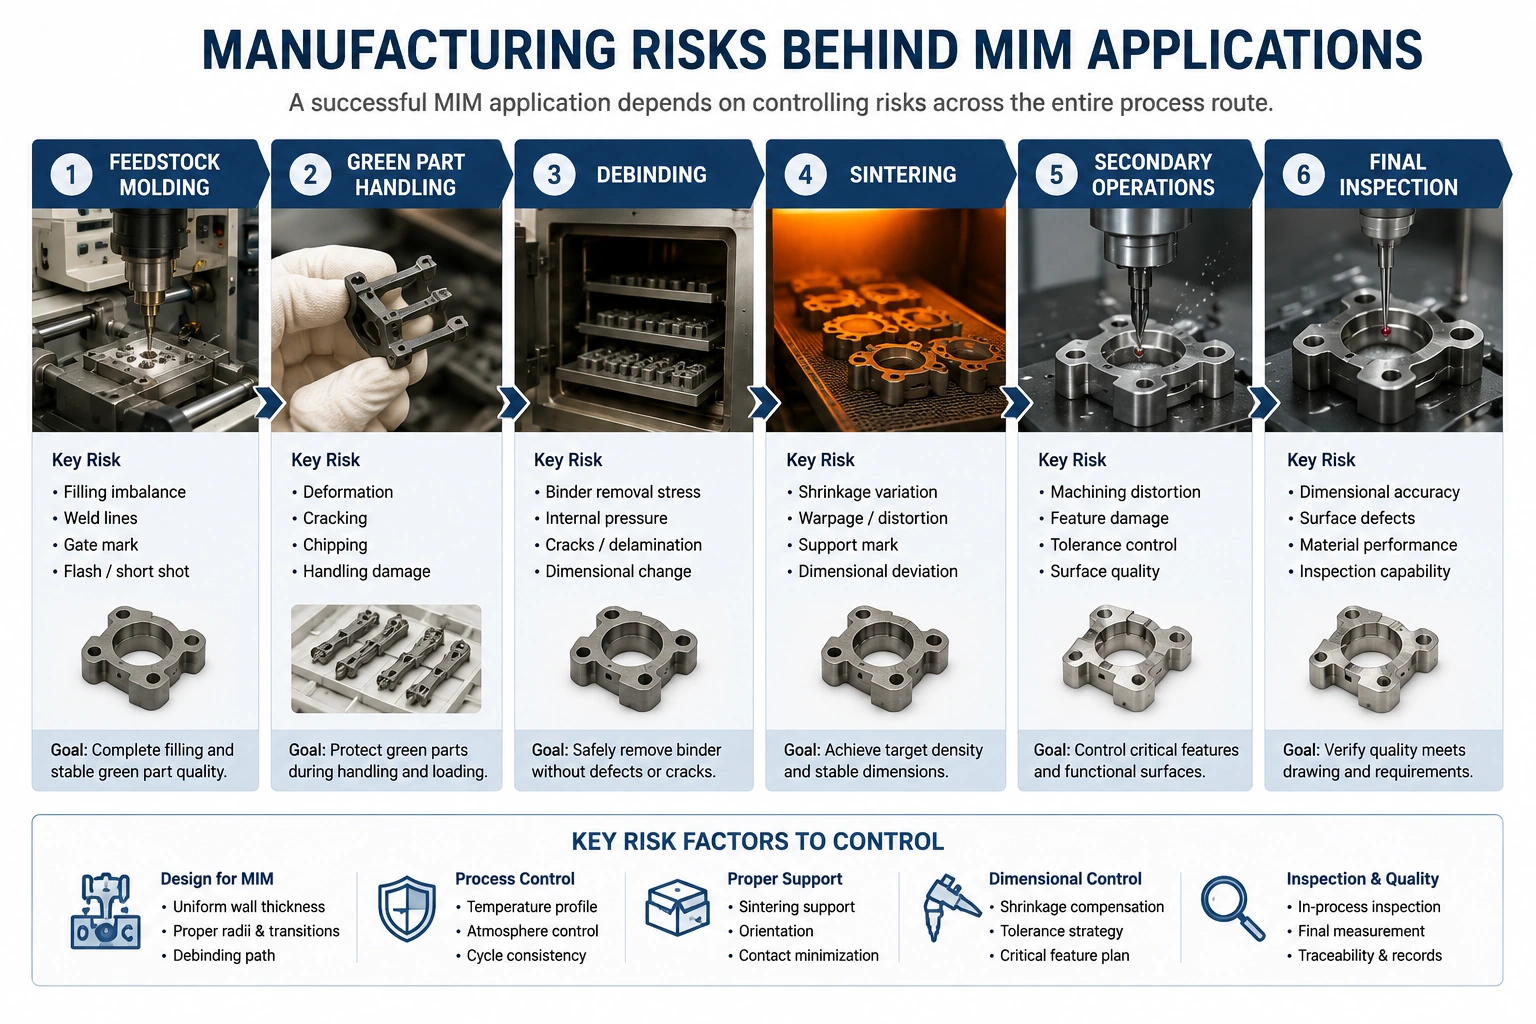
Ein Teil kann in CAD geeignet aussehen und dennoch ein schlechter Produktionskandidat sein, wenn Spritzguss, Handhabung des Grünteils, Entbindern, Sintern, Sekundärbearbeitungen oder Inspektion unkontrollierte Risiken schaffen. Diese Prüfungen sind vor dem Werkzeugbau nützlich; detaillierte Geometrie-, Wandstärken-, Bezugs- und Toleranzentscheidungen können dann erarbeitet werden. MIM-Konstruktionsleitfaden.
Formfüllung und Anschnittlage
Die Anschnittlage beeinflusst die Füllbalance, Bindenähte, Anschnittmarkierungen, Oberflächenerscheinung und Maßhaltigkeit. Bei kosmetischen oder funktionalen Oberflächen sollte die Anschnittposition vor der Werkzeugkonstruktion geprüft werden. Schlechte Anschnittentscheidungen können sichtbare Markierungen oder ungleichmäßige Füllung verursachen, die durch Inspektion allein nicht korrigiert werden können.
Dünne Wände und Wandübergänge
Dünne Wände sind im MIM möglich, aber abrupte Übergänge zwischen dicken und dünnen Querschnitten erhöhen das Risiko von Formgebungsfehlern, Entbinderungsspannungen und Sinterverzug. Eine gleichmäßige Wandkonstruktion ist in der Regel stabiler als starke lokale Massenkonzentrationen.
Handhabung von Grünlingen
Nach dem Spritzgießen enthält der Grünling noch Binder und ist noch kein fertiges Metallteil. Kleine dünne Merkmale, lange Arme und empfindliche Kanten sollten im Hinblick auf Handhabung, Entgraten, Tablettbeladung und Transfer vor dem Entbindern überprüft werden.
Entbinderungsweg
Die Binderentfernung muss stabil sein. Wenn ein Teil dicke Abschnitte, blinde Innenbereiche oder schwierige Binder-Austrittswege aufweist, können Entbinderungsfehler auftreten. Die Teilekonstruktion sollte eine Binderentfernung ohne inneren Druck oder Rissrisiko ermöglichen.
Sinterschwindung und Auflage
MIM-Teile schrumpfen während des Sinterns erheblich. Der Werkzeugbau kann die erwartete Schwindung kompensieren, aber ungleichmäßige Wandstärken, ungestützte Spannweiten, asymmetrische Massen und schlechte Setter-Auflage können dennoch zu Verzug führen.
Toleranzen und spanende Nachbearbeitung
MIM kann wiederholbare endkonturnahe Geometrien erzielen, aber nicht jedes Merkmal sollte direkt aus dem Sintern eine enge spanende Toleranz erreichen. Kritische Bohrungen, Gewinde, Dichtflächen, Lagerbereiche oder Präzisionsbezüge können eine spanende Nachbearbeitung oder Kalibrierung erfordern.
Beispiel: Verzug eines dünnwandigen Bügels beim Sintern
Dieses repräsentative technische Beispiel zeigt, warum Geometrie, Sinterstützen und Toleranzstrategie vor dem Werkzeugbau gemeinsam geprüft werden sollten.
Eine kleine Halterung mit zwei dünnen Armen schien für MIM geeignet, aber der erste Versuch zeigte Armverzug nach dem Sintern und instabile Bohrungspositionen.
Das Teil hatte ungleichmäßige Wandstärken, eine lange ungestützte Spannweite und eine kritische Bohrung in der Nähe eines dünnen Übergangsbereichs.
Die Konstruktion, die Sinterunterstützung und die Toleranzstrategie wurden vor dem Werkzeugbau nicht gemeinsam überprüft. Die Zeichnung behandelte alle Maße als gleich kritisch.
Die Konstruktion wurde für weichere Übergänge angepasst, die Setter-Unterstützung wurde überarbeitet, und ausgewählte kritische Bohrungen wurden für die spanende Nachbearbeitung reserviert.
Überprüfen Sie Lastpfad, Wandausgleich, Stützrichtung, Bezugssystem und den Plan für Sekundäroperationen vor der Werkzeugfreigabe.
Checkliste zur Anwendungsprüfung vor der RFQ
Bevor Sie eine Anfrage stellen, bereiten Sie ausreichend Informationen für eine echte MIM-Eignungsprüfung vor. Eine Zeichnung allein ist nützlich, aber der Anwendungskontext entscheidet oft, ob der Prozessweg geeignet ist. Ziel ist es, Machbarkeit, Risiken, Kostentreiber, Toleranzstrategie und Prüfmethode vor der Werkzeugkonstruktion oder Musterproduktion zu bestätigen.

Empfohlene zu sendende Informationen
| Information | Warum das wichtig ist |
|---|---|
| 2D-Zeichnung | Definiert Maße, Toleranzen, Oberflächen und Prüfanforderungen. |
| 3D-CAD-Datei | Hilft bei der Bewertung von Geometrie, Wandstärke, Hinterschneidungen, Formbarkeit und Schwindungsausgleich. |
| Materialanforderung | Bestimmt Feedstock-Richtung, Sinterroute, Wärmebehandlung und Endbearbeitungsplan. |
| Kritische Maße | Hilft, gespritzte Maße von sekundär bearbeiteten Merkmalen zu trennen. |
| Jährliche Stückzahlschätzung | Bestimmt, ob Werkzeugbau und Prozessentwicklung wirtschaftlich sinnvoll sind. |
| Anwendungsumgebung | Klärt Anforderungen an Korrosion, Verschleiß, Wärme, Belastung, Magnetismus oder Reinigung. |
| Oberflächengüteanforderung | Beeinflusst Polieren, Trommeln, Beschichten, Passivieren oder optische Prüfung. |
| Wärmebehandlungsanforderung | Beeinflusst Materialwahl, Verzugsrisiko und Härtestrategie. |
| Montagefunktion | Hilft bei der Überprüfung der Toleranzstapelung und der Passflächen. |
| Bestehendes Fertigungsproblem | Hilft, MIM mit CNC, Gießen, Stanzen, PM oder montagebasierter Fertigung zu vergleichen. |
Was XTMIM-Ingenieure prüfen sollten
- Ob die Geometrie für MIM-Formen und Sintern geeignet ist.
- Ob die Wandstärke für eine stabile Produktion ausreichend gleichmäßig ist.
- Ob kritische Merkmale eine sekundäre Bearbeitung benötigen.
- Ob die Materialanforderung für MIM realistisch ist.
- Ob das geschätzte Volumen den Werkzeugbau rechtfertigt.
- Ob die Oberflächenveredelung mit der Anwendung kompatibel ist.
- Ob die Prüfanforderungen klar definiert sind.
- Ob ein anderes Verfahren wie PM oder CIM möglicherweise besser geeignet ist.
Nächste Schritte nach der MIM-Anwendungsprüfung
Sobald das Teil die anfängliche Anwendungsprüfung bestanden hat, folgen Sie dem Thema, das die verbleibende technische Frage abdeckt. Dies hält die Prüfung fokussiert, ohne jedes MIM-Projekt gleich zu behandeln.
- Benötigen Sie Informationen zur Fertigungsroute? Prüfen Sie die Metallpulverspritzgussprozess.
- Benötigen Sie vergleichbare Beispiele? Durchsuchen Sie MIM-Teile oder MIM-Branchen.
- Müssen Sie die Legierungsrichtung oder die Eignung für die Serviceumgebung bestätigen? Prüfen Sie MIM-Werkstoffe.
- Benötigen Sie Anleitungen zu Geometrie, Wandstärke, Bezugspunkten oder Toleranzen? Fahren Sie fort mit MIM-Konstruktionsleitfaden.
- Bereit für eine projektspezifische Prüfung? Zeichnungen zur Prüfung einreichen oder ein Angebot anfordern mit Anforderungen an Material, Toleranz, Oberfläche und Jahresvolumen.
Möchten Sie prüfen, ob Ihre Anwendung für MIM geeignet ist?
Senden Sie Ihre 2D-Zeichnung, 3D-CAD-Datei, Materialanforderung, kritischen Maße, Oberflächenanforderungen, Anwendungsumgebung und geschätzte Jahresstückzahl. XTMIM prüft, ob das Teil für MIM geeignet ist, ob Nachbearbeitungen erforderlich sind und welche Risiken vor Werkzeugbau, Bemusterung oder Produktionsfreigabe bestätigt werden sollten.
FAQ: Anwendungen des Metallpulverspritzgusses
Was sind die Hauptanwendungen des Metallpulverspritzgusses?
Metallpulverspritzguss wird hauptsächlich für kleine komplexe Metallteile eingesetzt, die reproduzierbare Fertigung und funktionale Werkstoffeigenschaften erfordern. Typische Anwendungen umfassen kleine Zahnräder, Scharniere, Halterungen, Wellen, Stifte, Verriegelungsteile, Verbindungshardware, Sensorkomponenten, chirurgische Instrumententeile, dentale Komponenten und kompakte strukturelle Metallteile.
Wann sollte MIM anstelle der CNC-Bearbeitung in Betracht gezogen werden?
MIM sollte anstelle der CNC-Bearbeitung in Betracht gezogen werden, wenn das Teil klein, komplex, in wiederholbaren Produktionsmengen benötigt wird und aufgrund mehrerer Aufspannungen, feiner Werkzeuge, Materialabfall oder schwieriger Innenkonturen kostspielig zu zerspanen ist. CNC kann jedoch besser für Prototypen, Kleinserien, große Teile oder Merkmale mit sehr engen spanend erzeugten Toleranzen geeignet sein.
Wann sollte ich MIM für eine Anwendung nicht wählen?
MIM ist möglicherweise nicht geeignet für sehr große Teile, sehr geringe Stückzahlen, einfache Geometrien, instabile Konstruktionen, Teile mit extremen Toleranzen ohne Bearbeitungszugabe oder Materialien, die keinen praktikablen MIM-Prozessweg ermöglichen. Je nach Anwendung können PM, CNC-Bearbeitung, Druckguss, Stanzen, Feinguss oder CIM besser geeignet sein.
Wie erkenne ich, ob mein Bauteil für MIM geeignet ist?
Die zuverlässigste Methode ist eine zeichnungsbasierte DFM-Prüfung. Senden Sie eine 2D-Zeichnung, ein 3D-Modell, die Materialanforderung, kritische Toleranzen, Oberflächengüteanforderungen, Jahresstückzahl und die Anwendungsumgebung. Das Entwicklungsteam kann dann die Formbarkeit, das Entbinderungsrisiko, die Sinterschwindung, den Nachbearbeitungsbedarf und die Prozesseignung bewerten.
Ist MIM für Medizinproduktekomponenten geeignet?
MIM kann für ausgewählte medizinische, dentale und chirurgische Instrumentenkomponenten geeignet sein, insbesondere für kleine komplexe Metallteile. Medizinische Anwendungen erfordern jedoch eine sorgfältige Prüfung der Materialanforderungen, Oberflächengüte, Reinigung, Rückverfolgbarkeit, Validierung und Kundenspezifikationen. Die Eignung sollte projektbezogen bestätigt werden.
Was sollte ich für eine MIM-Anwendungsprüfung bereitstellen?
Stellen Sie eine 2D-Zeichnung, eine 3D-CAD-Datei, die Materialanforderung, Toleranzanforderungen, Jahresstückzahl, Oberflächengüteanforderungen, ggf. Wärmebehandlungsanforderungen und eine kurze Beschreibung der Anwendungsumgebung bereit. Falls das Bauteil derzeit Fertigungsprobleme aufweist, fügen Sie auch diese Details hinzu.
Normen und technische Referenzhinweise
MIM-Anwendungsentscheidungen sollten auf Bauteilzeichnungen, Kundenspezifikationen, Materialanforderungen und nachgewiesener Prozessfähigkeit basieren. Allgemeine MIM-Konstruktions- und Materialreferenzen können die frühe Bewertung unterstützen, sollten aber nicht die projektbezogene DFM-Prüfung ersetzen.
- MIMA-Übersicht über den Metallpulverspritzguss zum allgemeinen Verständnis des MIM-Prozesses und seiner Anwendungen.
- MIMA-Prozessübersicht für den Kontext von Formgebung, Entbindern, Sintern und MIM-Prozess.
- EPMA-technische Übersicht über den Metallpulverspritzguss für Prozesskontext und anwendungsbezogenen Hintergrund.
- MPIF Standard 35-MIM-Werkstoffnormen als Referenz für gängige MIM-Materialspezifikationen und Referenzdaten.
Materialwerte, Toleranzerwartungen, Prüfverfahren und Akzeptanzkriterien sollten anhand der aktuellen offiziellen Normen, Kundenzeichnungen, Materialdaten und der Prozessfähigkeit des Lieferanten bestätigt werden.