
Sekundäre Bearbeitungen beeinflussen die Kosten für MIM-Angebote, wenn das spezifizierte Fertigteil eine Nachbearbeitung erfordert, die über den erreichbaren Zustand nach dem Sintern hinausgeht. Präzisionsbearbeitung, Gewindeschneiden, Schleifen, Kalibrieren, Wärmebehandlung, Oberflächenveredelung oder Beschichtung können Bearbeitungszeit, Rüstkosten, Vorrichtungen und Chargengebühren hinzufügen. Die Endkontrolle, das Risiko von Nacharbeiten und die Schutzverpackung können ebenfalls die Kosten für die Lieferung eines akzeptierten Teils verändern.
Schnelle Antwort
Sekundäre Bearbeitungen beeinflussen die Kosten für MIM-Angebote wenn das spezifizierte Fertigteil eine Nachbearbeitung erfordert, die über den erreichbaren Zustand nach dem Sintern hinausgeht. Präzisionsbearbeitung, Gewindeschneiden, Schleifen, Kalibrieren, Wärmebehandlung, Oberflächenveredelung oder Beschichtung können Bearbeitungszeit, Rüstkosten, Vorrichtungen und Chargengebühren hinzufügen. Die Endkontrolle, das Risiko von Nacharbeiten und die Schutzverpackung können ebenfalls die Kosten für die Lieferung eines akzeptierten Teils verändern. Diese Schritte sind nicht für jede MIM-Komponente zwingend erforderlich: Ein Teil, das seine Zeichnungs- und Funktionsanforderungen im Zustand nach dem Sintern erfüllt, benötigt möglicherweise keine weitere Bearbeitung. Bevor Sie Lieferantenpreise vergleichen, bestätigen Sie bitte den gleichen endgültigen Lieferzustand, die enthaltenen oder ausgeschlossenen Bearbeitungen und etwaige separat angebotene einmalige oder Chargengebühren. Der sinnvolle Vergleich ist die Kosten für dasselbe akzeptierte Fertigteil – nicht zwei unerklärte Stückpreise.
Ein MIM-Steckverbinder aus Edelstahl kann zwei sehr unterschiedliche Angebote erhalten. Ein Lieferant kann nur die Geometrie nach dem Sintern bepreisen; ein anderer kann die Bearbeitung der Positionierbohrung, die Oberflächenbearbeitung einer Gegenfläche und die Inspektion nach der Bearbeitung einschließen. Selbst mit demselben 3D-Modell sind diese Stückpreise erst dann direkt vergleichbar, wenn die Zeichnungsanforderungen, der Lieferzustand und die Bestellmenge aufeinander abgestimmt sind. Die erste Frage für den Käufer ist, welche Version des Teils jeder Lieferant bepreist hat.
Vergleichen Sie MIM-Teilepreise im gesinterten oder bearbeiteten Zustand?
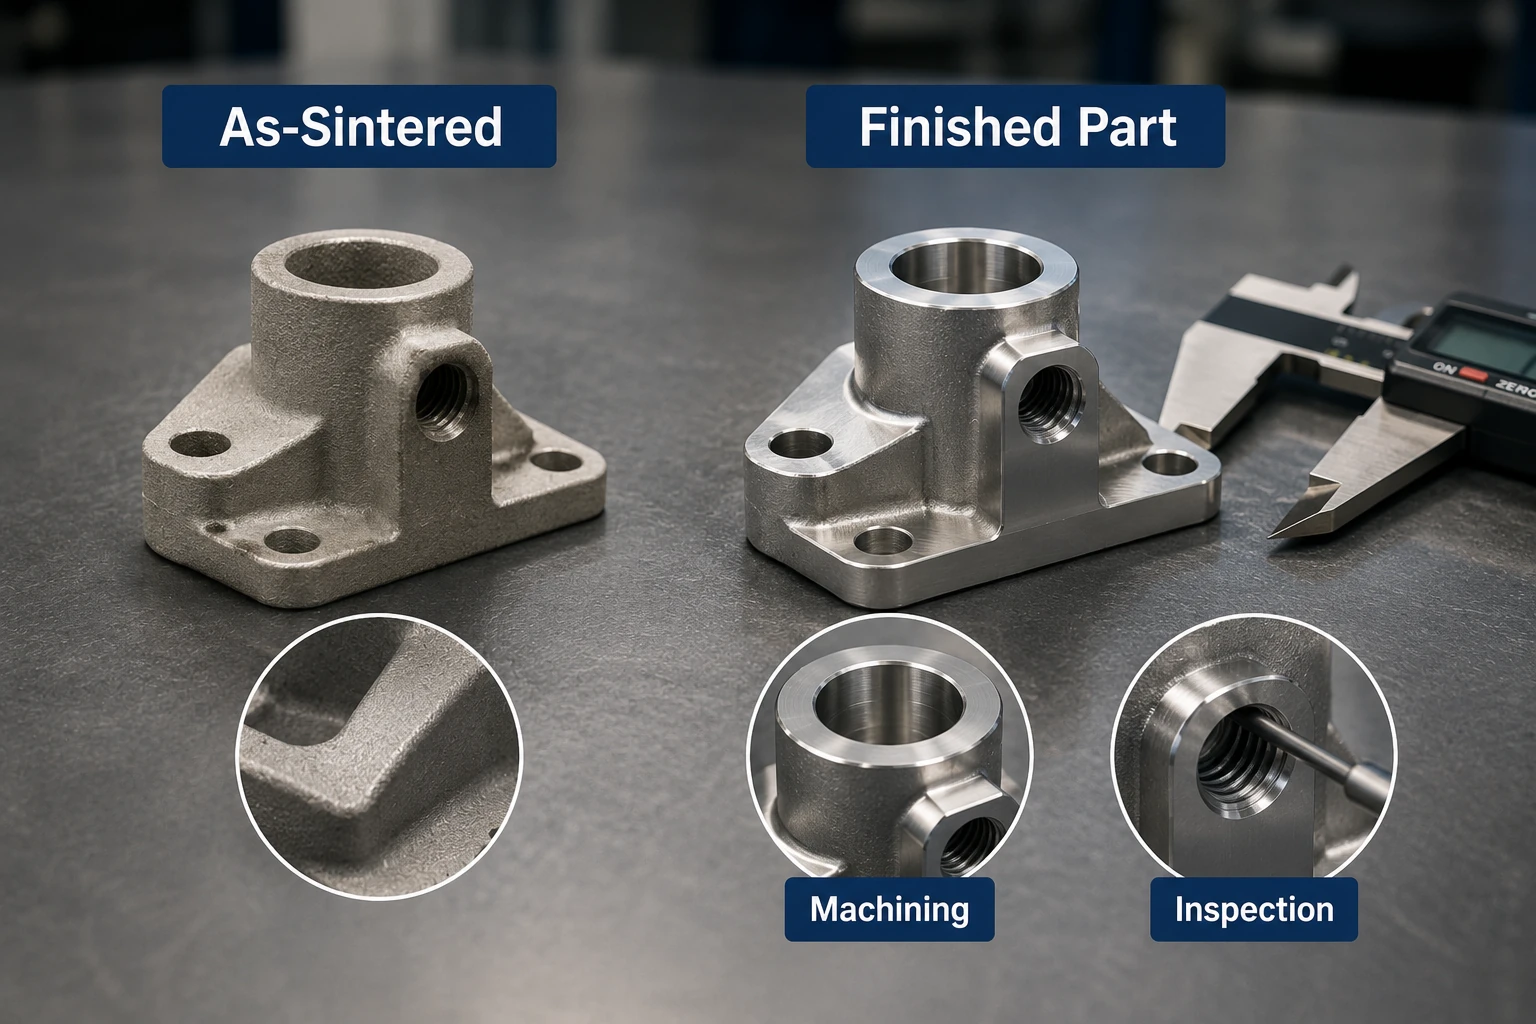
Beginnen Sie mit dem Zustand, in dem der Zulieferer die Lieferung zugesagt hat. Ein Angebot für gesinterte Teile deckt typischerweise den Spritzguss-, Entbinderungs- und Sinterprozess ab, zusammen mit den für diesen Zustand spezifizierten Prüfungen und der Handhabung. Wenn das gesinterte Teil bereits alle genehmigten Anforderungen erfüllt, kann es das Endprodukt sein. Der Begriff bedeutet nicht automatisch ein defektes oder unvollständiges Teil.
A Angebot für Fertigteil sollte den tatsächlichen Zustand abdecken, der für die Abnahme erforderlich ist. Abhängig von der Zeichnung kann dies eine lokale Bearbeitung, Gewinde, Oberflächenbehandlung, erforderliche Materialeigenschaften, Endkontrolle und Schutz der fertigen Oberflächen umfassen. Kein Angebot ist von Natur aus genauer; Probleme entstehen, wenn Käufer unterschiedliche Leistungsumfänge als austauschbar behandeln.
Auch Angebotsbezeichnungen benötigen eine Leistungserklärung. Ein Zulieferer kann einen Budgetschätzung basierend auf einem angenommenen Sinterprozess, einen vorläufigen Fertigteilpreis vorbehaltlich von Versuchen oder einen Festpreis für eine genehmigte Zeichnungsrevision anbieten. Jedes kann in seiner Projektphase nützlich sein; der Käufer sollte fragen, welche Merkmale, Tests und kommerziellen Annahmen bereits bestätigt sind. Andernfalls kann eine scheinbare Preisänderung nach der Musterprüfung tatsächlich eine Änderung des Leistungsumfangs und nicht eine Änderung der Fertigungseffizienz sein.
| Angebotsgrundlage | Was bestätigt werden muss | Käuferrisiko bei Unklarheit |
|---|---|---|
| Wie gesintert | Welche Zeichnungsanforderungen werden direkt nach dem Sintern erfüllt und welche Prüfungen sind enthalten? | Die erforderliche Oberflächenbearbeitung wurde möglicherweise vom geschätzten Stückpreis ausgeschlossen. |
| Fertiggestellt und abgenommen | Welche Bearbeitungen, Behandlungen, Endkontrollen und Handhabungsschritte sind enthalten? | Separat berechnete Einrichtungs- oder Chargengebühren können dennoch übersehen worden sein. |
| Umfang nicht angegeben | Fordern Sie eine schriftliche Liste der enthaltenen/ausgeschlossenen Artikel und die Abnahmekondition an. | Das Angebot kann noch nicht auf Basis eines gleichwertigen Fertigteils verglichen werden. |
Ein 3D-CAD-Modell kann die Geometrie einer Zentrierbohrung zeigen, ohne deren endgültige Passung oder Anforderung an die Position festzulegen. Wenn die 2D-Zeichnung später das Ausreiben und die Verifizierung dieser Bohrung erfordert, muss der Lieferant die zusätzliche Arbeit berücksichtigen. Das frühere Angebot war möglicherweise für die zu diesem Zeitpunkt verfügbaren Informationen gültig; es stellt nicht notwendigerweise das abgenommene Fertigteil dar.
MIM-Prozessreferenz: Die Metal Injection Molding Association beschreibt die Near-Net-Shape-Fertigung und die Verwendung von Sekundärbearbeitungen, wenn einzelne Merkmale oder Eigenschaften eine zusätzliche Kontrolle erfordern. Die Bearbeitung wird daher anhand der Zeichnung und der funktionalen Anforderungen des Teils bewertet und nicht für jede MIM-Komponente angenommen. Siehe die MIMA-Prozessübersicht.
Welche Teileanforderungen erfordern Nachbearbeitungen und zusätzliche Kosten?
Nach dem Sintern sollten Nachbearbeitungen den funktionalen und abnahmerelevanten Anforderungen des Fertigteils folgen und nicht einer Standardliste verfügbarer Prozesse. Sie verursachen zusätzliche Kosten, wenn die Erfüllung oder Verifizierung einer Anforderung Arbeiten über den angebotenen Standardweg hinaus erfordert. Die geeignete Methode hängt von der Werkstoffgüte, der Merkmalgeometrie, der Toleranz, der nachgewiesenen Prozessfähigkeit und der erforderlichen Prüfmethode ab.
Maßkritische und montagekritische Merkmale
Lokalisierungsbohrungen, Dichtflächen, Lagerstellen, Bezugspunkte, Gewinde und Passflächen erfordern eine Merkmalsbewertung. Einige erfüllen ihre spezifizierten Anforderungen im gesinterten Zustand; andere erfordern Reiben, Gewindeschneiden, Bearbeiten oder Kalibrieren, um die Passform, Form oder Oberflächenbeschaffenheit zu erreichen. Eine enge Zeichnungstoleranz beweist nicht von sich aus, dass CNC notwendig ist. Der Lieferant muss feststellen, was der Sinterprozess leisten kann und wie das fertige Merkmal verifiziert wird.
Die Zeichnung sollte das funktionale Merkmal, identifizieren, nicht nur einen kleinen Toleranzwert. Bei einer Zentrierbohrung kann der Durchmesser den Spielraum steuern, während die Bohrungsposition relativ zu einem Befestigungspunkt steuert, ob der passende Stift tatsächlich passt. Reiben kann die Größe oder Oberfläche einer Bohrung verbessern, aber es korrigiert nicht automatisch einen Positionsfehler, wenn die Bearbeitungsvorrichtung auf den falschen Bezugspunkt verweist. Die Machbarkeitsprüfung des Lieferanten sollte daher das Bezugspunkt-Schema, das verbleibende Material für den vorgeschlagenen Schnitt, den Zugang für das Werkzeug und die Art und Weise, wie die fertige Bohrung gemessen wird, überprüfen. Eine Muster-Passungsprüfung oder ein Maßbericht kann dann feststellen, ob der vorgeschlagene Weg die Montageanforderung erfüllt.
Lokale Bearbeitung kann wirtschaftlicher sein als die Nachbearbeitung jeder Oberfläche, aber ihre Machbarkeit hängt vom Werkzeugzugang, der Auswahl des Bezugspunkts, dem verfügbaren Material und einer sicheren Klemmung ab. Wenn eine funktionale Fläche nahe einer dünnen Kante liegt oder schwer zu spannen ist, kann selbst eine kleine Operation relativ teuer werden.
Oberflächen-, Werkstoff- und Abnahmeanforderungen
Sichtbare Oberflächen, Korrosionsbeständigkeit, Härteziele, Verschleißbereiche und Beschichtungen können den Verarbeitungsweg ändern. Prüfen Sie zuerst die ausgewählte Legierung und den erforderlichen Abnahmestandard: Passivierung ist keine automatische Anforderung für jedes Edelstahlteil, und eine separate Wärmebehandlung ist nicht für jede MIM-Güte erforderlich. Eine spezifizierte Beschichtung oder eine PVD-Oberfläche kann Oberflächenvorbereitung, Maskierung, Aussehensprüfungen oder Maßverifizierung erfordern, wo immer die abgeschiedene Schicht eine Passung beeinflusst. Die Eignung der Behandlung muss gegen das tatsächliche Material und die Zeichnung geprüft werden.
Oberflächenbehandlungen sollten nach ihren tatsächlichen Funktionen und Prozessanforderungen kalkuliert werden. Passivierung von geeigneten Edelstählen ist eine chemische Oberflächenbehandlung; sie unterscheidet sich von einer absichtlich aufgebrachten Metall- oder PVD-Beschichtung, die einem kritischen Passmaß Dicke hinzufügen kann. Wenn eine Passivierung spezifiziert ist, sollte die RFQ die anwendbare Behandlung und die Abnahmeanforderungen angeben, anstatt eine generische Anweisung zum "Beschichten des Teils" zu verwenden." ASTM A967/A967M-25 definiert chemische Passivierungsbehandlungen und alternative Prüfverfahren, wählt jedoch nicht die richtige Behandlung oder Prüfung für die spezifische Anwendung eines Käufers aus.
Eine Härte- oder Korrosionsschutzanforderung muss gegen die tatsächliche Legierung, den gelieferten Zustand und die Abnahmemethode geprüft werden. MPIF Standard 35-MIM bietet einen Rahmen für Materialspezifikationen, der MIM-Güten und -Eigenschaften abdeckt; die relevante Güte und der erforderliche Zustand müssen noch mit dem Hersteller vereinbart werden. Ein Legierungsname allein ist kein Beweis dafür, dass das gelieferte Teil ein spezifiziertes Härte- oder Korrosionsleistungsziel erfüllt.
Die Endkontrolle und der Schutzverpackung können ein Angebot ergänzen, auch wenn sie selbst keine sekundären Fertigungsprozesse sind. Eine Zentrierbohrung muss möglicherweise nach der Bearbeitung gemessen werden, eine beschichtete Gegenfläche muss in ihrem Lieferzustand verifiziert werden, und kosmetische Oberflächen müssen während des Versands geschützt werden. Die RFQ sollte angeben, welche dieser Schritte enthalten sind.
| Erforderliches Ergebnis | Technische Frage | Mögliche zusätzliche Arbeit oder Kosten |
|---|---|---|
| Präzise Zentrierbohrung oder Stiftpassung | Kann die gesinterte Funktion die genehmigte Passung und Prüfmethode erfüllen? | Reiben, Bearbeiten, Lehren, funktionsbezogene Inspektion. |
| Flache Dicht- oder Anlagefläche | Ist die Geometrie und Oberflächenbeschaffenheit nach dem Sintern akzeptabel? | Lokales Fräsen oder Schleifen, Einrichtung, Oberflächeninspektion. |
| Funktionelles Innengewinde | Kann das Design ein Formgewinde unterstützen, oder ist Gewindeschneiden besser geeignet? | Gewindeschneiden, Entgraten und Überprüfung mit Gewindelehre. |
| Definierte kosmetische Anmutung | Welche Oberflächen sind sichtbar und welcher Muster- oder Standard definiert die Akzeptanz? | Selektives Polieren, Gleitschleifen, Oberflächenschutz. |
| Härte, Verschleiß- oder Korrosionsbeständigkeit | Erfüllt die ausgewählte Güte und der Prozess bereits die Anforderung? | Wo erforderlich: geeignete Wärmebehandlung, Passivierung oder Beschichtung und zugehörige Prüfungen. |
| Lokale Dimensions- oder Ebenheitskorrektur | Kann das Merkmal im gesinterten Zustand sein Ziel erreichen, oder ist Kalibrieren/Prägen eine validierte Option? | Dedizierte Kalibrierwerkzeuge, Versuchsarbeiten, Pressenzeit und Verifizierung der korrigierten Merkmale. |
| Spezifizierte Beschichtung, Galvanisierung oder PVD-Finish | Welche Bereiche benötigen eine Behandlung, welche Dicke oder welche optischen Kriterien gelten und werden Passungen beeinträchtigt? | Oberflächenvorbereitung, Chargenbeschickung, Maskierung, Beschichtungsprüfungen und schützende Handhabung. |
| Gelieferte Baugruppe oder eingesetzter Bauteil | Handelt es sich bei der angeforderten Lieferung um ein einzelnes MIM-Teil oder um eine montierte Einheit mit definierter Passung oder Halterung? | Einlege- oder Fügearbeiten, Montagevorrichtungen und vereinbarte Funktionsprüfungen. |
| Nachweis der Endabnahme | Welche kritischen Merkmale müssen nach allen Bearbeitungsschritten verifiziert werden? | Endlehren, Stichproben- oder Vollinspektion, Berichte und Handhabung. |
Der erforderliche Bearbeitungsweg hängt von der Legierung, Geometrie, den Toleranzen und den Abnahmekriterien ab; keine der aufgeführten Operationen ist für jedes MIM-Teil zwingend erforderlich. Die Herstellungsverfahren werden separat im MIM-Sekundärbearbeitungs-Prozessleitfaden.

Wie erhöhen Nachbearbeitungen die Kosten von fertigen MIM-Teilen?
Die Kosten für Nachbearbeitungen hängen davon ab, wie oft die Arbeit ausgeführt wird, welche Vorrichtungen sie erfordert und wie groß jede Verarbeitungscharge ist. Ein Gewindeloch, das bei jedem Teil wiederholt wird, eine Vorrichtung, die über mehrere Lieferungen wiederverwendet wird, und eine Endbearbeitungscharge, die einer Mindestgebühr unterliegt, wirken sich unterschiedlich auf die Stückkosten aus. Diese Kosten sollten nicht als austauschbare Posten behandelt werden.
Ein zusätzlicher Bearbeitungs- oder Behandlungsschritt fügt der vorgeschlagenen Route Arbeit hinzu, kann aber dennoch weniger kosten als ein komplexeres Werkzeugdesign oder ein alternatives Herstellungsverfahren. Das relevante Maß ist die Kosten des akzeptierten Teils nach der vollständigen Produktions- und Inspektionssequenz, nicht nur die Anzahl der Operationen.
Bearbeitungszeit und Komplexität der Merkmale
Wiederkehrende Arbeiten werden durch Zykluszeit pro akzeptiertem Teil, Anzahl der Merkmale, Wechsel von Rüstungen oder Werkzeugen und den Automatisierungsgrad bestimmt. Zwei lokal bearbeitete Oberflächen erfordern möglicherweise eine andere Werkstückaufnahme als eine einfache Bohrung. Eine Operation, die auf einer Zeichnung unbedeutend erscheint, kann bedeutsam werden, wenn sie bei jedem Produktionsteil zuverlässig wiederholt werden muss.
Die Kosten für die Endbearbeitung einer Zentrierbohrung umfassen mehr als nur die Schnittzeit. Das Teil muss wiederholbar ausgerichtet, von einem stabilen Bezugspunkt aus positioniert, ohne Beschädigung gespannt, mit ausreichendem Aufmaß bearbeitet und auf die spezifizierte Passung geprüft werden. Wenn die Vorrichtung keinen stabilen Bezugspunkt referenzieren kann, kann eine Tastermessung oder eine andere Rüstung erforderlich sein, die manchmal mehr kostet als der Bearbeitungsvorgang. Für eine aussagekräftige RFQ-Prüfung fragen Sie, wie der Lieferant diese Bohrung positionieren, bearbeiten und inspizieren will.
Kosten für Vorrichtungen, Rüstungen und Chargenverarbeitung
Dedizierte CNC- oder Inspektionsvorrichtungen können einmalige Kosten verursachen. Programmierung oder Rüstung können pro Produktionslauf berechnet werden, während Passivierung, Beschichtung oder Wärmebehandlung pro Charge mit Mindestgebühren angeboten werden können. Diese Kosten können nicht allein anhand des Stückpreises bewertet werden: Käufer müssen wissen, ob sie enthalten sind, separat berechnet werden oder über eine angenommene Menge verteilt werden.
Ein Endbearbeitungsanbieter kann eine Mindestlosgebühr berechnen, auch wenn die Charge weniger Teile enthält als ihre wirtschaftliche Losgröße. In dieser Situation hängen die effektiven Endbearbeitungskosten pro akzeptiertem Teil von der tatsächlichen Freigabemenge, ab, nicht nur von der Jahresprognose. Umgekehrt kann eine spezialisierte Vorrichtung einmal bezahlt und über mehrere Lieferungen wiederverwendet werden. Fragen Sie, wem die Vorrichtung gehört, ob ihre Kosten im Angebot enthalten sind und was passiert, wenn sich die prognostizierte Menge oder der Chargenplan ändert.
Kosten für Inspektion, Ausschuss und Durchlaufzeit
Ein Prozess kann mehr als nur Maschinenzeit beanspruchen. Die erneute Überprüfung einer kritischen Bohrung nach der Fertigstellung, die Kontrolle von Oberflächenschäden, die Verwaltung von Ausschuss oder Nacharbeit und der Transport von Teilen zwischen internen oder externen Prozessen können die Kosten für akzeptierte Teile beeinflussen. Zusätzliche Schritte können auch die Produktionsdurchlaufzeit durch Bündelung, Transport oder Warteschlangen erhöhen, selbst wenn ihre direkten Prozesskosten moderat sind.
Der Ausschusszeitpunkt beeinflusst auch die Kosten für akzeptierte Teile. Eine Komponente, die nach mehreren kostenpflichtigen Nachbearbeitungsschritten abgelehnt wird, hat mehr Aufwand verursacht als eine, die sofort nach dem Sintern abgelehnt wird. Dies rechtfertigt keine automatische Hinzufügung eines Ausschusszuschlags, da der Stückpreis für akzeptierte Teile bereits erwartete Verluste enthalten kann. Bestätigen Sie die erforderliche akzeptierte Menge, Vereinbarungen zur Nacharbeit und wer die Kosten für nichtkonforme Teile am vereinbarten Inspektionspunkt trägt.
Der Zeitpunkt der Inspektion ist entscheidend. Eine nach dem Sintern geprüfte Abmessung stellt nicht zwangsläufig die Konformität nach der Bearbeitung, Wärmebehandlung oder einer dickenbildenden Beschichtung fest. Die RFQ sollte angeben welche Merkmale im Endzustand der Abnahme gemessen werden, anstatt zu verlangen, dass jede Abmessung automatisch neu gemessen wird.
| Kostenkategorie | Was verursacht die Kosten? | Wie fordert man sie in einer RFQ an? |
|---|---|---|
| Pro Teil wiederkehrend | Maschinenzeit, Gewindeschneiden, individuelle Handhabung oder zusätzliche Prüfungen, die bei jedem Teil wiederholt werden. | Bestätigen Sie die Einbeziehung in den Stückpreis des Fertigteils. |
| Pro Charge wiederkehrend | Mindestmengen für Oberflächenbehandlung, Rüstkosten, spezielle Reinigung oder Chargenprüfung. | Annahme von Losgröße und Mindestgebühren. |
| Einmalig / nicht wiederkehrend | Spezielle Vorrichtungen, Messwerkzeuge, Programmierung oder Produktionsvorbereitung. | Separat aufführen; nicht in Stückpreisvergleichen verstecken, ohne eine vereinbarte Amortisationsbasis. |
Prüfung, Ausbeuteverluste, Schutzhandhabung und Fremdbearbeitung können bereits in Stück- oder Losgebühren enthalten sein. Sie sind Kostentreiber, keine standardmäßig separaten Abrechnungskategorien. Fügen Sie sie einem Vergleich nur hinzu, wenn das Angebot sie ausdrücklich ausschließt, damit dieselben Kosten nicht doppelt berechnet werden.
Vergleichbare wiederkehrende Kosten pro akzeptiertem Fertigteil = bestätigte wiederkehrende Gebühren für denselben abgeschlossenen Auftrag ÷ akzeptierte zu liefernde Teile.
Beziehen Sie die angebotenen Stückgebühren und nur diejenigen Los- oder Nachbearbeitungsgebühren ein, die das Angebot ausdrücklich ausschließt; verwenden Sie für beide Lieferanten die gleiche Bestellgröße. Zeigen Sie einmalige Werkzeugkosten, Vorrichtungen und Messwerkzeuge separat an oder amortisieren Sie diese unter Verwendung eines vereinbarten Projektvolumens für einen Lebensdauervergleich. Fügen Sie keine enthaltene Gebühr ein zweites Mal hinzu. Wenn der Lieferant bereits einen Gesamtpreis pro akzeptiertem Fertigteil anbietet, verwenden Sie diesen Preis, ohne ihn aus angenommenen Kostenkomponenten neu aufzubauen.
Verwenden Sie die gleiche bestellte Menge und den gleichen akzeptierten Lieferzustand beim Vergleich wiederkehrender Kosten. Wenn der angebotene Stückpreis Bearbeitung, Behandlung und Prüfung beinhaltet, behalten Sie diesen Preis bei, ohne dieselben Ausgaben erneut hinzuzufügen. Wandeln Sie nur ein separat berechnetes Losminimum in einen effektiven Stückbetrag für den entsprechenden Auftrag um. Zeigen Sie spezielle Vorrichtungen als einmalige Kosten an, es sei denn, die Lieferanten haben sich auf die gleiche Amortisationsbasis geeinigt. Holen Sie Klärung für jede nicht spezifizierte Nachbearbeitungsgebühr ein, bevor Sie ein Angebot als vergleichbar betrachten.
Für den Edelstahlverbinder kann die Bearbeitung der Zentrierbohrung eine wiederkehrende Gebühr verursachen, während eine spezielle Vorrichtung eine einmalige Ausgabe sein kann. Ein kosmetischer Nachbearbeitungsprozess, der pro Los berechnet wird, hängt auch von der Freigabemenge ab. Ein niedriger angebotener Stückpreis kann daher durch eine ausgeschlossene Vorrichtungsgebühr oder ein Behandlungslimit ausgeglichen werden.
Werkzeuginvestitionen, Feedstock, Spritzguss, Sintern und andere grundlegende Produktionskosten sind in den Leitfaden zu den Kosten im Metallpulverspritzguss. Bei der Bewertung von Nachbearbeitungsarbeiten vergleichen Sie die bestätigten zusätzlichen Gebühren mit dieser Basis, ohne Kosten zu zählen, die bereits im Stückpreis des Lieferanten enthalten sind.
Warum können späte Entscheidungen zur Sekundärbearbeitung die RFQ-Kosten erhöhen?
Nachbearbeitungen nach dem Sintern erfolgen nach dem Haupt-MIM-Prozess, Entscheidungen darüber sollten jedoch während der Zeichnungs- und Werkzeugprüfung getroffen werden. Wenn man wartet, bis die Muster bewertet sind, könnte sich herausstellen, dass dem Teil geeigneter Bearbeitungsvorrat, Bezugszugang, Freigang für die Oberflächenbearbeitung oder ein Inspektionsplan fehlt. Dies kann zu Konstruktionsänderungen führen, die über die Kosten einer normalen Zusatzoperation hinausgehen.
| Anforderung spät bestätigt | Technische Konsequenz | Mögliche Kostenauswirkung |
|---|---|---|
| Präzisionsbohrung oder -fläche erfordert Bearbeitung | Bearbeitungszugabe, Spanntechnik, Bezugspunkt oder Werkzeugzugang müssen möglicherweise neu bewertet werden. | Neuer Prozessplan, Vorrichtungsentwicklung oder mögliche Werkzeugänderung. |
| Beschichtung auf einer Passfläche aufgebracht | Dicke und Maskierung können den Freigang oder die endgültige gemessene Abmessung beeinflussen. | Zusätzliche Vorbereitung, Maskierung, Inspektion oder Konstruktionsanpassung. |
| Härte oder Wärmebehandlungszustand später spezifiziert | Material und Wärmebehandlungsroute müssen auf Eignung und Verzug geprüft werden. | Prozessänderungen, Tests, mögliche Nacharbeiten und Auswirkungen auf den Zeitplan. |
| Kosmetikstandard nach Musterfreigabe definiert | Sichtbare Bereiche, Oberflächenreferenz und Schutzanforderungen bleiben unsicher. | Zusätzliche Oberflächenversuche, Handhabung oder strittige Abnahme. |
| Endkontrolle erfordert Berichterstattung nach der Oberflächenbehandlung | Vorhandene Lehren oder Inspektionssequenzen entsprechen möglicherweise nicht dem geforderten Zustand. | Neue Lehren, zusätzliche Inspektions- oder Dokumentationskosten. |
Eine späte Anfrage zum Aufreiben der Zentrierbohrung des Steckverbinders ist nur dann machbar, wenn das Teil über ausreichenden Bearbeitungsvorrat, ein praktikables Bezugssystem und zugängliche Spannflächen verfügt. Andernfalls benötigt der Lieferant möglicherweise eine neue Vorrichtung, ein überarbeitetes Werkzeug oder eine andere Fertigungsroute. Wärmebehandlungsanforderungen erfordern ebenfalls eine legierungsspezifische Prüfung: Für geeignete Güten und erforderliche Eigenschaften kann eine Wärmebehandlung in die Sinter- oder Kühlroute integriert werden, anstatt als separater nachgelagerter Batch angeboten zu werden.
Umfang der Wärmebehandlung: MIMA stellt fest, dass bestimmte MIM-Wärmebehandlungen in einen Kühl- oder thermischen Nachsinterzyklus integriert werden können, sofern die Legierung und die Ziel-Eigenschaften dies zulassen. Bestätigen Sie die Werkstoffgüte, die geforderten Liefer-Eigenschaften, die tatsächliche thermische Route und die Verifizierungstests, bevor Sie eine separate Wärmebehandlungsgebühr akzeptieren oder ablehnen. Das Fehlen eines zusätzlichen Ofenbetriebs beweist nicht allein, dass die Eigenschaftsanforderung erfüllt wurde. Siehe Anleitung zu MIM-Nachbearbeitungen.
Vor der Werkzeugfreigabe
Identifizieren Sie die Merkmale, die eine Nachbearbeitung erfordern, ggf. Bearbeitungszugaben, den endgültigen Oberflächenzustand, die Inspektion nach der Behandlung und jeglichen besonderen Schutz oder Handhabung. Wenn der technische Weg noch nicht endgültig ist, kennzeichnen Sie ihn als " offene RFQ-Annahme " und fordern Sie eine Machbarkeitsprüfung durch den Lieferanten an, anstatt einen vorläufigen Preis als fest zu behandeln.
Wie können Käufer Kosten für Sekundärbearbeitungen reduzieren, ohne die Qualität zu beeinträchtigen?
Sekundärbearbeitungen sollten beibehalten werden, wo sie zur Erfüllung von Pass-, Funktions-, Aussehens-, Haltbarkeits- oder Abnahmeanforderungen erforderlich sind. Die Kostenreduzierung beginnt mit der Identifizierung der kritischen Merkmale der Zeichnung und der Prüfung, welche anderen Oberflächen zuverlässig die Spezifikation im gesinterten Zustand erfüllen können. Die Eliminierung einer notwendigen Bearbeitung ist keine Verbesserung, wenn das gelieferte Teil dann die Inspektion oder Montage nicht besteht.
Nicht-kritische Merkmale nach Möglichkeit im gesinterten Zustand belassen
Montagekritische Maße von Geometrien trennen, die nur eine normale Form- und Handhabungsfreiheit benötigen. Eine allgemeine Toleranz, die von einem CNC-Prototyp übernommen wurde, sollte nicht automatisch auf jede MIM-Oberfläche angewendet werden. Wo die validierte Sinterkapazität die Anforderung bereits erfüllt, kann eine zusätzliche Bearbeitung keinen funktionalen Nutzen haben. Kritische Maße und Oberflächen müssen weiterhin gemäß ihren spezifizierten Abnahmekriterien kontrolliert werden.
Zeichnungsmerkmale als funktionskritisch, prozesskritisch oder nicht-kritisch für die fertige Schnittstelle klassifizieren und diese Klassifizierungen dann mit den Design-, Qualitäts- und Fertigungsteams überprüfen. Die Klassifizierung erlaubt keine Lockerung einer genehmigten Anforderung ohne Überprüfung. Eine kosmetisch sichtbare Oberfläche kann beispielsweise maßlich nicht-kritisch sein, aber dennoch eine kontrollierte Oberfläche benötigen. Die überarbeitete Zeichnung und der Inspektionsplan müssen alle vereinbarten funktionalen und optischen Abnahmekriterien beibehalten.
Umfang von Bearbeitung und Oberflächenbehandlung vor der Werkzeugerstellung optimieren
Wo Bearbeitungen notwendig sind, prüfen Sie, ob diese auf die Bohrung, die Fläche oder das Datum beschränkt werden können, das die Funktion steuert. Für kosmetische Oberflächenbehandlungen unterscheiden Sie sichtbare von verdeckten Bereichen; für Beschichtungen identifizieren Sie funktionale Bereiche, die eine Maskierung oder eine Nachbeschichtungsprüfung erfordern. Überprüfen Sie die Spannpunkte und die Ablaufsequenz, bevor das Werkzeugdesign finalisiert wird. Ein engerer Verarbeitungsbereich ist nicht automatisch günstiger, wenn er eine komplexere Vorrichtung oder eine weniger stabile Produktionsroute schafft.
Kalibrieren/Prägen ist kein universeller Ersatz für CNC. MIMA beschreibt das Prägen als kontrollierte lokale Verformung gegen ein starres Werkzeug oder eine Form, die ausgewählte Abmessungen oder Ebenheit verbessern kann. Es kann sich für ein zugängliches Merkmal mit geeigneter Materialreaktion und Unterstützung lohnen, aber es erzeugt kein fehlendes Gewinde, eliminiert keinen unzugänglichen Hinterschnitt und garantiert keine korrekte Bohrungsposition. Ein vorgeschlagener Kalibriervorgang erfordert ein qualifiziertes Umformwerkzeug, Musterversuche, Prüfungen auf Verformungen benachbarter Merkmale und die Verifizierung der endgültigen funktionalen Abmessung. MIMAs Beschreibung von Prägen und Bearbeitung skizziert verfügbare Optionen; der teilespezifische Weg erfordert weiterhin Versuche und Dimensionsverifizierung.
Bewerten Sie die Kosten des vollständigen alternativen Weges, nicht eine einzelne Operation isoliert. Selektives Polieren kann den Schleifaufwand reduzieren, aber spezielle Abdeckungen oder separate Handhabung könnten die Einsparungen aufheben. Ebenso ist der Ersatz von CNC durch Kalibrieren nur dann eine echte Verbesserung, wenn Werkzeugkosten, Wiederholgenauigkeit, Materialzustand und der erwartete Chargenplan gemeinsam berücksichtigt wurden.
| Aktueller Kostendruck | Mögliche Verbesserung | Was muss verifiziert werden |
|---|---|---|
| Enge Toleranzen bei jedem Merkmal | Unterscheiden Sie kritische Passungen von nichtkritischer Geometrie. | Montage, Position und erforderliche Prüfung kritischer Merkmale. |
| Bearbeitung über breite Oberflächen | Lokale Bearbeitung von Funktionszonen bewerten. | Spannmittel, Bezugspunktzugang, Dimensionsstabilität und Zykluszeit. |
| Oberflächenbehandlung des gesamten Teils für kosmetische Zwecke | Sichtbare und geschützte Oberflächen in der Zeichnung definieren. | Anforderungen an Aussehen, Korrosion oder Verschleiß auf anderen Oberflächen. |
| Oberflächenbearbeitung und wiederholte Inspektion | Route planen und Merkmale in den entsprechenden Phasen verifizieren. | Nachweis der Endabnahme und alle prozessspezifischen obligatorischen Prüfungen. |
| Späte Änderung der Beschichtung oder Wärmebehandlung | Leistungs- und Oberflächenanforderungen vor der Werkzeugerstellung prüfen. | Materialeignung, resultierende Eigenschaften, Passungen und Verzugsrisiko. |
Für einen Verbinder, dessen Positionierbohrung und Gegenfläche die Montage steuern, kann eine lokalisierte Bearbeitung dieser Merkmale nach Prüfung ausreichend sein, während die restliche Geometrie im gesinterten Zustand verbleibt. Jede vorgeschlagene Einsparung muss durch den überarbeiteten Prozessplan, die Prüfmethode und das Lieferantenangebot bestätigt werden; weniger Operationen auf dem Papier garantieren keine niedrigeren Fertigteilkosten.
Detaillierte Überlegungen zu Geometrie, Toleranzen und Fertigungskosten sind im Leitfaden für kostengerechtes MIM-Design.
Was sollten Einkäufer bei einer MIM-Anfrage zu Nachbearbeitungen angeben?
Bitten Sie Lieferanten, den Zustand anzugeben, den das Teil bei Lieferung erfüllen muss, nicht nur die Form im 3D-Modell. Sie müssen nicht jeden Prozessschritt vorschreiben: Klare Angabe der funktionalen und Abnahmeanforderungen ermöglicht es dem Lieferanten, eine machbare Route vorzuschlagen und Annahmen zu kennzeichnen, die noch offen sind.
| Zu spezifizierende Informationen | Warum sich die Genauigkeit von Angeboten ändert |
|---|---|
| Aktuellste 2D-Zeichnungs- und 3D-CAD-Revision | Verknüpft Geometrie mit Toleranzen, Bezugsflächen, Oberflächenangaben und der korrekten Revision. |
| Werkstoffgüte und erforderliche Endschafteigenschaften | Verhindert Annahmen bezüglich Härte, Korrosion und Behandlungswegen. |
| Jahresvolumen und erwartete Bestell- oder Chargengröße | Ermöglicht die Trennung von Kostenannahmen für einmalige Kosten, pro Charge und pro Teil. |
| Kritische Passungen, Bohrungen, Gewinde und Gegenflächen | Zeigt Bereiche auf, die eine verifizierte Fähigkeit oder einen Vorschlag für eine Nachbearbeitung erfordern. |
| Umfang der Oberflächenbehandlung und geschützte Bereiche | Identifiziert Anforderungen an Oberflächenbearbeitung, Beschichtung, Maskierung, Aussehen und Passung. |
| Prüfbedingungen und Berichtsanforderungen | Definiert, welche Merkmale nach der letzten relevanten Operation akzeptiert werden müssen. |
| Zustand des Fertigteils und Verpackungsanforderungen | Klärt den Umfang des kosmetischen Schutzes, der Montage und der Lieferung. |
| Offene technische Entscheidungen und Angebotsausschlüsse | Macht vorläufige Annahmen sichtbar, bevor ein scheinbar niedriger Stückpreis akzeptiert wird. |
Geben Sie für Gewinde und Passbohrungen die Größe, Toleranz, Tiefe und die Anforderung an die Gegenstück- oder Lehrenpassung an, wo zutreffend. Identifizieren Sie für die Oberflächenbearbeitung behandelte und unbehandelte Bereiche, die zutreffende Spezifikation für die Oberflächenbearbeitung oder Beschichtung sowie etwaige Kriterien für Dicke, Aussehen oder Korrosionsbeständigkeit. Geben Sie an, ob die Inspektion nach einem vereinbarten Stichprobenplan, einem Sonderbericht oder einer 100-Prozent-Prüfung erfolgt. nur dort, wo die Anwendung es erfordert. Diese Details sind nützlicher als eine vage Anweisung, “nach Bedarf zu bearbeiten und zu polieren”.”
Für eine Zentrierbohrung sollte die RFQ die Funktion des Gegenstücks, die Zeichnungsbezugselemente, die erforderliche gelieferte Passung und die Abnahmemethode angeben. Mit diesen definierten Anforderungen kann der Lieferant eine Steuerung im gesinterten Zustand, eine lokale Bearbeitung oder einen anderen qualifizierten Weg vorschlagen. Sofern der Prozess selbst keine vertragliche Anforderung ist, gibt der Käufer das erforderliche Ergebnis an, und der Lieferant erklärt, wie es erreicht und verifiziert wird.
Bitten Sie den Lieferanten auch, alle Verarbeitungs- oder Verifizierungsschritte zu identifizieren, die seiner Annahme nach im bestehenden Stückpreis enthalten sind. Ein spezieller Inspektionsbericht, eine Beschichtungsprüfung, eine Erststückabnahme oder eine Schutzverpackungsanforderung kann das Angebot beeinflussen, auch wenn es sich nicht um eine sekundäre Fertigungsoperation handelt. Trennen Sie eine reine Prototypen-Anforderung von dem, was bei jeder Produktionsfreigabe wiederholt werden muss.
Wenn eine Zeichnung unvollständig ist, kennzeichnen Sie unsichere Toleranzen, Beschichtungen und Inspektionsanforderungen als offene Punkte und fordern Sie das Feedback des Lieferanten zur Machbarkeit an, bevor ein verbindliches Werkzeugangebot genehmigt wird. Das MIM-RFQ-Vorbereitungsleitfaden deckt das breitere Anfragepaket ab, einschließlich Informationen über sekundäre Operationen hinaus.
Wie sollten Sie MIM-Angebote auf Basis desselben Fertigteils vergleichen?
Sobald die Angebote vorliegen, normieren Sie diese auf eine vereinbarte Lieferleistung, bevor Sie die Lieferanten nach dem Preis einstufen. Ein niedrigerer Preis pro Einheit im gesinterten Zustand und ein höherer Preis pro Einheit für das Fertigteil sind unterschiedliche kommerzielle Angebote, aber kein Beweis dafür, dass ein Lieferant wirtschaftlicher ist oder dass eines der Angebote unredlich ist.
- Gleiche Grundlage festlegen. Identische Zeichnungsrevision, Material, jährliche und Chargenmengen sowie Anforderungen an die Endabnahme bestätigen.
- Inkludierte und exkludierte Arbeiten kennzeichnen. Die von jedem Lieferanten angenommene Bearbeitung, Oberflächenbehandlung, anwendbare Behandlungen, Endkontrolle und Verpackung auflisten.
- Die Kosten aufschlüsseln. Den wiederkehrenden Stückpreis von einmaligen Vorrichtungen oder Lehren und Chargen-Mindestmengen unterscheiden.
- Lücken schriftlich klären. Überarbeitete Angebote für denselben gelieferten Zustand anfordern; fehlende Kosten nicht stillschweigend schätzen.
- Risiko und Zeitplan vergleichen. Produktionsweg, Musterfreigabe, Lieferzeit und Abnahmeverantwortung zusätzlich zu den normierten Kosten prüfen.

| Leistungsumfang | Erste Schätzung von Lieferant A | Erste Schätzung von Lieferant B | Aktion des Käufers |
|---|---|---|---|
| Grundlage: Zeichnung, Material und Volumen | Annahme zu Revision oder Los unklar | Revision und Volumen angegeben | Bestätigen Sie eine freigegebene Zeichnungsrevision, Legierung, bestellte Menge und Jahresprognose. |
| Liefergrundlage | Wie gesintert | Fertigteil | Bitten Sie A, den freigegebenen Fertigzustand anzubieten. |
| Ausrichtungsbohrung | Bearbeitung nicht enthalten | Spezifizierte Oberflächenbearbeitung inklusive | Bestätigen Sie die gleiche Bohrpassung und Inspektion. |
| Funktionale Verbindungsfläche | Nicht angegeben | Oberflächenbearbeitung inklusive | Abmessungen, Prozessbedarf und inklusive Arbeiten bestätigen. |
| Anforderung an die äußere Optik | Nicht angegeben | Spezifizierter Bereich inklusive | Entsprechen Sie dem genehmigten Standard für sichtbare Oberflächen. |
| Beschichtung, Passivierung oder PVD | Nicht angegeben | Nur die spezifizierte Oberfläche inklusive | Bestätigen Sie den gleichen Behandlungsstandard, betroffene Bereiche und Passungsprüfungen, falls erforderlich. |
| Endkontrolle | Grundlegende Prüfungen im gesinterten Zustand | Definierte Endteilprüfungen | Abnahmekriterium und erforderliche Berichte abstimmen. |
| Einrichtungs- oder Losgebühren | Nicht angegeben | Separat ausgewiesen | Anforderung von Aufschlüsselungen einmaliger und wiederkehrender Gebühren. |
| Oberflächenschutz und Lieferzeit | Nicht bestätigt | Handhabungs- und Lieferzeitplan beschrieben | Verpackung, Endabnahmepunkt und abgeschlossene Routen-Lieferzeit abstimmen. |
Lieferant A und Lieferant B sind hypothetische Angebote, die zur Darstellung von Umfangsänderungen verwendet werden, keine tatsächlichen Lieferantenangebote oder XTMIM-Projektdaten. Es werden keine Preise angenommen.
Behandeln Sie jede Zelle mit "nicht angegeben" als ungelösten Angebotsbestandteil. Fragen Sie den Lieferanten, ob die Leistung enthalten ist, separat berechnet wird oder ausgeschlossen ist; schätzen Sie den fehlenden Preis nicht auf eigene Faust. Vergleichen Sie Stück- und einmalige Kosten erst, nachdem beide Lieferanten die gleiche Zeichnungsrevision, das gleiche Material, die gleiche Stückzahl, den gleichen Verarbeitungsumfang und die gleiche Endabnahmebedingung akzeptiert haben. Bestätigen Sie für kritische Merkmale, die durch spätere Bearbeitung oder Beschichtung beeinflusst werden, dass die zugesagte Prüfung in einer Phase durchgeführt wird, die die fertige Anforderung nachweist.
Wählen Sie einen Lieferanten auf der Grundlage der gleichen Spezifikation für das fertig bearbeitete Teil, vergleichbarer Gesamtkosten und eines Produktionsweges, der den erforderlichen Prüf- und Lieferplan erfüllen kann. Wenn eines der Angebote einen kritischen Vorgang oder eine Akzeptanzanforderung offen lässt, holen Sie vor der Auswahl eine schriftliche Klärung ein.
Endgültige Entscheidung: Ist MIM nach Sekundärbearbeitungen noch kosteneffektiv?
Nutzen Sie die Kosten des fertigen Teils und die Prozessprüfung, um über die nächsten Schritte zu entscheiden:
- Setzen Sie die MIM-Kostenbewertung fort wenn die meisten Geometrien als gesintert geliefert werden können und nur klar begründete Merkmale zusätzliche Kontrolle erfordern.
- Überprüfen Sie die Zeichnung durch DFM wenn umfangreiche Bearbeitungen durch vermeidbare Pauschaltoleranzen, unnötige Oberflächenbearbeitungen oder undefinierte Abnahmebedingungen bedingt sind.
- Vergleichen Sie die Herstellungswege wenn erhebliche Nachbearbeitungen wirklich unvermeidlich sind; verwenden Sie die vollständigen Kosten des akzeptierten Teils, das Projektvolumen und die Werkzeugbindung, nicht nur den Stückpreis im gesinterten Zustand.
Bestätigen Sie vor der Werkzeugfreigabe die Anforderungen an das Fertigteil, holen Sie Angebote auf derselben Lieferbasis ein und validieren Sie den vorgeschlagenen Sekundärbearbeitungsweg für kritische Merkmale. Ein Preis für den Zustand nach dem Sintern ist nur dann wirtschaftlich sinnvoll, wenn er dem letztendlich für die Abnahme erforderlichen Zustand entspricht.
Wenn der Zugang zu Bezugspunkten, die Spannvorrichtung, die Eignung für Behandlungen oder die Abnahmemethode für ein kritisches Merkmal ungeklärt bleiben, behandeln Sie das Angebot als bedingt. Klären Sie die offene Anforderung durch eine technische Überprüfung oder einen vereinbarten Versuch, bevor das Werkzeug freigegeben wird. Eine nicht bepreiste technische Ausnahme macht ein nominell niedrigeres Angebot für einen endgültigen Vergleich unzuverlässig.
Fordern Sie eine technische Überprüfung Ihres MIM-RFQ für Fertigteile an
Teilen Sie die aktuelle 2D-Zeichnung, das 3D-Modell, das Material, das jährliche und Chargenvolumen, kritische Passungen, Oberflächenanforderungen und die Erwartungen an die Endabnahme mit. XTMIM kann prüfen, welche Merkmale nach dem Sintern verbleiben können, welche zusätzliche Bearbeitung erfordern und was vor der Bestätigung eines Fertigteilangebots geklärt werden muss.
Häufig gestellte technische Fragen
Diese Fragen müssen oft geklärt werden, bevor ein Lieferant das Fertigteil ohne technische Ausnahmen anbieten kann.
Kann Kalibrieren oder Hämmern die CNC-Nachbearbeitung nach dem Sintern ersetzen?
Manchmal. Kalibrieren oder Hämmern kann eine zugängliche Abmessung oder Ebenheit durch kontrollierte Verformung anpassen, aber die Machbarkeit hängt von der Teileunterstützung, dem Materialzustand, der Merkmalsgeometrie und einem qualifizierten Kalibrierwerkzeug ab. Es ersetzt nicht das Schneiden eines neuen Gewindes und korrigiert nicht automatisch jeden Bohrungsortfehler. Fordern Sie eine Prüfung und Messung der betroffenen und benachbarten Merkmale an, bevor Sie dies als kostensparende Alternative genehmigen.
Ist eine Passivierung von Edelstahl für eine Anfrage (RFQ) gleichwertig mit einer Galvanisierung oder einer PVD-Beschichtung?
Nein. Passivierung ist eine chemische Oberflächenbehandlung, während Galvanik und viele PVD-Verfahren eine Schicht mit eigenen Dicken- und Oberflächenanforderungen abscheiden. Geben Sie Werkstoffgüte, Behandlungsstandard, Oberflächenvorbereitung und erforderliche Verifizierung separat an. Für die Passivierung von Edelstahl ist ASTM A967/A967M-25 eine relevante Referenz, wenn der Kunde diese Behandlung tatsächlich gefordert hat; sie gilt nicht automatisch für jedes MIM-Teil aus Edelstahl.
Was ist, wenn die Zeichnung noch keine Bearbeitungszugabe oder Oberflächenzonen definiert?
Behalten Sie das RFQ vorläufig bei und kennzeichnen Sie diese Anforderungen als offene technische Punkte. Bitten Sie den Lieferanten, die kritischen Bezugspunkte, den verfügbaren Lagerbestand, die Zugänglichkeit für die Bearbeitung, behandelte Bereiche und den endgültigen Abnahmezustand zu prüfen, bevor ein verbindliches Angebot für Werkzeuge und Fertigteile genehmigt wird. Ein 3D-Modell allein kann diese Entscheidungen möglicherweise nicht kommunizieren.
Wann ist die Endkontrolle nach der Nachbearbeitung erforderlich?
Prüfen Sie in dem Stadium, das jede akzeptierte Eigenschaft nachweisen kann. Eine angepasste Bohrung erfordert möglicherweise eine Prüfung nach der Bearbeitung, ein beschichtetes Gegenstück erfordert möglicherweise eine Bestätigung im beschichteten Zustand und eine erforderliche Härtemessung muss nach dem relevanten thermischen Prozess verifiziert werden. Die Stichprobengröße und das Berichtsformat sollten der freigegebenen Zeichnung, den Kundenanforderungen und dem Kontrollplan folgen; eine 100%-Inspektion sollte nicht ohne triftigen Grund angenommen werden.







